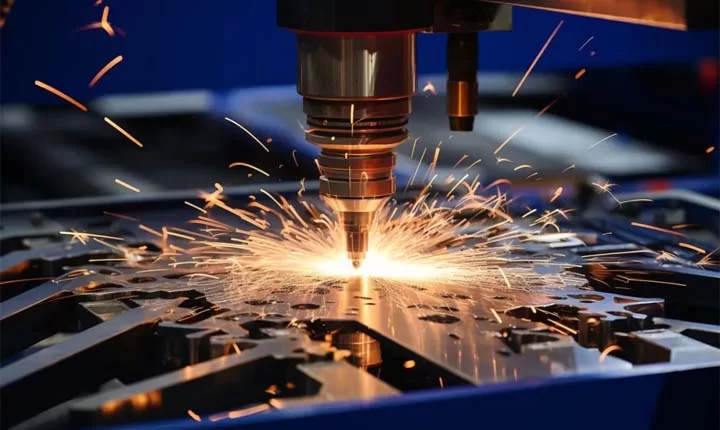
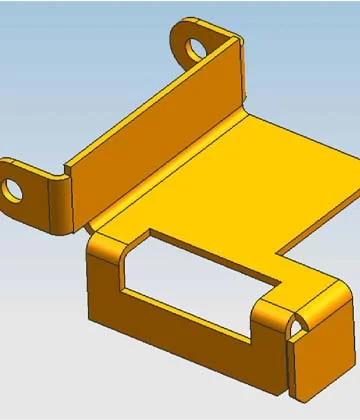
У нас есть современные станки для лазерной, плазменной и газовой резки с ЧПУ. Мы можем предоставить услуги по резке металлических пластин толщиной 0,1–45 мм. Точность может достигать ±0,05 мкм. Пожалуйста, свяжитесь с нами и отправьте нам чертежи или обра
ЦЕНТР РЕЗКИ ЛИСТОВОГО МЕТАЛЛА МОЖЕТ СДЕЛАТЬ ДЛЯ ВАС
Когда ваш продукт необходимо разрезать или использовать в качестве этапа предварительной обработки, вам необходимо выбрать соответствующий метод резки. При выборе метода резки необходимо учитывать различные материалы и толщину, а также требования к характеристикам кромок аксессуаров после резки. Наша лазерная резка позволяет выполнить большинство работ по резке металлических пластин толщиной менее 30 мм. Минимальная щель может достигать 0,02 мм (металлическая пластина толщиной 0,1 мм). Мы разработаем комплексное решение на основе ваших чертежей и образцов и добьемся эффективной и высокоточной резки посредством программирования. Быстро оформите заказ.
ПРОИЗВОДСТВЕННАЯ ЛИНИЯ ДЛЯ РЕЗКИ ЛИСТОВОГО МЕТАЛЛА
Ниже показана демонстрация программирования нашего центра резки, резки и резки деталей из листового металла. Вы можете связаться с нами, если хотите узнать больше о наших производственных возможностях. Наш менеджер по продажам проведет вас на фабрику онлайн или на месте.
01
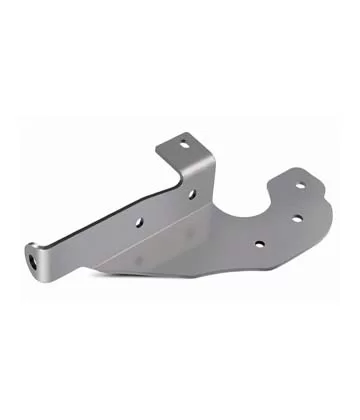
Шоу разрезания
Поверхность разреза более гладкая, чем при других методах резки.
02
Усовершенствованный полностью автоматический лазерный резак
Реализовать полностью автоматическое производство деталей для резки листового металла посредством программирования.
03
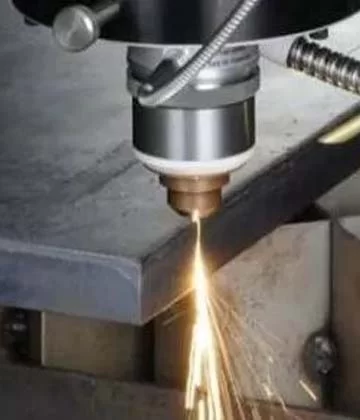
Резание
Процесс лазерной резки листового металла, он такой красивый.
04
Металлистическая пластина в разрезе
Самые тонкие прорези лазерной резки могут достигать 0,02 мм и будут становиться все больше и больше по мере увеличения толщины пластины.
05
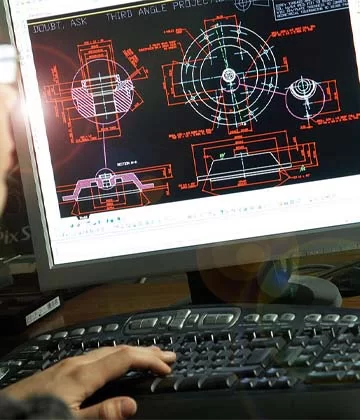
Программирование
Наши инженеры используют САПР для выполнения программирования резки в соответствии с чертежами для достижения более эффективной резки.
QUALITY CONTROL CENTER
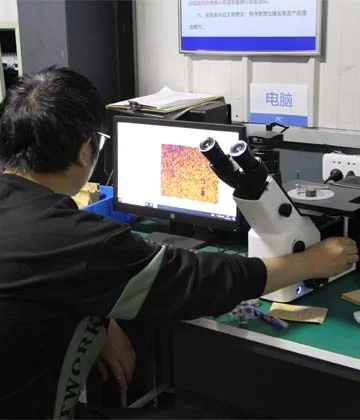
Наш центр контроля качества может выполнить тестирование допусков, формы, свойств разрезаемого металла, химических свойств и других механических свойств режущих деталей из листового металла в соответствии с вашими требованиями.
КАК МЫ ВЫПОЛНЯЕМ ЗАКАЗЫ НА РЕЗКУ ЛИСТОВОГО МЕТАЛЛА
Вы можете увидеть процесс выполнения заказа здесь. Из-за ограниченности места мы можем лишь кратко описать его. Пожалуйста, свяжитесь с нами, чтобы ознакомиться с нашими услугами, посетить нашу фабрику и получить последнее предложение.
ЧАСТЬ 01
Пользовательское подходящее решение
Наша команда обслуживания свяжется с вами и разработает решение, более подходящее для вас, включая процесс резки, закупку сырья, производство, проверку качества, упаковку и доставку, после глубокого понимания ваших потребностей. Благодаря этому решению вы сможете сэкономить больше средств.
ЧАСТЬ 02
Составьте план проверки качества
Центр контроля качества разработает комплексный план испытаний, основанный на требованиях к характеристикам режущих деталей из листового металла, и проведет различные эксплуатационные испытания сырья, полуфабрикатов и готовой продукции. Каждый заказ сопровождается отчетами о проверке материалов и готовой продукции.
ЧАСТЬ 03
Программирование
Техническая группа будет использовать САПР и другое программное обеспечение для программирования резки для разработки программы для станка лазерной резки с ЧПУ на основе чертежей или образцов. Высококачественная программа позволяет более эффективно резать детали из листового металла и обеспечивать более высокую повторяемость.
ЧАСТЬ 04
Сделать образцы
Мы изготовим несколько образцов в пробном режиме в соответствии с процессом решения, сами оставим несколько для проверки качества, а затем отправим их вам для тестирования. Таким образом, критерии обнаружения одинаковы на обоих концах.
ЧАСТЬ 05
Закупка сырья
Мы тесно сотрудничаем с поставщиками сырья и можем добиться более низких цен на поставку, чем на рынке. При покупке в больших количествах цена покупки будет более выгодной. Закупленное сырье будет запущено в производство после прохождения строгих испытаний физических и химических свойств.
ЧАСТЬ 06
Резание
Лазерная резка используется для резки деталей из листового металла толщиной менее 30 мм. Цифровое управление обеспечивает эффективность резки и повторяемость. Более тонкие режущие швы и более гладкие режущие поверхности позволяют нам сэкономить больше затрат на обработку и материальные затраты. Вырезанные детали можно штамповать, сваривать или упаковывать после механической обработки и обработки поверхности.
ЧАСТЬ 07
Обработка
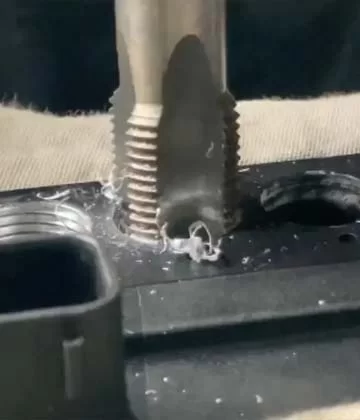
Выполнение сверления, обрезки кромок, нарезания резьбы и обработки внешних кромок. Обработанные режущие детали из листового металла можно подвергать последующей поверхностной обработке и сборочным работам.
ЧАСТЬ 08
Обработка поверхности
Мы выполним гальванизацию, порошковую окраску, электрофорез, анодирование и другие виды обработки в соответствии с вашими требованиями. Мы тесно сотрудничаем с заводами по обработке поверхностей, поэтому более крупные заказы могут получить больше скидок.
ЧАСТЬ 09
Упаковка
Мы предоставляем индивидуальные услуги, такие как материал и внешний вид. Для коробок из гофрокартона, крафт-коробок, деревянных ящиков и других способов упаковки мы можем поставить изоляционную упаковку для штампованных деталей из листового металла, которым необходимо защитить их внешний вид.
ЧАСТЬ 10
Складирование
Упакованные товары будут храниться на нашем строго управляемом складе в ожидании коллективной или пакетной отгрузки в соответствии с вашими потребностями.
ЧАСТЬ 11
Доставка
У нас есть собственная логистическая команда, которая может обеспечить быструю доставку товаров с завода в назначенный порт. Консультационный центр по грузовым перевозкам поможет вам найти более подходящую компанию среди многих транспортных компаний.
ЧАСТЬ 12
После обслуживания
Послепродажное обслуживание решит проблемы с качеством ваших товаров, а также мы предоставляем услуги возврата, обмена и пополнения запасов. После обнаружения проблемы вы можете связаться с нашим менеджером по продажам, и мы предложим решение, которое вас удовлетворит.
ДЕТАЛИ ДЛЯ РЕЗКИ ЛИСТОВОГО МЕТАЛЛА ПРОИЗВОДИМО HULK METAL
Здесь показаны некоторые детали из листового металла, которые мы производим с 2000 года. Мы предоставляем услуги по резке листового металла более чем 20 отраслям промышленности. Вы можете связаться с нами для получения более подходящих решений и предложений.
Больше результатов
YOU WILL GET AT HULK METAL
Выбирая HULK Metal в качестве завода по резке листового металла, вы можете получить у нас детали для резки листового металла более высокого качества по более низким ценам, упростить процесс покупки и сэкономить больше времени и энергии. Подробные причины объяснены ниже.
Покупайте детали более высокого качества
Наша фабрика строго соблюдает систему управления качеством ISO 9001, поэтому любую проблему с качеством можно быстро обнаружить и решить. Усовершенствованные режущие станки с ЧПУ позволяют добиться более высокой повторяемости без каких-либо ошибок при отсутствии программных ошибок и сбоев оборудования. Передовой центр контроля качества и строгие процедуры тестирования гарантируют качество. Мы также обеспечиваем качественное гарантированное послепродажное обслуживание. Поэтому вы можете с полной уверенностью разместить у нас заказ.
Получайте товары быстрее
Мы сократим сроки изготовления заказа за счет более рациональной организации времени заготовки сырья и последовательности производственного процесса. Наши аутсорсинговые заводы находятся очень близко к нам, что сокращает потери времени, вызванные транспортировкой на большие расстояния. Завод расположен в портовом городе и имеет естественные географические преимущества. У нас есть команды консультантов по складским, физическим и грузовым компаниям, которые помогут обеспечить идеальную доставку товаров от завода до ваших рук.
Тратите меньше денег
Техническая группа рассмотрит допуски, сложность, точность поверхности, методы обработки поверхности и другие требования к деталям для резки листового металла, чтобы контролировать стоимость заказа, выбирая более подходящий производственный процесс и последовательность. Мы можем минимизировать затраты, не влияя на качество продукции. Мы также можем использовать полную цепочку поставок, чтобы сэкономить затраты на сырье, упаковку, складскую логистику и международные перевозки, когда объем вашей покупки больше.
Тратите меньше времени и энергии
Идеальные услуги помогут вам сэкономить больше энергии и времени. Мы создали команду с полным спектром услуг, включая продажи, технологии, закупки, производство, проверку качества, логистику, консалтинг международных транспортных компаний и персонал послепродажного обслуживания, чтобы обслуживать вас. Любые проблемы, с которыми вы столкнетесь во время консультации, после размещения заказа, в процессе производства или после доставки заказа, будут решены ими быстро и эффективно.
Квалификация поставщика, а не поиск по толщине
Завод по резке листового металла сертифицирован по маршруту, который он может доказать
Выберите завод по резке листового металла по маршруту, который он покажет для вашего чертежа, состояние кромки, необходимое для следующей операции, а также записи первого изделия и партии, которые он может показать. Максимальная толщина заголовка не является квалификацией поставщика.
Процесс резки определяется до программирования раскроя. Заготовка, вырезанная лазером и питающая листогибочный пресс, имеет точки приемки, отличные от точек приемки вырезанной плазмой структурной пластины, которая будет сварена, или вырезанной заготовки, которая снабжает только станцию формовки. Фабрика должна иметь возможность сказать, какую линию разреза она указывает, почему этот маршрут соответствует геометрии, как должна выглядеть кромка и как будет проверяться первая деталь.
1. Маршрут подходит
Внутренние отверстия, прорези, толстая пластина, прямые заготовки и термочувствительный лист не задают один и тот же вопрос о резке.
2. Базис допуска
Допуск на толщину материала, допуск на размер изделия и приемку режущей кромки являются отдельными проверками. Прорезь не является допуском детали.
3. Стоимость последующих операций
Заусенец, окалина, фаска или термически обработанная кромка становится предметом работ по удалению заусенцев, шлифовке, подготовке к сварке или нанесению покрытия после остановки режущего станка.
4. Освободите доказательства
Редакция чертежа, запись о материале, результат первого изделия, проверка в процессе и окончательный отчет должны указывать на одну и ту же партию.
Начните с элемента чертежа, а не только с толщины пластины
Двум деталям, изготовленным из одного и того же сплава и толщины, могут потребоваться разные маршруты резки. Прямоугольную заготовку без внутренних элементов легче разрезать или заготовить. Для панели с отверстиями, прорезями и внутренним контуром обычно требуется программируемый маршрут контурной резки. Толстую конструкционную пластину с кромкой для подготовки к сварке можно фрезеровать иначе, чем видимую крышку, где кромка будет видна после нанесения покрытия.
Используйте следующий селектор в качестве подсказки. При наличии JavaScript на кнопках отображается одна группа функций чертежа. Без JavaScript каждая строка остается видимой, и одну и ту же информацию можно читать по порядку.
Показаны все маршруты. Выберите объект чертежа, чтобы сузить сравнение.
Путь для сравнения
Лучшее состояние планирования
Крайние и последующие последствия
Что должен проверить завод
Резака волоконным лазером программируемый контур
Тонкий и средний лист с внутренними отверстиями, прорезями, выемками или контуром, который невозможно получить прямым сдвигом. Маршрут также полезен, когда одна программа должна воспроизвести повторяющуюся часть.
Узкая зона резания, небольшая полоса термического воздействия и мелкий заусенец на многих сплавах. Край обреза может быть готов к изгибу, но диаметр отверстия, расстояние от отверстия до изгиба и компенсация пропила все еще требуют проверки при первом изделии.
Проверьте диаметр отверстия в зависимости от толщины, расстояние отверстия от линии сгиба, направление раскроя, настройку газа и фокуса, первоначальные размеры и приемку заусенцев или окалины.
Плазменная резка более толстая проводящая пластина
Более толстые пластины или конструкционные профили, где скорость удаления имеет значение, а кромка отреза будет сварена, обработана или очищена, прежде чем она станет функциональной или видимой поверхностью.
Прорез шире, чем у лазера, а кромка обычно имеет скос или окалину. Это не автоматические дефекты; это дефекты, когда следующая операция не может их удалить или когда прилегание сварного шва зависит от прямоугольной кромки.
Согласуйте состояние подготовки к сварке, допустимые окалины, фаски и операцию очистки. После очистки проверьте, является ли контрольной точкой контрольной кромкой обрезанная или обработанная кромка.
Пламенная резка толстая углеродистая сталь
Толстая пластина из углеродистой стали, где допускается грубая структурная кромка, а последующая механическая обработка или сварка являются частью маршрута. Это неудачное предположение для тонкого листа, нержавеющей стали, алюминия или косметической кромки.
Поступившее тепло может привести к образованию накипи и расширению зоны термического воздействия. Искажение и время очистки влияют на выбор маршрута, а не только на снижение цены.
Подтвердите пригодность материала, тепловложение, удаление окалины, припуск на механическую обработку и точку контроля после очистки.
Резка или вырубка прямо или повторяющийся пробел
Прямые резы или повторяющаяся заготовка, где специальный инструмент или ножницы могут сократить время на установку. Внутренние отверстия и сложные контуры выходят за рамки основной задачи прямого сдвига.
На кромке могут быть заусенцы или полированная полоса. Износ инструмента и его настройка влияют на повторяемость, поэтому важны первые заготовки и периодические производственные образцы.
Проверьте состояние инструмента, прямолинейность, направление заусенцев, размеры заготовки, а также необходимость удаления заусенцев на кромке при последующей формовке или нанесении покрытия.
Для более широкого сравнения методов читайте Полное руководство по резке листового металла. На заводской странице содержится вопрос о разрешении поставщика; в руководстве содержится вопрос о процессе обучения.
Четыре проверки чертежей, которые часто меняют маршрут
Диаметр отверстия в зависимости от толщины листа
В качестве границы планирования вырезанное лазером отверстие меньше толщины листа представляет собой риск искажения. Луч задерживается на небольшой площади, отверстие может сужаться или становиться круглым, а истинный диаметр может различаться на входе и выходе. Если отверстие функционально критично, попросите его просверлить, сделать отверстие большего размера или использовать задокументированную альтернативу, прежде чем раскрой будет выпущен.
Кромка отверстия относительно линии сгиба
Отверстие рядом с линией сгиба может стянуться в овал или разорваться по краю. Проверьте положение по предполагаемому внутреннему радиусу и материалу, а не по отдельному расстоянию, скопированному из другой детали. Переместите отверстие, отрегулируйте линию сгиба или измените операцию, если расстояние слишком мало.
Прорез и допуск
Прорезь — это ширина материала, удаляемого в результате разреза. Программирование компенсирует это. Готовая деталь по-прежнему имеет свои размерные и геометрические требования. Рассматривая указанный прорез как допуск детали, не учитываются базовые данные, качество кромки, состояние станка и совокупность допусков.
Длинные узкие прорези в тонком листе
Длинная узкая прорезь может концентрировать тепло и позволять окружающему листу двигаться. Другая машина — это один ответ; последовательность разрезов, полотно материала, изменение конструкции или перемещение элемента на более позднюю операцию — это и другие. Фабрика должна объяснить, какой элемент управления принадлежит программе.
Отрезанная кромка меняет стоимость следующей операции
Цена резки указана только в одной строке стоимости детали. Чистый край может идти непосредственно на гибку или сборку. Перед обработкой кромки с заусенцами может потребоваться удаление заусенцев. Перед сваркой может потребоваться шлифовка кромки плазмы или пламени. Зона термического воздействия может иметь значение, если деталь тонкая, с покрытием или видимая. Завод должен определить условия кромки, которые может принять следующая операция, а не просто указать самый низкий маршрут резания.
Перед изгибом
Контур выреза образует развертку. Проверьте исходную точку, направление изгиба и расстояние от отверстия до изгиба. Перед формовкой может потребоваться зачистка кромки, если заусенец находится на обрабатываемой или видимой поверхности. Если вырезанная заготовка выходит за пределы предела первого изделия, изгиб может увеличить ошибку, а не исправить ее.
Перед сваркой
Кромку, обработанную плазмой или пламенем, перед установкой может потребоваться очистка от окалины, окалины или оксида. Фаска изменяет зазор и может изменять параметры сварки. На чертеже должно быть указано, является ли отрезанная кромка поверхностью окончательной подготовки к сварке или включена механическая обработка.
Перед нанесением покрытия
Заусенцы, окалина, отпечатки пальцев и остатки охлаждающей жидкости мешают равномерному покрытию или лакокрасочному покрытию. Для детали с покрытием также могут потребоваться решения по покрытию кромок и маскировке. Край обреза не следует рассматривать как косметическую поверхность, если рисунок и образец не соответствуют приемлемости.
Перед сборкой
Отверстия и прорези, сопрягаемые с другой деталью, должны иметь одинаковые исходные данные и основу допуска. Небольшое расстояние между отверстиями может накапливаться в нескольких деталях. Пробно установите первое изделие, если соединение зависит от положения элемента выреза, а не от обработанного установочного элемента.
Граница допуска: Источник: информационный бюллетень контролируемой компании от 7 августа 2026 г. В нем указан допуск на сырье как ±0,05 мм, а допуск на размер продукта — как ±2 мм. Они не являются крайними допусками и не заменяют размерные и геометрические обозначения на утвержденном чертеже. Для критического элемента выреза согласуйте исходную точку, метод измерения и приемочное значение перед производством.
Как гранильному заводу следует выпустить партию
Квалификация поставщика становится полезной только тогда, когда она превращается в повторяемый путь выпуска. Приведенная ниже последовательность соответствует производственной записи, уже используемой на этой заводской странице: просмотрите требование, спланируйте проверку, запрограммируйте рез, сохраните образец, проверьте материал, разрежьте партию, проверьте вырезанную деталь и выполните последующие шаги. Управление — это передача обслуживания между этими этапами.
01Ввод
Заморозить версию чертежа
Запишите версию чертежа, марку материала, толщину, состояние покрытия, количество и следующую операцию. Заводской маршрут действителен только для проверенных входов.
02План
Составьте план проверки
Определите критические размеры, опорную точку, состояние кромки и любую проверку посадки на выходе. Общая визуальная проверка не подтверждает наличие критической особенности разреза.
03Программа
Исправьте предположения о вложении и разрезе
Подтвердите траекторию резки, заходы, ориентацию детали, поддержку и компенсацию прореза. Изменение материала, сопла, газа или фокуса может потребовать новой проверки настройки.
04Первая часть
Измерьте перед запуском партии
Измерьте первое изделие по согласованному шаблону, проверьте кромку, при необходимости выполните пробную подгонку и исправьте программу, прежде чем выпустить оставшуюся часть.
05Материал
Свяжите запись материала
Сохраняйте марку, толщину, плавку или номер партии, а также входной чек вместе с рабочим заданием. В отчете должен быть указан материал, попавший в вырезанную деталь.
06Пакет
Управление ходом резки
Записывайте изменения настроек, расходных материалов или линз, а также результаты проверки. Проверяйте полуфабрикаты между операциями, а не дожидайтесь последней станции.
07Проверьте
Проверьте результаты размеров и кромок
Используйте согласованный инструмент и форму принятия. ШМ, калибры, твердость, покрытие или проверку коррозии следует выбирать потому, что этого требует чертеж, а не потому, что оборудование существует.
08Передача
Сохраняйте возможность отслеживания партии
Упаковочные маркировки, отчеты о проверке и утвержденная редакция чертежа должны соответствовать одной и той же производственной записи при поступлении деталей.
Шесть проблем с резкой, которые следует устранить, прежде чем они станут переработкой
Самый дорогостоящий дефект часто обнаруживается после того, как детали считаются комплектными. В плане выпуска должен быть указан вид отказа, точка измерения и корректирующее действие.
Сильное воздействие
Искаженное отверстие или прорезь
Проверьте: измерьте входной и выходной диаметр, округлость и положение. Правильно: измените размер отверстия, просверлите после резки, переместите элемент или отредактируйте раскрой перед пакетной обработкой.
Формат затрат
Окалина или фаска на кромке сварного шва
Проверьте: сравните кромку с чертежом подготовки к сварке и примерьте первую деталь. Правильно: добавьте очистку или механическую обработку, пересмотрите допущение процесса или отрегулируйте соединение.
Сильное воздействие
Тепловая деформация тонкого листа
Мера: плоскость и визуальная волна после резки перед упаковкой детали. Правильно: изменить последовательность резки, поддержку или вложение; измените геометрию паза, если это позволяет конструкция.
Формат затрат
Заусенец на видимой или обрабатываемой кромке
Обзор: осмотрите обе поверхности и направление заусенца. Правильно: укажите удаление заусенцев, измените сторону среза или добавьте защиту кромок в упаковке.
Освободите ворота
Сложение допусков по элементам
Сравнить: измерение положений от отверстия до отверстия, от отверстия до кромки и от отверстия до изгиба на одной и той же базовой точке. Правильно: пересмотрите основу чертежа или проверьте состояние стыковки перед утверждением партии.
Прослеживаемость
Несоответствие покрытия или материала после резки
Соответствие: сопоставьте запись о материале, требования к покрытию и этикетку детали с утвержденной версией. Правильно: удерживайте партию и разрешите запись, прежде чем смешивать ее с выпущенным запасом.
Сделайте две цитаты о сокращении сопоставимыми
Цену на резку сложно сравнивать, когда каждый поставщик предполагает разные процессы, состояние кромки или объем проверки. Включите предположения в запрос предложения и попросите каждого поставщика установить одинаковую базовую цену. Запрашивайте вторую линию только в том случае, если альтернативный маршрут имеет явное коммерческое или техническое обоснование.
Что написать в запросе цен
1. Чертеж и редакция
Предоставьте утвержденный 2D-чертеж или ссылку STEP и укажите редакцию, которая контролирует элементы выреза.
2. Материал и толщина
Укажите марку, номинальную толщину, состояние покрытия и тип толщины основного металла или готовую толщину.
3. Количество и план повторения
Укажите первое количество, ожидаемый повторный заказ и укажите, следует ли отдельно отображать стоимость наладки или оснастки.
4. Критические размеры и база
Отметьте размеры, которые контролируются, а не все размеры, как одинаково важные. Укажите дату проверки, в которой она меняет результат.
5. Требование кромки и следующая операция
Укажите, будет ли деталь сгибаться, свариваться, покрываться покрытием, подвергаться механической обработке или обрабатываться как видимая поверхность. Это входные данные, которые превращают качество края в требование.
6. Проверка и отслеживание
Запросите отчет о первом изделии, запись о материале, данные о размерах и маркировку партии, которые действительно нужны проекту.
7. Покрытие и маскировка
Определите кромки, резьбу, сопрягаемые поверхности и области контакта, которые необходимо защитить или оставить без покрытия.
8. Упаковка и доставка
Укажите риски, связанные с транспортировкой, требования к упаковке или коробке и информацию о месте назначения, чтобы упаковка не повредила принятый край.
Отмечено 0 из 8 позиций запроса предложений.
Вопрос поставщика: спросите, какой маршрут предполагает предложение и какие позиции изменят цену. Цитата, в которой упоминаются только материал и количество, не отвечает на главный вопрос.
Доказательства первого изделия и партии для запроса
Первое изделие не является декоративным образцом. Это момент, когда фабрика доказывает, что ее интерпретация чертежа, запрограммированная траектория резки и метод контроля совпадают. Запишите, что было измерено, каким инструментом, относительно какой точки отсчета и при какой ревизии. Как только этот результат будет принят, та же основа должна быть применена ко всей партии.
В центре контроля качества, который уже используется на этом заводе, имеются спектрометры, КИМ, измерители твердости и шероховатости, толщиномеры покрытий, камеры солевого тумана, ударные тестеры и металлографические микроскопы. Эти инструменты поддерживают проверку материалов, размеров, поверхностей и механических свойств, но правильный набор тестов по-прежнему соответствует чертежу и требованиям проекта. Доступность оборудования не заменяет план проверки.
Если перед отправкой запроса предложения по чертежу требуется краткий ответ по процессу, начните с Что такое процесс резки листового металла?. Для получения информации о детали, предназначенной только для лазерного производства, просмотрите Завод лазерной резки металлических деталей и сохраняйте область его компонентов отдельно от этой квалификации режущего центра.
Часто задаваемые вопросы
Что мне следует проверить перед выбором завода по резке листового металла?
Начните с маршрута рисования, критических элементов выреза, следующей операции и метода первого изделия. Затем спросите, какие записи следуют за пакетом.
Соответствует ли лазерный разрез допуску детали?
Нет. Прорезь — это ширина материала, удаляемого в процессе, и программирование компенсирует ее. К детали по-прежнему предъявляются требования к размерам и геометрии, исходя из чертежа, исходной точки, размера элемента и согласованного метода контроля. В заводском предложении должны быть указаны как предположения о процессе, так и основа приемки готовой детали.
Можно ли сравнивать расценки на резку только по цене?
Нет. Сравните предположения о процессе, марку и толщину материала, длину вложенного разреза, количество, требования к кромке, объем проверки, потребность в покрытии и упаковке. Спросите, какие предметы включены, а какие будут оценены позже. Более низкая линия резки может стоить в целом дороже, если она включает в себя удаление заусенцев, очистку сварных швов, проверку или замену, поэтому в ценовом предложении должны быть указаны эти различия до размещения заказа.
Еще два вопроса покупателя
Чем полезна запись первой статьи?
Он идентифицирует версию чертежа и партию, записывает материал и показывает согласованные проверки размеров и кромок с результатом. Добавьте пробную посадку, когда деталь должна состыковаться.
Применяет ли HULK Metal одну толщину резки ко всем материалам?
Нет. Маршрут зависит от материала, толщины, геометрии, состояния кромки и принятой основы контроля. На нынешнем объекте используется лазерная, плазменная и газовая резка, а точные границы чертежа должны быть подтверждены во время проверки. Панель из нержавеющей стали, толстая пластина из углеродистой стали и крышка с тонким покрытием имеют различные ограничения по нагреву, кромкам и обращению. Отправьте чертеж, класс, количество и требуемое состояние кромки, чтобы можно было указать маршрут.
Сделайте первый разрез соответствующим рисунку
Отправьте версию чертежа, материал, количество, важные характеристики и следующую операцию. Затем в котировке можно указать маршрут, предположение о ребре и проверку первого товара, а не прятать их за одной ценой.
Границы доказательств: Источник: информационный бюллетень контролируемой компании от 7 августа 2026 г. Допуск на сырье составляет ±0,05 мм, а допуск на размер продукта — ±2 мм. Последовательность производства и контроля качества взята из этой страницы завода и фактов компании. Фигура с разрезом в старой заводской копии конфликтует со страницей службы резки в реальном времени и не повторяется в качестве нового обязательства в этом модуле.
ARTICLES OF SHEET METAL CUTTING
Здесь мы собираем статьи о резке листового металла. Они более подробно знакомят вас с оборудованием для резки листового металла, материалами и заводским выбором. Вы можете связаться с нами для получения более подходящего решения и предложения, если вам нужно найти более подходящий OEM-завод по производству деталей для резки листового металла.