

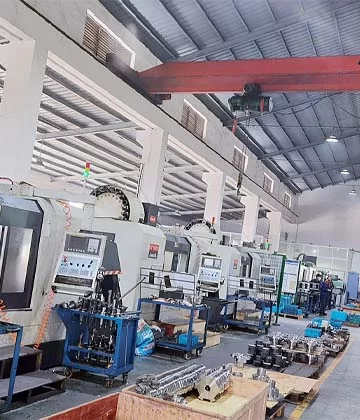
HULK Metal управляет 20 штамповочными станками и 10 обрабатывающими центрами с ЧПУ на заводе, сертифицированном по стандарту ISO 9001. Диапазон прессов составляет от 60 до 300 тонн; Точная мощность подтверждается материалом, чертежом и планом штампа.
Чтобы производить более качественные штампованные детали из листового металла
Фабрика штамповки листового металла HULK
Завод листового металла
-
Введение
-
Оборудование
-
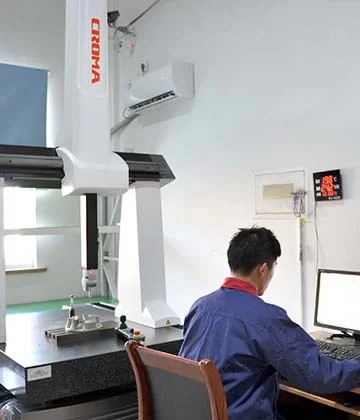
Центр контроля качества
-
Процессы
-
Части
-
Преимущества
-
Статьи
-
Топ
Завод штамповки листового металла
Завод по штамповке листового металла превращает рулоны или заготовки в повторяемые детали с помощью пресса и штампа. Полезное сравнение касается не только тоннажа: оно позволяет фабрике просмотреть чертеж, выбрать маршрут штампа, контролировать полосу, утвердить первую деталь и вести учет материалов и проверок вместе с партией. HULK Metal управляет 20 штамповочными станками и 10 обрабатывающими центрами с ЧПУ на заводе, сертифицированном по стандарту ISO 9001, при этом вырубка, формовка, вторичная обработка, обработка поверхности и сборка доступны в рамках одной цепочки поставок. Отправьте 2D-чертеж, модель STEP, материал, отделку, годовой объем и размеры, которые соответствуют требованиям для проверки производства.
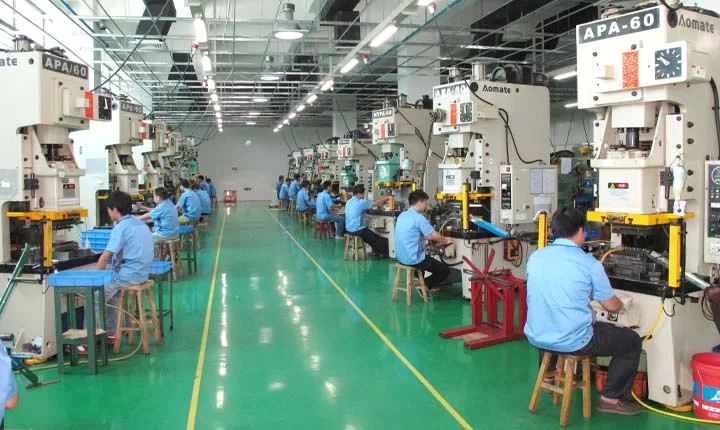
HULK METAL Завод по штамповке листового металла
В этом разделе вы можете увидеть различное оборудование нашего штамповочного завода, чтобы лучше понять наши производственные возможности. Вы можете связаться с нами, чтобы мы могли посетить наш завод на месте или с помощью видеозвонка.
-
01Пробивной станок 220 тонн
Мы часто используем его для производства более крупных штампованных деталей из листового металла, таких как аксессуары для фитнес-оборудования, аксессуары для прицепов и аксессуары для внешней отделки автомобилей.
![Пробивной станок 220 тонн]()
-
02Пробивной станок 60 тонн
Их можно использовать для производства более тонких соединителей из оцинкованного железа, пластин из оцинкованной стали и т. д.
![Пробивной станок 60 тонн]()
-
03Пробивной станок 300 тонн
Мы можем использовать его для штамповки и формовки более толстых деталей из листового металла. Конкретную толщину необходимо рассчитывать на основе материала и длины стороны.
![Пробивной станок 300 тонн]()
-
04Обрабатывающий центр с ЧПУ
Обработка на станке с ЧПУ позволяет выполнять вторичное сверление, нарезание резьбы, ремонт отверстий и регулировку кромок после формовки. Перед выпуском критические размеры и производственные ограничения проверяются по чертежу.
![Обрабатывающий центр с ЧПУ]()
-
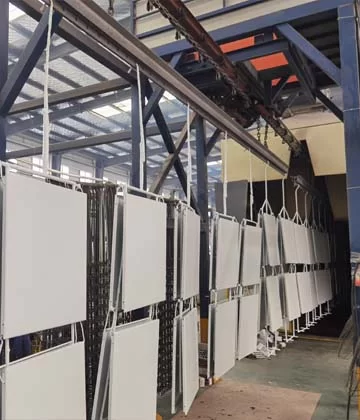
05Линия обработки поверхности
Обработка поверхности требует промывки кислотой или щелочью и других процессов для удаления поверхностных загрязнений деталей из листового металла перед порошковым напылением, анодированием, пассивацией, электрофорезом и т. д.
![Линия обработки поверхности]()


Moments Of Sheet Metal Stamping
В этом разделе вы можете увидеть, как наши опытные работники используют современное оборудование для выполнения вашего заказа. Вы можете связаться с нами, чтобы мы могли посетить наш завод на месте или с помощью видеозвонка.
-
![Момент контроля качества]() Момент контроля качества
Инспекторы по качеству проверяют различные свойства штампованных деталей из листового металла.
-
![Гибка листового металла]() Гибка листового металла
Используйте гибочную матрицу для сгибания определенных деталей из листового металла на перфораторе.
-
![Выпуклость листового металла]() Выпуклость листового металла
Рабочие используют процесс выпучивания для завершения производства определенных деталей из листового металла.
-
![Заготовка из листового металла]() Заготовка из листового металла
-
![Прядение листового металла]() Прядение листового металла
Прядильная форма используется для придания детали из листового металла определенной формы в определенном положении под давлением штамповочного станка или для непосредственного изготовления прядильной детали.
-
![Пробивка листового металла]() Пробивка листового металла
Панель используется для создания отверстий в определенных местах детали из листового металла.


Процесс изготовления штампованных деталей из листового металла
Разработка более подходящих решений на основе чертежей или образцов штампованных деталей из листового металла и строгое управление сделают производственный процесс более разумным. Обеспечить последующую поддержку высококачественной упаковкой, складированием, логистикой и другими услугами. Ниже я расскажу вам об этом более подробно.
-
 ЧАСТЬ 01Глубоко поймите свои потребности
Менеджеры по продажам, с которыми вы обратитесь, имеют большой опыт в штамповке листового металла и управлении заказами, поскольку они обслуживали клиентов с ежегодными закупками в десятки тысяч тонн. Они глубоко поймут ваши потребности и возглавят команду для индивидуального обслуживания.
-
ЧАСТЬ 02Индивидуальное решение на основе чертежей или образцов
Технический персонал проанализирует чертежи или образцы и более подробные требования для разработки комплексного производственного решения. Это гарантирует, что заказ будет доставлен в оговоренный срок, его качество будет выше, а цена будет относительно ниже.
-
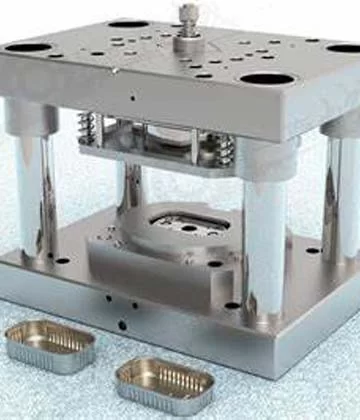
ЧАСТЬ 03Выберите и спроектируйте формы для штамповки
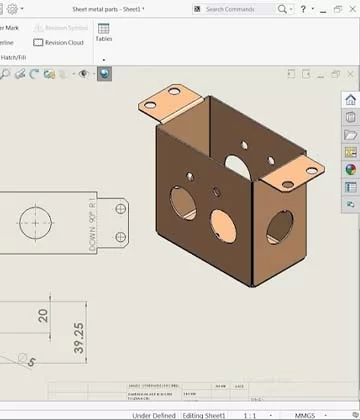
Маршрут штамповки выбирается исходя из требований чертежа, количества и качества. Конструкция штампа, расположение полос, план выборки и точки контроля согласовываются до выпуска оснастки.
-
ЧАСТЬ 04Изготовление и отправка образцов
Пробный образец изготавливается на основе утвержденного инструмента и технологического плана, затем сверяется с чертежом и отправляется на утверждение заказчику перед запуском производственного цикла.
-
ЧАСТЬ 05Планирование заказов и закупка сырья
Мы составим график производственных ресурсов на основе всестороннего анализа текущей ситуации с производственными заказами и ситуации с вашими заказами. Убедитесь, что ваш заказ высокого качества и количества и выполнен в оговоренные сроки. Сырье будет подготовлено до начала производства заказа.
-
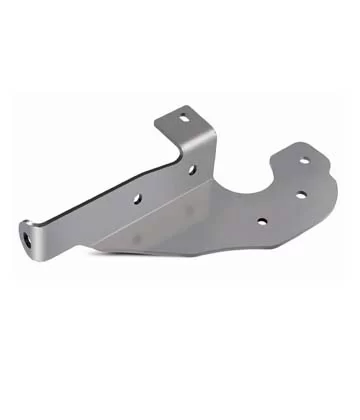
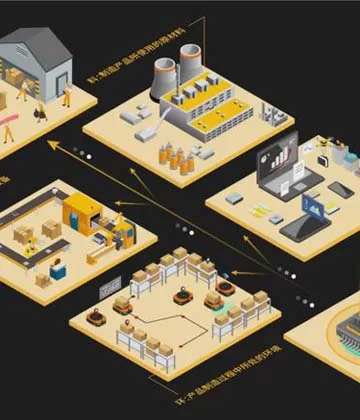
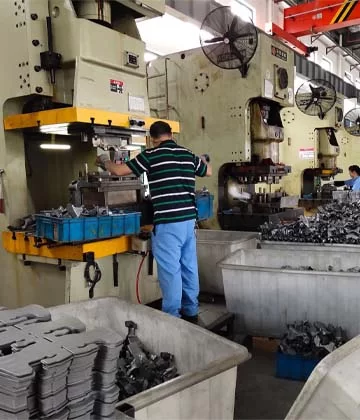
ЧАСТЬ 06Штамповка листового металла
Плита из алюминия, железа, углеродистой стали или нержавеющей стали деформируется или пластически деформируется в соответствии с формой формы под давлением штамповочного станка до желаемой формы.
-
ЧАСТЬ 07Обработка
Обработка резьбы, отверстий и кромок на штампованных деталях из листового металла. Эти второстепенные характеристики проверяются на соответствие чертежу и плану проверки перед производством.
-
ЧАСТЬ 08Обработка поверхности
Мы обеспечиваем порошковое покрытие, анодирование (алюминия), электрофорез и другие виды обработки поверхности.
-
ЧАСТЬ 09Контроль качества
Контроль качества будет охватывать все аспекты всего заказа. При необходимости мы предоставим полные отчеты об испытаниях материалов, готовой продукции и обработки поверхности.
Детали из листового металла, которые мы обрабатывали
На сегодняшний день мы произвели сотни продуктов для более чем 20 отраслей, таких как внешняя отделка автомобилей, производство прицепов, строительной техники и производство оборудования для фитнеса. Разработаем идеальное решение по вашим чертежам. Пожалуйста, свяжитесь с нами, чтобы получить последнее предложение.
-
Stainless Steel Stamping Parts Factory In China
HULK Metal is one of the top OEM service providers in China with an ISO9001 certified stainless steel stamping parts factory. Contact us to get the latest discount prices.
ЧИТАТЬ БОЛЬШЕ
-
Aluminum Stamping Parts Factory In China
HULK Metal is a well-known sheet metal parts manufacturer in China, which provides complete solutions to produce higher quality customized sheet metal parts at lower prices.
ЧИТАТЬ БОЛЬШЕ
-
Precision Metal Stamping Parts Manufacturer
HULK Metal's factory has passed ISO 9001 and ISO 16949 double certification, with rich experience in precision stamping parts production, and is one of the top suppliers in China.
ЧИТАТЬ БОЛЬШЕ
-
OEM Auto Metal Stamping Parts Factory
Our factory is certified by ISO 9001 and ISO 16949. Our experienced technical team can develop a more complete solution according to the drawings and requirements.
ЧИТАТЬ БОЛЬШЕ
-
Stamped Steel Parts Factory
Stamped steel parts are made of carbon steel, alloy steel, and other plates into workpieces with specific shapes and functions using stamping processes such as blanking, bending, bulging, spinning, shrinking, flanging, etc.
ЧИТАТЬ БОЛЬШЕ
-
China OEM Metal Stamping Parts
We have abundant stamping factory resources and a complete supply chain to provide high-quality metal stamping parts OEM services. We have accumulated rich experience in OEM for hundreds of customers around the world and thousands of products.
ЧИТАТЬ БОЛЬШЕ






Больше результатов
Choose HULK Metal Stamping You Will Get
У нас есть полная цепочка поставок, опытная команда и современное оборудование. Мы будем использовать наши преимущества, чтобы предоставлять более продуманные услуги, производить продукты, которые удовлетворят вас, и быстрее доставлять ваши заказы, помогая вам сэкономить при этом больше затрат.
-
Получите более качественные детали для штамповки листового металла
Наша фабрика строго соблюдает стандарт ISO 9001. Профессиональная группа контроля качества и передовые инструменты тестирования гарантируют поставку деталей из листового металла высокого стандарта. Мы разработаем полный план испытаний согласно вашим требованиям и полное тестирование сырья, полуфабрикатов и готовой продукции. Мы предоставим отчеты о проверке качества материалов и готовой продукции и несем ответственность за качество каждого продукта. Мы предоставляем комплексные услуги по обеспечению качества.
-
Получайте товары быстрее
Опытные работники могут быть более опытными в использовании и обслуживании пробивного пресса. Они обеспечивают высокую повторяемость при производстве листового металла. Заказы могут быть выполнены быстрее. Наш складско-логистический центр может реализовать быструю транспортировку товаров на заводах, складах и в портах, чтобы сократить время транспортировки товаров. Консультационный центр по грузовым перевозкам поможет вам найти более подходящую международную логистическую компанию для более быстрой доставки ваших товаров.
-
Тратите меньше денег
Когда вы закупаете большее количество деталей из листового металла, наша цепочка поставок проявит свое главное преимущество — поможет вам сэкономить больше денег. Мы тесно сотрудничаем с поставщиками сырья и другими сотрудничающими фабриками, что означает, что мы можем получить цены, недоступные другим. Более крупные заказы могут обеспечить бесперебойную работу нашей цепочки поставок в течение длительного времени и сэкономить много трудозатрат, времени и других затрат.
-
Тратите меньше времени и энергии
Менеджер по продажам будет возглавлять сервисную группу, включая закупку сырья, производство, проверку качества, фрахт, послепродажное обслуживание и другой персонал, чтобы предоставить вам индивидуальное обслуживание. Любые проблемы, возникающие у вас до заказа, во время производства и после доставки, могут быть решены оперативно и качественно. Мы будем использовать фотографии, видео и видеозвонки, чтобы сообщать вам статус вашего заказа в режиме реального времени, даже в офисе.
