В кабельных лотках из проволочной сетки используется сварная конструкция из проволочной сетки, а не формованный листовой металл. Это фундаментальное различие создает явные преимущества в скорости установки, гибкости на месте и общей стоимости системы по сравнению с перфорированными или лестничными лотками. Открытая конструкция решетки обеспечивает естественную вентиляцию кабеля, уменьшает накопление пыли и упрощает визуальный осмотр без снятия крышек. Эти лотки производятся на автоматизированных сварочных линиях, где продольные и поперечные проволоки свариваются контактной сваркой в каждом месте пересечения. Производственный процесс напрямую влияет на грузоподъемность, постоянство расстояния между сетками и целостность сварного шва — три фактора, которые определяют производительность в полевых условиях.
Покупателям следует указывать кабельные лотки из проволочной сетки, если в проектах приоритет отдается скорости установки, небольшому весу и возможности адаптации на месте. Решетчатая структура позволяет резать и придавать форму с помощью простых ручных инструментов, что во многих случаях устраняет необходимость в заводских изгибах. Однако лотки из проволочной сетки имеют меньшую грузоподъемность, чем лотки со сплошным дном или лестничные лотки эквивалентной ширины. Этот компромисс необходимо оценивать с учетом проектных требований к весу кабеля. Наш завод производит лотки из проволочной сетки шириной от 50 до 800 мм и высотой от 30 до 110 мм, подходящие для большинства коммерческих и легких промышленных применений.
Самая распространенная ошибка при закупках — заказ прямых секций без полного расчета требований к монтажу. Для систем из проволочной сетки требуется меньше фитингов заводского изготовления, чем для лотков других типов, поскольку установщики могут формировать изгибы на месте. Тем не менее, в проектах по-прежнему требуются разъемы, соединители, опорные кронштейны и концевые аксессуары. Мы рекомендуем покупателям перед размещением заказа запросить у своей команды инженеров соответствующий список на выбор. Это предотвращает дефицит, который задерживает установку, и излишки запасов, которые приводят к потере бюджета.
Материалы проволочного кабельного лотка
Выбор материала определяет 40-60% стоимости вашей системы кабельных лотков из проволочной сетки и определяет, где продукт может быть установлен. Неправильный выбор материала приводит либо к преждевременному выходу из строя, либо к потере бюджета.
Кабельный лоток из стальной проволочной сетки:
Сталь обеспечивает высочайшую механическую прочность при минимальных затратах на сырье. Лотки из проволочной сетки, изготовленные из низкоуглеродистой стальной проволоки (обычно Q235 или эквивалентной), выдерживают большие нагрузки на кабели в промышленных помещениях внутри помещений. Однако голая сталь требует поверхностной обработки. Без надлежащего покрытия ржавчина появляется в течение нескольких месяцев во влажных условиях. Сталь подходит для проектов, где грузоподъемность имеет большее значение, чем вес — электростанции, производственные помещения и подземные парковочные конструкции. Сталь доминирует на экспортных рынках благодаря соотношению стоимости и прочности. Затраты на техническое обслуживание умеренные при правильном цинковании. Срок службы достигает 20-40 лет при обработке ГДГ в помещении, 15-25 лет на открытом воздухе.
Кабельный лоток из алюминиевой проволочной сетки:
Алюминий весит примерно одну треть стали, что позволяет сократить затраты на опору конструкции и трудозатраты на установку. Его естественный оксидный слой обеспечивает внутреннюю коррозионную стойкость без дополнительного покрытия. Это делает алюминий идеальным для центров обработки данных, офисных зданий и чистых помещений, где важна легкая установка и эстетичный внешний вид. Алюминий стоит в 2-3 раза дороже, чем сталь, но снижает общую стоимость установки за счет более легких опорных конструкций и более быстрой установки. Обработка алюминия требует других параметров сварки, чем сталь — заводы, не имеющие опыта работы с алюминием, производят нестабильное качество сварных швов. Экспортный спрос на алюминий неуклонно растет, особенно на рынках Ближнего Востока и Юго-Восточной Азии. Затраты на техническое обслуживание в помещении близки к нулю.
Кабельный лоток из проволочной сетки из нержавеющей стали:
Нержавеющая сталь (марка 304 или 316) обеспечивает максимальную коррозионную стойкость и устойчивость к высоким температурам. Это единственный выбор для предприятий пищевой промышленности, фармацевтических предприятий, морских платформ и химических заводов. Нержавеющая сталь стоит в 4-6 раз дороже, чем углеродистая сталь, и требует специального сварочного оборудования для предотвращения выделения карбидов в точках сварки. Лишь немногие заводы имеют специальные линии по производству нержавеющей стали — перекрестное загрязнение частицами углеродистой стали приводит к появлению пятен ржавчины на поверхности. Покупатели должны проверить практику заводской сегрегации. Марка 316 устойчива к воздействию хлоридов в прибрежных и морских средах. Затраты на обслуживание минимальны. Срок службы превышает 30 лет даже в агрессивных средах.
Собственность | Сталь | Алюминий | Нержавеющая сталь |
Механическая прочность | Высокий | Средний | Высокий |
Коррозионная стойкость | Зависит от покрытия | Хорошо (природный оксид) | Отлично |
Вес | Тяжелый | Свет (на 65 % светлее) | Тяжелый |
Стоимость материала | Низкий | 2-3× сталь | 4-6× сталь |
Срок службы | 15–40 лет | 20–40 лет | 30+ лет |
Сложность обработки | Стандартный | Требуется знание алюминия | Требуется разделение |
Типичные отрасли | Электростанции промышленные | ЦОД коммерческие | Продукты питания, фармацевтика, оффшоры |
Экспорт популярности | Высший | Растёт | Ниша, высокая ценность |
Стоимость обслуживания | Умеренный | Низкий | Минимальный |
Фитинги и аксессуары для кабельных лотков из проволочной сетки:
Фитинги превращают прямые секции лотка в функциональную систему управления кабелями. Отсутствие хотя бы одного типа фитинга останавливает установку. Чрезмерный заказ приводит к потере бюджета. Понимание назначения каждого фитинга предотвращает обе проблемы.
Проволочная сетка кабельного лотка, прямая секция:
Основной компонент, образующий кабельный путь. Заказ прямых участков без расчета общей длины плюс 3-5% отходов резки приводит к дефициту в середине проекта. Всегда проверяйте шаг сетки: 50×100 мм является стандартным, но 25×50 мм обеспечивает лучшую поддержку кабелей передачи данных малого диаметра.
Fastfix Splicer:
Самый часто используемый разъем. Он соединяет две прямые секции встык без болтов. Вставная конструкция сокращает время соединения на 60% по сравнению с болтовыми соединениями. Недостаточное количество соединительных элементов оставляет соединения без поддержки — заказывайте по одному на соединение лотка плюс 5 % запасных частей.
Соединитель:
Альтернатива сплайсера Fastfix с болтовым креплением. Муфты обеспечивают более прочные и жесткие соединения для тяжелых условий эксплуатации. Используйте соединители вместо сплайсеров Fastfix, если ширина лотка превышает 400 мм или нагрузка на кабель превышает 50 кг/м. Неправильный выбор муфты приводит к прогибу шарнира под нагрузкой.
Разъем V:
Используется на Т-образных перекрестках, где встречаются три секции лотка. V-образная форма удерживает пересекающуюся нижнюю проволоку лотка. Покупатели часто забывают о V-образных разъемах при заказе горизонтальных тройников — для каждого тройника требуется один V-образный разъем.
Перекрестный зажим:
Закрепляет пересекающиеся провода при пересечении под углом 90 градусов. Поперечные зажимы предотвращают перемещение провода, что со временем приводит к истиранию оболочки кабеля. Укажите поперечные зажимы везде, где лотки пересекаются без сварных соединений.
Регулируемый разъем:
Позволяет регулировать угол между соединенными секциями лотка. Критично для установок, где стены или колонны создают нестандартные углы. Стандартные разъемы работают только в фиксированных положениях под углом 90 градусов. Изгиб в полевых условиях без регулируемых соединителей создает точки напряжения, которые снижают несущую способность.
Разъем радиан:
Создает плавные изогнутые изгибы на месте. В отличие от регулируемых разъемов, создающих угловые соединения, радиальные разъемы имеют плавные изгибы, защищающие радиус изгиба кабеля. Необходим для прокладки оптоволоконных и высоковольтных кабелей, где резкие изгибы приводят к потере сигнала или повреждению изоляции.
Угловая прочная планка:
Усиливает внешний радиус изгибов, образующихся в поле. Когда установщики сгибают лотки из проволочной сетки на месте, внешние проволоки растягиваются и ослабевают. Угловые силовые стержни восстанавливают несущую способность в точках изгиба. Пропуск этих стержней приведет к провисанию кабеля на изгибах в течение 6–12 месяцев после нагрузки.
Укрепляющий стержень:
Придает продольную жесткость длинным прямым участкам. Лотки, пролетающие между опорами более 3 метров, обычно требуют усиления стержней. Монтажники иногда опускают их для экономии средств, что приводит к видимому прогибу и потенциальному напряжению кабеля.
Кабельная направляющая:
Защищает кабели от острых краев в точках входа и выхода лотка. Изогнутый профиль сохраняет минимальный радиус изгиба. Без направляющих кабелей оболочки кабелей соприкасаются с обрезанными концами проводов и истираются в течение нескольких месяцев. Для каждой точки вывода требуется один направляющий выступ для кабеля.
Кронштейн-паук:
Опорный кронштейн с несколькими рычагами, который крепится под центром лотка. Кронштейны-пауки распределяют нагрузку по ширине лотка, предотвращая провисание центра широких лотков. Используется для лотков шириной 400 мм и шире. Сами по себе стандартные краевые опоры не могут предотвратить отклонение центра широких лотков.
Ом Бар:
Опорная планка в форме омеги, которая крепится к нижней части лотка. Он обеспечивает промежуточную поддержку между основными опорными кронштейнами. Ом-стержни уменьшают требования к расстоянию между опорами, позволяя увеличить пролеты между основными опорами. Это уменьшает общее количество кронштейнов и подвесок.
Быстрая блокировка:
Кронштейн для быстрой установки, который крепит лотки к опорам C-образного профиля без болтов. Механизм Push-and-Lock сокращает время монтажа на 40-50%. Для систем Fastlock требуются совместимые размеры C-канала — проверьте совместимость перед заказом.
Прижимная муфта:
Фиксирует кабели внутри лотка, предотвращая их перемещение во время термоциклирования или вибрации. Необходим для вертикальных пролетов и зон, подверженных механической вибрации. Кабели со временем смещаются без прижимных муфт, что может привести к повреждению соединений.
Напольная подставка:
Поддерживает лотки на уровне земли для распределения кабелей под полом. Напольные стойки должны иметь регулировку по высоте для компенсации неровностей пола. Стойки с фиксированной высотой вызывают задержки при установке, если уровень пола неравномерен.
Подвесной кронштейн:
Подвешивает лотки к потолочным конструкциям. Номинальная нагрузка должна учитывать вес лотка плюс вес полностью загруженного кабеля. Подвесные кронштейны недостаточного размера — частая причина выхода из строя опор потолка. Всегда указывайте грузоподъемность кронштейна с коэффициентом запаса прочности 1,5×.
Зажим для двутавровой балки:
Крепится к несущим двутавровым балкам без сверления или сварки. Подпружиненные зажимы захватывают полку балки. Перед заказом проверьте диапазон толщины полки двутавровой балки — зажимы имеют минимальные и максимальные размеры захвата.
Крючки для подвешивания:
Крюки с резьбой, которые соединяют стержни с резьбой к опорам лотка. Крючки позволяют быстро регулировать высоту во время установки. Используйте стопорные гайки, чтобы предотвратить вращение после окончательной регулировки.
Держатель лотка:
U-образный кронштейн, удерживающий лоток снизу. Держатели лотков обеспечивают боковую устойчивость и позволяют расширяться в продольном направлении. Опоры с фиксированным зажимом могут вызвать коробление лотков при термическом расширении.
Канал C:
Основной вертикальный опорный элемент в подвесных установках. Размеры C-канала (стандартные 41×41 мм и 83×41 мм) определяют грузоподъемность и максимальную длину без опоры. Профили 41×41 мм и толщиной стенки 2,5 мм подходят для большинства стандартных установок.
Плоска формы M:
Опорный стержень конструкции М-образного поперечного сечения. Более высокая жесткость, чем у плоских стержней эквивалентного веса. Используйте стержни М-образной формы там, где необходимо максимально увеличить пролет опоры при минимальном весе материала.
C Кронштейн канала:
Соединяет опоры C-канала со стенами или другими C-каналами. Угловые кронштейны подходят для стандартного настенного монтажа. Регулируемые угловые кронштейны подходят для наклонных поверхностей.
Боковая нижняя пряжка:
Прикрепляется к боковой проволоке лотка для обеспечения дополнительной точки опоры. Используется, когда опорные кронштейны не могут быть установлены под дном лотка из-за препятствий.
Настенный кронштейн:
Консольный кронштейн для установки лотков на стену. Длина настенного кронштейна определяет расстояние лотка от поверхности стены. Если для обслуживания кабелей требуется доступ сзади, укажите более длинные кронштейны.
Привязка:
Распорный анкер для бетонных потолков. Вставные анкеры устанавливаются заподлицо с бетонной поверхностью. Установочные инструменты должны соответствовать диаметру анкера — неправильный инструмент приводит к недостаточному расширению и снижению прочности на выдергивание.
Резьбовой стержень:
Вертикальный подвесной элемент, соединяющий потолочные анкеры с опорами лотков. Диаметр резьбового стержня (от M6 до M12) определяет допустимую нагрузку на растяжение. Длинные стержни требуют промежуточных опор для предотвращения раскачивания.
Гайка:
Шестигранные и пружинные гайки фиксируют резьбовые соединения. Пружинные гайки скользят в пазах C-канала для регулировки положения. Стандартные гайки нельзя использовать в C-канале — для соединений C-канала всегда используйте пружинные гайки.
Полное руководство по комбинации фитингов:
Для стандартной горизонтальной прямой установки вам потребуется:
Для изменения направления добавьте:
Для Т-образных пересечений добавьте:
Для широких лотков (≥400 мм) добавьте:
Для вертикальных пролетов добавьте:
Для настенного монтажа добавьте:
Для установки на уровне земли добавьте:
Для поддержки двутавровой балки добавьте:
Самая распространенная ошибка при закупках — это заказ арматуры в процентах от количества прямого участка без анализа фактических компоновочных чертежей. Мы рекомендуем предоставить макетные чертежи нашей команде инженеров для полной установки. Это одновременно исключает нехватку и чрезмерный заказ.
Обработка поверхности, которую мы предоставляем
От обработки поверхности зависит, прослужит ли ваш кабельный лоток из проволочной сетки 5 или 40 лет в той же среде. Выбор неправильного покрытия приводит к скрытым затратам в течение жизненного цикла, которые превышают первоначальную экономию.
Гальванизация (EG):
Тонкий слой цинка (8-25 микрон), нанесенный электрохимическим осаждением. EG обеспечивает яркую, гладкую поверхность, подходящую для использования внутри помещений с контролируемой влажностью. Коррозионная стойкость самая низкая среди всех вариантов — из-за конденсата или периодического воздействия воды в течение 2-3 лет появляются пятна ржавчины. Устойчивость к внешним воздействиям низкая; Лотки, обработанные EG, никогда не следует использовать для наружной установки. Срок службы внутри помещений достигает 10-20 лет в сухих помещениях с контролируемым климатом. Внешний вид лучший среди покрытий на основе цинка — однородный, блестящий и эстетически подходящий для открытых инсталляций. Стоимость самая низкая, что делает EG выбором по умолчанию для экономичных проектов внутри помещений. Срок изготовления 3-5 дней, самый быстрый вариант. Типичные области применения включают офисные здания, торговые помещения и центры обработки данных с системами отопления, вентиляции и кондиционирования. Техническое обслуживание требует поддержания поверхностей сухими и ежегодного осмотра на наличие царапин. Расчетный срок службы 8-15 лет в закрытых помещениях, 2-5 лет в полуоткрытых условиях.
Горячее цинкование (HDG):
Стальные компоненты погружаются в расплавленный цинк при температуре 450°C, образуя металлургически связанный слой сплава цинка и железа (45-85 микрон). Коррозионная стойкость превосходна — толстый слой цинка обеспечивает как барьерную, так и катодную защиту. Срок службы на открытом воздухе достигает 25-50 лет в большинстве сред. Срок службы внутри помещений превышает 30-75 лет. Внешний вид: матово-серый с характерным узором из блесток; менее однороден, чем EG, и непригоден там, где эстетика имеет первостепенное значение. Стоимость на 30–50 % выше, чем у EG, но обеспечивает самую низкую годовую стоимость защиты. Срок изготовления 7-14 дней за счет серийной обработки на гальваническом производстве. Типичные области применения включают внешнюю инфраструктуру, промышленные предприятия, водоочистные сооружения, мосты и системы передачи электроэнергии. Техническое обслуживание практически нулевое на протяжении десятилетий. Расчетный срок службы на открытом воздухе 25-50 лет, в помещении 40-75 лет. HDG — универсальный выбор для наружной установки и долговечной инфраструктуры.
Покрытие из цинк-алюминиево-магниевого сплава (ZAM):
Покрытие горячего погружения, содержащее цинк (94%), алюминий (4,5%) и магний (1,5%). Коррозионная стойкость в 3-5 раз лучше, чем у обычного цинкования, благодаря свойствам самовосстановления магния. Срок службы на открытом воздухе исключителен — 40–80 лет в прибрежных условиях. Срок службы внутри помещений превышает 50 лет. Внешний вид более гладкий и светло-серый, чем у HDG. Стоимость на 15-30% выше HDG, что оправдано увеличенным сроком службы в агрессивных средах. Срок изготовления составляет 10-20 дней из-за ограниченного количества поставщиков. Типичные области применения включают прибрежную инфраструктуру, химические заводы, морские платформы и любые проекты, где доступ для обслуживания затруднен. Техническое обслуживание минимально. Ожидаемый срок службы 40-80 лет в морской среде, 35-60 лет в промышленной атмосфере. ZAM обеспечивает лучшую защиту среди всех вариантов покрытия.
Порошковое покрытие (ПК):
Электростатическое нанесение частиц сухого порошка, отвержденных при 180-200°C. Коррозионная стойкость полностью зависит от обработки подложки под слоем порошка. Порошковое покрытие предварительно оцинкованной стали обеспечивает комбинированную защиту. Срок службы на открытом воздухе составляет 15-25 лет при нанесении на подложку из HDG. Долговечность в помещении достигает 20-30 лет. Внешний вид лучший — неограниченные варианты цвета, гладкая или текстурированная поверхность и равномерное покрытие. Стоимость на 20-40% выше, чем у одного HDG. Срок изготовления 5-10 дней. Типичные области применения включают архитектурные объекты, центры обработки данных с требованиями к цветовому кодированию, коммерческие здания и открытые внутренние помещения. При обслуживании требуется чистка для сохранения внешнего вида. Расчетный срок службы на открытом воздухе 15-25 лет, в помещении 20-30 лет. Порошковое покрытие не обеспечивает защитной защиты — на поврежденных участках обнажена сталь и ржавчина.
Собственность | EG | HDG | ZAM | ПК |
Коррозионная стойкость | Низкий | Высокий | Очень Высокий | Средний-высокий |
Наружная Долговечность | Плохо | 25–50 лет | 40–80 лет | 15–25 лет |
Долговечность в помещении | 10–20 лет | 40–75 лет | 50+ лет | 20–30 лет |
Внешний вид | Яркий, однородный | Матовый серый, блестящий | Гладкий серый | Пользовательские цвета |
Относительная стоимость | 1.0× | 1.3-1.5× | 1.5-1.8× | 1,2–1,4× по сравнению с HDG |
Время выполнения | 3–5 дней | 7–14 дней | 10–20 дней | 5–10 дней |
Типичные приложения | Сушка в помещении | Наружное, промышленное | Морской, агрессивный | Архитектурный, видимый |
Техническое обслуживание | Ежегодная проверка | Близко к нулю | Близко к нулю | Чистка, подкраска |
Срок службы | 8–15 лет | 25–75 лет | 35–80 лет | 15–30 лет |
Экологические рекомендации:
Сухие помещения (офисы, центры обработки данных):EG или ПК. EG обеспечивает минимальную стоимость. На ПК добавлены варианты цвета.
Влажность в помещении (склады, подвалы):Минимум HDG. EG выходит из строя в течение 3–5 лет в зонах, подверженных образованию конденсата.
Умеренный климат на открытом воздухе (пригород, сельская местность):HDG. Стандартная толщина 65 микрон обеспечивает срок службы 30-50 лет.
Наружные промышленные помещения (заводы, нефтеперерабатывающие заводы):HDG 85 микрон или ZAM. Химическое воздействие ускоряет потребление цинка.
Прибрежный/морской:ZAM или дуплекс (HDG + ПК). Солевой туман разрушает стандартный HDG за 20-30 лет. ZAM продлевает этот срок до 40-80 лет.
Архитектурные/видимые объекты:ПК через HDG. Обеспечивает как защиту от коррозии, так и эстетический контроль.
Пищевая промышленность/фармацевтика:Подложка из нержавеющей стали без покрытия. Покрытия могут отколоться и загрязнить изделия.
Как работает кабельный лоток из проволочной сетки:
Системы кабельных лотков из проволочной сетки защищают кабели за счет поддержки открытой сетки, естественного воздушного потока и модульного расширения. Эти пять функциональных принципов определяют, будет ли ваша установка надежно работать в течение десятилетий или потребует дорогостоящих доработок.
Защита кабеля:
Сварная проволочная сетка поддерживает кабели непрерывно по всей длине, исключая точечную нагрузку, которая повреждает оболочки кабелей. В отличие от лестничных лотков, где тросы проходят между перекладинами и провисанием, лотки из проволочной сетки распределяют вес по каждому продольному проводу. Это предотвращает расползание изоляции, которое происходит, когда кабели опираются на широко расположенные опоры. Сетка также содержит кабели во время короткого замыкания — магнитные силы могут выбрасывать кабели из лестничных лотков, но боковые стенки из проволочной сетки сдерживают движение. Для чувствительных кабелей, таких как оптоволокно, расстояние между сетками не должно превышать 50×100 мм, чтобы предотвратить микроизгибы между точками опоры. Указание шага сетки на основе наименьшего диаметра кабеля, а не среднего размера кабеля, предотвращает повреждение тонких кабелей, которые проскальзывают между отверстиями сетки большего размера.
Тепловыделение:
Конструкция с открытой решеткой обеспечивает циркуляцию воздуха на 360 градусов вокруг каждого кабеля, исключая точки перегрева, которые снижают пропускную способность и срок службы. Лотки со сплошным дном удерживают тепло и требуют снижения номинальных характеристик кабеля согласно IEC 60364-5-52. Лотки из проволочной сетки обеспечивают максимальную пропускную способность кабеля. Открытая структура также предотвращает накопление пыли, которая изолирует кабели и повышает рабочую температуру. Монтажникам следует избегать переполнения — поддержание 40% свободного воздушного пространства обеспечивает достаточное охлаждение. Для вертикальной установки нескольких лотков требуется расстояние не менее 300 мм между ярусами для поддержания естественной конвекции. Плотная укладка сводит на нет преимущество конструкции проволочной сетки в рассеивании тепла.
Структурная поддержка:
Лотки из проволочной сетки передают кабельную нагрузку на опорные кронштейны через сварную проволочную решетку. Сетка действует как единая структурная система — нагрузки распределяются по нескольким проводам, а не концентрируются на отдельных ступенях. Расстояние между опорами определяет грузоподъемность в большей степени, чем диаметр проволоки. Стандартные пролеты опор длиной 1,5–2,5 метра подходят для большинства коммерческих установок. Увеличение пролетов более 3 метров без усиливающих стержней приводит к видимому прогибу и потенциальному напряжению кабеля. Опорные кронштейны должны быть установлены в каждом месте соединения — суставы без поддержки создают слабые места, которые провисают в течение нескольких месяцев. Лоток должен быть загружен равномерно; сосредоточенные нагрузки вблизи середины пролета требуют дополнительных промежуточных опор.
Удобство обслуживания:
Конструкция с открытой решеткой позволяет визуально проверять каждый кабель, не снимая крышек и не разбирая компоненты. Бригады технического обслуживания могут выявить повреждение кабеля, перегрев или несанкционированное добавление за считанные секунды. Это сокращает время проверки на 60-70% по сравнению с закрытыми системами коробов. Добавление или удаление кабелей не требует разборки — кабели проходят через любое отверстие в решетке. Это исключает распространенную практику прокладки кабелей поверх крышек, которая создает опасность спотыкания и пожара. Лотки из проволочной сетки также позволяют легко чистить; пыль проваливается сквозь сетку, а не накапливается. Для объектов, требующих регулярной замены кабеля, таких как центры обработки данных и места проведения мероприятий, такая доступность приводит к значительной операционной экономии.
Расширение системы:
Лотки из проволочной сетки позволяют использовать дополнительные кабели без структурных изменений. Открытая сеть принимает кабели в любой точке трассы. Новые кабели можно добавлять в существующие лотки без сверления, резки или установки дополнительных фитингов. Это контрастирует с магистральными системами, которые требуют снятия крышки и часто не имеют запасной емкости. Лоток также можно разрезать и удлинить с помощью стандартных разъемов. При планировании расширения системы следует указать лотки с 30–40 % резервной емкости для будущего роста. Лотки меньшего размера для экономии первоначальных затрат на материалы впоследствии приводят к дорогостоящим проектам модернизации. Модульная природа систем из проволочной сетки означает, что компоненты расширения точно соответствуют существующим лоткам — никаких проблем с совместимостью не возникает при расширении систем спустя годы.
Как мы производим кабельный лоток из проволочной сетки?
Качество производства определяется контролем процесса, а не финальной проверкой. Понимание того, как производственные этапы влияют на характеристики продукта, помогает покупателям отличать способные фабрики от тех, кто срезает углы.
Выбор проводов и входной контроль:
Производственный процесс начинается с выбора катушек катанки, соответствующих требованиям по диаметру и прочности на разрыв. Диаметр проволоки напрямую определяет грузоподъемность: проволока меньшего размера снижает прочность лотка на 15–30 % при отклонении всего на 0,1 мм. Наши специалисты по входному контролю измеряют диаметр проволоки в нескольких точках на бухту с помощью цифровых микрометров. Мы проверяем прочность на разрыв на образцах из каждой партии рулонов. Наиболее частым дефектом на этом этапе является несоответствие диаметра проволоки в пределах одного мотка, что приводит к неравномерному качеству сварного шва при автоматизированной сварке. Заводы, пропускающие входной контроль, признают эти дефекты и перекладывают затраты на покупателей за счет отказов на месте. Мы отбраковываем рулоны, размер которых превышает ±0,05 мм, обеспечивая постоянство параметров сварки на протяжении всего производства.
Выпрямление и резка проволоки:
Спиральная проволока сохраняет кривизну, которую необходимо устранить перед сваркой. Неполное выпрямление приводит к искривлению продольных проволок между точками сварки, что приводит к неравномерному шагу сетки и снижению грузоподъемности. В наших правильных машинах используются многороликовые системы, которые постепенно уменьшают память катушек. Точность резки определяет, соответствуют ли готовые лотки заданным размерам — наш стандартный допуск составляет ±2 мм. Влияние на стоимость этого этапа проявляется в материальных отходах. Плохая правка и резка увеличивают количество брака на 5-8%, затраты, которые заводы либо поглощают, либо перекладывают на покупателей. Мы оптимизируем схемы резки, чтобы минимизировать отходы, достигая коэффициента использования материала выше 95%. Это напрямую снижает стоимость единицы продукции при больших заказах.
Контактная сварка:
Это этап изготовления сердечника, на котором продольные и поперечные проволоки привариваются в каждом пересечении. При контактной сварке через точку контакта проволоки пропускают большой ток, выделяя тепло, которое плавит металлы. От целостности сварного шва зависит, сохранит ли лоток структурные характеристики под нагрузкой. Недостаточный сварочный ток приводит к появлению слабых соединений, которые разваливаются под тяжестью кабеля. Чрезмерный ток прожигает провода, уменьшая сечение и прочность. Наши автоматизированные сварочные линии используют регулирование тока с обратной связью, которое регулирует параметры в режиме реального времени в зависимости от сопротивления проволоки. Наиболее распространенными дефектами являются холодные сварные швы (недостаточное проваривание) и прожоги (чрезмерный ток). Наш внутрипроизводственный контроль использует испытание на растяжение образцов сварных швов каждые 500 единиц. Мы документируем параметры сварки для каждой производственной партии, что позволяет отслеживать их в случае возникновения проблем на местах. Заводы без автоматического контроля производят нестабильное качество сварки, которое варьируется в зависимости от смены и оператора.
Формирование и гибка кромок:
После сварки из плоской проволочной сетки формируется U-образный профиль лотка. Формирование кромок создает боковые стенки, содержащие кабели и обеспечивающие жесткость конструкции. Радиус изгиба у основания боковых стенок имеет решающее значение — слишком острый создает точки концентрации напряжений, которые трескаются под нагрузкой. Слишком большой размер уменьшает полезную ширину. Наше гибочное оборудование с ЧПУ поддерживает одинаковые углы изгиба по всей длине лотка. Наиболее распространенным дефектом является вариант пружинного возврата, при котором боковые стенки после изгиба возвращаются под разными углами. Это приводит к несоответствующей ширине лотка и проблемам совместимости фитингов. Мы проверяем углы изгиба с помощью датчиков «годен/не годен» в начале, середине и конце каждого производственного цикла. Наши формовочные инструменты еженедельно проверяются на предмет износа, влияющего на постоянство размеров.
Производство фитингов и аксессуаров:
Фитинги из проволочной сетки требуют иных производственных процессов, чем прямые секции. Соединители, муфты и кронштейны обычно производятся посредством штамповки, лазерной резки и гибки. Ключевым фактором качества является постоянство размеров: фурнитура должна точно соответствовать размерам лотка. Погрешность размеров разъема в 0,5 мм приводит к затруднениям при установке или ослаблению соединений. Наши штампы для штамповки обрабатываются с высокой точностью и регулярно обслуживаются, чтобы обеспечить стабильную производительность. Лазерная резка обеспечивает чистые края без заусенцев, которые порезают руки установщика или оболочки кабелей. Затраты на поддержание прецизионного инструмента значительны, но альтернативой являются жалобы на местах и затраты на замену. Мы отслеживаем циклы износа штампов и заменяем инструменты до того, как произойдет смещение размеров.
Применение для обработки поверхности:
Обработка поверхности превращает голые стальные лотки в устойчивые к коррозии изделия. Процесс зависит от типа покрытия. EG и ZAM применяются на этапе рулонной стали перед изготовлением. HDG наносится после изготовления — готовый лоток погружается в расплавленный цинк. Порошковое покрытие требует предварительной обработки (фосфатирования или хроматирования) с последующим электростатическим нанесением порошка и термическим отверждением. Наиболее важным фактором качества является однородность толщины покрытия. Утонченные места становятся точками зарождения коррозии. Наш процесс HDG включает проверку перед цинкованием для проверки чистоты поверхности — остатки масла или окалины препятствуют прилипанию цинка. Мы измеряем толщину покрытия в нескольких точках на лотке с помощью датчиков магнитной индукции. При порошковом покрытии мы проверяем температуру отверждения и время выдержки для каждой партии. Недоотвержденный порошок отслаивается в течение нескольких месяцев. Влияние обработки поверхности на сроки производства существенно: HDG добавляет 7–14 дней, порошковое покрытие — 5–10 дней. Покупателям следует учитывать это при составлении сроков проекта.
Окончательная сборка и упаковка:
Готовые лотки и фитинги собираются в комплекты по желанию заказчика или упаковываются индивидуально. Упаковка предотвращает повреждение при транспортировке — лотки из проволочной сетки могут погнуться при неправильной поддержке. В нашей упаковке используется штабелирование на поддонах с защитными угловыми досками и обвязкой. Лотки вложены друг в друга, чтобы максимально эффективно использовать контейнер и снизить стоимость перевозки единицы. Наиболее распространенным дефектом упаковки является недостаточная защита краев, из-за которой ремни могут врезаться в покрытие во время вибрации при транспортировке. Мы используем защитные кромки во всех точках контакта ремня. Каждая посылка включает в себя упаковочный лист с кодами продуктов и их количеством, что позволяет провести проверку без распаковки каждого товара. Это сокращает время складской обработки в пункте назначения.
Как эти шаги влияют на ваши решения о закупках:
Покупателям следует запрашивать записи параметров сварных швов и отчеты о толщине покрытия, а не только сертификаты на материалы. Эти документы показывают, контролирует ли завод свои процессы или полагается на заключительную проверку. Спросите о коэффициентах использования материалов — фабрики с коэффициентами ниже 90% перекладывают затраты на отходы на покупателей. Убедитесь, что на заводе есть специальные производственные линии для вашего типа материала; смешанное производство создает риски перекрестного загрязнения. Запросите разбивку по времени выполнения, которая отделяет время производства от времени обработки поверхности. Это показывает, являются ли указанные даты поставки реалистичными.
Как правильно выбрать кабельный лоток из проволочной сетки
Систематический выбор предотвращает пять распространенных неисправностей: лотки недостаточного размера, несовместимые покрытия, недостаточная поддержка, отсутствие фитингов и тупики при расширении. Каждое решение о выборе влияет на общую стоимость установки больше, чем на цену единицы лотка.
Приложение:
Первая точка принятия решения определяет каждый последующий выбор. Центры обработки данных уделяют приоритетное внимание воздушному потоку, легкости установки и гибкости реконфигурации — лотки из алюминиевой проволочной сетки с отделкой EG или PC соответствуют этим требованиям. Электростанциям необходимы огнестойкость, высокая нагрузочная способность и долговечность — стальные лотки с обработкой HDG отвечают этим требованиям. Пищевые предприятия требуют устойчивости к коррозии и возможности очистки: нержавеющая сталь (класса 304 или 316) без органических покрытий является единственным соответствующим требованиям выбором. Коммерческие здания сочетают стоимость, внешний вид и умеренные нагрузки — сталь с EG или PC поверх EG обычно удовлетворяет требованиям. Химические предприятия требуют максимальной коррозионной стойкости — покрытие ZAM или нержавеющая сталь обязательны. Выбор спецификации на основе отрасли, а не минимальной стоимости предотвращает несоблюдение нормативных требований и преждевременную замену.
Самая распространенная ошибка — применение спецификаций коммерческих зданий к промышленной среде. Поднос, который прослужит 20 лет в офисе, выйдет из строя за 3 года на химическом заводе.
Окружающая среда:
В сухих помещениях допускается использование EG-покрытия и алюминия. Внутренние влажные помещения (подвалы, гаражи, прачечные) требуют минимального HDG. Для уличной среды с дождем, ультрафиолетом и циклическими изменениями температуры требуется HDG, ZAM или нержавеющая сталь. Для прибрежных зон с солевыми брызгами требуется ZAM или нержавеющая сталь 316 — стандартный расход HDG удваивается в пределах 500 метров от береговой линии. Для подземных установок требуется HDG плюс дополнительная защита от коррозии, такая как битумное покрытие или бетонная оболочка. Высокотемпературная среда (свыше 80°С) исключает порошковую окраску — полимер размягчается и теряет адгезию. В условиях минусовой температуры требуются материалы с достаточной низкотемпературной вязкостью — стандартная углеродистая сталь становится хрупкой при температуре ниже -20°C.
Ошибки выбора среды со временем усугубляются. Лоток EG, установленный во влажном подвале, стоит в 3–5 раз больше первоначальной разницы в стоимости замены в течение 5 лет.
Грузоподъемность:
Рассчитайте общий вес кабеля на метр, а затем прибавьте 30 % на будущее расширение. Лотки из проволочной сетки выдерживают нагрузку 50–300 Н/м в зависимости от ширины, диаметра проволоки и расстояния между опорами. Перфорированные лотки выдерживают нагрузку 100-500 Н/м. Лестничные лотки выдерживают нагрузку 200-1000+ Н/м. Сравнение грузоподъемности заключается не просто в том, что «чем выше, тем лучше» — выбор лотка повышенной вместимости приводит к ненужным затратам и весу. Расстояние между опорами напрямую влияет на производительность: удвоение расстояния между опорами снижает грузоподъемность примерно на 60%. Для более широких лотков требуется проволока большего диаметра для обеспечения эквивалентной номинальной нагрузки. Наши диаграммы нагрузок (проверенные в соответствии со стандартом IEC 61537) показывают взаимосвязь между пролетом, шириной и грузоподъемностью. Покупателям следует запрашивать именно эти таблицы, а не только каталожные номера.
Самая опасная ошибка при расчете нагрузки — это расчет на основе весов каталога кабелей без учета будущих дополнений. Каждый лоток должен иметь 30–40 % запасной емкости.
Материал:
Сталь обеспечивает высочайшее соотношение прочности и стоимости. Алюминий снижает требования к структурной поддержке и трудозатраты на установку. Нержавеющая сталь устраняет проблемы коррозии при более высокой цене. При выборе материала следует учитывать общую стоимость установки, а не только цену лотка. Алюминиевые лотки стоят в 2–3 раза дороже стальных, но потребность в опорной стали снижается на 30–40 % за счет меньшего веса. Это часто нивелирует разницу в цене материалов в многоэтажных установках. Нержавеющая сталь стоит в 4–6 раз дороже, но исключает затраты на обслуживание и замену покрытия в течение всего срока службы объекта. Для проектов с расчетным сроком службы более 30 лет нержавеющая сталь часто обеспечивает самые низкие затраты в течение жизненного цикла, несмотря на самые высокие первоначальные инвестиции.
Отделка поверхности:
Покрытие должно соответствовать окружающей среде и расчетному сроку службы. Например, для сухих помещений, расчетный срок службы 10–20 лет. HDG для наружного применения, расчетный срок службы 25–50 лет. ЗАМ для прибрежного или агрессивного промышленного применения, расчетный срок службы 40-80 лет. ПК для архитектурных требований. Дуплексные системы (HDG + PC) обеспечивают как защиту от коррозии, так и эстетический контроль. Разница в стоимости между EG и HDG обычно составляет 20–30 % от стоимости лотка, но 3–5 % от общей стоимости установки. Обновление поверхности — самая дешевая страховка от преждевременного выхода из строя.
Бюджет:
Бюджетные ограничения должны стимулировать оптимизацию стоимости, а не снижение качества. Стратегии снижения затрат, обеспечивающие поддержание производительности, включают в себя: стандартизацию ширины лотков для сокращения типов фитингов, оптимизацию расстояния между опорами для уменьшения количества кронштейнов, размещение заказов для максимального использования контейнеров и консолидацию партий обработки поверхности. Стратегии снижения затрат, которые приводят к отказу, включают в себя: использование более тонкой проволоки, уменьшение толщины покрытия, исключение усиливающих стержней и увеличение расстояния между опорами за пределы расчетных пределов. Мы помогаем покупателям определить первую категорию экономии, избегая при этом второй.
Техническое обслуживание:
Лотки, установленные в доступных местах, требуют периодической проверки. В труднодоступных местах (над потолками, в шахтах, под фальшполами) не требуются конструкции, не требующие технического обслуживания. Доступ для технического обслуживания определяет, является ли EG приемлемым или HDG/ZAM/нержавеющая сталь является обязательным. Лотки из проволочной сетки сокращают объем технического обслуживания за счет исключения пылесборников и возможности визуального осмотра без разборки. На объектах с ограниченным бюджетом на техническое обслуживание следует указывать HDG или ZAM независимо от классификации внутренних/наружных помещений.
Масштаб проекта:
Большие проекты (более 5000 метров) выигрывают от стандартизации, которая уменьшает количество типов фитингов и упрощает установку. В небольших проектах (менее 500 метров) можно использовать более разнообразные конфигурации без значительных затрат. Крупным проектам следует рассмотреть возможность упаковки, оптимизированной для контейнеров, которая максимизирует эффективность грузоперевозок. Небольшие проекты часто объединяются с другими заказами для достижения более выгодных ставок фрахта. Наш завод корректирует график производства в зависимости от масштаба проекта — крупные заказы выполняются на выделенных линиях, небольшие заказы выполняются партиями со схожими характеристиками.
Время доставки:
Стандартные конфигурации с отделкой EG будут доставлены в течение 15–20 дней. HDG добавляет 7-14 дней. ЗАМ добавляет 10-20 дней. ПК добавляет 5-10 дней. Нестандартные размеры или нестандартный шаг сетки добавляют 5-10 дней на настройку оснастки. Большие заказы (1000+ штук) требуют 30-45 дней. Срочные заказы возможны с надбавкой — обычно 20–30 % за сокращение графика на 30 %. Честные обязательства по срокам поставки более ценны, чем оптимистические обещания. Мы предоставляем подробные производственные графики с указанием этапов производства, обработки поверхности и доставки.
Будущее расширение:
Разработайте лотки с запасом ширины и грузоподъемностью 30–40 %. Стандартизируйте размеры лотков на предприятии, чтобы обеспечить взаимозаменяемость в будущем. Спецификации лотков для документов для будущих закупок — для соответствия существующим лоткам через 5 лет требуются идентичные характеристики. Лотки из проволочной сетки по своей природе удобны для расширения благодаря открытой конструкции решетки и простым методам соединения. Стоимость расширения емкости невелика по сравнению со стоимостью последующей установки параллельных систем.
Матрица приоритетов выбора:
Определите окружающую среду и расчетный срок службы → определите материал и покрытие
Расчет нагрузки на кабель → определяет ширину лотка, диаметр провода, расстояние между опорами
Определить ограничения установки → определить тип поддержки и аксессуары
Оцените будущие потребности в расширении → определите свободную мощность
Сравнивайте общую стоимость установки, а не цену за единицу → определяется окончательная спецификация
Распространенные ошибки выбора, которых следует избегать:
Выбор ширины лотка на основе текущего количества кабелей без допуска на расширение
Выбор EG-покрытия для помещений с любым воздействием влаги
Указание расстояния между опорами без расчета нагрузки
Заказ прямых участков без полных монтажных разъёмов
Сравнение цен поставщиков без проверки характеристик покрытия спецификаций
Выбор самого легкого лотка для тяжелых кабелей
Игнорирование теплового расширения на длинных прямых участках (более 30 метров)
Не удалось указать сейсмические крепления в сейсмических зонах
Цены на кабельные лотки из проволочной сетки
Цена лотка составляет всего 40-50% от общей стоимости закупки. Покупатели, ведущие переговоры исключительно о цене за единицу продукции, игнорируют скрытые затраты, которые определяют окончательные расходы по проекту.
Разбивка производственных затрат:
Стоимость материала (40–50 % от цены за единицу):
Необработанная стальная проволока представляет собой самый крупный компонент затрат. Диаметр проволоки и марка материала определяют базовую стоимость. Наш завод поддерживает долгосрочные контракты с тремя крупными сталелитейными заводами, обеспечивая оптовые скидки в размере 8-12% по сравнению с закупками на спотовом рынке. Мы покупаем продукцию напрямую с завода, а не через дистрибьюторов, исключая промежуточные наценки. Что касается алюминия и нержавеющей стали, мы поддерживаем минимальные уровни запасов, которые обеспечивают баланс ценовой стабильности и затрат на хранение. Колебания цен на сырье являются самой большой переменной в ценообразовании кабельных лотков: цены на сталь могут колебаться на 15-20% в течение квартала. Мы предлагаем периоды действия цен 15-30 дней по котировкам. Для крупных проектов мы рекомендуем покупателям фиксировать цену с помощью депозита, когда рынки сырья благоприятны.
Стоимость оснастки и штампа (2–5 % от цены за единицу, амортизируется):
В стандартных конфигурациях лотков из проволочной сетки используются существующие инструменты без дополнительных затрат на штампы. Нестандартный шаг сетки, нестандартная ширина или специальные профили кромок требуют специального инструмента. Стоимость наших штампов варьируется от 500–2000 долларов США для простых конфигураций до 3000–8000 долларов США для сложных профилей. Мы амортизируем затраты на оснастку в зависимости от объема первого заказа, уменьшая влияние на единицу при крупных заказах. Обслуживание штампов включено в наши цены: плохое обслуживание штампов приводит к отклонению размеров, что приводит к несовместимости фитингов. Мы заменяем или восстанавливаем инструменты до того, как произойдет отклонение допуска, предотвращая проблемы с качеством, а не реагируя на них.
Затраты на рабочую силу (10–15% от цены за единицу):
Производство лотков из проволочной сетки более автоматизировано, чем производство перфорированных или лестничных лотков. Наши автоматизированные сварочные линии сокращают прямой труд на 60% по сравнению с полуавтоматическим производством. Такая эффективность труда приводит к стабильному качеству независимо от смены или оператора. Остальные затраты на рабочую силу сосредоточены на производстве фитингов, проверке качества и упаковке. Мы инвестируем в обучение операторов, а не полагаемся только на опыт: обученные операторы производят меньше дефектов и требуют меньше доработок. Это снижает затраты на единицу продукции, несмотря на более высокую почасовую оплату.
Затраты энергии (5–8% от цены за единицу):
Контактная сварка является энергоемкой. В нашем сварочном оборудовании используются системы рекуперации энергии, которые улавливают и повторно используют 15–20 % входной мощности. Мы планируем энергоемкое производство в непиковые часы, когда тарифы на электроэнергию ниже. Эта экономия невелика на единицу продукции, но значительна для годовых объемов производства.
Стоимость обработки поверхности (10–20% от цены за единицу):
Стоимость покрытия сильно различается в зависимости от типа. EG добавляет 5-10%, HDG добавляет 15-25%, ZAM добавляет 20-30%, ПК добавляет 15-20% к стоимости базового лотка. Наше партнерство с предприятиями по обработке поверхностей в радиусе 50 км от нашего завода снижает затраты на транспортировку и погрузочно-разгрузочные работы. Мы выполняем заказы партиями, чтобы обеспечить полную загрузку котла цинкования, что снижает стоимость покрытия на килограмм. Для порошковой окраски мы поддерживаем стандартный набор цветов, что исключает дополнительные расходы на подбор цвета.
Стоимость упаковки (3–5 % от цены за единицу):
Упаковка напрямую влияет на состояние товара по прибытии. В нашей стандартной упаковке используется штабелирование на поддонах с защитой краев и атмосферостойкой оберткой. Нестандартная упаковка (индивидуальная упаковка, экспортная тара, влагонепроницаемые пакеты) увеличивает стоимость единицы продукции на 2-4%. Мы оптимизируем конфигурации поддонов для максимального использования контейнеров — каждый дополнительный поддон в каждом контейнере снижает стоимость перевозки единицы на 2–3%. Покупатели, которые запрашивают нестандартную упаковку, должны сопоставить преимущества защиты с потерями при использовании контейнера.
Транспортные расходы (5–15 % от цены за единицу):
Стоимость перевозки зависит от пункта назначения, объема заказа и срочности доставки. Расположение нашего завода рядом с портом Циндао обеспечивает конкурентоспособные тарифы на морские перевозки в большинство пунктов назначения. Мы объединяем заказы на сборную партию груза (LCL) с другими отгрузками, чтобы сократить объем фрахта на единицу груза. Для полной загрузки контейнера (FCL) мы оптимизируем схемы загрузки, чтобы максимизировать использование веса контейнера — лотки из проволочной сетки имеют большой объем, поэтому достижение оптимального соотношения веса к объему сокращает отходы при перевозке.
Скрытые затраты на закупки. Покупатели часто упускают из виду:
Стоимость инвентаря:
Заказ избыточного количества для обеспечения более низких цен за единицу продукции приводит к возникновению складских расходов. Лотковые системы, хранящиеся в течение 6–12 месяцев перед установкой, могут привести к повреждению покрытия и коррозии. Мы помогаем покупателям рассчитать точное количество по макетным чертежам, заказывая только то, что необходимо, плюс 3-5% допуск на монтажные отходы. Это исключает скрытые затраты на хранение и защиту избыточных запасов.
Стоимость установки:
Выбор лотка напрямую влияет на трудозатраты на установку. Лотки из проволочной сетки с соединителями Fastfix сокращают время монтажа на 40-50% по сравнению с болтовыми системами. Эта экономия труда часто превышает всю стоимость материала лотка. Мы рекомендуем покупателям рассчитывать трудоемкость установки при сравнении систем лотков: лоток, который стоит на 20 % дороже, но устанавливается на 50 % быстрее, обеспечивает более низкую общую стоимость установки.
Стоимость обслуживания:
Выбор покрытия определяет будущие расходы на техническое обслуживание. Лотки EG в полуоткрытых помещениях требуют ежегодного осмотра и подкраски, стоимость которых составляет 2–5 долларов США за метр в год. Лотки HDG в одной и той же среде не требуют обслуживания. За 20-летний срок эксплуатации стоимость обслуживания EG многократно превышает первоначальную разницу в цене с HDG.
Стоимость замены:
Преждевременный отказ требует полной замены, включая снятие, утилизацию и повторную установку. Стоимость замены обычно в 3–5 раз превышает первоначальную стоимость установки. Выбор правильного покрытия с учетом окружающей среды полностью устраняет этот риск. Стоимость перехода с EG на HDG составляет 20–30 % стоимости лотка, но 3–5 % от общей стоимости установки.
Стоимость связи:
Нечеткие спецификации, неполные чертежи и языковые барьеры приводят к ошибкам при заказе. Каждое изменение заказа после запуска производства обходится в 5-10% из-за доработок и задержек. Технические вопросы мы решаем до подтверждения заказа, предоставляя подробные спецификации и разрешительные чертежи. Эти первоначальные инвестиции предотвращают последующие затраты.
Стоимость задержки проекта:
Поздняя доставка тормозит весь график строительства. Ежедневные затраты на задержку коммерческих проектов варьируются от 5 000 до 50 000 долларов США в зависимости от масштаба. Наше производственное планирование обеспечивает реалистичные сроки поставки с учетом изменений в обработке поверхности. Мы сообщаем об изменениях в графике немедленно, не дожидаясь, пока пройдет обещанная дата доставки.
Стоимость претензий по качеству:
Получение несоответствующей продукции требует проверки, переговоров, обратной доставки и заказа замены. Сами по себе административные расходы часто превышают стоимость продукта. Наш внутренний контроль качества выявляет дефекты перед отправкой. Мы предоставляем отчеты о проверках и фотографии к каждому заказу, что снижает нагрузку на проверку при получении.
Стоимость использования контейнера:
Плохо упакованные лотки занимают пространство контейнера, что увеличивает стоимость перевозки за единицу. Наши инженеры по упаковке оптимизируют конфигурации поддонов для стандартных размеров контейнеров. Мы достигаем уровня использования объема лотков из проволочной сетки 85-95% по сравнению со средним показателем по отрасли 70-80%. Это улучшение на 10–15 % пропорционально снижает стоимость перевозки.
Колебание стоимости сырья:
Цены на сталь меняются еженедельно. Котировки без периода действия цены подвергают покупателей неожиданному росту. Мы указываем срок действия 15–30 дней и рекомендуем покупателям совершать покупки в течение этого периода. Для проектов, охватывающих несколько поставок, мы предлагаем соглашения о фиксировании цены с частичной предоплатой.
Стоимость инженерных изменений:
Изменения спецификаций в середине проекта требуют переоснащения, повторного производства и нарушения графика. Мы замораживаем спецификации после утверждения чертежа. Любые изменения после утверждения влекут за собой задокументированные затраты и влияние на график до внедрения.
Как HULK Metal снижает общие затраты на закупки:
Наша интегрированная цепочка поставок исключает промежуточные наценки на каждом этапе. Прямые закупки стали, собственное обслуживание оснастки, автоматизированное производство, партнерские отношения с местной обработкой поверхности и оптимизированная экспортная логистика в совокупности снижают общие затраты на 10–15 % ниже средних показателей по отрасли для аналогичных спецификаций. Экономия достигается за счет эффективности, а не снижения качества.
По запросу мы предоставляем полную расшифровку затрат с указанием материалов, производства, покрытия, упаковки и транспортных компонентов. Такая прозрачность позволяет покупателям выявлять возможности повышения стоимости без ущерба для качества.
Как выбрать надежного поставщика кабельных лотков из проволочной сетки
Выбор поставщика определяет успех проекта больше, чем какая-либо отдельная спецификация продукта. Способный поставщик предотвращает проблемы. Недееспособный поставщик создает их на каждом этапе.
Профессиональная техническая команда:
Запрашивайте доказательства, а не претензии. Попросите документы о инженерной квалификации, структуру команды и опыт конкретного проекта. Поставщик должен предоставить техническую поддержку, включая расчеты нагрузки, сборку фитингов по компоновочным чертежам и руководство по установке. Проверьте их возможности, запросив техническое предложение для вашего проекта — качество ответа показывает реальную глубину разработки. Поставщики, не имеющие штатных инженеров, передают техническую работу на аутсорсинг, что приводит к задержкам и ошибкам. Спросите, кто занимается техническими запросами, и укажите среднее время ответа. Лучшим показателем является то, выявляют ли они потенциальные проблемы в ваших спецификациях перед тем, как цитировать.
Производственная мощность:
Проверьте производительность с помощью заводского аудита или отчетов сторонних инспекций. Попросите списки оборудования с указанием возраста и записей об обслуживании. Поставщик с одной производственной линией и сроком поставки 30 дней не может доставлять срочные заказы. Спросите о текущей загрузке мощностей — поставщики, у которых мощность превышает 95 %, не имеют возможности изменять график. Запросить методологию планирования производства; планирование вручную указывает на ограниченную видимость емкости. Проверьте, разделяют ли они производственные линии по типам материалов. Смешанное производство создает риск перекрестного загрязнения, особенно для нержавеющей стали. Посетите предприятие в рабочее время, чтобы увидеть фактическую производительность, а не просто простаивающее оборудование.
Система управления качеством:
Сертификация ISO 9001 — это минимальный базовый уровень, а не отличительный признак. Запросите конкретные записи о качестве: отчеты о проверке входящих материалов, данные испытаний сварных швов в процессе, журналы измерения толщины покрытия и контрольные списки окончательной проверки. Спросите об отслеживании количества дефектов и процедурах корректирующих действий. Поставщик, который не может предоставить отчеты о качестве в течение 24 часов, либо не ведет их, либо ему есть что скрывать. Запросите образцы отчетов о проверке недавних заказов, аналогичных вашему. Проверьте, независим ли контроль качества от управления производством — совмещение ролей создает конфликт интересов.
Интеграция цепочки поставок:
Оцените источники сырья, партнерские отношения в области обработки поверхности и механизмы логистики. Запросите сертификаты сталелитейного завода на последние партии продукции. Поставщики, покупающие продукцию у дистрибьюторов, платят на 8-12% больше, чем прямые закупщики. Проверьте расположение и возможности оборудования для обработки поверхности — покрытие собственными силами обеспечивает лучший контроль, чем обработка на стороне. Проверьте, поддерживают ли они резервный запас обычных материалов. Поставщики с небольшими запасами имеют более длительные сроки выполнения заказов и более высокую волатильность цен. Спросите о резервных поставщиках критически важных материалов — зависимость от одного источника создает риск перебоев в поставках.
Экспорт опыта:
Возможность доставки по всему миру означает нечто большее, чем просто предложение условий FOB. Запросите образцы экспортной документации: упаковочные листы, коносаменты, сертификаты происхождения, сертификаты фумигации. Проверьте, понимают ли они импортные требования страны назначения, стандарты маркировки и процедуры документации. Опыт доставки в ваш регион сокращает задержки при таможенном оформлении. Спросите о типичном времени доставки и предпочтительных линиях доставки для вашего пункта назначения. Проверьте порядок загрузки контейнера — неправильная загрузка приводит к повреждению при транспортировке. Запросите фотографии загруженных контейнеров из недавних поставок.
Условия оплаты и доставки:
LC, T/T и другие стандартные условия должны быть доступны. Оцените их готовность структурировать условия оплаты, которые защищают обе стороны. Залог в размере 30 % и 70 % в счет отгрузочных документов являются стандартными для первоначальных заказов. Поставщики, требующие 100% предоплату за первые заказы, сигнализируют о проблемах с денежными потоками. Условия поставки должны включать четкие определения Инкотермс. FOB является стандартом для контейнерных перевозок. Условия DDP указывают на сильные логистические возможности, но предусматривают премиальную цену.
Послепродажное обслуживание:
Определите объем обеспечения качества перед заказом. Какие дефекты покрываются? Каков срок претензии? Как решаются претензии? Условия гарантии запросите в письменном виде. Проверьте оперативность реагирования, запросив образец сценария рекламации: как они справятся с обнаружением дефекта покрытия после доставки? Поставщики, которые принимают на себя ответственность и предлагают решения, демонстрируют надежность. Те, кто уклоняется от обвинений или задерживает реакцию, будут делать то же самое с реальными претензиями. О наличии запасных частей для фурнитуры и аксессуаров уточняйте — сломанные при установке разъемы требуют немедленной замены.
Дополнительные критерии оценки:
Аудит завода:
Либо проведите личный аудит, либо наймите стороннюю инспекционную компанию. Аудиты выявляют условия, которые скрываются в брошюрах. Проверьте порядок содержания, состояние оборудования, правила хранения материалов и соблюдение техники безопасности работниками. Экскурсии по фабрике продолжительностью менее 30 минут недостаточно — для полноценного аудита требуется 4–8 часов. Наблюдайте, соблюдают ли работники процедуры или импровизируют. Проверьте калибровочные наклейки на измерительном оборудовании — просроченная калибровка указывает на пренебрежение системами качества.
Пример оценки:
Закажите образцы продукции, прежде чем совершать оптовые заказы. Образцы должны поступать из производственного оборудования, а не из процессов создания прототипов. Оцените точность размеров, однородность сварного шва, однородность покрытия и качество упаковки. Образцы продукции, отличающиеся от образцов массового производства, указывают на то, что поставщик не может поддерживать качество в нужном масштабе.
Проверка ссылки:
Запросите контактную информацию трех клиентов с похожими профилями проектов. Свяжитесь с ними напрямую и спросите о своевременной доставке, стабильности качества, обработке претензий и качестве связи. Прошлые показатели предсказывают будущую надежность.
Финансовая стабильность:
Запросите бизнес-лицензию и кредитные отчеты, если таковые имеются. Поставщики, испытывающие финансовые трудности, снижают качество материалов, задерживают поставки и в конечном итоге не доставляют их. Поставщик со стабильной работой более 5 лет и постоянным объемом экспорта обеспечивает меньший риск.
Качество связи:
Оцените общение в процессе запроса и предложения. Медленные ответы, неполные ответы и языковые барьеры во время продаж указывают на более серьезные проблемы во время производства. Профессиональные поставщики предоставляют четкую техническую документацию, реалистичные сроки поставки и прозрачные цены.
Возможность документирования:
Поставщики, которые не могут предоставить точную техническую документацию, не будут производить точную продукцию. Запросите сертификаты на материалы, габаритные чертежи и спецификации обработки. Качество документации напрямую коррелирует с качеством производства.
Послужной список решения проблем:
Спросите о самой сложной проблеме, с которой они столкнулись при выполнении недавнего заказа, и о том, как они ее решили. Поставщики, которые признают проблемы и описывают решения, демонстрируют свои способности. Те, кто утверждает, что у них никогда не бывает проблем, либо лгут, либо неопытны.
Красные флажки для выявления ненадежных поставщиков:
Цены значительно ниже средних по рынку без объяснений
Невозможность предоставить конкретные технические подробности о производственном процессе
Нежелание соглашаться на заводской аудит или проверку третьей стороной
Нет документированной системы управления качеством
Нежелание предоставлять отзывы клиентов
Принуждение к быстрому подтверждению заказов без технической проверки
Неопределенные обязательства по доставке без подробностей производственного графика
Несоответствующая контактная информация или сведения о регистрации компании подробности
Нет опыта доставки в ваш регион или страну
Отказ предоставить сертификаты на материалы или отчеты о толщине покрытия
Оценка поставщика — это инвестиция, которая приносит кратную прибыль за счет предотвращения неудач. Потратив два дня на оценку поставщиков, вы сэкономите месяцы разрешения споров.
Часто задаваемые вопросы
Практические ответы на вопросы, которые задают покупатели, прежде чем совершать крупные заказы. Четкие ответы предотвращают недопонимание, которое задерживает реализацию проектов и ухудшает отношения с поставщиками.
Вопрос 1. Как вы обеспечиваете качество?
У нас есть специальный центр контроля качества, отдельный от управления производством. Перед поступлением в производство бухты проволоки подвергаются измерению диаметра и испытаниям на растяжение. Во время производства мы проверяем образцы сварных швов каждые 500 единиц и измеряем расстояние между сетками в начале, середине и конце каждого производственного цикла. Готовые лотки проходят проверку размеров, визуальный осмотр и проверку толщины покрытия. Мы документируем все результаты проверки и предоставляем отчеты вместе с вашим грузом. Наша система качества отслеживает уровень дефектов на каждой производственной линии и инициирует корректирующие действия, когда уровень превышает 0,5%. Проверка третьей стороной приветствуется на любом этапе.
В2: Какова цена вашего кабельного лотка из проволочной сетки?
Цена зависит от марки материала, диаметра проволоки, размеров лотка, шага сетки, обработки поверхности, количества заказа и требований к упаковке. Стальные лотки с отделкой EG начинаются с самого экономичного уровня. Противни из нержавеющей стали с покрытием ZAM представляют собой продукцию премиум-класса. Мы предоставляем котировки в режиме реального времени на основе текущих затрат на сырье и графика производства. Запросите ценовое предложение, указав технические характеристики, количество и условия доставки. Для стандартных конфигураций мы отвечаем в течение 24 часов.
Q3: Как мне получить более выгодную цену?
Лучшие цены достигаются за счет эффективности заказов, а не снижения качества. Объедините лотки нескольких размеров в меньшее количество стандартной ширины, чтобы сократить необходимость замены инструментов. Закажите полную загрузку контейнера, чтобы исключить надбавки LCL. Объедините прямые секции и фитинги в одном заказе, чтобы снизить затраты на транспортировку. По возможности планируйте производство в непиковые периоды. Предоставляйте точные годовые прогнозы объемов — мы можем зарезервировать мощности и договориться о более выгодных ценах на сырье для гарантированных объемов. Избегайте запроса нескольких небольших партий; однократная доставка полного контейнера снижает стоимость перевозки за единицу.
В4: Каков минимальный заказ для фитингов кабельных лотков из проволочной сетки?
Минимальный заказ зависит от типа продукта и производственного процесса. Стандартные прямые участки обычно требуют минимум 100-200 метров для каждого размера. Минимальный объем заказа таких фитингов, как муфты и соединители, составляет 200–500 штук. Нестандартные размеры или нестандартные конфигурации могут потребовать более высоких минимальных затрат, чтобы оправдать затраты на инструменты и настройку. Мы принимаем меньшие количества для образцовых заказов и первоначальных пробных поставок. Свяжитесь с нами и сообщите о своих требованиях — мы найдем решения для проектов любого масштаба.
Вопрос 5: Каков ваш цикл доставки?
Стандартная доставка составляет 25-35 дней с момента подтверждения заказа и получения предоплаты. Это включает в себя 15–20 дней производства, 7–14 дней обработки поверхности и 3–5 дней упаковки и документации. Большие заказы (5000+ метров) требуют 35-45 дней. Срочные заказы возможны с надбавкой 20-30% при сокращении графика на 30%. Мы предоставляем графики производства с указанием контрольных дат после подтверждения заказа. Обязательства по срокам поставки основаны на фактической производственной мощности, а не на оптимистических оценках.
Q6: Какие виды отделки поверхности вы предлагаете?
Мы предлагаем электрогальванизацию (EG), горячее цинкование (HDG), покрытие из сплава цинка, алюминия и магния (ZAM) и порошковое покрытие (PC). Наши партнеры по обработке поверхности расположены в пределах 50 км от нашего завода, что сокращает время и стоимость транспортировки. Мы рекомендуем варианты отделки в зависимости от условий установки и требований к расчетному сроку службы. EG подходит для сухих помещений. HDG является стандартным для наружной установки. ZAM обеспечивает максимальную защиту прибрежных и агрессивных промышленных сред. ПК добавляет варианты цвета для архитектурных приложений.
Q7: В какие страны вы осуществляете доставку?
Мы осуществляем доставку в более чем 50 стран Европы, Северной Америки, Южной Америки, Африки, Ближнего Востока, Юго-Восточной Азии и Океании. Наша команда по экспортной документации обрабатывает сертификаты происхождения, сертификаты фумигации, упаковочные листы и коносаменты. Мы понимаем требования к импорту в зависимости от пункта назначения, включая маркировку, обработку поддонов и стандарты документации. Контейнерные перевозки отправляются из порта Циндао по конкурентоспособным ставкам на морские перевозки во все основные пункты назначения.
Q8: Фитинги кабельных лотков из проволочной сетки какого размера вы можете изготовить?
Мы производим лотки из проволочной сетки шириной от 50 мм до 800 мм и высотой от 30 мм до 110 мм. Стандартные диаметры проволоки варьируются от 3,8 до 6,0 мм для продольных проволок и от 3,0 до 5,0 мм для поперечных проволок. Возможные варианты шага сетки: 50×100 мм, 50×50 мм и 25×50 мм. Нестандартные размеры доступны при использовании специального инструмента. Фитинги изготавливаются в соответствии со всеми стандартными размерами лотков. Обращайтесь к нам с нестандартными требованиями — мы оцениваем осуществимость в течение 48 часов.
Q9: Какие способы оплаты и условия доставки вы поддерживаете?
Мы принимаем банковский перевод (30% депозит, 70% против отгрузочных документов), аккредитив по предъявлении и другие способы оплаты в зависимости от стоимости заказа и отношений с клиентами. Условия поставки включают FOB, CIF и CFR. Мы можем удовлетворить условия DDP и DAP для постоянных клиентов. Условия оплаты договорные при долгосрочных договорах поставки. Все платежи обрабатываются через наш корпоративный банковский счет с полной документацией по транзакции.
Q10: Является ли HULK Metal фабрикой, производителем или торговой компанией?
HULK Metal — производитель с собственными производственными мощностями, командой инженеров и системами контроля качества. Мы владеем линиями по производству лотков из проволочной сетки, сварочным оборудованием и испытательной лабораторией. Мы не торговая компания, перепродающая продукцию других заводов. Наши интегрированные операции включают собственное производство, партнерство в области обработки поверхности и прямую экспортную логистику. Эта структура обеспечивает постоянный контроль качества, конкурентоспособные цены и надежную доставку.
В11: Могу ли я получить образцы фитингов кабельных лотков из проволочной сетки?
Да. Мы предоставляем стандартные образцы в течение 5-7 дней. Производственные образцы существующей оснастки будут доступны в течение 10-15 дней. Образцы демонстрируют фактическое качество производства, включая стабильность сварных швов, точность размеров и качество покрытия. Мы отправляем образцы экспресс-курьером с отслеживанием. Расходы по доставке первоначальных образцов покрываются клиентом; мы зачисляем затраты на образцы в счет вашего первого производственного заказа.
Q12: Какую информацию мне нужно предоставить для составления предложения?
Для быстрого ответа на предложение укажите следующее:
Характеристики продукта: ширина лотка, высота, диаметр проволоки, расстояние между сетками
Материал: сталь, алюминий или нержавеющая сталь
Обработка поверхности: EG, HDG, ZAM или PC
Количество: по размеру и общее количество
Условия поставки: FOB, CIF или другие условия Инкотермс
Порт или адрес назначения
Любые особые требования: упаковка, маркировка, проверка
Полная информация позволяет нам сделать ценовое предложение в течение 24 часов. Неполные спецификации требуют разъяснительных писем по электронной почте, что задерживает процесс.
Дополнительные часто задаваемые вопросы для международных покупателей:
Вопрос 13. Каким сертификатам на допустимую нагрузку соответствуют ваши лотки?
Наши номинальные нагрузки проверены в соответствии со стандартами IEC 61537. Мы предоставляем диаграммы нагрузки, показывающие безопасную рабочую нагрузку в зависимости от пролета опоры для каждой конфигурации лотка. Испытания измеряют прогиб при равномерно распределенной нагрузке. По запросу мы можем предоставить сторонние отчеты об испытаниях для конкретных конфигураций. Номинальная нагрузка включает коэффициенты безопасности в соответствии с международными стандартами.
Q14: Можете ли вы предоставить индивидуальный дизайн и техническую поддержку?
Да. Наша команда инженеров просматривает ваши компоновочные чертежи и предоставляет примерные размеры, расчеты нагрузки и рекомендации по расстоянию между опорами. Мы выявляем потенциальные проблемы еще до начала производства, включая несовместимые комбинации фитингов, недостаточное расстояние между опорами и соображения по расширению. Эта услуга включена в ваш заказ и не требует дополнительных затрат. Сложные проекты выигрывают от раннего участия инженеров.
Q15: Какую гарантию вы предоставляете?
Мы гарантируем отсутствие производственных дефектов в нашей продукции в течение 24 месяцев с момента поставки. Это касается целостности сварного шва, точности размеров и адгезии покрытия. Гарантия не распространяется на повреждения, возникшие в результате неправильной установки, условий окружающей среды, превышающих технические характеристики, или механических повреждений во время обращения. Претензии оцениваются с помощью фотографических доказательств и, при необходимости, проверки третьей стороной. Обоснованные претензии разрешаются заменой продукта или кредитом.
Q16: Как вы поступаете с дефектной продукцией?
Сообщите о дефектах в течение 14 дней с момента получения товара с фотографическими доказательствами и подробным описанием. Мы рассматриваем каждую претензию в течение 48 часов. При подтвержденных производственных дефектах товар на замену будет доставлен за наш счет. Мы выясняем основные причины и принимаем корректирующие меры, чтобы предотвратить повторение. Уровень дефектов у нас ниже 0,3% — мы отслеживаем этот показатель и делимся им с клиентами.
Q17: Могу ли я изменить свой заказ после подтверждения?
Изменения до начала производства требуют минимальных затрат — обычно только доработка документа. Изменения после начала производства влекут за собой материальные и трудовые затраты на уже выполненные работы. Мы замораживаем спецификации после того, как вы утвердите производственные чертежи. Немедленно сообщайте о любых изменениях; задержка увеличивает влияние затрат. Мы рекомендуем провести тщательную техническую проверку перед подтверждением заказа.
Q18: Какую документацию вы предоставляете при поставке?
Каждая поставка включает в себя: коммерческий счет, упаковочный лист с кодами и количеством продукции, коносамент, сертификат происхождения, сертификаты испытаний материалов, отчеты о толщине покрытия и отчет об окончательной проверке. Дополнительная документация (сертификат фумигации, страховое свидетельство, легализованные документы) предоставляется по запросу. Мы предоставляем электронные копии перед отправкой и оригиналы документов курьером.
Q19: Предлагаете ли вы поддержку при установке?
Мы предоставляем руководства по установке, технические чертежи и инструкции по сборке фитинга. Удаленная поддержка доступна посредством видеозвонка во время установки. Для крупных проектов мы можем организовать техническую поддержку на месте. Обучение установке доступно для партнеров-дистрибьюторов. Правильная установка максимально увеличивает производительность и срок службы изделия.
Q20: Какова ваша годовая производственная мощность?
Наши линии по производству лотков из проволочной сетки могут производить более 500 000 метров в год. Текущая загрузка мощностей позволяет нам принимать новые заказы без ущерба для существующих обязательств по доставке. Мы поддерживаем резерв мощностей для срочных заказов и привлечения новых клиентов. Крупные годовые контракты получают приоритетное планирование и выделенные производственные ресурсы.
Как мы обеспечиваем стабильное качество каждой партии
Постоянное качество требует проверки на нескольких этапах, а не только окончательной проверки. Каждая точка проверки выявляет определенные дефекты до того, как они достигнут приемного дока. Вот как мы проверяем каждую партию.
1. Проверка размеров
Мы измеряем ширину, высоту лотка, расстояние между проволоками и прямоугольность диагонали в трех точках за один производственный цикл. Отклонения более ±2 мм отвергаются. Это предотвращает несовместимость фитингов и монтажные зазоры, которые задерживают сборку на месте.
2. Тестирование производительности
Лотки для образцов проходят нагрузочные испытания в соответствии со стандартом IEC 61537. Мы применяем равномерно распределенный вес и измеряем прогиб на указанных опорных пролетах. Лотки, не соответствующие заявленным допустимым нагрузкам, бракуются. Это предотвращает разрушение конструкции после прокладки кабеля.
3. Испытание обработки поверхности
Толщина покрытия измеряется в нескольких точках с помощью датчиков магнитной индукции. Мы проверяем требования к минимальной толщине в соответствии со спецификациями покрытия. Испытание на адгезию подтверждает прочность сцепления покрытия. Это предотвращает преждевременную коррозию из-за тонких или плохо связанных покрытий.
4. Предотгрузочная проверка
Мы случайным образом отбираем готовые лотки в соответствии со стандартами AQL. Инспекторы проверяют целостность сварных швов, гладкость кромок, однородность покрытия и точность маркировки. Несоответствующие партии перерабатываются или бракуются. Это предотвращает выход дефектной продукции с нашего завода.
5. Количественный контроль
Каждая посылка учитывается в упаковочном листе. Фотографируем загруженные поддоны перед загрузкой контейнеров. Количественные несоответствия исправляются перед отправкой. Это предотвращает нехватку, которая останавливает установку.
6. Пользовательский тест
Клиенты могут запросить дополнительные испытания: устойчивость к коррозии в солевом тумане, прочность сварного шва на разрыв или особые конфигурации нагрузки. Мы координируем работу с сертифицированными сторонними лабораториями. Специальные отчеты об испытаниях поставляются вместе с документацией вашего заказа.


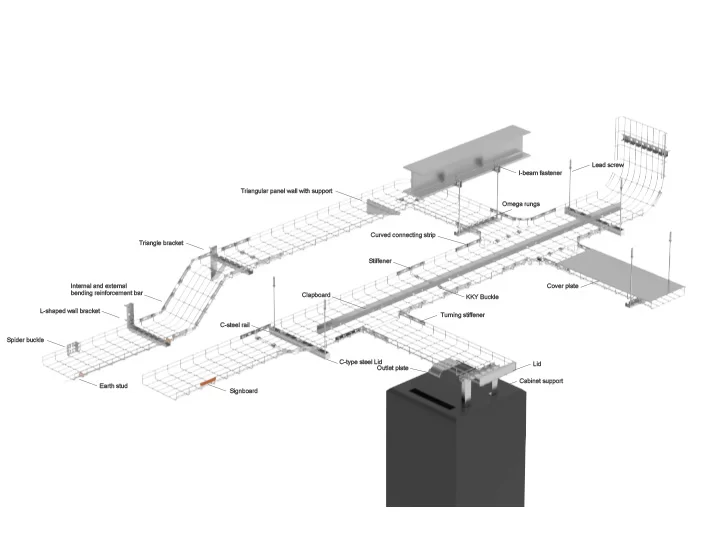
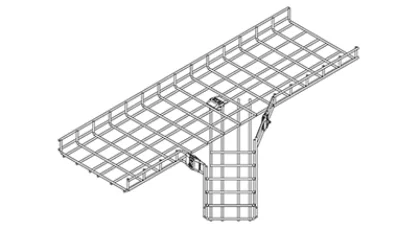 Wire Mesh Cable Tray Y Junction for Angled Branch Routing
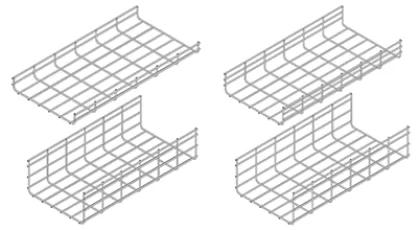 Wire Mesh Cable Tray Straight Section
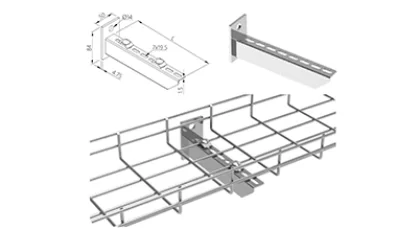 WA-PB Wall Brackets with Upper Snap-Ons for Wire Mesh Cable Tray
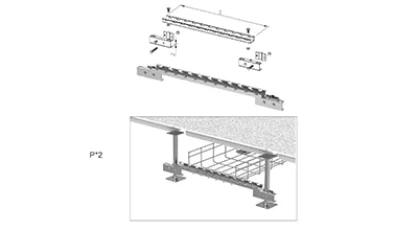 Wire Mesh Cable Tray V Connector for Raised-Floor Support
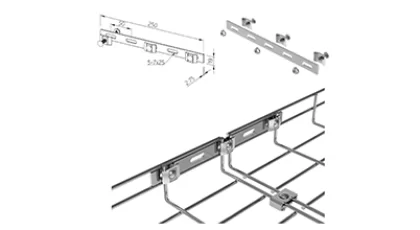 Strengthening Bars for Wire Mesh Cable Tray Straight Joints
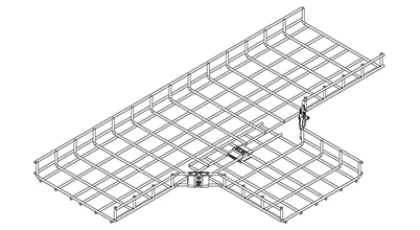 HULK Metal Wire Mesh Cable Tray Standard Tee for Continuous Branch Routing
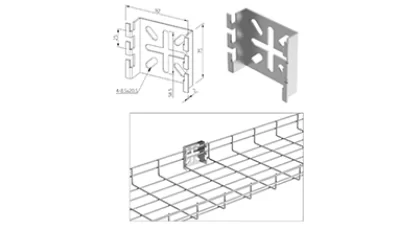 Wire Mesh Cable Tray Spider Bracket: Flat Fixing to Wall or Floor
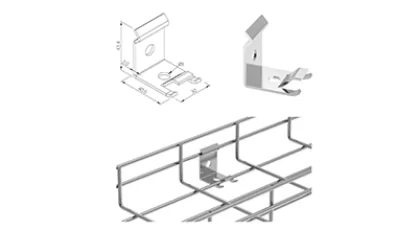 Side Bottom Buckle: The Fixing Point When No Bracket Fits
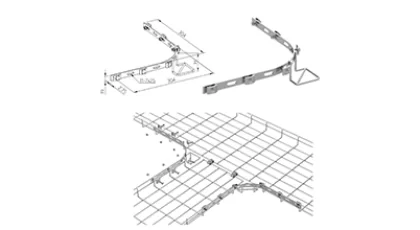 Radian Connector: The Curved Bar Behind a Wire Mesh Tray Bend
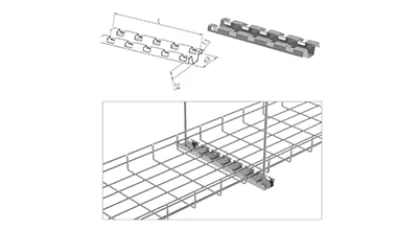 M Shape Bars for Wire Mesh Cable Trays: Ceiling Suspension Sized by Tray Width
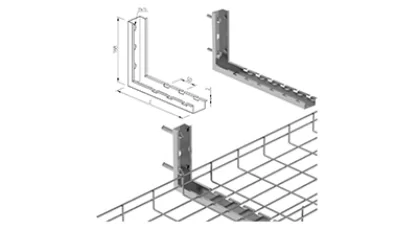 L-Shaped Wall Brackets for Wire Mesh Cable Trays on Side Walls
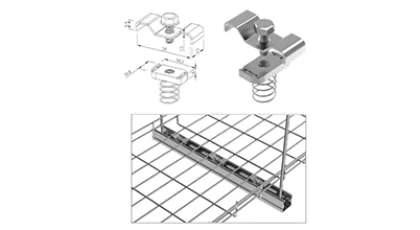 Hold Down Coupler for Wire Mesh Cable Tray: Wire-Matched Clamping for Risers and Supports
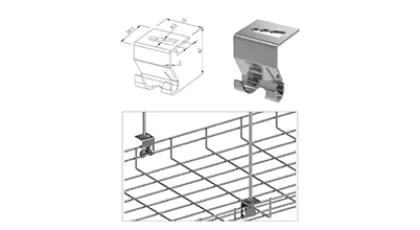 Hanging Hook for Wire Mesh Cable Tray: Threaded Rod Suspension, Sized by Rod Diameter
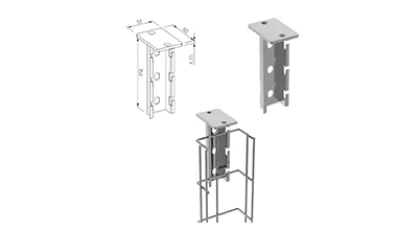 Hanging Brackets for Wire Mesh Cable Trays: Ceiling Suspension Sized by Load Path
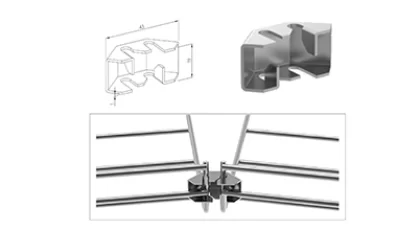 Fastlock Brackets That Lock Mesh Tray Onto C Channel Without Bolts
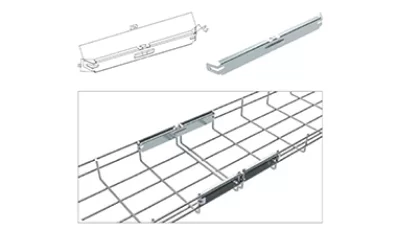 Push-In Splicers That Close Mesh Tray Joints Without Bolts
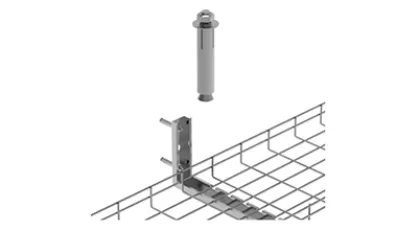 Flush Drop In Anchors for Cable Tray Ceiling Fixing
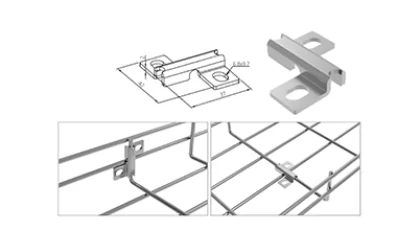 Cross Clips That Lock 90 Degree Wire Mesh Tray Crossings
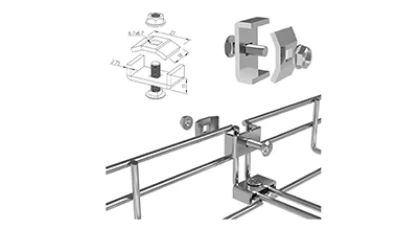 One Clamp, Five Fittings: The KK34 Wire Mesh Coupler
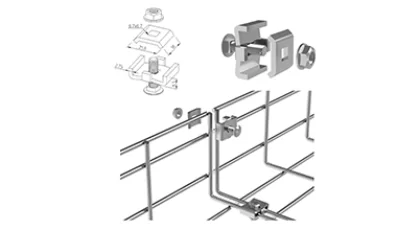 KK28 Coupler: How Two Clamp Halves Join Wire Mesh Tray Sections
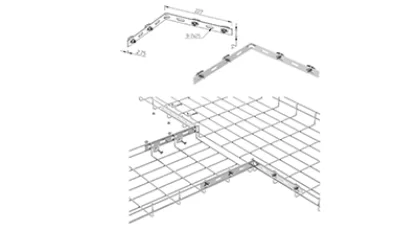 Corner Strength Bars That Reinforce Wire Mesh Tray Tees and Crosses
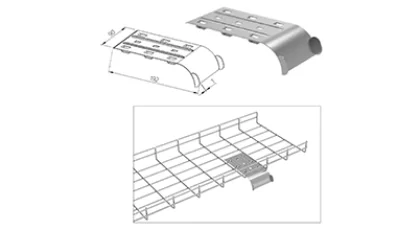 Cable Guiders That Protect Wire Mesh Tray Drop-Out Points
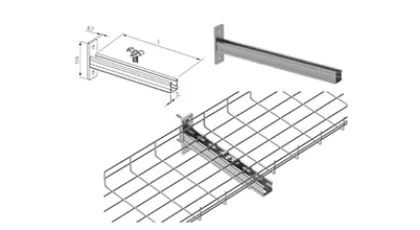 C Channel Brackets That Fix Wire Mesh Tray to Support Framing
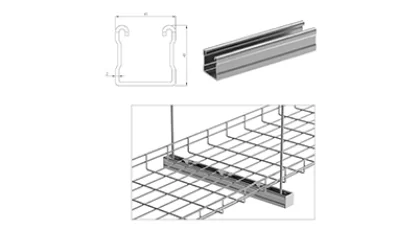 C Channel Support Framing for Wire Mesh Cable Tray Runs
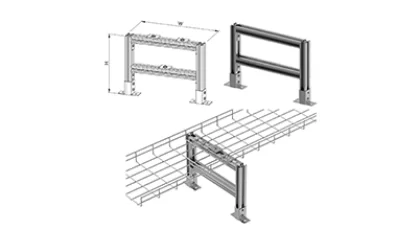 Two-Level Bridge Type Floor Stands for Wire Mesh Cable Tray
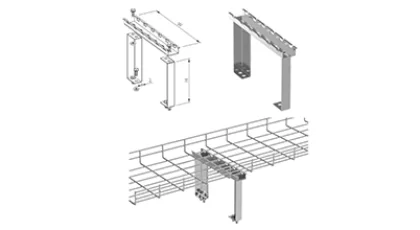 Bridge Type Floor Stands That Hold Mesh Tray Runs Above the Floor
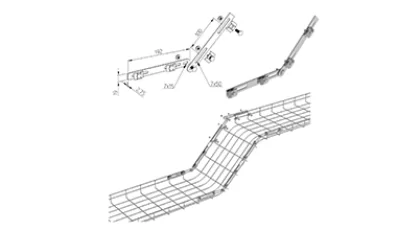 Adjustable Connectors That Join Wire Mesh Cable Trays at Field-Measured Angles
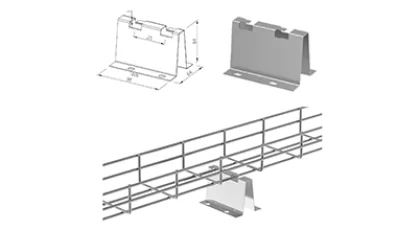 Floor Stands Sized for 100 mm Wire Mesh Cable Tray
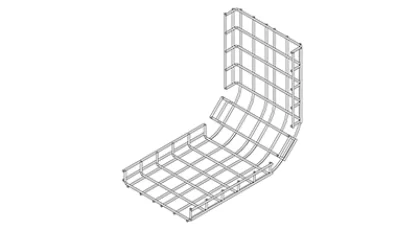 90 Degree Internal Riser Fittings for Wire Mesh Cable Tray Systems
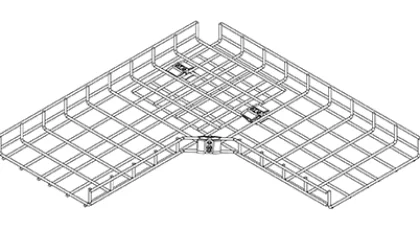 Factory-Made 90 Degree Horizontal Bends for Wire Mesh Cable Tray


