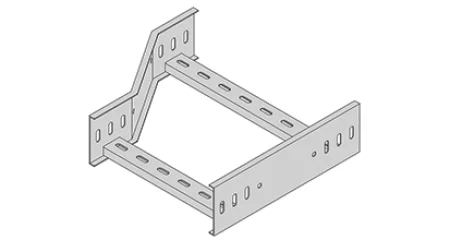
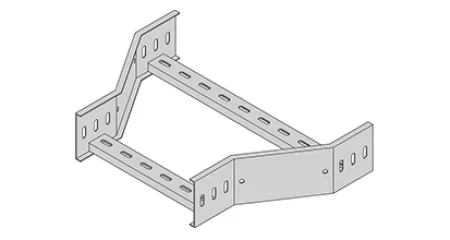
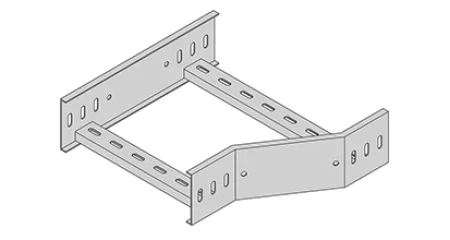
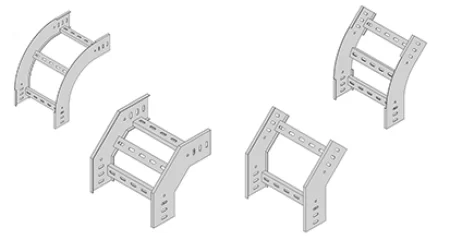
Вертикальный внешний изгиб системы кабельной лестницы. Подробности
Прежде чем выбрать вертикальный внешний изгиб, покупатели должны понимать, что это не стандартный товарный фитинг. При этом изменяется как высота, так и направление трассы кабеля, а это означает, что возникают напряжения изгиба, натяжение кабеля, а также потенциальные риски смещения, которые никогда не возникают на прямых участках. Материал изгиба, радиус, высота боковой направляющей, толщина стенки и метод изготовления напрямую влияют на то, смогут ли монтажные бригады закрепить его без модификаций на месте, а также будет ли кабельная система надежно работать в течение десятилетий.
Правильно выбранный изгиб сокращает трудозатраты на монтаж, предотвращает повреждение кабеля при протягивании и устраняет необходимость в дополнительных опорах. Плохо сделанный проект становится узким местом проекта, которое никто не хочет обсуждать на рабочем совещании. Ключевым моментом является соответствие конфигурации изгиба реальным условиям на объекте, а не только чертежу.
Что такое вертикальный внешний изгиб
Вертикальный внешний изгиб конструктивно более сложен, чем прямой участок лестницы. Он должен выдерживать ту же вертикальную нагрузку, в то время как геометрия по своей сути создает скручивающие силы. Выбор неправильного радиуса, материала или толщины стенки влияет не только на один изгиб — он ставит под угрозу всю трассу кабеля, создавая точку концентрации напряжений, которая ускоряет износ изоляции кабеля, ослабляет соединения и вынуждает бригады технического обслуживания добавлять незапланированные опоры.
Что такое вертикальный внешний изгиб в системе кабельной лестницы?
Основная функция вертикального внешнего изгиба заключается в том, чтобы позволить кабельной лестнице одновременно менять направление вверх и наружу, то есть, по сути, заставлять путь кабеля подниматься, одновременно отворачиваясь от стены или монтажной поверхности. При типичной установке лестница проходит вдоль стены или потолка; когда ему необходимо подняться на большую высоту и двигаться наружу (например, чтобы пересечь препятствие или подключиться к поднятому оборудованию), вертикальный внешний изгиб делает этот переход возможным без разрезания лестницы или изготовления чего-либо на месте.
Изменение направления имеет решающее значение при прокладке кабеля, поскольку именно там кабели испытывают наибольшее натяжение, самые малые радиусы изгиба и наибольшую концентрацию веса. Каждый изгиб в системе увеличивает сопротивление при протягивании кабеля, и если радиус изгиба слишком велик, изоляция кабеля может растянуться, треснуть или деформироваться. Я видел центры обработки данных, где приходилось заменять целые пучки кабелей, потому что изгибы были слишком острыми, а изоляция разрушалась в течение первого термического цикла.
Вертикальный внешний изгиб никогда не работает в одиночку. Он соединяется с прямыми секциями лестницы на обоих концах через соединительные пластины или муфты и часто сочетается с вертикальными внутренними изгибами или горизонтальными коленами для создания полных путей прокладки. Схема расположения болтовых отверстий должна точно совпадать с соединяемыми секциями. В противном случае установщик либо просверлит новые отверстия на месте, разрушая покрытие и аннулируя гарантию, либо заставит соединительные пластины соответствовать друг другу, что оставляет соединение под постоянным напряжением. Оба исхода распространены, и оба полностью предотвратимы.
Неправильные колена создают трудности при установке, что увеличивает трудозатраты. Самая частая проблема, с которой я сталкиваюсь, — это изгиб, который получается с неправильной ориентацией относительно схемы расположения отверстий под болты. Пробиваются фланцевые отверстия, образуется изгиб, и вдруг отверстия не совпадают, потому что производитель не учел растяжение материала при изгибе. Затем установщику приходится выбирать: просверлить новые отверстия в воздухе на высоте или отправить деталь обратно и отложить выполнение графика. Ни то, ни другое неприемлемо.
Материал, радиус изгиба, ширина, высота боковых направляющих и точность изготовления в совокупности определяют, пройдет ли установка гладко. Радиус изгиба особенно важен: он должен быть достаточно большим, чтобы соответствовать минимальному радиусу изгиба самого большого кабеля в пучке. Высота боковых направляющих должна соответствовать соединяемым прямым участкам, иначе соединительные пластины не сядут должным образом. Допуск по ширине имеет решающее значение, поскольку изгиб на 3 мм слишком узкий или слишком широкий приведет к образованию ступеньки в месте сращивания, которая зацепит кабели во время натяжения.
Покупатели часто допускают ошибку, заказывая отводы только по ширине и высоте, не указывая радиус. Они предполагают, что производитель предоставит «стандартный» радиус, но универсального стандарта не существует. Разные производители используют разные радиусы по умолчанию, и если покупатель не укажет это, завод будет использовать любой уже настроенный инструмент, который может не соответствовать спецификации кабеля или планировке объекта. Еще одна распространенная ошибка — заказ изгибов у другого поставщика, чем прямые секции лестницы. На бумаге размеры могут выглядеть одинаковыми, но небольшие различия в ширине фланца, расстоянии между отверстиями или толщине покрытия могут сделать соединение ненадежным.
Опытные инженеры обычно проверяют несколько вещей, прежде чем утвердить изгиб. Они проверяют фактический радиус изгиба на соответствие спецификации минимального радиуса изгиба, указанной производителем кабеля. Они проверяют, чтобы высота боковых перил и ширина полки точно соответствовали прямой лестнице. Они подтверждают, что марка материала и характеристики покрытия такие же, как и у соединенных секций. Проверяют расположение отверстий под болты и размеры пазов. И они просят сертифицированный отчет о нагрузочных испытаниях, включающий изгиб, а не только прямой участок. Если какая-либо из этих проверок пропущена, риск переходит от поставщика к покупателю.
Выбор подходящего материала
Выбор материала для вертикального внешнего изгиба – это не просто соответствие прямой лестницы. Изгиб испытывает более высокие концентрации напряжений, поэтому усталостные характеристики материала, его свариваемость и формуемость имеют такое же значение, как и его прочность на растяжение. Я видел изгибы, сделанные из материала нужного сорта, но с неправильным закалом или условиями термообработки, и они трескались по сварному шву через несколько месяцев после установки.
Низкоуглеродистая сталь
Низкоуглеродистая сталь является наиболее широко используемым материалом для вертикальных внешних изгибов. Он обеспечивает высокую механическую прочность, отличную свариваемость и минимальную стоимость сырья. Изгибы из низкоуглеродистой стали можно формовать на стандартных листогибочных прессах без образования трещин, и они допускают все обычные обработки поверхности. Основным ограничением является коррозионная стойкость: без покрытия низкоуглеродистая сталь будет ржаветь в любой среде с влажностью.
При использовании в сухих помещениях с надлежащей системой покрытия стальные колена обычно служат 20–40 лет. При наружном применении система покрытия становится определяющим фактором долговечности. Стальные изгибы тяжелее алюминиевых, что увеличивает трудозатраты на установку и дополнительную нагрузку на конструкцию, но для большинства промышленных проектов экономическая выгода перевешивает потерю веса.
Нержавеющая сталь (обычно 304 или 316)
Нержавеющая сталь (обычно 304 или 316) указывается, когда приоритетом является устойчивость к коррозии, а не стоимость. Вертикальный внешний изгиб из нержавеющей стали прослужит дольше здания в большинстве условий. Марка 304 подходит для большинства промышленных предприятий и предприятий пищевой промышленности. Марка 316 с содержанием молибдена необходима для прибрежных сооружений, химических перерабатывающих заводов и любой среды, подверженной воздействию хлоридов. Механическая прочность нержавеющей стали сравнима с углеродистой сталью, но ее сложнее обрабатывать и сваривать.
Для изгибов из нержавеющей стали требуется инструмент, не содержащий загрязнений углеродистой стали, а в процессе сварки необходимо использовать правильный присадочный материал и защитный газ. Если производитель сваривает нержавеющую сталь с помощью инструментов из углеродистой стали или на том же столе, что и углеродистую сталь, свободные частицы железа внедряются в поверхность и создают пятна ржавчины. Это распространенный дефект качества, который покупатели не обнаруживают, пока изгибы не будут установлены. Нержавеющая сталь также значительно дороже и тяжелее алюминия.
Алюминиевый сплав (обычно 6061-T6 или 6063-T5)
Алюминиевый сплав (обычно 6061-T6 или 6063-T5) выбирается, когда снижение веса имеет решающее значение. Алюминиевое вертикальное внешнее колено примерно на 65 % легче, чем эквивалентное стальное колено, что имеет существенное значение при установке на высоте или в местах с ограниченным доступом. Алюминий образует собственный защитный оксидный слой, поэтому в большинстве сред он не требует отдельного покрытия для защиты от коррозии.
Однако алюминий имеет меньшую механическую прочность, чем сталь, поэтому для достижения той же номинальной нагрузки на изгиб могут потребоваться более толстые стенки или дополнительное усиление. Алюминий также труднее сваривать, чем сталь, а зона термического влияния вокруг сварного шва теряет прочность, если изгиб не подвергается повторной термообработке после сварки, чего большинство производителей не делают, поскольку это дорого и требует много времени. Алюминиевые изгибы не рекомендуется использовать в средах с высокой вибрацией, поскольку алюминий имеет более низкий предел выносливости, чем сталь. В прибрежных районах алюминий может страдать от точечной коррозии, если он не легирован должным образом или вступает в контакт с разнородными металлами, вызывая гальваническую коррозию.
Материал | Преимущества | Ограничения | Рекомендуемая среда | Относительная стоимость | Типичные приложения |
Низкоуглеродистая сталь | Высокая прочность, отличная свариваемость, низкая стоимость, доступны все покрытия | Требуется покрытие для защиты от коррозии, тяжелое | В помещении сухое, на открытом воздухе с соответствующим покрытием, общепромышленное | Низкий | Склады, коммерческие здания, электростанции, общепромышленные |
Нержавеющая сталь 304 | Отличная коррозионная стойкость, гигиеничность, покрытие не требуется | Дорогой, сложнее формовать и сваривать, тяжелый | Пищевая промышленность, фармацевтические, химические предприятия, промышленные предприятия на открытом воздухе | Высокий | Пищевые предприятия, чистые помещения, химическая обработка |
Нержавеющая сталь 316 | Превосходная стойкость к хлоридам, морской класс | Самый дорогой, требует специальной сварки | Прибрежная, морская, морская, агрессивная химическая среда | Высший | Морские платформы, береговая инфраструктура, химические заводы |
Алюминиевый сплав | Очень легкий, устойчивый к естественной коррозии, немагнитный | Низкая прочность, трудность сварки, риск гальванической коррозии | В сухих помещениях, в легкой промышленности, в зонах с ограниченным доступом | От умеренного до высокого | Центры обработки данных, коммерческие здания, телекоммуникации, чистые помещения |
Я всегда говорю покупателям:
Не выбирайте материал изгиба только на основе материала прямой лестницы. Подумайте о среде, в которой будет установлен изгиб, доступности для будущего обслуживания, весе кабеля, который он будет нести, и о том, сможет ли монтажная бригада безопасно выдержать этот вес. Изгиб из нержавеющей стали в закрытом офисном здании требует ненужных затрат. Алюминиевый изгиб на химическом заводе – к будущей неудаче. Материал должен соответствовать применению, а не только рисунку.
Выбор правильной обработки поверхности
Обработка поверхности – это то, в чем заключается скрытая стоимость владения. Я видел проекты, в которых характеристики стали были идеальными, размеры были точными, а установка была чистой, но покрытие вышло из строя в течение пяти лет, потому что покупатель выбрал самую дешевую отделку, не понимая окружающей среды. Обработка поверхности определяет, как долго изгиб будет сопротивляться коррозии, какой объем обслуживания ему потребуется и будет ли он по-прежнему выглядеть приемлемо через десять лет. Изгиб без надлежащего покрытия в неподходящей среде обойдется в замену и время простоя дороже, чем когда-либо оправданная первоначальная экономия.
Гальваническое цинкование (EG)
Гальванизация (EG) — это гальваническое цинковое покрытие, обычно толщиной 5–25 микрон. Он обеспечивает яркую, гладкую поверхность, которая хорошо смотрится на видимых объектах, и является самым дешевым вариантом покрытия. Однако EG обеспечивает наименьшую защиту от коррозии среди всех распространенных покрытий. В закрытых сухих помещениях он может прослужить 10–20 лет. На открытом воздухе ржавчина может начать проявляться через 2–5 лет. Самое большое недопонимание покупателей относительно EG заключается в том, что они полагают, что он обеспечивает такую же защиту, как и горячее цинкование.
Это не так. EG представляет собой тонкое чисто механическое покрытие, не имеющее металлургической связи со сталью. Обрезанные края, просверленные отверстия и царапины не имеют никакой цинковой защиты. EG подходит для экономичных внутренних проектов, где внешний вид важнее, чем долговечность, например, офисные здания, торговые помещения и сухие склады. Никогда не следует указывать его для установки на открытом воздухе, во влажной среде или в местах, где колено может подвергаться воздействию конденсата.
Горячее цинкование после изготовления (HDG)
Горячее цинкование после изготовления (HDG) является отраслевым стандартом для долгосрочной защиты на открытом воздухе. Изготовленный изгиб погружается в расплавленный цинк при температуре примерно 450°C, в результате чего образуется металлургически связанный слой сплава цинка и железа, толщина которого обычно составляет 45–85 микрон. HDG обеспечивает полное покрытие — внутри боковых поручней, внутри отверстий перекладин и каждого сварного шва. Цинк надежно защищает сталь даже от царапин и порезов.
На открытом воздухе в умеренных условиях изгибы HDG обычно служат 25–50 лет. В прибрежных или промышленных условиях реальный срок составляет 20–40 лет. Наиболее распространенное заблуждение покупателей относительно HDG заключается в том, что они ожидают, что они будут выглядеть как EG. HDG имеет характерный матово-серый, иногда блестящий вид. Косметически неоднороден. Некоторые покупатели отвергают изгибы HDG, потому что они «нехорошо выглядят», не понимая, что внешний вид является признаком правильного металлургического соединения. HDG является рекомендуемым выбором для большинства наружных установок, инфраструктурных проектов, водоочистных сооружений и промышленных объектов. Более высокая первоначальная стоимость компенсируется десятилетиями безобслуживания.
Покрытие из алюминиево-цинко-магниевого сплава (ZAM)
Покрытие из алюминиево-цинко-магниевого сплава (ZAM) — это современное покрытие, в котором цинк, алюминий и магний сочетаются в непрерывном процессе горячего погружения. Он обеспечивает в 3–5 раз большую коррозионную стойкость, чем обычное цинкование, с особенно высокими характеристиками на кромках реза, поскольку магниевый компонент обеспечивает самовосстанавливающуюся катодную защиту. ZAM все еще является относительно новой технологией, поэтому данные о долгосрочных полевых условиях ограничены по сравнению с HDG, но ускоренные испытания и ранние установки показывают исключительные результаты в прибрежных и агрессивных промышленных средах.
Ограничением является стоимость (на 15–30 % выше, чем у HDG) и доступность, поскольку на меньшем количестве предприятий имеется линия нанесения покрытия ZAM. Покупателям следует убедиться, что поставщик действительно имеет возможность нанесения покрытия ZAM, а не передавать его субподрядчику, поскольку контроль качества становится все труднее отследить.
Порошковое покрытие (ПК)
Порошковое покрытие (ПК) представляет собой сухой порошок, наносимый электростатически, который термически отверждается для образования декоративного и защитного покрытия. Он предлагает самый широкий спектр цветов и текстур, что делает его предпочтительным выбором для архитектурных и видимых объектов. Порошковое покрытие обеспечивает хорошую химическую стойкость и отличную устойчивость к ультрафиолетовому излучению при правильном составлении. Однако порошковое покрытие не имеет защитного механизма. Если покрытие поцарапано или сколото, открытая сталь заржавеет, и коррозия может распространиться под покрытие.
Порошковое покрытие также ограничено по температуре; большинство составов начинают размягчаться при температуре выше 80°C. Самая распространенная ошибка покупателя — выбрать порошковое покрытие для наружных промышленных помещений без грунтовки с высоким содержанием цинка под ним. Однослойное порошковое покрытие на открытом воздухе выйдет из строя в течение 5–10 лет. Для наружного применения дуплексная система (HDG плюс порошковое покрытие) обеспечивает как защитную защиту, так и эстетическую гибкость. Порошковое покрытие идеально подходит для внутренних архитектурных сооружений, центров обработки данных, чистых помещений и систем прокладки кабелей с цветовой маркировкой.
Обработка поверхности | Коррозионная стойкость | Номинальный срок службы | Рекомендуемая среда | Преимущества | Ограничения | Относительная стоимость |
Гальваническое цинкование (EG) | Низкий | 8–20 лет | Внутренние сухие, коммерческие, легкие нагрузки | Недорогая, яркая отделка, хорошая видимость в помещении. | Нет передовой защиты, очень тонкое покрытие, нет устойчивости к внешним воздействиям | Самый низкий |
Горячее цинкование (HDG) | Высокий | 25–50 лет | Открытый, промышленный, прибрежный, инфраструктурный | Полное покрытие, временная защита, не требует обслуживания | Матовый внешний вид, размер ограничен размерами ванны, больший вес | Средний |
Покрытие из сплава ZAM | Очень высокий | 35–80 лет | Прибрежный, агрессивный промышленный климат, экстремальные погодные условия | Самовосстанавливающийся, превосходная защита, стабильность при высоких температурах | Ограниченная доступность, новейшие технологии, более высокая стоимость | Высокий |
Порошковое покрытие (ПК) | Умеренный (с праймером) | 15–30 лет | Внутренняя архитектура, центры обработки данных, чистые помещения | Варианты цвета, эстетичная отделка, химическая стойкость | Нет защитной защиты, ограничение температуры, трудно поддающиеся ремонту повреждения | Средний |
Я всегда рекомендую покупателям задавать своему поставщику один вопрос:
"Можете ли вы показать мне тестовые купоны из той же партии покрытия, что и мой заказ?" Если поставщик не может предоставить результаты испытаний в солевом тумане или измерения толщины покрытия из фактической производственной партии, предположим, что покрытие не контролируется.
Основные характеристики, влияющие на производительность и совместимость
Каждый вертикальный внешний изгиб имеет несколько важных характеристик, которые определяют, будет ли он легко интегрироваться в систему кабельной лестницы или станет источником задержек при установке и долгосрочных проблем с производительностью. Понимание того, как эти параметры влияют на совместимость, поведение конструкции и рабочий процесс установки, помогает покупателям избежать наиболее распространенных ошибок в спецификациях, которые приводят к дорогостоящим модификациям на месте.
Радиус изгиба
Радиус изгиба — это самая важная характеристика вертикального внешнего изгиба, которую покупатели чаще всего упускают из виду. Радиус определяет, насколько резко меняет направление путь кабеля. Если радиус слишком мал, кабели будут вынуждены изгибаться за пределы минимального радиуса изгиба, что повреждает изоляцию, увеличивает натяжение и может вызвать необратимую деформацию жилы кабеля.
Минимальный радиус изгиба силовых кабелей обычно в 8–12 раз превышает диаметр кабеля; для оптоволоконных кабелей оно может быть в 20 и более раз. Я видел лестницу шириной 400 мм с радиусом изгиба 100 мм — установщик не смог даже протянуть кабели, не рискуя повредить ее. Правильный радиус зависит от самого большого кабеля в связке, а не от ширины лестницы. Всегда уточняйте радиус изгиба у производителя кабеля перед окончательной доработкой спецификации лестницы. Распространенная ошибка: заказывать «стандартный» радиус производителя, не сверив его со спецификацией кабеля. Спросите поставщика, какой радиус он считает стандартным и почему.
Ширина
Ширина изгиба должна точно соответствовать прямым секциям лестницы. Даже разница в 3 мм создает ступеньку в месте сращивания, которая цепляет кабели во время протягивания и препятствует правильной посадке пластины для сращивания. Ширина измеряется как внутренний размер между боковыми направляющими. Покупателям следует проверить, измеряет ли поставщик ширину внутри или снаружи, поскольку это частый источник путаницы между разными производителями. Прямая лестница длиной 400 мм от одного поставщика может не соответствовать изгибу длиной 400 мм от другого, если они имеют разные размеры. Всегда указывайте внутреннюю ширину и подтверждайте метод измерения.
Высота боковой направляющей
Высота боковой направляющей определяет емкость кабеля и структурную жесткость изгиба. Он должен точно соответствовать соединяемым прямым участкам. Распространенная проблема возникает, когда изгиб выполнен из материала, толщина которого отличается от толщины прямой лестницы, что может привести к небольшой разнице высот в месте соединения. Это особенно заметно в алюминиевых системах, где для изгиба может потребоваться более толстый материал для достижения той же номинальной нагрузки. Высота боковой направляющей также влияет на совместимость соединительной пластины: если высоты не совпадают, болты соединительной пластины не совместятся.
Толщина материала
Толщина материала боковых поручней и перекладин напрямую влияет на несущую способность изгиба. Поскольку геометрия изгиба создает концентрации напряжений, которых не испытывают прямые участки, некоторые производители увеличивают толщину материала изгиба по сравнению с прямой лестницей. Это хорошая инженерная практика, но если не сообщить об этом покупателю, могут возникнуть проблемы с совместимостью. Более толстый изгиб может иметь немного другую внутреннюю ширину или другой диаметр отверстия под болт. Всегда проверяйте, используется ли в изгибе та же толщина материала, что и в прямых участках, а если нет, попросите поставщика объяснить инженерное обоснование.
Угол изгиба
Стандартные углы изгиба составляют 45° и 90°, но фактический установленный угол должен соответствовать условиям на объекте. Изгиб 90° на чертеже может оказаться нестандартным изгибом 82° или 95° на самом деле из-за структурных препятствий или требований к выравниванию. Некоторые производители могут производить углы по индивидуальному заказу; другие предлагают только стандартные 45° и 90°. Если проект требует нестандартных углов, перед размещением заказа подтвердите возможности поставщика. Регулируемый изгиб, который можно модифицировать на месте, не заменяет правильно изготовленный нестандартный уголок.
Ширина фланца и расположение отверстий под болты
Ширина фланца и расположение отверстий для болтов — наиболее распространенные проблемы совместимости, которые я наблюдаю. Разные производители используют разную ширину фланцев и расстояние между отверстиями, даже если ширина и высота лестницы идентичны. Схема расположения болтовых отверстий должна точно совпадать с стыковочными пластинами и прямыми участками соединения. Если отверстия пробиты в неправильном положении, установщик не сможет скрепить соединение без сверления новых отверстий на месте. Это разрушает покрытие в месте соединения и создает точку зарождения коррозии. Перед заказом всегда запрашивайте габаритный чертеж фланца и расположения болтовых отверстий и сравнивайте его с существующими прямыми секциями лестницы.
Качество сварных швов и конструкция соединений
Вертикальный внешний изгиб имеет сварные соединения в местах соединения боковых поручней со перекладинами и места соединения изогнутых секций. Качество сварного шва определяет структурную целостность и усталостную долговечность изгиба. Недостаточное проплавление сварного шва, пористость или подрез могут привести к растрескиванию при циклических нагрузках или термическом расширении. Профессиональные производители используют непрерывную шовную сварку, а не стежковую сварку для стыков боковых рельсов, и проверяют качество сварных швов с помощью разрушающих испытаний на образцах из каждой производственной партии. Покупателям следует узнать, какую квалификацию процедуры сварки использует поставщик и проводит ли он неразрушающий контроль производственных изгибов.
Спецификация | Почему это важно | Что проверить | Распространенная ошибка |
Радиус изгиба | Определяет изгибающее усилие и натяжение кабеля | Соответствует максимальному минимальному радиусу изгиба кабеля | Принятие «стандарта» поставщика без проверки |
Ширина | Влияет на совместимость сращиваемых соединений | Подтвердите внутренний и внешний метод измерения | Предполагая, что все поставщики измеряют одинаково |
Высота боковой направляющей | Влияет на посадку соединительной пластины и заполнение кабеля | Точно соответствует прямым участкам | Не проверяется разница толщины между изгибом и прямым |
Толщина материала | Определяет грузоподъемность и жесткость | Подтвердите, имеет ли изгиб ту же толщину, что и прямые участки | Без учета более толстого материала, влияющего на размеры |
Угол изгиба | Должно соответствовать состоянию объекта | стандарт 45° или 90°; могут потребоваться нестандартные углы | Заказ стандартного угла, если сайт требует индивидуального |
Ширина фланца и расположение отверстий под болты | Критично для сращивания соединения | Перед заказом запросите габаритный чертеж | Не сравнивается с существующими прямыми секциями лестницы |
Качество сварного шва | Определяет структурную целостность и усталостную долговечность | Спросите о процедуре сварки и методе проверки | Предполагая, что все сварные швы одинаковы без проверки |
Руководство по общим конфигурациям и выбору
Вертикальные внешние изгибы изготавливаются в различных конфигурациях с учетом различных требований к установке, конструктивных условий и схем прокладки кабелей. Выбор между стандартным изогнутым изгибом, сборным сегментным изгибом или усиленной конструкцией для тяжелых условий эксплуатации влияет на скорость установки, долгосрочную надежность и совместимость с существующей системой кабельных лестниц. Понимание этих конфигураций помогает покупателям выбрать правильный продукт, не завышая стоимость и не занижая производительность.
Изогнутый изгиб (цельная деталь)
Это наиболее распространенная конфигурация. Боковые рельсы формируются из цельного куска материала на листогибочном прессе или профилегибочном станке, создавая гладкий непрерывный радиус. После формовки перекладины привариваются на место. Преимуществом является идеально гладкая внутренняя поверхность, которая сводит к минимуму трение троса при натяжении. Нет внутренних соединений или швов, в которых могут зацепиться кабели. Ограничением является то, что процесс формовки требует специального инструмента для каждого радиуса, поэтому нестандартные радиусы требуют специального инструмента и более длительного времени выполнения заказа. Изогнутые изгибы рекомендуются для всех применений, где стандартный радиус соответствует требованиям к кабелю. Это наиболее экономичный вариант для стандартных конфигураций.
Сегментированный изгиб (изготовленный из нескольких частей)
При сегментированном изгибе изогнутая часть изготавливается из нескольких прямых частей, сваренных вместе под углами, чтобы аппроксимировать кривую. Эта конфигурация используется, когда требуемый радиус слишком велик для стандартных формовочных инструментов или когда изгиб настолько велик, что формовка цельной детали нецелесообразна. Сегментированные изгибы также часто используются при изготовлении на месте или при экстренной замене. Недостаток заключается в том, что на внутренней поверхности имеются сварные швы и угловые переходы, которые могут увеличить трение кабеля и создать потенциальные точки зацепления.
Качество сварки имеет решающее значение, поскольку каждое соединение сегментов является потенциальной точкой отказа. Сегментированные изгибы следует указывать только в том случае, если изогнутый изгиб требуемого радиуса недоступен, и покупатели должны убедиться, что внутренние сварные швы отшлифованы гладко, чтобы предотвратить повреждение кабеля.
Усиленный изгиб (для тяжелых условий эксплуатации)
Некоторые приложения требуют вертикального внешнего изгиба, который может выдерживать дополнительную нагрузку, превышающую стандартную номинальную нагрузку. В тяжелых промышленных условиях, сейсмических зонах или установках с очень тяжелыми пучками кабелей могут потребоваться усиленные изгибы. Усиление обычно состоит из дополнительных ребер жесткости боковых поручней, более толстого материала или приваренных косынок в вершине изгиба. Компромисс – увеличенный вес и стоимость. Покупателям следует запросить отчет о нагрузочных испытаниях усиленной конфигурации, а не предполагать, что арматура соответствует требуемому рейтингу. Армирование усложняет изготовление, и если сварка выполнена неправильно, оно может скорее вызвать деформацию, чем предотвратить ее.
Регулируемый изгиб
Некоторые производители предлагают отводы с регулируемыми углами, обычно с использованием болтового или шлицевого соединения на вершине, что позволяет установщику установить окончательный угол на месте. Эта конфигурация полезна для проектов модернизации, где точный угол невозможно определить, пока не будет открыта существующая лестница. Ограничением является то, что регулируемые изгибы имеют меньшую структурную жесткость, чем фиксированные изгибы, поскольку болтовое соединение по своей природе менее жесткое, чем сварное соединение. Регулируемые изгибы следует рассматривать как решение на местах, а не как постоянную спецификацию для нового строительства. Болтовое соединение требует периодической проверки и повторной затяжки, что увеличивает требования к техническому обслуживанию.
Изгиб большого радиуса (индивидуальный)
Для установок с большими силовыми кабелями, оптоволоконными пучками или кабелями с исключительно большим минимальным радиусом изгиба стандартного радиуса изгиба может быть недостаточно. Отводы большого радиуса изготавливаются по индивидуальному заказу, радиус которых может превышать 1000 мм, в зависимости от ширины лестницы и требований к кабелю. Эти изгибы обычно сегментируются или формируются на специальном оборудовании. Время выполнения заказа больше, а стоимость выше, но они необходимы для защиты дорогостоящих кабельных систем. При заказе отводов большого радиуса покупатели должны предоставить точную спецификацию радиуса и данные кабеля.
Конфигурация | Особенности конструкции | Рекомендуемые приложения | Преимущества | Соображения |
Изогнутый изгиб | Цельные формованные боковые поручни, гладкий сплошной радиус | Стандартные установки, большинство проектов | Гладкая внутренняя поверхность, низкое трение кабеля, экономичность | Ограничено стандартными радиусами, требуется специальный инструмент |
Сегментированный изгиб | Многокомпонентная сварная конструкция, угловатая внутренняя поверхность | Большие радиусы, нестандартные углы, экстренная замена | Доступно с любым радиусом, без ограничений по инструментам | Внутренние сварные швы, повышенное трение кабеля, критическое качество сварки |
Усиленный изгиб | Добавлены ребра жесткости, утолщенный материал или косынки | Тяжелая промышленность, сейсмические зоны, тяжелые кабельные пучки | Более высокая грузоподъемность, повышенная усталостная прочность | Более высокий вес и стоимость, вероятность деформации при сварке |
Регулируемый изгиб | Вершинное соединение на болтах или с прорезями, угол регулировки на месте | Проекты модернизации, неопределенные условия на месте | Гибкость установки, отсутствие необходимости в точных предварительных измерениях | Низкая жесткость, требует периодической проверки, не является постоянной характеристикой |
Изгиб большого радиуса | Нестандартные радиусы более 1000 мм, специальная формовка | Силовые кабели большой мощности, оптоволокно, дорогостоящие кабельные трассы | Защищает целостность кабеля, соответствует требованиям производителя кабеля | Длительный срок поставки, более высокая стоимость, требуются подробные данные о кабеле |
Самый важный совет по выбору, который я могу дать, таков:
Конфигурация изгиба должна соответствовать фактическим условиям установки, а не только спецификации. Посетите сайт, если есть возможность. Измерьте доступное пространство. Проверьте характеристики кабеля. И никогда не предполагайте, что самый дешевый вариант будет работать адекватно только потому, что он соответствует требованиям к размерам на бумаге.
Как выбрать правильный вертикальный внешний изгиб для различных применений
Выбор правильного вертикального внешнего изгиба требует согласования конфигурации с фактической средой установки, нагрузкой на кабель, условиями эксплуатации и доступом для обслуживания. Отвод, который отлично работает на сухом крытом складе, на прибрежном химическом заводе преждевременно выйдет из строя. Правильный выбор увеличивает скорость установки, сокращает необходимость долгосрочного обслуживания и защищает инвестиции в кабель.
Наружные промышленные установки (нефтеперерабатывающие заводы, химические заводы, сталелитейные заводы)
Эти среды наиболее требовательны к вертикальным внешним изгибам. Сочетание влаги, циклических температур, переносимых по воздуху загрязнений и зачастую агрессивного химического воздействия означает, что система покрытия является основным фактором, определяющим срок службы. На нефтеперерабатывающих и химических заводах я видел, как на электрооцинкованных коленах в течение 18 месяцев появлялась ржавчина, потому что тонкий слой цинка просто не выдерживает постоянного воздействия соединений серы и кислотных дождей.
Радиус изгиба здесь также имеет решающее значение, поскольку на промышленных предприятиях обычно используются силовые кабели большей мощности с более строгими требованиями к минимальному радиусу изгиба. Малый радиус изгиба в кабельной трассе нефтеперерабатывающего завода может создать скачок тянущего напряжения, который повредит изоляцию кабеля, и неисправность может не проявиться до тех пор, пока кабель не подвергнется термическому циклу под нагрузкой.
Что сделать приоритетным:
Долговечность покрытия превыше всего. HDG является минимально приемлемой отделкой для большинства наружных промышленных помещений. Покрытие ZAM стоит доплаты для объектов с агрессивной химической атмосферой. Радиус изгиба должен быть сверен с наибольшей спецификацией кабеля. Качество сварного шва необходимо проверять, поскольку термоциклирование в таких условиях со временем приведет к обнаружению дефектов сварного шва.
Риск неправильного выбора:
Преждевременное разрушение покрытия приводит к структурной коррозии. Заварите трещины от термоциклирования. Повреждение кабеля из-за неправильного радиуса изгиба. Все эти неисправности требуют остановок для устранения, а стоимость ремонта затмевает первоначальную экономию на изгибе.
Практическая рекомендация:
Укажите HDG или ZAM, запросите сертификаты испытаний в солевом тумане для производственной партии и проверьте радиус изгиба по спецификации кабеля перед заказом. Не допускайте использования EG в каких-либо наружных промышленных средах, независимо от затрат.
Прибрежная и морская среда
Прибрежные установки представляют собой уникальную проблему: переносимые по воздуху солевые брызги в сочетании с высокой влажностью создают одну из самых агрессивных сред на Земле. Вертикальный внешний изгиб сталкивается с дополнительным риском, поскольку соляные брызги скапливаются на внутренних поверхностях изгиба, где их нелегко смыть дождем. Нержавеющая сталь 316 является стандартной рекомендацией для прямого воздействия на побережье, но стоимость часто заставляет покупателей рассматривать альтернативы.
Покрытие ZAM показало отличные характеристики в прибрежных условиях, а HDG может работать, если толщина цинка указана в верхнем пределе диапазона (минимум 85 микрон). Критическая ошибка, которую совершают покупатели в прибрежных районах, — это смешивание материалов: использование прямой лестницы из нержавеющей стали с изгибом HDG или алюминия со сталью. Гальваническая коррозия в местах соединения разнородных металлов разрушит соединение в течение многих лет.
Что сделать приоритетным:
Хлоридоустойчивость, толщина покрытия и совместимость материалов во всей системе. Каждый компонент в процессе должен быть совместимым. Изгиб должен быть изготовлен из того же материала и покрытия, что и прямые участки.
Риск неправильного выбора:
Гальваническая коррозия в местах сращивания, точечная коррозия на внутренних поверхностях, разрушение конструкции в течение 5–10 лет.
Практическая рекомендация:
Для прямого воздействия на берег используйте нержавеющую сталь 316 по всей длине кабеля, включая изгиб. Если стоимость не позволяет этого сделать, используйте покрытие ZAM с плотностью покрытия не менее 275 г/м². Никогда не смешивайте компоненты из нержавеющей и углеродистой стали. Проверьте толщину покрытия на внутренней поверхности изгиба — именно здесь скапливаются солевые брызги и где дешевые покрытия выходят из строя в первую очередь.
Внутренние коммерческие здания и офисные помещения
Внутренние коммерческие помещения наименее требовательны к коррозии, но и к ним предъявляются свои требования. Изгиб часто виден, поэтому внешний вид имеет значение. Пространство обычно ограничено, поэтому размеры изгиба должны соответствовать пустотам потолка или служебным стоякам. Основными факторами выбора являются эстетическая отделка, точность размеров и стоимость. Порошковое покрытие является предпочтительным покрытием для видимых объектов, поскольку оно предлагает варианты цвета и чистый, однородный внешний вид.
Однако покупатели часто допускают ошибку, полагая, что помещение в помещении означает сухость. Механические помещения, котельные и помещения рядом с оборудованием HVAC могут иметь высокую влажность или периодическое воздействие воды. Отвод EG или с порошковым покрытием во влажном механическом помещении все равно будет ржаветь.
Что сделать приоритетным:
Точность размеров для ограниченного пространства, внешний вид для видимых установок и экономическая эффективность для реальной, а не предполагаемой среды.
Риск неправильного выбора:
Указание отделки, которая не соответствует фактическим условиям влажности. Заказываем изгиб, который не помещается в имеющееся пространство потолка. Завышенные требования к нержавеющей стали, в то время как сталь с покрытием будет работать адекватно.
Практическая рекомендация:
Для стандартных офисных и торговых помещений достаточно стали с порошковым покрытием и соответствующей предварительной обработки. Для технических помещений, кухонь и других помещений с повышенной влажностью обновите систему до HDG или используйте дуплексную систему. Всегда проверяйте фактические условия влажности и температуры в месте установки, а не только классификацию здания.
Центры обработки данных и телекоммуникационные объекты
Центры обработки данных предъявляют уникальные требования к вертикальным внешним изгибам. Пучки кабелей плотные, кабели чувствительны (оптоволоконные и высокоскоростные кабели передачи данных предъявляют строгие требования к минимальному радиусу изгиба), а любая ошибка при монтаже может привести к ухудшению сигнала, которое трудно диагностировать. Радиус изгиба здесь является доминирующей характеристикой — он должен быть достаточно большим, чтобы соответствовать минимальному радиусу изгиба оптоволоконного кабеля, который обычно намного превышает требования к силовому кабелю.
Центрам обработки данных также требуются немагнитные материалы в зонах рядом с чувствительным оборудованием, что делает алюминий предпочтительным материалом для многих установок. Изгиб должен иметь совершенно гладкую внутреннюю поверхность; любые заусенцы, брызги сварки или острые края могут повредить оболочку оптоволоконного кабеля во время протягивания.
Что сделать приоритетным:
Радиус изгиба превыше всего. Гладкость внутренней поверхности. Немагнитные свойства, где это необходимо. Чистота готового продукта.
Риск неправильного выбора:
Повреждение оптоволоконного кабеля из-за малого радиуса изгиба или острых внутренних кромок. Помехи сигнала от магнитных материалов вблизи чувствительного оборудования. Загрязнение из-за плохо очищенных изгибов в чистых коридорах.
Практическая рекомендация:
Укажите радиус изгиба, по меньшей мере в 20 раз превышающий наибольший диаметр оптоволоконного кабеля. Перед упаковкой попросите, чтобы внутренние сварные швы были гладкими, а весь изгиб был очищен от всех металлических частиц. Используйте алюминий для зон рядом с чувствительным оборудованием. Для стандартных кабельных лестниц в центрах обработки данных допускается использование стали с порошковым покрытием и чистой внутренней поверхностью без заусенцев.
Пищевые и фармацевтические предприятия
В таких условиях требуются изгибы, способные выдерживать частые промывки водой, чистящими химикатами, а иногда и паром. Материал должен быть устойчивым к коррозии, без покрытий, которые могут отслаиваться или отслаиваться, поскольку фрагменты покрытия в зоне производства продуктов питания представляют собой риск загрязнения. Нержавеющая сталь 304 является стандартным выбором, а сталь 316 требуется для зон, подвергающихся воздействию кислотных чистящих средств или соляных растворов. Изгиб должен иметь гладкую, непористую поверхность, без щелей, в которых могут размножаться бактерии. Это означает, что сварные швы должны быть отшлифованы и отполированы, а внутренние углы должны быть закругленными, а не острыми. Болты и крепежные детали также должны быть изготовлены из нержавеющей стали.
Что сделать приоритетным:
Гигиеничный дизайн, конструкция без щелей, химическая стойкость к чистящим средствам и полированная поверхность.
Риск неправильного выбора:
Рост бактерий в неполированных сварочных щелях. Загрязнение покрытия от сколов порошкового покрытия или оцинкованных поверхностей. Коррозия из-за кислотных чистящих средств на нержавеющей стали неподходящего сорта.
Практическая рекомендация:
Используйте как минимум нержавеющую сталь 304, отполированную до санитарно-гигиенического состояния. Укажите непрерывную сварку швов со шлифованием и полировкой сварных швов. Убедитесь, что поставщик использует специальные инструменты из нержавеющей стали для предотвращения загрязнения углеродистой сталью. Убедитесь, что все крепежные детали изготовлены из той же марки нержавеющей стали, что и изгиб.
Тяжелое промышленное оборудование с высокими нагрузками на кабели
Когда по вертикальному внешнему изгибу проходят тяжелые силовые кабели — медные проводники большого сечения, несколько кабелей на ступеньку или высоковольтные одножильные кабели — решающим фактором становится структурная нагрузка. Изгиб должен выдерживать вес кабелей плюс дополнительное натяжение во время установки. Вершина изгиба испытывает наибольшую концентрацию напряжений. Если толщина боковых направляющих недостаточна или сварные швы не полностью проварены, изгиб прогибается под нагрузкой, что со временем может привести к ослаблению стыковых соединений. При больших нагрузках на кабели часто требуется усиленная конфигурация изгиба с более толстыми боковыми направляющими или дополнительными ребрами жесткости.
Что сделать приоритетным:
Проверенная несущая способность, усиленная конструкция, качество сварных швов и толщина боковых поручней.
Риск неправильного выбора:
Прогиб конструкции под нагрузкой, ослабление стыковых соединений, усталостное растрескивание сварных соединений, потенциальный выход из строя опоры кабеля.
Практическая рекомендация:
Рассчитайте фактическую массу кабеля на метр и умножьте на длину пролета. Запросите отчет о нагрузочных испытаниях для конкретной конфигурации изгиба, а не только для прямой лестницы. Если расчетная нагрузка превышает 80 % от опубликованного SWL, укажите усиленный изгиб. Убедитесь, что соединительные пластины рассчитаны на ту же нагрузку.
Инфраструктурные проекты (мосты, туннели, автомагистрали)
Инфраструктурные проекты имеют две определяющие характеристики: чрезвычайно длительный расчетный срок службы (часто 50–75 лет) и очень ограниченный доступ для обслуживания после установки. Вертикальный внешний изгиб моста или туннеля должен работать десятилетиями без проверки или ремонта. Система покрытия должна выдерживать не только погодные условия, но и противообледенительные соли, выхлопные газы транспортных средств и вибрацию от дорожного движения. HDG – минимальное требование; ZAM или нержавеющая сталь могут быть оправданы для критически важной инфраструктуры с расчетным сроком службы 75 лет. Изгиб также должен выдерживать тепловое расширение всей системы кабельной лестницы, а это означает, что сращиваемые соединения должны допускать перемещение.
Что сделать приоритетным:
Долговечность, толщина покрытия, компенсация теплового расширения и виброустойчивость.
Риск неправильного выбора:
Разрушение покрытия в недоступных местах, усталостное растрескивание от вибрации от дорожного движения, заедание компенсаторов, вызывающее структурное напряжение.
Практическая рекомендация:
Укажите HDG толщиной не менее 85 микрон или покрытие ZAM. Для проектов с расчетным сроком службы более 75 лет используйте нержавеющую сталь 316. Убедитесь, что конструкция стыкового соединения допускает тепловое расширение. Запросите документированные измерения толщины покрытия и протоколы проверки сварных швов для каждого изгиба.
Подземные и туннельные сооружения
Подземные установки сочетают в себе высокую влажность, ограниченную вентиляцию и зачастую воздействие кислых грунтовых вод. Изгиб работает в постоянно влажной среде, что ускоряет коррозию даже стали с покрытием. Конденсат образуется на внутренних поверхностях и не быстро высыхает. Покрытие должно обеспечивать полное покрытие без тонких пятен и отверстий. Подземные установки также имеют ограниченный доступ для замены, поэтому срок службы должен соответствовать расчетному сроку эксплуатации объекта. Размер изгиба должен соответствовать поперечному сечению туннеля или воздуховода, для чего часто требуются нестандартные размеры.
Что сделать приоритетным:
Полное покрытие покрытия, отсутствие отверстий, точность размеров для ограниченного пространства и длительный срок службы без технического обслуживания.
Риск неправильного выбора:
Мучечная коррозия, приводящая к разрушению конструкции, повреждению из-за конденсата, затруднению замены в замкнутом пространстве.
Практическая рекомендация:
Используйте HDG толщиной не менее 85 микрон или нержавеющую сталь. Назначьте проверку покрытия после изготовления, чтобы убедиться в полном покрытии всех внутренних поверхностей. Для туннельных установок с известной кислой грунтовой водой используйте нержавеющую сталь 316. Сравните размеры изгиба с имеющимся поперечным сечением туннеля.
Сейсмические зоны и среды с высокой вибрацией
В сейсмических зонах вертикальный внешний изгиб должен сохранять структурную целостность во время и после движения грунта. Изгиб является естественной точкой концентрации напряжений в системе кабельной лестницы, а сейсмические силы могут привести к растрескиванию сварных швов или расслоению соединений. Изгиб должен быть спроектирован с достаточной пластичностью, чтобы поглощать движения без разрушения. Рекомендуется использовать усиленные изгибы с косынками на вершине. Соединения должны быть закреплены стопорными шайбами или стопорными гайками во избежание ослабления при вибрации. Выбор материала имеет значение: сталь предпочтительнее алюминия, поскольку сталь обладает лучшей усталостной прочностью и пластичностью.
Что сделать приоритетным:
Конструктивное усиление, пластичный материал, надежные стыковые соединения и усталостная прочность.
Риск неправильного выбора:
Разрушение сварного шва во время сейсмического явления, разрыв соединения, разрушение опоры кабеля во время или после землетрясения.
Практическая рекомендация:
Укажите усиленные изгибы с косынками. Используйте низкоуглеродистую сталь вместо алюминия для лучшей пластичности и усталостной прочности. Укажите фиксаторы на всех стыковочных соединениях. Запросите данные квалификационных сейсмических испытаний, если таковые имеются, или, как минимум, структурный анализ изгиба в условиях сейсмической нагрузки.
Приложение | Рекомендуемая конфигурация | Ключевые факторы выбора | Рекомендуемый материал | Рекомендуемая отделка | Важные примечания |
Наружный промышленный | Изогнутый или усиленный изгиб | Долговечность покрытия, качество сварного шва, радиус изгиба | Низкоуглеродистая сталь | HDG или ZAM | Проверьте толщину покрытия на внутренних поверхностях; никогда не используйте EG |
Прибрежное и морское побережье | Изогнутый изгиб | Хлоридоустойчивость, совместимость материалов | Нержавеющая сталь 316 или сталь ZAM | ZAM или нет (SS) | Никогда не смешивайте материалы; проверьте внутренние поверхности на предмет накопления солей |
Внутренняя реклама | Изогнутый изгиб | Точность размеров, внешний вид, стоимость | Низкоуглеродистая сталь | Порошковое покрытие или EG | Проверьте фактические условия влажности; модернизация покрытия технических помещений |
Центры обработки данных | Изогнутый изгиб, большой радиус | Радиус изгиба, внутренняя гладкость, немагнитный | Алюминий или сталь | Порошковое покрытие (сталь) | Радиус должен соответствовать спецификации оптоволоконного кабеля; внутренние сварные швы должны быть гладко отшлифованы |
Пищевая и фармацевтическая промышленность | Изогнутый изгиб | Гигиеничный дизайн, отсутствие щелей, химическая стойкость | Нержавеющая сталь 304/316 | Нет (полированный) | Специальный инструмент из нержавеющей стали; все крепежи одного класса; сварные швы заподлицо |
Тяжелая промышленность | Усиленный изгиб | Грузоподъемность, толщина бокового рельса, проплавление сварного шва | Низкоуглеродистая сталь | HDG | Проверьте номинальную нагрузку для конфигурации изгиба; проверьте номинал соединительной пластины |
Инфраструктура | Изогнутый или усиленный изгиб | Долговечность, тепловое расширение, вибрация | Низкоуглеродистая сталь или нержавеющая сталь 316 | HDG 85 мкм или ZAM | Расчетный срок службы 50–75 лет; документируйте все проверки покрытий и сварных швов |
Метро и туннели | Изогнутый изгиб | Покрытие, предотвращение точечных дефектов, размеры | Низкоуглеродистая сталь или нержавеющая сталь 316 | HDG 85 мкм или нет (SS) | Осмотр покрытия после изготовления; проверьте посадку в поперечном сечении туннеля |
Сейсмические зоны | Усиленный изгиб | Пластичность, усталостная прочность, надежность соединений | Низкоуглеродистая сталь | HDG | Используйте запирающиеся застежки; запросить структурный анализ на сейсмическую нагрузку |
И последний совет от заводского цеха:
приложение определяет спецификацию, а не бюджет. Я видел, как слишком много покупателей выбирали изгиб на основании наименьшего соответствующего предложения только для того, чтобы обнаружить, что «соответствует» означает, что он соответствует габаритному чертежу, но не экологическим требованиям. Изгиб составляет небольшую часть общей стоимости проекта, но отказ на изгибе может привести к поломке всей трассы кабеля. Подберите изгиб в соответствии с применением, задокументируйте спецификации и проверьте качество до того, как продукт покинет завод. Стоимость правильно заданного изгиба всегда меньше стоимости замены вышедшего из строя.
Покупательские риски, которые следует понимать перед заказом вертикального внешнего изгиба
Вертикальный внешний изгиб на коммерческом листе выглядит очевидным, но реальные риски при покупке скрыты в производственном процессе. Два поставщика могут указать одни и те же размеры, один и тот же материал и одинаковую отделку, но поставлять совершенно разные продукты. Различия проявляются во время установки или, что еще хуже, спустя годы, когда покрытие выходит из строя или сварной шов трескается. Понимание этих рисков перед размещением заказа — вот что отличает успешный проект от дорогостоящего.
Риск 1: несовместимость размеров с прямыми секциями лестницы
Это самая распространенная ошибка, которую я вижу, и ее полностью можно предотвратить. Вертикальный внешний изгиб должен соединяться с прямыми секциями лестницы на обоих концах через соединительные пластины. Если ширина фланца, расстояние между болтовыми отверстиями или высота боковой направляющей различаются хотя бы на 2–3 миллиметра, стыковое соединение не сядет должным образом. Монтажник либо приложит усилие к соединению, создавая постоянное напряжение в соединении, либо просверлит новые отверстия на месте, разрушив покрытие и создав точку инициации коррозии.
Почему это происходит в отрасли:
Различные производители используют разные внутренние стандарты ширины фланца и расположения отверстий под болты. Даже в пределах одного завода, если изгиб формируется на другом инструменте, чем прямые участки, размеры могут отклоняться. Некоторые производители измеряют ширину как внутренний размер; другие измеряют внешнее. Перед формованием проделайте несколько отверстий для болтов; другие бьют следом. Положения отверстий смещаются во время формовки из-за растяжения материала, и если производитель не компенсирует это, отверстия не совместятся.
Как идентифицировать его перед заказом:
Запросите габаритный чертеж изгиба, который включает ширину полки, расположение отверстий для болтов и высоту боковой направляющей. Сравните этот чертеж с прямыми секциями лестницы, которые вы используете. Не предполагайте совместимость, основываясь только на номинальной ширине и высоте. Спросите поставщика: «Вы измеряете ширину внутри или снаружи? Вы пробиваете отверстия до или после формовки? Каков ваш допуск на положение отверстия под болт?»
Какие вопросы задавать:
"Можете ли вы предоставить отчет о проверке размеров образца изгиба из той же производственной партии, что и мой заказ? Гарантируете ли вы совместимость размеров с существующими у меня прямыми секциями лестницы в письменной форме?"
Последствия, если их не заметить:
Установка задерживается, пока бригада пытается подогнать несовместимые детали. Бурение на месте, приводящее к аннулированию гарантии на покрытие. Сращиваемые соединения находятся под постоянным напряжением и со временем ослабляются. В худшем случае всю партию отводов придется вернуть и изготовить заново, что задержит проект на несколько недель.
Как профессиональные производители предотвращают это:
Мы производим изгибы и прямые участки на одном и том же наборе инструментов, из одной и той же партии материала, а все отверстия под болты пробиваем после формовки на штамповочном центре с ЧПУ. Это устраняет накопительную ошибку, возникающую при формировании предварительно перфорированных заготовок. Мы также поддерживаем основные размеры для каждого стандартного размера и проверяем изгиб образца на соответствующем прямом участке перед выпуском партии.
Риск 2: Непроверенный или неправильный радиус изгиба
Радиус изгиба — наиболее важная характеристика, которую покупатели редко проверяют. Радиус определяет, насколько резко меняет направление путь троса, что напрямую влияет на тяговое усилие и минимальное напряжение изгиба тросов. Если радиус слишком мал, изоляция кабеля растягивается по внешнему радиусу и сжимается по внутреннему радиусу. Для силовых кабелей это может привести к утончению изоляции и возможному разрушению диэлектрика. Для оптоволоконных кабелей это может привести к затуханию сигнала или разрыву стекловолокна. Повреждения могут быть незаметны во время установки и могут проявиться только через несколько месяцев при термоциклировании.
Почему это происходит в отрасли:
Универсального стандарта радиуса изгиба кабельных лестниц не существует. Некоторые производители по умолчанию устанавливают R=300 мм независимо от ширины лестницы. Другие используют радиус, равный ширине лестницы. Некоторые используют радиус, соответствующий имеющимся у них инструментам, а не тот, который требует производитель кабеля. Покупатели часто полагают, что «стандартный» радиус производителя безопасен, что является опасным предположением.
Как идентифицировать его перед заказом:
Узнайте у производителя кабеля характеристики минимального радиуса изгиба для каждого типа кабеля, который будет установлен на лестнице. Сравните это число с радиусом изгиба, который предлагает поставщик. Если радиус, указанный поставщиком, меньше минимального, указанного производителем кабеля, изгиб не подходит независимо от цены и наличия.
Какие вопросы задавать:
"Какой точный радиус изгиба вы предлагаете, измеренный до центральной линии изгиба? Каков допуск на этот радиус? Можете ли вы предоставить отчет о проверке датчика радиуса?"
Последствия, если их не заметить:
Повреждение изоляции кабеля во время выдергивания. Преждевременный выход кабеля из строя под нагрузкой. Ухудшение сигнала в кабелях передачи данных. Стоимость замены поврежденных кабелей в установленной системе намного превышает затраты на определение правильного радиуса изгиба.
Как профессиональные производители предотвращают это:
Мы предлагаем широкий выбор инструментов для радиусов изгиба и можем изготовить радиусы по индивидуальному заказу, если этого требует спецификация кабеля. Мы измеряем радиус изгиба каждой партии с помощью специального измерителя радиуса, а не только рулетки. Мы также просим покупателей подтвердить минимальный радиус изгиба, указанный производителем кабеля, прежде чем мы начнем производство, поскольку мы предпочитаем обсуждать этот вопрос до производства, а не после установки.
Риск 3: разрушение покрытия в области изгиба
Вертикальный внешний изгиб является наиболее трудным для правильного нанесения покрытия. Изогнутая геометрия создает области, до которых трудно добраться распылительным оборудованием, процесс формования может привести к образованию микротрещин в покрытии, а внутренние поверхности трудно контролировать. Изгиб с идеальным покрытием снаружи может иметь тонкие пятна, отверстия или участки без покрытия внутри, где скапливается конденсат и начинается коррозия.
Почему это происходит в отрасли:
При горячем цинковании изготовленный изгиб необходимо погрузить в расплавленный цинк. Если в изгибе есть закрытые полости или плохо спроектированные дренажные отверстия, цинк может скапливаться или задерживаться воздухом, в результате чего остаются непокрытые участки. Порошковое покрытие требует электростатического притяжения; внутренние углы изгиба представляют собой области клетки Фарадея, куда порошок не достигает эффективного действия. Некоторые производители покрывают изгиб перед окончательной формовкой, что означает, что покрытие трескается по радиусу изгиба. Другие покрывают только видимые поверхности, оставляя внутренние поверхности с минимальной защитой.
Как идентифицировать его перед заказом:
Спросите поставщика, как он проверяет покрытие покрытия на внутренних поверхностях изгиба. Запрашивайте измерения толщины покрытия по внутреннему радиусу, а не только по внешним поверхностям. Для HDG спросите, как расположены сливные отверстия, чтобы обеспечить полное покрытие цинком при погружении. В случае порошкового покрытия уточните, покрыт ли изгиб до или после формования.
Какие вопросы задавать:
"Как обеспечить полное покрытие покрытия на внутренних поверхностях изгиба? Можете ли вы измерить толщину покрытия как с внутренней, так и с внешней поверхности? Вы проводите точечные испытания на изгибах с покрытием?"
Последствия, если их не заметить:
Внутренняя коррозия, которая прогрессирует незаметно до тех пор, пока изгиб не потеряет структурную целостность. Ржавые пятна на кабелях. Отслоение покрытия на радиусе изгиба. Изгиб выходит из строя изнутри наружу, и первым признаком неисправности часто является видимая ржавчина снаружи, после чего внутренние повреждения становятся уже серьезными.
Как профессиональные производители предотвращают это:
Мы завершаем все этапы изготовления — формовку, сварку, пробивку отверстий — перед нанесением любого покрытия. Для HDG мы проектируем дренажные отверстия и вентиляционные отверстия специально для геометрии изгиба, чтобы обеспечить полное покрытие цинком и дренаж. При порошковой покраске мы используем ручную подкраску внутренних поверхностей после автоматической линии. Мы измеряем толщину покрытия как на внутренней, так и на внешней поверхности и записываем результаты измерений в отчет о проверке партии.
Риск 4: Низкое качество сварных швов
Вертикальный внешний изгиб имеет несколько сварных соединений: боковые поручни соединены с перекладинами, а в зависимости от конфигурации изогнутые участки могут быть сварены из нескольких частей. Каждое сварное соединение является потенциальной точкой разрушения. Если проплавление сварного шва недостаточное, имеется пористость или сварной шов подрезан, соединение может треснуть под нагрузкой, вибрацией или термоциклированием. Сбой обычно начинается с малого и распространяется со временем.
Почему это происходит в отрасли:
Сварочные работы трудоемки и требуют навыков. Некоторые производители для экономии времени используют стежковую сварку вместо непрерывной шовной сварки. Другие используют сварные швы меньшего размера или неправильный присадочный материал. Сварные швы часто не проверяются, кроме визуального контроля, и визуальный осмотр не может обнаружить непровар или внутреннюю пористость. На некоторых заводах сварку выполняют субподрядчики без контроля качества.
Как идентифицировать его перед заказом:
Уточните у поставщика технические характеристики процедуры сварки. Запросить информацию о методах контроля сварных швов. Спросите, проводят ли они разрушающие испытания образцов сварных швов из каждой партии. Профессиональный производитель должен иметь документированные процедуры сварки и будет готов поделиться фотографиями макротравления, показывающими проплавление сварного шва.
Какие вопросы задавать:
"Какова ваша квалификация в области сварочных работ? Используете ли вы непрерывную или стежковую сварку на стыках боковых рельсов? Вы проводите ли вы разрушающие испытания образцов сварных швов из каждой производственной партии? Какие неразрушающие испытания вы проводите на производственных изгибах?"
Последствия, если их не заметить:
Сварные трещины, которые растут под действием циклических нагрузок. Разделение стыковых соединений. В тяжелых случаях полное разрушение конструкции изгиба под нагрузкой кабеля. Неисправности сварных швов трудно устранить в полевых условиях и часто требуют полной замены изгиба.
Как профессиональные производители предотвращают это:
Мы используем непрерывную шовную сварку на всех стыках конструкций. Наши сварщики имеют квалификацию в соответствии с соответствующими стандартами, и мы поддерживаем спецификации процедур сварки для каждой комбинации материала и толщины. Мы проводим разрушающие испытания образцов сварных швов из каждой производственной партии: разрезаем, полируем и травим поперечное сечение сварного шва для проверки проплавления. Мы также выполняем визуальный контроль 100% производственных сварных швов.
Риск 5: Замена толщины материала
Вертикальный внешний изгиб из более тонкого материала, чем указано, может выглядеть снаружи идентично правильному изделию. Размеры будут измерены правильно. Покрытие будет выглядеть хорошо. Но изгиб не выдержит номинальную нагрузку. Под тяжестью кабеля боковые направляющие прогибаются, стыковые соединения ослабляются, и со временем изгиб провисает. Это особенно коварная проблема, поскольку отказ происходит постепенно и может быть незаметен до тех пор, пока система поддержки тросов не станет заметно деформирована.
Почему это происходит в отрасли:
Более толстый материал труднее формовать, особенно на узких радиусах. Некоторые производители уменьшают толщину материала, чтобы облегчить формовку и снизить стоимость материала. Они могут заменить материал толщиной 1,5 мм на указанный материал 2,0 мм или 2,0 мм на материал 2,5 мм. Разница в весе настолько мала, что покупатели редко ее проверяют, а разница в размерах незаметна невооруженным глазом.
Как идентифицировать его перед заказом:
Запросите сертификат материала с указанием фактической толщины. Укажите допуск по толщине в заказе на поставку. Попросите поставщика письменно подтвердить, что толщина материала соответствует спецификации. Если возможно, запросите образец или организуйте проверку третьей стороной, включающую измерение толщины.
Какие вопросы задавать:
"Какую фактическую толщину материала вы будете использовать и каков допуск? Можете ли вы предоставить заводской сертификат на партию материала? Гарантируете ли вы толщину материала в письменной форме?"
Последствия, если их не заметить:
Уменьшенная грузоподъемность. Структурный прогиб под весом кабеля. Ослабленные соединительные соединения. Вся система кабельных лестниц имеет пониженные характеристики из-за одного недостаточно указанного компонента. Стоимость усиления или замены провисшего изгиба на действующем объекте во много раз превышает стоимость правильного материала.
Как профессиональные производители предотвращают это:
Мы проверяем толщину материала калиброванным микрометром на каждой поступающей катушке перед ее поступлением в производство. Мы поддерживаем прослеживаемость от сертификата завода до готовой продукции. Мы не заменяем толщину материала без письменного разрешения покупателя, и если мы считаем, что другая толщина подходит по техническим причинам, мы объясняем почему и запрашиваем одобрение, прежде чем продолжить.
Риск 6: повреждение упаковки во время транспортировки
Вертикальный внешний изгиб имеет неудобную геометрию — он не укладывается аккуратно, имеет выступающие фланцы, а изогнутая форма создает точки давления, которые концентрируют ударные силы во время транспортировки. Изгиб, который покидает завод в идеальном состоянии, может поступить на площадку с погнутыми фланцами, деформированными боковыми направляющими или поврежденным покрытием. Повреждение часто не обнаруживается до тех пор, пока установщик не откроет упаковку на высоте, после чего возврат продукта становится нецелесообразным.
Почему это происходит в отрасли:
Стандартная упаковка прямых секций лестницы не обеспечивает должной защиты изгибов. Некоторые производители упаковывают изгибы в контейнеры с минимальной защитой. Другие укладывают изгибы таким образом, чтобы концентрировать вес на фланцах или вершине. Логистическая цепочка включает в себя несколько этапов обработки — вилочный погрузчик, грузовик, контейнер, кран — и каждый этап представляет собой возможность повреждения.
Как идентифицировать его перед заказом:
Попросите поставщика описать метод упаковки изгибов. Запросите фотографии упакованных отводов, готовых к отправке. Укажите требования к упаковке в заказе на поставку, если стандартная упаковка не подходит для вашей логистической цепочки.
Какие вопросы задавать:
"Как вы упаковываете вертикальные внешние изгибы при отправке? Используете ли вы индивидуальную защиту или объемную упаковку? Какую защиту вы обеспечиваете для фланцев и покрытия? Проверяли ли вы свою упаковку на расстояние транспортировки и условия транспортировки?"
Последствия, если их не заметить:
Поврежденные продукты, которые невозможно установить. Задержки при установке во время изготовления и доставки запасных частей. Ремонт на месте, нарушающий целостность покрытия. Споры о том, возник ли ущерб во время производства или транспортировки.
Как профессиональные производители предотвращают это:
Мы упаковываем изгибы индивидуально с защитой кромок на всех фланцах. Мы используем специальные деревянные ящики или армированный картон с внутренними креплениями, чтобы предотвратить перемещение во время транспортировки. Мы фотографируем упакованный товар перед отправкой для подтверждения его состояния при отправке. Для экспортных заказов мы используем морскую упаковку с влагопоглотителем, чтобы предотвратить повреждение от влаги во время морских перевозок.
Риск 7: неполная или отсутствующая документация
Документация является единственным доказательством того, что покупатель купил. Если сертификат материала, отчет о толщине покрытия, данные испытаний под нагрузкой и записи проверки размеров отсутствуют или неполны, покупатель не имеет права обращаться за помощью в случае неисправности продукта. Это особенно важно для проектов, требующих проверки третьей стороной, соблюдения нормативных требований или гарантийных обязательств.
Почему это происходит в отрасли:
Некоторые производители относятся к документации как к второстепенной задаче. Они могут предоставлять типовые сертификаты, которые не соответствуют фактической производственной партии, или у них может просто не быть систем качества для создания надлежащей документации. В худшем случае сертификаты изготавливаются в соответствии с требованиями заказа без каких-либо реальных испытаний.
Как идентифицировать его перед заказом:
Укажите необходимую документацию в заказе на поставку. Попросите поставщика предоставить образец документации — отредактированный сертификат из предыдущего заказа — чтобы вы могли оценить качество его документации перед размещением заказа. Убедитесь, что в документации указаны конкретные номера партий, даты испытаний и фактические измеренные значения, а не общие утверждения.
Какие вопросы задавать:
"Какую документацию вы предоставите вместе с поставкой? Прослеживается ли в сертификате на материал конкретный номер плавки стана? Предоставляете ли вы фактические измеренные значения или только утверждения о прохождении/несоответствии? Можете ли вы предоставить образец документации из предыдущего заказа?"
Последствия, если их не заметить:
Невозможность проверить качество продукции. Несоответствие спецификациям проекта. Отклонение сторонними инспекторами. Никакой документации, подтверждающей гарантийные претензии. В регулируемых отраслях отсутствие документации может привести к непригодности всей установки.
Как профессиональные производители предотвращают это:
Мы создаем полный пакет документации для каждого заказа, включая сертификаты на материалы, прослеживаемые по номеру плавки стана, измерения толщины покрытия из фактической производственной партии, записи контроля размеров и аттестацию процедуры сварки. Мы проверяем пакет документации перед отправкой на предмет полноты. Мы сохраняем цифровые копии всей документации для дальнейшего использования.
Риск 8: Искажение сроков выполнения заказа
Изготовление вертикального внешнего изгиба занимает больше времени, чем изготовление прямой секции лестницы аналогичного размера. Формовка, сварка, нанесение покрытия и проверка требуют больше времени на изгиб. Однако некоторые поставщики указывают такое же время выполнения для изгибов, как и для прямых участков, либо потому, что они не учитывают дополнительную сложность, либо потому, что планируют ускорить производство и поставить под угрозу качество, чтобы уложиться в указанную дату.
Почему это происходит в отрасли:
Отделы продаж хотят получать заказы, а более короткие сроки выполнения заказов являются конкурентным преимуществом. Они могут указать время выполнения заказа, исходя из графика производства прямой лестницы, не консультируясь с производственным отделом о фактических производственных требованиях к изгибу. В результате получается обещанная дата поставки, которую фабрика не может уложиться, не срезав углы.
Как идентифицировать его перед заказом:
Попросите поставщика объяснить этапы производства изгиба и время, необходимое для каждого этапа. Следует подвергнуть сомнению сроки выполнения заказов, которые кажутся необычно короткими по сравнению с другими поставщиками. Спросите: «Каков ваш текущий производственный портфель и какое место в графике будет вписывать мой заказ?»
Какие вопросы задавать:
"Можете ли вы рассказать мне о производственном процессе этой гибки и времени, необходимом для каждого этапа? Каков ваш уровень своевременной доставки заказов на гибку за последние шесть месяцев? Что произойдет, если график производства сдвинется с места?"
Последствия, если их не заметить:
Задержка этапов проекта. Монтажные бригады ждут недостающих изгибов. Давление с целью принятия некачественной продукции во избежание дальнейших задержек. В худшем случае поставщик торопит процесс нанесения покрытия, и изгиб приходит с незастывшим покрытием или недостаточной подготовкой поверхности.
Как профессиональные производители предотвращают это:
Мы указываем сроки выполнения заказов исходя из фактической производственной мощности для изгибов, а не прямых участков. Мы поддерживаем резервный запас гибок наиболее распространенных размеров, чтобы сократить время выполнения стандартных заказов. Мы предоставляем регулярные обновления статуса производства в ходе производственного процесса. Если задержка неизбежна, мы сообщаем об этом заранее, чтобы покупатель мог скорректировать график установки.
Контрольный список рисков при закупках
Риск | Что проверить | Почему это важно | Рекомендуемое действие |
Размерная несовместимость | Ширина полки, расположение отверстий для болтов, высота боковых поручней в сравнении с прямыми секциями | Несоответствие размеров приводит к задержкам при установке и повреждению соединений | Запросить габаритный чертеж; подтвердить метод измерения; сравнить с существующими прямыми участками |
Недостаточный радиус изгиба | Радиус изгиба в зависимости от минимального радиуса изгиба, указанного производителем кабеля | Малый радиус повреждает изоляцию кабеля и приводит к преждевременному выходу из строя | Определите минимальный радиус изгиба кабеля; убедиться, что радиус поставщика превышает его; запросить отчет о проверке радиуса |
Повреждение покрытия | Расход покрытия на внутренних поверхностях, толщина покрытия на радиусе изгиба | Внутренняя коррозия прогрессирует незаметно; изгиб не получается изнутри наружу | Запросить измерения толщины покрытия с внутренних и внешних поверхностей; спросите о тестировании точечных отверстий |
Недостатки качества сварных швов | Процедура сварки, проплавление, метод контроля | Трещины в сварных швах приводят к разрушению конструкции под нагрузкой | Запросить спецификацию процедуры сварки; спросить о разрушительных испытаниях образцов; указать непрерывную шовную сварку |
Замена толщины материала | Фактическая толщина материала в зависимости от спецификации | Более тонкий материал снижает несущую способность и вызывает прогиб | Запросить сертификат завода; указать допуск по толщине в ПО; проверьте микрометром во время проверки |
Повреждение упаковки | Метод упаковки, защита краев, внутренние крепления | Невозможно установить поврежденный продукт; замена задерживает проект | Запросить описание и фотографии упаковки; указать требования в ПО; организовать предотгрузочную проверку |
Отсутствует документация | Сертификаты материалов, отчеты о покрытиях, записи размеров, характеристики сварных швов | Отсутствие документации означает отсутствие подтверждения качества и права обращения по гарантии | Укажите требования к документации в ЗП; запросить образец документации; проверьте прослеживаемость номеров партий |
Искажение сроков выполнения | Этапы производственного процесса, текущее отставание, история своевременных поставок | Пропущенные сроки поставки задерживают весь график установки | Запросите график производства; запросить данные о своевременной доставке; поддерживать буфер в расписании проекта |
За десятилетия работы на заводе я усвоил одну вещь: риски, которые причиняют наибольший ущерб, никогда не бывают теми, которые вы ожидаете. Это те, с которыми, как вы предполагали, были обработаны. У покупателей, которые сверяют размеры, проверяют радиус изгиба, осматривают покрытие и требуют документацию, редко возникают проблемы. Шесть месяцев спустя я слышу от покупателей, которые доверяют предложению, не задавая вопросов, и спрашивают, почему изгибы ржавеют или почему кабели не протягиваются. Предотвратить эти проблемы следует до размещения заказа, а не после установки продукта.
Что на самом деле определяет общую стоимость закупки вертикального внешнего изгиба
Цена за единицу представляет собой наименьшую часть фактической стоимости вертикального внешнего изгиба в течение срока его службы. Материал, сложность изготовления, покрытие, проверка, упаковка, логистика и эффективность производства поставщика — все это влияет на реальную стоимость. Низкая цена, которая приводит к задержкам установки, повреждениям покрытия или ранней замене, не является экономией — это отсроченные расходы с процентами.
Формат затрат 1: сырье и использование материалов
Сырье является крупнейшим компонентом затрат, но реальная стоимость не является ценой за килограмм. Это коэффициент использования материала: какая часть купленного материала фактически становится готовой продукцией, а какая — металлоломом. Прямая секция лестницы обеспечивает превосходное использование материала, поскольку боковые поручни и перекладины вырезаются из рулона или листа с минимальными отходами. Вертикальный внешний изгиб по своей природе имеет худшее использование, поскольку криволинейную геометрию невозможно эффективно разместить на плоском листе. В зависимости от угла изгиба, радиуса и ширины коэффициент использования материала может составлять всего 60–70 %, то есть 30–40 % приобретенного материала оказывается в металлоломе.
Почему существует такая стоимость:
Изгиб должен быть вырезан из заготовки достаточно большого размера, чтобы вместить развитую длину изгиба плюс прямые удлинения на обоих концах. Изогнутая форма означает, что заготовка не прямоугольная, а обрезки не всегда можно использовать для других изделий. Чем шире лестница и больше ее радиус, тем больше материала теряется.
Как покупатели могут оптимизировать:
Стандартизация размеров изгибов в рамках проекта уменьшает количество заготовок разных размеров, что повышает эффективность раскроя. Заказ отводов вместе с прямыми участками у одного и того же поставщика позволяет производителю использовать обрезки заготовок отводов для изготовления более мелких деталей. Указание точного требуемого радиуса, а не пользовательского радиуса, позволяет производителю использовать существующие оптимизированные шаблоны раскроя.
Скрытые риски сокращения затрат:
Уменьшение толщины материала для экономии его стоимости — наиболее распространенный способ. Изгиб может выглядеть правильным, но не выдержит номинальную нагрузку. Более тонкий изгиб также сильнее прогибается под нагрузкой, что ослабляет стыковые соединения и ускоряет износ.
Как это контролируют профессиональные производители:
Мы оптимизируем раскладку заготовок с помощью программного обеспечения САПР, которое максимально увеличивает использование материала во всей производственной партии, а не только при отдельных изгибах. Мы поддерживаем библиотеку проверенных схем раскроя стандартных размеров. Мы также используем отходы производства гибок для более мелких компонентов, таких как соединительные пластины и кронштейны, что улучшает общее использование материала на заводе.
Формат затрат 2: формовка и оснастка
Процесс формирования вертикального внешнего изгиба принципиально отличается от изготовления прямых секций лестницы. Прямые боковые направляющие непрерывно формуются из рулона — высокоэффективный процесс с низкими трудозатратами. Вертикальный внешний изгиб не может быть профилирован в рулоне. Его необходимо формовать на листогибочном прессе, что представляет собой периодический процесс, требующий квалифицированных операторов, специального инструмента и нескольких этапов формования. Чем шире изгиб и чем меньше радиус, тем сложнее становится операция формования.
Почему существует такая стоимость:
Гибочно-гибочный пресс работает медленнее, чем рулонный. Для каждого изгиба оператору необходимо расположить заготовку, выполнить несколько ходов формовки и проверить угол и радиус после каждого шага. Инструмент — набор пуансонов и матриц — должен соответствовать толщине материала, радиусу изгиба и высоте боковой направляющей. Если проект требует нестандартного радиуса, необходимо изготовить новый инструмент, что добавляет единовременные затраты, которые амортизируются в зависимости от количества заказа.
Как покупатели могут оптимизировать:
Использование стандартных радиусов, соответствующих существующим инструментам производителя, позволяет избежать затрат на инструменты. При заказе большего количества стоимость установки распределяется на большее количество единиц. Указание одинакового радиуса для всех изгибов в проекте сокращает количество смен инструмента.
Скрытые риски сокращения затрат:
Некоторые производители заставляют сгибать более узкий радиус, чем рассчитан на инструмент, что приводит к чрезмерному напряжению материала и созданию микротрещин в вершине изгиба. Другие используют сегментированный подход к изготовлению вместо правильного формования, который дешевле, но создает внутренние сварные швы, которые увеличивают трение кабеля.
Как это контролируют профессиональные производители:
Мы предлагаем широкий ассортимент гибочного пресса для стандартных радиусов во всем размерном диапазоне. Если требуется нестандартный радиус, мы разрабатываем и производим инструменты самостоятельно, что снижает затраты и время выполнения заказа по сравнению с аутсорсингом. Мы также выполняем моделирование формования в программном обеспечении перед резкой материала, что позволяет выявить потенциальные проблемы с растрескиванием или утончением до начала производства.
Фактор затрат 3: Сварочные работы и качество
Вертикальный внешний изгиб требует значительно больше сварки, чем прямой участок лестницы такой же длины. Перекладины необходимо приварить к изогнутым боковым направляющим, а в зависимости от конфигурации изогнутые секции, возможно, придется сварить вместе. Сварка — это квалифицированная профессия, и затраты на квалифицированных сварщиков составляют значительную часть общих производственных затрат. Качество сварного шва также напрямую влияет на долговременную надежность изгиба.
Почему существует такая стоимость:
Сварка изгибов не может быть полностью автоматизирована, поскольку геометрия варьируется, а положения соединений неодинаковы. Квалифицированный сварщик должен настроить каждый изгиб, расположить перекладины и выполнить сварные швы. Процесс проверки — визуальный осмотр и потенциально разрушительные испытания образцов — увеличивает затраты. Непрерывная шовная сварка, обеспечивающая наилучшую структурную целостность, занимает больше времени, чем сварка швом, и требует больше труда и расходных материалов.
Как покупатели могут оптимизировать:
Указание требуемого уровня качества сварки, соответствующего приложению, а не завышение требований. Для легкой внутренней установки требования к сварке менее строгие, чем для тяжелой промышленной наружной установки. Стандартизация расстояния между перекладинами и характеристик сварных швов в рамках всего проекта сокращает время настройки.
Скрытые риски сокращения затрат:
Шовная сварка вместо непрерывной шовной сварки является наиболее распространенным методом сварки. Стежковая сварка быстрее и дешевле, но между сварными швами остаются зазоры, в которых могут возникнуть трещины. Использование сварных швов меньшего размера или неправильного присадочного материала — еще одна распространенная мера по сокращению затрат, которая ставит под угрозу структурную целостность.
Как это контролируют профессиональные производители:
Мы инвестируем в сварочные приспособления и позиционеры, которые удерживают изгиб в оптимальном положении для сварки, что повышает как скорость, так и качество. Наши сварщики имеют квалификацию в соответствии с международными стандартами, и мы поддерживаем спецификации процедур сварки для каждой комбинации материалов и толщин. Инвестиции в приспособления сокращают трудозатраты на один изгиб, одновременно улучшая стабильность, что является лучшим подходом, чем снижение качества сварки.
Фактор затрат 4: сложность обработки поверхности
Затраты на обработку поверхности вертикального наружного изгиба непропорционально выше, чем для прямого участка. Изогнутая геометрия создает проблемы для любого метода нанесения покрытия. Горячее цинкование требует тщательного проектирования вентиляции и дренажа, чтобы обеспечить полное покрытие и предотвратить скопление цинка. Порошковая окраска требует ручной подкраски внутренних поверхностей, до которых не может добраться автоматическая линия распыления. Во время нанесения покрытия с изгибом следует обращаться осторожнее, чтобы не повредить образовавшиеся края.
Почему существует такая стоимость:
Изгиб имеет внутренние поверхности, узкие углы и различную ориентацию, что затрудняет равномерное нанесение покрытия. Для HDG изгиб может потребовать многократного погружения или специального позиционирования в цинковой ванне. При порошковом покрытии эффект клетки Фарадея предотвращает попадание порошка во внутренние углы, что требует нанесения вручную, что увеличивает трудозатраты. Проверка покрытия также занимает больше времени, поскольку необходимо проверить несколько поверхностей.
Как покупатели могут оптимизировать:
Выбор системы покрытия, соответствующей окружающей среде, а не чрезмерной спецификации. Для внутреннего применения достаточно порошкового покрытия, и оно более рентабельно, чем HDG. Для наружного применения HDG является правильным выбором, а более высокая стоимость покрытия оправдана увеличенным сроком службы. Заказ всех компонентов с покрытием в одной партии обеспечивает постоянство цвета и снижает затраты поставщика покрытия на установку.
Скрытые риски сокращения затрат:
Уменьшение толщины покрытия ниже спецификации — распространенный, но невидимый путь. После нанесения покрытия изгиб выглядит так же, но более тонкое покрытие выйдет из строя раньше. Спешка процесса нанесения покрытия — сокращение времени погружения в ванну с цинком или сокращение времени отверждения в печи для порошкового покрытия — снижает адгезию и долговечность покрытия.
Как это контролируют профессиональные производители:
Мы разработали конструкцию специально для процесса нанесения покрытия, со сливными отверстиями и вентиляционными отверстиями, расположенными так, чтобы обеспечить полное покрытие во время HDG. Мы используем ручное нанесение порошка на внутренние поверхности после автоматической линии, чтобы обеспечить полное покрытие. Мы измеряем толщину покрытия в нескольких точках каждого изгиба и записываем результаты.
Формат затрат 5: проверка качества и тестирование
Контроль качества вертикального наружного изгиба более трудоемкий, чем прямой участок лестницы. Необходимо проверить каждый критический размер: ширину, высоту, ширину фланца, положение отверстия под болт, радиус изгиба и угол изгиба. Качество сварного шва необходимо проверять визуально на каждом изгибе и, возможно, разрушающим методом на образцах. Толщину покрытия необходимо измерять на нескольких поверхностях. Каждый этап проверки увеличивает время и затраты, но предотвращает гораздо большие затраты в дальнейшем.
Почему существует такая стоимость:
Изгиб имеет более важные размеры, чем прямой участок, и последствия ошибок в размерах более серьезные. Погрешность размеров на прямом участке зачастую можно компенсировать при монтаже. Ошибка в размерах изгиба обычно означает, что изгиб вообще невозможно установить. Для проверки требуется квалифицированный персонал по контролю качества, который понимает геометрические допуски и может правильно использовать измерительное оборудование.
Как покупатели могут оптимизировать:
Четкое указание критических размеров и допусков в заказе на поставку снижает необходимость в 100% проверке некритических характеристик. Принятие стандартного плана проверки производителя для стандартной продукции вместо требования индивидуальных процедур проверки. Организация сторонней проверки только для критически важных приложений, а не для обычных заказов.
Скрытые риски сокращения затрат:
Сокращение частоты проверок или исключение разрушающих испытаний. Производитель, который не проводит испытания поперечного сечения сварного шва, не имеет возможности узнать, обеспечивают ли его сварщики достаточный провар. Производитель, проверяющий только внешние размеры, может поставлять изгибы с неправильным внутренним радиусом, что может привести к повреждению кабелей.
Как это контролируют профессиональные производители:
Мы интегрируем проверку в производственный процесс, а не рассматриваем ее как отдельный этап. Оператор листогибочного пресса проверяет радиус на станке. Сварщик визуально проверяет сварной шов, прежде чем перейти к следующему соединению. Инспектор по нанесению покрытий проверяет толщину сразу после нанесения покрытия. Эта внутрипроизводственная проверка более эффективна, чем окончательная проверка, поскольку ошибки выявляются и исправляются немедленно, что сокращает количество доработок.
Формат затрат 6: упаковка и логистика
Вертикальный внешний изгиб — один из самых сложных продуктов для эффективной упаковки и транспортировки. Изогнутая форма не укладывается аккуратно, выступающие фланцы уязвимы для ударов, а пустое пространство внутри изгиба приводит к потере объема контейнера. Плохо упакованный изгиб придет поврежденным, а стоимость замены или ремонта намного превысит стоимость надлежащей упаковки.
Почему существует такая стоимость:
Стандартные поддоны и ящики предназначены для прямоугольных изделий. Изгибы требуют индивидуальных упаковочных решений — индивидуальной защиты кромок, внутренних распорок, индивидуальных деревянных ящиков или усиленных картонных коробок. Стоимость упаковочного материала выше, а время работы по упаковке больше. Затраты на логистику также выше, поскольку изгибы не могут быть упакованы так плотно, как прямые участки, а это означает меньшее количество единиц на контейнер или грузовик.
Как покупатели могут оптимизировать:
Заказ отводов в количествах, позволяющих эффективно заполнить контейнер или грузовик. Группировка нескольких размеров изгибов в одной отправке для оптимизации конфигурации груза. Для повторных заказов работайте с поставщиком над разработкой систем многоразовой упаковки, которые снижают стоимость упаковки для каждой партии. Принятие стандартной экспортной упаковки поставщика вместо требования индивидуальной упаковки для обычных поставок.
Скрытые риски сокращения затрат:
Уменьшение количества упаковочного материала или устранение внутренних распорок. Товар покидает завод в хорошем состоянии, но доставляется поврежденным. Повреждения часто обнаруживаются уже после того, как груз был подписан, что затрудняет требование компенсации. Стоимость замены поврежденных изгибов, включая время изготовления и стоимость доставки, во много раз превышает стоимость надлежащей упаковки.
Как это контролируют профессиональные производители:
Мы разрабатываем упаковку специально для каждой геометрии продукта. Мы используем защитные кромки на всех фланцах, внутренние распорки для предотвращения смещения и влагостойкие материалы для морских перевозок. Мы тестируем нашу упаковку, моделируя транспортировку — вибрацию, удары и штабелирование — прежде чем стандартизировать ее для производственного использования. Мы фотографируем упакованный товар перед отправкой, чтобы документально подтвердить его состояние при отправке.
Формат затрат 7: количество заказов и эффективность производства
Объем заказа оказывает непропорционально большое влияние на стоимость единицы вертикального внешнего изгиба. Время наладки формовки, сварки и нанесения покрытия в основном фиксировано независимо от того, заказывается один изгиб или сто. Небольшие заказы распределяют стоимость установки на меньшее количество единиц, что приводит к гораздо более высокой цене за единицу. Это особенно актуально для нестандартных радиусов или нестандартных размеров.
Почему существует такая стоимость:
Каждая производственная партия требует настройки листогибочного пресса с использованием подходящего инструмента, регулировки сварочных приспособлений и подготовки линии нанесения покрытия. Эти действия по настройке требуют времени и квалифицированной рабочей силы, и это время должно быть оплачено независимо от размера партии. Для одного индивидуального изгиба стоимость установки может превышать совокупные затраты на материалы и рабочую силу.
Как покупатели могут оптимизировать:
Объединяйте заказы, чтобы увеличить размер партии. Стандартизируйте спецификации изгибов по всему проекту, чтобы обеспечить серийное производство. Заказывайте запасные изгибы одновременно с основным заказом, а не размещайте отдельные небольшие заказы позже. Для проектов с несколькими этапами рассмотрите возможность заказа всех изгибов для всех этапов в одном производственном цикле и сохранения изгибов более поздних этапов.
Скрытые риски сокращения затрат:
Разделение крупного заказа между несколькими поставщиками для получения более низких цен за единицу продукции от каждого. Это фрагментирует производство, увеличивает общую стоимость установки по всей цепочке поставок и создает риск совместимости между поставщиками. Общая стоимость всех поставщиков часто превышает стоимость размещения всего заказа у одного производителя.
Как это контролируют профессиональные производители:
Мы поддерживаем резервный запас гибок наиболее распространенных размеров, что позволяет нам объединять небольшие заказы клиентов в более крупные производственные партии. Мы также предлагаем цены, основанные на объеме, которые отражают реальный прирост эффективности производства от больших партий, а не просто коммерческую скидку.
Формат затрат 8: техническая поддержка и документация
Затраты на техническую поддержку и документацию невидимы в цене за единицу, но существенны в общей стоимости закупок. Когда покупателю требуется техническая консультация по выбору радиуса изгиба, совместимости материалов или характеристик покрытия, за эту экспертизу необходимо заплатить. Если для проекта требуются сертификаты на материалы, отчеты о толщине покрытия, квалификация процедуры сварки и записи проверки размеров, создание и проверка этой документации требует времени.
Почему существует такая стоимость:
Для инженерной поддержки требуется опытный персонал, разбирающийся в продукте, его применении и соответствующих стандартах. Документация требует, чтобы персонал по контролю качества выполнял измерения, записывал результаты и составлял отчеты. Оба являются трудоемкими видами деятельности, которые увеличивают затраты, но также и повышают ценность за счет снижения риска ошибок в спецификациях и обеспечения подтверждения качества.
Как покупатели могут оптимизировать:
Предварительное предоставление полных и точных спецификаций снижает требуемую техническую поддержку. Использование стандартного пакета документации поставщика вместо необходимости использования пользовательских форматов отчетов. Для повторных заказов необходимо поддерживать библиотеку утвержденной документации, а не запрашивать новые сертификаты на идентичную продукцию.
Скрытые риски сокращения затрат:
Выбор поставщика, который не предоставляет инженерной поддержки и минимальной документации. Начальная цена ниже, но покупатель берет на себя весь риск ошибок в спецификации, проблем совместимости и проверки качества. В случае возникновения проблемы не существует документации, подтверждающей гарантийную рекламацию или подтверждающей соответствие спецификациям проекта.
Как это контролируют профессиональные производители:
Мы интегрируем техническую поддержку и документацию в наши стандартные рабочие процедуры. Перед началом производства каждый заказ проходит техническую проверку, а каждая поставка включает в себя полный пакет документации. Стоимость этой поддержки включена в наши стандартные цены и не взимается как дополнительная плата. Мы инвестируем в системы управления документацией, которые сокращают административное время, необходимое для создания и организации сертификатов.
Формат затрат | Что влияет на стоимость | Предложения покупателя по оптимизации | Как HULK Metal создает ценность |
Сырье и использование | Марк материала, толщина, размер заготовки, эффективность раскроя | Стандартизировать размеры; заказать отводы с прямыми участками; используйте стандартные радиусы | Оптимизированный для САПР раскрой; повторное использование отходов для более мелких компонентов; закупка материалов напрямую с завода |
Формовка и оснастка | Радиус, ширина, толщина материала, размер партии | Используйте стандартные радиусы, соответствующие существующему инструменту; объединить размеры пакетов | Собственное проектирование и производство оснастки; формирование моделирования перед производством; обширная стандартная библиотека инструментов |
Сварочные работы и качество | Конструкция соединения, тип сварного шва, материал, требования к проверке | Укажите качество сварного шва, подходящее для конкретного применения; стандартизировать спецификации | Сварочные приспособления для обеспечения единообразия; квалифицированные сварщики; разрушающее тестирование образцов из каждой партии |
Обработка поверхности | Тип покрытия, геометрия изгиба, требования к проверке | Выберите покрытие, соответствующее окружающей среде; заказывайте все компоненты с покрытием вместе | Дренажно-вентиляционная конструкция для HDG; ручное внутреннее покрытие порошком; многоточечное измерение толщины |
Проверка качества | Количество критических размеров, требования к испытаниям, допуск | Четко укажите критические размеры; принять стандартные планы контроля для стандартной продукции | Внутренний контроль интегрирован в производство; ошибка, обнаруженная в источнике, снижает затраты на доработку |
Упаковка и логистика | Геометрия продукта, расстояние доставки, требования к транспортировке | Консолидация поставок; стандартизировать упаковку; заказывайте в количествах, эффективных для контейнеров | Дизайн упаковки, ориентированный на конкретный продукт; защита кромок и внутренние крепления; документация о состоянии перед отправкой |
Количество заказов и эффективность | Размер партии, время настройки, планирование производства | Объедините заказы; заказ запчастей вместе с основным заказом; стандартизировать этапы проекта | Буферный запас обычных размеров; ценообразование на основе объема, отражающее реальный прирост эффективности |
Проектирование и документация | Техническая сложность, требования сертификации, соответствие нормативным требованиям | Предварительно предоставьте полные технические характеристики; используйте стандартные пакеты документации | Техническая проверка перед производством; полная документация включена в стандартную цену; цифровой документооборот |
Я провел достаточно лет в заводских цехах, чтобы знать, что самое дешевое предложение обычно в конечном итоге обходится дороже. Покупатель, который заплатит справедливую цену за правильно изготовленный изгиб с полной документацией и надлежащей упаковкой, получит продукт, который устанавливается без каких-либо проблем и прослужит десятилетия. Покупатель, который гонится за самой низкой ценой за единицу, узнает истинную стоимость позже — в графике установки, в бюджете на техническое обслуживание или среди ночи, когда неисправный изгиб разрушит кабельную трассу.
Общая стоимость вертикального внешнего изгиба не равна сумме, которую вы платите при размещении заказа. Это сумма, которую вы платите в течение всего срока службы установки.
Как оценить поставщика вертикальных внешних изгибов с точки зрения опытного менеджера по закупкам
Выбор правильного поставщика направлен на снижение долгосрочных рисков проекта, а не на поиск самого низкого предложения. Опытные покупатели оценивают производственные возможности, стабильность качества, техническую поддержку, надежность доставки и эффективность связи, прежде чем принимать решения о покупке. Поставщик, прошедший эти оценки, сэкономит вам гораздо больше, чем дешевая альтернатива.
Может ли поставщик обеспечить стабильное качество?
Один квалифицированный образец ничего не доказывает. Могу лично проконтролировать изготовление одного идеального изгиба. Я могу выбрать лучшего сварщика, использовать новейшие инструменты и трижды проверить каждое измерение. Этот образец выдержит любой тест, который вы ему подвергнете. Но этот образец ничего не говорит вам о том, что происходит во вторник днем в августе, когда завод работает на полную мощность, штатный сварщик находится в отпуске, а замещающий оператор спешит уложиться в срок отгрузки.
Почему согласованность важнее, чем один образец
Постоянство — это то, что отличает профессиональных производителей от мастерских. Качество профессионального производителя не зависит от того, какой оператор на смене, какая партия материала поступила на этой неделе и наблюдает ли начальник производства. Качество заложено в процессе, а не в человеке.
Как профессиональные производители контролируют качество
Управление процессом:
Каждый этап производства имеет определенную процедуру, а не просто устную инструкцию. У оператора листогибочного пресса есть лист настройки, в котором указаны инструменты, последовательность хода и целевой угол для каждого изгиба. У сварщика есть спецификация процедуры сварки, в которой указаны ток, напряжение, скорость перемещения и присадочный материал. Инспектор по покрытиям имеет план измерений, показывающий, где проверять толщину и какие значения являются приемлемыми. Если процедура соблюдена, результат соответствует. Если процедура отсутствует, результат зависит от того, кто придет в этот день.
Согласованность пакета:
Сотый изгиб должен быть таким же, как и первый. Для этого требуются инструменты, которые сохраняют свою геометрию на протяжении всего производственного цикла, материал из одной и той же плавки или рулона, а также операторы, которые каждый раз следуют одной и той же процедуре. Согласованность партии — это то, что предотвращает ситуацию, когда первая партия идеальна, а вторая — проблема.
Стандарты проверки:
Критерии проверки должны быть документированы, а не субъективны. «Хороший сварной шов» не является стандартом контроля. «Длина участка сварного шва 3–4 мм, без видимой пористости, без подрезов более 0,5 мм» — это стандарт контроля. Покупателям следует попросить показать фактические критерии проверки, которые использует завод, а не только сертификат на стене.
Прослеживаемость:
Если проблема обнаружена на месте, завод должен иметь возможность точно определить, какая партия материала, какая дата производства, какой оператор и какая партия покрытия произвели этот изгиб. Без возможности отслеживания каждый изгиб в установке становится подозрительным. При прослеживаемости проблема ограничивается конкретной партией.
Постоянное улучшение:
Это не плакат в конференц-зале. Это система выявления проблем, анализа коренных причин и реализации корректирующих действий, предотвращающих повторение. При обнаружении погрешности в размерах завод корректирует инструмент и обновляет процедуру или просто говорит оператору: «В следующий раз будьте осторожнее»? Ответ расскажет вам все об их культуре качества.
Как проверить реальное качество
Попросите поставщика показать вам документы по контролю процесса для заказываемого вами изгиба — не общие документы, а конкретные карты наладки, планы проверок и процедуры сварки для вашего продукта. Если они не могут произвести их в течение разумного периода времени, значит, у них их нет.
Попросите показать отчет о проверке партии недавнего производства, а не образец, специально подготовленный для вашего визита. Спросите, как они обращаются с несоответствующей продукцией. Завод, который говорит: «У нас никогда не бывает проблем с качеством», либо лжет, либо не проводит проверку.
Как HULK Metal поддерживает стабильное качество продукции
Мы поддерживаем постоянство качества посредством документированных процедур на каждом этапе производства. У каждого изгиба есть производственный командир, который следует за ним по заводу, записывая каждую операцию, каждую проверку и каждого оператора. Наши критерии проверки определяются конкретными измеримыми значениями, а не субъективными суждениями. Мы проводим первичную проверку каждой новой партии и проверку в процессе производства через определенные промежутки времени. При обнаружении несоответствия мы локализуем затронутую партию, выясняем первопричину и предпринимаем корректирующие действия перед возобновлением производства.
Понимает ли поставщик требования вашего проекта?
Многие поставщики просто изготавливают по чертежам. Они берут ваш PDF-файл, вводят размеры в свою систему и производят то, что вы просили. Это звучит профессионально, но на самом деле это красный флаг. Каждый опытный производитель знает, что чертежи содержат допущения, упущения и неясности, которые необходимо устранить до начала производства. Поставщик, который не задает вопросов, — это поставщик, который не думает о вашей установке.
Почему инженерная поддержка снижает риски проекта
Обзор чертежа:
Поставщик должен проверить, являются ли размеры внутренне согласованными, достижим ли указанный радиус изгиба при указанной толщине материала, соответствует ли расположение отверстий для болтов отраслевым стандартам или указанным вами прямым участкам, а также соответствует ли спецификация покрытия указанной среде. Эти проверки требуют времени и опыта, но они предотвращают проблемы, которые в противном случае были бы обнаружены во время установки.
Технические предложения:
Когда поставщик предлагает другой радиус изгиба, более толстый материал или другое покрытие, он, возможно, пытается защитить вас от ошибки в спецификации. Профессионалам в области закупок следует спросить: «Почему вы предлагаете это изменение? Какую проблему вы видите в текущей спецификации?» Хороший ответ объясняет техническое обоснование. Плохой ответ расплывчатый или сосредоточен на цене.
Рекомендации по материалам:
Они должны основываться на среде приложения, а не только на чертеже. Если на чертеже указана сталь с порошковым покрытием для наружной прибрежной установки, опытный поставщик отметит риск и порекомендует HDG или нержавеющую сталь. Если покупатель решает продолжить исходную спецификацию, это его решение, но, по крайней мере, это осознанное решение.
Рекомендации по отделке поверхности:
Поставщик должен понимать, где будет установлен изгиб и чему он будет подвергаться. Сухая среда в помещении, влажное механическое помещение, промышленная площадка на открытом воздухе и прибрежная установка требуют разной отделки. Поставщик должен спросить об окружающей среде, если на чертеже это не указано.
Обзор совместимости:
Поставщик должен убедиться, что изгиб действительно соединяется с прямыми секциями лестницы, соединительными пластинами и другими фитингами в системе. Это особенно важно, когда изгиб заказывается у другого поставщика, чем прямые участки. Поставщик должен запросить информацию о размерах существующих компонентов и проверить совместимость перед производством.
Что следует задавать покупателям во время технических обсуждений
"Вы просмотрели наши чертежи и обнаружили какие-либо проблемы или неясности?"
"Есть ли у вас какие-либо рекомендации по материалу, отделке или размерам в зависимости от области применения?"
"Можете ли вы подтвердить совместимость с нашими существующими прямыми секциями лестницы?"
"Какие предположения вы делаете относительно наших требований, которые нам следует проверить?"
Как HULK Metal помогает клиентам еще до начала производства
Мы проводим техническую проверку каждого заказа. Наша команда инженеров проверяет чертежи на соответствие размеров, технологичность и совместимость. Если мы выявляем потенциальную проблему — радиус изгиба, который может быть слишком мал для спецификации кабеля, покрытие, которое может не соответствовать окружающей среде, или несоответствие размеров стандартным соединительным пластинам, — мы обсуждаем этот вопрос с клиентом до начала производства. Эта проверка иногда задерживает подтверждение заказа на день, но предотвращает задержки, измеряемые неделями во время установки.
Может ли поставщик сдать вовремя?
Надежность доставки зависит не только от скорости производства. Завод, который может изготовить изгиб за три дня, но на поиск материала уходит три недели, не является поставщиком за три дня. Завод, который может производить быстро, но всегда перегружен заказами, не является надежным поставщиком.
Что на самом деле определяет надежность доставки
Планирование производства:
На заводе должна быть система планирования производства, учитывающая реальную мощность каждой рабочей станции, а не оптимистическую оценку. Листогибочный пресс не может производить 50 изгибов в день, если он нужен еще и для 200 других деталей. У профессионального производителя есть система планирования производства, которая распределяет реальные мощности, а не выдает желаемое за действительное.
Поставка сырья:
Это обычная скрытая задержка. Завод может иметь производственные мощности, но если материала указанной толщины или марки нет на складе, заказ ждет. Заводы, имеющие резервные запасы обычных материалов, могут немедленно начать производство. Заводы, которые заказывают материалы только после получения заказа на поставку, всегда будут иметь более длительные сроки выполнения заказов и большую вариативность.
Производственная мощность:
Завод, работающий на 95% мощности, не имеет резерва на случай поломок оборудования, задержек материалов или срочных заказов. Завод, работающий на 75–85% мощности, имеет возможность решать проблемы, не пропуская сроки поставки. Покупателям следует спрашивать о текущей загрузке мощности, а не только о максимальной мощности.
Управление цепочкой поставок:
Если покрытие наносится внешним гальванизатором, дата поставки на завод зависит от графика гальванизатора. Профессиональные производители либо имеют собственные возможности нанесения покрытий, либо установили отношения с несколькими поставщиками покрытий для обеспечения производительности.
Связь:
Если задержка неизбежна, покупателю необходимо как можно раньше узнать об этом, чтобы скорректировать график установки. Поставщик, который заранее сообщает о задержках, более надежен, чем поставщик, который обещает своевременную доставку, а затем молчит, пока не пройдет срок поставки.
Предупреждающие знаки, которые должны знать покупатели
Поставщик указывает такое же время выполнения для изгибов, как и для прямых участков
Поставщик не может объяснить свой процесс планирования производства
Поставщик не может подтвердить наличие материала на момент предложения
Поставщик не желает согласовывать дату поставки в письменной форме
Показатель своевременности доставки поставщиком неизвестен или составляет «около 90%» без подтверждающих данных.
Вопросы, которые следует задать покупателям
"Какова текущая загрузка производственных мощностей?"
"Есть ли у вас на складе сырье для моего заказа или вам нужно будет его заказать?"
"Каков ваш показатель своевременной доставки за последние шесть месяцев по сравнению с первоначально обещанной датой?"
"Как вы управляете субподрядчиками, такими как поставщики покрытий, чтобы они не задерживали мой заказ?"
"Как вы свяжетесь со мной, если произойдет задержка?"
Как HULK Metal повышает надежность доставки
Надежность поставок достигается за счет сочетания буферного запаса материалов, реалистичного планирования производства и собственных возможностей нанесения покрытий. Мы поддерживаем складские запасы наиболее распространенных марок и толщин материалов, поэтому производство стандартных заказов может быть начато немедленно. Мы планируем производство исходя из фактической мощности рабочей станции, а не теоретических максимумов. Наша линия HDG находится внутри компании, что исключает самый большой риск внешнего планирования. Если задержка неизбежна, мы немедленно сообщаем об этом, сообщая пересмотренную дату поставки и план восстановления.
Могут ли продукты быть установлены без проблем?
Совместимость — один из наиболее игнорируемых критериев оценки поставщиков, поскольку он становится видимым только во время установки. В отчете об осмотре изгиб может выглядеть идеально. Размеры могут находиться в пределах допуска. Покрытие может быть безупречным. Но если отверстия для болтов не совпадают с соединительными пластинами или ширина фланца не соответствует прямой лестнице, установщик потратит часы на то, чтобы все это работало, и в результате соединение будет нарушено.
Почему проблемы с установкой часто обходятся дороже, чем производственные дефекты
Производственный дефект обычно обнаруживается до установки и может быть устранен путем замены изделия. Проблема с установкой обнаруживается во время установки, когда бригада находится на месте, график плотный, а стоимость задержки измеряется в трудочасах и штрафах за проект. Установщик модифицирует изделие, чтобы оно подходило — просверливает новые отверстия, сгибает фланцы, применяет силу — и в результате установка будет иметь нарушение структурной целостности и защиты покрытия.
Ключевые факторы совместимости
Точность размеров:
Изгиб должен точно соответствовать своим размерам и соответствовать размерам компонентов, к которым он подключается. Это два разных требования. Изгиб может находиться в пределах допуска и при этом быть несовместимым с прямой лестницей другого производителя.
Совместимость сборки:
Изгиб, прямые участки, соединительные пластины и крепежные детали должны работать вместе как единая система. Отверстия для болтов должны совпадать. Соединительные пластины должны правильно прилегать к обеим боковым направляющим. Поставщик, который производит только колена и не имеет знаний о других компонентах, не может гарантировать совместимость.
Производственные допуски:
Если прямая часть находится на верхнем конце допуска по ширине, а изгиб — на нижнем конце, они могут не подходить друг другу, даже если оба по отдельности соответствуют техническим характеристикам. Профессиональные производители понимают структуру допусков и контролируют свои процессы, чтобы обеспечить совместимость даже при экстремальных допусках.
Расположение отверстий:
Это наиболее распространенная ошибка совместимости. Отверстия, пробитые перед формованием, смещаются в процессе гибки. Покупателям следует узнать, когда пробивают отверстия и как поставщик проверяет положение отверстий после формовки.
Постоянные производственные партии:
Если поставщик меняет инструменты, материалы или операторов между партиями, размеры могут меняться. Это особый риск для проектов с поэтапной сдачей.
Как покупатели могут проверить совместимость перед заказом
Запросите габаритный чертеж изгиба, показывающий ширину полки, расположение отверстий для болтов и высоту боковой направляющей
Сравните этот чертеж с реальными размерами секций вашей прямой лестницы
Спросите поставщика: «Гарантируете ли вы совместимость со стандартными прямыми секциями лестницы?»
Спросите: «Какова ваша процедура проверки положения отверстия после формовки?»
Запросите отчет о проверке размеров с указанием фактических измеренных значений
Как HULK Metal минимизирует риски при установке
Мы производим изгибы и прямые участки на одной и той же оснастке с одинаковыми размерными стандартами. Все отверстия для болтов мы пробиваем после формовки на пробивном центре с ЧПУ, что исключает ошибку положения отверстия из-за растяжения материала. Мы храним эталонные размеры для каждого стандартного размера и проверяем изгибы образцов по соответствующим прямым участкам перед выпуском производственных партий. Мы также предоставляем подробные габаритные чертежи и отчеты о проверках, чтобы покупатели могли проверить совместимость до того, как продукт прибудет на место.
Есть ли у поставщика стабильная цепочка поставок?
Заводы, которые в значительной степени полагаются на временных субподрядчиков, часто сталкиваются с проблемами последовательности. Вертикальный внешний изгиб требует выполнения нескольких производственных операций — резки материала, формовки, сварки, обработки поверхности и упаковки. Если каждую операцию выполняет отдельный субподрядчик, завод имеет ограниченный контроль над качеством, графиком и стоимостью. Качество продукта зависит от качества самого слабого звена в цепочке субподрядчиков.
Почему стабильность цепочки поставок влияет на доставку и качество
Поиск сырья:
Материал должен поступать с проверенных заводов и иметь стабильное качество. Поставщик, который покупает продукцию у того завода, который предложит на этой неделе самую низкую цену, будет иметь разные свойства материала — различную формуемость, различную свариваемость, различную адгезию покрытия. Профессиональные производители имеют долгосрочные отношения с конкретными заводами и проверяют свойства материала каждой поступающей партии.
Обработка поверхности:
Это наиболее часто выполняемая субподрядная операция. Многие заводы отправляют изготовленные отводы на внешние предприятия по нанесению покрытия. Это создает риск планирования, поскольку график работы предприятия по нанесению покрытий находится вне контроля завода. Это создает риск для качества, поскольку завод не может напрямую контролировать процесс нанесения покрытия. Это создает риск при транспортировке, поскольку отводы дважды транспортируются между объектами.
Обработка и перфорация:
Они должны выполняться собственными силами на оборудовании с ЧПУ. Фабрика, которая занимается пробивкой отверстий по субподряду, теряет контроль над наиболее важными размерными характеристиками совместимости.
Упаковка:
Завод, который по субподряду занимается упаковкой, не имеет контроля над тем, как продукт защищен во время транспортировки. Субподрядчик по упаковке не понимает геометрии продукта, уязвимых мест или условий доставки.
Координация логистики:
Каждый субподрядчик добавляет этапы транспортировки — материал на станок резки, затем на формовку, затем на сварку, затем на покрытие, затем на упаковку и затем на отправку. Каждая транспортировка увеличивает время, стоимость и риск повреждения.
Что следует проверить покупателям
Попросите поставщика перечислить все операции производственного процесса и указать, какие операции выполняются собственными силами, а какие выполняются субподрядчиком. Спросите, как они управляют качеством на субподрядных операциях. Спросите, как они управляют планированием, когда субподрядные операции задерживаются. Поставщик с обширным субподрядом не обязательно является ненадежным, но покупатель должен понимать риски и убедиться, что у поставщика есть системы для управления ими.
Как HULK Metal объединяет несколько производственных ресурсов
Основные операции — резка, формовка, сварка, пробивание отверстий и обработка поверхности — мы выполняем собственными силами. Эта вертикальная интеграция дает нам прямой контроль над качеством, графиком и стоимостью операций, которые больше всего влияют на конечный продукт. Мы получаем сырье от проверенных заводов, имеющих долгосрочные соглашения о поставках и стабильное качество. Мы поддерживаем буферный запас обычных материалов, чтобы оградить наш производственный график от сбоев в цепочке поставок. Для операций, которые иногда передаются субподрядчикам, например, для специализированных испытаний, мы привлекаем квалифицированных поставщиков с документально оформленными соглашениями о качестве и регулярными проверками.
Насколько отзывчив поставщик во время общения?
Качество связи часто предопределяет будущее сотрудничество. То, как поставщик общается на этапе предложения и подтверждения заказа, обычно соответствует тому, как он будет общаться на протяжении всего проекта. Если они медленно отвечают на технические вопросы, расплывчаты в своих ответах и не хотят вдаваться в подробности до размещения заказа, они не улучшатся после того, как получат ваш заказ на покупку.
Почему общение влияет на успех проекта
Сбой связи может превратить незначительную производственную проблему в серьезную задержку проекта. Если поставщик обнаруживает неясность спецификации и ждет три дня, чтобы запросить разъяснения, производство задерживается на три дня. Если поставщик отправляет заказ без подтверждения адреса доставки, посылка может попасть не в то место. Если поставщик не уведомит вас о задержке, вы не сможете скорректировать график установки. Любой разрыв в общении создает риск, которого можно было избежать.
Ранние предупреждающие знаки
Поставщику требуется более 24 часов, чтобы ответить на обычные запросы
Ответы поставщика расплывчаты — «все в порядке», «нет проблем», «справимся» — без конкретных подробностей
Поставщик не задает никаких вопросов по поводу ваших требований
Ценовое предложение поставщика содержит ошибки или неточности
С поставщиком трудно связаться по телефону или он не отвечает на звонки
Что следует оценивать во время общения
Техническая скорость реагирования:
У поставщика, который может ответить на технические вопросы в течение нескольких часов, есть инженеры, разбирающиеся в продукте. Поставщик, на решение которого уходит несколько дней, вероятно, пересылает ваши вопросы третьей стороне.
Подтверждение рисования:
В надлежащем подтверждении перечисляются конкретные проверенные чертежи, подтверждается каждый критический размер и отмечаются любые предположения или отклонения. «Чертеж получен, нет проблем» не является подтверждением рисунка.
Точность цитаты:
Ценовое предложение должно включать правильную марку материала, характеристики покрытия, размеры, количество, условия поставки и срок действия. Ошибки в любой из этих областей свидетельствуют о небрежности внутренних процессов поставщика.
Отношение к решению проблем:
Поставщик, который говорит «мы не можем этого сделать», не предлагая альтернатив, не является партнером. Поставщик, который объясняет проблему и предлагает решения, демонстрирует отношение, которое будет служить вам на протяжении всего проекта.
Производственные обновления:
Они должны носить проактивный, а не реактивный характер. Поставщик должен сообщить вам, когда начинается производство, когда достигаются ключевые этапы и когда заказ готов к отправке. Вам не придется гоняться за обновлениями статуса.
Вопросы, которые следует задать покупателям
"Кто будет моим основным контактным лицом во время производства?"
"Как вы будете информировать меня о ходе производства?"
"Каково ваше обычное время ответа на технические вопросы?"
"Если с моим заказом возникнут проблемы, как быстро вы сообщите мне об этом и какую информацию вы предоставите?"
Продолжает ли поставщик поддерживать вас после доставки?
Многие поставщики исчезают после отгрузки продукции. Счет отправлен, оплата получена и интерес поставщика к вашему заказу испаряется. Это особенно опасная ситуация для вертикальных внешних изгибов, поскольку условия установки могут выявить проблемы, которые не были обнаружены во время заводской проверки. Поставщик, который не предоставляет поддержку после поставки, оставляет вас в одиночестве решать проблемы с установкой, недостающие детали, повреждения при транспортировке и проблемы с качеством.
Почему послепродажная поддержка снижает риски при закупках
Техническая помощь:
Команда установки может столкнуться с непредвиденными ситуациями. Возможно, изгиб придется установить иначе, чем планировалось. Соединение сращивания может потребовать уточнения. Поставщик, предоставляющий техническую поддержку после поставки, поможет вам правильно выполнить установку.
Недостающие элементы:
Даже в лучших логистических системах время от времени возникает дефицит. Вопрос не в том, случаются ли когда-либо пропажи товаров, а в том, как поставщик с ними справляется. Профессиональный поставщик признает недостачу, немедленно отправляет недостающие товары и берет на себя расходы, связанные с ошибкой.
Повреждения при транспортировке:
Это реальность международной логистики. У поставщика должна быть четкая процедура рассмотрения претензий о возмещении ущерба: какая документация требуется, какая замена или компенсация предлагается и как быстро замена будет отправлена. Эту процедуру следует согласовать до размещения заказа.
Процедуры замены:
Если изгиб неисправен или поврежден, каков процесс замены? Как быстро его можно изготовить и отправить? Кто платит за доставку? Поставщик с определенной процедурой замены сводит к минимуму влияние на график вашего проекта.
Отзыв о качестве:
Когда вы сообщаете о проблеме с качеством, поставщик исследует основную причину и предпринимает корректирующие действия или он просто заменяет продукт и движется дальше? Поставщик, который использует обратную связь для улучшения, предоставит вам более качественную продукцию при следующем заказе.
Какие обязанности следует подтвердить перед размещением заказов
Срок гарантии и ее содержание
Процедура сообщения о пропаже или повреждении предметов
Сроки доставки замены
Наличие технической поддержки при установке
Процесс предоставления обратной связи по качеству
Это должно быть задокументировано в заказе на поставку или соглашении на поставку, а не оставлено на допущения.
Как HULK Metal обеспечивает поддержку после поставки
Мы предоставляем поддержку после поставки, поскольку понимаем, что продукт не является завершенным, пока он не установлен и не работает правильно. Наша техническая группа готова ответить на вопросы по установке и предоставить рекомендации по стыковочным соединениям, расстоянию между опорами и подкраске покрытия. Если товары отсутствуют или повреждены, мы немедленно отправляем замену — мы не дожидаемся завершения расследования претензии, прежде чем предпринимать действия. Мы ведем учет всех отзывов о качестве и используем их для постоянного улучшения наших производственных процессов. Наша гарантия документально оформлена, и наши обязательства по решению проблем не истекают, когда товар покидает наш завод.
Контрольный список оценки поставщика
Область оценки | Вопросы, которые следует задать покупателям | Почему это важно | Как проверить |
Производственные возможности | Какое оборудование вы используете для формовки, сварки и пробивания отверстий? Вы производите изгибы самостоятельно или по субподряду? | Собственное производство означает прямой контроль качества; субподряд вносит изменчивость | Запросите заводские фотографии или видео; запросить список оборудования; посетите, если возможно |
Управление качеством | Каковы ваши документы по контролю процесса для этого продукта? Как обеспечить согласованность партии? Какую проверку вы проводите? | Контроль процесса гарантирует, что каждый изгиб соответствует спецификации, а не только первый. | Запросите листы наладки, планы контроля и отчеты о проверке партии из недавнего производственного цикла |
Техническая поддержка | Проверяете ли вы чертежи перед производством? Вызываете ли вы обеспокоенность, если обнаруживаете проблемы со спецификациями? | Техническая проверка выявляет ошибки спецификации до того, как они станут проблемами при установке | Спросите о процедуре проверки рисунков; представить спецификацию с преднамеренной двусмысленностью и посмотреть, не подвергнутся ли они сомнению |
Надежность доставки | Какова у вас текущая загрузка мощностей? Есть ли у вас в наличии материал для моего заказа? Каков ваш показатель своевременной доставки? | Мощность и доступность материалов определяют, достижимы ли обещанные сроки | Запросите данные о своевременной доставке; спросить о системе планирования производства; проверьте наличие материалов для вашего конкретного заказа |
Размерная совместимость | Когда вы пробиваете отверстия для болтов — до или после формовки? Как проверить точность положения отверстия? | Ошибки положения отверстий являются наиболее распространенной причиной проблем при установке | Запросите габаритные чертежи и отчеты о проверке; запросите образец или данные проверки первого изделия |
Цепочка поставок | Какие операции передаются на субподряд? Как вы управляете качеством и графиком работы субподрядчиков? | Каждая субподрядная операция увеличивает риск для качества и графика | Запросите полную схему производственного процесса с идентификацией, выполняемой собственными силами или субподрядчиками |
Общение | Кто мой основной контакт? Как вы будете держать меня в курсе хода производства? Каково время вашего ответа на технические вопросы? | Пробелы в коммуникации превращают незначительные проблемы в серьезные задержки | Проверьте оперативность на этапе предложения; оценить конкретность и ясность своих ответов |
Послепродажная поддержка | Какой у вас гарантийный срок и покрытие? Какова ваша процедура в случае отсутствия или повреждения предметов? Как быстро вы сможете доставить замену? | Проблемы после доставки неизбежны; ответ поставщика определяет влияние на ваш проект | Подтвердите условия гарантии в письменной форме; спросите о конкретном прошлом примере того, как они справились с проблемой после доставки |
Часто задаваемые вопросы о вертикальном внешнем изгибе
В этом разделе часто задаваемых вопросов содержатся ответы на вопросы, которые наиболее часто задаются промышленными покупателями перед выбором, покупкой, установкой и обслуживанием вертикальных внешних изгибов. Эти ответы основаны на многолетнем заводском опыте поддержки глобальных дистрибьюторов, подрядчиков EPC и конечных пользователей промышленности, которым нужны практические рекомендации, а не только спецификации продукта.
Выбор продукта
Q1: Как определить правильный радиус изгиба для моего применения?
Радиус изгиба не определяется шириной лестницы, он определяется кабелем. Получите спецификации минимального радиуса изгиба у производителя кабеля для каждого типа кабеля, который будет установлен на лестнице. Радиус изгиба вертикального внешнего изгиба должен быть равен или превышать наибольший минимальный радиус изгиба среди всех кабелей в пучке.
Для силовых кабелей этот диаметр обычно в 8–12 раз превышает диаметр кабеля. Для оптоволоконных кабелей оно может быть в 20 и более раз. Если вы не можете получить спецификацию производителя кабеля, сделайте ошибку в сторону большего радиуса. Стоимость изгиба большего радиуса незначительна по сравнению со стоимостью замены поврежденных кабелей. Я всегда рекомендую покупателям подтвердить спецификацию кабеля перед окончательным заказом на изгиб, и я лучше отложу производство на день, чтобы проверить это, чем сделаю изгиб, который повредит ваши кабели.
Q2: В чем разница между вертикальным внешним изгибом и вертикальным внутренним изгибом?
Вертикальный внешний изгиб меняет путь кабеля вверх и в сторону от монтажной поверхности. Вертикальный внутренний изгиб меняет путь кабеля вверх и к монтажной поверхности. Они не являются взаимозаменяемыми. Установка внешнего изгиба там, где требуется внутренний изгиб, или наоборот, приведет к смещению трассы кабеля и возникновению проблем при установке. Различие заключается в направлении кривой относительно ориентации лестницы.
При заказе всегда указывайте, внешний или внутренний изгиб, и подтверждайте ориентацию чертежом. Я видел заказы, в которых покупатель указывал «вертикальный изгиб» без указания внешнего или внутреннего, а завод делал предположение, которое оказывалось неверным.
В3: Могу ли я использовать вертикальный внешний изгиб с любой системой кабельных лестниц?
Только при совпадении размеров. Ширина фланца, расположение отверстий для болтов, высота и ширина боковых направляющих должны быть совместимы с прямыми секциями лестницы и соединительными пластинами в вашей системе. Разные производители используют разные внутренние стандарты, даже если номинальные размеры одинаковы. Если вы заказываете изгиб у другого поставщика, чем прямые секции лестницы, перед размещением заказа запросите габаритный чертеж изгиба и сравните его с существующими компонентами. Не предполагайте совместимость, основываясь только на номинальной ширине и высоте.
Технические характеристики
Q4: Какие допуски следует ожидать при вертикальном внешнем изгибе?
Допуски на размеры хорошо изготовленных изгибов обычно составляют ±2 мм по ширине и высоте, ±1 мм по ширине фланца и ±1 мм по положению отверстия под болт. Допуск на радиус изгиба зависит от метода формовки, но обычно составляет ±5 мм для стандартных радиусов. Допуск угла изгиба обычно составляет ±1° для изгибов 45° и 90°. Эти допуски следует согласовать с поставщиком перед заказом, поскольку разные производители могут работать по разным стандартам. Я рекомендую указывать критические допуски в заказе на поставку, особенно допуски на положение болтовых отверстий и ширину фланца, поскольку они напрямую влияют на совместимость установки.
В5: Должна ли толщина материала изгиба соответствовать толщине прямых секций лестницы?
Не обязательно. Поскольку геометрия изгиба создает более высокие концентрации напряжений, чем прямые участки, некоторые производители используют более толстый материал для изгиба, чтобы достичь той же номинальной нагрузки. Это хорошая инженерная практика, но о ней необходимо сообщить покупателю. Более толстый изгиб может иметь немного другие внутренние размеры или требовать использования других соединительных пластин. Если поставщик предлагает другую толщину, попросите его объяснить техническое обоснование и подтвердить, что совместимость размеров сохраняется.
В6: Какова максимальная ширина и высота для вертикальных внешних изгибов?
Максимальные размеры зависят от возможностей формовки и сварки производителя. Стандартное производство обычно охватывает ширину от 50 мм до 1200 мм и высоту от 10 мм до 200 мм. Возможны более крупные размеры, но для этого требуется специальное оборудование и может потребоваться больше времени на выполнение заказа. Ограничивающим фактором обычно является производительность листогибочного пресса и размер ванны для нанесения покрытия для отделки HDG. Если для вашего проекта требуются размеры, выходящие за рамки стандартного диапазона, обсудите требования с поставщиком на раннем этапе проектирования, чтобы подтвердить осуществимость и время выполнения заказа.
Материалы и обработка поверхности
В7: Какая обработка поверхности лучше всего подходит для наружной установки?
Для большинства наружных установок рекомендуется использовать горячее цинкование после изготовления (HDG). Он обеспечивает полное покрытие, надежную защиту от царапин и порезов, а также срок службы 25–50 лет в умеренных условиях. Для прибрежных или агрессивных промышленных сред может быть оправдано покрытие из сплава ZAM или нержавеющая сталь 316. Электрогальванизация (ЭГ) никогда не должна использоваться для наружной установки, независимо от затрат: в течение 2–5 лет на ней появится ржавчина. Порошковое покрытие подходит для наружного применения только при нанесении на грунтовку с высоким содержанием цинка или базовое покрытие HDG в виде дуплексной системы.
В8: Могу ли я указать материал для изгиба, отличный от материала для прямых секций лестницы?
Технически да, но практически я не советую этого делать. Использование различных материалов создает риск гальванической коррозии в месте соединения, особенно если смешаны алюминий и углеродистая сталь. Это также создает различия в скоростях теплового расширения, что может вызвать нагрузку на соединения при циклическом изменении температуры. Если вам необходимо использовать разные материалы, убедитесь, что соединительное соединение электрически изолировано для предотвращения гальванической коррозии, и убедитесь, что разные степени расширения учтены в конструкции соединения.
Установка и совместимость
Q9: Отверстия для болтов на моем изгибе не совпадают с прямыми секциями лестницы. Что пошло не так?
Наиболее распространенная причина заключается в том, что отверстия были пробиты перед формовкой, и производитель не скомпенсировал растяжение материала во время изгиба. Когда плоскую заготовку сгибают по кривой, материал на внешней стороне кривой растягивается, что смещает положение предварительно пробитых отверстий. Профессиональные производители либо пробивают отверстия после формовки, либо рассчитывают припуск на растяжение и соответствующим образом корректируют положение отверстий на плоской заготовке. Если вы столкнулись с этой проблемой, проверьте, пробивает ли поставщик отверстия до или после формовки. Если они пробивают перед формовкой, спросите, как они компенсируют растяжение материала.
В10: Нужно ли устанавливать дополнительные опоры на внешнем вертикальном изгибе?
Изгиб должен поддерживаться в соответствии с теми же принципами расстояния между опорами, что и прямые участки, но сам изгиб является точкой концентрации напряжений. Опоры должны быть расположены как можно ближе к изгибу, не мешая стыковочным соединениям. Обычно первая опора должна находиться в пределах 300–600 мм от изгиба с каждой стороны. Если на изгиб приходится большая нагрузка на кабель или он установлен в среде с высокой вибрацией, рассмотрите возможность уменьшения расстояния между опорами возле изгиба. Данные о нагрузке поставщика должны указывать рекомендуемые положения опор.
Q11: Можно ли изменить внешний вертикальный изгиб на месте, если условия на месте отличаются от чертежа?
Изменение поля не рекомендуется. Резка, сверление или сварка готового изгиба приведет к разрушению покрытия в точке модификации, создавая место инициации коррозии. Если условия площадки требуют другого угла или размера, лучше заказать правильный изгиб у производителя. Стоимость замены колена почти всегда меньше, чем стоимость модификации на месте плюс долгосрочный риск коррозии. Если модификация на месте абсолютно необходима, измененную область необходимо повторно покрыть соответствующей системой подкраски и проверить структурную целостность модифицированного изгиба.
Производство и качество
Q12: Как проверить качество сварного шва на вертикальных внешних изгибах?
Качество сварных швов проверяется путем сочетания визуального контроля 100 % производственных изгибов и разрушающего контроля образцов из каждой производственной партии. Визуальный осмотр проверяет наличие поверхностных дефектов, таких как пористость, подрезы и неполное проваривание. Разрушающий контроль включает в себя разрезание поперечного сечения сварного шва, его полировку и травление кислотой для выявления профиля провара сварного шва. Этот тест на макротравление — единственный способ убедиться, что сварной шов полностью проник в основной материал.
Мы проводим это испытание на образцах сварных швов из каждой партии и ведем записи для отслеживания. Если поставщик не может показать вам фотографии макротравления своих производственных сварных швов, он не проверяет проплавление сварного шва.
Q13: Какую документацию по качеству я должен получить в своем заказе?
Как минимум, вы должны получить сертификат на материал, соответствующий номеру плавки стана, отчет о проверке размеров, показывающий фактические измеренные значения критических размеров, и отчет о толщине покрытия. Для критически важных применений вам также могут потребоваться аттестации процедуры сварки, отчеты о неразрушающих испытаниях и сертификаты испытаний под нагрузкой. Укажите требования к документации в заказе на поставку. Профессиональный производитель предоставит эту документацию в стандартной комплектации; производитель, который рассматривает документацию как дополнительную опцию, не обеспечивает систематического контроля качества.
Заказ и персонализация
Q14: Каков минимальный объем заказа нестандартных вертикальных внешних изгибов?
Изгибы, изготовленные по индивидуальному заказу (с нестандартными радиусами, углами или размерами), обычно имеют минимальный объем заказа, который отражает стоимость установки оснастки, формовки и сварки. Минимальный заказ зависит от производителя и сложности настройки. Для простого нестандартного угла стандартной ширины минимальный заказ может составлять всего 10–20 штук. Для полностью индивидуального радиуса, требующего нового инструмента, минимальный заказ может быть выше, чтобы амортизировать стоимость инструмента. Если вам необходимо небольшое количество нестандартных отводов, обсудите требования с поставщиком. Некоторые производители могут производить изгибы по индивидуальному заказу с гибкими минимальными объемами заказа, если для настройки не требуется новый инструмент.
Q15: Можете ли вы подобрать цвет к моей существующей установке с порошковым покрытием?
Да, возможен подбор цвета порошкового покрытия, но покупатели должны понимать, что точное соответствие цвета зависит от возраста и состояния существующего покрытия. Изгиб с порошковым покрытием, изготовленный сегодня, не будет идеально соответствовать прямой лестнице с порошковым покрытием, установленной в течение пяти лет, поскольку существующее покрытие потускнеет или слегка изменит цвет из-за воздействия ультрафиолета и окружающей среды. Мы можем подобрать исходный цветовой код RAL, а для новых установок, где все компоненты покрыты одной партией, однородность цвета будет превосходной. Для проектов модернизации предоставьте физический образец цвета, если точное соответствие имеет решающее значение.
Упаковка и доставка
В16. Как предотвратить повреждение вертикальных внешних изгибов во время транспортировки?
Мы упаковываем изгибы индивидуально с защитой кромок на всех фланцах. В зависимости от размера заказа и расстояния доставки мы используем либо картонные коробки из армированного картона с внутренними креплениями, либо деревянные ящики, изготовленные по индивидуальному заказу. Упаковка предназначена для предотвращения перемещения во время транспортировки и защиты покрытия от истирания. Для морских перевозок мы используем морскую упаковку с влагопоглотителем для предотвращения повреждения от влаги. Мы фотографируем упакованный товар перед отправкой для подтверждения его состояния при отправке. Если у вас есть особые требования к упаковке, например ограничения по размеру поддона, спецификации загрузки контейнера или требования к маркировке, укажите их в заказе на поставку.
Q17: Каково типичное время выполнения вертикальных внешних изгибов?
Стандартные изгибы обычных размеров обычно доставляются в течение 2–4 недель, в зависимости от количества заказа и текущего производственного графика. Изготовление нестандартных изгибов с нестандартными радиусами или углами занимает 4–6 недель. Эти сроки выполнения предполагают, что материал имеется на складе, а покрытие выполняется собственными силами. Время выполнения заказа может быть больше, если необходимо заказать материал или если покрытие выполняется субподрядчиком. Всегда подтверждайте время выполнения заказа во время предложения и спрашивайте, учитывается ли указанное время выполнения текущего производственного портфеля поставщика.
Техническое обслуживание и сервис
Q18: Какого обслуживания требует вертикальный внешний изгиб?
Требования к техническому обслуживанию зависят от материала и покрытия. Отводы HDG при эксплуатации на открытом воздухе практически не требуют обслуживания на протяжении десятилетий — цинковое покрытие самоотверженно и не требует повторного нанесения. Изгибы с порошковым покрытием в помещении требуют периодической проверки на наличие царапин и сколов; любые повреждения следует закрасить совместимой краской, чтобы предотвратить распространение коррозии под покрытие. Отводы из нержавеющей стали в большинстве условий не требуют обслуживания. Алюминиевые изгибы следует периодически проверять на предмет гальванической коррозии в местах сращивания, особенно если используются крепежные детали из разнородных металлов. Самым важным мероприятием по техническому обслуживанию является регулярный визуальный осмотр — проверка на наличие признаков коррозии, ослабленных крепежных элементов или отклонений конструкции.
Контроль качества
Каждый вертикальный внешний изгиб подвергается многочисленным проверкам на протяжении всего производства, а не единственной окончательной проверке. Контролируя размеры, совместимость, качество поверхности, упаковку и требования к конкретным проектам, мы помогаем клиентам уменьшить количество проблем с установкой, улучшить согласованность продукции и получить компоненты, которые легко интегрируются в их систему кабельных лестниц.
Размерный контроль
Ширина, высота, ширина фланца, положение отверстий для болтов, радиус изгиба и угол изгиба проверяются по утвержденному чертежу на нескольких этапах производства. Ошибки размеров, обнаруженные во время установки, стоят гораздо дороже, чем ошибки, обнаруженные во время производства. Мы проверяем критические размеры после формовки и сварки, поскольку каждая операция может вносить изменения. Изгиб, который правильно измеряется на бумаге, но не соответствует прямой лестнице, является задержкой проекта, а не продукта. Вот почему мы проверяем совместимость по эталонным образцам, а не только по размерам чертежа.
Предотгрузочная проверка
Прежде чем любой изгиб покинет завод, мы проверяем внешний вид продукта, целостность покрытия, точность маркировки, полноту документации и состояние упаковки. В этом заключительном обзоре выявляются проблемы, которые могли возникнуть во время транспортировки, хранения или упаковки: царапины на покрытии в результате обращения, ошибка этикетки на складе, упущение документации в офисе. Обнаружение этих проблем до отгрузки означает, что клиенту никогда не придется решать их на месте.
Количественный контроль
Перед отправкой каждая посылка проверяется на соответствие упаковочному листу и заказу на поставку. Мы сверяем количество позиций, каталожные номера и маркировку с заказом. Смешанные продукты, короткие поставки и неправильная маркировка создают хаос на складских площадках клиента и задерживают установку еще до ее начала. Систематическая проверка количества на этапе отправки не позволяет установщику открыть коробку, ожидая десяти изгибов, и обнаружить восемь, или обнаружить, что этикетки не соответствуют содержимому.
Испытание механических характеристик
Если в спецификациях проекта требуется проверка несущей способности, мы проводим механические испытания на изгибах образцов из производственной партии. В ходе испытания к изгибному узлу прикладывается указанная нагрузка и измеряется прогиб. Это подтверждает, что толщина материала, качество сварки и конструкция конструкции работают вместе для достижения номинальной мощности. Отчет об испытаниях под нагрузкой дает инженерам документально подтвержденную уверенность в том, что изгиб будет работать в рабочих условиях, а не просто будет выглядеть правильно при проверке размеров.
Проверка по требованию заказчика
Когда проект имеет уникальные требования — нестандартные допуски, определенные диапазоны толщины покрытия, определенные форматы документации или требования сторонних свидетелей — мы включаем эти точки проверки в производственный план. Индивидуальная проверка гарантирует, что продукт соответствует согласованным стандартам перед отправкой, а не после того, как приемочный контроль клиента отклонит его. Мы рассматриваем конкретные требования клиентов как производственные спецификации, а не второстепенные мысли.




 Left Reducer Cable Ladder Rack