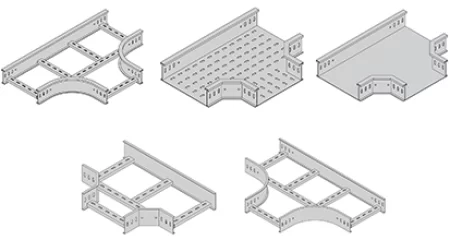
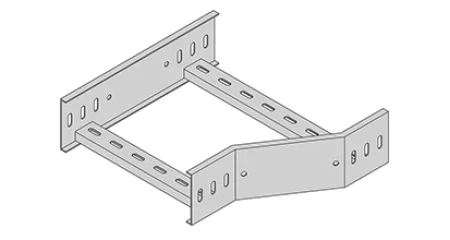
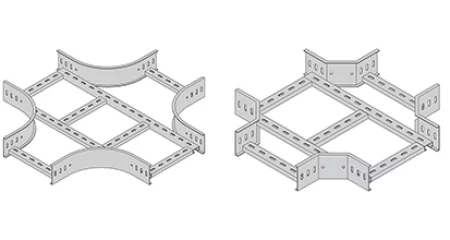
Горизонтальный тройник в системе кабельной лестницы. Подробности
Прежде чем выбрать горизонтальный тройник, поймите следующее: это наиболее конструктивно сложный фитинг в любой системе кабельных лестниц. В отличие от прямого участка, тройник обеспечивает трехстороннее распределение нагрузки, несколько сварных соединений и разветвленные кабельные пути — все это создает точки напряжения, которые усиливают производственные дефекты. Совместимость тройника с существующей лестничной системой зависит от высоты, ширины боковых направляющих, расстояния между перекладинами, радиуса изгиба и расположения соединительных болтов.
Долговечность зависит от качества сварного шва в месте соединения и целостности покрытия на каждой кромке разреза. Скорость установки напрямую зависит от точности размеров: тройник, выступающий на одну ножку с отклонением 3 мм, будет стоить вам несколько часов работы на месте. Долгосрочное техническое обслуживание определяется тем, был ли тройник оцинкован до или после изготовления. Выбор правильной конфигурации не является обязательным; в этом разница между системой, которая работает 30 лет, и системой, требующей доработки в течение первого цикла проверки.
Что такое горизонтальный тройник
Горизонтальный тройник – это не просто ответвление. Это структурное соединение, где расходятся кабельные пути, где перераспределяются механические нагрузки и где усугубляются ошибки при монтаже. Марка материала, точность размеров, радиус изгиба и выбранное вами усиление конструкции напрямую определяют, насколько эффективно прокладываются кабели, насколько надежно система работает под нагрузкой и насколько легко ваша команда сможет ее установить и обслуживать.
Что такое горизонтальный тройник в системе кабельной лестницы?
Горизонтальный тройник образует Т-образное ответвление в системе кабельной лестницы, позволяя кабелям разделяться от основной трассы на два противоположных направления на одной и той же высоте. Это один из наиболее часто используемых фитингов направленного действия, однако он также является одним из наиболее часто неправильно понимаемых.
Основная функция проста: прокладывать кабели в трех направлениях, сохраняя ту же высоту боковых направляющих и структурную целостность, что и прямые секции лестницы, которые они соединяют. Что делает это обманчиво сложным с точки зрения производства, так это то, что тройник должен передавать механические нагрузки одновременно на три опоры. Каждый пучок кабелей, входящий в тройник, перераспределяет свой вес по месту соединения. Если сварной шов в месте пересечения ответвления имеет заниженный размер или боковое соединение рельса смещено, фитинг становится точкой отказа — не сразу, а постепенно, поскольку этому препятствуют циклические изменения температуры и вес кабеля.
Изменение направления имеет решающее значение при прокладке кабеля, поскольку кабели устойчивы к изгибу. Когда вы проталкиваете пучок кабелей через тройник, внутренние кабели имеют меньший радиус, чем внешние. Если внутренний радиус изгиба тройника слишком мал, создается чрезмерное давление на боковую стенку кабеля, что повреждает изоляцию и увеличивает натяжение. Я видел проекты, где подрядчик потратил в три раза больше запланированных трудозатрат просто потому, что внутренняя геометрия тройника была слишком узкой для радиуса изгиба кабеля, указанного производителем кабеля.
Горизонтальный тройник работает совместно с другими фитингами кабельной лестницы. При типичной установке основной участок проходит через тройник, а ответвление соединяется с горизонтальным коленом или переходником, чтобы добраться до оборудования назначения. Несоосность в любой точке соединения каскада: отклонение в 2 мм на ответвлении тройника становится зазором в 10 мм на три фитинга ниже по потоку. Вот почему профессиональные производители изготавливают тройники на специальных приспособлениях для сборки, а не на сварке вручную — приспособления сохраняют взаимосвязь между всеми тремя поверхностями соединения.
Распространенные ошибки покупателей: заказ тройников исключительно на основе ширины и высоты без указания радиуса изгиба, предположение, что все тройники полностью сварены (многие из них прихватываются только на соединениях перекладин), и неспособность проверить соответствие расположения отверстий под болты тройника прямым секциям лестницы. Мне звонили подрядчики, которые получали тройники с прорезями 9×25 мм, тогда как в их прямых участках использовались круглые отверстия 9×9 мм. Решением стало бурение на месте — сотни отверстий, часы труда и система покрытия, поврежденная модификациями в полевых условиях.
Опытные инженеры перед утверждением тройника проверяют три вещи: спецификацию процедуры сварки соединения, отчет о проверке размеров всех трех сторон соединения и измерение толщины покрытия в зоне термического влияния. Они также проверяют, чтобы расстояние между перекладинами тройника соответствовало прямым секциям лестницы — несоответствие здесь приводит к неравномерной опоре кабеля и возможным перегревам под нагрузкой.
Выбор подходящего материала
Материал, который вы выбираете для горизонтального тройника, определяет не только вес, который он может выдержать, но и то, как он будет вести себя в окружающей среде на протяжении десятилетий. Я видел, как спецификаторы сосредотачивались на материале прямой лестницы, а затем по умолчанию использовали тот же материал для фитингов, не принимая во внимание, что фитинги подвергаются различным нагрузкам. Тройник испытывает сосредоточенные нагрузки в месте соединения, что делает выбор материала еще более важным, чем для прямых участков.
Низкоуглеродистая сталь
Низкоуглеродистая сталь — «рабочая лошадка» отрасли. Он обеспечивает самую высокую несущую способность за единицу стоимости и доступен в широком диапазоне толщин. При внутренней установке в сухих контролируемых условиях стальные тройники с соответствующим покрытием будут надежно работать в течение 20–30 лет. Однако сам материал не обладает собственной коррозионной стойкостью. Каждая кромка среза, каждое просверленное отверстие, каждый сварной валик становится точкой возникновения ржавчины, если система покрытия нарушена. Это особенно актуально для тройников, у которых больше кромок и сварных швов, чем у прямых участков.
Стальные тройники тяжелые — значительно тяжелее алюминиевых, — что влияет на трудозатраты на монтаж и требования к опорным конструкциям. При установке на уровне земли или на полу этот вес вполне допустим. При подвесной установке дополнительная собственная нагрузка должна быть учтена при расчете расстояния между опорами.
Нержавеющая сталь
Нержавеющая сталь — обычно марки 304 или 316 — обеспечивает коррозионную стойкость за счет самого материала, а не за счет нанесенного покрытия. Это решающее различие. Когда вы разрезаете или свариваете тройник из нержавеющей стали, открытая поверхность самопассивируется, образуя защитный слой оксида хрома. Любая модификация тройника из оцинкованной стали разрушает покрытие и создает очаг коррозии.
Однако нержавеющая сталь не является универсально устойчивой к коррозии. Марка 304 плохо работает в прибрежных районах, где воздействие хлоридов приводит к образованию язв. Марка 316 с добавкой молибдена обеспечивает гораздо лучшую устойчивость к хлоридам. Я видел, как на 304 тройниках, установленных на приморском объекте, в течение 18 месяцев появилась видимая ржавчина - не потому, что материал был дефектным, а потому, что спецификатор не понимал уровень воздействия хлоридов.
Нержавеющая сталь примерно в 2,5–3 раза дороже углеродистой стали и требует других процедур сварки. Сварщики должны иметь квалификацию для работы с нержавеющей сталью, а цех должен поддерживать строгое разделение между участками производства углеродистой и нержавеющей стали, чтобы предотвратить перекрестное загрязнение. Одна проволочная щетка из углеродистой стали, используемая для чистки тройника из нержавеющей стали, может закрепить частицы железа, которые ржавеют в течение нескольких недель.
Алюминиевый сплав
Алюминиевые тройники имеют лучшее соотношение прочности и веса. Алюминиевые тройники, составляющие примерно одну треть веса стали, сокращают трудозатраты на установку, требования к опоре конструкции и затраты на транспортировку. Материал естественным образом образует защитный оксидный слой, который обеспечивает хорошую коррозионную стойкость в большинстве атмосферных сред.
Ограничения значительны. Алюминий имеет меньшую механическую прочность, чем сталь, поэтому для достижения той же грузоподъемности требуются более толстые секции или дополнительное усиление. Он также подвержен гальванической коррозии при контакте с разнородными металлами — распространенная проблема, когда алюминиевые тройники соединяются со стальными опорными конструкциями без надлежащей изоляции. В щелочных средах, таких как бетонные заводы или некоторые химические перерабатывающие предприятия, алюминий быстро корродирует.
Алюминий немагнитен, что делает его пригодным для чувствительных электронных сред, где магнитные помехи должны быть сведены к минимуму. Он также обладает превосходной электропроводностью, что упрощает требования к заземлению и соединению.
Материал | Преимущества | Ограничения | Рекомендуемая среда | Относительная стоимость | Типичные приложения |
Низкоуглеродистая сталь | Высочайшая грузоподъемность; минимальная стоимость материала; отличная свариваемость; широкая доступность | Требуется покрытие для защиты от коррозии; тяжелый; кромки порезов и сварные швы требуют обработки | В сухих помещениях в помещении; покрыты наружным покрытием соответствующим покрытием | Низкий | Промышленные предприятия; склады; коммерческие здания; выработка электроэнергии |
Нержавеющая сталь 304 | Собственная коррозионная стойкость; самопассивирующийся; гигиеничная поверхность; покрытие не требуется | Дорогой; подвержен хлоридному изъязвлению; требует отдельного производства | Пищевая промышленность; фармацевтический; чистые номера; химическое воздействие в помещении | Высокий | Питание и напитки; фармацевтические заводы; чистое производство |
Нержавеющая сталь 316 | Превосходная устойчивость к хлоридам; отличная химическая стойкость; долговечность морского класса | Самая высокая стоимость материалов; ограниченная доступность некоторых размеров; тяжелее алюминия | Прибрежная среда; морские платформы; химическая обработка | Очень высокий | Морские установки; береговые объекты; химические заводы; морские платформы |
Алюминиевый сплав | Самый легкий вес; естественная коррозионная стойкость; немагнитный; отличная проводимость | Пониженная механическая прочность; риск гальванической коррозии; плохая щелочестойкость | В умеренной среде на открытом воздухе; электронные средства; чувствительные к весу установки | Умеренный | ЦОД; телекоммуникации; коммерческие здания; транспортная инфраструктура |
Выбор правильной обработки поверхности
Обработка поверхности — это то, где я вижу наибольшую экономию средств и самые дорогие долгосрочные последствия. Горизонтальный тройник имеет больше обрезанных кромок, больше зон сварки и больше отверстий для болтов, чем любой прямой участок. Каждая из этих особенностей является потенциальной точкой инициации коррозии. Выбранная вами обработка поверхности должна устранять эти уязвимости, а не просто закрывать видимые поверхности.
Гальваническое цинкование (EG)
Гальванизация образует тонкий однородный слой цинка в результате электрохимического процесса. Толщина покрытия обычно составляет 5–25 микрон, что достаточно для использования в контролируемых условиях внутри помещений, но недостаточно для любого воздействия на открытом воздухе. Покрытие привлекательное, с яркой, однородной отделкой, которая привлекает архитекторов и специалистов по видимым установкам.
Критическим ограничением электрогальванизации тройников является то, что покрытие наносится на стальной лист перед изготовлением. Каждая кромка среза, каждое пробитое отверстие и каждый сварной шов изготовлены из голой стали без цинковой защиты. Открытые края заржавеют, и ржавчина заползет под соседнее покрытие. Некоторые производители наносят на эти участки краску для подкраски с высоким содержанием цинка, но это косметическое решение, а не металлургическое. Краска для подкраски не обеспечивает катодной защиты — она просто временно покрывает сталь.
Покупатели часто неправильно понимают срок службы электрооцинкованной арматуры. Срок службы 15–20 лет, указанный в каталогах, предполагает контролируемую среду в помещении без воздействия влаги. Установите тот же фитинг во влажном складе, где периодически образуется конденсат, и через 3–5 лет появится видимая ржавчина.
Горячее цинкование после изготовления (HDG)
Горячее цинкование после изготовления является золотым стандартом защиты от коррозии. Фитинг полностью изготавливается — разрезается, штампуется, сваривается и собирается — затем погружается в расплавленный цинк при температуре примерно 450°C. Цинк металлургически связывается со сталью, образуя слои сплава цинка и железа, которые тверже самой базовой стали. Поскольку покрытие наносится после изготовления, каждая кромка, каждый сварной шов и каждое отверстие полностью покрываются цинком.
Для футболок это особенно важно. Сварной шов в месте соединения ответвлений, отверстия под болты для соединения и обрезанные кромки боковых направляющих полностью защищены. Толщина покрытия обычно составляет 45–85 микрон, что обеспечивает 30–50 лет службы в большинстве наружных условий. Цинк обеспечивает катодную защиту: если покрытие поцарапано, окружающий цинк жертвенно защищает открытую сталь.
Компромисс — стоимость и внешний вид. Горячее цинкование дороже, чем электрогальванизация, а поверхность имеет характерный узор с блестками, который некоторые архитекторы считают индустриальным. Однако для любой наружной установки или любой среды, где важна долгосрочная надежность, дополнительные затраты незначительны по сравнению со стоимостью замены проржавевших фитингов.
Покрытие из алюминиево-цинко-магниевого сплава (ZAM)
Покрытие ZAM — это новая технология, сочетающая в себе цинк (94%), алюминий (4,5%) и магний (1,5%) в непрерывном процессе горячего погружения. Добавление магния усиливает свойства самовосстановления покрытия, обеспечивая превосходную защиту режущей кромки по сравнению с обычным цинкованием. Это особенно полезно для тройников, у которых много обрезанных кромок.
Сталь с покрытием ZAM обеспечивает в 3–5 раз большую коррозионную стойкость, чем обычная оцинкованная сталь, при ускоренных испытаниях. Покрытие также более устойчиво к термическому разложению, сохраняя свои защитные свойства при повышенных температурах. Ограничением является доступность: меньше заводов производят сталь с покрытием ZAM, меньше производителей имеют опыт работы с ним, и имеется меньше данных о долгосрочных эксплуатационных характеристиках по сравнению с HDG.
Добавка к стоимости составляет 15–30 % по сравнению со стандартным цинкованием, но увеличенный срок службы в агрессивных средах часто оправдывает инвестиции. Я рекомендую ZAM для береговых установок, предприятий химической переработки и любого применения, где требуются увеличенные интервалы технического обслуживания.
Порошковое покрытие (ПК)
Порошковое покрытие обеспечивает эстетичную универсальную отделку с широким спектром цветов и текстур. Наносится электростатически и отверждается при температуре 180—200°С, образуя прочную, химически стойкую пленку. Процесс экологически безопасен, не выделяет летучих органических соединений.
Порошковое покрытие футболок имеет серьезные ограничения, которые должны понимать покупатели. Покрытие не обеспечивает катодной защиты: как только покрытие нарушается, сталь, находящаяся под ним, свободно подвергается коррозии. Покрытие может отколоться или треснуть во время установки, если с фитингом обращаться грубо, а отремонтировать поврежденное порошковое покрытие на месте сложно. Покрытие обычно наносится на предварительно обработанную стальную основу, которая может включать или не включать цинковую грунтовку.
Я рекомендую порошковую окраску в первую очередь для внутренних архитектурных объектов, где внешний вид имеет значение, а воздействие окружающей среды минимально. При наружном применении порошковое покрытие поверх горячего цинкования (дуплексная система) обеспечивает как защиту цинка от коррозии, так и эстетическую гибкость порошкового покрытия, но за счет значительной надбавки к стоимости.
Обработка поверхности | Коррозионная стойкость | Номинальный срок службы | Рекомендуемая среда | Преимущества | Ограничения | Относительная стоимость |
Гальваническое цинкование (EG) | От низкого до среднего | 8—18 лет | В сухих помещениях в помещении; офисные здания; торговые помещения | Равномерная отделка; бюджетный; подходит для последующего нанесения покрытия | Нет передовой защиты; тонкое покрытие; ржавчина по краям | Низкий |
Горячеоцинкованная сталь (HDG) | Высокий | 25—50 лет | Наружные установки; промышленные объекты; инфраструктура; морской | Полное покрытие; катодная защита; толстое, устойчивое к истиранию покрытие | Более высокая первоначальная стоимость; характерный цинковый вид; размер ограничен ванной | Умеренный |
Покрытие ZAM | Очень высокий | 35—70 лет | Прибрежная среда; агрессивный индастриал; химическая обработка | Превосходная передовая защита; самоисцеление; отличная термическая стабильность | Премиум-стоимость; ограниченная доступность; доступно меньше данных поля | Высокий |
Порошковое покрытие (ПК) | Умеренный (при нанесении цинковой грунтовки) | 15—25 лет | Архитектурные интерьеры; центры обработки данных; коммерческие здания | Эстетическая универсальность; широкая цветовая гамма; экологически чистый | Нет катодной защиты; сложный ремонт; стружка под ударом | От умеренного до высокого |
Основные характеристики, влияющие на производительность и совместимость
Каждый компонент системы кабельного лотка имеет важные характеристики, которые определяют, насколько он подходит, работает и прослужит долго. Для горизонтального тройника — самого конструктивно сложного фитинга в системе — эти параметры влияют не только на сам тройник, но и на каждый прямой участок и присоединенный к нему фитинг. Понимание этих спецификаций перед заказом предотвращает сбои совместимости, задержки при установке и дорогостоящие модификации на месте.
Горизонтальный тройник представляет собой трехсторонний соединительный фитинг. Его инженерная функция состоит в том, чтобы разделить кабельные трассы на одной высоте, сохраняя при этом структурную непрерывность, несущую способность и плавные пути перехода кабелей. Наибольшее значение имеют характеристики, влияющие на то, как тройник соединяется с остальной частью системы, как он выдерживает механические нагрузки в месте соединения и как он соответствует требованиям к изгибу кабеля.
Высота боковой направляющей
Высота боковых направляющих тройника должна соответствовать прямым секциям лестницы, к которым он соединяется. Несоответствие — даже 10 мм — создает ступеньку, по которой приходится перемещаться пучкам кабелей, что может привести к повреждению изоляции кабеля и увеличению натяжения. Что еще более важно, высота боковой направляющей определяет несущую способность фурнитуры. Более высокие боковые направляющие обеспечивают большую жесткость и позволяют увеличить пролет опоры. Тройник с боковыми рейками шириной 50 мм не может безопасно выдерживать ту же нагрузку, что и тройник с боковыми рейками 100 мм, даже если ширина одинаковая.
Распространенная ошибка: покупатели заказывают тройники только по ширине, не указывая высоту. Поставщик по умолчанию использует наиболее распространенную высоту для этой ширины, которая может не соответствовать спецификации проекта. Всегда проверяйте, чтобы высота тройника соответствовала высоте прямой лестницы на утвержденных чертежах.
Ширина
Ширина горизонтального тройника определяет, сколько кабелей можно провести через каждое ответвление. Ширина основного прогона и ширина ответвления часто совпадают, но это не обязательно — тройник может служить переходником, когда одно ответвление уже, чем основной пролет. Критическим фактором является то, что внутренняя ширина между боковыми направляющими должна соответствовать соединяемым прямым участкам, чтобы обеспечить непрерывную поддержку кабеля на уровне перекладины.
Ширина также влияет на радиус изгиба. Более широкий тройник требует большего внутреннего радиуса для обеспечения плавного перехода кабеля. Производители, которые используют фиксированный радиус изгиба по всей ширине, ухудшают качество прокладки кабеля в более широких фитингах.
Радиус изгиба
Радиус изгиба — это внутренний радиус в месте соединения, где кабели переходят из основного участка в ответвление. Это одна из наиболее игнорируемых характеристик, однако она напрямую влияет на натяжение кабеля и его долговременную целостность. Производители кабелей указывают минимальные радиусы изгиба для своей продукции — обычно в 4–12 раз больше диаметра кабеля, в зависимости от конструкции кабеля. Тройник с радиусом изгиба меньшим, чем минимальный радиус изгиба кабеля, заставляет кабель изгибаться более туго, чем он был рассчитан, что приводит к напряжению изоляции, увеличению натяжения натяжения и потенциальному повреждению проводника.
Для кабельных лестниц шириной до 600 мм рекомендую указывать радиус изгиба не менее 300 мм. Для более широких лестниц, по которым прокладываются кабели большего размера, может потребоваться радиус изгиба 600 мм или более. Всегда сопоставляйте радиус изгиба тройника с минимальными требованиями производителя кабеля к радиусу изгиба.
Толщина материала
Толщина материала боковых поручней и перекладин определяет несущую способность тройника. Более толстый материал обеспечивает более высокую грузоподъемность и большую жесткость, но также увеличивает вес и стоимость. Важным фактором для тройников является то, что область соединения испытывает концентрированные напряжения — толщина материала должна быть достаточной, чтобы противостоять этим напряжениям без деформации.
Некоторые производители уменьшают толщину материала ответвления в целях экономии средств, делая ставку на то, что ответвление выдерживает меньшую кабельную нагрузку. Это ложная экономика. Весь тройник должен быть изготовлен из материала той же толщины, что и соединяемые прямые секции лестницы, чтобы обеспечить стабильные характеристики конструкции.
Интервал и тип звеньев
Расстояние между перекладинами тройника должно совпадать с расстоянием между перекладинами прямых секций лестницы. Стандартное расстояние между перекладинами обычно составляет 300 мм, но для тяжелых кабельных нагрузок также распространены 250 мм и 200 мм. Несоответствие расстояния между перекладинами приводит к неравномерной опоре кабеля, что может привести к провисанию кабеля между перекладинами и локальному нагреву силовых кабелей.
Тип ступени также имеет значение. В некоторых тройниках используются сплошные перекладины, а в других — перфорированные перекладины для крепления кабельных стяжек. Тип перекладины должен быть одинаковым для всей системы кабельной лестницы, чтобы обеспечить единообразную поддержку кабеля и удобство установки.
Расположение соединительных отверстий
Расположение отверстий под болты на соединительных пластинах тройника должно совпадать с расположением отверстий на прямых секциях лестницы. Это кажется очевидным, но я видел несоответствия в проектах, где прямые секции и тройники были получены от разных поставщиков. Обычные схемы отверстий включают прорезные отверстия 9×25 мм, круглые отверстия 9×9 мм и прорезные отверстия 11×30 мм. Размер, форма и расстояние между отверстиями должны быть одинаковыми для всех компонентов, чтобы обеспечить правильное соединение.
Несовпадающие схемы расположения отверстий. Модификация силового поля — сверление новых отверстий, увеличение существующих отверстий или изготовление переходных пластин. Все это ставит под угрозу систему покрытия и увеличивает трудоемкость установки.
Спецификация | Что это представляет | Почему это важно | Как определить правильное значение | Распространенные ошибки |
Высота боковой направляющей | Вертикальный размер боковых направляющих тройника | Определяет грузоподъемность и совместимость соединений | Подходит к прямым секциям лестницы; проверка утвержденных заявок | Упорядочение только по ширине; при условии, что все тройники имеют одинаковую высоту |
Ширина | Внутренняя ширина между боковыми поручнями | Определяет емкость кабеля и совместимость соединений | Измерьте внутреннюю ширину прямой лестницы; укажите ширину основной и ветвей отдельно, если они различаются | Предполагая, что ширина основной и ветвей всегда равна |
Радиус изгиба | Внутренний радиус в месте соединения ответвлений | Влияет на натяжение кабеля и его целостность. | Минимум 300 мм для стандартных применений; сверьтесь с минимальным радиусом изгиба, указанным производителем кабеля | Никогда не спрашивайте о радиусе изгиба; при условии, что он подходит для всех типов кабелей |
Толщина материала | Толщина боковых поручней и перекладин | Определяет несущую способность конструкции и номинальную нагрузку | Соответствует соединенным прямым секциям лестницы; проверьте область соединения | Приемка более тонкого материала в ответвлении |
Интервал между ступенями | Межцентровое расстояние между ступенями | Влияет на равномерность опоры кабеля и распределение нагрузки | Стандарт 300 мм; соответствует прямым секциям лестницы | Не учитывается расстояние между ступенями; смешивание разных интервалов в одной системе |
Расположение соединительных отверстий | Размер, форма и расстояние между отверстиями под болты на соединительных пластинах | Определяет, можно ли подсоединить фитинги без внесения изменений на месте. | Проверьте соответствие прямым пластинам лестничного соединения; подтвердите тип отверстия (прорезное или круглое) | Покупка от нескольких поставщиков без проверки совместимости отверстий |
Руководство по общим конфигурациям и выбору
Горизонтальные тройники изготавливаются в различных конфигурациях с учетом различных требований к установке, конструктивных условий и инженерных предпочтений. Конфигурация определяет, как изготовлен тройник, как он выдерживает нагрузки и как он соединяется с остальной частью системы. Выбор правильной конфигурации обеспечивает совместимость с существующими системами кабельных лестниц и оптимизирует эффективность установки.
Горизонтальный тройник в системе кабельных лестниц представляет собой, прежде всего, сварную конструкцию, состоящую из боковых направляющих, перекладин и соединительных пластин. То, как эти компоненты собираются, укрепляются и соединяются, определяет конфигурацию. Понимание различий между конфигурациями помогает покупателям избежать заказа тройника, который невозможно установить или который нарушает структурную целостность системы прокладки кабелей.
Цельносварной сборный тройник
Это наиболее распространенная конфигурация: тройник изготовлен из отдельных секций боковых направляющих, перекладин и соединительных пластин, сваренных вместе в единый узел. Боковые рельсы главного пролета и ответвления соединяются и монтируются в месте соединения, а затем непрерывно привариваются. Ступени приварены к боковым поручням на одинаковом расстоянии, а соединительные пластины приварены к концам каждой стойки.
Преимуществом цельносварного тройника является структурная целостность. Непрерывный сварной шов в месте соединения эффективно передает нагрузку на все три опоры, а приваренные перекладины обеспечивают надежную поддержку кабеля. Ограничением является то, что тройник имеет фиксированную конфигурацию — его нельзя отрегулировать на месте. Если размеры площадки отличаются от заказанных, тройник необходимо доработать или заменить.
Цельносварные тройники рекомендуются для всех стационарных установок, где утверждена компоновка и известны размеры тройников. Они обеспечивают высочайшую надежность конструкции и самый длительный срок службы.
Тройник на болтах с соединительными пластинами
Некоторые производители предлагают тройники, собранные с использованием болтовых соединительных пластин, а не сварных соединений. Боковые направляющие изготавливаются отдельными деталями, а соединение монтируется с помощью соединительных пластин и болтов. Такая конфигурация позволяет осуществлять регулировку на месте — тройник можно собрать точно по размерам, необходимым для установки.
Преимущество — гибкость. При изменении планировки площадки тройник можно разобрать и перенастроить. Ограничением является снижение структурной целостности. Болтовые соединения по своей природе менее жесткие, чем сварные, а соединительные пластины создают дополнительные точки соединения, которые со временем могут ослабнуть. Покрытие на интерфейсах соединительных пластин также может изнашиваться, создавая очаги коррозии.
Тройники с болтовым соединением подходят для временной установки, установки, где компоновка может измениться, а также для случаев, когда тройник необходимо собирать в ограниченном пространстве, что исключает установку полностью сварного узла.
Усиленный тройник с косынками
Для тяжелых условий эксплуатации тройники можно усилить косынками в месте соединения. Эти треугольные пластины приварены к боковым направляющим в месте соединения, обеспечивая дополнительный материал для сопротивления концентрированным напряжениям. Косынки особенно важны для тройников с широкими ножками или тройников, предназначенных для тяжелых кабельных нагрузок.
Преимуществом является повышенная грузоподъемность. Усиленный тройник может безопасно выдерживать кабельные нагрузки, которые могут деформировать неармированный тройник. Ограничением является дополнительный вес и стоимость, а косынки могут мешать прокладке кабеля, если они выступают за кабельный канал.
Усиленные тройники рекомендуются для основных кабельных артерий, тройников, несущих силовые кабели, а также в любых случаях, когда нагрузка на кабель превышает 50 % номинальной мощности лестницы.
Тройник со встроенным переходником
Если ширина ответвления отличается от ширины основной ветви, тройник функционирует как комбинированный тройник и переходник. Такая конфигурация устраняет необходимость в отдельном переходном фитинге, уменьшая количество точек соединения и улучшая целостность конструкции. Переход от ширины основного пролета к ширине ответвления обычно осуществляется с помощью конических боковых направляющих, которые изготавливаются как часть тройника.
Преимущество — упрощение системы. Меньшее количество фитингов означает меньшее количество точек подключения, меньшее количество потенциальных точек отказа и более быструю установку. Ограничением является то, что тройник изготавливается по индивидуальному заказу — точная ширина должна быть указана во время заказа, и тройник не может быть изменен на месте.
Тройники со встроенными переходниками рекомендуются, когда на ответвлении проходит другое количество кабелей, чем на основной трассе, например, когда основная артерия ответвляется для обслуживания одной единицы оборудования.
Изогнутый радиусный тройник
Т-образный изогнутый радиусный тройник имеет плавный изогнутый переход в месте соединения, а не резкий угловой переход. Боковые направляющие на стыке имеют непрерывную кривую, которая плавно направляет кабели от основного пути к ответвлению. Эта конфигурация изготавливается с использованием изогнутых боковых секций рельсов, которые формируются перед сваркой.
Преимущество — превосходная защита кабеля. Изогнутый переход устраняет острые края, которые могут повредить изоляцию кабеля во время протягивания, и снижает натяжение по сравнению с угловым соединением. Ограничением являются более высокие производственные затраты и более длительное время выполнения заказа, поскольку изогнутые боковые направляющие требуют специального формовочного оборудования.
Т-образные радиусные тройники рекомендуются для установки с большими или чувствительными кабелями, оптоволоконными кабелями и любыми приложениями, где защита кабеля является первоочередной задачей.
Конфигурация | Особенности конструкции | Рекомендуемые приложения | Преимущества | Соображения |
Цельносварной сборный тройник | Сплошные сварные швы в местах соединения; сварные перекладины; фиксированная конфигурация | Постоянные установки; утвержденные планировки; все стандартные приложения | Высочайшая структурная целостность; эффективная передача нагрузки; стабильное качество | Невозможно настроить на месте; необходимо заказывать по точным размерам |
Тройник на болтах с соединительными пластинами | Боковые поручни, соединенные с помощью соединительных пластин на болтах; регулируемый узел | Временные установки; изменение планировок; установки в замкнутом пространстве | Регулировка на месте; более легкая транспортировка; реконфигурируемый | Пониженная жесткость; потенциальное ослабление; больше точек подключения для обслуживания |
Усиленный тройник с косынками | Косытки приварены в месте соединения; более толстый материал в точках напряжения | Высокие нагрузки на кабели; магистральные кабельные артерии; широкие футболки | Увеличена грузоподъемность; устойчивость к деформации соединения | Больший вес; более высокая стоимость; косынки могут мешать прокладке кабеля |
Тройник со встроенным переходником | Конические боковые направляющие; комбинированная функция тройника и переходника | Ножки-ветви разной ширины; снаряжение падает | Меньше точек подключения; упрощенная установка; улучшенная непрерывность | Изготовление по индивидуальному заказу; нерегулируемый; более длительный срок выполнения |
Изогнутый радиусный тройник | Плавный изогнутый переход на стыке; формованные боковые поручни | Большие кабели; оптоволоконные кабели; чувствительные кабельные установки | Превосходная защита кабеля; снижение тянущего напряжения; без острых краев | Более высокая стоимость; более длительное время выполнения; требуется специализированное производство |
Как правильно выбрать горизонтальный тройник для различных применений
Выбор правильного горизонтального тройника – это не выбор каталожного номера. Речь идет о сопоставлении фитинга с реальными условиями, с которыми он столкнется: окружающей средой, нагрузкой на кабель, ограничениями при установке и доступом для обслуживания. Тройник, который безупречно работает на сухом закрытом складе, может выйти из строя в течение пяти лет при установке на берегу. Правильный выбор повышает производительность системы, скорость установки и срок службы. Неправильный выбор создает повторяющуюся проблему, стоимость которой намного превышает первоначальную цену установки.
Сценарии применения
Крытые промышленные объекты (сухая, контролируемая среда)
Это самое щадящее приложение, и в нем я вижу самые ненужные перерасходы. Склады, сборочные цеха и производственные помещения с контролируемой влажностью и отсутствием химического воздействия не требуют такой же защиты от коррозии, как установка на открытом воздухе. Основными проблемами здесь являются несущая способность и точность размеров.
В таких средах риском редко является коррозия — это разрушение конструкции в месте соединения из-за большой нагрузки на кабель. Я посещал объекты, где ответвление тройника заметно провисало, поскольку толщина материала была указана для прямых участков, но не проверена с учетом сосредоточенных напряжений в месте соединения. Прямые секции распределяют нагрузку на несколько опор; тройник концентрирует нагрузку на одном соединении.
Расставьте приоритеты:
Несущая способность и качество сварки важнее коррозионной стойкости. Убедитесь, что номинальная безопасная рабочая нагрузка тройника соответствует соединенным прямым участкам, а не заниженному значению. Запросите спецификацию процедуры сварки для сварных швов.
Распространенная ошибка:
Определение тройников из горячеоцинкованной стали для помещений, где электрооцинковка обеспечивает срок службы более 20 лет. Разница в стоимости, умноженная на сотни фитингов, значительна.
Рекомендация:
Тройники из электрооцинкованной стали со сварными швами с полным проваром. Если на объекте время от времени случаются промывки или повышенная влажность, перейдите на горячеоцинкованное покрытие, а не рискуйте использовать электрогальваническое покрытие в маргинальных условиях.
Установки под открытым небом (погода, УФ-излучение, циклические изменения температуры)
Наружная установка приводит к множеству механизмов деградации: дождь, воздействие ультрафиолета, циклическое изменение температуры и конденсация. Горизонтальный тройник сталкивается с дополнительными проблемами, поскольку вода может скапливаться на стыке, если тройник не установлен с надлежащим дренажем. Я видел тройники, в которых стоячая вода на стыке локально ускоряла коррозию, создавая точку отказа, в то время как остальная часть системы оставалась неповрежденной.
Циклическое изменение температуры особенно вредно для плохо изготовленных тройников. Три опоры тройника расширяются и сжимаются с разной скоростью, если сварные швы не рассчитаны на тепловое перемещение. За годы ежедневных термических циклов в некачественных сварных швах образуются усталостные трещины, которые распространяются от края сварного шва к основному материалу.
Расставьте приоритеты:
Полная защита от коррозии — каждая кромка, каждый сварной шов, каждое отверстие. Горячее цинкование после изготовления является минимальным стандартом. Покрытие должно быть сплошным и металлургически связанным.
Распространенная ошибка:
Использование предварительно оцинкованных тройников на открытом воздухе и подкраска сварных швов распылением с высоким содержанием цинка. Краска для подкраски не обеспечивает катодной защиты и выходит из строя в течение 2–3 лет при воздействии на открытом воздухе.
Рекомендация:
Горячее цинкование после изготовления, толщина покрытия минимум 65 микрон. При установке в регионах с большим количеством осадков предусмотрите небольшой наклон установки, чтобы предотвратить скопление воды в месте соединения тройника. Рассмотрите возможность покрытия ZAM, если проект требует увеличенных интервалов технического обслуживания.
Прибрежная и морская среда
Прибрежные установки представляют собой наиболее требовательные области применения тройников кабельных лестниц. Соляные брызги откладывают частицы хлоридов на каждой поверхности, а сочетание влаги и хлоридов создает агрессивную коррозионную среду. Тройник с его сварными швами, щелями и множеством точек соединения особенно уязвим.
Я проверял тройники на прибрежных объектах, где цинковое покрытие изнашивалось в течение 10 лет, обнажая голую сталь, которая проржавела еще через 2–3 года. Неудача заключалась не в самом покрытии, а в несоответствии его характеристик окружающей среде. Стандартного HDG при 65 микронах недостаточно для прямого воздействия на берег в пределах 500 метров от береговой линии.
Расставьте приоритеты:
Максимальная коррозионная стойкость. Выбор материала имеет такое же значение, как и выбор покрытия. Нержавеющая сталь 316 полностью исключает уязвимость покрытия. При использовании стали с покрытием ZAM или HDG толщиной минимум 85 микрон при регулярном осмотре и обслуживании.
Распространенная ошибка:
Выбираем нержавеющую сталь 304 для береговых установок. Хлориды в соляных брызгах вызывают точечную коррозию у 304 в течение нескольких месяцев. Разница в стоимости материала между 304 и 316 составляет примерно 15—20%, но стоимость замены вышедших из строя тройников 304 во много раз превышает первоначальную экономию.
Рекомендация:
Нержавеющая сталь 316 для прямого воздействия на берег, с протравленными и пассивированными сварными швами для восстановления полной коррозионной стойкости. При установке дальше вглубь суши или под укрытием сталь с покрытием ZAM обеспечивает превосходные характеристики при меньших затратах. Всегда указывайте, что фитинги из нержавеющей стали должны быть изготовлены в отдельной мастерской, предназначенной только для нержавеющей стали, чтобы предотвратить загрязнение углеродистой сталью.
Химические заводы
Химическая среда представляет собой уникальные проблемы, поскольку коррозионные агенты сильно различаются. Зона работы с кислотой требует иной защиты, чем зона работы со щелочами. Материал тройника и покрытие должны быть совместимы с конкретным химическим воздействием, а не просто рассчитаны на «химическую среду» в целом.
Дополнительный риск на химических предприятиях заключается в том, что коррозия может быть невидимой. Химическое воздействие на цинковые покрытия может происходить без видимой ржавчины, которая предупреждает бригады по техническому обслуживанию о проблеме. Покрытие изнашивается снаружи внутрь, и к моменту появления видимых признаков сталь под ним уже может быть повреждена.
Расставьте приоритеты:
Проверка химической совместимости. Не думайте, что покрытие, рассчитанное на «химическую среду», подходит для ваших конкретных химикатов. Запросите данные о химической стойкости конкретных веществ, присутствующих на объекте.
Распространенная ошибка:
Выбор покрытия на основе общих показателей коррозионной стойкости без проверки совместимости с конкретным химическим воздействием. Покрытие, которое превосходно защищает от распыления нейтральной соли, может быстро выйти из строя при воздействии кислотных паров.
Рекомендация:
Для кислых сред, нержавеющая сталь 316 или покрытие ZAM. При работе в щелочной среде полностью избегайте использования алюминия — алюминий быстро корродирует в щелочных условиях. В случае смешанного химического воздействия обратитесь к руководству по химической стойкости производителя покрытия и сверьтесь с данными по эксплуатации на аналогичных предприятиях.
Прокладка тяжелого силового кабеля
Когда по горизонтальному тройнику проложены тяжелые силовые кабели, требования к конструкции значительно возрастают. Силовые кабели плотные, а вес кабеля на метр может превышать 50 кг при больших сечениях. Т-образное соединение должно выдерживать не только статический вес кабелей, но и динамические силы при протягивании кабеля, а также электромагнитные силы во время короткого замыкания.
Слабым местом является соединение. Я видел тройники, где сварной шов в месте пересечения ответвлений выдерживал статическую нагрузку, но не выходил из строя при протягивании кабеля, поскольку тянущее натяжение создавало боковую силу, которой сварной шов не был рассчитан. Режим отказа был внезапным и опасным: ответвление отделилось от основного участка, в результате чего частично проложенные кабели упали.
Расставьте приоритеты:
Усиление конструкции на стыке. Укажите косынки или усиленные боковые направляющие. Убедитесь, что безопасная рабочая нагрузка тройника рассчитана на фактический вес кабеля, а не только на равномерную нагрузку лестницы. Равномерная грузоподъемность предполагает распределенную нагрузку; тройник концентрирует нагрузку на стыке.
Распространенная ошибка:
Выбор тройника исходя из номинальной нагрузки прямой лестницы без учета концентрации напряжений в месте соединения. Грузоподъёмность тройника должна проверяться отдельно; предполагается, что она не соответствует прямым участкам.
Рекомендация:
Усиленный тройник с косынками в месте соединения. Убедитесь, что спецификация процедуры сварки включает сварные швы с полным проваром в месте соединения. Для критически важных силовых цепей рассмотрите возможность установления требований к контролю сварных швов — магнитопорошковому или цветному контролю сварных швов перед нанесением покрытия.
Центры обработки данных и телекоммуникации
Центры обработки данных имеют другой набор приоритетов. Плотность кабелей чрезвычайно высока: через каждый тройник проходят сотни кабелей. Кабели часто меньшего диаметра, но более многочисленны, и многие из них представляют собой оптоволоконные кабели со строгими требованиями к радиусу изгиба. Внутренняя геометрия тройника должна выдерживать большое количество кабелей, не заставляя кабели сильно изгибаться, что приводит к ухудшению сигнала.
Дополнительной проблемой в центрах обработки данных является управление теплом. Высокая плотность кабеля приводит к перегреву, а неправильное расположение кабеля в тройнике может привести к появлению горячих точек. Внутренняя ширина и радиус изгиба тройника должны обеспечивать правильное разделение кабеля и циркуляцию воздуха.
Расставьте приоритеты:
Радиус изгиба и внутренняя емкость кабеля. Тройник должен обеспечивать плавный переход кабелей и достаточное пространство для количества кабелей. Тип перекладины имеет значение: перфорированные перекладины позволяют прикрепить кабельную стяжку для организованной прокладки кабелей.
Распространенная ошибка:
При заказе тройников учитывайте ширину прямой лестницы без учета того, что радиус изгиба уменьшает полезную кабельную трассу в месте соединения. Тройник шириной 600 мм с радиусом изгиба 300 мм имеет меньше полезного пространства для кабеля в месте соединения, чем прямой участок шириной 600 мм.
Рекомендация:
Тройники изогнутого радиуса с большим радиусом изгиба (минимум 300 мм, предпочтительно 600 мм для установки с высокой плотностью установки). Алюминиевая конструкция для снижения веса при подвесной установке. Убедитесь, что радиус изгиба соответствует минимальному радиусу изгиба всех типов кабелей в пучке, особенно оптоволоконных кабелей.
Пищевые и фармацевтические предприятия
Пищевые и фармацевтические предприятия требуют гигиеничного проектирования. На тройнике не должно быть щелей, карманов или шероховатых поверхностей, на которых могут скапливаться бактерии или мусор. Поверхность должна быть гладкой и легко очищаемой. Материал должен выдерживать частое мытье чистящими средствами и горячей водой.
Проблема производства заключается в том, что стандартные тройники имеют множество щелей — на приварных выступах, на стыках соединительных пластин и в местах соединения перекладин с боковыми направляющими. Эти щели допустимы для промышленного применения, но неприемлемы для гигиенических условий.
Расставьте приоритеты:
Гигиенические конструктивные особенности. Непрерывные гладкие сварные швы заподлицо. Никаких открытых тем. Отсутствие щелей, в которых может скапливаться материал. Весь фитинг должен поддаваться очистке с использованием стандартных процедур CIP (очистка на месте).
Распространенная ошибка:
Заказ стандартных промышленных тройников из нержавеющей стали без указания требований к гигиенической отделке. Нержавеющая сталь сама по себе не обеспечивает гигиеничности фитинга — детали конструкции и изготовления одинаково важны.
Рекомендация:
Нержавеющая сталь 304 или 316, все сварные швы отшлифованы гладко и заподлицо. Укажите чистоту поверхности Ra ≤ 0,8 мкм на всех внутренних поверхностях. Убедитесь, что производитель имеет опыт гигиенического производства и может предоставить сертификат качества поверхности.
Проекты модернизации и расширения
Проекты модернизации представляют собой проблему присоединения новых тройников к существующим системам кабельных лестниц. Существующей системе может быть уже несколько десятилетий, она произведена поставщиком, который больше не работает, а ее размеры не соответствуют текущим стандартам каталога. Тройник должен быть изготовлен так, чтобы точно соответствовать существующей системе.
Риск заключается в несоответствии размеров. Я видел проекты модернизации, в которых отверстия для болтов нового тройника не совпадали с существующими прямыми секциями, что требовало модификации на месте, что наносило ущерб покрытию и увеличивало время установки. В одном случае в существующей лестнице использовались британские размеры, тогда как новый тройник был изготовлен по метрическим размерам — разницы в 3 мм было достаточно, чтобы помешать правильному соединению.
Расставьте приоритеты:
Проверка совместимости размеров. Не думайте, что «стандартный» тройник подойдет к существующей системе. Измерьте на месте высоту, ширину боковых перил существующей лестницы, расположение отверстий для болтов и расстояние между перекладинами. Предоставьте эти размеры производителю.
Распространенная ошибка:
Заказ сменных тройников по размерам из каталога без проверки измерений на месте. Размеры по каталогу являются номинальными; фактические размеры могут отличаться, особенно в старых системах.
Рекомендация:
Предоставьте производителю результаты измерений на местах и, если возможно, образец существующей секции прямой лестницы. Укажите, что тройник должен быть изготовлен в точном соответствии с указанными размерами, а не стандартами каталога. Для критически важных модификаций рассмотрите возможность заказа одного тройника для пробной установки, прежде чем размещать полный заказ.
Сводка выбора приложения
Приложение | Рекомендуемая конфигурация | Ключевые факторы выбора | Рекомендуемый материал | Рекомендуемая отделка | Важные примечания |
Внутренний промышленный (сухой) | Стандартный тройник | Грузоподъемность; качество сварки; точность размеров | Низкоуглеродистая сталь | Гальванизация | Отдельно проверьте номинальную нагрузку на соединение; не переусердствуйте с защитой от коррозии |
На открытом воздухе | Цельносварной тройник со сплошным покрытием | Полное покрытие краев; дренаж; устойчивость к термоциклированию | Низкоуглеродистая сталь | Горячее цинкование (минимум 65 мкм) или ZAM | Установите под наклоном, чтобы предотвратить скопление воды; ежегодно проверять покрытие |
Прибрежный/Морской | Усиленный тройник с максимальной защитой от коррозии | Хлоридоустойчивость; толщина покрытия; защита щелей | Нержавеющая сталь 316 или сталь ZAM | HDG (85 мкм) или ZAM; SS316 пассивированный | Избегайте SS304 в пределах 500 м от береговой линии; проверить раздельное производство нержавеющей стали |
Химическая обработка | Выбор материала в зависимости от применения | Химическая совместимость; невидимая коррозионная стойкость | Зависит от приложения | Зависит от приложения | Проверьте химическую стойкость конкретных веществ; избегайте использования алюминия в щелочной среде |
Кабель питания | Усилен косынками | Усиление соединения; динамическая грузоподъемность; силы короткого замыкания | Низкоуглеродистая сталь | HDG или ZAM | Укажите контроль сварных швов; проверьте номинальную нагрузку для соединения, а не только равномерную нагрузку |
Центры обработки данных/телекоммуникации | Трайон изогнутого радиуса | Радиус изгиба; плотность кабеля; функции управления кабелями | Алюминиевый сплав | В соответствии с требованиями окружающей среды | Проверьте радиус изгиба оптоволоконных кабелей; перфорированные перекладины для кабельных стяжек |
Пищевая/фармацевтическая промышленность | Гигиеничная конструкция с гладкими сварными швами | Чистота поверхности; бесщелевая конструкция; очищаемость | Нержавеющая сталь 304 или 316 | Пассивированный; Ra ≤ 0,8 мкм | Укажите требования к гигиенической отделке; проверить гигиенический опыт изготовления производителя |
Модернизация/Расширение | Изготавливается по индивидуальным размерам | Размерная совместимость; схема расположения болтовых отверстий; интервал между ступенями | Соответствует существующей системе | Соответствует существующей системе | Проведите полевые измерения; предоставить образец, если это возможно; сначала закажите пробную установку |
Последний практический совет от заводского цеха
После 20 лет наблюдения за тем, как тройники выбираются, заказываются, устанавливаются и иногда заменяются, вот что я говорю каждому покупателю:
Футболка, которую вы заказываете, — это не футболка, которую вы получаете, а футболка, которую производственная группа производителя интерпретирует из вашего заказа. Если в вашем заказе указано «тройник горизонтальный шириной 600 мм, HDG», вы оставили важные решения на заводских настройках по умолчанию. Радиус изгиба по умолчанию может составлять 300 мм. Расстояние между звеньями по умолчанию может не соответствовать вашей системе. Отверстия для болтов по умолчанию могут иметь прорези, если вам нужна круглая форма. Толщина материала по умолчанию может быть меньше, чем у прямых участков.
Самые успешные проекты, которые я поддерживал, — это те, в которых покупатель предоставил полные спецификации: марку материала с требованиями сертификата прокатного стана, все размеры с допусками, тип покрытия с требованиями к толщине, требования к качеству сварных швов и критерии проверки. Спецификация не должна быть сложной — она должна быть полной.
Самые дорогие ошибки, которые я видел, — это те, когда покупатель предполагал, что «стандартный» означает «совместимый с моей системой». Универсального стандарта для фитингов кабельных лестниц не существует. У каждого производителя свои стандарты, и они различаются в некоторых аспектах, которые имеют значение на месте эксплуатации. Единственный способ гарантировать совместимость — указать ее явно.
Покупательские риски, которые следует понимать перед заказом горизонтального тройника
Большинство проблем с покупкой проявляются только после того, как фурнитура прибудет на место. Сравнение предложений не покажет вам качество сварки, точность размеров или адгезию покрытия. Понимание реальных рисков перед размещением заказа (которые фабрики редко добровольно решают) поможет вам избежать задержек проекта, непредвиденных затрат на установку и долгосрочных обязательств по техническому обслуживанию, на которые не распространяется никакая гарантия.
Риск 1: несоответствие размеров существующей системе кабельных лестниц
Почему это происходит
Это самая распространенная проблема, с которой я столкнулся за 20 лет, и она почти всегда связана с одной и той же основной причиной: покупатель предполагал, что тройник будет соответствовать его системе. Системы кабельных лестниц не стандартизированы повсеместно. Разные производители используют разные профили боковых направляющих, разное расположение отверстий под болты и разное расстояние между перекладинами. Даже в пределах одного производителя ассортимент продукции может различаться. «Стандартный» тройник шириной 600 мм от одного поставщика может иметь внутреннюю ширину 598 мм, тогда как у вашей существующей лестницы внутренняя ширина составляет 602 мм. Разница в 4 мм создает ступеньку, которую кабели должны пересекать, а отверстия для болтов не совпадают.
Я видел проекты, в которых вся партия тройников была изготовлена с неправильной высотой боковой направляющей, потому что в заказе на поставку была указана только ширина. На заводе по умолчанию была выбрана наиболее распространенная высота для этой ширины, которая составила 50 мм, когда проект требовал 100 мм. Тройники были непригодны для использования. Фабрика следовала стандартной практике; покупатель не указал.
Как определить перед заказом
Измерьте фактические размеры существующих прямых секций лестницы. Не полагайтесь на размеры каталога — измерьте физический продукт. Запишите внутреннюю ширину между боковыми поручнями, высоту боковых поручней, размер и расстояние между отверстиями для болтов, а также расстояние между центрами перекладин. Предоставьте эти размеры производителю как часть спецификации заказа. А еще лучше, отправьте образец раздела, если позволяет международная доставка.
Вопросы поставщикам
"Можете ли вы изготовить по нашим точным размерам на местах, а не по размерам, указанным в каталоге?"
"Каков ваш допуск на размер соединительной поверхности? Можете ли вы гарантировать ±1 мм?"
"Есть ли у вас шаблон отчета о проверке размеров, которым вы можете поделиться перед производством?"
Последствия игнорирования
Тройники, которые не подходят, требуют модификации на месте — резки, сверления, напиливания или изготовления переходных пластин. Любая модификация повреждает покрытие. Каждая модификация добавляет рабочие часы. В худшем случае тройники полностью списываются и перерабатываются, что приводит к задержке проекта на несколько недель.
Как профессиональные производители предотвращают это
Мы поддерживаем процесс предварительной проверки. Прежде чем резать какой-либо материал, наша команда инженеров сравнивает требования клиента к размерам с нашими производственными возможностями. Если есть какая-либо двусмысленность (отсутствует указание высоты, неясная схема расположения болтов), мы останавливаемся и запрашиваем разъяснения. Мы не предполагаем. Мы не придерживаемся стандартов каталога по умолчанию, если клиент предоставил результаты полевых измерений. Этот единственный шаг предотвращает большинство проблем с размерами.
Риск 2: Нарушение качества сварки на стыке
Почему это происходит
Соединение горизонтального тройника — это место соединения трех секций бокового поручня. Сварные швы в этом месте пересечения несут совокупную нагрузку всех трех опор. Когда качество сварного шва ухудшается, отказ редко возникает сразу — он развивается в течение месяцев или лет, поскольку циклическая нагрузка и тепловое расширение воздействуют на неадекватный сварной шов.
Неприятная правда заключается в том, что качество сварных швов сильно различается у разных производителей, и его практически невозможно оценить по фотографии продукта или образцу. Некоторые производители используют прихватки с косметической шлифовкой, чтобы стык выглядел полностью сварным. Некоторые используют угловые сварные швы меньшего размера, которые соответствуют стандартам внешнего вида, но не имеют толщины шва, необходимой для структурных нагрузок. Некоторые используют сварщиков без надлежащей квалификации по материалу и положению.
Как определить перед заказом
Запросите спецификацию процедуры сварки (WPS) для горизонтального тройника. Законный производитель должен иметь документированную технологическую документацию, в которой указаны тип сварного шва, присадочный материал, предварительная подготовка и критерии контроля после сварки. Спросите, имеют ли сварщики квалификацию по соответствующему стандарту — AWS D1.1 для конструкционной стали или эквивалентному стандарту EN или ISO. Спросите, проводит ли производитель разрушающее тестирование образцов тройников из каждой производственной партии.
Вопросы поставщикам
"Можете ли вы предоставить спецификацию процедуры сварки для сварных швов на горизонтальных тройниках?"
"Какие методы контроля сварных швов вы используете: только визуальные, или вы выполняете дефектоскопию или магнитопорошковый контроль?"
"Проводите ли вы нагрузочное тестирование готовых тройников и можете ли вы предоставить отчеты об испытаниях?"
Последствия игнорирования
Разрушение сварного шва на тройнике является разрушением конструкции. Ответвление может отделиться от основного пути. Кабели могут упасть. Последствия при установке силового кабеля могут включать электрические неисправности, вспышку дуги и травмы персонала. Стоимость ремонта намного превышает стоимость оригинального фитинга.
Как профессиональные производители предотвращают это
Мы квалифицируем каждого сварщика для работы с конкретными материалами и позициями. Наши стыковые сварные швы имеют полный провар, а не только угловые сварные швы вдоль видимых кромок. Мы проводим разрушающие испытания на случайных образцах: разрезаем сварной шов для проверки проплавления и плавления. Мы ведем журнал качества сварки, в котором отслеживается каждая партия сварщика, который ее произвел, поэтому в случае обнаружения проблемы мы можем отследить ее источник.
Риск 3: разрушение покрытия на кромках разреза и сварных швах
Почему это происходит
Это риск, о котором большинство покупателей не понимают, пока не увидят кровотечение ржавчины по краям тройников через 18 месяцев после установки. Эта проблема свойственна любому фитингу, изготовленному из материала с предварительно нанесенным покрытием. Когда вы режете, пробиваете или свариваете предварительно оцинкованную сталь, вы обнажаете голую сталь на каждом крае и каждом сварном шве. Покрытие, защищавшее плоский лист, исчезло с этих участков.
Отраслевым стандартом является нанесение на эти участки краски для подкраски с высоким содержанием цинка. Позвольте мне быть прямым: аэрозольная краска с высоким содержанием цинка не является гальванопокрытием. Он не обеспечивает катодной защиты. Он не связывается металлургически со сталью. Это косметическое покрытие, которое задерживает видимую ржавчину на несколько лет в мягких условиях и выходит из строя в течение нескольких месяцев на открытом воздухе или во влажной среде.
Как определить перед заказом
Спросите, оцинкован ли тройник до или после изготовления. «Предварительно оцинкованный» означает, что покрытие было нанесено на плоский стальной лист перед резкой и сваркой — кромки и сварные швы незащищены. «Горячее цинкование после изготовления» означает, что готовый тройник был погружен в расплавленный цинк — каждый край и каждый сварной шов покрыты покрытием. Разница в сроке службы измеряется десятилетиями.
Попросите измерить толщину покрытия в зоне сварного шва, а не только на плоских поверхностях. Законный производитель измерит и сообщит о толщине покрытия в нескольких точках фитинга.
Вопросы поставщикам
"Этот тройник оцинкован до или после изготовления?"
"Какова толщина покрытия на кромках разреза и в зонах сварки?"
"Как защитить зону термического влияния от коррозии?"
Последствия игнорирования
На предварительно оцинкованных тройниках, установленных на открытом воздухе, в течение 2–5 лет появится ржавчина по краям и сварным швам. Ржавчина заползет под соседнее покрытие, вызывая его расслоение. Весь фитинг потребуется заменить в течение 10–15 лет — это половина срока службы правильно подобранного горячеоцинкованного тройника.
Как профессиональные производители предотвращают это
Сначала мы изготавливаем, а затем гальванизируем. Готовый тройник — после всех операций резки, штамповки и сварки — поступает в цинковую ванну как единое целое. Цинк покрывает каждую поверхность: плоские боковые направляющие, обрезанные кромки, сварные швы, отверстия для болтов. Ничто не остается открытым. Для проектов, где горячее цинкование после изготовления невозможно из-за ограничений по размеру, мы используем сталь с ZAM-покрытием, которая обеспечивает превосходную защиту режущей кромки благодаря содержанию самовосстанавливающегося магния.
Риск 4: Замена материала или смешанные марки
Почему это происходит
Замена материалов — грязная тайна отрасли. Это происходит, когда производитель получает заказ на нержавеющую сталь 316, но использует 304, потому что она дешевле и выглядит идентично. Это происходит, когда нержавеющая сталь 304 изготавливается в цехе, где также обрабатывается углеродистая сталь, и частицы углеродистой стали внедряются в поверхность нержавеющей стали. Это происходит, когда партия стали поступает без соответствующих сертификатов проката, а производитель все равно использует ее, потому что доверяет своему поставщику.
Проблема не видна невооруженным глазом. Нержавеющая сталь 304 и 316 выглядят одинаково. Загрязнение углеродистой стали на нержавеющей стали не видно до тех пор, пока не появятся пятна ржавчины. Смешанные марки материалов разных плавок могут иметь разные механические свойства, что создает слабые места в тройнике.
Как определить перед заказом
Требуйте сертификаты испытаний материалов. Законный производитель предоставит заводские сертификаты, в которых указан номер плавки материала, а также указан химический состав и механические свойства. Для нержавеющей стали запросите тестирование PMI (положительная идентификация материала) готового продукта. При изготовлении нержавеющей стали узнайте, имеет ли производитель отдельную производственную зону, предназначенную только для нержавеющей стали.
Вопросы поставщикам
"Можете ли вы предоставить заводские сертификаты с номерами плавок для материала, используемого в нашем заказе?"
"Вы проводите испытания PMI на фитингах из нержавеющей стали?"
"Производство нержавеющей стали отделено от производства углеродистой стали?"
Последствия игнорирования
Замена материала или загрязнение не могут быть обнаружены до тех пор, пока фитинги не будут установлены и не появится коррозия. К тому времени затраты на замену будут включать не только фитинги, но и трудозатраты на их демонтаж и повторную установку, а также штрафы за задержку проекта. В регулируемых отраслях существенное несоответствие может привести к выводу о результатах аудита и потребовать полной сертификационной проверки системы.
Как профессиональные производители предотвращают это
Мы поддерживаем документированную систему контроля материалов. Каждый рулон стали, поступающий на наше предприятие, получает сертификат завода, который мы сверяем с физическим материалом. Мы присваиваем внутренние коды отслеживания, которые сопровождают материал на каждом этапе производства. Наше производство нержавеющей стали осуществляется на специальном участке с использованием отдельных инструментов, отдельного сварочного оборудования и отдельных процедур обработки. Мы проводим испытания на PMI готовых изделий из нержавеющей стали перед тем, как они покинут наше предприятие.
Риск 5: Неполные или неверные спецификации заказов на поставку
Почему это происходит
Это риск, который покупатели создают сами. В заказе на поставку, в котором указано «Горизонтальный тройник, 600 мм, HDG», отсутствуют как минимум шесть важных характеристик: высота бокового рельса, ширина ответвления, радиус изгиба, толщина материала, расстояние между перекладинами и расположение отверстий для болтов. Производитель заполнит эти поля значениями по умолчанию. Эти значения по умолчанию могут соответствовать или не соответствовать требованиям вашего проекта.
Я видел заказы на поставку, в которых была указана ширина, но не высота, в результате чего были тройники высотой 50 мм, хотя проекту требовалось 100 мм. Я видел заказы, в которых указывался материал, но не толщина покрытия, что приводило к установлению минимальной спецификации покрытия производителем, когда проект требовал более тяжелого покрытия для окружающей среды. Производитель не ошибся — поставил то, что было указано в заказе. Ошибка была в неполной спецификации.
Как определить перед заказом
Составьте контрольный список спецификации. В каждом заказе на поставку горизонтальных тройников должны быть указаны: марка материала, высота боковой направляющей, ширина основной прогоны, ширина ответвления, радиус изгиба, толщина материала, расстояние между перекладинами, тип перекладины, расположение отверстий для болтов, тип покрытия и толщина покрытия. Если ваш заказ не включает все эти значения, вы оставляете решения по умолчанию, установленным производителем.
Вопросы поставщикам
"Можете ли вы предоставить лист подтверждения спецификации перед началом производства?"
"Каковы ваши значения по умолчанию для спецификаций, которые я не предоставил?"
"Будете ли вы отмечать любую спецификацию, которая кажется несовместимой с остальной частью заказа?"
Последствия игнорирования
Неполные спецификации приводят к тому, что продукты не соответствуют требованиям проекта. Стоимость доработки, замены и задержки проекта намного превышает стоимость написания полной спецификации в первый раз.
Как профессиональные производители предотвращают это
Мы проверяем комплектность каждого заказа на поставку до начала производства. Если критическая спецификация отсутствует, мы не догадываемся — мы спрашиваем. Мы отправляем покупателю документ, подтверждающий спецификацию, с указанием всех параметров, которые мы намерены производить. Покупатель должен утвердить этот документ, прежде чем мы нарежем какой-либо материал. Этот процесс добавляет день к срокам подготовки к производству, но предотвращает недели переделок.
Риск 6: Транспортное повреждение выступающих ножек
Почему это происходит
Горизонтальный тройник имеет три ножки, выступающие из места соединения. Эти ножки уязвимы к изгибу и ударам во время транспортировки. Стандартная упаковка на поддонах, подходящая для прямых секций лестницы, часто не защищает тройники, поскольку выступающие ножки создают концентрированные точки давления. Когда коробки сложены друг на друга, вес верхних коробок переносится на тройники, вызывая деформацию.
Я видел поставки, в которых внешние тройники на поддоне приходили с погнутыми боковыми направляющими, потому что упаковка поддона сжимала выступающие ножки внутрь. Повреждения не были обнаружены до тех пор, пока поддон не был развернут на месте. Тройники были структурно повреждены, и их пришлось заменить.
Как определить перед заказом
Спросите, как будут упакованы футболки. Деревянные ящики с внутренними креплениями являются стандартом для международных перевозок. При перевозках внутри страны адекватную защиту обеспечивает прочный картон с внутренними пенопластовыми опорами и индивидуальными отделениями. Спросите, есть ли у производителя спецификация упаковки для фитингов или он использует одну и ту же упаковку для всех продуктов.
Вопросы поставщикам
"Как упаковать горизонтальные тройники, чтобы предотвратить повреждение опор во время транспортировки?"
"Можете ли вы предоставить фотографии упаковки для аналогичных фитингов?"
"Какова ваша политика в случае, если фитинги доставлены поврежденными: вы заменяете их или требуете претензии по транспортировке?"
Последствия игнорирования
Поврежденные тройники требуют замены, что означает дополнительное время выполнения заказа, дополнительные расходы на доставку и задержки проекта. Если повреждение не будет обнаружено до начала установки, влияние на график будет еще хуже, поскольку бригада установки уже находится на месте.
Как профессиональные производители предотвращают это
Мы используем специальную упаковку для фитингов. Горизонтальные тройники упаковываются в отдельные отсеки в армированных картонных или деревянных ящиках с внутренними распорками, поддерживающими каждую ножку. Упаковка спроектирована таким образом, чтобы вес передавался через конструкцию ящика, а не через продукцию. Для международных перевозок мы используем ящики из морской фанеры с внутренней пенопластовой прокладкой и влагозащитой. Мы фотографируем каждую партию товара перед тем, как она покинет наше предприятие.
Риск 7: недостаточность документации для обеспечения соответствия и отслеживаемости
Почему это происходит
Многие покупатели сосредотачиваются на товаре и забывают о документах. Но в регулируемых отраслях (энергетика, нефть и газ, фармацевтика, пищевая промышленность) документация так же важна, как и сам продукт. Без надлежащей документации фитинги не могут быть установлены, иначе они будут отмечены во время аудита и потребуют дорогостоящей ретроспективной сертификации.
Пробелы в документации обычно возникают в трех областях: сертификаты на материалы, сертификаты на покрытия и отчеты об инспекциях. Производитель, поставляющий продукцию без этих документов, передает риск соблюдения требований на покупателя.
Как определить перед заказом
Укажите требования к документации в заказе на поставку. Попросите заводские сертификаты с номерами плавок, отчеты об испытаниях толщины покрытия и отчеты о проверке размеров. Спросите, поддерживает ли производитель систему управления качеством ISO 9001 и может ли он предоставить сертификат соответствия.
Вопросы поставщикам
"Какой пакет документации вы предоставляете с каждым заказом?"
"Можете ли вы предоставить сертификаты на материал, соответствующие номеру плавки?"
"Вы включаете отчеты об испытаниях толщины покрытия и отчеты о проверке размеров?"
"Поддерживаете ли вы отслеживание партии от сырья до готовой продукции?"
Последствия игнорирования
Отсутствие документации может задержать передачу проекта, вызвать несоответствия при аудите и потребовать дорогостоящего ретроспективного тестирования. В худшем случае недокументированные фитинги необходимо снять и заменить эквивалентами, документально подтвержденными надлежащим образом.
Как профессиональные производители предотвращают это
Мы ведем полный пакет документации по каждому заказу. В пакет входят сертификаты завода по производству материалов, протоколы испытаний толщины покрытия, отчеты о проверке размеров и сертификат соответствия. Мы присваиваем номера партий каждому производственному циклу и поддерживаем прослеживаемость от сырья до готовой продукции. Наша документация организована и маркирована в соответствии с заказом на поставку и упаковочным листом, поэтому покупатель может легко сопоставить каждый документ с каждым продуктом.
Контрольный список рисков при закупках
Риск | Что проверить | Почему это важно | Рекомендуемое действие |
Несоответствие размеров | Внутренняя ширина, высота боковой перекладины, расположение отверстий для болтов, расстояние между перекладинами | Несоответствие препятствует правильному подключению; модификация в полевых условиях повреждает покрытие | Проведение полевых измерений; запросите отчет о проверке размеров перед отправкой |
Качество сварного шва | Спецификация процедуры сварки; квалификация сварщика; метод проверки | Разрушение сварного шва — это нарушение конструкции, имеющее последствия для безопасности | Запросить WPS; указать метод контроля сварных швов (визуальный минимум, проникающая жидкость для критических применений) |
Повреждение покрытия | Предварительное цинкование по сравнению с цинкованием после изготовления; толщина покрытия на сварных швах | Предварительно оцинкованные тройники имеют незащищенные края и сварные швы; HDG после изготовления обеспечивает полную защиту | Указывайте HDG после изготовления для использования на открытом воздухе или во влажной среде; по прибытии измерьте толщину покрытия |
Замена материала | Заводские сертификаты с номерами плавок; Испытание PMI для нержавеющей стали | Замена материала незаметна, но снижает коррозионную стойкость и структурную целостность | Требуются заводские сертификаты; укажите тестирование PMI для заказов на нержавеющую сталь |
Неполные характеристики | Все важные размеры и характеристики указаны в заказе на поставку | Отсутствующие спецификации по умолчанию соответствуют стандартам производителя, которые могут не соответствовать требованиям проекта | Используйте контрольный список спецификаций; запросить подтверждение спецификации перед производством |
Урон при транспортировке | Метод упаковки; защита ног; конструкция ящика | Опоры тройника могут погнуться во время транспортировки; стандартная упаковка часто неадекватна | Укажите требования к упаковке; проверьте груз по прибытии, прежде чем принять его |
Отсутствует документация | Сертификаты на материалы; отчеты о покрытиях; отчеты о проверках; сертификат соответствия | Отсутствующая документация может задержать передачу проекта и привести к выводу результатов аудита | Укажите требования к документации в заказе на поставку; проверьте пакет документации перед отправкой |
Что на самом деле определяет общую стоимость закупки горизонтального тройника
Цена за единицу предложения представляет собой наименьшую часть общей стоимости закупки. То, что происходит после заказа — труд по установке, модификации на месте, досрочная замена, задержки проекта — определяет реальную стоимость. Понимание факторов производственных затрат помогает покупателям разумно оценивать предложения и избегать ложной экономии, заключающейся в выборе участника, предложившего самую низкую цену.
Формат затрат 1: выбор и использование сырья
Почему существует такая стоимость
Сталь или алюминий, из которых изготовлен горизонтальный тройник, составляют 40–60% производственных затрат. Но стоимость сырья – это не только цена за килограмм, но и коэффициент использования. Прямая секция лестницы представляет собой линейное изделие; коэффициент использования материала может превышать 95%. Горизонтальный тройник представляет собой разветвленное изделие с тремя опорами и местом соединения. Когда вы вырезаете профили боковых направляющих из плоского листа, Т-образная форма оставляет значительное количество отходов между ножками. Плохо вложенный макет может привести к снижению использования материала ниже 70%.
Марка материала также влияет на стоимость. Нержавеющая сталь 316 стоит примерно в 2,5—3 раза дороже углеродистой стали. Сталь с ZAM-покрытием имеет преимущество на 15–30 % по сравнению со стандартной оцинкованной сталью. Эти различия в стоимости материалов реальны и неизбежны — они отражают легирующие элементы и производственные процессы сталелитейного завода.
Что влияет на эту стоимость
Толщина материала напрямую влияет на стоимость за килограмм и общий вес. Тройник толщиной 2,5 мм требует на 67% больше материала, чем тройник толщиной 1,5 мм тех же размеров. Высота и ширина боковой направляющей определяют необходимый размер заготовки. Радиус изгиба влияет на способ изготовления соединения: больший радиус может потребовать больше материала на стыке.
Как покупатели могут оптимизировать
Стандартизируйте общие марки и толщины материалов для всего вашего проекта. Нестандартные материалы увеличивают стоимость не потому, что сам материал дороже, а потому, что производителю приходится заказывать специальный запас, часто с минимальным количеством заказа, превышающим потребности вашего проекта. Если вам нужно 50 тройников из углеродистой стали толщиной 2,0 мм, но у производителя есть в наличии 1,5 мм и 2,5 мм, вам придется либо заплатить за специальный заказ фрезы, либо принять толщину, которая не соответствует вашим прямым участкам.
Закажите всю фурнитуру для проекта от одного производителя одновременно. Это позволяет производителю размещать несколько тройников и фитингов на одном листе, улучшая использование материала и уменьшая количество отходов. Отдельные заказы распределяются по времени, что означает, что каждый заказ несет свою стоимость лома.
Скрытые риски снижения затрат
Некоторые производители снижают стоимость материала, используя более тонкий материал, чем указано. Тройник 1,5 мм может быть визуально идентичен тройнику 2,0 мм, но грузоподъемность у него существенно ниже. Разница незаметна без измерения. Я измерил тройники, которые были заказаны диаметром 2,0 мм, а получили диаметр 1,6 мм — производитель использовал диапазон допуска, чтобы снизить стоимость материала. Всегда проверяйте толщину материала по прибытии с помощью микрометра, а не рулетки.
Как это контролируют профессиональные производители
Мы оптимизируем использование материала с помощью программного обеспечения для раскроя и планирования производства. Когда мы получаем проектный заказ на несколько фитингов, наша команда инженеров размещает все компоненты — прямые секции, тройники, колена, переходники — на одном и том же листе. Это максимизирует использование материалов по всему заказу, а не оптимизирует каждый продукт в отдельности. Для стандартных размеров мы поддерживаем заранее составленные производственные программы, обеспечивающие коэффициент использования выше 85%. Мы также поддерживаем стратегический запас распространенных марок и толщин материалов, что снижает надбавку к стоимости при небольших заказах.
Фактор затрат 2: Сварочные работы и требования к качеству
Почему существует такая стоимость
Горизонтальный тройник требует нескольких сварных швов: место соединения трех секций боковых поручней, соединения перекладин с боковыми поручнями на всех трех опорах и крепления соединительной пластины. Сварной шов является наиболее трудоемким: он требует наплавки, подгонки, прихваток, сварки и шлифовки. Опытный сварщик может изготовить 30–50 прямых секций лестницы за смену. Один и тот же сварщик изготавливает 10—15 горизонтальных тройников за смену, а если тройники большие или требуют усиления, то и меньше.
Требования к качеству сварки напрямую влияют на стоимость. Стандарт визуального контроля позволяет ускорить производство. Добавление дефектоскопии или магнитопорошкового контроля увеличивает время проверки и требует доработки любых обнаруженных дефектов. Разрушающий контроль — разрезание образцов сварных швов для проверки проплавления — увеличивает стоимость материала и время производства.
Что влияет на эту стоимость
Количество сварных швов на тройнике увеличивается с увеличением ширины. Тройник шириной 600 мм имеет больше перекладин на каждой стойке, чем тройник шириной 300 мм. Тип сварного шва имеет значение: сварка с полным проваром в месте соединения занимает значительно больше времени, чем угловая сварка. Материал влияет на скорость сварки: нержавеющая сталь требует более медленных параметров сварки и более тщательного контроля нагрева, чем углеродистая сталь.
Как покупатели могут оптимизировать
Укажите стандарт качества сварки, соответствующий вашему приложению. Тройник в центре обработки данных, по которому проходят оптоволоконные кабели, не требует такого же контроля сварных швов, как тройник на электростанции, по которому проложены силовые кабели плотностью 50 кг/м. Завышение качества сварки увеличивает затраты, но не дает никакой выгоды. Недостаточное указание создает риск.
Поймите, что указанное вами качество сварки влияет на производительность и, следовательно, на время выполнения заказа. Требование о 100% дефектоскопии всех сварных соединений добавит к графику производства партии из 100 тройников 1–2 дня.
Скрытые риски снижения затрат
Самым распространенным способом сокращения затрат при сварке является уменьшение размера сварного шва. Угловой шов с толщиной горла 3 мм стоит дешевле, чем шов с толщиной горла 5 мм — меньше шва, меньше время сварки, меньше шлифовки. Сварной шов толщиной 3 мм может пройти визуальный контроль, но он не обладает такой структурной способностью, как шов толщиной 5 мм. Сбой может не произойти до тех пор, пока система не будет работать под полной нагрузкой через несколько лет после установки.
Еще один ярлык — использование неквалифицированных сварщиков. Сварщик, имеющий квалификацию для сварки углеродистой стали в горизонтальном положении, может не иметь квалификации для сварки нержавеющей стали или вертикального положения. Сварной шов может выглядеть приемлемым, но ему не хватает металлургической целостности, свойственной правильно квалифицированному сварному шву.
Как это контролируют профессиональные производители
Мы не снижаем качество сварки — мы повышаем ее эффективность. Наша сварка стыков выполняется на специальных приспособлениях, которые позиционируют три боковые секции рельсов таким образом, чтобы обеспечить оптимальный доступ для сварки. Это сокращает время, затрачиваемое на подгонку и позиционирование. Наши сварщики имеют квалификацию для конкретных материалов и положений, которые они сваривают, и каждый день работают с одними и теми же приспособлениями и процедурами, добиваясь последовательности и скорости за счет повторения. Крепления также обеспечивают точность размеров, уменьшая необходимость в выпрямлении после сварки. Мы инвестируем в инструменты и обучение, которые делают качественную сварку эффективной, а не ставят под угрозу качество ради снижения затрат.
Формат затрат 3: метод обработки поверхности
Почему существует такая стоимость
Стоимость обработки поверхности горизонтального тройника зависит от двух факторов: материала покрытия и метода нанесения. Электрогальванизация является наименее дорогостоящей отделкой: покрытие наносится на стальной лист перед изготовлением, а себестоимость единицы продукции низкая. Горячее цинкование после изготовления обходится дороже, поскольку готовый тройник необходимо погрузить в ванну с расплавленным цинком, что требует обращения, предварительной обработки и проверки после цинкования.
Разница в стоимости между предварительно оцинкованным фитингом HDG и после его изготовления может составлять 30–50 % от базовой цены фитинга. Для одной футболки разница может составлять несколько долларов. Для проекта с 500 тройниками разница составляет тысячи долларов. Но разница в сроках службы измеряется десятилетиями.
Что влияет на эту стоимость
Размер фитинга влияет на стоимость цинкования. Ванна цинкования имеет ограниченные размеры, а тройники большего размера занимают больше места в ванне. Для очень больших тройников может потребоваться постепенное погружение, что увеличивает стоимость. Спецификация толщины покрытия влияет на расход цинка. В стандартном HDG толщиной 65 микрон используется меньше цинка, чем в сверхпрочном HDG толщиной 85 микрон.
Покрытие ZAM стоит дороже, чем стандартное цинкование, поскольку материал покрытия дороже и его производит меньшее количество заводов. Стоимость порошкового покрытия зависит от цвета, текстуры и необходимой предварительной обработки. Дуплексная система (HDG + порошковое покрытие) является самой дорогой отделкой, поскольку сочетает в себе два отдельных процесса нанесения покрытия.
Как покупатели могут оптимизировать
Сопоставьте обработку поверхности с окружающей средой. Не указывайте HDG для внутренних тройников в сухих, контролируемых условиях — электрогальванизация обеспечивает адекватную защиту при меньших затратах. Не наносите порошковую окраску тройников в кабельных лотках над подвесными потолками, где их никто не увидит. Не указывайте дуплексную систему, если не требуется одновременно защита от коррозии и эстетика.
Учитывайте общую стоимость жизненного цикла, а не только первоначальную стоимость покрытия. Предварительно оцинкованный тройник, который стоит 50 долларов, но требует замены через 15 лет, имеет более высокую 30-летнюю стоимость, чем тройник HDG, который стоит 75 долларов и служит 40 лет. Стоимость замены включает не только сам фитинг, но и труд по демонтажу старого фитинга и установке нового — часто в 3–5 раз превышает стоимость фитинга.
Скрытые риски снижения затрат
Наиболее опасное снижение затрат — это использование предварительно оцинкованных тройников для наружной установки. Первоначальная экономия средств составляет 30–50% на одну примерку. Долгосрочные затраты составляют 100% замену плюс труд по установке плюс срыв проекта. Я видел этот компромисс сотни раз, и он никогда не работал в пользу покупателя при наружном применении.
Другой риск заключается в принятии минимальной толщины покрытия, указанной производителем, без проверки ее соответствия требованиям проекта. Стандартного HDG толщиной 45 микрон может быть достаточно для установки в сельской местности, но недостаточно для установки на побережье. Разница в стоимости между 45 микронами и 65 микронами невелика; разница в производительности значительна.
Как это контролируют профессиональные производители
Мы поддерживаем долгосрочные отношения с сертифицированными предприятиями по гальванизации, обеспечивая стабильное качество и конкурентоспособные цены. При больших заказах мы комплектуем тройники для цинкования, чтобы оптимизировать использование ванны и снизить себестоимость единицы продукции. Мы предлагаем четкие рекомендации по выбору покрытия в зависимости от условий установки, помогая покупателям избежать как недостаточной спецификации (что приводит к преждевременному выходу из строя), так и завышенной спецификации (что приводит к ненужным затратам). Проверка толщины покрытия интегрирована в наш процесс контроля качества, поэтому каждый тройник измеряется перед тем, как он покинет наше предприятие.
Формат затрат 4: количество заказа и размер партии
Почему существует эта стоимость
Стоимость производства единицы продукции снижается по мере увеличения количества заказа. Это не оптовая скидка — это реальное снижение производственных затрат за счет распределения времени установки на большее количество единиц. Настройка производственной линии для партии горизонтальных тройников включает в себя: программирование станка для резки, настройку сварочных приспособлений, подготовку сборочных приспособлений и проведение контроля первого изделия. Эта установка занимает одинаковое время независимо от того, производите ли вы 5 или 50 тройников.
Для небольших заказов стоимость установки за единицу высока. Для партии из 5 тройников установка может занять 30–40% общего времени производства. Для партии из 50 тройников установка амортизируется на большее количество единиц, что снижает время производства на единицу до 5–10 %.
Что влияет на эту стоимость
Количество уникальных размеров в заказе влияет на стоимость установки. Для заказа 60 тройников одного размера требуется одна установка. Для заказа 60 тройников 6 разных размеров требуется 6 комплектов. Стоимость единицы заказа смешанного размера значительно выше, даже если общее количество такое же.
Нестандартные размеры увеличивают стоимость, поскольку требуют уникального программирования, часто уникальных инструментов или настроек приспособлений, а иногда и специального производственного цикла. Стандартные размеры по каталогу выигрывают от существующих программ, проверенных приспособлений и возможности объединения с другими заказами для повышения эффективности производства.
Как покупатели могут оптимизировать
Объедините заказы. Если вам нужно 100 футболок в течение 12-месячного проекта, закажите их одной партией, а не 10 партиями по 10. Первоначальные затраты выше, но стоимость за единицу ниже, и вы исключаете риск различий от партии к партии.
По возможности стандартизируйте размеры. Проект, в котором используются тройники различной ширины вместо шести, сокращает количество производственных установок и снижает себестоимость единицы продукции. Это также упрощает установку и снижает риск установки неправильного тройника в неправильном месте.
Скрытые риски снижения затрат
Заказ очень небольших количеств с целью минимизации первоначальных затрат создает две проблемы: более высокие затраты на единицу продукции и риск приоритета производства. Завод будет отдавать приоритет заказу на 500 единиц, а не заказу на 5 единиц. Небольшой заказ может подождать, пока его нельзя будет объединить с другими заказами, что продлит время выполнения.
Заказ у нескольких поставщиков с целью получить самую низкую цену на каждый товар создает риск совместимости. Тройники от Поставщика А могут не соответствовать прямым участкам от Поставщика Б. Стоимость модификации или замены на месте намного превышает первоначальную экономию на цене.
Как это контролируют профессиональные производители
Мы поддерживаем запасы полуфабрикатов для тройников стандартных размеров. Боковые направляющие, перекладины и соединительные пластины предварительно вырезаны и сформированы и готовы к сборке после получения заказа. Это сокращает время выполнения небольших заказов и позволяет нам объединять небольшие заказы для повышения эффективности производства. Для OEM-клиентов с повторяющимися потребностями мы предлагаем общие соглашения о заказе: клиент обязуется устанавливать годовой объем, мы производим экономичные партии и отправляем продукцию в соответствии с релизами. Это дает заказчику ценовую выгоду от массового производства и выгоду от поэтапной поставки.
Формат затрат 5: упаковка и логистика
Почему существует эта стоимость
Горизонтальную футболку неудобно упаковывать и отправлять. Три выступающие ножки образуют Т-образную форму, которая не позволяет эффективно штабелировать. Стандартная упаковка на поддонах для прямых секций лестницы (плоская штабелировка с защитными слоями между ними) не подходит для тройников. Ножки должны быть поддержаны, чтобы предотвратить изгиб во время транспортировки, а расстояние между тройниками на поддоне занимает ненужный объем.
Стоимость доставки рассчитывается на основе оплачиваемого веса, который является большим из фактического веса или объемного веса. Объемный вес поддона тройников часто превышает реальный вес, поскольку поддон имеет значительное пустое пространство. За поддон весом 500 кг, но занимающий 3 кубических метра, можно взимать плату за 500 кг объемного веса (при 167 кг/м³), а не за его фактический вес.
Что влияет на эту стоимость
Размеры тройника влияют на эффективность упаковки. Тройник высотой 50 мм упаковывается эффективнее, чем тройник высотой 150 мм. Тройник шириной 300 мм упаковывается эффективнее, чем тройник шириной 900 мм. Количество тройников на поддоне или ящике определяет стоимость доставки за единицу.
Место назначения влияет на способ и стоимость доставки. Стоимость внутренних грузоперевозок рассчитывается по весу или месту на поддоне. Стоимость международных контейнерных перевозок зависит от размера контейнера. Отгрузки с неполной загрузкой контейнера (LCL) значительно дороже за единицу, чем перевозки с полной загрузкой контейнера (FCL).
Как покупатели могут оптимизировать
Планируйте заказы для заполнения единиц отгрузки. Заказ, заполняющий 20-футовый контейнер, имеет более низкую стоимость доставки за единицу, чем заказ, отправляющий LCL. Если объем вашего проекта не вмещает контейнер, рассмотрите возможность объединения заказа тройника с прямыми секциями и другими фитингами от того же производителя, чтобы достичь объема FCL.
Для международных отправлений укажите упаковку, в которой сочетаются защита и экономия места. Деревянные ящики с внутренними креплениями обеспечивают отличную защиту, но добавляют вес и объем. Обсудите варианты упаковки с производителем — у них может быть дизайн упаковки, позволяющий уменьшить объем доставки без ущерба для защиты.
Скрытые риски снижения затрат
Уменьшение упаковки с целью экономии на стоимости доставки увеличивает риск повреждения при транспортировке. Тройники, упакованные в однослойный картон без внутренних распорок, прибудут с погнутыми ножками, если поддон будет сложен штабелем или с ним грубо обращаются. Стоимость замены поврежденных тройников, включая повторное производство, повторную доставку и задержку проекта, намного превышает экономию на упаковке.
Выбор морских перевозок вместо авиаперевозок для экономии стоимости доставки обычно уместен, но более длительное время перевозки должно быть учтено в графике проекта. 4-недельная морская доставка, которая экономит 2000 долларов США, но задерживает проект на 2 недели, может стоить 20 000 долларов США в виде штрафов за задержку проекта.
Как это контролируют профессиональные производители
Мы разрабатываем упаковку для продукта, а не наоборот. Наши горизонтальные тройники упакованы в специально изготовленные ящики с внутренними отделениями, поддерживающими каждую ножку. Конструкция ящика была усовершенствована благодаря многолетнему опыту транспортировки, чтобы сбалансировать защиту, вес и объем. Мы предлагаем гибкие варианты доставки — FCL, LCL, авиаперевозки, экспресс-курьер — и помогаем покупателям оценить общую стоимость и влияние каждого варианта на график. Для постоянных клиентов мы поддерживаем спецификации упаковки, проверенные для конкретных маршрутов доставки и условий обработки.
Формат затрат 6: проверка качества и документация
Почему существует такая стоимость
Проверка качества увеличивает затраты, поскольку требует времени, оборудования и квалифицированного персонала. Базовый визуальный осмотр может добавить 5 минут на каждую тройку. Комплексная проверка — проверка размеров, измерение толщины покрытия, проверка сварных швов и документация — может добавить 20–30 минут на тройник. Для партии из 100 тройников это 30–50 часов проверки.
Документация увеличивает затраты, поскольку требует систем ведения учета, подготовки документов и их проверки. Сертификат завода от поставщика стали должен быть проверен, сохранен и снабжен перекрестной ссылкой на заказ клиента. Отчет о толщине покрытия должен быть создан для каждой партии. Необходимо подготовить и подписать сертификат соответствия. Для этой деятельности требуется административный персонал и системы управления качеством.
Что влияет на эту стоимость
Уровень проверки, указанный заказчиком или требуемый приложением. Проект коммерческого здания может потребовать только визуального осмотра и стандартной документации. Проект атомной электростанции может потребовать 100% неразрушающего контроля, полной прослеживаемости материалов и пакета документации, заполняющего связующее. Стоимость проверки и документации для ядерного проекта может превышать стоимость изготовления тройников.
Необходимые стандарты и сертификаты. Сертификация ISO 9001 требует наличия документированной системы управления качеством и регулярных проверок. Отраслевые сертификаты, такие как ядерная, аэрокосмическая или морская сертификация, требуют дополнительных проверок и мероприятий по обеспечению соответствия.
Как покупатели могут оптимизировать
Укажите уровень проверки, соответствующий требованиям вашего проекта. Для складской установки не требуется документация ядерного уровня. Не требуйте 100%-ного контроля размеров, если для вашего применения достаточно плана выборочного контроля с AQL (приемлемым уровнем качества).
Запросите стандартный пакет документации, а не специальный пакет. Каждый производитель имеет стандартный набор документов: заводские сертификаты, акты проверок, сертификаты соответствия. Требования к индивидуальной документации увеличивают время и затраты, поскольку требуют от производителя создания новых шаблонов и процессов.
Скрытые риски снижения затрат
Отказ от контроля в целях снижения затрат исключает возможность выявления дефектов до того, как продукция покинет завод. Стоимость обнаружения дефекта на месте — доработка, замена, повторная отгрузка, задержка проекта — в 10–100 раз превышает стоимость его обнаружения во время заводского контроля.
Принятие «стандартной» проверки производителя без понимания того, что она включает, представляет собой еще один риск. Стандартная проверка одного производителя может включать проверку размеров каждого фитинга; другой может включать только визуальную проверку на случайной выборке. Спросите, что включает в себя стандартная проверка, и убедитесь, что она соответствует вашим минимальным требованиям.
Как это контролируют профессиональные производители
Мы интегрируем контроль качества в производственный процесс, а не рассматриваем его как отдельный вид деятельности. Наши производственные операторы проводят технологические проверки в рамках своей работы. Наша команда качества проводит окончательную проверку готовой продукции. Такая интеграция сокращает общее время проверки, сохраняя при этом всесторонний охват. Наша система документации создана для автоматического создания стандартных документов на основе производственных записей, что сокращает административное время, необходимое для каждого заказа. Мы предлагаем стандартный пакет документации, охватывающий требования большинства коммерческих и промышленных проектов, а также можем расширить пакет для проектов с дополнительными требованиями.
Сводка драйверов затрат
Драйвер затрат | Что влияет на стоимость | Предложения покупателя по оптимизации | Как HULK Metal создает ценность |
Сырье | Марк материала, толщина, коэффициент использования листа; нержавеющая сталь стоит в 2,5—3 раза углеродистой; Т-образная форма создает естественный мусор | Стандартизировать марки материалов; заказывайте все фитинги вместе для повышения эффективности раскроя; проверьте толщину по прибытии | Предварительно вложенные производственные программы достигают коэффициента использования более 85 %; Стратегический запас обычных сортов снижает надбавки за мелкие заказы |
Сварочные работы | Количество сварных швов, тип сварного шва, требования к контролю; Стыковые сварные швы составляют основную часть затрат на рабочую силу | Укажите качество сварки, соответствующее применению; избегайте чрезмерной проверки для некритических приложений | Специальные сварочные приспособления сокращают время монтажа; квалифицированные сварщики, работающие по единообразным процедурам, обеспечивают скорость и качество |
Обработка поверхности | Тип покрытия, способ нанесения, толщина покрытия; HDG после изготовления стоит на 30–50 % дороже, чем предварительно оцинкованный | Подбирайте покрытие в соответствии с окружающей средой; рассчитать стоимость жизненного цикла, а не только стоимость первоначального покрытия; не используйте предварительно оцинкованные изделия на открытом воздухе | Долгосрочное партнерство гарантирует стабильное качество и цены; Рекомендации по нанесению покрытия помогают избежать завышенных или заниженных характеристик |
Количество заказа | Размер пакета, количество уникальных размеров, амортизация настройки; 5 тройников стоят значительно дороже за единицу, чем 50 тройников | Объединяйте заказы в меньшее количество более крупных партий; стандартизировать размеры по всему проекту; рассмотрите общие заказы для повторяющихся потребностей | Запасы полуфабрикатов позволяют эффективно производить мелкосерийное производство; В соглашениях об общих заказах предусмотрены оптовые цены с поэтапной поставкой |
Упаковка и логистика | Форма тройника, плотность поддонов, расстояние доставки, использование контейнера; объемный вес часто превышает фактический вес | Планируйте заказы для заполнения единиц отгрузки; комбинируйте фитинги для достижения объема ГКЛ; обсудить варианты упаковки с производителем | Специальные ящики с опорой для ног, защитой баланса и объема; гибкие варианты доставки с указанием общей стоимости |
Качество и документация | Уровень проверки, объем документации, требования к сертификации; Стоимость документации ядерного уровня может превышать стоимость производства | Сопоставление проверки и документации с требованиями проекта; по возможности используйте стандартные пакеты документации | Комплексный внутрипроизводственный контроль сокращает общее время проверки; автоматизированная система документации эффективно формирует стандартные отчеты |
Заключительное слово о стоимости производства
Меня тысячу раз спрашивали: «Почему ваше предложение стоит дороже, чем у другого поставщика?» Иногда ответ таков: у нас дороже. Иногда ответ заключается в том, что мы предлагаем другой продукт — другой материал, другое покрытие, другой уровень проверки — и покупатель не заметил разницы.
Вот что я говорю покупателям, которые хотят понять стоимость: попросите поставщиков объяснить свое предложение, а не просто отправить его. Спросите, что включено. Спросите, что не включено. Спросите о материале, покрытии, сварке, проверке, упаковке, документации. Поставщик, который может четко и уверенно объяснить свои затраты, — это поставщик, который понимает свой производственный процесс. Поставщик, который говорит «доверьтесь мне», ничего не объясняя, — это поставщик, который, вероятно, что-то скрывает.
Самое низкое предложение редко является самой низкой общей стоимостью. Истинная стоимость горизонтального тройника — это цена, которую вы платите за его покупку, плюс цена, которую вы платите за его установку, плюс цена, которую вы платите за его обслуживание, плюс цена, которую вы платите за его замену в случае выхода из строя. Единственный способ минимизировать общую стоимость — это понять ее перед размещением заказа.
Как оценить поставщика горизонтальных тройников с точки зрения опытного менеджера по закупкам
Выбор правильного поставщика направлен на снижение долгосрочных рисков проекта, а не на поиск самого низкого предложения. Опытные покупатели оценивают производственные возможности, стабильность качества, техническую поддержку, надежность доставки и эффективность связи, прежде чем принимать решения о покупке. Самый дешевый поставщик редко обеспечивает самую низкую общую стоимость.
Может ли поставщик обеспечить стабильное качество?
Один квалифицированный образец ничего не доказывает. Я видел, как фабрики производили один идеальный образец для квалификации, а затем отгружали производственные партии, которые выглядели так, будто они поступили от другой компании. Образец был изготовлен командой инженеров с особым вниманием. Производственная партия была изготовлена в ночную смену в условиях дефицита времени с использованием другого материала и другого инструмента.
Важно то, сможет ли поставщик обеспечить на 500-й единице такое же качество, как и на первой единице. Это требует контроля процесса, а не просто проверки. Инспекция выявляет дефекты после их возникновения. Контроль процесса предотвращает возникновение дефектов.
Управление процессом
Попросите поставщика рассказать вам о процессе производства горизонтального тройника — не общее описание, а пошаговое объяснение того, что происходит на каждой рабочей станции. Производитель с реальным контролем процесса может описать конкретные параметры на каждом этапе: скорость резки, сварочный ток, последовательность сборки, тип приспособления. Производитель без контроля процесса дает расплывчатые ответы о «квалифицированных работниках» и «опыте».
Соединение тройника – самый ответственный этап процесса. Спросите, как они обеспечивают правильное расположение трех боковых секций перед сваркой. Если ответ «сварщик измеряет», то это ручное управление, и оно настолько хорошо, насколько хорош сварщик в эту смену. Если ответ: «Мы используем специальное приспособление для сборки, которое удерживает все три ножки на месте», это управление процессом, и оно дает один и тот же результат независимо от того, кто им управляет.
Согласованность пакета
Совместимость от партии к партии — настоящее испытание для производителя. Закажите 50 футболок сегодня и еще 50 через шесть месяцев — будут ли они идентичными? Честный ответ: так и должно быть, но зачастую это не так. Рулонная сталь может быть произведена на другом заводе. Возможно, инструмент немного изношен. Химический состав ванны для цинкования мог измениться. Производитель, который признает эти переменные и объясняет, как они ими управляют, честен. Производитель, который говорит: «У нас никогда не бывает отклонений», либо лжет, либо не проводит измерения.
Спросите, ведет ли производитель производственные записи для каждой партии. Если они могут показать вам производственные записи для партии шестимесячной давности и производственные записи для партии за прошлую неделю, и параметры соответствуют друг другу, это свидетельствует о контроле партии. Если они не могут создавать записи, они полагаются на память.
Стандарты проверки
Спросите, какая проверка проводится на каждом тройнике, а не только на образцах. Ответ должен быть конкретным: «Мы измеряем ширину на каждой стороне соединения, высоту боковой направляющей на каждой стойке, расположение отверстий для болтов и толщину покрытия». Расплывчатый ответ типа «мы все проверяем» означает, что систематически ничего не проверяют.
Спросите, что происходит, когда обнаруживается дефект. Дефектный тройник переделывают? Списано? Все равно отправлено с просьбой о концессии? Ответ раскрывает культуру качества производителя. Производитель, который утилизирует бракованную продукцию, ценит качество. Производитель, который поставляет дефектную продукцию и надеется, что покупатель не заметит, ценит производственные показатели.
Прослеживаемость
Каждый тройник должен отслеживаться по его производственной партии, номеру плавки материала и протоколам проверок. Эта прослеживаемость важна по двум причинам: если проблема обнаружена на месте, вам необходимо знать, затрагивает ли она один тройник или пятьдесят; и если вы сделаете повторный заказ в будущем, вам необходимо будет указать те же производственные параметры.
Спросите, присваивает ли производитель номера партиям и указаны ли эти номера партий на изделии, упаковке и документации. Производитель, который может отслеживать товар от сталелитейного завода до отгрузочного дока, инвестировал в системы, обеспечивающие качество.
Постоянное улучшение
Спросите, изменил ли производитель что-нибудь в своем производственном процессе за последний год. Производитель, который говорит: «Мы делаем то же самое уже 20 лет», не совершенствуется. Производитель, который говорит: «Мы обновили наши сварочные приспособления, улучшили программное обеспечение для раскроя, усовершенствовали дизайн упаковки», активно совершенствуется. Лучшие производители никогда не удовлетворены своим текущим уровнем качества.
Как HULK Metal поддерживает стабильное качество производства
Мы документируем каждый этап производства. У каждой партии есть производственный «путешественник», который сопровождает ее по заводу, записывая используемый материал, настройки машины, сварщика, результаты контроля и измерения покрытия. Если клиент заказывает тот же продукт год спустя, мы извлекаем производственные записи из предыдущего заказа и воспроизводим те же параметры. Наши монтажные приспособления предназначены для конкретных типов продукции — крепление для горизонтального тройника 600 мм отличается от крепления для тройника 300 мм.
Это может показаться ненужными инвестициями, но это устраняет различия в настройке, которые создают несогласованность между партиями. Мы проводим первичную проверку каждой новой партии и проверку в процессе производства через определенные промежутки времени. Мы не дожидаемся конца очереди, чтобы обнаружить проблемы.
Понимает ли поставщик требования вашего проекта?
Многие поставщики просто изготавливают по чертежам. Они принимают ваш заказ, производят то, что вы просили, и отправляют. Если то, что вы просили, не подходит для вашего заявления, вам об этом не скажут. Они выполнили заказ, как указано; ошибка спецификации - ваша проблема.
Профессиональные поставщики делают что-то другое. Они рассматривают ваши требования до начала производства. Они ищут несоответствия, потенциальные проблемы и возможности улучшения дизайна. Они задают вопросы, которые показывают, продумали ли вы условия установки, типы кабелей и воздействие окружающей среды.
Обзор чертежа
Правильный просмотр чертежей позволяет выявить недостающую информацию и потенциальные конфликты. Указана ли на чертеже высота боковых направляющих? Радиус изгиба? Схема расположения отверстий под болты? Толщина покрытия? Если что-то из этого отсутствует, поставщику следует попросить разъяснений, а не гадать и надеяться на лучшее.
В ходе проверки также проверяется возможность производства. Можно ли получить заданный радиус изгиба при заданной толщине материала? Можно ли оцинковать тройник цельной деталью, или его придется разобрать и собрать на месте из-за размера ванны цинкования? Это вопросы, на которые один только рисунок не может ответить; они требуют производственных знаний.
Технические предложения
Поставщик с глубоким производственным опытом может предложить улучшения, которые снизят стоимость или повысят производительность без изменения замысла конструкции. Возможно, профиль боковой направляющей можно немного изменить, чтобы повысить эффективность раскроя. Возможно, схему расположения болтовых отверстий можно стандартизировать, чтобы она соответствовала остальной части системы. Возможно, радиус изгиба можно увеличить, чтобы уменьшить натяжение кабеля при минимальных дополнительных материальных затратах.
Эти предложения не являются попытками срезать углы. Это применение производственных знаний, которыми может не обладать инженер-конструктор. Покупатель должен оценить каждое предложение по существу, а не отвергать его как попытку сэкономить.
Рекомендации по материалам и отделке поверхности
Поставщик должен узнать об условиях установки и порекомендовать соответствующие материалы и отделку. Если вы укажете нержавеющую сталь 304 для прибрежной установки, ответственный поставщик спросит, рассматривали ли вы вариант 316. Если вы укажете предварительно оцинкованную сталь для наружной установки, ответственный поставщик объяснит ограничения и порекомендует горячее цинкование после изготовления.
Поставщик, который никогда не ставит под сомнение ваши спецификации материала или отделки, либо безразличен к вашему долгосрочному успеху, либо ему не хватает опыта, чтобы понять, когда спецификация не подходит для конкретного применения.
Обзор совместимости
Тройник должен быть совместим с прямыми секциями лестницы, к которым он подключается. Перед изготовлением тройников ответственный поставщик спрашивает о размерах прямой лестницы, расположении отверстий под болты и расстоянии между перекладинами. Если прямые участки произведены другим производителем, поставщику следует запросить образцы или подробные измерения для обеспечения совместимости.
Что следует задавать покупателям во время технических обсуждений
"Можете ли вы просмотреть наши чертежи и выявить потенциальные проблемы перед началом производства?"
"Изготовляли ли вы тройники для аналогичных применений и чему вы научились в ходе этих проектов?"
"Видите ли вы в нашей спецификации что-нибудь, что может вызвать проблемы во время установки или длительной эксплуатации?"
"Что бы вы изменили, если бы это был ваш собственный проект?"
Как HULK Metal помогает клиентам перед началом производства
Каждый заказ проходит предпроизводственную техническую проверку. Наша команда инженеров проверяет размеры, характеристики материала, требования к покрытию и совместимость с существующей системой клиента, если это применимо. Если мы обнаруживаем потенциальную проблему, мы немедленно связываемся с клиентом с конкретным объяснением проблемы и рекомендуемым решением. Мы не отправляем стандартные электронные письма со словами «пожалуйста, подтвердите». Отправляем размеченный чертеж или подробное пояснение, которое сможет оценить инженер заказчика. Этот процесс проверки позволил предотвратить бесчисленные проблемы, которые могли быть обнаружены только на месте, после того как продукты были отправлены и оплачены.
Может ли поставщик сдать вовремя?
Надежность доставки не зависит от скорости. Речь идет о предсказуемости. Поставщик, который обещает 4 недели и доставляет товар в течение 3 недель, ненадежен — вы не были готовы получить продукцию. Поставщик, который обещает 4 недели и каждый раз доставляет товар в течение 4 недель, надежен. Прогнозируемость позволяет вам планировать график установки, распределение рабочей силы и другие поставки материалов.
Планирование производства
Надежный поставщик имеет систему планирования производства, которая распределяет мощности на основе подтвержденных заказов, а не оптимистичных прогнозов. Спросите, как поставщик планирует производство. Есть ли у них общий график производства? Назначают ли они производственные места заказам после их получения? Контролируют ли они ход производства и корректируют ли действия в случае задержек?
Поставщик, который говорит: «Мы это встроим», не планирует. Поставщик, который сообщает, что «ваш заказ запланирован на 36-ю производственную неделю, и мы подтвердим график за неделю до этого», планирует.
Поставка сырья
Горизонтальный тройник невозможно изготовить без подходящей стали нужной толщины и марки. Надежный поставщик либо имеет в наличии необходимый вам материал, либо подтверждает его наличие у своих поставщиков заводов. Спросите, есть ли материал для вашего заказа на складе или под заказ. Если товар под заказ, запросите подтвержденную заводом дату поставки.
У поставщика, который начинает поиск материалов после получения вашего заказа, время выполнения заказа будет более длительным и менее предсказуемым, чем у поставщика, который поддерживает стратегический запас обычных материалов.
Производственная мощность
Каждая фабрика имеет ограниченную мощность. Надежный поставщик знает свои возможности и не берет на себя чрезмерные обязательства. Спросите о текущей производственной нагрузке поставщика. Если они работают на 100% мощности, любой сбой — поломка оборудования, задержка материалов, нехватка рабочей силы — приведет к тому, что ваш заказ отстанет от графика. Поставщик, работающий на 80–85 % мощности, имеет возможность компенсировать сбои, не пропуская сроки поставки.
Управление цепочкой поставок
Тройник должен быть покрыт покрытием после изготовления, и большинство производителей передают выполнение работ по цинкованию или порошковой окраске по субподряду специализированным предприятиям. Надежность поставок поставщика зависит от надежности предприятия по нанесению покрытий. Спросите, использует ли поставщик покрытие собственного производства или субподрядчика. Если вы работаете по субподряду, спросите, как они управляют графиком и качеством покрытия.
Предупреждающие знаки
Поставщик обещает сроки поставки, которые значительно короче, чем у других поставщиков, указывающих тот же продукт. Либо они нечестны, либо планируют срезать углы.
Поставщик не может подробно объяснить свой график производства или наличие материалов.
Обещания поставщика по доставке меняются каждый раз, когда вы спрашиваете. Надежность означает последовательность.
У поставщика есть история задержек с поставками, в которых они винят «непредвиденные обстоятельства». На каждой фабрике случаются непредвиденные обстоятельства; хорошие фабрики планируют для них.
Вопросы, которые следует задать покупателям
"Можете ли вы показать мне текущий график производства и место, где находится мой заказ?"
"Есть ли у вас на складе сырье для моего заказа или вам нужно будет его заказать?"
"Каковы ваши показатели своевременной доставки за последние 12 месяцев?"
"Как вы справляетесь с задержками производства, когда они происходят? Как и когда вы общаетесь с клиентами?"
Как HULK Metal повышает надежность доставки
Мы поддерживаем систему планирования производства, которая распределяет мощности во время подтверждения заказа. Каждый заказ получает производственный слот с запланированной датой начала и датой завершения. Мы ежедневно отслеживаем ход производства и корректируем, если работа отстает от графика. У нас есть в наличии материалы обычных марок и толщины — углеродистая сталь толщиной 1,5 мм, 2,0 мм и 2,5 мм, нержавеющая сталь 304 и 316 стандартной толщины — поэтому мы можем начать производство, не дожидаясь поставки стана.
Что касается обработки поверхности, у нас есть долгосрочные соглашения с сертифицированными предприятиями по гальванизации и порошковой окраске с графиком обработки, что гарантирует своевременное покрытие нашей продукции. Мы информируем заранее: если задержка вероятна, мы сообщаем клиенту обновленную дату доставки и причину задержки, а не после того, как первоначальная дата доставки прошла.
Могут ли продукты быть установлены без проблем?
Это вопрос, который отличает поставщиков, которые разбираются в строительной отрасли, от поставщиков, которые разбираются только в производстве. Тройник, прошедший все заводские проверки, все равно может выйти из строя на месте, если он не подходит к существующей системе, если отверстия для болтов не совпадают или размеры партии не совпадают.
Проблемы при установке обходятся дороже, чем производственные дефекты, потому что они обнаруживаются, когда рабочие находятся на месте, график плотный, а необходимость продолжения работы очень высока. Стоимость тройника стоимостью 100 долларов, который не подходит, не составляет 100 долларов — это стоимость тройника плюс трудозатраты на установку, трудозатраты на ее удаление, задержку графика и ускоренную замену. Общая сумма может легко превысить 1000 долларов за примерку.
Точность размеров
Тройник должен соответствовать прямым секциям лестницы в каждой точке соединения. Внутренняя ширина должна быть постоянной. Высота боковых направляющих должна быть одинаковой. Соединительная пластина должна совпадать с соединительной пластиной прямого участка. Отклонение в 2 мм может быть приемлемым; отклонения в 5 мм нет.
Спросите, как поставщик обеспечивает точность размеров. Ответ должен включать конкретные точки измерения, конкретные допуски и конкретные методы контроля. «Мы измеряем каждую футболку» недостаточно конкретно. «Мы измеряем внутреннюю ширину на каждой поверхности соединения с помощью калиброванного калибра с допуском ±1 мм и записываем измерения для каждого тройника», — конкретно.
Совместимость сборки
Отверстия для болтов должны совпадать с отверстиями для болтов на прямых участках. Это означает, что размер отверстия, форма отверстия и расстояние между отверстиями должны совпадать. Тройник с прорезными отверстиями 9×25 мм не будет правильно соединяться с прямым участком с круглыми отверстиями 9×9 мм, даже если диаметр болтов будет одинаковым. Прорезные отверстия позволяют регулировать; круглые отверстия обеспечивают фиксированное позиционирование. Их смешение создает соединение, которое нельзя ни регулировать, ни фиксировать.
Спросите, может ли поставщик соответствовать схеме расположения болтовых отверстий вашей существующей системы. Если они не могут, спросите, могут ли они предоставить переходные пластины или можно ли модифицировать прямые секции на месте. Лучше поговорить об этом перед заказом, чем после доставки.
Производственные допуски
Каждый производственный процесс имеет допуски. Вопрос в том, контролируются ли допуски и не создают ли накопленные допуски по нескольким фитингам проблемы при установке. Тройник с максимальным допуском на одном участке и минимальным допуском на другом создает ступеньку, которую должна перекрыть прямая секция.
Спросите, с какими допусками работает поставщик для каждого критического размера. Спросите, измеряют ли они и контролируют ли они накопленные допуски по нескольким функциям. Поставщик, который может ответить на эти вопросы, понимает разницу между производством продукта и производством продукта, который вписывается в систему.
Постоянные производственные партии
Если вы заказываете 50 тройников, все 50 должны быть одинаковыми по размерам. Это кажется очевидным, но это не всегда так. Если тройники производятся несколькими партиями, различия в настройке инструментов, упругости материала или методах работы оператора могут привести к отклонениям в размерах между партиями.
Спросите, будет ли весь ваш заказ изготовлен одной партией. Если нет, спросите, как поставщик обеспечивает согласованность партий. Ответ должен включать конкретные средства контроля — специальные приспособления, документированные процедуры настройки, проверку первого изделия для каждой партии.
Как HULK Metal минимизирует риски при установке
Мы используем специальные монтажные приспособления для каждого размера и конфигурации тройника. Крепления каждый раз позиционируют боковые направляющие, перекладины и соединительные пластины в одном и том же положении. Приспособление не зависит от решения оператора; он физически удерживает компоненты в правильном положении. Мы измеряем критические размеры каждого тройника (не образца, а каждого тройника) и записываем измерения. Если у клиента есть существующая система от другого производителя, мы запрашиваем измерения на местах или образцы, чтобы точно соответствовать размерам.
Мы не предполагаем, что наши стандартные размеры будут совпадать; мы проверяем. Мы по возможности производим заказы одной партией, чтобы исключить различия между партиями. Если заказ необходимо разделить на несколько партий, мы проводим проверку первой партии каждой партии и сравниваем измерения с предыдущей партией.
Есть ли у поставщика стабильная цепочка поставок?
Завод хорош настолько, насколько хороша его цепочка поставок. Сталь поступает с мельницы. Покрытие наносится на гальванике. Упаковочные материалы поставляются поставщиком упаковки. Логистикой занимается транспортная компания. Если какое-либо звено в этой цепочке окажется слабым, весь заказ окажется под угрозой.
Многие заводы в значительной степени полагаются на временных субподрядчиков. Когда они получают крупный заказ, они передают его по субподряду более мелким мастерским. Когда их гальванический цех занят, они находят другого гальванизатора. Когда у их постоянного поставщика стали нет в наличии, они покупают у трейдера. Эта гибкость поддерживает производство, но привносит изменчивость, которую клиент никогда не видит.
Поиск сырья
Спросите, откуда берется сталь. Поставщик, который закупает продукцию у одного завода или у небольшого числа одобренных заводов, имеет контролируемую цепочку поставок. Поставщик, который покупает у того, кто предлагает самую низкую цену на этой неделе, имеет неконтролируемую цепочку поставок. Источник мельницы влияет на качество материала, однородность размеров и характеристики покрытия.
Спросите, может ли поставщик предоставить сертификаты проката на сталь, использованную в вашем заказе. Поставщик, который не может предоставить заводские сертификаты, либо не знает, откуда взялась его сталь, либо не хочет, чтобы вы об этом знали.
Обработка поверхности
Для горячего цинкования и порошкового покрытия узнайте, использует ли поставщик собственные мощности или субподрядчиков. Большинство производителей заключают субподряд на гальванизацию — это специализированный процесс, который требует значительных инвестиций в ванны, контроль окружающей среды и соблюдение нормативных требований. Вопрос не в том, заключают ли они субподряд, а в том, как они управляют субподрядчиком.
Поставщик, который использует одно и то же оборудование для цинкования для каждого заказа, находится в контролируемых отношениях. Гальванизатор знает свои требования к качеству, свои стандарты проверки и свои ожидания по доставке. Поставщик, который меняет гальванизаторы в зависимости от наличия или цены, имеет неконтролируемые отношения, и качество покрытия будет варьироваться.
Упаковка и логистика
Упаковка и логистика часто отходят на второй план при оценке поставщиков, но они напрямую влияют на то, будет ли ваша продукция доставлена неповрежденной и вовремя. Спросите, как конкретно поставщик упаковывает горизонтальные тройники — не общий стандарт упаковки, а упаковку для этого продукта с тремя выступающими ножками.
Спросите, как поставщик управляет международными перевозками, если вы импортируете. Есть ли у них опыт работы с требованиями к документации в вашей стране? Есть ли у них отношения с экспедиторами, которые регулярно обрабатывают их грузы? Поставщик, осуществляющий международные перевозки раз в год, будет совершать ошибки, которых научился избегать поставщик, осуществляющий международные перевозки каждую неделю.
Что следует проверить покупателям
Практика поставщика по выбору сырья и его способность предоставлять заводские сертификаты.
Отношения поставщика со своими субподрядчиками по нанесению покрытий — как долго они работают вместе, как контролируется качество, как координируется планирование.
Спецификации упаковки горизонтальных тройников, предоставленные поставщиком, с фотографиями предыдущих поставок.
Опыт поставщика в сфере международных перевозок, если применимо, включая знание требований к импортной документации.
Как HULK Metal объединяет несколько производственных ресурсов
Мы получаем сталь от основной группы одобренных заводов, с которыми мы работаем уже много лет. Мы проверяем их системы качества и проверяем заводские сертификаты, прежде чем принять материал на наше предприятие. Что касается цинкования, мы работаем с одним сертифицированным предприятием, которое обрабатывает нашу продукцию исключительно в установленные дни — наша продукция не смешивается с продукцией других производителей, а наши требования к качеству документируются и проверяются.
Что касается порошковой окраски, у нас есть собственные возможности для стандартных цветов и специальные субподрядчики для специальной отделки. Наша упаковка разработана специально для каждого типа продукта, усовершенствована на основе многолетнего опыта доставки и проверена путем фотографирования каждой партии перед ее отправкой с нашего предприятия. Для международных перевозок у нас есть специальная команда логистов, которая занимается документацией, координирует свои действия с экспедиторами и отслеживает доставку до места назначения.
Насколько отзывчив поставщик во время общения?
Качество связи во время процесса предложения и заказа является лучшим показателем качества связи во время производства и после доставки. Поставщику, которому требуется три дня, чтобы ответить на запрос предложения, потребуется три дня, чтобы ответить, если с вашим заказом возникнут проблемы. Поставщик, который отправляет неполные или неточные предложения, отправит неполную или неточную документацию.
Скорость технического реагирования
Когда вы задаете технический вопрос — о совместимости материалов, характеристиках покрытия, допусках на размеры — как быстро отвечает поставщик и насколько содержательным является ответ? Быстрый ответ «да, все в порядке» без какой-либо подтверждающей информации не является техническим ответом. Ответ, который занимает один день, но включает конкретную информацию, данные испытаний или ссылки на стандарты, является техническим ответом.
Скорость ответа также показывает организационную структуру поставщика. Поставщик, продавец которого должен пересылать каждый технический вопрос инженеру, занятому производством, будет иметь медленные технические ответы. Поставщик с интегрированной поддержкой продаж и технической поддержки будет быстрее реагировать.
Подтверждение рисования
Когда вы отправляете чертеж или спецификацию, подтверждает ли поставщик получение и подтверждает ли он, что он это понимает? Или они просто подтверждают электронное письмо? Поставщик, подтвердивший, что он рассмотрел ваш чертеж, и задавший уточняющие вопросы, участвует в вашем проекте. Поставщик, который говорит «получил, спасибо», обрабатывает ваш заказ как транзакцию, а не проект.
Точность цитаты
Ценовое предложение, содержащее ошибки (неправильные размеры, недостающие позиции, неправильная цена), указывает на то, что поставщик не проверяет свою работу. Если они не смогут составить правильное предложение, какая у вас уверенность в том, что они правильно сделают производство?
Предложение должно быть достаточно подробным, чтобы можно было проверить каждую позицию. «Тройник горизонтальный 600 мм, HDG» не детализируется. Подробно описан «Горизонтальный тройник, ширина 600 мм и высота 100 мм, углеродистая сталь толщиной 2,0 мм, горячеоцинкованная после изготовления, толщина минимум 65 микрон, радиус изгиба 300 мм, прорезные отверстия 9×25 мм». Подробное предложение либо соответствует вашей спецификации, либо выявляет недоразумения, которые можно исправить перед производством.
Отношение к решению проблем
Когда возникает проблема — а проблемы всегда возникают на производстве — как реагирует поставщик? Представляют ли они проблему с предлагаемым решением? Или они предъявляют проблему и ждут, пока вы ее решите? Подход поставщика к решению проблем показывает, видят ли они себя в качестве поставщика (выполняющего заказы) или партнера (решающего проблемы).
Обновления производства
Поставщик предоставляет производственные обновления заранее или только по вашему запросу? Поставщик, который еженедельно отправляет обновленную информацию о статусе: «Ваш заказ на сварку, по графику, завершение ожидается в пятницу» — ценит общение. Поставщик, который реагирует только тогда, когда вы его преследуете, реагирует, а не проактивен.
Ранние предупреждающие знаки
Медленный первоначальный ответ на запросы котировок.
Расплывчатые или неполные цитаты.
Технические вопросы, на которые можно получить ответы нетехнического характера.
Никаких вопросов по поводу вашего заявления или требований.
Отзывчив во время предложения, не отвечает после размещения заказа.
Почему общение влияет на успех проекта
Производственный проект предполагает десятки решений, уточнений и корректировок. Если каждый цикл коммуникации занимает три дня, сроки проекта расширяются на недели. Если каждый цикл коммуникации неполный, решения принимаются на основе неполной информации, что приводит к ошибкам. Хорошее общение не просто делает процесс приятным — оно напрямую влияет на качество результата.
Продолжает ли поставщик поддерживать вас после доставки?
Многие поставщики исчезают после отгрузки продукции. Счет оплачен, контейнер на воде, и поставщик считает сделку завершенной. Но проект не завершен. Продукты не установлены. Документация не проверялась. Окончательная проверка не проводилась.
Техническая помощь
После родов возникают вопросы. Монтажной бригаде необходимо знать требования к моменту затяжки соединительных болтов. Инженеру необходимо подтвердить номинальную нагрузку тройника при конкретных условиях опоры. Инспектор по качеству должен знать критерии приемки толщины покрытия. Поставщик, который предоставляет техническую помощь после поставки, поддерживает проект до завершения. Поставщик, который направляет вас к каталогу или веб-сайту, не предоставляет поддержку.
Отсутствующие предметы и повреждения при транспортировке
Несмотря на лучшую упаковку, товары могут быть повреждены при транспортировке. Несмотря на лучшие упаковочные листы, товарам может не хватать. То, как поставщик справляется с такими ситуациями, показывает его истинную приверженность удовлетворению потребностей клиентов.
Поставщик, который отвечает на отчет о повреждении словами «вам необходимо подать претензию на перевозку», отказывается от ответственности. Поставщик выбрал упаковку, перевозчика и способ доставки. Поставщик, который отвечает: «Мы немедленно отправим замену и сами разберемся с претензией по фрахту», берет на себя ответственность.
Процедуры замены
Если товар неисправен или поврежден, как осуществляется его замена? Требует ли поставщик возврата дефектного продукта перед отправкой замены? Это добавляет недели к принятию резолюции. Поставщик отправляет замену немедленно и обрабатывает возврат отдельно? Это сводит к минимуму срыв проекта.
Уточните процедуру замены перед размещением заказа. Ответ расскажет вам, отдает ли поставщик приоритет своим внутренним процессам или графику вашего проекта.
Отзыв о качестве
Поставщик, который ценит долгосрочное улучшение, просит оставить отзыв после завершения проекта. Как изделия себя показали во время установки? Были ли какие-либо проблемы? Что можно было сделать лучше? Такая петля обратной связи является отличительной чертой поставщика, который постоянно совершенствуется, а не просто обрабатывает заказы.
Какие обязанности следует подтвердить перед заказом
Какая техническая поддержка доступна после доставки и как быстро вы можете ожидать ответа?
Какова процедура уведомления об отсутствующих, поврежденных или дефектных продуктах?
Как осуществляется замена: вы отправляете товар немедленно или ждете возврата?
Какая гарантия предоставляется и на что она распространяется?
Как HULK Metal обеспечивает поддержку после поставки
За каждым заказом мы назначаем специального координатора проекта. Координатор является единым контактным лицом от размещения заказа до доставки и установки. При возникновении проблемы клиент обращается к одному человеку, который знает историю заказов и может скоординировать ответ. Мы реагируем на проблемы после доставки в течение 24 часов — не подтверждением, а конкретным планом действий. Если продукт поврежден при транспортировке, мы немедленно отправляем замену и обрабатываем претензии по доставке самостоятельно.
После установки мы проверяем, что все работает так, как ожидалось, и запрашиваем отзывы, которые помогут нам улучшиться. Мы не считаем заказ выполненным, пока клиент не подтвердит, что продукты установлены и работают правильно.
Контрольный список оценки поставщика
Область оценки | Вопросы, которые следует задать покупателям | Почему это важно | Как проверить |
Производственные возможности | "Расскажите мне о процессе производства горизонтального тройника." «Какие приспособления вы используете для сборки?» «Какая у вас процедура сварки соединения?» | Контроль процесса определяет последовательность; приспособления определяют точность размеров; Процедура сварки определяет структурную целостность | Закажите экскурсию по фабрике или видеообзор; запросите фотографии светильников и сварочных станций |
Управление качеством | "Какую проверку вы проводите на каждой тройке?" «Можете ли вы предоставить отчеты о серийном производстве?» «Как вы обеспечиваете отслеживаемость?» | Осмотр выявляет дефекты; производственные записи подтверждают последовательность; прослеживаемость позволяет решать проблемы | Запросить образцы отчетов о проверке и производственных записей; попросить продемонстрировать отслеживаемость |
Техническая поддержка | "Можете ли вы просмотреть наши чертежи и выявить потенциальные проблемы?" «Что бы вы порекомендовали для нашего приложения?» «Есть ли у вас опыт реализации подобных проектов?» | Техническая проверка предотвращает ошибки в спецификации; опыт применения предотвращает неправильный выбор | Предоставьте чертежи и запросите проверку; запросите примеры технических предложений, сделанных по предыдущим проектам |
Надежность доставки | "Каковы ваши показатели своевременной доставки?" «Есть ли у вас на складе материал для моего заказа?» «Как вы планируете производство?» | Своевременная доставка позволяет планировать проект; доступность материалов влияет на время выполнения заказа; планирование определяет предсказуемость | Запрос данных о производительности доставки; запросить подтверждение производственного графика; проверить наличие материала |
Цепочка поставок | "Откуда вы берете сталь?" «Как вы управляете своим субподрядчиком по цинкованию?» «Какова ваша упаковка футболок?» | Источник материала влияет на качество; управление гальванизацией влияет на консистенцию покрытия; упаковка влияет на риск повреждения при транспортировке | Запросите сертификаты завода; спросить о взаимоотношениях с цехом цинкования; запросить фотографии упаковки |
Общение | "Как быстро вы отвечаете на технические вопросы?" «Будет ли у меня единая точка контакта?» «Как вы предоставляете производственные обновления?» | Скорость ответа влияет на сроки проекта; единый контакт упрощает координацию; обновления позволяют планировать | Оцените время ответа и качество во время предложения; запросите образец производственного обновления |
Послепродажная поддержка | "Какую поддержку вы оказываете после родов?" «Как вы поступаете с поврежденными или недостающими вещами?» «Какая у вас гарантия?» | Проблемы, возникшие после доставки, требуют решения; обработка ущерба влияет на непрерывность проекта; гарантия обеспечивает защиту | Укажите ожидания послепродажного обслуживания в заказе на поставку; запросите гарантийную политику в письменной форме |
Заключительное слово об оценке поставщиков
Я участвовал в сотнях оценок поставщиков, как в качестве оцениваемого производителя, так и в качестве покупателя, оценивающего поставщиков. Наиболее успешные оценки имеют одну общую характеристику: они основаны на доказательствах, а не на утверждениях. Каждый поставщик заявляет о высоком качестве, своевременной доставке и превосходном обслуживании клиентов. Поставщики, которые фактически поставляют эти товары, могут предоставить доказательства — производственные записи, отчеты об инспекциях, данные о ходе доставки, отзывы клиентов.
Попросите доказательства. Если поставщик не может его предоставить, значит, у него его либо нет, либо он не хочет, чтобы вы его видели. В любом случае, эта информация вам понадобится перед размещением заказа. О том, что поставщик не может выполнить поставленные задачи, можно узнать во время оценки, а не во время вашего проекта.
Часто задаваемые вопросы о горизонтальном тройнике
В этом разделе часто задаваемых вопросов рассматриваются вопросы, которые я чаще всего слышу от покупателей, инженеров и подрядчиков, которые определяют, приобретают или устанавливают горизонтальные тройники. Ответы основаны на реальном производственном и практическом опыте — практических знаниях, которые помогут вам избежать наиболее распространенных ошибок.
Выбор продукта
В1: Как узнать, какой радиус изгиба нужен моему горизонтальному тройнику?
Радиус изгиба не является предпочтением, а требованием защиты кабеля. Производитель кабеля указывает минимальный радиус изгиба для каждого типа кабеля, обычно в 4–12 раз превышающий внешний диаметр кабеля. Внутренний радиус изгиба тройника должен быть равен минимальному радиусу изгиба самого ограничительного кабеля в вашем пучке или превышать его. Если вы прокладываете оптоволоконные кабели рядом с силовыми кабелями, оптоволоконные кабели обычно определяют минимальный радиус.
Радиус изгиба 300 мм достаточен для большинства промышленных применений с шириной лестницы до 600 мм. Для более широких лестниц, кабелей большего размера или чувствительных кабелей укажите 600 мм или более. Разница в стоимости между тройником радиусом 300 мм и 600 мм невелика; стоимость поврежденных кабелей из-за заниженного радиуса нет.
В2: Должен ли я заказать тройник одинаковой ширины на всех трех ножках?
В большинстве случаев используются тройники одинаковой ширины — все три опоры имеют одинаковую ширину. Однако если ответвление рассчитано на меньшую кабельную нагрузку, встроенный переходной тройник с более узким ответвлением снижает затраты на материалы и упрощает установку за счет устранения отдельного переходного фитинга. Решение должно основываться на количестве кабелей в каждой ветви, а не на желании стандартизировать. Я видел проекты, в которых каждый тройник имел одинаковую ширину, что приводило к увеличению ветвей, что приводило к ненужным затратам и занимало пространство, которое можно было бы использовать для других услуг.
Q3: Могу ли я использовать один и тот же тройник как для внутренней, так и для наружной частей моего проекта?
Только если обработка поверхности тройника подходит для самых сложных условий на маршруте. Если ваша кабельная лестница проходит из помещения на улицу, каждый фитинг, подвергающийся воздействию внешней среды, должен иметь защиту от коррозии, рассчитанную на использование вне помещений. Тройник из электрооцинкованной стали, который приемлемо работает в помещении, выйдет из строя в течение нескольких лет на открытом воздухе. Если внутренняя и наружная части вашего проекта соединены, точка перехода — это место, где может возникнуть гальваническая коррозия, если встречаются разные материалы или покрытия. Подбирайте покрытие для худших условий окружающей среды, а не для лучших.
Технические характеристики
Q4: В чем разница между шириной тройника и его внутренней шириной?
Это одна из самых распространенных ошибок спецификации, которые я вижу. Номинальная ширина (то, что вы видите в каталогах) обычно представляет собой внешнюю ширину, измеренную от внешней стороны одной боковой направляющей до внешней стороны другой. Внутренняя ширина (пространство, доступное для кабелей) в два раза меньше толщины боковой направляющей. Тройник шириной 600 мм с боковыми рейками толщиной 2,0 мм имеет внутреннюю ширину примерно 596 мм.
Эта разница в 4 мм может показаться незначительной, но она может повлиять на расчет заполнения кабеля и, что более важно, это означает, что внутренняя ширина тройника должна соответствовать внутренней ширине прямых участков. Всегда проверяйте, является ли заявленная производителем ширина внутренней или внешней.
В5: Должно ли расстояние между перекладинами тройника соответствовать прямым секциям лестницы?
Да, абсолютно. Расстояние между перекладинами определяет, где будут поддерживаться кабели. Если тройник имеет перекладины с расстоянием между центрами 300 мм, а прямые секции имеют перекладины с расстоянием между центрами 250 мм, переход создает зазор, в котором кабели не опираются. Это вызывает провисание, что увеличивает натяжение кабеля и может привести к появлению горячих точек в силовых кабелях. Стандартное расстояние между перекладинами обычно составляет 300 мм, но всегда проверяйте его в соответствии со спецификациями вашего проекта. Расстояние между перекладинами должно быть одинаковым для всех компонентов системы кабельной лестницы.
В6: Как определить правильную высоту бокового ограждения для тройника?
Высота боковой направляющей должна соответствовать прямым секциям лестницы, к которым она соединяется. Несоответствие — даже 10 мм — создает ступеньку, по которой должен пройти пучок кабелей. Что еще более важно, высота боковой направляющей определяет несущую способность тройника. Тройник высотой 50 мм не может безопасно выдерживать такую же нагрузку, как тройник высотой 100 мм такой же ширины. Если в вашем проекте используются прямые лестницы высотой 100 мм, укажите тройники высотой 100 мм. Никогда не предполагайте, что производитель по умолчанию укажет правильную высоту — указывайте ее явно в каждом заказе на поставку.
Материалы и обработка поверхности
Q7: Могу ли я указать, что тройники из нержавеющей стали должны быть оцинкованы горячим способом после изготовления?
Нет. Горячее цинкование – это цинковое покрытие, наносимое на углеродистую сталь. Нержавеющая сталь не требует цинкования — ее коррозионная стойкость обусловлена содержанием хрома в самом сплаве. Если вам нужна защита от коррозии, превосходящая ту, которую обеспечивает нержавеющая сталь, решение состоит в том, чтобы перейти на более высокую марку нержавеющей стали (например, 316 вместо 304), а не наносить покрытие. Оцинкование нержавеющей стали технически возможно, но необязательно и может вызвать проблемы с охрупчиванием. Если поставщик предлагает «оцинкованную нержавеющую сталь», он не понимает, с какими материалами работает.
В8: Как мне выбрать между нержавеющей сталью 304 и 316?
Решение связано с воздействием хлоридов. Если установка находится в пределах 500 метров от береговой линии, в зоне химической обработки с хлоридами или в любой среде, где присутствует соль, используйте 316. Если установка находится в помещении в чистой среде, обычно достаточно 304. Разница в стоимости между 304 и 316 составляет примерно 15—20%. Стоимость замены тройников 304, на которых развилась питтинговая коррозия в прибрежных условиях, во много раз превышает первоначальную экономию. В случае сомнений отнесите образец 304 на место установки и посмотрите, не появится ли на нем поверхностная ржавчина в течение нескольких месяцев. Если да, укажите 316.
Q9: Достаточно ли одного только порошкового покрытия для уличных футболок?
Нет. Порошковое покрытие не обеспечивает катодной защиты. Если покрытие поцарапано, сколото или изношено (что происходит во время установки, даже при осторожном обращении), оголенная сталь легко подвергается коррозии. Ржавчина заползает под соседнее покрытие, вызывая отслоение. При установке на открытом воздухе порошковое покрытие следует наносить на грунтовку с высоким содержанием цинка или, что еще лучше, на горячее цинкование (дуплексная система). Слой цинка обеспечивает катодную защиту в любых местах повреждения; порошковое покрытие обеспечивает эстетичный вид. Если вы выбираете между порошковым покрытием и только горячим цинкованием для наружного применения, всегда выбирайте горячее цинкование.
Установка и совместимость
В10: Можно ли соединить тройник одного производителя с прямыми участками другого производителя?
Можно, но перед заказом необходимо проверить совместимость. Разные производители используют разные профили боковых направляющих, разное расположение отверстий под болты и разные конструкции соединительных пластин. Даже если размеры в каталоге совпадают, фактические размеры могут отличаться на несколько миллиметров — этого достаточно, чтобы помешать правильному подключению. Самый безопасный подход — предоставить производителю тройника образец прямой секции лестницы или подробные измерения на месте. Если вы планируете проект со смешанными поставщиками, сначала закажите пробный фитинг и проверьте соединение, прежде чем размещать полный заказ.
Q11: Что делать, если тройник не подходит к прямым участкам на месте?
Сначала проверьте измерения. Я видел, как бригады монтажников заявляли, что тройник не подходит, хотя проблема заключалась в том, что они пытались подключить его не к тому прямому участку. Если измерения подтвердят несоответствие, немедленно свяжитесь с поставщиком, предоставив фотографии и размеры, показывающие несоответствие. Профессиональный поставщик либо отправит замену, либо предоставит приемлемую процедуру модификации на месте. Не модифицируйте тройник на месте без одобрения поставщика — несанкционированная модификация на месте эксплуатации обычно приводит к аннулированию гарантии и может поставить под угрозу структурную целостность или систему покрытия.
Q12: Нужно ли устанавливать тройник с определенной ориентацией?
Да. Тройник следует устанавливать перекладинами вверх — в той же ориентации, что и прямые секции лестницы. Тросы опираются на перекладины; боковые направляющие обеспечивают боковую защиту. При установке тройника вверх дном кабели попадают на края боковых направляющих, что может привести к повреждению изоляции кабеля и не обеспечивает боковой поддержки. При подвесной установке убедитесь, что опорная конструкция способна выдержать вес тройника и что точки соединения имеют достаточную поддержку. Тройник, установленный в середине пролета между опорами, может провисать больше, чем прямой участок той же длины, поскольку соединение концентрирует нагрузку.
Производство и качество
Q13: Почему некоторые футболки стоят дороже других, хотя они выглядят одинаково?
Различия обычно заключаются в тех характеристиках, которые не видны на фотографии: толщина материала, проплавление сварного шва, толщина покрытия и точность размеров. В менее дорогом тройнике может использоваться более тонкий материал, меньшие сварные швы, более тонкое покрытие или более низкие допуски. Он может быть предварительно оцинкован, а не оцинкован горячим после изготовления. Его можно производить без специальных приспособлений, что приводит к изменению размеров. Он может быть изготовлен из неотслеживаемого материала. Эти различия не влияют на внешний вид футболки, когда она прибывает на место; они влияют на то, как он будет работать в течение следующих 20–30 лет. Запросите подробную спецификацию у каждого поставщика и сравните характеристики, а не только цены.
Q14: Как узнать, соответствует ли качество сварного шва?
Попросите поставщика предоставить спецификации процедуры сварки и записи проверок. Правильный сварной шов на горизонтальном тройнике должен представлять собой сварной шов с полным проваром, а не просто угловой шов вдоль видимого края. Сварной шов не должен иметь трещин, пористости, подрезов и непроваров. Для ответственных применений рекомендуется использовать дефектоскопию или магнитопорошковый контроль сварных швов. По прибытии вы можете выполнить простую визуальную проверку: сварной шов должен быть одинаковым по ширине и внешнему виду, без видимых трещин и кратеров. Когда вы держите тройник, соединение должно ощущаться твердым, а не гибким.
В15: Какую документацию я должен получить вместе с моим заказом?
Как минимум, вы должны получить упаковочный лист, сертификат соответствия и сертификаты производителя материала. Для проектов с дополнительными требованиями вам также могут потребоваться отчеты об испытаниях толщины покрытия, отчеты о проверке размеров и записи проверки сварных швов. Укажите требования к документации в вашем заказе на поставку. Если поставщик не может предоставить необходимую вам документацию, найдите поставщика, который может это сделать. Отсутствие документации может задержать передачу проекта, вызвать результаты аудита и потребовать дорогостоящего ретроспективного тестирования. Пакет документации не является дополнительной опцией — он является частью продукта.
Заказ и персонализация
Q16: Каков минимальный объем заказа горизонтальных тройников по индивидуальному заказу?
В отрасли не существует фиксированного минимума, но экономика небольших заказов неблагоприятна. Стоимость установки тройника по индивидуальному заказу — программирование, регулировка креплений, проверка первого изделия — одинакова независимо от того, заказываете ли вы 1 тройник или 50. Большинство производителей принимают заказы на 5–10 штук нестандартных размеров, но стоимость за единицу будет значительно выше, чем для стандартных размеров по каталогу, заказываемых в больших объемах. Если вам нужно только несколько тройников, изготовленных по индивидуальному заказу, обсудите с поставщиком, можно ли изменить стандартный тройник или можно ли удовлетворить ваши требования с помощью стандартной конфигурации. Для проектов, требующих более 50 тройников, экономически выгодными становятся специальные инструменты и специальные производственные циклы.
Q17: Сколько времени занимает изготовление и доставка футболок по индивидуальному заказу?
Стандартные тройники из каталога обычно изготавливаются в течение 2–4 недель, в зависимости от производственного графика производителя. Изготовленные на заказ тройники требуют дополнительного времени для инженерной проверки, программирования и, возможно, закупки специальных материалов. Подождите 4–8 недель для нестандартных футболок и дольше, если материал нестандартный или покрытие требует субподряда. На время выполнения заказа также влияет количество заказа: изготовление партии из 200 футболок занимает больше времени, чем партия из 20, даже несмотря на то, что время производства единицы продукции меньше для более крупной партии. Всегда подтверждайте график доставки во время заказа и учитывайте буферное время в графике вашего проекта.
Q18: Может ли HULK Metal изготовить тройники по моим чертежам и требованиям?
Да. Мы специализируемся на OEM-производстве по спецификациям клиентов. Наша команда инженеров просматривает ваши чертежи перед началом производства, выявляет любые потенциальные проблемы и согласовывает с вами все размеры и спецификации перед резкой материала. Мы можем изготовить тройники из любого из наших стандартных материалов — углеродистой стали, нержавеющей стали 304 или 316 и алюминиевого сплава — с любым из наших вариантов обработки поверхности. Мы можем подобрать нестандартные схемы отверстий под болты, расстояние между перекладинами и профили боковых направляющих, чтобы обеспечить совместимость с вашей существующей системой. Мы назначаем специального координатора проекта для каждого индивидуального заказа, обеспечивая единое контактное лицо от размещения заказа до доставки.
Упаковка и доставка
В19: Как упаковываются горизонтальные тройники во избежание повреждений при транспортировке?
Горизонтальные тройники сложнее упаковывать, чем прямые лестничные секции, из-за их выступающих ножек. В стандартной упаковке используются усиленные картонные коробки или деревянные ящики с внутренними отделениями, которые поддерживают каждую ножку индивидуально. Тройники разделены пенопластовыми или гофрированными перегородками, чтобы предотвратить контакт металла с металлом во время транспортировки. При международных контейнерных перевозках тройники упаковываются в фанерные ящики с внутренними креплениями и защитой от влаги. Всегда проверяйте посылку по прибытии на наличие признаков внешних повреждений упаковки. Если упаковка повреждена, сфотографируйте ее перед открытием и внимательно осмотрите содержимое перед приемкой доставки.
Q20: Можете ли вы отправить футболки авиаперевозкой, если они мне нужны срочно?
Да, мы можем организовать авиаперевозку для срочных заказов. Однако горизонтальные тройники представляют собой неудобную форму для авиаперевозок: объемный вес часто превышает реальный вес, а стоимость доставки может превышать стоимость продукта при небольших заказах. Если футболки нужны вам срочно, рекомендуем обсудить с нами сроки до оформления заказа. Часто мы можем ускорить производство и воспользоваться экспресс-доставкой морским или воздушным транспортом, в зависимости от срочности и размера заказа. Ключом является общение: сообщите нам требуемую дату доставки, и мы скажем вам, что осуществимо и по какой цене. Не ждите, пока заказ уже будет в производстве, чтобы попросить об ускоренной доставке.
Техническое обслуживание и сервис
Q21: Как часто следует проверять горизонтальные тройники в процессе эксплуатации?
Частота проверок зависит от окружающей среды. При внутренней установке в сухих контролируемых условиях обычно достаточно ежегодного визуального осмотра. При установке на открытом воздухе проверяйте каждые 6 месяцев. В прибрежной или химической среде проверяйте каждые 3–4 месяца. При проверке следует проверить наличие видимой коррозии, ослабленных болтов, провисаний и признаков механических повреждений. Особое внимание обратите на область соединения — именно здесь наиболее вероятно возникновение коррозии и усталости. Любое повреждение покрытия должно быть немедленно устранено с использованием утвержденного метода подкраски. Для горячеоцинкованных тройников стандартным методом ремонта является распыление цинка в соответствии со стандартом ASTM A780.
Q22: Что делать, если я обнаружил коррозию на установленном тройнике?
Сначала оцените серьезность. Поверхностная ржавчина на горячеоцинкованном тройнике часто носит косметический характер и не влияет на структурную целостность. Цинковое покрытие продолжает обеспечивать катодную защиту, даже когда на поверхности видна ржавчина. Для предварительно оцинкованных тройников любая видимая ржавчина является проблемой, поскольку отсутствует жертвенный слой цинка. Если ржавчина поверхностная, очистите пораженный участок и подкрасьте поверхность цинком.
Если ржавчина проникла в покрытие и стальная основа подвергается коррозии, тройник следует заменить при следующем плановом техническом обслуживании. Задокументируйте место и степень коррозии — эта информация помогает определить, является ли проблема изолированной или системной, а также соответствуют ли характеристики покрытия окружающей среде.
Q23: Могу ли я добавить кабели к существующему тройнику после первоначальной установки?
Да, но вы должны убедиться, что дополнительный вес кабеля не превышает безопасную рабочую нагрузку тройника. Номинальная нагрузка тройника основана на общем весе кабеля, распределенном по всем трем ветвям. Если вы добавляете кабели только к ответвлению, номинальную нагрузку ответвления необходимо проверить отдельно — соединение может испытывать более высокие нагрузки, чем при первоначальной установке.
Также учитывайте радиус изгиба: дополнительные кабели в связке могут привести к тому, что внутренние кабели будут иметь более узкий радиус, чем минимальный радиус, указанный производителем. Если тройник изначально был разработан для определенной кабельной нагрузки, добавление кабелей без повторной оценки требований к конструкции и прокладке — это риск, на который я бы не рекомендовал идти.
Контроль качества
Каждый горизонтальный тройник в процессе производства проходит несколько этапов проверки, а не только одну окончательную проверку. Контролируя размеры, качество сварки, качество поверхности и упаковку на каждом этапе, мы помогаем клиентам уменьшить количество проблем с установкой, улучшить согласованность партий и получать компоненты, которые легко и без сюрпризов интегрируются в их систему кабельных лестниц.
Размерный контроль
Мы измеряем внутреннюю ширину, высоту боковой направляющей, расположение отверстий для болтов и размеры соединительной поверхности на каждом тройнике. Отклонение в 2 мм создает проблемы при установке, которые усложняют всю систему. Наш контроль размеров гарантирует, что ваши тройники соединятся с прямыми участками без модификации на месте, что сокращает трудозатраты на установку и исключает повреждение покрытия, возникающее в результате доработок на месте.
Предотгрузочная проверка
Прежде чем любая футболка покинет наше предприятие, мы проверяем внешний вид продукта, соответствие спецификациям, точность маркировки, полноту документации и целостность упаковки. Эта заключительная проверка выявляет проблемы, которые могли возникнуть во время производства или обработки. Результат: продукты доставляются в соответствии с вашими утвержденными требованиями, что позволяет избежать неожиданностей, которые задерживают установку и ухудшают графики проекта.
Количественный контроль
Каждый заказ перед отправкой подсчитывается и сверяется с упаковочным листом. Мы проверяем не только общее количество, но и правильность сочетания размеров и конфигураций. Отсутствие тройника или неправильный размер в поставке вынуждают монтажную бригаду прекратить работу. Наша проверка количества гарантирует, что ваш инвентарь соответствует вашему заказу, сохраняя при этом график установки.
Испытание механических характеристик
Когда проекты требуют структурной проверки, мы проводим нагрузочные испытания образцов тройников, чтобы подтвердить, что они соответствуют указанной безопасной рабочей нагрузке. Для критически важных применений — тяжелых силовых кабелей, длинных пролетов, сейсмических зон — эти испытания обеспечивают документальное подтверждение структурной надежности. Речь идет не о прохождении теста; речь идет о подтверждении того, что тройник будет работать в реальных условиях эксплуатации.
Проверка по требованию заказчика
Когда клиенты предоставляют конкретные чертежи, технические характеристики или стандарты проекта, мы включаем эти требования в наш план проверок. Будь то уникальная схема расположения болтов, нестандартная толщина покрытия или требования к документации для конкретного проекта, мы проверяем соответствие перед отправкой. Это снижает риск обнаружения несоответствий во время аудита проекта и гарантирует соответствие продуктов требованиям вашего контракта.




 Left Reducer Cable Ladder Rack