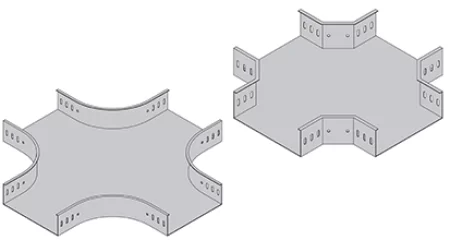
Подробное описание продукта: Вертикальный поперечный фитинг — фитинги для кабельных каналов
На этой странице описана вертикальная крестовина HULK Metal для систем кабельных коробов, четырехходовой соединительный элемент, который соединяет участки короба в вертикальной плоскости. В нем объясняется, что делает фитинг, варианты материала и отделки, стандарты и данные о нагрузках, которые вы можете проверить, рекомендации по выбору и поддержке, проверки установки, а также вопросы, которые оптовые покупатели задают перед заказом.
Что делает вертикальный поперечный фитинг и где он подходит
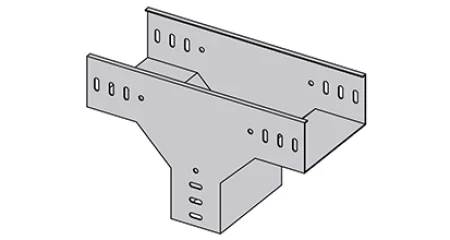
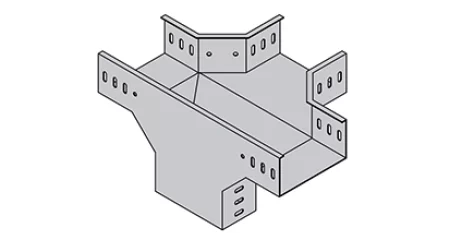
Вертикальный поперечный фитинг соединяет кабельный короб в четырех направлениях в одной точке, образуя четырехстороннее соединение, где основная трасса встречается с ответвлениями, которые поднимаются и опускаются в одном и том же переходе.
Системы кабельных коробов прокладывают силовые, управляющие и коммуникационные кабели через здания и предприятия. Прямые секции позволяют преодолевать большие расстояния. Фитинги обрабатывают все остальное: изменение направления, изменение уровня, ответвления и пересечения. В каталоге HULK Metal фитинги сгруппированы по функциям, которые они выполняют, и заявление о семействе прямое: «Фитинги для кабельных лотков предназначены для поддержки кабелей при их изменении направления». Вертикальный поперечный фитинг принадлежит к этому семейству. Он указан рядом с сопутствующим вариантом, вертикальным поперечным фитингом-b, а также горизонтальными крестовинами, вертикальными тройниками, вертикальными коленами и поворотными фитингами.
Функция лучше всего воспринимается на фоне горизонтального креста. Горизонтальный крест соединяет четыре трассы, лежащие в одной плоскости, распределяя кабели влево, вправо, вперед и назад на уровне пола. Вертикальный крест выполняет ту же работу в вертикальной плоскости: он соединяет сквозной участок с ветвями, которые поднимаются и опускаются, поэтому кабели могут продолжать прямо, подниматься и спускаться от одного и того же соединения. В отраслевых описаниях вертикальных поперечных фитингов от поставщика к поставщику используется один и тот же язык: они соединяют кабельные лотки в четырех направлениях и представляют собой компоненты заводского изготовления, изготовленные для перекрестков.
Где используется фитинг
Вертикальные кресты появляются везде, где магистральный маршрут должен распределять кабели по уровням. Наиболее распространенные позиции:
- Соединения пола стояка, где основная вертикальная часть шахты проходит через пол, а ответвления продолжаются вверх, вниз и горизонтально в одном фитинге.
- Мезонин и уровни платформы, где сквозной проход обслуживает оборудование выше и ниже этажа доступа.
- Точки распределения завода, где одна основная магистральная линия подводит кабели питания и управления к машинам на нескольких уровнях.
- Точки ответвления вала, где пучки кабелей разделяются внутри стояка без второй распределительной коробки.
- Коридоры смешанной высоты, в которых пролет должен продолжаться на одном уровне, а ветви поднимаются и опускаются рядом с несущими балками.
Общей особенностью является распространение. Перекрестные соединители существуют для создания ответвлений и распределения кабелей по нескольким пунктам назначения от основной магистральной линии. Если ответвление представляет собой только тройник, обслуживается одно направление; там, где ветка должна питаться как сверху, так и снизу, крестовина заменяет два сложенных друг на друга тройника и уменьшает количество соединений в маршруте.
Разветвление также является естественным местом для разделения кабелей. Кабели питания, управления и связи делят один короб и на четырехстороннем пересечении их пути встречаются. Крышки, барьеры и перегородки взаимодействуют с фитингом, поэтому чувствительные цепи остаются отделенными от силовых цепей через переход, а радиус разделителя соответствует радиусу фитинга, поэтому линия разделения не прерывается на изгибе. Покупатели проектов с большим объемом данных подтверждают требование к разделителю с помощью перекрестного заказа, а не дооснащают его на месте.
Таблица 1. Типичные положения применения вертикального поперечного фитинга.
| Местоположение |
К чему он присоединяется |
Дизайн в фокусе |
| Соединение этажей стояка | Сквозной вал плюс поднимающиеся и опускающиеся ветви | Расстояние между вертикальными опорами, собственная нагрузка троса |
| Мезонин | Основное питающее оборудование сверху и снизу | Радиус изгиба, трассировка ответвлений |
| Точка распределения завода | Одна магистральная линия к машинам на нескольких уровнях | Сегрегация, установка крышки, фиксатор кабеля |
| Точка разветвления вала | Вертикальный пучок разделен внутри стояка | Крепление кронштейна, допуск на посадку |
| Коридор разной высоты | Прогон с повышающими и понижающими ветвями | Зазор возле конструкции, измерение на месте |
Чем он отличается от других фитингов в каталоге
В каталоге соединения разделены по плоскостям и количеству участков. Горизонтальные тройники и крестовины разбросаны на виде в плане. Вертикальные тройники разделяют трассу в вертикальной плоскости на два направления. Вертикальные изгибы меняют уровень без разветвлений. Редукторы изменяют ширину. Вертикальный поперечный фитинг представляет собой четырехстороннюю версию вертикального тройника: он питает сквозной участок, а также восходящую и опускную ветви от одного компонента. Покупатели, работающие со стояками, часто заказывают крестовину вместе с сопутствующим фитингом Вертикальная крестовина-b, если на чертеже зеркально отражены соединения соседних валов.
Выбор тройников, расположенных друг над другом, является решением совместного подсчета. Два тройника, расположенных вплотную друг к другу, создают два соединения, два комплекта крепежа и две потенциальные точки утечки в линии покрытия. Один крест создает одно соединение. В местных руководствах по локализации кабелей подчеркивается, что повороты, ответвления и пересечения концентрируют нагрузку, и что переходы должны быть усилены, а не собраны из подручных деталей, поэтому существуют перекрестные фитинги заводского изготовления.
Соединение с прямыми секциями и другими фитингами
Крест работает только тогда, когда он четко соединяется с проходами вокруг него. Прямые секции металлических коробов HULK имеют каталожные номера, основанные на ширине и высоте, например HM-S4-T1-01A-100400 для секции 100 x 400 мм, а фитинги заказываются так, чтобы они соответствовали той же ширине и высоте, что и соседние секции. Прямые секции системы соединяются с помощью соединительных пластин, и в каталоге отмечается, что указанные номинальные нагрузки не зависят от местоположения соединительной пластины, поэтому номинальная нагрузка выдерживается независимо от того, падает ли соединение рядом с опорой или вдали от нее.
Промышленная практика использования фитингов специальной формы одинакова со стороны соединения: компоненты имеют предварительно пробитые отверстия, совместимые со стандартными комплектами крепежа, поэтому четыре ножки выравниваются и скрепляются болтами без сверления на месте. Четырехходовая конструкция интегрируется с прямыми лотками, коленами и тройниками и поддерживает установку на стене, на подвесе или на кронштейнах. Крышки, перегородки и перегородки соединяются с фитингами, чтобы разделить силовые и сигнальные цепи, а также защитить кабели в местах соединения, где пути кабелей пересекаются и трутся о края.
Почему соединение требует правильного монтажа
Соединение концентрирует кабели. Четыре ветки сходятся на перекрестке, поэтому фитинг несет на себе совокупный вес приближающихся пучков, поворотные силы ветвей и вертикальную собственную нагрузку любых стояков. Направляющие фитинги в системах кабельных лотков спроектированы так, чтобы поддерживать радиус изгиба кабеля и непрерывность системы в этих точках. Четырехстороннее пересечение обеспечивает надежное перекрестное соединение, которое позволяет соединить несколько участков лотков, обеспечивая прочность и устойчивость. Вырезание креста из прямого участка на месте удаляет эту конструкцию и оставляет острые края, порезы без покрытия и разрыв непрерывности линии покрытия.
Полевые рекомендации по переходам лотков одинаковы в отношении армирования: более близкое расстояние между опорами, расположение опор в шахматном порядке в зонах стыков и усиление самого перехода выравнивают распределение нагрузки вокруг соединения. Именно поэтому крест указан вместе с его кронштейнами и прижимными зажимами, а не как деталь, которая прибывает и подвешивается к чему-либо, находящемуся поблизости.
Практическое правило для вертикального креста такое же, как и для любого фитинга этого семейства: перед заказом подтвердите ширину и высоту короба, направление движения кабеля и расположение ответвлений, а также укажите крышку, барьеры и фурнитуру из того же материала и той же серии отделки, что и прямые. Ответьте на эти точки на рисунке, и перекресток станет надежным пунктом распределения, а не первой неудачей на маршруте.
Материалы, отделка и защита от коррозии
Материал задает прочность соединения; отделка определяет, как долго эта прочность сохранится в окружающей среде вокруг стояка или производственного этажа.
Номера по каталогу HULK Metal начинаются с кода материала, и каждый фитинг, включая вертикальный крест, доступен в тех же вариантах материала, что и прямые секции. Сопоставление перекрестка с прямыми имеет большее значение, чем какое-либо отдельное свойство материала, потому что здесь встречаются четыре участка, и несовпадение на стыке создает самое слабое место на маршруте. В этом разделе рассматриваются четыре каталожных материала, четыре семейства антикоррозионных поверхностей, а также влияние окружающей среды на выбор.
Варианты материалов: Q, S4, S6 и A
Код материалов по каталогу: Q для мягкой стали, S4 для нержавеющей стали 304, S6 для нержавеющей стали 316 и A для алюминия. Низкоуглеродистая мягкая сталь используется по умолчанию для большинства работ по прокладке коробов. Это высококачественная мягкая сталь с содержанием углерода, как правило, ниже 0,25%, что обеспечивает ее свариваемость и формуемость, обеспечивает хорошее соотношение прочности и веса для тяжелых кабельных нагрузок и позволяет снизить стоимость стандартной внутренней установки. Его структурная целостность сохраняется при стандартных рабочих температурах и допускает все четыре антикоррозионных покрытия.
Нержавеющая сталь марок 304 и 316 повышает коррозионную стойкость на уровне сплава, а не за счет покрытия. Материал образует пассивный оксидный слой, который самовосстанавливается, не требует внешнего покрытия и сохраняет свой внешний вид при высоких температурах. В марку 316 добавлен молибден, который повышает устойчивость к хлоридам, а независимые сравнения рекомендуют 316L для прибрежных, морских и химических сред, классифицированных как C4 или C5 по ISO 12944. Нержавеющая сталь подходит для чистых помещений и пищевой промышленности, поскольку поверхность непористая и легко чистится, а также не требует повторного покрытия после резки в полевых условиях, что важно для соединения, которое может быть изменено при установке новой машины.
Алюминиевые фитинги изготавливаются с высокой точностью из высококачественных сплавов, обычно 6061-T6 или 6063-T5. Алюминий весит примерно на 65 % меньше, чем сталь, что снижает затраты на погрузочно-разгрузочные работы и снижает нагрузку на опоры, несущие соединение. Он образует естественный оксидный слой, который ограничивает дальнейшую коррозию, немагнитен, хорошо проводит тепло и электричество и остается стабильным по размерам при термических изменениях. Для маршрутов, где вес или магнитные свойства имеют значение, практичным выбором является алюминий. Стекловолокно указано как доступная альтернатива в том же документе по выбору материала для применений, требующих неметаллической конструкции.
Решение о покупке редко основывается на том, что один материал лучше другого. Речь идет об окружающей среде. Для помещений класса C1–C2 подходят как оцинкованная сталь, так и нержавеющая сталь. В C3 оцинкованная сталь остается жизнеспособной при наличии плана проверки. В прибрежных или химических условиях C4-C5 нержавеющая сталь, особенно 316L, обеспечивает заметно больший срок службы, поскольку ионы хлорида быстрее разрушают цинковые покрытия, а края и болтовые соединения подвергаются коррозии в первую очередь.
Семейство поверхностей 1: электрооцинкование (EG)
EG, или предварительно оцинкованный, применяется на этапе листа. Электрохимический процесс наносит на поверхность стали тонкий однородный слой цинка, обычно толщиной 8–25 микрон, с каталожной плотностью покрытия 40, 80 или 275 г/м2. Поверхность блестящая и гладкая, первоначальная стоимость ниже, чем при горячем цинковании, а тонкое покрытие выдерживает сварку после нанесения покрытия. Компромисс – долговечность. В морском климате предварительно оцинкованные элементы окисляются гораздо раньше, чем изделия, подвергнутые горячему погружению, а кромки реза и сварные швы остаются открытыми, поскольку покрытие было нанесено до формовки. EG — разумный выбор для контролируемых помещений, где стоимость является приоритетом, а не для соленого воздуха.
Семейство поверхностей 2: горячеоцинкованное (HDG)
HDG наносится после изготовления. Готовая деталь погружается в ванну с расплавленным цинком при температуре около 450°С, в результате чего вместо поверхностного слоя образуется металлургически связанный слой сплава цинка и железа. Толщина по каталогу HULK Metal составляет 45, 65 и 85 микрон, а вес покрытия при этом увеличивается примерно на 600 г/м2. Поскольку после формования деталь окунается, цинк достигает внутренних поверхностей, углублений и кромок четырехсторонней конструкции, которые не проходят предварительное цинкование. Спецификации покрытия для систем оцинкованных лотков обычно ссылаются на ASTM A653 для покрытия листов и ASTM A123 для горячеоцинкованных готовых изделий, а ванна расплавленного цинка образует металлургическую связь со сталью.
Цифры – залог репутации. При испытаниях в соляном тумане ASTM B117 горячеоцинкованные изделия выдерживали до 2000 часов без следов коррозии, в то время как предварительно оцинкованные конструкции начали окисляться гораздо раньше. Полевые данные, полученные в условиях высокой влажности и морского климата, показывают, что срок службы горячеоцинкованных кабельных лотков составляет 15–20 лет, а не 5–7 лет для предварительно оцинкованных элементов. Слой цинка также обеспечивает катодную защиту: цинк жертвенно разъедает и защищает открытую сталь на кромках разреза. Вот почему HDG является стандартным решением для пробежек на открытом воздухе, в промышленных средах от умеренной до агрессивной и в любых местах, где на перекрестке будет непогода.
Семейство поверхностей 3: цинк-алюминиево-магниевое покрытие (ZAM)
ZAM — это современное металлическое покрытие с номинальным составом 94 % цинка, 4,5 % алюминия и 1,5 % магния, наносимое непрерывным процессом горячего погружения. Магний обеспечивает эффект самовосстановления поврежденных участков и придает ZAM примерно в три-пять раз большую коррозионную стойкость, чем при обычном цинковании, с высокими характеристиками на срезанных и обрезанных кромках. Плотность покрытия по каталогу составляет 80 или 275 г/м2.
Стоимость примерно на 15–30 % выше, чем стандартное цинкование, а база обработки меньше, но для прибрежных и морских сред ZAM является рекомендуемым вариантом обновления в каталоге. По данным документа HULK Metal о материале, срок службы ZAM составляет 40–80 лет для прибрежных и морских условий, 35–60 лет для агрессивных промышленных атмосфер и 30–50 лет для химических перерабатывающих предприятий. Покупателям, прокладывающим большие пролеты на открытом воздухе или вблизи засоленных участков, следует сопоставить премию с увеличенным интервалом технического обслуживания.
Семейство поверхностей 4: порошковое покрытие (ПК)
При порошковой окраске сухой порошок наносится электростатически и отверждается при температуре 180-200 C в течение 15-20 минут, образуя декоративную и защитную пленку без летучих органических соединений. HULK Metal предлагает ПК с индивидуальным цветом, поэтому эта отделка является обычным решением для архитектурных проектов, прокладки кабелей с цветовой кодировкой и интерьеров, где виден короб.
ПК устойчив к сколам, царапинам и выцветанию лучше, чем краска, но необходимо указать два ограничения. Пленка может размягчаться при температуре выше примерно 80 C и не обеспечивает защитной защиты в случае повреждения пленки, поэтому поцарапанный фитинг с порошковым покрытием в агрессивной среде требует ремонта, а не самозащиты. Подготовка основания перед нанесением покрытия определяет, как долго прослужит отделочное покрытие, поэтому ПК, нанесенный на заводе на предварительно обработанную сталь должным образом, ведет себя иначе, чем краска, нанесенная в полевых условиях.
Отделка и окружающая среда: сравнительная таблица
Документ о материале HULK Metal объединяет выбор отделки в таблицу окружения. В нем перечислен универсальный выбор и альтернативы для каждого класса воздействия с типичным сроком службы. Покупатели могут использовать его в качестве первого прохода перед обращением на завод:
Таблица 2. Выбор отделки в зависимости от окружающей среды и ожидаемого срока службы (документ по материалам HULK Metal).
| Окружающая среда |
Универсальный выбор |
Альтернативные варианты |
Номинальный срок службы |
| В помещении/сухой | Порошковое покрытие | Гальванизация | 15-25 лет |
| Открытый / умеренный | Горячее цинкование | Покрытие ZAM | 25-50 лет |
| Морской/прибрежный | Покрытие ZAM | HDG + порошок | 30-60 лет |
| Индустриальный / агрессивный | Горячее цинкование | Дуплексные системы | 25-40 лет |
| Архитектурный | Порошковое покрытие | Пре-Гал + Порошок | 15-30 лет |
| Инфраструктура | Горячее цинкование | Покрытие ZAM | 30-75 лет |
Климат корректирует эти базовые числа. Тропические и влажные места сокращают ожидаемую жизнь на 15-25%, городская и загрязненная атмосфера - на 20-30%, а арктические условия - на 10-15% из-за термоциклирования. Пустынный и засушливый климат добавляют 10–20%, а сельские или экологически чистые места — 15–25%. Не менее большие колебания имеет и техническое обслуживание: регулярный осмотр и чистка продлевают срок службы на 20-30%, а своевременный ремонт повреждений добавляет 25-40%.
Аппаратное обеспечение, периферийные устройства и соответствие системе
Фитинги защищены настолько, насколько защищен их самый слабый компонент. Оцинкованные системы требуют оцинкованного оборудования; Нержавеющие системы нуждаются в крепеже из нержавеющей стали. Стандарты для металлических кабельных лотков предусматривают защиту гаек и болтов от коррозии, а в руководстве по выбору поставщиков нержавеющие короба с обычными креплениями и наружные оцинкованные участки с внутренними кронштейнами считаются двумя повторяющимися ошибками, связанными с коррозией. На вертикальном кресте при доставке ящиков следует проверить открытые кромки среза, комплект крепежа и зажимы крышки.
Для высококоррозионных сред системы лотков с покрытием добавляют опцию, выходящую за рамки четырех семейств отделок: покрытие из ПВХ, наносимое в псевдоожиженном слое или электростатическим распылением, обычно толщиной около 15 мил плюс-минус 5 мил, на очищенную и загрунтованную поверхность. В том же руководстве отмечается, что ПВХ не рекомендуется в качестве покрытия оцинкованного лотка, поскольку шероховатая поверхность и выбросы газов вызывают образование пустот и проблемы с адгезией. Модификация в полевых условиях меняет картину для каждой отделки: резка оцинкованного фитинга на месте обнажает сталь в месте разреза, а системы горячего погружения обычно требуют ремонта цинком после модификации в полевых условиях с использованием спрея, обогащенного цинком, в качестве стандартной подкраски.
Предупреждение: никогда не смешивайте семейства отделок на одном стыке. Оцинкованная крестовина, прикрепленная к прямой нержавеющей стали с помощью крепежа из углеродистой стали, создает в месте соединения гальваническую коррозионную ячейку. Укажите фитинг, крепеж и зажимы крышки из того же материала и той же группы отделки, что и соседние секции.
Стандарты, номинальная нагрузка и проверяемые данные
Цифры, которые покупатель может проверить на вертикальном кресте, — это стандарт испытаний под нагрузкой, заявление о допуске и конверт для настройки. Код каталога указывает материал, тип, размер и поверхность.
Соединительный фитинг покупается по данным, а не по внешнему виду. В этом разделе излагаются стандарты, лежащие в основе диаграмм нагрузок, стандарты, в соответствии с которыми спроектирована система, а также данные, публикуемые HULK Metal для фитингов для коробов. Если в каталоге не публикуется значение для этого варианта, специфичное для продукта, об этом говорится на странице, а не заимствовано число из другого фитинга.
Стандарт нагрузки: DIN EN IEC 61537
HULK Metal публикует диаграммы нагрузки на кабельные каналы с прямой ссылкой: номинальные нагрузки тестируются в соответствии со стандартом DIN EN IEC 61537. В соответствии с этим стандартом значение нагрузки q представляет собой равномерно распределенную нагрузку, а диаграмма распределения нагрузки в каталоге показывает протестированную схему опоры: конечные пролеты 0,8 x L вокруг полного пролета L в середине, что отражает то, как лотки фактически поддерживаются в поле.
В каталог добавлено особое примечание относительно фитингов и точек соединения: указанные номинальные нагрузки не зависят от расположения соединительной пластины. Проще говоря, перемещение соединения по прогону не снижает номинальную нагрузку при условии, что установка соответствует заявленной схеме опоры.
IEC 61537, опубликованный в Европе как EN 61537, является эталоном для аттестации продуктов для прокладки кабелей. Программа испытаний охватывает механическую прочность, электрическую непрерывность, электропроводность, устойчивость к коррозии, огнестойкость и ударопрочность. Фитинг, соответствующий стандарту, проверен на более чем статическую нагрузку; его поведение было проверено в составе заземленной, защищенной от коррозии системы поддержки кабелей. Независимые поставщики публикуют диаграммы нагрузок в соответствии с одним и тем же стандартом, обычно ссылаясь на IEC 61537, пункт 10.3.3, тест типа III, поэтому указанные номиналы разных поставщиков можно сравнивать на одной и той же основе.
Для вертикального креста практическое толкование таково: соединение разделяет основу нагрузочных испытаний прямых участков, которые оно соединяет. Если в спецификации проекта указан стандарт DIN EN IEC 61537, то диаграммы нагрузки в каталоге для соответствующей секции короба являются справочными данными для всей трассы, включая крест.
Сопутствующие стандарты и их содержание
IEC 61537 является центром картины стандартов, но вертикальный перекрестный проект затрагивает несколько других документов. NEMA VE1 определяет металлические кабельные лотки и соответствующую арматуру для использования в соответствии с Канадскими электротехническими нормами и национальными электротехническими нормами, а NEMA VE2 охватывает практику установки. В Соединенных Штатах статья 392 Национального электротехнического кодекса касается систем кабельных лотков, а лотки, внесенные в список UL, сертифицированы в соответствии с требованиями NFPA 70 и NEMA VE1.
BS 4678 — это британская стандартная серия кабельных коробов; В части 1 описываются размеры, конструкция и устойчивость короба со стальной поверхностью, а в части 2 — короба под полом. Классификация коррозионной среды основана на стандарте ISO 12944, в котором атмосферы ранжируются от C1 до C5. Завод HULK Metal сертифицирован по стандарту ISO 9001, который регулирует систему качества при производстве и проверке, а не на самом тестировании продукции.
Таблица 3. Стандарты, указанные в данных этого продукта, и их область применения.
| Стандартный |
Область |
Отношение к этому фитингу |
| DIN EN IEC 61537 | Системы кабельных лотков и лестниц для прокладки кабелей: требования и методы испытаний | Источник диаграмм нагрузки металла HULK (тестирование UDL) |
| NEMA VE 1 | Системы металлических кабельных лотков и сопутствующая арматура | Классификация фитингов и нагрузочные испытания для проектов NEC/CEC |
| NFPA 70 (NEC), статья 392 | Требования к установке кабельного лотка в Национальных электротехнических нормах и правилах | Соответствие лотка и фитингов UL |
| NEMA VE 2 | Инструкции по установке кабельного лотка | Расстояние между опорами, компенсаторы, прижимные хомуты |
| BS 4678-1/-2 | Стальной кабельный короб: размеры, конструкция, коррозионные испытания | Требования к размерам и коррозии, специфичные для магистралей |
| ISO 12944 | Класс защиты от коррозии C1-C5 | Выбор материала и отделки под атмосферу объекта |
| ISO 9001 | Системы менеджмента качества | Заводской процесс контроля качества продукта |
Чтение кода каталога металлов HULK
HULK Metal идентифицирует детали короба с помощью структурированного кода. Узор — это марка, материал, тип, изделие, спецификация и поверхность. Примером из руководства по коду является HM-Q-P-01A-10060-E80, который читается как HULK Металл, низкоуглеродистая сталь, перфорированный лоток, прямое сечение, ширина 100 мм и высота 60 мм, предварительно оцинкованный плотностью 80 г/м2. Замена типового сегмента на Т обозначает деталь как кабельный короб, а сегмент изделия называет фитинг: 03А — горизонтальный тройник, 04А — горизонтальный крестовик, 02Е и 02F — вертикальные наружные и внутренние отводы, а 05А — нестандартные колена, изготовленные по чертежам.
Вертикальный поперечный фитинг является новым дополнением к семейству фитингов, и в печатной таблице кодов ему еще не присвоен специальный код продукта. Это факт опубликованного каталога, а не пробел в процессе заказа: завод принимает чертежи по индивидуальному заказу, а вертикальный крест, заказанный с чертежом, содержит букву материала, букву Т для короба, спецификацию ширины и высоты и код поверхности, а геометрия соединения определяется на чертеже. Пример кода каталога по-прежнему показывает, как работают сегменты идентификаторов:
Даже без специального кода идентичность заказа является полной: префикс HM обозначает марку, буква материала обозначает металл, буква T обозначает семейство короба, спецификация обозначает ширину и высоту, а код поверхности обозначает отделку. На чертеже указана геометрия соединения, расположение ответвлений и любой нестандартный радиус. Покупатель, отправляющий эту информацию, получает деталь, соответствующую маршруту; покупатель, который отправляет только название продукта, оставляет геометрию открытой.
Таблица 4. Сегменты каталожных кодов арматуры для кабельных коробов.
| Сегмент кода |
Значение |
Доступные значения |
| Бренд | Производитель | ХМ |
| Материал | Основной материал | Q, A, S4, S6 |
| Тип | Семейство продуктов | T (кабельный короб) |
| Продукт | Фитинг или секция | 01A, 02A-02F, 03A-03C, 04A, 05A |
| Спецификация | Ширина и высота (мм) | e.g., 10060 = 100 x 60 |
| Поверхность | Антикоррозийное покрытие | E40, E80, H45, H65, H85, Z80, Z275, ПК |
Габаритные размеры и допуски
Материалы для металлоконструкций HULK указаны в каталоге: ширина лотка 50-1200 мм, высота 10-200 мм, толщина 0,5-3,0 мм. Доступны модели складных кромок от T1 до T6, а тип края может быть изменен по запросу. То же самое касается и фурнитуры: изделия любых характеристик и размеров могут быть изготовлены по индивидуальному заказу, принимаются чертежи по индивидуальному заказу.
Опубликованы два допуска, которые следует проверять на соответствие поступающим товарам: допуск на сырье составляет +/- 0,05 мм, а допуск на размер продукта составляет +/- 2 мм. Эти цифры имеют значение для соединительного фитинга, поскольку все четыре опоры должны совпадать с прямыми секциями, обработанными по одной и той же оболочке. Когда чертеж объекта определяет расположение ответвлений, завод перед производством проверяет геометрию на чертеже, поэтому поставляемая деталь соответствует маршруту, а не догадке.
Значения радиуса и угла переходов соединений подтверждаются по чертежу для каждого заказа. Семейство изгибов в этом каталоге предлагает варианты радиусов от 100 мм до 900 мм с R300 в качестве стандартной основы расчета, и та же логика радиуса применяется к переходам через крест: самый большой кабель в ответвлении задает минимальный радиус, и планировка объекта должна ему соответствовать. Нестандартный радиус просто рисуется и подтверждается перед производством.
Что показывают данные нагрузки по прямому сечению
Прямые секции короба несут заявленные безопасные рабочие нагрузки и вес на метр, которые определяют контекст нагрузки для фитингов вокруг них. Например, секция 400 x 100 мм имеет заявленную SWL 226 Н/м при 9,73 кг/м, секция 800 x 100 мм выдерживает 279 Н/м при 20,02 кг/м, а секция 400 x 50 мм выдерживает 138 Н/м при 8,16 кг/м. Соединения переходят между секциями, рассчитанными на основе одной и той же диаграммы нагрузок, поэтому трасса проектируется как система, а не как независимые части.
Прочитайте таблицу правильно. Опубликованный SWL представляет собой нагрузку на кабель при указанной схеме опоры, а не общий предел веса фитинга и всего, что на нем свисает. При расчете системы суммируется вес короба, фитингов и кабелей, а затем сравнивается результат с таблицей для выбранного расстояния между опорами. Это число проверяет инженер-проектировщик, и именно поэтому соединение и его кронштейны являются частью того же расчета, что и прямые.
Значения для вертикального креста, которые не публикуются в каталоге, такие как специальный каталожный номер, стандартная таблица размеров или фиксированные углы для четырех опор, здесь не указаны и не взяты из однородных таблиц фитингов. Если проекту нужны эти данные для тендера или аудита, завод предоставляет их по запросу. Каждое число, указанное в этом разделе, взято из опубликованного каталога или информационного бюллетеня компании, поэтому его можно с уверенностью указывать в спецификации.
Контрольный список при сравнении предложений: подтвердите стандарт, указанный в таблице нагрузок (DIN EN IEC 61537), заявление о допуске (+/-0,05 мм необработанный материал, +/-2 мм продукт), конверт для индивидуальной настройки и полный каталожный код, включая поверхность. Если что-либо из этого отсутствует в предложении, запросите это перед заказом.
Выбор правильного вертикального креста для вашего маршрута
Выбор начинается с трассы, а не с фитинга. После того как известны расположение ответвлений и требования к изгибу кабеля, выбор креста выполняется в несколько шагов.
Руководства по промышленной установке дают одну и ту же первую инструкцию: с самого начала определите трассу кабеля, включая повороты, ответвления и перепады высот. Используйте колена для поворотов, тройники для разветвлений и крестовины в местах пересечения четырех направлений и убедитесь, что каждый фитинг соответствует размеру и типу основного лотка. Для вертикального креста это означает подтверждение ширины и высоты короба, расположения ответвлений над и под местом соединения, а также наибольшего радиуса изгиба кабеля в пучке.
Четырёхстороннее соединение, два тройника или сложенные колена?
Первое решение заключается в том, действительно ли маршрут нуждается в пересечении. Вертикальный крест служит сквозным проходом, а также восходящей и нисходящей ветвями в одной точке. Если нужна только одна ветка, подойдет вертикальный тройник. Если маршрут на некотором расстоянии идет вверх, а затем вниз, два поворота с короткой прямой между ними могут лучше соответствовать зданию, чем перекресток. Крест занимает свое место, когда три или четыре направления кабеля действительно сходятся в одной точке: соединение стояка на этаже, мезонинная распределительная точка или уровень завода, где основная магистраль питает оборудование выше и ниже.
Количество соединений является решающим фактором. Два тройника, примыкающие друг к другу, создают два соединения, два комплекта крепежа и два места, где может протекать линия покрытия или смещаться посадка. Один кросс создает одно соединение с одним набором интерфейсов. Рекомендации по удержанию кабеля на местах последовательны: повороты, ответвления и пересечения концентрируют нагрузку, а переходы должны быть усилены, что и обеспечивает крестовина заводского изготовления по сравнению с импровизированной сборкой на площадке. Четырехстороннее пересечение также дает системе одну точку прочности и устойчивости, когда соединяются несколько участков вместо нескольких более слабых соединений, которые могут работать друг против друга.
Таблица 5. Рекомендации по выбору маршрута для вертикального соединения.
| Условие маршрута |
Рекомендуемый компонент |
Причина |
| Насквозь плюс подъем и опускание в одной точке | Вертикальная крестовина | Один перекресток, одна линия прикрытия, обслуживаются четыре направления |
| Сквозной прогон плюс одна ветвь | Тройник вертикальный | Нет неиспользуемой ножки, более простая крышка и опора |
| Шаг вверх и вниз на расстояние | Два вертикальных изгиба плюс прямой | Радиус изгиба сохранен, концентрация стыков отсутствует |
| Зеркальные соединения на сдвоенных валах | Крестовина-a и крестовина-b | Пара рук сохраняет согласованность обоих соединений |
Радиус изгиба: соответствие кабелям, а не чертежу
Переходы через разветвление — это места, где кабели с наибольшей вероятностью будут перегнуты. Основное правило простое: радиус изгиба лотка или короба никогда не должен быть меньше наибольшего радиуса изгиба кабеля внутри него. В опубликованных руководствах по фиксированной проводке минимальный внутренний радиус изгиба определяется как коэффициент диаметра кабеля, причем этот коэффициент зависит от конструкции кабеля:
Таблица 6. Минимальные коэффициенты внутреннего радиуса изгиба для кабелей с фиксированной проводкой (рекомендации BEAMA).
| Конструкция кабеля |
Общий диаметр |
Коэффициент радиуса |
| Термореактивные или термопластичные, круглые проводники, небронированные | До 10 мм | 3 (2 для 2-ядерных) |
| Термореактивные или термопластичные, круглые проводники, небронированные | 10-25 мм | 4 (3 для 2-ядерных) |
| Термореактивные или термопластичные, круглые проводники, небронированные | Более 25 мм | 6 |
| Бронированный, любой | Любой | 6 |
| Сплошные алюминиевые или фасонные медные проводники | Любой | 8 |
| Минеральная изоляция | Любой | 6 медных оболочек |
Если в комплекте имеется оптоволокно или чувствительные схемы управления, паспорт кабеля всегда выигрывает у чертежа. Семейство изгибов в этом каталоге предлагает варианты радиуса от 100 мм до 900 мм с R300 в качестве стандартной основы расчета, а вертикальные перекрестные переходы должны быть указаны по той же логике радиуса: самый большой кабель в ответвлении задает минимальный радиус, и планировка объекта должна ему соответствовать. Если пространство не соответствует радиусу, необходимому для кабелей, необходимо изменить маршрут, а не радиус изгиба кабеля.
Растягивание, опоры и нагрузка на стыке
Соединение концентрирует вес. К крестовине подходят четыре трассы, а вертикальные опоры несут собственную нагрузку кабеля вниз через фитинг. Практика поддержки отражает это. Для горизонтальных пролетов общий пролет опор составляет 1,5-3 м; для вертикальных пролетов фиксированное расстояние не должно превышать 2 м, а на поворотах, тройниках и стыках требуются дополнительные кронштейны. Разница по высоте между двумя соседними кронштейнами по горизонтали должна оставаться в пределах около 10 мм, чтобы место соединения не конфликтовало с соседями.
На стенах шахты вертикальные опорные кронштейны крепятся к бетонной конструкции с помощью прочных дюбелей, поскольку они несут полную вертикальную собственную нагрузку кабельного пучка. Соединительные соединения в идеале должны располагаться между опорой и четвертью пролета, а прижимные или направляющие зажимы фиксируют лоток к опорам, чтобы тепловые движения и вибрация не раздвигали соединение.
Тепловые механизмы относятся к тому же обзору. Металл расширяется и сжимается в зависимости от температуры, а в жарком климате компенсаторы рекомендуется устанавливать примерно через каждые 30 м прямого участка, чтобы избежать деформации швов. Крест между двумя длинными участками находится в точке, где происходит накопление теплового роста с обоих направлений, поэтому план расширения следует составить до того, как положение соединения будет заморожено.
Протяжка кабеля заслуживает отдельной статьи. При горизонтальных изгибах и вертикальных натяжениях кабели обычно прокладывают через ролики или шкивы, чтобы обеспечить минимальный радиус изгиба. Эти ролики должны быть прикреплены к конструкционной стали, а не к кабельному лотку, поскольку при длительном и тяжелом натяжении на шкив воздействует большая сила. Если потянуть вниз горизонтальные ролики, это повредит и кабель, и лоток, поэтому план натяжения является частью конструкции соединения, а не второстепенной мыслью.
Непрерывность, разделение и покрытия
Во многих установках металлические короба служат в качестве путей заземления, и крест должен сохранять этот путь нетронутым на всех четырех опорах. Практические рекомендации заключаются в проверке непрерывности соединения перед загрузкой кабелей: измерьте расстояние между секциями лотка с помощью мультиметра, ожидайте, что показания будут близки к нулю, следуйте инструкциям производителя по соединению и задокументируйте результат. Фитинг с покрытием на стыковых поверхностях может нарушить путь, поэтому непрерывность проверяется на собранном участке, а не в перечне деталей.
Детали соединения имеют такое же значение, как и тест. В записях о дефектах на местах указаны отсутствующие соединительные перемычки, перемычки неправильного размера или цвета, перемычки, имеющие общее отверстие для болта разъема вместо специального отверстия для заземления, а также шайбы, установленные в неправильном порядке. Перемычка должна располагаться на внешней стороне соединительной пластины у собственного заземляющего отверстия с правильной последовательностью шайб, чтобы соединение было механически надежным и электрически повторяемым.
Сегрегация — второе системное требование. Крышки, перегородки и перегородки соединяются с фитингами специальной формы, поэтому силовые и сигнальные цепи остаются разделенными, а кабели остаются защищенными в местах пересечения путей. При заказе креста соответствующая крышка и любой разделитель должны находиться в одной строке заказа; соединение без крышки оставляет точку пересечения открытой именно в том месте, где кабели трутся о края.
Превращение выбора в заказ
Последний этап выбора — документирование. В заказе должен быть указан полный каталожный код, материал и отделка, расположение ответвлений, радиус каждого перехода, требования к крышке и идентификатор варианта (фитинг-a или фитинг-b), если на объекте используются зеркальные соединения. Чертеж соединения с размерами — это самый быстрый способ получить правильно установленный фитинг, поскольку HULK Metal принимает индивидуальные чертежи, и геометрия соединения соответствует чертежу, а не предположениям. Покупатели, отправившие план маршрута вместе с расписанием кабеля, получают предложение, соответствующее сайту; покупатели, заказывающие только по списку деталей, оставляют риск на приемном пункте.
Для более крупных заказов подтверждение чертежа перед производством является самым дешевым доступным этапом обеспечения качества. Перед изготовлением детали завод просматривает чертежи клиентов, поэтому геометрия соединения, радиус, стиль кромки и отделка фиксируются на бумаге перед резкой стали. Этот единственный шаг позволяет выявить ошибки, которые при приемочном контроле могут быть обнаружены только после доставки детали.
Выбор в четырех строках: подтверждение ширины и высоты относительно прямых участков, подтверждение расположения ответвлений над и под соединением, подтверждение наибольшего радиуса изгиба кабеля и подтверждение класса окружающей среды для материала и отделки. Четыре ответа, затем заказ.
Установка, проверка и распространенные ошибки при покупке
Вертикальный крест либо выстраивается с первой попытки, либо становится самой затратной частью пробега. Разница заключается в осмотре перед установкой и нескольких проверках на приемном участке.
Полевой опыт использования фитингов для кабельных лотков однозначен: погрешности в размерах, несоответствие фитингов, неполные комплекты крепежа, повреждения покрытия, плохая сборка и неясные этикетки на связках часто остаются невидимыми до начала установки. Покупка не подтверждается количеством и комплектацией в упаковочном листе. В этом разделе описывается последовательность установки, контрольный список приемки, повторяющиеся дефекты, обнаруженные на соединениях, а также заводские доказательства качества, которые отличают надежного поставщика от торгового посредника.
Последовательность установки четырехстороннего разветвителя
Методическая последовательность обеспечивает правильность соединения и защиту кабелей:
Шаг 1
Проверьте схему маршрута на месте. Прежде чем поднимать что-либо на место, проверьте расположение ответвлений над и под местом соединения, направление движения кабеля и зазор вокруг всех четырех опор.
Шаг 2
Установите и выровняйте опорные кронштейны. Расстояние по вертикали не должно превышать 2 м, с кронштейном непосредственно на стыке, а горизонтальные прогоны - по направляющим пролетам 1,5-3 м. Сохраняйте разницу высот соседних кронштейнов в пределах примерно 10 мм.
Шаг 3
Предложите крест прямым участкам без применения силы. Предварительно пробитые отверстия должны совпадать с рисунком прилегающей фурнитуры на всех четырех ножках; если фитинг не сидит заподлицо, остановитесь и еще раз проверьте порядок, не загибайте секцию на место.
Шаг 4
Закрепите болтами соединительные соединения и установите прижимные или направляющие зажимы на опоры. Расположите стыковые соединения между опорой и четвертью точки пролета, где это позволяет компоновка.
Шаг 5
Установите крышку и все разделители так, чтобы линия крышки была непрерывной на месте соединения, затем проверьте линию барьера через изгиб на предмет разделения мощности и сигнала.
Шаг 6
Проверьте непрерывность соединения на всех четырех опорах перед нагрузкой кабелей, затем проложите кабели с достаточным провисом, чтобы ответвления следовали за радиусом крепления без натяжения.
Шестой шаг важнее, чем кажется. Кабели, туго натянутые на изгибах, вертикальных перепадах или смещениях, могут повредить проводники или изоляцию, которые не будут видны снаружи. Придайте пучку кабелей естественный радиус в месте соединения и закрепите вертикальные ножки так, чтобы вес висел на опорах, а не на фитинге.
Контрольный список приемки и заводской проверки
Приведенные ниже проверки основаны на руководстве по полевым проверкам проектов кабельных лотков. Запускайте их в приемном отсеке, а не после того, как строительные леса исчезнут:
Таблица 7. Контрольный список приема арматуры короба, включая вертикальный крест.
| Проверьте |
На что обратить внимание |
Пример сбоя |
| Размеры | Ширина, высота и геометрия ножек в пределах допуска на изделие +/- 2 мм | Одна нога не попадает в прямой участок из-за видимого зазора |
| Подходящий фитинг | Тот же материал, поверхность и ширина/высота, что и у прямых | Фитинг-b доставлен для чертежа фитинга-a |
| Комплект крепежа | Полное оборудование, правильное семейство материалов | Карбоновые болты на направляющей из нержавеющей стали |
| Покрытие | На отделке нет царапин, сколов или оголенных краев. | Крест HDG с поврежденным краем, видна необработанная сталь |
| Подгонка | Отверстия для болтов совпадают с расположенными рядом крепежными деталями на всех четырех ножках | Необходимо бурение на месте соединения, чтобы закрыть перекресток |
| Ярлыки | Код каталога соответствует заказу, комплекты четко обозначены | Два одинаковых ящика с нечитаемыми бирками |
Повторяющиеся дефекты, обнаруженные на соединениях
Записи о дефектах установки для систем кабельных лотков указывают на те же проблемы вокруг соединений. Каждый проверяется за несколько секунд на месте:
Отсутствует или неправильно установлена соединительная перемычка.
Перемычка отсутствует, имеет неправильный размер или цвет или установлена не на той стороне соединения. Для стыков неоцинкованных лотков требуются клеевые перемычки; оцинкованные соединения проверяются на соответствие проекту.
Перемычка разделяет отверстие для болта разъема.
Соединительная перемычка должна использовать специальное отверстие для заземления на внешней стороне соединительной пластины, а не то же отверстие, что и соединительный болт.
Шайбы в неправильном порядке.
Зажимные и плоские шайбы, установленные в неправильной последовательности, снижают механическую прочность соединения и со временем ослабляются.
Соединительные пластины обратной установки.
Установка пластины назад снижает прочность соединения и занимает внутреннее пространство кабеля, что может привести к появлению царапин на оболочке кабеля во время прокладки. Пластина должна плотно прилегать к лотку.
Неправильная или неправильная установка.
Квадратное соединение передает нагрузку на крышки и кабели. Перед затягиванием выровняйте кронштейны.
Отсутствуют компенсаторы.
Длинные прогоны без обеспечения расширения деформируются в местах соединений, и крестовина сначала поглощает движение.
Отсутствует остановка огня.
Проходы через перегородки должны быть защищены от огня после установки лотка, а соединительная крышка не должна блокировать уплотнение.
Повороты и ответвления, не являющиеся фурнитурой заводского изготовления, включены в один и тот же список дефектов. Вырезание крестовины или тройника из прямого участка на месте приводит к удалению инженерного соединения, оставлению незакрытых порезов и разрыву линии покрытия, поэтому спецификация проекта требует использования готовых фитингов на соединениях.
Распространенные ошибки при покупке
В руководстве по подбору поставщиков для проектов кабельных лотков неоднократно упоминаются одни и те же ошибки. Каждого из них можно избежать на этапе котировки:
Сравнение цитат только по прямой длине.
Поставщик, включающий в себя фитинги и опоры, может на первый взгляд показаться более дорогим, но при этом обеспечить более низкую стоимость установки. Запрашивайте полный список фитингов, а не цену счетчика.
Принятие неподходящих аксессуаров.
Короб из нержавеющей стали с обычными креплениями или оцинкованные прогоны на открытом воздухе с кронштейнами для использования внутри помещений создают коррозионные разрушения на стыках. Укажите все соединение в одном семействе материалов и отделок.
Цена является единственным критерием принятия решения.
Самая дешевая крестовина редко оказывается самой дешевой установленной развязкой, если учесть проблемы с установкой и заменой.
Копирование предыдущей спецификации без проверки нового сайта.
Старое расположение ответвлений, вариант или отделка могут не подходить для нового здания. Каждый раз перепроверяйте маршрут.
Забыл аксессуары вокруг фитинга.
Чехлы, разделители, зажимы, прижимные зажимы и материалы для подкраски относятся к той же строке заказа, что и крестовина.
Заводское подтверждение качества
Покупатель может провести проверку за день — это допуски, покрытие и документы. Опубликованные HULK Metal допуски составляют +/- 0,05 мм для сырья и +/- 2 мм для готового продукта, а процесс контроля качества включает проверку сырья, производственный контроль и проверки готовой продукции с планами испытаний, охватывающими сырье, полуфабрикаты и готовые материалы. Центр качества оснащен спектрометрами, КИМ, твердомерами, измерителями шероховатости, толщиномерами покрытий, камерами солевого тумана, ударными приборами и металлографическими микроскопами. Поставщик этого оборудования может продемонстрировать толщину покрытия и эффективность солевого тумана; поставщик без него может только описать их.
Запросите три документа с предложением: диаграмму нагрузок со ссылкой на DIN EN IEC 61537, спецификацию покрытия с цифрами цинка или порошка и сведения о допусках. Если для файла проекта необходим номер сертификата или сторонний аудиторский отчет, подтвердите наличие перед заказом; номера, которые не опубликованы, здесь не указаны, и любой конкретный сертификат следует запрашивать непосредственно у завода-изготовителя.
Для более крупных заказов запросите проверку образцов или посещение завода, поскольку в опубликованном списке оборудования указано, какие вопросы следует задать: какова измеренная толщина цинка в этой партии, каков результат воздействия соляного тумана и где находятся записи проверки сырья.
Техническое обслуживание поддерживает работу перекрестка. Руководство по эксплуатации оцинкованных установок предусматривает ежеквартальные визуальные проверки, два раза в год проверки соединений и ежегодную проверку заземления. Осмотрите четыре опоры на наличие износа покрытия, коррозии крепежа, повреждений крышки и признаков смещения кабелей относительно переходов и незамедлительно устраните небольшие повреждения с помощью спрея, обогащенного цинком. Ведите краткий журнал показаний и ремонтов каждого вала, поскольку это доказательство, которое требует аудитор предприятия.
Предупреждение: не вставляйте неподходящий фитинг на место с помощью молотка или рычага. Если отверстия для болтов не совпадают и соединение не закрывается в пределах указанного допуска, прекратите установку, сфотографируйте деталь и сообщите о несоответствии поставщику перед резкой или сверлением. Принудительное соединение скрывает проблему и передает нагрузку на кабели.
Вопросы покупателя, стоимость и решения после продажи
Вопросы, которые задают оптовые покупатели о вертикальном кресте, одинаковы для каждого проекта: какая отделка, какой вариант, какой радиус, как проверяются цифры и кто несет ответственность после доставки.
Все запросы разные, но темы повторяются. В этом разделе даны ответы на наиболее частые вопросы с использованием имеющихся данных, а затем рассматривается стоимость и картина послепродажного обслуживания со стороны покупателя.
Какую отделку выбрать для прибрежного растения?
Для морских и прибрежных условий в документе о материале HULK Metal покрытие ZAM указано как универсальный выбор, а в качестве альтернативы — порошок HDG плюс, а типичный срок службы составляет 30-60 лет. Независимые сравнения добавляют более строгую картину: в атмосфере C4-C5 предпочтительнее нержавеющая сталь, особенно 316L, поскольку ионы хлорида быстрее разрушают цинковые покрытия, а краевые области и болтовые соединения подвергаются коррозии в первую очередь. Для берегового завода с расчетным сроком эксплуатации 20-30 лет разговор следует начинать с ЗАМ или нержавейки, а не с электрооцинковки. Для сухих помещений внутри помещений экономичным решением является порошковое покрытие или электрогальванизация с типичным сроком службы 15–25 лет.
Может ли эта кросс-система соответствовать уже имеющейся у меня транкинговой системе?
Сопоставление начинается с кода. Если существующие прямые секции представляют собой металлический короб HULK, то соединение будет соответствовать одинаковой ширине, высоте, букве материала и коду поверхности на крестовине. Если существующая система от другого производителя, отправьте профиль секции, ширину и высоту, а также фотографию схемы соединения, чтобы завод мог подтвердить совместимость схемы расположения болтов и интерфейса крышки. Опубликованный диапазон индивидуальных настроек имеет ширину 50–1200 мм, высоту 10–200 мм и толщину 0,5–3,0 мм, поэтому большинство профилей короба попадают в этот диапазон, но соответствие необходимо подтвердить по фактическому сечению, а не по названию.
Что можно настроить?
Настройка охватывает размеры, геометрию ветки, стиль сгиба и обработку поверхности. HULK Metal принимает индивидуальные чертежи, а в каталоге указано, что изделия любых характеристик и размеров могут быть изготовлены по индивидуальному заказу. Тип кромки или загибающейся кромки можно настроить в соответствии со стилями T1–T6, цвет порошкового покрытия можно настроить для отделки ПК, а четыре ножки соединения изготавливаются по чертежу. Практическое правило — помещать пользовательские значения на чертеж с размерами, чтобы завод изготавливал деталь по маршруту, а не наугад.
Как узнать, что номинальная нагрузка реальна?
Диаграммы нагрузок опубликованы в соответствии с указанным стандартом испытаний: номинальные нагрузки проверены в соответствии со стандартом DIN EN IEC 61537, где q является равномерно распределенной нагрузкой, а в каталоге указано, что указанные номинальные нагрузки не зависят от расположения соединительной пластины. Это проверяемое утверждение. Попросите страницу с диаграммой нагрузки для соответствующего прямого участка, убедитесь, что на ней напечатан стандарт, и сравните образец опоры с планировкой объекта.
Примеры прямых секций из каталога включают секцию 400 x 100 мм при 226 Н/м и 9,73 кг/м, а также секцию 800 x 100 мм при 279 Н/м и 20,02 кг/м. Также публикуются допуски: +/- 0,05 мм на сырье и +/- 2 мм на изделие.
В чем разница между фитингом-a и фитингом-b?
В каталоге перечислены вертикальная крестовина-a и вертикальная крестовина-b как два сопутствующих варианта в семействе кабельных фитингов. Они используются там, где в проекте имеются зеркальные или противоположные соединения, например, двойные шахты по обе стороны от ядра здания. Геометрия каждого варианта повторяет чертеж объекта, поэтому правильный выбор подтверждается на виде в плане, а не угадывается по названию. Если на чертеже показано расположение ответвлений, завод подтверждает вариант вместе с кодом.
Совпадут ли крепления и крышки?
Они должны это сделать, и в приказе это должно быть указано. Промышленная практика использования фитингов специальной формы предполагает наличие предварительно пробитых отверстий, совместимых со стандартными комплектами крепежа, а руководство по выбору предостерегает от несоответствия аксессуаров, таких как короб из нержавеющей стали, с обычными креплениями. Укажите материал крепежа и крышку того же семейства, что и фитинг. При установке производителя для этого семейства продуктов учитываются пружинные зажимы на длину лотка и на каждую крышку фитинга, поэтому количество зажимов является частью заказа, а не импровизацией на месте.
Можете ли вы поставить барьеры и делители для разделения мощности и сигналов?
Крышки, перегородки и разделители соединяются с фитингами специальной формы, чтобы сохранить разделение между силовыми и сигнальными цепями и защитить кабели от пыли и механических повреждений. Крестовину, ее крышку и любой разделитель следует заказывать вместе, чтобы интерфейсы совпадали. На вертикальном стыке разделитель проходит через переход, поэтому его радиус должен совпадать с радиусом фитинга; прямолинейная перегородка, вставленная в стык, искривит линию разделения.
Какие сроки выполнения и минимальный заказ применяются?
Сроки выполнения заказа, минимальный объем заказа и цена зависят от спецификации, отделки и графика производства, и эти цифры не публикуются в каталоге. Свяжитесь с нами для получения подробной информации, указав код каталога или рисунок, и завод подтвердит график и количество для конкретного заказа.
Как проверить качество перед отправкой партии?
Попросите три документа: диаграмму нагрузок со ссылкой на DIN EN IEC 61537, спецификацию покрытия с цифрами цинка или порошка и сведения о допусках. Для более крупных заказов запросите проверку образца или посещение завода; опубликованный список оборудования для контроля качества включает толщиномеры покрытия и камеры для солевого тумана, поэтому покупатель может запросить результаты измерений. Завод сертифицирован по стандарту ISO 9001 и проводит проверку сырья, производственный контроль и проверку готовой продукции, а планы испытаний охватывают сырье, полуфабрикаты и готовые материалы.
Что мне следует отправить с запросом?
- План маршрута с отмеченными разветвлениями выше и ниже перекрестка.
- Ширина и высота короба, а также профиль или чертеж прямых участков.
- Свободное пространство вокруг всех четырех опор и доступное пространство для переходов.
- Расписание кабеля, особенно наибольший радиус изгиба кабеля в каждой ветви.
- Класс окружающей среды или местоположение объекта для выбора материала и отделки.
- Количество, целевое время выполнения и требования к сертификатам.
Стоимость, стабильность партии и послепродажное обслуживание со стороны покупателя
Для оптовых покупателей покупная цена фитинга составляет небольшую часть стоимости установки. Интегрированная цепочка поставок HULK Metal охватывает сырье, производство, проверку качества, упаковку и печать, логистику и послепродажное обслуживание в одной контрольной точке, что устраняет торговые барьеры между заводом и покупателем. Один ответственный поставщик покрывает секции короба, соединительные детали, крепления и крышки, поэтому смешанный заказ оценивается и доставляется как одна система, а не как несколько фрагментированных поставок.
Постоянство партий — это то, что обеспечивает эффективность оптовых закупок. Планы испытаний охватывают сырье, полуфабрикаты и готовые материалы, а протоколы контроля партий документируют измерения для каждой поставки. При появлении подтвержденной проблемы с качеством в рамках послепродажного соглашения осуществляется возврат, пополнение и обмен, а техническая поддержка продолжается после поставки. Это пункты, которые оптовый покупатель должен указать в соглашении с поставщиком: что измеряется, что документируется и что происходит, когда партия не соответствует спецификации.
Выбор поставщика для объемных заказов следует той же логике, что и выбор фитингов. Поместите записи о партиях, отчеты о покрытиях, данные о допусках и условия послепродажного обслуживания в матрицу оценки рядом с ценой за единицу и попросите каждого кандидата подтвердить стандарт загрузки и оборудование для контроля качества, стоящее за цифрами. Поставщика, который может показать инструменты, записи и процесс, легче проверить, чем того, кто отвечает прилагательными.
Таблица 8. Краткие ответы из этого раздела.
| Вопрос |
Краткий ответ |
Источник |
| Завершение прибрежной электростанции? | ZAM или нержавеющая сталь 316L | документ материала базы знаний; Сравнение ISO 12944 |
| Соответствует существующей системе? | Код соответствия: ширина, высота, материал, поверхность | Справочник по кодам КБ |
| Пользовательская геометрия? | Принимаются чертежи по индивидуальному заказу | Каталог КБ |
| Номинальная нагрузка подтверждена? | График нагрузки по стандарту DIN EN IEC 61537 | Каталог КБ |
| Фитинг-a или фитинг-b? | Сопутствующие варианты; подтвердите на рисунке | Именование каталога КБ |
| Срок выполнения заказа и минимальный заказ? | Для получения подробной информации свяжитесь с нами | Не опубликовано |
Шаблон каждого ответа один и тот же: опубликованные номера указаны, непроверяемые номера не придуманы, а данные маршрута определяют спецификацию. Отправьте чертеж и схему кабеля, и вертикальный крест станет решенной позицией, а не открытым вопросом.
Контроль качества: что и как мы тестируем
Контроль качества в HULK Metal проходит в три этапа: проверка сырья, проверка производства и проверка готовой продукции. Планы испытаний охватывают сырье, полуфабрикаты и готовые материалы, а инспекторы проверяют производительность, размер и другие требования, указанные в заказе. Центр контроля оснащен спектрометрами, КИМ, твердомерами, измерителями шероховатости, толщиномерами покрытий, камерами солевого тумана, ударными приборами и металлографическими микроскопами, поэтому каждая проверка подтверждается прибором, а не визуальным контролем.
Осмотр сырья
Перед резкой поступающая сталь, нержавеющая сталь и алюминий проверяются на соответствие заказу. Идентичность материала проверяется с помощью спектрометров, а допуск на сырье составляет +/- 0,05 мм, поэтому рулон или лист, поступающий на линию, уже находится внутри указанного конверта.
Производственный контроль
Проверки в ходе процесса следуют за маршрутом формования: резка, штамповка, изгиб и сварка проверяются по мере движения соединения по линии. Качество сварного шва и постоянство размеров фиксируются на той станции, где они происходят, а не в конце партии.
Проверка размеров
Готовые размеры измеряются в соответствии с заказом, с допуском на размер изделия +/- 2 мм. КИМ проверяет четыре опоры и расположение болтовых отверстий, поэтому крестовина подходит к прямым участкам без регулировки места.
Нагрузочное тестирование
Нагрузочная способность проверена в соответствии со стандартом DIN EN IEC 61537 с использованием каталожных таблиц нагрузок, при этом q является равномерно распределенной нагрузкой. Указанные значения грузоподъемности не зависят от расположения соединительной пластины, которое программа испытаний отражает в схеме опоры.
Осмотр поверхности
Толщину покрытия измеряют толщиномером покрытия, а качество поверхности проверяют с помощью тестеров шероховатости. Камеры солевого тумана проверяют коррозионную стойкость, а твердомеры и тестеры на удар подтверждают механическое состояние готовой поверхности.
Осмотр готовой продукции
Каждый готовый фитинг проверяется на соответствие требованиям заказа, включая производительность, размер и остальные характеристики. Стадия готового продукта — это последний этап перед отправкой детали в упаковку.
Осмотр упаковки
Упакованные заказы проверяются на соответствие упаковочному листу: перед отправкой проверяются количество, каталожные коды, этикетки и защитное состояние, поэтому несоответствующие фитинги и неполные комплекты крепежа улавливаются на заводе, а не на приемном участке.


 Upper Vertical Tee-A Cable Trunking Fittings for Rising Branches