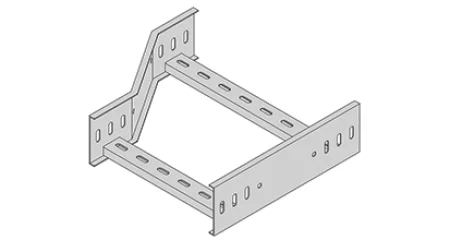
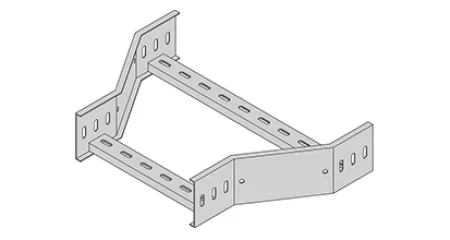
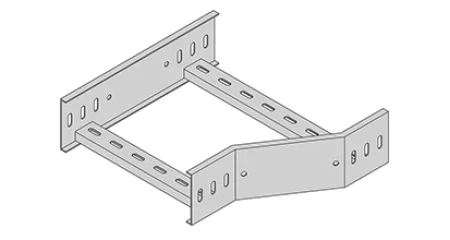
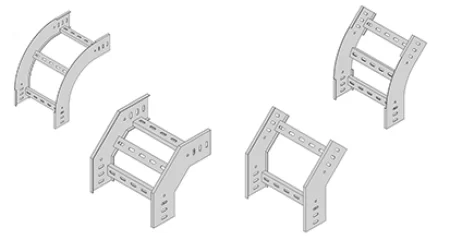
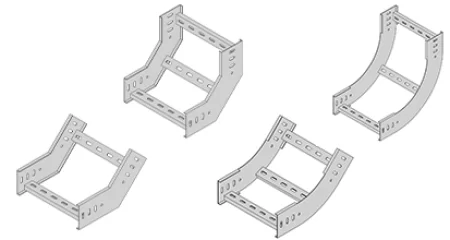
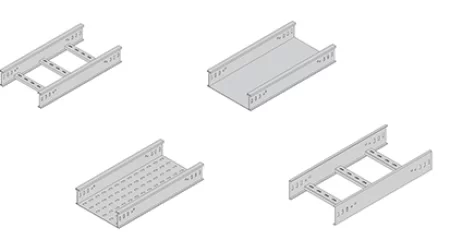
Вертикальный внутренний изгиб системы кабельной лестницы. Подробности
Прежде чем приступить к вертикальному внутреннему изгибу, поймите, что этот фитинг — это не просто согнутый кусок металла. Он должен точно соответствовать прямым секциям лестницы по ширине, высоте боковых перил, расположению отверстий и толщине покрытия. Если радиус слишком мал, тросы могут быть повреждены во время протягивания. Если сварные швы слабые, соединение выйдет из строя спустя годы. Если покрытие по внутреннему радиусу тоньше, коррозия начинается там, где никто не проверяет. Я видел заводские ярлыки в каждой из этих областей. В следующих разделах объясняется, что на самом деле имеет значение при выборе этого фитинга, чтобы вы могли с уверенностью покупать его, а не обнаруживать проблемы после установки.
Что такое вертикальный внутренний изгиб
Вертикальный внутренний изгиб обеспечивает переход, при котором кабели должны подниматься или опускаться в одной вертикальной плоскости, оставаясь при этом внутри лестничной конструкции. Он не взаимозаменяем с внешним изгибом. Выбор неправильного радиуса, высоты боковых направляющих или материала напрямую влияет на натяжение кабеля, долговременную целостность конструкции, а также на то, завершит ли ваша монтажная бригада работу в срок или потратит часы на внесение модификаций на месте.
Что такое вертикальный внутренний изгиб в системе кабельной лестницы?
Вертикальный внутренний изгиб соединяет две прямые секции кабельной лестницы под углом — обычно 45° или 90° — позволяя кабелям изменять высоту, оставаясь при этом внутри геометрии лестницы. Изгиб изгибается вверх или вниз вдоль вертикальной плоскости, при этом перекладины и боковые поручни образуют непрерывный защищенный путь. Это один из наиболее механически нагруженных фитингов в любой системе кабельных лестниц, поскольку он должен поглощать силы натяжения, возникающие при протягивании кабеля, сохраняя при этом структурную устойчивость под весом установленных кабелей.
Основная функция выходит за рамки простого изменения направления. Когда кабели протягиваются через вертикальный внутренний изгиб, они испытывают изгибающее напряжение и давление на боковую стенку. Если радиус изгиба слишком мал или боковые переходы рельсов неровные, кабели могут быть сдавлены, изоляция может быть повреждена, а тянущее усилие может резко возрасти. Вот почему опытные инженеры указывают минимальный радиус изгиба на основе наибольшего диаметра кабеля в лотке — обычно 300 мм для стандартной установки, но больше для высоковольтных или чувствительных кабелей.
На практике вертикальный внутренний изгиб должен идеально сочетаться с другими фитингами кабельной лестницы. Он часто соединяется с горизонтальными коленами вверху и внизу секции стояка или переходит в переходники при изменении ширины лотка. Любое несоответствие размеров в этих точках соединения (несовпадающие отверстия под болты, несовпадающие профили боковых направляющих или слегка отклоненные углы фланцев) вынуждает монтажников модифицировать фитинг на месте. Я видел проекты, в которых каждый изгиб многоэтажного стояка приходилось сверлить заново, потому что на заводе использовался изношенный штамповочный инструмент. Результатом стала двухнедельная задержка и тысячи незапланированных затрат на рабочую силу.
Самая распространенная ошибка при покупке, с которой я сталкиваюсь, — это то, что покупатели рассматривают вертикальный внутренний изгиб как товар и делают выбор исключительно по цене. Они предполагают, что все изгибы одинаковы. Это не так. Толщина материала, качество сварного шва, постоянство радиуса изгиба и однородность покрытия сильно различаются у разных производителей. Вторая распространенная ошибка — заказ изгибов с той же высотой боковых перил, что и у прямой лестницы, но не проверка сохранения внутреннего зазора на изогнутом участке. Некоторые производители формируют изгиб, разрезая и сваривая боковую направляющую на сегменты, что приводит к образованию внутренних выступов, которые могут зацепить кабели.
Опытные инженеры проверяют несколько вещей, прежде чем утвердить вертикальный внутренний изгиб. Они проверяют, соответствует ли радиус изгиба типам прокладываемых кабелей. Они подтверждают, что высота боковых направляющих одинакова по всей кривой. Они запрашивают отчет о проверке размеров, показывающий расположение отверстий под болты относительно сопряженной прямой лестницы. Они проверяют спецификацию процедуры сварки, чтобы убедиться, что на всех стыках используются сварные швы с полным проваром. И спрашивают о процессе покрытия внутренней поверхности изгиба, потому что именно здесь обычно начинается коррозия, если производитель срезает углы.
Выбор подходящего материала
Материал, который вы выбираете для вертикального внутреннего изгиба, влияет не только на покупную цену. Он определяет, как фитинг ведет себя при протягивании кабеля, как он реагирует на циклические изменения температуры, нуждается ли он в дополнительном заземлении и как долго он прослужит в вашей конкретной среде. Я видел, как алюминиевые колена преждевременно выходили из строя на химических заводах, потому что покупатель не учёл воздействие щелочей. Я видел, как нержавеющая сталь без необходимости предназначалась для использования в офисах внутри помещений, что увеличивало стоимость без какой-либо выгоды. Правильный выбор зависит от понимания того, что на самом деле дает каждый материал.
Низкоуглеродистая сталь
Низкоуглеродистая сталь – это «рабочая лошадка» в индустрии кабельных лотков. Он обеспечивает высокую структурную прочность и отличную несущую способность при минимальных затратах на материалы. При вертикальных внутренних изгибах сталь обеспечивает предсказуемые сварочные характеристики и стабильные характеристики формовки. Ограничением является коррозионная стойкость. Сталь без покрытия быстро ржавеет в любой среде с влажностью. Это означает, что обработка поверхности становится критически важной — я обсуждаю это подробно в следующем разделе. С точки зрения производства стальные изгибы проще всего производить с постоянным качеством, поскольку материал ведет себя предсказуемо во время гибки и сварки. Вес значителен, что влияет на трудозатраты на установку и требования к опорной конструкции.
Нержавеющая сталь (304 и 316)
Нержавеющая сталь обеспечивает внутреннюю коррозионную стойкость без необходимости нанесения покрытия. Марка 304 подходит для большинства применений в архитектуре и пищевой промышленности. В марку 316 добавлен молибден для обеспечения превосходной устойчивости к хлоридам, что делает ее правильным выбором для прибрежных и морских сред. С точки зрения производства нержавеющую сталь сложнее изготовить. Во время гибки он затвердевает, что требует более мощного инструмента и точного контроля процесса.
При сварке нержавеющей стали требуется продувка газом обратной стороны сварных швов, чтобы предотвратить осаждение карбидов, вызывающих межкристаллитную коррозию. Я видел, как производители пропускали этот шаг, и сварные швы разрушались в течение двух лет во влажной среде. Нержавеющая сталь также примерно на 30–40% дороже, чем углеродистая сталь с покрытием, а цена на сырье значительно колеблется в зависимости от конъюнктуры рынка никеля.
Алюминиевый сплав
Алюминиевые сплавы — обычно 6061-T6 или 6063-T5 — представляют собой легкую альтернативу с естественной коррозионной стойкостью. Алюминиевый вертикальный внутренний изгиб весит примерно на 65% меньше, чем эквивалентный стальной изгиб, что снижает трудоемкость монтажа и структурную нагрузку на здание. Это значительное преимущество в проектах модернизации, где существующая структура поддержки имеет ограниченные возможности. Алюминий образует защитный оксидный слой, который предотвращает дальнейшую коррозию в большинстве атмосферных условий.
Однако алюминий подвержен гальванической коррозии при контакте с разнородными металлами, особенно медью и сталью. Это означает, что все крепления и опоры должны быть совместимыми. Алюминий также имеет меньшую механическую прочность, чем сталь, поэтому для тяжелых кабельных нагрузок может потребоваться более толстый материал или дополнительное усиление. С точки зрения производства алюминий требует иных сварочных процедур и инструментов, чем сталь, и не все заводы имеют отдельные производственные линии. Это важно, поскольку перекрестное загрязнение при производстве стали может вызвать поверхностную коррозию алюминиевых изделий.
Сравнительная таблица
Материал | Преимущества | Ограничения | Рекомендуемая среда | Относительная стоимость | Типичные приложения |
Низкоуглеродистая сталь | Высокая прочность, низкая стоимость, простота изготовления, широкая доступность | Требуется покрытие для защиты от коррозии, тяжелое | Внутри с покрытием, снаружи с HDG или ZAM | Низкий | Общепромышленные, коммерческие здания, склады |
Нержавеющая сталь 304 | Отличная коррозионная стойкость, гигиеничность, покрытие не требуется | Более высокая стоимость, сложность изготовления, упрочнение | Пищевая промышленность, фармацевтическая промышленность, чистые помещения, умеренная эксплуатация на открытом воздухе | Высокий | Пищевые предприятия, больницы, лаборатории, архитектурные |
Нержавеющая сталь 316 | Превосходная стойкость к хлоридам, морской класс | Самая высокая стоимость, требуется специализированная сварка | Прибрежное, морское, химическое производство | Очень высокий | Морские платформы, береговая инфраструктура, химические заводы |
Алюминиевый сплав | Легкий вес, устойчивость к естественной коррозии, простота установки | Низкая прочность, риск гальванической коррозии, более высокая стоимость материала | Приложения, чувствительные к весу, чистая окружающая среда, модернизация | От умеренного до высокого | Центры обработки данных, проекты модернизации, чистые помещения, коммерческие интерьеры |
Выбор правильной обработки поверхности
Обработка поверхности — это единственный аспект, который наиболее неправильно понимают при покупке кабельных лотков. Я видел, как покупатели инвестировали в нержавеющую сталь премиум-класса для использования внутри помещений, одновременно соглашаясь на самое дешевое гальваническое покрытие для установки на открытом воздухе. Обработка поверхности определяет, как долго ваш вертикальный внутренний изгиб выдержит воздействие окружающей среды. Что еще более важно, коррозия почти всегда начинается на покрытии внутреннего радиуса изгиба — поверхности, до которой труднее всего добраться во время гальванизации или окраски. Качество покрытия зависит от его самой тонкой точки, а изгибы представляют собой уникальную проблему для равномерного покрытия.
Гальваническое цинкование (EG)
Гальванизация образует тонкий однородный слой цинка в результате электрохимического процесса, обычно толщиной 8–25 микрон. Внешний вид яркий и гладкий, что делает его популярным для видимых установок. Однако тонкое покрытие обеспечивает ограниченную защиту от коррозии, а срок службы на открытом воздухе обычно составляет всего 5–15 лет. Наиболее распространенным заблуждением является то, что EG обеспечивает такую же защиту, как и горячее цинкование.
Это не так. Слой цинка тоньше, отсутствует слой сплава цинка и железа для устойчивости к истиранию, а катодная защита на кромках реза минимальна. EG подходит только для помещений с климат-контролем. В частности, для вертикальных внутренних изгибов процесс гальванического покрытия может с трудом обеспечить равномерную толщину внутри изогнутой секции, в результате чего внутренний радиус остается менее защищенным, чем внешние поверхности.
Горячее цинкование после изготовления (HDG)
Горячее цинкование включает погружение завершенного вертикального внутреннего изгиба в расплавленный цинк при температуре примерно 450°C. В результате образуется металлургически связанное покрытие из сплава цинка и железа, толщина которого обычно составляет 45–85 микрон и которое обеспечивает исключительную защиту от коррозии на срок 25–75 лет в зависимости от окружающей среды. Покрытие покрывает все поверхности, включая внутренний радиус изгиба, поскольку расплавленный цинк затекает в каждую полость. Цинк также обеспечивает протекторную катодную защиту, то есть защитит открытую сталь на краях порезов и царапин.
С точки зрения производства основным риском, связанным с HDG, является искажение. Температура цинковой ванны 450°C может привести к деформации тонкой стали. Профессиональные производители компенсируют это, проектируя изгиб с соответствующей толщиной материала и используя методы контролируемого погружения и извлечения. Распространенной ошибкой покупателя является заказ HDG, а затем сверление отверстий на месте, в результате чего покрытие в местах расположения отверстий удаляется. Если предполагаются изменения на месте, укажите, что после изготовления края должны быть обработаны краской с высоким содержанием цинка.
Покрытие из алюминиево-цинко-магниевого сплава (ZAM)
Покрытие ZAM сочетает в себе примерно 94% цинка, 4,5% алюминия и 1,5% магния в результате непрерывного процесса горячего погружения. Магниевый компонент обеспечивает свойства самовосстановления на кромках среза, что является существенным преимуществом для вертикальных внутренних изгибов, которые можно обрезать или модифицировать во время установки. Покрытие обеспечивает в 3–5 раз лучшую коррозионную стойкость, чем обычное цинкование, с ожидаемым сроком службы 30–80 лет в большинстве сред.
Покрытие более твердое и устойчивое к истиранию, чем стандартное цинковое покрытие. Ограничением является доступность. Меньше перерабатывающих предприятий во всем мире предлагают покрытие ZAM, а надбавка к стоимости обычно составляет 15–30% по сравнению со стандартным цинкованием. Покупатели должны убедиться, что покрытие ZAM от их поставщика действительно наносится с помощью соответствующей линии непрерывного горячего погружения, а не периодическим процессом, который может привести к противоречивым результатам.
Порошковое покрытие (ПК)
Порошковое покрытие обеспечивает эстетичный, долговечный вид и широкий выбор цветовых вариантов. Покрытие наносится электростатически, а затем отверждается при температуре 180–200°C, создавая однородную, устойчивую к сколам поверхность. Он не содержит летучих органических соединений, что делает его экологически предпочтительным. Основное ограничение заключается в том, что порошковое покрытие обеспечивает только барьерную защиту — протекторной катодной защиты нет. При повреждении покрытия сталь, находящаяся под ним, подвергается коррозии.
Для вертикальных внутренних изгибов может возникнуть проблема с нанесением порошкового покрытия равномерно на внутренний радиус, поэтому толщину покрытия следует проверять с помощью калибра на внутренней поверхности. Порошковое покрытие также чувствительно к температуре; выше 80°C покрытие может размягчиться. Он наиболее подходит для внутренних архитектурных применений, центров обработки данных и сред, где внешний вид важнее, чем исключительная коррозионная стойкость.
Сравнительная таблица
Обработка поверхности | Коррозионная стойкость | Номинальный срок службы | Рекомендуемая среда | Преимущества | Ограничения | Относительная стоимость |
Гальванизация (EG) | От низкого до среднего | 8–20 лет | В помещении, с климат-контролем | Низкая стоимость, яркий внешний вид, возможность сварки после нанесения покрытия | Тонкое покрытие, нет защиты кромок, ограниченное использование на открытом воздухе | Низкий |
Горячеоцинкованная сталь (HDG) | Высокий | 25–75 лет | Открытый, промышленный, прибрежный | Полное покрытие, жертвенная защита, проверенная технология | Высокая стоимость, возможные искажения, эстетические ограничения | Умеренный |
Покрытие из сплава ZAM | Очень высокий | 30–80 лет | Прибрежный, агрессивный промышленный климат, экстремальные погодные условия | Самовосстанавливающиеся кромки, превосходная коррозионная стойкость, термическая стабильность | Премиальная стоимость, ограниченное количество поставщиков, новейшие технологии | Высокий |
Порошковое покрытие (ПК) | Умеренный (только барьер) | 15–30 лет | Внутренняя архитектура, центры обработки данных, чистые помещения | Широкий цветовой диапазон, эстетичный, экологически чистый | Нет защитной защиты, температурных ограничений, сложности ремонта | Умеренный |
Основные характеристики, влияющие на производительность и совместимость
Каждый вертикальный внутренний изгиб определяется набором технических спецификаций, которые определяют, подходит ли он к существующей лестничной системе, выдерживает нагрузки на кабели и выдерживает ли условия установки. Игнорирование любого из этих параметров может привести к модификациям на месте, задержкам при установке или преждевременному выходу из строя. Следующие характеристики — это то, что я проверяю при каждой проверке первого изделия на моем заводе, и именно их вам следует уточнить у поставщика перед размещением заказа.
Радиус изгиба
Радиус изгиба является наиболее функционально важной характеристикой вертикального внутреннего изгиба. Он определяет минимальный радиус изгиба, который испытывают кабели при прохождении через фитинг. Если радиус слишком мал для вашего самого большого кабеля, изоляция кабеля может быть повреждена во время вытягивания, и натяжение при вытягивании может резко увеличиться. Стандартный радиус для большинства систем кабельных лестниц составляет 300 мм, что позволяет разместить большинство силовых и управляющих кабелей.
Однако для оптоволоконных кабелей, высоковольтных кабелей или проводников большого диаметра может потребоваться больший радиус. Покупатели должны сверить радиус изгиба с рекомендациями производителя кабеля по минимальному радиусу изгиба. Распространенной ошибкой является указание радиуса на основе ширины лотка, а не требований к кабелю. Радиус следует выбирать исходя из наибольшего диаметра кабеля, а не размеров лотка.
Ширина
Ширина вертикального внутреннего изгиба должна соответствовать прямым секциям лестницы, к которым он соединяется. Ширина обычно варьируется от 50 мм до 1200 мм. Важным фактором является не только номинальная ширина, но и внутренний зазор. Внутренняя ширина должна быть одинаковой на протяжении всего изгиба. Некоторые производители формируют изгибы путем сварки сегментов боковых направляющих, что может привести к изменению внутренней ширины сварных соединений. Эти варианты могут зацепить кабели во время протягивания или создать точки защемления. Покупатели должны попросить поставщиков подтвердить допуск на внутреннюю ширину, а не только на внешнюю.
Высота боковой направляющей
Высота боковой направляющей определяет емкость кабеля и структурную жесткость изгиба. Обычная высота варьируется от 50 мм до 200 мм. Высота должна быть одинаковой по всей изогнутой секции. При вертикальном внутреннем изгибе высота бокового рельса особенно важна, поскольку при изменении высоты тросы прижимаются к внутреннему рельсу. Если высота бокового рельса непостоянна (что может произойти, когда изгиб формируется путем сегментирования и сварки), удержание кабеля в точках перехода может быть уменьшено. Покупатели должны убедиться, что высота боковой направляющей выдерживается в пределах ±2 мм по всему изгибу.
Угол изгиба
Угол изгиба — обычно 45° или 90° — определяет степень изменения высоты. Угол должен быть точным, поскольку он влияет на геометрию всей трассы кабельного лотка. Если изгиб 90° изготавливается под углом 88° или 92°, соединенные прямые секции не будут выровнены должным образом, что вынудит монтажника с усилием устанавливать соединения или модифицировать опорную конструкцию. Профессиональные производители используют специальные приспособления для гибки с калибрами для проверки угла. Покупатели должны подтвердить, что допуск угла находится в пределах ±1°.
Толщина материала
Толщина материала боковых поручней и перекладин определяет несущую способность конструкции изгиба. Толщина стальных кабельных лестниц обычно составляет от 1,5 мм до 3,0 мм. Толщина должна быть одинаковой на протяжении всего изгиба, в том числе на изогнутых участках, где материал мог растягиваться во время формовки. Распространенной производственной проблемой является утончение материала по внешнему радиусу изгиба в процессе формовки. Профессиональные производители компенсируют это, начиная с немного более толстого материала или используя методы контролируемого формования, которые сводят к минимуму утончение. Покупателям следует запрашивать минимальную толщину материала после формования, а не только номинальную толщину предварительного формования.
Расстояние между ступеньками и дизайн
Ступеньки внутреннего вертикального изгиба должны обеспечивать достаточную поддержку кабелей при их переходе через перепад высот. Стандартное расстояние между перекладинами обычно сохраняется при изгибе, но изогнутая геометрия означает, что расстояние по внутреннему радиусу короче, чем по внешнему радиусу. Конструкция ступенек должна соответствовать прямым секциям лестницы — обычно ступеням коробчатого типа или C-типа с тем же профилем и номинальной нагрузкой. Распространенной проблемой являются перекладины, которые приварены только с одной стороны в изогнутой части, что снижает грузоподъемность. Покупателям следует запросить спецификацию сварки ступеней и убедиться, что все ступеньки полностью приварены с обеих сторон.
Расположение отверстий для болтов
Расположение болтовых отверстий на соединительных фланцах должно точно соответствовать прямым секциям лестницы. Сюда входят диаметр отверстия, расстояние между отверстиями и положение отверстий относительно краев боковых направляющих. Даже смещение в 1 мм может помешать установке болтов, что вынудит установщика заново просверливать отверстия на месте. Это одна из самых частых жалоб, которые я слышу от монтажников. Отверстия следует изготавливать с помощью штамповки на станке с ЧПУ или лазерной резки с использованием исправного инструмента, а не с помощью изношенных пуансонов, из-за которых образуются отверстия слишком большого размера или смещения. Покупатели должны попросить поставщиков предоставить отчет о проверке размеров расположения отверстий относительно сопряженной прямой лестницы.
Сводная таблица
Спецификация | Что он определяет | Распространенная проблема | Что проверить |
Радиус изгиба | Напряжение при изгибе кабеля, натяжение натяжение | Радиус слишком мал для данного типа кабеля | Уточните минимальный радиус изгиба, указанный производителем кабеля. |
Ширина | Совместимость с прямой лестницей | Изменение внутренней ширины в местах сварных швов | Допуск внутренней ширины, а не только внешней |
Высота боковой направляющей | Фиксатор кабеля, емкость заполнения | Несоответствие высоты сварных соединений | Постоянная высота ±2 мм по всему изгибу |
Угол изгиба | Выравнивание системы | Неправильный угол, вызывающий смещение | Допуск угла в пределах ±1° |
Толщина материала | Несущая способность, структурная целостность | Утончение по внешнему радиусу во время формовки | Минимальная толщина после формовки |
Расстояние между ступеньками и дизайн | Опора кабеля через изгиб | Односторонняя сварка на изогнутом участке | Сварные швы с полным проваром с обеих сторон |
Расположение отверстий под болты | Совместимость подключения | Несовмещенные отверстия, требующие модификации места | Отчет о проверке размеров прямой лестницы |
Руководство по общим конфигурациям и выбору
Вертикальные внутренние изгибы доступны в нескольких конфигурациях, которые отличаются методом формования, конструкционной конструкцией и стилем соединения. Каждая конфигурация существует по определенной причине: некоторые отдают приоритет экономической эффективности для стандартных приложений, в то время как другие обеспечивают повышенную прочность для тяжелых кабельных нагрузок или нестандартную геометрию для нестандартных установок. Понимание того, почему существует каждая конфигурация, помогает покупателям выбрать правильную, не переплачивая за ненужные функции.
Сегментированная сварная конфигурация
Сегментированная сварная конструкция является наиболее распространенным и экономически эффективным методом производства. Боковые направляющие разрезаются на сегменты, формируются до необходимого радиуса и свариваются вместе, образуя изогнутый профиль. Этот метод позволяет гибко производить изделия различной ширины и радиуса с использованием стандартного инструмента. Ограничением является то, что сварные соединения создают потенциальные слабые места и неровности поверхности. Качество сварных швов — будь то сварные швы с полным проваром или поверхностные — напрямую влияет на структурную целостность и усталостную долговечность изгиба.
Профессиональные производители используют приспособления для обеспечения одинаковых углов сегментов и сварных швов с полным проваром в каждом стыке. Покупателям следует запросить спецификации процедуры сварки и отчеты об испытаниях макротравлением для проверки качества сварки. Эта конфигурация подходит для большинства стандартных промышленных и коммерческих приложений, где стоимость является основным фактором.
Цельная гнутая конфигурация
В конфигурации, изготовленной методом прокатки, используется процесс непрерывного формования для изгибания боковых направляющих из цельного куска материала, что исключает необходимость сварных соединений в изогнутой секции. Это обеспечивает гладкую внутреннюю поверхность без выступов сварных швов, что идеально подходит для чувствительных кабелей, таких как оптоволоконные или измерительные кабели. Процесс профилирования требует специального инструмента для каждой комбинации радиуса и ширины, что увеличивает первоначальные затраты на установку, но обеспечивает более единообразную геометрию во всех производственных циклах.
Ограничением является то, что профилирование обычно ограничивается меньшей высотой боковых направляющих и более тонкими материалами. Эта конфигурация рекомендуется для приложений, где защита кабеля имеет решающее значение, например, в центрах обработки данных, телекоммуникационных объектах и чистых помещениях.
Параметры радиуса: стандартный радиус 300 мм и нестандартный радиус
Стандартный радиус 300 мм подходит примерно для 80% установок кабельных лестниц. Он подходит для большинства силовых и управляющих кабелей, сохраняя при этом компактность. Однако для применений с кабелями большого диаметра, высоковольтными проводниками или чувствительными оптоволоконными кабелями может потребоваться больший нестандартный радиус — обычно 600 мм, 900 мм или даже больше. Изготовление нестандартных радиусов требует специального инструмента и более длительного времени выполнения заказа. Покупатели не должны считать, что больший радиус всегда лучше. Больший радиус увеличивает занимаемую площадь фитинга, требует большей опорной конструкции и стоит дороже. Правильный радиус — это минимальный радиус изгиба, соответствующий требованиям производителя кабеля, а не самый большой из доступных.
Параметры угла: 45° или 90°
Вертикальный внутренний изгиб на 45° обеспечивает более плавное изменение высоты с меньшим натяжением троса. Он обычно используется для постепенных переходов стояков и в случаях, когда вертикальное пространство ограничено. Вертикальный внутренний изгиб на 90° обеспечивает полное изменение направления с горизонтального на вертикальное или с вертикального на горизонтальное. Это стандартный выбор для секций стояков, где кабели должны проходить между этажами. Ключевым соображением является то, что изгиб 90° может быть создан путем объединения двух изгибов по 45° с коротким прямым участком, что обеспечивает больший эффективный радиус и меньшее натяжение. Это обычная инженерная практика для прокладки тяжелых кабелей.
Сравнительная таблица
Конфигурация | Особенности конструкции | Рекомендуемые приложения | Преимущества | Соображения |
Сегментированные сварные | Боковые рельсы вырезаны и приварены на изогнутых участках | Стандартные промышленные, коммерческие, общего назначения | Экономичное, гибкое производство, широкий диапазон размеров | Качество сварного шва критическое, неровности поверхности в местах соединений |
Цельный гнутый рулон | Непрерывная формовка без сварных соединений | Центры обработки данных, оптоволоконные установки, чистые помещения | Гладкая внутренняя поверхность, отсутствие выступов сварного шва, равномерная геометрия | Ограничение меньшими размерами, более высокая стоимость инструмента. |
Стандартный радиус (300 мм) | Компактный радиус изгиба | Большинство применений силовых и управляющих кабелей | Экономичность, доступность, компактность | Может быть недостаточно для больших кабелей |
Пользовательский радиус (600+ мм) | Увеличенный радиус изгиба | Кабели высоковольтные, оптоволоконные, большие жилы | Меньшее натяжение, более плавный переход троса | Большая занимаемая площадь, более длительное время выполнения заказа, более высокая стоимость |
Угол 45° | Постепенное изменение высоты | Переходные стояки, установки в ограниченном пространстве | Меньшее натяжение, меньшая занимаемая площадь | Для полного изменения высоты может потребоваться несколько фитингов. |
Угол 90° | Полное изменение направления | Стояки между этажами, основные переходы фасадов | Стандартное решение, требуется меньше фитингов | Более высокое тянущее усилие, чем при комбинированных изгибах под углом 45° |
Как выбрать правильный вертикальный внутренний изгиб для различных применений
Выбор вертикального внутреннего изгиба не является универсальным решением. Та же арматура, которая отлично работает в офисном здании с климат-контролем, выйдет из строя в течение пяти лет на прибрежном химическом заводе. Выбор материала, покрытия, радиуса и конфигурации должен соответствовать фактическим условиям эксплуатации, типам кабелей, доступу для обслуживания и ограничениям при установке. Если вы ошибетесь, стоимость замены намного превысит любую первоначальную экономию.
Стойка многоэтажного коммерческого здания
В коммерческих зданиях вертикальные внутренние изгибы обычно устанавливаются в специальных шахтах стояков, где кабели проходят между этажами. Среда обычно находится в помещении с климат-контролем, что означает, что исключительная коррозионная стойкость не требуется. Однако пространство часто ограничено, и изгибы должны соответствовать размерам вала, сохраняя при этом достаточный радиус изгиба кабелей. Самая распространенная ошибка, которую я вижу, — указание изгибов со слишком маленьким радиусом, поскольку консультант пытается сэкономить место.
Это увеличивает натяжение кабеля и может повредить изоляцию, особенно на фидерных кабелях большего размера. Нагрузка на конструкцию при стояке накапливается на нескольких этажах, поэтому изгиб должен выдерживать вес кабелей, свисающих сверху, а не только кабелей внутри самого изгиба. Покупателям следует уделять первоочередное внимание точности размеров и выравниванию отверстий под болты, поскольку валы стояков имеют ограниченное рабочее пространство для модификаций на месте. Если отверстия для болтов не совпадают, установщик работает в ограниченном вертикальном пространстве с ограниченным доступом для инструментов.
Основная рекомендация:
Для стандартных силовых кабелей укажите горячеоцинкованную сталь с минимальным радиусом 300 мм. Проверьте радиус изгиба по наибольшему диаметру кабеля в стояке. Если позволяет место, используйте два колена по 45° с коротким прямым участком вместо одного колена на 90°, чтобы уменьшить натяжение.
Тяжелое промышленное предприятие с высокой кабельной нагрузкой
Промышленные предприятия — сталелитейные заводы, автомобильные заводы, бумажные фабрики — представляют собой сочетание тяжелых кабельных нагрузок, вибрации и зачастую агрессивных атмосферных условий. Вертикальный внутренний изгиб должен выдерживать вес кабеля, который может превышать 100 кг на метр при большой ширине лотка. Сварные швы перекладин и боковые соединения рельсов подвергаются циклическим нагрузкам из-за вибрации оборудования и теплового расширения. Я видел, как в таких условиях сварные соединения не сгибались, потому что производитель использовал прерывистую сварку вместо непрерывной сварки с полным проваром.
Вибрация со временем разрушает сварной шов, и перекладина отсоединяется. Покупателям также следует учитывать, что в промышленной среде часто присутствуют переносимые по воздуху загрязняющие вещества — угольная пыль, металлические частицы, химические пары, — которые ускоряют коррозию. Покрытие должно быть достаточно прочным, чтобы выдерживать как химическое воздействие, так и механическое истирание от вибрирующих кабелей.
Основная рекомендация:
Укажите сталь с покрытием HDG или ZAM и толщиной боковых направляющих не менее 2,0 мм. Требуйте сварных швов с полным проваром на всех соединениях ступенек и боковых стыках поручней. Запросите у поставщика спецификацию процедуры сварки и данные испытаний на усталость. При ширине более 600 мм рассмотрите возможность использования усиленных перекладин или промежуточной опоры.
Распределение электроэнергии в центре обработки данных
При прокладке кабелей в центрах обработки данных приоритет отдается защите кабелей, электромагнитной совместимости и гибкости установки. Кабели в этих средах часто представляют собой дорогостоящие оптоволоконные кабели и кабели категорий, чувствительных к изгибающим нагрузкам и физическим повреждениям. Вертикальный внутренний изгиб должен иметь гладкую внутреннюю поверхность без выступов сварного шва, острых кромок или заусенцев, которые могут повредить оболочку кабеля. Радиус изгиба должен быть большим — обычно 600 мм или больше для оптоволоконных кабелей — для обеспечения целостности сигнала.
Центры обработки данных также предъявляют строгие требования к чистоте, поэтому покрытие не должно образовывать пыль или частицы. Порошковое покрытие популярно в этих средах, поскольку оно обеспечивает чистый, профессиональный внешний вид и может иметь цветовую маркировку для разных типов кабелей. Однако ограничением является то, что порошковое покрытие не обеспечивает защитной защиты в случае повреждения. В центрах обработки данных это обычно приемлемо, поскольку окружающая среда контролируется климатом и риск повреждения покрытия невелик.
Основная рекомендация:
Укажите гнутый алюминий или сталь с порошковым покрытием с гладкой внутренней поверхностью. Для оптоволоконных установок используйте радиус минимум 600 мм. Убедитесь, что на внутренней поверхности нет сварочных брызг, заусенцев и острых кромок. Запросите отчет об проверке качества поверхности.
Пищевые и фармацевтические предприятия
Пищевая и фармацевтическая промышленность требует гигиеничного дизайна и коррозионной стойкости к чистящим химикатам. Вертикальный внутренний изгиб должен выдерживать регулярные промывки горячей водой, моющими и дезинфицирующими средствами. Поверхность должна быть непористой и без щелей, где могут скапливаться бактерии. Именно здесь нержавеющая сталь становится стандартным выбором. Однако просто указать нержавеющую сталь недостаточно. Качество поверхности имеет значение.
Поверхность фрезы 2B может иметь микроскопические щели, в которых скапливаются бактерии. Травленая и пассивированная отделка или электрополировка обеспечивают более гладкую и гигиеничную поверхность. Особенно важны сварные швы. Любая пористость сварного шва, подрез или изменение цвета поверхности создают потенциальную точку загрязнения. Профессиональные производители используют сварку TIG с продувочным газом для получения гладких сварных швов без окисления.
Основная рекомендация:
Укажите нержавеющую сталь 304 с травленой и пассивированной отделкой. Требуется сварка TIG с продувкой аргоном. Укажите минимальную шероховатость поверхности Ra ≤ 0,8 мкм для зон контакта с продуктом. По возможности избегайте сегментированных сварных конфигураций; Для гигиенических применений предпочтительны цельные гнутые отводы.
Береговые и морские объекты
Прибрежная среда подвергает системы кабельных лотков воздействию солевых брызг, высокой и постоянной влажности. Сочетание хлорид-ионов и влаги создает чрезвычайно агрессивную коррозионную среду. Стандартная горячеоцинкованная сталь может обеспечить адекватную защиту в течение 20–40 лет в прибрежных условиях, но ее характеристики зависят от толщины цинкового покрытия и качества процесса цинкования. Слабым местом часто являются обрезанные кромки и отверстия под болты, где цинковое покрытие тоньше или отсутствует.
Покрытие ZAM лучше работает в таких условиях, поскольку магниевый компонент обеспечивает защиту от самовосстановления на кромках пореза. Для морских платформ и морских установок, подвергающихся непосредственному воздействию, нержавеющая сталь 316 является единственным надежным выбором. Дополнительные затраты оправданы устранением риска разрушения покрытия в недоступных местах.
Основная рекомендация:
Для береговой установки, но не подвергающейся непосредственному воздействию, укажите сталь с покрытием ZAM и плотностью покрытия не менее 275 г/м². Для морских и морских установок используйте нержавеющую сталь 316. Проверьте толщину покрытия с помощью магнитного датчика по внутреннему радиусу изгиба — именно здесь покрытие часто бывает самым тонким.
Химические заводы
Химические заводы представляют собой уникальную проблему, поскольку коррозионные агенты специфичны для этого процесса. Вертикальный внутренний изгиб может подвергаться воздействию кислот, щелочей, растворителей или окислителей, которые неожиданным образом разрушают стандартные покрытия. Выбор должен основываться на оценке химической совместимости. Горячеоцинкованная сталь плохо работает в кислой среде — цинковое покрытие быстро растворяется при pH ниже 5. Нержавеющая сталь 304 устойчива ко многим химическим веществам, но уязвима к соляной кислоте и хлоридам.
Самая распространенная ошибка, которую я вижу, это то, что покупатели указывают один и тот же материал для всего завода, не принимая во внимание конкретное химическое воздействие на каждом участке. Для изгиба, установленного рядом с резервуаром для хранения соляной кислоты, требуется другой материал, чем для изгиба, установленного в диспетчерской, даже если оба находятся на одном и том же объекте.
Основная рекомендация:
Проведите оценку химической совместимости для каждой зоны установки. Обратитесь к таблицам химической стойкости для конкретного покрытия или материала. При неизвестном или переменном химическом воздействии нержавеющая сталь 316 обеспечивает самую широкую химическую стойкость. Укажите покрытие или материал на основе наихудшего сценария воздействия, а не среднего.
Наружная инфраструктура (мосты, автомагистрали, туннели)
Применение в наружной инфраструктуре сочетает в себе воздействие погодных условий, выбросов транспортных средств, антиобледенительных солей и ограниченный доступ для обслуживания. Вертикальный внутренний изгиб должен обеспечивать десятилетия службы при минимальном осмотре и обслуживании. Стандартным выбором является горячеоцинкованная сталь с минимальной толщиной покрытия 85 микрон. При проектировании конструкции также необходимо учитывать ветровую нагрузку, тепловое расширение и потенциальное воздействие транспортных средств или мусора.
В туннелях автомагистралей изгиб может подвергаться воздействию твердых частиц дизельных выхлопов, которые в сочетании с влагой образуют кислотные отложения. В холодном климате противообледенительные соли создают богатую хлоридами среду, аналогичную прибрежным условиям. Ожидаемый срок службы инфраструктурных проектов обычно составляет 50–75 лет, что означает, что покрытие должно быть выбрано соответствующим образом.
Основная рекомендация:
Укажите сталь HDG с толщиной цинкового покрытия не менее 85 микрон. Для туннелей и зон, подверженных воздействию противообледенительной соли, рассмотрите возможность использования покрытия ZAM или нержавеющей стали для критических мест. Спроектируйте опорную конструкцию с учетом теплового расширения. Укажите, что все крепежи должны иметь как минимум тот же класс коррозионной стойкости, что и лоток.
Проекты модернизации и ремонта
Проекты модернизации представляют собой уникальную задачу, поскольку новый вертикальный внутренний изгиб должен соответствовать существующей системе кабельных лотков. Существующий лоток мог быть изготовлен несколько десятилетий назад по другим стандартам, с разными размерами, расположением отверстий для болтов и профилями боковых направляющих. Покупатели не должны рассчитывать, что подойдет стандартный изгиб. Первым шагом является обследование существующей установки и документирование точных размеров, включая профиль боковой направляющей, расстояние между отверстиями, диаметр отверстий и конструкцию фланца.
Новый изгиб также должен соответствовать существующему покрытию не только по внешнему виду, но и по гальванической совместимости. Соединение изгиба из нержавеющей стали с лотком из оцинкованной стали создает гальваническую пару, которая ускоряет коррозию цинкового покрытия.
Основная рекомендация:
Перед заказом осмотрите существующую установку. Предоставьте производителю габаритные чертежи или образец существующего лотка. Укажите, что новый изгиб должен соответствовать размерам существующей системы, расположению болтов и покрытию. Для соединений из смешанных материалов используйте изолирующие прокладки или шайбы для предотвращения гальванической коррозии.
Сравнительная таблица
Приложение | Рекомендуемая конфигурация | Ключевые факторы выбора | Рекомендуемый материал | Рекомендуемая отделка | Важные примечания |
Стойка коммерческого здания | Сегментно-сварной, стандартного радиуса | Ограниченное пространство, натяжение кабеля, выравнивание болтовых отверстий | Низкоуглеродистая сталь | HDG | Для тяжелых кабелей используйте два колена по 45° с прямым сечением |
Завод тяжелой промышленности | Сегментированные сварные усиленные ступеньки | Нагрузочная способность, виброустойчивость, качество сварки | Низкоуглеродистая сталь (2,0+ мм) | HDG или ZAM | Требуются сварные швы с полным проваром и данные испытаний на усталость |
Центр обработки данных | Прокатный, большой радиус | Гладкость поверхности, радиус изгиба, чистота | Алюминий или сталь | ПК или алюминий | Радиус не менее 600 мм для оптоволокна |
Пищевая промышленность | Гигиеничная конструкция, выполненная в рулонах | Поверхность, конструкция без щелей, химическая стойкость | Нержавеющая сталь 304 | Маринированный и пассивированный | Сварка TIG с продувочным газом, Ra ≤ 0,8 мкм |
Прибрежный/Морской | Сегментированный или гнутый | Хлоридоустойчивость, защита кромок, толщина покрытия | Сталь ZAM или нержавеющая сталь 316 | ZAM или голая SS | Проверьте покрытие на внутреннем радиусе |
Химическая обработка | Зависит от приложения | Химическая совместимость, оценка воздействия | Нержавеющая сталь 316 или химически стойкий сплав | Голое или специальное покрытие | Провести оценку химической совместимости |
Наружная инфраструктура | Сегментированная сварная прочная конструкция | Воздействие погодных условий, противообледенительные соли, тепловое расширение | Низкоуглеродистая сталь | HDG (85 мкм мин) | Используйте ZAM для зон, подверженных воздействию туннелей/соли |
Проекты модернизации | Соответствует существующим | Размерная совместимость, гальваническая коррозия | Соответствует существующей системе | Соответствует существующей системе | Обследование существующей установки, предоставление образцов или чертежей |
При покупке риски, которые покупатели должны понимать перед заказом вертикального внутреннего изгиба
Самая низкая цена редко поступает от лучшего завода. Я просмотрел бесчисленное количество неудачных заказов, цена которых была привлекательной, но скрытые затраты на модификацию объекта, задержки проекта и преждевременную замену намного превосходили любую первоначальную экономию. Понимание того, что на заводе идет не так, поможет вам задать правильные вопросы перед подписанием заказа.
Неодинаковый радиус изгиба в разных партиях продукции
Почему это происходит в отрасли
Радиус вертикального внутреннего изгиба определяется инструментом, используемым во время формовки. Многие мелкие производители не используют специальные гибочные приспособления с ЧПУ и штампами из закаленной стали. Вместо этого они используют регулируемые приспособления, которые оператор устанавливает вручную для каждой партии. Со временем эти приспособления изнашиваются, смещаются или настраиваются разными операторами по-разному. В результате радиус между партиями различается — иногда до 5–10 мм.
Может показаться, что это не так уж и много, но когда радиус слишком мал, натяжение троса увеличивается. Если он слишком велик, фитинг может не поместиться в отведенное пространство. Я видел спецификации проекта, которые требовали радиуса 300 мм, но фактически поставленный продукт имел размеры 285 мм в одной партии и 310 мм в следующей.
Как идентифицировать его перед заказом
Спросите поставщика, как он контролирует согласованность радиуса. Ответ должен включать конкретные описания инструментов — гибочные станки с ЧПУ, специальные штампы из закаленной стали и графики регулярных проверок инструментов. Если ответ неопределенный, например «мы используем опытных рабочих» или «мы проверяем радиус после гибки», то у поставщика, скорее всего, отсутствует систематический контроль. Запросите спецификацию допуска на радиус в письменном виде. Профессиональные производители могут удерживать ±2 мм на радиусе 300 мм. Также запросите отчет о проверке первого изделия, включающий измерения радиуса в нескольких точках вдоль изгиба.
Какие вопросы задавать поставщикам
Используете ли вы специальные гибочные инструменты с ЧПУ или регулируемые приспособления?
Каков допуск на радиус изгиба 300 мм?
Как часто вы проверяете и калибруете свой гибочный инструмент?
Можете ли вы предоставить отчет о проверке размеров с указанием размеров радиуса последней производственной партии?
Последствия игнорирования этого риска
Повреждение изоляции кабеля во время протягивания, увеличение времени установки из-за модификаций на месте, несоосность соединенных прямых участков и потенциальная отбраковка инспектором проекта, если радиус не соответствует спецификации.
Как профессиональные производители предотвращают это
Мы используем гибочные штампы с ЧПУ из закаленной стали, которые обрабатываются по точному радиусу. Эти штампы проверяются после каждых 500 производственных циклов с использованием координатно-измерительной машины. Процесс гибки автоматизирован и не зависит от оператора, что исключает колебания между сменами. Каждая партия включает в себя проверку размеров первой детали и случайную выборку на протяжении всего цикла.
Дефекты сварки на стыках боковых направляющих и соединениях ступеней
Почему это происходит в отрасли
Вертикальный внутренний изгиб имеет несколько сварных соединений — сегментированные соединения боковых поручней в изогнутой части и крепления перекладины к боковым поручням. Качество сварки зависит от нескольких факторов: квалификации сварщика, процедуры сварки, подготовки материала и контроля после сварки. В условиях крупносерийного производства заводы вынуждены выполнять сварку быстро. Это приводит к распространенным дефектам: непроварам, непроварам, пористости, подрезам, шлаковым включениям.
Самый опасный дефект — это косметический сварной шов, который внешне выглядит приемлемо, но не проникает в корень. Этот тип сварного шва выйдет из строя при циклической нагрузке из-за теплового расширения и смещения кабеля, но отказ может произойти только через несколько лет после установки.
Как идентифицировать его перед заказом
Качество косметического сварного шва невозможно определить по фотографиям или образцам. Покупателям следует запросить у поставщика спецификацию процедуры сварки (WPS) и квалификационные записи сварщика. В WPS должен быть указан процесс сварки (MIG, TIG или MMA), присадочный материал, параметры сварки и метод контроля. Для критически важных применений запросите отчеты об испытаниях макротравления, которые включают вырезание образца поперечного сечения сварного шва, его полировку и травление кислотой для выявления профиля провара. Хорошее макротравление показывает полное проникновение в корень без внутренней пористости. Спросите, проводит ли поставщик неразрушающий контроль сварных швов, например, дефектоскопию или радиографический контроль.
Какие вопросы задавать поставщикам
Можете ли вы предоставить технические характеристики процедуры сварки для этого продукта?
Соответствуют ли ваши сварщики международному стандарту, такому как ISO 9606 или AWS D1.1?
Выполняете ли вы испытания на макротравление образцов сварных швов? На какой частоте?
Какие методы неразрушающего контроля вы используете для контроля сварных швов?
Каковы ваши критерии отклонения дефектов сварных швов?
Последствия игнорирования этого риска
Преждевременное разрушение сварного шва под нагрузкой, отслоение перекладины, разрушение конструкции изгиба, повреждение кабеля и потенциальная угроза безопасности. В отличие от проблем с размерами, которые можно исправить на месте, дефект сварного шва внутри фитинга обычно не подлежит ремонту и требует полной замены.
Как профессиональные производители предотвращают это
Наши сварщики сертифицированы по стандартам ISO 9606-1 и ежегодно проходят повторное тестирование. Каждая процедура сварки документируется с указанием определенных параметров тока, напряжения, скорости перемещения и расхода газа. Мы проводим испытания макротравлением на одном образце в смену для каждой конфигурации продукта. В процессе производства проводится визуальный контроль каждого сварного соединения, а выборочные образцы проходят дефектоскопию. Сварные швы, на поверхности которых наблюдается пористость, подрезы или непровары, немедленно отбраковываются, а деталь перерабатывается или отправляется на слом.
Несоответствие покрытия на внутреннем радиусе
Почему это происходит в отрасли
Внутренний радиус вертикального внутреннего изгиба представляет собой поверхность, которую сложнее всего покрыть равномерно. При горячем цинковании расплавленный цинк должен течь в изогнутую внутреннюю полость. Если деталь неправильно ориентирована во время погружения или скорость извлечения слишком велика, цинк может скапливаться неравномерно или не полностью покрыть внутреннюю поверхность. Во время нанесения порошкового покрытия электростатический распылитель может не эффективно достигать внутреннего радиуса, в результате чего покрытие становится тоньше.
Проблема в том, что во время эксплуатации на внутренней поверхности скапливается влага и загрязнения. Тонкое покрытие в этом месте означает, что коррозия начинается внутри изгиба, где ее никто не видит, пока целостность конструкции не будет нарушена.
Как идентифицировать его перед заказом
Спросите поставщика, как он проверяет толщину покрытия на внутреннем радиусе. Стандартный ответ производителей, заботящихся о качестве, заключается в том, что они используют толщиномер покрытия — магнитный для цинка на стали и вихретоковый для непроводящих покрытий — и производят измерения в нескольких точках, включая внутреннюю поверхность. Если поставщик измеряет толщину покрытия только на плоских внешних поверхностях, внутренний радиус, скорее всего, недостаточно покрыт. При горячем цинковании уточните ориентацию погружения. Деталь должна быть погружена под углом, позволяющим цинку затечь во внутреннюю полость и стечь, не скапливаясь. При нанесении порошкового покрытия узнайте о конфигурации пистолета и о том, проверен ли внутренний радиус толщиномером.
Какие вопросы задавать поставщикам
Как измерить толщину покрытия по внутреннему радиусу изгиба?
Какова минимально допустимая толщина покрытия на внутренней поверхности?
Какова ориентация погружения при горячем цинковании?
Можете ли вы предоставить отчеты об измерении толщины покрытия, включающие показания внутренней поверхности?
Каков ваш процесс нанесения порошкового покрытия на внутренние поверхности?
Последствия игнорирования этого риска
Преждевременная коррозия, начинающаяся с внутренней стороны изгиба, необнаруженная деградация конструкции, разрушение покрытия в течение 5–10 лет в средах, где покрытие должно прослужить более 25 лет, и возможная необходимость полной замены фитинга.
Как профессиональные производители предотвращают это
Мы проверяем толщину покрытия на каждой производственной партии с помощью калиброванного магнитного или вихретокового датчика. Измерения проводятся минимум в пяти точках на изгиб, включая две точки на внутреннем радиусе. Для горячего цинкования мы используем контролируемую ориентацию погружения с внутренним радиусом, направленным вниз во время извлечения, чтобы обеспечить равномерное распределение цинка. Температура цинковой ванны и скорость вывода постоянно контролируются. Для порошковой окраски мы используем несколько положений распылителя и проверяем внутреннее покрытие на первой детали каждой партии.
Несоответствие размеров прямым секциям лестницы
Почему это происходит в отрасли
Вертикальный внутренний изгиб должен соединяться с прямыми секциями лестницы на обоих концах. Отверстия для болтов должны идеально совпадать, профили боковых направляющих должны совпадать, а внутренняя ширина должна быть одинаковой по всему соединению. Несоответствия возникают, когда изгиб изготовлен на другом инструменте, отличном от прямой лестницы, или когда инструмент не откалиброван по тем же справочным размерам. Распространенной проблемой является то, что изгиб создается с немного другой высотой бокового рельса или углом полки, чем у прямой лестницы.
Разница в положении отверстия для болта даже в 1 мм может помешать вставке болта, что вынудит установщика заново просверлить отверстие на месте. Это одна из самых частых жалоб, которые я получаю от подрядчиков по монтажу.
Как идентифицировать его перед заказом
Самый надежный способ — заказать вертикальный внутренний изгиб у того же производителя, что и прямые секции лестницы. Это гарантирует, что инструмент разработан для получения совместимых размеров. Если это невозможно, предоставьте поставщику образец прямой лестницы или подробные габаритные чертежи. Перед производством попросите поставщика проверить расположение отверстий под болты, размеры фланцев и профиль боковых направляющих на соответствие прямой лестнице. Запросите отчет о проверке размеров, включающий положения отверстий для болтов, диаметры отверстий и углы фланцев, измеренные относительно прямой лестницы.
Какие вопросы задавать поставщикам
Вы производите прямые секции лестницы на той же оснастке, что и изгибы?
Можете ли вы сравнить размеры нашей существующей системы прямых лестниц?
Выполняете ли вы проверку посадки с помощью образца прямой лестницы перед отправкой?
Каков ваш допуск на положение отверстия под болт относительно края боковой направляющей?
Можете ли вы предоставить отчет о совместимости размеров?
Последствия игнорирования этого риска
Сверление или шлифовка на месте для прилегания соединений, увеличение трудозатрат на установку, задержки проекта, ухудшение защиты от коррозии в модифицированных отверстиях и потенциальный отказ инспектором по качеству проекта.
Как профессиональные производители предотвращают это
Мы поддерживаем основную справочную систему, в которой все инструменты откалиброваны по одним и тем же стандартам размеров. Положения отверстий для болтов вырезаются лазером с использованием программирования ЧПУ, которое точно соответствует прямым секциям лестницы. Каждая новая производственная партия включает в себя проверку соответствия приспособлению «Go/No-Go», которое имитирует стыковочную прямую лестницу. Приспособление проверяет выравнивание отверстий для болтов, соответствие высоты боковых направляющих и совместимость углов фланцев. Любая деталь, не прошедшая проверку на соответствие, дорабатывается или бракуется до того, как она достигнет стадии нанесения покрытия.
Замена материала или неверная марка
Почему это происходит в отрасли
Замена материалов является одной из старейших проблем в производстве металлов. Поставщик может указать нержавеющую сталь 316, но поставить 304. Он может указать толщину 2,0 мм, но поставить 1,8 мм. Они могут указывать алюминиевый сплав 6061-T6, но поставлять сплав более низкого качества. Мотивацией обычно является снижение затрат — разница в цене между нержавеющими сталями 304 и 316 может составлять 30–40 %, — но последствия для покупателя могут быть серьезными. В прибрежных условиях у нержавеющей стали 304 в течение нескольких лет разовьется точечная коррозия, а у стали 316 она продлится десятилетия. Проблему сложно обнаружить визуально, поскольку материалы выглядят одинаково.
Как идентифицировать его перед заказом
Запросите сертификаты завода на материал для каждой партии. В сертификате завода должны быть указаны химический состав, механические свойства и номер плавки. Номер плавки должен соответствовать сырью, используемому в производстве. Для нержавеющей стали проверьте содержание молибдена: 316 содержит 2–3% молибдена, а 304 — его нет. Для определения толщины материала используйте калиброванный микрометр или ультразвуковой толщиномер для проверки в нескольких точках. Для критически важных применений запросите у поставщика проведение положительной идентификации материала (PMI) с использованием рентгеновской флуоресценции, которая может неразрушающим образом проверить состав сплава.
Какие вопросы задавать поставщикам
Предоставляете ли вы сертификаты завода-изготовителя к каждому заказу?
Можете ли вы продемонстрировать прослеживаемость материала от сертификата завода до готового продукта?
Проводите ли вы входной контроль материалов для проверки марки и толщины?
Можете ли вы предоставить отчеты об испытаниях PMI для заказов на нержавеющую сталь?
Какова ваша процедура, если входящий материал не прошел проверку?
Последствия игнорирования этого риска
Преждевременный коррозионный отказ в предполагаемой среде, потенциальные угрозы безопасности, несоответствие спецификациям проекта, отклонение инспектором проекта и стоимость полной замены, включая доступ и работу по установке.
Как профессиональные производители предотвращают это
Мы проводим входной контроль каждой партии сырья. Химический состав материала проверяется на соответствие заводскому сертификату с помощью портативного рентгеновского анализатора. Толщина проверяется калиброванным микрометром в нескольких точках. Материал хранится с идентификацией номера плавки, и номер плавки отслеживается на каждом этапе производства до готового продукта. Сертификат завода включен в окончательный пакет документации вместе с нашими протоколами входного контроля.
Несоответствующая упаковка привела к повреждению при транспортировке
Почему это происходит в отрасли
Вертикальные внутренние изгибы имеют неправильную форму, что затрудняет их упаковку и штабелирование. Изогнутый профиль создает точки давления, а фланцы уязвимы для изгиба при падении или сжатии упаковки. Многие фабрики для экономии средств используют минимальную упаковку — несколько слоев стретч-пленки или тонкую картонную коробку. При транспортировке детали смещаются, трутся друг о друга, покрытие повреждается. Фланцы с отверстиями для болтов особенно подвержены изгибу. Я видел целые контейнеры с фитингами, прибывшие с поврежденными покрытиями и погнутыми фланцами, потому что упаковка была неподходящей для перевозки.
Как идентифицировать его перед заказом
Попросите поставщика подробно описать метод упаковки. Ответ должен включать упаковочные материалы, конфигурацию штабелирования, защиту фланцев и отверстий для болтов, а также любые внутренние крепления или разделения между деталями. При международных перевозках спросите о стандарте упаковки: подходит ли он для морских контейнерных перевозок с несколькими точками обработки? Запросите фотографии упакованных продуктов из предыдущих поставок. Если поставщик не хочет раскрывать детали упаковки, возможно, упаковки недостаточно.
Какие вопросы задавать поставщикам
Какие упаковочные материалы вы используете для вертикальных внутренних изгибов?
Как защитить фланцы с отверстиями для болтов во время транспортировки?
Как предотвратить трение деталей друг о друга внутри упаковки?
Предназначена ли ваша упаковка для морских грузовых контейнерных перевозок?
Используете ли вы упаковку на поддонах или в ящиках для международных перевозок?
Можете ли вы предоставить фотографии упакованных заказов, подобных моему?
Последствия игнорирования этого риска
Повреждение покрытия, требующее ремонта на месте, изогнутые фланцы, вызывающие проблемы с соединением, детали, которые невозможно использовать и необходимо заказывать повторно, задержки проекта и споры об ответственности за повреждения при транспортировке.
Как профессиональные производители предотвращают это
Мы упаковываем вертикальные внутренние изгибы индивидуально в защитную пенопластовую или пузырчатую пленку, а затем помещаем их в усиленные картонные коробки из гофрированного картона или деревянные ящики в зависимости от размера заказа и места назначения. Фланцы защищены ограничителями кромок и картонными разделителями. Детали уложены таким образом, чтобы равномерно распределить вес и предотвратить перемещение. Для международных перевозок мы используем фумигированные деревянные ящики с внутренними креплениями и крепим их к поддону болтами. На каждой упаковке указано содержимое, номер заказа и инструкции по обращению. Мы фотографируем упакованный заказ перед отправкой и включаем фотографии в отгрузочную документацию.
Неполная или отсутствующая документация
Почему это происходит в отрасли
Документация часто рассматривается как второстепенная задача в производстве. Завод производит детали, отгружает их и формирует пакет документации только по запросу покупателя — иногда через несколько недель после поставки. Документация может быть неполной, противоречивой или общей, а не конкретной для заказа покупателя. Отсутствие сертификатов завода, отсутствие отчетов об инспекциях и отсутствие данных испытаний являются обычным явлением. В проектах, требующих проверки третьей стороной или соблюдения нормативных требований, неполная документация может вызвать значительные задержки и даже привести к отклонению всей партии.
Как идентифицировать его перед заказом
Укажите требования к документации в заказе на поставку. Сюда следует включить список документов, формат и сроки доставки. Попросите поставщика предоставить образец пакета документации из предыдущего заказа, чтобы вы могли оценить качество и полноту. Проверьте, включает ли документация сертификаты на материалы, отчеты о проверке размеров, замеры толщины покрытия, записи проверки сварных швов и сертификаты соответствия. Убедитесь, что в документации указан конкретный номер заказа и характеристики продукта.
Какие вопросы задавать поставщикам
Какая документация входит в стандартную комплектацию каждого заказа?
Можете ли вы предоставить образец пакета документации из предыдущего заказа?
Включаете ли вы сертификаты завода по производству материалов с возможностью отслеживания номера плавки?
Вы включаете отчеты о проверке размеров и покрытий?
Как скоро после отправки будет доставлен пакет документации?
Поддерживаете ли вы требования сторонней проверки?
Последствия игнорирования этого риска
Невозможность проверить качество продукции, несоответствие требованиям проектной документации, задержки в передаче проекта, дополнительные затраты на ретроспективное тестирование и потенциальный отказ со стороны менеджера по качеству проекта.
Как профессиональные производители предотвращают это
Мы готовим пакет документации во время производства, а не после. Сертификаты материалов проверяются при входном контроле. Отчеты о проверке размеров и покрытий составляются по мере изготовления каждой партии. Перед отправкой заказа документация проверяется на полноту и точность. Посылка доставляется в электронном виде в течение 48 часов с момента отправки. Для проектов, требующих сторонней проверки, мы согласовываем график проверок во время производства и заранее предоставляем всю необходимую документацию инспектору.
Контрольный список рисков при закупках
Риск | Что проверить | Почему это важно | Рекомендуемое действие |
Несоответствие радиуса | Гибочный инструмент с ЧПУ, допуск на радиус, отчеты о проверках | Влияет на натяжение троса и посадку в пространстве | Запросите спецификацию допуска на радиус и отчет о проверке первого изделия |
Дефекты сварного шва | Спецификация процедуры сварки, квалификация сварщика, отчеты о макротравлении | Определяет структурную целостность и усталостную долговечность | Запросите WPS, сертификаты сварщика и результаты испытаний на макротравление |
Несоответствие покрытия | Толщина покрытия по внутреннему радиусу, ориентация погружения, конфигурация пистолета | На внутренней поверхности начинается коррозия | Запросите измерения толщины покрытия, включая показания внутреннего радиуса |
Несоответствие размеров | Выравнивание отверстий под болты, размеры фланца, процедура проверки посадки | Несоответствие приводит к изменению сайта | Закажите отводы и прямые участки от одного производителя, запросите отчет о проверке сборки |
Замена материала | Заводские сертификаты, испытания PMI, процедура входного контроля | Неправильный материал преждевременно выходит из строя в предполагаемой среде | Запросите сертификаты прокатного стана с отслеживанием номера плавки, укажите PMI для нержавеющей стали |
Урон при транспортировке | Метод упаковки, защита фланцев, конфигурация штабелирования | Повреждения покрытий и погнутые фланцы приводят к доработкам и задержкам. | Запросите описание и фотографии упаковки, укажите упаковку в ящиках для международных отправлений |
Неполная документация | Список документов, формат, сроки доставки, образец пакета | Неполная документация может задержать передачу проекта | Укажите требования к документации в заказе на поставку, запросите образец документации |
Что на самом деле определяет общую стоимость закупки вертикального внутреннего изгиба
Я сидел за столом напротив покупателей, которые зацикливаются на цене за единицу товара и игнорируют все остальное. Затем они задаются вопросом, почему стоимость установки выросла вдвое, почему потребовалась замена через пять лет и почему проект превысил бюджет. Указанная цена является числом. Общая стоимость закупок — это то, что вы фактически платите за установку работающей, надежной системы кабельных лотков и ее эксплуатацию в течение предполагаемого срока службы. Понимание разницы между этими двумя цифрами — вот что отличает опытных покупателей от транзакционных покупателей.
Выбор сырья и проверка качества
Почему существует такая стоимость
Сырьевой материал — будь то низкоуглеродистая сталь, нержавеющая сталь или алюминий — обычно составляет 40–60% от общей стоимости производства вертикального внутреннего изгиба. Цены на материалы колеблются в зависимости от мировых товарных рынков, и разница в ценах между сортами существенна. Нержавеющая сталь 316 может стоить в 2–3 раза дороже оцинкованной углеродистой стали за килограмм. Толщина материала также напрямую влияет на стоимость: для боковой планки толщиной 2,5 мм используется примерно на 67% больше материала, чем для боковой планки толщиной 1,5 мм. Это законные затраты, которые невозможно устранить без изменения эксплуатационных характеристик продукта.
Что влияет на эту стоимость
Марка материала, толщина и рыночная цена на момент заказа. Что касается нержавеющей стали, цены на никель вызывают значительную волатильность: изменение цен на никель на 10% может привести к изменению стоимости материала на 5–8%. Также имеет значение коэффициент использования материала. Вертикальные внутренние изгибы имеют неправильную форму, а эффективность раскроя при резке влияет на то, сколько материала тратится впустую. Фабрика, которая оптимизирует схемы раскроя, может достичь коэффициента использования материала на 85–90 %, в то время как фабрика с плохим раскроем может тратить 20–25 % сырья, и эти потери закладываются в цену.
Как покупатели могут оптимизировать, не жертвуя качеством
Самая эффективная оптимизация — это указать правильный сорт и толщину материала для конкретного применения — не завышая и не занижая спецификации. Завышение спецификации означает оплату нержавеющей стали 316 в помещении офиса, где сталь HDG будет отлично работать в течение 50 лет. Занижение спецификации означает экономию денег на материале, но оплату преждевременной замены. Покупателям также следует учитывать сроки заказа. Если график вашего проекта допускает гибкость, размещение заказов, когда цены на материалы находятся на циклических минимумах, может привести к значительной экономии.
При больших заказах узнайте у поставщика о механизмах корректировки цен на материалы — некоторые производители фиксируют цену материала на момент заказа, а другие корректируют ее на основе цены на момент производства.
Скрытые риски сокращения затрат
Самая опасная тактика сокращения затрат — это уменьшение толщины материала ниже конструктивных требований. Боковой рельс толщиной 1,5 мм может быть на 30% дешевле бокового рельса толщиной 2,0 мм, но его несущая способность — и, что более важно, усталостная долговечность при циклическом нагружении — значительно снижается. Поначалу изгиб может удерживать кабели, но после многих лет термоциклирования и вибрации более тонкий материал более подвержен растрескиванию в сварных соединениях. Замена материала более низкого класса — 304 на 316 или более низкого класса алюминиевого сплава — еще один распространенный способ, который покупатели не могут обнаружить визуально. Единственной защитой является сертификация и отслеживание материалов.
Как профессиональные производители справляются с этими расходами
Мы закупаем материал напрямую у заводов по долгосрочным договорам поставки, что обеспечивает стабильность цен и стабильное качество. Наше программное обеспечение для раскроя оптимизирует использование материала для каждой производственной партии, сокращая количество отходов. Входящий материал проверяется на соответствие заводским сертификатам с помощью рентгенофазового анализа, поэтому мы выявляем замены сортов до того, как они пойдут в производство. Мы также поддерживаем резервный запас материалов распространенных марок и толщин, что позволяет нам фиксировать цены для клиентов и компенсировать краткосрочные рыночные колебания.
Инвестиции в оснастку и настройка производства
Почему существует такая стоимость
Для каждой конфигурации вертикального внутреннего изгиба требуется специальный инструмент. Гибочные штампы для боковых направляющих, сварочные приспособления для сегментных соединений, а также приспособления для сверления или пробивания отверстий под болты зависят от комбинации ширины, высоты, радиуса и угла. Для стандартных конфигураций (радиус 300 мм, угол 90°, стандартная ширина) стоимость оснастки амортизируется по многим заказам и вносит минимальный вклад в цену единицы продукции. Для нестандартных конфигураций стоимость инструмента должна быть возмещена из одного заказа или небольшого количества заказов, что может значительно увеличить цену за единицу.
Что влияет на эту стоимость
Степень настройки. Стандартный радиус 300 мм и изгиб 90° стандартной ширины использует существующую оснастку и требует минимальных затрат на установку. Нестандартный радиус 750 мм, изгиб 45° и нестандартная ширина требуют новых гибочных штампов, новых сварочных приспособлений и, возможно, новых программ сверления. Стоимость инструментов для индивидуальной конфигурации может варьироваться от нескольких сотен долларов за простые модификации до нескольких тысяч долларов за совершенно новые наборы инструментов. Количество заказа также имеет значение: если стоимость инструмента составляет 2000 долларов США, а заказ составляет 20 штук, инструмент добавляет 100 долларов США за штуку. Если заказ на 200 штук, добавляется 10 долларов США за штуку.
Как покупатели могут оптимизировать, не жертвуя качеством
Самая эффективная оптимизация – по возможности использовать стандартные конфигурации. Радиус 300 мм с углом 90° не зря является отраслевым стандартом: он подходит для большинства применений, а инструмент уже амортизирован. Прежде чем указывать собственный радиус, убедитесь, что минимальный радиус изгиба, указанный производителем кабеля, действительно этого требует. Многие покупатели указывают индивидуальный радиус, основываясь на предположениях, а не на данных о кабеле.
Если действительно необходима нестандартная конфигурация, подумайте, можно ли увеличить количество заказа, чтобы более эффективно амортизировать затраты на инструмент. Иногда заказ дополнительных изгибов для будущих этапов или запасных запасов оказывается более рентабельным, чем размещение небольшого индивидуального заказа сейчас, а затем еще одного небольшого индивидуального заказа.
Скрытые риски сокращения расходов
Риск заключается не в сокращении затрат на оснастку, а в работе с поставщиками, которые избегают затрат на оснастку за счет использования импровизированных методов производства. Завод, который не инвестирует в специальные инструменты для индивидуальных заказов, будет использовать ручные гибочные и регулируемые приспособления. Результатом является несоответствие радиусов, отклонения в размерах и проблемы с качеством сварки. Покупатель экономит на оснастке, но платит за проблемы с установкой и сокращение срока службы. Если поставщик предлагает нестандартную конфигурацию без платы за инструмент, спросите, как он сможет добиться точности радиуса и угла без специального инструмента.
Как профессиональные производители справляются с этими затратами
Мы поддерживаем обширную библиотеку существующих инструментов для стандартных конфигураций, что исключает затраты на настройку для большинства заказов. Для нестандартных конфигураций мы разрабатываем и производим инструменты собственными силами, что снижает затраты и время выполнения заказов по сравнению с аутсорсингом. Инструменты спроектированы так, чтобы быть модульными, где это возможно: один комплект гибочных штампов часто может работать с разной шириной и высотой боковых направляющих с минимальной регулировкой. Мы также сохраняем специальные инструменты для будущих заказов, поэтому постоянные клиенты не платят повторно стоимость инструментов.
Сварочные работы и требования к качеству
Почему существует такая стоимость
Сварка является наиболее трудоемкой операцией при изготовлении вертикального внутреннего изгиба. Сегментированный изгиб 90° может иметь 8–12 сварных соединений между сегментами боковых поручней, а также сварные швы между перекладинами и боковыми поручнями. Каждый сварной шов требует квалифицированного оператора, а время сварки определяется толщиной материала, длиной сварного шва и требуемым уровнем качества. Сварной шов с полным проваром занимает значительно больше времени, чем косметический угловой шов. Разница в стоимости рабочей силы между полностью сварным изгибом с правильным проваром и минимально сварным косметическим изгибом может составлять 30–50 % от стоимости изготовления.
Что влияет на эту стоимость
Спецификации сварки, тип материала и требования к качеству. Сварка нержавеющей стали требует продувочного газа, более низких скоростей перемещения и более квалифицированных операторов, чем сварка углеродистой стали. Сварные швы с полным проваром требуют подготовки соединения, нескольких проходов и более длительного времени контроля. Если спецификация требует неразрушающего контроля (капиллярной дефектоскопии, рентгенографии или макротравления), стоимость проверки добавляется к общей сумме. Количество сварных швов также имеет значение. Сегментированный изгиб с множеством мелких сегментов имеет больше сварных швов, чем изгиб с меньшим количеством более крупных сегментов, что увеличивает общее время сварки.
Как покупатели могут оптимизировать работу, не жертвуя качеством
Самая эффективная оптимизация – указать уровень качества сварки, соответствующий конкретному приложению. Вертикальный внутренний изгиб в центре обработки данных с небольшой кабельной нагрузкой не требует такого же качества сварки, как изгиб на тяжелом промышленном предприятии с кабельной нагрузкой 100 кг/м. Качество сварного шва должно определяться с учетом конструктивных требований и последствий отказа. Покупателям также следует рассмотреть возможность использования профилегибочных конфигураций, которые полностью исключают сегментированные сварные швы. Более высокая стоимость оснастки для профилирования может быть компенсирована снижением стоимости сварки, особенно при больших объемах заказов.
Скрытые риски сокращения затрат
Снижение затрат на сварку за счет использования сварных швов более низкого качества — один из самых опасных путей при производстве кабельных лотков. Косметический сварной шов выглядит приемлемым, но не имеет проникновения корня. При циклическом нагружении сварной шов растрескивается у корня и распространяется на поверхность. На появление неисправности могут уйти годы, но если это произойдет, необходимо заменить весь изгиб. Стоимость замены, включая доступ, снятие и повторную установку, намного превышает любую первоначальную экономию на сварочных работах. Я исследовал дефекты сварных швов, при которых первоначальная экономия средств составляла менее 50 долларов США на изгиб, но стоимость замены превышала 5000 долларов США на место.
Как профессиональные производители справляются с этими расходами
Мы оптимизируем эффективность сварки за счет конструкции приспособления и стандартизированных процедур, а не за счет снижения качества сварки. Наши сварочные приспособления удерживают компоненты в точном положении, что сокращает время, необходимое для позиционирования и прихваточной сварки. Параметры сварки предварительно устанавливаются для каждой комбинации материала и толщины, что исключает метод проб и ошибок со стороны сварщика. Мы инвестируем в обучение и сертификацию сварщиков, что снижает количество дефектов и стоимость доработок. Результатом является стабильное качество сварки при конкурентоспособной стоимости рабочей силы.
Выбор и применение обработки поверхности
Почему существует такая стоимость
Обработка поверхности обычно является вторым по величине компонентом затрат после сырья. Разница в стоимости лечения существенная. Электрогальванизация – самый дешевый вариант. Горячее цинкование стоит в 2–3 раза дороже, чем электрооцинкование. Покрытие ZAM стоит на 15–30% дороже, чем стандартное горячее цинкование. Стоимость порошкового покрытия широко варьируется в зависимости от цвета, текстуры и требований к предварительной обработке, но в целом сопоставима с HDG для стандартных цветов. Стоимость обработки поверхности зависит от стоимости материала покрытия, энергопотребления процесса, трудозатрат на предварительную обработку и погрузочно-разгрузочные работы, а также затрат на соблюдение экологических требований при переработке отходов.
Что влияет на эту стоимость
Тип покрытия, толщина покрытия, размер и геометрия детали, а также объем заказа. На стоимость горячего цинкования влияют размеры цинковой ванны: более крупные детали, требующие большего вытеснения цинка, стоят дороже. Спецификация толщины покрытия также влияет на стоимость: для покрытия HDG толщиной 85 микрон используется больше цинка, чем для покрытия толщиной 45 микрон. Стоимость порошкового покрытия зависит от цвета: стандартные цвета дешевле, чем нестандартные, а некоторые пигменты дороже других. Качество предварительной обработки также влияет на стоимость. Правильное обезжиривание, травление и фосфатирование увеличивают затраты, но необходимы для адгезии покрытия.
Как покупатели могут оптимизировать, не жертвуя качеством
Самая эффективная оптимизация — это соответствие обработки поверхности окружающей среде. Электрогальванизация подходит для помещений с контролируемым климатом и стоит значительно меньше, чем HDG. Использование HDG для офисных приложений внутри помещений — это чрезмерная спецификация и плата за защиту, которая не нужна. И наоборот, использование электрогальванизации для наружной установки не соответствует требованиям и приведет к преждевременному выходу из строя. Покупатель должен выбирать покрытие с учетом воздействия на окружающую среду, а не цены. При смешанных заказах подумайте, могут ли разные части установки использовать разные покрытия в зависимости от их воздействия.
Скрытые риски сокращения затрат
Наиболее распространенным способом сокращения затрат при обработке поверхности является уменьшение толщины покрытия ниже спецификации. Горячеоцинкованное покрытие толщиной 85 микрон может поставляться с толщиной 50–60 микрон. Покупатель не сможет обнаружить это без толщиномера покрытия. Уменьшенная толщина покрытия пропорционально сокращает срок службы: покрытие толщиной 50 микрон на открытом воздухе может прослужить 15–20 лет вместо 25–40 лет, ожидаемых от покрытия толщиной 85 микрон. Еще одним недостатком является неадекватная предварительная обработка: покрытие наносится без надлежащей очистки и подготовки поверхности, что приводит к плохой адгезии и преждевременному отслаиванию.
Как профессиональные производители справляются с этими затратами
Мы располагаем собственными линиями горячего цинкования, ZAM-покрытия и порошковой окраски, что исключает затраты на аутсорсинг и связанную с этим логистику. Процессы нанесения покрытий интегрированы в производственный процесс, что сокращает необходимость погрузочно-разгрузочных работ и транспортировки. Мы контролируем толщину покрытия в процессе производства с помощью калиброванных датчиков, гарантируя, что каждая партия соответствует спецификации. Это снижает стоимость доработок и жалоб клиентов. Для заказов с несколькими спецификациями покрытия мы собираем одинаковые партии вместе, чтобы оптимизировать использование линии нанесения покрытия.
Проверка качества и документация
Почему существует такая стоимость
Проверка качества увеличивает стоимость каждой произведенной единицы продукции. Проверка размеров, проверка сварных швов, измерение толщины покрытия и подготовка документации — все это требует времени, оборудования и квалифицированного персонала. Стоимость проверки пропорциональна частоте проверки и количеству точек проверки. Комплексная программа контроля — проверка первого изделия в каждой партии, случайная выборка на протяжении всего производства и окончательная проверка перед отправкой — может добавить 5–10 % к стоимости единицы продукции. Эта стоимость часто невидима для покупателя, поскольку она встроена в цену за единицу, а не отображается как отдельная позиция.
Что влияет на эту стоимость
Объем проверки, методы проверки и требования к документации. Базовый контроль размеров с помощью ручных инструментов стоит относительно недорого. Проверка координатно-измерительных машин с автоматизированной отчетностью обходится дороже, но дает более надежные данные. Неразрушающий контроль сварных швов (капиллярный или радиографический) увеличивает стоимость каждого проверенного сварного шва. Сертификация материалов с тестированием PMI увеличивает стоимость партии. Пакет документации — отчеты об инспекциях, сертификаты на материалы, сертификаты соответствия — требует административного времени для составления и проверки.
Как покупатели могут оптимизировать работу без ущерба для качества
Самая эффективная оптимизация — это указать требования к проверке, которые действительно необходимы для приложения. Критическое применение на ядерной установке требует комплексной проверки и документации. Стандартное приложение для коммерческого строительства может этого не сделать. План проверки должен быть основан на рисках и фокусироваться на параметрах, наиболее важных для приложения. Покупателям также следует объединить требования к проверке по всему заказу. Проверка пяти образцов из партии из 100 изгибов обходится дешевле за единицу, чем проверка одного образца из партии из 20 изгибов.
Скрытые риски сокращения затрат
Отказ от проверок ради экономии затрат — рискованная игра. Покупатель полностью полагается на контроль процесса поставщика, который может быть адекватным, а может и не быть адекватным. Дефекты, которые можно было бы обнаружить при проверке — пористость сварного шва, погрешности размеров, тонкие пятна покрытия — обнаруживаются только после поставки, когда стоимость исправления самая высокая. Риск заключается не только в стоимости замены дефектных деталей, но и в задержках проекта и сбоях в установке, возникающих в результате обнаружения проблем на месте.
Как профессиональные производители справляются с этими расходами
Мы интегрируем проверку в производственный процесс, а не рассматриваем его как отдельный вид деятельности. В ходе производственного контроля оператор немедленно выявляет дефекты, сокращая затраты на доработку и брак. Статистический контроль процесса выявляет тенденции до того, как будут произведены детали, не соответствующие спецификациям. Мы инвестируем в контрольное оборудование — КИМ, РФА, толщиномеры покрытий, оборудование для испытаний сварных швов — которое обеспечивает быстрые и надежные данные. Данные проверки хранятся в электронном виде и могут быть объединены в пакеты документации клиента с минимальными административными усилиями.
Количество заказов и эффективность производства
Почему существует такая стоимость
Производство имеет значительные постоянные затраты — время наладки, замену инструментов, программирование и проверку первого изделия. Эти постоянные затраты одинаковы независимо от того, составляет ли объем заказа 10 или 100 единиц. Фиксированная стоимость единицы продукции снижается по мере увеличения объема заказа. Это фундаментальная экономия на масштабе в производстве. Небольшой заказ из 10 нестандартных отводов будет иметь гораздо более высокую стоимость единицы, чем большой заказ из 200 стандартных отводов, даже если материал и производственные процессы идентичны.
Что влияет на эту стоимость
Объем заказа, количество различных конфигураций в заказе и размер производственной партии. Изготовление заказа с 10 различными конфигурациями гибов, каждая в количестве 5 единиц, значительно дороже, чем заказ с 1 конфигурацией и количеством 50 единиц. Каждое изменение конфигурации требует времени на настройку, смену инструментов и проверку первого изделия. На эффективность производства также влияет общая загруженность завода. В периоды пиковой нагрузки небольшие заказы могут планироваться менее эффективно, что увеличивает стоимость.
Как покупатели могут оптимизировать, не жертвуя качеством
Самая эффективная оптимизация — консолидация заказов. Вместо заказа отводов для каждого этапа проекта отдельно, закажите общее количество сразу для всего проекта. Увеличение количества снижает себестоимость единицы продукции и обеспечивает стабильное качество на всех этапах. Если график проекта не позволяет поставить все количество сразу, заключите соглашение об отзыве, при котором заказано все количество, но поставки планируются с течением времени. Покупателям также следует стандартизировать конфигурации в рамках проекта. Использование одинакового радиуса изгиба, угла и материала во всей установке сокращает количество конфигураций и повышает эффективность производства.
Скрытые риски сокращения затрат
Заказ небольших партий с целью минимизировать первоначальные затраты — это ложная экономия. Более высокая стоимость единицы небольших заказов часто превышает стоимость финансирования запасов для более крупного заказа. Что еще более важно, небольшие заказы из разных производственных партий могут иметь различия в размерах, что приводит к проблемам совместимости на месте. Заказ всего количества в одной производственной партии обеспечивает постоянство размеров.
Как профессиональные производители справляются с этими затратами
Мы оптимизируем производственный график, объединяя одинаковые конфигурации в партии, сокращая время наладки и повышая эффективность. Наша система планирования производства определяет возможности объединения небольших заказов от разных клиентов в более крупные производственные партии, что снижает себестоимость единицы продукции. Мы предлагаем гибкие графики доставки для более крупных заказов, что позволяет покупателям получить выгоду от более низких затрат на крупносерийное производство, одновременно управляя своими запасами и денежными потоками.
Упаковка, логистика и доставка
Почему существует такая стоимость
Вертикальные внутренние изгибы имеют неправильную форму, относительно тяжелые и подвержены повреждению покрытия во время транспортировки. Правильная упаковка требует материалов, рабочей силы и места в контейнере. На затраты на международную логистику влияют вес, объем и маршрут доставки. Эти затраты нетривиальны: при международных перевозках упаковка и логистика могут составлять 10–20% от общей стоимости заказа. Стоимость часто занижается покупателями, которые ориентируются исключительно на цену за единицу товара.
Что влияет на эту стоимость
Метод упаковки: стрейч-пленка или деревянные ящики, индивидуальная упаковка или оптовая упаковка. Расстояние и способ доставки — морские перевозки по сравнению с воздушными перевозками, полная загрузка контейнера по сравнению с неполной загрузкой контейнера. Размер заказа относительно вместимости контейнера — заказ, который заполняет контейнер, имеет более низкие логистические затраты на единицу, чем заказ, который использует только половину контейнера. Импортные пошлины, налоги и требования к таможенному оформлению страны назначения.
Как покупатели могут оптимизировать, не жертвуя качеством
Самая эффективная оптимизация — планировать заказы так, чтобы они заполнялись полными контейнерами, когда это возможно. Стоимость единицы груза при полной загрузке контейнера значительно ниже, чем при отправке с неполной загрузкой контейнера. Покупателям также следует учитывать спецификацию упаковки в зависимости от способа доставки. Морские перевозки требуют более прочной упаковки, чем доставка внутри страны автомобильным транспортом. Упаковка должна соответствовать реальным условиям перевозки, а не завышаться или занижаться. Для международных заказов работайте с поставщиком, чтобы понять Инкотермс и разделение логистических затрат и ответственности.
Скрытые риски сокращения расходов
Снижение стоимости упаковки ниже минимума, необходимого для данного метода доставки, — это прямой путь к повреждению при транспортировке. Я видел, как покупатели настаивали на минимальной упаковке, чтобы сэкономить несколько долларов за единицу, а получали контейнер, полный поврежденных продуктов с поцарапанными покрытиями и погнутыми фланцами. Стоимость ремонта или замены поврежденных изделий, а также задержка проекта намного превышают экономию на упаковке. Еще одна распространенная ошибка — выбор самого дешевого варианта доставки без учета времени доставки. 45-дневная морская перевозка может оказаться дешевле, чем 25-дневная, но стоимость задержки проекта может составить тысячи долларов в день.
Как профессиональные производители справляются с этими затратами
У нас есть стандартизированные спецификации упаковки для различных способов доставки и пунктов назначения, разработанные на основе многолетнего опыта международной логистики. Упаковка предназначена для защиты продукта с использованием минимально необходимого материала и веса, избегая как недостаточной защиты, так и чрезмерной упаковки. Мы работаем с несколькими экспедиторами, чтобы оптимизировать маршруты и затраты на доставку. Для крупных заказов мы предоставляем смету затрат на логистику на этапе предложения, чтобы покупатели могли учесть ее при сравнении общей стоимости закупок.
Сводная таблица факторов затрат
Драйвер затрат | Что влияет на стоимость | Предложения покупателя по оптимизации | Как HULK Metal создает ценность |
Сырье | Марка материала, толщина, рыночная цена, коэффициент использования | Укажите правильный сорт для применения, разместите заказ в благоприятное для рынка время, объедините заказы | Прямые закупки на заводе, XRF-проверка, оптимизированный раскрой для 85-90 % использования |
Инструменты и настройка | Сложность конфигурации, количество заказа, индивидуализация | По возможности используйте стандартные конфигурации, консолидируйте индивидуальные заказы, планируйте будущие этапы | Собственная разработка оснастки, модульная оснастка, сохранение библиотеки оснастки для повторных заказов |
Сварочные работы | Качество сварного шва, тип материала, количество соединений, требования к контролю | Укажите подходящее качество сварного шва для конкретного применения, рассмотрите возможность прокатки для чистых применений | Стандартизированные процедуры сварки, эффективность, оптимизированная для приспособлений, квалифицированные сварщики снижают процент дефектов |
Обработка поверхности | Тип покрытия, толщина, геометрия детали, количество заказа, цвет | Соответствуйте обработке окружающей среде, избегайте завышенных спецификаций, группируйте одинаковые изделия | Собственные линии HDG, ZAM и порошковой окраски, интегрированный производственный процесс, мониторинг в процессе производства |
Контроль качества | Объем применения, методы, периодичность, требования к документации | Определите проверку на основе рисков, объедините требования по всему заказу, сосредоточьтесь на критических параметрах | Производственный контроль интегрирован с производством, электронная документация, возможности КИМ и РФА |
Количество заказа | Фиксированные затраты на установку, количество конфигураций, планирование производства | Объединяйте заказы, стандартизируйте конфигурации, используйте соглашения об отзыве для поэтапной поставки | Оптимизация пакетной обработки заказов, гибкое планирование поставок, комбинированное планирование производства |
Упаковка и логистика | Способ упаковки, способ доставки, расстояние, использование контейнера | Заполните контейнеры, укажите упаковку для фактических условий перевозки, ознакомьтесь с Инкотермс | Стандартизированные спецификации упаковки, партнерство с несколькими экспедиторами, прозрачность затрат на логистику |
Как оценить поставщика вертикальных внутренних изгибов с точки зрения опытного менеджера по закупкам
Найти самую низкую цену легко. Гораздо сложнее найти поставщика, который обеспечивает стабильное качество, понимает ваш проект до начала производства, осуществляет поставку вовремя и поддерживает вас после поставки. Я обучал команды по закупкам в течение многих лет, и я учу их использовать приведенную ниже схему оценки, прежде чем заключать договоры с каким-либо поставщиком.
Может ли поставщик обеспечить стабильное качество?
Один квалифицированный образец почти ничего не доказывает. Любая фабрика может произвести одну хорошую деталь, если знает, что ее проверяют. Настоящая проверка заключается в том, соответствует ли сотый изгиб в производственном цикле первому и соответствует ли следующий заказ предыдущему. Последовательность — это то, что отличает профессиональных производителей от мастерских.
Управление процессами является основой последовательности. На профессиональном заводе каждый этап производства имеет документированные процедуры — не просто предложения, а конкретные инструкции по настройкам машины, параметрам сварки и точкам контроля. Оператор не решает, как делать поворот каждое утро. Процесс стандартизирован, а отклонения фиксируются и исследуются. Когда я проверяю поставщика, я обхожу производственную линию и ищу доказательства контроля процесса: рабочие инструкции на каждой станции, калиброванные измерительные инструменты и операторов, которые могут объяснить, что они проверяют и почему.
Постоянство партии требует большего, чем просто контроль процесса. Для этого требуется, чтобы на протяжении всего производственного цикла использовались одни и те же материалы, одни и те же инструменты и один и тот же персонал. Если завод меняет поставщиков материалов между партиями, изгиб может иметь несколько разные характеристики формовки. Если сварку выполняет другой оператор в ночную смену, качество сварного шва может отличаться. Профессиональные производители отслеживают номера партий, назначения операторов и использование инструментов, чтобы можно было отследить источник любого отклонения.
Стандарты проверки должны быть конкретными и измеримыми. Поставщик, который говорит: «Мы проверяем качество», не говорит ничего полезного. Спросите, что они проверяют, как они это проверяют, как часто они это проверяют и что они делают, когда обнаруживают проблему. План контроля должен включать проверки размеров с определенной периодичностью, проверку сварных швов с определенными критериями приемки и измерение толщины покрытия с определенными минимальными значениями. Протоколы проверок должны быть доступны для просмотра, а не только окончательный сертификат.
Отслеживаемость имеет значение, когда что-то идет не так. Если отвод вышел из строя в эксплуатации, необходимо знать, какая партия материала была использована, какой оператор его сварил и какая партия покрытия была нанесена. Без возможности отслеживания вы не сможете определить, является ли сбой разовым дефектом или системной проблемой, влияющей на весь заказ. Профессиональные производители маркируют каждый продукт номером партии или номером плавки, который связан с производственными записями.
Постоянное улучшение — это разница между фабрикой, которая остается прежней, и фабрикой, которая становится лучше. Когда я посещаю фабрику, я спрашиваю о недавних проблемах с качеством и о том, что они изменили, чтобы предотвратить повторение. Фабрика, которая не может назвать какие-либо недавние улучшения или утверждает, что у нее никогда не было проблем с качеством, либо не обращает внимания, либо ведет себя нечестно.
Как проверить:
Запросите производственные записи из недавнего заказа, аналогичного вашему. Попросите план проверки и образец отчета о проверке. Во время посещения завода ищите рабочие инструкции на рабочих станциях, калиброванное измерительное оборудование и операторов, которые могут объяснить свои проверки качества. Спросите о недавней проблеме с качеством и о том, как она была решена.
Как HULK Metal поддерживает последовательность:
Мы работаем в соответствии с документированными процедурами на каждом этапе производства. Внутрипроизводственный контроль осуществляется оператором через определенные промежутки времени, а результаты протоколируются. Независимые инспекторы качества проводят выборочную проверку. Каждая партия отслеживается по номеру плавки материала, дате производства и оператору. Наша система управления качеством отслеживает несоответствия и корректирующие действия, и эти данные ежемесячно пересматриваются для выявления возможностей улучшения.
Понимает ли поставщик требования вашего проекта?
Многие поставщики делают именно то, что им говорят, и не более того. Они получают чертеж, изготавливают по чертежу и отгружают изделие. Если в чертеже есть ошибка, они производят ошибку. Если на чертеже указан материал, непригодный для окружающей среды, используют этот материал. Это не услуга — это упущенная возможность предотвратить проблемы до их возникновения.
Профессиональный поставщик изучает требования покупателя перед началом производства. Это означает проверку чертежей на соответствие размеров, проверку соответствия указанного материала и покрытия заявленному применению, а также проверку совместимости конфигурации изгиба с соединяемыми прямыми секциями лестницы. Поставщик также должен проверить расположение отверстий под болты, размеры фланцев и профиль боковых направляющих, чтобы обеспечить совместимость с существующей системой.
Технические предложения не связаны с дополнительными продажами. Они направлены на выявление потенциальных проблем, которые команда дизайнеров покупателя могла упустить из виду. Я просмотрел тысячи чертежей кабельных лотков и часто обнаруживал проблемы: радиус изгиба слишком мал для указанного типа кабеля, покрытие, неподходящее для условий установки, или расположение отверстий под болты, не соответствующее подключенной прямой лестнице. Поставщик должен поднимать эти вопросы до начала производства, а не после поставки.
Рекомендации по материалам должны основываться на применении, а не на том, что имеется на складе у поставщика. Если покупатель указывает электрооцинкованную сталь для наружной прибрежной установки, поставщик должен вместо этого рекомендовать горячеоцинкованную сталь или покрытие ZAM. Рекомендация должна быть подкреплена техническим обоснованием, а не просто разницей в цене.
Рекомендации по отделке поверхности должны учитывать как требования к окружающей среде, так и требования к техническому обслуживанию. Порошковое покрытие может выглядеть привлекательно при видимой установке, но если окружающая среда агрессивна, отсутствие защитной защиты может привести к преждевременному выходу из строя. Поставщик должен объяснить компромиссы между различными вариантами отделки для конкретного применения.
Проверка совместимости — одна из наиболее ценных услуг, которые может предоставить поставщик. Если покупатель заказывает отводы для соединения с существующей системой прямых лестниц, поставщик должен убедиться, что размеры, расположение болтов и профиль боковых направляющих совпадают. Для этого от покупателя может потребоваться предоставление образца или подробных измерений существующей системы. Время, затраченное на проверку совместимости перед началом производства, позволяет избежать затрат и задержек при внесении изменений на объект после поставки.
Что спрашивать во время технических обсуждений:
Представьте требования вашего проекта и задайте поставщику вопросы, которые у него есть. Поставщик, который не задает вопросов, либо не обращает внимания, либо недостаточно хорошо понимает приложение, чтобы выявить потенциальные проблемы. Спросите об аналогичных проектах, которые они реализовали, и с какими проблемами они столкнулись. Обсудите условия установки и попросите рекомендации по материалам и покрытиям.
Как HULK Metal помогает перед производством:
Каждый заказ проходит техническую проверку инженером, который проверяет характеристики на соответствие заявленному применению. Мы поднимаем вопросы о любых несоответствиях или потенциальных проблемах, которые мы выявляем. Мы предоставляем рекомендации по материалам и покрытиям, основанные на условиях установки, подкрепленные техническим обоснованием. Для заказов, которые должны быть подключены к существующим системам, мы предлагаем услугу проверки совместимости, при которой мы сверяем размеры с существующими образцами или измерениями покупателя.
Может ли поставщик сдать вовремя?
Надежность доставки не зависит от обещанной даты доставки. Речь идет о том, есть ли у поставщика системы и ресурсы для последовательного соблюдения этой даты. Многие поставщики обещают сроки, которые они не могут соблюдать, поскольку не контролируют факторы, определяющие фактические сроки производства.
Планирование производства является наиболее важным фактором надежности поставок. На профессиональном заводе есть система планирования производства, которая учитывает текущую рабочую нагрузку, наличие материалов, состояние инструментов и производственные мощности. Обещанная дата поставки основана на фактической мощности, а не на том, что, по мнению продавца, хочет услышать покупатель. Когда я спрашиваю поставщика о дате поставки, я также прошу его объяснить, как он прибыл в эту дату. Если они не могут объяснить причину даты, вероятно, она ненадежна.
Поставка сырья является наиболее распространенной причиной задержек поставок. Если на заводе нет необходимого материала на складе, дата поставки зависит от сроков поставки поставщика материала. Профессиональные производители либо поддерживают резервные запасы обычных материалов, либо заключают надежные соглашения о поставках с заводами. Уточните у поставщика, есть ли материал для вашего заказа на складе или его необходимо заказать, а также как долго будет осуществляться заказ материала.
Производственная мощность зависит не только от размера завода. Речь идет о том, есть ли на заводе конкретное оборудование и квалифицированный персонал, необходимые для выполнения вашего заказа. Завод с пятьюдесятью сварочными станциями и всего тремя квалифицированными сварщиками нержавеющей стали не может быстро выполнить большой заказ на нержавеющую сталь. Спросите о конкретной мощности для вашего типа продукта, а не только об общей мощности завода.
Управление цепочкой поставок становится критически важным, когда завод полагается на внешних поставщиков в таких процессах, как обработка поверхности. Если цинкование передается на аутсорсинг, дата доставки зависит от графика и мощности гальванизатора. Профессиональные фабрики либо имеют собственные мощности по обработке поверхности, либо наладили отношения с надежными внешними поставщиками с гарантированной производительностью.
Коммуникация во время производства — признак хорошо управляемого предприятия. Поставщик должен предоставлять производственные обновления — не ежедневно, а на ключевых этапах, таких как поступление материала, начало производства, завершение изготовления и завершение обработки поверхности. В случае задержки поставщик должен сообщить об этом немедленно, а не ждать, пока пройдет дата поставки.
Предупреждающие знаки:
Поставщик обещает дату поставки, не спрашивая о ваших конкретных требованиях. Поставщик не может объяснить, как они пришли к дате поставки. Поставщик не уточняет наличие материалов. Поставщик не предоставляет обновлений продукции. У поставщика есть история пропущенных сроков поставки по предыдущим заказам.
Как HULK Metal повышает надежность доставки:
Мы поддерживаем систему планирования производства, которая составляет график заказов на основе фактической мощности и наличия материалов. Обычные материалы хранятся на буферном складе, чтобы сократить время поставки материалов. Обработка поверхности осуществляется собственными силами, что исключает зависимость от внешних поставщиков. Клиенты получают производственные обновления на ключевых этапах. Если ожидается задержка, мы немедленно сообщим об этом, указав новую дату поставки и объяснение причины.
Могут ли продукты быть установлены без проблем?
Проблемы при установке являются наиболее дорогостоящим типом проблем с качеством, поскольку они обнаруживаются в самый неподходящий момент: когда монтажная бригада находится на месте, график плотный, а цена задержки высока. Ошибка размеров, исправление которой на заводе обойдется в несколько долларов, может стоить сотни долларов на исправлении на строительной площадке. Наиболее распространенными проблемами при установке при вертикальных внутренних изгибах являются несоосность отверстий для болтов, несоответствие угла фланца и несовместимость профилей боковых направляющих.
Точность размеров — основа простоты установки. Отверстия для болтов должны находиться в правильном положении относительно краев боковых направляющих и друг относительно друга. Угол фланца должен совпадать с ответным фланцем прямой лестницы. Высота боковых перил должна быть одинаковой на протяжении всего изгиба и соответствовать высоте прямой лестницы. Эти размеры следует сверить с техническими характеристиками прямой лестницы, а не только с чертежом изгиба.
Совместимость сборки означает, что колено подходит к соединенным прямым секциям лестницы без каких-либо изменений. Единственный способ убедиться в этом – физическая проверка. Профессиональные производители используют приспособления Go/No-Go, имитирующие стыковочную прямую лестницу. Отвод размещается на приспособлении и проверяются отверстия под болты, соосность фланца и профиль боковой направляющей. Любой изгиб, не прошедший проверку посадки, дорабатывается перед отправкой с завода.
Производственные допуски накапливаются. Прямая лестница имеет допуск на положение отверстий для болтов. Изгиб имеет допуск на положение отверстий под болты. Если оба отверстия находятся на крайних пределах диапазона допуска в противоположных направлениях, отверстия не совместятся, даже если обе детали находятся в пределах спецификации. Вот почему при проверке посадки следует использовать приспособление, соответствующее номинальным размерам прямой лестницы, а не предельным допускам.
Расположение отверстий особенно важно для вертикальных внутренних изгибов, поскольку изогнутая геометрия затрудняет контроль положения отверстий, чем на прямых участках. Отверстия обычно изготавливаются путем штамповки или лазерной резки на плоской заготовке до формирования изгиба. В процессе формовки положение отверстий может немного сместиться, поэтому в схеме расположения отверстий необходимо компенсировать деформацию формовки. Это требует точного знания того, как ведет себя материал во время изгиба, которое основывается на опыте работы с конкретным материалом и комбинацией инструментов.
При установке важны стабильные производственные партии. Если вы заказываете изгибы несколькими партиями, изгибы должны соответствовать размерам друг друга, а также прямой лестницы. Если расположение отверстий для болтов во второй партии немного отличается от позиции в первой партии, монтажной бригаде придется скорректировать эти различия. Вот почему предпочтительнее приобретать все изгибы для проекта из одной производственной партии.
Как проверить:
Запросите отчет о проверке посадки, показывающий, что изгиб был проверен на эталоне прямой лестницы. Спросите о допусках на положение отверстий под болты и углы фланцев. Если возможно, запросите образец изгиба для пробной установки, прежде чем приступать к полному заказу. Стоимость образца невелика по сравнению со стоимостью обнаружения проблем при установке при полном заказе.
Как HULK Metal минимизирует риски при установке:
Мы обслуживаем приспособления типа «годен/не годен» для каждой стандартной конфигурации. Каждая производственная партия проходит проверку на соответствие первой детали и случайную выборку на протяжении всего цикла. Отверстия под болты изготавливаются методом лазерной резки на станке с ЧПУ с компенсацией формовочной деформации. Отчеты о проверке размеров доступны для каждой партии. Мы рекомендуем покупателям запросить пробный образец для критически важных установок.
Есть ли у поставщика стабильная цепочка поставок?
Завод, который в значительной степени полагается на временных субподрядчиков, не может обеспечить стабильное качество и надежность поставок. Меняются субподрядчики, меняются их приоритеты, а их стандарты качества могут не соответствовать заводским. Чем больше процессов фабрика передает на аутсорсинг, тем меньше у нее контроля над конечным продуктом.
Поиск сырья является основой цепочки поставок. Надежные поставщики наладили отношения с заводами и могут предоставить сертификацию материалов для каждого заказа. Они постоянно закупают продукцию у одних и тех же заводов, поэтому свойства материала предсказуемы. Заводы, которые покупают материал у торговцев или из нескольких разных источников, могут получать материал с противоречивыми свойствами, что влияет на поведение при формовке и сварке.
Обработка поверхности — это наиболее часто передаваемый на аутсорсинг процесс при производстве кабельных лотков. Многие заводы не имеют собственных мощностей по цинкованию или порошковой покраске и отправляют продукцию на сторонние очистные сооружения. Это создает несколько рисков: завод по переработке может отдавать приоритет другим клиентам в периоды занятости, качество может варьироваться в зависимости от того, какой оператор обрабатывает партию, а завод имеет ограниченные возможности проверять покрытие до тех пор, пока детали не вернутся. Собственная обработка поверхности исключает эти переменные.
Субподряд на механическую обработку и изготовление является обычным явлением для специализированных процессов. Если завод не может изготовить изгиб нестандартного радиуса на собственном оборудовании, он может привлечь специалиста по субподряду. Риск заключается в том, что субподрядчик может не понимать применение кабельного лотка и не применять те же стандарты качества. Завод должен иметь процедуру квалификации поставщиков для всех субподрядчиков, которых он использует.
Упаковка может показаться второстепенным элементом цепочки поставок, но она напрямую влияет на то, будет ли товар доставлен неповрежденным. Если фабрика пользуется услугами внешних поставщиков упаковки, качество упаковки может отличаться. Профессиональные фабрики либо имеют собственные возможности по упаковке, либо наладили отношения с поставщиками упаковки, которые понимают требования к защите продукта.
Координация логистики влияет как на время доставки, так и на состояние товара. Поставщик должен управлять логистикой от завода до места доставки, включая выбор экспедиторов, подготовку отгрузочной документации и отслеживание поставок. Если покупатель несет ответственность за организацию логистики, поставщик должен предоставить точную информацию о весе и размерах груза.
Что проверить:
Спросите, какие процессы выполняются собственными силами, а какие передаются на аутсорсинг. В случае аутсорсинговых процессов спросите о процессе квалификации субподрядчика и о том, как завод проверяет качество субподрядных работ. Посетите завод, чтобы воочию убедиться в его возможностях. Спросите о стратегии поставок материалов: какие заводы, какая сертификация, какая отслеживаемость.
Как HULK Metal объединяет несколько производственных ресурсов:
Мы располагаем собственными мощностями для всех важнейших процессов: лазерная резка, гибка с ЧПУ, сварка, горячее цинкование, ZAM-покрытие и порошковое покрытие. Эта вертикальная интеграция дает нам прямой контроль над качеством и графиком работ. Для специализированных процессов, которые мы не выполняем собственными силами, мы привлекаем квалифицированных субподрядчиков, прошедших аудит и одобрение нашей системы управления поставщиками. Входящий материал поступает с сертифицированных заводов с полной отслеживаемостью.
Насколько отзывчив поставщик во время общения?
Качество общения во время процесса предложения и заказа является надежным показателем качества общих отношений с поставщиками. Поставщик, который отвечает медленно, дает неполные ответы или избегает сложных вопросов, скорее всего, будет вести себя точно так же, когда проблемы возникнут во время производства или после доставки.
Скорость технического реагирования указывает на технические возможности поставщика и организационную эффективность. Когда вы задаете технический вопрос, поставщик должен либо сразу узнать ответ, либо проконсультироваться с соответствующим экспертом и ответить в разумные сроки. Поставщик, которому требуется несколько дней, чтобы ответить на простые технические вопросы, вероятно, не обладает собственными техническими знаниями или не имеет эффективной внутренней коммуникации.
Подтверждение рисунка — важный шаг, который многие покупатели пропускают. Поставщик должен предоставить чертеж или спецификацию на утверждение до начала производства. Это подтверждает, что поставщик правильно понял требования, и дает покупателю возможность уловить любые недоразумения. Чертеж подтверждения должен включать все соответствующие размеры, характеристики материалов, требования к покрытию и любые специальные инструкции.
Точность предложения отражает внимание поставщика к деталям. Коммерческое предложение должно быть полным и последовательным, без пропущенных позиций, неясных терминов и противоречивой информации. Предложение с ошибками или упущениями является предупреждающим знаком о том, что внутренние процессы поставщика ненадежны. Внимательно просмотрите предложение и задайте вопросы по всем непонятным пунктам.
Настрой на решение проблем проявляется, когда вы выражаете обеспокоенность или просите внести изменения. Профессиональный поставщик реагирует конструктивно: он признает проблему, объясняет варианты и предлагает решение. Поставщик, который занимает оборонительную позицию, игнорирует опасения или дает обещания без объяснения причин, вряд ли сможет хорошо справиться с проблемами во время производства.
Обновления продукции следует предоставлять заранее, а не только по запросу покупателя. Поставщик должен общаться на ключевых этапах: подтверждение заказа, получение материала, начало производства, завершение изготовления, завершение обработки поверхности и отгрузка. В случае задержки или проблемы поставщик должен немедленно сообщить об этом с объяснением и предлагаемым решением.
Ранние предупреждающие знаки:
Медленный ответ на первоначальные запросы. Расплывчатые ответы на конкретные вопросы. Ошибки или упущения в цитатах. Нежелание предоставлять техническую документацию. Нет подтвержденной единой точки контакта. Обещания, которые кажутся слишком хорошими, чтобы быть правдой, без объяснения того, как они будут выполнены.
Как HULK Metal управляет общением:
Каждому клиенту назначается специальный менеджер по работе с клиентами, который служит единым контактным лицом. На технические вопросы отвечает соответствующий инженер, а не предположения продавца. Все заказы подтверждаются подробной спецификацией для утверждения клиентом. Обновления производства предоставляются на ключевых этапах. Если возникает проблема, мы немедленно сообщаем о ней с объяснением и предлагаемым решением.
Продолжает ли поставщик поддерживать вас после доставки?
Многие поставщики считают сделку завершенной, как только продукция покинет завод. С ними становится трудно связаться, они медленно реагируют и неохотно решают проблемы. Это представляет собой значительный риск для покупателей, поскольку после доставки могут возникнуть проблемы: повреждение при транспортировке, недостающие детали, вопросы по установке или проблемы с качеством, которые не были очевидны во время входного контроля.
Техническая помощь после доставки незаменима, когда монтажная бригада сталкивается с непредвиденной ситуацией. Поставщик должен быть готов ответить на вопросы о методах установки, номинальной нагрузке или совместимости с другими компонентами. Ответ должен исходить от человека, обладающего техническими знаниями, а не от представителя службы поддержки клиентов, читающего сценарий.
Отсутствующие товары или неправильное количество должны быть устранены быстро. У поставщика должен быть предусмотрен процесс сверки содержимого поставки с заказом, и в случае выявления несоответствия поставщик должен отправить недостающие товары, не требуя от покупателя преодолевать бюрократические процедуры.
Повреждение при транспортировке не всегда является ошибкой поставщика, но поставщик должен помочь в его устранении. Поставщик должен предоставить необходимую документацию для страховых претензий, предложить варианты ремонта или замены и помочь в координации с поставщиком логистических услуг. Поставщик, который говорит, что «повреждение произошло во время доставки, это не наша проблема», не является надежным партнером.
Процедуры замены должны быть четко определены до размещения заказа. Если товар неисправен или поврежден, каков процесс запроса замены? Какая документация требуется? Сколько времени займет замена? Поставщик должен предоставлять эту информацию заранее, а не только при возникновении проблемы.
Отзывы о качестве важны для постоянного совершенствования поставщика, но многие поставщики не хотят слышать о проблемах. Профессиональный поставщик активно ищет отзывы о качестве продукции и опыте установки. Эта обратная связь используется для улучшения процессов и предотвращения повторения. Поставщик, который никогда не спрашивает о вашем опыте использования продукта, не заинтересован в улучшении.
Что необходимо подтвердить перед заказом:
Условия гарантии и ее содержание. Процесс сообщения о проблемах и запроса замены. Ожидаемое время ответа на запросы послепродажного обслуживания. Контактное лицо для послепродажной поддержки. Окажет ли поставщик техническую помощь по вопросам установки.
Как HULK Metal обеспечивает поддержку после поставки:
Мы предоставляем специального представителя послепродажного обслуживания, который отвечает за решение любых проблем, возникающих после доставки. Наша команда инженеров предоставляет техническую помощь по вопросам установки. Недостающие товары доставляются оперативно с ускоренной доставкой. Мы предоставляем документацию по претензиям о повреждении при транспортировке и предлагаем варианты ремонта или замены. Мы активно собираем отзывы клиентов и используем их для улучшения наших процессов.
Контрольный список оценки поставщика
Область оценки | Вопросы, которые следует задать покупателям | Почему это важно | Как проверить |
Производственные возможности | Какое оборудование вы используете для гибки, сварки и сверления? Есть ли у вас собственная обработка поверхности? | Определяет, может ли поставщик произвести вашу конкретную конфигурацию с постоянным качеством | Посещение завода, список оборудования, фотографии производственной линии |
Управление качеством | Каков ваш план проверки? Как обеспечить согласованность партии? Можете ли вы предоставить протоколы проверок? | Гарантирует, что сотый изгиб соответствует первому, а следующий заказ соответствует предыдущему | Запросите образцы отчетов о проверке, ознакомьтесь с процедурами обеспечения качества, спросите о недавних проблемах с качеством |
Техническая поддержка | Проверяете ли вы чертежи перед производством? Предоставляете ли вы рекомендации по материалам и покрытиям? | Предотвращает проблемы, которые команда дизайнеров покупателя могла упустить из виду | Представьте образец проекта и оцените полученные вопросы и рекомендации |
Надежность доставки | Как вы рассчитываете сроки доставки? Материал есть в наличии? Предоставляете ли вы обновления для производства? | Гарантирует, что обещанная дата основана на реальных возможностях, а не на принятии желаемого за действительное | Запросите дату поставки, запросите график производства, проверьте ссылки |
Цепочка поставок | Какие процессы выполняются внутри компании, а какие переданы на аутсорсинг? Как вы квалифицируете субподрядчиков? | Определяет, контролирует ли поставщик факторы, влияющие на качество и доставку | Попросите список внутренних и внешних процессов, посетите завод |
Общение | Кто является моим единственным контактным лицом? Как быстро вы отвечаете на технические вопросы? Вы предоставляете подтверждения заказов? | Предсказывает, как поставщик будет решать проблемы во время производства и после поставки | Оцените оперативность на этапе запроса, проверьте качество предложения |
Послепродажная поддержка | Какая у вас гарантия? Каков процесс сообщения о проблемах? Предоставляете ли вы поддержку при установке? | Гарантирует быстрое и справедливое решение проблем после доставки | Запросите условия гарантии, спросите о контактном лице послепродажного обслуживания, проверьте рекомендации |
Совместимость и установка | Выполняете ли вы проверку посадки прямых секций лестницы? Можете ли вы предоставить пробный образец? | Предотвращает самый дорогостоящий тип проблем с качеством — обнаружение во время установки | Запросите отчеты о проверке соответствия, закажите пробный образец для критически важных установок |
Часто задаваемые вопросы о вертикальном внутреннем изгибе
На эти вопросы я чаще всего отвечаю от дистрибьюторов, EPC-подрядчиков и промышленных покупателей. Они отражают реальные проблемы закупок и проектирования, возникающие до, во время и после заказа. Если ваш вопрос здесь не описан, возможно, стоит задать его напрямую поставщику.
Выбор продукта
В1: Как определить правильный радиус изгиба кабелей?
Радиус изгиба должен быть больше минимального радиуса изгиба самого большого кабеля в лотке. Производители кабелей публикуют спецификации минимального радиуса изгиба — обычно в 8–12 раз больше диаметра кабеля для силовых кабелей и в 15–20 раз для оптоволоконных кабелей. Стандартный радиус 300 мм подходит для большинства силовых и управляющих кабелей диаметром примерно до 35 мм. Если вы не уверены, предоставьте поставщику характеристики кабеля и попросите рекомендации по радиусу.
Распространенной ошибкой является выбор радиуса на основе ширины лотка, а не требований к кабелю. Ширина определяет размер лотка, а радиус определяет, можно ли безопасно протянуть кабели через изгиб.
В2: Должен ли я использовать вертикальный внутренний изгиб на 45° или 90°?
Изгиб под углом 45° обеспечивает более плавный переход с меньшим натяжением троса. Он обычно используется для постепенного изменения высоты или когда вертикальное пространство ограничено. Изгиб на 90° обеспечивает полное изменение направления с горизонтального на вертикальное. Для прокладки тяжелых кабелей я часто рекомендую использовать два изгиба по 45° с коротким прямым участком между ними вместо одного изгиба на 90°. Такая конфигурация создает больший эффективный радиус и значительно снижает тянущее усилие. Дополнительные затраты на второй изгиб и прямой участок обычно компенсируются меньшей сложностью монтажа и меньшим риском повреждения кабеля.
В3: Могу ли я использовать один и тот же вертикальный внутренний изгиб как для внутреннего, так и для наружного применения?
Геометрия изгиба может быть одинаковой, но материал и обработка поверхности должны соответствовать каждой среде. Внутренний отвод с электрооцинкованным покрытием на открытом воздухе преждевременно выйдет из строя. Наружный изгиб с горячим цинкованием будет работать хорошо, но его характеристики могут быть завышены для помещений с контролируемым климатом. Сам изгиб физически такой же, но характеристики покрытия должны измениться. Если в вашем проекте есть как внутренние, так и наружные секции, закажите изгибы с разными характеристиками покрытия, а не используйте для всего одну спецификацию.
Технические характеристики
Q4: Какой допуск следует ожидать для угла изгиба?
Профессиональные производители поддерживают допуск по углу в пределах ±1°. Это означает, что изгиб на 90° должен составлять от 89° до 91°. Если угол выходит за пределы этого диапазона, соединенные прямые секции не будут выровнены должным образом, и установщику придется с усилием устанавливать соединения или модифицировать опорную конструкцию. Узнайте у своего поставщика спецификацию углового допуска и способы ее проверки. Угол следует проверять калиброванным угломером или координатно-измерительной машиной, а не визуальным осмотром.
В5: Должна ли высота боковых перил точно соответствовать высоте прямой лестницы?
Высота боковой направляющей вертикального внутреннего изгиба должна соответствовать прямым секциям лестницы, к которым он соединяется. Если высота разная, кабели не будут должным образом удерживаться в точке соединения, а отверстия для болтов могут не совпадать. Высота должна быть одинаковой по всему изгибу, включая изогнутую часть. Некоторые производители производят изгибы с высотой боковых направляющих, немного отличающейся от прямых лестниц, из-за использования другого инструмента. Это проблема качества, которую следует выявить во время проверки посадки. Всегда проверяйте, чтобы изогнутая и прямая лестница изготавливались с одинаковой высотой боковых перил.
Q6: Какова несущая способность вертикального внутреннего изгиба по сравнению с прямым участком?
Несущая способность изгиба обычно ниже, чем у прямого участка той же ширины и высоты бокового рельса, поскольку изогнутая геометрия концентрирует напряжение в сварных соединениях. Производитель должен предоставить данные о несущей способности изгиба, основанные на испытаниях в соответствии со стандартом IEC 61537 или эквивалентными стандартами. Безопасная рабочая нагрузка обычно указывается для данного пролета опоры. Если изгиб установлен в стояке, где кабели свисают сверху, нагрузка на изгиб включает вес кабелей в вертикальной секции над изгибом. Это накопление нагрузки часто упускается из виду при спецификации.
Материалы и обработка поверхности
Вопрос 7: Всегда ли нержавеющая сталь лучше углеродистой стали с покрытием?
Нержавеющая сталь обеспечивает внутреннюю устойчивость к коррозии без покрытия, но это не всегда лучший выбор. Нержавеющая сталь стоит в 2–3 раза дороже, чем углеродистая сталь с покрытием, и ее сложнее изготавливать. Для большинства внутренних и наружных применений горячеоцинкованная углеродистая сталь обеспечивает превосходную защиту от коррозии при меньших затратах. Нержавеющая сталь становится правильным выбором, когда окружающая среда агрессивна — прибрежная зона с солевыми брызгами, химическая обработка с воздействием кислоты или пищевая промышленность с частыми промывками. Решение должно быть основано на защите окружающей среды, а не на предположении, что нержавеющая сталь всегда лучше.
В8: Как проверить толщину покрытия на внутреннем радиусе изгиба?
Внутренний радиус — это самая трудная поверхность для равномерного покрытия, а также именно здесь во время эксплуатации скапливается влага и загрязнения. Толщину покрытия следует измерять калиброванным датчиком (магнитным для цинка на стали и вихретоковым для непроводящих покрытий) в нескольких точках, включая внутренний радиус. Попросите своего поставщика предоставить измерения толщины покрытия, включая показания внутренней поверхности. Если они измеряют только плоские внешние поверхности, внутренний радиус, скорее всего, недостаточно покрыт. Минимально допустимая толщина зависит от типа покрытия и окружающей среды, но она должна соответствовать характеристикам внешней поверхности.
В9: Могу ли я смешивать разные материалы или покрытия в одной системе кабельных лотков?
Смешивание материалов требует тщательного учета гальванической коррозии. При соединении разнородных металлов в присутствии влаги преимущественно корродирует менее благородный металл. Соединение отводов из нержавеющей стали с прямыми участками из оцинкованной стали создает гальваническую пару, ускоряющую коррозию цинкового покрытия. Если вам необходимо смешать материалы, используйте изолирующие прокладки или шайбы в точках соединения, чтобы разорвать электрический путь. Смешение покрытий на одном и том же материале, например колена HDG с прямыми участками с порошковым покрытием, обычно допускается, поскольку основной материал одинаков, а покрытия совместимы.
Установка и совместимость
Q10: Подойдет ли ваш вертикальный внутренний изгиб к моей существующей системе прямых лестниц?
Да, если вы предоставите нам характеристики или образец вашей существующей системы. Критическими размерами являются профиль боковой направляющей, расположение отверстий для болтов, диаметр отверстия и размеры фланца. Даже если номинальная ширина и высота одинаковы, разные производители используют разные профили и схемы расположения отверстий. Я настоятельно рекомендую предоставить образец секции вашей существующей прямой лестницы для проверки совместимости, прежде чем мы будем производить изгибы. Стоимость доставки образца ничтожно мала по сравнению со стоимостью обнаружения несоответствия на месте.
В11: Что делать, если отверстия для болтов не совпадают во время установки?
Если отверстия для болтов не совпадают, не затягивайте болты с силой и не сверлите отверстия заново на месте, не проконсультировавшись с поставщиком. Повторное сверление удаляет покрытие в новом месте отверстия и создает точку инициации коррозии. Если смещение небольшое, отверстия можно слегка удлинить с помощью круглого напильника, но оголенную сталь необходимо обработать краской с высоким содержанием цинка или эквивалентным ремонтным покрытием. Если несоосность значительна, возможно, изгибы были изготовлены неправильно и их следует заменить. Задокументируйте проблему с помощью фотографий и измерений и немедленно свяжитесь с поставщиком.
Q12: Можно ли устанавливать вертикальные внутренние изгибы в любой ориентации?
Вертикальные внутренние изгибы предназначены для определенной ориентации — изгиб может изгибаться вверх или вниз в зависимости от направления прокладки кабеля. Ориентация определяется установкой. Изгиб, изгибающийся вверх, переводит кабели из нижней горизонтальной секции в более высокую горизонтальную секцию. Изгиб, изгибающийся вниз, передает кабели от более высокой секции к нижней. Сам изгиб представляет собой тот же компонент; ориентация определяется тем, как он установлен. Прежде чем приступить к работе, убедитесь, что монтажная бригада понимает предполагаемую ориентацию.
Производство и качество
Q13: Как обеспечить качество сварки на вертикальных внутренних изгибах?
Качество сварных швов контролируется с помощью документированных сварочных процедур, квалифицированных сварщиков и систематических проверок. Наши спецификации процедуры сварки определяют процесс, параметры и критерии приемки для каждой комбинации материала и толщины. Сварщики имеют квалификацию по стандарту ISO 9606-1 и ежегодно проходят повторное тестирование. Каждый сварной шов во время производства проверяется визуально, а случайные образцы подвергаются макротравлению для проверки проплавления. Сварные швы с поверхностными дефектами бракуются и дорабатываются. Записи о проверке сварных швов доступны для просмотра заказчиком.
Q14: В чем разница между сегментными сварными и гнутыми коленами?
Сегментированные сварные отводы изготавливаются путем разрезания боковых направляющих на сегменты, формирования каждого сегмента необходимого радиуса и сварки сегментов вместе. Это наиболее распространенный и экономически эффективный метод, подходящий для большинства применений. Отводы гнутые изготавливаются из цельного куска материала без сварных соединений на криволинейном участке. Это обеспечивает гладкую внутреннюю поверхность без выступов сварных швов, что идеально подходит для чувствительных кабелей, таких как оптоволокно. Рулонные изгибы стоят дороже из-за необходимости использования специального инструмента, но обеспечивают превосходную защиту кабеля.
Заказ и персонализация
Q15: Каков минимальный объем заказа для вертикальных внутренних изгибов?
Не существует фиксированного минимального объема заказа для стандартных конфигураций, поскольку мы поддерживаем инструменты для распространенных размеров и радиусов. Однако небольшие заказы имеют более высокую стоимость единицы продукции, поскольку фиксированные затраты на установку амортизируются по меньшему количеству единиц. Для пользовательских конфигураций, требующих нового инструмента, минимальный объем заказа определяется окупаемостью инструментов. Мы работаем с покупателями, чтобы найти наиболее экономичное решение — иногда заказ нескольких дополнительных изгибов для будущих этапов или запасных запасов значительно снижает стоимость единицы продукции.
Q16: Можете ли вы изготовить вертикальные внутренние изгибы с нестандартными радиусами или углами?
Нестандартные радиусы и углы доступны через нашу службу OEM. Нестандартные радиусы требуют специального инструмента для гибки, что увеличивает стоимость установки и время выполнения заказа. Целесообразность зависит от материала, толщины, высоты боковых направляющих и конкретного требуемого радиуса или угла. Мы рассматриваем индивидуальные запросы в каждом конкретном случае и предоставляем техническую оценку вместе с предложением. Прежде чем запрашивать нестандартный радиус, убедитесь, что минимальный радиус изгиба, указанный производителем кабеля, действительно этого требует. Многие запросы пользовательского радиуса основаны на предположениях, а не на данных о кабеле.
В17: Какую документацию вы предоставляете с каждым заказом?
Стандартная документация включает сертификаты завода по производству материала с указанием номера плавки, отчеты о проверке размеров, отчеты об измерении толщины покрытия и упаковочный лист. Для заказов, требующих дополнительной документации, такой как спецификации процедуры сварки, записи о квалификации сварщика, отчеты об испытаниях макротравления или сертификаты проверки третьей стороны, эти требования должны быть указаны в заказе на поставку. Пакет документации доставляется в электронном виде в течение 48 часов с момента отправки.
Техническое обслуживание и сервис
Q18: Какое обслуживание требуют вертикальные внутренние изгибы после установки?
Требования к техническому обслуживанию зависят от материала и покрытия. Горячеоцинкованные отводы требуют минимального обслуживания: обычно достаточно периодического визуального осмотра на предмет механических повреждений и целостности покрытия. Цинковое покрытие обеспечивает надежную защиту, поэтому мелкие царапины со временем заживут сами. Изгибы с порошковым покрытием требуют большего внимания, поскольку любое повреждение покрытия подвергает сталь непосредственному воздействию окружающей среды. Во время планового технического обслуживания проверяйте внутренний радиус изгиба, так как именно здесь скапливается влага и мусор. Если обнаружено повреждение покрытия, отремонтируйте его краской с высоким содержанием цинка или соответствующим средством для ремонта покрытия.
Контроль качества
Вертикальный внутренний изгиб проходит через несколько инспекционных ворот, прежде чем достигнет вашего объекта, а не просто последний взгляд перед отправкой. Я построил нашу систему качества таким образом, чтобы на каждом этапе проверялись точность размеров, целостность сварных швов, однородность покрытия и упаковка. Такой подход выявляет проблемы, когда их устранение еще обходится недорого, поэтому наши клиенты сообщают о меньшем количестве проблем при установке и более предсказуемых результатах проекта.
Размерный контроль
Мы измеряем радиус изгиба, высоту боковых направляющих, положение отверстий для болтов, углы фланцев и общую ширину в соответствии с утвержденными спецификациями на этапах изготовления первого изделия и выборки случайных образцов. Отклонения положения болтового отверстия на 2 мм достаточно, чтобы остановить монтажную бригаду. Улавливая размерный сдвиг до того, как он достигнет линии покрытия, мы предотвращаем дорогостоящую доработку, которая происходит, когда на объект доставляются неподходящие фитинги.
Предотгрузочная проверка
Прежде чем какой-либо заказ покинет завод, мы проверяем внешний вид продукта, однородность покрытия, этикетки с техническими характеристиками, полноту документации и целостность упаковки в соответствии с заказом на поставку. Эта последняя контрольная точка подтверждает, что то, что одобрил клиент, действительно отправляется. Это простой шаг, но если его пропустить, покупатель попадет в неправильную отделку, отсутствующие этикетки и поврежденную упаковку.
Количественный контроль
Ошибки в подсчете случаются чаще, чем ожидают покупатели, особенно в смешанных заказах с несколькими конфигурациями. Мы считаем каждый предмет по упаковочному листу перед тем, как запечатать упаковку, и счет проверяется вторым человеком. Это позволяет монтажной бригаде не расстраиваться из-за обнаружения недостающих изгибов, когда кран находится на месте и график работы сжат.
Испытание механических характеристик
Если спецификации проекта требуют проверки несущей способности, мы проводим механические испытания в соответствии со стандартом IEC 61537. Изгиб нагружается до номинальной нагрузки с указанным пролетом опоры и измеряется прогиб. Это испытание подтверждает, что изгиб будет безопасно работать при предполагаемой нагрузке на кабель, предоставляя покупателям документированные доказательства, а не предположения о конструктивных возможностях.
Проверка по требованию заказчика
Когда покупатель предоставляет индивидуальные чертежи, уникальную спецификацию покрытия или требования к качеству для конкретного проекта, мы разрабатываем план проверки, который напрямую учитывает эти требования. Критерии проверки согласовываются до начала производства. Это гарантирует, что потребности специализированного проекта — будь то ядерная установка, центр обработки данных или морская платформа — проверяются перед отправкой, а не обнаруживаются во время ввода в эксплуатацию.


 Left Reducer Cable Ladder Rack