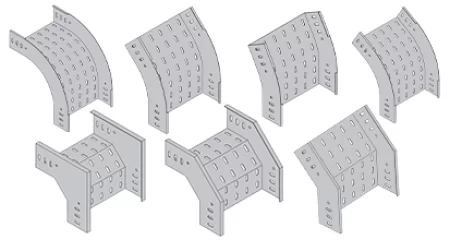
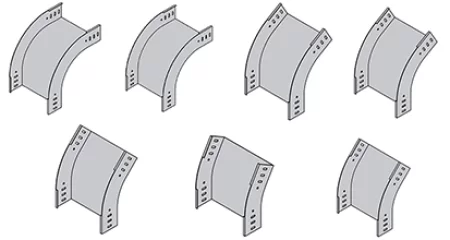
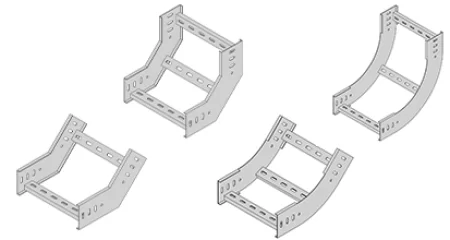
Фитинги с вертикальным внутренним изгибом для изменения уровня перфорированного кабельного лотка
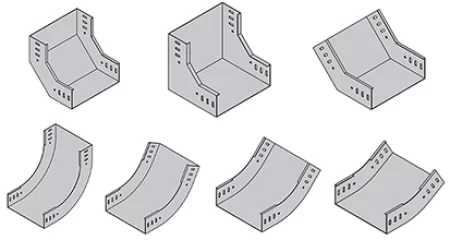
Вертикальные внутренние изгибы HULK Metal 02F проходят через перфорированный кабельный лоток с вертикальным изменением уровня, при этом стенка лотка находится на внутренней стороне поворота под углами 30, 45, 60 или 90 градусов. Закажите отвод к прямому профилю лотка: ширина и высота стороны указаны по каталожному номеру, радиус – по кабелю, а материал и отделка соответствуют прогону.
Как вертикальный внутренний изгиб поворачивает перфорированный лоток
Вертикальный внутренний изгиб — это фабричная арматура, которая несет перфорированный кабельный лоток, проходящий с одного уровня на другой, причем стенка лотка следует по внутренней стороне поворота, поэтому кабельный путь изгибается по контролируемой дуге, а не сгибается в остром углу.
Маршрут лотка редко удерживает один уровень на всей своей длине. Он покидает помещение распределительного устройства на высоте 3,2 м, падает для питания насоса на высоте 1,5 м, спускается в смотровую яму, затем поднимается обратно и бежит мимо коллектора. Каждое из этих перемещений представляет собой изменение уровня в вертикальной плоскости, и для каждого из них требуется приспособление, которое поворачивает поддон по плавной дуге, в то время как боковые направляющие остаются непрерывными.
4Стандартные углы серии 02F
90°Самый крутой стандартный внутренний угол изгиба
R300Основа радиуса для данных каталога A/B
50-1200 ммШирина лотка соответствует изгибу
Место внутреннего изгиба в семействе фитингов
HULK Metal каталогизирует фурнитуру для перфорированных лотков как одно семейство. Горизонтальные колена поворачивают маршрут влево или вправо; тройники и крестовины разделяют его; редукторы меняют его ширину; а вертикальные изгибы перемещают его между уровнями. На странице каталога, открывающей раздел фитингов, об этом прямо сказано: фитинги для кабельных лотков предназначены для поддержки кабелей в направлениях их перехода.
Внутри вертикальной группы руководство по коду проводит четкую линию между двумя формами поворота:
- Серия 02E - вертикальное наружное колено, коды 90VEB, 60VEB, 45VEB и 30VEB.
- Серия 02F - вертикальный внутренний изгиб, коды 90VIB, 60VIB, 45VIB и 30VIB.
Обе формы меняют уровень разбега в вертикальной плоскости. Они отличаются тем, в какую сторону поворота следует полотно лотка. На внешнем изгибе 02E полотно проходит внешнюю сторону дуги, которую принимает подъемный спуск, когда он поднимается над балкой или трубой. На внутреннем изгибе 02F полотно повторяет внутреннюю сторону, форму, которую использует опускающийся спуск, когда он спускается в яму, опускается к входному отверстию машины или оборачивает внутреннюю сторону угла конструкции.
Там, где на реальном маршруте появляется внутренний поворот
Считайте смену уровня шагом в профиле маршрута. Внутренний изгиб — это изготовленный на заводе угол этой ступеньки с внутренней стороны. Он появляется в тех местах, где трасса должна аккуратно отказаться от высоты:
- Падение с подвесной кабельной лестницы на нижний уровень лотка рядом с машинной линией.
- Спуск в кабельную траншею или смотровую яму, где трасса уходит ниже уровня пола.
- Опускание к входам оборудования, клеммам двигателя и нижней части панели, которые расположены значительно ниже основного маршрута.
- Обтекание внутренней стороны изменения, где балка или прилегающая услуга вынуждают участок повернуть вниз.
Форма 90VIB является самым крутым из четырех стандартных углов и обеспечивает самый крутой спуск в плане. Формы под углом 60, 45 и 30 градусов распределяют одинаковое изменение высоты на более длинном участке, что имеет значение, когда кабель ниже требует более плавного прохождения или опоры над изгибом не могут быть перемещены.
Имена покупателей ищут в
Названия продуктов на рынке неодинаковы, и покупатель, указывающий только одно название, может упустить какую-то часть. В каталоге HULK этот фитинг называется вертикальным внутренним изгибом с суффиксом VIB в коде угла. Поставщики из Северной Америки часто указывают ту же геометрию, что и вертикальный внутренний изгиб.
В европейских каталогах его называют внутренним вертикальным стояком или внутренним стояком, а один немецкий бренд указывает его как вертикальный изгиб для восходящих пролетов. Рисунок маршрута имеет большее значение, чем метка. Когда вы отправляете ширину, высоту стороны, угол и эскиз изменения уровня, деталь идентифицируется независимо от имени, используемого в каталоге.
Почему направление поворота фиксировано на заводе
При сгибании прямого участка на месте вручную образуется складка, а не дуга. Сформированный изгиб сохраняет непрерывность рисунка перфорации по всей кривой, удерживает боковые направляющие параллельно и придает кабелю радиус, выбранный до изготовления детали. Это практическое отличие, которое волнует оптовых покупателей: внутренний изгиб поставляется готовым к снятию с конвейера, с геометрией, заданной прессом, а не импровизированной установщиком.
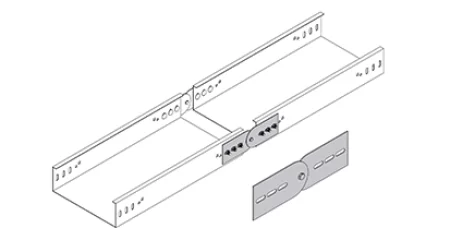
Формированный изгиб также сохраняет геометрию соединения идентичной прямой лотку. Поскольку изгибный профиль штампуется и формируется с той же шириной, высотой сторон и расположением пазов, что и соединяемые секции, на месте обе детали закрываются одними и теми же муфтами. Поворот не вводит в маршрут вторую систему соединений, что не позволяет смене уровня стать точкой доработки.
Ключевой момент
Вертикальный внутренний изгиб не является свободно «перевернутым» внешним изгибом. Это элемент каталога со своим собственным кодом 02F, собственной площадью основания A/B и геометрией зеркала, которая меняет внешний изгиб при той же ширине лотка, высоте стороны и угле. Заказ по коду исключает догадки о том, в какую сторону повернуть ход.
Внутреннее или внешнее: какое зеркало нужно вашему макету
Слова «внутренний» и «внешний» описывают, по какой стороне поворота следует полотно лотка, и не все поставщики придают одинаковое значение одному и тому же названию. Перед любым заказом прочитайте направление на чертеже маршрута и подтвердите, какое зеркало необходимо для пробега.
Два зеркала меняют уровень при одинаковой ширине, высоте стороны и угле: внутренний изгиб 02F и внешний изгиб 02E. Если держать их рядом, они выглядят почти одинаково, и именно поэтому случаются ошибки направления. Какой именно фитинг вам нужен, не определяется внешним видом. Это определяется начальной и конечной высотой прогона, а также тем, с какой стороны поворота проходит полотно лотка.
Чем отличаются формы 02E и 02F
Таблицы каталога A/B явно определяют зеркальные отношения. Для каждого угла размеры A и B внутреннего изгиба представляют собой переставленные значения внешнего изгиба для того же ряда ширины и высоты. Эти две формы отличаются только тем, в какую сторону поворота следует полотно лотка:
Вертикальный внутренний изгиб 02F
Паутина следует по внутренней стороне дуги. Форма 02F поворачивает трассу внутрь перевала уровня и используется, когда маршрут падает в яму, спускается к оборудованию или огибает внутреннюю сторону угла. Коды: 90VIB, 60VIB, 45VIB, 30VIB.
Вертикальный внешний изгиб 02E
Паутина следует за внешней стороной дуги. Форма 02E поворачивает трассу за пределы перевала уровня, используется, когда маршрут перелезает через балку, трубу или другой лоток. Коды: 90ВЭБ, 60ВЭБ, 45ВЭБ, 30ВЭБ.
Эти две формы являются зеркальными изображениями под одним и тем же углом; код сообщает вам, какое зеркало вы держите.
Для лотка размером 50 на 50 мм под углом 60 градусов внутренний изгиб печатает A/B как 453/287 мм, а внешний изгиб — 287/453 мм. Один набор чисел является другим, прочитанным в обратном порядке. Именно этот факт имеет значение для кода: полный каталожный номер содержит ширину, высоту стороны и зеркало, поэтому склад выбирает правильную форму, даже если две детали лежат на полке рядом.
Когда маршрут запрашивает внутреннюю форму
Каталог HULK объединяет два зеркала как по использованию, так и по коду. Внешний изгиб 02E — это форма, которую принимает подъемная марша, когда она поднимается над балкой, трубой или другим лотком. Внутренний изгиб 02F представляет собой зеркальную форму, используемую, когда спуск спускается в яму, опускается к оборудованию или охватывает внутреннюю часть перевала уровня. На многих планировках присутствуют оба варианта: лоток выходит из центра управления двигателями, опускается для питания ряда насосов через внутренние изгибы, затем поднимается над воздушным воздуховодом с внешними изгибами перед входом в следующее здание.
Когда вы видите только одно измерение изменения — разницу высот между двумя проходами лотков — вам все равно нужна вторая часть информации — на какой стороне угла находится полотно. Чертеж маршрута дает это; только часть не может.
Заказывать по макету, а не по фотоПодрядчик, который заказывает по фотографии установленного изгиба, а не по чертежу маршрута, скорее всего, получит правильный размер не в том зеркале. Отправьте чертеж или прямо укажите, что в этом углу участок опускается.
Чтение направления из маршрута, а не части
Установщиков неоднократно предупреждают, что не следует судить о изгибе вверх и изгибе вниз по внешнему виду, поскольку один и тот же фитинг выглядит неоднозначно до того, как он будет закреплен. Надежный метод — прочитать начальную и конечную высоту макета. Отметьте, где лоток покидает один уровень и куда он попадает на следующий. Если пункт назначения находится ниже начала, трасса опускается, и направление падения подсказывает вам, с какой стороны паутина следует за углом.
ОсторожноРазные поставщики прикрепляют к одному и тому же английскому названию противоположную геометрию. «Вертикальный внешний изгиб» одного производителя размещает ступеньки на внутреннем радиусе; Внешний изгиб HULK 02E переносит полотно лотка на внешнюю сторону поворота. Никогда не предполагайте, что имя имеет одно универсальное значение — подтвердите это по рисунку.
Три проверки перед подтверждением заказа
Каждая строка заказа на внутренний изгиб должна выдержать три проверки. Во-первых, направление: маршрут в этой точке опускается или поднимается, и форма 02F поворачивает полотно так, как показано на рисунке? Во-вторых, зеркало: каталожный номер написан с кодом серии 02F и правильным углом VIB, а не с внешним кодом 02E из соседнего столбца? В-третьих, геометрия: соответствуют ли ширина и высота стороны изгиба прямым участкам, которые он соединяет, чтобы на обеих частях были одни и те же муфты?
- На макете показано, что участок опускается в этом углу, что соответствует внутреннему повороту формы 02F.
- Номер по каталогу содержит серию 02F и код угла VIB для выбранного угла.
- Ширина и боковая высота изгиба равны прямому профилю лотка на обоих концах.
- Радиус, материал и отделка соответствуют остальной части прогона.
Если в задании используются оба зеркала — спуск в яму и подъем по балке на одном и том же маршруте — перечислите их как отдельные строки. Объединение их под одну линию «вертикальных изгибов» — вот как на сайт попадает неправильное зеркало.
Почему каталожный номер содержит ответ
Полный код HULK не оставляет места для предположения направления. HM — марка, следующая буква — материал, P обозначает тип перфорированного лотка, а 02F — вертикальный внутренний изгиб. Затем четыре угловых кода VIB выбирают геометрию, а блок спецификации фиксирует ширину и высоту стороны. Полная строка заказа — материал, P, 02F, код угла, ширина, высота, отделка — описывает одно зеркало и только одно зеркало.
Чтение одной полной строки
HM-A-P-02F-400100 обозначает алюминиевый (A) перфорированный (P) вертикальный внутренний изгиб (02F) для лотка размером 400 на 100 мм. То же основание с 02E вместо 02F будет внешним зеркалом, и эти две части не являются взаимозаменяемыми в месте соединения.
Линия каталога 02F: углы, ширина, высота сторон и площадь A/B
Внутренний изгиб 02F заказывается с каталожным номером, который фиксирует ширину и высоту стороны, кодом угла, фиксирующим поворот, и посадочным местом A/B, рассчитанным на радиус R300, другие радиусы доступны по запросу.
HULK печатает вертикальный внутренний изгиб в четырех углах — 90VIB, 60VIB, 45VIB и 30VIB — и присваивает каждому углу собственную таблицу размеров. Во всех четырех таблицах указаны одни и те же десять строк каталога: от лотка 50 на 50 мм до лотка 1200 на 200 мм. Такая общая структура рядов является преднамеренной: она позволяет одной серии изгибов покрывать диапазон ширины программы прямых перфорированных лотков, поэтому каталог фурнитуры не вынуждает покупателя использовать вторую систему размеров.
Десять стандартных каталожных номеров
Спецификационным блоком каждого кода является ширина лотка, за которой следует высота стороны, оба значения в миллиметрах. Таким образом, HM-A-P-02F-5050 представляет собой лоток шириной 50 мм и высотой боковой стенки 50 мм, а HM-A-P-02F-1200200 — лоток шириной 1200 мм с высотой боковой стенки 200 мм.
| Номер по каталогу | Ширина Ш (мм) | Боковая высота H (мм) | Доступны коды углов |
|---|
| HM-A-P-02F-5050 | 50 | 50 | 90VIB, 60VIB, 45VIB, 30VIB |
| HM-A-P-02F-10075 | 100 | 75 | 90VIB, 60VIB, 45VIB, 30VIB |
| HM-A-P-02F-200100 | 200 | 100 | 90VIB, 60VIB, 45VIB, 30VIB |
| HM-A-P-02F-300100 | 300 | 100 | 90VIB, 60VIB, 45VIB, 30VIB |
| HM-A-P-02F-400100 | 400 | 100 | 90VIB, 60VIB, 45VIB, 30VIB |
| HM-A-P-02F-500150 | 500 | 150 | 90VIB, 60VIB, 45VIB, 30VIB |
| HM-A-P-02F-600150 | 600 | 150 | 90VIB, 60VIB, 45VIB, 30VIB |
| HM-A-P-02F-800200 | 800 | 200 | 90VIB, 60VIB, 45VIB, 30VIB |
| HM-A-P-02F-1000200 | 1000 | 200 | 90VIB, 60VIB, 45VIB, 30VIB |
| HM-A-P-02F-1200200 | 1200 | 200 | 90VIB, 60VIB, 45VIB, 30VIB |
Таблица 2. Десять стандартных строк каталога 02F; каждый код содержит ширину лотка и высоту стороны в своем блоке спецификаций, и все четыре кода угла доступны в каждой строке.
Размеры A и B и правило R300
Значения A и B, напечатанные рядом с каждой строкой каталога, представляют собой общую площадь участка изгиба, и в каталоге указано правило, лежащее в их основе: данные A/B рассчитываются на основе R300. Другие высоты и радиусы доступны по запросу. Для внутреннего изгиба ветви A и B отражают внешний изгиб того же ряда, поэтому напечатанный контур сообщает инженеру, где именно начинается и заканчивается изгиб на маршруте.
| Номер по каталогу | A/B под углом 90° (мм) | A/B под углом 60° (мм) | A/B под углом 45° (мм) | A/B под углом 30° (мм) |
|---|
| 02F-5050 | 450 / 450 | 453 / 287 | 418 / 209 | 362 / 140 |
| 02F-10075 | 475 / 475 | 475 / 312 | 436 / 234 | 374 / 165 |
| 02F-200100 | 500 / 500 | 496 / 337 | 454 / 259 | 387 / 190 |
| 02F-300100 | 500 / 500 | 496 / 337 | 454 / 259 | 387 / 190 |
| 02F-400100 | 500 / 500 | 496 / 337 | 454 / 259 | 387 / 190 |
| 02F-500150 | 550 / 550 | 540 / 387 | 489 / 309 | 412 / 240 |
| 02F-600150 | 550 / 550 | 540 / 387 | 489 / 309 | 412 / 240 |
| 02F-800200 | 600 / 600 | 583 / 437 | 524 / 359 | 437 / 290 |
| 02F-1000200 | 600 / 600 | 583 / 437 | 524 / 359 | 437 / 290 |
| 02F-1200200 | 600 / 600 | 583 / 437 | 524 / 359 | 437 / 290 |
Таблица 3. Зоны внутреннего изгиба A/B 02F для стандартных рядов на основе радиуса R300 (мм); более широкий диапазон радиусов от 100 до 900 мм доступен по запросу.
Почему код ширины и высоты важен в месте соединения
Вертикальный изгиб настолько же полезен, насколько полезны его суставы. Если ширина изгиба или высота стороны отличаются от прямых участков на обоих концах, муфта не может сидеть равномерно, и соединение становится проблемой на месте. Код предотвращает это, привязывая изгиб к программе лотка: те же шаги по ширине и высоте, которые использовались для прямых участков, снова появляются в таблицах изгибов, поэтому сопоставление кода с прогоном представляет собой прямой поиск, а не измерение на месте.
Выбор угла по высоте, с которой нужно сбросить
Код угла не просто называет поворот; он устанавливает, какую горизонтальную длину занимает изменение высоты. Модель 90VIB опускает лоток почти вертикально, что подходит для ямы или панели, расположенной непосредственно под трассой. Поворот на 60, 45 или 30 градусов распределяет тот же перепад по более длинной зоне, что подходит для трассы, которая должна постепенно спускаться вдоль стены или между существующими коммуникациями.
- 90VIB - самый крутой спуск; кратчайший горизонтальный пробег для данного изменения высоты.
- 60VIB - уверенный, но менее резкий спуск для машинной и технологической подачи.
- 45VIB — плавный переход, используемый там, где кабель или пространство требуют более длинного пандуса.
- 30VIB - самая мелкая стандартная форма; самый длинный след для одной и той же капли.
Значения A/B в таблицах растут по мере увеличения угла. Внутренний изгиб 400 на 100 мм печатает A/B 500/500 мм под углом 90 градусов, 496 / 337 мм под углом 60 градусов, 454 /259 мм под углом 45 градусов и 387 /190 мм под углом 30 градусов. Сравните две ножки одного и того же ряда, и вы поймете, почему рисунок имеет значение: контур — это не фиксированный прямоугольник, а контур, принадлежащий одному конкретному углу.
Угол должен соответствовать бегу, а не привычкеНекоторые сайты стандартизируют изгибы на 90 градусов для каждого изменения уровня, потому что именно это использовалось в последнем проекте. Если размер кабеля или высота потолка требуют меньшего угла, в серии 02F уже предусмотрена такая опция — один и тот же ряд каталога доступен для четырех углов без специального чертежа.
Чтение кода в полной форме
Учитывайте префикс материала при перемещении заказа на завод. HM отмечает бренд; следующая буква выбирает материал - Q для мягкой стали, A для алюминия, S4 для нержавеющей стали 304, S6 для нержавеющей стали 316. P обозначает тип перфорированного лотка, 02F - вертикальный внутренний изгиб, а завершающие спецификации и коды отделки завершают заказ. Запрос, в котором указано только «внутренний изгиб на 90 градусов», оставляет открытыми несколько переменных; полный код ничего не оставляет.
Содержите след в порядкеДанные A/B рассчитаны для R300, другие высоты и радиусы доступны по запросу. Если планировка имеет ограниченный зазор при изменении уровня, подтвердите точную площадь A/B и радиус для вашего ряда перед началом производства, чтобы изгиб соответствовал пространству, в котором он нарисован.
Помимо десяти стандартных рядов, программа принимает индивидуальные спецификации: ширина лотков от 50 до 1200 мм, высота от 10 до 200 мм и толщина от 0,5 до 3,0 мм, принимаются индивидуальные чертежи. Если для маршрута требуется ширина, высота стороны или радиус, расположенный между напечатанными ступенями, маршрут рисования покрывает его.
Радиус: соответствие изгиба кабелю и пространству
Радиус формирования внутреннего изгиба выполняет две задачи: он должен закрывать минимальный радиус изгиба самого большого кабеля в трассе и соответствовать пространству, где происходит изменение уровня. Два ограничения вместе определяют радиус, а радиус, в свою очередь, определяет площадь A/B.
Кабель, согнутый сильнее номинального минимума, получает повреждения, которые не всегда проявляются сразу: разрушение изоляции, растяжение проводников, неисправность, которая проявляется через несколько месяцев после ввода в эксплуатацию. В технических руководствах по лотковым системам четко сформулировано правило: радиус фитинга должен превышать минимальный радиус изгиба проходящих по нему кабелей, а при установке кабели нельзя сгибать сильнее. Это делает радиус решающим фактором защиты кабеля в такой же степени, как и размерами фитинга.
Что нужно кабелю от радиуса
Минимальный радиус изгиба выражается кратным диаметру кабеля, причем это кратное число увеличивается в зависимости от конструкции кабеля. Справочные значения, приведенные в отраслевых руководствах, соответствуют диаметру от 3 до 6 раз для небронированных кабелей и примерно до 8 раз для бронированных конструкций. Практический метод реализации проекта проще, чем арифметика: найдите самый большой кабель, который пройдет через этот перепад, получите его минимальный радиус изгиба из спецификации кабеля и убедитесь, что заказанный вами радиус изгиба не меньше.
Проверяйте самый большой кабель, а не среднийНа лотке обычно бывает несколько размеров. Радиус должен закрывать самый большой кабель на трассе, потому что именно он будет протягиваться на изгибе последним и сгибаться сильнее всего. Выбор размера фитинга для типичного кабеля и обнаружение того, что фидер не может пройти угол, — это задержка на месте, которую следовало уловить на этапе рисования.
Как меняется соглашение о радиусе между рынками
Покупатели встречают радиусы в разных единицах в зависимости от того, где указан проект. В каталогах США обычно предлагаются радиусы изгиба 12 и 24 дюйма, а варианты большего размера доступны по специальному заказу; В некоторых спецификациях проекта минимальный радиус установки указан в дюймах. В руководствах Великобритании и Австралии указан внутренний радиус, выбранный в зависимости от ширины лотка — обычно 180 мм для более узких лотков и 240 мм для более широких. Каталоги Центральной Европы обычно поставляют вариант в стиле R300, а распечатанные данные HULK 02F рассчитаны на основе R300 с диапазоном радиусов от 100 до 900 мм, доступным по запросу.
Покупатели встречают радиусы изгиба в миллиметрах, дюймах или коде продукта в зависимости от рынка. В таблице ниже показаны общие соглашения и приблизительная ширина каждого диапазона радиусов, чтобы заказ, указанный в одной единице измерения, не был неправильно истолкован в другой.
Северная Америка (стиль NEMA)12–24 дюйма (больше под заказ)
Великобритания/Австралия180-240 мм по ширине лотка
Центральная ЕвропаСтандартная опция R300
Каталог HULK 02F300 рандов на базе; Диапазон 100–900 мм
Условные обозначения радиуса по рынку; ширина полосы носит исключительно иллюстративный характер, а в заказе следует указывать радиус в миллиметрах, чтобы избежать путаницы с единицами измерения.
Зона A/B соответствует радиусу
Напечатанные значения A/B не зависят от радиуса. HULK заявляет, что данные A/B рассчитаны для R300, а это означает, что площадь в Таблице 3 принадлежит этому радиусу. Закажите больший радиус, и для изгиба потребуется больше места вдоль каждой ножки; закажите меньший, и след станет ужесточен. На чертеже меняется место начала и окончания изгиба и, следовательно, расположение опор по обе стороны от изменения уровня.
Пример работы с одним радиусом
Возьмите небронированный фидер, в паспорте которого указан минимальный радиус изгиба, в 6 раз превышающий диаметр кабеля, при диаметре 25 мм. Минимальный радиус тогда составляет около 150 мм, поэтому внутренний изгиб R300 освобождает место, и даже вариант в стиле R180 по-прежнему подойдет там, где это позволяет ширина лотка.
Теперь возьмите армированный кабель диаметром в 8 раз и внешним диаметром 45 мм. Минимальная высота увеличивается примерно до 360 мм. Это значение находится в пределах запрошенного HULK диапазона от 100 до 900 мм, но оно превышает напечатанное значение R300, поэтому в заказе должен быть указан больший радиус, и завод повторно рассчитывает для него площадь A/B.
В примере показан порядок работы над реальным проектом. Приведенные ниже шаги выполняются по одной и той же логике при любом удалении:
1Соберите список кабелей
Перечислите все кабели, проходящие через это изменение уровня.
2Найдите самый большой ящик
Возьмите наибольший диаметр и кратное его радиусу изгиба из таблицы данных.
3Вычислите минимальный радиус
Умножьте диаметр на кратное число, чтобы получить высоту, над которой должен выступать фитинг.
4Укажите радиус и подтвердите контур
Выберите стандартный или запрошенный радиус над полом и подтвердите принадлежащий ему A/B.
Откуда цифрыМножители в этом разделе являются справочными цифрами, указанными в техническом руководстве по системе лотков, а не в спецификациях HULK. Номер привязки — это номер, напечатанный в паспорте кабеля для конкретного кабеля, и HULK может подтвердить радиус заказа по диаметру, который вы отправляете.
Подтверждение радиуса заказа
Поскольку соглашения о радиусах различаются в зависимости от рынка и каталога, радиус, который не записан, является радиусом, который можно считать неправильным. Сохраняйте порядок в явном виде, чтобы завод, курьер и рабочая группа на объекте читали один и тот же номер:
- Указывайте радиус в миллиметрах, а не в «стандартной» или «нормальной» формулировке.
- Назовите наибольший диаметр кабеля и его минимальный радиус изгиба в том порядке, в котором прохождение является критическим.
- Перед началом производства подтвердите, что зона A/B принадлежит выбранному радиусу.
- Сначала пометьте любой радиус менее 100 мм или более 900 мм как специальный запрос.
Когда радиус должен быть пользовательским
Стандартные строки охватывают распространенные случаи. Специальный радиус оправдан, когда большой питатель с большим кратным радиусом изгиба проходит через перепад или когда пространство при смене уровня необычно узкое или необычно большое. Программа 02F принимает другие радиусы по запросу, а диапазон, указанный в каталоге, составляет от 100 до 900 мм. Отправьте размеры кабелей и доступное пространство вместе с чертежом, и завод подтвердит радиус и полученную площадь перед производством.
Ключевой момент
Задайте радиус, исходя из минимального радиуса изгиба наибольшего кабеля, затем убедитесь, что изгиб по-прежнему соответствует пространству. Укажите радиус в миллиметрах в заказе и помните, что указанный вами размер A/B рассчитан на основе 300 рандов, если не согласован другой радиус.
Материалы и отделка для вертикального внутреннего изгиба
Внутренний изгиб имеет такое же антикоррозионное решение, как и прямой лоток, к которому он присоединяется. Сначала выберите марку материала, затем обработку поверхности, затем сопоставьте оба параметра с пробегом, чтобы весь маршрут корродировал с одинаковой скоростью и придерживался одного графика технического обслуживания.
HULK печатает материалы и варианты отделки на каждой странице примерки, а таблицы 02F следуют одному и тому же блоку: доступные материалы — Q, A, S4 и S6, а доступные антикоррозионные поверхности — EG, HDG, AZM и PC. Буквы соответствуют префиксу каталога, поэтому материал является частью кода заказа, а не примечанием в описании.
Параметры материалов и что они означают на изгибе
Каждый базовый материал меняет вес, коррозионные характеристики и стоимость фитинга. Три варианта ниже охватывают программу лотка:
Низкоуглеродистая сталь (Q)
Мягкая сталь с содержанием углерода обычно ниже 0,25 процента. Выдерживает большие нагрузки на кабели при минимальных затратах на материалы и допускает любое покрытие из списка отделки.
Алюминий (A)
Высококачественный алюминиевый сплав, примерно на 65 процентов легче стали. Образует собственный защитный оксидный слой и подходит для маршрутов, где сталь с покрытием требует периодической проверки.
Нержавеющая сталь (S4 / S6)
Сорт 304 и 316, самопассивирующийся. Устойчив к агрессивным и моющим средам и требует минимального обслуживания; В 316 добавлен молибден для более сильного воздействия хлоридов.
Обработка поверхности: EG, HDG, ZAM и PC
Когда основание выполнено из низкоуглеродистой стали, срок службы определяется отделкой. Каждое покрытие достигает образовавшегося изгиба по-разному, и разница наиболее существенна на внутреннем радиусе витка, где лист растягивается и где сначала выходит из строя тонкое покрытие.
- EG — электрогальванизация наносит тонкий, равномерный слой цинка и подходит для сухих маршрутов в закрытых помещениях.
- HDG – горячее цинкование погружает формованную деталь в расплавленный цинк при температуре около 450 градусов Цельсия, достигая каждого края и внутреннего угла изгиба.
- ZAM — покрытие из сплава цинка, алюминия и магния с мощной защитой для морского и промышленного воздуха.
- ПК — порошковое покрытие, наносимое электростатически и отверждаемое, образующее цветную устойчивую к сколам пленку, соответствующую проекту.
HDG наносится после изготовления, поэтому это естественное сочетание для фитинга: сначала штампуется и формируется изгиб, затем окунается вся деталь, поэтому покрытие вместе покрывает обрезанные края и растянутый внутренний радиус. EG наносится на рулон перед формовкой в большинстве программ лотков, в результате чего края обрезанных частей и перфорированные отверстия остаются менее защищенными, если после этого деталь не окунуть. Это различие стоит проверить, когда трасса меняет уровень на открытом воздухе, потому что изгиб — это именно та часть, где концентрируется воздействие краев.
| Готово | Окружающая среда | Номинальный срок службы | Примечания для коленчатого фитинга |
|---|
| EG (электрооцинкованный) | В помещении, сухой, контролируемый | 10-20 лет | Тонкий цинк; беречь от влажного и прибрежного воздуха |
| HDG (горячее цинкование) | На открытом воздухе, умеренно индустриальный | 25-50 лет | Покрывает края и внутренние углы после формовки |
| ZAM (цинк-алюминий-магний) | Прибрежный, морской, агрессивный | 40-80 лет | Надежная защита режущей кромки при срезе изгибов |
| ПК (порошковое покрытие) | Архитектурный, с цветовой кодировкой, для внутреннего использования | 15-25 лет | Пользовательский цвет; проверьте, поврежден ли он при транспортировке |
Таблица 5. Отделка, окружающая среда и типичный срок службы компонентов стального лотка; Значения соответствуют руководству по материалам и отделке HULK и применяются ко всему участку, а не только к изгибу.
Коды покрытия и строка заказа
Отделка также прописана в коде каталога. В руководстве по кодам HULK этапы нанесения покрытия перечислены в виде суффиксов: E40 и E80 для предварительно оцинкованного покрытия весом 40 и 80 граммов на квадратный метр, H45, H65 и H85 для толщины слоя горячего цинкования 45, 65 и 85 микрометров, Z80 и Z275 для веса цинк-алюминиево-магниевого покрытия и PC для порошкового покрытия с настраиваемым цвет. Изгиб должен иметь тот же суффикс, что и прямые участки, чтобы толщина цинка или толщина пленки не менялась в середине маршрута.
Сопоставьте код отделки с лоткомСамый слабый финиш на маршруте устанавливает интервал технического обслуживания для маршрута. Если прямой лоток изготовлен из HDG толщиной 65 микрометров, закажите изгибы с тем же вариантом H65, а не с более легким покрытием, чтобы точки изменения уровня не стали первыми частями, подвергающимися коррозии.
Подтверждение материала и отделки заказа
Материал и отделка — это два отдельных поля в строке заказа, и оба должны быть записаны. Распространенной ошибкой является заказ «внутреннего оцинкованного изгиба», не указав, какое именно цинкование, а затем получение электрооцинкованных деталей для эксплуатации на открытом воздухе. Назовите код материала и код отделки, а в случае суровых условий окружающей среды укажите их, чтобы можно было проверить соответствие покрытия требованиям, а не предполагать.
Для заказов из нержавеющей стали покрытие не наносится; код оценки S4 или S6 является окончательным решением. Для алюминия код A охватывает материал, и обработка поверхности обычно не требуется, хотя опция остается доступной для конкретных цветов проекта. Если у вас есть сомнения по поводу прибрежной, химической или промывной среды, отправьте описание окружающей среды вместе с запросом, чтобы марка и отделка были выбраны с учетом фактического воздействия.
Ключевой момент
Закажите изгиб с тем же кодом материала и кодом отделки, что и прямые участки. Q plus оцинкованная или порошковая отделка охватывает стандартные серии; алюминий экономит вес там, где это важно; Нержавеющая сталь S4 и S6 устраняет вопрос о покрытии, вызывающем коррозию.
Заказ изгиба 02F: код, направление, радиус, материал, отделка
Полная строка заказа на внутренний изгиб включает пять решений: ширина лотка и высота боковины, угол VIB, направление падения, радиус и материал отделки. Написанные вместе, они покидают завод, и не о чем догадываться.
Большинство ошибок при заказе вертикальных изгибов не являются инженерными ошибками. Это упущения – ширина без высоты стороны, угол без направления, радиус, взятый из предыдущего проекта. Стандартная строка 02F достаточно коротка, чтобы ее можно было писать правильно каждый раз, когда пять полей считаются обязательными.
Создайте строку заказа за пять шагов
1Назовите профиль лотка
Укажите ширину и высоту стороны прямого лотка, к которому присоединяется изгиб, из собственного каталожного кода лотка.
2Выберите код угла
Выберите 90VIB, 60VIB, 45VIB или 30VIB из макета и отброс, который должен сделать прогон.
3Подтвердите направление
Укажите, что участок опускается в этом углу, поэтому выбирается внутреннее зеркало, а не внешнее.
4Установите радиус
Подтвердите стандарт R300 или укажите радиус требования к кабелю в диапазоне от 100 до 900 мм.
5Напишите материал и закончите
Добавьте код материала и код отделки, чтобы изгиб соответствовал прямым участкам маршрута.
Работающий пример
На заводе используется перфорированный лоток шириной 400 мм и высотой бортов 100 мм из горячеоцинкованной стали. Маршрут спускается к впускному отверстию насоса под углом 60 градусов. Тогда изгиб будет HM-Q-P-02F-400100 с углом 60VIB и отделкой HDG на линии. В строке, написанной полностью, в одной строке указываются материал, тип лотка, серия, ширина, высота, угол, зеркало и покрытие, и завод может выпустить его без дополнительных вопросов.
Почему в примере используется одна строкаКаждое поле в этой строке отвечает на вопрос, который в противном случае задал бы мастерская: какой материал, какой тип лотка, какая серия фурнитуры, какая ширина и высота, какой угол, какое зеркало, какое покрытие. Код со всеми семью ответами не требует последующего звонка.
Если на одном и том же заводе в одной зоне промывки используется нержавеющая сталь, две зоны заказываются отдельно: изгиб 400 на 100 мм в S4 или S6 без покрытия и идентичная геометрия в Q с HDG везде. Сохранение материала и отделки в линии, а не в заметках по проекту, — вот что останавливает поставку смешанных партий.
Упорядочение по объёму без ошибок умножения
Оптовый заказ на многоэтажный завод может включать десятки изменений уровней, и многие из них повторяют один и тот же профиль. Эффективный способ их покупки — сгруппировать одинаковые линии, а не повторять описание: посчитайте каждые 60 градусов на лотке размером 400 на 100 мм, поместите их в одну линию с одним каталожным номером и одной отделкой, а несколько разовых изгибов перечислите отдельно. Это уменьшает количество кодов, которые склад должен выбрать, и количество мест, которые может скрыть ошибка транскрипции.
1 строкаЗа повторяющийся профиль в оптовом заказе
2 строкиРазделите внешнее и внутреннее зеркала
Оптовые покупатели также запрашивают одни и те же пять полей в каждой строке, чтобы можно было проверить поступление товаров по упаковочному листу. Когда на каждой коробке указан номер по каталогу, угол наклона и отделка, бригада объекта может проверить доставку на соответствие заказу до того, как детали будут распределены по этажам, и неправильное зеркало застрянет у двери, а не наверху лестницы.
Что нужно фабрике помимо кода
Код содержит геометрию, но два фрагмента контекста ускоряют порядок. Во-первых, окружающая среда: предложение о том, что трасса будет проводиться на открытом воздухе, в прибрежной зоне, в зоне промывки или в обычном помещении предприятия, позволяет дважды проверить выбор покрытия на соответствие назначению. Во-вторых, схема кабеля: диаметр и минимальный радиус изгиба самого большого кабеля на каждом отводе позволяют подтвердить радиус относительно фитинга. Ни один из пунктов не заменяет код; оба предотвращают использование кода, который технически допустим, но не подходит для сайта.
Что не следует оставлять неявнымОжидания доставки, упаковка и требования к документации различаются в зависимости от проекта и не являются частью кода каталога. MOQ, время выполнения и условия подтверждаются с учетом размера, материала, отделки и количества заказа. Свяжитесь с нами и сообщите макет и профиль лотка, чтобы подтвердить график и документацию перед выпуском.
Оценка количества по макету
Считайте изменения уровня на чертеже, а не на лотках. Прогон, который дважды опускается, требует двух внутренних изгибов, даже если он заказан как одна длинная секция лотка, а маршрут, который поднимается над балкой и затем опускается в яму, требует одного внешнего и одного внутреннего изгиба одного и того же профиля. Проходя по рисунку угол за углом и отмечая каждое изменение уровня его углом, вы получаете список количества, соответствующий тому, что фактически будет установлено на объекте.
- Отмечайте каждое изменение уровня на чертеже маршрута, указывая его направление и угол.
- Группируйте идентичные профили в одну строку заказа, чтобы уменьшить количество ошибок при комплектации.
- Заказывайте изгибы и прямые участки из одного и того же материала и с той же отделкой.
- Перед началом установки сверьте количество доставленных товаров с отмеченным рисунком.
Кастомизация и маршрут рисования
Напечатанные ряды 02F являются стандартной программой, а диапазон индивидуализации, напечатанный на страницах фитингов, значительно расширяет ее: ширина лотков от 50 до 1200 мм, высота от 10 до 200 мм, толщина от 0,5 до 3,0 мм, принимаются индивидуальные чертежи. Маршрут, для которого требуется указать ширину, высоту, угол или радиус между напечатанными этапами, обрабатывается как настраиваемый элемент чертежа.
Отправьте чертеж заранее для нестандартных предметов
Изгибы по индивидуальному заказу выполняются по чертежу, в котором указаны ширина, высота стороны, угол, радиус, материал и отделка. Отправьте чертеж вместе с запросом, чтобы инструменты, подтверждение радиуса и график были запланированы до выпуска заказа, а не после.
Полный контрольный список заказа
- Каталоговый номер имеет цифру 02F и правильную ширину и высоту стороны.
- Код угла (VIB) соответствует схеме, направление движения подтверждено.
- Радиус указывается в миллиметрах; Зона A/B для этого радиуса подтверждена.
- Код материала и код отделки соответствуют прямому лотку.
- Указаны требования к количеству, месту доставки и упаковке.
После заполнения пяти полей и контрольного списка в заказе будет описан только один изгиб и только один изгиб. В этом суть упражнения: полный код устраняет двусмысленность, которая превращает простую настройку в переработку сайта.
Factory Insider: что мы проверяем перед отправкой внутреннего изгиба
Покупатели видят формованный лист с чистой дугой. В нашей мастерской мы видим проверки, стоящие за этой дугой: пришедшую катушку, штамп, который ее сформировал, первую деталь, измеренную по зеркальному чертежу, и пакетный файл, который связывает все три с вашим заказом.
Мы делаем вертикальные внутренние изгибы на тех же прессах, что и их внешние зеркала, и эта близость является причиной того, что наша процедура проверки начинается с проверки направления. Внутренний и внешний изгиб на 90 градусов одинаковой ширины на полке выглядят одинаково. На нашей линии это две разные установки штампов, и первый вопрос, на который отвечает каждая партия: какое зеркало изготавливается в этом цикле?
Как изгиб движется по нашей линии
Стандартный заказ 02F следует тому же маршруту, что и программа прямого лотка, что позволяет отгружать изгиб и лоток по одному графику. Последовательность на полу выглядит так:
Бунт и лист в
Материал поставляется с сертификатом; марка и калибр регистрируются по номеру партии.
Перфорация
Рисунок перфорации вдавливается в плоский лист перед формовкой, поэтому прорези остаются одинаковыми по всей дуге.
Формирование
Изгиб прижат к значениям таблицы 02F; перед продолжением выполнения первая часть сверяется со строкой.
Обработка поверхности
EG, HDG, ZAM или порошковое покрытие; внутренний радиус получает показания датчика покрытия.
Завершена проверка и упаковка
Повторно проверяются направление зеркала, рисунок прорезей и покрытие, затем упаковывается изгиб и прикрепляется батник.
Наш инструмент для внутреннего изгиба 02F является зеркальным аналогом набора 02E. Матрица устанавливается, и первая деталь, снятая с пресса, прикладывается к чертежу, прежде чем продолжить работу. Проверка охватывает угол и то, как полотно проходит вокруг внутренней стороны дуги, потому что именно эту особенность внутренней стороны можно пропустить при измерении только внешнего профиля. Сравниваем первую деталь со строкой таблицы 02F по ширине и высоте стороны, подтверждаем ножки A и B и только потом отпускаем партию на формовку.
Что мы проверяем на первом фрагментеШирина, высота стороны, угол изгиба, радиус внутренней дуги и направление зеркала в соответствии с порядком. Значения таблицы 02F для строки являются справочными; если деталь не соответствует коду, настройка корректируется до изготовления отдельной детали.
Перфорация перед формованием обеспечивает честность рисунка прорезей
На нашем полу перфорация пробивается до формирования листа. Этот порядок имеет значение при изгибе: когда прорези сначала находятся на плоском листе, рисунок предсказуемо деформируется вокруг дуги, и готовый изгиб имеет тот же интервал между прорезями, что и прямые участки, которые он соединяет. Сначала формовать, а потом штамповать сложнее, чтобы обеспечить правильность изгиба по всей кривой, потому что матрице затем приходится регистрировать отверстия в детали, которая уже сгибается. «Первый удар» — это последовательность, которая сохраняет непрерывность рисунка и единообразный внешний вид соединения.
Внутренний радиус выглядит ближе всего
Внутренняя сторона внутреннего изгиба — это место, где лист растягивается сильнее всего во время формовки, и это первое место, где покрытие проявляет слабость при эксплуатации. После формовки мы специально проверяем этот радиус, проверяя наличие поверхностных трещин на металле и повреждение покрытия в зоне растяжения. На стальных деталях с покрытием толщина цинка или пленки измеряется с помощью датчика покрытия, и показания записываются в пакетный файл. Изгиб, внутренний радиус которого проходит эту проверку, является изгибом, который, как мы ожидаем, прослужит годы службы, ради которой куплена отделка.
Каждая партия уходит со своим файлом
Заказы отправляются с нашего завода вместе с сертификатом материала, связанным с производственными измерениями. Марка и калибр рулона регистрируются при его поступлении, формованные детали измеряются во время производства, а конечные показания добавляются перед упаковкой. Если вашему проекту требуется документированная отслеживаемость, пакетный файл показывает, откуда взялся материал, как была сформирована деталь и что обнаружила проверка на каждом этапе. Записи о партиях и отслеживание материалов хранятся в каждом отгружаемом нами изгибе 02F и доступны по запросу вместе с заказом.
Допуски, которые мы придерживаемся на фасонном изгибе
Каждый фитинг, который мы изготавливаем, проходит через два допуска, и программа 02F проверяется по обоим. Допуск на сырье составляет плюс-минус 0,05 мм, что соответствует норме на входящем рулоне и листе перед началом резки. Допуск на размер изделия составляет плюс-минус 2 мм, что является припуском, относительно которого измеряется формованная деталь по ширине, высоте стороны и ножкам A/B. Изгиб, который удерживает обе части, удерживает соединение: окно плюс-минус 2 мм позволяет муфте сидеть на изгибе, а прямая часть не оказывает давления ни на одну из частей.
Эти номера напечатаны на страницах каталога и повторяются в наших документах по заказу, поэтому проверка поступления товара на вашей стороне может сравниваться с тем же номером, который мы предоставили. Если для проверки проекта требуются фактические показания, а не номинальные значения, они сохраняются в пакетном файле.
Что для вас значит инсайдерская проверка
Каждая проверка отвечает на вопрос, которому в противном случае покупателю пришлось бы доверять: правильное ли это зеркало, правильно ли сформирован радиус, неповреждено ли покрытие в зоне растяжения и можно ли проследить деталь до ее материала? Пакетный файл содержит ответы.
Установка изгиба: опоры, соединения и проверка места установки
Внутренний изгиб устанавливается так же, как и остальная часть программы лотков: выровняйте обе прямые ножки по концам лотка, зафиксируйте соединения с помощью системных соединителей и поддерживайте изменение уровня, чтобы изгиб выполнял свою часть длины, не создавая нагрузки на соединение.
Изменения вертикального уровня обрабатываются одинаково во всех системах лотков, которые мы производим. Изгиб соединяется с прямыми участками на каждом конце, крепеж затягивается по схеме соединения, а трасса поддерживается, поэтому изменение направления не зависит только от соединителя. Что отличается от внутреннего изгиба, так это то, что перед установкой первого крепежа необходимо соблюдать осторожность: направление зеркала должно быть правильным, поскольку изгиб, зафиксированный неправильно, должен снова опуститься.
Проверьте направление, прежде чем что-либо исправить
Приложите изгиб к обеим прямым участкам и убедитесь, что участок действительно опускается так, как поворачивается фитинг. И поставщики, и монтажники предостерегают от того, чтобы судить об этом на глаз: вертикальный изгиб может выглядеть правильно с одного угла и неправильно с другого. Совместите изгиб с концами лотка, осмотрите перегородку и убедитесь, что нижняя опора достигает уровня нижнего лотка, прежде чем затягивать одно соединение. Изменение фиксированного изгиба на противоположное означает обрезку крепежа, перемещение опор и переделку соединения, а это работа, которую позволяет избежать пятисекундная проверка направления.
Когда на сайте неправильное зеркалоНе переводите внешний изгиб в положение внутреннего изгиба, а также не разрезайте и не изменяйте форму детали, чтобы она подошла по размеру. Реформированный изгиб теряет покрытие в зоне повторного изгиба, и рисунок пазов больше не соответствует действительности. Закажите подходящее зеркало 02F; это стоит меньше, чем доработка и риск коррозии детали, модифицированной на месте.
Соединения: стяжки, крепежи и фиксированный рисунок
На изгибе 02F установлены те же соединители, что и на прямом лотке, поскольку он выполнен с той же шириной, высотой стороны и расположением пазов. На месте это означает один метод соединения для всего пролета, а не специальную подгонку детали при изменении уровня.
Промышленная практика в отношении стояков лотков предусматривает крепление каждого соединения с помощью системных болтов, гаек и шайб. Количество креплений соответствует ширине лотка, а обработка крепежа соответствует лотку, поэтому оцинкованное соединение не ослабляется оцинкованными деталями во влажной зоне.
Ширина до 225 мм
2 крепежа на каждой стороне соединения, удерживающие соединение на более узких лотках.
шириной 300–600 мм
3 крепления на каждой стороне соединения, распределяя нагрузку на более широкие полотна.
Типичный крепеж для соединения стояка рассчитывается по ширине лотка, в соответствии с практикой соединения систем для внутренних и внешних стояков.
- Перед фиксацией совместите концы изгиба с прямыми участками.
- Используйте системный соединитель и количество креплений в зависимости от ширины лотка.
- Затягивайте равномерно поперек соединения, чтобы боковые направляющие совпали.
- Следите, чтобы отделка крепежа соответствовала отделке лотка.
Поддержка смены уровня
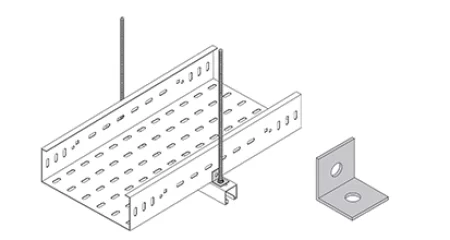
При изменении уровня вес трассы концентрируется на повороте, и в плане поддержки изгиб должен рассматриваться как точка нагрузки, а не как пассивное звено. Общее правило установки лотков заключается в том, чтобы поддерживать трассу через интервалы, соответствующие номинальному пролету, и размещать опоры так, чтобы фитинги и соединения находились внутри поддерживаемых секций, а не выступали консольно за их пределами.
На вертикальном изгибе это означает наличие опоры рядом с каждым концом фитинга: одну на входной стойке и одну на выходной стойке, чтобы изменение направления осуществлялось конструкцией, а не соединительными болтами.
Поддерживайте фитинг как нагруженный пролетСчитайте каждый участок изгиба как конец нагруженного пролета, а не как свес. Опора, находящаяся в пределах досягаемости с каждого конца, обеспечивает стабильность квадрата соединения и радиуса кабеля при изменении уровня.
Точное расстояние соответствует диаграмме нагрузок и профилю лотка, а фитинги соответствуют той же системной дисциплине, что и на прямых участках. При плотной компоновке или длинном перепаде опоры на изгибе входят в тот же расчет. Им не нужны другие правила, но их нужно привлечь.
Непрерывность и завершенная проверка
Соединения лотков обеспечивают электрическую непрерывность на всем протяжении маршрута, а изменение уровня добавляет соединение, которое должно сохранять эту непрерывность. Правильно зафиксированные соединения лотков обеспечивают непрерывность установки в общих случаях, при этом муфты обеспечивают соединение через фитинг. Если класс проекта или локальный код требуют явного связывания, компоненты связывания добавляются при изменении уровня, как и любое другое соединение в процессе. Подтвердите требование в соответствии со спецификацией проекта, а не предполагайте одно правило для каждого сайта.
Ключевой момент
Процедура установки внутреннего изгиба аналогична процедуре лотка: сначала проверьте направление, установите системные соединители, поддержите оба конца фитинга и обеспечьте непрерывность соединения. Каждый шаг — это обычная практика на месте; пропуск первого шага — это шаг, обратный ход которого стоит больше всего.
Распространенные ошибки и вопросы покупателей о внутренних изгибах
Вопросы, возникающие при заказе вертикального внутреннего изгиба, можно найти на этапе чертежа. В разделе ниже собраны вопросы, которые покупатели задают чаще всего, и есть ответы, которые нужны каждому перед размещением заказа.
Ошибка, которая стоит дороже всегоЗаказ зеркала по памяти. Внутренние и внешние изгибы одинаковой ширины и угла на фото выглядят одинаково, а на чертеже противоположны. Одна дополнительная строка в приказе — «запустить капли в этом углу» — предотвращает выбор неправильного зеркала.
Что произойдет, если моя ширина или радиус не соответствуют печатному стандарту?
Диапазон персонализации охватывает лотки шириной от 50 до 1200 мм, высотой от 10 до 200 мм и толщиной от 0,5 до 3,0 мм, принимаются индивидуальные чертежи. По запросу может быть изготовлен нестандартный радиус от 100 до 900 мм. Отправьте чертеж с указанием ширины, высоты стороны, угла, радиуса, материала и отделки, и фабрика подтвердит изделие и его график перед выпуском.
Как узнать, что для моего бега нужен внутренний изгиб, а не внешний?
Прочитайте изменение уровня на рисунке. Если в этом углу трасса опускается - вниз в яму, вниз к оборудованию, вниз по внутренней стороне конструкции - внутренний изгиб 02F является зеркалом, которое рисует макет. Если бег преодолевает препятствие, подойдет внешняя форма 02E. Если направление неоднозначно, отметьте начальную и конечную высоту и укажите высоту падения в заказе.
У меня лоток шириной 300 мм. Какой каталожный номер мне использовать?
Ширина сама по себе не является полной характеристикой. Для лотка размером 300 мм также требуется высота боковой поверхности: ряд 02F для лотка размером 300 на 100 мм — HM-A-P-02F-300100 (с добавлением буквы материала и отделки). Каталожный номер всегда содержит ширину и высоту стороны, поэтому измерьте высоту боковой направляющей лотка и совместите оба поля.
Какой радиус мне нужен для прокладки больших силовых кабелей?
Радиус формирования должен превышать минимальный радиус изгиба самого большого кабеля в отводе. Возьмите наибольший диаметр кабеля, умножьте его на кратное значение радиуса изгиба, указанное в технических характеристиках этого кабеля (эталонные цифры варьируются от 3 до 6 раз в диаметре для небронированного кабеля и примерно до 8 раз для армированного кабеля) и закажите радиус изгиба, равный или превышающий результат. Распечатанные данные A/B основаны на 300 рандах; другие радиусы от 100 до 900 мм доступны по запросу.
Могу ли я использовать один и тот же поворот для подъема и спуска на одном маршруте?
Только если оба поворота — одно и то же зеркало, что на одном маршруте встречается редко. Подъем через препятствие обычно приводит к внешнему изгибу 02E, а спуск в яму — к внутреннему изгибу 02F, поэтому для маршрута с обоими препятствиями требуется по одному из каждого. Упорядочите их как отдельные строки с собственными кодами, чтобы правильное зеркало достигало каждой точки пробега.
Какую отделку выбрать на поворотах?
Соответствуйте коду отделки прямых секций лотка. Если трасса изготовлена из горячеоцинкованной стали, закажите отводы в той же опции HDG; то же самое касается EG, ZAM или порошкового покрытия. Соответствие обеспечивает единообразие скорости коррозии и графика технического обслуживания по всему маршруту, поскольку изгиб является частью трассы, а не отдельным элементом.
Предоставляете ли вы документацию для отслеживания?
На заводе, сертифицированном по стандарту ISO 9001, мы ведем проверку материалов, производственные измерения и конечные показания в пакетном файле, который передается вместе с заказом, а записи партий доступны по запросу. Свяжитесь с нами и сообщите детали заказа, чтобы подтвердить, какие документы предоставлены для вашей доставки.
Основные выводы
Ошибок, которые повторяются при заказе вертикального внутреннего изгиба, можно избежать на этапе чертежа: подтвердите направление падения, ширину переноски и высоту стороны в каталожном номере, задайте радиус по наибольшему кабелю и сопоставьте отделку с прямым лотком. Если сомневаетесь, отправьте чертеж и спросите.
Контроль качества: что и как мы тестируем
Проверка вертикального внутреннего изгиба 02F проводится по схеме из трех этапов, используемой на заводе по производству металлических лотков HULK: входящий материал, детали в производстве и готовая продукция перед упаковкой. Каждый раунд охватывает марку материала, направление зеркала, угол изгиба и внутренний радиус, геометрию боковых направляющих, рисунок пазов, покрытие и количество. Результаты записываются в пакетный файл, который передается вместе с заказом, а детали, не прошедшие какой-либо этап, откладываются, а не перерабатываются в пакет.
Осмотр сырья
Перед началом резки рулон или лист проверяются на сорт и толщину. Спектрометр подтверждает состав материала, показания датчика подтверждают толщину листа, а сертификат завода хранится под номером партии, чтобы каждый изгиб можно было отследить до исходного материала.
Производственный контроль
Первый кусок штампа измеряется перед продолжением цикла. Угол изгиба, внутренний радиус дуги, направление зеркала и расстояние между боковыми направляющими проверяются по строке каталога, а инструмент повторно проверяется через заданные интервалы, чтобы партия не смещалась в процессе производства.
Проверка размеров
Формованная деталь измеряется по ширине, высоте стороны и площади A/B ее каталожного номера. Допуск на размер продукта составляет плюс-минус 2 мм, а допуск на сырье составляет плюс-минус 0,05 мм, поэтому изгиб фиксирует муфты и совмещается с прямыми участками на месте.
Нагрузочное тестирование
Программа перфорированных лотков рассчитывает диаграммы нагрузок в соответствии с DIN EN IEC 61537, а изгибаемые детали проверяются на соответствие той же системной дисциплине, поэтому фитинг не снижает номинальный пробег. Проверки на разрушение и растяжение проводятся по плану, если заказ или проект требуют документального подтверждения.
Осмотр поверхности
Детали с покрытием проверяются на толщину слоя цинка или толщину порошковой пленки с помощью измерительных приборов для покрытия, а также исследуется внутренний радиус изгиба там, где лист растягивается сильнее всего и в первую очередь начинается коррозия. Код отделки детали должен совпадать с кодом отделки, заказанным для прямого лотка.
Осмотр готовой продукции
Перед упаковкой каждый готовый изгиб повторно проверяется на зеркальное направление, рисунок прорезей и наличие повреждений покрытия, обнаруженных при транспортировке. Прошедшие проверку детали имеют маркировку партии; вышедшие из строя детали откладываются, чтобы в коробку попадали только проверенные фитинги.
Осмотр упаковки
Упаковка вставляется и разделяет детали таким образом, чтобы края и углы с покрытием не повредились при транспортировке. На картонных коробках указан каталожный номер, угол и отделка, а пакетный файл прилагается, чтобы при проверке поступления товаров на месте можно было работать с записями.


 Vertical External Bend Fittings for Perforated Cable Tray Level Changes