Подробное описание продукта: фитинги для верхнего горизонтального поперечного кабельного короба
В этом разделе шаг за шагом объясняется, как изготавливается, измеряется и обрабатывается верхний горизонтальный поперечный кабельный короб, а также как правильно выбрать его для проекта. Он охватывает геометрию соединения, коды каталога и поля спецификаций, материалы и антикоррозионную обработку, изготовление и проверку, выбор по применению, типичные ошибки при покупке и вопросы, которые покупатели задают перед заказом.
Что делает верхняя горизонтальная крестовина и где она устанавливается в системе кабельных трасс
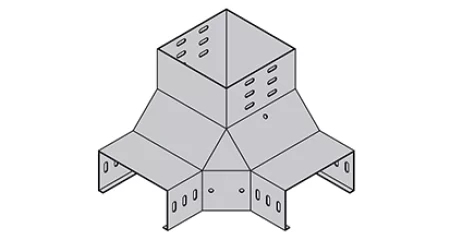
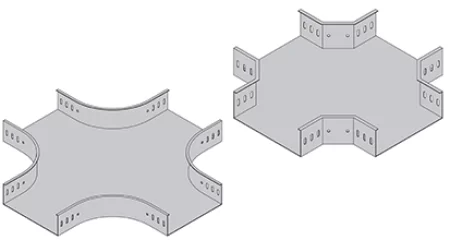
Верхняя горизонтальная крестовина представляет собой четырехсторонний соединительный элемент кабельного короба, соединяющий четыре участка короба на одном пересечении на одном уровне. Один путь входит в фитинг, сквозной путь продолжается прямо, а два ответвления распределяют кабели слева и справа внутри единого корпуса заводского изготовления.
Иов креста
Кресты — это фитинги, которые соединяют четыре дорожки качения в одной точке, позволяя нескольким маршрутам пересекаться и продолжаться в разных направлениях. В магистральной системе крест — это место, где магистральная линия встречается с распределительной линией: кабели приходят с одного направления, а фитинг пропускает их влево и вправо на одной и той же высоте. Это четырехсторонняя версия тройника, которая выполняет ту же функцию с тремя отверстиями.
Верхний горизонтальный крест принадлежит к семейству горизонтальных крестовин каталога, который в списке металлических фитингов HULK включает группы с нижним горизонтальным крестом и вертикальными крестовинами. Фамилия несет в себе геометрию: четыре отверстия расположены в одной горизонтальной плоскости, сквозной проход остается на одной линии, а два ответвления выходят из места соединения слева и справа. Верхний и нижний варианты соответствуют уровню обслуживаемого ими маршрута, а вариант выбирается из чертежа маршрута.
Поскольку фитинг имеет четыре поверхности короба, его геометрия имеет большее значение, чем тройник. Все четыре отверстия должны оставаться на одной линии с прямыми участками, которые они соединяют, пересечение должно сохранять свой внутренний радиус на каждом пути, а переход внутри фитинга не должен иметь выступов, которые цепляют оболочки кабеля во время протягивания. Крест заводского изготовления вмещает в себя все это одновременно; построенный в полевых условиях перекресток, сделанный из вырезанных секций, встречается редко.
Крест также заменяет стопку более мелких фитингов. Четырехстороннее соединение, построенное из колен и тройников, требует нескольких деталей, нескольких стыков и нескольких разрывов покрытия; крест выполняет ту же работу в целом. Вот почему точки распределения на длинных магистральных магистралях обычно обозначаются в виде крестовин, а не собираются на месте.
Каждый путь через крестовину соответствует требованиям к изгибу кабеля. Кабели имеют минимальный радиус изгиба, установленный их конструкцией, обычно примерно в восемь раз больше общего диаметра для неэкранированных кабелей и в двенадцать раз для экранированных или экранированных лентой кабелей. Кабели, которые превращаются в ответвления, изгибаются в месте соединения, поэтому внутренний радиус на каждом пути должен соответствовать этому пределу; плотное пересечение резко сгибает жесткие кабели, и радиус подтверждается на чертеже для линий электропередачи и оптоволокна.
Кросс также разделяет группы кабелей через соединение. В многосекционной магистральной системе перекрестные мосты, используемые на перекрестках с четырьмя путями, удерживают кабели каждого отсека на своем собственном пути, поэтому группа питания и группа управления могут пересекать одно и то же соединение без смешивания. Та же идея применима и к крестовине с одним отделением: каждый рычаг сохраняет свое полезное поперечное сечение, а крышки закрываются по всем четырем направлениям.
Где установлены верхние горизонтальные кресты
- Точки распределения, где основная магистральная линия пересекается с перекрестной линией, питающей несколько направлений;
- Разветвленные цепи, которые оставляют магистраль слева и справа в одной и той же точке;
- Пересечения на решетках пола и потолка, где четыре прохода сходятся у колонны или пролета;
- Перекрестки между зонами распределения, где маршрут разбивается на квадранты;
- Точки, где один канал обслуживает оборудование по обе стороны прохода или ряда машин.
Точки распространения — наиболее распространенная позиция. Магистральная магистраль проходит вдоль ряда машин или коридора, и в каждой бухте в обе стороны должна отходить группа кабелей. Крест отправляет одну ветвь влево, одну ветвь вправо и позволяет магистральной сети продолжать работу, поэтому один канал обслуживает оборудование с обеих сторон без второго соединения дальше по маршруту.
План поддержки является частью установки. Руководство по установке кабельных лотков и систем коробов требует поддержки вблизи фитинга на каждой стороне соединения, а четырехстороннее соединение выдерживает вес четырех трасс. Крестовина закрепляется под пересечением, сквозной прогон поддерживается с обеих сторон, а оба ответвления удерживаются на собственных кронштейнах, поэтому фитинг не несет на себе вес окружающей трассы.
Отметка опорных точек на чертеже сохраняет квадрат пересечения. Кронштейн под фитингом и кронштейны на всех четырех кронштейнах являются частью одной и той же детали, и установщики, которые в последнюю минуту изготавливают импровизированные подвески, обычно заканчивают тем, что стык провисает, а крышка выдвигается за пределы линии.
Решетки потолка и пола используют крест там, где четыре трассы встречаются в отсеке. Решетка подвесного потолка с коробами по двум осям образует пересечения в каждом пересечении, а крест завершает ограждение в каждом из них. То же самое относится и к напольным коробам, где четырехходовые фитинги максимизируют пропускную способность кабеля в точке пересечения.
Верхний и нижний варианты являются частью одной и той же четырехсторонней истории. В каталоге указано семейство горизонтальных крестовин с верхней и нижней версиями, поэтому в ассортимент входят как соединение на верхнем уровне, так и соответствующее соединение на нижнем уровне. На маршрутном чертеже указано, какому ярусу служит крест, и фитинг подбирается к нему перед изготовлением.
Закрытые магистрали в сравнении с открытыми лотковыми и лестничными системами
Кабельный короб представляет собой закрытый профиль: основание, боковые стенки и съемная крышка образуют защитную оболочку. Европейский стандарт BS EN 50085-1 охватывает системы кабельных коробов и систем кабельных каналов для электроустановок напряжением до 1000 В переменного тока. и 1500 В постоянного тока, и это явно не относится к системам кабельных лотков или кабельным лестницам, которые оставляют кабели открытыми. Это различие имеет значение на перекрестке: на закрытом фитинге крышка должна открываться вокруг пересечения, чтобы кабели можно было проложить через все четыре отверстия, а расположение крышки является частью конструкции фитинга.
Производители закрытых коробов поставляют крестовины и пересечения с верхними крышками, а также многосекционные системы используют перемычки, поэтому кабели каждого отсека остаются отдельными в месте соединения. Та же логика применима и к металлическому кресту HULK: основание, стены и крышка завершают все четыре пути, поэтому корпус остается закрытым от каждого рычага до каждого другого рычага. В системе открытых лотков кабели остаются видимыми, а пересечение упрощается; на коробе корпус является точкой, и фитинг должен завершать его через соединение.
Доступ — это вторая половина проекта. Крестовина, которая не может открыться в месте пересечения, вынуждает установщика пропускать кабели через концы, что происходит медленно и может привести к повреждению оболочек по краям. Открывающаяся сверху или откидная крышка фитинга позволяет электрику сначала проложить сквозные кабели, затем ответвительные кабели и закрыть крышку на всех четырех путях. Дальнейшее обслуживание осуществляется таким же образом, поэтому перед заказом фитинга следует проверить расположение крышки на чертеже.
Шаблон соединителя является частью той же сборки. На всех четырех гранях имеются отверстия, соединяющие крестовину с прямыми секциями, а расположение отверстий соответствует шаблону из каталога для лицевой стороны короба. Если расстояние между отверстиями на одном кронштейне смещается, крестовина все равно может выглядеть правильно и все равно не сможет соединиться без дополнительного сверления на месте, поэтому перфорация и проверка размеров относятся к одному чертежу.
Перекресток, построенный на месте, — это альтернатива, которую большинству покупателей следует избегать. Разрезание четырех кусков короба так, чтобы они встретились в одной точке, не оставляет заводского радиуса, не образует подгибку на краях разреза и не оставляет покрытия на стыке. В результате коррозия сначала происходит в местах разрезов, захватывает кабели по краям и не дает установщику возможности работать с крышкой. Крест существует именно для того, чтобы заменить эту импровизацию фитингом, который формируется, покрывается и проверяется как единое целое.
Таблица 1. Сравнение кросс-семейства.
| Фитинг |
Отверстия |
Закажите, когда |
| Верхний горизонтальный крест | Четыре, в одной горизонтальной плоскости | Четыре трассы встречаются на одном уровне и распределяются влево, вправо и прямо |
| Нижний горизонтальный крест | Четыре, в одной горизонтальной плоскости | Тот же четырехсторонний перекресток на нижнем ярусе маршрута |
| Вертикальная крестовина | Четыре, включая вертикальные ветви | Ветки должны подниматься или опускаться на сквозном участке |
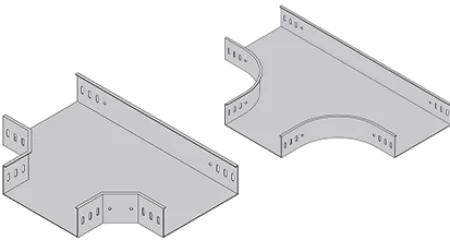
| Горизонтальный тройник | Три | Маршруту нужна только одна ветка на перекрестке |
| Горизонтальный колено | Два | Маршрут поворачивает за угол, не разветвляясь |
Чтение таблицы по направлению маршрута имеет значение. Крест является четырехсторонней точкой принятия решения, поэтому на чертеже маршрута должны быть показаны все четыре рукава и уровень перекрестка. Если эти значения отмечены, поперечные и прямые участки соответствуют одной и той же спецификации, и пересечение закрывается без адаптеров, изготовленных на месте.
Каталоговые коды, поля спецификаций и диапазон настройки
Верхний горизонтальный крест определяется небольшим набором полей: лицевая сторона короба на всех четырех проемах, вариант соединения, коды материала и отделки, а также стиль подгиба. В опубликованном каталоге представлена структура кода и диапазоны настроек; Схема разветвления этого варианта подтверждена на утвержденном чертеже для заказа.
Как устроен металлический код HULK
Кодексы металла HULK соответствуют одному шаблону для всей линейки кабельных систем: марка, материал, тип продукта, семейство фитингов, спецификация и обработка поверхности. Например, в HM-Q-P-01A-10060-E8 HM — это марка HULK Metal, Q — мягкая сталь, P — тип перфорированного кабельного лотка, 01A — семейство прямых секций, 10060 — ширина 100 мм и высота 60 мм, а E8 — код поверхности. Та же структура применима и к кабельным коробам, где буква типа — T.
Буквы материалов фиксированы: Q для мягкой стали, A для алюминия, S4 для нержавеющей стали марки 304 и S6 для нержавеющей стали марки 316. Коды поверхностей напечатаны в том же руководстве. E40 и E80 означают предварительно оцинкованное покрытие плотностью 40 или 80 г/м2, H45, H65 и H85 означают горячеоцинкованные слои толщиной 45, 65 или 85 мкм, Z80 и Z275 означают цинк-алюминиево-магниевое покрытие плотностью 80 или 275 г/м2, а PC означает порошковое покрытие в полной цветовой гамме. Как только покупатель выбирает материал и отделку, эти два символа фиксируются в каждом коде фитинга в заказе.
Типовая буква имеет такое же значение для производственной линии, как и для формы заказа. T обозначает кабельный короб, семейство закрытых профилей, P обозначает перфорированный лоток, а L обозначает кабельную лестницу, и каждый тип имеет свои собственные формовочные инструменты и свои собственные каталожные таблицы. На магистральной линии образуется крестообразная маркировка Т с профилями кромки короба и рисунками соединителей, благодаря чему она соединяется с прямыми участками, заказанными рядом с ней. Если смешать буквы типа, получится фитинг, принадлежащий другой системе.
Подходящая семейная буква находится в середине кода. В печатном каталоге присвоены коды семейств горизонтальному тройнику, таблицам вертикальных изгибов и горизонтальному крестовине, а в каждой таблице печатаются свои каталожные номера с указанием ширины, высоты и размеров компоновки. Верхний горизонтальный крест принадлежит к семейству крестовин, и поскольку расположение перекрестка в этом варианте зависит от маршрута, перед началом производства завод подтверждает полный код и расположение пересечения на возвращенном чертеже.
Поля спецификации, определяющие крест
Каждое значение, определяющее верхний горизонтальный крестик, помещается в одну строку формы заказа. На лицевой стороне короба указывается ширина и высота всех четырех проемов, вариант соединения фиксирует ярус и геометрию, а коды материала и отделки определяют основу коррозии. Отсутствие одного поля приводит к тому, что заводу приходится гадать, а при догадке на четырехходовом фитинге обычно получается неверная деталь.
Таблица 2. Поля спецификации для верхнего горизонтального креста.
| Поле |
Что сказать |
| Транговое лицо | Ширина x высота (Ш x В) прямых участков на всех четырех сторонах соединения |
| Вариант развязки | Верхний горизонтальный крест; ярус и компоновка подтверждены на утвержденном чертеже |
| Макет открытия | Четыре отверстия в одной горизонтальной плоскости; через прямую, ответвления налево и направо |
| Радиус | Внутренний радиус изгиба на каждой траектории, подтвержденный чертежом |
| Код материала | Мягкая сталь Q, алюминий A, нержавеющая сталь S4 304 или нержавеющая сталь S6 316 |
| Код завершения | E40/E80, H45/H65/H85, Z80/Z275 или ПК, одинаковые на всем маршруте |
| Стиль подола | Складной край T1-T6, соответствующий прямым секциям |
| Рисунок | Четыре стороны, вариант соединения, радиус, расположение крепления и расположение крышки подтверждены для заказа |
Лицевая сторона короба и вариант соединения — это поля, которые покупатели чаще всего упускают из виду. Слова «верхний горизонтальный крест» фиксируют семейство и ярус, но порядок текста без рисунка по-прежнему оставляет открытыми четыре размера проема, радиус и схему крепления. Если указать на чертеже все четыре грани, фабрика не сможет производить тройник вместо креста или крест на неправильном ярусе.
Диапазон персонализации
Каталог распечатывает конверт индивидуальной настройки один раз и применяет его ко всему семейству транк-каналов. Ширина лотков составляет от 50 до 1200 мм, высота от 10 до 200 мм и толщина от 0,5 до 3,0 мм. Доступны стили кромок от T1 до T6, которые можно настроить в соответствии с прямыми секциями, а индивидуальные чертежи принимаются для любой спецификации в ассортименте. Верхний горизонтальный крест внутри этой оболочки изготавливается с использованием той же оснастки, что и остальная часть партии.
Конверт также имеет смешанные отверстия. Ничто в ассортименте не говорит о том, что все четыре рычага должны быть одинакового размера, а в примечаниях по настройке ответвление меньшего размера не считается особенным. Крестовина со сквозным пролетом 400 x 100 мм и ветвями 200 x 100 мм находится в тех же пределах по ширине, высоте и толщине, что и любая другая комбинация. Покупатель заявляет все четыре грани, фабрика формирует пересечение с переходами между ними, и оружие поступает по одной согласованной спецификации.
Допуски имеют одно и то же примечание. Размер исходного материала составляет плюс-минус 0,05 мм, а размер готового продукта - плюс-минус 2 мм, и эти значения применимы к поперечному сечению так же, как и к прямым секциям. При четырехстороннем фитинге проверка размеров охватывает все четыре отверстия, поэтому крестовина соединяется с каждым рычагом без приложения усилий. Данные о допуске содержатся в документации заказа, а не только в каталоге.
Что должен содержать утвержденный чертеж
Поскольку расположение развязки зависит от маршрута, чертеж является реальной спецификацией этого фитинга. На нем должно быть указано направление короба, четыре размера проемов, уровень соединения, радиус каждого пути и схема крепления. Разметка опорного кронштейна на пересечении на том же чертеже завершает детали установки, поэтому крестовина не только правильна как деталь, но и правильна на маршруте.
На чертеже также должны быть указаны положения соединителей и направление открытия крышки. Соединители расположены на всех четырех гранях, и их положение определяет, как крест совмещается с прямыми участками; направление открытия крышки определяет, с какой стороны соединения будет обеспечен доступ для прокладки кабеля. Два креста с одинаковым корпусом, но разным расположением накладок не являются взаимозаменяемыми, поэтому обе детали относятся к утвержденному чертежу, а не взяты из фамилии.
Покупатели, которые заказывают только по текстовому описанию, соглашаются с пробелом. Слова верхний горизонтальный крест фиксируют семейство и ярус, но не фиксируют четыре грани, радиус или отделку. Возврат чертежа с подтвержденными значениями — это шаг, который превращает типовой заказ в изготовленную деталь, и он не требует ничего, кроме одного цикла проверки.
Почему код подтверждается для каждого заказа
Печатный каталог содержит таблицы размеров для прямых секций и нескольких семейств фитингов, а стандартная горизонтальная поперечная таблица печатает каталожные номера с указанием ширины, высоты и размеров компоновки. Верхняя горизонтальная крестовина заказывается как вариант, зависящий от маршрута: ярус, четыре грани и внутренний радиус задаются при установке, поэтому перед резкой стали завод подтверждает полный код и схему пересечения на утвержденном чертеже. Это не разрыв в диапазоне; так правильно определяется четырехсторонний фитинг с компоновкой, зависящей от маршрута.
Та же логика защищает покупателя. Если бы на заводе печатали один фиксированный макет для каждого верхнего горизонтального креста, то большинство из них не соответствовало бы реальному маршруту, и несоответствие было бы обнаружено на месте. Подтверждение кода заказа означает, что чертеж становится контрактом: прибывает крест с четырьмя гранями и уровнем, который действительно необходим для маршрута, а записи партий позволяют покупателю сверять поставленные детали с этим чертежом.
Коды отделки и материала перемещаются вместе с чертежом по всему заказу. На заводе проверяют класс покрытия по краям рычага и просверленным отверстиям, записывают показания в пакетный файл и отмечают крестик, чтобы приемная бригада могла сопоставить его с чертежом. Покупатели, которые хранят утвержденный чертеж, ведомость допусков и запись партии вместе, имеют все необходимое для проверки поставленных крестовин перед их отправкой на объект.
Материалы и антикоррозионная обработка крестовин
Крест выполнен из того же материала и отделки, что и остальная часть маршрута, а на перекрестке качество покрытия проявляется в первую очередь. Доступны четыре материала и четыре семейства отделок, и окружающая среда решает, какая комбинация защитит место соединения на протяжении всего срока службы установки.
Четыре материала
Q — это низкоуглеродистая мягкая сталь с содержанием углерода обычно ниже 0,25 процента. Он обеспечивает семейству коробов несущую способность при минимальных затратах на материалы, обеспечивает чистоту сварки и формовки на линии сборки, а также принимает все покрытия в ассортименте. Мягкая сталь используется по умолчанию для внутренних и наружных маршрутов, где отделка защищает окружающую среду, а ее соотношение прочности к весу обеспечивает длинные пролеты короба.
A — алюминиевый сплав, обычно 6061-T6 или 6063-T5. Он примерно на 65 процентов легче стали, что снижает нагрузку на кронштейн и стоимость обслуживания на месте, а также образует естественный оксидный слой, который останавливает дальнейшую коррозию. Алюминий немагнитен, что важно в чувствительных электрических средах, и в конце срока службы маршрута он подлежит вторичной переработке. Его размерная стабильность подходит для установок, где вес и окружающая среда являются решающими факторами.
S4 и S6 — это нержавеющая сталь марок 304 и 316. Нержавеющая сталь обеспечивает стойкость к коррозии, не полагаясь на покрытие, сохраняет чистый внешний вид в открытых установках и устойчива к кислотам, щелочам и органическим соединениям. В S6 добавлен молибден, который повышает производительность в условиях, богатых хлоридами, таких как прибрежные и химические среды. Нержавеющая сталь — это выбор, когда нельзя полагаться только на покрытие, а стоимость ее обслуживания в течение срока службы маршрута является самой низкой из четырех материалов.
Выбор материала также влияет на поведение фитинга в эксплуатации. Нержавеющая сталь сохраняет свою прочность и внешний вид при высоких температурах, что важно вблизи технологического оборудования, а ее непористая поверхность подходит для чистых помещений и зон пищевой промышленности. Меньший вес алюминия снижает структурную нагрузку на кронштейны и потолки, а его размерная стабильность ограничивает тепловые перемещения на длинных дистанциях. Мягкая сталь выдерживает наибольший диапазон нагрузок при минимальных первоначальных затратах, поэтому она остается стандартом по умолчанию для промышленных маршрутов распределения.
Таблица 3. Сравнение материалов крестовины.
| Код |
Материал |
Основные свойства |
Типичное использование |
| Q | Низкоуглеродистая мягкая сталь | Высокая грузоподъемность, низкая стоимость, простота сварки и формовки | Стандартные маршруты с покрытием |
| A | Алюминиевый сплав | Примерно на 65 % легче, оксидный слой, немагнитный, подлежит вторичной переработке | Среды, чувствительные к весу и чувствительные среды |
| S4 | Нержавеющая сталь 304 | Коррозионная стойкость, гигиеничность, низкие эксплуатационные расходы | Чистая и общая коррозионная среда |
| S6 | Нержавеющая сталь 316 | Повышенная устойчивость к хлоридам и химикатам | Прибрежные, морские и химические заводы |
Четыре финальные семьи
EG — это электрогальванизация: тонкий однородный слой цинка, наносимый электрохимическим способом, обычно толщиной от 8 до 25 мкм. Он обеспечивает яркую, ровную поверхность при низкой цене и подходит для внутренних маршрутов с контролируемой средой, где он защищает от 10 до 20 лет. Его ограничением является защита кромок: на кромках среза, просверленных отверстиях и сформированном стыке тонкий слой цинка обеспечивает меньшую защиту, чем покрытие, нанесенное методом горячего погружения.
HDG подвергается горячему цинкованию после изготовления. Сформированный фитинг погружается в расплавленный цинк при температуре около 450 градусов Цельсия, в результате чего образуется металлургически связанный слой сплава цинка и железа с катодной защитой на открытых краях. Наружные установки в умеренных условиях служат от 25 до 50 лет, а покрытие покрывает внутренние поверхности и углубления, недоступные для других процессов. Для креста это имеет значение, поскольку пересечение формируется до погружения, поэтому все соединение покрывается как одно целое.
ZAM представляет собой цинк-алюминиево-магниевое покрытие, состоящее примерно из 94 процентов цинка, 4,5 процентов алюминия и 1,5 процентов магния. Сообщается, что его коррозионная стойкость в три-пять раз выше, чем у обычного цинкования, а магний обеспечивает самовосстановление на кромках реза, что защищает кромки пересечения и просверленные отверстия, в которых сталь разрезается и пробивается. Прибрежные и морские установки служат от 40 до 80 лет, поэтому ZAM является основной рекомендацией там, где присутствует соль.
ПК представляет собой порошковое покрытие: сухой порошок наносится электростатически и отверждается при температуре от 180 до 200 градусов Цельсия. Он предлагает полный цветовой диапазон, однородную пленку и хорошую устойчивость к сколам и царапинам, срок службы от 15 до 25 лет внутри помещений и в архитектуре. Порошковое покрытие не обеспечивает защитной защиты поврежденных участков, поэтому подготовка основания и отделка основания определяют, как будет вести себя фитинг, если покрытие поцарапается во время установки.
Четыре семейства соответствуют напечатанным поверхностным кодам. E40 и E80 — это классы гальванического цинкования, H45, H65 и H85 — толщина слоя горячего погружения, Z80 и Z275 — масса цинк-алюминиево-магниевого покрытия, а ПК охватывает диапазон цветов порошка. Таким образом, код в форме заказа содержит как процесс, так и класс, и принимающая группа может сверить поставленный фитинг с ним, не полагаясь на описание счета-фактуры.
Дуплексные системы объединяют два семейства. Основание HDG с порошковым верхним покрытием является стандартным решением, когда окружающая среда нуждается в катодной защите, а маршрут нуждается в цвете или дополнительной барьерной стойкости, и в каталоге он указан как альтернатива для морских и прибрежных работ. На крестовине дуплексная конструкция наносится после формовки, поэтому кромки пересечения, просверленные отверстия и все четыре грани несут всю систему, а не покрытие, которое останавливается на плоских участках.
Отделка, окружающая среда и ожидаемый срок службы
Выбор отделки соответствует условиям окружающей среды и ожидаемому сроку службы, и каталог печатает сопоставление один раз для всего семейства коробов. В таблице ниже приведены стандартный выбор, альтернатива и типичный срок службы для каждого класса окружающей среды.
Таблица 4. Отделка, окружающая среда и ожидаемый срок службы.
| Окружающая среда |
Универсальный выбор |
Альтернатива |
Обычная жизнь |
| В помещении/сухой | Порошковое покрытие | Гальванизация | 15-25 лет |
| Открытый / умеренный | Горячее цинкование | Покрытие ZAM | 25-50 лет |
| Морской/прибрежный | Покрытие ZAM | HDG + порошковый дуплекс | 30-60 лет |
| Индустриальный / агрессивный | Горячее цинкование | Дуплексные системы | 25-40 лет |
| Архитектурный | Порошковое покрытие | Предварительно оцинкованный + порошковый | 15-30 лет |
| Инфраструктура | Горячее цинкование | Покрытие ZAM | 30-75 лет |
Факторы окружающей среды, которые изменяют число
Данные о сроке службы предполагают нормальный климат и разумный режим технического обслуживания. В каталоге указаны поправочные коэффициенты: тропические и влажные условия сокращают ожидаемую продолжительность жизни на 15–25 процентов, городской и загрязненный воздух – на 20–30 процентов, а сельский и чистый воздух продлевает ее на 15–25 процентов. Регулярный осмотр и своевременный ремонт повреждений возвращают от 20 до 40 процентов, поэтому план технического обслуживания включается в спецификацию наряду с отделкой.
Крест также является той частью, где эти факторы проявляются в первую очередь. В месте пересечения сформированы кромки, где натянуто покрытие, срезаны кромки, где разрезана заготовка, и просверлены отверстия для стяжек. Показания толщины покрытия в этих точках сообщают покупателю, защищено ли соединение указанным образом, поэтому HULK Metal измеряет качество отделки на краях рычагов и в отверстиях, а не только на плоских поверхностях, и сохраняет показания в журнале партии.
Класс среды должен быть исправлен до написания кода. Маршрут, который начинается внутри помещения и проходит через погрузочную площадку, может относиться к двум классам, а секция отсека, включая крест, если он там находится, должна быть указана для более суровых условий. Разработка зон окружающей среды на чертеже в первую очередь предотвращает попадание спецификации, соответствующей офисной зоне, и проваливается у двери.
Выбор финиша для всего маршрута
Один финиш должен проходить через весь маршрут. Крестовина в другом классе покрытия, чем прямые участки, в первую очередь корродирует на стыке, а смешанную трассу подправить сложнее, чем сохранить ее однородность. Когда перекресток находится в более суровом микроклимате, чем основной участок, переходная зона рассматривается на чертеже, а не решается с помощью одного несоответствующего фитинга.
Крытые маршруты — это то место, где EG по-прежнему занимает свое место. Когда окружающая среда сухая и контролируемая, гальванизированный крест обеспечивает необходимую защиту при минимальных затратах, а однородную блестящую поверхность легко контролировать. Применяется то же правило: код остается идентичным на фитинге и прямых участках, а показания покрытия на краях рычага подтверждают, что тонкий слой цинка был нанесен равномерно после формовки.
Производственный процесс, допуски и контроль качества
Верхний горизонтальный крест перемещается по той же цепочке листового металла, что и остальная часть магистральной линии: резка, штамповка, гибка, формовка, сварка и контроль. Геометрия пересечения определяется до окончательной обработки, и центр контроля качества проверяет все четыре отверстия на соответствие опубликованным допускам, прежде чем фитинг будет допущен к нанесению покрытия и отгрузке.
Цепочка из листового металла
Производство начинается с лазерной резки и штамповки, в результате чего получают поперечную заготовку и схемы отверстий для соединителей и креплений. Лазерная резка сохраняет контур заготовки, а перфорация позволяет проделать отверстия, соединяющие фитинг с прямыми участками. Заготовка вырезается из листа с допуском на сырье плюс-минус 0,05 мм, поэтому геометрия начинается с контролируемой основы, а не с того, что поступило на склад.
Сгибая и формуя, затем создайте профиль короба: основание, боковые стенки и кромку стиля от T1 до T6, а также четыре плеча пересечения. Формирование — это то место, где крест приобретает четырехстороннюю форму. Все четыре грани сохраняют профиль прямых участков, сквозной пробег остается на одной линии, а внутренний радиус на каждой трассе формируется без выступов, за которые цеплялись бы оболочки кабелей. Возможности оборудования определяют размер оболочки: ширина до 1200 мм, высота до 200 мм и толщина от 0,5 до 3,0 мм.
Производственная база магистральных линий значительна. На заводе имеется 20 штамповочных станков и 10 обрабатывающих центров с ЧПУ, а также специальные цеха для резки, штамповки, гибки, формовки, сварки и сборки. Поперечный заказ проходит через те же станции, что и прямые секции, поэтому профили рычагов, кромка и отверстия для соединителей выполняются на инструменте, который соответствует остальной части партии, что обеспечивает совместимость фитинга с коробом, заказанным рядом с ним.
Сварка соединяет геометрию в месте соприкосновения формованных деталей с использованием MIG, TIG, точечной, дуговой или лазерной сварки в зависимости от соединения и материала. Для марок нержавеющей стали требуется другой режим сварки, чем для мягкой стали, а для алюминия необходимы собственные настройки, поэтому процесс соответствует коду материала, указанному в заказе. Затем сборка соединяет детали вместе, и фитинг подвергается проверке перед нанесением покрытия.
Таблица 5. Этапы производства и то, что они контролируют.
| Этап |
Оборудование |
Чем он управляет |
| Резание | Лазерная резка | Пустой контур в пределах допуска +/-0,05 мм по необработанному материалу |
| Перфорация | Пробивка на станке с ЧПУ | Положение муфты и крепежных отверстий |
| Формирование | Инструменты для гибки и формовки | Профиль, подгиб Т1-Т6, четыре плеча и радиусы |
| Сварка | MIG / TIG / точечная / дуговая / лазерная | Прочность соединения соответствует коду материала |
| Осмотр | ШМ, датчики, спектрометры | Размеры, материал, сварные швы до нанесения покрытия |
Правильное формирование перекрестка
Перекресток – это часть фитинга, которая отделяет хороший крест от самодельного. Он изготовлен из той же заготовки, что и четыре плеча, поэтому материал, кромка и покрытие непрерывны на всем протяжении стыка. Сквозной участок остается на одной линии, ответвления устанавливаются в соответствии с углами трассы, а внутренний радиус на каждом пути соответствует требованиям к изгибу проходящих кабелей. Фитинг, изготовленный таким образом, не требует ремонта с разрезом и соединением на месте, а его покрытие наносится после формования, поэтому соединение защищено как единое целое.
Крышка является частью той же сборки. Открывающаяся сверху или откидная крышка в месте пересечения формируется и монтируется еще до отделки, поэтому фурнитура поступает с уже работающей деталью доступа. Покупатели, проверяющие действие крышки на этапе выборки, избегают обнаружения места соединения, которое невозможно открыть для прокладки кабеля.
Рисунок соединителя формируется с той же тщательностью, что и рычаги. На всех четырех поверхностях имеются отверстия, которые соединяют фитинг с прямыми секциями, а расположение отверстий соответствует шаблону из каталога для лицевой стороны короба. Если расстояние между отверстиями на одном плече смещается, крестовина все равно может выглядеть правильно и все равно не сможет состыковаться без дополнительного сверления на месте. Сохранение штамповки и проверки размеров на одном чертеже исключает этот риск до нанесения покрытия на фитинг.
Допуски и их значение для четырехходового фитинга
Два значения допуска определяют семейство магистралей. Сырье удерживается до плюс-минус 0,05 мм, что контролирует толщину листа и плоскостность, поступающую на линию. Размер готового изделия выдерживается в пределах плюс-минус 2 мм, что позволяет контролировать поставку фурнитуры. При четырехстороннем фитинге контроль продукта охватывает все четыре отверстия, поэтому крестовина соединяется с каждым рычагом без приложения усилий, а пересечение получается квадратным.
Вариант соединения является частью той же проверки размеров. Верхний горизонтальный крест, который в остальном идеален, является неправильным, если он был сформирован в виде тройника или на неправильном ярусе, поэтому в протоколе проверки должно быть указано количество отверстий и вариант, а также размеры. Отметка четырех граней на чертеже и проверка их при проверке замыкает цикл между заказом, производственной партией и доставленными деталями.
Производительность нагрузки соответствует результатам испытаний транкинговой системы. В каталоге представлены диаграммы нагрузок для прямых участков короба, проверенных в соответствии со стандартом DIN EN IEC 61537, причем указанные значения грузоподъемности не зависят от расположения соединительной пластины. Крестовина представляет собой соединение, а не пролет, поэтому она опирается на все четыре стороны соединения, а плечи удерживаются на собственных кронштейнах; мощность прогона задается присоединяемыми секциями и планом опоры на чертеже.
Оборудование для контроля качества и этапы проверки
HULK Metal проходит через управляемую систему качества ISO 9001 с центром контроля качества, оборудованным для проверки размеров, материалов и покрытий. В список оборудования входят спектрометры для проверки материалов, координатно-измерительные машины для геометрии, твердомеры, измерители шероховатости, толщиномеры покрытий, камеры солевого тумана для коррозионных испытаний, ударные измерители и металлографические микроскопы. Такое распределение оборудования позволяет заводу-изготовителю проверять фитинг на каждом этапе, вместо того, чтобы доверять лишь окончательному осмотру.
Проверка проводится в стандартной последовательности. Перед резкой сырье проверяется на соответствие сертификату завода, поэтому некачественная сталь никогда не попадает в партию. Производственный контроль проверяет заготовку, сформированный профиль и четыре рычага во время производства, выявляя отклонения до того, как их скроет покрытие. При проверке готовой продукции измеряется соответствие готового фитинга чертежу и утвержденному образцу, а при проверке упаковки проверяется количество и упаковочный лист перед загрузкой.
В центре обработки поверхности используются линии EG, HDG, ZAM и порошковой окраски в рамках одного контролируемого процесса, поэтому фитинг получает отделку, указанную в его каталожном коде. Толщина покрытия измеряется по краям рычага, просверленным отверстиям и внутреннему радиусу, где крест подвергается коррозии в первую очередь, а испытания в солевом тумане подтверждают коррозионную стойкость для заказов в прибрежных или химических средах. Одна и та же технологическая цепочка обеспечивает единообразие каждого фитинга в партии.
Планы испытаний охватывают сырье, полуфабрикаты и готовую продукцию, а инспекторы проверяют производительность, размер и другие требования на каждом этапе. Этот трехэтапный план важен для крестовины, потому что важные неисправности скрыты: покрытие, которое выглядит ровным на плоских поверхностях, может быть тонким на кромках соединения, а фитинг, размер которого находится в пределах допуска на сквозном участке, все равно может иметь рычаг, не соприкасающийся с ответвлением. Проверка на каждом этапе выявляет эти проблемы перед отправкой.
Что должны показывать пакетные записи
Записи о партиях превращают процесс контроля качества в доказательство, которое покупатель может использовать. В перекрестном заказе в протоколе должны быть указаны паспорт материала, показания размеров всех четырех отверстий, проверка варианта соединения, результат контроля сварных швов и показания толщины покрытия на кромках рычагов и в отверстиях. С помощью этих записей принимающая группа может сверить доставленную партию с утвержденным чертежом вместо того, чтобы доверять одному сертификату.
Последовательность во всем пакете — это результат, для достижения которого создан процесс. Фитинги и прямые секции изготавливаются на одной и той же оснастке и наносятся на одних и тех же линиях, поэтому партия крестовин соединяется с коробом, заказанным вместе с ней. Покупатель, который запрашивает записи о партиях, получает больше, чем просто документы; они получают подтверждение того, что полученные ими детали соответствуют одобренным ими запчастям.
Проверочные вопросы следует решать до производства, а не после доставки. Спросите, как измеряются четыре проема и вариант соединения и что показывает последняя запись партии. Попросите показания покрытия на краях рычагов и в отверстиях, а также спросите, как упакован фитинг, чтобы соединение не деформировалось при транспортировке. Поставщик, который отвечает процедурами и записями, описывает контролируемый процесс; поставщик, который отвечает обещаниями, просит покупателя взять на себя риск.
Применение, критерии выбора и распространенные ошибки
Выбор верхнего горизонтального креста сводится к пяти вопросам: лицевая сторона короба на всех четырех проемах, вариант соединения, уровень трассы, материал и отделка, а также план опоры и покрытия. Ошибки, которые стоят денег при этой установке, — это те ошибки, которые покупатели допускают до проверки чертежа.
Где фитинг заслуживает своего места
Верхний горизонтальный крест появляется там, где четыре участка магистрали встречаются в одной точке на одном уровне. Наиболее распространенными позициями являются точки распределения, где магистральная линия пересекается с перекрестной линией; ответвления, которые оставляют основной маршрут как слева, так и справа в одном и том же отсеке; пересечения сеток потолка и пола; и перекрестки между зонами распределения, где маршрут разделяется на квадранты.
Каждая из этих позиций имеет одно и то же требование: четыре участка пересекаются на одном перекрестке, при этом ограждение остается непрерывным. Крестовина обеспечивает закрытость короба в месте соединения, что важно там, где кабели подвергаются воздействию пыли, воды или механическим повреждениям. Он также сохраняет радиус изгиба на каждом пути, поэтому кабели, которые превращаются в ответвления, не загибаются за острый угол в точке, где они меняют направление.
План поддержки фитинга является частью приложения. Пересечение опирается на кронштейн, сквозной прогон поддерживается с обеих сторон, а оба ответвления удерживаются на собственных кронштейнах, поэтому крестовина не несет на себе вес четырех окружающих прогонов. Отметка всех точек опоры на чертеже позволяет сохранить квадратность соединения под весом проходящих через него кабелей.
Уровень маршрута завершает выбор. В каталоге указано семейство горизонтальных крестовин с верхним и нижним вариантами, поэтому в этот ассортимент входят как соединение на верхнем уровне, так и соответствующее соединение на нижнем уровне. На маршрутном чертеже указано, какому ярусу служит крест, и фитинг подбирается к нему перед изготовлением.
В макетах сетки в каждой точке пересечения используется крест. Решетка подвесного потолка с коробами по двум осям образует пересечение там, где встречаются нити, а крест завершает ограждение на каждой из них. Системы напольных коробов работают одинаково: четырехходовые фитинги максимизируют пропускную способность кабеля в точке пересечения, поэтому единая сеть может питать оборудование во всех четырех квадрантах отсека.
Самый простой случай — один фид, обслуживающий обе стороны ряда. Магистраль, проходящая вдоль ряда машин, отправляет одну ветвь влево и одну вправо в каждом отсеке, а перекрестие позволяет магистрали продолжить путь к следующему отсеку. Этот узор повторяется по всему залу, и на каждом перекрестке используются одни и те же фитинги, одинаковая отделка и одни и те же опорные детали, что обеспечивает единообразие установки от одного конца трассы до другого.
Пять вопросов для выбора
Шаг 1
Что такое транкинговая поверхность? Ширина и высота прямых участков всех четырех проемов должны совпадать с поперечными.
Шаг 2
Какой вариант развязки нужен? Верхний горизонтальный, нижний горизонтальный или вертикальный крест, см. на чертеже маршрута.
Шаг 3
Какому уровню служит крест? Уровень маршрута, где фактически встречаются четыре трассы.
Шаг 4
Какой материал и отделка? Коды для всего маршрута, включая оружие, из таблицы окружения.
Шаг 5
Как осуществляется поддержка и доступ к перекрестку? Кронштейн на пересечении, опоры рычагов и направление открытия крышки.
Первые два вопроса приводят к неправильному результату. Заказ креста только по фамилии фиксирует семью, но не вариант; заказ только по ширине ничего не меняет в отношении высоты; а заказ без счета открытия рискует получить ти там, где был необходим кросс. Четыре лица и вариант взяты из схемы маршрута, а не по привычке.
Пятый вопрос связывает фитинг с установкой. Крестовина, имеющая идеальные размеры, но не имеющая кронштейна под пересечением, опор для рук и крышку, открывающуюся в неправильную сторону, все равно замедлит работу. Задание вопросов о поддержке и доступе на этапе спецификации сохраняет целостность чертежа, и именно этот вопрос отделяет покупателей, заказывающих детали, от покупателей, заказывающих установку.
Радиус и защита кабеля через соединение
Отводы поворачивают, поэтому внутренний радиус каждого пути должен соответствовать проложенным по нему кабелям. Отраслевые руководства обычно устанавливают минимальный радиус изгиба в восемь раз больше общего диаметра для неэкранированных одножильных или многожильных кабелей и в двенадцать раз для экранированных или ленточных кабелей. В крестовине эти радиусы формируются в фитинге, а для больших силовых кабелей и оптоволоконных трасс они подтверждаются на чертеже, а не предполагаемы.
Плотное соединение резко сгибает жесткие кабели и создает нагрузку на изоляцию в месте пересечения. Меньший радиус позволяет кабелям проходить через повороты с меньшим напряжением, но занимает больше места, поэтому доступное пространство на стыке является частью спецификации. На чертеже фиксируются как геометрия, так и радиусы перед изготовлением, поэтому фитинг поставляется с защищенными кабельными путями.
Распространенные ошибки при покупке
- Заказ тройника вместо крестовины. Тройник имеет три отверстия; четырехстороннему перекрестку нужен крест, и они не могут заменить друг друга.
- Сбивает с толку вариант развязки. Верхний, нижний и вертикальный крестовые варианты имеют разные фитинги; заказ без варианта может привести к тому, что соединение окажется не на том уровне.
- Только ширина заказа. Крест определяется полной поверхностью короба на четырех отверстиях; порядок только по ширине не может быть правильно связан.
- Смешивание материалов или отделок на одном маршруте. Соединение — это место, где в первую очередь проявляются коррозионные различия; следите за тем, чтобы фитинг соответствовал длине трассы.
- Не говоря уже о муфтах, чехлах и опорах для рук. Кросс соединяет четыре стороны короба; отсутствие деталей задерживает установку.
- Строительство перекрестка в поле. Соединение, вырезанное на месте, не имеет заводского радиуса, покрытия на разрезах и никакого контроля, а это именно тот риск, который устраняет заводская крестовина.
- Оценка партии по образцу. В одной хорошей детали не показан контроль процесса; запросите записи партии и показания покрытия.
Две из этих ошибок заслуживают особого внимания. Порядок тройника и путаница вариантов вместе являются причиной большинства неправильных поставок соединительной арматуры, и оба избегаются одной линией на чертеже: количество отверстий и вариант соединения. Ошибка пересечения, построенная на месте, отличается тем, что это не неправильный порядок; это решение полностью отказаться от фитинга, и спустя годы это проявляется в виде коррозии на разрезах.
Проверка заказа перед его отправкой
Перед размещением заказа необходимо согласовать четыре документа. На чертеже изображена лицевая сторона короба, вариант соединения, четыре отверстия, ярус, расположение крышки и схема крепления. В спецификации указаны коды материала и отделки, а также класс покрытия. В заявлении о допуске указаны значения плюс-минус 0,05 мм для исходного материала и плюс-минус 2 мм для продукта. В плане проверки указано, что измеряется в партии и какие записи ведутся.
Спросите, как измеряются четыре проема и вариант соединения и какая запись ведется. Попросите показания толщины покрытия на краях рычага и в просверленных отверстиях, а не только на плоских поверхностях. И спросите, как упакован фитинг, потому что деформированное пересечение по прибытии задерживает ту же установку, которую завершил бы правильный фитинг. Поставщики, которые предоставляют процедуры и записи, описывают контролируемый процесс; поставщики, которые отвечают обещаниями, просят покупателя взять на себя риск.
При объединении всего соединения удаляется последняя переменная. Крестовина, прямые секции, которые она соединяет, крышки, муфты и кронштейны рычагов могут быть указаны на одном чертеже и получены от одного поставщика, поэтому партия соответствует одному коду отделки и одному допуску. Покупатели, разделившие перекресток между поставщиками, наследуют риск совместимости в точке, где маршрут меняет направление.
Контрольный список покупок, оценка поставщиков и часто задаваемые вопросы
Технические детали перекрестного заказа помогают только в том случае, если он поступает на завод в виде полной спецификации. Этот заключительный раздел превращает данные каталога в контрольный список покупок, перечисляет вопросы, которые отличают подконтрольного поставщика от перспективного, и отвечает на вопросы, которые покупатели задают чаще всего.
Контрольный список покупок
Шаг 1
Пройдитесь по рисунку маршрута и определите каждую точку, где четыре участка магистрали встречаются на одном перекрестке.
Шаг 2
Подтвердите ширину и высоту лицевой поверхности короба по прямым участкам, которые фактически встречаются в месте соединения.
Шаг 3
Укажите вариант развязки, верхний или нижний горизонтальный крест или вертикальный крест, из схемы маршрута.
Шаг 4
Подтвердите уровень маршрута, на котором встречаются четыре трассы.
Шаг 5
Выберите код материала Q, A, S4 или S6 для всего маршрута, а не только для фитинга.
Шаг 6
Выберите отделку EG, HDG, ZAM или PC из таблицы условий эксплуатации и сохраняйте ее идентичной для всех фитингов.
Шаг 7
Убедитесь, что стиль подгиба от T1 до T6 соответствует прямым участкам.
Шаг 8
Подтвердите внутренний радиус на каждом пути с учетом прокладки кабелей, особенно для силовых и оптоволоконных трасс.
Шаг 9
Подтвердите класс IP системы и закажите крестик с таким же рейтингом.
Шаг 10
Отметьте на чертеже опорный кронштейн в месте пересечения и кронштейны на всех четырех рычагах.
Шаг 11
Заказывайте муфты, крышки и крепления для всех четырех отверстий вместе с фитингом.
Шаг 12
Запросите чертеж, ведомость допусков и план проверки партии перед производством.
Шаг 13
Перед отправкой проверьте упаковку и маркировку геометрии пересечения.
Каждая строка в этом контрольном списке соответствует опубликованному значению в каталоге: в системе размеров указаны поверхности короба, в руководстве по кодам указаны материалы и отделка, а в примечаниях по настройке указаны диапазоны и допуски. Когда форма заказа заполняется из каталога, а не из памяти, поперечное и прямое сечения соответствуют одной и той же спецификации.
Как оценить поставщика
Оценка поставщика по перекрестному заказу сводится к четырем вопросам. Контролирует ли фабрика сырье и размеры, которые решают разместиться на пересечении? Правильно ли он формирует и покрывает место соединения, от которого зависит срок службы фитинга? Ведется ли учет партий, от которого зависит согласованность большого заказа? И отвечает ли он на вопросы по чертежам и проверке документов, что определяет, как будет выполняться заказ?
- Управление процессом: спросите, как измеряются четыре отверстия и вариант соединения и что показывает последняя запись партии.
- Контроль покрытия: попросите показания толщины по краям рычага и просверленным отверстиям, а не только на плоских поверхностях.
- Техническая поддержка: фабрика, которая просматривает чертеж и подтверждает вариант и четыре грани перед производством, что сокращает объем доработок.
- Надежность доставки: подтвердите, как планирование производства и поставка материалов обеспечивают соблюдение графика партии.
- Послепродажное обслуживание: подтвердите порядок действий в случае отсутствия товаров или повреждений при транспортировке перед отправкой заказа.
HULK Metal Fabrication — это фабрика, управляемая стандартом ISO 9001, с центром контроля качества, оборудованным для проверки размеров, покрытий и коррозии. Компания производит OEM-металлические детали с 2000 года. Эти факты являются отправной точкой для приведенных выше вопросов, а не заменой их; тот же контрольный список работает для любого поставщика из короткого списка.
Часто задаваемые вопросы
Что такое верхняя горизонтальная крестовина в системе кабельных коробов?
Это четырехходовой соединительный фитинг, который соединяет четыре участка короба на одном перекрестке на одном уровне, позволяя проходному участку продолжаться прямо, в то время как два ответвления распределяют кабели слева и справа.
Чем отличается крестовина от тройника?
Тройник имеет три отверстия и дает одно ответвление в месте соединения. Крест имеет четыре отверстия и распределяет маршрут в четырех направлениях, поэтому он подходит для полного перекрестка, а не для одной ветки.
Чем отличаются верхние и нижние горизонтальные крестики?
Оба представляют собой четырехходовые горизонтальные соединительные фитинги; верхнее и нижнее названия фиксируют уровень маршрута, обслуживаемый крестом. Вариант выбирается из чертежа маршрута, на котором указан уровень, на котором встречаются четыре трассы.
Как указать верхний горизонтальный крестик?
Укажите на чертеже ширину и высоту короба, вариант соединения, ярус, коды материала и отделки, а также стиль подгиба. Завод подтверждает код и схему пересечения на возвращенном чертеже.
Размер ответвлений может отличаться от размера сквозного участка?
Да. Диапазон персонализации охватывает ширину от 50 до 1200 мм, высоту от 10 до 200 мм и толщину от 0,5 до 3,0 мм, на чертеже все четыре грани указаны отдельно.
Какую отделку выбрать для прибрежной установки?
ZAM является основной рекомендацией: срок службы в морских условиях составляет примерно от 40 до 80 лет, а также способность к самовосстановлению на кромках реза. Дуплексная система HDG-плюс-порошок является альтернативой там, где требуется цвет или дополнительная барьерная защита, а нержавеющая сталь 316 — это выбор, когда нельзя полагаться только на покрытие.
Подключится ли кросс к транкингу из того же каталога?
Да, если ширина, высота и стиль подола совпадают, а выкройка застежки заказана на тот же размер. Допуск готового изделия плюс-минус 2 мм распространяется на обе детали, поэтому поверхности соединения совмещены без приложения усилий.
Какие допуски HULK Metal выдерживает на крестовине?
Сырье имеет размер плюс-минус 0,05 мм, а размер готового продукта - плюс-минус 2 мм. Четыре отверстия, вариант соединения и радиусы являются частью проверки размеров перед отправкой, а показания сохраняются в журнале партии.
Имеет ли крестовина собственную заявленную допустимую нагрузку?
В каталоге представлены диаграммы нагрузок для прямых секций короба, проверенных по стандарту DIN EN IEC 61537. Крестовина является соединением, а не пролетом, поэтому она опирается на все четыре стороны соединения, а пропускная способность трассы задается присоединенными секциями.
Как проверяется качество перед отправкой?
Проверка включает в себя проверку сырья, проверку производства и проверку готовой продукции, включая размеры покрытия, сварные швы, толщину покрытия и упаковку. Центр контроля качества использует спектрометры, координатно-измерительные машины, толщиномеры покрытий и оборудование для испытаний в солевом тумане, а записи партий хранятся для проверки.
Какую документацию мне следует запросить вместе с заказом?
Запросите утвержденный чертеж с четырьмя гранями, вариантом соединения, ярусом, радиусами и расположением креплений, спецификациями материала и отделки, указанием допусков, протоколами проверки партии, а также упаковочным листом с количеством и маркировкой.
Каковы сроки выполнения заказа и минимальный объем заказа?
Срок выполнения заказа и минимальный объем заказа зависят от размеров, отделки и объема заказа каждого проекта, поэтому подтвержденный график и минимальное количество включены в предложение. Свяжитесь с отделом продаж, чтобы узнать время выполнения заказа и минимальный объем заказа в соответствии с вашими конкретными требованиями.
С помощью контрольного списка, вопросов поставщика и приведенных выше ответов можно определить, проверить и отследить перекрестный заказ, не оставляя решения на волю случая. Каталожные номера и допуски обозначают обе стороны одинаковыми, а протоколы проверок дают покупателю возможность проверить, соответствует ли поставленный фитинг утвержденному образцу.
Контроль качества: что и как мы тестируем
Каждый верхний горизонтальный крест проходит несколько этапов проверки, а не одну окончательную проверку. Сырье проверяется перед резкой, четыре отверстия и вариант соединения измеряются во время производства, а покрытие, посадка и упаковка проверяются перед отправкой. Центр контроля качества производит измерения с учетом допусков на сырье плюс-минус 0,05 мм и допусков изделия плюс-минус 2 мм, а записи партий дают покупателям поддающиеся проверке доказательства того, что поставляемые фитинги соответствуют утвержденному чертежу.
Осмотр сырья
Входящий лист проверяется на соответствие сертификату завода по марке и толщине, с допуском плюс-минус 0,05 мм перед резкой. Отказ от некачественной стали на этом этапе предотвращает выпуск партии крестовин, которые выглядят правильно, но не имеют заданной прочности и коррозионной основы.
Производственный контроль
Во время резки, штамповки, гибки и формовки четыре рычага, положения отверстий и радиусы измеряются по чертежу, поэтому отклонения выявляются до того, как покрытие их скроет. Проверки на этапе производства обеспечивают единообразие геометрии пересечения во всей партии.
Проверка размеров
Каждое перекрестие измеряется на всех четырех открытых гранях и в варианте соединения с допуском изделия плюс-минус 2 мм. Записи о размерах партии подтверждают, что фитинг подходит к каждому кронштейну и располагается на указанном уровне.
Нагрузочное тестирование
Нагрузочные характеристики соответствуют критериям испытаний системы коробов согласно DIN EN IEC 61537, при этом диаграммы нагрузок публикуются для прямых участков. Крест является перекрестком, поэтому перед изготовлением план опоры на перекрестке проверяется на чертеже.
Осмотр поверхности
Толщина покрытия измеряется по краям рычага и просверленным отверстиям, где крест подвергается коррозии в первую очередь. Испытание солевого тумана доступно для заказов в прибрежных или химических средах, а показания сохраняются в журнале партии.
Осмотр готовой продукции
Завершенный фитинг проверяется на наличие заусенцев, дефектов сварных швов, прилегание крышки и соответствие утвержденному образцу. Любое отклонение устраняется до того, как фитинг будет готов к упаковке и отправке.
Осмотр упаковки
Крестовины упакованы таким образом, чтобы пересечение не могло опираться на другие фитинги или деформироваться во время транспортировки. Упаковочный лист, маркировка и количество сверяются с заказом перед погрузкой товара.


 Bottom Horizontal Cross-b Cable Trunking Fittings