Руководство по приобретению и проектированию правого редуктора
В этом разделе представлено подробное руководство по закупкам и проектированию правых переходников для систем кабельных лестниц, написанное с точки зрения директора по производству с более чем 20-летним опытом работы на заводе. Он охватывает определение и функции продукта, выбор материала и обработки поверхности, критические характеристики, влияющие на производительность, общие конфигурации, рекомендации по выбору для конкретного применения, риски закупок, которые часто упускают из виду покупатели, общие факторы затрат на закупки, критерии оценки поставщиков и ответы на наиболее часто задаваемые вопросы от инженеров по закупкам, дистрибьюторов и EPC-подрядчиков. Каждая тема рассматривается с практической точки зрения производства, а не с маркетингового языка, помогая покупателям принимать обоснованные решения, которые снижают проектные риски, проблемы с установкой и затраты на долгосрочное обслуживание.
Основы правого редуктора — выбор, материалы и характеристики
В этом разделе описываются базовые знания, необходимые покупателям перед выбором правого редуктора. Оно начинается с практического объяснения функций редуктора в системе кабельной лестницы и того, почему изменение направления требует тщательного инженерного внимания. Затем проводится подробное сравнение трех основных материалов — низкоуглеродистой стали, нержавеющей стали и алюминиевого сплава — с оценкой каждого из них по механической прочности, коррозионной стойкости, весу, стоимости и подходящим условиям окружающей среды.
После выбора материала рассматриваются четыре основных вида обработки поверхности: электроцинковка, горячее цинкование после изготовления, покрытие ZAM и порошковое покрытие, с упором на то, почему процесс нанесения покрытия часто имеет большее значение, чем основной металл, для длительного срока службы. Затем в разделе определяются шесть наиболее важных спецификаций, определяющих производительность и совместимость, включая размеры ширины, высоту боковой направляющей, переходную длину, толщину материала, расположение отверстий в соединительной пластине и производственные допуски. Наконец, в нем представлены пять распространенных конфигураций переходников — стандартная, с длинным переходом, с коротким переходом, усиленная и встроенная соединительная пластина — с указанием того, когда каждая конфигурация является подходящим выбором.
Что такое правый переходник в системе кабельной лестницы?
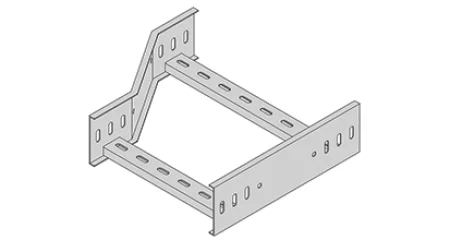
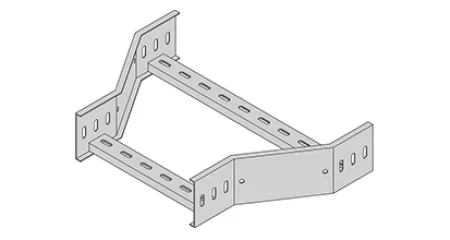
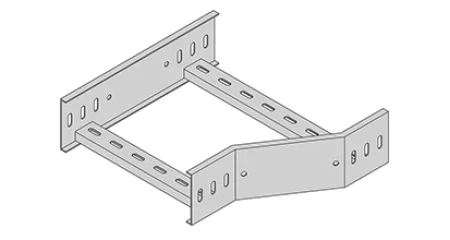
Правый переходник в системе кабельной лестницы представляет собой переходный фитинг, соединяющий две прямые секции лестницы разной ширины, при этом переход происходит с правой стороны, если смотреть по направлению движения кабеля. Левая боковая направляющая остается прямой, сохраняя постоянную опорную точку выравнивания, в то время как правая боковая направляющая наклонена внутрь, чтобы соответствовать более узкой секции, расположенной ниже по потоку.
Этот фитинг имеет гораздо большее значение, чем думает большинство покупателей. Когда кабели проходят через лестничную систему, они создают боковые силы при каждом изменении направления. Плохо изготовленный переходник создает точки защемления, в которых стирается оболочка кабеля, а резкие переходы приводят к тому, что кабели сбиваются в кучу на одной боковой направляющей. Я видел проекты, в которых неправильная геометрия редуктора увеличивала натяжение кабеля на 30 %, повреждая изоляцию еще до того, как система была под напряжением.
Как редукторы работают с более широкой системой:
Редуктор не работает изолированно. Он расположен между двумя прямыми секциями лестницы — часто между основной магистральной линией и ответвлением. Переходник должен соответствовать высоте входящих и исходящих боковых направляющих, профилям ступеней и расположению отверстий под болты. Если высота боковой направляющей редуктора отличается от высоты прямых участков, тросы зацепятся за место соединения. Если расположение болтов не совпадает, установщики просверлят новые отверстия на месте, разрушая оцинкованное покрытие и создавая точки ржавчины.
Почему неправильные переходники приводят к сбоям при установке:
Самая распространенная неисправность, с которой я сталкиваюсь, — это редуктор со слишком агрессивным углом перехода. Когда ширина изменяется слишком резко на слишком короткой длине, кабели вынуждены сгибаться вбок с радиусом, меньшим, чем минимальный радиус изгиба, указанный производителем кабеля. Это повреждает оптоволоконные кабели, перекручивает армированные кабели и создает точки перегрева в силовых кабелях. Второй по распространенности отказом является несоответствующая толщина материала. Некоторые заводы используют для переходников более тонкую сталь, чем для прямых секций — это сокращение затрат, которое создает слабое место в системе. Когда система нагружена до номинальной мощности, первым деформируется редуктор.
Что проверяют опытные инженеры перед утверждением редуктора:
Сначала они проверяют длину перехода, а не уменьшение ширины каталога. Они проверяют соответствие толщины боковых направляющих редуктора соединяемым прямым участкам. Они подтверждают, что покрытие наносится после изготовления, а не на лист с предварительно нанесенным покрытием. Они проверяют, включает ли переходник перекладины в переходной зоне, поскольку отсутствие перекладин создает неподдерживаемые пролеты кабелей. Они запрашивают отчеты о допусках на размеры, показывающие, что переходник был проверен на приспособлении, а не только с помощью рулетки. И они всегда запрашивают образец перед массовым производством, потому что переходник, который правильно выглядит на чертеже, все равно может выйти из строя в полевых условиях.
Распространенные ошибки при покупке:
Покупатели часто заказывают переходники только по ширине, игнорируя высоту боковых перил, которая должна соответствовать всему пролету лестницы. Другие полагают, что все переходники изготовлены по одному и тому же стандарту, но это не так. Некоторые заводы вырезают профиль бокового рельса лазером из одного листа, что является точным, но дорогим способом. Другие режут и сваривают угловые секции, что экономит материал, но приводит к деформации. Разница проявляется во время установки. Переходник, выходящий за квадрат на 3 мм, приведет к смещению всей лестницы на расстояние более 20 метров.
Выбор подходящего материала
Выбор материала для правильного переходника касается не только окружающей среды; Речь идет о том, как ведет себя редуктор при установке, как он справляется с тепловым расширением и не разовьется ли у него гальваническая коррозия в местах соединения. Я видел материалы, выбранные исключительно на основе первоначальной стоимости, только для того, чтобы вызвать проблемы, намного превышающие экономию.
Низкоуглеродистая сталь
Низкоуглеродистая сталь обеспечивает высочайшую механическую прочность и является наиболее экономически выгодной для установки внутри или снаружи помещения. Благодаря высокой нагрузочной способности он используется по умолчанию для тяжелых силовых кабелей. Однако для защиты от влаги или химического воздействия требуется защитное покрытие. С точки зрения установки стальные переходники тяжелее, требуют большей опоры, но при необходимости их легко сваривать и модифицировать на месте. Заземление стальных конструкций выполняется просто, но необходимо учитывать непрерывность покрытия в соединениях.
Нержавеющая сталь (304 или 316)
Нержавеющая сталь (304 или 316) необходима, когда окружающая среда агрессивна или гигиенична. Обеспечивает превосходную стойкость к кислотам, щелочам и органическим соединениям. Непористая поверхность идеально подходит для пищевой промышленности и чистых помещений, где покрытие не может отслаиваться. Вес умеренный, но стоимость значительно выше. Установка аналогична установке стали, но сварка в полевых условиях требует последующей надлежащей пассивации. Для прибрежных применений обязательно использование нержавеющей стали 316, чтобы избежать точечной коррозии. Распространенной ошибкой является использование 304 вблизи соленой воды; через несколько месяцев на нем появятся пятна ржавчины.
Алюминиевый сплав
Алюминиевый сплав легкий, примерно на 65 % легче стали, что снижает трудоемкость монтажа и структурную нагрузку на опоры. Он естественным образом образует защитный оксидный слой, что делает его пригодным для использования на открытом воздухе без дополнительного покрытия, хотя его не рекомендуется использовать в сильнощелочных средах. Алюминий немагнитен и идеально подходит для работы вблизи чувствительного электронного оборудования. Более низкая прочность означает, что он может не подходить для очень тяжелых кабельных нагрузок. Кроме того, алюминий необходимо изолировать от прямого контакта со стальными опорами во избежание гальванической коррозии.
Материал | Преимущества | Ограничения | Рекомендуемая среда | Относительная стоимость | Типичные приложения |
Низкоуглеродистая сталь | Высокая прочность, самая экономичная, легко поддается сварке, хорошее заземление | Требуется покрытие для защиты от коррозии, тяжелое | Внутренний, защищенный наружный, промышленный | Низкий | Промышленные заводы, склады, коммерческие здания |
Нержавеющая сталь (304/316) | Отличная коррозионная стойкость, гигиеничность, устойчивость к высоким температурам | Высокая стоимость, тяжелый, требует пассивации при сварке | Химические заводы, прибрежные, пищевые, чистые помещения | Высокий | Морские платформы, фармацевтические предприятия, очистка сточных вод |
Алюминиевый сплав | Легкий, устойчивый к естественной коррозии, немагнитный | Меньшая прочность, риск гальванической коррозии стали, более высокая стоимость, чем у стали | Наружные, легкие конструкции, чувствительная электроника | Средний | Центры обработки данных, системы отопления, вентиляции и кондиционирования воздуха, наружные установки малой мощности |
Выбор правильной обработки поверхности
От обработки поверхности часто зависит разница между системой кабельной лестницы, которая прослужит 15 лет, и системой, которая выйдет из строя через 5 лет. Я видел, как покупатели сосредотачивались на основном металле, а затем относились к покрытию как к второстепенной мысли, только чтобы обнаружить, что срок службы всей системы определяется самым слабым звеном - покрытием фитингов. Особенно уязвим редуктор с его обрезанными кромками и сварными соединениями. Покрытие, нанесенное неправильно после изготовления, оставляет оголенные края, которые сначала ржавеют, и эта ржавчина незаметно распространяется под покрытие.
Гальваническое цинкование (EG)
Электрогальванизация (ЭГ) обеспечивает тонкий однородный слой цинка (5–25 микрон), наносимый перед изготовлением. Он хорошо выглядит и стоит дешево, но покрытие тонкое и не обеспечивает защиты кромок обреза или сварных швов. В сухих и закрытых помещениях он может прослужить 10–20 лет, но при любой влажности или на открытом воздухе ржавчина быстро появится. Самым большим недоразумением является то, что EG «оцинкован» и поэтому пригоден для использования на открытом воздухе; это не так.
Горячее цинкование после изготовления (HDG)
Горячее цинкование после изготовления (HDG) предполагает погружение готового переходника в расплавленный цинк при температуре 450°C. В результате образуется толстое металлургически связанное покрытие (45–85 микрон), которое покрывает все поверхности, включая края и внутренние углы. Он обеспечивает катодную защиту, то есть цинк жертвует собой, чтобы защитить открытую сталь от царапин. Это стандарт для наружного, промышленного и прибрежного применения. Первоначальная стоимость выше, но срок службы 25–75 лет делает его наиболее экономичным в долгосрочной перспективе. Ограничением является то, что размеры ограничены размером цинковой ванны, а внешний вид представляет собой характерную блестящую отделку.
Покрытие из алюминиево-цинко-магниевого сплава (ZAM)
Покрытие из алюминиево-цинко-магниевого сплава (ZAM) — это новое покрытие, сочетающее в себе цинк, алюминий и магний. Он обеспечивает в 3–5 раз лучшую коррозионную стойкость, чем стандартное цинкование, а благодаря магнию обладает отличными свойствами самовосстановления на кромках реза. Это идеальное решение для чрезвычайно агрессивных сред, в том числе прибрежных и морских. Стоимость на 15–30% выше HDG, и ее предлагают не все поставщики.
Порошковое покрытие (ПК)
Порошковое покрытие (ПК) наносится электростатически и отверждается в печи. Он обеспечивает широкий спектр цветов и гладкую декоративную отделку. Покрытие прочное и устойчивое к химическому воздействию, но оно не обеспечивает никакой защитной защиты. Если покрытие имеет сколы, сталь под ним начнет ржаветь. Лучше всего подходит для внутреннего и архитектурного применения, где внешний вид имеет значение, а не для суровых условий на открытом воздухе. Распространенная ошибка состоит в том, что порошковое покрытие само по себе обеспечивает защиту от коррозии, эквивалентную гальванизации; это не так.
Обработка поверхности | Коррозионная стойкость | Номинальный срок службы | Рекомендуемая среда | Преимущества | Ограничения | Относительная стоимость |
Гальваническое цинкование (EG) | Низкий, тонкий слой, без режущей защиты | 10–20 лет в помещении | В помещении, сухой, контролируемый | Недорогая, яркая отделка | Плохая долговечность на открытом воздухе, отсутствие защитной защиты | Низкий |
Горячеоцинкованная сталь (HDG) | Высокое, толстое покрытие, катодная защита | 25–75 лет | Наружный, промышленный, морской | Полное покрытие, длительный срок службы, низкие эксплуатационные расходы | Более высокая первоначальная стоимость, ограничения по размеру, блестящая отделка | Средний |
Покрытие ZAM | Очень высокие, самовосстанавливающиеся кромки среза | 30–80 лет | Прибрежный, агрессивный индустриальный | Превосходная устойчивость к коррозии, отличная защита кромок | Премиум-стоимость, ограниченная доступность | Высокий |
Порошковое покрытие (ПК) | Умеренная, без жертвенной защиты | 15–30 лет в помещении | Архитектурные внутренние системы с цветовой кодировкой | Эстетическая универсальность, химическая стойкость | Сколы приводят к ржавчине, температурным ограничениям | Средний |
Основные характеристики, влияющие на производительность и совместимость
Правый переходник — это не простой адаптер. Это структурный элемент, который должен поддерживать путь нагрузки, опору кабеля и электрическую непрерывность лестничной системы. Неправильная спецификация любого из этих размеров может привести к каскаду проблем на объекте: несоответствию соединительных пластин, неподдерживаемым кабелям и даже отказу системы под нагрузкой.
Наиболее важными характеристиками правого редуктора являются:
Размеры ширины (W1 и W2)
W1 — входящая ширина, W2 — исходящая ширина. Они должны точно соответствовать соседним прямым участкам. Даже расхождение в 10 мм вынудит монтажников использовать незакрепленные соединительные пластины или разрезать лестницу на месте, создавая слабые места. Всегда указывайте номинальную ширину и уточняйте допуск у поставщика.
Высота боковой направляющей (H)
Высота боковой направляющей редуктора должна быть идентична высоте прилегающей лестницы. Если переходник короче, муфта не сядет должным образом; если он выше, он создает выступ, за который могут зацепиться кабели. Я видел лестницы высотой 100 мм, соединенные с переходниками высоты 150 мм, и единственным решением была дорогостоящая модификация на месте.
Длина перехода (A)
Это расстояние, на котором изменяется ширина. Короткая переходная длина экономит материал, но создает более крутой угол, что может вызвать напряжение троса и увеличить натяжение. Более длинный переход, обычно в 1,5–2 раза превышающий разницу в ширине, обеспечивает более плавный путь. Покупатели часто игнорируют это, полагая, что завод предоставит «стандартную» длину, но этот стандарт может быть слишком коротким для радиуса изгиба их кабеля.
Толщина материала
Редуктор должен быть изготовлен из той же толщины, что и прямые секции лестницы. Уменьшение толщины фитингов – распространенный в отрасли метод. Я видел лесенки 1,5 мм в паре с переходниками 1,2 мм. Под нагрузкой сначала сгибается боковая направляющая редуктора, создавая точку отказа, которая скрыта до тех пор, пока не будут установлены кабели.
Расположение отверстий соединительной пластины
Диаметр отверстия, расстояние и расстояние от края рельса должны соответствовать соединительным муфтам. Если в переходнике используется другая схема расположения отверстий, муфта не подойдет или болты не совместятся. Всегда проверяйте, что расположение отверстий идентично остальной части системы.
Производственный допуск
Допуски по ширине, высоте и длине для большинства систем кабельных лестниц должны быть в пределах ±2 мм. Более жесткие допуски возможны при использовании оборудования с ЧПУ, но более широкие допуски приводят к кумулятивному смещению при длительных пробегах. Попросите у поставщика отчет о проверке размеров, а не просто допуск по каталогу.
Спецификация | Почему это важно | Как определить | Распространенная ошибка | Техническая проверка |
Ширина (W1, W2) | Обеспечивает бесшовное соединение с лестницей | Соответствует ширине соседних лестниц | Использование приблизительного номинального размера без допуска | Проверьте допуск ±2 мм, измерьте фактическую ширину |
Высота боковой направляющей (H) | Критично для установки муфты и поддержки кабеля | Идентичен высоте прямой секции | Заказываем разную высоту, предполагая, что заполняющие пластины подойдут | Подтвердите высоту с помощью датчика проходимости/непроходимости |
Длина перехода (A) | Влияет на радиус изгиба кабеля и натяжение натяжения | Мин. Разница в ширине 1,5 × | Выбор минимальной доступной длины по стоимости | Запросить чертеж с расчетом угла |
Толщина материала | Сохраняет грузоподъемность при переходе | Так же, как и прямой лестничный калибр | Более тонкий материал фитингов для снижения стоимости | При входном контроле используйте микрометр |
Схема отверстий | Обеспечивает выравнивание болтов муфты | Идентичен системным соединителям | Предполагая, что все производители используют один и тот же шаблон | Предоставьте поставщику образец соединителя или чертеж |
Допуск | Предотвращает совокупные ошибки выравнивания | ±2 мм по ширине и высоте | Пренебрежение допуском, что приводит к переработке поля | Запросить протоколы проверки размеров |
Руководство по общим конфигурациям и выбору
Редукторы Right выпускаются в нескольких конфигурациях, каждая из которых предназначена для решения конкретной задачи установки. Выбор выходит за рамки простого изменения ширины; это включает в себя длину перехода, усиление конструкции и метод соединения. Выбор неправильной конфигурации может привести к затруднению протягивания кабеля, недостаточной опоре или переходу, который физически не помещается в доступное пространство.
Стандартный правый переходник
Это деталь каталога с фиксированной переходной длиной, обычно основанной на стандартном угле, позволяющем сбалансировать использование материала и путь кабеля. Он подходит для большинства применений, где пространство не ограничено и уменьшение ширины умеренное. Конструктивный дизайн соответствует прямой лестнице с непрерывными боковыми перилами и сужающимися перекладинами. Это наиболее экономичный и широко доступный вариант.
Длинный переходной правый редуктор
Если разница в ширине велика (например, от 600 мм до 200 мм), стандартная длина перехода может создать слишком крутой угол. Длинный переходной переходник обеспечивает более плавное сужение, уменьшая нагрузку на кабель и натяжение. Это важно для высоковольтных кабелей или чувствительных волоконно-оптических установок. Основным ограничением является увеличение стоимости материалов и необходимость большего количества точек поддержки.
Короткий переходной правый редуктор
В ограниченных пространствах, таких как вертикальные стояки или перегруженные потолочные пустоты, стандартная длина может не подойти. Короткий переходной редуктор сжимает изменение ширины до более короткого расстояния. Эту конфигурацию необходимо укрепить более толстым материалом или дополнительными перекладинами, поскольку крутой угол концентрирует напряжение. Не рекомендуется, если ограничения по пространству не оставляют альтернативы.
Усиленный правый переходник
Для тяжелых условий эксплуатации или переходов большой ширины боковые направляющие могут быть изготовлены из более толстой стали или включать дополнительные поперечные распорки. Эта конфигурация используется, когда переходник будет нести сосредоточенные нагрузки или когда пролет между опорами длиннее обычного. Он тяжелее и дороже, но необходим для обеспечения безопасности при промышленном распределении энергии.
Встроенный правый переходник соединительной пластины
Некоторые конструкции включают соединительные пластины непосредственно в концы переходника, что уменьшает количество незакрепленных деталей и обеспечивает идеальную посадку. Это полезно для сборных систем, где скорость установки является приоритетом. Однако он требует точного изготовления и может ограничивать возможность регулировки на месте.
Конфигурация | Особенности конструкции | Рекомендуемые приложения | Преимущества | Соображения |
Стандартный правый редуктор | Фиксированная переходная длина, стандартный калибр | Общего назначения, умеренные изменения ширины | Экономичность, широкодоступность | Может быть слишком коротким для большой разницы в ширине |
Длинный переходной правый редуктор | Увеличенная длина конуса | Высоковольтные кабели, оптоволокно, большое уменьшение ширины | Плавный путь кабеля, уменьшенное натяжение | Более высокая стоимость материала, более длительный период поддержки |
Короткий переходной правый редуктор | Сжатый переход, усиленный | Тонкое пространство, вертикальные стояки | Подходит для ограниченного пространства | Крутой угол, не рекомендуется для тяжелых кабелей |
Усиленный правый переходник | Более толстые боковые направляющие, дополнительные крепления | Тяжелые нагрузки, длинные пролеты | Увеличенная грузоподъемность | Тяжелее, дороже |
Встроенный правый переходник соединительной пластины | Встроенные соединители | Сборные системы, быстрый монтаж | Меньше незакрепленных деталей, точная посадка | Ограниченная возможность настройки в поле |
Как выбрать правильный правый редуктор для различных применений
Выбор правого редуктора не означает сопоставление двух значений ширины. Среда установки, тип кабеля, структурные нагрузки и доступ для долгосрочного обслуживания – все это определяет, будет ли редуктор работать надежно в течение 30 лет или станет повторяющейся проблемой. Правильный выбор предотвращает доработку на месте, защищает целостность кабеля и обеспечивает работоспособность системы.
Приложение 1: переход от главной магистрали к ответвлению
Это наиболее распространенное приложение. На главной лестничной трассе проложен большой пучок кабелей, а ответвительная линия требует более узкой ширины для питания субпанели или группы оборудования. Редуктор должен справиться с переходом, не создавая узкого места, сжимающего внешние кабели.
Что сделать приоритетным:
Длина перехода должна быть достаточно длинной, чтобы крайние кабели могли сгибаться естественным образом, не превышая минимальный радиус изгиба. Я видел установки, в которых кабели, входящие в редуктор, прижимались к наклонной боковой направляющей, и в течение года вибрация прошла через оболочку кабеля. Толщина переходника должна соответствовать основному стволу; здесь более тонкий переходник становится слабым местом конструкции.
Распространенная ошибка:
Заказ редуктора основан исключительно на двух значениях ширины, игнорируя высоту. Если высота основного ствола 150 мм, а ответвления 100 мм, то переходник, меняющий только ширину, оставит шаг 50 мм, который должны пересечь кабели. Либо используйте переходник с переходом по высоте, либо вставьте отдельный переходник по высоте вверх по потоку.
Практическая рекомендация:
Всегда запрашивайте чертеж компоновки, показывающий заполнение кабеля и угол перехода. Если в точке перехода заполнено более 30 % ширины лотка, рассмотрите вариант увеличения длины перехода или усиленную конструкцию.
Приложение 2: подключение оборудования к распределительному устройству или панели
Когда широкая лестница приближается к шкафу распределительного устройства с узким кабельным вводом, правый переходник должен подвести кабели к точной ширине входа, сохраняя при этом надлежащую опору вблизи точки подключения. Кабели здесь часто закрепляются зажимами или сальниками, поэтому любое несоосность или вибрация в редукторе напрямую подвергают клеммы нагрузке.
Что сделать приоритетным:
Точность размеров имеет решающее значение. Ширина выхода переходника должна совпадать с шириной входа оборудования в пределах ±2 мм. Слишком широкий переходник вынуждает монтажников сжимать кабели; слишком узкий, и муфта не сядет. Последняя секция переходника перед оборудованием должна быть прямой и жесткой, а не частью конуса, чтобы обеспечить устойчивую платформу для кабельных скоб.
Распространенная ошибка:
Использование слишком короткого переходника, размещение угловой секции непосредственно напротив оборудования. Это заставляет кабели сгибаться сразу после выхода из редуктора, увеличивая нагрузку на клеммы.
Практическая рекомендация:
Укажите переходник с короткой прямой секцией на выпускном конце. Подтвердите размеры ввода оборудования на фактическом чертеже шкафа, а не на архитектурном макете.
Применение 3: Потолочные пустоты и стояки с ограниченным пространством
В перегруженных потолочных пространствах или вертикальных стояках доступная длина переходника часто ограничивается другими коммуникациями, воздуховодами или несущими балками. Это вынуждает использовать переходной переходник с коротким переходом, но крутой угол концентрирует напряжение и может привести к повреждению кабеля.
Что сделать приоритетным:
Если пространство требует короткого перехода, переходник должен быть изготовлен из более толстого материала или включать дополнительные перекладины, чтобы компенсировать повышенное структурное напряжение. Боковая направляющая в месте сужения должна быть усилена, а расстояние между перекладинами должно быть уменьшено, чтобы обеспечить лучшую поддержку кабеля при изгибе.
Распространенная ошибка:
Приемка стандартного короткого переходника без проверки нарушения радиуса изгиба троса. Силовые кабели, особенно большего сечения, имеют минимальный радиус изгиба, который может превышать длину перехода.
Практическая рекомендация:
Рассчитайте фактический радиус изгиба, необходимый для самого большого кабеля в связке. Если длина перехода короче разницы в ширине более чем в 1,5 раза, проконсультируйтесь с производителем кабеля относительно допустимого натяжения. При необходимости используйте усиленный короткий переходник и сообщите установщикам, чтобы они протягивали кабели от конца переходника, а не внутрь него.
Приложение 4: Промышленные объекты под открытым небом
Наружные установки, такие как нефтеперерабатывающие заводы, электростанции и водоочистные сооружения, подвергают редукторы воздействию дождя, УФ-излучения, циклических колебаний температуры и иногда химического тумана. Покрытие — это основная линия защиты, а переходник с его обрезанными кромками и сварными соединениями — самое уязвимое место в системе.
Что сделать приоритетным:
Горячее цинкование после изготовления (HDG) является минимальным требованием. Весь переходник, включая все обрезанные кромки и внутренние углы, после сварки должен быть погружен в цинковую ванну. Предварительно оцинкованный материал, который затем приваривается, оставляет сталь оголенной в каждом стыке, и эти стыки ржавеют первыми. В агрессивных промышленных средах покрытие ZAM обеспечивает превосходную защиту.
Распространенная ошибка:
Разрешение поставщику использовать предварительно оцинкованный лист для переходника, а затем подвергать сварные швы холодному цинкованию. Напыленный цинк на сварных швах тонкий и не обеспечивает защиту, сравнимую с защитой HDG при полном погружении. Через два года на сварных швах появится ржавчина.
Практическая рекомендация:
Указывайте в заказе на поставку «горячее цинкование после изготовления», а не просто «оцинковка». Запросите фотографии окунаемого переходника или запросите заводской сертификат, подтверждающий процесс нанесения покрытия.
Приложение 5: прибрежная и морская среда
Солевой воздух является одной из самых агрессивных сред для стали. Ионы хлорида атакуют цинковое покрытие и могут проникнуть в основной металл в течение многих лет, если покрытие недостаточное. Даже HDG имеет сокращенный срок службы при прямом воздействии на берег.
Что сделать приоритетным:
Для прибрежных установок базовым является HDG с толщиной покрытия не менее 85 микрон. Для морских платформ или зон в радиусе 500 метров от прибоя настоятельно рекомендуется использовать покрытие из нержавеющей стали 316 или ZAM. Редуктор должен быть электрически непрерывен с остальной частью системы для заземления, но точки подключения должны быть защищены от гальванической коррозии, если используются разнородные металлы.
Распространенная ошибка:
Использование нержавеющей стали 304 в прибрежных условиях. 304 будет развиваться точечная коррозия из-за воздействия хлоридов. Только 316 подходит для морского применения.
Практическая рекомендация:
Если бюджет не позволяет полностью использовать нержавеющую сталь, используйте для редуктора сталь с покрытием ZAM и защитите все болтовые соединения крепежными деталями из нержавеющей стали и изолирующими шайбами для предотвращения биметаллической коррозии.
Приложение 6: пищевая промышленность и фармацевтические предприятия
Гигиенические условия требуют гладких, непористых поверхностей, которые можно чистить и дезинфицировать. Не должно быть щелей, в которых могут скапливаться бактерии, а также покрытия, которое может отслаиваться или откалываться в зоне продукта.
Что сделать приоритетным:
Нержавеющая сталь 304 или 316 является стандартом. Внутренние поверхности редуктора должны быть гладкими, со сплошными сварными швами, отшлифованными заподлицо. Любые щели в местах соединений или отверстия для болтов должны быть загерметизированы. Порошковое покрытие иногда используется в помещениях с сухими пищевыми продуктами, но оно неприемлемо в зонах влажной мойки.
Распространенная ошибка:
Использование переходника при открытых швах или нешлифованных сварных швах. В этих щелях скапливаются остатки пищи, и в них могут задерживаться чистящие средства, что приводит к риску коррозии и загрязнения.
Практическая рекомендация:
В заказе укажите «непрерывный сварной шов, гладкая поверхность, без щелей». Для зон промывки запросите значение шероховатости поверхности (Ra ≤ 0,8 мкм) и убедитесь, что переходник пассивирован после изготовления.
Приложение 7: Центры обработки данных и чувствительная электроника
Центрам обработки данных требуются системы прокладки кабелей, которые были бы немагнитными, легкими и простыми в установке на фальшполе или над головой. Редуктор не должен создавать электрические помехи или мешать чувствительному оборудованию.
Что сделать приоритетным:
Алюминий является предпочтительным материалом из-за его немагнитных свойств и легкости в обращении. Редуктор должен обеспечивать непрерывный путь заземления, для чего требуется правильное соединительное оборудование и, возможно, соединительные перемычки между соединительными соединениями.
Распространенная ошибка:
Использование стальных переходников в центре обработки данных без учета влияния магнитного поля. Сталь может намагничиться и повлиять на расположенную рядом чувствительную электронику.
Практическая рекомендация:
Укажите переходники из алюминиевого сплава со встроенными средствами заземления. Во избежание гальванической коррозии убедитесь, что все соединительные пластины и оборудование совместимы с алюминием.
Приложение 8: Распределение электроэнергии в тяжелой промышленности
Когда по кабельной лестнице проложены большие силовые кабели, переходник должен выдерживать значительный вес, часто сосредоточенный на переходе. Структурная нагрузка не является равномерной; угловая боковая направляющая испытывает более высокую нагрузку, чем прямая сторона.
Что сделать приоритетным:
Редуктор должен быть изготовлен из того же или более толстого материала, чем примыкающая лестница. Сварной шов на наклонной боковой направляющей должен быть с полным проваром, а не просто прихваточным. Дополнительные перекладины, расположенные ближе стандартных 300 мм, обеспечивают лучшую поддержку тяжелых кабелей при изгибе.
Распространенная ошибка:
Предполагая, что номинальная нагрузка переходника такая же, как у прямой лестницы. Путь нагрузки через редуктор более сложен, и таблицы нагрузок производителя могут не применяться к переходному участку.
Практическая рекомендация:
Запросите отчет о расчете конструкции или нагрузочном испытании специально для конфигурации редуктора. Если переходник будет установлен в середине пролета, обеспечьте дополнительную опору непосредственно под точкой перехода.
Приложение 9: химические и нефтеперерабатывающие заводы
Химическая среда подвергает редуктор воздействию агрессивных паров, случайным разливам, а иногда и высоким температурам. Покрытие должно быть устойчивым к определенным химическим веществам, а основной металл должен оставаться защищенным, даже если покрытие будет повреждено.
Что сделать приоритетным:
Обычно требуется покрытие ZAM или нержавеющая сталь 316. HDG устойчив ко многим химическим веществам, но может подвергаться воздействию кислот и сильных щелочей. Перед установкой редуктор следует проверить на толщину покрытия и наличие дефектов.
Распространенная ошибка:
Выбор покрытия исходя из общей коррозионной стойкости без проверки химической совместимости. Покрытие, которое хорошо работает при атмосферном воздействии, может быстро выйти из строя при воздействии определенных технологических химикатов.
Практическая рекомендация:
Предоставьте производителю данные о химическом воздействии и запросите рекомендации по нанесению покрытия. Для критически важных применений запросите образец покрытия для испытания на химическую стойкость.
Приложение 10: Проекты модернизации и реконструкции
Модернизация редуктора в существующей системе кабельных лестниц представляет собой уникальную задачу. Существующая лестница могла быть изготовлена в соответствии со старыми стандартами, с другими размерами, расположением отверстий или состоянием покрытия. Новый редуктор должен интегрироваться со старой системой.
Что сделать приоритетным:
Проверьте на месте существующие размеры лестницы, включая ширину, высоту, расположение отверстий и толщину материала. Не полагайтесь на оригинальные чертежи; Я видел много случаев, когда установленная система отличается от проектной документации. Возможно, потребуется изготовить переходник по индивидуальному заказу, чтобы он соответствовал существующим размерам.
Распространенная ошибка:
Заказ стандартного переходника по каталогу без замеров на месте. Отверстия соединителя могут не совпадать или высота рельса может не совпадать, что приводит к необходимости внесения изменений на месте, что ставит под угрозу покрытие и структурную целостность.
Практическая рекомендация:
Проведите измерения в нескольких точках существующей лестницы, поскольку размеры могут различаться из-за производственных допусков и напряжений при установке. Предоставьте поставщику фактические размеры и, если возможно, образец существующей муфты для проверки расположения отверстий.
Приложение | Рекомендуемая конфигурация | Ключевые факторы выбора | Рекомендуемый материал | Рекомендуемая отделка | Важные примечания |
От главной магистрали к ответвлению | Стандартный или длинный переход | Длина перехода, соответствие высоты, коэффициент заполнения кабеля | Низкоуглеродистая сталь | HDG или ZAM для улицы | Проверьте радиус изгиба кабеля через переход |
Вывод оборудования | Длинный переходник с прямым выпуском | Точность ширины выпускного отверстия, прямой участок на конце оборудования | Низкоуглеродистая сталь или алюминий | HDG или порошковое покрытие | Подтвердите размеры ввода оборудования по чертежу шкафа |
Потолки с ограниченным пространством | Усиленный короткий переход | Материал материала, расстояние между ступенями, радиус изгиба кабеля | Низкоуглеродистая сталь | HDG | Перед заказом рассчитайте максимальный радиус изгиба кабеля |
Наружный промышленный | Стандарт с усиленным покрытием | Толщина покрытия, защита от режущей кромки | Низкоуглеродистая сталь | HDG (85 мкм мин) или ZAM | Укажите цинкование «после изготовления» |
Прибрежные и морские | Длинный переход, усиленный | Хлоридоустойчивость, защита от биметаллической коррозии | нержавеющая сталь 316 или сталь ZAM | ZAM или без покрытия 316 | Нержавеющая сталь 304 не подходит для прибрежных районов |
Пищевая промышленность | Непрерывный сварной шов, шлифованный, гладкий | Обработка поверхности, конструкция без щелей, пассивация | нержавеющая сталь 304 или 316 | Без покрытия или электрополированный | Укажите Ra ≤ 0,8 мкм для зон промывки |
Центры обработки данных | Стандартный или длинный переход | Немагнитные свойства, целостность заземления | Алюминиевый сплав | Фрезерованная или анодированная | Используйте совместимое оборудование для предотвращения гальванической коррозии |
Тяжелая промышленность | Усиленные, близкое расстояние между перекладинами | Несущая способность конструкции, качество сварных швов, расположение опоры | Низкоуглеродистая сталь | HDG | Запросить данные нагрузочного теста для конфигурации редуктора |
Химические заводы | Пользовательский переход, химически стойкое покрытие | Химическая совместимость, определение праздников | Сталь ZAM или нержавеющая сталь 316 | ZAM или без покрытия 316 | Предоставьте производителю данные о химическом воздействии |
Проекты модернизации | Изготавливается по индивидуальному заказу в соответствии с существующими | Размеры проверены на месте, совпадение расположения отверстий | Соответствует существующей системе | Соответствует существующей системе | Измерение нескольких точек; не полагайтесь на старые чертежи |
Покупательские риски, которые следует понимать перед заказом правого редуктора
Предложение может выглядеть идеально на бумаге — правильные размеры, правильный материал, правильная цена — и при этом предоставить переходник, который выйдет из строя на месте. Проблемы, которые стоят проектам реальных денег, редко можно увидеть на странице каталога или в прайс-листе. Они скрыты в производственном процессе, в сокращениях, принятых во время сварки, в решениях по нанесению покрытия, принимаемых после размещения заказа, и в проверках размеров, которые были пропущены ради соблюдения сроков. Я десятилетиями наблюдал, как эти проблемы возникают на сайтах вакансий, и могу сказать вам, что каждую из них можно предотвратить, если покупатель знает, на что обращать внимание, до размещения заказа.
Риск 1: несоответствие размеров существующим секциям лестницы
Это самая распространенная и самая дорогая проблема, которую я вижу. На объект приезжает переходник, а ширина отклонена на 5 мм или высота боковой направляющей на 2 мм отличается от прямой лестницы. Соединительные пластины не сядут должным образом, болты не совместятся, и бригада монтажников будет вынуждена либо модифицировать переходник на месте, либо принять несоосное соединение.
Модификация на месте — шлифовка, сверление или запрессовка болтов — повреждает покрытие и создает точки инициации коррозии. Я видел, как целые партии переходников были списаны из-за того, что ширина была измерена от внутренней части рельса с одного конца до внешней стороны с другого, простая ошибка связи, которая стоила недель задержки.
Почему это происходит в отрасли:
Многие производители вырезают переходники из стандартных шаблонов, которые могут не соответствовать фактическим размерам лестничной системы покупателя. Покупатель предполагает, что «ширина 600 мм» является универсальным стандартом, но разные производители по-разному интерпретируют, означает ли это внутренний размер, внешний размер или номинальную ширину. Наложение допусков на несколько фитингов также может привести к накоплению ошибок.
Как определить его перед заказом:
Запросите чертеж редуктора с размерами до начала производства. Подтвердите, относится ли спецификация ширины к внутреннему или внешнему размеру. Предоставьте поставщику образец соединителя или подробный чертеж расположения отверстий соединительной пластины.
Что спросить у поставщика:
"Вы измеряете ширину как внутренний или внешний размер? Каковы ваши допуски по ширине и высоте? Можете ли вы предоставить отчет о проверке размеров для каждой партии?"
Последствия невыполнения этого требования: доработка на месте, задержки при монтаже, повреждение покрытия и потенциальная слабость конструкции в точке подключения. В худшем случае придется перерабатывать всю партию.
Как профессиональные производители предотвращают это:
Мы используем оборудование для лазерной резки и гибки с ЧПУ, обеспечивающее допуск ±1 мм. Каждый переходник проверяется на пригодность/негодность приспособления, которое соответствует фактическим размерам муфты. Если система не принадлежит нам, мы запрашиваем у покупателя образец муфты и проверяем ее пригодность перед отправкой.
В HULK Metal:
Мы поддерживаем библиотеку распространенных моделей соединителей от крупнейших мировых производителей. Перед изготовлением наша команда инженеров согласовывает с покупателем эталон измерения ширины и расположение отверстий. К каждой партии прилагается отчет о проверке размеров, и мы фотографируем переходник на приспособлении для проверки.
Риск 2: Уменьшение толщины материала фитингов
Я ходил по фабрикам и видел переходники, изготовленные из листа толщиной 1,2 мм, тогда как прямые лестничные секции были толщиной 1,5 мм. Логика проста: фурнитура короче, поэтому ей не нужна такая же прочность. Эта логика неверна. Редуктор — это место, где траектория нагрузки меняет направление, и напряжение концентрируется на наклонной боковой направляющей. Более тонкий переходник сгибается под нагрузкой, создавая провисание, которое создает нагрузку на кабели и натягивает соединительные соединения.
Почему это происходит в отрасли:
Фитинги изготавливаются меньшими партиями, чем прямые секции. Некоторые производители используют любой лист, доступный в магазине, вместо того, чтобы соответствовать размеру производственного цикла. Уменьшение толщины также снижает стоимость, и многие покупатели никогда этого не проверяют.
Как идентифицировать его перед заказом:
Укажите толщину материала в заказе на поставку и запросите заводской сертификат на сталь, используемую в переходнике. Когда прибудет переходник, измерьте толщину микрометром на боковой направляющей, а не на перекладине.
Что спросить у поставщика:
"Редуктор будет изготовлен из той же стали, что и прямая лестница? Можете ли вы предоставить заводской сертификат на используемую катушку?"
Последствия игнорирования этого:
Снижение несущей способности в точке перехода, провисание под весом кабеля, нагрузка на места сращивания и преждевременный выход из строя. Редуктор становится слабым звеном в системе.
Как профессиональные производители предотвращают это:
Мы поддерживаем специальный склад фурнитуры, размер которой соответствует размеру наших стандартных лестниц. Каждый входящий рулон проверяется на толщину с помощью ультразвукового датчика, а материал маркируется номером плавки для отслеживания.
В HULK Metal:
Наша производственная система связывает заказ переходников с заказом прямой лестницы, обеспечивая идентичную марку и толщину материала. Мы предоставляем сертификаты на материалы с каждой поставкой, отслеживаемые до оригинального рулона проката.
Риск 3: разрушение покрытия на сварных швах и кромках разреза
Наиболее уязвимыми местами любого оцинкованного переходника являются сварные соединения и обрезанные кромки. Если переходник изготовлен из предварительно оцинкованного листа, а затем приварен, цинковое покрытие выжигается на каждом сварном шве, оставляя сталь оголенной. Если поставщик нанесет на эти участки холодное цинкование, защита составит лишь часть первоначальной толщины покрытия и выйдет из строя в течение нескольких лет. Я видел, как в переходниках, которые при доставке выглядели идеально, на каждом сварном шве в течение 12 месяцев после установки на открытом воздухе появлялась ржавчина.
Почему это происходит в отрасли:
Предварительно оцинкованный лист дешевле и с ним проще работать, чем отправлять готовые фитинги через ванну с горячим погружением. Некоторые производители утверждают, что холодное цинкование спреем обеспечивает «эквивалентную защиту», что совершенно неверно при воздействии на открытом воздухе. Покупатель видит в предложении слово «оцинкованный» и предполагает, что это означает одно и то же, независимо от процесса.
Как определить его перед заказом:
Явно укажите в заказе на поставку «горячее цинкование после изготовления». Спросите, окунут ли переходник в сборе или изготовлен из предварительно оцинкованного листа. Обратите внимание на характерную блестящую отделку HDG на конечном продукте; предварительно оцинкованный лист имеет другой, более однородный внешний вид.
Что спросить у поставщика:
"Этот переходник оцинкован горячим способом после изготовления или изготовлен из предварительно оцинкованного материала? Как вы защищаете сварные швы? Можете ли вы предоставить измерение толщины цинкового покрытия?"
Последствия игнорирования этого:
Преждевременная коррозия каждого сварного соединения, появление пятен ржавчины на кабелях и окружающих конструкциях, сокращение срока службы и потенциальный отказ системы в агрессивных средах. Для замены требуется завершение работы системы.
Как профессиональные производители предотвращают это:
Редуктор полностью изготавливается — разрезается, сгибается, приваривается — а затем погружается в горячую ванну как единое целое. Это гарантирует, что каждая поверхность, включая внутренние углы и зоны сварки, получит покрытие полной толщины. Толщину покрытия измеряют магнитным датчиком и записывают.
В HULK Metal:
Все переходники, указанные для HDG, полностью изготавливаются до цинкования. Мы не используем предварительно оцинкованный лист для фитингов, отвечающих требованиям HDG. Каждая партия проверяется на толщину покрытия в нескольких точках, включая сварные швы, и результаты документируются в отчете о проверке.
Риск 4: Длина перехода слишком мала для требований к кабелю
Редуктор, который слишком быстро меняет ширину, создает крутой угол, из-за которого тросы резко сгибаются. Силовые кабели имеют минимальные радиусы изгиба, указанные производителем, и превышение этих пределов может привести к повреждению изоляции, увеличению натяжения и образованию зон перегрева во время работы. Я видел установки, в которых кабели были так сильно натянуты на наклонную боковую направляющую, что внешняя оболочка была разрезана за несколько месяцев.
Почему это происходит в отрасли:
Стандартные переходники из каталога предназначены для общего использования и имеют переходную длину, обеспечивающую баланс между стоимостью материала и функциональностью. Однако «стандартная» длина может быть слишком короткой для кабелей большого размера или приложений с высокой плотностью заполнения. Покупатели часто заказывают стандартную деталь, не проверив требования к изгибу кабеля.
Как идентифицировать его перед заказом:
Рассчитайте радиус изгиба, необходимый для самого большого кабеля в связке. Сравните это с длиной перехода предлагаемого редуктора. Если переход короче разницы в ширине более чем в 1,5 раза, уточните у производителя кабеля, что изгиб является приемлемым.
Что спросить у поставщика:
"Каков угол перехода у этого переходника? Можете ли вы предоставить большую длину перехода, если требуется? Какой максимальный радиус изгиба кабеля может выдержать этот переходник?"
Последствия игнорирования этого:
Повреждение изоляции кабеля во время протягивания, повышенное натяжение, требующее более крупного протягивающего оборудования, преждевременный выход кабеля из строя и потенциальная угроза безопасности из-за повреждения изоляции.
Как профессиональные производители предотвращают это:
Мы предлагаем несколько переходных длин для каждой комбинации ширины и можем рассчитать угол перехода по запросу. Наша команда инженеров может просмотреть список кабелей и порекомендовать подходящую длину перехода.
В HULK Metal:
Мы предоставляем стандартные, длинные и пользовательские длины переходов. Когда покупатели предоставляют характеристики кабеля, наши инженеры проверяют совместимость радиуса изгиба и рекомендуют соответствующую конфигурацию перед началом производства.
Риск 5: путаница левого и правого редуктора
Правый и левый редуктор являются зеркальными отражениями друг друга. Если покупатель заказывает правый переходник, а макет требует левый переходник, переходник не подойдет. Конус окажется не на той стороне, и выходное отверстие будет не совмещено с выходной лестницей. Это простая ошибка, которая вызывает огромное недовольство на сайте.
Почему это происходит в отрасли:
Терминология варьируется в зависимости от производителя и региона. Некоторые называют переходник той стороной, которая сужается; другие относятся к той стороне, которая остается прямой. Заказ на поставку, в котором указано «редуктор 600-400» без указания левого или правого, является неоднозначным.
Как определить его перед заказом:
Всегда прилагайте чертеж, показывающий направление прокладки кабеля и положение переходника в системе. Укажите, сужается ли переходник справа или слева относительно направления кабеля.
Что спросить у поставщика:
"Как вы определяете правую и левую сторону — по конической или прямой стороне? Можете ли вы предоставить чертеж с размерами, показывающий положение конуса перед производством?"
Последствия игнорирования этого:
Редуктор не может быть установлен без модификации. Если конус расположен не на той стороне, возможно, придется переупорядочить всю секцию, что приведет к задержкам и дополнительным затратам.
Как профессиональные производители предотвращают это:
Перед производством мы всегда подтверждаем положение конуса с помощью чертежа с размерами. Мы маркируем каждый переходник его положением и включаем схему компоновки в упаковочный лист.
В HULK Metal:
Наше подтверждение заказа всегда включает в себя чертеж, показывающий направление конуса, и мы требуем, чтобы покупатель утвердил чертеж перед изготовлением. Этот простой шаг исключает путаницу.
Риск 6: повреждение упаковки во время транспортировки
Редукторы имеют неудобную форму. Они не плоские, как прямые секции, и не складываются аккуратно. Наклонная боковая направляющая образует выступ, который может сгибаться или деформироваться во время перемещения. Если переходник не упакован должным образом, он может доставиться на объект с погнутыми направляющими, сколами покрытия или искаженными размерами.
Почему это происходит в отрасли:
Некоторые производители упаковывают переходники в контейнеры свободно или связывают их прямыми секциями без надлежащей защиты. Угловой конец переходника особенно уязвим для ударов во время погрузки и разгрузки. Работа с вилочным погрузчиком может легко деформировать незащищенный редуктор.
Как идентифицировать его перед заказом:
Спросите поставщика, как упакованы переходники. Запросите фотографии типичной упаковки. Укажите, что переходники должны быть индивидуально упакованы или закреплены таким образом, чтобы предотвратить перемещение и ударные повреждения.
Что спросить у поставщика:
"Как вы упаковываете переходники на экспорт? Используете ли вы защиту кромок на угловых концах? Какова ваша политика в случае, если переходник прибывает поврежденным?"
Последствия игнорирования этого:
Поврежденные редукторы необходимо отремонтировать или заменить. Ремонт погнутого рельса на месте затруднен и редко восстанавливает первоначальную прочность. Подкраска покрытия на поврежденных участках никогда не будет такой долговечной, как первоначальная отделка.
Как профессиональные производители предотвращают это:
Редукторы индивидуально обернуты защитными краями на всех углах. Они упаковываются в специальные ящики или закрепляются на поддонах ремнями, предотвращающими перемещение. При экспортных поставках используются деревянные ящики с внутренними креплениями.
В HULK Metal:
Мы разрабатываем индивидуальную упаковку для каждого заказа в зависимости от способа доставки и места назначения. Редукторы защищены пенопластовыми защитными краями, обернуты бумагой с ЛИК для защиты от коррозии и закреплены в фанерных ящиках. Мы фотографируем каждый поддон перед погрузкой и передаем изображения покупателю.
Риск 7: отсутствие отслеживания и документации
Когда редюсер прибывает в большой проект, команда установки должна точно знать, где он вписывается в систему. Без четкой маркировки и документации редукторы могут быть установлены в неправильном месте, и ошибка может не обнаружиться до тех пор, пока не начнется протягивание троса. Прослеживаемость также имеет решающее значение для обеспечения качества; если обнаружена проблема, производителю необходимо идентифицировать производственную партию.
Почему это происходит в отрасли:
Некоторые производители не маркируют отдельные фитинги. Они полагаются на упаковочный лист для идентификации содержимого, но как только детали распакованы на оживленной площадке, идентификация становится догадкой. Сертификаты материалов и отчеты об инспекциях могут быть предоставлены только по запросу, если они вообще предоставляются.
Как идентифицировать его перед заказом:
Укажите, что каждый переходник должен иметь индивидуальную маркировку с указанием номера детали, размеров и производственной партии. Попросите включить в комплект отгрузочной документации сертификаты на материалы и отчеты об инспекциях.
Что спросить у поставщика:
"Маркируете ли вы каждый фитинг индивидуально? Какую документацию вы предоставляете вместе с поставкой? Можете ли вы обеспечить отслеживание материала вплоть до номера плавки стана?"
Последствия невыполнения этого требования: ошибки при установке, трудности с выявлением дефектных деталей, проблемы с соблюдением требований к качеству проекта и задержки при вводе в эксплуатацию.
Как профессиональные производители предотвращают это:
Каждый фитинг выгравирован лазером или снабжен биркой с номером детали, размерами и кодом партии. Пакеты документации включают сертификаты на материалы, отчеты о толщине покрытия и протоколы проверки размеров.
В HULK Metal:
Мы предоставляем полный пакет документации к каждому заказу, включая заводские сертификаты, отчеты о цинковании и протоколы контроля размеров. Каждый переходник имеет уникальный идентификатор, связанный с производственной партией. Наша документация соответствует требованиям основных EPC-подрядчиков и международным стандартам.
Риск 8: недостаточная инженерная поддержка во время спецификации
Редуктор кажется простым, но его характеристики затрагивают вопросы проектирования конструкций, прокладки кабелей, защиты от коррозии и совместимости систем. Покупатели, не имеющие доступа к опытной инженерной поддержке, могут выбрать неправильную конфигурацию, материал или отделку для своего применения. У отдела продаж поставщика может не хватить технической подготовки для выявления потенциальных проблем.
Почему это происходит в отрасли:
Многие поставщики являются дистрибьюторами или торговцами, не обладающими собственными инженерно-техническими возможностями. Они могут указать цену и сроки поставки, но не могут дать рекомендации по расчету нагрузки, выбору покрытия для конкретных условий эксплуатации или совместимости с существующими системами.
Как определить его перед заказом:
Задавайте технические вопросы в процессе составления предложения. Если поставщик не может ответить на вопросы о путях структурной нагрузки, стандартах толщины покрытия или расчетах угла перехода, возможно, у него нет необходимой вам технической поддержки.
Что спросить у поставщика:
"Есть ли у вас команда инженеров, которая сможет просмотреть мою схему и порекомендовать подходящую конфигурацию редуктора? Можете ли вы предоставить расчеты нагрузки или данные испытаний для этого редуктора? В соответствии с какими стандартами вы разрабатываете?"
Последствия игнорирования этого:
Неправильный выбор продукта, проблемы при установке, требующие доработки, и система, не соответствующая требованиям к производительности. Покупатель несет полную стоимость этих ошибок.
Как профессиональные производители предотвращают это:
У нас работают инженеры, которые проверяют каждый индивидуальный заказ перед производством. Мы предоставляем технические рекомендации, а не просто ценовые предложения. Наша команда может просмотреть чертежи компоновки, выявить потенциальные проблемы и предложить альтернативы.
В HULK Metal:
Наша команда инженеров участвует на этапе предложения. Мы изучаем планировку покупателя, график прокладки кабелей и условия окружающей среды, а также предоставляем технические рекомендации вместе с коммерческим предложением. Мы не просто продаем запчасти; мы помогаем покупателям найти правильное решение.
Контрольный список рисков при закупках
Риск | Что проверить | Почему это важно | Рекомендуемое действие |
Несоответствие размеров | Эталон измерения ширины, допуск по высоте, расположение отверстий соединительной пластины | Несовпадающие размеры приводят к переработке поля и нарушению соединений | Запросите чертеж с размерами, подтвердите внутреннюю/внешнюю ширину, предоставьте образец соединителя |
Уменьшение толщины материала | Спецификация калибра на заказ, сертификат стана, фактическое измерение толщины | Более тонкий материал снижает несущую способность в точке концентрации напряжения | Укажите «тот же размер, что и у прямой лестницы», запросите измерение микрометром |
Разрушение покрытия на сварных швах | Процесс цинкования (до и после изготовления), метод защиты сварных швов, толщина покрытия сварных швов | Предварительно оцинкованный материал оставляет оголенную сталь на каждом сварном шве | Укажите «HDG после изготовления», запросите отчет о толщине покрытия в точках сварки |
Слишком короткая длина перехода | Угол перехода, требования к радиусу изгиба кабеля, наибольший диаметр кабеля | Крутой переход повреждает изоляцию кабеля и увеличивает натяжение кабеля | Рассчитайте необходимый радиус изгиба, при необходимости запросите более длинный переход |
Путаница левого и правого | Определение положения конуса, чертеж компоновки, направление прокладки кабеля | Неправильная сторона конуса делает переход непригодным для использования | Включить компоновочный чертеж, утвердить чертеж с размерами перед производством |
Повреждение упаковки | Метод упаковки, защита краев, конструкция ящика или поддона | Погнутые направляющие и сколы покрытия требуют ремонта или замены | Запросите фотографии упаковки, укажите защиту кромок и индивидуальную упаковку |
Отсутствует документация | Маркировка деталей, сертификаты материалов, отчеты о проверках, отслеживание партий | Немаркированные детали приводят к ошибкам при установке и проблемам с соблюдением требований | Требуйте индивидуальную маркировку, запросите полный пакет документации |
Недостаточная инженерная поддержка | Технические возможности поставщика, процесс проверки проекта, наличие расчета нагрузки | Неправильный выбор приводит к проблемам с производительностью и необходимости переделки | Задайте технические вопросы во время предложения, запросите техническую экспертизу макета |
Что на самом деле определяет общую стоимость закупки правого редуктора
Цена предложения представляет собой число. Общая стоимость приобретения подходящего редуктора — это история, которая разворачивается на протяжении месяцев — от первого инженерного запроса до окончательной установки. Я видел, как покупатели радовались низкой цене за единицу, но позже обнаруживали, что реальная стоимость была скрыта за доработками на местах, задержками с графиком, ремонтами из-за коррозии и заказами на замену. Редуктор, который стоит на 20 % дороже, может легко стать на 50 % дешевле в течение всего срока реализации проекта, если он будет доставлен вовремя, идеально подходит и никогда больше не потребует внимания. Понимание того, что влияет на стоимость, а что на ценность, — вот разница между успехом закупок и проектом, который требует денег.
Формат затрат 1: сорт и толщина сырья
Недрагоценный металл является крупнейшим компонентом затрат, обычно он составляет 40–60% производственных затрат. Но разница в цене между стандартной и уменьшенной толщиной заключается не только в весе стали. Речь идет о том, сохранит ли редуктор структурную целостность в течение 30 лет или начнет прогибаться под нагрузкой уже через несколько месяцев. Выбор марки материала — мягкая сталь коммерческого качества или конструкционная марка, стандартная нержавеющая сталь 304 или 316, алюминий 6063 или 6061 — напрямую влияет как на стоимость материала, так и на производительность.
Почему существует такая стоимость:
Цены на сталь колеблются в зависимости от мировых рынков, а материалы более высокого качества требуют надбавок. Нержавеющая сталь 316 стоит на 30–40% дороже, чем 304, но это единственный выбор для сред, богатых хлоридами. Толщина материала напрямую зависит от веса, а вес влияет как на стоимость материала, так и на стоимость доставки.
Как покупатели могут оптимизировать:
Не переусердствуйте. Переходник из нержавеющей стали 316 не нужен для внутреннего коммерческого здания. Сопоставьте материал с фактическим воздействием на окружающую среду, а не с наихудшим сценарием. Однако никогда не занижайте толщину. Переходник должен соответствовать размеру прямой лестницы; небольшая экономия от более тонкого калибра будет потеряна во много раз, если редуктор выйдет из строя.
Скрытые риски сокращения затрат:
Использование материала более низкого качества для экономии первоначальных затрат — самый дорогой путь в долгосрочной перспективе. Я видел нержавеющую сталь 304, установленную в прибрежных районах, потому что она была дешевле, чем 316; в течение двух лет точечная коррозия потребовала полной замены, включая затраты на остановку системы и трудозатраты.
Как профессиональные производители повышают эффективность:
Мы поддерживаем долгосрочные отношения со сталелитейными заводами и осуществляем оптовые закупки, обеспечивая более выгодные цены без ущерба для качества. Использование нашего материала оптимизируется с помощью программного обеспечения для раскроя, которое сводит к минимуму отходы с каждого листа.
В HULK Metal:
Мы покупаем продукцию для производства материалов в больших объемах и поддерживаем стратегический запас распространенных марок и толщин. Это позволяет нам предлагать конкурентоспособные цены без замены материалов более низкого качества. К каждой поставке прилагается заводской сертификат, поэтому покупатель точно знает, что он получил, а не только то, что заказал.
Водитель затрат 2: производственный процесс и оснастка
Правый переходник — это не простой сложенный кусок листового металла. Это требует резки, гибки, сварки и часто нескольких настроек. Метод изготовления — разрезается ли боковая направляющая лазером, плазмой или ножом; выполняются ли гибки на листогибочном прессе с ЧПУ или на ручном станке; от того, выполняется ли сварка сертифицированным сварщиком с приспособлением или вручную без приспособления, зависит точность размеров, постоянство от партии к партии и стоимость рабочей силы.
Почему существует такая стоимость:
Лазерная резка с ЧПУ позволяет получить чистые, точные края с минимальными тепловыми искажениями, но инвестиции в оборудование значительны. Ручная резка обходится дешевле в час, но обеспечивает более широкие допуски и требует более тщательной обработки после резки. Сварочные приспособления гарантируют идентичность всех переходников, но изготовление и обслуживание приспособлений увеличивает затраты, которые необходимо амортизировать в зависимости от объема производства.
Как покупатели могут оптимизировать:
Для стандартных размеров, заказанных в разумных количествах, стоимость оснастки минимальна, поскольку у производителя есть существующие приспособления. При изготовлении нестандартных размеров стоимость оснастки может быть значительной при небольших заказах. Объединение заказов для увеличения размера партии снижает стоимость инструмента на единицу.
Скрытые риски сокращения затрат:
Производитель, указывающий очень низкую цену на специальный переходник, возможно, планирует разрезать его вручную без приспособления. В результате возникают отклонения в размерах, которые затрудняют установку и могут потребовать модификации на месте. Трудозатраты на ремонт плохо изготовленного редуктора на месте намного превышают любую заводскую экономию.
Как профессиональные производители повышают эффективность:
Мы используем специальные светильники для всех стандартных конфигураций. Для индивидуальных заказов мы создаем временное приспособление, которое обеспечивает согласованность всей партии, амортизируя затраты на установку по всему заказу. Наше оборудование с ЧПУ сокращает время наладки и транспортировку материалов, снижая трудозатраты без ущерба для точности.
В HULK Metal:
Мы поддерживаем библиотеку, содержащую более 200 стандартных переходников, охватывающих все распространенные комбинации ширины и высоты. По индивидуальным заказам наша команда инженеров создает специальное приспособление, и стоимость включена в предложение, а не скрыта в приложении. Мы никогда не вырезаем переходник вручную без приспособления, независимо от размера заказа.
Фактор затрат 3: качество сварки и контроль
Сварные швы на переходнике определяют структурную целостность. Угловая боковая направляющая приварена к прямой направляющей, и если этот сварной шов будет слабым, весь редуктор может выйти из строя под нагрузкой. Но качественная сварка зависит не только от мастерства сварщика; речь идет о процедуре сварки, присадочном материале, сборке перед сваркой и проверке после сварки.
Почему существует такая стоимость:
Сертифицированные сварщики получают более высокую заработную плату, а правильная сварка требует времени. Непрерывный сварной шов с полным проваром на боковой направляющей редуктора требует надлежащей подготовки соединения, нескольких проходов для более толстого материала и времени на охлаждение между проходами. Контроль после сварки — визуальный, цветной или рентгенографический — требует дополнительных затрат труда и материалов.
Как покупатели могут оптимизировать:
Укажите стандарт проверки, соответствующий приложению. Редуктор для центра обработки данных не требует такого же контроля сварных швов, как для атомной электростанции. Но никогда не исключайте проверку полностью; базовый визуальный осмотр должен быть минимумом для каждого заказа.
Скрытые риски сокращения затрат:
Самый дешевый метод сварки — прихватка с минимальным количеством присадочного материала. Я видел переходники, скрепленные тремя или четырьмя прихватками вдоль наклонной боковой направляющей, с зазорами, заполненными краской или порошковым покрытием. Эти редукторы отлично смотрятся на поддоне, но выходят из строя под нагрузкой. Цена неисправности, включая потенциальное повреждение кабеля и простой системы, на порядки превышает стоимость правильной сварки.
Как профессиональные производители повышают эффективность:
Мы используем сварку MIG с автоматической подачей проволоки для обеспечения стабильного качества шва. Наши сварщики сертифицированы по AWS D1.1 или эквивалентным стандартам. Мы инвестируем в сварочные приспособления, которые обеспечивают правильную установку перед началом сварки, сокращая количество доработок и повышая производительность при первом проходе.
В HULK Metal:
Каждый структурный сварной шов на переходнике представляет собой непрерывный сварной шов, а не прихваточный шов. Мы проводим капиллярный контроль 10% производственных сварных швов в качестве стандартной проверки качества, а для критически важных применений возможен 100%-ный контроль. Наши сварочные процедуры документированы, а наши сварщики имеют квалификацию, соответствующую международным стандартам.
Фактор затрат 4: Процесс обработки поверхности
Выбор обработки поверхности влияет как на непосредственную стоимость, так и на долгосрочную стоимость владения. Горячее цинкование после изготовления обходится дороже, чем предварительно оцинкованный лист, но разница в сроках службы измеряется десятилетиями. Порошковое покрытие обеспечивает эстетическую гибкость, но требует более осторожного обращения и не обеспечивает никакой жертвенной защиты. Стоимость обработки поверхности зависит не только от материала покрытия; это подготовка, применение, проверка и обращение.
Почему существует такая стоимость:
При горячем цинковании весь изготовленный переходник погружается в расплавленный цинк, что включает транспортировку на объект цинкования, подготовку поверхности, ванну цинкования и проверку после цинкования. Порошковое покрытие требует предварительной химической обработки, электростатического нанесения и термического отверждения. Каждый процесс требует разного оборудования, энергии и рабочей силы.
Как покупатели могут оптимизировать:
Обработка поверхности должна соответствовать окружающей среде и требуемому сроку службы. Для внутреннего применения может быть достаточно EG или порошкового покрытия. Для промышленного применения на открытом воздухе HDG является экономически эффективным выбором в долгосрочной перспективе. Не переусердствуйте с покрытием ZAM для сухого крытого склада.
Скрытые риски сокращения затрат:
Самый распространенный способ — использовать предварительно оцинкованный лист для редуктора, который будет установлен на открытом воздухе, при этом поставщик утверждает, что он «оцинкованный». Сварные швы представляют собой голую сталь, а кромки разрезов не имеют цинковой защиты. Ржавчина появится в течение нескольких месяцев, а «экономия» испарится, когда потребуется замена редуктора.
Как профессиональные производители повышают эффективность:
Мы собираем партии цинкования, чтобы снизить затраты на транспортировку и погрузочно-разгрузочные работы на единицу продукции. У нас заключены долгосрочные контракты с сертифицированными гальваническими предприятиями, которые понимают наши требования к качеству. Наша собственная линия порошкового покрытия оптимизирована для быстрой смены цвета и высокой эффективности переноса.
В HULK Metal:
Мы предлагаем все четыре варианта обработки поверхности, а наша команда инженеров помогает покупателям выбрать тот, который подходит для их применения. Мы никогда не заменяем более дешевый процесс нанесения покрытия без одобрения покупателя. Наше цинкование всегда выполняется в соответствии с ASTM A123 или эквивалентными стандартами, и мы указываем измерения толщины покрытия в каждом отчете о проверке.
Формат затрат 5: проверка качества и тестирование
Проверка не является затратной; это инвестиции, которые предотвращают цену неудачи. Но уровень контроля — от базовых визуальных проверок до полноразмерного контроля, измерения толщины покрытия и нагрузочных испытаний — увеличивает цену за единицу продукции. Вопрос не в том, проводить ли проверку, а в том, какой объем проверки подходит для данного приложения.
Почему существует такая стоимость:
Для контроля размеров требуется калиброванное измерительное оборудование и обученные инспекторы. Для измерения толщины покрытия требуются магнитные датчики и документация. Для нагрузочных испытаний требуется испытательная рама, калиброванные гири или гидравлическое оборудование, а также разрушение испытуемого образца. Каждый уровень проверки увеличивает затраты на рабочую силу, оборудование и документацию.
Как покупатели могут оптимизировать:
Укажите уровень проверки, соответствующий требованиям к качеству проекта. Для некритических применений может быть достаточно стандартной проверки размеров и визуального осмотра. Для критически важной инфраструктуры укажите подробный план проверки с указанием количества выборок и требований к документации. Стоимость проверки всегда меньше стоимости неисправности.
Скрытые риски сокращения затрат:
Отказ от проверки или сокращение ее объема с целью экономии на цене за единицу продукции полностью перекладывает риск на покупателя. Редуктор, размеры которого не проверены, может не подойти. Переходник, покрытие которого не проверено, может преждевременно заржаветь. Стоимость обнаружения этих проблем на месте намного выше, чем стоимость заводской проверки.
Как профессиональные производители повышают эффективность:
Мы интегрируем проверку в производственный процесс, а не рассматриваем ее как отдельный этап. Проверки в процессе на критических этапах — после резки, после гибки, после сварки, после нанесения покрытия — выявляют проблемы на ранней стадии, когда их устранение обходится недорого. Это снижает необходимость в тщательном окончательном контроле и повышает общее качество.
В HULK Metal:
Наша стандартная проверка включает проверку размеров, визуальную проверку сварных швов и измерение толщины покрытия. Мы предоставляем отчет о проверке каждой поставки. Для критически важных применений мы предлагаем дополнительные услуги по проверке, включая цветопроницаемость, нагрузочные испытания и координацию проверок сторонней организацией.
Формат затрат 6: логистика и упаковка
Редуктор представляет собой сложную для транспортировки форму. Он не штабелируется эффективно, а наклонная боковая направляющая создает выступ, уязвимый для ударов. Стоимость доставки — это не просто стоимость перевозки; это упаковка, использование контейнера, риск повреждения и стоимость замены в случае повреждения.
Почему существует такая стоимость:
Редукторы занимают больше объема, чем можно предположить по их весу. Контейнер, загруженный переходниками, может развалиться на кубики до того, как он взвесится, а это означает, что покупатель платит за неиспользованную грузоподъемность. Правильная упаковка — индивидуальная упаковка, защита краев, деревянные ящики — увеличивает затраты на материалы и рабочую силу. Поврежденные товары, требующие замены, увеличивают стоимость повторного изготовления и ускоренной доставки.
Как покупатели могут оптимизировать:
Планируйте заказы так, чтобы максимально эффективно использовать контейнер. Комбинируйте переходы с прямыми секциями и другие фитинги в одном контейнере. Укажите упаковку, подходящую для способа доставки; для внутренних грузовых перевозок не требуется тот же ящик, что и для морских грузовых контейнеров.
Скрытые риски сокращения затрат:
Минимальная упаковка экономит деньги на материалах и транспортировке, но значительно увеличивает риск повреждения. Я видел переходники, поставляемые отдельно в контейнере только с эластичной пленкой, и угловые концы были погнуты во время транспортировки. Покупатель сэкономил несколько долларов на упаковке и потратил сотни на замену и задержку.
Как профессиональные производители повышают эффективность:
Мы разрабатываем упаковку таким образом, чтобы максимально эффективно использовать контейнер и одновременно защитить продукт. Мы используем стратегии размещения, где это возможно, и разрабатываем индивидуальные поддоны и ящики для каждого заказа. Наша команда логистики определяет наиболее эффективные маршруты доставки и консолидирует поставки, чтобы снизить стоимость перевозки единицы товара.
На HULK Metal:
Мы рассматриваем упаковку как часть продукта, а не второстепенную мысль. Каждый переходник индивидуально обернут защитной кромкой и закреплен таким образом, чтобы предотвратить перемещение во время транспортировки. Мы фотографируем каждую посылку перед погрузкой и передаем изображения покупателю. Наша упаковка предназначена для доставки в том же состоянии, в котором она была отправлена с завода.
Формат затрат 7: инженерная поддержка и документация
Затраты на инженерную поддержку невидимы в цене за единицу, но вполне реальны. Когда покупателю нужна помощь в выборе правильного переходника, просмотре чертежа компоновки или решении проблемы совместимости, для этой поддержки требуются опытные инженеры. Стоимость этой поддержки включена в накладные расходы поставщика и значительно различается у разных производителей.
Почему существует такая стоимость:
Опытные инженеры получают зарплату, которую необходимо возмещать за счет бизнеса. Время, потраченное на просмотр чертежей, ответы на технические вопросы и подготовку документации, — это время, не потраченное на другие действия. Некоторые поставщики минимизируют эти затраты, предоставляя минимальную техническую поддержку, оставляя покупателю возможность самостоятельно во всем разобраться.
Как покупатели могут оптимизировать свою рекламу: заранее предоставьте четкую и полную информацию. Хорошо подготовленный запрос предложений с компоновочными чертежами, спецификациями кабелей и экологическими спецификациями сокращает необходимое время на проектирование и ускоряет составление цен. Для стандартных применений используйте детали из каталога, а не индивидуальные конструкции.
Скрытые риски сокращения затрат:
Выбор поставщика без технической поддержки означает, что покупатель несет полную ответственность за обеспечение надлежащего качества продукта. Если переходник не подходит или не работает так, как ожидалось, поставщик укажет на спецификации, предоставленные покупателем, и покупатель не сможет обратиться за помощью.
Как профессиональные производители повышают эффективность:
Мы инвестируем в инженерные возможности, которые обслуживают всех клиентов. Наши инженеры обучены выявлять потенциальные проблемы на ранней стадии и предлагать решения до начала производства. Это снижает затраты на доработку, возвраты и недовольство клиентов.
В HULK Metal:
Мы предоставляем техническую экспертизу как стандартную часть наших услуг, а не как дополнительную услугу. Наша команда проверяет каждый заказ на предмет совместимости и пригодности для применения. Мы предоставляем технические рекомендации, основанные на 20-летнем опыте, помогая покупателям избежать дорогостоящих ошибок. Эта поддержка включена в стоимость, а не добавляется отдельной строкой.
Формат затрат 8: количество заказов и эффективность производства
Заказанное количество существенно влияет на стоимость единицы продукции. Один специальный переходник требует той же настройки, программирования и проверки, что и первая единица в партии из 100 штук. Стоимость установки амортизируется по всему заказу, поэтому большие количества значительно снижают стоимость единицы.
Почему существует такая стоимость:
Время наладки — программирование станка с ЧПУ, настройка сварочного приспособления, подготовка контрольной документации — фиксировано независимо от количества. Небольшие заказы несут непропорционально большую долю этих накладных расходов. Закупка материалов также более эффективна по объему; покупка одного листа стали обходится дороже за килограмм, чем покупка целого рулона.
Как покупатели могут оптимизировать:
Объедините заказы. Вместо того, чтобы заказывать редукторы по мере необходимости для каждого этапа проекта, разместите один заказ на весь проект. Это значительно снижает себестоимость единицы продукции и обеспечивает стабильное качество всех партий. Рассмотрите возможность объединения заказов на различные фитинги — переходники, колена, тройники — для увеличения объема.
Скрытые риски сокращения затрат:
Разделение заказа между несколькими поставщиками с целью получения самой низкой цены на каждый товар создает проблемы совместимости. Переходники от Поставщика А могут не соответствовать прямым участкам от Поставщика Б. Экономия на цене за единицу теряется из-за стоимости модификаций на месте.
Как профессиональные производители повышают эффективность:
Мы используем программное обеспечение для планирования производства, которое группирует схожие изделия и оптимизирует использование оборудования. Мы поддерживаем резервный запас обычных материалов, чтобы сократить время выполнения закупок. Наши производственные линии разработаны с учетом гибкости, что позволяет нам эффективно переключаться между продуктами.
В HULK Metal:
Мы предлагаем оптовые скидки, которые отражают фактическую экономию производственных затрат, а не произвольное снижение цен. Наш минимальный объем заказа является разумным, и мы работаем с покупателями, чтобы консолидировать заказы для максимальной эффективности. Мы можем производить большие объемы в короткие сроки благодаря нашим инвестициям в производственные мощности и материальные запасы.
Сводка общей стоимости закупок
Драйвер затрат | Что влияет на стоимость | Предложения покупателя по оптимизации | Как HULK Metal создает ценность |
Сорт и толщина сырья | Марка стали, толщина, цены на мировом рынке | Сопоставьте материал с реальной средой; никогда не занижайте толщину | Прямые закупки на заводе, стратегические запасы, сертификаты на материалы при каждом заказе |
Производственный процесс и оснастка | Метод резки, гибочное оборудование, требования к приспособлениям | Объедините заказы, чтобы снизить стоимость инструмента на единицу продукции; по возможности используйте стандартные размеры | Более 200 стандартных приспособлений, производство на станках с ЧПУ, специальные приспособления по индивидуальным заказам |
Качество и проверка сварки | Навыки сварщика, присадочный материал, метод контроля | Укажите уровень проверки, соответствующий приложению; никогда не исключайте элементарный визуальный осмотр | Аттестованные сварщики, непрерывные сварные швы, дефектоскопия в стандартной комплектации |
Процесс обработки поверхности | Тип покрытия, подготовка, способ нанесения | Обработка должна соответствовать окружающей среде и требуемому сроку службы; избегайте чрезмерных спецификаций | Все четыре варианта обработки, инженерное руководство, цинкование в соответствии с требованиями ASTM |
Проверка и тестирование качества | Уровень проверки, частота выборки, документация | Укажите план проверки, соответствующий требованиям проекта; подумайте о цене отказа | Внутренний контроль, стандартные отчеты о проверке, доступны дополнительные испытания |
Логистика и упаковка | Дизайн упаковки, использование контейнера, способ доставки | Планируйте заказы для повышения эффективности контейнеров; укажите упаковку, соответствующую способу доставки | Индивидуальный дизайн упаковки, индивидуальная упаковка, фотографии перед отправкой |
Техническая поддержка и документация | Время инженера, проверка чертежей, подготовка документации | Предоставьте четкую и полную информацию о запросе цен; используйте детали из каталога для стандартных применений | Техническая проверка включена в стандартную комплектацию, технические рекомендации, основанные на опыте |
Количество заказов и эффективность производства | Размер партии, время настройки, эффективность закупок материалов | Объедините заказы для всего проекта; комбинируйте разные фитинги в одном заказе | Скидки за количество, отражающие фактические затраты, гибкие производственные мощности, короткие сроки поставки |
Как оценить правильного поставщика переходников с точки зрения опытного менеджера по закупкам
Выбор правильного поставщика направлен на снижение долгосрочных рисков проекта, а не на поиск самого низкого предложения. Опытные покупатели оценивают производственные возможности, стабильность качества, техническую поддержку, надежность доставки и эффективность связи, прежде чем принимать решения о покупке. Правильный поставщик предотвращает проблемы; их создает не тот.
Может ли поставщик обеспечить стабильное качество?
Один образец, который пройдет проверку, — это легко. Любой завод может произвести одну хорошую деталь, если знает, что она будет проверена. Реальный вопрос заключается в том, идентичен ли тысячный редуктор в производственном цикле первому. Я проверял фабрики, где помещение для образцов было в первозданном виде, а производственный цех рассказывал другую историю. Последовательность — это то, что отличает надежного поставщика от авантюриста.
Почему согласованность важнее, чем качественная выборка:
Прочность кабельной лестницы зависит от ее самого слабого крепления. Если один переходник из пятидесяти имеет более тонкую боковую направляющую или более слабый сварной шов, именно он выйдет из строя. Стоимость замены одного вышедшего из строя редуктора, включая отключение системы, отсоединение кабеля и повторную установку, может превысить стоимость всего заказа. Стабильное качество означает, что каждый переходник каждый раз соответствует одному и тому же стандарту.
Как проверить реальное качество:
Не полагайтесь только на сертификаты. Во время заводского аудита пройдитесь по производственному цеху и посмотрите на детали, которые производятся прямо сейчас, а не на образцы, подготовленные к вашему визиту. Проверьте, используются ли на заводе приспособления «годен/не годен» на каждом рабочем месте. Попросите показать отклоненные детали и записи корректирующих действий. Фабрика, которая не может показать вам свои неудачи, скрывает их. Запросите отчеты о проверке размеров последних трех производственных партий, а не только той, которая сопровождала ваш образец.
Как HULK Metal поддерживает стабильное качество продукции:
Мы используем специальные приспособления для каждой стандартной конфигурации редуктора. Каждое приспособление калибруется ежемесячно, а записи калибровки доступны для просмотра. Наш производственный контроль включает в себя проверку размеров после резки, гибки и сварки. Любая деталь, вышедшая из строя на любом этапе, снимается с линии и анализируется на предмет первопричины. Это предотвращает попадание дефектов на следующую операцию. Мы поддерживаем систему данных о качестве, которая отслеживает уровень дефектов по продуктам, операторам и сменам, что позволяет нам выявлять тенденции и устранять проблемы до того, как они затронут клиентов.
Понимает ли поставщик требования вашего проекта?
Многие поставщики просто изготавливают по чертежам. Если рисунок правильный, то и деталь правильная. Если в чертеже есть проблема, проблема есть и в детали, и поставщик не несет ответственности. Профессиональный производитель делает больше, чем просто следует инструкциям; они просматривают инструкции на предмет потенциальных проблем и сообщают о проблемах до начала производства.
Почему инженерная поддержка снижает риски проекта:
Я видел чертежи, на которых указана ширина переходника, не соответствующая подключенной лестнице. Поставщик изготовил переходник точно по чертежу, и он прибыл на место в неподходящем состоянии. Профессиональный поставщик заметил бы несоответствие во время проверки чертежей и задал бы вопрос перед резкой стали. Техническая поддержка заключается не в том, чтобы поставщик угадал проектировщика; речь идет об обнаружении мелких ошибок, которые все упускают из виду, пока детали не прибудут на место.
Что спрашивать во время технических обсуждений:
Представьте поставщику макетный чертеж и попросите его выявить потенциальные проблемы. Поставщик, обладающий реальными инженерными возможностями, спросит о схеме прокладки кабелей, расстоянии от опор, условиях окружающей среды и деталях подключения. Поставщик, не имеющий технических возможностей, просто назовет цену и дату поставки. Спросите их рекомендации по материалу, отделке и конфигурации. Если у них нет рекомендаций, у них нет инженерной глубины.
Как HULK Metal помогает клиентам до начала производства:
Наша команда инженеров проверяет каждый заказ перед его запуском в производство. Мы проверяем совместимость ширины и высоты с подключенными компонентами, проверяем длину перехода на соответствие типичным требованиям к изгибу кабеля и подтверждаем, что обработка поверхности подходит для указанной среды. Если мы выявляем потенциальную проблему, мы немедленно связываемся с покупателем с рекомендацией и предлагаемым решением. За прошедшие годы этот процесс проверки позволил предотвратить сотни дорогостоящих ошибок.
Может ли поставщик сдать вовремя?
Задержки доставки распространяются на весь проект. Отсутствующий переходник может задержать всю установку кабельного лотка, что задерживает протягивание кабеля, задержку его подключения и ввод в эксплуатацию. Стоимость задержки измеряется простой рабочей силой, продленной арендой оборудования и штрафными санкциями. Надежность доставки зависит не только от скорости производства поставщика; речь идет обо всей их системе планирования и исполнения.
Предупреждающие знаки, указывающие на:
Поставщик, который обещает сроки поставки, не спрашивая об объеме или сложности заказа, угадывает. Поставщик, который не может предоставить график производства с указанием этапов, не занимается планированием. Поставщик, который всегда опаздывает с поставками, но каждый раз находит уважительное оправдание, имеет системную проблему, а не разовую проблему. Попросите статистику своевременных поставок за последние шесть месяцев. Если поставщик не может их предоставить, он не оценивает эффективность доставки.
Вопросы:
"Каков ваш текущий производственный портфель? Когда мой заказ поступит в производство? Каковы ваши запасы сырья для нужной мне марки стали и толщины? Как вы разрешаете производственные конфликты, когда несколько заказов должны быть выполнены одновременно?"
Как HULK Metal повышает надежность доставки:
Мы используем программное обеспечение для планирования производства, которое распределяет каждый заказ по доступным мощностям. Запасы сырья управляются с минимальным уровнем запасов для обычных марок и толщин, что позволяет нам начать производство, не дожидаясь поставки стали. Наша производственная команда проводит ежедневные встречи для проверки хода выполнения графика, и любое отклонение вызывает немедленные корректирующие действия. Мы сообщаем об обновлениях расписания заранее, а не после наступления даты поставки.
Могут ли продукты быть установлены без проблем?
Совместимость является наиболее игнорируемым критерием оценки, поскольку она предполагается. Покупатели предполагают, что переходник шириной 600 мм подойдет к лестнице шириной 600 мм. Но для разных производителей «600 мм» означает разные вещи — внутреннюю ширину, внешнюю ширину или номинальную ширину. Расположение отверстий соединительной пластины может варьироваться в зависимости от производителя. Профиль боковых направляющих может отличаться. В результате получается редуктор, который технически соответствует спецификации, но не подходит для системы.
Почему проблемы с установкой часто обходятся дороже, чем производственные дефекты:
Дефектная деталь выявляется перед установкой и отбраковывается. Неподходящая совместимая деталь обнаруживается при монтаже, когда бригада находится на месте, арендован кран и плотный график. Установщик попытается заставить его работать — шлифовать, сверлить, затягивать болты — и в результате соединение будет нарушено, что впоследствии вызовет проблемы. Трудозатраты на модификацию в полевых условиях, плюс стоимость ремонта покрытия, плюс задержка часто превышают стоимость самой детали.
Как проверить совместимость перед заказом:
Предоставьте поставщику образец соединителя или подробный чертеж схемы расположения отверстий соединительной пластины. Укажите, измеряется ли ширина как внутренний или внешний размер. Если редуктор подключается к существующей системе, предоставьте измерения на месте, а не полагайтесь на оригинальные чертежи. Перед отправкой запросите отчет о проверке посадки или фотографии переходника, собранного с фактической муфтой.
Как HULK Metal минимизирует риски при установке:
Мы поддерживаем справочную библиотеку моделей соединителей от крупнейших мировых производителей. Если заказ предполагает подключение к существующей системе, мы запрашиваем образец соединителя или подробные измерения и проверяем соответствие перед производством. Каждый переходник проверяется по размерам с помощью годного/негодного приспособления, соответствующего указанной муфте. Мы предоставляем установочные чертежи, показывающие правильную ориентацию и метод подключения.
Есть ли у поставщика стабильная цепочка поставок?
Завод настолько надежен, насколько надежна его цепочка поставок. Лучшее производственное предприятие в мире не сможет производить горячеоцинкованный переходник, если завод цинкования остановлен или если поставщик стали не сможет осуществить поставку. Многие заводы передают субподрядчикам важнейшие процессы — цинкование, порошковое покрытие, лазерную резку. Качество и надежность этих субподрядчиков напрямую влияют на качество и надежность конечного продукта.
Почему стабильность цепочки поставок влияет на доставку и качество:
Завод, который каждый месяц отправляет цинкование самому дешевому участнику, не контролирует качество покрытия. Завод, который покупает сталь у того, кто имеет самую низкую спотовую цену, не может гарантировать стабильные свойства материала. Каждое изменение в цепочке поставок приводит к вариациям, а вариации — враг качества.
Что проверить:
Спросите поставщика, какие процессы выполняются собственными силами, а какие передаются на аутсорсинг. В случае аутсорсинговых процессов спросите о квалификации и мониторинге субподрядчиков. Как долго поставщик работает на своем нынешнем предприятии по гальванизации? Как они проверяют качество поступающей стали? Поставщик со стабильной и долгосрочной цепочкой поставок может легко предоставить эту информацию.
Как HULK Metal объединяет несколько производственных ресурсов:
Мы выполняем резку, гибку, сварку и сборку собственными силами, что дает нам прямой контроль над критически важными производственными процессами. Наша гальванизация выполняется сертифицированным предприятием, с которым мы работаем более десяти лет; они понимают наши требования к качеству и обеспечивают стабильные результаты. Мы поставляем сталь от небольшого количества одобренных заводов с долгосрочными соглашениями на поставку, что обеспечивает стабильные свойства материала и надежную доставку.
Насколько отзывчив поставщик во время общения?
То, как поставщик общается во время процесса предложения и заказа, является надежным предсказателем того, как он будет общаться в случае возникновения проблем. Поставщику, которому требуется неделя, чтобы ответить на технический вопрос, потребуется неделя, чтобы ответить на жалобу по качеству. Поставщик, который отправляет неполные или неточные предложения, отправит неполные или неточные поставки.
Ранние предупреждающие знаки:
Медленные ответы на простые вопросы. Цитаты, лишенные подробностей или содержащие очевидные ошибки. Нежелание предоставлять техническую информацию или документацию. Торговые представители, которые не могут ответить на технические вопросы, не посоветовавшись с кем-то еще. Это не мелкие неприятности; они являются индикаторами того, как работает компания.
Вопросы:
"Кто будет моим основным контактным лицом во время производства? Как я буду получать производственные обновления? Каков ваш процесс рассмотрения жалоб на качество или недостающего элемента? Могу ли я напрямую поговорить с вашей командой инженеров?"
Почему общение влияет на успех проекта:
Проект — это динамическая среда. Меняются спецификации, графики, возникают проблемы. Поставщик, который быстро и четко общается, помогает команде проекта адаптироваться. Медленный или не реагирующий поставщик создает неопределенность, которая распространяется на весь проект.
Как HULK Metal общается с клиентами:
Для каждого заказа мы назначаем отдельного координатора проекта. Этот человек является единым контактным лицом для всей коммуникации, от предложения до доставки. Мы предоставляем еженедельную информацию о производстве для крупных заказов, включая фотографии незавершенного производства. На технические вопросы отвечают в течение 24 часов, обычно в тот же день. В случае возникновения проблемы мы немедленно сообщаем клиенту вместе с предлагаемым нами решением.
Продолжает ли поставщик поддерживать вас после доставки?
Многие поставщики исчезают, как только контейнер покидает завод. Товар доставлен, счет оплачен, и отношения прекращаются. Но что произойдет, если монтажная бригада обнаружит недостающую деталь, или при разгрузке повредится редуктор, или при монтаже возникнет технический вопрос? Реакция поставщика на проблемы после поставки показывает его истинную приверженность удовлетворению потребностей клиентов.
Почему послепродажная поддержка снижает риски при закупках:
Независимо от того, насколько хорош заводской контроль качества, после доставки могут возникнуть проблемы. Во время разгрузки ящик может урониться. Часть может быть потеряна на месте. Установщику могут потребоваться разъяснения относительно ориентации установки. Поставщик, обеспечивающий оперативную послепродажную поддержку, превращает эти проблемы в незначительные неудобства, а не в задержки проекта.
Что необходимо подтвердить перед размещением заказов:
Спросите о политике поставщика в отношении недостающих товаров, повреждений при транспортировке и претензий по гарантии. Каков процесс сообщения о проблеме? Как быстро будут доставлены запасные части? Кто платит за доставку? Четкая, документированная политика послепродажного обслуживания является признаком профессионального поставщика.
Как HULK Metal обеспечивает поддержку после поставки:
Мы предоставляем специального представителя послепродажного обслуживания, с которым можно связаться по телефону и электронной почте. Отсутствующие товары проверяются по нашим фотографиям и упаковочному листу, а замена доставляется немедленно за наш счет, если ошибка произошла по нашей вине. Претензии о повреждении при транспортировке обрабатываются оперативно, при этом запасные части производятся и отправляются в стандартные сроки или быстрее. Мы связываемся с каждым покупателем после доставки, чтобы убедиться, что заказ прибыл в целости и сохранности.
Контрольный список оценки поставщика
Область оценки | Вопросы, которые следует задать покупателям | Почему это важно | Как проверить |
Производственные возможности | Какое оборудование используется для резки, гибки и сварки? Используете ли вы специальные светильники? | Оборудование и приспособления определяют точность и постоянство размеров | Аудит завода, перечень оборудования, фотографии производственного цеха |
Управление качеством | Какие проверки проводятся во время производства? Могу ли я просмотреть записи об отклонениях и корректирующие действия? | Процессный контроль предотвращает попадание дефектов к заказчику | Запросите протоколы проверки последних трех партий, просмотрите данные об отклонении |
Техническая поддержка | Может ли ваша команда инженеров просмотреть мой макет и выявить потенциальные проблемы? | Предварительная проверка выявляет ошибки до того, как они перерастут в проблемы на местах | Представьте образец макета, оцените качество задаваемых технических вопросов |
Надежность доставки | Какое у вас сейчас задание? Как вы планируете производство? Каков ваш показатель своевременной доставки? | Поздняя доставка приводит к задержкам проекта и перерасходу средств | Запросите статистику поставок, запросите производственный график с контрольными точками |
Совместимость продукта | Как убедиться, что переходник подходит к подключенной лестнице? Проверяете ли вы пригодность муфты перед отправкой? | Несовместимость приводит к переработке полей и нарушению соединений | Предоставьте образец соединителя, запросите документацию по проверке посадки |
Стабильность цепочки поставок | Какие процессы передаются на аутсорсинг? Как долго вы работаете с нынешними субподрядчиками? | Нестабильность цепочки поставок приводит к изменению качества и задержкам доставки | Проверить отношения с субподрядчиками, запросить договоры на поставку материалов |
Отзывчивость связи | Кто мой основной контакт? Как часто я буду получать обновления? Как быстро вы отвечаете на технические вопросы? | Плохое общение приводит к недопониманию и задержке решения проблем. | Проверьте время ответа на этапе предложения, запросите протокол связи |
Послепродажная поддержка | Какова ваша политика в отношении недостающих товаров, повреждений при доставке и претензий по гарантии? Как быстро доставляются замены? | Проблемы после доставки могут привести к задержке установки, если их не устранить быстро | Изучите письменную политику послепродажного обслуживания, проверьте рекомендации на предмет опыта после поставки |
Часто задаваемые вопросы о правых переходниках в системах кабельных лестниц
Этот FAQ отвечает на вопросы, которые инженеры по закупкам, дистрибьюторы, EPC-подрядчики и OEM-покупатели чаще всего задают перед покупкой правых редукторов, помогая снизить неопределенность во время оценки поставщиков, предложения, производства и реализации проекта.
Выбор продукта
В1. Что делает правый переходник в системе кабельной лестницы?
Правый переходник переводит кабельную лестницу с более широкой ширины на более узкую, при этом сужение происходит с правой стороны от центральной линии лестницы, если смотреть в направлении прохождения кабеля. Он используется там, где основная магистральная линия должна питать меньшую ветвь, например, когда лестница шириной 600 мм, приближающаяся к шкафу распределительного устройства, должна уменьшиться до 400 мм, чтобы соответствовать входу оборудования.
Редуктор сохраняет ту же высоту боковых направляющих и структурную целостность, что и прилегающие прямые секции, обеспечивая непрерывную поддержку кабелей на протяжении всего перехода без резких изгибов, защемлений или неподдерживаемых пролетов. В отличие от простого стыкового соединения, при котором кабели свисают или сильно сгибаются, правильно спроектированный переходник обеспечивает плавное и постепенное изменение ширины, что защищает изоляцию кабеля во время протягивания и на протяжении всего срока службы системы.
В2. Как выбрать между правым переходником 45° и 90°?
Выбор между правым переходником с углом 45° и 90° зависит от доступного места для установки, требований к изгибу кабеля и компоновки системы. Переходник на 90° обеспечивает более быстрый переход ширины на более короткое расстояние, что может быть полезно в ограниченном пространстве или там, где опорная конструкция ограничивает имеющуюся длину. Однако более крутой угол создает более острый изгиб кабелей, который может превышать минимальный радиус изгиба для мощных силовых кабелей или чувствительных оптоволоконных кабелей.
Редуктор с углом 45° обеспечивает более плавный переход на большее расстояние, уменьшая нагрузку на кабель и натяжение. Это предпочтительный выбор для высоковольтных кабелей, оптоволокна и приложений, где защита кабеля является приоритетом. Компромисс заключается в том, что переходник с углом поворота 45° требует больше линейного пространства и может потребовать дополнительных точек опоры. Я рекомендую начать со спецификации минимального радиуса изгиба, указанной производителем кабеля, и двигаться назад, чтобы определить, какой угол перехода является приемлемым. Если позволяет пространство, более пологий угол всегда является более безопасным выбором для долгосрочной целостности кабеля.
В3. Как выбрать правильный радиус изгиба?
Радиус изгиба правого переходника обычно не указывается напрямую; вместо этого он определяется длиной перехода и разницей ширины. Эффективный радиус изгиба, который испытывают кабели при движении по конической боковой направляющей, должен быть равен или превышать минимальный радиус изгиба, указанный производителем кабеля. Для силовых кабелей минимальный радиус изгиба обычно в 8–12 раз превышает диаметр кабеля.
Для оптоволоконных кабелей диаметр может быть в 15–20 раз больше. Для одножильных кабелей большого диаметра она может быть еще выше. Чтобы выбрать правильный переходник, рассчитайте угол перехода, исходя из разницы ширины и длины перехода. Если полученный путь кабеля окажется слишком узким, запросите у поставщика более длинную длину перехода. Это не функция оптимизации затрат; это требование для защиты кабелей от повреждения изоляции, повышенного натяжения и преждевременного выхода из строя. Я видел проекты, в которых короткий переходник экономил несколько долларов на фитинге, но приводил к повреждению кабеля, что требовало полного повторного протягивания стоимостью в десятки тысяч.
Q4. Как выбрать правильную ширину и высоту боковых направляющих?
Входящая ширина должна соответствовать более широкой секции лестницы, а выходная ширина должна соответствовать более узкой лестнице или входу для оборудования. Высота боковых перил должна быть идентична высоте прилегающих прямых секций лестницы с обоих концов. Распространенной ошибкой является указание только двух значений ширины и полное игнорирование высоты. Если высота будет другой, соединительные пластины не сядут должным образом, и соединение будет нарушено.
При выборе ширины учитывайте не только текущее заполнение кабеля, но и будущее расширение. Я рекомендую выбирать лестницу так, чтобы заполнение в точке перехода составляло не более 70 %, чтобы обеспечить рассеивание тепла и возможность добавления кабелей в будущем. Высота бокового рельса определяется требованиями к структурной нагрузке и глубиной кабельного пучка; более высокие боковые направляющие обеспечивают большую грузоподъемность и лучшее удержание кабеля, но они также увеличивают вес и стоимость. Сопоставьте высоту со спецификациями прямой лестницы и уточните у поставщика, является ли измеренная высота внутренним или внешним размером.
Материалы и обработка поверхности
Q5. Какой материал лучше всего подходит для моего проекта?
Выбор лучшего материала зависит от окружающей среды, требований к нагрузке и бюджета. Углеродистая сталь — наиболее экономичный выбор для установки внутри, в сухом месте или на открытом воздухе. Он обладает высокой прочностью и отличной грузоподъемностью, а при необходимости его легко модифицировать на месте. Нержавеющая сталь 304 подходит для пищевой, фармацевтической и чистой помещений, где требуются гигиена и устойчивость к коррозии.
Нержавеющую сталь 316 необходимо использовать в прибрежных и морских средах, где воздействие хлоридов вызывает точечную коррозию в 304. Алюминиевый сплав идеально подходит для центров обработки данных, легких конструкций и применений, где требуются немагнитные свойства. Он примерно на 65% легче стали, что снижает трудоемкость монтажа и структурную нагрузку на опоры. Самая распространенная ошибка, которую я вижу, — это выбор нержавеющей стали 304 для прибрежных проектов, чтобы сэкономить деньги по сравнению с 316; экономия исчезает, когда систему необходимо заменить в течение нескольких лет. Сопоставьте материал с фактическим воздействием на окружающую среду, а не с идеальным сценарием.
Q6. Какую отделку поверхности выбрать?
Поверхность следует выбирать с учетом окружающей среды и требуемого срока службы. Электрогальванизация обеспечивает тонкий однородный слой цинка, подходящий только для сухих помещений внутри помещений. Это наиболее экономичный вариант, но он не обеспечивает защиты кромок обреза или сварных швов. Горячее цинкование после изготовления является стандартом для промышленного применения на открытом воздухе, обеспечивая 25–75 лет защиты с полным покрытием, включая края и внутренние углы.
Покрытие ZAM обеспечивает в 3–5 раз лучшую коррозионную стойкость, чем стандартное цинкование, с отличными свойствами самовосстановления на кромках реза; рекомендуется для агрессивных прибрежных и химических сред. Порошковое покрытие обеспечивает декоративную отделку в широкой цветовой гамме, подходящую для архитектурного применения и внутренних помещений, где внешний вид имеет значение. Для воздействия на открытом воздухе HDG является наиболее экономически эффективным выбором в долгосрочной перспективе. Для прибрежных зон рекомендуется использовать нержавеющую сталь ZAM или 316. Ключевым моментом является обеспечение того, чтобы покрытие наносилось после изготовления, а не до него, чтобы сварные швы и обрезанные кромки были полностью защищены.
Q7. Можете ли вы изготовить нестандартные размеры или специальные конфигурации?
Да, мы производим переходники по индивидуальному заказу, соответствующие любой ширине, высоте, длине перехода или спецификации материала. Мы работаем по чертежам, эскизам или замерам заказчиков. Наша команда инженеров проверяет каждый индивидуальный заказ на технологичность и совместимость перед началом производства. Для OEM-покупателей мы можем разработать продукты, соответствующие существующим системам, включая конкретные схемы расположения отверстий, профили боковых направляющих и требования к покрытию. Мы можем предоставить образцы для утверждения перед массовым производством, и образец будет изготовлен с использованием тех же инструментов и процессов, что и производственный цикл, что обеспечивает единообразие. Индивидуальные заказы — наш основной бизнес; мы не ограничены размерами каталога.
Производство и качество
Q8. Как вы обеспечиваете качество продукции?
Качество контролируется посредством систематического контроля на каждом этапе производства, а не посредством единой окончательной проверки. Входящее сырье проверяется на предмет толщины, сорта и состояния поверхности на соответствие сертификатам завода. После раскроя размеры проверяются по производственному чертежу. После гибки углы и размеры проверяют на контрольном приспособлении. После сварки каждый сварной шов конструкции подвергается визуальному осмотру, а также проводится дефектоскопия на образцах.
После обработки поверхности измеряются и регистрируются толщина и укрывистость покрытия. Перед отправкой готовый переходник проверяется по номеру детали, размерам, внешнему виду, маркировке и упаковке. Каждая партия отслеживается по исходному номеру плавки материала и дате производства. Этот многоэтапный подход выявляет дефекты на ранней стадии, когда их устранение обходится недорого, вместо того, чтобы позволить им добраться до клиента.
Q9. Можете ли вы предоставить отчеты о проверках и сертификаты на материалы?
Да, мы предоставляем полный пакет документации к каждой поставке. Сюда входят заводские сертификаты на сырье, отчеты о проверке размеров, замеры толщины покрытия и записи визуального контроля. Для критически важных применений мы также можем предоставить отчеты о пенетрантных испытаниях, данные испытаний под нагрузкой и сертификаты сторонних проверок. Вся документация предоставляется на английском языке и может быть отформатирована в соответствии с конкретными требованиями проекта. Мы сохраняем цифровые копии всех записей проверок для возможности отслеживания, поэтому, если вопрос возникнет спустя годы после поставки, мы сможем получить исходные производственные данные.
Q10. Совместимы ли ваши правые переходники с другими системами кабельных лестниц?
Совместимость с существующими системами — одна из наиболее распространенных проблем, которые мы решаем. Мы можем изготовить переходники, соответствующие размерам, расположению отверстий и профилям боковых направляющих систем других производителей. Ключевым моментом является предоставление нам точной информации: образца муфты, подробного чертежа или полевых измерений ширины, высоты существующей лестницы, диаметра отверстия, расстояния между отверстиями и расстояния от края рельса до центра отверстия.
Мы поддерживаем справочную библиотеку распространенных шаблонов соединителей от крупнейших мировых производителей, что помогает нам быстро достичь совместимости. Однако я всегда рекомендую предоставлять образец соединителя или результаты измерений на месте, а не полагаться на размеры из каталога, поскольку производственные допуски и напряжения при установке могут привести к тому, что фактические размеры будут отличаться от опубликованных спецификаций.
Заказ
Q11. Какую информацию я должен предоставить, чтобы получить точное предложение?
Чтобы получить точное предложение, укажите следующее: размеры ширины (W1 и W2), высоту боковой направляющей, длину перехода или предпочтительный угол, марку материала, обработку поверхности, необходимое количество и любые требования, специфичные для проекта, такие как стандарты документации или уровни проверки. Если переходник подключается к существующей системе, предоставьте размеры муфты или образец. Также будет полезен макет, показывающий положение редуктора в системе. Чем полнее информация, тем точнее предложение и тем меньше вероятность возникновения недоразумений в процессе производства.
Q12. Какова ваша минимальная сумма заказа?
Наш минимальный объем заказа является гибким и зависит от типа продукта. Для стандартных переходников по каталогу мы можем разместить небольшие количества. Для нестандартных переходников стоимость установки — программирование, подготовка приспособления и планирование проверки — амортизируется по всему заказу, поэтому большие количества снижают стоимость единицы. Мы работаем с покупателями, чтобы найти наиболее эффективный объем заказа для их нужд, и мы можем комбинировать различные размеры и конфигурации в одном заказе, чтобы удовлетворить требования к объему без чрезмерного заказа какого-либо отдельного товара.
Q13. Как я могу получить лучшую цену?
Самые эффективные способы снижения цены за единицу — это заказывать большие количества, использовать стандартные размеры каталога, а не специальные размеры, а также объединять заказы на несколько продуктов в один заказ на покупку. Объем снижает стоимость установки на единицу продукции и повышает эффективность закупок материалов. Стандартные размеры исключают затраты на оснастку и проектирование. Консолидированные заказы сокращают затраты на логистику и документацию. Однако не идите на компромисс в отношении марки материала или характеристик покрытия ради экономии денег; более дешевый редуктор, который выходит из строя преждевременно, стоит гораздо больше, чем первоначальная экономия. Цель состоит в том, чтобы оптимизировать общую стоимость владения, а не только цену за единицу продукции.
Q14. Как долго обычно длится производство?
Срок выполнения заказа зависит от количества заказа, сложности конфигурации, наличия материала и процесса обработки поверхности. Стандартные переходники из каталога из обычных материалов и отделок обычно могут быть изготовлены в течение 2–3 недель. Для изготовления индивидуальных конфигураций или крупных заказов может потребоваться 4–6 недель. Горячее цинкование требует дополнительного времени, поскольку детали необходимо отправить на цинкование и вернуть обратно. Мы предоставляем подтвержденное время выполнения заказа для каждого предложения и заранее сообщаем, если какой-либо фактор угрожает графику. Я рекомендую выделять 4–6 недель для типичных заказов и дольше для индивидуальных или больших объемов, особенно в пиковые строительные сезоны.
Q15. Могу ли я заказать образцы перед массовым производством?
Да, мы поощряем заказы на образцы для индивидуальных конфигураций, новых проектов или в случаях, когда необходимо проверить совместимость с существующей системой. Образцы производятся с использованием тех же инструментов, материалов и процессов, что и производственный цикл, что гарантирует, что утвержденный образец точно отражает то, что будет доставлено в больших количествах. После утверждения образца мы фиксируем спецификации и производим полный заказ в идентичном виде. Этот процесс исключает риск обнаружения проблемы только после того, как вся партия прибудет на место.
Доставка и обслуживание
Q16. В какие страны вы экспортируете?
Мы экспортируем продукцию в более чем 50 стран Азии, Ближнего Востока, Европы, Африки, Северной Америки и Австралии. Наш экспортный опыт охватывает широкий спектр нормативно-правовой базы, требований к документации и логистических проблем. Мы знакомы с импортными требованиями основных рынков и можем подготовить соответствующую документацию.
Q17. Какие способы оплаты и торговые условия вы поддерживаете?
Мы поддерживаем общие условия международной торговли, включая FOB, CIF и EXW. Способы оплаты включают T/T и L/C. Мы можем обсудить конкретные условия, исходя из стоимости заказа, требований покупателя и сложившихся деловых отношений. Наша цель — предоставить условия, которые будут справедливыми и безопасными для обеих сторон.
Q18. Как упаковываются товары для международной доставки?
Редукторы индивидуально обернуты защитой кромок по всем углам и закреплены на поддонах или в деревянных ящиках, чтобы предотвратить перемещение во время транспортировки. Для морских перевозок мы используем фанерные ящики с внутренними креплениями, предназначенными для выдерживания штабелирования и погрузочно-разгрузочных работ. Для авиаперевозок мы используем более легкую упаковку, оптимизированную по весу. На каждой упаковке указан номер детали, размеры, количество и пункт назначения. Мы фотографируем каждую посылку перед погрузкой и передаем изображения покупателю. Возможна индивидуальная упаковка и маркировка в соответствии с требованиями конкретного проекта или клиента.
Q19. Что произойдет, если после доставки возникнет проблема с качеством?
Если после доставки обнаруживается проблема с качеством, мы немедленно проводим расследование. Покупатель предоставляет фотографии и описание проблемы, а мы отслеживаем проблему до производственной партии, используя маркировку деталей и записи проверок. Если подтвердится, что проблема связана с производственным дефектом, мы заменим затронутую продукцию за наш счет, включая доставку. Если проблема связана с установкой или обращением, мы предоставляем техническую поддержку для ее решения. Наша цель — быстро решить проблему и предотвратить ее повторение, а не возлагать вину.
Q20. Вы производитель или торговая компания?
Мы являемся производителем с собственными производственными цехами, включая лазерную резку, гибку с ЧПУ, сварку и сборку. У нас также есть интегрированная цепочка поставок, включающая долгосрочное партнерство с сертифицированными предприятиями по обработке поверхности и утвержденными поставщиками сырья. Такое сочетание собственного производства и управляемых внешних ресурсов позволяет нам предлагать полный ассортимент продукции и отделки, сохраняя при этом прямой контроль над качеством, сроками выполнения заказов и затратами. Мы предоставляем услуги OEM, инженерную поддержку и полную отслеживаемость от сырья до готовой продукции.
Консультации по закупкам
Q21. Какую самую большую ошибку совершают покупатели при покупке подходящих редукторов?
Самая большая ошибка — относиться к редуктору как к простому адаптеру и фокусироваться только на двух измерениях ширины. Покупатели часто упускают из виду высоту боковых направляющих, длину перехода, толщину материала и процесс нанесения покрытия. Я видел заказы, в которых высота была неправильной, переход был слишком коротким для кабелей, переходник был тоньше прямой лестницы, а покрытие было предварительно оцинковано для установки на открытом воздухе.
Каждая из этих оплошностей создала проблемы, исправление которых обходится гораздо дороже, чем внимание, которое они потребовали бы во время спецификации. Вторая самая большая ошибка — полагать, что все «оцинкованные» покрытия эквивалентны. Это не так. Предварительно оцинкованный лист — это не то же самое, что горячеоцинкованный после изготовления, и разница определяет, ржавеет ли переходник на сварных швах в течение двух лет или прослужит десятилетия. Всегда указывайте процесс нанесения покрытия, а не только название покрытия.
Q22. Как я могу объективно сравнить предложения разных поставщиков?
Для честного сравнения предложений необходимо смотреть не только на цену за единицу продукции. Запросите разбивку, включающую марку материала, толщину материала, процесс обработки поверхности, стандарт допуска и уровень контроля. Два предложения с одинаковой ценой могут представлять совершенно разные продукты, если в одном из них используется более тонкая толщина или более дешевый процесс нанесения покрытия. Запросите сертификаты завода и характеристики толщины покрытия. Узнайте о способе упаковки и о том, что входит в стоимость.
Поставщик, который указывает более высокую цену, но включает в себя техническую экспертизу, отчеты о проверке размеров и надлежащую экспортную упаковку, может обеспечить более высокую ценность, чем поставщик с более низкой ценой и скрытыми расходами. Цель состоит в том, чтобы сравнить общую стоимость закупок, а не только цену за единицу.
Q23. Что мне следует подтвердить перед одобрением массового производства?
Перед утверждением массового производства подтвердите следующее: утвержденный чертеж со всеми размерами, допусками и примечаниями; марка и толщина материала; процесс и спецификация обработки поверхности; способ упаковки; и документация, которую необходимо предоставить. Если был заказан образец, подтвердите его письменное одобрение. Если переходник подключается к существующей системе, убедитесь, что посадка муфты проверена. Эти подтверждения занимают несколько минут, но исключают недели задержек и доработок, если недоразумение будет обнаружено после завершения производства.
Q24. Может ли один поставщик предоставить всю систему кабельных лестниц?
Да, приобретение всей системы кабельных лестниц у одного поставщика — прямых секций, колен, тройников, переходников, муфт и аксессуаров — дает значительные преимущества. Совместимость гарантирована, поскольку все компоненты изготовлены в соответствии с одинаковыми размерными стандартами и схемами расположения отверстий. Закупки упрощаются, поскольку имеется один заказ на поставку, один комплект чертежей, одна отгрузка и одно контактное лицо по любым вопросам. Управление качеством упрощается, поскольку к каждому компоненту применяются одни и те же стандарты проверки.
Логистика становится более эффективной, поскольку вся система может быть отправлена вместе, что снижает затраты на транспортировку и исключает риск опоздания одного компонента и задержки установки. Для покупателей, которые ценят надежность и эффективность, интегрированные закупки почти всегда являются лучшим выбором, чем разделение заказа между несколькими поставщиками, чтобы сэкономить несколько процентных пунктов на отдельных позициях.
Контроль качества
Каждый правый редуктор проходит несколько проверок на протяжении всего производства, а не полагается на одну окончательную проверку. Контролируя размеры, совместимость, качество поверхности, упаковку и требования к конкретным проектам, мы помогаем клиентам уменьшить количество проблем с установкой, улучшить согласованность продукции и получить компоненты, которые легко интегрируются в их систему кабельных лестниц.
Размерный контроль
Мы проверяем ширину, высоту, переходную длину, расположение отверстий и прямолинейность боковых направляющих на каждом этапе производства. Переходник, отклонившийся даже на 3 мм, не будет совмещен с соседней лестницей, что потребует шлифовки или повторного сверления в полевых условиях. Наши приспособления «годен/не годен» проверяют каждый критический размер на соответствие фактическим спецификациям муфты, гарантируя, что переходник подходит сразу по прибытии. Это устраняет наиболее распространенную причину доработок на месте.
Предотгрузочная проверка
Прежде чем какой-либо переходник покинет завод, мы сверяем номер детали, размеры, качество поверхности, маркировку и упаковку с подтверждением заказа. Мы фотографируем каждую посылку и сохраняем изображения. Эта окончательная проверка выявляет любые несоответствия, которые могли быть упущены на более ранних этапах, давая покупателям уверенность в том, что полученное изделие соответствует утвержденному, что снижает вероятность неожиданностей во время разгрузки и установки.
Количественный контроль
Каждая партия учитывается по упаковочному листу трижды: после производства, во время упаковки и перед погрузкой контейнера. Мы проверяем наличие правильного количества, размеров и конфигураций, а также соответствие этикеток содержимому. Отсутствующий переходник или коробка с неправильной маркировкой могут на несколько часов остановить монтажную бригаду. Точный контроль количества означает, что запасы плавно перемещаются из контейнера в кабельный лоток.
Испытание механических характеристик
Когда этого требуют спецификации проекта, мы проводим нагрузочные испытания редукторов, чтобы проверить работоспособность конструкции при расчетных нагрузках. Испытание подтверждает, что сварные швы, толщина материала и геометрия перехода могут выдерживать указанный вес кабеля без деформации. Это особенно важно для тяжелой промышленности, где отказ редуктора может повредить кабели и создать угрозу безопасности. Протоколы испытаний прилагаются к отгрузочной документации.
Проверка по требованию заказчика
Когда покупатели предоставляют индивидуальные чертежи, спецификации проекта или уникальные требования к качеству, мы разрабатываем специальный план проверки перед началом производства. Это может включать в себя определенные допуски на размеры, дополнительную проверку сварных швов, проверку толщины покрытия или наблюдение третьей стороной. Согласовывая нашу проверку с проектными требованиями покупателя, мы обеспечиваем соответствие продукции согласованному стандарту еще до того, как она покинет завод, что снижает риски, связанные с конкретным проектом.


 Left Reducer Cable Ladder Rack