Фитинги канала стойки: быстрый ответ и проверка выбора
Фитинги для стоек — это соединители и крепежные детали, которые соединяют стальной швеллер с прорезями в опорные рамы, трапециевидные подвески, консольные кронштейны и конструкции оборудования. В группу входят швеллерные гайки, угловые и плоские фитинги, муфты, зажимы, опорные основания, кронштейны, болты, шайбы и торцевые заглушки. HULK Metal поставляет эти компоненты из стали, алюминия и нержавеющей стали, с электрооцинковкой, горячим цинкованием, Zn-Al-Mg и порошковым покрытием. Точный профиль, рисунок пазов, материал и отделка должны быть подтверждены по утвержденному чертежу или коду каталога.
| Вопрос покупателя |
Практический ответ |
| Что такое фитинги для стоек? |
Это детали, которые крепят один канал к другому каналу, к строительной стали, к стене или полу, а также к кабельному лотку, трубе или поддерживаемому оборудованию. Для полной сборки обычно требуется больше, чем просто канал. |
| Для чего используется стойка? |
Швеллер с прорезями используется для опор кабельных лотков и труб, опор HVAC, каркасов оборудования, опор фальшпола, крепления солнечных батарей и других модульных строительных услуг. Одно и то же соединение должно подходить к элементу, кронштейну, крепежу и фиксированной конструкции. |
| Как узнать, подходят ли детали? |
Проверьте весь интерфейс: серию швеллера, сечение, толщину стенки, геометрию паза, резьбу пружинной гайки и отделку. В линейке HULK Metal C41 профиль 41 x 41 мм использует паз 14 x 25 мм, а для совместимых сборок указаны варианты пружинных гаек и болтов M8 и M10. |
| Какую нагрузку может выдерживать один фитинг? |
Не существует полезной универсальной безопасной рабочей нагрузки только для одного названия детали. Грузоподъемность зависит от профиля и толщины, оси нагрузки, состояния пролета и конца, вылета кронштейна, шлицевого подшипника, набора гаек и болтов, анкера и предела отклонения. |
| Какую отделку мне указать? |
Выберите среду обслуживания, а затем сохраните совместимость канала, фитинга и крепежа. Работа в сухих помещениях, на открытом воздухе, прибрежный воздух, промывка и цветовое кодирование не требуют использования одной и той же системы покрытия. |
Проверьте профиль перед номером детали
Одно и то же название продукта может описывать несколько разделов. В линейке опор HULK Metal обычное семейство 41 мм включает одноканальные опоры 41 x 21 мм, одноканальные опоры 41 x 41 мм, сварные двухшвеллерные 42 x 41 мм и двойные сварные швеллеры 83 x 41 мм. В данных каталога указаны материалы толщиной от 1,5 до 2,5 мм для соответствующих профилей, поэтому предложение, в котором указано только «41 канал», еще не является полной спецификацией. См. C Канал 41x41 страница, на которой необходимо детально проверить интерфейс и чертеж профиля.
Создайте путь загрузки как единую систему
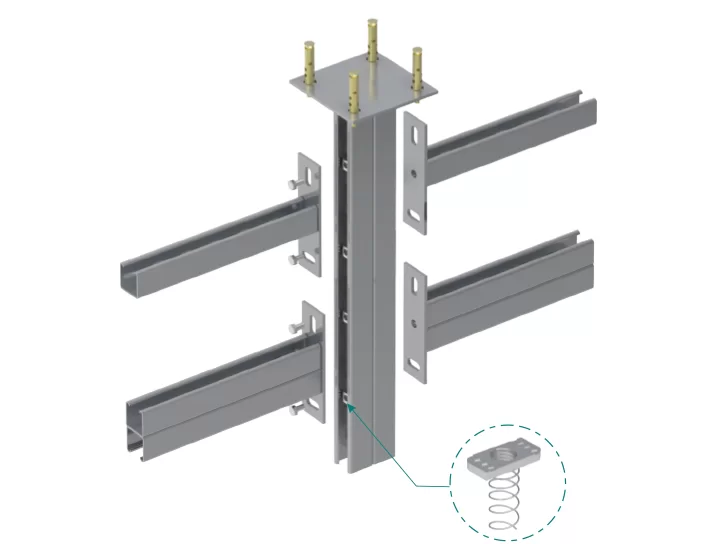
Лоток или трубная нагрузка достигает здания в следующей последовательности: опора, кронштейн или трапеция, швеллер, пружинная гайка и болт, затем анкер или фиксация конструкции. Самое слабое проверенное звено управляет сборкой. Замена одной детали на более тяжелую секцию не исправляет кронштейн недостаточного размера, несоответствующий паз или непроверенный анкер.
Для компоновки стены или трапеции начните с геометрии опоры, а не с имени фитинга. Утвержденное руководство по Расстояние между опорами кабельного лотка и выбор кронштейнов объясняет, как расстояние между опорами меняет реакцию в каждой точке. Затем сопоставьте вылет кронштейна и схему крепления с швеллером. C Скобки канала 41x41 описано семейство кронштейнов, используемых там, где рычаг должен отводить лоток от стены или конструкции.
Пять проверок, предотвращающих большинство ошибок при заказе
| Режим отказа |
Что необходимо подтвердить перед выпуском |
Пружинная гайка не садится и не вращается чисто |
Сопоставьте гайку с измеренным пазом, серией каналов, резьбой и покрытием. Проверьте первую сборку с использованием настоящей гайки и болта. |
Канал отклоняется больше, чем ожидалось |
Запишите ориентацию элемента, пролет, состояние концов, толщину стены, приложенную нагрузку и критерий прогиба. Не сравнивайте ширину голого профиля. |
Кронштейн скручивается или тянется за крепление |
Проверьте выступ кронштейна, направление нагрузки, расположение отверстий для болтов и надежность крепления к стене, полу или стальному креплению. |
Ржавчина начинается на месте соединения |
Сохраняйте совместимость защиты канала и крепежа. Осмотрите обрезанные концы, поврежденное покрытие и контакт со смешанными металлами. |
Доставленные детали не соответствуют предложению |
Укажите каталожный код или утвержденный чертеж, профиль, толщину, длину, отделку, комплект крепежа и упаковочную единицу в заказе на поставку. |
Что указать в запросе цен
Отправьте макет опоры и полный набор компонентов, а не только ширину канала. Полезная информация включает поддерживаемую услугу и ее нагрузку, расстояние между опорами, ось элемента, вылет кронштейна, монтажную поверхность, профиль и толщину швеллера, требуемую отделку, полное расположение гаек и болтов, количество по коду и любые необходимые записи проверок. Информацию об оборудовании для подключения см. в Болт кабельного лотка выравнивайте болт, гайку и шайбу и следите за тем, чтобы торцы болта, гайки и шайбы совпадали с швеллером.
Доказательства, использованные для этого ответа
Приведенные выше сведения о профиле и фитингах взяты из каталога C Support Systems компании HULK Metal и опубликованных данных о продукте C41. Подтвержденная HULK Metal общая основа допуска составляет +/- 0,05 мм для сырья и +/- 2 мм для размера продукта; это производственные размеры, а не критерии приемки конструкции. Грузоподъемность необходимо проверять для всей сборки. Если для проекта требуются данные о безопасной рабочей нагрузке, крутящем моменте, анкерной способности или протоколе одобрения для конкретной детали, которые не опубликованы, подтвердите это в HULK Metal перед заказом.
1. Введение в систему каналов Strut
Система Strut Channel представляет собой модульное металлическое каркасное решение, используемое для создания структурных опор для труб, кабелепроводов, кабельных лотков, оборудования HVAC и других механических устройств. Система состоит из непрерывного канала с прорезями в сочетании с набором фитингов, крепежных деталей и аксессуаров, которые соединяются без сварки или сверления на месте. Завернутые края канала и зубчатые канавки для гаек создают прочный захват при затягивании болтов, образуя жесткое, но регулируемое соединение.
Эта система широко применяется в промышленных, коммерческих и инфраструктурных проектах, поскольку она исключает затраты, время и навыки, необходимые для изготовления горячей обработки. Инженеры могут проектировать опорные узлы за пределами площадки, а монтажные бригады могут быстро собрать их с помощью ручных инструментов. Типичные отрасли включают подрядные работы в области электротехники и механики, нефть и газ, очистку воды, производство электроэнергии, центры обработки данных, транспортную инфраструктуру и услуги коммерческого строительства. Общие области применения варьируются от опор кабельных лестниц и лотков до подвесных трубных стоек, платформ для оборудования, монтажа солнечных панелей и сейсмических креплений. Полностью болтовая конструкция имеет значительные преимущества перед сварными опорами: ее легче модифицировать, проще проверять, она не повреждает защитные покрытия и допускает дальнейшее расширение без шлифовки или повторной сварки.
2. Материалы, которые мы предоставляем
Выбор правильного материала является первым важным решением о покупке. Материал определяет механическую прочность системы, коррозионную стойкость, вес, характеристики изготовления и общую стоимость. Три основных материала, используемых при производстве каналов Strut Channel, — это сталь, алюминий и нержавеющая сталь. Каждый из них предлагает определенные преимущества для конкретных сред.
Сталь
Сталь — наиболее распространенный материал для систем Strut Channel. Он обладает высокой прочностью на разрыв и пределом текучести, что делает его пригодным для большинства внутренних и защищенных наружных установок. Стандартные стальные каналы доступны толщиной от 1,5 мм до 2,5 мм, что обеспечивает диапазон допустимых нагрузок. Материал легко резать, штамповать и формовать, что позволяет снизить производственные затраты. Ограничением стали является ее подверженность коррозии. Без соответствующей обработки поверхности незащищенная сталь будет быстро окисляться во влажной или насыщенной химикатами среде. Поэтому стальные швеллеры и арматура всегда поставляются с защитным покрытием. Сталь является предпочтительным выбором для электротехнических помещений, опор кабельных лотков, опор систем отопления, вентиляции и кондиционирования воздуха в кондиционируемых помещениях, а также общих механических опор, где экономическая эффективность является приоритетом.
Алюминий
Алюминий выбирается, когда важно снизить вес или когда условия установки требуют естественного коррозионностойкого материала. Это примерно треть веса стали, что снижает собственную нагрузку на конструкцию и облегчает транспортировку и установку, особенно на высоте. Алюминий образует самозащитный оксидный слой, который обеспечивает хорошую устойчивость к атмосферной коррозии без дополнительных покрытий. Однако алюминий имеет меньшую механическую прочность, чем сталь, поэтому для достижения той же номинальной нагрузки могут потребоваться секции большего размера или более толстые. Это также дороже за килограмм. Алюминиевые каналы обычно используются на морских платформах, прибрежных объектах, предприятиях пищевой промышленности и легких опорных конструкциях для солнечных батарей. Покупатели должны иметь в виду, что алюминий необходимо изолировать от разнородных металлов, например стальных крепежных деталей, во избежание гальванической коррозии.
Нержавеющая сталь
Нержавеющая сталь предназначена для самых требовательных к коррозии сред. Добавление хрома и никеля обеспечивает исключительную устойчивость к кислотам, хлоридам, влаге и высоким температурам. Двумя распространенными марками являются AISI 304L для общих агрессивных сред и AISI 316L для морских и химических воздействий. Нержавеющая сталь сохраняет свои механические свойства в широком диапазоне температур и не требует защитного покрытия, поэтому материал не может быть поврежден царапинами или истиранием. Основными компромиссами являются значительно более высокая стоимость материала и более низкая обрабатываемость, что увеличивает сложность производства. Системы Strut Channel из нержавеющей стали используются на фармацевтических заводах, при очистке сточных вод, на морских месторождениях нефти и газа, при производстве продуктов питания и напитков, а также в любых сферах применения, где обязательны гигиена или чрезвычайная коррозионная стойкость. Выбирая нержавеющую сталь, покупатели должны убедиться, что все фитинги, крепеж и аксессуары также изготовлены из нержавеющей стали для обеспечения целостности системы.
3. Типы каналов стойки
Stut Channel изготавливается в двух основных конфигурациях: с перфорацией и без перфорации. Выбор между ними влияет на скорость установки, грузоподъемность и гибкость применения.
Перфорированный канал стойки
Перфорированные каналы имеют непрерывную прорезь в сочетании с равномерно расположенными отверстиями, обычно размером 14 x 25 мм, вдоль задней поверхности. Прорезь позволяет вставлять пружинные гайки в любом месте по длине, а отверстия обеспечивают дополнительные точки крепления для крепления канала к строительной стали, стенам или потолку без необходимости сверления на месте. Отверстия также немного уменьшают вес канала. Перфорированные каналы являются наиболее распространенным выбором для общих задач поддержки, поскольку они обеспечивают максимальную адаптируемость. Основным ограничением является незначительно уменьшенная площадь поперечного сечения по сравнению со сплошным швеллером тех же размеров, что несколько снижает момент сопротивления сечения и несущую способность. Для большинства стандартных установок эта разница незначительна.
Неперфорированный канал стойки
Неперфорированные каналы сохраняют непрерывную прорезь для крепления фитинга, но не имеют перфорированных отверстий вдоль задней части. Это придает каналу более высокий момент инерции и большую несущую способность при заданной толщине материала. Неперфорированные каналы предпочтительны в тех случаях, когда требуется максимальная прочность, например, в опорах трапеции с длинными пролетами, рамах тяжелого оборудования или там, где канал будет использоваться в качестве несущей колонны. Основным недостатком является то, что для крепления швеллера к несущим конструкциям требуется бурение в полевых условиях или использование прижимных скоб, что увеличивает время монтажа. Многие покупатели выбирают неперфорированные каналы для основных несущих элементов и используют перфорированные каналы для второстепенных поперечин, чтобы сбалансировать прочность и удобство установки.
4. Фитинги канала стойки
Фитинги для стоек — это компоненты, которые соединяют каналы друг с другом, со строительными конструкциями и с поддерживаемым оборудованием. Они разработаны с учетом профиля канала и геометрии паза, что исключает необходимость сварки. В следующих разделах фитинги группируются по их функциональной роли в опорном узле.
Канал C и двухканальный канал C
Это основные структурные элементы любой системы Strut Channel. C Channel — это одноканальный профиль, используемый для отдельных опор, вертикальных стоек и кронштейнов для легких условий эксплуатации. Двойной канал C создается путем сварки двух каналов друг к другу, образуя закрытую коробчатую секцию. Это обеспечивает существенно более высокую прочность и жесткость для тяжелых условий эксплуатации, таких как основные трубопроводные эстакады, большие кабельные лотки и опорные рамы оборудования. Оба доступны в перфорированной и неперфорированной версии, различных размеров, включая 41 x 21 мм, 41 x 41 мм и 41 x 83 мм, толщиной 2,0 мм и 2,5 мм. Выбор размера и конфигурации зависит от требуемого пролета, нагрузки и количества поддерживаемых сервисов.
Поддержка подвесного канала C
Это вертикальные стержни, изготовленные из швеллерных секций и используемые для подвешивания трапеций в сборе из стали верхних зданий. Они доступны в нескольких вариантах ширины и длины с предварительно пробитыми отверстиями для крепления болтами к опорной конструкции. Поверхность с прорезями позволяет прикрепить горизонтальный опорный канал на любой высоте, обеспечивая вертикальную регулировку во время установки. Подвесные опоры обычно используются в кабельных лотках и опорах для труб, где конструкция потолка или крыши является основной точкой крепления.
C Угловой фитинг канала
Угловые фитинги представляют собой прямоугольные кронштейны, соединяющие два канала под углом 90 градусов. Они используются для создания рам, углов и поперечных соединений. Доступны различные размеры и схемы расположения болтовых отверстий для различных комбинаций каналов. Например, угловой фитинг размером 135 x 90 мм соединяет канал шириной 41 мм с другим каналом такой же или другой ширины. Угловые фитинги необходимы для создания жестких опорных рам и для крепления горизонтальных элементов к вертикальным стойкам.
Фитинг C-каналов U и Z
U-образные фитинги обеспечивают соединение каналов в тех случаях, когда необходимо поддерживать открытую сторону канала или когда канал необходимо прикрепить к плоской поверхности сбоку. Z-образные фитинги позволяют осуществлять смещенные соединения между параллельными каналами, позволяя одному каналу проходить над или под другим, сохраняя при этом общую плоскость крепления. Оба типа используются в сложных схемах опор, где стандартных угловых соединений недостаточно.
C-образный U-образный фитинг (вилка)
Фитинг с головкой вилки представляет собой U-образный кронштейн с центральным штифтом или отверстием для болта, предназначенный для соединения канала с резьбовым стержнем или для создания шарнирной точки крепления. Фитинги с головкой с головкой обычно используются в подвесных системах, где поддерживаемая конструкция требует определенной степени свободы вращения или где путь нагрузки вертикальный. Они часто сочетаются со стержнями с резьбой и подвесками в трапециевидных опорах.
Соединитель каналов C
Соединители используются для соединения двух отрезков канала встык, создавая непрерывный элемент конструкции. Они поддерживают выравнивание и передачу нагрузки между секциями швеллера без необходимости сварки на месте. Соединители необходимы, когда требуемая длина опоры превышает стандартную заводскую длину швеллера, которая обычно составляет 3 или 6 метров.
C Фиксатор канала
Зажимы используются для крепления швеллера к существующему элементу конструкции, например стальной балке, без сверления или сварки самой балки. Они захватывают полку балки и служат точкой крепления швеллерной опоры. Зажимы доступны в различных размерах, чтобы соответствовать разной ширине и толщине полки балки. Они незаменимы при модернизации оборудования и во избежание повреждения стальных конструкций здания.
База поддержки канала C
Опорное основание представляет собой плоскую пластину с приваренным или прикрепленным болтами соединителем канала. Он позволяет закрепить вертикальную стойку канала к бетонному полу или стальной платформе. В опорной плите предварительно просверлены отверстия для анкерных болтов. Опорные основания применяются при сооружении отдельно стоящих каркасов, стоек для оборудования, опор труб на уровне земли. Доступны различные размеры в зависимости от ширины канала и требуемой устойчивости основания.
Опорная пластина кронштейна канала C
Это плоские пластины с предварительно пробитыми отверстиями, предназначенные для соединения канала с поверхностью стены или потолка. Они обеспечивают устойчивую монтажную поверхность и распределяют нагрузку на более широкую площадь, чем одноболтовое соединение. Опорные пластины кронштейнов часто используются в сочетании с каналами кронштейнов для создания консольных опор для кабельных лотков и труб малого диаметра.
Опора для крепления регулируемой скобы
Этот фитинг обеспечивает точку соединения диагональных элементов жесткости в опорной раме. Это позволяет регулировать угол распорки во время установки, чтобы учесть изменения на месте. Регулируемые раскосы используются в сейсмостойких системах крепления и в любых конструкциях, где требуется боковая устойчивость.
5. Аксессуары для направляющих стоек
Аксессуары для стоек — это небольшие, но важные компоненты, которые завершают установку. Они могут быть недорогими, но выбор неправильного аксессуара может поставить под угрозу безопасность всей системы и простоту установки.
Пружинная гайка
Пружинная гайка — это устройство крепления сердечника в системе Strut Channel. Он вставляется в паз канала и поворачивается на 90 градусов, чтобы зацепить зубчатые канавки с загнутыми краями канала. Прикрепленная пружина удерживает гайку в пазу, пока установщик устанавливает и регулирует ее перед затягиванием болта. Ассортимент пружинных гаек и болтов HULK Metal C41 включает варианты M8 и M10; проверьте точную резьбу, класс и отделку по сборочному чертежу.
Фиксирующий болт
Фиксирующие болты используются для крепления фитингов к каналу путем ввинчивания в пружинную гайку. Они доступны с различными типами головок, включая шестигранную головку, круглую головку с квадратной шейкой и головку с фланцем, каждая из которых обеспечивает различные преимущества для доступа к инструменту и распределения нагрузки. Длина болта должна выбираться так, чтобы обеспечить полное зацепление резьбы с пружинной гайкой, оставляя при этом достаточный зазор для фитинга и любых шайб. Использование слишком коротких болтов может привести к недостаточному зацеплению резьбы и потенциальному выходу из строя под нагрузкой. Болты должны иметь ту же отделку, что и швеллер и фитинги, чтобы обеспечить равномерную защиту от коррозии.
Пластиковая заглушка
Пластиковые торцевые заглушки впрессовываются в открытые концы разрезанного канала. Они выполняют две функции: защищают монтажников и обслуживающий персонал от острых кромок и предотвращают попадание мусора, влаги и вредителей в полость канала. Хотя они не способствуют повышению прочности конструкции, их отсутствие является распространенной проблемой безопасности на строительных площадках. Концевые заглушки — это недорогой предмет, который следует указывать для каждого открытого конца канала.
6. Обработка поверхности, которую мы предоставляем
Обработка поверхности определяет, насколько хорошо система Strut Channel противостоит коррозии на протяжении всего срока службы. Выбор отделки должен зависеть от условий установки, а не только от первоначальной стоимости.
Электрооцинкование (EG)
Гальваническое цинкование наносит тонкий слой цинка, обычно толщиной 8–12 микрон, в процессе гальванического покрытия. В результате получается гладкая, блестящая поверхность с однородным внешним видом. Электрооцинкованные изделия подходят для внутренних, сухих и неагрессивных сред, таких как коммерческие здания, электрические помещения и центры обработки данных. Они являются наиболее экономичным покрытием, но обладают ограниченной коррозионной стойкостью. Их не следует указывать для использования на открытом воздухе или в условиях повышенной влажности.
Горячее цинкование (HDG)
При горячем цинковании стальной компонент погружается в расплавленный цинк, образуя толстое металлургически связанное покрытие, обычно толщиной 45–85 микрон. Эта отделка обеспечивает превосходную коррозионную стойкость и является стандартным выбором для наружного, промышленного и прибрежного использования. Внешний вид — матово-серый, иногда с легким узором из блесток. Компоненты HDG могут выдерживать десятилетия воздействия дождя, влажности и умеренной химической атмосферы. Этот процесс дороже, чем электрогальванизация, и может потребоваться нарезка резьбовых гаек для нанесения более толстого покрытия. Покупатели должны убедиться, что процесс HDG поставщика соответствует EN ISO 1461 или эквивалентному стандарту.
Покрытие Zn-Al-Mg
Цинко-алюминиево-магниевые покрытия представляют собой металлическое покрытие нового поколения, которое обеспечивает значительно более высокую коррозионную стойкость, чем традиционное цинкование, особенно на кромках реза и в средах с высоким содержанием хлоридов. Свойства самовосстановления покрытия снижают риск появления красной ржавчины на царапинах и дырах. Эта отделка набирает популярность в солнечных фермах, прибрежной инфраструктуре и агрессивных промышленных средах. Первоначальная стоимость выше, чем у HDG, но увеличенный срок службы может снизить общую стоимость жизненного цикла.
Порошковое покрытие
Порошковое покрытие состоит из сухого полиэфирного или эпоксидного порошка, который электростатическим способом распыляется на поверхность, а затем отверждается в печи. В результате получается толстое, прочное цветное покрытие, обладающее высокой устойчивостью к сколам, ультрафиолетовому излучению и химическому воздействию. Порошковая окраска используется, когда важен эстетический внешний вид, например, в открытых архитектурных объектах или когда требуется цветовое кодирование различных услуг. Коррозионная стойкость самого порошкового покрытия отличная, но она полностью зависит от качества предварительной обработки и целостности покрытия. Любая царапина, проникающая в покрытие, может привести к коррозии под пленкой, если основной материал не был предварительно оцинкован. Порошковое покрытие обычно наносится на оцинкованную основу для обеспечения максимальной долговечности.
Как окружающая среда влияет на выбор завершения
Внутренние помещения с кондиционируемым климатом: обычно достаточно электрооцинковки. На открытом воздухе, в сельской местности или в городе: минимальная рекомендация — горячее цинкование. Прибрежная зона, высокая влажность, химическое воздействие: горячеоцинкованное покрытие или покрытие Zn-Al-Mg, критические компоненты из нержавеющей стали. Пищевая промышленность, фармацевтика, чистые помещения: нержавеющая сталь, покрытие не требуется. Эстетичный дизайн или установка с цветовой маркировкой: порошковое покрытие на оцинкованном основании.
7. Как работают системы каналов Strut
Система Strut Channel работает по принципу регулируемых болтовых соединений, которые образуют жесткую структурную раму. Непрерывная прорезь в канале позволяет размещать пружинные гайки в любом месте по его длине. Когда болт затягивается в пружинную гайку, зубчатые зубья гайки врезаются во внутренние края канала. Это действие создает сильный, похожий на тиски захват, который препятствует как выскальзыванию, так и выдергиванию. Боковые стенки швеллера стягиваются, образуя коробчатую конфигурацию, что увеличивает жесткость соединения.
Передача нагрузки в сборке швеллера стойки осуществляется по четкому пути. Поддерживаемое оборудование, такое как кабельный лоток, труба или установка HVAC, размещается на горизонтальном швеллере. Нагрузка проходит через канал к угловым фитингам на каждом конце, которые передают нагрузку на вертикальные подвесные опоры или стойки. Эти вертикальные элементы затем передают нагрузку на конструкцию здания через опорные плиты, зажимы балок или резьбовые стержневые соединения. Диагональные элементы жесткости, соединенные с помощью регулируемых фитингов, противостоят боковым силам ветра, сейсмической активности или теплового расширения.
Настраиваемость системы является ключевым инженерным преимуществом. Во время установки подрядчики могут перемещать пружинные гайки и фитинги вдоль паза, чтобы добиться точного выравнивания перед окончательной затяжкой. Это устраняет необходимость точного размещения отверстий, которая требуется в сварных конструкциях. Если впоследствии поддерживаемое оборудование будет переустановлено, соединения можно будет ослабить, отрегулировать и снова затянуть, не повреждая компоненты. Болтовая конструкция системы также позволяет легко проверять все соединения, а в случае повреждения отдельные компоненты можно заменить.
В систему встроена возможность расширения. Дополнительные каналы могут быть присоединены к существующим, к слоту можно добавить новые фитинги, а всю опорную конструкцию можно расширить или переконфигурировать по мере изменения потребностей объекта. Такая гибкость делает системы Strut Channel долгосрочной инвестицией для владельцев зданий и управляющих объектами.
Обслуживание несложное. Регулярные визуальные проверки подтверждают, что болты остаются затянутыми и коррозия не развивается. Если защитное покрытие поцарапано во время установки, можно нанести краску для подкраски или ремонтные составы. В отличие от сварных конструкций, здесь нет скрытых трещин и зон термического влияния, подлежащих проверке.
Подводя итог, можно сказать, что правильно выбранная и собранная система Strut Channel обеспечивает безопасное, долговечное и адаптируемое решение для поддержки. Производительность всей системы зависит от правильного выбора материала, типа канала, фитингов, аксессуаров и обработки поверхности. Покупатели, которые понимают эти основы, могут более эффективно оценивать предложения поставщиков, избегать типичных ошибок в спецификациях и гарантировать, что установленная система соответствует механическим и экологическим требованиям проекта на протяжении всего предполагаемого срока службы.
Основные соображения при выборе системы каналов правой стойки
Для выбора правильного канала стойки, фитингов и аксессуаров требуется нечто большее, чем просто совпадение размеров. В следующем руководстве объясняются технические и коммерческие факторы, которые опытные покупатели оценивают перед принятием решения о покупке. Понимание этих соображений поможет вам избежать дорогостоящих ошибок и обеспечить надежную работу установленной системы в течение всего предполагаемого срока службы.
1. Сначала оцените среду установки
Среда установки является наиболее важным фактором при выборе продукта. Система, которая отлично работает в помещении, может выйти из строя в течение нескольких месяцев в прибрежной или химической среде. Прежде чем просматривать какие-либо технические характеристики, четко определите условия, с которыми столкнется система поддержки.
В закрытых помещениях с кондиционируемым климатом, таких как электрощитовая или центр обработки данных, предъявляются минимальные требования к устойчивости к коррозии. Обычно достаточно электрооцинкованной стали со стандартными фитингами. Установка на открытом воздухе, подверженная воздействию дождя, УФ-излучения и колебаний температуры, требует как минимум горячеоцинкованной защиты. В прибрежной и морской среде присутствуют солевые брызги, которые резко ускоряют коррозию. В этих условиях следует рассмотреть возможность использования горячеоцинкованной стали с более толстым покрытием, стали с покрытием Zn-Al-Mg или нержавеющей стали. Заводы по химической переработке, очистные сооружения и предприятия по производству продуктов питания создают дополнительные проблемы из-за кислой или щелочной атмосферы, чистящих средств и высокой влажности. Нержавеющая сталь, обычно марки 304L или 316L, часто является единственным материалом, который может выдерживать такие условия без разрушения покрытия. В условиях высокотемпературной среды, например, рядом с котлами или промышленными печами, требуется пристальное внимание к температурному диапазону как материала, так и отделки поверхности. Стандартные цинковые покрытия могут разрушаться при длительных температурах выше 200°C.
Распространенной ошибкой является указание одинаковой отделки для всего проекта без учета микросреды. Опора, расположенная рядом с градирней, вытяжным отверстием или хранилищем химикатов, может потребовать более высокого уровня защиты, чем остальная часть установки. Покупатели должны провести оценку коррозии на конкретной площадке перед окончательной доработкой спецификаций.
2. Определите требования к нагрузке
Система поддержки должна безопасно выдерживать вес всех поддерживаемых услуг, включая кабели, трубы, лотки и любые будущие дополнения. Требования к нагрузке обычно делятся на три категории: собственная нагрузка, временная нагрузка и нагрузка от окружающей среды.
Статическая нагрузка — это статический вес поддерживаемого оборудования, труб, кабелей, лотков и самой опорной конструкции. Это базовая нагрузка, которую система должна нести постоянно. Подвижная нагрузка учитывает временные силы во время монтажа, работ по техническому обслуживанию, скопления снега на наружных конструкциях и доступа персонала. Экологические нагрузки включают силу ветра, сейсмическую активность и вибрацию от вращающегося оборудования или движения транспортных средств.
Выбор канала начинается с нагрузки и геометрии, а не с предполагаемого размера по умолчанию. Запишите поддерживаемую нагрузку, расстояние между опорами, ориентацию элемента, конечное состояние, расположение крепления и критерий отклонения. Затем поставщик может сопоставить строку каталога или инженерный расчет. Пример в руководстве не является утверждением проекта.
При сравнении данных нагрузки от разных поставщиков проверьте, являются ли указанные значения безопасными рабочими нагрузками или предельными нагрузками при отказе. Безопасная рабочая нагрузка — это соответствующий показатель для целей спецификации. Также проверьте, учитывают ли таблицы нагрузок уменьшенный момент сопротивления перфорированных каналов, поскольку это может существенно повлиять на пропускную способность.
3. Выберите подходящий материал
Три основных материала — сталь, алюминий и нержавеющая сталь — каждый из них обеспечивает различный баланс прочности, веса, коррозионной стойкости и стоимости. Выбор должен основываться на экологической оценке и требованиях к нагрузке.
Сталь является выбором по умолчанию для большинства коммерческих и промышленных применений. Он обеспечивает высочайшее соотношение прочности и стоимости и доступен в самом широком диапазоне размеров и толщин. Стальные каналы могут иметь различную обработку поверхности, подходящую для различных условий эксплуатации. Основное ограничение заключается в том, что даже самое лучшее покрытие может быть повреждено в результате царапин или порезов, подвергая основной металл коррозии.
Алюминий следует выбирать, когда снижение веса является приоритетом или когда окружающая среда умеренно агрессивна. Он составляет примерно одну треть веса стали, что облегчает обращение с ним и снижает структурную нагрузку на здание. Алюминий образует естественный оксидный слой, который обеспечивает хорошую коррозионную стойкость без дополнительных покрытий. Однако алюминий имеет меньшую механическую прочность, поэтому для достижения той же несущей способности, что и сталь, может потребоваться большее сечение канала или более толстая стенка. Покупатели также должны учитывать гальваническую коррозию: алюминий, контактирующий со стальными крепежными деталями или фитингами, будет корродировать преимущественно, если компоненты станут влажными. Все крепежи и фитинги, используемые с алюминиевым каналом, должны быть изготовлены из нержавеющей стали или алюминия с изолирующим барьером.
Нержавеющая сталь предназначена для самых сложных условий эксплуатации, где недопустима коррозия. Обеспечивает превосходную стойкость к химикатам, влаге и высоким температурам. Нержавеющая сталь не требует покрытия, поэтому защита от коррозии не может быть нарушена из-за повреждений во время установки. Двумя наиболее распространенными марками являются 304L для общих агрессивных сред и 316L для морских условий и условий с высоким содержанием хлоридов. Нержавеющая сталь значительно дороже стали с покрытием, и ее сложнее обрабатывать, что увеличивает стоимость фурнитуры и аксессуаров. Покупатели должны гарантировать, что каждый компонент системы из нержавеющей стали — каналы, фитинги, пружинные гайки, болты и шайбы — изготовлен из нержавеющей стали. Один-единственный оцинкованный болт в узле из нержавеющей стали может создать ячейку коррозии, которая поставит под угрозу всю систему.
4. Выберите правильную обработку поверхности
Обработка поверхности является основной защитой стальных компонентов от коррозии. Выбор должен соответствовать серьезности воздействия на окружающую среду и ожидаемому сроку службы установки.
Гальванизированное покрытие обеспечивает тонкий равномерный слой цинка, подходящий для использования в сухих помещениях внутри помещений. Покрытие экономично и имеет чистый, блестящий вид. Его не следует использовать на открытом воздухе или в любых местах, где возможны конденсация, влажность или случайный контакт с водой.
Горячее цинкование обеспечивает толстое и прочное цинковое покрытие, которое металлургически связано со сталью. Это стандартная отделка для промышленного применения на открытом воздухе, которая подходит для большинства сред, за исключением суровых морских или химических воздействий. Толщина покрытия может варьироваться в зависимости от толщины стали и процесса цинкования. Покупатели должны указать соответствие EN ISO 1461 или ASTM A123, чтобы обеспечить стабильное качество покрытия. Резьбовые компоненты, такие как гайки, могут нуждаться в нарезании резьбы после цинкования, чтобы обеспечить правильную посадку.
Покрытия Zn-Al-Mg обеспечивают повышенную коррозионную стойкость по сравнению с традиционным цинкованием. Содержание алюминия и магния в покрытии обеспечивает свойства самовосстановления порезов и царапин, снижая риск появления красной ржавчины. Эта отделка все чаще используется для солнечных электростанций, прибрежной инфраструктуры и суровых промышленных условий, где требуется длительный срок службы.
Порошковое покрытие обеспечивает толстое цветное покрытие, которое одновременно является декоративным и защитным. Наносится на оцинкованную основу для максимальной прочности. Порошковое покрытие выбирается, когда опорная конструкция будет видна, когда требуется цветовая маркировка различных услуг или когда окружающая среда требует создания химически стойкого барьера. Качество порошкового покрытия во многом зависит от процесса предварительной обработки. Покупатели должны убедиться, что поставщик использует многоступенчатую предварительную обработку, включая обезжиривание, фосфатирование или фосфатирование цинка, а также чистую промывку перед нанесением порошка.
5. Выберите между перфорированным и неперфорированным каналом
Выбор между перфорированным и неперфорированным каналом стойки влияет как на эффективность установки, так и на прочность конструкции. Решение должно основываться на том, как канал будет использоваться в опорном узле.
Перфорированный канал имеет равномерно расположенные отверстия вдоль задней поверхности, что позволяет прикрепить канал болтами непосредственно к строительной стали, стенам или потолку без бурения на месте. Это существенно экономит время установки и является предпочтительным выбором для большинства приложений общей поддержки. Отверстия также облегчают крепление фитингов и обеспечивают дренаж при наружной установке. Компромиссом является немного уменьшенная площадь поперечного сечения, что снижает несущую способность конструкции по сравнению с неперфорированным каналом тех же размеров. Для большинства стандартных приложений снижение емкости незначительно и не влияет на общую конструкцию.
Неперфорированный канал не имеет отверстий на задней стороне, только сплошная прорезь. Это обеспечивает немного более высокий момент сопротивления и грузоподъемность. Это указывается, когда швеллер будет использоваться в качестве основного элемента конструкции, подвергающегося высоким изгибающим нагрузкам, например, длиннопролетных трапецеидальных опор, каркасов оборудования или вертикальных колонн. Неперфорированный канал требует сверления в полевых условиях или использования зажимных кронштейнов для крепления его к конструкции здания, что увеличивает трудозатраты. Многие опытные покупатели выбирают неперфорированный канал для основных несущих элементов и перфорированный канал для второстепенных элементов, оптимизируя как прочность, так и скорость установки.
6. Определите все необходимые фитинги и аксессуары
Для полноценной системы Strut Channel требуется нечто большее, чем просто канал. Каждое соединение, окончание и точка крепления должны быть учтены в спецификации. Отсутствие одного типа фитинга может привести к задержке всей установки.
Требования к установке определяются конфигурацией опоры. Типичная трапециевидная опора для кабельного лотка требует: вертикальных подвесных опор, угловых фитингов для соединения горизонтальных и вертикальных элементов, пружинных гаек для каждого болтового соединения, крепежных болтов нужной длины и размера резьбы, а также балочных зажимов или опорных плит для крепления узла к строительной конструкции. Дополнительные фитинги, такие как муфты, могут потребоваться, если длина канала превышает стандартную производственную длину. Для диагональных раскосов требуются регулируемые раскосы. В целях безопасности на открытых концах каналов требуются пластиковые заглушки.
Распространенной ошибкой при покупке является заказ каналов и основных фитингов, упуская из виду более мелкие аксессуары. Пружинные гайки, болты, шайбы и торцевые крышки по отдельности являются недорогими изделиями, но их отсутствие может остановить работу на месте. Покупатели должны подготовить полную спецификацию материалов, включающую каждый компонент, и убедиться, что количество пружинных гаек и болтов соответствует количеству точек соединения. Также разумно включить небольшой допуск на модификации и потери на месте.
7. Проверьте размерную совместимость
Системы распорок от разных производителей могут иметь несколько разные размеры пазов, профили кромок и расположение отверстий. Хотя многие продукты имеют размеры, соответствующие отраслевым стандартам, совместимость не гарантируется.
Перед размещением заказа убедитесь, что ширина и глубина паза канала соответствуют размерам пружинной гайки и фитинга. Загнутые края канала должны правильно совпадать с зубчатыми канавками пружинной гайки, чтобы обеспечить необходимое сцепление. Несоответствие компонентов может привести к ослаблению соединений, снижению грузоподъемности или затруднениям при установке. Если проект предполагает расширение существующей установки, новые компоненты должны быть совместимы с существующим профилем канала. По возможности приобретайте все компоненты у одного поставщика, чтобы обеспечить совместимость и упростить будущие закупки.
8. Рассмотрите возможность будущего расширения и обслуживания
Хорошо продуманная система поддержки позволяет вносить будущие изменения без серьезной реконструкции. Модульная природа систем Strut Channel обеспечивает такую гибкость, но только если это учтено при первоначальной спецификации.
При выборе размера канала и интервала поддержки подумайте, можно ли добавить дополнительные услуги в будущем. Выбор канала немного большего размера или меньшего расстояния между опорами на начальном этапе обходится гораздо дешевле, чем последующая замена всей системы. Непрерывный паз позволяет добавлять новые фитинги и опоры в любом положении без сверления или сварки. Покупателям также следует учитывать доступность для осмотра и обслуживания. Болтовые соединения можно легко проверить и при необходимости подтянуть, а отдельные компоненты можно заменить, не разбирая весь узел.
9. Баланс качества, стоимости и времени выполнения
Самая низкая цена редко оказывается лучшей. Покупатели должны оценить общую стоимость владения, которая включает первоначальную цену покупки, трудозатраты на установку, требования к техническому обслуживанию и ожидаемый срок службы.
Швеллер с немного более высокой стоимостью материала, но с более толстым оцинкованным покрытием, позволяет избежать преждевременных затрат на замену при эксплуатации на открытом воздухе. Поставщик, предлагающий техническую поддержку, помощь в расчете нагрузки и надежную доставку, может снизить общие затраты на проект, даже если цена за единицу продукции выше. Время выполнения заказа является еще одним важным фактором. Поставщик с более низкой ценой, но расширенным графиком поставок может задержать реализацию всего проекта, понеся затраты, намного превышающие экономию материалов. При сравнении предложений оцените способность поставщика доставить полный заказ вовремя, качество его документации и сертификации, а также его готовность предоставить образцы или отчеты об испытаниях.
10. Избегайте распространенных ошибок выбора
Опыт показывает, что определенные ошибки повторяются в разных проектах. Знание о них может помочь покупателям избежать ненужных затрат и проблем с установкой.
Смешение несовместимых отделок – частая ошибка. Горячеоцинкованный канал с электрооцинкованными фитингами подвергается преждевременной коррозии в местах соединений. Вся сборка должна иметь постоянный уровень защиты от коррозии. Еще одной распространенной проблемой является занижение допустимой нагрузки. В расчетах нагрузки следует учитывать вес всех служб, вес самой опорной конструкции и реалистичный допуск на будущие дополнения. Использование болтов, слишком коротких для пружинной гайки, уменьшает зацепление резьбы и может привести к разрушению соединения под нагрузкой. Болт должен выступать через пружинную гайку как минимум на одну полную резьбу. Наконец, пренебрежение указанием торцевых заглушек может показаться тривиальным, но открытые острые края представляют собой угрозу безопасности, которая может привести к травмам во время установки и обслуживания.
Систематически оценивая каждый из этих факторов — окружающую среду, нагрузку, материал, отделку, тип канала, фитинги, совместимость, будущие потребности и коммерческие соображения — покупатели могут разработать спецификацию, которая соответствует техническим требованиям проекта, не выходит за рамки бюджета и надежно работает в течение предполагаемого срока службы.
Основные соображения при покупке систем каналов стоек
Международные закупки каналов, фитингов и аксессуаров Strut подразумевают нечто большее, чем просто сравнение цен за единицу продукции. Даже опытные покупатели могут столкнуться с несоответствием качества, задержками доставки и проблемами соблюдения требований, которые ставят под угрозу сроки проекта и структурную безопасность. Понимание наиболее распространенных рисков и способов их снижения перед размещением заказа поможет вам защитить свой проект и свою репутацию.
3.1 Привлекательная низкая цена, но низкое качество продукции
Низкая цена может отражать более тонкий материал, другой сорт, более легкую систему покрытия или меньшее количество этапов проверки. Не делайте вывод о качестве только по цене. Сравните точный профиль, толщину, основу отделки, набор компонентов и записи проверок, необходимые в заказе на поставку.
Влияние низкого качества зачастую проявляется не сразу. Он появляется через месяцы или годы после монтажа, когда каналы начинают корродировать, расшатываются соединения или прогибаются опоры под нагрузкой. В этот момент стоимость замены намного превышает любую первоначальную экономию. Чтобы снизить этот риск, запросите сертификаты завода для протоколов испытаний толщины основной стали и покрытия в процессе цинкования. Попросите поставщика объяснить, как он достигает заявленной цены. Поставщик с хорошей репутацией будет прозрачен в отношении источников сырья, производственных процессов и мер контроля качества. Если объяснение расплывчато или поставщик не может предоставить подтверждающую документацию, низкая цена, скорее всего, представляет собой реальный риск, а не реальную возможность.
3.2 Доставленная продукция не соответствует подтвержденным образцам
Распространенная проблема при выборе международных поставщиков возникает, когда производственная партия отличается от образца, одобренного на этапе оценки. Образцы могут быть тщательно подготовлены, чтобы продемонстрировать лучшие возможности поставщика, в то время как при массовом производстве используются другие материалы, инструменты или процессы для снижения затрат. Размеры паза канала могут быть немного шире, профиль кромки — менее однородным, а обработка поверхности — более шероховатой, чем у утвержденного образца.
Эта несогласованность создает серьезные проблемы во время установки. Пружинные гайки, которые идеально подходят к каналу для проб, могут соскользнуть или не зафиксироваться в производственном канале. Фитинги могут неправильно совпадать с пазом, что вынуждает установщиков модифицировать компоненты на месте. График проекта нарушается, пока несоответствие исследуется и устраняется.
Чтобы предотвратить это, включите в заказ на поставку четкий пункт, в котором говорится, что все поставляемые продукты должны соответствовать утвержденному образцу по материалу, размерам, качеству поверхности и механическим характеристикам. Требовать от поставщика сохранить запечатанный эталонный образец из первой производственной партии, который можно сравнить с поставленным товаром. Организуйте проверку третьей стороной для проверки соответствия размеров и материалов перед загрузкой контейнера. Если в отчете о проверке выявляются отклонения, у вас есть возможность забраковать партию до того, как она покинет предприятие поставщика.
3.3 Невозможно выполнить доставку в обещанный срок
Поздняя доставка может привести к задержке всего строительного проекта. Стоимость простоя рабочей силы, продления аренды оборудования и договорных штрафов часто превышает стоимость недоставленных материалов. Задержки происходят по многим причинам: возможно, поставщик превысил свои производственные мощности, поставки сырья могут быть прерваны, или у субподрядчика по цинкованию может быть отставание в работе.
Когда поставщик обещает срок поставки, который значительно короче, чем у других конкурентов, стоит спросить, как ему этого добиться. Поставщик с реальными мощностями будет иметь четкий график производства, резервный запас сырья и налаженные отношения со своими субподрядчиками. Они смогут предоставить реалистичные сроки с указанием конкретных этапов. Поставщик, который просто говорит вам то, что вы хотите услышать, не может предоставить эту информацию.
Чтобы снизить риск доставки, запросите график производства во время размещения заказа. График должен включать закупку материалов, резку, штамповку, сварку, обработку поверхности, проверку качества и упаковку. Создайте в графике проекта резерв продолжительностью не менее двух недель, чтобы компенсировать незначительные задержки. Для крупных или важных заказов рассмотрите возможность разделения заказа между двумя поставщиками или запросить частичную отгрузку, чтобы поддерживать ход выполнения на месте, пока остаток будет выполнен.
3.4 Отсутствие полного процесса проверки качества
Некоторые поставщики рассматривают проверку качества как окончательную визуальную проверку перед упаковкой. Правильный процесс проверки продукции Strut Channel гораздо более тщательный. Он должен проверить точность размеров, марку материала, толщину покрытия, качество сварных швов на изготовленных фитингах, соответствие резьбы гаек и болтов, а также механические характеристики собранных соединений.
Отсутствие систематического контроля означает, что бракованная продукция может попасть на строительную площадку. Партия пружинных гаек с зубцами неправильной формы может пройти визуальную проверку, но не захватить швеллер под нагрузкой. Канал с заусенцами на краях, образовавшимися в процессе резки, может порезать руки монтажникам или повредить изоляцию кабеля. Эти дефекты не обнаруживаются до начала установки, когда материалы уже находятся на месте, а поставщик находится в другой стране.
Покупатели должны запросить подробный план проверки до начала производства. В плане должны быть указаны точки контроля, методы измерения, критерии приемки и частота отбора проб. Для получения критически важных параметров, таких как толщина стали, вес цинкового покрытия и размеры резьбы, запросите отчеты о проверке для каждой производственной партии. Самый надежный подход — привлечь независимое стороннее инспекционное агентство для наблюдения за производственным процессом и проверки результатов проверки. Стоимость сторонней проверки скромна по сравнению со стоимостью установки дефектных материалов.
3.5 Завод не несет ответственности за недостачу товара
Нехватка поставленных партий — досадная, но нередкая проблема. Возможно, поставщик упаковал меньше товаров, чем указано в упаковочном листе, или товары могли быть утеряны или повреждены во время транспортировки. Когда поставщик отказывается принять на себя ответственность, покупатель должен покрыть стоимость недостающих материалов и дополнительные расходы по доставке для выполнения заказа.
Основной причиной часто является отсутствие ответственности поставщика за процесс упаковки и отправки. Без систематического подсчета и процедуры проверки недостача может возникнуть и остаться незамеченной. Поставщик также может использовать расплывчатые условия доставки, которые перекладывают ответственность на покупателя, как только товар покидает ворота завода.
Чтобы защититься от этого, укажите в договоре купли-продажи, что поставщик несет ответственность за правильность упаковочного листа и состояние товара до момента его загрузки в контейнер. Запросите фотографии упакованного товара с хорошо видимым упаковочным листом. Если возможно, попросите стороннего инспектора проверить количество во время окончательной проверки. В отношении условий доставки используйте Инкотермс, которые предусматривают ответственность поставщика до момента загрузки товара, например, FOB (Free on Board), так что любая нехватка, выявленная до погрузки, явно является обязанностью поставщика по устранению.
3.6 Отсутствие гарантии качества после поставки
Послепродажная поддержка — один из наиболее ярких показателей надежности поставщика. Проблемы могут возникать и случаются даже с хорошо управляемыми заказами. Партия болтов может отсутствовать, поддон с фитингами может быть поврежден, или может возникнуть вопрос по установке, требующий технического вмешательства поставщика. Поставщик, который не отвечает на эти вопросы, оставляет покупателя самостоятельно отвечать за последствия.
Оценивать обязательства послепродажного обслуживания следует до размещения заказа, а не после возникновения проблемы. Спросите поставщика, как он обрабатывает жалобы на качество, каково время ответа и каков его процесс предоставления товаров на замену. У надежного поставщика будет документированная процедура рассмотрения жалоб, специальное контактное лицо по вопросам послепродажного обслуживания, а также готовность предоставить техническую поддержку по телефону, электронной почте или видеозвонку. Они также будут поддерживать запасы обычных предметов, чтобы обеспечить быструю замену при необходимости.
Попросите поставщика предоставить гарантийное заявление, в котором четко определены гарантийный срок, объем покрытия и процесс предъявления претензии. Поставщик, который не желает предоставлять гарантию или предлагает лишь расплывчатые заверения, вряд ли отреагирует на возникшую проблему.
3.7 Товар не соответствует обещанной грузоподъемности или механическим характеристикам
Это самый серьезный риск, поскольку он напрямую влияет на безопасность конструкции. Канал, не соответствующий заявленной несущей способности, может чрезмерно прогнуться под нагрузкой, треснуть в местах соединения или, в худшем случае, разрушиться. Снижение производительности происходит, когда поставщик использует сталь с более низким пределом текучести, чем указано, когда толщина стенки канала меньше заявленного значения или когда в процессе формования возникают концентрации напряжений или несоответствия размеров.
Грузоподъемность нельзя проверить визуальным осмотром. Это требует разрушающих испытаний образцов в контролируемых условиях. Поставщик, не вложившийся в нагрузочное тестирование, может просто опубликовать таблицы нагрузок, скопированные из каталога конкурента или рассчитанные теоретически без проверки.
Покупатели должны запросить подтверждение того, что данные о нагрузке поставщика были проверены посредством физических испытаний. Это может включать отчеты об испытаниях аккредитованной лаборатории, фотографии или видео проводимых нагрузочных испытаний, а также четкое объяснение методологии испытаний. Испытание должно имитировать фактическую конфигурацию установки, при которой швеллер опирается на указанный пролет, нагрузка прикладывается постепенно, а прогиб измеряется в средней точке. Если поставщик не может предоставить эти доказательства, данные о нагрузке следует рассматривать как непроверенные и при проектировании конструкции следует применять более высокий коэффициент безопасности.
3.8 Контрольный список практической оценки поставщика
В следующем контрольном списке обобщаются ключевые вопросы, которые покупатели должны задать перед заключением договора с поставщиком. Поставщик, который может четко ответить на эти вопросы и предоставить подтверждающие доказательства, демонстрирует прозрачность и профессионализм, которые лежат в основе надежного партнерства.
Предоставляет ли поставщик заводские сертификаты на базовую сталь и протоколы испытаний поверхностного покрытия? Может ли поставщик объяснить, как он достигает заявленной цены без ущерба для качества? Включен ли в договор купли-продажи пункт, требующий, чтобы производственная партия соответствовала утвержденному образцу? Предоставит ли поставщик подробный график производства с указанием этапов? Есть ли у поставщика документированный план проверки качества и примет ли он проверку третьей стороной? Каковы условия доставки и кто несет ответственность за недостачу или повреждение во время транспортировки? Какова гарантийная политика поставщика и какова его процедура рассмотрения жалоб на качество? Может ли поставщик предоставить отчеты о нагрузочных испытаниях из аккредитованной лаборатории для проверки опубликованных данных о нагрузке? Поддерживает ли поставщик буферный запас обычных товаров для обеспечения быстрой замены в случае необходимости?
Систематическая оценка с использованием этих вопросов не устранит все риски, связанные с закупками, но позволит выявить поставщиков, которые серьезно относятся к ответственности за качество, доставку и послепродажное обслуживание. Время, потраченное на оценку поставщика перед размещением заказа, многократно окупится за счет уменьшения проблем при установке и большей уверенности в долгосрочной работе установленной системы.
Расчет стоимости канала стойки
Понимание того, как поставщики рассчитывают цену за единицу каналов, фитингов и аксессуаров Strut, необходимо для точной оценки предложений. Окончательная цена отражает гораздо больше, чем стоимость сырья. В этом разделе объясняется каждый компонент затрат, чтобы вы могли определить, где добавляется ценность, а где предложение может скрывать компромиссы, которые могут стоить вам позже.
Формула ценообразования
Прозрачное предложение поставщика строится на четкой структуре затрат. Цена за единицу любого продукта Strut Channel может быть выражена следующим образом:
Стоимость единицы продукции = (Материал + Инструменты + Труд + Энергия + Обработка поверхности + Упаковка + Транспортировка + Дополнительные услуги + Прочие затраты) ÷ Количество
Каждый компонент рассматривается ниже. Понимание того, как взаимодействуют эти элементы, поможет вам задавать правильные вопросы при сравнении предложений и избежать ловушки выбора самой низкой цены без учета последствий.
4.1 Стоимость материала
Материал часто является основным компонентом цены за единицу, поскольку предложение соответствует выбранному профилю, толщине стенок и основе закупки металла. Запросите марку заказанного материала, толщину и основу расценки. Точная доля зависит от заказа, рыночных условий и готового компонента.
На стоимость материала влияют несколько факторов: тип материала, марка, сечение, толщина стенки, заказанная длина и рыночная цена. Более толстая секция увеличивает материал и массу, но разницу в цене нельзя определить только по толщине. Попросите поставщика указать каждый утвержденный профиль и толщину в одном и том же объеме.
Затраты на сталь и покрытия могут меняться в зависимости от условий поставок сырья, энергии и фрахта. В предложении должны быть указаны его действительность и ценовая основа. Для расширенного графика поставок подтвердите, применяется ли механизм корректировки цен, а не предполагайте, что предложение остается открытым на неопределенный срок.
Стоимость материала — это переменная стоимость, которая масштабируется вместе с объемом заказа. Однако более крупные заказы могут привлечь завод к оптовым скидкам, что снижает стоимость материала на единицу продукции. Покупателям следует спросить, отражает ли предложение поставщика фактическую стоимость материалов для количества заказа или стандартную ставку.
Чтобы оптимизировать стоимость материала без ущерба для качества, избегайте чрезмерного указания марки материала. Если в условиях установки не требуется нержавеющая сталь, выберите вместо нее сталь, оцинкованную горячим способом. Если расчет нагрузки допускает толщину 2,0 мм, не выбирайте значение по умолчанию 2,5 мм. Каждый миллиметр ненужной толщины увеличивает затраты, которые не служат никакой инженерной цели.
4.2 Стоимость оснастки
К оснастке относятся штампы, пуансоны, формы и режущие инструменты, необходимые для производства продукта. Для стандартных профилей и фитингов Strut Channel инструменты уже разработаны и амортизированы для многих производственных циклов. Поставщик взимает небольшую плату за обслуживание инструмента или включает ее в стоимость рабочей силы. Для нестандартных профилей, нестандартных схем отверстий, уникальных установочных размеров или фирменной маркировки необходимо изготавливать новую оснастку. Это разовая инвестиция, которая может варьироваться от нескольких сотен долларов за простой штамп до нескольких тысяч долларов за сложный прогрессивный штамп.
Стоимость инструмента является фиксированной. Он не меняется в зависимости от количества заказа, а это означает, что он оказывает существенное влияние на цену единицы продукции для небольших заказов, но становится незначительным при распределении по большому производственному циклу. При заказе 500 штук к стоимости инструмента в размере 1000 долларов США добавляется 2 доллара США за штуку. При заказе 50 000 штук один и тот же инструмент добавляет всего 0,02 доллара США за штуку.
Прежде чем запрашивать нестандартный инструмент, спросите поставщика, может ли стандартный продукт удовлетворить этим требованиям. Многие приложения, требующие индивидуальной настройки, можно удовлетворить, выбрав их из существующего ассортимента поставщика. Если индивидуализация необходима, договоритесь о стоимости инструмента отдельно от цены за единицу и сохраните за собой право собственности на инструмент. Это позволяет использовать оснастку для будущих заказов и при необходимости перенести производство к другому поставщику. Убедитесь, что в договоре купли-продажи указано, что инструменты остаются вашей собственностью и будут храниться, обслуживаться и застраховаться поставщиком.
4.3 Стоимость рабочей силы
Затраты на оплату труда включают заработную плату рабочих, задействованных на каждом этапе производства: резка швеллера по длине, пробивка отверстий и пазов, формовка профиля, сварка двойных швеллеров, штамповка арматуры, сборка комплектующих, проведение контроля качества и упаковка готовой продукции. На стоимость рабочей силы влияет сложность продукта, уровень автоматизации на заводе, уровень квалификации рабочей силы и преобладающие ставки заработной платы в стране-производителе.
Простые изделия, такие как стандартный C-канал со стандартной перфорацией, требуют минимальных трудозатрат. Сложные изделия, такие как сварной двойной швеллер с множеством перфорированных элементов или готовый фитинг, требующий нескольких операций штамповки и гибки, требуют больше трудозатрат и, следовательно, более высоких затрат. Изделия, требующие ручной сборки, такие как предварительно собранные комплекты пружинных гаек и болтов, также требуют более высоких трудозатрат.
Затраты на рабочую силу — это переменные затраты, которые зависят от объема производства. Однако заводы с высоким уровнем автоматизации могут производить большие объемы продукции с относительно низкими трудозатратами, что снижает себестоимость единицы продукции. Оценивая поставщиков, спросите об их производственных процессах. Поставщик, который использует автоматизированные линии резки, штамповку с ЧПУ и роботизированную сварку, скорее всего, предложит более стабильное качество и конкурентоспособные цены при больших объемах, чем поставщик, полагающийся на ручные процессы.
Чтобы оптимизировать затраты на рабочую силу, просмотрите конструкцию продукта вместе с поставщиком. Незначительные изменения конструкции, такие как стандартизация размеров отверстий или упрощение геометрии кронштейна, могут сократить количество производственных этапов и снизить трудозатраты, не влияя на функциональность.
4.4 Стоимость энергии
Стоимость энергии включает в себя электроэнергию, природный газ и другие виды топлива, потребляемые в процессе производства. Он приводит в действие режущие станки, штамповочные прессы, сварочное оборудование, линии формования и системы нагрева, используемые в печах горячего цинкования и отверждения порошковых покрытий. Стоимость энергии — это переменная стоимость, которая увеличивается с увеличением объема производства.
Цены на энергоносители существенно различаются в зависимости от региона и времени. Производители в странах с высокими затратами на электроэнергию или ненадежным энергоснабжением могут столкнуться с более высокими производственными издержками, что отражается на их ценах. Энергоемкие процессы, особенно горячее цинкование, которое требует поддержания температуры ванны с расплавленным цинком примерно 450°C, требуют более высоких затрат энергии, чем электроцинкование или простая механическая обработка.
Покупатели имеют ограниченное прямое влияние на затраты поставщика на электроэнергию. Однако поставщики, которые инвестировали в энергоэффективное оборудование, возобновляемые источники энергии или системы рекуперации отходящего тепла, могут предложить более стабильные цены в долгосрочной перспективе. Компонент затрат на электроэнергию является одной из причин, почему выбор обработки поверхности влияет на цену за единицу продукции: изделия с горячим цинкованием стоят дороже, отчасти потому, что процесс цинкования потребляет больше энергии.
4.5 Стоимость обработки поверхности
Обработка поверхности является важным компонентом затрат, который широко варьируется в зависимости от выбранного процесса. Выбор отделки влияет не только на цену за единицу продукции, но и на долгосрочные затраты на техническое обслуживание и замену, что делает его решающим фактором при расчете совокупной стоимости владения.
Электрооцинкованный — наиболее экономичная обработка поверхности. В процессе гальванического покрытия наносится тонкий слой цинка при относительно низких затратах. Подходит для помещений в сухих помещениях. Сумма затрат по сравнению с голой сталью скромна.
Горячее цинкование дороже из-за энергии, необходимой для нагрева цинковой ванны, стоимости самого цинка и трудозатрат, связанных с процессами погружения и последующей обработки. Покрытие толще и обеспечивает гораздо большую устойчивость к коррозии. Дополнительная стоимость оправдана при любой установке на открытом воздухе или во влажной среде. Резьбовые компоненты, такие как гайки и болты, могут потребовать дополнительного нарезания резьбы после цинкования, чтобы обеспечить правильную посадку, что увеличивает небольшие затраты на обработку.
Покрытие Zn-Al-Mg — это новая технология, стоимость которой выше, чем стандартное горячее цинкование. Повышенная коррозионная стойкость и свойства самовосстановления обеспечивают длительный срок службы, особенно в агрессивных средах. Надбавку к стоимости следует оценивать с учетом стоимости, которую можно избежать при досрочной замене.
Порошковое покрытие стоимость зависит от сложности процесса предварительной обработки, типа используемого порошка (эпоксидный, полиэфирный или гибридный), количества цветов в заказе и энергии отверждения. Одноцветный заказ в больших объемах будет более рентабельным, чем многоцветный заказ небольшими партиями. Порошковое покрытие обычно наносится на оцинкованную основу, поэтому общая стоимость включает в себя как процесс цинкования, так и порошковое покрытие.
Стоимость обработки поверхности — это переменная стоимость единицы продукции. Чтобы оптимизировать его, выберите отделку, соответствующую экологическим требованиям, без каких-либо чрезмерных требований. Внутренняя электрическая комната не требует горячего цинкования и порошковой окраски. При прибрежной установке на открытом воздухе не следует использовать электрооцинковку. Соответствие отделки окружающей среде позволяет избежать ненужных затрат и преждевременного выхода из строя.
4.6 Стоимость упаковки
Стоимость упаковки включает материалы и рабочую силу, необходимые для защиты продукции во время хранения, погрузки-разгрузки и транспортировки. Стандартная экспортная упаковка продукции Strut Channel обычно включает в себя связывание швеллеров стальными ремнями, защиту краев угловыми ограждениями, обертывание влагостойкой пленкой и размещение на фумигированных фанерных поддонах или в деревянных ящиках. Небольшие фитинги и аксессуары упаковываются в картонные коробки и затем укладываются на поддоны.
Упаковка — это переменная стоимость, которая зависит от габаритов, веса, хрупкости и способа доставки товара. Морские перевозки требуют прочной упаковки, способной выдержать транспортировку контейнеров, штабелирование и потенциальное воздействие влаги во время перевозки. Воздушные перевозки могут позволить использовать более легкую упаковку, но требуют более высоких транспортных расходов. Индивидуальная упаковка, такая как индивидуальная маркировка продукта, упаковка для розничной торговли, штрих-кодирование или определенные размеры поддонов, увеличивает затраты, но может быть необходима дистрибьюторам, которые продают продукцию напрямую конечным потребителям.
Стоимость неадекватной упаковки почти всегда выше стоимости надлежащей упаковки. Поврежденные товары, прибывающие на место, приводят к задержкам, спорам и расходам на замену. При оценке предложений убедитесь, что спецификация упаковки четко указана. Поставщика, который включает неопределенную позицию для «стандартной экспортной упаковки», следует попросить предоставить подробное описание того, что она включает. Хорошим справочным материалом могут служить фотографии предыдущих экспортных поставок.
4.7 Транспортные расходы
Транспортные расходы включают в себя перемещение товара от завода до места доставки. Он включает в себя внутреннюю логистику от завода до порта экспорта, таможенное оформление и документацию, морские или воздушные перевозки и, возможно, дальнейшую транспортировку из порта прибытия до конечного адреса доставки. На стоимость перевозки влияют объем и вес отправления, расстояние, выбранные Инкотермс, вид перевозки и текущие рыночные ставки фрахта.
Полная загрузка контейнера значительно более эффективна с точки зрения затрат на единицу, чем неполная загрузка контейнера. Оптимизация плана загрузки контейнеров для максимального использования пространства может снизить затраты на транспортировку единицы груза. Для крупных проектов подумайте, может ли поставщик отправить частичную загрузку, чтобы можно было начать установку, пока остальная часть находится в пути, хотя это может увеличить общую стоимость перевозки.
Выбранные Инкотермс определяют, где заканчивается ответственность поставщика и начинается ответственность покупателя. FOB (Free on Board) означает, что поставщик несет ответственность за расходы вплоть до погрузки на судно. CIF (стоимость, страхование и фрахт) означает, что поставщик организует и оплачивает доставку и страхование до порта назначения. EXW (Ex Works) возлагает минимальную ответственность на поставщика, но максимальную логистическую работу на покупателя. Каждый вариант имеет разные финансовые последствия. Покупатели должны выбрать Инкотермс, который лучше всего соответствует их логистическим возможностям и устойчивости к риску.
Транспортные расходы являются переменными затратами. Чтобы оптимизировать его, планируйте заказы так, чтобы по возможности заполнять контейнеры целиком, объединяйте более мелкие заказы от разных поставщиков в одну отправку и сравнивайте расценки на фрахт от нескольких экспедиторов.
4.8 Дополнительные услуги
Услуги с добавленной стоимостью — это деятельность, которую поставщик выполняет помимо основного производства и доставки. Эти услуги могут немного увеличить цену за единицу, но могут снизить общие затраты на проект за счет предотвращения ошибок, ускорения установки и упрощения закупок.
Техническая поддержка включает помощь в расчете нагрузки, рекомендации по проектированию конструкций и рекомендации по выбору продукта. Поставщик, который поможет вам выбрать правильный размер канала и расстояние между опорами для вашего конкретного применения, может предотвратить завышение спецификаций и сократить потери материала. OEM- и ODM-производство позволяет вам поставлять продукцию под вашим собственным брендом или по вашим собственным спецификациям дизайна. Это может включать индивидуальную упаковку, индивидуальную торговую марку и поддержку в разработке продукта. Индивидуальные чертежи и 3D-модели помогут вашей команде инженеров интегрировать систему поддержки в общий проект здания. Отчеты о проверках, сертификаты на материалы и документация по испытаниям сокращают затраты на вашу собственную деятельность по обеспечению качества. Документационная поддержка для соблюдения нормативных требований и оформления импорта может предотвратить задержки на таможне.
Стоимость этих услуг зачастую скромна по сравнению с той ценностью, которую они предоставляют. Поставщик, предлагающий бесплатную техническую поддержку, может сэкономить вам затраты на привлечение внешнего инженера-строителя. Поставщик, предоставляющий полный пакет документации, может исключить дни административной работы. При сравнении предложений учитывайте не только цену за единицу, но и включенные в нее услуги. Поставщик с немного более высокой ценой за единицу, но с комплексной технической и документальной поддержкой может обеспечить более высокую общую ценность.
4.9 Прочие затраты
Прочие затраты включают статьи, специфичные для проекта, клиента или целевого рынка. Обычно это постоянные затраты, которые распределяются по объему заказа.
Затраты на сертификацию возникают, когда продукты необходимо протестировать и сертифицировать на соответствие определенным стандартам, таким как EN, ASTM или местным строительным нормам. Стоимость стороннего тестирования и сертификации — это единовременные расходы, которые могут быть распределены по всему заказу. Специальные проверки, такие как дополнительная проверка третьей стороной во время производства или в порту погрузки, увеличивают стоимость за день проверки. Тарифы и импортные пошлины различаются в зависимости от категории продукта и страны назначения. Хотя это обычно является обязанностью покупателя, поставщик должен быть в состоянии предоставить правильные коды Гармонизированной системы (ГС) и описания продуктов, чтобы гарантировать применение правильной тарифной классификации. Требования, специфичные для клиента, такие как уникальная маркировка, специальные форматы документации или интеграция с системой закупок покупателя, могут повлечь за собой административные расходы.
Эти затраты часто не включаются в первоначальное предложение и могут отображаться как дополнительные позиции. Покупателям следует попросить поставщика определить все потенциальные дополнительные расходы перед размещением заказа, чтобы можно было точно спланировать общую стоимость доставки.
4.10 Общая стоимость владения: сверх цены за единицу
Цена за единицу, указанная поставщиком, представляет собой только стоимость приобретения продукта. Общая стоимость владения включает цену за единицу плюс стоимость перевозки, импортных пошлин, погрузочно-разгрузочных работ на месте, работ по установке, проверки, технического обслуживания и, в конечном итоге, замены в конце срока службы продукта.
Срок службы нельзя определить только по названию продукта. Система покрытия, толщина покрытия, защита режущей кромки, местная коррозионная активность, механические повреждения и техническое обслуживание — все это влияет на производительность. Перед установкой подтвердите требуемую основу отделки и осмотрите обрезанные концы, отверстия и контактные поверхности.
Наиболее экономичным выбором является продукт, который соответствует техническим требованиям при наименьшей совокупной стоимости владения в течение предполагаемого срока службы. Редко бывает продукт с самой низкой начальной ценой покупки. При оценке предложений наряду с ценой за единицу учитывайте качество, последовательность, документацию, техническую поддержку и послепродажное обслуживание поставщика. Предложение, которое на бумаге кажется более дорогим, может оказаться наименее дорогим вариантом, если учесть все затраты.
Резюме
Стоимость системы Strut Channel представляет собой сумму многих компонентов, на каждый из которых может влиять решение покупателя. Понимая, как материалы, инструменты, рабочая сила, энергия, обработка поверхности, упаковка, транспортировка и дополнительные услуги влияют на конечную цену, покупатели могут сделать осознанный выбор, который сбалансирует первоначальные затраты с долгосрочными характеристиками. Самая низкая цена не всегда является самым дешевым решением. Наилучшее предложение – это предложение, обеспечивающее требуемое качество в установленные сроки, поддержку и документацию, необходимую для безопасной и эффективной установки системы, по цене, отражающей реальную стоимость производства надежного продукта.
Как выбрать подходящего поставщика стоек в Китае
Выбор поставщика Strut Channel в Китае требует оценки гораздо большего, чем цена за единицу продукции. Правильный поставщик продемонстрирует техническую компетентность, производственные мощности, системы качества и возможности обслуживания, которые напрямую влияют на стоимость, график и долгосрочную надежность вашего проекта. Следующая схема поможет вам объективно оценить потенциальных поставщиков.
5.1 Профессиональная техническая группа
Техническая группа поставщика — это ваша первая линия защиты от ошибок в спецификациях и неэффективности проектирования. Инженеры и технический персонал должны понимать не только то, как производить продукт, но и то, как он будет использоваться в реальных установках. Такое понимание позволяет им оказывать значимую поддержку на этапе спецификации и проектирования.
Компетентная техническая группа рассмотрит требования вашего проекта и выявит потенциальные проблемы до начала производства. Они могут порекомендовать другой профиль канала, более подходящую обработку поверхности или альтернативную конфигурацию фитинга, которая обеспечивает те же структурные характеристики при меньших затратах. Они должны быть в состоянии обеспечить поддержку в расчете нагрузки, либо применив собственные проверенные данные к вашей конкретной конфигурации поддержки, либо направив вас в соответствующий раздел своего технического каталога. Если вы разрабатываете индивидуальное решение, техническая группа должна быть способна подготовить для вашего утверждения производственные чертежи, 3D-модели и прототипы.
Во время оценки поставщика попросите поговорить напрямую с инженером, а не только с торговым представителем. Задайте технический вопрос о несущей способности, совместимости материалов или защите от коррозии. Поставщик, обладающий подлинными техническими возможностями, даст четкий и обоснованный ответ. Поставщику, который уклоняется от вопроса или дает лишь расплывчатые заверения, может не хватать технической глубины, необходимой для поддержки сложного проекта. Также запросите примеры проектов, подобных вашему, в которых техническая группа поставщика оказывала поддержку при проектировании. Качество их технического ответа является убедительным показателем поддержки, которую вы получите на протяжении всего проекта.
5.2 Высокая производственная мощность
Производственная мощность определяет, сможет ли поставщик доставить ваш заказ вовремя, поддерживать стабильное качество в больших объемах и учитывать будущий рост заказов. Производительность – это не просто количество машин на заводе; речь идет о том, как эти машины организованы, обслуживаются и управляются.
Поставщик с сильными производственными мощностями будет иметь выделенные производственные линии для различных семейств продукции: одну линию для гнутых профилей, другую для штампованных фитингов, третью для сварных узлов. Оборудование должно соответствовать типу продукта. Линии профилирования рулонов должны быть способны производить каналы необходимой длины, толщины и профиля с постоянной точностью размеров. Штамповочные прессы должны иметь достаточную мощность для толщины материала и сложности установки. На сварочных станциях должны использоваться квалифицированные процедуры и квалифицированные операторы, особенно при двухканальном производстве.
Планирование производства не менее важно. Поставщик должен быть в состоянии предоставить реалистичный график производства, учитывающий закупку материалов, настройку оснастки, производство, обработку поверхности, проверку и упаковку. Они должны быть в состоянии объяснить, как они управляют несколькими заказами одновременно, не нарушая сроков доставки. Спросите об их типичном использовании мощности. Поставщик, работающий на 95 процентов мощности, может с трудом выполнить срочный заказ или задержку производства. У поставщика, работающего на 70–80 процентов, есть возможность реагировать на неожиданные запросы.
Во время оценки закажите экскурсию по заводу, лично или виртуально. Следите за состоянием оборудования, организацией производственного цеха, рабочим процессом от сырья до готовой продукции, уровнем автоматизации. Спросите об их крупнейшем на сегодняшний день заказе и о том, как им удалось с ним справиться. Поставщик, успешно выполнивший большой и сложный заказ, скорее всего, будет располагать системами и опытом для реализации вашего проекта.
5.3 Строгая система управления качеством
Система управления качеством — это структура поставщика, обеспечивающая соответствие каждого продукта, покидающего завод, установленным требованиям. Без систематического подхода к качеству стабильность становится зависимой от индивидуальных навыков оператора, и дефекты с большей вероятностью дойдут до клиента.
Система качества должна охватывать весь производственный процесс. Входной контроль материала проверяет, что рулонная сталь, алюминиевая заготовка или лист из нержавеющей стали соответствуют заданному сорту, толщине и состоянию поверхности перед поступлением в производство. В ходе производственного контроля проверяются важные размеры, положения отверстий, профили пазов и качество сварных швов на определенных этапах производства. Окончательная проверка проверяет соответствие готовой продукции спецификации перед ее упаковкой. Система должна включать возможность отслеживания, чтобы любую проблему с качеством, выявленную позже, можно было отследить до конкретной производственной партии, партии материала и протокола проверки.
Поставщик должен иметь испытательное оборудование, соответствующее производимой им продукции. Сюда входят инструменты измерения размеров, такие как штангенциркули, микрометры и координатно-измерительные машины; толщиномеры покрытий для проверки оцинковки и порошковой окраски; и оборудование для механических испытаний, такое как тестеры на растяжение и силовые рамы для проверки прочности материала и характеристик собранных соединений. Если у поставщика нет собственных возможностей тестирования определенных параметров, он должен быть в состоянии продемонстрировать, что использует аккредитованные внешние лаборатории.
Сертификация по стандарту ISO 9001 является базовым показателем существования системы менеджмента качества. Однако сама по себе сертификация не гарантирует, что система активно поддерживается и эффективна. Попросите поставщика подробно описать процесс контроля качества. Запросите образцы отчетов о проверке предыдущих производственных циклов. Спросите, как они обращаются с несоответствующей продукцией и какие корректирующие действия они предпринимают при обнаружении дефекта. Поставщик, который может показать вам фактические записи проверок, обсудить конкретные проблемы качества, которые они решили, и продемонстрировать культуру постоянного улучшения, с большей вероятностью обеспечит стабильное качество, чем тот, который просто указывает на сертификат на стене.
5.4 Комплексная цепочка поставок
Цепочка поставок производителя напрямую влияет на качество, стоимость и доставку готовой продукции. Даже самая способная фабрика не может производить надежную продукцию, если ее поставщики сырья непоследовательны, субподрядчики по обработке поверхности ненадежны или поставщики упаковки опаздывают с поставками.
Основным сырьем является рулонная сталь. Поставщик должен использовать проверенные сталелитейные заводы с документально подтвержденной системой качества и способностью предоставить сертификаты заводских испытаний для каждой партии. Марка стали, допуск по толщине и состояние поверхности должны быть одинаковыми от поставки к поставке. Поставщик, который часто меняет заводы в поисках самой низкой цены, может внести вариативность материалов, что влияет на качество продукции и эффективность производства.
Обработка поверхности часто передается по субподряду специализированным предприятиям по гальванизации или нанесению покрытий. Качество цинкования зависит от контроля процесса субподрядчика, состава цинковой ванны, времени погружения и процедур последующей обработки. Поставщик должен регулярно проверять своих субподрядчиков и проверять толщину покрытия и адгезию каждой партии. То же самое относится и к порошковому покрытию, где качество предварительной обработки и условия отверждения определяют долговечность покрытия.
Партнеры по упаковке и логистике влияют на то, будет ли продукция доставлена в хорошем состоянии. Поставщик должен работать с поставщиками упаковки, которые понимают требования поставщиков экспортных перевозок и логистики, которые могут эффективно координировать погрузку контейнеров, документацию и таможенное оформление.
При оценке поставщика спросите об его основных поставщиках сырья и о том, как долго они с ними сотрудничают. Спросите об их партнерах по обработке поверхности и о том, разрешают ли они проводить проверки клиентов на этих предприятиях. Поставщик со стабильными и долгосрочными отношениями в своей цепочке поставок с меньшей вероятностью столкнется с сбоями, которые задержат выполнение вашего заказа. Поставщик, который не может или не желает назвать свои источники материалов, может использовать оппортунистический подход к выбору поставщиков, что создает риск качества и доступности.
5.5 Комплексная система обслуживания
Система обслуживания — это то, что вы испытываете как покупатель до, во время и после заказа. Это включает в себя оперативность общения, ясность документации, точность расценок и поддержку, доступную в случае возникновения проблем.
Комплексная система обслуживания начинается с первоначального запроса. Поставщик должен оперативно ответить, предоставить четкие и подробные расценки и быть готовым обсудить технические требования с вашей командой инженеров. Во время заказа они должны регулярно предоставлять обновленную информацию о ходе выполнения, немедленно уведомлять вас о любых проблемах, которые могут повлиять на доставку, и быть готовы ответить на вопросы. После доставки они должны убедиться, что товар прибыл в хорошем состоянии и что продукт работает так, как ожидалось.
Документация является важной частью сервиса. Поставщик должен предоставить упаковочные листы, коммерческие счета-фактуры, сертификаты происхождения, сертификаты заводских испытаний, отчеты о толщине покрытия, отчеты об инспекциях и любые другие документы, необходимые для оформления импорта, а также записи проекта. Документация должна быть точной, полной и доставленной вовремя. Плохая документация может задержать таможенное оформление и создать административную работу для вашей команды.
Поставщик должен назначить специальное контактное лицо для вашего заказа. Этот человек должен понимать ваш проект, уметь отвечать на технические и коммерческие вопросы, а также координировать действия внутри компании для решения проблем. Поставщик, у которого каждый звонок поступает к другому человеку, не знающему истории ваших заказов, вряд ли обеспечит непрерывность, необходимую для успешных долгосрочных отношений.
Чтобы оценить систему обслуживания, обратите внимание на то, как поставщик обрабатывает ваши первоначальные запросы. Являются ли ответы быстрыми и полными? Задают ли они уточняющие вопросы, демонстрирующие понимание ваших требований? Предоставляют ли они запрошенную вами информацию или присылают общие маркетинговые материалы? Качество предпродажного обслуживания является надежным индикатором обслуживания, которое вы получите после размещения заказа.
5.6 Поддержка нескольких способов оплаты и условий доставки
Гибкость условий оплаты и доставки указывает на то, что поставщик имеет опыт международной торговли и готов удовлетворить различные требования покупателей. Хотя существуют стандартные условия, поставщик должен иметь возможность обсудить альтернативы, которые подходят вашему процессу закупок и подходу к управлению рисками.
Обычные способы оплаты в международной торговле включают телеграфный перевод (T/T) с внесением депозита против счета-проформы и остатка перед отправкой, а также аккредитив (L/C) для более крупных транзакций или операций с повышенным риском. Процент депозита обычно составляет 30 процентов, а остальные 70 процентов выплачиваются по отгрузочным документам, но это может быть согласовано в зависимости от стоимости заказа и отношений между сторонами. Поставщик, который настаивает на полной предоплате за первый заказ, возможно, управляет денежными потоками, а не демонстрирует уверенность в своем продукте.
Условия поставки должны быть четко указаны с использованием соответствующих Инкотермс. FOB (Free on Board) обычно используется для контейнерных перевозок, при этом поставщик несет ответственность за доставку товара в указанный порт и погрузку его на судно. CIF (Cost, Insurance and Freight) включает доставку и страхование до порта назначения. EXW (Ex Works) возлагает минимальную ответственность на поставщика, но максимальную логистическую работу на покупателя. Поставщик должен быть в состоянии объяснить последствия каждого варианта и порекомендовать наиболее подходящий срок для вашего груза.
При оценке поставщика обсудите условия оплаты и доставки на ранних этапах переговоров. С поставщиком, который является жестким и не желает удовлетворять разумные запросы, может быть сложно работать на протяжении всего проекта. Поставщик, который прозрачно описывает свои условия и открыт для обсуждения, демонстрирует совместный подход к бизнесу.
5.7 Поддержка международной доставки
Международная доставка — это нечто большее, чем просто организация контейнера. Это требует знания экспортных процедур, таможенной документации, требований к упаковке для различных видов транспорта и координации логистики, чтобы гарантировать своевременную доставку товаров и в хорошем состоянии.
Поставщик с опытом международных перевозок поймет требования к упаковке для морских перевозок, включая необходимость использования фумигированных деревянных поддонов или ящиков, соответствующих стандартам ISPM 15, защиты от влаги при морской перевозке и надежной обвязки для предотвращения смещения во время погрузочно-разгрузочных работ. Они будут знать, как подготовить отгрузочную документацию, включая коносамент, упаковочный лист, коммерческий счет, сертификат происхождения и любые сертификаты для конкретного пункта назначения. Они смогут координировать свои действия с экспедиторами для бронирования места на судне, организации погрузки контейнеров и управления документооборотом.
Поставщик также должен иметь возможность проконсультировать по вариантам доставки. При срочных требованиях они могут предложить авиаперевозку или услуги экспресс-курьера для небольших посылок. При больших заказах они должны иметь возможность оптимизировать загрузку контейнеров, чтобы минимизировать затраты на перевозку и снизить риск повреждения груза. Некоторые поставщики предлагают консолидированную доставку, объединяя небольшие заказы от разных покупателей в один контейнер для снижения затрат.
Оцените возможности доставки, спросив поставщика об его опыте работы с вашей страной назначения. Запросите отзывы о предыдущих экспортных поставках в ваш регион. Спросите об их стандартной экспортной упаковке и запросите фотографии упакованных контейнеров из предыдущих заказов. Поставщик, который может подробно описать процесс доставки и предоставить доказательства успешной доставки, с большей вероятностью сможет эффективно управлять вашей доставкой.
5.8 Услуги по обеспечению качества
Гарантия качества выходит за рамки заводских ворот. Он охватывает гарантию, предоставляемую на продукцию, процесс решения проблем с качеством, а также обязательства поставщика решать проблемы, возникающие после поставки.
В четкой гарантийной политике должны быть указаны гарантийный срок, объем покрытия и обстоятельства, при которых применяется гарантия. На продукцию Strut Channel гарантия должна распространяться на производственные дефекты материалов и изготовления, а поставщик должен взять на себя обязательство заменить или компенсировать дефектную продукцию. Гарантия также должна указывать ожидаемый срок службы обработанной поверхности в определенных условиях окружающей среды. Поставщик, предлагающий гарантию без экологических требований, дает обещание, которое он не может проверить.
Процесс решения проблем с качеством так же важен, как и сама гарантия. У поставщика должна быть документированная процедура рассмотрения жалоб с установленными сроками реагирования. Они должны исследовать основную причину любой сообщенной проблемы, предоставить четкое объяснение и принять корректирующие меры для предотвращения повторения. Если требуются товары на замену, поставщику следует расставить приоритеты в их производстве и организовать доставку за свой счет. Скорость и профессионализм реакции на проблему качества говорят о поставщике больше, чем любое предпродажное обещание.
Долгосрочная гарантия качества также включает в себя стремление поставщика к постоянному совершенствованию. Они должны быть в состоянии описать, как они используют отзывы клиентов, данные проверок и записи о качестве для улучшения своей продукции и процессов. Поставщик, который рассматривает каждую жалобу как возможность учиться и совершенствоваться, со временем станет более надежным поставщиком.
При оценке обеспечения качества запросите у поставщика копию условий гарантии и спросите, как он решал конкретные проблемы с качеством у предыдущих клиентов. Поставщик, который открыто рассказывает о прошлых проблемах и может объяснить, как они были решены, демонстрирует ответственность. Поставщик, утверждающий, что у него никогда не было проблем с качеством, либо неопытен, либо лжет.
Двигаемся вперед
Восемь критериев, описанных выше, обеспечивают основу для систематической оценки поставщиков Strut Channel. Ни один поставщик не будет идеальным в каждой категории, но оценка позволит выявить сильные и слабые стороны, которые наиболее важны для вашего конкретного проекта. Поставщик с сильными техническими возможностями и системами качества может оправдать более высокую цену за единицу продукции. Поставщику с отличными производственными мощностями, но слабым сервисом может потребоваться более пристальное управление.
Цель — найти поставщика, чьи возможности соответствуют вашим требованиям и чья приверженность качеству и обслуживанию даст вам уверенность в долгосрочном партнерстве. Время, затраченное на оценку поставщика перед размещением заказа, окупится снижением рисков проекта, меньшим количеством проблем с качеством и более продуктивными рабочими отношениями.
Часто задаваемые вопросы
Следующие вопросы отражают наиболее распространенные проблемы, возникающие у оптовиков, дистрибьюторов, подрядчиков и менеджеров по закупкам перед размещением оптового заказа. Каждый ответ предназначен для предоставления практического руководства, которое поможет вам оценить поставщиков, сравнить варианты и принять обоснованное решение о покупке.
Выбор продукта
Как выбрать правильный канал стойки и фитинги для моего проекта?
Начните с определения трех параметров: среды установки, общей поддерживаемой нагрузки и конфигурации поддержки. Окружающая среда определяет материал и качество поверхности. Нагрузка определяет размер канала, толщину стенок и расстояние между опорами. Конфигурация определяет, какие фитинги и аксессуары необходимы. Если у вас есть спецификация проекта или чертеж, поделитесь ими с технической командой поставщика для получения подробных рекомендаций. Если вы разрабатываете конструкцию самостоятельно, попросите у поставщика таблицы нагрузок и руководство по выбору продукции. Всегда учитывайте коэффициент запаса прочности при расчете нагрузки и проверяйте, что данные поставщика о нагрузке подтверждаются физическими испытаниями.
Какие материалы и варианты обработки поверхности доступны?
Стандартные материалы включают углеродистую сталь, алюминий и нержавеющую сталь. Поверхностная обработка стали включает гальваническое цинкование (внутри помещений), горячее цинкование (наружное покрытие), покрытие Zn-Al-Mg (агрессивная среда) и порошковое покрытие (эстетическое покрытие или применение с цветовой маркировкой). Нержавеющая сталь обычно поставляется марок 304L и 316L без дополнительного покрытия. Выбор полностью зависит от среды установки. Подробные инструкции по выбору материала и отделки см. в Модуле 2.
Какие размеры канала стойки и фитингов вы можете изготовить?
Стандартные профили швеллеров включают 41 мм × 21 мм, 41 мм × 41 мм, 42 мм × 41 мм и 83 мм × 41 мм в одинарной и двойной конфигурациях. Толщина стенок варьируется от 1,5 мм до 2,5 мм. Фитинги изготавливаются в соответствии с этими размерами канала. Если вам нужен нестандартный профиль, возможно изготовление на заказ. Предоставьте требования к размерам, и поставщик подтвердит осуществимость.
Как проверить достоверность опубликованных поставщиком данных о нагрузке?
Попросите поставщика предоставить отчеты о нагрузочных испытаниях из аккредитованной лаборатории. В отчетах должна быть описана испытательная установка, размер и толщина канала, пролет опоры, приложенная нагрузка и измеренное прогибание. Сравните результаты испытаний с опубликованными таблицами нагрузок. Если поставщик не может предоставить доказательства испытаний, считайте данные нагрузки непроверенными и примените более высокий коэффициент безопасности. Некоторые поставщики публикуют теоретические расчеты без физической проверки. Поставщик, который инвестировал в разрушающее нагрузочное тестирование, будет прозрачен в отношении результатов.
Кастомизация
Поддерживаете ли вы OEM-производство и изготовление на заказ?
Да, изготовление на заказ доступно для заказов, соответствующих минимальным требованиям к количеству. Индивидуальная работа включает в себя нестандартные профили швеллеров, уникальные установочные размеры, специальную схему расположения отверстий, фирменную маркировку и упаковку по индивидуальному заказу. Процесс обычно начинается с анализа технических чертежей, за которым следует разработка оснастки, изготовление прототипа и утверждение образца перед массовым производством. Если у вас есть чертеж или образец, отправьте его для технико-экономического обоснования и оценки стоимости оснастки. Стандартные продукты из существующего ассортимента всегда будут более экономичными и быстрыми в доставке, поэтому настройку следует зарезервировать для требований, которые не могут быть удовлетворены стандартными продуктами.
Каков типичный процесс разработки индивидуального продукта?
Процесс состоит из пяти этапов. Сначала вы предоставляете чертеж, образец или спецификацию. Во-вторых, группа инженеров поставщика проверяет конструкцию и подтверждает технологичность, включая любые рекомендуемые модификации. В-третьих, разрабатывается оснастка и изготавливается прототип или небольшой опытный образец. В-четвертых, вы утверждаете образец или запрашиваете корректировки. В-пятых, начинается массовое производство. Сроки зависят от сложности изделия и необходимого инструмента. Простые модификации могут занять две-три недели. Производство сложных нестандартных изделий может занять от шести до восьми недель. Попросите указать четкие сроки в начале процесса.
Цены и заказы
Какие факторы влияют на цену продукции Strut Channel?
Цена за единицу определяется стоимостью материала, оснастки, рабочей силы, энергии, обработки поверхности, упаковки, транспортировки и дополнительных услуг. Стоимость материалов является крупнейшим компонентом, обычно от 50 до 70 процентов от общей суммы. Тип материала, сорт, толщина и рыночная цена на момент заказа влияют на окончательную цену. Обработка поверхности увеличивает стоимость в зависимости от выбранного процесса: горячее цинкование дороже, чем электрооцинкование, а покрытие Zn-Al-Mg или порошковое покрытие увеличивает стоимость. Количество заказа влияет на цену единицы продукции, распределяя фиксированные затраты, такие как оснастка и настройка, на большее количество единиц. Подробная разбивка компонентов затрат представлена в Модуле 4.
Как я могу получить более конкурентоспособное предложение?
Предоставьте полную и точную информацию при первоначальном запросе. Сюда входят характеристики продукта, количество, обработка поверхности, требования к упаковке и место доставки. Неполные запросы требуют от поставщика делать предположения или запрашивать дополнительную информацию, что увеличивает время и может привести к консервативному ценообразованию. Объединение нескольких продуктов в один заказ и доставка полными контейнерами снижает стоимость единицы продукции. Если у вашего проекта гибкий график реализации, укажите это; поставщик может объединить ваш производственный цикл с другим заказом, чтобы снизить затраты. Наконец, постройте долгосрочные отношения с одним или двумя поставщиками. Стабильные объемы заказов и надежная история платежей дают вам преимущество на переговорах.
Какой минимальный объем заказа?
Минимальный объем заказа подтвержден для выбранного профиля, материала, отделки, метода упаковки и общего объема заказа. Отправьте запрошенные коды деталей и их количество, чтобы HULK Metal могла подтвердить применимую основу заказа. Свяжитесь с нами для получения подробной информации.
Какую информацию мне следует предоставить, чтобы получить точное предложение?
Укажите следующее: коды продуктов или описания с указанием необходимого количества; размеры канала, включая ширину, высоту и толщину стенок; спецификация материала; обработка поверхности; должны ли каналы быть перфорированными или неперфорированными; типы и количество фитингов; характеристики болтов и гаек; требования к упаковке; пункт доставки; и предпочитаемые вами Инкотермс. Если у вас есть чертеж, расчет нагрузки или спецификация проекта, приложите его. Чем полнее ваш запрос, тем точнее и быстрее будет составлено предложение.
Гарантия качества
Как вы обеспечиваете стабильное качество продукции?
Качество контролируется посредством систематического процесса, включающего входной контроль материалов, внутрипроизводственные проверки, окончательный контроль и отслеживаемость. Поступающая сталь проверяется на соответствие сертификатам завода по марке, толщине и состоянию поверхности. Параметры производства контролируются через определенные промежутки времени. Готовые изделия отбираются и проверяются на точность размеров, геометрию пазов, качество сварных швов и толщину покрытия. Каждая партия отслеживается по партии сырья и дате производства. Система управления качеством предназначена для выявления и исправления отклонений еще до того, как продукция покинет завод. Более подробную информацию см. в Модуле 5.
Как обеспечить соответствие массового производства утвержденным образцы?
Утвержденный образец используется в качестве эталонного стандарта для производства. Критические размеры, характеристики материалов и требования к качеству поверхности документируются в плане производственного контроля. Перед отправкой партии в производство первая деталь из каждой производственной партии проверяется на соответствие утвержденному образцу. Если ваш заказ большой или критический, вы можете организовать проверку сторонней организацией для проверки соответствия во время производства или перед отправкой. Попросите поставщика сохранить запечатанный эталонный образец из первой производственной партии для сравнения с будущими заказами.
Какие сертификаты и отчеты об инспекциях вы можете предоставить?
Стандартная документация включает сертификаты заводских испытаний необработанной стали, отчеты о толщине покрытия для оцинкованных изделий или изделий с порошковым покрытием, отчеты о проверке размеров и упаковочный лист с коммерческим счетом. Дополнительная документация, такая как сертификаты происхождения, отчеты о нагрузочных испытаниях, отчеты сторонних проверок и сертификаты соответствия конкретным стандартам, могут быть предоставлены по запросу. Укажите требования к документации при размещении заказа, чтобы поставщик мог подготовить ее во время производства, а не после отгрузки.
Производство и доставка
Каково типичное время производства?
Срок производства подтверждается после согласования чертежа, материала, набора компонентов, отделки, количества и требований к проверке. Горячее цинкование и новая оснастка могут изменить производственную последовательность. Запросите график этапов с ценой и подтвердите его еще раз перед выпуском.
Как вы обеспечиваете своевременную доставку?
Планирование производства начинается сразу после подтверждения заказа. Резервируется сырье, выделяются производственные места, график обработки поверхности согласовывается с цехом цинкования или нанесения покрытий. Ход работ контролируется в соответствии с производственным графиком, и о любой задержке сообщается немедленно. Для критически важных заказов поставщик может включить в график буферный период, чтобы компенсировать незначительные сбои. Покупатели могут снизить собственный риск доставки, размещая заказы заранее, предоставляя полные спецификации и поддерживая открытую связь с поставщиком на протяжении всего периода производства.
Как упаковываются товары для международной доставки?
Экспортная упаковка согласовывается с учетом профиля, отделки, количества, метода обработки и пункта назначения. Прежде чем оформить заказ, подтвердите необходимый формат пачки или коробки, защиту кромок, защиту от влаги, тип поддона или ящика, маркировку и план погрузки. Свяжитесь с нами для получения подробной информации, если метод упаковки влияет на транспортировку или хранение.
В какие страны вы осуществляете доставку?
Продукция поставляется по всему миру на рынки Европы, Северной Америки, Ближнего Востока, Юго-Восточной Азии, Океании и Африки. Поставщик должен иметь опыт работы с таможенными требованиями и стандартами документации страны назначения. Если вы отправляете товар на новый рынок, спросите поставщика об его опыте работы в этом регионе и о том, работал ли он с экспедиторами, обслуживающими ваш порт назначения.
Условия оплаты и обмена
Какие способы оплаты и Инкотермс вы поддерживаете?
Способ оплаты, депозит, баланс и срок доставки указаны в счете-проформе и договоре купли-продажи заказа. T/T и L/C являются распространенными вариантами, но применимые условия должны быть подтверждены перед производством. Свяжитесь с нами для получения подробной информации.
Послепродажная поддержка
Что произойдет, если товары будут доставлены поврежденными, отсутствующими или не соответствующими согласованным спецификациям?
Немедленно сообщите об этом поставщику, предоставив фотографическое подтверждение и подробное описание проблемы. Если проблема заключается в производственном дефекте или ошибке упаковки, поставщик должен организовать замену товара или кредит-ноту. Если ущерб произошел во время перевозки, ответственность зависит от согласованных Инкотермс и от того, был ли груз застрахован. Авторитетные поставщики будут работать с вами над решением проблемы независимо от договорного положения, признавая, что долгосрочные отношения более ценны, чем любая отдельная поставка. Чтобы обезопасить себя, осмотрите товар по прибытии и задокументируйте любые несоответствия перед подписанием квитанции о доставке.
Как вы решаете проблемы с качеством, обнаруженные после установки?
Сообщите поставщику о проблеме, предоставив четкие фотографии, номер партии или заказа и описание условий установки. Поставщик должен выяснить первопричину и предоставить ответ в согласованные сроки. Если проблема связана с производственным дефектом, продукты на замену должны быть предоставлены за счет поставщика. Если проблема возникает из-за неправильной спецификации, ошибки установки или условий окружающей среды, выходящих за пределы проектных ограничений продукта, поставщик должен предоставить техническое руководство, чтобы предотвратить повторение. Готовность поставщика исследовать и решать проблемы после установки является убедительным показателем его приверженности качеству и долгосрочному партнерству.
О HULK Metal
HULK Metal — производитель или торговая компания?
HULK Metal — производитель с собственными производственными мощностями, включая линии профилирования, штамповочные прессы, сварочные станции и оборудование для проверки качества. Компания самостоятельно производит каналы Strut, фитинги и аксессуары и контролирует производственный процесс от закупки сырья до проверки готовой продукции. Покупатели могут посетить завод лично или посредством виртуального тура, чтобы убедиться в производственных возможностях и системах качества.
Почему международные покупатели выбирают HULK Metal в качестве долгосрочного партнера?
Международные покупатели обычно выбирают HULK Metal по трем факторам: производственные возможности, стабильность качества и надежность обслуживания. Собственное производство компании позволяет напрямую контролировать качество, сроки изготовления и стоимость. Документированная система управления качеством и регулярные сторонние проверки поддерживают стабильное качество продукции при повторных заказах. Техническая поддержка, включая расчеты нагрузки и рекомендации по выбору продуктов, помогает покупателям правильно выбрать продукты для своих проектов. Глобальный опыт доставки и гибкие торговые условия упрощают процесс закупок для покупателей на разных рынках. Лучший способ оценить, является ли HULK Metal подходящим партнером для вашего бизнеса, — это запросить образцы, просмотреть отчеты об испытаниях и обсудить конкретные требования вашего проекта с технической командой.
Как мы обеспечиваем стабильное качество каждой партии
Постоянное качество всех производственных партий не может быть достигнуто только за счет окончательного контроля. Это требует систематического процесса, который контролирует качество от получения сырья до загрузки контейнера. На каждом этапе проверки выявляются отклонения до того, как они повлияют на следующий процесс, гарантируя, что получаемая вами продукция соответствует утвержденным вами спецификациям. В следующих разделах описывается каждая точка проверки, ее назначение и проблемы, которые она предотвращает.
7.1 Проверка размеров
Проверка размеров проверяет, что каждое изделие соответствует заданным размерам, допускам, положениям отверстий и геометрии профиля. Для каналов критические проверки включают ширину паза, толщину стенки и профиль загнутой кромки — они определяют, правильно ли зацепляются пружинные гайки и фитинги. Для фитингов проверяются диаметры отверстий и расстояние относительно шага пазов канала. Образцы измеряются в начале, середине и конце каждой производственной партии с использованием калиброванных инструментов. Постоянные размеры гарантируют, что компоненты подходят друг к другу без изменений, обеспечивая эффективность установки и соблюдение графика проекта.
7.2 Проверка обработки поверхности
Обработка поверхности является основным барьером против коррозии. Толщину покрытия измеряют с помощью калиброванных датчиков в нескольких точках на образец. Для изделий из горячеоцинкованной стали EN ISO 1461 требует, чтобы минимальная средняя толщина составляла 45–55 микрон в зависимости от толщины стали. Адгезию проверяют визуально и механически на предмет отслаивания или расслоения. Для изделий с порошковым покрытием также проверяются уровень блеска, постоянство цвета и качество отверждения. Покрытие, прошедшее проверку, защитит стальную основу на протяжении всего предполагаемого срока службы. Отчеты о проверках записываются для каждой партии и доступны по запросу.
7.3 Предотгрузочная проверка
Предотгрузочная проверка — это окончательная проверка перед упаковкой и погрузкой продукции. Инспектор проверяет внешний вид продукции, соответствие спецификациям, целостность упаковки, точность маркировки и общее соответствие заказу на поставку. Любые дефекты поверхности, неправильные изделия или недостатки упаковки выявляются и исправляются перед отправкой. Эта проверка гарантирует, что то, что выходит с завода, соответствует тому, что вы заказали. Для критически важных заказов покупатели могут на этом этапе организовать проверку третьей стороной для независимой проверки качества продукции и соответствия спецификациям перед запечатыванием контейнера.
7.4 Количественный контроль
Количественная проверка проверяет, что правильное количество товаров упаковано и готово к отправке. Каждая коробка, пачка и поддон учитываются в упаковочном листе. Идентификационные этикетки продуктов проверяются на предмет правильности указания кодов позиций и количества. Эта проверка предотвращает нехватку и ошибки при доставке, которые вызывают задержки и разочарования на месте. Упаковочный лист сверяется с заказом на поставку, и любые несоответствия устраняются до загрузки контейнера. Точная проверка количества означает, что вы получаете именно то, за что заплатили, сохраняя при этом график установки.
7.5 Пользовательское тестирование
Дополнительное тестирование может быть организовано в соответствии с конкретными требованиями проекта. Обычные специальные испытания включают проверку материала с помощью спектрометрии для подтверждения марки стали, испытания на механическую нагрузку собранных соединений каналов, испытания в солевом тумане для подтверждения коррозионной стойкости и отчеты об измерениях толщины покрытия. По вашему запросу могут быть скоординированы проверки третьих сторон, проводимые аккредитованными агентствами, такими как SGS, Bureau Veritas или TÜV. Эти тесты обеспечивают независимую проверку работоспособности продукции и ее соответствия международным стандартам. Обсудите свои требования к испытаниям при размещении заказа, чтобы их можно было включить в график производства и проверок.