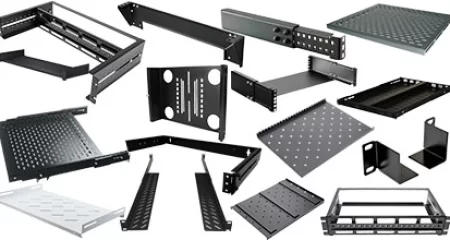
Угловой кронштейн для систем поддержки кабельных лотков
Металлический угловой кронштейн HULK представляет собой аксессуар для поддержки кабельного лотка серии ABB, который указан в каталоге как подъемная опорная поперечина со стандартной длиной от 50 до 500 мм. В этом модуле рассказывается о том, что делает кронштейн в системе кабельных лотков, о материалах и отделке, которые вы можете заказать, о размерах и вариантах индивидуальной настройки, о расстоянии между опорами и основах нагрузки, о проверках установки, типичных ошибках и о том, о чем следует договориться с поставщиком, прежде чем покупать в больших объемах.
Что делает угловой кронштейн в системе кабельных лотков
Кабельный лоток настолько надежен, насколько надежна конструкция, на которой он установлен. Лоток удерживает кабели, но система поддержки переносит этот вес на стену, колонну, потолок или пол и удерживает лоток ровно в течение многих лет нагрузки, вибрации и изменения температуры. Кронштейн угловой балки — одна из простейших форм такой опоры: стальной стержень L-образной формы, который устанавливается под лотком и несет его как перекладину.
В каталоге HULK Metal на угловом кронштейне имеется надпись «Подъемная опорная перекладина». Это краткое описание расскажет вам, как оно должно работать. Кронштейн проходит под лотком или лестницей, принимает нагрузку по всей длине и передает ее на любую конструкцию, к которой он прикреплен. Одно и то же семейство аксессуаров присутствует как в каталоге перфорированных кабельных лотков, так и в каталоге кабельных лестниц, поэтому один и тот же тип кронштейна охватывает две наиболее распространенные открытые системы изоляции.
Куда подходит кронштейн в семействе аксессуаров
Кронштейн не работает отдельно, в каталоге HULK Metal он группируется с деталями вокруг него. В разделе аксессуаров перечислены угловой кронштейн рядом с U-образным кронштейном (серия PA, также подъемная опорная поперечина), рама кронштейна (BF, для подъема кабельных лотков под потолком), настенный кронштейн (WB, для крепления к боковой стене), С-профиль 41x41, прижимной кронштейн, подставка под полом, муфты и комплекты болтов и гаек. Каждая часть соответствует отдельной ситуации с исправлениями, и для маршрута обычно требуется несколько из них.
Угловой кронштейн (ABB):
перекладина под лотком, прикрепленная к стене, колонне или опорной конструкции; стандартная часть для простой точки поддержки.
U-образный кронштейн (PA):
аналогичная подъемная перекладина с U-образным профилем, используемая там, где лотку требуется формованная опора.
Рамка кронштейна (BF):
рамная конструкция для подъема лотков под потолок.
Настенный кронштейн (WB):
деталь для крепления на боковой стене для пролетов, прикрепленных непосредственно к поверхности стены.
C канал 41x41:
профиль стойки для создания нестандартных опорных конструкций с швеллерными гайками и крепежными деталями.
Прижимной кронштейн:
удерживает лоток на опорах там, где существует опасность подъема или перемещения.
Подставка под пол (UFS):
напольная подставка для лотковых мостов на уровне земли, с регулируемой высотой.
Покупатели, которые заказывают только лоток и забывают опорные детали, в середине проекта вынуждены покупать кронштейны у второго поставщика. Семейство кронштейнов включено в каталог не просто так: лоток, фитинги, соединители, кронштейны и крепежные детали должны быть указаны как одна система.
Опорные устройства, обслуживаемые угловым кронштейном
Одна форма кронштейна подходит для нескольких ситуаций монтажа. Угловую планку можно закрепить ровно на стене с помощью горизонтальной ножки, несущей лоток, прикрепить к колонне или стальной балке или использовать парами для образования трапеции под потолком. Поскольку серия ABB выпускается в девяти стандартных длинах, одно и то же семейство кронштейнов подходит для узких и широких участков.
Наиболее распространенным является настенное расположение. Вертикальная ножка крепится болтами к стене, горизонтальная ножка проходит под подносом, а поднос располагается прямо на ножке или на небольшой подставке. Для широких лотков длина кронштейна увеличивается вместе с шириной лотка, поэтому в каталоге печатается серия длин вместо одного универсального размера. На колоннах можно установить два кронштейна вплотную друг к другу для поддержки двух параллельных трасс. Под потолком кронштейн часто соединяется с резьбовым стержнем и швеллером, поэтому высоту можно регулировать после заливки бетона.
Вертикальные пробежки меняют картину. В шахте или стояке кронштейн по-прежнему несет вес, но лоток также должен быть зафиксирован от движения, а кабели обычно закрепляются индивидуально примерно через каждый метр. Расстояние между кронштейнами на стояке обычно меньше, чем на горизонтальном пролете по полу, часто от 1,0 до 1,5 м, поскольку весь вес кабеля проходит через опоры.
Таблица 1. Расположение опор и соответствующий аксессуар HULK Metal.
| Поддержка |
Типичная деталь |
Где используется |
| Перекладина настенная | Угловой кронштейн (ABB) | Прямые участки, прикрепленные к стенам и колоннам |
| Крепление на боковую стену | Настенный кронштейн (WB) | Проходят непосредственно вдоль грани стены |
| Потолочный подвес | Кронштейн рамы (BF), комплекты резьбовых стержней | Лотки, поднятые под потолки и балки |
| Мостики на уровне пола | Подставка под пол (UFS) | Перемычки и стойки для лотков на уровне земли |
| Пользовательские конструкции стоек | Швеллер C 41x41 + гайки швеллера | Трапеции и стойки изготавливаются на месте |
Почему скобка является частью пути загрузки
Путь нагрузки в кабельной опорной системе проходит от кабелей через лоток на кронштейны и в конструкцию здания. Каждый элемент в этой цепи должен быть рассчитан на одну и ту же нагрузку. Лоток с высокой заявленной грузоподъемностью мало что значит, если размер кронштейна под ним слишком мал или удерживающий его анкер не подходит для бетона.
В каталоге HULK Metal публикуются диаграммы нагрузок, проверенные в соответствии с DIN EN IEC 61537, стандартом, охватывающим системы кабельных лотков и кабельных лестниц. Этот же стандарт включает испытания опорных устройств, включая кантилеверы и подвески. Когда покупатель запрашивает кронштейн, соответствующий назначению лотка, ответ должен исходить из опубликованных данных о нагрузке, а не из общих утверждений о прочности.
Практическое правило: кронштейн, его крепления и анкер представляют собой один узел. Если какой-либо из трех имеет недостаточный размер, размер всей точки опоры будет недостаточным.
Перфорированный лоток и лестничные марши используют один и тот же кронштейн
Угловой кронштейн присутствует в списке аксессуаров как для системы перфорированных кабельных лотков, так и для системы кабельных лестниц. Это практично для дистрибьютора: одна линия кронштейнов обслуживает два семейства защитной оболочки, поэтому планирование запасов и коды заказа остаются простыми. Для пролета перфорированного лотка и лестничного пролета на одном и том же участке можно использовать одинаковую отделку кронштейна и одно и то же крепежное оборудование.
Что меняется между двумя системами, так это нагрузка на кронштейн. Лестница с большим расстоянием между перекладинами и перфорированный лоток одинаковой ширины выдерживают разную кабельную нагрузку, а расстояние между точками опоры соответствует таблицам нагрузок для каждого изделия. Длина кронштейна выбирается из ширины лотка; прочность и расстояние кронштейна выбираются из нагрузки.
Диаграммы нагрузок в каталоге дают конкретное представление о том, что несет точка опоры. Перфорированная прямая секция шириной 400 мм и высотой 100 мм весит около 9,73 кг/м и выдерживает безопасную рабочую нагрузку 226 Н/м; секция шириной 800 мм весит около 20,02 кг/м с усилием 279 Н/м. Умножьте вес кабеля и вес лотка на метр на расстояние между опорами, и вы получите нагрузку, которую воспринимает каждый кронштейн. Этот расчет подлежит проверке конструкции до того, как будут определены длина и расстояние между кронштейнами.
О чем говорит и чего не говорит запись в каталоге
Страница каталога углового кронштейна намеренно короткая. В нем указано название серии, подпись, таблица стандартных длин и примечание о том, что доступны другие высоты, радиусы и обработки поверхности. Это примечание представляет собой конверт настройки: напечатанные длины представляют собой стандартную линию, а все, что находится за ее пределами, указано на чертеже.
На чертеже каталога показаны две выноски диаметром 50 мм на профиле кронштейна, но не приводится полная таблица размеров с указанием высоты ножек, шага отверстий или толщины материала. Эти детали подтверждены чертежом в предложении. Покупатель, которому нужен определенный рисунок отверстий или другая высота ножек, отправляет чертеж и получает подтвержденный ответ перед производством, а не предполагает стандарт по изображению.
Скобы в более широкой системе
Семейство опор находится внутри более крупного набора аксессуаров: соединители соединяют секции лотка, прижимные зажимы и зажимы удерживают кабели на месте, разделители разделяют цепи, а крышки защищают кабели там, где этого требует маршрут. Среди них несущим элементом является кронштейн уголка. Это также часть, которую, скорее всего, упустят из виду при спецификации, поскольку она небольшая, простая и ее легко принять за товар.
Это предположение и является причиной проблем на местах. Кронштейны, расположенные слишком далеко друг от друга, приводят к провисанию лотка под полной нагрузкой кабеля. Кронштейны с неправильной отделкой ржавеют на открытом воздухе задолго до того, как это сделает лоток. Кронштейны без подтвержденной схемы отверстий сверлятся на месте, что удаляет защитное покрытие на отверстии и запускает коррозию в той самой точке, где концентрируется нагрузка.
В оставшейся части этого модуля рассматриваются решения, позволяющие избежать таких результатов: выбор материала и отделки, выбор длины и настройки, установка расстояния между опорами, установка и проверка кронштейна, а также покупка его у поставщика, процесс которого вы можете проверить.
Материалы и отделка поверхности, соответствующие окружающей среде
Опорный кронштейн сначала выходит из строя на своей поверхности. Сталь может выдерживать нагрузку в течение десятилетий, но покрытие, выбранное для неподходящих условий, сокращает срок службы кронштейна лишь на небольшую долю. В этом разделе рассматриваются варианты материала HULK Metal, четыре семейства отделок и таблица условий, которая их связывает.
Семейства материалов за скобками
Каталог HULK Metal предлагает три конструкционных материала для компонентов лотка: мягкую сталь, нержавеющую сталь и алюминий, а стекловолокно указано как вариант для особых условий. Кронштейн может быть изготовлен из того же материала, что и лоток, который он несет, что является самым чистым способом поддержания целостности системы.
Низкоуглеродистая мягкая сталь (Q):
углерод обычно ниже 0,25%, сваривается, формуется и является наиболее экономичным выбором. Ему требуется защитное покрытие для любой среды, где присутствует влага.
Нержавеющая сталь 304 (S4) и 316 (S6):
самопассивирующийся, не требующий особого ухода и прочный в условиях влажной, химической или прибрежной зоны. Марка 316 содержит молибден для лучшей устойчивости к хлоридам и соответствует коррозионной активности C4-C5.
Алюминий (A):
приблизительно на 65 % легче стали, имеет естественную защиту от оксидов, немагнитен и хорошо подходит для случаев, когда вес имеет значение или если сам лоток изготовлен из алюминия.
Стекловолокно:
отмечено как доступное для агрессивных химических или высококоррозионных сред, где металлическая отделка плохо справляется.
Для большинства заказов на кронштейны по умолчанию используется низкоуглеродистая сталь с оцинкованным покрытием. Это самый дешевый путь к опоре, выдерживающей эксплуатацию на открытом воздухе, и она соответствует оцинкованному лотку, который указан в большинстве проектов. Нержавеющая сталь и алюминий появляются там, где этого требует окружающая среда или где материал лотка делает их постоянным выбором.
Как покрытие защищает кронштейн
У кронштейна больше оголены края и отверстия, чем у лотка. Каждое пробитое отверстие и срезанный конец представляют собой голую сталь, если только покрытие не закрывает их и не защищает жертвенно. Вот почему для большинства кронштейнов из мягкой стали семейство отделки имеет большее значение, чем основной материал.
Гальванизация (EG) наносит тонкий однородный слой цинка с плотностью покрытия по каталогу 40, 80 или 275 г/м2. Он обеспечивает чистую поверхность для использования внутри помещений и является экономичным вариантом для сухих сред, но слой цинка тонкий, а кромки срезов и сварные швы остаются открытыми. Срок службы в помещении обычно составляет от 10 до 20 лет.
Горячее цинкование (HDG) погружает изготовленный кронштейн в расплавленный цинк при температуре около 450 C, создавая металлургически связанное покрытие каталожной толщины 45, 65 или 85 микрон. Цинк защищает сталь, а на краях разреза он по-прежнему покрывает места, где при сдвиге обнажается основной металл. HDG — это стандартная отделка опор для наружного применения: от 25 до 50 лет при открытом воздухе/умеренном воздействии, от 20 до 40 лет в морских условиях и от 40 до 75 лет в инфраструктуре в соответствии с таблицей условий эксплуатации в каталоге.
ZAM представляет собой цинк-алюминиево-магниевое покрытие, состоящее примерно из 94% цинка, 4,5% алюминия и 1,5% магния. В каталоге указано, что его коррозионная стойкость в 3–5 раз выше, чем у обычного цинкования, а также способность к самовосстановлению в поврежденных местах. Он стоит на 15–30 % дороже, чем стандартное цинкование, и подходит для прибрежных и агрессивных сред; ожидается, что срок эксплуатации в прибрежных водах составит от 40 до 80 лет.
Порошковое покрытие (ПК) наносит электростатический сухой порошок, отверждаемый при температуре от 180 до 200 C в течение 15–20 минут, без летучих органических соединений и нестандартных цветов. Это финиш для архитектурных или цветных маршрутов. Для опорной части имеют значение два ограничения: покрытие размягчается при температуре выше 80 C и не обеспечивает защитной защиты, поэтому поврежденный участок требует повторного покрытия, а не самовосстановления.
Чтение кодов завершения заказа
HULK Metal в своем каталоге использует коды поверхности, обозначающие покрытие в строке заказа. EG обозначается как E40, E80 или E275 для веса предварительно оцинкованного покрытия 40, 80 или 275 г/м2. HDG обозначается как H45, H65 или H85 для слоев цинка толщиной 45, 65 или 85 микрон. ZAM обозначается как Z80 или Z275 для масс с цинк-алюминиево-магниевым покрытием. ПК означает порошковое покрытие во всей цветовой гамме.
Для порядка в скобках написание кода устраняет двусмысленность. Одно только «HDG» не говорит о том, составляет ли слой 45 или 85 микрон; «H65» делает. То же самое относится и к лотку, поэтому покупатель, который кодирует отделку как лотка, так и кронштейна, может сразу убедиться, что опора не подрывает защиту лотка.
В примечании к каталогу на таблице кронштейнов указано, что доступны другие высоты, радиусы и виды обработки поверхности. Это касается отделки, выходящей за рамки печатного стандарта, включая порошковые цвета по индивидуальному заказу, соответствующие лотку или зданию. Если маршрут имеет цветовую маркировку, кронштейн должен соответствовать тому же семейству ПК, чтобы опора не выделялась на фоне лотка.
Соответствие отделки окружающей среде
Таблица выбора металла HULK связывает окружающую среду с отделкой и ожидаемым сроком службы. Та же логика используется и для самого лотка: кронштейн должен следовать за лотком, а не подрезать его.
Таблица 2. Зависимость отделки от окружающей среды и ожидаемого срока службы опор кронштейнов.
| Окружающая среда |
Универсальный выбор |
Альтернатива |
Номинальный срок службы |
| В помещении/сухой | Порошковое покрытие | Гальванизация | 15-25 лет |
| Открытый / умеренный | Горячее цинкование | Покрытие ZAM | 25-50 лет |
| Морской/прибрежный | Покрытие ZAM | HDG + порошок | 30-60 лет |
| Индустриальный / агрессивный | Горячее цинкование | Дуплексные системы | 25-40 лет |
| Архитектурный | Порошковое покрытие | Предварительно оцинкованный + порошковый | 15-30 лет |
| Инфраструктура | Горячее цинкование | Покрытие ZAM | 30-75 лет |
Прочитайте таблицу, учитывая климатические настройки объекта. Тропические или влажные условия сокращают ожидаемую продолжительность жизни на 15–25%; городской или загрязненный воздух сокращает его на 20–30%; воздействие Арктики сокращает его на 10–15%. Участки в пустыне и сельской местности добавляют обратно от 10 до 25%, а регулярный осмотр и своевременный ремонт повреждений продлевают срок службы на 20-40%. Прибрежный проект не следует рассматривать как проект на открытом воздухе со стандартной толщиной HDG; столбец окружающей среды и поправочные коэффициенты вместе завершают работу.
Гальванический контакт между кронштейном и лотком
Там, где кронштейн касается лотка, два металла встречаются. Нержавеющая сталь при контакте с углеродистой сталью во влажной среде может вызвать гальваническую коррозию, то же самое относится к алюминию и цинку по отношению к нержавеющей стали. Практическое решение состоит в том, чтобы сохранить опорную систему из одного семейства материалов или изолировать контакт с помощью подходящей шайбы или барьера, если смешанная система неизбежна.
Контрольный список для маршрута из смешанного материала: убедитесь, что кронштейн, лоток, крепеж и анкеры совместимы, или укажите изолирующие шайбы и задокументируйте их на чертеже.
Руководство по выбору комплекта кронштейнов
Решение о материале и отделке сводится к четырем вопросам по порядку. Какова среда сайта? Из какого материала поддон? Что требует спецификация или класс коррозии? И какой срок службы ожидает владелец до ТО?
Шаг 1
Классифицируйте участок: сухой в помещении, умеренный на открытом воздухе, морской, агрессивный промышленный или инфраструктурный. Используйте таблицу выше.
Шаг 2
Соответствуйте материалу лотка. Стальной лоток со стальным кронштейном, нержавеющая сталь с нержавеющей, алюминий с алюминием.
Шаг 3
Примените климатическую поправку к ожидаемому сроку службы и увеличьте одно семейство отделки, если результат является предельным.
Шаг 4
Подтвердите толщину или вес покрытия у поставщика и запросите протокол измерений покрытия, если отделка имеет решающее значение.
Одно предупреждение для оптовых покупателей: кронштейн, указанный в горячем цинковании, может различаться по толщине покрытия у разных поставщиков. HULK Metal публикует в своем каталоге слои толщиной 45/65/85 микрон, а ее центр контроля качества использует толщиномеры покрытия для их проверки. Когда заказ предназначен для наружного проекта, толщина покрытия является подтверждением, а не случайностью.
Выбор нержавеющей стали следует той же логике, но с одним дополнительным шагом. Класс 304 подходит для большинства промышленных условий и условий эксплуатации в условиях повышенной влажности; В марку 316 добавлен молибден для устойчивости к хлоридам, и она подходит для прибрежных, морских и химических объектов по коррозионной активности C4-C5. Алюминиевые кронштейны имеют примерно на 65 % меньший вес, чем стальные, что снижает усилия по перемещению и нагрузку на конструкцию, а также подходят для участков, где сам лоток изготовлен из алюминия.
Если объект агрессивный и данные покрытия имеют значение, запросите результат воздействия солевого тумана для данного семейства отделок. Центр контроля качества HULK Metal использует камеры солевого тумана в рамках своих испытаний на коррозию, поэтому ответ может быть получен из протокола испытаний, а не из заявления в брошюре.
Сколько на самом деле стоит срок службы
Выбор отделки меняет установленную стоимость опоры, а не только цену за единицу. Кронштейн EG дешевле купить и подойдет для сухого склада. На крыше тот же кронштейн потребуется заменить или подправить, в то время как кронштейн HDG со слоем толщиной 65 или 85 микрон продолжает работать. Разница проявляется в часах обслуживания и стоимости замены кронштейна под токоведущим кабелем, которая намного выше, чем сам кронштейн.
Данные о сроке службы в каталоге представляют собой плановые показатели, а не гарантии, и корректировки окружающей среды ограничивают их. Программа технического обслуживания, включающая регулярный осмотр и своевременный ремонт, продлевает срок службы покрытия на 20–40 %, что является самым дешевым доступным обновлением. Для оптовых покупателей практическим правилом является указать отделку из таблицы окружающей среды, подтвердить код покрытия в заказе и сохранить одинаковую отделку лотка, кронштейна и крепежа.
Две финишные ловушки отображаются специально в скобках. Первый представляет собой кронштейн с покрытием, который просверливается в полевых условиях для отверстия, которое уже закрывает чертеж, и прорезает защиту в точке нагрузки. Второй — это смешивание семейств отделок на одном маршруте, поэтому кронштейн ржавеет, пока держится лоток, или цвета конфликтуют в архитектурном решении. И то, и другое предотвращается на этапе спецификации путем фиксации схемы отверстий на чертеже и кода отделки в строке заказа.
Размеры ABB, настройка и подтверждение чертежей
Серия ABB представляет собой линейку кронштейнов, основанную на длине: девять стандартных длин от 50 до 500 мм, каждая из которых имеет каталожный номер, а все, что выходит за рамки стандарта, подтверждено чертежом. В этом разделе описывается стандартная таблица, описание кронштейна, что означают допуски и что отправлять с запросом.
Таблица стандартных длин компании ABB
В каталоге указана серия кронштейнов ABB с девятью длинами. Длина L — это рабочий размер перекладины, и это первое, что покупатель сопоставляет с шириной лотка.
Таблица 3. Стандартные длины угловых кронштейнов ABB из каталога HULK Metal.
| Каталог № |
Длина L (мм) |
Соответствие стандартной ширины лотка |
| ABB-50 | 50 | Узкие кабельные трассы, ширина лотка 50 мм |
| ABB-100 | 100 | ширина лотка 100 мм |
| ABB-150 | 150 | Ширина лотка 150 мм |
| ABB-200 | 200 | Ширина лотка 200 мм |
| ABB-250 | 250 | ширина лотка 250 мм |
| ABB-300 | 300 | ширина лотка 300 мм |
| ABB-400 | 400 | Ширина лотка 400 мм |
| ABB-450 | 450 | ширина лотка 450 мм |
| ABB-500 | 500 | ширина лотка 500 мм |
Столбец таблицы с типичной шириной лотка представляет собой руководство по выбору, а не спецификацию каталога. Длина кронштейна должна выходить за пределы боковых направляющих лотка и обеспечивать пространство для крепления, необходимое на чертеже, чтобы соответствие было подтверждено шириной лотка, профилем бокового рельса и деталями монтажа.
Что подтверждает чертеж перед производством
Каталоговый чертеж кронштейна содержит две выноски диаметром 50 мм на профиле. Эти выноски обозначают фиксированные элементы на нарисованном кронштейне, но в каталоге не публикуются таблицы размеров для полной геометрии, например, высоты опоры, шага отверстий, диаметра отверстия или толщины материала. Для стандартной линии они установлены по заводскому чертежу; для всего остального они подтверждаются по чертежу клиента по предложению.
Это намеренный процесс заказа HULK Metal. Принимаются индивидуальные чертежи, и подтверждение происходит перед производством. Покупатель, которому нужна другая высота ножек, дополнительные отверстия или другой радиус изгиба, получает обзор чертежа и подтвержденный ответ, а не молчаливое отклонение.
В примечании к каталогу на столе кронштейна указано: «Доступны другие высота, радиус и обработка поверхности». Три переменные доступны за пределами печатного стандарта: высота профиля кронштейна, радиус изгиба угла и обработка поверхности. Высокая ножка подойдет для глубокого подноса или приподнятого крепления; другой радиус соответствует конкретному профилю лотка или более плотному креплению; обработка поверхности соответствует таблице окружающей среды из предыдущего раздела.
Таблица 4. Что напечатано в каталоге и что подтверждено чертежом.
| Функция |
Напечатано в каталоге |
Подтверждено по чертежу |
| Серия и длина | от ABB-50 до ABB-500 | Нестандартная длина |
| Выноски профиля | Показаны две детали диаметром 50 мм | Высота ножки и радиус изгиба |
| Отверстия и крепления | Размеры в таблице не указаны | Шаг отверстий, количество, диаметр |
| Толщина материала | Диапазон настройки 0,5–3,0 мм | Толщина согласно чертежу |
| Обработка поверхности | Доступны другие методы лечения | Код и цвет отделки |
Допуски, применимые к кронштейну
HULK Metal публикует два допуска, которые применяются ко всей системе лотков: размер сырья плюс-минус 0,05 мм и размер продукта плюс-минус 2 мм. Для опорного кронштейна наибольшее значение имеет допуск продукта. Длина и геометрия крепления находятся в пределах этого диапазона, а расположение отверстий сверяется с чертежом во время производственного контроля.
Почему на брекетах важна полоса шириной 2 мм? Потому что кронштейны устанавливаются рядами. Если один кронштейн в пролете имеет высоту 2 мм, а следующий - на 2 мм ниже, на лотке появляется видимая ступенька, и крепления воспринимают изгибающую нагрузку, на которую они не рассчитаны. Одинаковый размер продукта в партии обеспечивает ровное положение и загрузку крепежных деталей в заданном направлении.
Стили подгиба и детали формирования
В каталоге перечислены стили складывания кромок от T1 до T6 для системы лотков с настраиваемым типом подгиба. В кронштейне используется та же дисциплина формования: загнутый край придает жесткость углу, удаляет острые заусенцы и придает покрытию более чистую поверхность для покрытия. На опорной части стиль кромки также влияет на то, как расположен лоток и где приземляются крепления.
Возможности завода по гибке и формованию являются частью истории кронштейнов. Лазерная резка, штамповка, гибка и формовка выполняются собственными силами, поэтому кронштейн перемещается от плоского листа до готового угла без использования внешнего процессора. Таким образом, профиль, расположение отверстий и обработка кромок находятся под одной системой контроля.
Обработку кромок опорной части легко не заметить, и она заслуживает внимания во время спецификации. На необработанном срезанном крае могут оставаться заусенцы, которые разрезают оболочку кабеля в месте установки лотка на кронштейне, а также остается зазор в покрытии, который начинает ржаветь в точке нагрузки. Подгиб или загнутый край закрывают этот зазор, а заводской контроль качества проверяет формованную деталь перед этапом нанесения покрытия.
Толщина материала находится в диапазоне от 0,5 до 3,0 мм, указанном для системы лотков, а толщина кронштейна выбирается с учетом нагрузки, пролета и окружающей среды. Более толстый угол несет большую нагрузку на кронштейн, что позволяет увеличить расстояние; более тонкий вариант снижает вес и стоимость при небольшой нагрузке. На чертеже указана толщина, и производственный контроль проверяет ее перед формовкой.
Параметры высоты и радиуса, указанные в примечании к каталогу, работают вместе со стилем кромки. Поднятая ножка закрывает глубокий фланец лотка, более узкий радиус располагается ближе к боковой направляющей лотка, а закругленный край защищает как покрытие, так и оболочку кабеля. Эти три элемента подтверждены на чертеже как набор, поскольку изменение одного из них влияет на то, где будет опираться лоток и где приземляться крепежные элементы.
Как задается порядок скобок
Полная строка заказа кронштейнов содержит пять элементов: серию и длину, материал, код отделки, детали отверстий и ножек, а также количество. Для стандартного кронштейна линия читается просто, например ABB-300, мягкая сталь, H65, со стандартной схемой отверстий, подтвержденной на чертеже.
Для пользовательского кронштейна на чертеже указана геометрия, недоступная каталожному номеру: высота опоры, радиус изгиба, шаг отверстий, количество отверстий, стиль кромки и любые монтажные выемки. HULK Metal принимает индивидуальные чертежи и утверждает их перед производством, поэтому чертеж является контрактом на нестандартные функции.
Та же дисциплина из пяти элементов применяется независимо от того, составляет ли заказ один кронштейн для ремонта или тысячу для проекта. В смешанном заказе с несколькими длинами каждая длина должна храниться на отдельной строке, поскольку скобка, засчитанная не на ту строку, — это самый быстрый способ закончиться товар одного размера на месте. Завод упаковывает по размеру и маркирует каждый комплект, а принимающая группа сверяет этикетку со строкой заказа, прежде чем кронштейны будут переданы установщикам.
Что отправить с запросом
Шаг 1
Ширина лотка и профиль боковой направляющей или чертеж кронштейна с указанием длины.
Шаг 2
Материал: низкоуглеродистая сталь, нержавеющая сталь 304 или 316 или алюминий.
Шаг 3
Код отделки: EG с массой покрытия, HDG с микронным слоем, ZAM или PC с цветом.
Шаг 4
Расположение отверстий и высота ножек, если они отличаются от стандартного чертежа.
Шаг 5
Количество и условия объекта, чтобы можно было проверить рекомендации по завершению.
Оптовые покупатели, отправляющие этот набор, получают предложение, в котором указаны стандартные или специальные функции, а не цена, основанная на предположениях. Затем подтверждение становится ссылкой на проверку на заводе и приемочной проверкой на месте.
Распространенные ошибки при заказе линий в скобках
Большинство проблем с кронштейнами на сайте возникают из-за четырех ошибок в строке заказа. Каждого из них можно избежать во время котировки, и исправление каждого из них после изготовления партии обходится дороже.
Длина соответствует неправильной ширине лотка:
лоток шириной 300 мм, заказываемый вместе с ABB-250, или кронштейн, заказываемый по глубине лотка, а не по ширине. Проверьте длину по ширине лотка и выступу боковой направляющей.
Отсутствует код завершения:
заказ, в котором указано «оцинкованное» без EG или HDG, или без веса покрытия или микронного слоя, оставляет поставщику возможность гадать об окружающей среде.
Предполагаемая схема расположения отверстий:
кронштейны, указанные без чертежа, имеют стандартный рисунок, который может не совпадать с анкерами места или шагом крепления лотка.
Количество учитывается по длине, а не по точкам опоры:
количество кронштейнов соответствует схеме опоры, а не общей длине прогона, поэтому для фитингов требуются дополнительные опоры с каждой стороны.
Решение одинаковое для всех четырех: укажите длину, материал, код отделки и ссылку на чертеж в строке заказа и позвольте заводскому подтверждению действовать в качестве окончательной проверки. Именно такая дисциплина при заказе позволяет сохранить правильную партию кронштейнов с первого раза.
Расстояние между опорами, нагрузки и прочность кронштейна
Задание кронштейна — нести нагрузку на выбранном расстоянии, и оба числа должны быть зафиксированы вместе. В этом разделе описываются основы нагрузки, используемые в каталоге, практика размещения, позволяющая контролировать прогиб, факторы, определяющие прочность кронштейна, а также проверки, которые входят в обзор конструкции.
Основная нагрузка: DIN EN IEC 61537
HULK Metal публикует таблицы нагрузок на лотки в соответствии с DIN EN IEC 61537, стандартом для систем кабельных лотков и кабельных лестниц. Стандарт распространяется на всю опорную конструкцию, а не только на лоток: он определяет испытания опорных устройств, включая консоли, подвески, потолочные опоры C-образной формы и трапецеидальные системы, а также определяет безопасную рабочую нагрузку как равномерно распределенную нагрузку.
Для покупателя практический смысл прост. Номинальные нагрузки в этой системе основаны на испытаниях, при которых нагрузка распределяется равномерно по всей опоре. Кронштейн, на котором установлен лоток, соответствующий стандарту IEC 61537, является частью одного и того же проверенного узла только в том случае, если его собственные номинальные характеристики и крепление проверены на тех же основаниях.
Спросите поставщика, какой метод испытания под нагрузкой применяется к кронштейну. В ответе должны быть указаны стандарт и метод испытаний, а не общее утверждение о прочности.
Расстояние между опорами на практике
Рекомендации по расстоянию между производителями и спецификациями проекта сходятся в рабочей полосе: примерно от 1,5 до 2 м между опорами на горизонтальных прогонах, с меньшим расстоянием на вертикальных стояках, вокруг фитингов и там, где нагрузка тяжелая или неопределенная. Точное расстояние определяется опубликованной таблицей нагрузки лотка при запланированном пролете, а не фиксированной привычкой.
Три ситуации увеличивают интервал. Фитинги увеличивают вес и меняют направление нагрузки, поэтому обычной практикой является установка опоры на расстоянии примерно 300–600 мм от основного фитинга. Вертикальные стояки несут весь вес кабеля через опоры, а в спецификациях проекта часто предусматриваются опоры высотой от 1,0 до 1,5 м в шахтах. А когда будущее заполнение неясно или если крышки и выступы на крыше создают дополнительную нагрузку, расстояние уменьшается, а не увеличивается размер лотка.
Отклонение — это видимый признак слишком большого расстояния. Пустой лоток может выглядеть устойчивым и провисать при полной нагрузке кабеля, поэтому расстояние не следует рассматривать как гибкий ориентир на месте. При рассмотрении проекта сначала фиксируется расстояние; из него следует количество скобок.
Что определяет прочность кронштейна
Несущая способность кронштейна зависит от четырех факторов: материала и его толщины, геометрии профиля, пролета, на который распределяется нагрузка, и способа крепления кронштейна. Измените любой, и рейтинг изменится. Вот почему опубликованные данные о нагрузке относятся к конфигурации кронштейна, а не к одному номеру для серии.
Угловой профиль сам по себе является показателем прочности. Уголок противостоит изгибу горизонтальной стойки и воспринимает нагрузку близко к крепежной поверхности, что делает его эффективным при монтаже на стену и колонну. Загнутый или подшитый край добавляет жесткости профилю, а толщина материала в диапазоне от 0,5 до 3,0 мм выбирается исходя из нагрузки, а не привычки.
Проработанный пример показывает масштаб. Секция перфорированного лотка шириной 400 мм весит около 9,73 кг/м и рассчитана на безопасную рабочую нагрузку 226 Н/м. При расстоянии 1,5 м собственный вес лотка на каждой опоре составляет примерно 15 кг, а нагрузка на кабель увеличивается в зависимости от заполнения. Секция длиной 800 мм при таком же расстоянии весит около 30 кг на одну опору до кабеля. Кронштейн, анкер и крепеж должны иметь рейтинг, превышающий общий показатель, поскольку безопасная рабочая нагрузка — это расчетный предел, а не точка, в которой деталь явно выходит из строя.
Две нагрузки легко пропустить при расчете. Первый — это сосредоточенная нагрузка, например, кабель, натягивающийся на лоток при изгибе, или рабочий, опирающийся на лоток во время монтажа. Второй — будущее заполнение, поскольку лоток, заполненный сегодня на 40 %, через несколько лет часто пропускает больше кабеля. Оба выступают за расстояние в более узком конце полосы.
Крепежи и анкеры тоже несут нагрузку
Кронштейн передает нагрузку через болты на анкер. На бетоне это означает, что распорные анкеры имеют размер и затяжку, соответствующие заданным нагрузкам; на стали это означает болты, подогнанные к балке и отверстиям кронштейна. Крепление является частью пути нагрузки и выходит из строя независимо от кронштейна, если его размер слишком мал.
Каталог аксессуаров HULK Metal включает в себя наборы болтов и гаек, расположенных рядом с кронштейнами, размером от M6 до M12 и такой длиной, как M6x20, M8x20, M10x30 и M12x30. Правильный набор зависит от расположения отверстий кронштейна, боковой направляющей лотка и конструкции. Если в заказ включены крепежи, комплект подбирается в соответствии с линией кронштейнов, а не собирается на месте из имеющихся в наличии.
Рабочий метод установки расстояния и нагрузки
Шаг 1
Оцените общий вес кабеля на метр маршрута и добавьте собственный вес лотка из каталога.
Шаг 2
Выберите расстояние между опорами и проверьте заявленную нагрузку лотка на этом расстоянии.
Шаг 3
Умножьте нагрузку на метр на расстояние, чтобы получить нагрузку на каждый кронштейн.
Шаг 4
Длину кронштейна выбирайте по ширине лотка, а профиль — по необходимой прочности.
Шаг 5
Подберите размер анкера и крепежа с учетом этой нагрузки и запишите момент затяжки.
Шаг 6
Уменьшите расстояние вокруг фитингов, стояков и всех точек концентрации нагрузки.
Один и тот же метод работает для одного ремонтного кронштейна и для маршрута проекта. Важно то, что числа записаны: нагрузка на опору, расстояние, а также кронштейн и анкер, выбранные для обоих.
Сводная таблица для планирования поддержки
Таблица 5. Ссылки на планирование поддержки для выбора кронштейна.
| Условие маршрута |
Типичный интервал |
Примечания |
| Горизонтальное прохождение в помещении | 1.5-2.0 m | Проверьте таблицу загрузки лотков на выбранном расстоянии |
| Вертикальный стояк/вал | 1.0-1.5 m | Вся масса кабеля проходит через опоры |
| Вблизи фитингов (тройник, колено, крестовина) | Опора в пределах 300-600 мм | Фитинги увеличивают вес и меняют путь нагрузки |
| Открытый / на крыше / крытый | Затягивайте изнутри | Добавлены ветер, укрытие и тепловая нагрузка |
| Неопределенное будущее заполнение | Сократить интервал | Дешевле, чем позднее менять расстояние между кабелями под напряжением |
Вопросы на обзор конструкции кронштейна
Прежде чем разместить заказ на кронштейны, макет должен ответить на пять вопросов. Какова нагрузка на опору при выбранном расстоянии? Соответствует ли длина кронштейна ширине лотка? Соответствуют ли профиль и толщина кронштейна нагрузке? Анкер и крепеж подобраны по размеру и затянуты с учетом фиксации? А фитинги и стояки закрыты дополнительными опорами? Если какой-либо ответ не подкреплен цифрой, макет не завершен.
Со стороны поставщика обзор столь же прямой. Попросите указать нагрузку, указанную в номинале лотка, конфигурацию кронштейна, которую предполагает этот рейтинг, а также рекомендации по анкерам и крепежным элементам для основания площадки. Поставщик, который отвечает стандартом, методом испытаний и ссылкой на чертеж, дает макету основу, на которой он может строиться. Тот, который отвечает с общими гарантиями, оставляет путь загрузки непроверенным.
Предупреждение: не увеличивайте расстояние между кронштейнами на месте для экономии деталей. Расстояние является расчетным значением, и его изменение без повторной проверки таблицы нагрузок смещает нагрузку на кронштейны, которые для него не были выбраны.
Практика установки, типичные ошибки и проверки на месте
Правильно указанный кронштейн все равно выйдет из строя, если он установлен неплотно, неправильно закреплен или поврежден после доставки. В этом разделе описывается последовательность настенного монтажа, проверки, обеспечивающие соблюдение уровня работы, ошибки, обнаруживаемые при проверке, а также то, что необходимо проверить при поступлении партии кронштейнов.
Последовательность настенного монтажа
Стандартная последовательность запуска настенного кронштейна короткая, и каждый шаг сменяет следующий. Отметьте на макете точки опоры, просверлите отверстия, установите анкеры, зафиксируйте кронштейны по уровню, затем положите на них лоток.
Шаг 1
Отметьте на плане точки опоры на стене, на утвержденном расстоянии и с обеих сторон фитингов.
Шаг 2
Просверлите отверстия на диаметр и глубину, указанные производителем анкера, и очистите отверстия.
Шаг 3
Установите распорные анкеры и закрепите кронштейны, проверяя каждый уровень, прежде чем анкер будет полностью затянут.
Шаг 4
Укладывайте секции лотка так, чтобы стыки располагались между опорами, а не непосредственно на кронштейне, как это предусмотрено стандартной практикой установки.
Шаг 5
Закрепите лоток на кронштейнах с помощью указанных крепежных элементов или крепежных приспособлений, если этого требует компоновка.
Шаг 6
Пройдите по трассе и проверьте уровень, выравнивание и момент затяжки, прежде чем протягивать тросы.
Выравнивание — это шаг, который отделяет чистый прогон от проблемного. Ряд кронштейнов, выровненный по направлению движения, придает лотку прямую опорную поверхность; один кронштейн, расположенный высоко или низко, скручивает лоток и загружает его крепления вбок. Крутящий момент анкера важен по той же причине, поскольку распорный анкер выдерживает свою номинальную нагрузку только тогда, когда он расширяется до стенки отверстия с указанным крутящим моментом.
Где расположены соединения лотка
При стандартной установке прямая секция лотка размещается на двух опорах так, чтобы концы секции не находились непосредственно на опоре. Соединение между секциями должно находиться между кронштейнами, где муфты и соединительные пластины выполняют свою работу, а кронштейн не вдавливается в соединение. Шарнир, расположенный на кронштейне, концентрирует нагрузку на муфту и затрудняет выравнивание.
То же правило применяется и к фурнитуре. Тройник или колено тяжелее прямого участка и меняют направление пути нагрузки, поэтому опора должна располагаться на расстоянии примерно 300–600 мм от каждого основного фитинга. Количество кронштейнов вокруг соединения определяется проектом, а не предпочтениями при установке.
Практика вертикального стояка
В шахте или стояке кронштейны несут весь вес кабеля над опорой, а лоток должен быть закреплен и поддержан. Расстояние между стояками обычно составляет от 1,0 до 1,5 м, что меньше, чем горизонтальная полоса, а отдельные кабели закрепляются примерно через каждый метр, чтобы повреждение одного кабеля не затягивалось на край лотка. Сам кронштейн представляет собой ту же деталь ABB, выбранную с учетом нагрузки и ширины лотка.
Опора в подступенке часто происходит из семейства прижимных кронштейнов из того же каталога, которые удерживают лоток на опорах там, где перемещение является риском. На длинном вертикальном участке точка опоры также принимает на себя часть веса лотка, который накапливается от верхних секций, что является еще одной причиной того, что расстояние между стояками уменьшается по сравнению с горизонтальным значением. В схеме шахты должны быть указаны как расстояние между кронштейнами, так и интервал крепления кабеля, поскольку они вместе защищают трассу.
Ошибки, которые обнаруживает проверка
Осмотры на месте, как правило, неоднократно выявляют одни и те же проблемы с кронштейнами. Каждый из них виден, если инспектор знает, что искать.
Смещение интервала:
кронштейны расположены шире, чем макет, для экономии деталей. Это проявляется в виде отклонения лотка при вытягивании кабелей.
Незакрепленные скобки:
анкеры не затянуты или болты не затянуты, в результате чего лоток свободно перемещается, а кронштейн дребезжит.
Неправильные привязки:
пластиковые заглушки или анкеры меньшего размера, используемые для кронштейнов, рассчитанных на нагрузку, которые выходят из строя без видимого предупреждения.
Повреждение покрытия:
кронштейны расколоты, просверлены или приварены на месте, обнажая оголенную сталь в точке нагрузки.
Неверное выравнивание строки:
один кронштейн не выровнен, лоток перекручивается и крепеж смещается вбок.
Соединения на опорах:
соединения лотков сидят на кронштейнах, концентрируя нагрузку на муфте.
Общим моментом является то, что каждую ошибку легко предотвратить в течение дня и трудно исправить после протягивания кабеля. Компоновка определяет расстояние, крутящий момент определяет путь нагрузки, а проверка приема защищает покрытие еще до того, как кронштейн достигнет стены.
Профилактика – это в основном дисциплина документооборота. Монтажникам понадобится план с отмеченным расстоянием, спецификация анкера с моментом затяжки и чертеж с расположением отверстий. Если эти три документа существуют, кронштейн устанавливается в проект. Если они этого не делают, каждая группа становится полем решения, а поля — это то, из чего формируется список ошибок.
Проверки получения и предварительной установки
Партия кронштейнов должна быть проверена при доставке, прежде чем она будет передана установщикам. Проверка выполняется быстро и выявляет ошибки, которые дешевле всего исправить на складе.
Практическая деталь из опыта работы: проверяйте образец из середины пачки, а не только из верхнего слоя. Кронштейны сверху перемещаются чисто, а нижние принимают на себя вес штабеля и любое смещение при транспортировке. Один образец, извлеченный из середины, измеренный по чертежу, говорит принимающей команде больше, чем просто визуальный взгляд на связку.
Таблица 6. Приемный чек для партии кронштейнов.
| Проверьте |
Что проверить |
| Количество и длина | Количество по каталожному номеру; подтвердите длину по строке заказа |
| Готово | Код покрытия на этикетке; отсутствие оголенных участков, ржавчины и повреждений покрытия |
| Шаблон отверстий | Отверстия соответствуют рисунку; шаг и диаметр проверены на образцах |
| Геометрия | Угол прямоугольный, без перекосов, края чистые, в пределах допуска изделия |
| Документация | Упаковочный лист, этикетки партий и любые запрошенные протоколы проверки |
Столбец документации заслуживает отдельного упоминания. Процесс контроля качества HULK Metal включает в себя проверку сырья, производственный контроль и проверку готовой продукции, а записи партий документируют измерения для поставки. Для критически важного проекта покупатель может запросить соответствующие записи вместе с поставкой, чтобы при проверке получения сравнивались поставленные кронштейны с проверенной партией, а не доверялись только этикетке.
О повреждении покрытия, обнаруженном при получении, следует немедленно сообщить. Оцинкованный кронштейн с глубокой царапиной можно отремонтировать перед установкой, а кронштейн со сколом с порошковым покрытием следует покрыть заново или заменить, пока партия еще находится в рабочем состоянии. Ожидание, пока кронштейны не окажутся на стене, превращает ремонт склада в переработку сайта.
Вопросы покупателей об угловых кронштейнах
Приведенные ниже вопросы взяты из разговоров, которые фактически ведут покупатели брекетов во время спецификации, и каждый из них соответствует разделу этого модуля.
Как узнать, какую длину кронштейна следует заказать?
Длина должна соответствовать ширине лотка плюс припуск на крепление. В таблице ABB указаны стандартные длины от 50 до 500 мм, а чертеж подтверждает точное расположение подшипников и отверстий перед производством.
Можно ли изменить высоту ножек и шаг отверстий?
Да. В каталоге указано, что доступны другие высоты и радиусы, а HULK Metal принимает чертежи по индивидуальному заказу. Высота ножек, шаг отверстий, количество отверстий и стиль кромки подтверждены по чертежу, указанному в предложении.
Какое покрытие выбрать для пробежки на крыше?
Горячее цинкование является стандартным выбором для наружных работ, в каталоге представлены слои толщиной 45, 65 или 85 микрон. Для прибрежных зон альтернативой является ZAM или HDG плюс порошок, согласно таблице окружающей среды.
Опубликованы ли номинальные нагрузки на кронштейны?
Номинальные характеристики лотков и лестниц опубликованы в виде таблиц нагрузок, проверенных в соответствии со стандартом DIN EN IEC 61537. Для конкретной конфигурации кронштейна перед заказом подтвердите основу нагрузки, геометрию и крепление у поставщика.
Поиск, качество и послепродажное обслуживание для оптовых покупателей
Для дистрибьютора или покупателя проекта заказ на кронштейн представляет собой проверку процесса поставщика: контроль материала, формование, покрытие, проверка, упаковка и послепродажное обслуживание. В этом разделе описывается, что означает заводская настройка HULK Metal для партии брекетов, что должны показывать записи контроля качества и что необходимо учесть перед размещением заказа.
Заводская цепочка за партией кронштейнов
HULK Metal работает OEM-поставщиком металлических деталей в Китае с 2000 года, его цепочка поставок охватывает поставку сырья, техническую поддержку, производство, проверку качества, упаковку и печать, логистику и послепродажное обслуживание. Для такой простой детали, как кронштейн, цепь по-прежнему имеет значение: марка стали, покрытие, проверка и упаковка находятся под контролем одного ответственного поставщика.
Заводской список изготовления охватывает непосредственно производственный процесс кронштейна. Лазерная резка и штамповка формируют заготовку, изгиб и формовка создают угол, сварка закрывает все стыки, а сборка и контроль качества завершают деталь. Список оборудования включает 20 штамповочных станков и 10 обрабатывающих центров с ЧПУ с собственными лазерной резкой, штамповкой, гибкой и формовкой, поэтому кронштейн не покидает завод для этапа обработки.
Сварочные процессы, указанные в заводском списке: MIG, TIG, точечная, дуговая и лазерная, имеют значение, если узел кронштейна содержит более одной детали, например кронштейн с приваренной подушкой или усиленной пяткой. Для цельного углового кронштейна процесс в основном состоит из резки, штамповки и формовки; возможность сварки становится актуальной, как только в чертеж добавляется сварной элемент.
Для оптовых покупателей это имеет двоякое значение. Деталь остается под одной системой контроля качества от рулона до ящика, и график не является заложником внешнего процессора. Заказ на кронштейны может следовать тому же производственному окну, что и заказ лотков, который он поддерживает, что обеспечивает целостность реализации проекта.
Интегрированная цепочка также проявляется в структуре цен. Поставка сырья, производство, покрытие, проверка, упаковка и логистика управляются как один поток, что исключает промежуточные слои, добавляемые трейдером. Покупатель платит за деталь и ее процесс, а не за серию передач, при этом контроль качества сохраняется на каждом этапе.
Что ISO 9001 и Центр контроля качества означают для брекетов
Завод имеет сертификат ISO 9001, а центр контроля качества оборудован для проверок, необходимых стальным деталям с покрытием: спектрометры для идентификации материала, КИМ для проверки геометрии, измерители твердости и шероховатости, толщиномеры покрытия, камеры солевого тумана, ударные тестеры и металлографические микроскопы.
Для брекета большую часть работы выполняют четыре таких инструмента. Спектрометр проверяет марку стали на стадии сырья. Измеритель толщины покрытия проверяет слой цинка или порошка, в котором живут или умирают наружные кронштейны. Проверка размеров и КИМ обеспечивает соответствие длины и расположения отверстий допуску изделия. А камера солевого тумана проверяет коррозионную стойкость покрытия перед отправкой партии.
Процесс контроля качества включает проверку сырья, затем проверку производства, а затем проверку готовой продукции. В протоколах партии документируются размеры поставки, поэтому партия кронштейнов имеет бумажный путь от рулона до ящика. Для дистрибьютора этот след является разницей между поставщиком, который может ответить за свои детали, и поставщиком, который не может.
Три этапа отражают риски, связанные с брекетами. При проверке сырья выявляется неправильная марка стали еще до его резки. Производственный контроль проверяет перфорированные отверстия и изгиб во время формовки, когда исправление отклонений еще не требует больших затрат. При проверке готовой продукции измеряется покрытие, окончательная геометрия и упаковка в соответствии с заказом. Покупатель, который запрашивает записи, получает размеры, а не краткое предложение.
Единый заказ с помощью системы лотков
Кронштейн входит в каталог, включающий прямые секции, фитинги, муфты, крышки и остальные аксессуары семейства. Заказ опорных деталей с лотком означает одну строку заказа, один упаковочный лист и одно семейство отделки по всему маршруту. Это также означает, что кронштейн, лоток и крепежные элементы спроектированы и проверены в соответствии с одним и тем же каталогом.
Для покупателя проекта единый заказ устраняет несоответствия, возникающие из-за смешивания поставщиков. Кронштейн из одного источника и лоток из другого могут отличаться друг от друга по шагу отверстий, коду отделки или профилю боковых направляющих, и это обнаруживается при установке. Один поставщик обеспечивает единообразие списка аксессуаров, чертежей и кодов отделки.
Практический эффект заключается в том, что заказ на кронштейны можно рассчитывать, производить, проверять и упаковывать в том же потоке, что и секции лотков и фитинги. Именно так в проекте сохраняется одно окно поставки и один упаковочный лист, и именно по этой причине кронштейн лучше покупать у поставщика лотков, а не покупать на месте у продавца оборудования.
Что необходимо урегулировать перед заказом
Срок выполнения заказа, минимальный объем заказа, упаковка и условия послепродажного обслуживания подтверждаются для каждого заказа в письменной форме. Обязательства HULK Metal по послепродажному обслуживанию охватывают подтвержденные проблемы с качеством при возврате, пополнении и обмене, а также постоянную техническую поддержку после доставки. Детали конкретного заказа указаны в котировке.
В предложении должны быть указаны код отделки, версия чертежа, комплектация упаковки и контрольные документы, прилагаемые к поставке. Для заказа скобок код отделки и редакция чертежа — это две строки, которые стоит проверить больше всего, потому что именно в них устный порядок ошибочен.
Срок выполнения:
подтверждено по котировке, привязано к производственному окну и процессу завершения.
Минимальный заказ:
подтверждено для каждой линейки продуктов, а заказы смешанных размеров указаны вместе.
Упаковка:
подтверждается для каждого заказа, комплекты разделены по размеру и отделке.
Документация:
в заказ могут быть включены записи о партии и данные проверки.
Вопросы, которые отделяют процесс от обещания
Оптовый закупщик может проверить поставщика, задав четыре вопроса. Какие марки материалов и коды отделки указаны в каталоге? Какие инструменты проверяют покрытие и геометрию? Может ли заказ включать записи партий? А что происходит с подтвержденной проблемой качества после доставки? В ответах должна быть указана конкретика: марки, микроны, инструменты и пути возврата или обмена.
Вопрос послепродажного обслуживания заслуживает конкретного ответа по предложению. В случае подтвержденной проблемы с качеством возможен возврат, пополнение или обмен, а техническая поддержка продолжается после доставки. Дистрибьютор не хочет узнавать о политике послепродажного обслуживания, если партия прибывает поврежденной; политика является частью решения о покупке, и она должна быть урегулирована до выдачи заказа на покупку.
Угловой кронштейн выглядит как товар, и рынок относится к нему так же. Разница для покупателя заключается в процессе изготовления детали: одна и та же фабрика, производящая лоток и кронштейн, один и тот же код отделки заказа, одни и те же записи проверок и один поставщик, отвечающий за всю систему поддержки. Это процесс, необходимый для оптового заказа.
Контроль качества: что мы тестируем на партии угловых кронштейнов
Кронштейны проверяются на том же заводе, что и лотки, которые они поддерживают, в соответствии с системой ISO 9001, в три этапа: проверка сырья, проверка производства и проверка готовой продукции. Приборы центра контроля качества охватывают химические, геометрические, поверхностные и коррозионные характеристики, а в протоколах партий документируются измерения для каждой поставки.
Осмотр сырья
Перед резкой рулоны и листы проверяются с помощью спектрометров, подтверждающих марку стали в соответствии с заказом. Сертификаты на материал и идентичность партии сопровождают материал на всех этапах производства, поэтому химический состав брекета можно проследить с самого начала.
Производственный контроль
Во время формовки инспекторы проверяют пробитые отверстия, изгиб и состояние кромок, при этом исправление отклонений по-прежнему обходится недорого. На этом этапе, перед нанесением покрытия, по чертежу измеряются профиль кронштейна, шаг отверстий и характеристики ножек.
Проверка размеров
Длина и геометрия готовых кронштейнов измеряются с учетом допуска на изделие плюс-минус 2 мм с использованием КИМ и стандартных датчиков. Образец из партии проверяется на прямоугольность и перекручивание, чтобы линия оставалась ровной на месте.
Нагрузочное тестирование
Номинальная нагрузка лотков и лестниц соответствует таблицам нагрузок, проверенным в соответствии со стандартом DIN EN IEC 61537, с равномерно распределенными нагрузками, применяемыми в соответствии со стандартом. Конфигурации кронштейнов подтверждены с учетом нагрузки и чертежа, указанного в предложении.
Осмотр поверхности
Толщиномеры покрытия измеряют слой цинка или порошка в нескольких точках, включая края и отверстия, а камеры солевого тумана проверяют коррозионные характеристики. Измеренное покрытие указывается в соответствии с кодом отделки заказа.
Осмотр готовой продукции
Перед выпуском готовые кронштейны проверяются на наличие повреждений покрытия, заусенцев и соответствие размеров. Номер партии на упаковке соответствует протоколу проверки, поэтому поставку можно отследить по производственным размерам.
Осмотр упаковки
Кронштейны разделены по размеру и отделке, защищены от повреждений при транспортировке и перед загрузкой проверяются по упаковочному листу. На этикетках указан номер партии, а количество проверяется для каждой пачки, чтобы принимающая группа могла быстро проверить.
Любые повреждения, обнаруженные при получении, фиксируются в протоколе партии, а ремонт покрытия выполняется до установки, поэтому защитный слой достигает стены неповрежденным.


 Horizontal Tee Cable Trunking Fittings