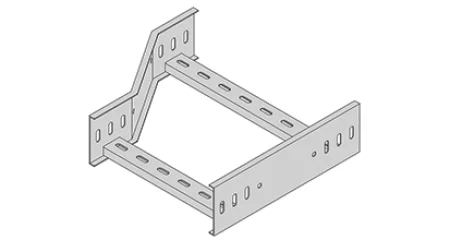
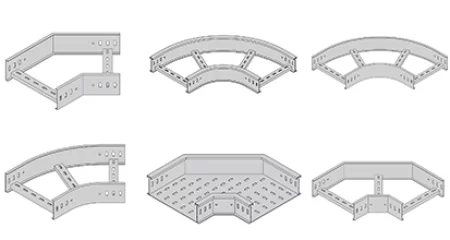
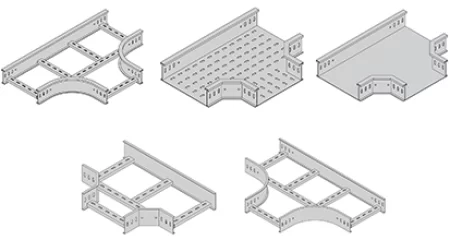
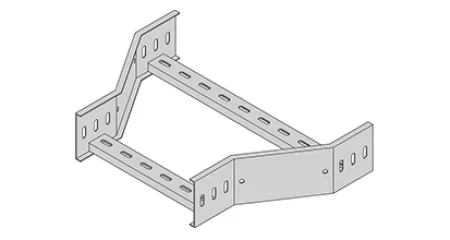
Горизонтальное колено в системе кабельной лестницы. Подробности
Прежде чем указать горизонтальное колено, поймите, что это не просто стандартный фитинг. В колене чаще всего сходятся ошибки монтажа, напряжения в кабеле и повреждения покрытия. Его совместимость с вашими прямыми участками, точность радиуса изгиба и качество изготовления напрямую определяют, будет ли протягивание кабеля проходить гладко или станет дорогостоящей проблемой на местах. Выбор правильной конфигурации — материала, покрытия, радиуса и стиля — снижает проектные риски гораздо больше, чем думает большинство покупателей.
Понятие горизонтального колена
Горизонтальное колено – это нечто большее, чем просто направленный фитинг. Это точка напряжения в вашей системе прокладки кабелей. Выбор правильного радиуса, материала и конструкции напрямую влияет на эффективность протяжки кабеля, долгосрочную надежность системы, а также на то, завершит ли ваша монтажная бригада работу в соответствии с графиком или потратит несколько дней на исправление проблем с выравниванием.
Что такое горизонтальное колено в системе кабельной лестницы?
Основная функция горизонтального колена — изменение направления прокладки кабельной лестницы в одной горизонтальной плоскости — обычно под углом 45° или 90° — при сохранении непрерывной поддержки кабелей. Это звучит просто, но именно при изменении направления прокладка кабеля становится критически важной. Кабели под напряжением, естественно, будут пытаться выпрямить свой путь. Колено неправильного радиуса или колено, изготовленное с недостаточной точностью размеров, приводит к тому, что кабели изгибаются сильнее, чем это было предусмотрено. В результате увеличивается натяжение, напряжение изоляции и, в тяжелых случаях, повреждение кабеля, которое становится очевидным только после ввода в эксплуатацию.
Горизонтальное колено не работает изолированно. Он должен точно сопрягаться с прямыми секциями кабельной лестницы, соединяться с опорами и часто соединяться с другими фитингами, такими как тройники, крестовины или переходники. Когда расположение отверстий для болтов отличается хотя бы на несколько миллиметров, монтажные бригады теряют время на сверление, шлифовку или продавливание соединений. Если высота или профиль боковой направляющей не соответствуют прилегающим прямым участкам, кабели располагаются неравномерно и могут быть пережаты в точке перехода.
Выбор материала, радиус изгиба, ширина, высота боковой направляющей и точность изготовления влияют на то, как колено ведет себя при протягивании кабеля и на протяжении всего срока его службы. Более широкий радиус снижает нагрузку на кабель, но требует больше места. Более высокие боковые ограждения обеспечивают лучшую защиту кабеля, но увеличивают вес и стоимость. Неодинаковая толщина материала по всему изгибу — распространенная проблема при плохо контролируемых процессах формовки — может создать слабые места, которые выходят из строя под нагрузкой.
Самая распространенная ошибка при покупке, с которой я сталкиваюсь, это то, что покупатели рассматривают отводы как стандартные изделия, заказывая только по ширине без подтверждения радиуса, марки материала, покрытия или расположения отверстий для болтов. Другая частая ошибка – предположение, что все колена с одинаковыми номинальными размерами подойдут к существующей лестничной системе. В действительности профили боковых направляющих различаются у разных производителей, и колено шириной 300 мм от одного завода может не совпадать с прямым профилем шириной 300 мм от другого.
Опытные инженеры перед утверждением колена всегда проверяют следующее: фактический радиус изгиба относительно минимального радиуса изгиба самого большого кабеля в лотке, профиль и высоту боковой направляющей для обеспечения непрерывной поддержки, расположение отверстий для болтов и совместимость разъемов с уже указанными прямыми участками, марку материала и спецификацию покрытия для условий установки, а также производственные допуски, особенно в отношении радиуса и плоскостности фланца.
Выбор подходящего материала
Низкоуглеродистая сталь
Низкоуглеродистая сталь остается основным материалом для изготовления колен кабельных лестниц в большинстве коммерческих и промышленных применений. Его механическая прочность превосходна; Стальные колена правильной формы и достаточной толщины выдерживают большие нагрузки на кабель без деформации. С точки зрения экономической эффективности, ничто не может сравниться с этим. Однако необработанная сталь практически не обладает коррозионной стойкостью. Каждое стальное колено должно иметь защитное покрытие, и качество этого покрытия определяет, прослужит ли колено 10 или 40 лет.
Покупатели часто недооценивают это: они уделяют внимание характеристикам стали, но пренебрегают указанием класса покрытия, минимальной толщины или требований к адгезии. Стальные колена тяжелые, что увеличивает затраты на транспортировку и делает установку более трудоемкой. Для помещений в сухих помещениях с надлежащим покрытием по умолчанию рекомендуется использовать сталь. Это также предпочтительный выбор там, где требуется непрерывность электрического заземления, поскольку сталь обеспечивает отличную проводимость в правильно соединенных соединениях.
Нержавеющая сталь
Нержавеющая сталь — обычно марок 304 и 316 — обеспечивает внутреннюю коррозионную стойкость без необходимости использования внешнего покрытия. Это делает его идеальным для сред, где покрытия со временем выходят из строя: заводы пищевой промышленности с частыми промывками, фармацевтические предприятия, требующие гигиенических поверхностей, зоны химической обработки с агрессивными парами и прибрежные объекты, подвергающиеся воздействию солевых брызг. Самопассивирующийся слой оксида хрома восстанавливается при царапинах, обеспечивая постоянную защиту. Механическая прочность сравнима с углеродистой сталью.
Компромиссом являются стоимость (нержавеющая сталь обычно в три-пять раз дороже, чем сталь с покрытием) и сложность изготовления. Сварка нержавеющей стали требует контролируемых процедур для предотвращения выделения карбидов, которые могут вызвать межкристаллитную коррозию в зонах сварки. Не на каждом заводе есть такая возможность. Нержавеющая сталь также тяжелее алюминия. Непористая поверхность является явным преимуществом для применения в чистых помещениях. Для электрического заземления нержавеющая сталь обладает меньшей проводимостью, чем углеродистая сталь, поэтому могут потребоваться перемычки.
Алюминиевый сплав
Отводы из алюминиевого сплава, обычно 6061-T6 или 6063-T5, решают проблему веса. Они примерно на 65% легче стальных аналогов, что снижает структурную нагрузку на здания и делает монтаж значительно быстрее и безопаснее. Алюминий естественным образом образует защитный оксидный слой, который обеспечивает умеренную коррозионную стойкость во многих средах. Он немагнитен, что делает его пригодным для центров обработки данных и чувствительных электронных установок. Однако алюминий имеет меньшую механическую прочность, чем сталь; для той же номинальной нагрузки алюминиевые колена обычно требуют более толстого материала или другой конструкции.
Стоимость умеренная: выше, чем у стали, но ниже, чем у нержавеющей. Установка в прибрежных районах требует осторожности: хотя алюминий хорошо противостоит атмосферной коррозии, он уязвим для гальванической коррозии при контакте с разнородными металлами. Крепежи из нержавеющей стали обязательны, могут потребоваться изолирующие шайбы. Алюминий не рекомендуется использовать для прямого контакта с бетоном или каменной кладкой без защитного покрытия, так как щелочная среда разъедает металл.
Сравнительная таблица
Материал | Преимущества | Ограничения | Рекомендуемая среда | Относительная стоимость | Типичные приложения |
Низкоуглеродистая сталь | Высокая прочность, отличная проводимость, легко доступен | Требует покрытия, тяжелая, ржавеет при повреждении покрытия | В помещении сухо, на открытом воздухе с покрытием HDG/ZAM | Низкий | Коммерческие здания, промышленные предприятия, инфраструктура |
Нержавеющая сталь | Самовосстанавливающаяся коррозионная стойкость, гигиеничность, покрытие не требуется | Высокая стоимость, сварка требует навыков, низкая проводимость | Пищевые предприятия, фармацевтические, химические, прибрежные, чистые помещения | Высокий | Пищевая промышленность, морские платформы, фармацевтические предприятия |
Алюминиевый сплав | Легкий, устойчивый к коррозии, немагнитный | Низкая прочность, риск гальванической коррозии, требуется изоляция | Центры обработки данных, легкая коммерческая деятельность, агрессивная атмосфера | Умеренный | Центры обработки данных, электронное оборудование, подвесные установки |
Выбор правильной обработки поверхности
Обработка поверхности не является косметической. Это основная защита между вашим стальным локтем и окружающей средой. Покупатели часто выбирают покрытие, основываясь только на первоначальной стоимости, но реальная стоимость покрытия измеряется тем, на сколько лет оно задерживает появление первого пятна ржавчины и появляется ли эта ржавчина в критической структурной точке. Колено особенно уязвимо, поскольку формовка растягивает покрытие неравномерно, а в зонах сварки образуются оголенные металлические края, которые необходимо повторно защищать.
Гальванизация (EG)
Гальванизация образует тонкий однородный слой цинка в результате электрохимического процесса. Покрытие обычно имеет толщину 5–25 микрон, что тоньше, чем думает большинство покупателей. Коррозионная стойкость ограничена. В сухих помещениях колена EG могут прослужить 10–20 лет. На открытом воздухе на них может появиться ржавчина через 2–5 лет. Внешний вид яркий и гладкий, что подходит для архитектурного применения. EG — самый дешевый вариант, но он является наиболее распространенным источником разочарования, когда покупатели ошибочно указывают его для использования на открытом воздухе.
Распространенное недоразумение:
EG не обеспечивает защитную защиту кромок среза. Если вам нужно модифицировать колено EG на месте, кромка среза заржавеет, если ее не подправить. Техническое обслуживание минимально в сухой среде, но требует регулярного осмотра и ремонта в любой влажной среде или на открытом воздухе.
Горячее цинкование после изготовления (HDG)
HDG — это покрытие, которое я чаще всего рекомендую для наружного и промышленного применения. Колено изготавливается полностью — формуется, сваривается, пробиваются отверстия — затем погружается в расплавленный цинк при температуре примерно 450°C. Это создает металлургически связанный слой сплава цинка и железа, толщина которого обычно составляет 45–85 микрон, что значительно толще, чем EG.
Цинк обеспечивает катодную защиту:
если покрытие поцарапано, окружающий цинк жертвенно защищает открытую сталь. Срок службы составляет 25–50 лет в большинстве случаев на открытом воздухе и 40–75 лет в сельской местности или в чистой атмосфере. Внешний вид — характерный матово-серый цвет с блестящим узором, который не подходит для архитектурного применения.
Ограничения: размер:
размеры ванны для цинкования ограничивают максимальный размер колена. Очень большие колена могут потребовать специальной обработки или изготовления секций. Первоначальная стоимость выше, чем у EG, но стоимость жизненного цикла часто самая низкая среди всех вариантов покрытия. Распространенное заблуждение покупателей: предположение, что HDG и EG эквивалентны, поскольку оба содержат цинк. Это не так — толщина, механизм соединения и долговечность принципиально отличаются.
Покрытие из алюминиево-цинко-магниевого сплава (ZAM)
ZAM — это новая технология покрытия, сочетающая цинк с примерно 4,5% алюминия и 1,5% магния. Коррозионная стойкость в 3–5 раз выше, чем у обычного цинкования, особенно на кромках реза, где магниевый компонент способствует самовосстановлению. Это делает ZAM особенно ценным для отводов, где формовка и штамповка создают множество открытых кромок. Срок службы в прибрежных условиях может достигать 40–80 лет. Покрытие термически стабильно и сохраняет свои свойства при повышенных температурах.
Ограничением является доступность:
меньшее количество поставщиков предлагают ZAM, и надбавка к стоимости обычно составляет 15–30 % по сравнению со стандартным HDG. Для проектов с увеличенными интервалами технического обслуживания или экстремальным воздействием окружающей среды ZAM становится все более предпочтительным выбором.
Порошковое покрытие (ПК)
При порошковом покрытии применяются электростатически заряженные частицы сухого порошка, которые термически отверждаются с образованием защитного и декоративного покрытия.
Основное преимущество — эстетическое: доступен широкий спектр цветов и текстур, что делает ПК стандартным выбором для архитектурных и открытых инсталляций. Покрытие обеспечивает хорошую химическую стойкость и не содержит летучих органических соединений. Срок службы в закрытых помещениях обычно составляет 15–25 лет. Критическим ограничением является то, что порошковое покрытие не обеспечивает катодной защиты. Если покрытие повреждено вплоть до стальной подложки, коррозия распространится под покрытие — явление, известное как подпленочная коррозия.
Это особенно проблематично для колен, при обращении с которыми и установке их можно поцарапать поверхность. Ремонт сложен: поврежденные места невозможно просто подкрасить; они требуют полного повторного покрытия для обеспечения надлежащей адгезии. Порошковое покрытие также ограничено по температуре и размягчается примерно при температуре выше 80°C. Покупатели часто неправильно понимают требования к обслуживанию, полагая, что ПК не требует обслуживания. На самом деле регулярный осмотр и быстрый ремонт любых повреждений необходимы для предотвращения скрытой коррозии.
Сравнительная таблица
Обработка поверхности | Коррозионная стойкость | Номинальный срок службы | Рекомендуемая среда | Преимущества | Ограничения | Относительная стоимость |
Гальванизация (EG) | От низкого до среднего | 8–20 лет | В помещении, в сухих, контролируемых условиях | Недорогая, яркая отделка, подходит для последующего нанесения покрытия. | Тонкое покрытие, отсутствие защиты кромок, плохие характеристики на открытом воздухе | Низкий |
Горячеоцинкованная сталь (HDG) | Высокий | 25–75 лет | Наружная, промышленная, морская, инфраструктурная | Катодная защита, полное покрытие, низкие эксплуатационные расходы | Более высокая первоначальная стоимость, ограничения по размеру, эстетические ограничения | Умеренный |
Покрытие ZAM | Очень высокий | 30–80 лет | Прибрежный, агрессивный промышленный, для наружного применения с большими пролетами | Самовосстанавливающиеся кромки, отличная термостабильность, срок службы HDG в 3–5 раз | Премиум-стоимость, ограниченная база поставщиков, меньше полевых данных | Высокий |
Порошковое покрытие (ПК) | Умеренный | 15–30 лет | Внутренние архитектурные, центры обработки данных, коммерческие | Широкая цветовая гамма, не содержит летучих органических соединений, хорошая химическая стойкость | Отсутствие катодной защиты, риск коррозии под пленкой, сложность ремонта | Умеренный |
Важные характеристики, которые должны понимать покупатели
Ширина
Ширина определяет, сколько кабелей может вместить колено, и должна соответствовать прямым секциям кабельной лестницы в вашей системе. Колено шириной 300 мм сочетается с лестницей шириной 300 мм — это очевидно. Менее очевидно то, что на полезную ширину колена влияет радиус изгиба. На внутренней стороне изгиба тросы сжимаются; снаружи они растягиваются. Покупатели часто указывают ширину, исходя из пропускной способности прямой секции, не принимая во внимание это.
Хорошее правило:
если вы близки к максимальному заполнению прямых участков, рассмотрите возможность увеличения ширины колена или увеличения радиуса, чтобы избежать скопления кабелей. Кроме того, всегда учитывайте будущее расширение. Многие проекты, которые я видел, требовали замены колена, поскольку дополнительные кабели были добавлены позже, и исходное колено не могло их разместить. Совместимость при установке выходит за рамки номинальной ширины: профиль боковой направляющей, размеры фланца и расположение отверстий под болты должны точно совпадать.
Высота боковой направляющей
Высота боковой направляющей определяет механическую прочность и несущую способность колена. Более высокие боковые направляющие обеспечивают большую прочность балки, что позволяет увеличить пролеты опор и увеличить нагрузку на кабели. Они также обеспечивают лучшую защиту кабелей — кабели с меньшей вероятностью выпадут за борт во время установки или в сейсмических условиях. Для тяжелых силовых кабелей обычно используется высота боковых направляющих 100 или 150 мм. Для кабелей управления и небольших установок может быть достаточно 50 мм. Ошибка, которую я вижу чаще всего, заключается в том, что покупатели выбирают минимальную высоту, соответствующую их текущему пучку кабелей, а затем обнаруживают, что колено прогибается под нагрузкой или что кабели не удерживаются должным образом.
Угол изгиба
Отводы под углом 45° используются для плавного изменения направления там, где позволяет пространство и необходимо свести к минимуму натяжение кабеля. Они создают меньшее сопротивление при прокладке кабеля, чем колена под углом 90°. Компромисс заключается в том, что поворот на 45° требует больше линейного пространства для достижения того же изменения направления, что и колено на 90°. Отводы под углом 90° являются стандартом для поворотов под прямым углом при прокладке кабеля. Они более компактны, но создают более высокое тянущее усилие.
Кабельные монтажники обычно предпочитают повороты под углом 45°, где это возможно, особенно для мощных силовых кабелей или волоконно-оптических систем, где требования к минимальному радиусу изгиба строгие. Если ваша прокладка кабеля требует полного изменения направления на 90°, подумайте, снизят ли два колена по 45° с коротким прямым участком между ними нагрузку на кабель по сравнению с одним коленом на 90°.
Радиус изгиба
Радиус изгиба, пожалуй, наиболее важная характеристика горизонтального колена, которую чаще всего упускают из виду покупатели. Радиус изгиба должен равняться минимальному радиусу изгиба самого большого кабеля, подлежащего установке, или превышать его. Для силовых кабелей производитель обычно указывает минимальный радиус изгиба, в 8–12 раз превышающий диаметр кабеля. Для оптоволоконных кабелей может потребоваться диаметр кабеля в 15–20 раз больший.
Если радиус колена слишком велик, кабели будут выходить за пределы расчетных пределов, что приведет к повреждению изоляции, увеличению затухания в оптоволокне или механическому напряжению на разъемах. Стандартный радиус многих колен кабельных лестниц составляет 300 мм, что подходит для большинства установок общего назначения. Однако для больших силовых кабелей (диаметром более 50 мм) и оптоволоконных магистральных кабелей часто требуется радиус 600 мм и более.
Я видел проекты, в которых колена были заказаны с радиусом 300 мм, но во время установки обнаружил, что силовые кабели невозможно протянуть, не превысив их минимальный радиус изгиба. Пришлось заменить колена — дорогостоящая задержка, которую можно было бы предотвратить при правильной спецификации.
Дополнительная техническая информация, которую необходимо подтвердить перед заказом
Каждый покупатель должен подтвердить следующее у производителя перед размещением заказа. Каждый предмет имеет большее значение, чем думает большинство людей.
· Соответствующая серия кабельных лестниц: Профиль коленчатой боковой направляющей должен точно соответствовать профилю прямой лестницы. Колено с загнутым краем не будет четко стыковаться с другим профилем, даже если номинальная ширина одинакова.
· Профиль боковой направляющей: подтверждает, что геометрия фланца, возвратной кромки и всех ребер жесткости соответствуют прямым участкам.
· Толщина материала: колена подвергаются более высоким нагрузкам, чем прямые секции. Подтверждение толщины гарантирует, что колено соответствует той же номинальной нагрузке, что и прилегающая лестница.
· Номинальная нагрузка: Запрашивайте безопасную рабочую нагрузку при указанном пролете опоры, а не только номинальную нагрузку прямого сечения.
· Совместимость разъемов: расположение болтовых отверстий, расстояние и диаметр должны соответствовать вашим разъемам. Единственное неправильно расположенное отверстие означает бурение в полевых условиях.
· Положение отверстий для болтов: Отводы с соединительными пластинами требуют расположения отверстий для обеспечения правильной геометрии изгиба. Несовпадение отверстий является распространенной причиной задержек при установке.
· Производственный допуск: подтвердите допуск по радиусу, ширине и плоскостности фланца. ±2 мм типично для ширины; Должен быть указан допуск на радиус.
· Стандарты соответствия: проверьте соответствие стандарту IEC 61537 или его эквиваленту, а также наличие у производителя сертификатов испытаний.
· Толщина покрытия поверхности: укажите минимальную толщину покрытия, а не только тип покрытия. ЭГ при 8 микронах сильно отличается от ЭГ при 25 микронах.
· Пользовательские требования: Любые отклонения от стандартных размеров, специальные радиусы, нестандартные углы или дополнительное усиление должны быть задокументированы и подтверждены в письменной форме.
Выбор стиля правого горизонтального колена
Изогнутые фитинги
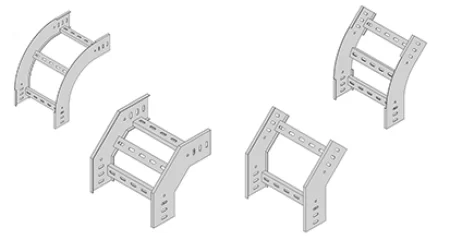
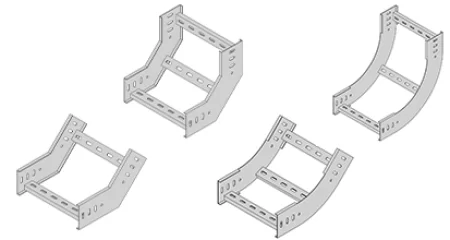
Изогнутые колена имеют непрерывную изогнутую боковую направляющую, обеспечивающую плавный переход радиуса. Колено с изгибом 90° и колено с изгибом 45° являются наиболее распространенными конфигурациями. Основное преимущество – плавное протягивание кабеля. Поскольку боковая направляющая следует непрерывной кривой, кабели скользят по направляющей, не встречая острых углов или резких изменений направления. Это уменьшает натяжение и сводит к минимуму риск повреждения оболочки кабеля.
Для прокладки больших силовых кабелей, где кабели тяжелые и жесткие, предпочтительны изогнутые изгибы. То же самое относится и к волоконно-оптическим системам, где сохранение минимального радиуса изгиба имеет решающее значение. Типичные отрасли, использующие изогнутые изгибы, включают производство электроэнергии, центры обработки данных, нефтехимические заводы и любые установки, в которых используются кабели большого диаметра или чувствительные кабели. Ограничением является то, что изогнутые изгибы требуют более сложных инструментов для изготовления и, как правило, дороже, чем сегментированные альтернативы.
Обычные фитинги с различными конфигурациями опорных балок
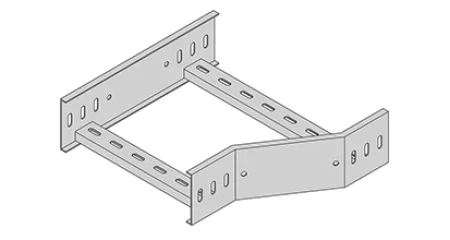
Обычные фитинги используют другой подход к конструкции: изменение направления достигается за счет наклонных сегментов, а не непрерывной кривой. Доступны различные конфигурации опорных балок. Эти колена имеют ценовые преимущества: процесс изготовления проще, требуется меньше специализированных инструментов, что снижает производственные затраты. Структурные характеристики прочные, опорные стержни приварены через равные промежутки для сохранения геометрии лестницы. Установка проста, и эти колена широко доступны в стандартных размерах.
Они подходят для общего коммерческого применения и легкой промышленности, где кабели меньшего размера и натяжение менее критично. При установке необходимо учитывать, что кабели могут скользить не так плавно, как на изогнутом изгибе, особенно в вершине угла, где изменение направления сконцентрировано.
Специальные конструкции:
LHJ-02H T, P и C Серия LHJ-02H представляет собой специализированные конструкции горизонтальных колен, разработанные для особых сценариев установки, где стандартных колен недостаточно.
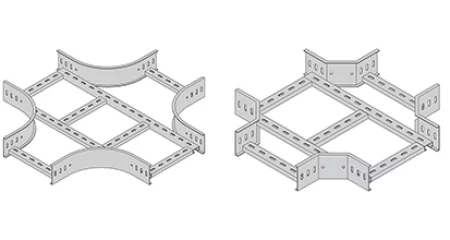
LHJ-02H T (Т-тип) имеет конструктивную конструкцию, которая объединяет функцию горизонтального тройника в конфигурацию колена. Он был разработан для установок, где изменение направления и подсоединение ответвления должны происходить в одном и том же месте. Наилучший сценарий установки — перегруженная трасса, где пространство не позволяет использовать отдельные колена и тройники. Преимущество – экономия места и уменьшение количества соединений. Ограничением является то, что это специализированный фитинг, требующий точного планирования установки; его невозможно легко изменить на месте. Соображения совместимости включают подтверждение того, что ширина ответвления соответствует предполагаемому тройнику и что габаритные размеры соответствуют доступному пространству для установки.
LHJ-02H P (P-Type) имеет конфигурацию с параллельными опорами, разработанную для применений, требующих повышенной поперечной устойчивости. В конструктивную конструкцию добавлено усиление, которое противостоит скручивающим силам, которые могут возникнуть при протягивании тяжелых кабелей при изменении направления. Наилучшие сценарии установки включают длинные горизонтальные участки с множеством изменений направления или установки, где сейсмические соображения требуют дополнительных боковых ограничений. Преимуществом является улучшенная структурная целостность при динамических нагрузках. Ограничением является увеличенный вес и несколько более сложная установка. Совместимость со стандартными прямыми участками должна быть подтверждена, так как для усиленного профиля могут потребоваться соответствующие соединители.
LHJ-02H C (C-Type) использует структурную конфигурацию C-канала, разработанную для максимального соотношения прочности и веса. Боковая направляющая С-образного профиля обеспечивает превосходную прочность балки при использовании меньшего количества материала, чем цельная боковая направляющая. Наилучшие сценарии установки включают в себя тяжелые нагрузки на кабели с длинными опорными пролетами, когда желательно снижение веса, но нельзя снижать прочность. Преимущество – более высокая грузоподъемность относительно веса. Ограничением является то, что С-профиль может быть несовместим со всеми стандартными типами разъемов и могут потребоваться специальные соединительные пластины. Открытая сторона C-канала также может собирать мусор, если он установлен в определенных положениях.
Сравнительная таблица
Стиль | Особенности конструкции | Лучшие приложения | Преимущества | Ограничения | Рекомендуемые проекты |
Изогнутый изгиб (90° / 45°) | Сплошной изогнутый боковой рельс, плавный радиус | Кабель большой мощности, оптоволокно, высоковольтные кабели | Плавное протягивание кабеля, уменьшенное натяжение кабеля, отсутствие острых углов | Выше стоимость, требуются специальные инструменты | Электростанции, центры обработки данных, нефтехимическая промышленность, морские месторождения |
Обычные фитинги | Угловые сегменты с приваренными опорными стержнями | Кабели общего назначения, контрольные кабели для легкой промышленности | Недорогая, широко доступная, простая установка | Менее плавное протягивание кабеля, концентрированное изменение направления | Торговые здания, склады, офисы |
LHJ-02H T | Встроенная функция тройника и колена | Перегруженная маршрутизация, ограниченное пространство для установки | Экономия места, меньше соединений, меньшее количество деталей | Специализированный, требует точного планирования, ограниченная возможность изменения объекта | Сложные промышленные маршруты, проекты модернизации |
LHJ-02H P | Усиленная параллельная опора, улучшенная боковая устойчивость | Длинные трассы с несколькими поворотами, сейсмические зоны | Улучшенная устойчивость при динамических нагрузках, устойчивость к скручиванию | Более тяжелая и сложная установка | Сейсмические зоны, тяжелая промышленность, инфраструктура |
LHJ-02H C | Профиль C-канала, оптимизированное соотношение прочности и веса | Тяжелые грузы с длинными пролетами, конструкции, чувствительные к весу | Высокая грузоподъемность, уменьшенный вес, эффективное использование материалов | Могут потребоваться специальные разъемы, риск сбора мусора | Мосты, надземные конструкции, длиннопролетные сооружения |
Как правильно выбрать горизонтальное колено для различных применений
Выбор правильного горизонтального колена зависит от условий установки, конструкции кабельной системы, условий эксплуатации и ожидаемого технического обслуживания. Правильно выбранное колено повышает эффективность протяжки кабеля, сокращает время установки и продлевает срок службы системы. Плохо выбранный вариант создает проблемы, которые усугубляются десятилетиями.
Тяжелые промышленные предприятия (сталелитейные заводы, нефтеперерабатывающие заводы, цементные заводы)
Тяжелая промышленная среда представляет собой сочетание проблем, с которыми могут справиться лишь немногие другие приложения. Атмосфера часто агрессивна и содержит соединения серы, химические пары или абразивную пыль. Нагрузка на кабели велика: силовые кабели, питающие двигатели, приводы и технологическое оборудование, могут весить несколько килограммов на метр. Пролеты опор обычно длинные, а вибрация от оборудования постоянна. В таких средах горизонтальное колено — это не просто компонент маршрутизации; это структурный элемент, который должен сохранять целостность при постоянных нагрузках.
Характеристикой, которую следует отдать приоритету над всеми остальными, является структурная надежность. Это означает достаточную толщину материала — обычно 2,0 мм или более для стальных колен — и высоту боковых поручней, достаточную для предотвращения прогиба под нагрузкой. Для лестницы шириной 600 мм, по которой проложены тяжелые силовые кабели, я бы не указал высоту боковых направляющих менее 100 мм. Радиус изгиба должен соответствовать большим силовым кабелям, обычно используемым в таких установках.
Кабели диаметром более 50 мм обычно требуют минимального радиуса 600 мм. Выбор колена радиусом 300 мм для питателя сталелитейного завода — это ошибка, которую я видел слишком много раз; кабели невозможно протянуть без повреждений, колено необходимо заменять на месте.
Выбор покрытия имеет решающее значение. Горячее цинкование после изготовления (HDG) является минимальной рекомендацией для большинства промышленных сред. Для зон с химическим воздействием (линии кислотного травления, хранилища хлора, производство удобрений) может потребоваться покрытие ZAM или нержавеющая сталь. Риск выбора неподходящей конфигурации очевиден: колено с недостаточным покрытием выйдет из строя в течение 5–10 лет в условиях, когда замена сложна и дорога. Стоимость простоя намного превышает разницу в стоимости между EG и HDG.
Практическая рекомендация:
Всегда указывайте толщину покрытия, а не только тип. Для HDG в тяжелых промышленных условиях запрашивайте минимальную толщину цинка 65–85 микрон. Подтвердите номинальную нагрузку на предполагаемом пролете опоры. А если окружающая среда содержит определенные химические вещества, предоставьте данные о концентрации химических веществ производителю для проверки совместимости покрытия.
Центры обработки данных
Центры обработки данных предъявляют принципиально иной набор требований. Кабели представляют собой преимущественно кабели передачи данных и оптоволокно с некоторым распределением мощности. Нагрузки легче, чем в промышленных приложениях, но плотность кабеля чрезвычайно велика. Через одну лестничную маршу могут проходить сотни или тысячи кабелей. Наиболее важной характеристикой горизонтального колена является радиус изгиба. Волоконно-оптические кабели имеют минимальный радиус изгиба, в 15–20 раз превышающий диаметр кабеля. Медные кабели категории 6А и выше также имеют строгие требования к радиусу изгиба для обеспечения целостности сигнала. Колено с малым радиусом, которое вполне приемлемо для силовых кабелей, может вызвать неприемлемое затухание в волоконно-оптических системах.
Немагнитные свойства — еще одно соображение. Центрам обработки данных с чувствительным электронным оборудованием может потребоваться немагнитная прокладка кабелей во избежание электромагнитных помех. По этой причине часто используются колена из алюминиевого сплава. Легкая конструкция также упрощает установку в условиях фальшпола и подвесных кабельных лотков, где доступ ограничен.
Риск неправильной спецификации в центре обработки данных связан не с структурным сбоем, а с ухудшением производительности. Волоконно-оптический кабель, изогнутый за пределы минимального радиуса, может поначалу работать, но будет проявлять повышенное затухание, снижение качества сигнала и преждевременный выход из строя. Проблема может быть не обнаружена во время ввода в эксплуатацию и проявляется только через несколько месяцев, требуя дорогостоящего устранения неполадок.
Практическая рекомендация:
Подтвердите минимальный радиус изгиба каждого типа кабеля, который будет установлен, а не только самого большого кабеля. К оптоволокну часто предъявляются самые строгие требования. При смешанной прокладке кабелей укажите радиус колена исходя из наиболее чувствительного кабеля. Рассмотрите возможность использования алюминиевого сплава для зон, чувствительных к электромагнитным помехам. И всегда планируйте добавление кабелей в будущем — центры обработки данных расширяются, и колено при максимальной загрузке сегодня станет узким местом завтра.
Коммерческие здания (офисы, магазины, больницы)
В установках коммерческих зданий преобладают два фактора: стоимость и эстетика. Нагрузка на кабели обычно умеренная — освещение, распределение электроэнергии, кабели для передачи данных. Среда находится в помещении и контролируется, поэтому требования к устойчивости к коррозии ниже, чем в промышленных применениях. Однако в открытых помещениях, таких как открытые потолки в современных офисах или торговых помещениях, внешний вид системы кабельных лестниц имеет большое значение. Архитекторы и дизайнеры интерьеров имеют свое мнение о видимых строительных услугах.
Самая распространенная ошибка в коммерческих проектах — это чрезмерная спецификация. Покупатели иногда выбирают колена HDG для использования в сухих помещениях, где сталь EG или сталь с порошковым покрытием будут отлично работать в течение 20+ лет. Это добавляет ненужные затраты. И наоборот, недостаточный выбор покрытия для технических помещений или гаражей, где влажность выше, может привести к преждевременному образованию ржавчины и жалобам со стороны владельцев зданий.
Ограниченность пространства — еще один фактор в коммерческих зданиях. Потолочные пустоты часто заполнены воздуховодами HVAC, сантехникой, системами пожаротушения и электроснабжения. Горизонтальное колено должно вписываться в доступное пространство, для чего может потребоваться более узкий радиус, чем идеальный. Если пространство требует меньшего радиуса, перед заказом убедитесь, что типы кабелей подходят для него.
Практическая рекомендация:
Сопоставьте спецификацию с реальной средой. Для скрытой установки внутри помещений EG или порошковое покрытие обычно являются адекватными и экономически эффективными. Для открытых архитектурных сооружений порошковое покрытие указанного цвета обеспечивает требуемый внешний вид. Для технических помещений или подземной парковки выбирайте HDG. И всегда проверяйте доступное место для установки, прежде чем окончательно определить радиус колена.
Наружная инфраструктура (мосты, автомагистрали, железные дороги, туннели)
Проекты наружной инфраструктуры требуют максимально длительного срока службы при минимальном обслуживании. Кабельная лестница, установленная на мосту или в автодорожном туннеле, может быть недоступна для проверки или замены в течение десятилетий. Воздействие окружающей среды является серьезным: дождь, снег, УФ-излучение, циклическое изменение температуры от -20°C до +40°C и выше, противообледенительные соли на дорогах и выхлопные газы дизельных двигателей в туннелях. Каждое решение по спецификации должно учитывать тот факт, что доступ для обслуживания крайне ограничен.
Горизонтальное колено в этом приложении должно быть указано с максимальной коррозионной стойкостью, доступной в рамках бюджета проекта. HDG – это практический минимум; Покрытие ZAM все чаще используется в критической инфраструктуре благодаря превосходной защите кромок и более длительному сроку службы. Толщину покрытия необходимо проверять, а не просто указывать. Я видел проекты, в которых тип покрытия был указан правильно, но минимальная толщина не была указана, и в результате на коленях в течение 10 лет появилась ржавчина.
Термоциклирование — это фактор, который покупатели часто упускают из виду. Отводы на открытом воздухе испытывают перепады температуры, которые вызывают расширение и сжатие. Соединители должны допускать тепловые перемещения без ослабления. Крепежи из нержавеющей стали необходимы для наружной установки; оцинкованные крепежные детали ржавеют и заедают, что делает невозможным дальнейшее обслуживание.
Практическая рекомендация:
Укажите ZAM или HDG с минимальной толщиной покрытия 65–85 микрон. Требуются крепежи из нержавеющей стали — марки 316 для прибрежных районов и 304 для внутренних территорий. Убедитесь, что указанное покрытие было протестировано для конкретных условий окружающей среды (испытание в солевом тумане по стандарту ASTM B117 или ISO 9227). И обратите внимание на конструкцию опоры: локоть должен иметь адекватную поддержку, чтобы предотвратить провисание под собственным весом и нагрузкой на кабель в течение десятилетий.
Морская и прибрежная среда
Морские и береговые установки сочетают в себе самый высокий риск коррозии и одни из самых трудных условий доступа. Соляные брызги, высокая влажность и частые перепады температур создают среду, агрессивно воздействующую на металл. Морские платформы, портовые сооружения и береговая инфраструктура требуют систем прокладки кабелей, которые могут без сбоев выдерживать десятилетия воздействия.
Горизонтальное колено в этой среде требует использования материалов и покрытий самого высокого качества. Для стальных колен покрытие ZAM является предпочтительным выбором из-за его самовосстанавливающейся защиты кромок и в 3–5 раз лучшей коррозионной стойкости, чем стандартное HDG. Для критически важных применений или там, где доступ крайне ограничен, нержавеющая сталь — предпочтительно марка 316 из-за содержания в ней молибдена, устойчивого к точечной коррозии — является окончательным выбором. Можно использовать алюминиевый сплав, но требуется тщательная изоляция от разнородных металлов во избежание гальванической коррозии.
Самая опасная ошибка в морской среде — это указание стандартного HDG и предположение, что его достаточно. HDG хорошо работает во многих средах, но при прямом воздействии соляных брызг на побережье срок службы может быть значительно короче, чем во внутренних районах. Цинковое покрытие быстрее разрушается в среде, богатой хлоридами. Если толщина покрытия незначительна, коррозия может появиться в течение 10–15 лет, а не через 25–50 лет, ожидаемых внутри страны.
Практическая рекомендация:
Для прибрежных установок в пределах 5 км от береговой линии укажите покрытие ZAM или нержавеющую сталь 316. Для морских платформ стандартной рекомендацией является нержавеющая сталь 316. При использовании алюминия используйте крепеж из нержавеющей стали 316 с изолирующими шайбами. Подтвердите спецификацию покрытия с помощью данных испытаний в солевом тумане в соответствии с соответствующим стандартом ISO или ASTM. И укажите, что все обрезанные кромки коленей должны быть полностью защищены — колени заводского изготовления не должны иметь открытых кромок после нанесения покрытия.
Пищевые и фармацевтические предприятия
Пищевые и фармацевтические предприятия предъявляют уникальные гигиенические требования, которые напрямую влияют на характеристики колена кабельной лестницы. Окружающая среда включает частые промывки водой, чистящими средствами и иногда паром. Система прокладки кабеля не должна содержать бактерий, не должна оставлять частицы или чешуйки покрытия и должна выдерживать режим очистки без разрушения. Может применяться нормативное соответствие стандартам безопасности пищевых продуктов FDA, USDA или ЕС.
Для таких условий предпочтительным материалом является нержавеющая сталь. Марка 304 подходит для большинства областей пищевой промышленности; марка 316 предназначена для помещений с агрессивными чистящими средствами или высоким содержанием хлоридов. Обработка поверхности имеет значение: гладкая, полированная поверхность без щелей, ямок и грубых сварных швов необходима для возможности очистки. Колено должно быть изготовлено с использованием непрерывных и отшлифованных сварных швов — прерывистые сварные швы или грубые сварные швы создают щели, в которых могут размножаться бактерии, и которые трудно очистить.
Распространенной ошибкой является использование стали с порошковым покрытием для помещений пищевой промышленности. Покрытие может быть приемлемым для сухих помещений, но в зонах промывки любое повреждение покрытия обнажает стальную подложку, которая ржавеет и потенциально загрязняет изделие. Расслоение покрытия — отслоение чешуек покрытия от металла — представляет собой риск загрязнения, с которым производители пищевых продуктов не могут согласиться.
Практическая рекомендация:
Укажите нержавеющую сталь 304 или 316 с гладкой поверхностью (обычно 2B или выше). Требуются непрерывные, гладкие сварные швы на всех локтевых соединениях. Убедитесь, что в конструкции колена нет глухих отверстий или щелей, в которых может задерживаться влага или продукт. Для чистых фармацевтических помещений выбирайте электрополированную нержавеющую сталь, обеспечивающую высочайший уровень очищаемости. И всегда проверяйте, имеет ли производитель опыт работы с гигиеническими стандартами производства.
Выработка электроэнергии (традиционной и возобновляемой)
Установки по производству электроэнергии — угольные, газовые, атомные, солнечные тепловые и крупномасштабные установки, использующие возобновляемые источники энергии — выдерживают одни из самых тяжелых кабельных нагрузок в любой отрасли. Выходные кабели генератора, соединения трансформаторов и высоковольтные фидеры могут иметь диаметр 50–100 мм и весить несколько килограммов на метр. Горизонтальное колено должно выдерживать эти нагрузки без деформации, сохраняя при этом минимальный радиус изгиба, требуемый производителем кабеля.
Основным фактором спецификации является радиус изгиба. Минимальный радиус изгиба силовых кабелей обычно в 8–12 раз превышает диаметр кабеля, и превышение этого предела может привести к повреждению изоляции, созданию зон перегрева и сокращению срока службы кабеля. Для силового кабеля диаметром 75 мм минимальный радиус изгиба составляет 600–900 мм. Стандартные колена радиусом 300 мм просто не подходят. Колено должно быть изготовлено по индивидуальному заказу с соответствующим радиусом, и производитель должен иметь возможность изготовить его с высокой точностью.
Другим фактором является рабочая температура. Силовые кабели выделяют тепло под нагрузкой, а система кабельных лестниц должна выдерживать повышенные температуры без ухудшения качества. Для стальных колен с покрытием HDG или ZAM это обычно не проблема до температуры до 200°C. Для колен с порошковым покрытием ограничение температуры примерно 80°C может быть превышено в приложениях для выработки электроэнергии, что приводит к размягчению или разрушению покрытия.
Практическая рекомендация:
Определите минимальный радиус изгиба по данным производителя кабеля для самого большого кабеля в установке. Соответствующим образом укажите радиус колена и добавьте запас прочности в размере 10–20 %, если позволяет пространство. Подтвердите номинальную нагрузку на опорном пролете при полном весе кабеля. В зонах с высокими температурами рядом с котлами, турбинами или выхлопными системами проверьте номинальную температуру покрытия и рассмотрите возможность использования нержавеющей стали, если температура превышает пределы покрытия.
Сейсмические зоны и среды с высокой вибрацией
Установка в сейсмических зонах или зонах с постоянной вибрацией, например, рядом с тяжелой техникой, на мостах или в сейсмоопасных регионах, требует горизонтальных колен с повышенной структурной целостностью. Динамические нагрузки во время сейсмических событий или при постоянной вибрации могут привести к ослаблению соединений, растрескиванию сварных швов и потере геометрии колена. Последствия варьируются от повреждения кабеля до полного отказа системы.
Конструктивная конструкция локтя должна противостоять усталости. Это означает сварку с полным проваром, а не прихватку, достаточную толщину материала и соединители, которые сохраняют свою силу зажима при вибрации. Профиль бокового рельса должен обеспечивать жесткость на кручение: профили С-образного профиля или двутавровой балки лучше противостоят скручиванию, чем простые плоские стержни. Для критически важных установок конструкция LHJ-02H P-типа с усиленной параллельной опорой обеспечивает дополнительную боковую устойчивость.
Покупатели часто упускают из виду характеристики разъема. Стандартные соединительные пластины с болтами могут ослабнуть под действием вибрации. Необходимо использовать стопорные шайбы, стопорные гайки с нейлоновыми вставками или зубчатые фланцевые гайки. В сейсмических зонах соединение должно сохранять электрическую непрерывность даже во время движения; Соединительные перемычки между соединениями необходимы.
Практическая рекомендация:
Укажите более толстый материал для колен в сейсмических зонах — обычно 2,0 мм или более для стали. Требуются сварные швы с полным проваром и визуальным контролем. Используйте виброустойчивые крепежные детали: стопорные гайки с нейлоновыми вставками или зубчатые фланцевые гайки. Установите соединительные перемычки на все соединения. Для зон с высокой сейсмичностью рассмотрите вариант LHJ-02H P-типа из-за его повышенной боковой устойчивости. И подтвердите, что производитель может предоставить данные сейсмических испытаний или расчеты для указанной конфигурации.
Сравнительная таблица
Приложение | Рекомендуемая конфигурация | Ключевые факторы выбора | Рекомендуемый материал | Рекомендуемая отделка | Важные примечания |
Тяжелые промышленные предприятия | Изогнутый изгиб, высота боковой направляющей 100–150 мм, радиус более 600 мм | Нагрузочная способность, коррозионная стойкость, размер кабеля | Низкоуглеродистая сталь | HDG (65–85 мкм) или ZAM | Проверьте толщину покрытия; укажите радиус на основе наибольшего кабеля |
Центры обработки данных | Изогнутый изгиб, большой радиус, предпочтительно алюминий | Радиус изгиба, немагнитный, высокая плотность кабеля | Алюминиевый сплав | Фрезерованная или анодированная | Подтвердите минимальный радиус изгиба оптоволоконных кабелей |
Коммерческие здания | Стандартная фурнитура, высота боковой направляющей 50–100 мм | Стоимость, эстетика, ограниченное пространство | Низкоуглеродистая сталь | EG или порошковое покрытие | Покрытие должно соответствовать реальным условиям окружающей среды; проверьте доступное пространство на потолке |
Наружная инфраструктура | Изогнутое колено, HDG или ZAM, радиус 300–600 мм | Коррозионная стойкость, длительный срок службы, низкие эксплуатационные расходы | Низкоуглеродистая сталь | ZAM или HDG (65–85 мкм) | Укажите крепеж из нержавеющей стали; учет термоциклирования |
Морские и прибрежные районы | Изогнутое колено, ZAM или нержавеющая сталь 316, радиус 300–600 мм | Чрезвычайная устойчивость к коррозии, соляному туману | Нержавеющая сталь 316 | ZAM (сталь) или необработанный/травленный (SS) | В пределах 5 км от побережья используйте 316 SS или ZAM; изолировать разнородные металлы |
Пищевая и фармацевтическая промышленность | Изогнутый изгиб, гладкая поверхность, непрерывные сварные швы | Гигиеничность, легкость очистки, химическая стойкость | Нержавеющая сталь 304/316 | Травление и пассивирование или электрополировка | Требуются гладкие сварные швы; без щелей и глухих отверстий |
Выработка электроэнергии | Изогнутый изгиб, большой радиус (600–900 мм+), высота 100–150 мм | Радиус изгиба, допустимая нагрузка, номинальная температура | Низкоуглеродистая сталь | HDG или ZAM | Добавьте 10–20 % к минимальному радиусу изгиба; проверьте пределы температуры |
Сейсмические зоны | LHJ-02H P-тип, более толстый материал, сварные швы с полным проваром | Конструктивная целостность, усталостная прочность, надежность соединения | Низкоуглеродистая сталь | HDG или ZAM | Укажите виброустойчивые крепления и соединительные перемычки |
Покупательские риски, которые следует понимать перед заказом горизонтального колена
Многие проблемы с закупками невозможно выявить только путем сравнения предложений. Истинная стоимость плохо спроектированного или изготовленного горизонтального колена проявляется позже — во время установки, протягивания кабеля или лет эксплуатации. Понимание рисков перед размещением заказа помогает покупателям избежать задержек проекта, непредвиденных расходов и долгосрочных обязательств по техническому обслуживанию.
Несовместимость размеров с прямыми участками
Почему эта проблема часто возникает
Горизонтальные колени не существуют изолированно. Они должны точно сопрягаться с прямыми секциями кабельных лестниц, разъемами и опорными конструкциями. Проблема в том, что разные производители используют разные профили боковых направляющих даже для одной и той же номинальной ширины. Колено шириной 300 мм от одного завода может иметь загнутый профиль с возвратной кромкой шириной 25 мм; лестница шириной 300 мм другого завода может использовать двутавровый профиль с фланцем 15 мм.
Схемы расположения отверстий для болтов могут отличаться по расстоянию, диаметру или положению относительно края боковой направляющей. Когда эти компоненты смешиваются (что часто случается в крупных проектах с несколькими поставщиками или когда запасные колена заказываются спустя годы), результатом является смещение, которое невозможно исправить без модификации на месте.
Как покупатели могут идентифицировать его перед размещением заказа
Запросите подробные габаритные чертежи колена и прямых участков, к которым оно будет присоединяться. Сравните профиль боковой направляющей, ширину полки, размер возвратной кромки и расположение отверстий для болтов. Не думайте, что «стандартные» размеры универсальны. Если вы заменяете существующее колено, проведите физические измерения установленных прямых секций, а не полагайтесь на исходные характеристики, которые могут не отражать то, что было фактически поставлено.
Какие вопросы покупатели должны задавать поставщикам
"Можете ли вы предоставить габаритный чертеж, показывающий точный профиль боковой направляющей, размеры фланцев и расположение отверстий под болты?" «Будет ли ваш локоть соединяться с прямыми секциями лестницы [конкретного производителя] без изменений?» «Каков ваш производственный допуск на положение отверстия под болт?»
К каким последствиям может привести несоблюдение правил
Монтажные бригады теряют время на сверление новых отверстий, шлифовку фланцев или изготовление переходных пластин. Отверстия под болты, удлиненные на месте, теряют защиту от коррозии. В худшем случае колена придется возвращать и заказывать заново, что задерживает весь проект. Затраты на рабочую силу при модификации на местах часто превышают стоимость самого колена.
Как профессиональные производители предотвращают этот риск
Профессиональные производители поддерживают подробные чертежи профилей для каждого выпускаемого ими стандарта и могут обеспечить проверку совместимости перед производством. Они используют специальные инструменты и систему перфорации с ЧПУ для отверстий под болты, а не ручную разметку, обеспечивая одинаковое положение отверстий в пределах ± 0,5 мм. HULK Metal поддерживает обширную библиотеку стандартных профилей и проверяет совместимость размеров со спецификациями клиентов, прежде чем отправлять какой-либо заказ в производство. При заказе на заказ или на замену наша команда инженеров проверяет поставляемые размеры и подтверждает совместимость до начала производства.
Риск 2: Неверное указание радиуса изгиба
Почему эта проблема часто возникает
Радиус изгиба — наиболее важная характеристика горизонтального колена, которую чаще всего упускают из виду покупатели. Многие покупатели заказывают отводы только по ширине и углу, предполагая, что радиус является стандартным. Стандартный радиус 300 мм подходит для установок общего назначения с кабелями меньшего размера, но для силовых кабелей, оптоволокна или проводов большого диаметра его часто недостаточно. Определяющим фактором является указанный производителем кабеля минимальный радиус изгиба, но эта информация не всегда передается поставщику колена.
Как покупатели могут идентифицировать его перед размещением заказа
Определите минимальный радиус изгиба каждого типа кабеля, который будет установлен в лестничной системе. Эта информация доступна в техническом паспорте производителя кабеля. Радиус колена должен равняться наибольшему минимальному радиусу изгиба любого кабеля в пучке или превышать его. Если спецификация проекта неясна, проконсультируйтесь с инженером-электриком, ответственным за выбор кабеля.
Какие вопросы покупатели должны задавать поставщикам
"Какие радиусы изгиба вы можете изготовить?" «У вас есть стандартные радиусы или вы можете изготовить радиусы по индивидуальному заказу?» «Каков ваш производственный допуск на радиус изгиба?» «Можете ли вы предоставить отчет о проверке датчика радиуса?»
К каким последствиям может привести несоблюдение правил
Кабели, проходящие через колено меньшего радиуса, испытывают чрезмерное натяжение, повреждение изоляции и повышенное электрическое напряжение. Волоконно-оптические кабели имеют микроизгибы, которые увеличивают затухание. Повреждение может проявиться не сразу — оно может проявиться спустя несколько месяцев в виде отказа кабеля, ухудшения качества сигнала или сокращения срока службы. Замена колен после установки кабелей чрезвычайно дорога и трудоемка.
Как профессиональные производители предотвращают этот риск
Профессиональные производители проверяют указанный радиус на соответствие требованиям к кабелю, прежде чем принять заказ. Если указанный радиус окажется слишком малым для указанного типа кабеля, перед производством у покупателя возникнет проблема. Команда инженеров HULK Metal проверяет каждый заказ на колено на соответствие стандартным рекомендациям по радиусу изгиба кабеля и заранее сообщает клиенту о любых потенциальных проблемах. Мы можем производить радиусы от 100 мм до более 900 мм, а наше гибочное оборудование с ЧПУ обеспечивает допуск на радиус в пределах ±1 мм.
Риск 3: разрушение покрытия в зонах сварки и фасонных кромках
Почему эта проблема часто возникает
Горизонтальное колено — это кошмар для покрытия. Он имеет сварные швы, обрезанные кромки, сформированные углы и внутренние радиусы, к которым трудно получить доступ. На менее дисциплинированных заводах сначала изготавливается колено, а затем отправляется на покрытие с минимальной подготовкой поверхности. В сварных швах все еще есть шлак и брызги. Острые кромки от резки и штамповки не зачищаются. Покрытие — будь то гальванизация, порошковая окраска или краска — не прилипает должным образом к загрязненным или шероховатым поверхностям. В результате происходит разрушение покрытия, которое начинается именно в тех местах, где защита от коррозии наиболее необходима: в зонах сварки и кромках разреза.
Как покупатели могут идентифицировать его перед размещением заказа
Попросите поставщика описать процесс предварительной обработки перед нанесением покрытия. Для HDG процесс должен включать обезжиривание, травление и флюсование. При порошковом покрытии необходимо включать предварительную химическую обработку, например фосфатирование. Запросите отчеты об измерении толщины покрытия. Спросите конкретно о защите кромок — как поставщик гарантирует, что острые кромки и внутренние углы получат адекватное покрытие?
Какие вопросы покупатели должны задавать поставщикам
"Какой у вас процесс предварительной обработки перед нанесением покрытия?" «Как обеспечить адгезию покрытия в зонах сварки?» «Какова минимальная толщина покрытия по краям и внутренним углам?» «Можете ли вы предоставить результаты испытаний на солевой туман для ваших локтей с покрытием?»
К каким последствиям может привести несоблюдение правил
Разрушение покрытия на сварных швах и кромках приводит к локальной коррозии, которая распространяется под покрытие. Через 5–10 лет появляются пятна ржавчины, покрытие отслаивается, целостность конструкции нарушается. При эксплуатации на открытом воздухе или в агрессивной среде колено может потребовать замены гораздо раньше ожидаемого срока службы прямых секций.
Как профессиональные производители предотвращают этот риск
Профессиональные производители относятся к подготовке поверхности так же серьезно, как и к самому покрытию. Сварные швы отшлифованы и очищены от шлака. Края разреза зачищены и закруглены. Все колено очищается и предварительно обрабатывается в зависимости от типа покрытия. Толщина покрытия измеряется в нескольких точках, включая края и внутренние углы. HULK Metal выполняет 100% визуальный контроль подготовки поверхности перед нанесением покрытия, и мы используем калиброванные датчики DFT для проверки толщины покрытия в определенных контрольных точках на каждой производственной партии. Наш процесс HDG включает полное погружение в ванну с цинком для обеспечения полного внутреннего и внешнего покрытия.
Риск 4: замена материала или неправильный сорт материала
Почему эта проблема часто возникает
Стоимость материала является крупнейшим компонентом себестоимости производства колена. Когда рыночные цены колеблются, менее добросовестные производители могут заменить материал более низкого качества, например, используя нержавеющую сталь 304, когда была указана 316, или используя более низкую марку углеродистой стали с пониженными механическими свойствами. После нанесения покрытия замена не видна. Покупатель получает колено, которое выглядит правильно, но в эксплуатации будет работать по-другому. Это особенно опасно в агрессивных средах, где содержание молибдена в 316 важно для устойчивости к точечной коррозии.
Как покупатели могут идентифицировать его перед размещением заказа
Требуйте протоколы заводских испытаний (MTR) для материала, используемого в коленях. MTR должен показывать химический состав и механические свойства фактического используемого стального рулона или листа. Попросите, чтобы MTR отслеживался для конкретной производственной партии. Для нержавеющей стали запросите отчет о положительной идентификации материала (PMI), если применение является критическим.
Какие вопросы покупатели должны задавать поставщикам
"Можете ли вы предоставить отчеты о заводских испытаниях материала, использованного в нашем заказе?" «Отслеживаются ли MTR до нашей конкретной производственной партии?» «Проводите ли вы входной контроль материалов и какие испытания проводите?» «Можете ли вы предоставить тестирование PMI для заказов на нержавеющую сталь?»
К каким последствиям может привести несоблюдение
Замена материала может привести к преждевременной коррозии, снижению несущей способности или разрушению конструкции. В пищевой или фармацевтической промышленности использование нержавеющей стали неправильной марки может привести к несоответствию нормативным требованиям. Стоимость замены установленных колен намного превышает любую экономию от приема материала без проверки.
Как профессиональные производители предотвращают этот риск
Профессиональные производители проверяют каждую поступающую партию материала на соответствие заказу на поставку и сертификату на материал. Они поддерживают систему отслеживания, которая связывает каждую производственную партию с конкретным номером плавки материала. HULK Metal использует собственную спектрометрию для проверки состава материала по всем заказам на нержавеющую и критически важную углеродистую сталь. Мы предоставляем полную документацию по отслеживанию материалов при каждой поставке, а наша система управления качеством в соответствии с ISO 9001 гарантирует, что проверка материалов является обязательной перед выпуском продукции.
Риск 5: Дефекты качества сварки
Почему эта проблема часто возникает
Горизонтальное колено требует нескольких сварных швов: боковые направляющие к перекладинам, соединительные пластины, а иногда и сегментированные секции. Качество сварки сильно различается у разных производителей. Распространенные дефекты включают неполное проплавление, пористость, подрезы, шлаковые включения и чрезмерное разбрызгивание. Эти дефекты часто скрыты под покрытием и могут быть не видны при приемочном контроле. Проблема усугубляется, когда на заводах используются неквалифицированные сварщики, неадекватные процедуры сварки или отсутствует контроль после сварки.
Как покупатели могут идентифицировать его перед размещением заказа
Спросите поставщика о процедурах сварки и квалификации сварщика. Запросите информацию о процессе проверки сварки. Спросите, проводят ли они визуальный осмотр, контроль размеров или неразрушающий контроль сварных швов. Если возможно, перед нанесением покрытия запросите фотографии типичного качества сварного шва.
Какие вопросы покупатели должны задавать поставщикам
"Какие сварочные процедуры вы используете для изготовления колен?" «Соответствуют ли ваши сварщики международному стандарту, такому как ISO 9606?» «Какой контроль сварных швов вы выполняете и с какой периодичностью?» «Вы шлифуете сварные швы, чтобы предотвратить повреждение кабеля?»
К каким последствиям может привести несоблюдение
Дефектные сварные швы могут треснуть под нагрузкой, во время термоциклирования или вибрации. Грубые сварные швы могут повредить изоляцию кабеля во время протягивания. Неполные сварные швы, которые изначально прошли визуальный контроль, могут выйти из строя через годы эксплуатации. Последствием этого является не просто замена колена — это потенциальное повреждение кабеля, простой системы и угроза безопасности.
Как профессиональные производители предотвращают этот риск
Профессиональные производители используют квалифицированных сварщиков, документированные процедуры сварки и систематические проверки. Сварные швы проверяют визуально на целостность, состояние поверхности и отсутствие дефектов. Для критически важных применений могут быть проведены дополнительные испытания, такие как дефектоскопия. В HULK Metal работают сварщики, квалифицированные по международным стандартам. Все сварные швы колен проходят 100% визуальный контроль, а сварные швы шлифуются для предотвращения истирания оболочки кабеля. Наши записи контроля качества включают результаты контроля сварных швов для каждой производственной партии.
Риск 6: повреждение упаковки во время транспортировки
Почему эта проблема часто возникает
Горизонтальные локти — неудобная форма для упаковки. У них есть выступающие фланцы, открытые края и неправильная геометрия, которые не стыкуются аккуратно. При неправильной упаковке (неплотно сложенной в контейнере, разделенной тонким картоном или слишком тугой ремнем) колена могут деформироваться, царапать друг друга или повредить покрытие. Повреждение часто обнаруживается только тогда, когда груз распаковывается на месте, и к этому времени поставщику уже выплачена оплата, и график установки оказывается под угрозой.
Как покупатели могут идентифицировать его перед размещением заказа
Попросите поставщика описать метод упаковки колен. Запросите фотографии упакованных локтей из предыдущих поставок. Спросите, какие защитные материалы используются между локтями и как они закрепляются в контейнере или на поддоне. Спросите, есть ли у поставщика опыт доставки в ваш регион и есть ли у него история претензий в отношении повреждений при транспортировке.
Какие вопросы покупатели должны задавать поставщикам
"Как упаковать горизонтальные колена для международной перевозки?" «Какие защитные материалы вы используете между отдельными локтями?» «Как закрепить локти, чтобы предотвратить движение во время транспортировки?» «Каков ваш процесс рассмотрения претензий о возмещении ущерба при транспортировке?»
К каким последствиям может привести несоблюдение правил
Деформированные колена невозможно установить без доработки. Поцарапанное покрытие требует подкраски или повторного покрытия. В тяжелых случаях колена становятся непригодными для использования, и приходится производить и доставлять замену, что задерживает проект на несколько недель. Стоимость замены колен, доставленных воздушным транспортом, во много раз превышает первоначальную покупную цену.
Как профессиональные производители предотвращают этот риск
Профессиональные производители разрабатывают упаковку специально с учетом геометрии продукта. Локти индивидуально обернуты или разделены защитным материалом. Поддоны сконструированы таким образом, чтобы предотвратить перемещение, а контейнеры загружаются для равномерного распределения веса. HULK Metal использует индивидуальные упаковочные решения для колен: каждая деталь индивидуально заворачивается в защитную пленку или пенопласт, разделяется гофрированными перегородками и закрепляется на усиленных поддонах. Мы фотографируем каждую поставку перед запечатыванием контейнера, а наша команда логистов имеет большой опыт работы с требованиями международной доставки.
Риск 7: ошибки настройки
Почему эта проблема часто возникает
Многие горизонтальные отводы представляют собой нестандартные элементы — с определенными радиусами, углами, размерами или характеристиками, которые отличаются от стандартных элементов каталога. Процесс настройки включает в себя несколько этапов: покупатель сообщает требование, отдел продаж интерпретирует его, инженерный отдел создает чертеж, а фабрика производит продукцию по этому чертежу. Ошибки могут возникнуть в любой точке передачи обслуживания. Радиус, указанный как 600 мм, можно ввести как 300 мм. Нестандартный ракурс может быть неправильно истолкован. Специальный рисунок отверстий под болты может быть нарисован неправильно.
Как покупатели могут идентифицировать его перед размещением заказа
Всегда запрашивайте производственный чертеж или спецификацию для нестандартных изделий и подробно проверяйте их перед утверждением производства. Сравните каждое измерение с вашими требованиями. Обратите особое внимание на радиус, угол, ширину, высоту, расположение отверстий для болтов и спецификацию материала. Если что-то неясно или противоречиво, запросите разъяснения перед публикацией приказа.
Какие вопросы покупатели должны задавать поставщикам
"Можете ли вы предоставить нам производственный чертеж для проверки перед изготовлением?" «Как вы управляете спецификациями индивидуальных заказов, чтобы избежать ошибок?» «Каков ваш процесс подтверждения нестандартных размеров с клиентом?» «Можете ли вы предоставить контрольные размеры готового продукта?»
К каким последствиям может привести несоблюдение правил
Отводы, изготовленные по индивидуальному заказу и изготовленные по неверным спецификациям, не могут быть использованы. Срок замены для международных заказов обычно составляет 4–8 недель. Если ошибка обнаруживается во время установки, график проекта нарушается, и стоимость задержек обычно значительно превышает стоимость колен.
Как профессиональные производители предотвращают этот риск
Профессиональные производители имеют формальный процесс обработки индивидуальных заказов: требования клиента документируются, создается инженерный чертеж и отправляется на утверждение, а производство не начинается до тех пор, пока чертеж не будет утвержден в письменной форме. HULK Metal требует подписанного утверждения чертежа для всех индивидуальных заказов. Наша команда инженеров проверяет каждую пользовательскую спецификацию на предмет согласованности и осуществимости, прежде чем создавать производственный чертеж. Мы ведем цифровую запись всех утвержденных чертежей, связанных с заказом, гарантируя, что производство, проверка и окончательная проверка ссылаются на один и тот же утвержденный документ.
Риск 8: недостаточная инженерная поддержка во время спецификации
Почему эта проблема часто возникает
Многие поставщики являются получателями заказов, а не техническими партнерами. Они будут производить все, что укажет покупатель, не задаваясь вопросом, подходит ли спецификация для конкретного применения. Если покупатель заказывает колено радиусом 300 мм для больших силовых кабелей, поставщик может изготовить его без комментариев, даже если радиус слишком мал для предполагаемого использования. Покупатель обнаруживает проблему только во время установки, когда кабели невозможно протянуть.
Как покупатели могут идентифицировать его перед размещением заказа
Оцените технические возможности поставщика на этапе запроса. Задают ли они вопросы о вашем приложении, типах кабелей и условиях установки? Предоставляют ли они технические рекомендации? Или они просто называют цену и ждут заказа? Поставщик, который проявляет искренний интерес к вашему приложению, с большей вероятностью обнаружит ошибки в спецификации до того, как они превратятся в проблемы на местах.
Какие вопросы покупатели должны задавать поставщикам
"Какая информация о нашем приложении вам нужна, чтобы убедиться, что колена подходят?" «Можете ли вы просмотреть нашу спецификацию и предоставить техническую информацию?» «Есть ли у вас опыт реализации подобных проектов в нашей отрасли?» «Какую техническую поддержку вы предоставляете после размещения заказа?»
К каким последствиям может привести несоблюдение правил
Ошибки в спецификации, которые мог обнаружить опытный поставщик, не обнаруживаются. Покупатель несет полную стоимость ошибки — замену колен, задержки при установке и, возможно, повреждение кабеля. Первоначальная цена покупки не имеет значения, если учитывать общую стоимость ошибки.
Как профессиональные производители предотвращают этот риск
Профессиональные производители инвестируют в инженерно-технический опыт и рассматривают проверку спецификаций как дополнительную услугу. Они задают вопросы о приложении, проверяют спецификации на соответствие отраслевым стандартам и высказывают опасения перед началом производства. Команда инженеров HULK Metal проверяет каждый заказ на предмет технической согласованности и пригодности для применения. Если наши инженеры обнаруживают потенциальную проблему, например, радиус изгиба, который кажется слишком малым для указанного типа кабеля, или характеристики покрытия, которые могут не подходить для условий установки, мы сообщаем об этом клиенту с техническим объяснением и рекомендуемыми альтернативами. Наша цель — создавать колени, которые работают, а не просто те колени, которые соответствуют заказу на поставку.
Контрольный список рисков закупок: горизонтальное колено
Риск | Что проверить | Почему это важно | Рекомендуемое действие |
Размерная несовместимость | Профиль бокового рельса, размеры фланцев, расположение отверстий под болты и расположение отверстий относительно прямых участков | Несовпадающие колени требуют модификации на месте, что увеличивает затраты на рабочую силу и задерживает установку. | Запросите подробные габаритные чертежи у обоих поставщиков; сравните перед заказом |
Неправильный радиус изгиба | Минимальный радиус изгиба для каждого типа прокладываемого кабеля; радиус колена должен быть равен или превышать наибольшую | Недостаточный радиус приводит к повреждению кабеля при протягивании и может быть незаметен до момента ввода в эксплуатацию | Получите данные производителя кабеля о минимальном радиусе изгиба; укажите радиус колена с запасом прочности 10–20 % |
Разрушение покрытия на сварных швах и кромках | Процесс предварительной обработки, толщина покрытия по краям и внутренним углам, результаты испытаний на адгезию | Преждевременная коррозия начинается именно в тех точках, где покрытие наиболее слабое. | Запросить отчеты об измерении толщины покрытия; укажите минимальную толщину по краям |
Замена материала | Протоколы заводских испытаний с указанием химического состава и механических свойств, прослеживаемых до производственной партии | Материал более низкого качества может преждевременно выйти из строя в агрессивных средах или под нагрузкой | Требовать MTR для каждого заказа; запросите PMI для нержавеющей стали в критически важных областях применения |
Дефекты качества сварки | Квалификация сварщика, процедуры сварки, протоколы проверок, состояние поверхности сварного шва | Дефектные сварные швы трескаются под нагрузкой; грубые сварные швы повреждают изоляцию кабеля | Запросить отчеты о проверке сварных швов; указать, что сварные швы должны быть гладко отшлифованы |
Повреждения упаковки | Метод упаковки, защитные материалы, конструкция поддона, процедура загрузки контейнера | Деформированные или поцарапанные колена приводят к задержкам при установке и могут потребовать замены | Запросите фотографии упакованных локтей; укажите требования к упаковке в заказе на поставку |
Ошибки настройки | Производственный чертеж со всеми размерами, материалами, покрытиями и особенностями | Отводы, изготовленные по индивидуальному заказу, не подлежат возврату, если они изготовлены по неправильной, но утвержденной спецификации. | Перед началом производства необходимо письменно утвердить производственный чертеж |
Недостаточная инженерная поддержка | Опыт поставщика в отрасли, готовность ознакомиться со спецификациями, технические вопросы, задаваемые во время запроса | Ошибки в спецификации, которые может обнаружить опытный поставщик, приводят к проблемам на местах | Привлекайте поставщиков, которые задают вопросы о вашей заявке; цените техническую обратную связь выше самой низкой цены |
Что на самом деле определяет общую стоимость закупки горизонтального колена
Цена за единицу товара — это только отправная точка. Использование материалов, сложность производства, требования к качеству, эффективность производства, логистика и технические возможности поставщиков — все это влияет на общую ценность, которую вы получаете. Понимание этих факторов затрат помогает покупателям принимать обоснованные решения, а не просто сравнивать цифры в предложении.
Формат затрат 1: выбор и использование сырья
Почему существует такая стоимость
Стоимость материала обычно составляет 40–60 % от общей стоимости производства горизонтального колена. Марка стали, толщина и ширина напрямую влияют на цену за килограмм. Однако менее очевидная стоимость — это использование материала — процент приобретенного материала, который фактически попадает в готовый продукт. Секции прямых кабельных лестниц могут обеспечить коэффициент использования материала на 90–95 % за счет эффективного размещения. Горизонтальные колена с их изогнутой геометрией и неправильной формой по своей сути менее эффективны. Из изогнутой коленчатой заготовки, вырезанной из прямоугольного листа, неизбежно образуются обрезки, которые невозможно использовать для другой продукции. Плохая раскладка может привести к снижению использования материала до 60–70 %, а это означает, что 30–40 % закупленной стали становится ломом.
Что влияет на эту стоимость
Радиус колена, ширина и угол определяют размер заготовки. Для колена 90° и радиуса 600 мм требуется заготовка значительно большего размера, чем для колена радиусом 300 мм той же ширины. Толщина материала также имеет значение: более толстый материал стоит дороже за килограмм и дает более тяжелый лом. Марка стали влияет на стоимость: нержавеющая сталь 316 стоит в несколько раз дороже, чем углеродистая сталь, что делает использование материала еще более важным для колен из нержавеющей стали.
Как покупатели могут оптимизировать работу, не жертвуя качеством
Заказ стандартных радиусов и размеров сокращает отходы материала по сравнению с заказом нестандартных размеров. Группирование заказов на несколько отводов одного материала и толщины позволяет производителю более эффективно размещать заготовки. Однако покупатели не должны оказывать давление на поставщиков, чтобы они уменьшили толщину материала для экономии затрат, если только расчет нагрузки не подтвердит, что более тонкий материал достаточен. Колено, которое прогибается под нагрузкой, в конечном итоге стоит гораздо дороже, чем сэкономленный материал.
Скрытые риски попыток снижения затрат
Уменьшение толщины материала ниже проектно-требованной является наиболее распространенным способом. Колено может выглядеть идентично, но будет иметь меньшую грузоподъемность, меньшую жесткость и более короткий усталостный ресурс. Другой риск заключается в использовании вторичного или некачественного материала — стали, которая не соответствует всем техническим требованиям по химическому составу или механическим свойствам. Этот материал дешевле, но может работать непредсказуемо в эксплуатации.
Как профессиональные производители повышают эффективность
Профессиональные производители инвестируют в программное обеспечение для раскроя, которое оптимизирует размещение заготовок на листе и минимизирует брак. Они накапливают отходы стандартного производства и используют их для изготовления более мелких компонентов, где это возможно. Они также поддерживают отношения со сталелитейными заводами, которые поставляют рулоны одинакового качества с оптимизированной шириной, что позволяет сократить количество отходов при обрезке кромок. HULK Metal использует раскладку на станке с ЧПУ для всех заготовок отводов, достигая коэффициента использования материала, который был бы невозможен при ручной раскладке. Наше планирование производства группирует заказы по маркам и толщине материалов, что позволяет нам объединять несколько заказов клиентов на одном листе для максимальной эффективности. Мы передаем эту экономию клиентам без ущерба для качества материалов.
Формат затрат 2: инструменты и настройка для криволинейной геометрии
Почему существует эта стоимость
Горизонтальные колена не производятся серийно на одном специализированном станке. Для каждой комбинации ширины, радиуса и угла может потребоваться специальный инструмент — гибочные штампы, формовочные оправки и сварочные приспособления. Для стандартных отводов, производимых в больших количествах, стоимость оснастки амортизируется по многим единицам и становится незначительной в расчете на единицу. Для нестандартных отводов с нестандартными радиусами или углами стоимость установки инструмента может быть значительной, особенно для небольших партий.
Что влияет на эту стоимость
Радиус является основным фактором стоимости инструмента. Для колена радиусом 300 мм используется стандартный инструмент, доступный на большинстве заводов. Для колена радиусом 750 мм требуется гибочная матрица большего размера, которую, возможно, придется изготовить специально для заказа. Профиль боковой направляющей также имеет значение: для профилей с загнутыми краями используются другие инструменты формования, чем для профилей с C-образным профилем. Количество заказа определяет, как распределяются затраты на оснастку: единовременная стоимость установки в размере 500 долларов США, распределенная по 100 коленам, добавляет 5 долларов США за штуку; распределено по 5 локтям, это добавляет 100 долларов за штуку.
Как покупатели могут оптимизировать работу, не жертвуя качеством
По возможности выбирайте стандартные радиусы и углы из каталога производителя. В стандартных размерах используются существующие инструменты без затрат на установку. Если нестандартный радиус неизбежен, подумайте, оправдывает ли такое количество инвестиции в инструмент. При заказе прототипов или небольших партий спросите, может ли производитель изготовить колено, используя сегментированное производство, а не специальный гибочный инструмент — это может снизить стоимость инструмента, сохраняя при этом требования к размерам.
Скрытые риски попыток снижения затрат
Попытка использовать стандартный радиус, который слишком мал для кабелей, чтобы сэкономить на инструментах, является ложной экономией. Повреждение кабеля или трудности с установкой, возникающие в результате этого, будут стоить гораздо дороже, чем сэкономленные инструменты. Аналогичным образом, использование сегментированного колена с острыми внутренними углами вместо плавной кривой во избежание затрат на инструменты может быть приемлемым для небольших кабелей управления, но не для силовых кабелей или оптоволоконных кабелей.
Как профессиональные производители повышают эффективность
Профессиональные производители поддерживают обширную библиотеку стандартных инструментов, охватывающую наиболее распространенные радиусы и размеры. Они разрабатывают модульные системы инструментов, которые можно регулировать под разную ширину, не требуя совершенно новых штампов. При выполнении индивидуальных заказов они оценивают, можно ли изготовить геометрию с использованием существующего инструмента с небольшими корректировками, а не требовать нового инструмента. HULK Metal инвестировала в широкий ассортимент гибочных штампов и формовочных инструментов со стандартными радиусами от 100 мм до 900 мм и различной шириной.
Что касается нестандартных радиусов, наша команда инженеров сначала оценивает, можно ли адаптировать существующие инструменты, прежде чем рекомендовать новые инструменты. Мы прозрачны в отношении затрат на оснастку и работаем с клиентами, чтобы найти наиболее экономически эффективный метод производства, отвечающий их техническим требованиям.
Формат затрат 3: Сварочные работы и контроль
Почему существует эта стоимость
Горизонтальное колено требует нескольких сварных соединений: перекладины к боковым поручням, соединительные пластины к боковым поперечинам, а в сегментированных конструкциях - соединения секций к секциям. Каждый сварной шов требует квалифицированной рабочей силы, расходует сварочные материалы и подлежит контролю. Стоимость сварки колен пропорционально выше, чем прямых секций лестницы, поскольку изогнутая геометрия усложняет крепление и замедляет процесс сварки. Сварщик может быстро выполнить сварку перекладин на прямом участке, используя простое приспособление; одни и те же сварные швы на изогнутом колене требуют изменения положения заготовки и сварки в нескольких направлениях.
Что влияет на эту стоимость
Количество ступеней, тип сварки (непрерывная или прерывистая) и материал — все это влияет на стоимость сварки. Сварка нержавеющей стали требует большего мастерства, меньшей скорости перемещения и более дорогого присадочного материала, чем сварка углеродистой стали. Сварные швы с полным проваром стоят дороже, чем угловые. Требование к гладким сварным швам требует дополнительных затрат на шлифовку. Требования к контролю — только визуальному, а не цветному или рентгенологическому — напрямую влияют на стоимость контроля качества.
Как покупатели могут оптимизировать работу, не жертвуя качеством
Укажите уровень качества сварки, соответствующий данному применению. Для стандартных коммерческих установок обычно достаточно непрерывных угловых сварных швов с визуальным контролем. Для критически важных структурных применений укажите сварные швы с полным проваром, но учтите, что стоимость будет выше. Не завышайте требования к контролю — радиографическое тестирование каждого сварного шва на колене кабельной лестницы требуется редко и увеличивает затраты.
Скрытые риски попыток снижения затрат
Уменьшение количества ступеней для экономии затрат на сварку снижает опору кабеля и может привести к увеличению пролетов, превышающих рекомендации производителя кабеля. Использование прерывистых или прихваточных сварных швов там, где непрерывные сварные швы необходимы для обеспечения структурной целостности, создает точки разрушения. Использование неквалифицированных сварщиков для снижения затрат на рабочую силу приводит к нестабильному качеству сварных швов, которые могут пройти визуальный контроль, но выйти из строя под нагрузкой.
Как профессиональные производители повышают эффективность
Профессиональные производители используют специально разработанные сварочные приспособления, которые удерживают компоненты колена в правильном положении, сокращая время настройки и улучшая стабильность. Они инвестируют в обучение и квалификацию сварщиков, чтобы сварка была выполнена правильно с первого раза и сводила к минимуму доработки. HULK Metal использует специальные сварочные приспособления для каждой стандартной конфигурации колена, обеспечивая единообразие позиционирования и сокращая время сварки. Наши сварщики имеют квалификацию, соответствующую международным стандартам, а производственный процесс организован таким образом, чтобы свести к минимуму необходимость перемещения во время сварки. Мы выполняем 100% визуальный контроль всех сварных швов и документируем результаты, обеспечивая гарантию качества без дополнительных затрат на проверку.
Формат затрат 4: обработка и подготовка поверхности
Почему существует такая стоимость
Обработка поверхности — это не простой процесс погружения и транспортировки горизонтальных колен. Изогнутая геометрия, внутренние углы, зоны сварки и обрезанные кромки требуют особого внимания. В стоимость входит подготовка поверхности (обезжиривание, травление, шлифовка), сам материал покрытия, трудозатраты на нанесение или время на оборудование, осмотр после обработки и устранение любых повреждений, возникших при обращении. Для колен стоимость покрытия на килограмм обычно выше, чем для прямых участков, поскольку геометрию сложнее обрабатывать равномерно.
Что влияет на эту стоимость
Тип покрытия является основным фактором затрат. Электрогальванизация является наименее дорогой; горячее цинкование умеренное; Покрытие ZAM и порошковая покраска выше; дуплексные системы (HDG плюс порошковая покраска) являются самыми дорогими. Толщина покрытия имеет значение: установка HDG толщиной 85 микрон обходится дороже, чем 45 микрон. Размер колена имеет значение, поскольку для больших колен требуются более крупные ванны для цинкования или камеры порошковой окраски, а на некоторых предприятиях взимается дополнительная плата за негабаритные изделия.
Как покупатели могут оптимизировать работу, не жертвуя качеством
Выберите покрытие, подходящее для окружающей среды, без каких-либо дополнительных требований. Коммерческое применение внутри помещений не требует покрытия ZAM. При промышленном применении вне помещений не следует использовать EG. Ключевым моментом является соответствие покрытия реальному риску коррозии, а не просто выбор самого дешевого или самого дорогого варианта. Заказ нескольких колен с одинаковыми характеристиками покрытия в одной партии может снизить затраты поставщика на установку линии нанесения покрытия.
Скрытые риски попыток снижения затрат
Уменьшение толщины покрытия ниже указанного минимума является распространенным и опасным способом. Колено может выглядеть соответствующим образом покрытым, но срок его службы будет короче. Выбор EG для использования на открытом воздухе в целях экономии средств гарантирует раннюю коррозию. Отсутствие подготовки поверхности — особенно шлифовки сварных швов и удаления заусенцев — снижает трудозатраты, но приводит к плохой адгезии покрытия и преждевременному выходу из строя.
Как профессиональные производители повышают эффективность
Профессиональные производители интегрируют подготовку поверхности в производственный процесс, так что колена перемещаются непосредственно от изготовления к подготовке к нанесению покрытия без двойной обработки. Они поддерживают собственные линии нанесения покрытий или поддерживают долгосрочные отношения с сертифицированными предприятиями по нанесению покрытий, избегая рисков стоимости и качества услуг по нанесению покрытий на спотовом рынке. HULK Metal управляет интегрированными производственными линиями, на которых изготовление и подготовка поверхности выполняются последовательно, что снижает затраты на погрузочно-разгрузочные работы и транспортировку. Для HDG мы эффективно упаковываем колена, чтобы максимизировать использование ванны цинкования. Наша проверка покрытия включает в себя калиброванное измерение ТПФ в нескольких точках каждой партии, гарантируя достижение заданной толщины без чрезмерного нанесения, приводящего к перерасходу материала покрытия.
Формат затрат 5: количество заказа и размер партии
Почему существует эта стоимость
Стоимость производства единицы продукции снижается по мере увеличения количества. Это справедливо почти для каждого выпускаемого продукта, но особенно это заметно для горизонтальных колен из-за времени, необходимого на настройку. Настройка гибочного инструмента, сварочных приспособлений и подготовка линии нанесения покрытия занимают одинаковое время независимо от того, производите ли вы одно колено или пятьдесят. Стоимость установки распределяется по партии, поэтому небольшие количества влекут за собой непропорционально высокую стоимость единицы продукции.
Что влияет на эту стоимость
Минимальный размер партии для эффективного производства зависит от типа колена. Стандартные отводы стандартных размеров можно экономично производить в количестве всего 10–20 штук, поскольку оснастка уже настроена и производственный процесс налажен. Нестандартных колен с нестандартными радиусами может потребоваться минимум 50–100 штук для достижения разумной стоимости единицы. Материал также имеет значение: колена из нержавеющей стали в небольших количествах особенно дороги, поскольку сам материал дорогой, а производственное оборудование более требовательно.
Как покупатели могут оптимизировать работу, не жертвуя качеством
Планируйте заказы для консолидации потребностей. Вместо заказа колен для каждого этапа проекта отдельно, закажите все количество проекта одной партией. Это снижает себестоимость единицы продукции и обеспечивает стабильное качество на протяжении всей установки. Что касается стандартных колен, уточните у поставщика экономичный объем заказа — размер партии, при котором стоимость единицы продукции значительно снижается. Для нестандартных колен обсудите, можно ли стандартизировать конструкцию, чтобы она соответствовала существующей конфигурации инструмента.
Скрытые риски попыток снижения затрат
Заказ большего количества колен, чем необходимо, для достижения более низкой цены за единицу приводит к появлению излишних запасов, которые необходимо хранить, защищать от коррозии и, возможно, никогда не использовать. Заказ точного количества без запасных частей создает риск, если какие-либо колена будут повреждены во время установки или если установка потребует изменения конфигурации. Я рекомендую заказывать дополнительно 2–5 % для стандартных колен и 5–10 % для нестандартных колен, в зависимости от сложности проекта.
Как профессиональные производители повышают эффективность
Профессиональные производители планируют производство таким образом, чтобы объединить несколько небольших заказов в более крупные производственные партии, если спецификации совместимы. Это сокращает время настройки, не требуя от отдельного клиента заказывать больше, чем ему нужно. Система планирования производства HULK Metal выявляет возможности партии одинаковых отводов для разных заказов клиентов, обеспечивая эффективность производства при поставке точного количества каждого клиента. Мы открыто говорим о точках ограничения количества и консультируем клиентов по наиболее экономичным объемам заказа с учетом их конкретных требований.
Формат затрат 6: контроль размеров и контроль качества
Почему существует такая стоимость
Каждое горизонтальное колено необходимо проверить, чтобы убедиться, что оно соответствует указанным размерам, качеству сварки и требованиям к покрытию. Стоимость проверки включает в себя измерительное оборудование, время инспектора, документацию и стоимость управления несоответствующей продукцией. Для отводов проверка размеров более сложна, чем для прямых участков, поскольку помимо ширины, высоты и положения отверстий для болтов необходимо проверять радиус и угол.
Что влияет на эту стоимость
Уровень проверки влияет на стоимость. Базовый контроль размеров с помощью рулетки и штангенциркуля обходится недорого, но может не выявить ошибки радиуса. Комплексная проверка с использованием датчиков радиуса, координатно-измерительного оборудования и толщиномеров покрытия стоит дороже, но обеспечивает документально подтвержденную гарантию. План выборочного контроля имеет значение: 100%-ная проверка обходится дороже, чем статистическая выборка. Требования к документации — простые записи о прохождении/несоответствии по сравнению с подробными отчетами о размерах для каждой детали — также влияют на стоимость.
Как покупатели могут оптимизировать работу, не жертвуя качеством
Укажите уровень проверки, соответствующий приложению. Для критически важных установок, где отказ колена может иметь серьезные последствия, оправдана комплексная проверка с документацией. Для стандартных коммерческих установок обычно достаточно стандартного плана проверок производителя. Спросите поставщика, что он проверяет в стандартной комплектации, а какие дополнительные проверки доступны за дополнительную плату. Не платите за проверку, которая не добавляет ценности вашему конкретному приложению.
Скрытые риски попыток снижения затрат
Сокращение проверок ради экономии затрат без понимания того, что именно устраняется, опасно. Если стандартная проверка включает проверку радиуса и вы удаляете ее, чтобы сэкономить деньги, вы можете получить отводы, которые выглядят правильно, но имеют неправильный радиус. Стоимость обнаружения этого во время установки намного превышает сэкономленные затраты на проверку.
Как профессиональные производители повышают эффективность
Профессиональные производители интегрируют проверку в производственный процесс, а не рассматривают его как отдельный вид деятельности. Проверка в процессе производства на ключевых этапах — после формовки, после сварки, после нанесения покрытия — выявляет проблемы на ранней стадии, когда их можно исправить, а не на окончательной проверке, когда колено необходимо сдать в металлолом или переработать. HULK Metal использует контрольно-пропускные пункты в процессе производства локтей. В нашей проверке размеров используются калиброванные датчики и приспособления, разработанные для каждой конфигурации колена, что обеспечивает быструю и точную проверку. Мы ведем записи проверок для каждой производственной партии, обеспечивая отслеживаемость без дополнительных затрат на документацию для стандартных заказов.
Формат затрат 7: оптимизация упаковки и контейнеров
Почему существует эта стоимость
Горизонтальные колена являются одними из самых сложных компонентов кабельных лотков для эффективной упаковки. Они не стыкуются аккуратно, имеют выступающие фланцы и соединительные пластины, и при неправильной укладке они подвержены деформации. В стоимость упаковки входят защитные материалы, поддоны или ящики, работа по упаковке и закреплению, а также использованное контейнерное пространство. Неэффективная упаковка увеличивает стоимость доставки за единицу и риск повреждения при транспортировке.
Что влияет на эту стоимость
Размер колена и количество определяют подход к упаковке. Большие локти могут потребовать индивидуальной обрешетки. Небольшие колена можно связать в пучок, но для предотвращения повреждения покрытия необходимо обеспечить достаточное разделение. Пункт назначения доставки имеет значение: международные контейнерные перевозки требуют более прочной упаковки, чем внутренние грузовые перевозки. Тип покрытия также влияет на упаковку: колена с порошковым покрытием более подвержены царапинам, чем колена HDG, и требуют более тщательной упаковки.
Как покупатели могут оптимизировать работу, не жертвуя качеством
При заказе учитывайте требования к упаковке. Если колена будут установлены сразу после доставки, стандартной упаковки может быть достаточно. Если они будут храниться на объекте в течение нескольких месяцев, запросите устойчивую к атмосферным воздействиям упаковку. При международных перевозках обсудите с поставщиком оптимизацию контейнера — сочетание колен с прямыми секциями в одном контейнере может улучшить использование пространства и снизить стоимость перевозки единицы груза.
Скрытые риски попыток снижения затрат
Уменьшение количества упаковки для экономии затрат — одна из наиболее распространенных причин претензий о повреждении при транспортировке. Колено, смещающееся во время транспортировки, может деформировать друг друга, поцарапать покрытие или погнуть соединительные пластины. Стоимость замены поврежденных колен, включая авиаперевозку для срочной замены, во много раз превышает стоимость упаковки. Ненадлежащая упаковка также приводит к возникновению споров: поставщик винит грузоотправителя, грузоотправитель винит упаковку, а покупатель остается с поврежденным товаром и не имеет четкого решения.
Как профессиональные производители повышают эффективность
Профессиональные производители разрабатывают упаковку с учетом конкретной геометрии продукта, а не универсальных решений, подходящих всем. Они используют защитные перегородки, защиту кромок и конфигурацию поддонов, которая обеспечивает максимальную плотность контейнеров и одновременно защищает продукт. Компания HULK Metal разработала стандартизированные конфигурации упаковки для каждого типа и размера колена. Мы используем индивидуальную упаковку защитной пленкой, гофрированные перегородки между коленами и усиленные поддоны, предназначенные для предотвращения перемещения при транспортировке. Наша команда по доставке фотографирует каждый поддон перед загрузкой контейнера, предоставляя документацию, подтверждающую претензии о возмещении ущерба, если они возникнут.
Формат затрат 8: техническая поддержка и управление спецификациями
Почему существует эта стоимость
Техническая поддержка — это реальная стоимость, которую несут профессиональные производители. Сюда входит время инженеров, которые проверяют спецификации, создают производственные чертежи, проверяют совместимость и общаются с клиентами по поводу технических требований. Для нестандартных отводов эта стоимость может быть значительной. Для стандартных колен, заказываемых повторно, затраты на проектирование амортизируются и становятся минимальными на единицу. Эти затраты не видны в предложении, но включаются в накладные расходы поставщика и в конечном итоге отражаются в цене.
Что влияет на эту стоимость
Сложность заказа увеличивает стоимость проектирования. Стандартное колено 90° с радиусом 300 мм, заказанное по каталогу, требует минимальной инженерной проверки. Нестандартное колено с нестандартным радиусом, особой схемой расположения болтовых отверстий и особыми требованиями к покрытию требует тщательного инженерного внимания. Количество изменений спецификации и уточнений в процессе заказа также влияет на стоимость разработки — каждая редакция требует времени разработки.
Как покупатели могут оптимизировать работу, не жертвуя качеством
Предоставьте полные и точные характеристики на момент запроса. Укажите область применения, типы кабелей, среду установки и все соответствующие стандарты. Это уменьшает количество обратных разъяснений, которые отнимают время разработки. По возможности используйте стандартные конфигурации. Если технические характеристики сложны, предоставьте их в письменном виде с чертежами, а не описывайте устно.
Скрытые риски попыток снижения затрат
Выбор поставщика, не имеющего технических возможностей, чтобы сэкономить на закупочной цене, означает, что никто не сможет проверить вашу спецификацию на наличие ошибок, совместимости или пригодности. Поставщик изготовит именно то, что вы заказали, даже если оно не подходит для вашего применения. Расходы, связанные с этой ошибкой, полностью несет покупатель.
Как профессиональные производители повышают эффективность
Профессиональные производители инвестируют в инженерные возможности как в конкурентное преимущество, а не в бремя затрат. Эффективные процессы проектирования — стандартизированные шаблоны чертежей, управление цифровыми спецификациями и опытные инженеры, которые могут быстро оценить требования — позволяют контролировать затраты на проектирование. Команда инженеров HULK Metal использует стандартизированные процессы проверки спецификаций и создания чертежей. Наша цифровая система управления заказами гарантирует, что утвержденные спецификации поступают непосредственно в производство без ошибок транскрипции. Мы рассматриваем техническую поддержку как инвестицию в успех клиентов, которая снижает общую стоимость закупок за счет предотвращения дорогостоящих ошибок.
Что на самом деле определяет общую стоимость закупок
Драйвер затрат | Что влияет на стоимость | Предложения покупателя по оптимизации | Как HULK Metal создает ценность |
Сырье | Марка стали, толщина, размер заготовки, коэффициент использования материала | Выберите стандартные радиусы; группировать заказы по маркам материалов; не уменьшайте толщину без проверки нагрузки | Раскладка с ЧПУ максимизирует использование материала; Закупка оптовых мельниц снижает затраты на производство |
Инструменты и настройка | Радиус, профиль бокового ограждения, количество заказа, нестандартное и стандартное | Используйте стандартные радиусы и углы из каталога; объединяйте небольшие заказы в более крупные партии | Обширная стандартная библиотека инструментов; модульная оснастка адаптируется к разной ширине; прозрачное информирование о стоимости оснастки |
Сварочные работы | Количество ступенек, тип сварного шва, материал, требования к проверке | Укажите качество сварного шва, соответствующее применению; избегайте чрезмерной проверки | Специальные сварочные приспособления сокращают время настройки; квалифицированные сварщики сводят до минимума доработки; 100% визуальный осмотр в стандартной комплектации |
Обработка поверхности | Тип покрытия, толщина, размер колена, подготовка поверхности | Подберите покрытие к окружающей среде; избегать чрезмерных уточнений; партия заказов с одинаковым покрытием | Интегрированные линии производства и нанесения покрытий; эффективное пакетное планирование; калиброванная проверка ДПФ |
Количество заказа | Размер партии, амортизация установки, эффективность производства | Объедините требования проекта; заказ запчастей вместе с основной партией; спросите об экономичном объеме заказа | Объединяет совместимые заказы для повышения эффективности производства; консультирует по экономически эффективным количествам |
Контроль качества | Уровень контроля, план отбора проб, требования к документации | Укажите проверку, соответствующую критичности приложения; понять, что входит в стандартную комплектацию | Контрольные точки производственного контроля; калиброванные датчики и приспособления; документированная прослеживаемость без чрезмерной документации |
Упаковка и логистика | Размер колена, количество, тип покрытия, место доставки | Предварительно обсудите требования к упаковке; комбинируйте колена с прямыми секциями для оптимизации контейнера | Стандартизированные конфигурации упаковки; индивидуальная упаковка и защитные сепараторы; сфотографированные поставки |
Техническая поддержка | Сложность заказа, четкость спецификации, количество редакций | Предварительно предоставьте полные технические характеристики; использовать стандартные конфигурации; общаться в письменной форме | Опытная команда инженеров; стандартизированный обзор спецификаций; упреждающая техническая обратная связь |
Как оценить поставщика горизонтальных колен с точки зрения опытного менеджера по закупкам
Выбор правильного поставщика направлен на снижение долгосрочных рисков проекта, а не на поиск самого низкого предложения. Опытные покупатели оценивают производственные возможности, стабильность качества, техническую поддержку, надежность доставки и эффективность связи, прежде чем принимать решения о покупке.
Может ли поставщик обеспечить стабильное качество?
Один квалифицированный образец почти ничего не скажет вам о реальных возможностях поставщика в области качества. Любая фабрика может произвести одно хорошее колено, если знает, что оно будет проверено. Вопрос в том, смогут ли они изготовить сотое колено по тому же стандарту, что и первое, и будет ли заказ следующего года соответствовать заказу этого года.
Управление процессом
Постоянство качества достигается за счет контроля процесса, а не окончательной проверки. Завод, который полагается на сортировку хороших продуктов от плохих в конце линии, всегда будет отгружать бракованную продукцию — проверка никогда не будет эффективной на 100%. Завод, который контролирует процесс на каждом этапе производства, обеспечивает стабильное качество, не полагаясь на окончательную проверку для выявления проблем. Для горизонтальных отводов критическими точками управления процессом являются: точность резки заготовки, контроль радиуса изгиба, параметры сварки и толщина покрытия.
Попросите поставщика подробно рассказать вам о плане управления процессом для каждой из этих операций. Если они не могут описать конкретные методы контроля и критерии приемки, они, скорее всего, полагаются на проверку, а не на контроль процесса.
Согласованность пакета
Постоянство от партии к партии — это то, в чем многие поставщики терпят неудачу. Первый заказ дошёл идеально. Второй заказ, размещенный через полгода, имеет немного другие размеры, более грубое покрытие или отверстия для болтов, отстоящие на 2 мм от оригинала. Это происходит потому, что поставщик использовал разные инструменты, разных операторов или разные источники материалов без соответствующей технологической документации. Спросите поставщика, как он гарантирует, что повторный заказ соответствует оригиналу. Ответ должен включать документированные параметры процесса, сохраненные образцы или записи размеров из первого производственного цикла, а также формальный процесс создания повторных заказов.
Стандарты проверки
Что и с какой периодичностью проверяет поставщик? Визуальный осмотр каждой детали должен быть стандартным. Проверка размеров каждой детали идеально подходит для определения критических размеров; статистическая выборка приемлема для менее критических параметров. Метод проверки имеет значение: рулетки достаточно для измерения общей ширины и длины, но для проверки радиуса требуется измеритель радиуса или шаблон. Толщина покрытия требует калиброванного датчика DFT, а не визуальной оценки. Попросите поставщика показать вам записи проверок последней производственной партии — не сводный отчет, а фактические данные измерений. Наличие подробных записей указывает на систематический подход к качеству.
Прослеживаемость
Может ли поставщик отследить готовое колено по конкретной плавке материала, дате производства, оператору сварки и партии покрытия? Отслеживаемость имеет значение, когда после установки обнаруживается проблема с качеством. Без возможности отслеживания может потребоваться проверка всей установки, поскольку невозможно определить, какие колена относятся к соответствующей партии. Для критически важных приложений потребуйте полную отслеживаемость в рамках заказа на поставку.
Постоянное улучшение
Управление качеством не является статичным. Поставщик, который никогда ничего не меняет, может показаться стабильным, но на самом деле процессы со временем деградируют, если их активно не поддерживать и не улучшать. Спросите поставщика о недавнем улучшении качества, которое они внедрили. Если они не могут его описать, их система качества, скорее всего, представляет собой бессодержательную документацию.
Как HULK Metal поддерживает стабильное качество
Мы контролируем производство локтей с помощью документированных параметров процесса на каждом этапе: размеры заготовки, программируемые на станке с ЧПУ, калиброванный гибочный инструмент с проверкой радиуса, квалифицированные сварочные процедуры с контролем параметров и толщину покрытия, проверенную калиброванными датчиками DFT. Каждой производственной партии присваивается уникальный идентификатор, который связан с сертификатами материалов, производственными записями и данными проверок. Когда клиент размещает повторный заказ, мы извлекаем исходные производственные записи и воспроизводим проверенные параметры процесса.
Понимает ли поставщик требования вашего проекта?
Многие поставщики принимают заказы. Они без вопросов изготовят именно то, что вы укажете, даже если спецификация содержит ошибки или не подходит для вашего применения. Профессиональные поставщики учитывают ваши требования еще до начала производства.
Обзор чертежа
Профессиональный поставщик просматривает ваши чертежи или спецификации и оставляет отзывы. Они проверяют внутреннюю согласованность: соответствует ли ширина шаблону отверстий под болты? Совместим ли радиус с высотой боковой направляющей? Они проверяют возможность изготовления — можно ли сформировать указанный радиус из материала указанной толщины без растрескивания или чрезмерного утончения? Они проверяют пригодность применения — соответствует ли указанное покрытие заявленным условиям установки? Если поставщик принимает ваш заказ без каких-либо вопросов или комментариев, либо ваша спецификация необычно полная, либо они ее не рассматривают.
Технические предложения
Лучшие поставщики предлагают предложения, основанные на их производственном опыте. Они могут порекомендовать немного другой радиус, который использует существующие инструменты и снижает затраты, не влияя на характеристики кабеля. Они могут предложить другую конфигурацию сварного шва, которая повысит прочность и уменьшит искажения. Они могут определить, что указанная вами схема расположения отверстий под болты не соответствует разъемам, которые вы используете на прямых участках. Эти предложения не являются попытками срезать углы — они представляют собой ценный инженерный вклад, полученный в результате производства тысяч колен для различных применений.
Рекомендации по материалам
Поставщик с опытом применения может проконсультировать по выбору материала. Они знают, что нержавеющая сталь 304 хорошо работает в пищевой промышленности, но может привести к появлению ям в прибрежных районах, где требуется сталь 316. Они знают, что алюминий отлично подходит для центров обработки данных, но требует тщательной изоляции от стальных опорных конструкций. Они могут обсудить компромиссы между вариантами материалов с точки зрения стоимости, производительности и доступности.
Рекомендации по отделке поверхности
Выбор покрытия часто рассматривается как второстепенная мысль. Профессиональный поставщик спрашивает об условиях установки и рекомендует подходящее покрытие. Они объясняют, почему EG недостаточно для использования на открытом воздухе, почему HDG обеспечивает катодную защиту и когда ZAM или нержавеющая сталь являются правильным выбором, несмотря на более высокую первоначальную стоимость. Они могут предоставить сравнительные данные о сроке службы для различных вариантов покрытия в вашей конкретной среде.
Обзор совместимости
Самая ценная инженерная поддержка, которую может предоставить поставщик, — это проверка совместимости колен с существующими или указанными вами прямыми участками. Для этого необходимо просмотреть профиль боковой направляющей, размеры фланца, расположение отверстий для болтов и тип разъема. Поставщик, который не спрашивает о ваших прямых участках, не проверяет совместимость.
Что спрашивать во время технических обсуждений
"Какая информация о нашей установке вам нужна, чтобы убедиться, что колена подходят?" «Изготовляли ли вы отводы для аналогичных целей и чему вы научились?» «Можете ли вы просмотреть нашу спецификацию и выявить потенциальные проблемы перед началом производства?» «Что бы вы порекомендовали, если бы стоимость или время выполнения заказа были основными ограничениями?»
Как HULK Metal помогает перед производством
Наша команда инженеров проверяет каждый заказ на колено на соответствие заявленным заказчиком условиям применения и окружающей среде. Проверяем соответствие размеров указанным прямым участкам. Мы проверяем, соответствует ли радиус изгиба минимальному радиусу изгиба, указанному производителем кабеля для указанных типов кабеля, или превышает его. Если мы выявляем потенциальную проблему, мы сообщаем о ней с техническим объяснением и рекомендуемыми альтернативами. Этот процесс проверки увеличивает время обработки заказа на день или два, но за последние годы он предотвратил бесчисленное количество проблем на местах.
Может ли поставщик сдать вовремя?
Надежность доставки зависит не от того, насколько быстро поставщик может производить, а от того, выполняют ли они обещания. Поставщик, который предлагает цену за четыре недели и осуществляет доставку за четыре недели, более ценен, чем поставщик, который предлагает цену за две недели и доставляет за пять.
Планирование производства
У надежного поставщика есть формальная система планирования производства, а не доска в кабинете начальника производства. Они могут сказать вам, где ваш заказ находится в очереди производства, когда он перейдет на каждый этап производства и когда он будет отправлен. Они предоставляют обновления, если расписание изменится. Попросите поставщика описать процесс планирования производства. Если ответ неопределенный, они, скорее всего, действуют реактивно, а не проактивно.
Поставка сырья
Задержки доставки часто возникают в цепочке поставок сырья. У поставщика, который закупает материалы только после получения заказа, время выполнения заказа всегда будет более длительным и менее предсказуемым, чем у поставщика, который поддерживает стратегический запас обычных материалов. Спросите поставщика об их политике в отношении запасов сырья. Есть ли у них в наличии распространенные марки стали и толщины? Каковы их типичные сроки закупки материалов? Для нержавеющей стали или специальных материалов более длительный срок поставки является нормальным, но поставщик должен открыто заявить об этом.
Производственная мощность
Заявленная поставщиком мощность и фактическая доступная мощность часто различаются. Заявленная мощность — это то, что они могут произвести при работе на максимальной мощности без других заказов. Имеющаяся мощность — это то, что они могут произвести по вашему заказу, выполняя при этом имеющиеся обязательства. Спросите о текущей загрузке мощностей. У поставщика, работающего на мощности более 90%, мало возможностей компенсировать задержки или ускорить выполнение заказов. Поставщик с загрузкой 60–70% обладает гибкостью, но по какой-то причине может иметь более низкую загрузку.
Управление цепочками поставок
Производство горизонтального колена часто включает в себя внешние процессы, в частности, обработку поверхности. Поставщик, имеющий собственное покрытие HDG или порошковое покрытие, имеет больший контроль над доставкой, чем поставщик, отправляющий продукцию внешнему поставщику покрытия. Если используются внешние процессы, спросите об отношениях поставщика с его партнером по нанесению покрытия: как долго они работают вместе, каковы типичные сроки выполнения работ и что происходит, если предприятие по нанесению покрытия занято?
Общение
Самые надежные поставщики заранее сообщают о статусе доставки. Они сообщают вам, когда производство начнется, когда оно будет завершено и когда оно будет отправлено. Они немедленно сообщат вам, если произойдет задержка, с четким объяснением и пересмотренной датой доставки. Наименее надежные поставщики ждут, пока вы спросите, а затем оправдываются. Общение с поставщиками во время процесса предложения и заказа является хорошим показателем их взаимодействия во время производства.
Предупреждающие знаки
Поставщик, который обещает значительно более короткие сроки выполнения заказов, чем конкуренты, без убедительного объяснения (например, наличия на складе или выделенных мощностей), скорее всего, обещает слишком много. Поставщик, который не может предоставить конкретный график производства с указанием контрольных дат, работает без формального планирования. Поставщик, который медленно реагирует на этапе предложения, будет действовать медленнее и в случае возникновения проблем.
Как HULK Metal повышает надежность доставки
Мы поддерживаем стратегический запас распространенных марок стали и толщины, сокращая время выполнения закупок материалов для стандартных заказов. Наша система планирования производства обеспечивает видимость статуса заказа и загрузки мощностей в режиме реального времени. Мы заранее сообщаем об основных этапах производства: подтверждение заказа, начало производства, завершение производства и отгрузка с информацией для отслеживания. Для обработки поверхности наши интегрированные производственные линии включают в себя собственные возможности нанесения покрытий, что устраняет зависимость от внешних процессоров для большинства типов покрытий.
Могут ли продукты быть установлены без проблем?
Проблемы при установке являются наиболее дорогостоящими дефектами качества, поскольку они обнаруживаются в самый неподходящий момент: когда монтажная бригада находится на месте, график плотный, а стоимость задержки измеряется часами, а не днями. Колено, имеющее правильные размеры, но несовместимое с прямыми участками, создает больше затрат и разочарований, чем производственный дефект, обнаруженный перед отправкой.
Точность размеров
Колено должно соответствовать прямым участкам по ширине, высоте боковой направляющей и профилю фланца. Разница в высоте боковых направляющих в 2–3 мм создает ступеньку, усложняющую протягивание кабеля. Разница в положении болтового отверстия означает бурение в полевых условиях. Разница в ширине фланца означает, что соединительная пластина не сядет должным образом. Спросите у поставщика производственный допуск по каждому критическому размеру и способы его проверки. Поставщик, который не может предоставить данные о допусках, не контролирует размеры.
Совместимость сборки
Совместимость распространяется не только на размеры, но и на способ подключения. В колене используется та же конструкция соединительной пластины, что и в прямых участках? Отверстия для болтов имеют одинаковый диаметр и расположение? Требуется ли для колена другой тип разъема? На эти вопросы необходимо ответить до размещения заказа. Если колено и прямые секции поставляются разными поставщиками, совместимость необходимо проверить по размерным данным обоих поставщиков.
Постоянные производственные партии
Даже в рамках одного и того же поставщика производственные партии могут различаться в зависимости от износа инструментов, смены операторов или изменения параметров процесса. Вот почему опытные покупатели указывают, что все колена в проекте должны по возможности производиться из одной производственной партии. Это снижает риск изменений от партии к партии, вызывающих проблемы с установкой.
Как проверить совместимость перед заказом
Запросите подробные габаритные чертежи коленчатого и прямого участков. Сравните их размерность за размерностью. Если возможно, запросите образец колена и протестируйте его на прямых участках. Для крупных проектов рассмотрите возможность запроса отчета о проверке первого изделия, в котором проверяются размеры первой серийной детали до того, как будет изготовлена полная партия. Это стоит несколько сотен долларов и занимает несколько дней, но гораздо дешевле, чем обнаружение несовместимости во время установки.
Почему проблемы с установкой обходятся дороже, чем производственные дефекты
Производственный дефект, обнаруженный во время приемочного контроля, требует замены колена. Стоимость включает замену продукта и доставку, а также незначительное влияние на график. Проблема с установкой, обнаруженная на месте, требует от монтажной бригады прекращения работы, диагностики проблемы, импровизации временных решений и ускоренной замены колен. Затраты на рабочую силу простаивающей бригады, влияние графика на зависимые профессии и стоимость ускоренной доставки обычно превышают себестоимость продукта в пять-десять раз.
Как HULK Metal минимизирует риски при установке
Перед производством мы проверяем соответствие размеров спецификации прямого сечения клиента. Наши производственные допуски документируются и контролируются: ±2 мм по ширине и высоте, ±1 мм по положению отверстия под болт, ±1 мм по радиусу изгиба. Мы используем специальные инструменты и процессы с ЧПУ для обеспечения единообразия от партии к партии. Для критически важных проектов мы предлагаем отчеты о проверке первых изделий с проверкой размеров перед выпуском в производство.
Есть ли у поставщика стабильная цепочка поставок?
Завод, который в значительной степени полагается на временных субподрядчиков для ключевых процессов, не может обеспечить стабильное качество и надежность поставок. Цепочка поставок так же важна, как и сама фабрика.
Поиск сырья
Откуда берётся сталь? Поставщик, который осуществляет закупки у проверенных заводов с полной сертификацией материалов, обеспечивает отслеживаемость и последовательность. Поставщик, осуществляющий закупки на спотовых рынках, или трейдеры могут получать материал с разных заводов с разными свойствами, даже в рамках одного заказа. Попросите поставщика назвать своих основных поставщиков стали и наличие у них долгосрочных отношений. Поставщик со стабильными отношениями с заводами также может обеспечить получение материала во время дефицита на рынке, когда покупатели на спотовом рынке не могут этого сделать.
Обработка поверхности
Обработка поверхности — это процесс, который чаще всего передается на аутсорсинг, а аутсорсинг создает наибольший риск для качества. У внешнего гальванизатора или предприятия по нанесению порошкового покрытия есть несколько клиентов, и они могут не уделять приоритетное внимание работе вашего поставщика. Их контроль процесса может не соответствовать стандартам поставщика. Их проверка может быть минимальной. Спросите, выполняется ли обработка поверхности собственными силами или на стороне. Если используется аутсорсинг, спросите об отношениях: как долго они работают вместе, есть ли у поставщика соглашение о качестве с предприятием по нанесению покрытия и проверяет ли поставщик покрытие после возвращения от предприятия по нанесению покрытия?
Обработка и изготовление
Важнейшими процессами изготовления отводов являются резка, формовка и сварка. Если они передаются субподрядчикам, поставщик имеет ограниченный контроль над качеством и графиком. Поставщик, который выполняет все производство самостоятельно, может быстрее реагировать на проблемы и изменения. Спросите, какие процессы выполняются собственными силами, а какие — субподрядчиками. Нет ничего плохого в передаче конкретных процессов субподряду, но поставщик должен быть прозрачным в этом вопросе и иметь возможность продемонстрировать, как он контролирует качество субподрядных работ.
Упаковка
Упаковка может показаться тривиальной, но она является частью цепочки поставок. Поставщик, использующий стандартную упаковку, может не обеспечить надлежащую защиту локтей во время транспортировки. Поставщик, разработавший упаковочные решения для конкретного продукта, демонстрирует внимание ко всему процессу доставки, а не только к производству.
Координация логистики
Международная логистика включает в себя экспедиторов, таможенных брокеров, судоходные линии и внутренние перевозки. Поставщик с опытным персоналом по логистике может справиться с этой сложной задачей. Они могут посоветовать наиболее экономичный способ доставки, подготовить правильную документацию и отследить доставку до места назначения. Спросите об опыте поставщика по доставке в вашу страну. Спросите об их процессе обработки таможенной документации и о том, какая информация им от вас нужна.
Что проверить
Запросите у поставщика список ключевых субподрядчиков и процессов, которые они выполняют. Спросите о продолжительности этих отношений. Спросите о процессе входного контроля поставщика для субподрядных работ. Поставщик, который не может или не желает предоставить эту информацию, либо не управляет своей цепочкой поставок, либо что-то скрывает.
Как HULK Metal объединяет производственные ресурсы
Мы выполняем все важные производственные процессы — резку, формовку, сварку и подготовку поверхности — на собственных мощностях под прямым контролем качества. Наши возможности обработки поверхности включают собственное порошковое покрытие. Что касается покрытий HDG и ZAM, мы работаем с сертифицированными партнерами по покрытиям, с которыми мы поддерживаем отношения уже более десяти лет. Мы применяем те же стандарты качества к субподрядным работам, что и к собственным работам: каждая партия покрытия перед приемкой проверяется на толщину, адгезию и внешний вид. Наша команда логистов имеет большой опыт международных перевозок на рынки Азии, Ближнего Востока, Европы и Америки.
Насколько быстро реагирует поставщик во время общения?
Качество связи на этапе запроса и предложения является лучшим показателем качества связи во время производства и после поставки. Поставщик, который медленно отвечает, нечетко отвечает или не хочет предоставлять документацию до того, как заказ не будет улучшен после оплаты.
Скорость технического реагирования
Когда вы задаете технический вопрос — о размерах, совместимости, характеристиках покрытия или грузоподъемности — как быстро отвечает поставщик? Ответ в течение 24 часов является разумным. Ответ в течение нескольких часов указывает на хорошую техническую доступность. Ответ, который занимает несколько дней или требует последующих действий, указывает на то, что поставщику либо не хватает технических возможностей, либо он не уделяет приоритетное внимание вашему запросу. Ни то, ни другое неприемлемо для поставщика критически важных компонентов проекта, от которого вы будете зависеть.
Подтверждение рисования
Для нестандартных отводов процесс утверждения чертежа является критически важным моментом обмена информацией. Поставщик должен предоставить вам на рассмотрение и утверждение производственный чертеж. Они должны оперативно реагировать на ваши комментарии и изменения. Они не должны начинать производство до тех пор, пока вы не утвердите чертеж в письменной форме. Если поставщик создает чертеж без вашего одобрения и приступает к производству, он обходит критический контроль качества.
Точность котировки
Точное предложение отражает понимание поставщиком ваших требований. Проверьте предложение на соответствие вашей спецификации. Соответствуют ли размеры, материал, покрытие и количество? Есть ли какие-либо предположения или уточнения, которые вы не указали? Ошибки в предложении указывают на то, что поставщик не внимательно прочитал вашу спецификацию или использует общий шаблон предложения без настройки. Ни то, ни другое не внушает доверия.
Отношение к решению проблем
Как поставщик реагирует, когда вы сообщаете о проблеме или просите внести изменения? Вступают ли они конструктивно и предлагают решения, или сопротивляются и сопротивляются? Поставщик, ориентированный на решение проблем, рассматривает ваши требования как задачи, которые необходимо решить, а не как препятствия, которых следует избегать. Они предлагают альтернативы, когда ваш первоначальный запрос невыполним, и объясняют технические причины своих рекомендаций.
Обновления производства
После размещения заказа предоставляет ли поставщик упреждающие обновления? Вам не нужно гоняться за ними за статусом. Профессиональный поставщик общается на ключевых этапах: подтверждение заказа, начало производства, завершение производства и отгрузка. Если произойдет задержка, они сообщат вам об этом до того, как вы спросите, с четким объяснением и пересмотренным графиком. Этот уровень общения требует дисциплины и культуры, ориентированной на клиента.
Ранние предупреждающие знаки
Поставщик, с которым трудно связаться на этапе предложения, будет невозможно связаться и в случае возникновения проблем. Поставщик, который дает неясные или противоречивые ответы на технические вопросы, либо не понимает продукт, либо ведет себя нечестно. Поставщик, который обещает «проверить и ответить вам», но никогда этого не делает, демонстрирует свой истинный стандарт общения.
Почему общение влияет на успех проекта
Закупка не является разовой сделкой. Это отношения, которые простираются от первоначального запроса до доставки, установки и, возможно, лет послепродажной поддержки. Каждый сбой связи увеличивает затраты, задержки или риски. Поставщик, который хорошо коммуницирует, снижает рабочую нагрузку покупателя и снижает неопределенность проекта. Это имеет реальную стоимость, которая не отражается в цене за единицу.
Как HULK Metal общается
Мы отвечаем на технические запросы в течение 24 часов, обычно быстрее. Каждый индивидуальный заказ получает производственный чертеж для утверждения клиентом до начала производства. Наши предложения подробны и детализированы, с четко указанными размерами, материалами, покрытиями и количествами. Во время производства мы заранее предоставляем важные обновления. После отправки мы предоставляем информацию для отслеживания и проверяем получение. Наша цель состоит в том, чтобы клиенту никогда не приходилось гоняться за нами за информацией.
Продолжает ли поставщик поддерживать вас после доставки?
Некоторые поставщики исчезают, как только контейнер покидает их завод. Оплата получена, продукция отгружена, и поставщик считает сделку завершенной. При возникновении проблем (отсутствующих товаров, повреждений при транспортировке, вопросов по установке) покупатель остается решать их самостоятельно. Профессиональные поставщики понимают, что отношения продолжаются и после поставки.
Техническая помощь
Вопросы по установке возникают даже с качественно изготовленными изделиями. Монтажная бригада может быть не уверена в правильности типа разъема, рекомендуемом расстоянии между опорами или правильном методе модификации на месте. Поставщик, который предоставляет техническую помощь после поставки — по телефону, электронной почте или по видеозвонку — добавляет ценность, выходящую за рамки самого продукта. Спросите поставщика о процессе послепродажной технической поддержки. Есть ли назначенное контактное лицо? Каково типичное время ответа? Доступна ли поддержка в часы установки с учетом разницы во времени?
Отсутствующие элементы
Пропажа товаров случается даже в самых хорошо управляемых цепочках поставок. Пакет болтов не входит в поддон. Некоторое количество товара не доставлено. Мерой поставщика является то, как он с этим справляется. Профессиональный поставщик признает несоответствие, выясняет причину и немедленно отправляет недостающие товары, не требуя от покупателя доказать нехватку вне разумных сомнений. Спросите поставщика о его процедуре рассмотрения претензий по недостаче. Поставщик, который требует чрезмерной документации или задерживает решение проблемы, сигнализирует о том, что с ним будет сложно работать в случае возникновения проблем.
Повреждения при транспортировке
Повреждения при транспортировке — это реальность международной доставки. Упаковка может быть адекватной, но с контейнером обращаются грубо. Локоть может быть поцарапан или деформирован. У поставщика должен быть четкий процесс рассмотрения претензий о возмещении ущерба: требования к документации, процедуры замены и ответственность за расходы по доставке. Этот процесс следует обсудить перед заказом, а не обнаруживать при возникновении проблемы. Спросите поставщика, как он обрабатывает претензии по возмещению ущерба при транспортировке. Отправляют ли они замену немедленно или ждут разрешения претензии с перевозчиком? Первый подход отдает приоритет графику проекта клиента; последний отдает приоритет финансовым рискам поставщика.
Процедуры замены
Если колено неисправно или неподходящее, как поставщик осуществляет замену? Требуют ли они возврата дефектного продукта перед отправкой замены? Это увеличивает время разрешения на несколько недель. Отправят ли они замену воздушным транспортом за свой счет или морским транспортом за счет клиента? Процедура замены показывает истинную приверженность поставщика удовлетворению потребностей клиентов. Обсудите это перед заказом и подтвердите политику замены в письменном виде.
Отзыв о качестве
Профессиональный поставщик хочет знать о проблемах с качеством, даже незначительных. Они используют отзывы клиентов для улучшения своих процессов. Поставщик, который занимает оборонительную позицию или пренебрежительно относится к вопросам качества, не заинтересован в улучшении. Спросите поставщика, как он обрабатывает отзывы о качестве. Проводят ли они анализ первопричин? Осуществляют ли они корректирующие действия? Делятся ли они результатами с клиентом? Поставщик, демонстрирующий систематический подход к обратной связи по качеству, со временем будет совершенствоваться.
Почему послепродажная поддержка снижает риск при закупках
Общая стоимость проблемы с закупками сводится к минимуму, когда поставщик быстро реагирует и берет на себя ответственность. Поставщик, который отправляет замену, немедленно обеспечивает соблюдение графика проекта. Поставщик, который спорит об ответственности, задерживает проект и портит отношения. Разница в качестве послепродажной поддержки может легко перевесить 10% разницу в цене покупки. Вот почему опытные покупатели ценят надежность поставщика выше самой низкой цены.
Как HULK Metal обеспечивает поддержку после поставки
Мы назначаем отдельное контактное лицо для каждого заказа. Этот человек остается доступным после доставки для решения технических вопросов, претензий по нехватке и отзывов о качестве. В случае недостающих товаров мы отправляем замену сразу после проверки несоответствия. В случае повреждений при транспортировке мы вместе с клиентом документируем повреждение и отправляем замену, не дожидаясь разрешения претензии перевозчика. В случае проблем с качеством мы проводим анализ первопричин и реализуем корректирующие действия, делясь результатами с клиентом. Наша послепродажная поддержка — это не отдельный отдел — это та же команда, которая управляла заказом, обеспечивая непрерывность знаний и ответственность.
Контрольный список оценки поставщика
Область оценки | Вопросы, которые следует задать покупателям | Почему это важно | Как проверить |
Производственные возможности | Какие процессы выполняются внутри компании? Какой инструмент у вас есть для измерения радиусов локтей? Какова загрузка мощностей? | Внутренние процессы обеспечивают лучший контроль качества; соответствующий инструмент влияет на точность и стоимость | Запросите экскурсию по фабрике или видеообзор; запросите список оборудования и технологическую схему |
Управление качеством | Каков ваш план управления технологическим процессом для колен? Как обеспечить согласованность партии? Какую проверку вы проводите? | Управление процессом обеспечивает стабильное качество; согласованность пакетов предотвращает проблемы с установкой | Запросить образцы протоколов проверки; спросить о стандартах толерантности; просмотреть процесс обработки несоответствий |
Техническая поддержка | Проверяете ли вы спецификации перед производством? Можете ли вы предоставить проверку совместимости? Предоставите ли вы производственные чертежи на утверждение? | Техническая проверка выявляет ошибки спецификации до того, как они перерастут в проблемы на местах | Оценивать технические вопросы, заданные в ходе запроса; запросить описание процесса утверждения чертежей; тест с техническим сценарием |
Надежность доставки | Каков ваш процесс планирования производства? Есть ли у вас в наличии обычные материалы? Как вы сообщаете о статусе доставки? | Надежная доставка предотвращает задержки проекта; проактивное общение снижает нагрузку на покупателя | Запросите эталонные материалы для аналогичных проектов; спросить о своевременной доставке; оценить общение во время котировки |
Цепочка поставок | Кто ваши основные поставщики материалов? Обработка поверхности осуществляется собственными силами или передается на аутсорсинг? Как вы контролируете субподрядные работы? | Стабильность цепочки поставок влияет на качество и стабильность поставок | Запросить список поставщиков ключевых материалов и процессов; спросить о процессе квалификации субподрядчика |
Общение | Каково время вашего ответа на технические запросы? Как вы предоставляете обновления производства? Кто является контактным лицом для нашего заказа? | Качество связи предопределяет качество сотрудничества; упреждающие обновления предотвращают неожиданности | Оцените время ответа во время запроса; тест с техническими вопросами; подтвердить единую точку контакта |
Послепродажная поддержка | Как вы обрабатываете претензии по недостаче? Какова ваша процедура замены в случае повреждения при транспортировке? Как вы обрабатываете отзывы о качестве? | Послепродажная поддержка сводит к минимуму последствия проблем; хорошая поддержка повышает ценность помимо цены за единицу товара | Запросите политику послепродажного обслуживания в письменной форме; спросите о недавних примерах решения проблем; подтвердите доступность поддержки в вашем часовом поясе |
Часто задаваемые вопросы о горизонтальном колене
В этом разделе часто задаваемых вопросов рассматриваются вопросы, которые чаще всего задают промышленные покупатели перед выбором, покупкой и установкой горизонтальных колен. Ответы основаны на многолетнем производственном опыте, который поможет вам принимать более обоснованные решения в области проектирования и закупок.
Выбор и характеристики продукта
Q1: Как определить правильный радиус изгиба горизонтального колена?
Радиус изгиба должен быть равен минимальному радиусу изгиба самого большого кабеля в вашей установке или превышать его. Производители кабелей публикуют это значение в своих технических характеристиках — обычно в 8–12 раз больше диаметра силовых кабелей и в 15–20 раз больше диаметра оптоволоконных кабелей. Если у вас смешанные типы кабелей, проектируйте их с учетом самых строгих требований. Распространенной ошибкой является выбор стандартного радиуса 300 мм без проверки характеристик кабеля. Для силового кабеля диаметром 50 мм с минимальным радиусом изгиба 10× необходимо не менее 500 мм. Если вы не можете найти минимальный радиус изгиба, указанный производителем кабеля, обратитесь к поставщику кабеля, прежде чем окончательно определить спецификацию колена.
В2: Что мне следует выбрать: колено 45°, колено 90° или два колена по 45°, чтобы сделать поворот на 90°?
Два колена под углом 45° с коротким прямым участком между ними уменьшают натяжение кабеля по сравнению с одним коленом под углом 90°. Тросы проходят через два небольших изменения направления, а не через один резкий поворот. Это особенно важно для больших силовых кабелей и оптоволоконных систем. Однако два колена под углом 45° требуют больше линейного пространства и стоят дороже, чем одно колено под углом 90°. Для кабелей управления освещением в коммерческих зданиях обычно достаточно одного колена под углом 90°. Для электростанции с кабелями диаметром 75 мм два колена под углом 45° стоят дополнительных затрат и места.
В3: Могу ли я использовать одно и то же горизонтальное колено как для силовых кабелей, так и для кабелей передачи данных?
Да, если радиус изгиба достаточен для самого чувствительного типа кабеля. Кабели передачи данных, особенно оптоволоконные, часто имеют более строгие требования к минимальному радиусу изгиба, чем силовые кабели. Если для вашей оптоволоконной спецификации требуется радиус 600 мм, а для силовых кабелей — 400 мм, колено должно быть 600 мм или больше. Колено само по себе не различает типы кабелей — решающим фактором является радиус.
Технические характеристики
Q4: В чем разница между изогнутым коленом и сегментным коленом?
Изогнутое колено имеет непрерывную изогнутую боковую направляющую, сформированную на гибочной машине. Внутренняя поверхность гладкая и непрерывная, что позволяет кабелям свободно скользить во время протягивания. Сегментированное колено изготавливается из прямых секций, сваренных между собой под углом. Внутренняя поверхность имеет углы в местах соединения каждого сегмента. Изогнутые изгибы предпочтительны для больших кабелей и оптоволокна; сегментированные колена приемлемы для кабелей меньшего размера в менее требовательных приложениях. Изогнутые изгибы стоят дороже, но уменьшают натяжение кабеля и риск повреждения изоляции.
В5: Как высота боковых поручней влияет на работу локтя?
Высота боковой направляющей определяет прочность колена и способность удерживать кабель. Более высокая боковая направляющая — 100 мм или 150 мм — обеспечивает большую несущую способность и предотвращает выпадение кабелей за борт во время монтажа или сейсмических событий. Для тяжелых силовых кабелей укажите минимум 100 мм. Для кабелей управления и кабелей передачи данных зачастую достаточно 50 мм. Высота боковой направляющей колена должна соответствовать прямым участкам, к которым оно соединяется; несоответствующая высота создает ступеньку, которая усложняет протягивание кабеля.
Q6: Какие производственные допуски следует ожидать для горизонтального колена?
Отраслевые стандартные допуски для колен кабельной лестницы обычно составляют ±2 мм по ширине и высоте боковой направляющей, ±1 мм по положению отверстия под болт и ±2–3 мм по радиусу изгиба. Более жесткие допуски достижимы, но увеличивают производственные затраты. Для критически важных применений, где колена должны точно соответствовать существующим прямым участкам, укажите необходимые допуски в заказе на поставку и подтвердите, что поставщик может их удовлетворить. Перед заказом запросите у поставщика данные о стандартных допусках — поставщик, который не может предоставить эту информацию, не контролирует размеры.
Материалы и обработка поверхности
В7: Могу ли я заказать алюминиевое колено для наружной береговой установки?
Алюминий можно использовать в прибрежных зонах, но он требует особого внимания к гальванической коррозии. Алюминий, контактирующий с опорами или крепежными деталями из углеродистой стали, быстро подвергается коррозии в присутствии солевого тумана. Необходимо использовать крепеж из нержавеющей стали 316 с изолирующими шайбами, а опорная конструкция должна быть либо алюминиевой, либо должным образом изолированной сталью. Если установка находится в пределах 500 метров от береговой линии и подвергается прямому воздействию соляных брызг, я обычно рекомендую нержавеющую сталь 316 или сталь с покрытием ZAM вместо алюминия, поскольку долгосрочный риск коррозии ниже.
В8: Почему горячее цинкование того же колена обходится дороже, чем электрогальванизация?
HDG и EG — это принципиально разные процессы, а не просто разные толщины одного и того же покрытия. HDG предполагает погружение изготовленного колена в расплавленный цинк при температуре 450°C, в результате чего создается металлургически связанный слой сплава цинка и железа, обычно толщиной 45–85 микрон. ЭГ наносит тонкий слой цинка толщиной 5–25 микрон посредством электрохимического процесса. Процесс HDG требует больше цинка, больше энергии, больше времени и более тщательной подготовки поверхности. Покрытие обеспечивает катодную защиту и обычно служит на открытом воздухе в 3–5 раз дольше. Разница в стоимости отражает разницу в защите, а не только разницу в цинке.
В9: Могу ли я подправить поврежденное колено с порошковым покрытием на месте?
Да, но со значительными ограничениями. Доступны порошковые краски для подкраски, но адгезия и защита от коррозии никогда не будут соответствовать оригинальному заводскому нанесенному и отвержденному покрытию. Ретушь — это временный ремонт, а не постоянное решение. Для внутренних помещений, в сухих помещениях, допускается подкраска мелких царапин. При использовании на открытом воздухе или в агрессивных средах поврежденное порошковое покрытие следует профессионально отремонтировать или колено следует заменить. Это одна из причин, по которой я рекомендую HDG для наружного применения: катодная защита означает, что мелкие царапины не приводят к коррозии под пленкой.
Установка и совместимость
В10. Будет ли ваше горизонтальное колено соединяться с прямыми секциями другого производителя?
Не обязательно. Даже если номинальная ширина одинакова, профили боковых направляющих, размеры фланцев и расположение отверстий под болты различаются у разных производителей. Перед заказом предоставьте габаритный чертеж имеющихся у вас прямых участков, и мы проверим совместимость. Если профили разные, мы часто можем изготовить колена, соответствующие существующему профилю, но это должно быть подтверждено на этапе спецификации, а не обнаружено во время установки.
Q11: Как следует поддерживать горизонтальные колена во время установки?
Колено следует поддерживать на обоих концах — там, где они соединяются с прямыми участками, — и в вершине изгиба, если радиус велик или нагрузка на кабель большая. Опора на вершине предотвращает провисание локтя под общим весом локтя и тросов. Точное расстояние между опорами зависит от номинальной нагрузки и конфигурации колена. Как правило, для колен радиусом 600 мм и более, на которых проложены тяжелые силовые кабели, обеспечьте опору в средней точке изгиба. Ваш инженер-строитель или производитель колена могут предоставить конкретные рекомендации, основанные на расчете нагрузки.
В12: Что делать, если отверстия под болты не совпадают во время установки?
Сначала убедитесь, что колено и прямые секции имеют правильную ориентацию. Некоторые колена имеют внутренний и внешний радиус, а расположение отверстий под болты может быть направленным. Если ориентация правильная, а отверстия по-прежнему не совпадают, не усиливайте соединение с помощью болтов меньшего размера или удлиненных отверстий. Свяжитесь с поставщиком и предоставьте фотографии и размеры. Удлинение отверстий на месте снимает защиту от коррозии и создает нестандартное соединение, которое может выйти из строя под нагрузкой. Если модификация на месте неизбежна, подкрасьте любую открытую сталь краской с высоким содержанием цинка (для оцинкованных колен) или соответствующим материалом для ремонта покрытия и задокументируйте модификацию для дальнейшего использования.
Производство и качество
Q13: Как обеспечить точность радиуса изгиба?
Точность радиуса зависит от процесса формовки. В HULK Metal мы используем гибочное оборудование с ЧПУ и специальную оснастку для каждого радиуса. После формирования проверяем радиус с помощью радиусомера или шаблона. Допуск наших стандартных колен составляет ±1 мм по радиусу. Для менее опытных производителей проверка радиуса может быть только визуальной, поэтому некоторые колена поставляются с близким, но не точным радиусом. Это имеет значение, поскольку слишком малый радиус на 10 мм все равно может выглядеть приемлемым, но может превышать минимальный радиус изгиба кабеля.
Q14: Вы проводите нагрузочные испытания горизонтальных колен?
Испытания на нагрузку обычно проводятся на прямых участках кабельной лестницы в рамках типовых испытаний по стандарту IEC 61537. Несущая способность колена проверяется путем расчета на основе свойств материала, геометрии секции и данных испытаний на прямом участке. Для стандартных колен номинальная нагрузка соответствует соответствующему прямому участку, если он опирается на тот же пролет. Для нестандартных колен с необычной геометрией или для критически важных применений мы можем выполнить анализ методом конечных элементов или испытания на физическую нагрузку по запросу. Если требуется нагрузочное тестирование, укажите это на этапе предложения, чтобы его можно было включить в объем и график.
Заказ и персонализация
В15: Каков минимальный объем заказа горизонтальных колен по индивидуальному заказу?
Фиксированного минимума не существует, но стоимость единицы продукции значительно увеличивается для небольших партий, поскольку затраты на установку — подготовка оснастки, программирование и проверка первого изделия — распределяются на меньшее количество деталей. Стандартные колена из нашего каталога мы можем экономично изготовить в количестве от 10 до 20 штук. Для нестандартных радиусов или нестандартных размеров обычно 50–100 штук — это диапазон, при котором стоимость единицы становится разумной. Мы открыто говорим о точках ограничения количества и посоветуем вам наиболее экономически эффективный подход для ваших конкретных требований.
Q16: Какая информация вам нужна, чтобы предоставить точную расценку на горизонтальные колена?
Мне нужно следующее: ширина (мм), высота боковой направляющей (мм), угол изгиба (45° или 90°), радиус изгиба (мм), материал (углеродистая сталь, марка нержавеющей стали или алюминиевый сплав), обработка поверхности (EG, HDG с толщиной, ZAM или цвет порошкового покрытия), количество и любые особые требования, такие как нестандартное расположение отверстий под болты или дополнительное усиление. Если колена должны соответствовать существующим прямым участкам, укажите имя производителя прямого участка и номер модели или габаритный чертеж. Чем полнее ваша спецификация, тем точнее предложение и тем ниже риск ошибок.
Q17: Можете ли вы предоставить образцы перед массовым производством?
Да, для отводов по индивидуальному заказу мы можем изготовить предсерийные образцы. Это особенно ценно для крупных проектов, где необходимо проверить совместимость с существующими прямыми участками. Образец изготавливается с использованием тех же инструментов и процессов, что и производственная партия, поэтому он представляет собой именно то, что вы получите. Стоимость образца и время выполнения зависят от сложности колена. Я рекомендую утвердить образец для любого индивидуального заказа колена объемом более 100 штук или для любого заказа, в котором стоимость ошибок при установке будет высокой.
Упаковка и доставка
Q18: Как упаковываются горизонтальные колена для международной доставки?
Каждое колено индивидуально обернуто защитной пленкой или пеной для предотвращения повреждения покрытия. Отводы размещаются на армированных поддонах с гофрированными перегородками или пенопластовыми сепараторами между ними для предотвращения контакта металла с металлом при транспортировке. Поддоны обвязываются ремнями, а иногда и стретч-пленкой для защиты от атмосферных воздействий. Для больших колен, которые невозможно эффективно упаковать на поддоны, используются индивидуальные ящики. Мы фотографируем каждую отправку перед погрузкой контейнера и предоставляем фотографии вместе с товаросопроводительными документами. Если у вас есть особые требования к упаковке, например, устойчивая к атмосферным воздействиям упаковка для хранения на открытом воздухе в пункте назначения, укажите это при размещении заказа.
Техническое обслуживание и сервис
Q19: Требуют ли горизонтальные колена регулярного обслуживания?
Требования к техническому обслуживанию зависят от покрытия и окружающей среды. Отводы с покрытиями HDG и ZAM, установленные на открытом воздухе, следует ежегодно проверять визуально на наличие признаков повреждения покрытия или коррозии. Любые царапины и повреждения следует закрасить краской с высоким содержанием цинка. Отводы с порошковым покрытием требуют более частой проверки — каждые шесть месяцев при эксплуатации на открытом воздухе — поскольку повреждение покрытия может привести к коррозии под пленкой, которая не заметна сразу.
Отводы из нержавеющей стали в обычных условиях требуют минимального обслуживания, но в прибрежных или химических средах их следует периодически чистить для удаления солей или химических отложений. Алюминиевые колена следует проверять на предмет гальванической коррозии в местах соединения с разнородными металлами. Для всех типов колен проверяйте затяжку болтов на разъемах во время планового технического обслуживания, особенно в средах с вибрацией или термоциклированием.
В20. Какую ошибку чаще всего допускают покупатели при заказе горизонтальных колен?
Самая распространенная ошибка — заказ только по ширине и углу без указания радиуса изгиба и предположение, что стандартный радиус подойдет для всех кабелей. Я видел, как это вызывает проблемы в различных проектах, от коммерческих зданий до морских платформ. Вторая наиболее распространенная ошибка — отсутствие проверки совместимости с прямыми участками, особенно если прямые участки поставляются от другого поставщика. Обеих ошибок легко избежать, предоставив полные спецификации и запросив проверку совместимости перед размещением заказа. Стоимость получения этого права во время закупки ничтожно мала по сравнению со стоимостью исправления во время установки.


 Left Reducer Cable Ladder Rack