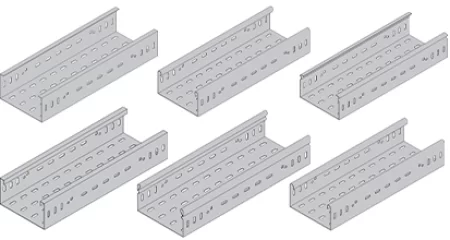
Подробное описание продукта: горизонтальный изгиб на 90 градусов для кабельного лотка из проволочной сетки
Горизонтальный изгиб на 90 градусов проводит кабельный лоток из проволочной сетки через чистый угол обзора на той же высоте, сохраняя непрерывность сварной сетки, бокового края и радиуса изгиба кабеля вокруг поворота. В этой разбивке рассказывается, когда для маршрута сетки требуется заводской угол, как строится и измеряется изгиб, как выбираются радиус и зазор и что нужно проверить перед отправкой объемного заказа.
Что делает горизонтальный изгиб на 90 градусов и когда он необходим для угла плана
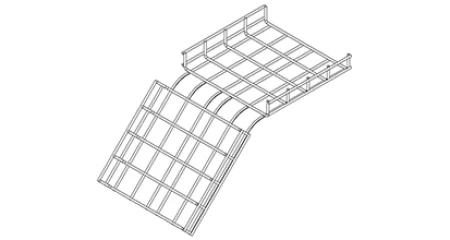
Горизонтальный изгиб меняет направление лотка только на виде сверху; оба конца остаются на одной высоте, а кабели проходят по изгибу внутри лотка.
Маршруты сетчатых кабельных лотков редко проходят по прямым линиям. Коридоры поворачиваются, несущие колонны прерывают линию стены, а ряды шкафов заканчиваются там, где начинается проход, поэтому в каждой планировке есть углы, где лоток должен менять направление, оставаясь на одном уровне. Горизонтальный изгиб на 90 градусов — это фитинг, который вносит это изменение: прямой участок входит на одну опору, лоток поворачивается на четверть оборота, и маршрут продолжается на следующей опоре на той же высоте.
Названия рынков и семейная логика
Рынок постоянно называет эту часть. OBO Bettermann каталогизирует свою линейку GRB как горизонтальное колено на 90 градусов для сетчатых кабельных лотков с заданной высотой боковины, с вариантами из стали, оцинкованного или горячеоцинкованного материала. Tamlex продает ту же геометрию, что и плоское колено 90 градусов для лотков корзин, а Hubbell перечисляет предварительно сформированные колена радиусом 90 градусов для систем проволочных корзин.
В семействе металлических проволочных сеток HULK опубликованный фитинг под углом 45 градусов носит название «Горизонтальный изгиб 45 градусов для кабельного лотка из проволочной сетки», а изгиб на 90 градусов следует той же логике именования, поэтому спецификаторы могут соединить два угла в одном наборе чертежей.
Столбцы и структура
Когда маршрут пересекает колонну или возврат к стене, изгиб поворачивает лоток вокруг препятствия вместо того, чтобы останавливаться и перезапускаться на другой стороне.
Углы коридора и прохода
Верхние прогоны, следующие за коридорами, меняют направление в углу помещения, а изгиб плана удерживает лоток плотно прилегая к линии потолка.
Ряды шкафов и стоек
Распределительные лотки поворачиваются на 90 градусов в конце ряда стоек или между зонами питания и данных без изменения уровня.
Фальшпол и напольные маршруты
Низкоуровневые сетки вокруг препятствий на полу используют одну и ту же геометрию угла плана внутри или над пустотой пола.
Почему маршрут требует специальной подгонки, а не резкого изменения в стыках? Сетчатый лоток представляет собой сварную сетку из продольных и поперечных проволок, и изгиб этой сетки по контролируемой кривой отличается от завершения одного лотка и начала другого под прямым углом. Специальный изгиб обеспечивает непрерывность дна и бокового края лотка в углу, обеспечивает плавный радиус движения кабелей и обеспечивает установщику предсказуемую геометрию для соединения на обеих ножках.
Изменение угла плана в зависимости от вертикального направления
Направление движения отделяет горизонтальный изгиб от вертикальных фитингов в том же каталоге. Горизонтальный изгиб поворачивает маршрут в плане, поэтому лоток остается ровным, а изменение на чертеже происходит влево или вправо. Стояк или вертикальный изгиб меняют высоту, перемещая лоток вверх или вниз между уровнями.
Это различие имеет значение при заказе, поскольку эти две части не являются взаимозаменяемыми, а также имеет значение на месте: сетчатый лоток, проходящий через вертикальную кривую, когда на чертеже указан угол в плане, помещает кабели под радиус изгиба, для защиты которого фитинг не предназначен.
Когда по умолчанию установлено 90 градусов
Для угла 90 градусов горизонтальный изгиб является стандартным для семейства, поэтому поставщики могут продавать его под коротким названием, например GRB 90, в то время как вертикальные части имеют отдельные внутренние и внешние обозначения. При составлении макета в плане квадратный угол с отметкой 90 градусов является горизонтальным изгибом; когда вид сечения показывает изменение уровня, применяется вертикальная подгонка. Запрос чертежа перед ценой устраняет большую часть путаницы при заказе в этом семействе продуктов.
Как на чертеже читается угол в 90 градусов
На чертеже плана горизонтальный изгиб изображается в виде четверти круга между двумя прямыми осевыми линиями, расположенными под прямым углом. Осевая линия дуги отмечает развертку, а размер, который должен появиться рядом с ней, — это внутренний радиус, поскольку это значение фиксирует площадь угла и зазор кабеля. В макетах, на которых показаны только две опоры и отметка 90 градусов, радиус остается на усмотрение того, кто заказывает фитинг, и именно здесь начинается расхождение спецификаций между чертежным бюро и складом.
Вид решает семью
Чтение чертежа также подскажет установщику, какое семейство фитингов требуется для угла. Вид сверху, когда обе ноги находятся на одной высоте, означает горизонтальный изгиб; разрез или фасад с изменением уровня означает стояк. Большие проекты часто включают в себя оба комплекта чертежей, поэтому команда заказа должна проверять вид перед номером детали, а не после поставки. Эта привычка устраняет наиболее распространенную причину возврата фитингов с возможностью изменения направления.
Маршруты, требующие более одного поворота
Некоторые макеты содержат один поворот на 90 градусов. Лоток, который следует за стеной коридора, пересекает проход и входит в ряд шкафов, может накапливать несколько углов плана на небольшом расстоянии, и каждый угол меняет дополнительную нагрузку и расстояние между опорами секции вокруг него. Когда на чертеже показано несколько отметок по 90 градусов, логика покупки смещается от поиска одного фитинга к стандартизации одного радиуса для всех из них, поэтому одна и та же деталь, отделка и файл контроля качества повторяются на протяжении всего маршрута.
Один радиус поперек маршрута
Стандартизация угла имеет еще одно преимущество, помимо закупок. Монтажники и инспекторы изучают одну геометрию: положение муфты, расстояние между опорами возле переходов и схема прокладки кабеля одинаковы на каждом повороте. Полевые группы сообщают, что повторяющаяся геометрия уменьшает количество ошибок при одевании, поскольку привычка, сформировавшаяся на первом повороте, сохраняется и на последнем, а сочетание радиусов на одном маршруте заставляет принимать новые решения на каждом повороте.
Куда принадлежит фитинг
Горизонтальный изгиб на 90 градусов — это угловой фитинг трассы сетчатого лотка на виде в плане: одинаковая высота на обеих опорах, непрерывная сварная сетка по всему изгибу и плавный радиус для кабелей. Он появляется вокруг колонн, углов коридора, рядов шкафов и низкоуровневых препятствий там, где проход должен сделать четверть круга.
Сформовано в полевых условиях или изготовлено на заводе: радиус, обрезание проволоки и консистенция
Сетчатый лоток, как известно, можно формовать на месте, и угол, срезанный на месте, является допустимым методом, но заводской изгиб на 90 градусов меняет эту гибкость на повторяемый радиус, неповрежденные боковые проволоки и последовательную геометрию.
Лоток из проволочной сетки продается как система, которую установщики могут разрезать и повторно сгибать. В руководстве по сборке Bonet указано, что изгибы, тройники, крестовины и стояки можно изготовить прямо на объекте с помощью болтореза, а материал Legrand Cablofil способствует изготовлению углов и тройников из прямой сетки на месте.
Hubbell публикует схему резки для формирования плоского колена под углом 90 градусов из прямого лотка, а MP Husky документирует, какие провода следует разрезать для изгиба на 90 градусов. Эти методы реальны, им учат производители, и они делают сетчатый лоток гибким там, где не может быть сварной лестницы или сплошного лотка.
Что меняется при обрезке поля
Метод поля меняет саму деталь. Обрезание боковых проводов для обеспечения изгиба удаляет край, на котором находятся кабели на внешнем изгибе, и установщик должен обрезать, закрыть зазоры и обработать угол, чтобы сетка не цепляла кабели или перчатки. Получаемый радиус зависит от человека, выполняющего изгиб, ширины лотка и количества удаленных сегментов, поэтому два угла в одном проекте могут иметь разные развертки.
Таблица 1. Сформированный в полевых условиях угол в сравнении с заводским горизонтальным изгибом на 90 градусов.
| Коэффициент принятия решения | Полевой угол | Заводской изгиб на 90 градусов |
|---|
| Целостность бокового провода | Боковые провода обрезаны и переделаны по внешнему изгибу | Изготовлен из сварной сетки; край продолжается через развертку |
| Повторяемость радиуса | Зависит от установщика и ширины лотка | Один радиус на рисунок, повторяется для каждого юнита |
| Инструменты на сайте | Болторезы или гидравлические резаки плюс время на формовку | Только установка муфты |
| Трудозатраты на угол | Минуты резки и обработки на каждую локацию | Соедините и закрепите фитинг |
| Подходит для проекта | Подходит для нескольких неровных углов | Хорошо, когда один и тот же поворот на 90 градусов повторяется во всем задании |
Таблица не является приговором против формирования полей; это инструмент принятия решений. Модернизацию с одним неудобным углом под необычным углом зачастую лучше решить на месте, чем ждать изготовления изготовленной на заказ заводской детали. Зал обработки данных или машинное помещение с сорока одинаковыми углами по 90 градусов лучше обслуживается заводским изгибом, поскольку каждый блок соответствует следующему, радиус защищает указанные кабели, а монтажные работы сводятся к соединению и поддержке фитинга.
Что направляющие резки рассказывают об управлении радиусом
Инструкции по формированию поля имеют одну общую особенность: чем круче желаемый угол, тем больше боковой проволоки необходимо удалить. MP Husky отмечает, что для создания изгиба на 90 градусов требуется определенная схема резки, а более узкий радиус требует дополнительной обрезки лотка. Семейство регулируемых Cablobend от Legrand существует по противоположной причине: предварительно сформированные гибкие проволоки создают горизонтальные или вертикальные изгибы до 90 градусов без резки, с контролируемым радиусом, который можно установить за несколько минут на каждый изгиб.
Что меняется в заводских инструментах
Для заводского изгиба контроль радиуса — это производственная функция, а не полевой навык. Фитинг формируется на оснастке, фиксирующей внутренний радиус для заказанной ширины лотка, поэтому размах одинаков на первом и сотом агрегате. Эта повторяемость – это то, что нужно чертежу проекта: инженер может отметить радиус на макете, а завод может зафиксировать его на каждом углу. Углы, срезанные на месте, не могут дать таких обещаний, потому что радиус зависит от того, кто сгибает лоток.
Правило принятия решений для углов
Используйте заводской горизонтальный изгиб на 90 градусов, если угол является стандартным, радиус необходимо контролировать в пределах пределов изгиба кабеля, и один и тот же угол повторяется по всему проекту. Формирование резервного поля для единичных нестандартных углов, когда ожидание нестандартной детали обходится дороже, чем трудозатраты на месте.
Затраты и стоимость всего проекта
Разрыв между формовкой на месте и заводскими изгибами проявляется в трудоемкости и последовательности, когда проект измеряется в целом. Материалы для изготовления Legrand на месте сравнивают углы, изготовленные на месте, с изготовленной фурнитурой и документируют трудозатраты и материалы на каждую фурнитуру, а рыночные рекомендации поставщиков корзин-лотков последовательны в отношении механики: резка сетки, обработка кромок среза и формирование угла требуют инструментов и времени в каждом отдельном месте. Один поворот быстрый; обработка пятидесяти углов становится повторяющейся задачей, конкурирующей с установкой лотка в другом месте работы.
Просмотр общей установленной стоимости
Сравнение затрат имеет две стороны: заводской изгиб включает в себя цену детали и время выполнения заказа, а угол поля — инструменты, рабочую силу и лом. Заводской изгиб подразумевает стоимость детали и время выполнения заказа, тогда как угол поля требует инструментов, рабочей силы, обрезков и риска несоответствующего радиуса. Когда угол стандартен, радиус имеет значение и в проекте много углов, заводская деталь обычно выигрывает по общей стоимости установки, даже если цена за единицу выше, чем у необработанного прямого лотка, который она заменяет.
Когда угол единичный или неправильный, метод поля выигрывает, поскольку для одной детали не оправдан цикл рисования и оснастки.
Когда формирование поля по-прежнему является правильным ответом
- Один неправильный угол, который не соответствует стандартному диапазону установки 90 градусов.
- Аварийный ремонт, при котором фитинг не может добраться до объекта до того, как график потребует рабочий маршрут.
- Испытания малого радиуса во время проектирования, когда окончательный радиус не зафиксирован на чертеже.
- Площадки, где подтверждены навыки монтажника, а типы кабелей допускают заданный радиус.
Список обеспечивает честность решения. Формирование полей – неплохая практика; это другая практика с другими гарантиями. Для покупателя, управляющего крупным проектом, гарантия, которая имеет значение, — это повторяемость, и это именно то, что дает заводской изгиб с помощью инструментов, датчиков и записей о партиях, а не благодаря навыкам бригады в тот день.
Завод и поле в одной строке
Обработка поля выполняется быстро и гибко, но при этом не требуется непрерывность боковой проволоки, повторяемость радиуса и трудозатраты на каждый угол. Заводской изгиб на 90 градусов возвращает их в проект в обмен на деталь, которую необходимо изготовить, заказать и доставить в срок.
Анатомия горизонтального изгиба: направление внутрь, проход и выход
Прочитайте горизонтальный изгиб в трех зонах: входной участок, где прибывает прямой лоток, изгиб, где сетка изгибается на 90 градусов, и выходной участок, где маршрут продолжается.
Заводской горизонтальный изгиб на 90 градусов не является цельной прессованной пластиной; это отрезок сварной сетки, сформированный в виде кривой. Те же продольные тросы, которые проходят по прямому лотку, продолжаются через фитинг, а поперечные тросы сохраняют свое расстояние на протяжении всего поворота, поэтому муфты, прижимы и кабельные направляющие ведут себя одинаково на изгибе и на прямых участках. Частями, которые отличаются от прямого лотка, являются сам изгиб, боковые стенки по внешнему радиусу и две концевые зоны, в которых муфты соединяют фитинг с ветвью.
Входная часть
Прямой подход, ведущий в поворот. Зона соединения находится здесь, а длина ноги должна оставлять место для сустава и первой опоры.
Зачистка
Четверть круга, где сетка изгибается в плане. Внутренний радиус и ширина лотка определяют пространство, которое занимает угол, а боковой край остается непрерывным вдоль внешней кривой.
Выходной участок
Продолжение прямой после поворота. Его соединительная зона несет в себе следующий прямой участок, а ее направление смещено на 90 градусов от входного участка.
Зоны связи
Оба конца рассчитаны на те же муфты, что и прямой лоток, поэтому фитинг присоединяется к системе без использования специальных переходников или резки на месте.
Геометрия развертки — это то, где рисунок становится важным. Поскольку фитинг поворачивается в плане, он занимает пространство на полу или потолке, равное внутреннему радиусу плюс ширина лотка по каждой оси; изгиб на 90 градусов с большим внутренним радиусом требует больше места за углом, чем узкий. Эта площадь является нормальной частью компоновки, и при проектировании угол должен быть свободен от колонн, воздуховодов или оборудования, которое может привести к радиусу, который не может быть принят спецификацией кабеля.
Непрерывность сетки и почему это важно в углу
- Продольные провода продолжают проходить вдоль лотка по изгибу, поэтому опора кабеля является непрерывной и под пучком в углу не остается зазора.
- Расстояние между поперечными проводами остается близким к шагу прямого участка, поэтому кабельные стяжки и прижимные зажимы на изгибе располагаются одинаково.
- Боковой край по внешнему радиусу остается нетронутым и содержит кабели, которые под действием центробежной обработки и веса кабеля выталкивают их наружу.
- Выравнивание муфты сохраняется, поскольку конечные зоны соответствуют геометрии прямого сечения, а не профилю выреза на месте.
Установщики сетчатых лотков наиболее четко видят ценность непрерывности, когда выходит из строя угол. Полевой изгиб с удаленными боковыми проводами оставляет внешний край лотка открытым именно в той точке, где натяжение кабеля тянет пучки к внешней стороне изгиба. Со временем самые крайние кабели переступают через оставшийся край или истираются о концы обрезанных проводов, и угол становится слабым местом в остальном чистом маршруте. Заводской изгиб устраняет этот вид неисправности благодаря конструкции, а не тщательным полевым работам.
90°План изменения угла фитинга
3Зоны: входной участок, проход, выходной участок
2Зоны соединения на фитинге
Цифры выше описывают геометрию семейства: изменение плана на 90 градусов, три функциональные зоны и две соединительные зоны. Конкретные длины опор HULK Metal, значения внутреннего радиуса и конечные профили подтверждены чертежом заказа и не публикуются как универсальные каталожные номера.
Поскольку фитинг должен сопрягаться с прямыми секциями на обоих концах, единственным наиболее полезным документом для запроса на изгиб является ссылка на прямой лоток: ширина, шаг сетки, диаметр проволоки и высота стороны. HULK Metal подтверждает эти значения вместе с необходимым радиусом перед оснасткой, поэтому изгиб и прямой лоток поступают из одного производственного семейства с одной отделкой и одной записью контроля качества.
Как делается изгиб на производстве
Производство начинается с той же плоской сварной сетки, что и прямой лоток: продольные и поперечные проволоки привариваются контактной сваркой в каждом пересечении, а входящая проволока уже проверяется на диаметр. Сформированный изгиб затем формируется на основе этой сетки с помощью инструмента, который фиксирует радиус для заказанной ширины лотка, поэтому шаг сетки и боковая кромка проходят через кривую, а не разрезаются и повторно соединяются.
Сформированные профили проверяются с помощью датчиков годности и непроходимости в начале, середине и конце прохода, а сама оснастка соответствует графику технического обслуживания, поэтому радиус не может смещаться по мере износа штампа.
Что означает процесс заказа
Последовательность производства объясняет две вещи, на которые обращают внимание покупатели. Во-первых, фитинг не представляет собой отдельную конструкцию с разной сеткой: это сетка семейства лотков, которой придана новая форма, поэтому муфты, прижимы и кабельные направляющие ведут себя одинаково на изгибе и прямых участках.
Что меняется в зависимости от ширины лотка и высоты боковых сторон
Ширина сетчатого лотка определяет масштаб угла. В рыночных каталогах продаются горизонтальные изгибы во всем диапазоне ширины лотков, а изгибы под углом 90 градусов OBO указаны для сетчатых лотков с указанной высотой сторон, например 55 мм или 105 мм, при этом размер изгиба соответствует семейству лотков. HULK Metal подтверждает ссылку на прямое сечение в заказе, поскольку один и тот же угол в 90 градусов требует разных физических частей разной ширины, сетки и высоты сторон, а изгиб, заказанный только по названию детали, может прийти с неправильным масштабом.
Боковая высота меняет деталь
Высота бортов заслуживает отдельного упоминания. Изгиб, образованный для бокового лотка шириной 105 мм, удерживает кабели в боковых стенках выше, чем в версии шириной 55 мм, а непрерывность боковой стенки через внешний изгиб является частью того, что содержит пучок в углу. Когда в проекте используются боковые высоты, каждая высота требует соответствующего изгиба; на чертеже должны быть обозначены как ширина лотка, так и высота боковин, чтобы при разметке они не сводились в одну строку с изгибом на 90 градусов.
Анатомия в одной строке
Входная, разветвляющая и выходная ветви образуют один непрерывный сварной узел с соединительными зонами на обоих концах. Сетка, боковая кромка и геометрия соединителя остаются такими же, как у прямого лотка, а площадь угла зависит от внутреннего радиуса и ширины лотка.
Радиус, угловой зазор и пределы изгиба кабеля
Угол изгиба зафиксирован на уровне 90 градусов; радиус — это проектное решение, и именно от него зависит, пройдут ли кабели через угол целыми и невредимыми.
Два числа описывают горизонтальный изгиб: угол и внутренний радиус. Угол говорит о том, насколько далеко поворачивается поднос; радиус говорит о том, насколько плавно он поворачивается. Производители кабелей публикуют минимальные пределы радиуса изгиба для своих конструкций, а внутренний радиус фитинга должен удерживать каждый кабель в пределах указанного предела при развертке. Изгиб на 90 градусов с малым радиусом может быть геометрически правильным, но при этом не соответствовать спецификации кабеля, поэтому радиус выбирается на основе данных кабеля, а не только на основе имеющегося запаса фитингов.
Семейства Radius на рынке
Рыночная практика показывает, с каким диапазоном работают покупатели. Комплекты изгиба сетчатого лотка Legrand предлагаются с такими вариантами радиуса, как 5 дюймов и 12 дюймов, а комплекты радиусных тройников маркируются этой глубиной; Изгибное оборудование Wyr-Grid от Panduit создает изгибы под углом 90 градусов по прямому пути, а количество оборудования масштабируется в зависимости от ширины лотка.
Эти цифры представляют собой рыночные примеры, которые иллюстрируют концепцию семейства радиусов, а не значений HULK. Список радиусов HULK для заданной ширины лотка подтверждается чертежом, поскольку правильный радиус зависит от ширины лотка, типов кабелей и доступного зазора в углу.
Таблица 2. Выбор радиуса для углов сетчатого лотка.
| Тип радиуса | Необходимо место | Влияние на кабели | Типичное использование на рынке |
|---|
| Малый радиус | Маленькая угловая площадь | Более острый изгиб кабеля; может не сработать минимальный радиус | Маршруты с ограниченным пространством и гибкими кабелями |
| Стандартный радиус | Умеренный след | Удерживает большинство кабелей передачи данных и управления в пределах ограничений | Прокладки структурированной кабельной системы общего назначения |
| Широкий радиус | Большая занимаемая площадь | Мягчайшая очистка; поддерживает большие или жесткие кабели | Электропитание, оптоволокно и маршруты передачи данных высокой плотности |
Эти три строки не являются таблицей каталога HULK; они представляют собой логику выбора, применяемую в спецификациях проекта. Если в компоновке достаточно места, больший внутренний радиус обходится дешевле и защищает больше типов кабелей. Если зазор мал, радиус должен соответствовать спецификациям кабеля на маршруте, и инженер должен подтвердить минимальный радиус самого жесткого кабеля, прежде чем принимать компактный угол.
Быстрая проверка радиуса кабеля
В руководстве по медным проводникам обычно указывается минимальный радиус изгиба, кратный наружному диаметру кабеля, со значениями, примерно в 8 раз превышающими диаметр для одножильного или многожильного кабеля без металлического экрана и примерно в 12 раз для конструкции с ленточным экранированием. Эти множители являются опубликованными рекомендациями, которые необходимо сверить с техническими данными кабеля, но они обеспечивают быстрое полевое испытание: для экранированного кабеля управления диаметром 10 мм потребуется примерно 120 мм внутреннего радиуса, поэтому угол, который предлагает меньше этого значения, выходит из строя кабеля, даже если угол в 90 градусов правильный.
8xНаправляющая общего радиуса для неэкранированной меди
12xНаправляющая общего радиуса для медных экранированных лентой
600 ммОбщие рекомендации по опоре вблизи переходов сгиба
Множители радиуса и значение опоры 600 мм представляют собой опубликованные практические примеры, используемые спецификаторами и калькуляторами кабельных лотков на основе руководства по установке NEMA VE 2; определяющими значениями являются техническое описание кабеля и спецификация проекта.
Угловой зазор и зона изгиба
Пространство, занимаемое изгибом на 90 градусов, увеличивается вместе с шириной лотка и внутренним радиусом. На чертеже угол представляет собой четверть круга, внешняя граница которого равна внутреннему радиусу плюс ширина лотка; трасса должна оставлять этот сектор свободным для фитинга, муфт на каждом конце и рук установщика.
Распространенные ошибки компоновки возникают из-за рисования только осевой линии лотка: осевая линия поворачивается ровно, но внешнему краю широкого лотка требуется больше места, чем предполагает линия, а изгиб, заказанный для угла без зазора, получается как фитинг, который физически не помещается в пространстве.
Проверка допуска при взлете
Для оптовых покупателей проверка оформления находится на этапе взлета. Перед размещением заказа сверьте внутренний радиус и ширину лотка с фактической высотой потолка, расстоянием между колоннами или препятствиями на полу и сохраняйте одно и то же значение радиуса на каждом чертеже, который ссылается на угол, чтобы сохраненная геометрия оставалась единообразной при повторных заказах. HULK Metal подтверждает радиус и длину опор на чертеже заказа, а проверки качества в конце этой страницы описывают, как проверяется сформированный радиус перед отправкой.
Не заменяйте радиус углом
Два изгиба по 90 градусов от разных поставщиков могут иметь разные внутренние радиусы, и радиус определяет зазор кабеля. Если в спецификации указан радиус, сопоставьте это значение и подтвердите угол и радиус в чертеже заказа.
Пример проработанного разрешения
Угловой зазор легче проверить на рабочем примере, чем на правиле. Предположим, что в макете есть угол стены, где маршрут должен повернуть, и группа дизайнеров хочет, чтобы внутренний радиус лотка шириной 100 мм составлял около 300 мм.
Внешняя граница изгиба проходит примерно на 400 мм от угловой точки, поэтому квадрант должен оставаться свободным от этого радиуса, чтобы фитинг мог сидеть и установщик мог дотянуться до обоих соединителей. Арифметика проста и применима к чертежу, поскольку план, проведенный по осевой линии лотка, скрывает внешние 100 мм развертки.
Широкие лотки уменьшают доступный радиус
Тот же пример объясняет, почему широкие лотки требуют увеличения угловой площади или меньшего радиуса. Удвоение ширины лотка до 200 мм при том же внутреннем радиусе 300 мм увеличивает внешнюю границу примерно до 500 мм, и в узком углу коридора может не хватить такого пространства. Когда зазор фиксирован, радиус должен уменьшиться, а затем таблица данных кабеля решает, приемлема ли более узкая стреловидность. Последовательность всегда одна и та же: измерьте свободный квадрант, вычтите ширину лотка, а остаток — максимальный внутренний радиус, доступный для кабелей.
Проверка радиуса на месте
Простая проверка на месте подтверждает поставленный радиус перед присоединением изгиба к отрезку. Положите линейку или ленту поперек внутреннего изгиба по центральной линии развертки и сравните показания с размерами на чертеже, затем проверьте то же значение на внешнем крае, чтобы разница соответствовала ширине лотка. Проверка занимает несколько секунд, она выявляет поставку с неправильной маркировкой перед установкой и дает команде сайта записанный номер, который нужно сопоставить с пакетной записью при сборке файла качества проекта.
Сводка радиусов
Угол фиксирует изменение направления; радиус определяет, выдержат ли кабели угол. Выберите радиус, исходя из минимального предела изгиба самого жесткого кабеля и доступного зазора, подтвердите его на чертеже и повторите то же значение во всем проекте.
Материалы и отделка для углов сетки
Горизонтальный изгиб находится в той же среде, что и лоток, к которому он присоединяется, поэтому материал и отделку следует заказывать в руководстве по семейству сеток, а не выбирать отдельно для фитинга.
Лотки из металлической проволочной сетки HULK изготавливаются из низкоуглеродистой стали, алюминия и нержавеющей стали 304 или 316 с кодами отделки, которые распространяются на все фитинги: предварительно оцинкованная серия E (EG), горячеоцинкованная серия H (HDG), цинк-алюминиево-магниевое покрытие ZAM и порошковое покрытие PC, а также неизолированная нержавеющая сталь, где покрытие не требуется. Изгиб, выполненный из того же семейства проволоки, что и прямой лоток, сохраняет одинаковую коррозионную стойкость на протяжении всего маршрута, что особенно важно на углах, поскольку на сформированных участках концентрируются нагрузки при обращении и покрытии.
Таблица 3. Рекомендации по отделке углов сетчатого лотка на основе материалов и документации по отделке семейства лотков HULK.
| Готово | Цинковый слой/примечание | Соответствие окружающей среде | Ожидаемый срок службы |
|---|
| Предварительно оцинкованный EG | Цинк 8–25 мкм | Сухие помещения, контролируемая влажность | Длительная работа в помещении; проверьте края обреза и сварные швы |
| HDG, горячеоцинкованная | Цинк 45–85 мкм | Внешние, влажные и промышленные помещения | Около 25–50 лет на открытом воздухе в умеренной атмосфере |
| ZAM | Цинк-алюминий-магний | Прибрежные и морские территории | 40-80 лет в руководстве по воздействию морской среды |
| Порошковое покрытие ПК | Цветное покрытие поверх цинка | Архитектурные интерьеры, видимые потолки | Соответствует цвету лотка; проверить на предмет повреждений от удара |
| Нержавеющая сталь 304/316 | Покрытие не требуется | Смыв, химический и береговой | Зависит от марки и уровня хлоридов; 316 для сурового прибрежного |
Значения толщины и диапазоны эксплуатации взяты из опубликованных рекомендаций по семейству лотков. Что отличается от изгиба, так это геометрия: сформированная кривая больше обрабатывается во время производства и монтажа, поэтому покрытие на внутреннем радиусе и в зонах соединения подвергается большему механическому контакту, чем плоские участки прямого участка. На маршрутах с порошковым покрытием угол также является местом, где падение инструмента или протянутый кабель с наибольшей вероятностью оставят следы на поверхности, поэтому в проектах видимых коридоров часто указывается ПК поверх слоя цинка из-за цвета и ударной вязкости.
Цинковый слой EG8-25 мкм
Цинковый слой HDG45-85 мкм
Диапазон ZAMМорской класс
Полоски отображают относительную толщину слоя цинка между EG и HDG; Ширина иллюстрирует указанные выше диапазоны слоев и не указывает номинальную нагрузку или производительность.
Сварные швы, образовавшиеся участки и места начала коррозии
Каждый сварной изгиб имеет зоны, чувствительные к коррозии: сварные швы в местах пересечения сетки, срезы концов проволоки и формованные поверхности по внутреннему радиусу. На материал EG слой цинка наносится перед формовкой, поэтому сварные соединения и сильно сформированные участки теряют некоторую местную защиту; на HDG готовая сборка после формовки окунается, что покрывает сварные швы и кромки, которые остаются открытыми после предварительно оцинкованной сетки.
Вот почему во влажных технических помещениях и на наружных маршрутах часто указывается HDG, даже если внутренняя часть той же системы является EG, или требуется ремонтное покрытие при срезах в полевых условиях.
Варианты из нержавеющей стали и алюминия
Нержавеющая сталь устраняет проблему покрытия за счет более высокой стоимости материала, что оправдано в тех случаях, когда хлориды или промывочные химикаты могут воздействовать на углеродистую сталь с покрытием в течение всего срока службы здания. Алюминий обеспечивает легкий вес и немагнитные свойства для специальных партий, а его соединение с другими металлами должно следовать той же гальванической логике, что и прямой лоток. Какое бы семейство ни было заказано, изгиб должен быть покрыт лотком за одну партию, чтобы тон и коррозионные характеристики оставались одинаковыми, а в протоколе партии должны быть указаны значения толщины покрытия для обеих деталей.
Вопрос окружающей среды, который решает финиш
Находится ли угол в сухом кондиционируемом помещении, в зоне с влажными растениями, в прибрежной или промывной зоне? Сухое помещение позволяет использовать EG или PC; влажные интерьеры благоприятствуют HDG; Прибрежные и химические зоны указывают на ZAM, HDG с ремонтным обслуживанием или нержавеющую сталь 316. Отправьте запрос в окружающую среду, чтобы изгиб был покрыт лотком за одну партию.
Сопряжение материалов в углу
Угол часто соприкасается не только с лотком: муфты, фиксаторы, кабельные направляющие и опорное оборудование встречаются на изгибе, а разнородные металлы при контакте с влагой образуют гальваническую пару, в которой менее благородный металл корродирует быстрее. Алюминиевый лоток, соединенный с помощью голых стальных крепежей или оцинкованного изгиба, закрепленного латунными анкерами, требует барьера или четкого дизайнерского решения.
Практические правила соответствуют практике использования прямого лотка: следите за тем, чтобы фитинг и лоток относились к одной и той же группе коррозии, используйте совместимые крепежные детали с покрытием и избегайте размещения алюминия на меди или голой нержавеющей стали во влажных помещениях.
Сопряжение подтверждено на рисунке
HULK Metal подтверждает сочетание материалов на чертеже, поэтому отделка и характеристики крепежа совпадают. Поскольку изгиб заказывается вместе с лотком, на один и тот же вопрос о материале отвечают один раз для всего маршрута, а не повторно для каждого монтажа, что является одним из очевидных преимуществ покупки уголка у поставщика лотка, а не в строительной мастерской.
Хранение и обращение с углами сетки перед установкой
На фитингах с покрытием, хранящихся во влажном помещении, в точках контакта образуется белая ржавчина еще до их установки, а сформированные углы особенно уязвимы, поскольку радиус соединяет несколько фитингов вместе. Держите изгибы над землей, складывайте так, чтобы покрытия не терлись, и размещайте в помещении, где позволяет график.
На месте держите изгиб за ножки, а не тащите его по бетону, и перед установкой проверьте внутренний радиус на предмет ударных повреждений, поскольку вмятину на углу гораздо труднее увидеть, чем вмятину на прямом участке, и это изменяет сам размер кабеля, который необходимо защитить.
Завершить решение в одной строке
Выберите отделку из руководства по семействам лотков для помещения, покройте изгиб прямыми участками за одну партию и проверьте толщину в записи партии. Сварные швы, обрезанные кромки и внутренний радиус — это места, где начинается коррозия, поэтому HDG или нержавеющая сталь оправдывают себя там, где присутствует влага.
Установка горизонтального изгиба на 90 градусов: опоры, муфты и перевязка кабеля
Установка выполняется в короткой последовательности: установите угловое положение, поддержите обе ножки, прикрепите фитинг к прямому лотку, затем пропустите кабели через прокладку.
Установка металлического кабельного лотка соответствует практике, установленной действующим стандартом. В проектах в США это обычно NEMA VE 2 вместе с применимыми правилами NEC и NFPA, а NECA 105 представляет собой национальный стандарт установки, основанный на NEMA VE 2; Проекты в стиле IEC соответствуют эквивалентному национальному стандарту проводки. Рекомендации по размещению опор на рынке обычно предусматривают установку опоры на расстоянии примерно 600 мм (24 дюйма) от каждого перехода изгиба, чтобы фитинг и его соединители не оставались висящими между пролетами.
Последовательность, которая работает везде
Приведенная ниже последовательность установки работает как для служебных, так и для низкоуровневых маршрутов. Что меняется, так это поддерживающее оборудование, а не логика: трапеции или подвески на стержнях с резьбой над головой, напольные стойки или настенные кронштейны на нижнем уровне и те же муфты, соединяющие изгиб с прямыми участками.
1
Отметьте угол на макете
Перенесите положение изгиба с чертежа, проверив, чтобы квадрант, занимаемый радиусом и шириной лотка, был свободен от колонн, воздуховодов и оборудования.
2
Установите опоры на обе ноги
Установите подвеску, стойку или кронштейн рядом с каждым переходом изгиба, чтобы концы фитинга поддерживались, а соединения муфты не выдерживали полного пролета.
3
Поднимите и соедините входную ногу
Совместите прямую часть с изогнутым концом, установите муфту на обе сетки и затяните в соответствии с инструкциями по муфте, не деформируя сетку.
4
Соедините выходной участок и проверьте уровень
Присоедините выходную опору к продолжающемуся прямому участку, затем убедитесь, что обе опоры выровнены и изгиб находится в одной горизонтальной плоскости без перекручивания.
5
Проведите кабели через проход
Проложите кабели в изгибе так, чтобы они следовали внутреннему радиусу, не прижимаясь к внешнему краю, и добавьте направляющие для кабелей там, где жгуты входят в угол под углом.
Соединения, опоры и угловое соединение
Два правила сохранят угловое соединение здоровым. Во-первых, поддержите место перехода: соединительное соединение является гибкой точкой лотка, и, оставив его в середине пролета, стыку приходится выдерживать изгиб, на который он не рассчитан. Во-вторых, используйте те же муфты, что и в прямой системе: концы изгиба имеют геометрию прямой секции, поэтому стандартная муфта садится таким же образом, и соединение ведет себя так же, как и любое другое соединение на маршруте.
Проверка уровня имеет значение
Проверка горизонтальной плоскости заслуживает особого внимания. Изгиб, выходящий за пределы уровня, заставляет прямые участки следовать по уклону, и ошибка увеличивается на следующих нескольких опорах. Установка угла сначала на собственную временную опору, проверка обеих опор уровнем, а затем соединение с направляющей предотвращает наиболее распространенный визуальный дефект при установке сетчатого угла: изгиб, который выглядит хорошо на стыке, но смещает лоток немного вниз на одной опоре.
Одевание кабелей вокруг внешнего изгиба
Кабели на горизонтальном изгибе под натяжением стремятся выйти за пределы поворота, поэтому порядок намотки имеет значение. Устраните слабину через угол, прежде чем натягивать трассу, держите жгуты внутри боковых стенок и не проталкивайте кабель через внешний край, чтобы сократить путь.
Когда несколько больших жгутов сворачиваются вместе, направляющая или сепаратор внутри изгиба распределяет нагрузку и предохраняет внутренние кабели от сдавливания внешними слоями. Опубликованный минимальный радиус изгиба каждого кабеля по-прежнему имеет решающее значение, и радиус установки должен быть согласован с ним уже на этапе чертежа.
Контрольный список для команды установки
- Угловое положение и радиус соответствуют рисунку, квадрант четкий.
- Опоры располагаются рядом с обоими переходами изгиба, внутри пролета нагруженного лотка.
- Обе ножки ровные, изгиб находится в одной горизонтальной плоскости.
- Соединители установлены на обеих решетках, соединения не имеют искажений.
- Кабели следуют по внутреннему радиусу и ни один пучок не выходит за внешний край.
- Прижимы или направляющие для тросов добавляются там, где этого требует планировка.
Контрольный список завершается визуальным обходом: встаньте на одну ногу и посмотрите на поднос. Правильно установленный горизонтальный изгиб воспринимается как один непрерывный маршрут, который поворачивает; плохо установленный читается как две прямые линии, соединенные напряженным углом. Первый требует нескольких секунд для подтверждения, и он фиксирует большинство ошибок, которые позже проявляются в виде истирания кабеля или напряжения муфты.
Не тяните угловой уровень с помощью муфт
Соединители соединяют лоток; они его не выпрямляют. Если изгиб не стоит ровно на опорах, сначала отрегулируйте подвесы или стойки. Закрепление искривленного угла на месте передает искажение на сетку и соединения на весь срок службы маршрута.
Поддержка различных монтажных положений
Сам угол остается одной и той же деталью, где бы он ни крепился; оборудование вокруг него меняется. Надземные маршруты подвешивают изгиб на трапециях или подвесках с резьбовыми стержнями, при этом опоры размещаются рядом с переходами, как описано в руководстве по рынку. На нижних уровнях ножки устанавливаются на напольных подставках или настенных кронштейнах, а на верхних маршрутах шкафа используются стойки, освобождающие зону ввода кабеля. В любом положении принцип одинаков: фитинг следует поддерживать близко к обоим концам, чтобы соединения муфты оставались в пределах нагруженного пролета системы.
Приклеивание через угол
Непрерывность связи относится к одному и тому же диалогу при установке. Системы металлических кабельных лотков обычно через определенные промежутки времени заземляются, а частью этого металлического пути является фитинг изменения направления. Сильно окрашенные поверхности могут изолировать соединение, поэтому уточните у проектировщика электрооборудования, участвует ли угол в пути соединения и обеспечивает ли отделка чистый контакт в указанных точках. Оцинкованные и голые металлические поверхности обеспечивают надежный контакт; фитинг с порошковым покрытием может потребовать, чтобы точка соединения оставалась открытой или была оснащена указанными средствами соединения.
Проверки перед установкой, позволяющие избежать доработок
- Перед распаковкой проверьте внутренний радиус на чертеже, используя простую проверку ленты на развертке.
- Проверьте обе зоны соединителя на наличие повреждений при транспортировке и убедитесь, что шаг сетки соответствует прямому участку.
- Убедитесь, что покрытие визуально и в соответствии с записью покрытия соответствует партии прямого лотка.
- Пройдите по угловому квадранту, чтобы убедиться, что с момента создания чертежа воздуховоды, кабели или конструкции не перемещались в зону охвата.
Эти проверки занимают несколько минут в начале установки и предотвращают две дорогостоящие неисправности в дальнейшем: включение изгиба неправильного радиуса в фиксированную компоновку и обнаружение несоответствия отделки после того, как фитинг соединяется с видимым маршрутом. Команды сайта, которые просматривают список один раз за доставку, избегают повторять его на каждом углу.
Установка в одну строку
Поддерживайте обе опоры возле переходов, соедините изгиб с помощью соединителей прямой системы, держите угол в одной плоскости и располагайте кабели так, чтобы они повторяли внутренний радиус. Проверка после установки выявляет ошибки, которые в противном случае стали бы точками истирания.
Factory Insider: формовка, сварка и проверка изгиба сетки перед отправкой
На нашем производстве происходят три вещи, которые никогда не появляются на фотографиях продукта, и именно поэтому повторяющийся порядок изгибов на 90 градусов ведет себя так же, как первый.
Проверьте один: входящий провод до сварки сетки
Диаметр входящей проволоки проверяется на значение примерно плюс-минус 0,05 мм, прежде чем рулон будет включен в производственный график. Этот допуск имеет значение для изгиба, поскольку фитинг должен соединяться с сеткой, диаметр проволоки которой уже фиксирован: если прямая проволока лотка находится в верхней части диапазона, а изгиб построен из проволоки внизу, захват муфты в месте соединения будет отличаться.
Первая проверка поступающего материала означает, что изгиб и лоток никогда не будут спорить о пригодности на месте. Каждый входящий результат записывается в паспорте партии, поэтому доставленную партию можно отследить до катушки, которая ее произвела.
Проверка вторая: сварные швы и формованная геометрия в процессе работы
Пересечения сетки свариваются контактной сваркой на автоматизированных линиях, а наши стандартные образцы свариваются с испытаниями на растяжение во время производства; документированный интервал между линиями сетки представляет собой испытание на растяжение при сварке каждые 500 единиц. Сформированные профили изгибов проверяются калибрами проходимости и непроходности в начале, середине и конце пробега, по той же схеме распространяются и линии прилегания. Углеродистая и нержавеющая сталь обрабатываются на отдельных линиях, что обеспечивает чистоту сварочных ванн и стойкость нержавеющей стали к коррозии, а инструменты для формования следуют графику технического обслуживания, поэтому изношенная матрица не может незаметно перемещаться по радиусу.
Что содержит запись партии для заказа на гибку
- Идентификация материала и результаты входного контроля для проволоки, использованной в партии.
- Результаты испытаний на растяжение сварного шва и проверки калибров в начале, середине и конце прохода.
- Толщина покрытия и показатели адгезии в соответствии со спецификацией отделки.
- Утвержденная ссылка на чертеж, охватывающая радиус, ширину, сетку и количество.
Запись партии превращает поставку в файл, который дистрибьютор может показать своему покупателю: материал был проверен, образцы сварных швов были отобраны, геометрия измерена и покрытие измерено, и все это по одному чертежу. Именно этот путь документации является причиной того, что металлические конструкции HULK обеспечивают такое качество, как оно есть, с помощью протоколов партий, а не выборочных проверок в конце месяца.
Проверка третья: покрытие на сформированной сборке
После формования оцинкованный изгиб окунается, поэтому покрытие покрывает сварные соединения и обрезанные кромки, которые остаются открытыми после предварительно оцинкованной сетки. Каждая партия покрытия измеряется по толщине и проверяется на адгезию перед возвращением в упаковку, а показания присоединяются к производственным проверкам в протоколе партии. Наши партнеры по нанесению покрытия работают в радиусе 50 км от завода. Это логистический выбор, который также защищает качество: короткая транспортировка означает, что сформированные фитинги не складываются друг на друга и не подвергаются повторному обращению между сваркой и обработкой, поэтому покрытие становится чистым.
Что мы можем отправить с доставкой
Записи о партиях, включающие входящие проверки материалов, испытания на растяжение сварных швов, результаты измерений размеров и показания толщины покрытия, доступны вместе с заказами на изгиб. Покупатели, которые хотят, чтобы записи были включены в отгрузочную документацию, должны сообщить об этом во время заказа; команда контроля качества в любом случае отправляет их вместе с партией.
Почему запись об инструментах важна для повторных заказов
Повторяемость радиуса начинается перед первым сварным швом в производственном цикле. Формующие инструменты устанавливаются на заданный радиус, проверяются по графику технического обслуживания и проверяются с помощью датчиков в начале, середине и конце пробега, поэтому сместившийся инструмент попадает в ту же смену, в которой производились детали. Именно эта процедура делает повторный заказ надежным: вторая партия изготавливается на инструментах, проверенных на первой, а показания датчиков обеих партий сохраняются в их записях для сравнения.
Записи о повторных заказах
Покупатели, которые снова заказывают тот же радиус, могут запросить сравнение записей в рамках проверки качества. В двух пакетных файлах одновременно отображаются показания материала, сварных швов, толщины и покрытия, что является практическим контрольным журналом для собственного клиента дистрибьютора. Он также рано улавливает отклонения: если показания манометров второй партии постоянно находятся на одном конце допуска, проверка инструмента происходит до того, как детали доберутся до места, а не после жалобы на пригодность.
Отдельные строки и что они защищают
Углеродистая сталь и нержавеющая сталь обрабатываются на отдельных линиях в HULK Metal, и причина скорее металлургическая, чем организационная. Частицы стали, перенесенные из углеродистой линии на изделие из нержавеющей стали, либо загрязняют сварочную ванну, либо затравливают поверхностную ржавчину, которая появляется спустя долгое время после поставки, когда запись о партии уже принята. Разделение линий защищает материал покупателя нержавеющей стали так же, как входная проверка защищает пригодность: незаметно, на производстве, до того, как дефект достигнет объекта.
Почему чеки важны для покупателя
Входная проверка защищает посадку муфты, промежуточная проверка защищает повторяемость радиуса при большом заказе, а проверка покрытия защищает срок службы угла в окружающей среде. Вместе они превращают «сделано по чертежу» в документированную претензию, которую дистрибьютор может передать без повторного тестирования каждой фитинга.
Заказ изгиба на 90 градусов: чертежи, образцы и протоколы партии
Порядок сгиба считается завершенным, если на чертеже указаны ширина лотка, сетка, проволока, направление, радиус, отделка и документация, поскольку каждое значение изменяет физическую деталь.
Горизонтальные изгибы в семействе лотков невелики, но они упорядочены по маршруту, а изолированное цитирование детали замедляет порядок. Команда инженеров HULK Metal подтверждает одни и те же основные детали при каждом запросе на изгиб: ссылку на прямой лоток с шириной и сеткой, диапазон диаметров проволоки, направление поворота в плане, требуемый внутренний радиус, отделку и окружающую среду, а также количество с необходимой документацией. Нестандартные радиусы и длины опор изготавливаются по чертежам, поэтому запрос никогда не будет напрасным.
Пять деталей соответствуют производственным решениям.
- Ширина лотка и сетка задают ширину формируемой развертки и зон сцепки.
- Диапазон диаметра проволоки определяет сетку, используемую в фитинге и зажиме муфты.
- Направление в плане подтверждает, в какую сторону поворачивает выходной участок от входного.
- Внутренний радиус задает инструмент и площадь угла на макете.
- Отделка и окружающая среда определяют покрытие и марку материала.
Запрос, охватывающий все пять, можно цитировать без ответного сообщения. Тот, который останавливается на «изгибе 90 градусов», всегда требует второго раунда, потому что само по себе название не сообщает фабрике ширину лотка, радиус или поворот угла влево или вправо на чертеже.
Порядок выборки и утверждения
Подтверждение рисунка
Инжиниринг возвращает профиль изгиба с шириной, радиусом и длиной участков, отмеченными для утверждения.
Образец или опытная деталь
Для новых вариантов радиуса образец сверяется с чертежом и, где это возможно, предлагается до прямой секции лотка.
Записи о производстве и контроле качества
Партия производится по утвержденному чертежу, и все поступающие результаты, результаты сварки, размеров и покрытия сохраняются в ее учетной записи.
Упаковка и выпуск
Фитинги группируются по заказу, проверяются по упаковочному листу и выпускаются с согласованной документацией.
Сроки выполнения заказа, минимальный объем заказа и стоимость образцов зависят от варианта и партии покрытия, поэтому они подтверждаются в ценовом предложении, а не указываются здесь как фиксированные числа. Сам процесс надежен: чертежи подтверждаются перед производством, каждая партия имеет записи контроля качества, а обязательства послепродажного обслуживания включают возврат, пополнение и обмен в случае подтвержденных проблем с качеством, а техническая поддержка продолжается после поставки.
Заказ короткой версии
Ширина и сетка лотка, диаметр проволоки, направление в плане, внутренний радиус, отделка, количество и документация. Присылайте с макетом и порядок сгибов подтверждается за один прием; оставьте их, и запросу потребуется второй проход, прежде чем его можно будет цитировать.
Что движет цитатой
Цена на фасонную сетку соответствует прогнозируемым исходным данным, даже несмотря на то, что точные цифры подтверждаются в котировках, а не публикуются. Марка материала и покрытие доминируют: нержавеющая сталь и HDG стоят дороже, чем EG при той же геометрии, а логика партии покрытия означает, что изгиб, заказанный с лотком, обычно стоит меньше за штуку, чем тот же изгиб, заказанный отдельно.
Количество распределяет инструменты и настройки, а пользовательский радиус добавляет чертеж и, возможно, шаг инструмента формовки. Время выполнения следует той же кривой: радиус, уже находящийся в библиотеке инструментов, перемещается быстрее, чем первоначальное пользовательское значение.
Документация для экспортных покупателей
Экспортные покупатели должны добавить к оформлению заказа три элемента документации: стиль упаковки для рынка назначения, маркировку, позволяющую идентифицировать фитинги на месте, не открывая каждую коробку, и формат записи контроля качества, если отдел качества проекта ожидает конкретную компоновку. Ни один из трех не меняет сам изгиб, но все три влияют на то, будет ли подача закрываться чисто. HULK Metal подтверждает упаковку и маркировку при заказе, а обязательства послепродажного обслуживания включают возврат, пополнение и обмен в случае подтвержденных проблем с качеством после доставки.
Заказ отводов с выводом лотка
Самый эффективный способ заказа большой сетки — это снимать изгибы одновременно с прямыми секциями, соединителями и опорами. Компоновочный чертеж уже содержит отметки всех 90 градусов, поэтому подсчет углов — это упражнение по рисованию, а не складское задание, а заказ всего маршрута вместе позволяет одной партии покрытия, одному файлу контроля качества и одному плану перевозки покрыть детали, которые будут установлены рядом. В повторяющихся проектах повторно используется один и тот же взлет, что обеспечивает единообразие радиуса, отделки и документации от одного здания к другому.
Выводы для крупных покупателей
Сохраните один утвержденный чертеж на каждый вариант радиуса, закажите изгиб вместе с партией лотка, чтобы завершить обработку и совместить записи контроля качества, и запросите документацию по партии во время заказа. Повторите углы, затем повторно используйте сохраненный чертеж и ту же структуру файла покрытия и контроля качества.
Ошибки на полях и вопросы покупателей по углам 90 градусов
Большинство проблем с изгибом на 90 градусов возникают из-за пяти недоразумений, и приведенные ниже вопросы отвечают на те вопросы, которые покупатели задают чаще всего.
Ошибка первая: заказ угла без радиуса
Угол показывает, насколько далеко поворачивается лоток; радиус говорит о том, выдержат ли кабели его. Всегда уточняйте внутренний радиус при заказе, соответствующий самому жесткому тросу на трассе и зазору в углу.
Ошибка вторая: путать горизонтальный изгиб со стояком
Горизонтальный изгиб поворачивает в плане на одном уровне; стояк меняет высоту. Принудительное включение неправильной части в макет приводит к перекручиванию лотка и напряжению соединений, поэтому проверьте на виде чертежа, происходит ли изменение влево-вправо или вверх-вниз.
На сайте появляются еще три ошибки. Если оставить угол без поддержки, соединения муфты окажутся в середине пролета, где они сгибаются под нагрузкой; перевязка кабелей, плотно прилегающая к внешнему изгибу, стирает оболочку в углах; а смешивание партий отделки между изгибом и прямым лотком приводит к видимым различиям в тонах и двум проявлениям коррозии на одном маршруте. Каждый из них можно предотвратить при заказе или во время установки, поэтому на этой странице повторяются одни и те же три требования: поддержать переходы, согласовать радиус с кабелем и закрыть изгиб лотком.
Вопросы покупателя
Могут ли два изгиба на 45 градусов заменить один изгиб на 90 градусов?
Два горизонтальных поворота на 45 градусов могут повернуть маршрут на 90 градусов, если для трассы требуется промежуточный прямой участок или когда радиус необходимо пройти двумя более плавными шагами. Если поворот представляет собой один чистый поворот, один поворот на 90 градусов требует меньше места и меньше стыков; подтвердите подход к компоновке у инженеров при составлении чертежа.
Нужен ли изгиб такой же отделки, как и лоток?
Он должен быть выбран из той же логики среды и в идеале покрыт одной и той же партией. Смешение оцинкованного поддона с отводом без покрытия во влажном помещении создает проблемы с уходом за углом, а смешивание партий отделки создает видимую разницу в тонах. Заказ изгиба вместе с лотком устраняет оба риска.
Сколько муфт нужно на один изгиб?
Горизонтальный изгиб на 90 градусов соединяет участок на двух концах, поэтому обычно требуется два положения муфты: одно на входном отрезке и одно на выходном отрезке. Подтвержденное количество муфт соответствует практике прямого сечения и чертежу; HULK Metal подтверждает совместное соглашение при размещении заказа.
Какой радиус указать?
Начните с минимального радиуса изгиба самого жесткого кабеля на маршруте, затем проверьте зазор, доступный в углу. Больший радиус обходится дешевле и защищает больше типов кабелей; Компактный радиус допустим только в том случае, если это разрешено техническими данными кабеля. Подтвердите значение на чертеже, а не оставляйте его на складе фитинга.
Можно ли использовать изгиб на 90 градусов на уровне пола?
Да. Та же геометрия плана работает над головой, на уровне стен, на верхах шкафов и на уровне пола; поддерживающее оборудование меняется в зависимости от монтажного положения. Напольные стойки или настенные кронштейны удерживают ножки возле переходов точно так же, как вешалки над головой, а изгиб остается в одной горизонтальной плоскости.
Что произойдет, если угловой зазор изменится после заказа?
Свяжитесь с отделом продаж перед выпуском материала. Радиус, выбранный для одного зазора, не может быть изменен после оснастки без доработки, а изменение его до выпуска материала является обычным обновлением спецификации чертежа. Если условия на месте изменятся, измерьте квадрант еще раз.
Больше ошибок в полевых отчетах
В отчетах об обслуживании появляются еще две ошибки в углах сетки. Первый — это срезание угла на месте, чтобы получить зазор в несколько миллиметров, при этом удаляется та самая боковая проволока, содержащая кабели, на внешнем изгибе, и фитинг превращается в деталь, вырезанную на месте, без какой-либо заводской гарантии.
Второй вариант — проталкивание тросов через изгиб за один проход без провисания, в результате чего внутренний радиус остается натянутым, а внешние тросы растягиваются по краю. И того и другого можно избежать, следуя одной и той же дисциплине: спланируйте зазор перед установкой и обработайте угол с достаточным провисом для подметания.
Проверки хранения и доставки
Ошибки хранения также всплывают позже. Изгибы, расположенные снаружи или друг напротив друга, имеют повреждение покрытия в точках контакта, а вмятина на внутреннем радиусе обнаруживается только тогда, когда фитинг не прилегает заподлицо с прямым лотком. Проверка радиуса, отделки и шага сетки при доставке, прежде чем детали разойдутся по площадке, превращает вопрос об ответственности поставщика в простую претензию с записью партии.
Следует ли хранить отводы в помещении перед установкой?
Да, то же правило применимо и к прямому лотку. На деталях с покрытием, хранящихся во влажном помещении, перед установкой в точках контакта образуется белая ржавчина. Держите изгибы над землей, складывайте так, чтобы радиусы не терлись, и размещайте их в помещении, где позволяет график.
Можем ли мы получить образцы более чем с одной отделкой?
Образцы вариантов отделки следуют той же логике обработки партии покрытия, что и производство, поэтому сначала подтвердите целевую отделку и протестируйте этот вариант. Сравнение EG и HDG на одном небольшом фитинге возможно по цене; время выполнения образца зависит от графика нанесения покрытия.
Полевые вопросы в одну строку
Закажите угол плюс радиус, прочитайте чертеж, чтобы отличить углы плана от подступенков, поддержите обе опоры возле переходов и закройте изгиб лотком. Ответы на приведенные выше вопросы следуют одному и тому же правилу: сверить с чертежом, данными кабеля и окружающей средой.
Контроль качества: что мы тестируем перед отправкой горизонтального изгиба
Контроль качества горизонтального изгиба в HULK Metal соответствует трехэтапной процедуре, принятой в семействе лотков: проверка сырья перед производством, текущие проверки во время сварки и формовки, а также проверка готовой детали перед упаковкой. Проверка не зависит от производства, и каждый результат заносится в протокол партии, чтобы покупатели могли запросить документацию при любой поставке. Семь проверок ниже описывают, что измеряется и почему это важно для фасонной сетки.
Осмотр сырья
Перед выпуском входящая проволока проверяется на соответствие спецификации материала, включая проверку диаметра проволоки примерно плюс-минус 0,05 мм. Сертификаты и идентификационные данные рулонов записываются, что позволяет отследить исходный материал партии.
Производственный контроль
Во время производства сварные швы отбираются с помощью испытаний на растяжение, а сформированные профили проверяются с помощью датчиков годности и негодности в начале, середине и конце прохода. Углеродистая и нержавеющая сталь работают на отдельных линиях, поэтому сварочные ванны не загрязняются.
Проверка размеров
Ширина изгиба, длина опоры, внутренний радиус и зоны соединения измеряются по утвержденному чертежу. Формованные элементы соответствуют допускам семейства лотков, а детали, вырезанные лазером, выдерживают примерно плюс-минус 0,2 мм.
Нагрузочное тестирование
Поведение нагрузки семейства сетчатых лотков проверяется с использованием метода DIN EN IEC 61537 для диаграмм нагрузки по каталогу, а изгиб проверяется в собранном положении с лотком, к которому он присоединяется. Оборудование для испытаний на растяжение и разрушение в центре контроля качества обеспечивает регулярные проверки.
Осмотр поверхности
Толщину покрытия измеряют на каждой партии с помощью датчиков покрытия, а после обработки проверяют адгезию. Камеры солевого тумана и тестеры на удар проверяют коррозионные и ударные характеристики там, где этого требуют спецификации отделки.
Осмотр готовой продукции
Перед выпуском готовые изгибы проверяются на целостность сварных швов, однородность радиуса, наличие повреждений покрытия и выравнивание сетки. Направление и геометрия конца подтверждаются заказом, поэтому изгиб сопрягается с прямым лотком, для которого он был нарисован.
Осмотр упаковки
Фитинги группируются по заказу, защищены от повреждений при транспортировке и проверены по количеству и маркировке по упаковочному листу. Пакетный файл передается вместе с отгрузочными документами, поэтому доставку можно отследить после того, как она покинет наш завод.


 Floor Stands That Carry 50 mm Wire Mesh Cable Tray