

Сварка листового металла — важный производственный процесс при обработке металлов. Он прочно соединяет металлические детали вместе путем нагрева или давления.
HULK Metal имеет богатый опыт в сфере услуг по изготовлению листового металла
Полное понимание процесса сварки листового металла
-
Главная>
-
Блог>
-
Технология>
Comprehensive Understanding of Sheet Metal Welding
30
2024.09
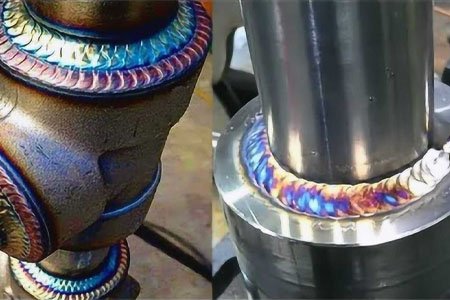 Сварка листового металла — важный производственный процесс при обработке металлов. Он прочно соединяет металлические детали вместе путем нагрева или давления. Сварка широко используется во многих областях, таких как обработка листового металла, машиностроение и строительство. Это незаменимая технология в обрабатывающей промышленности.
Таблица классификации сварки:
Тип сварки | Электрическая энергия | Химическая энергия | Механическая энергия | Энергия света |
Сварка плавлением | Электродуговая сварка Электронно-лучевая сварка | Газовая сварка | Лазерная сварка | |
Сварка давлением | Контактная сварка: Точечная контактная сварка Выступающая сварка Сварка соединений Стыковая контактная сварка Оплавляющая сварка | Сварка взрывом | Обжим при нормальной температуре Обжим трением Сварка трением с перемешиванием Ультразвуковая опрессовка Диффузионная сварка | |
Паяная сварка | Сварка индукционным нагревом (мягкая пайка) | Пайка газовой горелкой (пламенная пайка) | Пайка лучевой пайкой Лазерная пайка |
Преимущества и недостатки сварки:
Преимущества:
Высокопрочное соединение: Прочность соединения, образующегося после сварки, может быть близка или равна прочности самого исходного материала.
Хорошее уплотнение: Подходит для изготовления изделий, требующих высокой воздухонепроницаемости и непроницаемости для жидкостей, таких как контейнеры, трубы и т. д.
Высокая гибкость: Подходит для заготовок из различных материалов и сложной формы.
Высокая степень автоматизации: Современная технология сварки автоматизирована, что повышает эффективность производства.
Недостатки:
Высокое энергопотребление: Процесс сварки обычно требует большого количества тепла или электричества.
Термическая деформация и напряжение: В процессе нагрева и охлаждения сварные детали склонны к деформации и остаточным напряжениям, что влияет на точность размеров.
Сложная операция: Некоторые сварочные процессы требуют профессиональных навыков и оборудования.
Качество сварного шва гарантировать непросто: Дефекты сварки, такие как трещины и поры, могут снизить прочность сварки.
Применение сварки:
Сварка листового металла широко используется в автомобильной, аэрокосмической, судостроительной, строительных конструкциях, металлических контейнерах, электротехнических корпусах и других областях. Сварку можно найти практически во всех отраслях, где требуется соединение металлических деталей.
Вид сварки по степени автоматизации:
В зависимости от уровня автоматизации оборудования в процессе сварки сварку можно разделить на ручную, полуавтоматическую и полностью автоматизированную сварку.
Ручная сварка:
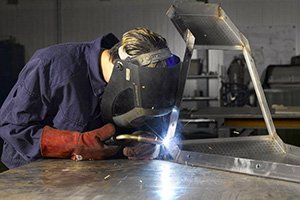
Ручная сварка выполняется оператором, непосредственно управляющим сварочным оборудованием, которое отличается высокой гибкостью и подходит для мелкосерийных и разнообразных сварочных операций. Однако технические требования к операторам высоки, а интенсивность работы высока.
Полуавтоматическая сварка:
Полуавтоматическая сварка выполняется под определенным программным контролем, и сварочное оборудование может достигать частичной автоматизации, например, автоматическая подача проволоки в аппаратах для дуговой сварки, но все равно требует ручной помощи. Этот метод учитывает как автоматизацию, так и гибкость ручного управления.
Полностью автоматизированная сварка:
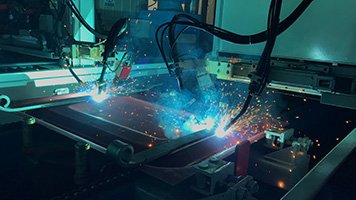
Полностью автоматизированная сварка полностью управляется сварочными роботами или автоматизированным оборудованием без ручного вмешательства. Его преимуществами являются высокая точность, высокая эффективность, стабильное качество и пригодность для крупномасштабных производственных операций.
Вид сварки по методу плавления сварочных материалов и деталей:
По способу нагрева и плавления материалов во время сварки сварку можно разделить на сварку плавлением, сварку давлением и пайку.
Сварка плавлением:
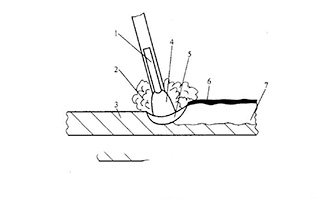
Сварка плавлением заключается в расплавлении сварного соединения при нагревании, его затвердевании во время охлаждения с образованием соединения, при этом не требуется никакого внешнего давления.
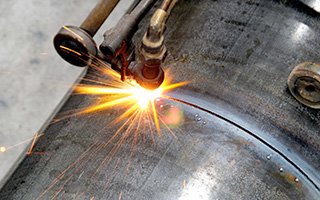
Газовая сварка (пламенная сварка)
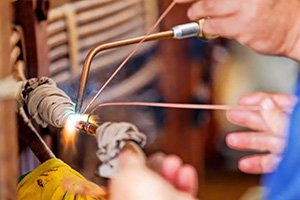
Кислородно-топливная сварка (OFW) — это процесс, который генерирует высокотемпературное пламя путем сжигания кислорода и горючих газов (таких как ацетилен, водород, пропан и т. д.) и нагревает металл до расплавленного состояния перед сваркой. Газовая сварка — это очень гибкий метод сварки с простым оборудованием. Он широко используется в области обработки металлов, особенно для сварки тонких пластин и небольших заготовок.
Основное оборудование для газовой сварки включает сварочные горелки, газовые баллоны, клапаны регулирования давления, шланги и сварочные материалы. В процессе сварки температура и свойства пламени контролируются путем регулирования соотношения кислорода и топливного газа в соответствии с потребностями сварки различных металлов.
Распространенные типы пламени при газовой сварке:
Науглероживающее пламя (недостаток кислорода): используется для сварки низкоуглеродистой стали, меди и сплавов.
Нейтральное пламя (правильное соотношение кислорода и газа): подходит для большинства металлов, таких как алюминий, медь, низкоуглеродистая сталь и т. д.
Окислительное пламя (слишком много кислорода): используется для сварки латуни и бронзы.
Преимущества и недостатки:
Преимущества:
Простое оборудование и низкая стоимость: Газосварочное оборудование имеет простую конструкцию, легко переносится и подходит для использования на открытом воздухе и в условиях отсутствия электропитания.
Гибкая работа: Благодаря гибкому процессу газовой сварки удобно сваривать и ремонтировать сложные детали конструкций.
Применимо к множеству материалов: Газовая сварка подходит для сварки различных металлических материалов, особенно цветных металлов, таких как медь и алюминий.
Простой контроль пламени: Регулируя соотношение кислорода и газа, можно регулировать характеристики пламени в соответствии с требованиями сварки различных материалов.
Может использоваться для резки, нагрева и пайки: Помимо сварки, газовой сваркой можно также выполнять резку и термообработку металла. Это многофункциональный метод обработки.
Недостатки:
Медленная скорость сварки: По сравнению с другими сварочными процессами, такими как дуговая сварка, газовая сварка имеет более низкую скорость сварки и более низкую эффективность производства.
Влияет на окружающую среду: На процесс газовой сварки легко влияют внешние факторы окружающей среды, такие как ветер и влажность, которые влияют на качество сварки.
Температура пламени недостаточно высокая: Температура пламени газовой сварки обычно ниже, чем температура пламени дуговой сварки, что ограничивает ее применение для некоторых металлов с высокой температурой плавления.
Большая зона термического воздействия: Из-за широкого распределения температуры пламени легко образовать большую зону термического влияния, что приведет к деформации сварных деталей.
Не подходит для толстых пластин: Газовой сваркой сложно эффективно сваривать более толстые металлические пластины, особенно когда требуется сварка более высокой прочности.
Приложение:
Сварка тонких пластин:
Газовая сварка имеет очевидные преимущества при сварке тонких пластин меньшей толщины и часто используется в таких случаях, как ремонт автомобилей и ремонт металлических изделий. Он может сваривать такие материалы, как нержавеющая сталь, низкоуглеродистая сталь, медь и алюминий, и особенно подходит для обработки труб и мелких деталей.
Сварка цветных металлов:
Газовая сварка обеспечивает лучший эффект при сварке цветных металлов, таких как медь, алюминий и магний. Поскольку температуру пламени можно лучше контролировать путем регулировки, можно эффективно избежать окисления металла и перегрева ванны расплава.
Пайка и пайка:
Газовая сварка широко используется при пайке и пайке, особенно в области труб для кондиционирования воздуха и соединений медных труб. Используя припои с низкой температурой плавления, газовая сварка позволяет добиться соединения разнородных металлов.
Резка и нагрев металла:
Газосварочное оборудование также позволяет осуществлять резку и нагрев металла за счет замены сварочной горелки, которая используется для демонтажа старых металлоконструкций, частичного ремонта металлических форм и других сценариев.
Поле строительства:
Поскольку газосварочное оборудование может работать без источника питания, оно особенно подходит для полевых строительных и ремонтных работ в обесточенных средах, таких как инженерные машины и оборудование, строительство трубопроводов и т. д.
Этапы процесса газовой сварки:
Подготовьте снаряжение: Подсоедините баллоны с кислородом и газом к сварочной горелке, проверьте безопасность соединения и убедитесь, что шланг герметичен.
Регулировка зажигания: Отрегулируйте поток кислорода и газа через сварочную горелку, зажгите пламя и отрегулируйте его до требуемого типа (нейтральное пламя, науглероживающее пламя или окислительное пламя).
Предварительный нагрев сварного изделия: Перед сваркой используйте пламя сварочной горелки для предварительного нагрева свариваемой детали, особенно для толстых листов или материалов с высокой температурой плавления. Предварительный нагрев может уменьшить дефекты сварки.
Начать сварку: Когда свариваемая деталь достигнет подходящей температуры, переместите сварочную горелку для сварки. Соблюдайте необходимое расстояние между сварочной горелкой и заготовкой и регулируйте интенсивность пламени в соответствии с типом и толщиной материала.
Охлаждение и проверка: После сварки сварная деталь медленно охлаждается, чтобы избежать растрескивания или деформации, вызванной слишком быстрым охлаждением. Наконец, качество сварного шва проверяется на отсутствие дефектов.
Дуговая сварка
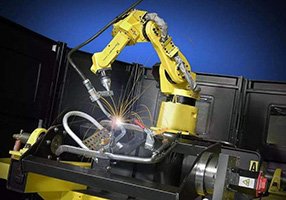
Дуговая сварка — это метод сварки, при котором сварочный материал плавится и соединяются металлы за счет тепла дуги. Дуга — это высокотемпературная дуга, возникающая при прохождении тока через газовую или ионизированную среду, которая нагревает металл до расплавленного состояния с образованием сварного соединения. Дуговая сварка широко используется и подходит для сварки различных металлических материалов и конструкций.
Дуговую сварку можно разделить на ряд конкретных процессов, таких как ручная дуговая сварка (SMAW), дуговая сварка под флюсом (SAW), дуговая сварка в защитном газе (GMAW/MIG, FCAW, TIG) и т. д., в зависимости от типа дуги, используемых сварочных материалов и методов сварки.
Преимущества и недостатки:
Преимущества:
Широкий спектр применения: Дуговая сварка подходит для различных металлических материалов, включая углеродистую сталь, легированную сталь, нержавеющую сталь, алюминий и его сплавы и т. д.
Гибкая работа: Оборудование для дуговой сварки может работать вручную или в полуавтоматическом и полностью автоматическом режиме для удовлетворения различных потребностей в сварке.
Высокая скорость сварки: По сравнению с газовой сваркой, дуговая сварка имеет более высокую скорость сварки и более высокую эффективность производства.
Высокое качество сварки: Дуговые сварные соединения обладают высокой прочностью и особенно подходят для сварки конструкций.
Хорошая экономическая эффективность: Оборудование для дуговой сварки имеет относительно низкую стоимость, меньший расход материала и разумные эксплуатационные расходы.
Недостатки:
Высокие требования к операционной технологии: Ручная дуговая сварка требует от операторов владения передовыми технологиями сварки и опыта для обеспечения качества сварки.
Большая зона термического воздействия: Во время дуговой сварки образуется большая зона термического влияния, что может легко вызвать деформацию свариваемых деталей или концентрацию напряжений.
Определенные требования к среде сварки: Дуговая сварка предъявляет требования к чистоте и вентиляции рабочей среды, особенно при выполнении сварки в защитных газах, которая чувствительна к воздушному потоку среды.
Сварочный дым и световое излучение: Во время дуговой сварки образуется большое количество дыма и ультрафиолетового излучения, что потенциально опасно для здоровья и безопасности операторов.
Виды дуговой сварки:
Ручная дуговая сварка (SMAW)
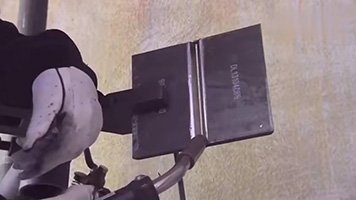
Ручная дуговая сварка (Shielded Metal Arc Welding, SMAW), также известная как дуговая сварка, является одним из наиболее распространенных методов дуговой сварки. Во время сварки дуга, возникающая между электродом и заготовкой, используется для плавления электрода и основного металла. Шлак на поверхности электрода после плавления образует газ, который играет роль в защите расплавленной ванны.
Преимущества и недостатки:
Преимущества:
Простое оборудование и низкая стоимость.
Сварку можно выполнять на открытом воздухе и в полевых условиях, что обеспечивает высокую адаптируемость.
Подходит для различных положений сварки, таких как вертикальная сварка, горизонтальная сварка и т. д.
Недостатки:
Скорость сварки низкая, а эффективность производства низкая.
Требования к технологии работ высокие, требуются квалифицированные сварщики.
Очистка шлака затруднительна.
Приложение:
Ручная дуговая сварка широко применяется в стальных конструкциях, трубопроводах, на судах и в других областях, особенно для мелких и ремонтных сварочных работ.
Дуговая сварка под флюсом (SAW)
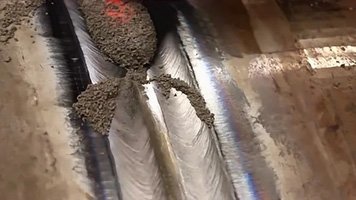
Дуговая сварка под флюсом (SAW) — это метод автоматической сварки. Во время сварки дуга горит под слоем флюса, а сварочная проволока плавится и заливается в сварной шов за счет автоматической подачи проволоки. Слой флюса обеспечивает защиту, благодаря чему в процессе сварки не возникает открытой дуги.
Преимущества и недостатки:
Преимущества:
Высокая эффективность сварки, подходит для крупномасштабного производства.
Качество сварки стабильное, а прочность сварного шва высокая.
Нет сварочного дыма и сильного светового излучения, рабочая среда хорошая.
Недостатки:
Применимо только для горизонтальной сварки, с большими ограничениями.
Оборудование сложное, а стоимость высокая.
Приложение:
Дуговая сварка под флюсом в основном используется для сварки крупных деталей, таких как котлы, сосуды под давлением, судостроение и трубопроводы.
Дуговая сварка в среде защитного газа (GMAW/MIG, FCAW)
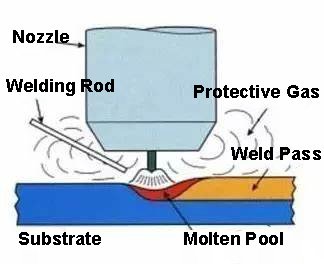
Дуговая сварка в защитном газе (GMAW), также известная как сварка MIG (сварка металлов в инертном газе), представляет собой процесс сварки, в котором в качестве защитной среды используется газ (например, аргон, диоксид углерода и т. д.). Во время сварки сварочная проволока непрерывно подается в ванну расплава через устройство автоматической подачи проволоки, а дуга горит в среде защитного газа для защиты ванны расплава от воздействия кислорода и азота воздуха.
FCAW (дуговая сварка порошковой проволокой) — это процесс, аналогичный MIG, с той разницей, что сварочная проволока содержит флюсовую сердцевину и не требует внешней газовой защиты.
Преимущества и недостатки:
Преимущества:
Быстрая скорость сварки и высокая эффективность.
Качество сварки стабильное, глубина проплавления большая.
Подходит для различных материалов и положений сварки.
Недостатки:
Он чувствителен к ветру и потоку воздуха, поэтому его необходимо эксплуатировать в помещении или в среде с защитой воздушного потока.
Стоимость оборудования относительно высока.
Приложение:
Он широко используется в автомобильной, аэрокосмической, машиностроительной и других областях и подходит для сварки тонких, средних и толстых листов.
Сварка TIG
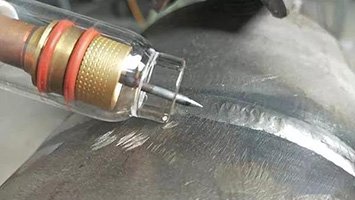
Сварка TIG (TIG) — это высококачественный процесс дуговой сварки, при котором дуга генерируется неплавящимся вольфрамовым электродом и используются инертные газы, такие как аргон, для защиты ванны расплава и дуги от загрязнения воздуха.
Преимущества и недостатки:
Преимущества:
Высокое качество сварки, красивые сварные швы, подходят для сварки тонких листов.
Без брызг, шлака и чистый процесс сварки.
Подходит для различных материалов, включая цветные металлы и устойчивые к коррозии материалы.
Недостатки:
Низкая скорость сварки и низкая эффективность.
Высокие технические требования к операторам.
Стоимость оборудования относительно высока.
Приложение:
Аргонодуговая сварка широко используется для сварки нержавеющей стали, алюминия, магния и других цветных металлов, а также часто используется в аэрокосмической отрасли, производстве точного оборудования и других отраслях.
Плазменно-дуговая сварка (PAW)
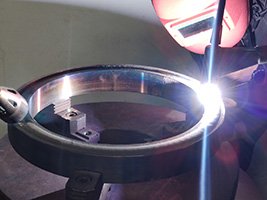
Плазменно-дуговая сварка (PAW) — это метод сварки, в котором используется технология сжатой дуги. Плазменная дуга имеет высокую температуру и концентрированную энергию. Поток плазменного газа стабилизирует дугу и сваривает.
Преимущества и недостатки:
Преимущества:
Концентрация энергии, небольшая зона термического влияния, подходит для прецизионной сварки.
Скорость сварки высокая, качество сварки высокое.
Сварочный процесс стабилен и управляем.
Недостатки:
Оборудование сложное, а стоимость высокая.
Операция сложная, технические требования высокие.
Приложение:
Он в основном используется в областях сварки с высоким спросом, таких как аэрокосмическая промышленность, медицинское оборудование и производство точных приборов.
Процесс дуговой сварки:
Подготовка: Проверьте, находятся ли в нормальном состоянии оборудование для дуговой сварки, сварочные материалы (сварочная проволока, сварочный стержень), сварочный ток, защитный газ и т. д.
Настройка параметров сварки: Настройте соответствующий сварочный ток, напряжение, скорость сварки и другие параметры в соответствии с материалом, толщиной и технологическими требованиями свариваемых деталей.
Зажигание дуги: Запустите дугу и начните сварку с помощью ручного или автоматического зажигания. Соблюдайте необходимое расстояние между электродом или сварочной проволокой и заготовкой.
Управляйте расплавленной лужей: В процессе сварки оператору необходимо контролировать положение дуги и скорость движения сварочной горелки, чтобы поддерживать однородность ванны расплава.
Формирование сварного шва: После завершения сварки проверьте внешний вид сварного шва и при необходимости очистите его (например, удалив шлак и сварочные наросты).
Контроль сварных швов: Выполните неразрушающий контроль сварного шва, чтобы убедиться в отсутствии дефектов внутри сварного шва и соответствии прочности сварного шва требованиям.
Лазерная сварка
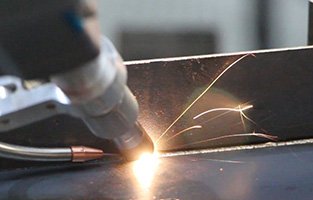
Лазерная сварка (LW) — это процесс сварки, в котором в качестве источника тепла используется сфокусированный лазерный луч высокой энергии. Лазерная сварка использует высокую плотность энергии лазера для плавления металла и формирования сварных соединений. Он имеет высокую скорость сварки и высокую точность. Он подходит для тонких листов, высокоточной сварки и автоматизированных сварочных производственных линий. Лазерная сварка часто используется там, где толщина материала мала или когда традиционные методы сварки трудно использовать.
Основным оборудованием лазерной сварки является лазерный генератор, который генерирует и фокусирует лазерный луч, образуя высокоинтенсивный источник тепла для плавления сварочного материала. Обычно используемые лазеры включают CO₂-лазеры, волоконные лазеры и твердотельные лазеры.
Преимущества и недостатки:
Преимущество:
Высокая точность: Лазерная сварка имеет чрезвычайно высокую плотность энергии и позволяет точно обрабатывать очень небольшие участки сварки. Сварные швы маленькие и красивые на вид.
Высокая скорость сварки: Лазерная сварка чрезвычайно быстра и имеет высокую производственную эффективность. Он особенно подходит для автоматизированных сборочных линий и значительно повышает эффективность производства.
Маленькая зона термического воздействия: Благодаря концентрированной энергии лазерной сварки зона термического влияния заготовки очень мала, а деформация в процессе сварки невелика, что подходит для задач высокоточной сварки.
Применимо к различным материалам: Лазерная сварка подходит для различных металлических материалов, включая нержавеющую сталь, углеродистую сталь, алюминий, титан и их сплавы, и может даже сваривать разнородные материалы.
Бесконтактная сварка: Лазерная сварка — это бесконтактный метод сварки. Процесс сварки не ограничен расходом электрода и подходит для сложных форм и мелких деталей, к которым трудно получить доступ.
Легко автоматизировать: Процесс лазерной сварки легко объединить с роботами для достижения полностью автоматизированного производства, что особенно подходит для серийного производства.
Недостаток:
Высокая стоимость оборудования: Лазерное сварочное оборудование относительно дорогое, требует от компании высоких первоначальных инвестиций, а затраты на техническое обслуживание также относительно высоки.
Высокие требования к точности сборки детали: Лазерная сварка требует высокой точности сборки свариваемых деталей, а сварочный зазор должен строго контролироваться, иначе это легко повлияет на качество сварки.
Толщина материала ограничена: Лазерная сварка в основном используется для сварки тонких пластин. При сварке более толстых материалов лазерная сварка склонна к недостаточному провару.
Требуются защитные меры: Высокая энергия и сильное световое излучение при лазерной сварке представляют определенную потенциальную опасность для операторов, поэтому необходимо принять соответствующие меры защиты.
Приложение:
Автомобильное производство
Лазерная сварка широко используется в автомобилестроении, например, при индивидуальной сварке листов кузова и сварке деталей. Его эффективные и высококачественные сварочные возможности значительно повышают эффективность производства и снижают вес кузова автомобиля.
Аэрокосмическая промышленность
Лазерная сварка используется при производстве деталей самолетов и космических аппаратов, особенно в ситуациях, когда требуется высокая точность сварки и специальные материалы (такие как титановые и алюминиевые сплавы). Лазерная сварка стала лучшим выбором благодаря своим уникальным преимуществам.
Электронное и электрическое оборудование
В электронной промышленности лазерная сварка часто используется для сварки микрокомпонентов и электрических компонентов, таких как корпуса мобильных телефонов, аккумуляторные батареи, микродатчики и т. д. Благодаря тонким сварным швам и небольшому термическому воздействию она особенно подходит для точной обработки небольших электронных компонентов.
Медицинское устройство
Лазерная сварка также широко используется в производстве медицинского оборудования, особенно оборудования, требующего высокой точности, такого как кардиостимуляторы, хирургические инструменты, фитинги из нержавеющей стали и т. д. Лазерная сварка чистая и точная, что помогает удовлетворить требования медицинской промышленности к стерильности и точности.
Производство фотоэлектрических и аккумуляторных батарей
Лазерная сварка широко используется при производстве фотоэлектрических модулей, аккумуляторов и энергетического оборудования, особенно при упаковке и соединении литиевых батарей. Технология лазерной сварки может обеспечить стабильность продукта и стабильность сварки.
Ювелирные изделия и обработка ювелирных изделий
Технология лазерной сварки позволяет сваривать тонкие металлические конструкции, поэтому ее также используют в ювелирной обработке и производстве часов. Лазерная сварка гарантирует, что точки сварки ювелирных изделий будут красивыми и не будут иметь явных сварных швов.
Техническая схема лазерной сварки:
Подготовка материала: Очистите сварочные материалы, чтобы на сварочной поверхности не было масла, окалины и загрязнений. Сборка материалов должна быть точной, чтобы избежать больших зазоров при сварке.
Настройки лазера: В зависимости от типа, толщины и технологических требований к материалу установите соответствующую мощность лазера, частоту импульсов, размер пятна, скорость сварки и другие параметры, чтобы обеспечить стабильность сварки.
Позиционирование и зажим: Используйте зажимы для фиксации заготовки и используйте автоматизированные системы (например, промышленные роботы или оборудование с ЧПУ) для точного позиционирования положения сварки и обеспечения однородности сварного шва.
Лазерная сварка: Лазерный луч фокусируется на точке сварки, плавя металл и образуя сварной шов с помощью лазера с высокой плотностью энергии. Во время этого процесса лазер не контактирует с заготовкой, а материал вокруг сварного шва меньше подвергается воздействию тепла.
Проверка качества: После завершения сварки проведите проверку качества сварного шва, включая внешний вид сварного шва, глубину проплавления и внутреннюю структуру. Обычно используемые методы обнаружения включают рентгеновское обнаружение, ультразвуковое обнаружение и микроструктурный анализ.
Постобработка: При необходимости сварной шов можно подвергнуть последующей обработке, такой как полировка, обрезка или покрытие, чтобы поверхность сварного шва была красивой и гладкой.
Виды лазерной сварки:
Теплопроводная сварка
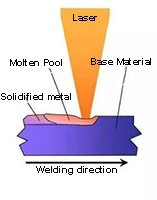
Теплопроводная сварка является наиболее распространенным методом лазерной сварки. Энергия лазера передается материалу посредством теплопроводности, а поверхность материала нагревается и плавится, образуя сварной шов. Глубина провара при этом методе сварки небольшая, подходит для сварки тонких материалов, сварной шов красивый, после сварки полировка не требуется.
Сварка с глубоким проникновением
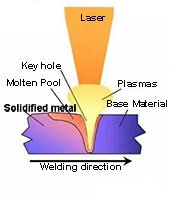
Сварка с глубоким проникновением представляет собой высокоэнергетический лазерный луч, который непосредственно испаряет материалы, создавая явление, называемое «эффектом точечного отверстия». Отверстия движутся вместе с лазерным лучом и непрерывно заполняются расплавленным металлом, образуя глубокий и узкий сварной шов. Сварка с глубоким проплавлением подходит для сварки толстых листов. Прочность сварки выше, но при более глубоком проваре внешний вид сварного шва может быть плохим.
Гибридная сварка
Гибридная сварка — это сложный процесс, сочетающий лазерную сварку с другими процессами сварки, такими как дуговая сварка. Гибридная сварка обладает преимуществами высокой скорости лазерной сварки и высокого проплавления дуговой сварки и часто используется для сварки деталей конструкций, требующих глубокого проплавления и высокой прочности сварки.
Сварка давлением:
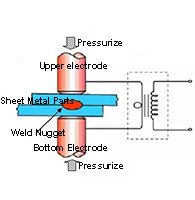
Сварка давлением — это метод сварки, при котором внешнее давление вызывает пластическую деформацию или частичное плавление свариваемых деталей для образования прочного соединения. В процессе сварки давлением контактная поверхность свариваемых деталей деформируется или плавится и объединяется под давлением, и обычно не требуется присадочный материал или источник тепла.
Процессы сварки давлением в основном делятся на две категории: сварка холодным давлением и сварка горячим давлением, которые подходят для различных материалов и технологических требований. Широко используется в электротехнике, электронике, аэрокосмической, автомобильной промышленности и других отраслях промышленности.
Преимущества и недостатки
Преимущества
Сварочные материалы не требуются: Большинство процессов сварки давлением не требуют добавления присадочных материалов, что упрощает технологический процесс и снижает затраты.
Небольшой тепловой эффект: Особенно при сварке холодным давлением зона термического воздействия очень мала, что позволяет эффективно избежать изменений свойств материала и возникновения термического напряжения.
Подходит для разных материалов: Сваркой давлением можно легко добиться соединения различных материалов, особенно при сварке разнородных металлов.
Высокая эффективность и защита окружающей среды: Процесс сварки давлением не выделяет загрязняющих веществ, таких как сварочный шлак и дым, и подходит для чистого производства.
Высокое качество сварки: Поскольку зона сварки находится под равномерным давлением, прочность и стабильность сварного соединения высоки.
Недостатки
Высокая стоимость оборудования: Поскольку процесс сварки давлением требует большого давления, инвестиции в оборудование высоки, и оно подходит для массового производства.
Строгие требования к материалам: Сварка давлением предъявляет высокие требования к состоянию поверхности сварочного материала, поэтому для обеспечения хорошего сварочного эффекта требуется очень гладкая и не содержащая оксидов контактная поверхность.
Не подходит для сварки толстых деталей: Сварка давлением обычно подходит для сварки тонких пластин или небольших заготовок и не эффективна для более толстых материалов.
Приложение
Автомобильное производство
Сварка давлением широко используется в автомобильной промышленности для соединения деталей кузова, таких как двери, крыши и днища. Благодаря высокой скорости и высокому качеству он подходит для крупномасштабных линий по производству автомобилей.
Промышленность бытовой техники
В бытовой технике сварка давлением используется для соединения таких компонентов, как электрические корпуса и металлические кронштейны. Сварка давлением позволяет создать прочное соединение, обеспечивающее стабильность и безопасность бытовой техники.
Электронные компоненты
Сварка давлением используется для соединения электронных компонентов, таких как разъемы, переключатели, датчики и т. д. Поскольку процесс сварки давлением мало влияет на тепло, он подходит для использования в термочувствительном электронном оборудовании.
Металлические изделия
При производстве металлических изделий сварка давлением применяется для производства металлической мебели, приборов, инструментов и т.п. Благодаря высокой скорости сварки она пригодна для массового производства.
Железнодорожный транспорт
Применение технологии сварки давлением в сфере железнодорожного транспорта постепенно расширяется. Используется для сварки рельсов и колес для обеспечения устойчивости и безопасности рельсов.
Классификация сварки давлением:
Сварка холодным давлением
Сварка холодным давлением — это метод сварки, при котором контактная поверхность сварного шва пластически деформируется и склеивается в условиях комнатной температуры под действием давления. Обычно используется для сварки мягких металлов, таких как медь и алюминий.
Особенности:
Не требуется ни источника тепла, ни сварочного материала.
Подходит для материалов, чувствительных к температуре.
В основном используется для металлов с хорошей пластичностью, таких как медь и алюминий.
Приложение:
Сварка холодным давлением широко используется для соединений в таких случаях, как соединения кабелей и проводов, особенно в аэрокосмической и микроэлектронной технике.
Сварка горячим давлением
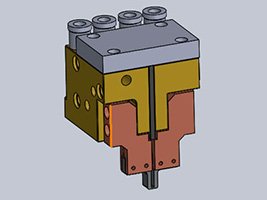
Сварка горячим давлением образует сварное соединение путем приложения давления и источника тепла (например, резистивного нагрева, лазерного нагрева и т. д.) для смягчения или плавления контактной поверхности сварного шва. Сварка горячим давлением подходит для сварки металлов с плохой пластичностью или более толстых материалов.
Особенности:
Сочетает в себе нагрев и создание давления и имеет широкий спектр применения.
Может сваривать высокопрочные материалы и разнородные металлы.
Может использоваться для сварки более толстых материалов.
Приложение:
Сварка горячим давлением применяется в крупномасштабном промышленном производстве, например, при сварке деталей конструкций, стальных труб и изделий из алюминиевых сплавов в автомобильной промышленности.
Ультразвуковая сварка под давлением
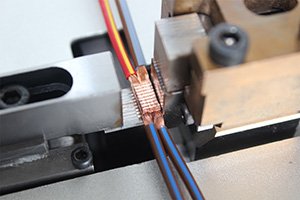
Сварка ультразвуковым давлением — это метод сварки, сочетающий в себе ультразвуковую вибрацию и давление. В процессе сварки ультразвуковая вибрация вызывает выделение и объединение тепла трения на контактной поверхности. Этот процесс особенно подходит для сварки прецизионных металлических деталей и электронных устройств.
Особенности:
Низкая температура сварки, подходит для прецизионных электронных компонентов.
Подходит для сварки разнородных материалов, особенно металла и пластика.
Скорость сварки высокая, а оборудование легко контролируется автоматически.
Приложение:
Ультразвуковая сварка давлением используется для соединения металла и неметалла в микроэлектронной промышленности, солнечных элементах, соединениях литиевых батарей, а также в аэрокосмической промышленности.
Контактная сварка
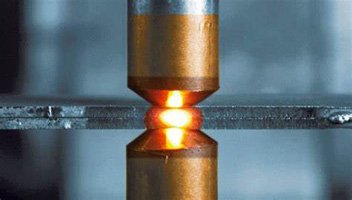
Контактная сварка — это процесс, в котором используется тепло сопротивления, выделяемое при прохождении тока через заготовку, и приложенное давление, чтобы заготовка частично плавилась или пластически деформировалась для достижения сварки. При контактной сварке не требуются присадочные материалы, а для завершения сварки используется тепло сопротивления, выделяемое контактной поверхностью.
Технология контактной сварки широко используется в производстве автомобилей, электронных изделий, металлических изделий и других областях. Благодаря своей высокой эффективности, низкой стоимости и высокой степени автоматизации, она стала распространенной технологией сварки в массовом производстве.
Основной принцип контактной сварки
Принцип контактной сварки основан на резистивном нагреве, вырабатываемом при прохождении тока через контактную поверхность сварного изделия. В процессе сварки через электрод подается давление для фиксации свариваемой детали и создания давления на ее контактную поверхность. Когда ток проходит через контактную поверхность, из-за существования контактного сопротивления генерируется высокая температура, вызывающая локальное плавление или размягчение металла, и сварка завершается под приложенным давлением.
Ключевыми элементами контактной сварки являются сила тока, приложенное давление, время сварки и удельное сопротивление сварочных материалов.
Преимущества и недостатки контактной сварки
Преимущества
Высокая эффективность сварки: контактная сварка имеет очень высокую скорость сварки, обычно сварка занимает от нескольких миллисекунд до нескольких секунд, что подходит для крупномасштабного промышленного производства.
Присадочный материал не требуется: контактная сварка основана на нагреве самой заготовки, и дополнительные сварочные материалы не требуются, что снижает производственные затраты.
Подходит для автоматизированного производства: процесс контактной сварки легко автоматизировать и интегрировать в производственную линию для повышения эффективности производства.
Стабильное качество сварки: контактная сварка точно контролируется и обеспечивает стабильное качество сварки.
Защита окружающей среды: в процессе сварки не образуются вредные вещества, такие как сварочный шлак и дым, что соответствует требованиям защиты окружающей среды.
Недостатки
Высокая стоимость оборудования: оборудование для контактной сварки относительно сложное, требует высоких первоначальных инвестиций и подходит для массового производства.
Ограниченная толщина материала: контактная сварка в основном используется для сварки тонких листов, подходит для материалов толщиной 1–3 мм и имеет ограниченный эффект при сварке более толстых материалов.
Высокие требования к контактной поверхности: Поверхность свариваемых деталей должна быть чистой, без оксидов и примесей, в противном случае это ухудшит качество сварки.
Зона термического влияния: хотя зона термического влияния небольшая, она все же может вызвать определенную тепловую деформацию материала, особенно при сварке прецизионных деталей.
Области применения контактной сварки
Автомобильная промышленность
Контактная сварка широко используется в автомобилестроении для сварки тонколистовых деталей, таких как рамы кузова, двери и крыши. Точечная сварка сопротивлением является основной технологией производства кузовов автомобилей, отличается высоким качеством сварки и может удовлетворить потребности массового производства.
Электронная и электротехническая промышленность
В электронной промышленности контактная сварка часто используется для сварки интегральных схем, разъемов и проводов. В электрооборудовании контактная сварка обычно используется для соединения металлических деталей, таких как медь и алюминий.
Производство бытовой техники
Технология контактной сварки также широко используется при сварке металлических корпусов, кронштейнов и других частей бытовой техники, таких как холодильники, стиральные машины, микроволновые печи и т. д. Контактная сварка позволяет быстро и эффективно соединять различные металлические детали, обеспечивая прочность и стабильность изделия.
Металлургическая промышленность
Контактная сварка также часто используется в процессе производства металлических изделий, таких как металлическая мебель и металлические контейнеры, для обеспечения структурной стабильности и прочности изделий.
Классификация контактной сварки
Точечная сварка
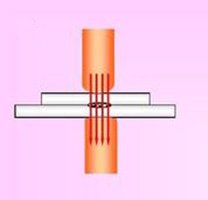
Точечная контактная сварка является наиболее распространенным видом контактной сварки. Он зажимает свариваемые детали двумя электродами и локально применяет давление и ток для расплавления сварных деталей с образованием сварных точек. Точечную сварку обычно применяют для соединения тонких металлических пластин. Он имеет высокую скорость сварки и подходит для массового производства.
Особенности:
Короткое время сварки и высокая эффективность.
Подходит для автоматизированных производственных линий.
Качество сварных точек одинаковое и подходит для сварки тонких листов.
Приложения:
Автомобильные кузова, корпуса бытовой техники, соединения электронных компонентов и т. д.
Шовная сварка
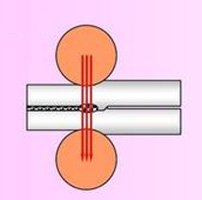
Шовная сварка является продолжением точечной сварки. Давление и ток применяются парой прокатывающих электродов для образования непрерывного шва на свариваемых деталях. Шовная сварка подходит для сварки, требующей герметизации, например сварки металлических банок и контейнеров.
Особенности:
Он может образовывать непрерывный сварной шов и подходит для изделий с высокими требованиями к герметизации.
Скорость сварки высокая и подходит для сварки длинных швов.
Приложения:
Нефтяные резервуары, металлические контейнеры, металлические трубы и т. д.
Стыковая сварка
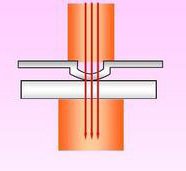
Стыковая контактная сварка осуществляется путем выравнивания торцевых поверхностей двух заготовок, а затем генерации резистивного тепла и соединения контактных поверхностей заготовок под действием тока и давления. Стыковая сварка подходит для металлических материалов большего сечения.
Особенности:
Подходит для стыкового соединения металлических прутков, труб и других деталей.
Качество сварки стабильное, прочность соединения высокая.
Приложение:
Соединение металлических стержней, труб и кабелей.
Выступающая сварка
Выступающая сварка заключается в предварительной установке выпуклых точек на контактной поверхности свариваемых деталей таким образом, чтобы ток концентрировался в этих точках для выработки тепла для завершения сварки. Выступающая сварка в основном используется для сварки деталей с выступающими конструкциями, таких как гайки и болты.
Особенности:
Тепло концентрируется, а скорость сварки высокая.
Применимо к заготовкам с выступающими конструкциями.
Приложение:
Металлические соединения, такие как автомобильные детали, гайки и болты.
Технологическая схема контактной сварки
Подготовка материала: Убедитесь, что поверхность свариваемых деталей чистая и не содержит масла, оксидов и других загрязнений.
Настройки оборудования: Отрегулируйте ток, давление, время сварки и другие параметры аппарата контактной сварки в соответствии с сварочными материалами и требованиями.
Процесс сварки: зажмите свариваемые детали между электродами, приложите давление и включите питание, чтобы контактная поверхность генерировала тепло сопротивления, а сварное соединение образовывалось после достижения температуры плавления.
Давление охлаждения и сброса: после завершения сварки постепенно сбросьте давление, точка сварки охладится и зафиксируется.
Проверка качества: выполните проверку качества сварных деталей, например испытание на растяжение, проверку внешнего вида и т. д., чтобы обеспечить прочность и стабильность сварки.
Сварка трением
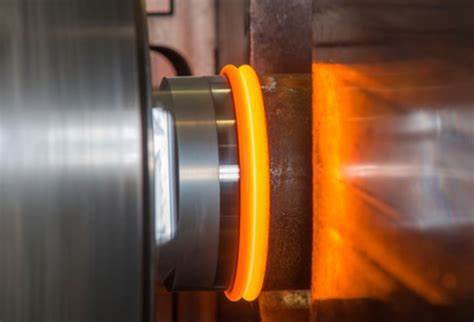
Сварка трением (FW) — это процесс сварки в твердом состоянии. Тепло, выделяемое при трении, нагревает сварочный материал до пластического состояния, а затем две контактные поверхности соединяются вместе под давлением, образуя прочное сварное соединение. Сварка трением использует процесс преобразования механической энергии в тепловую. Материал не плавится во время сварки, поэтому его еще называют процессом «сварка в твердом состоянии». Общие методы сварки трением включают сварку вращательным трением, сварку линейным трением и сварку трением с перемешиванием.
Поскольку при сварке трением не требуется внешний наполнительный материал или защитный газ, качество сварки стабильное, а прочность соединения высокая, что особенно подходит для сварки различных материалов.
Преимущества и недостатки:
Преимущества:
Нет процесса плавления: Сварка трением — это процесс сварки, выполняемый в твердом состоянии. Материал не плавится в процессе сварки, что позволяет избежать многих дефектов, которые могут возникнуть в процессе сварки плавлением, таких как поры и трещины.
Высокое качество сварки: Соединения сварки трением обладают чрезвычайно высокой прочностью и хорошей усталостной стойкостью и особенно подходят для сварки конструкций, требующих высокой прочности и долговечности.
Энергосбережение и защита окружающей среды: Сварка трением не требует наполнителей и защитного газа, а процесс сварки не выделяет вредных газов и дыма, что является экологически чистым.
Сварка разнородных материалов: Сварка трением позволяет эффективно сваривать разнородные металлические материалы, такие как сталь и алюминий, титан и алюминий и т. д., решая проблему соединения разнородных материалов, которую трудно достичь традиционными методами сварки.
Небольшая сварочная деформация: Из-за небольшого подвода тепла при сварке трением зона термического влияния свариваемой детали мала, а сварочная деформация невелика, что особенно подходит для высокоточной сварки.
Недостатки:
Ограничения на форму сварного шва: Сварка трением в основном подходит для сварки симметричных заготовок, таких как круглые, валы и трубы, а сварка сложных или асимметричных деталей конструкции более сложна.
Высокая стоимость оборудования: Оборудование для сварки трением обычно более сложное и дорогое, требует высоких первоначальных инвестиций и подходит для крупномасштабного промышленного производства.
Требования к высокой точности: Отладка оборудования, позиционирование заготовки и контроль давления во время сварки требуют высокой точности, в противном случае легко привести к снижению качества сварки.
Приложение:
Автомобильное производство
Сварка трением широко используется в автомобильной промышленности, особенно при сварке ключевых компонентов, таких как приводные валы, полуоси и поршневые штоки. Его высокая эффективность и высокопрочные сварочные характеристики позволяют автопроизводителям эффективно сокращать затраты на детали и повышать эффективность производства.
Аэрокосмическая промышленность
Технология сварки трением применяется в аэрокосмической сфере для сварки легких и высокопрочных материалов, таких как титановые и алюминиевые сплавы, особенно при производстве авиационных двигателей и деталей конструкций. Низкое тепловложение и высокая прочность сварки трением помогают повысить надежность и производительность самолетов.
Железнодорожное и судостроение
Технология сварки трением широко используется в сварочных процессах на железнодорожном транспорте и в судостроении, например, при производстве ключевых компонентов, таких как колеса поездов и гребные винты судов. К этим конструктивным деталям предъявляются высокие требования к прочности и долговечности, а сварка трением может обеспечить превосходные результаты сварки.
Энергетика
Сварка трением используется при производстве нефтяного, атомного и ветроэнергетического оборудования, сварке компонентов, подвергающихся высоким нагрузкам, таких как бурильные трубы и теплообменные трубки. Высокая прочность и высокая надежность сварных соединений трением очень подходят для нужд энергетической отрасли.
Военная промышленность и оборона
При производстве военной техники технология сварки трением используется для изготовления таких ключевых компонентов, как корпуса ракет, артиллерийские детали и бронетехника. Сварка трением позволяет сваривать различные комбинации металлов, такие как сталь и алюминий, титан и никель и т. д., обеспечивая решения для облегчения и высокой прочности военной продукции.
Виды сварки трением:
Роторная сварка трением (RFW)
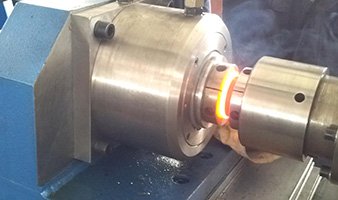
Роторная сварка трением является одним из наиболее распространенных методов сварки трением. Он генерирует достаточно тепла, чтобы материал достиг пластического состояния, вращая одну заготовку и треясь о контактную поверхность другой неподвижной заготовки, а затем завершает сварку, применяя давление.
Особенности:
Подходит для сварки круглых и валообразных деталей, таких как шестерни и приводные валы.
Процесс нагрева и повышения давления происходит быстро, а эффективность производства высокая.
Сварное соединение высокого качества и позволяет сваривать различные металлические материалы.
Приложение:
Сварка трением широко используется при производстве деталей валов, таких как приводные валы автомобилей и валы железнодорожных колес.
Линейная сварка трением (LFW)
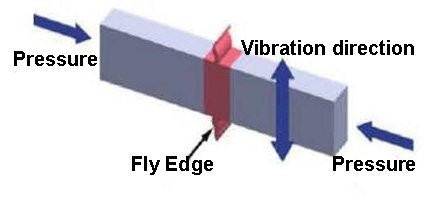
Линейная сварка трением заставляет две детали вибрировать вперед и назад в параллельных направлениях и генерирует тепло трения. Материал достигает пластического состояния под давлением, а затем сваривается.
Особенности:
Подходит для сварки заготовок прямоугольной или сложной формы.
Он может сваривать различные материалы, особенно разнородные.
Операция сложна, а стоимость оборудования высока.
Приложение:
Сварка линейным трением часто используется при производстве крупных деталей конструкций, таких как детали аэрокосмической отрасли и лопасти самолетов.
Сварка трением с перемешиванием (FSW)
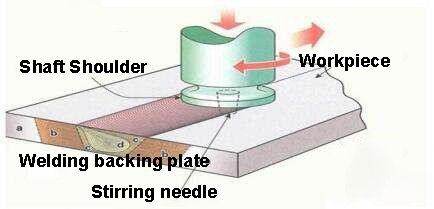
Сварка трением с перемешиванием (FSW) — это усовершенствованный процесс сварки в твердом состоянии. Вращающаяся перемешивающая головка вставляется в стык заготовки и перемещается вдоль стыка. Тепло, выделяемое при трении, размягчает материал и перемешивается мешалкой, в конечном итоге образуя сварное соединение.
Особенности:
Зона термического влияния небольшая, сварное соединение имеет малую деформацию и высокую прочность.
Он подходит для сварки длинных прямых сварных швов, например, для соединения легких металлов, таких как алюминий и магний.
Он может сваривать толстые и тонкие пластины, процесс сварки стабилен.
Приложение:
Сварка трением с перемешиванием широко используется в аэрокосмической, судостроительной, железнодорожной и других отраслях промышленности и особенно подходит для конструкционной сварки легких металлов, таких как баки для ракетного топлива, компоненты корпуса и т. д.
Технологическая схема сварки трением:
Подготовка материала: Убедитесь, что контактная поверхность свариваемых деталей гладкая и чистая, и выполните необходимую предварительную обработку в соответствии с требованиями к сварке.
Процесс трения: Одна заготовка вращается или вибрирует с заданной скоростью, контактирует с другой заготовкой, выделяет тепло за счет трения и приводит материал в пластическое состояние.
Приложение давления: Когда трение нагревается до определенной температуры, прикладывается осевое давление, чтобы прочно сжать две заготовки вместе, и материалы в месте сварки сплавляются вместе в пластичном состоянии.
Охлаждение и затвердевание: После прекращения трения продолжайте поддерживать давление и подождите, пока область сварного шва остынет и затвердеет, образуя сварное соединение.
Постобработка: После завершения сварки сварной шов можно при необходимости подвергнуть механической обработке, например точению или шлифовке, для удаления излишков материала или дефектов сварной поверхности.
Материалы, которые можно сваривать:
Он может использоваться для различных металлических материалов, таких как сталь, алюминиевые сплавы, медь и ее сплавы, особенно подходит для сварки разнородных металлов.
Пайка:
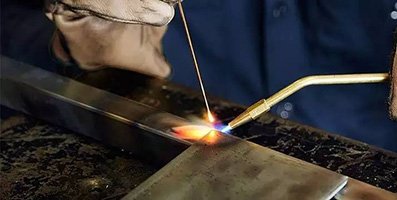
Пайка — это метод сварки, при котором припой нагревается до расплавления и заполнения зазора соединения, при этом сама сварная деталь не плавится. Температура плавления припоя, используемого при сварке, ниже температуры плавления свариваемого металла, и расплавленный припой заполняет шовный зазор под действием капиллярности, образуя таким образом прочное соединение после охлаждения.
Пайка обычно делится на две категории: твердая пайка и мягкая пайка. Температура твердой пайки выше, а температура плавления используемого припоя обычно выше 450°С; температура мягкой пайки ниже, и обычно используется припой с температурой плавления ниже 450°С. Пайка широко используется в таких отраслях, как электроника, трубопроводы, машиностроение, аэрокосмическая промышленность и автомобилестроение.
Преимущества и недостатки пайки
Преимущества
Подходит для сварки разнородных материалов: Пайка позволяет соединять различные типы металлических материалов (например, медь и алюминий, сталь и медь) и обеспечивает высокую гибкость процесса.
Работа при низких температурах: Температура пайки намного ниже, чем при сварке плавлением, поэтому можно избежать плавления основного материала и снизить термическое напряжение, что особенно подходит для сварки прецизионных деталей.
Прекрасное качество сварки: Паяные соединения обычно очень плоские и гладкие и не образуют грубых сварных швов, таких как сварка плавлением, которая подходит для процессов с высокими требованиями к внешнему виду.
Постобработка не требуется: При пайке обычно не образуется сварочный шлак или брызги, что снижает необходимость последующей обработки.
Недостатки
Низкая прочность: По сравнению со сваркой плавлением, паяные соединения имеют меньшую прочность и с трудом выдерживают высокие нагрузки.
Требования к большому зазору: Пайка основана на капиллярном эффекте, поэтому контроль зазора в соединении строго обязателен. Слишком большой или слишком маленький зазор повлияет на качество сварки.
Плохая термостойкость: Паяные соединения обладают плохой устойчивостью к высоким температурам и склонны к разрушению в условиях высоких температур, что ограничивает их применение в некоторых экстремальных условиях.
Области применения пайки
Электронная промышленность
Пайка широко используется при соединении и упаковке электронных компонентов и интегральных схем, особенно мягкая пайка играет важную роль при сварке проводов между печатными платами и компонентами. Благодаря низкотемпературным рабочим характеристикам пайки она не повредит чувствительные части электронных компонентов.
Холодильное оборудование и оборудование для кондиционирования воздуха
В холодильных системах и системах кондиционирования воздуха пайка часто используется для соединения медных и алюминиевых труб. Поскольку пайка позволяет получить соединения с хорошей воздухонепроницаемостью и водонепроницаемостью, она очень подходит для использования в таких трубопроводных системах.
Аэрокосмическая промышленность
Пайка используется в аэрокосмической области для соединения сложных металлических конструкций, особенно при сварке разнородных материалов (таких как титановый сплав и нержавеющая сталь, алюминий и сталь). Пайка получила широкое применение благодаря низкотемпературной работе и стабильному качеству сварки.
Автомобильное производство
Технология пайки используется в автомобилестроении для соединения деталей из различных материалов, таких как алюминиевые радиаторы, воздуховоды кондиционеров и т. д. Применение технологии пайки повышает долговечность и эффективность производства автомобильных деталей.
Металлообработка и производство инструментов
Пайка широко используется в процессе производства твердосплавных инструментов и сверл. Материалы высокой твердости (например, карбид) прочно припаиваются к стальным корпусам инструментов или инструментам, образуя износостойкие замки инструментов.
Твердая пайка
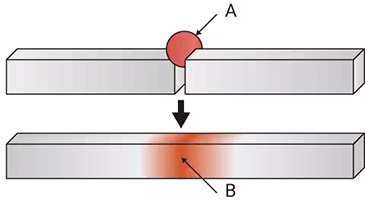
Твердая пайка — это процесс сварки, при котором присадочный металл плавится, а затем течет и заполняет им зазоры свариваемых деталей под действием капиллярных сил, образуя соединение. Температура сварки пайкой обычно составляет от 450°C до 1000°C. Температура плавления присадочного металла ниже, чем у основного материала, поэтому основной материал не расплавится. Пайка широко используется при сварке соединений с высокими требованиями к прочности и точности, особенно при соединении различных материалов.
Обычно используемые припои включают припои на основе меди, серебра, алюминия и никеля. Для обеспечения сварки во время сварочного процесса часто используются газовое пламя, индукционный нагрев или нагрев печи.
Преимущества и недостатки:
Преимущества:
Подходит для сварки разнородных материалов: Пайка может соединять вместе различные металлические материалы, такие как нержавеющая сталь и медь, алюминий и сталь и т. д., решая проблему соединения разнородных материалов, которую трудно достичь с помощью традиционных методов сварки плавлением.
Исходный материал не плавится: Поскольку основной материал не плавится в процессе сварки, первоначальные механические свойства свариваемых деталей могут быть сохранены, особенно для некоторых материалов, чувствительных к нагреву.
Высокая прочность сварки: Прочность паяного соединения обычно может достигать или приближаться к прочности основного материала, что особенно подходит для высокопрочных, устойчивых к усталости деталей конструкций.
Прекрасное качество сварки: Паяный сварной шов получается ровным и гладким, а поверхность после сварки не требует особой последующей обработки.
Широкий спектр применения: Пайка может использоваться для сварки различных материалов, таких как металлы и керамика, и позволяет добиться высококачественных соединений на различных сложных формах и тонкостенных деталях.
Недостатки:
Высокая температура сварки: По сравнению с пайкой мягким припоем, температура пайки выше, что может оказывать определенное тепловое воздействие на основной материал и может привести к ухудшению характеристик некоторых материалов.
Высокие требования к чистоте деталей: Пайка предъявляет высокие требования к чистоте свариваемых деталей. Любое масло, оксид или другие примеси влияют на смачивание и текучесть припоя, тем самым влияя на качество сварки.
Высокая стоимость наполнителей: Некоторые высокоэффективные припои, такие как припои на основе серебра, дороги, особенно для массового производства, что увеличивает производственные затраты.
Медленная скорость сварки: поскольку пайка предполагает высокие температуры сварки и сложные процессы, общая скорость сварки может быть низкой, особенно когда требуется большое количество сварных швов.
Приложения:
Аэрокосмическая отрасль
Пайка широко используется в аэрокосмической промышленности для сварки компонентов, находящихся в условиях высокой температуры и высокого давления, таких как лопатки двигателей, камеры сгорания и детали из жаропрочных сплавов. Прочность и долговечность сварных соединений позволяют ему выдерживать суровые условия работы.
Автомобильная промышленность
В автомобильной промышленности пайка используется для сварки таких компонентов, как теплообменники, системы кондиционирования воздуха и гидравлические трубы. Особенно при сварке разнородных материалов, таких как медь и алюминий, нержавеющая сталь и сталь, пайка может обеспечить воздухонепроницаемость и коррозионную стойкость соединений.
Бытовая техника
Технология пайки применяется при производстве бытовой техники для соединения медных, алюминиевых и нержавеющих труб в холодильниках, кондиционерах и водонагревателях. Сварные соединения, выполненные пайкой, получаются плотными и прочными, могут сохранять хорошую воздухонепроницаемость и долговечность в течение длительного времени.
Электронное и электрическое оборудование
Пайка используется для соединения и упаковки электронных компонентов, особенно в электрооборудовании, где пайка может обеспечить двойную потребность в электропроводности и механической прочности, например, в деталях двигателя, катушках, разъемах и т. д.
Производство инструментов
При производстве многих высокопрочных и износостойких режущих инструментов и сверл пайка используется для приваривания твердосплавных инструментов к стальным корпусам инструментов. За счет высокой прочности и хорошей ударопрочности паяного соединения обеспечивается срок службы и стабильность инструмента.
Типы пайки:
пламенная пайка
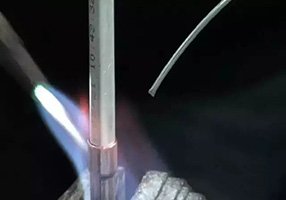
Пайка пламенем — один из наиболее распространенных методов пайки. Он использует пламя кислорода-ацетилена или других горючих газов для нагрева припоя и заготовки, так что припой плавится и заполняет соединение. Пламенная пайка отличается гибкостью в эксплуатации и подходит для сварки различных металлов и разнородных материалов, особенно труб и мелких деталей.
Особенности:
Простое оборудование и простота в эксплуатации.
Может сваривать различные материалы и имеет широкий спектр применения.
Подходит для сварки заготовок сложной формы.
Приложение:
Широко используется при сварке трубопроводов, инструментальной сварке, соединении механических деталей и т. д.
Печная пайка
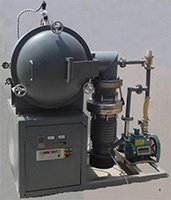
Печная пайка заключается в помещении свариваемых деталей и припоев в нагревательную печь, при этом заготовки нагреваются до температуры плавления припоев в целом, а затем свариваются в атмосфере или защитном газе. Процесс пайки в печи подходит для крупномасштабной высокоточной сварки.
Особенности:
Подходит для массового производства, хорошее качество сварки.
Ручное управление не требуется, подходит для автоматизированного производства.
Среду сварки можно контролировать, что позволяет сваривать более крупные и сложные детали.
Приложение:
Обычно используется при пакетной сварке автомобильных деталей, аэрокосмических устройств и электронных компонентов.
Индукционная пайка
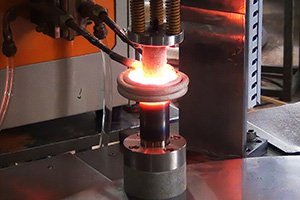
Индукционная пайка использует вихревые токи, генерируемые электромагнитной индукцией, для нагрева заготовки, плавления припоя и завершения сварки. Индукционная пайка имеет высокую скорость нагрева и небольшую зону термического воздействия, что подходит для сварки прецизионных деталей и локальной сварки.
Особенности:
Быстрая скорость нагрева и короткое время сварки.
Маленькая зона термического влияния и высокая точность сварки.
Простое управление, подходит для автоматизированного производства.
Приложение:
В основном используется для сварки электронных компонентов и прецизионных механических деталей.
Вакуумная пайка
Вакуумная пайка — это процесс пайки, выполняемый под вакуумом, который позволяет избежать окисления на воздухе и позволяет получить исключительно качественные сварные соединения. Он особенно подходит для сварки деталей, требующих высокой точности и производительности.
Особенности:
Сварные соединения не содержат оксидов и имеют высокое качество.
Подходит для сварки драгоценных металлов, жаропрочных сплавов и других материалов.
Оборудование сложное, а стоимость высокая.
Приложение:
Он часто используется для сварки деталей высокотехнологичного оборудования в высокотехнологичных областях, таких как аэрокосмическая и атомная промышленность.
Технологический процесс твердой пайки:
Подготовка материала: Убедитесь, что поверхность свариваемых деталей чистая, удалите масло, окалину и загрязнения. Сварные детали необходимо собирать аккуратно, чтобы избежать чрезмерных сварочных зазоров.
Выбор припоя и флюса для пайки: Выберите подходящие припои и флюс в соответствии с сварочными материалами и процессом сварки. Температура плавления припоя должна быть ниже, чем у исходного материала, а флюс помогает предотвратить окисление и улучшить текучесть припоя.
Процесс нагрева: Нагрейте свариваемые детали до температуры плавления припоя. Общие методы нагрева включают пламя, индукцию или печь. Нагрев должен быть равномерным во избежание перегрева или локального перегрева.
Процесс пайки: После расплавления припоя он втекает в сварной шов под действием капиллярных сил, заполняет зазор и образует прочное соединение с основным материалом за счет диффузии и смачивания.
Охлаждение и очистка: После пайки дайте остыть естественным путем или контролируйте скорость охлаждения, чтобы избежать деформации свариваемых деталей. После охлаждения удалите излишки и остатки флюса, чтобы поверхность сварного шва была гладкой.
Мягкая пайка
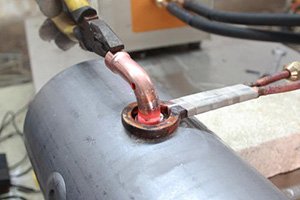
Мягкая пайка — это низкотемпературный процесс сварки, температура сварки обычно ниже 450°C. Основной особенностью мягкой пайки является использование в качестве присадочного металла легкоплавких припоев (например, сплава олова со свинцом, сплава олова с серебром и т. д.), который под действием капиллярных сил плавится и проникает в зазор свариваемых деталей. Мягкая пайка не плавит основной материал, а зависит только от смачиваемости и текучести припоя для формирования прочного сварного соединения.
Из-за низкой температуры мягкой пайки термическое воздействие на свариваемые детали невелико, и ее часто используют для сварки термочувствительных материалов и компонентов, таких как электронные компоненты, электрооборудование и соединения медных труб.
Преимущества и недостатки:
Преимущества:
Низкотемпературная работа: температура пайки низкая, обычно от 180°C до 450°C, что снижает тепловое воздействие на основной материал и не может легко вызвать деформацию или потерю характеристик основного материала.
Подходит для сварки электроники: мягкая пайка особенно подходит для сварки прецизионных электронных компонентов и электрических схем и позволяет формировать соединения с отличными проводящими свойствами. Он широко используется при сварке печатных плат и электронных компонентов.
Простой процесс сварки: мягкая пайка проста в эксплуатации и не требует большого количества оборудования. Пайку можно производить паяльником, газовым или электрическим паяльником, который подходит для ручного труда и мелкосерийного производства.
Низкая стоимость: цена припоя относительно низкая. Обычный припой из сплава олова и свинца и припой из сплава олова и серебра имеют умеренную цену и подходят для массового производства.
Красивая сварка: паяное соединение получается ровным и аккуратным, не требует сложной постобработки. Особенно подходит для сварных деталей с высокими требованиями к внешнему виду.
Недостатки:
Низкая прочность: поскольку при пайке используется припой с низкой температурой плавления, прочность сварного соединения низкая и не выдерживает больших механических нагрузок. Не подходит для сварки высокопрочных деталей конструкций.
Плохая термостойкость: термостойкость паяных соединений ограничена. Когда рабочая температура превышает точку плавления припоя, паяное соединение может выйти из строя, поэтому оно не подходит для использования в условиях высоких температур.
Экологические проблемы: припой из сплава олова и свинца, используемый при традиционной пайке, загрязняет свинцом. Бессвинцовый припой особенно необходим в электронной промышленности для удовлетворения требований по защите окружающей среды.
Общая коррозионная стойкость: коррозионная стойкость паяных соединений низкая, особенно во влажной, кислой или щелочной среде, склонной к коррозии.
Приложение:
Сварка электронных цепей
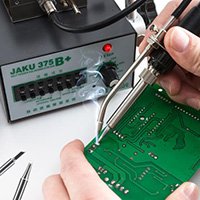
Пайка широко используется для соединения электронных компонентов и сварки печатных плат. Обычное сварочное оборудование включает электрические паяльники и машины для пайки оплавлением. При использовании припоев с низкой температурой плавления, таких как сплавы олово-свинец или сплавы олово-серебро, тепловое воздействие на компоненты во время сварки невелико, что позволяет эффективно избежать повреждения электронных компонентов.
Электрическое подключение
В электрооборудовании пайка используется для соединения электрических проводов, разъемов и т. д. Паяное соединение обладает хорошей проводимостью, что позволяет поддерживать низкое контактное сопротивление и обеспечивать стабильность и надежность электрического соединения.
Сварка труб
Пайка применяется для сварки соединений медных труб в бытовых водопроводных системах, особенно для сварки труб в системах водоснабжения и отопления. Благодаря низкой температуре пайки она не окажет большого термического воздействия на медную трубу и может образовать прочное и герметичное соединение.
Ювелирное производство
Пайка используется для соединения металлов при обработке ювелирных изделий, особенно для сварки драгоценных металлов, таких как золото и серебро. При сварке ювелирных изделий работа при низких температурах позволяет избежать деформации и повреждения драгоценных металлов и сохранить тонкую структуру и внешний вид.
Рукоделие и ремонт
В кустарном и художественном ремонте пайка может применяться для соединения и ремонта мелких металлических изделий, например, ремонта старинных металлических украшений, деталей часов и т.п.
Виды пайки:
Паялька электрическим утюгом
Пайка электрическим утюгом — один из наиболее распространенных методов пайки. Припой нагревается до температуры плавления электрическим паяльником, а затем через расплавленный припой соединяется сварная деталь. Его часто используют для сварки электронных компонентов и мелких металлических деталей.
Особенности:
Простое управление и удобное оснащение.
Обычно используется для изготовления мелких деталей и точной сварки.
Подходит для ручного управления и работ по техническому обслуживанию.
Приложение:
Широко используется в небольших сварочных работах, таких как сварка электронных компонентов, монтажных плат и ремонт.
пламенная пайка
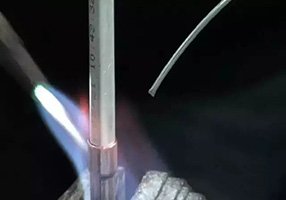
При пайке пламенем используется газовое пламя (например, бутан, пропан и т. д.) для нагрева припоя и заготовки, в результате чего припой плавится с образованием сварного соединения. Источник тепла при пайке пламенем относительно гибкий и подходит для сварки различных металлов и соединений.
Особенности:
Гибкий нагрев, подходит для заготовок различных размеров.
Может использоваться для сварки тонкостенных деталей, таких как медные трубы.
Подходит для сварочных или ремонтных работ на месте.
Приложение:
В основном используется для соединения медных и свинцовых труб, широко применяется при монтаже и ремонте трубопроводных систем и систем бытового водяного отопления.
Волновая пайка
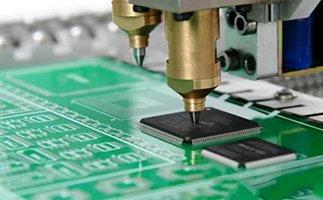
Волновая пайка — это метод мягкой пайки, используемый для сварки массовых электронных компонентов. Печатная плата проходит через гребень волны расплавленного припоя, так что припой быстро покрывает и сваривает контакты компонентов и площадки печатной платы. Этот метод широко используется при сварке печатных плат (PCB).
Особенности:
Высокая эффективность, подходит для крупномасштабного производства электроники.
Равномерное качество сварки, подходящее для автоматической сварки.
Точный контроль температуры во время работы для уменьшения термического повреждения.
Приложение:
В основном используется для сварки печатных плат в электронной промышленности, особенно при массовом производстве бытовой электроники и коммуникационного оборудования.
Технологический процесс пайки:
Подготовка поверхности: Перед пайкой необходимо очистить поверхность сварного соединения от оксидов, масляных пятен и других загрязнений, чтобы обеспечить равномерное смачивание и растекание припоя для формирования высококачественного соединения. Методом очистки может быть механическое шлифование, химическая очистка или протирание растворителем.
Выбор припоя: Выберите подходящий припой в соответствии с материалом сварного изделия и условиями использования. К распространенным припоям относятся сплавы олова и свинца, сплавы олова и серебра, сплавы олова и меди и т. д. Бессвинцовый припой широко используется в приложениях с высокими требованиями к защите окружающей среды.
Использование флюса: Флюс используется для удаления оксидов с поверхности сварки и улучшения смачиваемости припоя. Флюс типа канифоли или кислотный флюс часто используется при пайке, чтобы обеспечить равномерное растекание припоя.
Процесс нагрева: Используйте соответствующий нагревательный инструмент (например, электрический паяльник или пламя) для нагрева сварной детали и пайки до тех пор, пока припой не расплавится и не проникнет в сварной шов. Температуру и время нагрева следует контролировать во избежание чрезмерного термического воздействия на свариваемые детали.
Охлаждение и очистка: После сварки подождите, пока свариваемые детали остынут естественным путем до комнатной температуры, и удалите остатки флюса и оксидов в процессе сварки. При сварке электронных устройств особенно важно очищать остатки флюса во избежание выхода из строя цепи или короткого замыкания.
Распространенные материалы для формовки:
Припой из сплава олова и свинца
Сплав олова и свинца (Sn-Pb) представляет собой традиционный припой для пайки с температурой плавления около 183°C. Он широко используется при сварке электронных компонентов и обладает хорошей смачиваемостью и текучестью.
Приложение:
В основном используется для сварки традиционного электронного оборудования, но из-за проблем с защитой окружающей среды, связанных с свинцом, его постепенно заменяют бессвинцовым припоем.
Жестяная
Материал, пригодный для сварки:
Подходит для сварки материалов из цветных металлов, таких как алюминий, медь и серебро, особенно для соединения различных материалов.
Методы контроля качества сварки листового металла
Проверка качества сварки листового металла является ключевым шагом в обеспечении безопасности и надежности сварных конструкций. Путем контроля можно обнаружить дефекты, возникшие во время сварки, такие как трещины, поры, шлаковые включения и т. д., чтобы убедиться в соответствии характеристик сварных деталей проектным требованиям. Методы контроля качества сварки можно разделить на две категории: неразрушающий контроль и разрушающий контроль.
Неразрушающий контроль (NDT)
Неразрушающий контроль заключается в проверке качества сварки физическими и химическими методами без разрушения заготовки. Основной целью неразрушающего контроля является обнаружение дефектов внутри и на поверхности сварного шва, что подходит для онлайн-контроля сварных деталей и контроля конечной продукции.
Осмотр внешнего вида
Проверка внешнего вида — это самый простой метод проверки, обычно с помощью визуального осмотра или использования увеличительного стекла для проверки качества внешнего вида сварного шва. Основное внимание при проверке уделяется тому, соответствуют ли размер и форма сварного шва проектным требованиям, а также имеются ли в процессе сварки очевидные дефекты, такие как трещины, сварочные узелки, сварные впадины и т. д.
Преимущества: простое управление, низкая стоимость, не требуется специального оборудования.
Недостатки: могут быть обнаружены только явные дефекты на поверхности сварного шва, внутренние дефекты обнаружить невозможно.
Приложение: Широко используется при предварительном контроле большинства сварных конструкций, особенно для простых сварных швов.
Ультразвуковой контроль (UT)
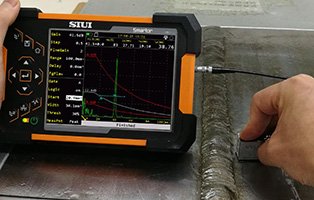
Ультразвуковой контроль — это метод, в котором ультразвуковые импульсы используются для проникновения в материалы и обнаружения внутренних дефектов в сварных швах посредством отраженных волн. Ультразвуковой контроль позволяет обнаружить такие дефекты, как поры, шлаковые включения и трещины внутри сварных швов.
Преимущества: Высокая чувствительность, позволяет обнаруживать дефекты внутри сварных швов, подходит для толстостенных материалов и крупных деталей.
Недостатки: Высокие технические требования к операторам, не подходят для сварных швов сложной формы или небольших размеров.
Приложение: Широко используется в сварных конструкциях с повышенным спросом, таких как сосуды под давлением, котлы и судостроение.
Испытание магнитными частицами (MT)
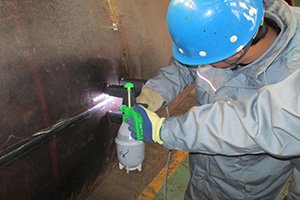
Испытание магнитными частицами подходит для контроля качества сварных швов ферромагнитных материалов. Во время контроля к поверхности сварного шва прикладывается магнитное поле. Если в сварном шве есть дефекты (например, трещины), дефектная деталь будет генерировать утечку магнитного поля, притягивать магнитные частицы и образовывать видимый рисунок дефектов.
Преимущества: Очень эффективен для обнаружения поверхностных или приповерхностных дефектов.
Недостатки: Может использоваться только для ферромагнитных материалов и не позволяет обнаруживать дефекты глубоко в сварном шве.
Приложение: Широко используется для контроля сварных швов стальных компонентов, особенно в случаях, когда предъявляются высокие требования к качеству поверхности сварного шва.
Рентгенографическое исследование (RT)
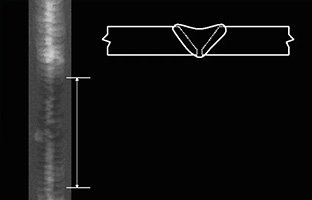
Радиографическое тестирование включает рентгеновское и гамма-излучение, в котором используется принцип изменения интенсивности при проникновении луча в сварной шов для обнаружения внутренних дефектов в сварном шве. Радиографический контроль является одним из наиболее точных методов контроля сварных швов.
Преимущества: На нем четко видны такие дефекты, как поры, шлаковые включения и непроплавленные сварные швы.
Недостатки: Оборудование дорогое, эксплуатация сложная, а технический уровень и требования к безопасности оператора высокие.
Приложение: Подходит для сварки конструкций с очень высокими требованиями, таких как атомные электростанции, аэрокосмическая промышленность и высоковольтное оборудование.
Пенетрантный контроль (PT)
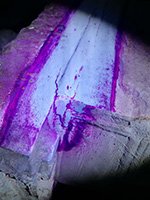
Пенетрантный контроль подходит для обнаружения поверхностных дефектов различных материалов. Обычно на поверхность сварного шва наносят красящую жидкость с проникающей способностью, которая проникает в дефект за счет капиллярного действия, а затем поверхностную жидкость удаляют и наносят проявитель, и дефект проявляется.
Преимущества: Простое управление, низкая стоимость, подходит для обнаружения поверхностных дефектов различных материалов.
Недостатки: Он может обнаруживать только открытые дефекты на поверхности или вблизи поверхности и не может использоваться для обнаружения внутренних дефектов.
Приложение: Широко используется при поверхностном контроле тонколистовых сварных изделий и небольших сварных конструкций, особенно материалов из цветных металлов, таких как алюминий и медь.
Разрушающий контроль (DT)
Разрушающий контроль — это процесс разрушающей обработки образцов при механических, химических и физических испытаниях сварных конструкций с целью оценки работоспособности сварных швов. Хотя разрушающие испытания могут привести к повреждению заготовки, они могут предоставить исчерпывающую информацию о прочности, ударной вязкости, пластичности и т. д. сварных деталей.
Испытание на растяжение
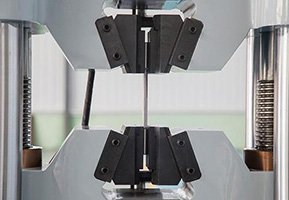
Испытание на растяжение определяет прочность сварных соединений путем растяжения сварной детали до разрушения. Этим методом можно измерить предел прочности, предел текучести и удлинение при разрыве сварных швов и зон термического влияния.
Преимущества: Может напрямую оценить прочность сварных швов на растяжение и пластическую деформацию.
Недостатки: Необходимо уничтожить образец и не может быть выполнено на готовой продукции.
Приложение: Обычно используется для оценки механических свойств важных сварных швов конструкций, таких как стальные конструкции зданий, мосты и т. д.
Испытание на удар
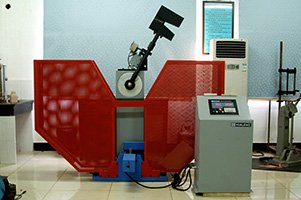
Испытание на удар измеряет прочность сварного шва путем воздействия ударной силы на сварной образец при низкой или нормальной температуре. Обычно используемым методом испытаний на удар является испытание на удар по Шарпи.
Преимущества: Он может оценить ударопрочность и склонность сварных швов к хрупкому разрушению при низких температурах.
Недостатки: Его можно использовать только для лабораторных испытаний, оно очень разрушительно.
Приложение: Он широко используется для обнаружения сварных швов, требующих ударостойкости и низкотемпературных характеристик, например, в сосудах под давлением и в судостроении.
Испытание на изгиб
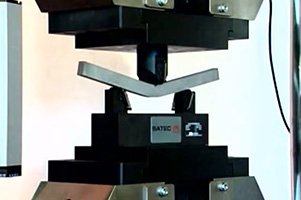
Испытание на изгиб заключается в сгибании сварного образца для наблюдения за появлением трещин или повреждений в сварном шве и зоне термического влияния. Это испытание обычно используется для оценки способности сварных соединений к пластической деформации.
Преимущества: Он может эффективно определять пластичность и непрерывность сварного шва и прост в эксплуатации.
Недостатки: Разрушающий контроль, не может использоваться для готовых деталей.
Приложение: Он широко используется при оценке качества сварных швов, таких как трубопроводы и котлы.
Испытание на твердость
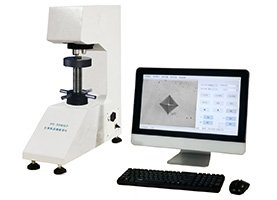
Испытание на твердость оценивает однородность и качество сварки сварных швов путем измерения значений твердости сварного шва, зоны термического влияния и основного материала. Общие методы определения твердости включают твердость по Бринеллю, твердость по Роквеллу и твердость по Виккерсу.
Преимущества: Это просто и быстро и может отражать распределение твердости различных участков сварного шва.
Недостатки: Это может лишь косвенно отражать прочность и качество сварного шва.
Приложение: Широко используется для оценки твердости и износостойкости сварных деталей конструкций, подходит для различных металлических материалов.
Современная технология определения качества сварки
По мере постоянного развития сварочных технологий в определение качества сварки также были внедрены некоторые передовые методы обнаружения, такие как ультразвуковой контроль с фазированной решеткой (PAUT) и акустико-эмиссионный контроль (AE). Эти технологии сочетают в себе современные электронные и компьютерные технологии для более точного и быстрого определения качества сварки.
Ультразвуковой контроль фазированной решетки (PAUT)
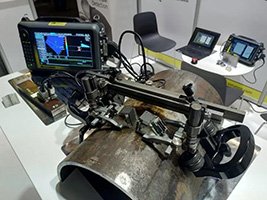
При ультразвуковом контроле с фазовой решеткой используются несколько ультразвуковых датчиков для излучения ультразвуковых лучей, которые могут выполнять двухмерное или трехмерное изображение сварных швов. По сравнению с традиционным ультразвуковым контролем PAUT имеет более высокую точность и скорость обнаружения.
Приложение: Широко используется для обнаружения крупных сварных конструкций, таких как нефтепроводы и сосуды под давлением.
Испытание на акустическую эмиссию (AE)
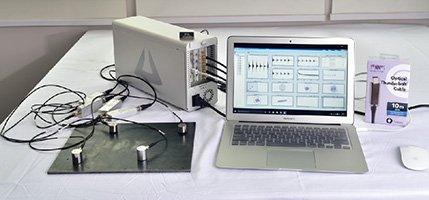
Акустико-эмиссионный контроль предназначен для обнаружения развития внутренних дефектов в сварных швах в режиме реального времени путем мониторинга сигналов акустических волн, генерируемых свариваемыми деталями во время нагружения.
Приложение: В основном используется для контроля состояния используемых сварных конструкций, особенно подходит для онлайн-обнаружения крупных конструкций.
Author: HULK Metal
Отрасли HULK Metal Served
-
 Left Reducer Cable Ladder Rack
A left reducer transitions the cable ladder width from a larger section to a smaller one, with the reduction occurring on the left side of the tray.
ЧИТАТЬ БОЛЬШЕ
-
Horizontal Elbow Cable Ladder Rack Fittings
Horizontal elbows route cable ladders around obstacles while maintaining continuous support. HULK Metal offers full OEM services for elbows from 50 mm to 1200 mm widths, in any material and coating combination.
ЧИТАТЬ БОЛЬШЕ
-
Horizontal Tee Cable Ladder Fittings
A horizontal tee isn’t a commodity—it’s a structural junction that reveals how well a manufacturer controls cutting, forming, welding, and coating.
ЧИТАТЬ БОЛЬШЕ
-
Middle Reducer Cable Ladder Rack
A middle reducer connects two straight ladder sections of different widths, maintaining cable support continuity when the tray width must change due to varying cable counts or routing requirements.
ЧИТАТЬ БОЛЬШЕ
-
Right Reducer Cable Ladder Rack
Right reducers appear simple, but poor fabrication leads to misalignment, cable stress, and costly delays. I’ll share factory-floor insights.
ЧИТАТЬ БОЛЬШЕ
-
Vertical External Bend Cable Ladder Fittings
In cable ladder systems, the vertical external bend is one of the most geometrically demanding fittings. It changes direction upward and outward simultaneously.
ЧИТАТЬ БОЛЬШЕ
-
Vertical Internal Bend Cable Ladder Fittings
A vertical internal bend handles the transition where cables must rise or fall within the same vertical plane while staying inside the ladder structure. It is not interchangeable with an external bend.
ЧИТАТЬ БОЛЬШЕ
-
Horizontal Cross in Cable Ladder System
The horizontal cross is a crucial intersection in cable ladder networks, demanding precise geometry and robust construction. Our OEM service extends beyond simple branding: we tailor dimensions, surface finishes, and even rung spacing to your project specs.
ЧИТАТЬ БОЛЬШЕ
-
Straight Cable Ladder Cable Ladder Rack
The straight cable ladder is not just a simple tray section. It's the primary load-bearing element that spans between supports. Its material, dimensions, and manufacturing quality directly determine whether cables are properly supported or whether the entire system sags, corrodes, or fails inspection.
ЧИТАТЬ БОЛЬШЕ
-
Custom Wall Mount Network Rack
Partner with HULK Metal for exceptional contract manufacturing of Wall Mount Network Racks. Benefit from our precision engineering, streamlined processes, and rigorous quality control—delivering robust, custom-designed racks that enhance your network infrastructure.
ЧИТАТЬ БОЛЬШЕ
-
Heavy Duty Network Server Cable Management
Partner with HULK Metal for unmatched contract manufacturing of Heavy Duty Network Server Cable Management systems. Enjoy precision engineering and superior quality that enhances your network's reliability and efficiency. Experience cost-effective, tailor-made solutions to meet your unique requirements today.
ЧИТАТЬ БОЛЬШЕ
-
Custom OEM Server Rack Blank Panels
Custom OEM Server Rack Blank Panels—designed for precision, aesthetics, and tailored functionality. Engineered to seamlessly fill your server rack spaces, our panels offer robust protection and a refined finish.
ЧИТАТЬ БОЛЬШЕ
-
Custom Network Server Tray
Discover the ultimate in custom network server tray design and manufacturing. At HULK Metal, we specialize in delivering bespoke solutions that meet every client's unique requirements with precision and reliability.
ЧИТАТЬ БОЛЬШЕ
-
Wall Mount Network Racks
Our Wall Mount Network Racks are engineered to maximize space efficiency and secure your critical IT equipment. Customizable to your unique design, these solutions offer robust protection, optimal cooling, and streamlined cable management.
ЧИТАТЬ БОЛЬШЕ
-
Network Server Rack Tray Brackets
Our Network Server Rack Tray Brackets are engineered for robust, customizable support in modern server environments. They streamline cable management, secure hardware, and optimize airflow—all tailored to your exact requirements.
ЧИТАТЬ БОЛЬШЕ
-
1U 2U 3U 4U Server Rack Blank Panels
Our 18 to 47U Network Server Cabinets are engineered for modern data centers and telecom environments. Designed to be fully customizable, these cabinets offer robust security, efficient cooling, and optimal cable management—all tailored to your exact specifications.
ЧИТАТЬ БОЛЬШЕ
-
18 to 47U Network Server Cabinets
Our 18 to 47U Network Server Cabinets are engineered for modern data centers and telecom environments. Designed to be fully customizable, these cabinets offer robust security, efficient cooling, and optimal cable management—all tailored to your exact specifications.
ЧИТАТЬ БОЛЬШЕ
-
Network Server Rack Cable Management
We Supports full customization of style, length, width, depth, etc. Smoother, cable protection, more durable of Network Server Rack Cable Management.
ЧИТАТЬ БОЛЬШЕ
-
18 to 47U Network Server Rack
HULK Metal has passed ISO 9001 quality certification and has an advanced sheet metal manufacturing plant, which can provide you with 18 to 47U Network Server Racks OEM services.
ЧИТАТЬ БОЛЬШЕ
-
Laser Cutting Metal Parts Factory
We can develop a complete solution based on your server switch rack enclosure cabinets drawings, quantity, delivery time, transportation method and other requirements, allowing you to complete higher quality procurement tasks more easily.
ЧИТАТЬ БОЛЬШЕ
-
OEM Server Switch Rack Enclosure Cabinet
We can develop a complete solution based on your server switch rack enclosure cabinets drawings, quantity, delivery time, transportation method and other requirements, allowing you to complete higher quality procurement tasks more easily.
ЧИТАТЬ БОЛЬШЕ
-
Custom Metal Brackets Factory In China
We can select the appropriate process, make molds, and complete the production of metal brackets according to your drawings, materials, tolerances, quantities and other requirements.
ЧИТАТЬ БОЛЬШЕ
-
Carbon Steel Stamping Parts Factory in China
At HULK Metal, we specialize in the design and production of custom carbon steel stamping parts. Our advanced facilities and experienced team ensure that every product meets the highest standards of quality, precision, and functionality.
ЧИТАТЬ БОЛЬШЕ
-
Sheet Metal Spinning Parts Factory In China
HULK Metal is committed to providing high-quality sheet metal spinning parts OEM services to customers around the world. We have an ISO 9001 certified factory and integrated supply chain.
ЧИТАТЬ БОЛЬШЕ
-
Stainless Steel Stamping Parts Factory In China
HULK Metal is one of the top OEM service providers in China with an ISO9001 certified stainless steel stamping parts factory. Contact us to get the latest discount prices.
ЧИТАТЬ БОЛЬШЕ
-
Aluminum Stamping Parts Factory In China
HULK Metal is a well-known sheet metal parts manufacturer in China, which provides complete solutions to produce higher quality customized sheet metal parts at lower prices.
ЧИТАТЬ БОЛЬШЕ
-
Sheet Metal Parts Manufacturer In China
HULK Metal is a well-known sheet metal parts manufacturer in China, which provides complete solutions to produce higher quality customized sheet metal parts at lower prices.
ЧИТАТЬ БОЛЬШЕ
-
Precision Metal Stamping Parts Manufacturer
HULK Metal's factory has passed ISO 9001 and ISO 16949 double certification, with rich experience in precision stamping parts production, and is one of the top suppliers in China.
ЧИТАТЬ БОЛЬШЕ
-
OEM Auto Metal Stamping Parts Factory
Our factory is certified by ISO 9001 and ISO 16949. Our experienced technical team can develop a more complete solution according to the drawings and requirements.
ЧИТАТЬ БОЛЬШЕ
-
Stamped Steel Parts Factory
Stamped steel parts are made of carbon steel, alloy steel, and other plates into workpieces with specific shapes and functions using stamping processes such as blanking, bending, bulging, spinning, shrinking, flanging, etc.
ЧИТАТЬ БОЛЬШЕ
-
Metal Stamping Parts Factory
HULK Metal is an ISO 9001 certified metal stamping factory that can provide you with high-quality OEM stamping services such as blanking, bending, drawing, forming, spinning, etc.
ЧИТАТЬ БОЛЬШЕ
-
China OEM Metal Stamping Parts
We have abundant stamping factory resources and a complete supply chain to provide high-quality metal stamping parts OEM services. We have accumulated rich experience in OEM for hundreds of customers around the world and thousands of products.
ЧИТАТЬ БОЛЬШЕ












Больше результатов
Фабрика


-
![Choose a Chinese OEM for Server Rack Trays]()
March 25, 2025
Choose a Chinese OEM for Server Rack Trays
ЧИТАТЬ БОЛЬШЕ
-
![Metal Stamping OEM Factory in China]()
March 25, 2025
Metal Stamping OEM Factory in China
ЧИТАТЬ БОЛЬШЕ
-
![HULK Metal Stamping Factory Show]()
November 21, 2024
HULK Metal Stamping Factory Show
ЧИТАТЬ БОЛЬШЕ
-
![HULK Metal Fabrication]()
October 18, 2024
HULK Metal Fabrication
ЧИТАТЬ БОЛЬШЕ
-
![Metal Deep Drawing: A Comprehensive Guide]()
March 24, 2025
Metal Deep Drawing: A Comprehensive Guide
ЧИТАТЬ БОЛЬШЕ
-
![Comprehensive Guide to Sheet Metal Bending]()
March 21, 2025
Comprehensive Guide to Sheet Metal Bending
ЧИТАТЬ БОЛЬШЕ
-
![Sheet Metal Spinning]()
March 21, 2025
Sheet Metal Spinning
ЧИТАТЬ БОЛЬШЕ
-
![A Suitable OEM Factory for Your Network Server Blank Panels]()
February 28, 2025
A Suitable OEM Factory for Your Network Server Blank Panels
ЧИТАТЬ БОЛЬШЕ
-
![Common Network Server Accessories: A Complete Guide]()
February 28, 2025
Common Network Server Accessories: A Complete Guide
ЧИТАТЬ БОЛЬШЕ
-
![Network Server Tray Solutions for Enhanced Data Center Efficiency]()
February 28, 2025
Network Server Tray Solutions for Enhanced Data Center Efficiency
ЧИТАТЬ БОЛЬШЕ
-
![A Comprehensive Guide to Network Server Racks]()
February 26, 2025
A Comprehensive Guide to Network Server Racks
ЧИТАТЬ БОЛЬШЕ
-
![Optimized Network Server Tray Solutions for Enhanced Data Center Efficiency]()
February 24, 2025
Optimized Network Server Tray Solutions for Enhanced Data Center Efficiency
ЧИТАТЬ БОЛЬШЕ
-
![Superior Network Server Cable Management Solutions by HULK Metal]()
February 24, 2025
Superior Network Server Cable Management Solutions by HULK Metal
ЧИТАТЬ БОЛЬШЕ
-
![Optimized Network Server Blank Panel Solutions for Modern Data Centers]()
February 21, 2025
Optimized Network Server Blank Panel Solutions for Modern Data Centers
ЧИТАТЬ БОЛЬШЕ
-
![Choose a Suitable OEM Factory to Produce Your Network Server Racks]()
February 21, 2025
Choose a Suitable OEM Factory to Produce Your Network Server Racks
ЧИТАТЬ БОЛЬШЕ
-
![1U, 2U 18U, 42U, What That Mean]()
February 21, 2025
1U, 2U 18U, 42U, What That Mean
ЧИТАТЬ БОЛЬШЕ
-
![How Should You Choose A Suitable OEM Factory to Produce Your Network Server Accessories]()
February 21, 2025
How Should You Choose A Suitable OEM Factory to Produce Your Network Server Accessories
ЧИТАТЬ БОЛЬШЕ
-
![Comprehensive Guide to Sheet Metal Spinning]()
December 04, 2024
Comprehensive Guide to Sheet Metal Spinning
ЧИТАТЬ БОЛЬШЕ
-
![Introduction to Sheet Metal Forming: Processes, Materials, and Choosing the Right Partner]()
October 29, 2024
Introduction to Sheet Metal Forming: Processes, Materials, and Choosing the Right Partner
ЧИТАТЬ БОЛЬШЕ
-
![Comprehensive Guide to Sheet Metal Cutting: Methods, Materials, and Choosing the Right Partner]()
October 25, 2024
Comprehensive Guide to Sheet Metal Cutting: Methods, Materials, and Choosing the Right Partner
ЧИТАТЬ БОЛЬШЕ
-
![Comprehensive Guide to Sheet Metal Blanking]()
October 24, 2024
Comprehensive Guide to Sheet Metal Blanking
ЧИТАТЬ БОЛЬШЕ
-
![Comprehensive Understanding of Sheet Metal Welding]()
September 30, 2024
Comprehensive Understanding of Sheet Metal Welding
ЧИТАТЬ БОЛЬШЕ
-
![8 Types of Sheet Metal Assembly Technology and Their Processes and Applications]()
September 27, 2024
8 Types of Sheet Metal Assembly Technology and Their Processes and Applications
ЧИТАТЬ БОЛЬШЕ
-
![The Most Comprehensive Introduction To Metal Stamping Dies]()
September 24, 2024
The Most Comprehensive Introduction To Metal Stamping Dies
ЧИТАТЬ БОЛЬШЕ
-
![Introduction to Metal Stamping Processes]()
September 19, 2024
Introduction to Metal Stamping Processes
ЧИТАТЬ БОЛЬШЕ
















оставьте сообщение