

Матрица является одним из трех основных элементов для производства металлических штампованных деталей, два других — это штамповочный пресс и сырье. Полное понимание материалов, типов и производства штампа очень полезно для поиска m
HULK Metal — поставщик услуг по штамповке металла с богатым опытом работы в Китае
Представьте штамп для штамповки All Round
-
Главная>
-
Блог>
-
Технология>
The Most Comprehensive Introduction To Metal Stamping Dies
24
2024.09
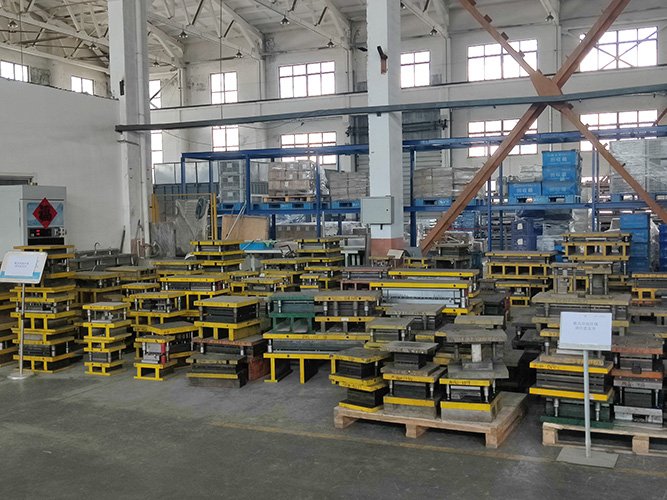 Штамповочные штампы по металлу могут быть подробно описаны в основном с точки зрения материалов, типов, состава и производственных процессов. При выборе штампа необходимо учитывать форму, допуски на размеры и другие требования к штампуемым деталям. Когда мы понимаем, как производятся штампованные детали с разных точек зрения, мы можем лучше оценить сервисные возможности поставщика услуг и производственные мощности завода. И решить, сотрудничать ли с ними надолго, исходя из их цен.
Материал штампа для штамповки металла:
Материал, используемый для штамповки штампов, относится к штамповой стали для холодной обработки, которая является наиболее широко используемой и самой разнообразной штамповой сталью. Основными требованиями к эксплуатационным характеристикам являются прочность, вязкость и износостойкость. Полный комплект штампов состоит из компонентов из различных материалов. Основными деталями являются углеродистая сталь, легированная сталь, чугун, литая сталь и цементированный карбид. Сборочными деталями являются легкоплавкие сплавы, сплавы на основе цинка, алюминиевая бронза, синтетические смолы, полиуретановый каучук, пластмассы, ламинированные березовые плиты и т. д. Материал основной части формы должен иметь высокую твердость, высокую прочность, высокую износостойкость, соответствующую ударную вязкость, высокую прокаливаемость, отсутствие деформации (или меньшую деформацию) при термообработке и не легкое растрескивание при закалке. В настоящее время большинство материалов, используемых для изготовления штампов, в основном составляют сталь. Типы материалов, обычно используемые для рабочих частей пресс-форм: углеродистая инструментальная сталь, низколегированная инструментальная сталь, высокоуглеродистая и высокохромистая или среднехромистая инструментальная сталь, среднеуглеродистая легированная сталь, быстрорежущая сталь, матричная сталь, цементированный карбид, цементированный карбид на стальной связке и т. д.
Далее в виде таблицы более наглядно покажет вам четыре аспекта: типы пресс-форм, условия работы, требования к характеристикам материалов пресс-форм и часто используемые материалы.
Тип матрицы | Условия работы | Требования к характеристикам материала | Общие материалы |
Вырубной штамп | Он в основном используется для штамповки различных листовых материалов, а его режущая кромка подвергается сильному трению и ударам во время рабочего процесса. | Обладает высокой износостойкостью, ударной вязкостью и сопротивлением усталостному разрушению. | Cr12mov / Cr12 / SKD11 / T10A / W18Cr4V / 6-5-4-2 |
Экструзионная матрица | В основном используется для деформационного формования. При работе пуансон находится под большим давлением, а матрица – под большим натяжением. Из-за бурного течения металла в полости рабочие поверхности пуансона и матрицы подвергаются сильному трению, а температура поверхности формы повышается на 200-300℃. | Он обладает высокой устойчивостью к деформации, износостойкостью и сопротивлением разрушению, а также должен иметь высокую стабильность при отпуске. | H13 / 3Cr2W8V / 40Cr / 38CrMoAl / 5CrNiMo |
Матрица для глубокой вытяжки | В основном используется для глубокой вытяжки листовых материалов с определенной пластичностью. Рабочее напряжение невелико, но вход матрицы подвергается сильному трению. | Высокая твердость и износостойкость, низкая шероховатость рабочей поверхности | Cr12MoV / Cr12 / D2 / 6-5-4-2 / PeCu |
Гибочная матрица | В основном используется для гибки и формовки металлических материалов с определенной пластичностью. Нагрузка, действующая на форму, не очень большая, но определенное трение присутствует. | Обладает высокой износостойкостью и разрывной способностью. | Cr12MoV / D2 / T10A / S45C |
Здесь мы сосредоточимся на преимуществах и недостатках нескольких широко используемых сталей для штамповки:
Углеродистая инструментальная сталь
Углеродистые инструментальные стали, которые широко используются в пресс-формах, — это T8A, T10A и т. д., обладающие преимуществами хорошей производительности обработки и низкой цены. Однако прокаливаемость и красная твердость плохие, деформация при термообработке велика, а несущая способность низкая.
Низколегированная инструментальная сталь
Низколегированная инструментальная сталь — это углеродистая инструментальная сталь с добавлением соответствующего количества легирующих элементов. По сравнению с углеродистой инструментальной сталью она снижает закалочную деформацию и склонность к растрескиванию, улучшает прокаливаемость стали и обладает лучшей износостойкостью. К низколегированным сталям, используемым для изготовления форм, относятся CrWMn, 9Mn2V, 7CrSiMnMoV (код CH-1), 6CrNiSiMnMoV (код GD) и др.
Высокоуглеродистая инструментальная сталь с высоким содержанием хрома
Обычно используемые высокоуглеродистые инструментальные стали с высоким содержанием хрома включают Cr12, Cr12MoV и Cr12Mo1V1 (код D2). Они обладают хорошей прокаливаемостью, прокаливаемостью и износостойкостью, а также имеют очень небольшую деформацию при термообработке. Это высокоизносостойкие микродеформированные штамповые стали, а их несущая способность уступает только быстрорежущей стали. Однако сегрегация карбидов является серьезной проблемой, поэтому необходимо выполнять повторную высадку, вытяжку (осевую высадку, радиальную вытяжку) и ковку, чтобы уменьшить неравномерность карбидов и улучшить производительность.
Высокоуглеродистая среднехромистая инструментальная сталь
Инструментальные стали с высоким содержанием углерода и средним содержанием хрома, используемые для изготовления форм, включают Cr4W2MoV, Cr6WV, Cr5MoV и т. д. Они имеют низкое содержание хрома, меньше эвтектических карбидов, равномерное распределение карбидов, небольшую деформацию при термообработке, хорошую прокаливаемость и стабильность размеров. По сравнению с высокоуглеродистой высокохромистой сталью с относительно серьезной сегрегацией карбидов, производительность улучшена.
Быстрорежущая сталь
Быстрорежущая сталь обладает самой высокой твердостью, износостойкостью и прочностью на сжатие среди штамповых сталей, а также обладает высокой несущей способностью. В формах обычно используются W18Cr4V (код 8-4-1) и W6Mo5 Cr4V2 (код 6-5-4-2, американская марка M2) с меньшим содержанием вольфрама, а также быстрорежущая сталь 6W6Mo5 Cr4V (код 6W6 или низкоуглеродистая M2) с пониженным содержанием углерода и ванадия, разработанная для повышения ударной вязкости. Быстрорежущую сталь также необходимо ковать, чтобы улучшить распределение карбидов.
Матричная сталь
Добавьте небольшое количество других элементов к основным компонентам быстрорежущей стали и соответствующим образом увеличьте или уменьшите содержание углерода, чтобы улучшить характеристики стали. Такие стали называются матричными сталями. Они не только обладают характеристиками быстрорежущей стали с определенной износостойкостью и твердостью, но также имеют лучшую усталостную прочность и вязкость, чем быстрорежущая сталь. Это высокопрочные и вязкие штамповые стали для холодной обработки, но стоимость материала ниже, чем у быстрорежущей стали. В пресс-формах обычно используются матричные стали 6Cr4W3Mo2VNb (код 65Nb), 7Cr7Mo2V2Si (код LD), 5Cr4Mo3SiMnVAL (код 012AL) и т. д.
Цементированный карбид и цементированный карбид на стальной связке
Твердость и износостойкость цементированного карбида выше, чем у любого другого типа формовочной стали, но его прочность на изгиб и ударная вязкость низкие. В качестве формы используется цементированный карбид — вольфрам-кобальт. Для форм с низкой ударопрочностью и высокой износостойкостью можно выбрать твердый сплав с низким содержанием кобальта. Для форм с высокой ударной нагрузкой можно выбрать твердый сплав с высоким содержанием кобальта.
Цементированный карбид на стальной связке изготавливается из железного порошка с небольшим количеством порошка легирующих элементов (например, хрома, молибдена, вольфрама, ванадия и т. д.) в качестве связующего вещества, карбида титана или карбида вольфрама в качестве твердой фазы и спекается методом порошковой металлургии. Матрица цементированного карбида со стальной связкой представляет собой сталь, которая преодолевает недостатки низкой вязкости и сложности обработки цементированного карбида и может подвергаться резке, сварке, ковке и термообработке. Карбид со стальной связкой содержит большое количество карбидов. Хотя его твердость и износостойкость ниже, чем у твердого сплава, они все же выше, чем у других сталей. После закалки и отпуска его твердость может достигать 68 ~ 73HRC.
Новые материалы
В настоящее время тенденция развития стали для холодной обработки штампов основана на характеристиках высоколегированной стали D2 (эквивалент Cr12MoV в моей стране) и разделена на два основных направления: одно из них - снижение содержания углерода и содержания легирующих элементов, улучшение равномерности распределения карбидов в стали и повышение ударной вязкости штампа. Например, 8CrMo2V2Si компании American Vanadium Alloy Steel Company и DC53 (Cr8Mo2SiV) компании Daido Special Steel Company в Японии. Другой представляет собой порошковую быстрорежущую сталь, разработанную с основной целью повышения износостойкости для адаптации к высокоскоростному, автоматизированному и массовому производству. Например, 320CrVMo13 в Германии и т. д.
Советы по выбору материалов для штампов для штамповки металла:
Разумный выбор материалов штампа и внедрение правильных процессов термообработки являются ключом к обеспечению срока службы штампа. Для штампов различного назначения следует всесторонне учитывать такие факторы, как их рабочее состояние, условия напряжения, характеристики обрабатываемых материалов, производственная партия и производительность, а также следует делать упор на различные свойства, требуемые выше, а затем следует сделать соответствующий выбор типов стали и процессов термообработки.
Производственная партия
При большой производственной партии штамповочных деталей материалы рабочих частей матрицы, пуансона и матрицы следует выбирать из высококачественной и износостойкой штамповой стали. Материалы других конструктивных деталей процесса и вспомогательных конструктивных деталей матрицы также должны быть соответствующим образом улучшены. Если партия небольшая, требования к свойствам материала должны быть соответствующим образом смягчены для снижения затрат.
Характеристики штампованного материала и условия использования деталей штампа
Если штампуемый материал более твердый или обладает большей устойчивостью к деформации, пуансон и матрица штампа должны выбираться из материалов с хорошей износостойкостью и высокой прочностью. При волочении нержавеющей стали можно использовать штамп из алюминиевой бронзы, поскольку он обладает лучшими антиадгезионными свойствами. Направляющие штифты и направляющие втулки требуют износостойкости и хорошей прочности, поэтому часто используются цементация и закалка поверхности низкоуглеродистой стали. Другой пример: основным недостатком углеродистой инструментальной стали является плохая прокаливаемость. Когда размер поперечного сечения частей штампа велик, центральная твердость после закалки все еще остается низкой. Однако при работе на прессе с большим количеством ударов это становится преимуществом благодаря хорошей ударопрочности. Неподвижные плиты и разгрузочные плиты должны не только обладать достаточной прочностью, но и иметь небольшую деформацию в процессе работы. Кроме того, для улучшения характеристик деталей пресс-формы также можно использовать методы холодной обработки и глубокой холодной обработки, вакуумной обработки и упрочнения поверхности. Для матриц холодной экструзии с плохими условиями работы для выпуклых и вогнутых матриц следует выбирать литейную сталь с хорошими комплексными механическими свойствами, такими как достаточная твердость, прочность, ударная вязкость и износостойкость, а также иметь определенную красную твердость и термоусталостную прочность.
Свойства материала
Следует учитывать свойства материала при горячей и холодной обработке, а также существующие условия завода.
Сокращение производственных затрат
Обратите внимание на использование микродеформируемой стали для снижения затрат на механическую обработку.
Разработка специальной пресс-формы из стали
Для форм с особыми требованиями следует разработать и применить литейную сталь с особыми свойствами.
Рассмотрите возможность производства и использования форм
Выбор материалов пресс-формы должен определяться в соответствии с условиями использования деталей пресс-формы. При условии соблюдения основных условий следует выбирать недорогие материалы для снижения затрат.
Типы металлических штампов для штамповки:
Обычно существует три типа классификации штампов для штамповки в зависимости от процесса, степени интеграции процессов на штампе и метода обработки продукта.
Классификация по процессу:
Вырубной штамп:
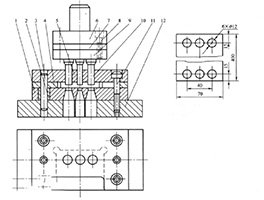
матрица, разделяющая материалы по замкнутому или открытому контуру. Например, вырубная матрица, штамповка, режущая матрица, вырубная матрица, обрезка, режущая матрица и т. д.
Гибочная матрица:
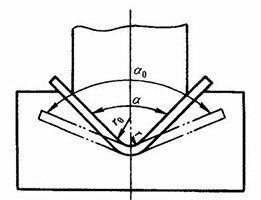
матрица, сгибающая и деформирующая листовые заготовки или другие заготовки по прямой линии (линии изгиба) для получения заготовки с определенным углом и формой.
Рисунок:
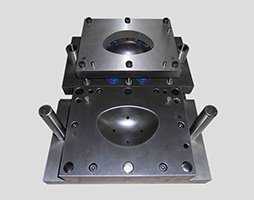
матрица, которая превращает листовые заготовки в открытые полые детали или дополнительно изменяет форму и размер полых деталей.
Формирующая матрица:
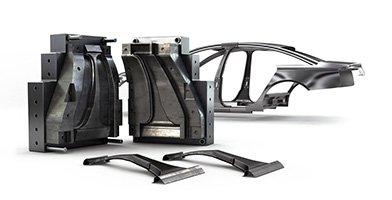
штамп, который непосредственно копирует и формирует заготовки или полуфабрикаты по форме выпуклых и вогнутых штампов, а сам материал производит лишь локальную пластическую деформацию. Такие как выпуклая матрица, термоусадочная матрица, расширяющая матрица, волнообразная формовочная матрица, отбортовочная матрица, формовочная матрица и т. д.
Клепальная форма:
Он использует внешнюю силу для соединения или перекрытия участвующих частей в определенном порядке и методом для формирования целого.
По степени совмещения процессов
форму можно разделить на четыре категории: пресс-форма для одного процесса, составная форма, прогрессивная форма и трансферная форма.
Однопроцессная пресс-форма:
Пресс-форма, которая выполняет только один процесс штамповки за один ход пресса. После завершения этого процесса изделие необходимо вынуть из формы вручную или с помощью робота, а затем поместить в форму следующей станции, чтобы продолжить производство до завершения последнего процесса обработки формы. Весь продукт готов. Этот тип формы прост в обслуживании и имеет низкую стоимость. Однако его производство требует много времени и труда, требует больше трудовых и временных затрат, а процент брака продукции высок.
Комплексная форма:
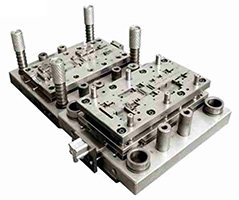
Форма только с одной станцией, которая выполняет два или более процесса штамповки на одной и той же станции за один ход пресса.
Прогрессивная матрица (также называемая непрерывной матрицей):
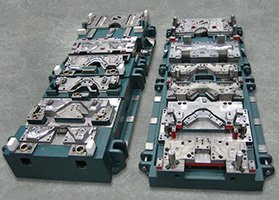
В направлении подачи заготовки есть две или более станции. За один ход пресса последовательно выполняются два или более процесса штамповки на разных станциях. Этот вид формы сложен в обслуживании и требует опытных слесарей для работы, но он очень эффективен в производстве. Если скорость штамповки высокая, за час можно изготовить тысячи изделий, что позволит сэкономить трудовые и временные затраты, а процент брака продукции будет низким.
Переносной кубик:
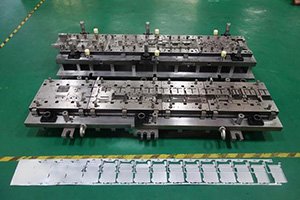
Он сочетает в себе характеристики однопроцессной матрицы и прогрессивной матрицы, а также использует систему перемещения манипулятора для реализации быстрой передачи изделий в форме, что может значительно повысить эффективность производства продукта, снизить себестоимость продукта, сэкономить материальные затраты и обеспечить стабильное и надежное качество.
Состав штампа для штамповки металла:
Штамповая матрица обычно собирается из нескольких шаблонов и деталей (мы называем их блоками или вставками) и стандартных деталей.
Общая структура штампа для штамповки, конкретные шаблоны сверху вниз:
Шаблоны верхнего штампа:
Верхняя опорная пластина, верхняя пластина, верхнее гнездо матрицы, верхняя пластина, верхняя стопорная пластина зажима, съемная пластина;
Шаблоны нижнего штампа:
Нижний шаблон, нижняя подушка, нижнее гнездо матрицы, нижняя подушка, нижняя опорная пластина;
Другие менее часто используемые шаблоны:
Верхняя крышка, выбивная пластина, верхний шаблон, нижняя съемная пластина, нижняя стопорная пластина, нижний зажим, охватываемая форма, охватывающая форма и т. д.;
Некоторые детали пресс-формы:
Вставка и блок верхней матрицы: зажимной блок, съемник, пуансон и т. д.;
Вставка и блок нижней матрицы: нижний блок матрицы, нижняя лопасть матрицы и т. д.;
Стандартные детали: пружины, винты с шестигранной головкой, установочные винты, проволочные пружины, втулки одинаковой высоты, направляющие стойки, направляющие втулки, прокладки втулки одинаковой высоты, штифты двойного назначения, выталкивающие штифты и т. д.;
Нестандартные детали: внешнее позиционирование, внутреннее позиционирование, позиционирование шага, внешняя ограничительная колонка, внутренняя ограничительная колонка и т. д.;
Производство штампов для штамповки металла:
Конструкция пресс-формы:
В соответствии с чертежами штампованных деталей и требованиями производственного процесса, 3D и 2D чертежи формы рисуются с помощью программного обеспечения САПР. В то же время необходимо учитывать такие факторы, как структура, материал и технология обработки формы.
Подготовка материала:
Выберите подходящие материалы, такие как углеродистая инструментальная сталь, легированная инструментальная сталь и т. д., в соответствии с требованиями к конструкции пресс-формы. И термически обработать его для получения необходимых механических свойств.
Изготовление пресс-форм:
Разрежьте и сварите подготовленные материалы, чтобы сделать базовую конструкцию формы. Затем используйте станки с ЧПУ или шлифовальные станки для точной обработки, чтобы гарантировать, что точность размеров, точность формы и шероховатость поверхности формы соответствуют проектным требованиям.
Узел пресс-формы:
Соберите различные детали в единую форму и внесите необходимые изменения. Например, отрегулируйте зазор штампа штампа, отрегулируйте радиус изгиба штампа штампа и т. д.
Пробивка пресс-формы:
Перед официальным производством пресс-форму необходимо протестировать, чтобы проверить, соответствуют ли ее рабочие характеристики ожидаемому эффекту. Если есть проблема, ее необходимо отладить и исправить.
Официальное производство:
Пресс-форма, прошедшая пробную штамповку и отладку, может быть запущена в официальное производство. В ходе производственного процесса пресс-форму необходимо регулярно проверять и обслуживать, чтобы обеспечить ее нормальную работу.
Выберите поставщика услуг штамповки металла, который больше подходит вам:
Выбор подходящего поставщика услуг штамповки металла является важным шагом в производственном процессе. Как инженер с многолетним опытом, я надеюсь помочь вам найти лучшего партнера по штамповке, поделившись некоторыми ключевыми соображениями.
Технические возможности и оборудование
Прежде всего, отличный поставщик услуг штамповки должен иметь современное штамповочное оборудование и технические возможности. Это напрямую влияет на точность обработки, эффективность производства и консистенцию продукта. Различные металлические материалы и формы изделий предъявляют разные требования к штамповочному оборудованию, поэтому при выборе поставщика услуг следует учитывать, есть ли у него различное оборудование для удовлетворения потребностей различных продуктов, например, механическая штамповка, гидравлическая штамповка, высокоскоростная штамповка и т. д.
Например: если в вашем продукте используются высокопрочные материалы, лучшим выбором может быть гидравлическая штамповка, а для небольших прецизионных деталей лучше использовать высокоскоростную штамповку.
Масштаб производства и возможности доставки
Масштаб производства и возможности доставки являются ключевыми факторами, влияющими на циклы доставки и гибкость заказов. Вам необходимо убедиться, что возможности поставщика услуг соответствуют вашим потребностям, особенно если объем вашего заказа велик или требуется быстрая доставка. Решающее значение имеет то, сможет ли поставщик услуг выполнить заказ в течение указанного времени.
Например: если вам нужно 50 000 деталей в месяц, небольшой завод, который может производить только 20 000 деталей в месяц, очевидно, не сможет удовлетворить спрос. При выборе вам следует узнать максимальную производственную мощность завода и оценить своевременные поставки.
Опыт использования материалов и пресс-форм
Характеристики материала определяют технические требования, необходимые в процессе штамповки. Различные металлы (например, алюминий, сталь, нержавеющая сталь, медь и т. д.) имеют разные трудности обработки и требования к штамповке. Поэтому очень важно выбрать поставщика услуг с богатым опытом обработки материалов. Кроме того, важными факторами, которые следует учитывать, являются опыт изготовления и обслуживания пресс-форм, поскольку качество и уровень обслуживания пресс-формы напрямую влияют на точность и срок службы конечного продукта.
Пример: для штамповки алюминия, поскольку его твердость отличается от твердости стали, необходимо отрегулировать процесс, чтобы избежать царапин или деформации поверхности во время обработки. В настоящее время опытный поставщик услуг может предоставить более надежное решение, основанное на характеристиках материала.
Система контроля качества
Хороший поставщик услуг штамповки металла должен иметь строгую систему контроля качества, чтобы гарантировать, что каждый продукт соответствует спецификациям клиента. Общие меры контроля качества включают проверку размеров, проверку обработки поверхности и проверку целостности штампованных деталей. Лучше всего выбирать производителя, имеющего сертификацию системы менеджмента качества, например ISO 9001, чтобы обеспечить стабильность качества продукции.
Пример: к некоторым высокоточным деталям, таким как автомобильные или авиационные детали, предъявляются чрезвычайно высокие требования к качеству, и любое незначительное отклонение размеров может повлиять на их производительность. Поэтому крайне важно выбирать производителя, проводящего комплексную проверку качества.
Цена и экономичность
Хотя цена является важным фактором, она не является единственным определяющим фактором. Выбор слишком дешевого поставщика услуг может привести к некачественному качеству продукции или увеличению затрат на техническое обслуживание на более позднем этапе. Поэтому при оценке цены рекомендуется также учитывать эффективность производства поставщика услуг, контроль материальных потерь и возможность предоставления высококачественной продукции при сохранении разумной стоимости.
Пример: если предложение значительно ниже средней рыночной цены, это может означать, что поставщик услуг пошел на компромисс в отношении материалов или процессов. В долгосрочной перспективе такой выбор часто приносит дополнительные затраты.
Связь и обслуживание
Плавное общение — ключ к успеху проекта. Подходящий поставщик услуг штамповки должен не только обладать техническими возможностями, но и уметь поддерживать хорошую связь с клиентами, обеспечивать своевременную обратную связь о ходе производства и решать проблемы. Кроме того, важным фактором являются возможности технической поддержки поставщика услуг, особенно на этапе проектирования проекта и процесса разработки пресс-формы. От того, смогут ли технические специалисты предоставить эффективные предложения, напрямую зависит успех проекта.
Пример: если поставщик услуг может внести предложения по оптимизации на этапе проектирования пресс-формы, это может уменьшить количество проблем на последующем производстве и улучшить общую экономическую эффективность продукта.
Опыт применения и репутация в отрасли
Наконец, обращение к прошлым случаям поставщика услуг и отзывам клиентов также является важной основой для принятия решений. Опытные поставщики услуг обычно имеют успешные примеры в различных отраслях. Они могут корректировать технологический процесс в соответствии с требованиями различных отраслей и предлагать лучшие решения.
Пример: Если вы являетесь клиентом автомобильной промышленности, выбор поставщика услуг штамповки, который сотрудничает с известными производителями автомобилей, может предоставить вам более надежные производственные гарантии.
Всесторонне учитывая вышеизложенные моменты, вы сможете лучше выбрать подходящего вам поставщика услуг штамповки металла, тем самым гарантируя качество продукции и эффективность производства. Это не только поможет вам снизить затраты, но и повысить конкурентоспособность вашей продукции на рынке. Если у вас есть какие-либо вопросы, пожалуйста, свяжитесь с нами. Мы готовы предоставить профессиональную техническую поддержку и предложения по вашему проекту.
Author: HULK Metal
Отрасли HULK Metal Served
-
 Left Reducer Cable Ladder Rack
A left reducer transitions the cable ladder width from a larger section to a smaller one, with the reduction occurring on the left side of the tray.
ЧИТАТЬ БОЛЬШЕ
-
Horizontal Elbow Cable Ladder Rack Fittings
Horizontal elbows route cable ladders around obstacles while maintaining continuous support. HULK Metal offers full OEM services for elbows from 50 mm to 1200 mm widths, in any material and coating combination.
ЧИТАТЬ БОЛЬШЕ
-
Horizontal Tee Cable Ladder Fittings
A horizontal tee isn’t a commodity—it’s a structural junction that reveals how well a manufacturer controls cutting, forming, welding, and coating.
ЧИТАТЬ БОЛЬШЕ
-
Middle Reducer Cable Ladder Rack
A middle reducer connects two straight ladder sections of different widths, maintaining cable support continuity when the tray width must change due to varying cable counts or routing requirements.
ЧИТАТЬ БОЛЬШЕ
-
Right Reducer Cable Ladder Rack
Right reducers appear simple, but poor fabrication leads to misalignment, cable stress, and costly delays. I’ll share factory-floor insights.
ЧИТАТЬ БОЛЬШЕ
-
Vertical External Bend Cable Ladder Fittings
In cable ladder systems, the vertical external bend is one of the most geometrically demanding fittings. It changes direction upward and outward simultaneously.
ЧИТАТЬ БОЛЬШЕ
-
Vertical Internal Bend Cable Ladder Fittings
A vertical internal bend handles the transition where cables must rise or fall within the same vertical plane while staying inside the ladder structure. It is not interchangeable with an external bend.
ЧИТАТЬ БОЛЬШЕ
-
Horizontal Cross in Cable Ladder System
The horizontal cross is a crucial intersection in cable ladder networks, demanding precise geometry and robust construction. Our OEM service extends beyond simple branding: we tailor dimensions, surface finishes, and even rung spacing to your project specs.
ЧИТАТЬ БОЛЬШЕ
-
Straight Cable Ladder Cable Ladder Rack
The straight cable ladder is not just a simple tray section. It's the primary load-bearing element that spans between supports. Its material, dimensions, and manufacturing quality directly determine whether cables are properly supported or whether the entire system sags, corrodes, or fails inspection.
ЧИТАТЬ БОЛЬШЕ
-
Custom Wall Mount Network Rack
Partner with HULK Metal for exceptional contract manufacturing of Wall Mount Network Racks. Benefit from our precision engineering, streamlined processes, and rigorous quality control—delivering robust, custom-designed racks that enhance your network infrastructure.
ЧИТАТЬ БОЛЬШЕ
-
Heavy Duty Network Server Cable Management
Partner with HULK Metal for unmatched contract manufacturing of Heavy Duty Network Server Cable Management systems. Enjoy precision engineering and superior quality that enhances your network's reliability and efficiency. Experience cost-effective, tailor-made solutions to meet your unique requirements today.
ЧИТАТЬ БОЛЬШЕ
-
Custom OEM Server Rack Blank Panels
Custom OEM Server Rack Blank Panels—designed for precision, aesthetics, and tailored functionality. Engineered to seamlessly fill your server rack spaces, our panels offer robust protection and a refined finish.
ЧИТАТЬ БОЛЬШЕ
-
Custom Network Server Tray
Discover the ultimate in custom network server tray design and manufacturing. At HULK Metal, we specialize in delivering bespoke solutions that meet every client's unique requirements with precision and reliability.
ЧИТАТЬ БОЛЬШЕ
-
Wall Mount Network Racks
Our Wall Mount Network Racks are engineered to maximize space efficiency and secure your critical IT equipment. Customizable to your unique design, these solutions offer robust protection, optimal cooling, and streamlined cable management.
ЧИТАТЬ БОЛЬШЕ
-
Network Server Rack Tray Brackets
Our Network Server Rack Tray Brackets are engineered for robust, customizable support in modern server environments. They streamline cable management, secure hardware, and optimize airflow—all tailored to your exact requirements.
ЧИТАТЬ БОЛЬШЕ
-
1U 2U 3U 4U Server Rack Blank Panels
Our 18 to 47U Network Server Cabinets are engineered for modern data centers and telecom environments. Designed to be fully customizable, these cabinets offer robust security, efficient cooling, and optimal cable management—all tailored to your exact specifications.
ЧИТАТЬ БОЛЬШЕ
-
18 to 47U Network Server Cabinets
Our 18 to 47U Network Server Cabinets are engineered for modern data centers and telecom environments. Designed to be fully customizable, these cabinets offer robust security, efficient cooling, and optimal cable management—all tailored to your exact specifications.
ЧИТАТЬ БОЛЬШЕ
-
Network Server Rack Cable Management
We Supports full customization of style, length, width, depth, etc. Smoother, cable protection, more durable of Network Server Rack Cable Management.
ЧИТАТЬ БОЛЬШЕ
-
18 to 47U Network Server Rack
HULK Metal has passed ISO 9001 quality certification and has an advanced sheet metal manufacturing plant, which can provide you with 18 to 47U Network Server Racks OEM services.
ЧИТАТЬ БОЛЬШЕ
-
Laser Cutting Metal Parts Factory
We can develop a complete solution based on your server switch rack enclosure cabinets drawings, quantity, delivery time, transportation method and other requirements, allowing you to complete higher quality procurement tasks more easily.
ЧИТАТЬ БОЛЬШЕ
-
OEM Server Switch Rack Enclosure Cabinet
We can develop a complete solution based on your server switch rack enclosure cabinets drawings, quantity, delivery time, transportation method and other requirements, allowing you to complete higher quality procurement tasks more easily.
ЧИТАТЬ БОЛЬШЕ
-
Custom Metal Brackets Factory In China
We can select the appropriate process, make molds, and complete the production of metal brackets according to your drawings, materials, tolerances, quantities and other requirements.
ЧИТАТЬ БОЛЬШЕ
-
Carbon Steel Stamping Parts Factory in China
At HULK Metal, we specialize in the design and production of custom carbon steel stamping parts. Our advanced facilities and experienced team ensure that every product meets the highest standards of quality, precision, and functionality.
ЧИТАТЬ БОЛЬШЕ
-
Sheet Metal Spinning Parts Factory In China
HULK Metal is committed to providing high-quality sheet metal spinning parts OEM services to customers around the world. We have an ISO 9001 certified factory and integrated supply chain.
ЧИТАТЬ БОЛЬШЕ
-
Stainless Steel Stamping Parts Factory In China
HULK Metal is one of the top OEM service providers in China with an ISO9001 certified stainless steel stamping parts factory. Contact us to get the latest discount prices.
ЧИТАТЬ БОЛЬШЕ
-
Aluminum Stamping Parts Factory In China
HULK Metal is a well-known sheet metal parts manufacturer in China, which provides complete solutions to produce higher quality customized sheet metal parts at lower prices.
ЧИТАТЬ БОЛЬШЕ
-
Sheet Metal Parts Manufacturer In China
HULK Metal is a well-known sheet metal parts manufacturer in China, which provides complete solutions to produce higher quality customized sheet metal parts at lower prices.
ЧИТАТЬ БОЛЬШЕ
-
Precision Metal Stamping Parts Manufacturer
HULK Metal's factory has passed ISO 9001 and ISO 16949 double certification, with rich experience in precision stamping parts production, and is one of the top suppliers in China.
ЧИТАТЬ БОЛЬШЕ
-
OEM Auto Metal Stamping Parts Factory
Our factory is certified by ISO 9001 and ISO 16949. Our experienced technical team can develop a more complete solution according to the drawings and requirements.
ЧИТАТЬ БОЛЬШЕ
-
Stamped Steel Parts Factory
Stamped steel parts are made of carbon steel, alloy steel, and other plates into workpieces with specific shapes and functions using stamping processes such as blanking, bending, bulging, spinning, shrinking, flanging, etc.
ЧИТАТЬ БОЛЬШЕ
-
Metal Stamping Parts Factory
HULK Metal is an ISO 9001 certified metal stamping factory that can provide you with high-quality OEM stamping services such as blanking, bending, drawing, forming, spinning, etc.
ЧИТАТЬ БОЛЬШЕ
-
China OEM Metal Stamping Parts
We have abundant stamping factory resources and a complete supply chain to provide high-quality metal stamping parts OEM services. We have accumulated rich experience in OEM for hundreds of customers around the world and thousands of products.
ЧИТАТЬ БОЛЬШЕ












Больше результатов
Фабрика


-
![Choose a Chinese OEM for Server Rack Trays]()
March 25, 2025
Choose a Chinese OEM for Server Rack Trays
ЧИТАТЬ БОЛЬШЕ
-
![Metal Stamping OEM Factory in China]()
March 25, 2025
Metal Stamping OEM Factory in China
ЧИТАТЬ БОЛЬШЕ
-
![HULK Metal Stamping Factory Show]()
November 21, 2024
HULK Metal Stamping Factory Show
ЧИТАТЬ БОЛЬШЕ
-
![HULK Metal Fabrication]()
October 18, 2024
HULK Metal Fabrication
ЧИТАТЬ БОЛЬШЕ
-
![Metal Deep Drawing: A Comprehensive Guide]()
March 24, 2025
Metal Deep Drawing: A Comprehensive Guide
ЧИТАТЬ БОЛЬШЕ
-
![Comprehensive Guide to Sheet Metal Bending]()
March 21, 2025
Comprehensive Guide to Sheet Metal Bending
ЧИТАТЬ БОЛЬШЕ
-
![Sheet Metal Spinning]()
March 21, 2025
Sheet Metal Spinning
ЧИТАТЬ БОЛЬШЕ
-
![A Suitable OEM Factory for Your Network Server Blank Panels]()
February 28, 2025
A Suitable OEM Factory for Your Network Server Blank Panels
ЧИТАТЬ БОЛЬШЕ
-
![Common Network Server Accessories: A Complete Guide]()
February 28, 2025
Common Network Server Accessories: A Complete Guide
ЧИТАТЬ БОЛЬШЕ
-
![Network Server Tray Solutions for Enhanced Data Center Efficiency]()
February 28, 2025
Network Server Tray Solutions for Enhanced Data Center Efficiency
ЧИТАТЬ БОЛЬШЕ
-
![A Comprehensive Guide to Network Server Racks]()
February 26, 2025
A Comprehensive Guide to Network Server Racks
ЧИТАТЬ БОЛЬШЕ
-
![Optimized Network Server Tray Solutions for Enhanced Data Center Efficiency]()
February 24, 2025
Optimized Network Server Tray Solutions for Enhanced Data Center Efficiency
ЧИТАТЬ БОЛЬШЕ
-
![Superior Network Server Cable Management Solutions by HULK Metal]()
February 24, 2025
Superior Network Server Cable Management Solutions by HULK Metal
ЧИТАТЬ БОЛЬШЕ
-
![Optimized Network Server Blank Panel Solutions for Modern Data Centers]()
February 21, 2025
Optimized Network Server Blank Panel Solutions for Modern Data Centers
ЧИТАТЬ БОЛЬШЕ
-
![Choose a Suitable OEM Factory to Produce Your Network Server Racks]()
February 21, 2025
Choose a Suitable OEM Factory to Produce Your Network Server Racks
ЧИТАТЬ БОЛЬШЕ
-
![1U, 2U 18U, 42U, What That Mean]()
February 21, 2025
1U, 2U 18U, 42U, What That Mean
ЧИТАТЬ БОЛЬШЕ
-
![How Should You Choose A Suitable OEM Factory to Produce Your Network Server Accessories]()
February 21, 2025
How Should You Choose A Suitable OEM Factory to Produce Your Network Server Accessories
ЧИТАТЬ БОЛЬШЕ
-
![Comprehensive Guide to Sheet Metal Spinning]()
December 04, 2024
Comprehensive Guide to Sheet Metal Spinning
ЧИТАТЬ БОЛЬШЕ
-
![Introduction to Sheet Metal Forming: Processes, Materials, and Choosing the Right Partner]()
October 29, 2024
Introduction to Sheet Metal Forming: Processes, Materials, and Choosing the Right Partner
ЧИТАТЬ БОЛЬШЕ
-
![Comprehensive Guide to Sheet Metal Cutting: Methods, Materials, and Choosing the Right Partner]()
October 25, 2024
Comprehensive Guide to Sheet Metal Cutting: Methods, Materials, and Choosing the Right Partner
ЧИТАТЬ БОЛЬШЕ
-
![Comprehensive Guide to Sheet Metal Blanking]()
October 24, 2024
Comprehensive Guide to Sheet Metal Blanking
ЧИТАТЬ БОЛЬШЕ
-
![Comprehensive Understanding of Sheet Metal Welding]()
September 30, 2024
Comprehensive Understanding of Sheet Metal Welding
ЧИТАТЬ БОЛЬШЕ
-
![8 Types of Sheet Metal Assembly Technology and Their Processes and Applications]()
September 27, 2024
8 Types of Sheet Metal Assembly Technology and Their Processes and Applications
ЧИТАТЬ БОЛЬШЕ
-
![The Most Comprehensive Introduction To Metal Stamping Dies]()
September 24, 2024
The Most Comprehensive Introduction To Metal Stamping Dies
ЧИТАТЬ БОЛЬШЕ
-
![Introduction to Metal Stamping Processes]()
September 19, 2024
Introduction to Metal Stamping Processes
ЧИТАТЬ БОЛЬШЕ
















оставьте сообщение