

Выбор метода сборки листового металла не только влияет на качество и долговечность изделия, но также напрямую связан с эффективностью производства и контролем затрат. Поэтому дизайнерам и инженерам крайне важно понимать особенности
HULK Metal — опытный производитель листового металла в Китае
Представьте 8 типов технологий сборки листового металла, их процессы и применения
-
Главная>
-
Блог>
-
Технология>
8 Types of Sheet Metal Assembly Technology and Their Processes and Applications
27
2024.09
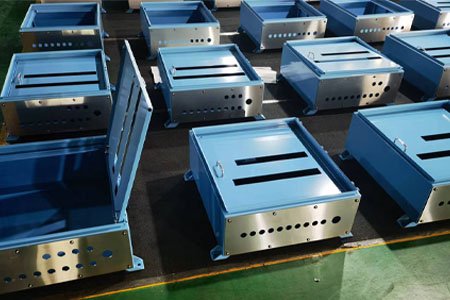 В современном производстве обработка листового металла, как важная технология обработки, широко используется во многих областях, таких как машиностроение, электроника и автомобили. Выбор метода сборки листового металла не только влияет на качество и долговечность изделия, но также напрямую связан с эффективностью производства и контролем затрат. Поэтому дизайнерам и инженерам крайне важно понимать характеристики и применимые сценарии различных методов сборки листового металла.
Сборка листового металла методы в основном включают сварку, болтовое соединение, клепку, гибку нахлесточных соединений, фланцевые соединения, вставные соединения, резьбовые отверстия или резьбовые вставные соединения и т. д. Каждый метод имеет свои уникальные преимущества и области применения. Соответствующий выбор может обеспечить структурную прочность и функциональность продукта.
В следующем материале мы рассмотрим эти 11 методов сборки листового металла один за другим, включая их принципы работы, преимущества и недостатки, а также лучшие сценарии применения, чтобы помочь вам лучше понять, как улучшить общую производительность и рыночную конкурентоспособность изделий из листового металла за счет выбора правильного метода сборки. Независимо от того, разрабатываете ли вы новый продукт или оптимизируете процесс производства существующего продукта, эта информация предоставит вам важные справочные материалы и рекомендации.
Сварка листового металла:
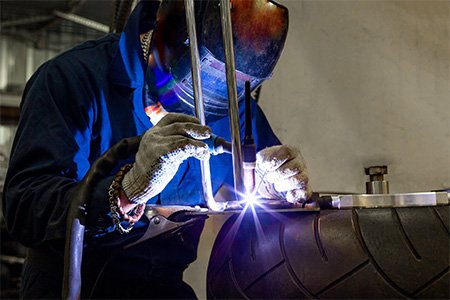
Сварка — это процесс, который образует постоянное соединение путем частичного плавления или пластической деформации отдельных металлических или неметаллических материалов посредством нагрева, повышения давления или комбинации того и другого. Сварка широко используется в промышленности, строительстве, автомобилестроении, аэрокосмической и других сферах для изготовления различных конструкций и изделий.
Сварка давлением:
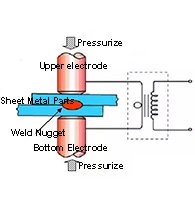
Она делится на «сварку трением», «газовую сварку» и «точечную сварку сопротивлением». «Сварка трением» использует пластичность материала, то есть после того, как к материалу приложена определенная сила и он деформируется, даже если сила больше не прилагается, деформация будет сохраняться; «газовая сварка» заключается в сжатии основных материалов вместе с последующим нагревом их газом для достижения соединения; «Точечная сварка сопротивлением» заключается в соединении двух основных материалов внахлест, подаче на них напряжения и использовании резистивного нагрева в качестве источника тепла для соединения.
Кроме того, «сварка трением», «точечная контактная сварка» и другие методы сварки давлением могут быть автоматизированы и не требуют участия обслуживающего персонала, поэтому автоматические сварочные аппараты под давлением широко используются в цехах FA (автоматизация производства).
Сварка плавлением:
При сварке более распространенным методом является «сварка плавлением».
При сварке основной материал и сварочный материал или один из них необходимо расплавить для достижения сварки.
Типичным методом сварки является «дуговая сварка». Дуговая и лазерная сварка часто используются для автоматической сварки роботами. На сложных производственных линиях, таких как линии сборки автомобилей, роботизированная и ручная сварка используются соответственно в зависимости от характеристик и условий процесса.
Пайка:
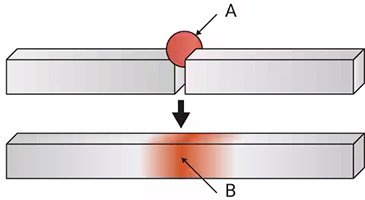
Способ соединения с использованием сварочных материалов (припоев) с температурой плавления (точкой плавления) ниже, чем у основного материала. Чтобы добиться соединения без плавления основного материала и обеспечить хорошее состояние соединения с основным материалом, к припою добавляют флюс.
Припой должен не только иметь более низкую температуру плавления, чем основной материал, но также иметь превосходное сродство, а атомы расплавленного припоя должны иметь возможность соединяться с атомами основного материала.
Паяные материалы включают «алюминиевую пайку», «серебряную пайку», «медно-фосфорную пайку», «латунную пайку» и т. д., которые можно выбирать в зависимости от различных соединяемых материалов. Кроме того, «мягкий припой» с низкой температурой плавления, такой как цинк, свинец, олово или сплав олова-свинца, вместе называется «паяльной пастой».
Пайка легко соединяет металлы, поэтому она уже давно используется в предметах первой необходимости, художественных поделках и стоматологических изделиях. Кроме того, «мягкая пайка» электронных схем и т. д. использует преимущества проводимости припоев и широко используется в различных областях: от бытовой техники до авиации, атомной промышленности, химического оборудования и т. д.
Ниже приводится краткое описание и сравнение контактной сварки, лазерной сварки, аргонодуговой сварки и сварки под флюсом:
Контактная сварка
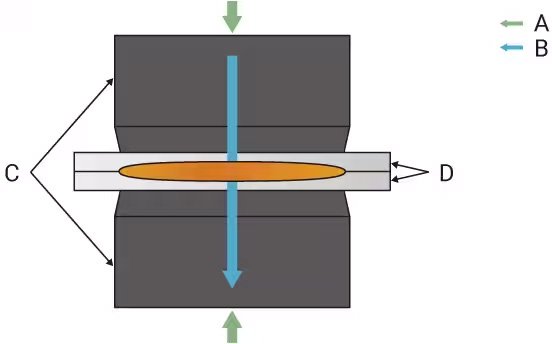
Принцип:
Резистивная сварка — это процесс сварки сопротивлением теплу, генерируемому током, протекающим через точки контакта заготовок. Два куска металла зажимаются электродами и прикладывается давление. Когда ток проходит через точки контакта, за счет сопротивления выделяется тепло, плавящее металл в точках контакта, тем самым достигается сварка.
Особенности:
Нет необходимости добавлять сварочные материалы.
Высокая эффективность, высокая степень автоматизации, подходит для массового производства.
В основном используется для сварки тонких листов, например, для точечной сварки кузовов автомобилей.
Преимущества:
Быстрая скорость и высокая эффективность производства.
Высокое энергопотребление, нет необходимости в сварочных присадках.
Маленькая зона термического влияния и небольшая деформация.
Недостатки:
В основном используется для тонких листов, а эффект сварки толстых материалов плохой.
Требуется точный контроль тока и давления.
Приложение:
Он обычно используется при сварке автомобилей, бытовой техники и деталей из листового металла, например, точечная сварка в конструкциях кузова автомобиля.
Лазерная сварка
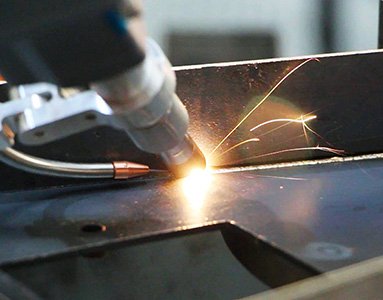
Принцип:
При лазерной сварке заготовка облучается высокоэнергетическим лазерным лучом, в результате чего область сварки мгновенно нагревается до расплавленного или испаренного состояния с образованием сварочной ванны. Лазер может быстро нагревать и охлаждать материал, образуя тонкий сварной шов.
Особенности:
Шов узкий, эффект глубокой сварки хороший.
Энергия сконцентрирована, а зона теплового воздействия мала.
Может использоваться для сварки различных материалов.
Преимущества:
Обладает высокой точностью сварки и подходит для сварки мелких деталей и сложных конструкций.
Подходит для автоматизации и дистанционной сварки.
Обладает высокой скоростью сварки и высокой эффективностью, особенно подходит для высокоточного производства.
Недостатки:
У него высокая стоимость оборудования и большие первоначальные вложения.
К поверхности детали перед сваркой предъявляются высокие требования, а плохая чистота поверхности влияет на качество сварки.
Приложение:
Обычно используется в высокотехнологичных областях, таких как прецизионное производство, аэрокосмическая промышленность, медицинское оборудование и электроника, например, сварка электронных компонентов и микромеханических деталей.
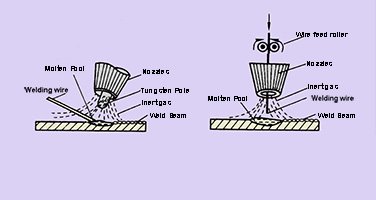
Сварка TIG/GTAW, сварка вольфрамовым инертным газом
Принцип:
Аргонодуговая сварка использует вольфрамовый электрод и инертный газ (например, аргон) в качестве защитного газа для плавления металла при высокой температуре, создаваемой дугой, и формирования сварного соединения. В процессе сварки вольфрамовый электрод не плавится, а лишь служит источником образования дуги, а сварочный материал обычно добавляется вручную.
Особенности:
Высокотемпературная дуга, возникающая во время сварки, защищена аргоном, чтобы предотвратить попадание кислорода и азота в воздух в ванну расплава.
Качество сварного шва высокое и подходит для тонкой сварки.
Операция выполняется относительно медленно и обычно подходит для ручного управления.
Преимущества:
Качество сварки высокое, сварной шов чистый, подходит для тонких пластин и прецизионной сварки.
Может использоваться для сварки различных материалов, включая алюминий, магний, нержавеющую сталь и т. д.
Зона термического влияния небольшая, а деформация сварного шва небольшая.
Недостатки:
Скорость сварки низкая, а эффективность низкая.
Требует более высоких навыков работы, и им сложно управлять вручную.
Приложение:
Обычно используется в высококачественной сварке, например, в аэрокосмической, точной технике и автомобилях, особенно для сварки трудносвариваемых материалов, таких как алюминий и титан.
Дуговая сварка под флюсом, SAW
Принцип:
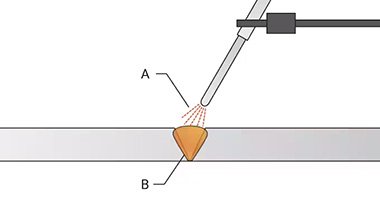
Сварка под флюсом — это автоматизированный сварочный процесс. В процессе сварки дуга горит под слоем флюса, образуя ванну расплава. В то же время флюс плавится, образуя защитный слой, изолирующий воздух и предотвращающий окисление и загрязнение.
Особенности:
Во время процесса сварки дуга покрывается флюсом, поэтому утечка дуги во время процесса сварки отсутствует.
Сильный ток и высокое тепловложение подходят для сварки толстых материалов.
Обычно автоматизированная сварка с высокой эффективностью производства.
Преимущества:
Высокое качество сварки, глубокое проплавление, высокая скорость сварки, подходит для толстых материалов.
Нет дуги, меньше дыма и хорошие условия труда.
Сварной шов хорошо защищен во время сварки, а качество сварки стабильное.
Недостатки:
Можно использовать только для сварки в горизонтальном положении, не подходит для сложных положений сварки.
Оборудование большое и не очень гибкое.
Приложение:
Подходит для сварки толстых листов, например, в судостроении, трубопроводах, мостах, крупных стальных конструкциях и других отраслях промышленности.
Краткое описание основных различий и сценариев применения:
Контактная сварка:
подходит для пакетной сварки тонкого листового металла, обычно используемого в автомобилестроении и т. д.
Лазерная сварка:
высокоточная сварка, подходящая для областей с высокими требованиями, таких как электроника, аэрокосмическая промышленность и т. д.
Аргонодуговая сварка:
подходит для высококачественной сварки, обычно используется для тонких пластин, прецизионной сварки и трудносвариваемых материалов, таких как алюминий и титан.
Дуговая сварка под флюсом:
подходит для сварки толстых листов и крупномасштабного автоматизированного производства, например, в судостроении, производстве стальных конструкций и других областях.
Таблица классификации сварки:
Тип сварки | Электрическая энергия | Химическая энергия | Механическая энергия | Энергия света |
Сварка плавлением | Электродуговая сварка Электронно-лучевая сварка | Газовая сварка | Лазерная сварка | |
Сварка давлением | Контактная сварка: Точечная контактная сварка Выступающая сварка Сварка соединений Стыковая контактная сварка Оплавляющая сварка | Сварка взрывом | Обжим при нормальной температуре Обжим трением Сварка трением с перемешиванием Ультразвуковая опрессовка Диффузионная сварка | |
Паяная сварка | Сварка индукционным нагревом (мягкая пайка) | Пайка газовой горелкой (пламенная пайка) | Пайка лучом Лазерная пайка |
План сварки:
План сварки — это подробный план для конкретного проекта или изделия, охватывающий методы сварки, выбор материала, оборудования, параметры процесса и другие аспекты. Ниже приводится подробное введение в ручную и механическую сварку:
Ручная сварка
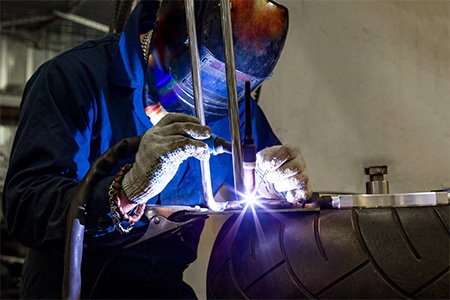
Ручная сварка — это метод сварки, при котором оператор управляет процессом сварки вручную. Обычно используется сварочный аппарат, сварочный пистолет и сварочные материалы, подходящие для различных металлических материалов и различных положений сварки.
Преимущества:
Высокая гибкость подходит для сложных конструкций и труднодоступных мест сварки.
Низкая стоимость: По сравнению с автоматическим сварочным оборудованием первоначальные инвестиции ниже.
Простота в эксплуатации: Технические требования относительно низкие, что удобно для обучения операторов.
Недостатки:
Низкая эффективность: По сравнению с механической сваркой ручная сварка имеет более низкую эффективность производства.
Нестабильное качество: Из-за различий в техническом уровне операторов качество сварки может быть нестабильным.
Высокая трудоемкость: Длительная ручная сварка может легко вызвать утомление оператора.
Области применения
Техническое обслуживание и мелкосерийное производство: Подходит для обслуживания и изготовления небольших металлических деталей по индивидуальному заказу.
Специальная сварка: Например, сварка изделий неправильной формы или нескольких материалов.
Механическая сварка
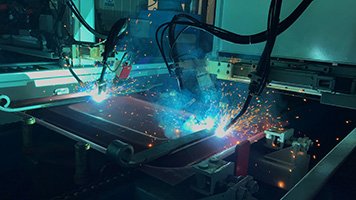
Механическая сварка — это процесс сварки с использованием автоматического или полуавтоматического оборудования, обычно с использованием машин или роботов для контроля параметров сварки и путей сварки.
Преимущества
Высокая эффективность: Скорость и эффективность механической сварки значительно выше, чем при ручной сварке, и она подходит для крупномасштабного производства.
Стабильное качество сварки: Поскольку аппарат точно контролирует параметры сварки, качество сварки более стабильное.
Низкая трудоемкость: Сокращает физический труд операторов и снижает риск производственных травм.
Недостатки
Высокие первоначальные вложения: Затраты на приобретение и обслуживание автоматического сварочного оборудования высоки.
Низкая гибкость: Сварка сложных или индивидуальных изделий не так гибка, как ручная сварка.
Высокие технические требования: Операторы должны обладать высоким уровнем технологий и уметь отлаживать и обслуживать оборудование.
Области применения
Массовое производство: Подходит для таких отраслей, как автомобилестроение и производство бытовой техники, где требуется большое количество повторных сварочных работ.
Точная сварка: Широко используется в отраслях с высокими требованиями к точности, таких как аэрокосмическая промышленность.
Составление плана сварки
Выбор материала
Выберите соответствующий метод сварки и сварочный материал в соответствии с типом материала свариваемого изделия (например, углеродистая сталь, нержавеющая сталь, алюминиевый сплав и т. д.).
Выбор метода сварки
Ручная сварка: Подходит для небольших и сложных сварочных работ, таких как ремонт и индивидуальное производство.
Механическая сварка: подходит для крупносерийного производства, должна быть обеспечена высокая эффективность и стабильность сварки.
Выбор оборудования
Выберите подходящее сварочное оборудование, такое как ручной сварочный аппарат, роботизированная сварочная система и т. д., чтобы гарантировать, что характеристики оборудования соответствуют требованиям сварки.
Настройка параметров процесса
Задайте соответствующие параметры, такие как сварочный ток, скорость сварки и тепловложение, в зависимости от типа материала и метода сварки.
Контроль качества
Разработать стандарты качества сварки и методы контроля, обеспечивающие соответствие прочности и внешнего вида сварного соединения проектным требованиям.
Процесс сварки:
Сварная сборка — это распространенный метод соединения при производстве и обработке металлов. Его процесс обычно включает подготовку, сварку, проверку и последующую обработку. Ниже приведен подробный процесс сварочной сборки:
Подготовительный этап
Проектирование и планирование
Технические чертежи: Разработайте планы сварки в соответствии с требованиями к продукции и проектными чертежами.
Список материалов: Перечислите металлические материалы, сварочные материалы (например, сварочные стержни, сварочная проволока) и вспомогательные материалы, необходимые для сварки.
Выбор материала
Осмотр материала: Убедитесь, что используемые металлические материалы соответствуют спецификациям и стандартам качества.
Резание материала: Разрежьте металлические материалы в соответствии с проектными требованиями, чтобы получить необходимый размер и форму.
Обработка поверхности
Очистка: Удалите масло, ржавчину и оксиды с металлической поверхности, чтобы обеспечить чистоту поверхности сварочного контакта.
Предварительная нагревательная обработка (при необходимости): В зависимости от природы материала некоторые материалы может потребоваться предварительный нагрев, чтобы уменьшить сварочное напряжение.
Этап сварки
Подготовка оборудования
Отладка сварочного оборудования: Выберите подходящее сварочное оборудование (например, ручной сварочный аппарат, роботизированную сварочную систему) и отладьте его.
Подготовка электрода: Выберите соответствующие сварочные электроды в соответствии со сварочными материалами и методами сварки и убедитесь, что электроды не повреждены.
Процесс сварки
Закрепите заготовку:
Используйте зажим или позиционер, чтобы зафиксировать свариваемые металлические детали, чтобы они не смещались во время процесса сварки.
Применить параметры сварки:
Настройте такие параметры, как сварочный ток, скорость сварки, время сварки и т. д., в зависимости от типа и толщины материала.
Начать сварку:
Подайте сварочный ток и управляйте сварочным пистолетом или электродом для сварки.
Во время процесса сварки поддерживайте соответствующую скорость сварки и устойчивое положение при сварке.
Многопроходная сварка:
Если требуется многопроходная сварка, качество предыдущего сварного шва следует проверять перед каждым проходом.
Этап проверки
Контроль качества сварки
Визуальный осмотр: Проверьте внешний вид сварного шва на наличие дефектов, таких как трещины, поры и несварные соединения.
Измерение размеров: Измерьте размер сварного соединения, чтобы убедиться в его соответствии проектным требованиям.
Неразрушающий контроль
Ультразвуковой контроль: Проверьте внутренние дефекты сварного шва, чтобы убедиться в его качестве.
Рентгеновское исследование: Используется для обнаружения дефектов внутри сварного шва, подходит для требовательного контроля качества сварки.
Разрушающий контроль
Испытание на растяжение: Растяните сварное соединение, чтобы оценить его прочность и ударную вязкость.
Испытание на изгиб: Оцените характеристики сварного шва в условиях изгиба и проверьте его способность сопротивляться усталости.
Этап постобработки
Охлаждение и очистка
Охлаждение после сварки: После завершения сварки дайте сварному соединению остыть естественным путем, чтобы избежать деформации, вызванной быстрым охлаждением.
Удаление сварочного шлака: Очистите сварочный шлак и оксиды с поверхности сварного соединения, чтобы обеспечить аккуратность сварного шва.
Обработка поверхности
Защита от ржавчины: При необходимости свариваемая деталь подвергается антикоррозионной обработке, например распылением антикоррозийной краски или горячим цинкованием.
Полировка поверхности: Если сварная деталь должна быть красивой, можно выполнить полировку.
Окончательная проверка и доставка
Окончательная проверка качества: Выполните комплексную проверку сварного узла, чтобы убедиться в соблюдении всех требований и стандартов.
Архивирование файлов: Составьте соответствующие записи и отчеты об испытаниях во время процесса сварки для дальнейшего использования.
Доставка и использование: Доставьте сварную сборку заказчику или используйте ее для следующей сборки.
Преимущества и недостатки сварки листового металла:
Преимущества
Высокопрочное соединение
Сварные соединения обычно имеют такую же или более высокую прочность, что и основной материал, и могут выдерживать большие нагрузки и напряжения.
Высокая адаптируемость
Может соединять различные металлические материалы и материалы разной толщины с широким диапазоном адаптируемости.
Хорошая герметизация
Сварные соединения обладают хорошей герметизацией и подходят для применений, где необходимо предотвратить утечку жидкости или газа.
Структурная целостность
Сварная сборка не требует дополнительных соединителей, таких как болтовые соединения, что позволяет сохранить целостность и красоту конструкции.
Высокая эффективность производства
При крупносерийном производстве механическая сварка позволяет значительно повысить эффективность производства и снизить трудозатраты.
Автоматизация возможна
Современное сварочное оборудование позволяет обеспечить автоматизацию сварки, повысить стабильность производства и контроль качества.
Нет зоны термического влияния во время сварки
В некоторых методах сварки влияние зоны термического влияния на свойства материала можно уменьшить за счет контроля погонной энергии при сварке.
Недостатки
Высокие требования к навыкам
Высокие требования к квалификации операторов, особенно при ручной сварке, неправильная эксплуатация может привести к дефектам сварки.
Дефекты сварки
Во время сварки могут возникать такие дефекты, как трещины, поры и несварные детали, что влияет на качество сварки.
Риск деформации
В процессе сварки металлические детали могут деформироваться из-за местного нагрева, что влияет на точность сборки.
Требования к послесварочной обработке
После сварки может потребоваться обработка поверхности, удаление шлака и очистка, что увеличивает сложность процесса.
Изменение свойств зоны термического влияния
Свойства материала в зоне термического воздействия могут измениться, например, увеличиться твердость или охрупчивание, что повлияет на долгосрочные характеристики.
Сварочные выхлопные газы и дым
Во время сварки образуются выхлопные газы и дым, которые могут повлиять на здоровье операторов и требуют хорошей вентиляции и мер защиты.
Применимые детали для сварки:
Сварка — это распространенный и эффективный метод соединения при обработке листового металла, подходящий для различных деталей из листового металла. Вот некоторые типы деталей из листового металла, подходящие для сварки:
Каркасы из листового металла
Используйте: Используется для поддержки и создания таких конструкций, как шасси, корпуса или кронштейны для оборудования.
Особенности: Сварка обеспечивает прочность и стабильность, подходит для восприятия механических нагрузок.
Структура кузова
Используйте: Кузов, шасси и защитные чехлы легковых, грузовых автомобилей и мотоциклов.
Особенности: Сварка может обеспечить высокую прочность и безопасность, отвечая стандартам безопасности при столкновении.
Корпус механизма
Используйте: Например, корпуса и защитные крышки электрооборудования и механических устройств.
Особенности: Сварка обладает хорошей герметизацией и может эффективно предотвращать влияние внешней среды.
Система вентиляции и кондиционирования воздуха
Используйте: Например, вентиляционные каналы, корпуса кондиционеров и вентиляционные отверстия.
Особенности: Требуются хорошие герметизирующие свойства и устойчивость к коррозии, а сварка может обеспечить прочные соединения.
Ящики и контейнеры для хранения
Используйте: Например, резервуары для хранения химических веществ, резервуары для масла и резервуары для воды.
Особенности: Сварка обеспечивает хорошую герметизацию и устойчивость к давлению, подходит для хранения жидкостей и газов.
Корпус для бытовой техники
Используйте: Например, корпуса холодильников, стиральных машин, микроволновых печей и другой бытовой техники.
Особенности: Требует красоты и долговечности, а процесс сварки может улучшить внешний вид и прочность конструкции.
Компоненты здания
Использует: такие как лестничные поручни, перила и металлические дверные и оконные рамы.
Особенности: Сварка должна выдерживать определенную нагрузку и обеспечивает структурную стабильность и безопасность.
Декорации из листового металла
Использует: такие как металлические произведения искусства, лампы и предметы интерьера.
Особенности: С помощью сварки можно добиться сложных форм и улучшить эстетику.
Транспортные аксессуары
Использует: например, металлические детали велосипедов, мотоциклов и небольших лодок.
Особенности: Сварка повышает прочность и долговечность компонентов.
Конструктивные части лифтов и эскалаторов
Использование: такие как кабины лифтов, направляющие и основания.
Особенности: Сварка обеспечивает необходимую прочность для обеспечения безопасности и устойчивости оборудования.
Металлические стеллажи для хранения
Использует: Металлические стеллажи, используемые для складирования и логистики.
Особенности: Сварочные соединения позволяют обеспечить устойчивость и несущую способность стоек.
Болтовое соединение:
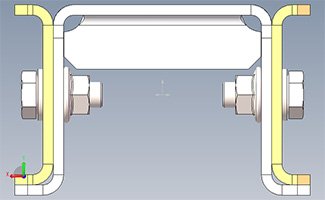
Болтовые соединения листового металла — это широко используемый метод соединения при сборке листового металла, особенно в конструкциях, которые должны быть съемными и пригодными для обслуживания. В зависимости от различных вариантов использования, исполнения и методов установки болтовые соединения листового металла можно разделить на следующие категории:
Обычное болтовое соединение
Болт с шестигранной головкой:
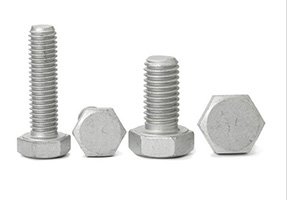
Наиболее распространенный тип болтов, головка болта имеет шестигранную форму, подходит для установки вручную или на станке.
Болт с шестигранной головкой:
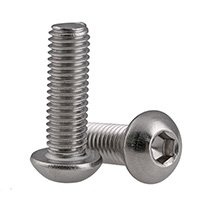
Головка болта имеет шестигранное отверстие, и ее необходимо устанавливать с помощью шестигранного ключа. Подходит для мест с ограниченным пространством.
Болт с поперечной прорезью:
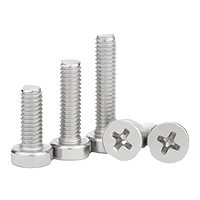
Головка болта имеет крестообразную прорезь и затягивается с помощью крестовой отвертки или электроинструмента. Подходит для соединений с небольшой нагрузкой.
Саморезный болт:
Саморезы (саморезы) могут нарезать резьбу самостоятельно, без предварительной обработки резьбы. Этот тип болта часто используется для соединения тонких пластин.
Обычные саморезы:
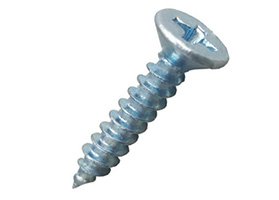
При обработке тонкого листового металла резьба нарезается непосредственно на листовом металле путем вращения болта.
Саморезные саморезы:
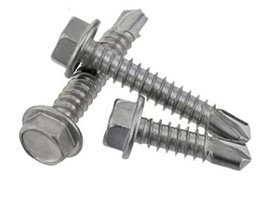
На переднем конце винта имеется сверло, которым можно самостоятельно сверлить и нарезать резьбу без предварительного сверления отверстий, что упрощает этапы установки.
Шпильковое соединение
Шпилька (приварная шпилька) — это небольшой болт, прикрепленный к поверхности листового металла, подходящий для случаев, когда требуется высокая прочность соединения и виброустойчивость.
Приварная шпилька:
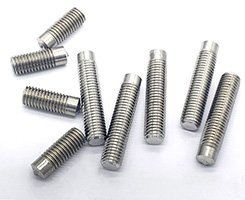
Шпилька крепится к поверхности листового металла с помощью дуговой сварки или контактной сварки, образуя неразъемное соединение, а гайка затягивается через шпильку.
Заклепанная шпилька:
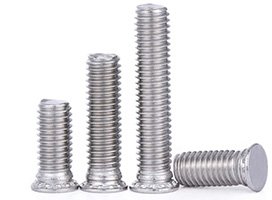
Шпилька вдавливается в листовой металл под действием механического давления для фиксации и образования точки резьбового соединения.
Заклепка-гайка
Заклепка-гайка представляет собой резьбовой соединительный элемент, подходящий для тонких листов, а резьбовое отверстие предварительно устанавливается на листовом металле путем клепки.
Заклепка со сквозным отверстием:
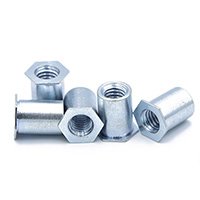
Подходит для сквозного монтажа, после клепки образуется внутренняя резьба, которая используется для разъемного соединения тонкого листового металла с другими деталями.
Гайка-заклепка с глухим отверстием:
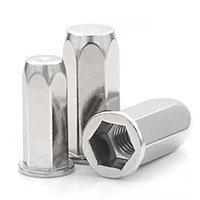
Подходит для установки в глухое отверстие, подходит для случаев подключения, когда одна сторона не работает, например, в закрытых конструкциях.
Зажимная гайка
Закладная гайка — это специальная гайка, устанавливаемая в отверстие из листового металла, обычно используемая в корпусах электронного оборудования и конструкциях из листового металла.
Квадратная гайка:
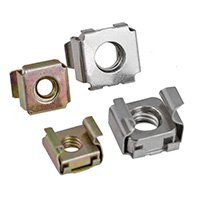
Гайка вставляется в отверстие в листовом металле, а при вкручивании болта гайка зажимается пружинным листом, что подходит для многократной разборки и сборки.
Гайка пружинного листа:
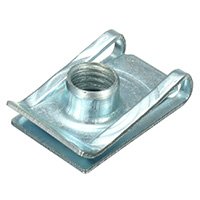
Гайка фиксируется в отверстии из листового металла с помощью пружинного листа, который прост в установке и имеет определенный эффект амортизации.
Болт с фланцем
Головка болта с фланцем имеет круглый фланец, который увеличивает площадь контакта и эффективно рассеивает нагрузку, приложенную к головке болта, что подходит для высокопрочных соединений.
Болт с плоским фланцем:
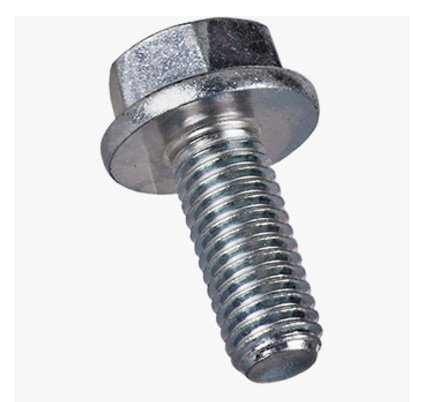
Фланец плоский, что увеличивает трение и распределяет нагрузку, уменьшая повреждение соединяемых деталей.
Болт с зубчатым фланцем:
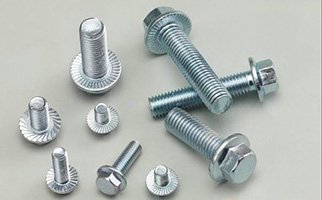
Поверхность фланца имеет зубчатую конструкцию, которая может обеспечить большую силу фиксации и антивибрационный эффект.
Болт, препятствующий ослаблению
Болты с защитой от ослабления предназначены для предотвращения ослабления болтов в условиях вибрации или ударов.
Нейлоновый противоотвинчивающийся болт:
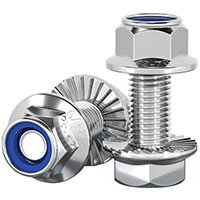
В гайку встроено нейлоновое кольцо, которое увеличивает трение при вкручивании болта и предотвращает его ослабление.
Металлический противоотвинчивающийся болт:
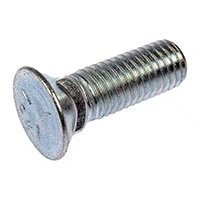
Гайка или болт имеют металлическое стопорное кольцо или зубчатую конструкцию для обеспечения дополнительной силы, препятствующей ослаблению.
Шпильки
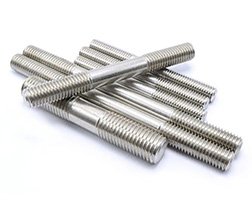
Шпильки имеют резьбу на обоих концах и гладкий стержень посередине. Их часто используют для крепления листового металла к толстым материалам или крупногабаритному оборудованию.
Т-образные болты
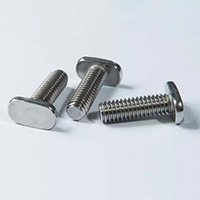
Т-образные болты имеют Т-образную головку и часто используются в направляющих, фиксированных кронштейнах и в других случаях. Их можно легко и быстро установить и снять.
Соединение с контргайкой
Затяжная контргайка:
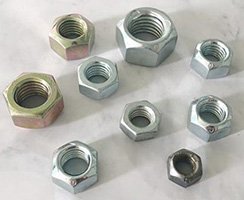
Предотвращает ослабление болтов благодаря запорному механизму. Обычно гайка имеет особую форму резьбы или фрикциона.
Комбинация шлицевой гайки и шплинта:
Гайка имеет прорезь, а шплинт вставлен для фиксации болта и предотвращения его ослабления. Он часто используется в важных механических соединениях.
Гайка заклепки под давлением
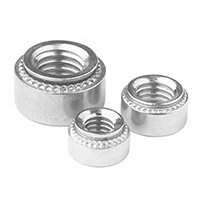
Заклепочная гайка под давлением фиксирует гайку в отверстии из листового металла путем приложения давления для образования постоянной точки резьбового соединения. Подходит для тонкого листового металла и высокопрочной резьбы.
Комбинированный винт
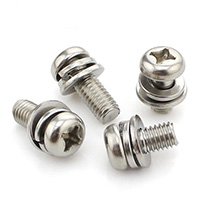
Комбинированные винты поставляются с шайбами и подходят для случаев, когда требуется быстрая сборка. Предварительная сборка винтов и шайб упрощает этапы установки.
Формулировка схемы болтового соединения
При составлении схемы болтового соединения необходимо учитывать конструктивные требования, нагрузки, условия окружающей среды и последовательность сборки.
Выберите характеристики болта:
Выберите подходящий размер болта (диаметр, длина) и материал в соответствии с требованиями к прочности и нагрузке соединяемых деталей.
Обычные марки болтов — 8,8, 10,9, 12,9 и т. д., а высококачественные болты имеют более высокую несущую способность.
Выбор материала: углеродистая сталь, нержавеющая сталь, легированная сталь и т. д. необходимо выбирать в соответствии с рабочей средой (например, высокой температурой, коррозией).
Определите метод затяжки:
При затягивании болтов используйте соответствующий момент затяжки, чтобы гарантировать, что болты подвергаются соответствующей предварительной нагрузке во избежание ослабления или чрезмерной затяжки.
Выберите стопорные шайбы, противоотвинчивающиеся гайки, пружинные шайбы и т. д., если это необходимо для повышения устойчивости соединения.
Дизайн аксессуара:
В схеме болтового соединения спроектируйте отверстие подходящего диаметра, соответствующего болту, чтобы обеспечить разумный допуск отверстия и избежать ослабления или нестабильности болта.
Используйте шайбы для распределения давления и предотвращения повреждения соединительной поверхности.
Аспекты долговечности:
Для соединений, подвергающихся воздействию агрессивных сред, рассмотрите возможность антикоррозийной обработки, такой как электрогальванизация, фосфатирование или болты из нержавеющей стали.
Процесс сборки
Подготовка:
Убедитесь, что все соединительные детали (болты, гайки, шайбы и т. д.) имеют тот же размер, что и проект, и чистые.
Проверьте положение и размер соединительных отверстий, чтобы убедиться в их совмещении.
Выравнивание компонентов:
Совместите два или более соединяемых компонента, чтобы обеспечить точное совмещение отверстий под болты. Используйте установочные штифты или временные крепления, чтобы они не смещались.
Установите болты:
Вставьте болты в отверстия для болтов и установите все болты в такой последовательности, чтобы все болты прошли сквозь соединяемые компоненты.
Установите шайбы:
Установите шайбы под головки болтов и гайки, чтобы обеспечить равномерное распределение давления и избежать прямого контакта между гайками, головками болтов и поверхностями компонентов.
Затяните гайки:
Затяните гайки при необходимости с помощью динамометрического ключа, чтобы обеспечить достижение расчетного значения крутящего момента или предварительной нагрузки, чтобы избежать чрезмерной или недостаточной затяжки.
Проверка и регулировка:
После затяжки болтов проверьте, затянуто ли каждое соединение и не требуется ли его повторная регулировка. Для многоболтовых соединений рекомендуется использовать диагональный метод затяжки во избежание деформации компонентов.
Меры против ослабления:
При необходимости нанесите фиксаторы резьбы на резьбу болтов или используйте устройства, препятствующие ослаблению, такие как противоотвинчивающиеся шайбы или самоконтрящиеся гайки.
Преимущества и недостатки болтовых соединений
Преимущества:
Хорошая разборка:
Болтовые соединения легко разбираются и собираются, что удобно при обслуживании и замене деталей, а также подходит для конструкций, требующих частого обслуживания.
Широкий спектр применения:
Он может соединять различные материалы и детали различной толщины, такие как металлы, пластмассы, композитные материалы и т. д., и широко используется.
Простая установка:
Болтовые соединения не требуют сложного оборудования и процессов, а процесс установки прост и подходит для различных рабочих сред.
Надежность соединения:
Разумно разрабатывая характеристики и материалы болтов, можно гарантировать, что прочность соединения соответствует проектным требованиям и имеет большую несущую способность.
Недостатки:
Нестабильная предварительная загрузка:
При неправильной затяжке предварительная нагрузка болтового соединения, вероятно, будет недостаточной или чрезмерной, что повлияет на стабильность соединения.
Легко ослабить:
Под воздействием вибрации, теплового расширения и сжатия или других внешних факторов болты склонны к ослаблению и требуют регулярного осмотра и технического обслуживания.
Концентрированный стресс:
Точки болтового соединения создают концентрированное напряжение, которое может легко привести к местной деформации или повреждению, особенно в ситуациях, когда применяются динамические нагрузки.
Увеличенный вес:
Болты, гайки и шайбы увеличивают общий вес конструкции, особенно в ситуациях, когда болты используются в больших количествах.
Детали, подходящие для болтового соединения
Стальные конструкции:
Болтовые соединения широко используются в стальных конструкциях зданий и мостов, в основном для соединения крупных компонентов, таких как балки, колонны, фермы и т. д.
Механическое оборудование:
Различные части машин и оборудования, такие как станки, тяжелое оборудование, трансмиссионные устройства и т. д., обычно соединяются болтами для облегчения установки и обслуживания.
Автомобильные и авиационные запчасти:
Болтовые соединения играют ключевую роль при сборке автомобилей и самолетов, особенно для таких деталей, как двигатели и системы подвески, которые требуют, чтобы болтовые соединения имели высокую прочность и виброустойчивость.
Трубопроводы и сосуды под давлением:
В трубопроводных системах на фланцевых соединениях часто используются болтовые соединения для обеспечения герметизации и облегчения разборки и сборки. Болтовые соединения также широко используются в сосудах под давлением для технического обслуживания.
Основы оборудования и кронштейны:
Основы, кронштейны и другие детали конструкции крупного оборудования обычно соединяются болтами для облегчения регулировки и разборки.
Клепка:
Клепка — это процесс прочного соединения двух или более металлических листов путем приложения давления или ударной силы, обычно без резьбы. Клепаные соединения широко используются при сборке конструкций из листового металла, особенно в ситуациях, когда требуются надежные и прочные соединения, но не требуется частая разборка. Ниже приведены несколько распространенных типов заклепочных соединений листового металла:
Сплошное заклепочное соединение
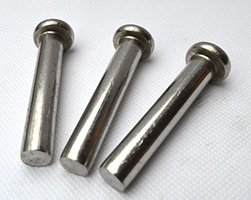
Особенности:
Традиционный метод клепки, заключающийся в расклепании хвостовой части заклепки с помощью молотка или инструмента, работающего под давлением, для образования прочного соединения.
Приложение:
Используется для тяжелых и высокопрочных соединений конструкций, таких как соединения деталей из листового металла в крупных проектах, таких как самолеты и мосты.
Преимущества:
Обладает высокой прочностью на сдвиг и растяжение.
Полые заклепочные соединения
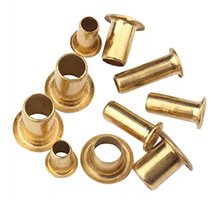
Особенности:
Сама заклепка полая, а хвостовой конец легко деформируется во время клепки, и ее можно заклепать с меньшим усилием.
Приложение:
Обычно используется в тонком листовом металле, электронном оборудовании и бытовой технике, подходит для соединений с небольшой нагрузкой.
Преимущества:
Быстрая установка, подходит для более тонких материалов.
Полуполое заклепочное соединение
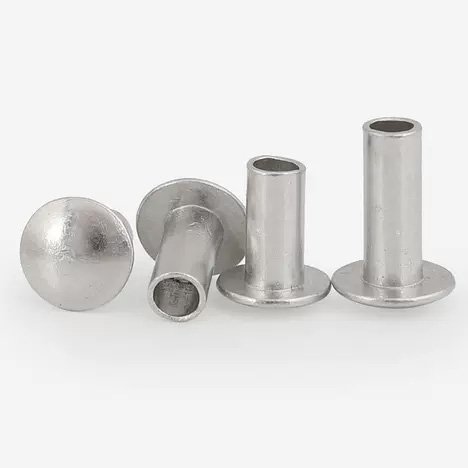
Особенности:
Хвостовой конец заклепки частично полый, и соединение образуется путем сдавливания хвостового конца через клепальный инструмент. Механические свойства находятся между цельными и полыми заклепками.
Приложение:
Используется для конструкций со средней прочностью, таких как металлические коробки, оболочки из листового металла и т. д.
Преимущества:
Относительно прост в установке и имеет хорошее сопротивление сдвигу.
Взрывные заклепки
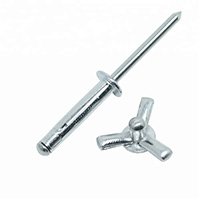
Особенности:
Ядро взрыва внутри заклепки расширяется и расширяет заклепку до заданного отверстия для достижения прочного соединения.
Приложение:
Обычно используется в случаях, когда неудобно работать с обеих сторон, особенно подходит для клепания внутри закрытых конструкций или труб.
Преимущества:
Односторонняя работа, быстрая и надежная установка.
Глухие заклепки
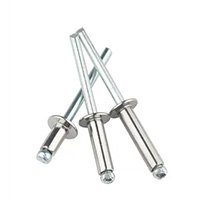
Особенности:
Заклепка состоит из шляпки и стержня. При клепке стержень с сердечником вытягивается инструментом, расширяя шляпку и расклепывая заготовку.
Приложение:
Широко используется в таких отраслях, как автомобилестроение, авиация и электронное оборудование, особенно для соединения деталей, к которым нельзя прикасаться с одной стороны.
Преимущества:
Нет необходимости работать с обеих сторон, подходит для тонких пластин и ограниченного пространства, быстрая установка.
Заклепки с закрытым сердечником
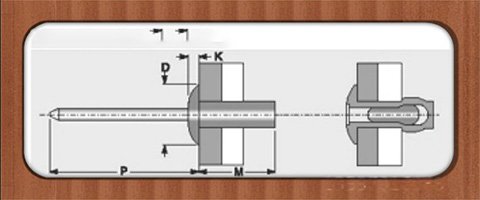
Особенности:
Похож на обычные заклепки с вытягивающим сердечником, но с закрытым хвостовым концом для предотвращения проникновения газа или жидкости.
Приложение:
Подходит для случаев, когда требуется герметизация, например, кузовов автомобилей и герметичных контейнеров.
Преимущества:
Обладает уплотняющим эффектом, водонепроницаем и пыленепроницаем.
Структурные заклепки, вытягивающие сердечник
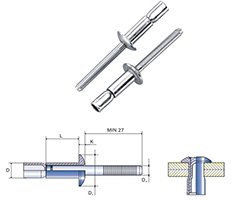
Особенности:
Стержень с сердечником, предназначенный для конструкций с более высокой прочностью, не сломается во время клепки, образуя более прочное соединение.
Приложение:
Обычно используется в конструкциях с более высокими нагрузками, таких как автомобильные шасси и корабли.
Преимущества:
Высокая прочность, отличная устойчивость к растяжению и сдвигу.
Заклепки с ударным сердечником
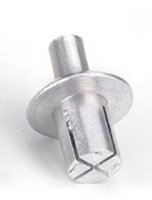
Особенности:
При ударе по головке заклепки стержень расширяется и фиксирует заготовку.
Приложение:
Подходит для случаев, когда необходимо управлять с одной стороны, например, в легкой промышленности, производстве бытовой техники и т. д.
Преимущества:
Простая установка и быстрая работа.
Спиновая клепка (самопроникающая клепка)
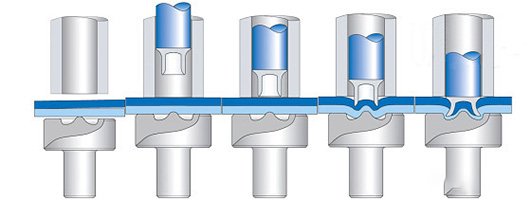
Особенности:
Используйте вращающийся инструмент, чтобы вдавить головку заклепки в заготовку, чтобы материал заготовки растекался и сжимал ее для фиксации.
Приложение:
Обычно используется для соединения листового металла и алюминия, широко используется в автомобилестроении, аэрокосмической и других областях.
Преимущества:
Не требуется предварительное сверление, высокая прочность соединения, подходит для соединения различных комбинаций материалов.
Пресс-клепочное соединение
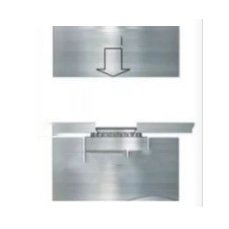
Особенности:
Впрессуйте заклепки или гайки в поверхность листового металла с помощью давления, чтобы образовать фиксированную точку или резьбовое соединение.
Приложение:
Обычно используется для крепления тонкого листового металла, такого как корпуса электронного оборудования, подходит для многократной разборки и сборки соединений.
Преимущества:
Простота установки и высокая прочность резьбового соединения.
Гайка-заклепка (Заклепка-гайка)
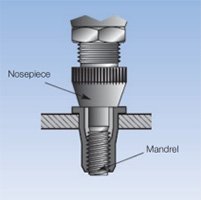
Особенности:
Отверстия с резьбой устанавливаются на тонких пластинах или листовом металле, устанавливаются путем клепки, подходят для резьбового соединения на стороне, где гайка не может работать.
Приложение:
В основном используется в тонких пластинах и закрытых конструкциях, таких как автомобили, шасси и т. д.
Преимущества:
Подходит для тонкого листового металла, обеспечивает резьбовое соединение, подходит для конструкций, которые в дальнейшем необходимо будет разобрать.
Фрикционная клепка
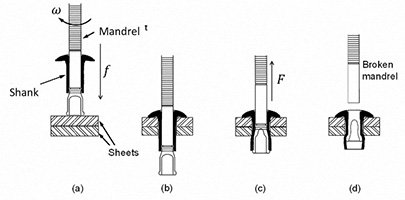
Особенности:
Тепло, выделяемое в результате трения при высокоскоростном вращении заклепки, размягчает материал, а затем заклепки заклепываются под давлением.
Приложение:
Подходит для соединения высокопрочных и легких металлов, таких как конструкции из листового металла из алюминиевого сплава и магниевого сплава.
Преимущества:
Прочное соединение, подходит для соединения различных материалов.
Состав схемы клепки листового металла
Клепка — это распространенный метод соединения листового металла, при котором две или более детали из листового металла прочно соединяются с помощью заклепок. Чтобы сформулировать подходящую схему клепки, необходимо учитывать множество факторов, таких как материалы, прочность соединения, среда клепки и т. д. Ниже приводится процесс, преимущества и недостатки разработки схем клепки листового металла, а также применимые детали из листового металла.
Формулировка схемы
Анализ требований
Структурные требования:
Определите детали, которые необходимо заклепать, в соответствии с конструктивными чертежами и требованиями к изделию, включая требования к прочности соединения и долговечности.
Анализ материала:
Проанализируйте тип материала и толщину деталей из листового металла, чтобы убедиться, что клепальный материал совместим с деталями из листового металла (такими как сталь, нержавеющая сталь, алюминий и т. д.).
Выбор типа клепки
Твердые заклепки:
Подходит для высокопрочных соединений, например, тяжелонагруженных конструкций.
Полые заклепки:
Используется для облегчения конструкций и имеет эффект снижения веса.
Глухие заклепки:
Подходит для случаев, когда можно работать с одной стороной, часто используется для тонких пластин.
Полуполые заклепки:
Обеспечивают среднюю прочность и подходят для деталей из листового металла средней толщины.
Размер и расположение заклепок
Диаметр заклепки:
Определите диаметр заклепки в зависимости от толщины листового металла и прочности соединения, чтобы обеспечить прочное соединение без повреждения материала.
Расстояние между заклепками:
Разработайте разумное расстояние между заклепками в соответствии с условиями напряжения, чтобы избежать чрезмерной скученности или чрезмерной разреженности, влияющей на прочность.
Компоновка:
Используйте однорядное, двухрядное или матричное расположение в соответствии с проектными требованиями для обеспечения равномерного усилия.
Клепальные инструменты и оборудование
Ручные клепальные инструменты:
Подходит для небольших партий и простых клепальных работ.
Пневматические клепальные инструменты:
Подходит для среднесерийного производства с высокой эффективностью.
Автоматические клепальные машины:
Используется для крупномасштабного производства, что может значительно повысить эффективность производства и обеспечить стабильное качество.
Процесс клепки
Обработка поверхности:
Перед клепкой убедитесь, что поверхность листового металла чистая и не содержит загрязнений. При необходимости можно провести предварительную обработку, такую как обезжиривание и удаление ржавчины.
Выравнивание и позиционирование:
Используйте зажим или локатор для точного позиционирования листового металла и обеспечения точности клепки.
Установка заклепок:
Действуйте в соответствии с выбранным клепальным инструментом, чтобы обеспечить полную фиксацию заклепки и ее гладкий вид.
Проверка и тестирование:
Проверьте качество заклепок, чтобы убедиться, что заклепки не ослаблены, не деформированы и не имеют других дефектов.
Преимущества и недостатки
Преимущества:
Высокая прочность
Клепка обеспечивает высокую прочность соединения, особенно для конструкций, подвергающихся механическим нагрузкам.
Высокая долговечность
Клепка — это метод постоянного соединения с хорошей прочностью, подходящий для деталей из листового металла, подвергающихся длительным нагрузкам.
Хорошая устойчивость к вибрации
Клёпанные соединения обладают хорошей виброустойчивостью и подходят для соединения деталей в условиях повышенной вибрации.
Не требуется сложного оборудования
Ручные или пневматические клепальные инструменты относительно просты, подходят для мелкого и среднего производства и просты в эксплуатации.
Подходит для соединения разнородных материалов
Клепка может использоваться для соединения деталей из листового металла из различных материалов (например, алюминия и стали) без возникновения термического напряжения из-за разницы в материалах.
Недостатки:
Несъемный
Клепка представляет собой постоянное соединение и не может быть разобрана и использована повторно, как болтовые соединения.
Снижение скорости производства
Скорость клепки немного медленнее, чем при сварке или механическом соединении, особенно при крупносерийном производстве.
Влияние на внешний вид
Заклепки образуют выпуклости на поверхности, что может повлиять на эстетику изделия, особенно при точной сборке или декоративных конструкциях.
Локальная концентрация напряжений
Клепка склонна к концентрации напряжений вокруг точек клепки листового металла, что может повлиять на усталостную прочность всей конструкции листового металла.
Применимые детали из листового металла
Тонкостенные конструкции из листового металла
Подходит для использования глухих или полых заклепок для обеспечения прочного соединения без повреждения материала.
Автомобильные детали из листового металла
В конструктивных деталях, таких как панели кузова, двери и шасси, часто используются сплошные или полуполые заклепки для обеспечения высокопрочных соединений.
Аэрокосмические детали
Обшивка и каркас самолета из листового металла обычно склеены для обеспечения прочности и легкости.
Корпуса для бытовой техники
Корпуса бытовой техники, такой как холодильники и стиральные машины, быстро собираются с помощью заклепок.
Строительные металлические конструкции
Применяется для различных металлических перил, лестничных перил, оконных рам и т. д., требующих высокопрочных и долговечных соединений.
Каналы вентиляции и кондиционирования воздуха
Клепка подходит для соединения металлических вентиляционных каналов и систем кондиционирования, обеспечивая герметичность и долговечность.
Детали транспортных конструкций
Корпуса, рамы и другие части поездов, метро и автобусов заклепаны, чтобы выдерживать вибрацию и нагрузку.
Металлическая мебель
Детали мебели из листового металла, которые необходимо прочно соединить, например металлические шкафы, столы, стулья и полки, часто заклепываются.
Перекрытие изгиба:
Гибка листового металла внахлест — это обычный процесс соединения листового металла. Пластина из листового металла сгибается так, что ее края перекрывают друг друга, образуя соединение. Этот метод обычно используется для повышения прочности соединения, улучшения защиты шва или подготовки к последующим процессам сварки или клепки. Ниже приведены несколько распространенных типов перекрытия гибки листового металла:
Однослойное перекрытие
Особенности:
Простой метод перекрытия, при котором края двух листов металла перекрывают друг друга, обычно фиксируются сваркой, клепкой или винтами.
Приложение:
Используется для соединений листового металла с общими требованиями к прочности, таких как легкие конструкции, коробки и т. д.
Преимущества:
Простая обработка, подходит для соединений с небольшой нагрузкой, обычно используется в кузовах автомобилей, бытовой технике и т. д.
Двухслойное перекрытие
Особенности:
Два листа листового металла сгибаются отдельно, образуя двухслойную область перекрытия, что увеличивает площадь контакта и прочность соединения.
Приложение:
Подходит для случаев, когда предъявляются более высокие требования к прочности, часто используется в конструкциях из листового металла, требующих долговечности и прочности.
Преимущества:
Более высокая прочность, подходит для выдерживания больших сил сдвига и растяжения.
Перекрытие Z-типа
Особенности:
Кромка листового металла согнута несколько раз, образуя Z-образную перекрывающуюся структуру, что увеличивает прочность и стабильность соединения.
Приложение:
Используется для конструкций из листового металла, которым необходимо повысить жесткость, таких как большие оболочки, опорные конструкции и т. д.
Преимущества:
Обладает хорошей прочностью на сдвиг и устойчивостью к деформации, а также может улучшить защиту конструкции.
Перекрытие U-типа
Особенности:
Одна сторона листового металла согнута в U-образной форме, а другая сторона вставлена в U-образную конструкцию для образования стабильного механического перекрытия.
Приложение:
Используется в оболочках, трубах и других конструкциях, требующих повышения защиты и герметизации.
Преимущества:
Простота установки, обеспечивает хорошую устойчивость к сдвигу и определенный водостойкий эффект.
Перекрытие под прямым углом
Особенности:
Два листа листового металла согнуты под углом 90°, а края накладываются друг на друга, образуя прямой угол, который часто используется для соединения каркасных конструкций.
Приложение:
Подходит для конструкций из листового металла, края которых необходимо закрепить, например угловых соединений шасси и шкафов.
Преимущества:
Обеспечивает хорошую структурную жесткость и подходит для дальнейшей обработки, такой как сварка и клепка.
Соединение внахлест
Особенности:
Два листа листового металла полностью параллельны и перекрываются и могут быть закреплены сваркой, винтами и т. д. после изгиба.
Приложение:
Используется для плоских соединений листового металла, например, соединения между панелью и нижней пластиной.
Преимущества:
Большая площадь перекрытия, высокая прочность, подходит для плоского соединения большой площади.
Перекрытие углового шва
Особенности:
Два листа листового металла согнуты по краям, образуя угловой шов, а края листового металла перекрываются, образуя устойчивую соединительную структуру.
Приложение:
Используется для сращивания листового металла угловых или краевых конструкций, таких как шкафы или рамные конструкции.
Преимущества:
Увеличенная прочность соединения углов с хорошей стабильностью.
Перекрытие заблокированных краев
Особенности:
Кромки двух листов листового металла скреплены между собой множеством изгибов, и никаких дополнительных креплений не требуется.
Приложение:
Используется в случаях с высокими требованиями к герметизации, например, в вентиляционных каналах, крышах, контейнерах и т. д.
Преимущества:
Обладает хорошими водонепроницаемыми и пыленепроницаемыми характеристиками и в то же время увеличивает прочность соединения.
Перекрытие кромок фланца
Особенности:
Край листового металла с одной стороны согнут в кромку, а листовой металл с другой стороны непосредственно нахлестывается на полку, образуя простое перекрытие.
Приложение:
Используется для защиты кромок и усиления соединений листового металла, например, соединения кромок шасси и дверной коробки.
Преимущества:
Это позволяет избежать воздействия острых краев, повысить безопасность и долговечность конструкции.
Закладное нахлесточное соединение
Особенности:
Одна сторона листового металла сгибается, образуя прорезь, а листовой металл с другой стороны вставляется в нее, образуя закладное соединение.
Приложение:
Используется в случаях, когда требуется красивый внешний вид или скрытые соединения, например, корпус электронного оборудования.
Преимущества:
Прочное соединение, гладкий внешний вид, подходит для конструкций из листового металла с высокими требованиями к внешнему виду.
Нахлесточное соединение с загнутыми краями
Особенности:
Край листового металла скручен и согнут, образуя гладкий загнутый край, а другой листовой металл перекрывается или встраивается в загнутый край.
Приложение:
Используется в случаях, когда необходимо защитить края и избегать острых углов, например, при обработке металлических пластин рамы.
Преимущества:
Красивый и безопасный, подходит для тонких пластин и изделий с высокими требованиями к внешнему виду.
Составление плана гибки листового металла и соединений внахлест
Гибка листового металла и соединение внахлест — это процесс соединения путем сгибания края листового металла с последующим соединением его внахлест и внахлест с другой деталью из листового металла. В соответствии с проектными требованиями и реальными сценариями применения гибка листового металла и соединения внахлестку могут сочетаться со сваркой, клепкой или болтовым соединением для обеспечения прочности и устойчивости конструкции. При составлении плана гибки листового металла и соединения внахлест необходимо учитывать толщину листового металла, угол изгиба, длину внахлест и требования к прочности соединения.
Процесс гибки листового металла и соединений внахлест
Проектирование и анализ
Определите требования к проектированию: просмотрите чертежи, чтобы определить детали, формы, размеры и конструкции, которые необходимо согнуть и перекрыть.
Выбор материала
Учитывайте гибкость и прочность нахлесточного соединения в соответствии с характеристиками материала (например, сталь, нержавеющая сталь, алюминий и т. д.).
Определение параметров гибки
Угол изгиба:
Обычно используемые углы: 90°, 45° и т. д. Выберите подходящий угол изгиба в соответствии с проектными требованиями. Изгиб на 90° часто используется для создания кромок под прямым углом, а изгиб на 45° — для уменьшения толщины перекрытия.
Радиус изгиба:
Определите радиус изгиба в зависимости от толщины материала, чтобы избежать растрескивания или деформации материала.
Длина перекрытия:
Определите длину перекрытия листового металла в соответствии с требованиями к прочности конструкции. Обычно длина нахлеста должна в 3–5 раз превышать толщину материала, чтобы обеспечить прочность соединения.
Процесс гибки
Настройки гибочного станка:
В зависимости от угла гибки и толщины листового металла отрегулируйте гибочную машину и выполните предварительный тест на гибку, чтобы обеспечить точность.
Операция гибки:
Используйте гибочный станок или ручной гибочный инструмент, чтобы согнуть листовой металл, чтобы края были плоскими, а углы точными.
Перекрытие и соединение
Позиционирование с перекрытием:
Наложите согнутый листовой металл на другой листовой металл, чтобы обеспечить точное позиционирование и ровные перекрывающиеся поверхности.
Выбор метода подключения:
Сварка:
Для нахлестов, требующих высокой прочности, часто используется точечная сварка, сварка натяжением или непрерывная сварка.
Клепка:
Подходит для тонкого листового металла и в случаях, когда сварка невозможна.
Болтовое соединение:
Используется для конструкций, которые легко разбирать или обслуживать.
Проверка и регулировка
Проверка качества:
Проверьте угол изгиба, точность перекрытия и прочность соединения. Убедитесь, что на поверхности перекрытия нет трещин и деформаций.
Регулировка и исправление:
При наличии отклонения в изгибном или нахлесточном суставе выполните вторичный изгиб или регулировку положения.
Преимущества и недостатки гибки листового металла и соединения внахлест
Преимущества:
Увеличение силы:
После изгиба толщина нахлесточного соединения увеличивается, что позволяет повысить механическую прочность и стабильность соединения.
Упрощение обработки:
Гибка и соединения внахлестку могут быть выполнены с помощью простого процесса гибки без сложного оборудования.
Высокая адаптируемость:
Подходит для различных материалов, особенно тонких листов и листового металла средней толщины.
Низкая стоимость:
Технологическое оборудование и процесс относительно просты, что позволяет экономить производственные затраты.
Эстетика:
Можно обеспечить бесшовное внешнее соединение, подходящее для продуктов с высокими стандартами внешнего вида.
Недостатки:
Ограниченная структура:
Гибочные и нахлесточные соединения подходят только для более простых конструкций и деталей, не несущих больших нагрузок.
Ограниченная сила:
Для конструкций, выдерживающих высокие нагрузки, прочность соединения внахлестку может оказаться недостаточной, и обычно требуются вспомогательные методы соединения (например, сварка).
Ограничения на обработку:
Существуют определенные ограничения на толщину материала и угол изгиба. Материалы слишком большой или слишком маленькой толщины могут повлиять на эффект изгиба.
Несъемный:
Гибочные и нахлесточные соединения после сварки обычно представляют собой несъемные конструкции, которые не так удобны, как болтовые соединения, при обслуживании.
Детали из листового металла, подходящие для гибки листового металла и соединений внахлест
Чехол
Сценарии применения: например, в корпусах компьютеров, корпусах оборудования и т. д., для обеспечения прочности и красоты конструкции часто используются изгибные и нахлесточные соединения.
Панели для бытовой техники
Сценарии применения: таких как холодильники, стиральные машины и другие корпуса бытовой техники, изгибные и нахлесточные соединения могут не только обеспечить прочное соединение, но и улучшить внешний вид.
Вентиляционные каналы
Сценарии применения: Трубы в системах вентиляции и кондиционирования воздуха часто соединяются с компонентами труб посредством изгибов и соединений внахлестку для обеспечения воздухонепроницаемости.
Металлическая мебель
Сценарии применения: таких как металлические шкафы, столы и стулья, гибкие и нахлесточные соединения используются для изготовления устойчивых и красивых деталей мебели.
Световые кронштейны и рамки
Сценарии применения: В различных легких кронштейнах или рамных конструкциях для простых соединений можно использовать изгибные и нахлесточные соединения, сокращая технологические этапы сварки и болтового соединения.
Электрическая коробка из листового металла
Сценарии применения: такие как распределительные коробки, корпуса подстанций и т. д., гибкие и нахлесточные соединения могут сделать коробки из листового металла более компактными и прочными.
Декоративные детали из листового металла
Сценарии применения: используется в архитектурном декоре, рекламных щитах и других случаях. Гибочные и нахлесточные соединения позволяют не только повысить прочность деталей, но и обеспечить гладкость внешнего вида.
Гибка листового металла и соединения внахлест — это распространенные процессы соединения при обработке листового металла, подходящие для обработки и сборки различных легких конструкционных деталей. При составлении плана необходимо учитывать такие факторы, как свойства материала, углы изгиба и длина нахлеста. Разумная последовательность технологических процессов может обеспечить надежность и эстетику соединения. Для деталей из листового металла, несущих средние нагрузки, гибкие и нахлесточные соединения являются экономичным и эффективным способом соединения, но для конструкций, требующих более высокой прочности или разборности, следует комбинировать другие способы соединения.
Резьбовое отверстие или резьбовое вставное соединение:
При обработке листового металла резьбовое отверстие или резьбовое вставное соединение являются распространенным методом крепления, используемым для обеспечения съемности компонентов и прочности соединений. Этот метод часто применяется для тонколистовых материалов или конструкций из листового металла, требующих прочных резьбовых соединений. Ниже приведены несколько распространенных типов резьбовых отверстий и резьбовых вставок в листовом металле:
Резьбовое отверстие с прямой резьбой
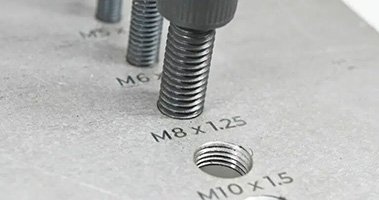
Особенности:
Просверлите отверстия и нарежьте резьбу непосредственно на деталях из листового металла, подходит для более толстого листового металла или соединений с меньшей нагрузкой.
Приложение:
Широко используется в соединениях с низкой нагрузкой, таких как электрические шасси, корпуса электронного оборудования и т. д.
Преимущества:
Простой процесс, низкая стоимость, дополнительные вставки не требуются.
Клёпанная гайка под давлением
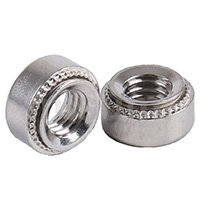
Особенности:
Гайка вдавливается в отверстие в листовом металле под давлением, чтобы надежно зафиксировать ее и образовать высокопрочную точку резьбового соединения.
Приложение:
Используется для тонкого листового металла, широко используемого в электронном оборудовании, автомобилях и точном оборудовании.
Преимущества:
Обеспечивает высокопрочное резьбовое соединение, подходит для более тонких листов, прост в установке и имеет высокую прочность на разрыв.
Заклепки
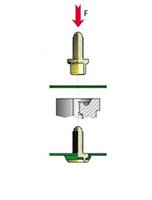
Особенности:
Шпильки вдавливаются в отверстия в листовом металле под действием механического давления с образованием фиксированных точек резьбового соединения, которые обычно используются для резьбового соединения листового металла с другими деталями.
Приложения:
Широко используется в таких случаях, как шасси и кронштейны, где требуется надежная фиксация, особенно когда требуется многократная разборка и сборка.
Преимущества:
Обеспечивает прочную резьбу, подходящую для тонкого листового металла, и высокую прочность.
Заклепки-гайки
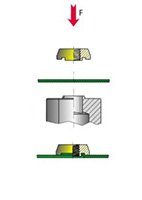
Особенности:
Гайки фиксируются к листовому металлу с помощью клепки, что подходит для случаев, когда одна сторона не может работать.
Приложения:
Подходит для глухих отверстий, например, в корпусах автомобилей и бытовой техники, особенно когда требуется работа с одной стороны.
Преимущества:
Высокопрочная резьба может быть изготовлена на более тонком листовом металле, и во время установки не требуется никаких действий с обеих сторон.
Резьбовые отверстия для саморезов
Особенности:
Саморезы нарезают резьбу сами в процессе вкручивания, без предварительного нарезания.
Приложения:
Обычно используется для соединений с небольшой нагрузкой, например, для быстрой сборки деталей из тонкого листового металла, таких как бытовая техника и электронное оборудование.
Преимущества:
Нет необходимости предварительной нарезания резьбы, упрощенные этапы процесса, низкая стоимость, подходит для тонких пластин и мягких материалов.
Обжимная гайка
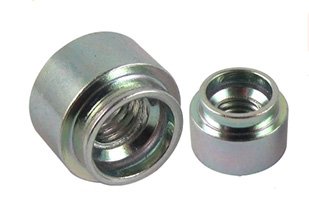
Особенности:
При приложении давления гайка расширяется и прочно приклепывается к листовому металлу, образуя постоянную точку резьбового соединения.
Приложение:
Обычно используется в конструкциях из тонких пластин или в случаях, когда требуются высокопрочные резьбовые соединения, например, в аэрокосмическом оборудовании.
Преимущества:
Простота установки, обеспечивает высокопрочные резьбовые соединения, подходят для более тонких пластин.
Стопорная гайка
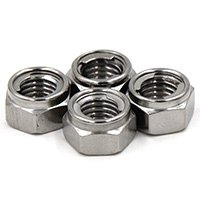
Особенности:
Гайка оснащена нейлоновым кольцом или имеет специальную конструкцию резьбы, которая обеспечивает дополнительное трение для предотвращения ослабления после затяжки.
Приложение:
Подходит для соединений, требующих защиты от вибрации и ослабления, например, в автомобилях, механическом оборудовании и других случаях.
Преимущества:
Обеспечивает эффект предотвращения расшатывания и более надежные резьбовые соединения.
Втулка с внутренней резьбой (винтовая резьбовая втулка)
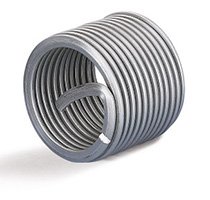
Особенности:
Резьбовая втулка представляет собой металлическую спираль, которая вставляется в предварительно нарезанное резьбовое отверстие для обеспечения прочной внутренней резьбы.
Приложение:
Используется для ремонта поврежденной резьбы или повышения прочности резьбы мягких материалов (таких как алюминиевые сплавы и листовой металл).
Преимущества:
Повышает прочность резьбы, подходит для более мягких материалов и продлевает срок службы резьбы.
Заклепка-гайка с глухим отверстием
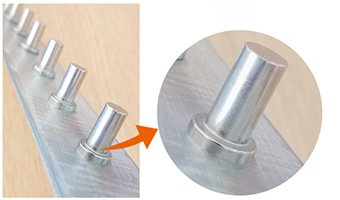
Особенности:
Заклепка-гайка с глухим отверстием подходит для деталей из листового металла, которые можно эксплуатировать только с одной стороны. Он вдавливается в отверстие в листовом металле под действием механического давления для образования внутренней резьбы.
Приложение:
Обычно используется в конструкциях, к которым нельзя прикоснуться к внутренней части листового металла, например, в закрытых корпусах, шасси и т. д.
Преимущества:
Подходит для односторонней работы, обладает высокой прочностью на разрыв и устойчивостью к ослаблению.
Самосверлящий винт
Особенности:
Передний конец винта поставляется со сверлом, предварительное сверление не требуется, винт автоматически просверливается и нарезается при вкручивании.
Приложение:
Обычно используется для соединений легких листового металла, таких как металлические оболочки, навесные стены зданий и т. д.
Преимущества:
Сверление и нарезание резьбы выполняются одновременно, с простыми процедурами и высокой эффективностью.
Т-образная гайка
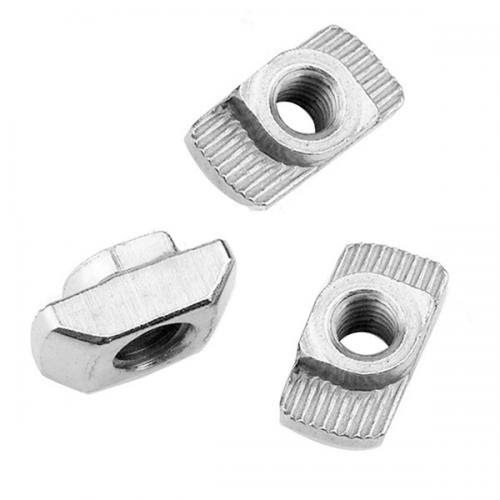
Особенности:
Форма Т-образной гайки аналогична Т-образной форме. При установке он вдавливается в отверстие в листовом металле с одной стороны и вставляется в листовой металл через захваты на его задней стороне, образуя стабильную точку резьбового соединения.
Приложение:
Подходит для случаев с большими нагрузками, обычно встречающимися при сборке тяжелого оборудования или мебели.
Преимущества:
Надежная установка, подходит для конструкций, которые неоднократно разбираются и используются.
Зажимная гайка
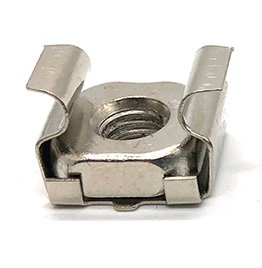
Особенности:
Гайка в закладке удерживается квадратной металлической рамкой, и гайка может перемещаться внутри рамы, компенсируя погрешность положения болта.
Приложение:
Обычно используется для установки в стойку и крепления электронного оборудования, особенно когда пространство для установки болтов и гаек ограничено.
Преимущества:
Простота установки, положение гайки можно быстро отрегулировать, подходит для случаев, когда неудобно приваривать или фиксировать гайку напрямую.
Схема расчета резьбового отверстия или резьбового соединения в листовом металле
Резьбовое отверстие в листовом металле или резьбовое вставное соединение — это распространенный метод соединения, который широко используется в деталях из листового металла, которые должны быть съемными и предъявляют высокие требования к прочности. Главным преимуществом такого способа подключения является простота обслуживания и настройки. Ниже будет подробно представлена формулировка схемы этого метода подключения, включая соображения конструкции, выбор материала и требования к подключению.
Аспекты дизайна
Сила соединения
Выберите подходящий размер и тип резьбы (например, M3, M4, M6 и т. д.) в соответствии с требуемой несущей способностью и анализом сил.
Определите допустимую нагрузку каждой точки соединения, чтобы гарантировать отсутствие ослабления или поломки при фактическом использовании.
Толщина листового металла
Толщина листового металла напрямую влияет на метод обработки резьбы:
Для тонкого листового металла (например, ≤2 мм) рекомендуется использовать резьбовые вставки для повышения прочности соединения.
Для более толстого листового металла (например, >2 мм) можно обрабатывать резьбовые отверстия напрямую.
Выбор материала
Материал листового металла: Выберите подходящие материалы в соответствии с фактическими потребностями, например, углеродистую сталь, нержавеющую сталь, алюминий и т. д.
Материал резьбовой вставки: Для обеспечения надежности и коррозионной стойкости соединения обычно используется высокопрочная легированная сталь или нержавеющая сталь.
Выбор типа резьбового отверстия или пластины
Обработка резьбовых отверстий
Прямое касание: Сверление и нарезание резьбы по листовому металлу, подходит для листового металла достаточной толщины.
Дизайн диафрагмы: Выберите подходящий диаметр сверления в соответствии со спецификацией резьбы, которая обычно представляет собой отношение внешнего диаметра резьбы (например, для резьбы M6 обычно требуется отверстие диаметром 6,5 мм).
Тип резьбовой вставки
Резьбовая вставка-саморезы: Подходит для ситуаций, когда предварительное нарезание резьбы не требуется, а монтируется непосредственно саморезом, что удобно и быстро.
Компрессионная заклепка: Вставка фиксируется с помощью клепальной машины, подходящей для тонкого листового металла.
Вставка для термоклея: Подходит для пластиковых или мягких металлических листов, заделанных методом нагрева или ультразвука.
Процесс установки
Этапы обработки резьбового отверстия
Сверление: В соответствии с чертежом определите положение и просверлите лист металла.
Постукивание: Используя метчик, обработайте резьбу на необходимую глубину.
Этапы установки резьбовой вставки
Подготовьте вставку: Выберите резьбовую вставку соответствующих характеристик и проверьте ее совместимость с листовым металлом.
Установите вставки:
Резьбовые вставки-саморезы: ввинтите непосредственно в отверстие в листовом металле, чтобы обеспечить точное позиционирование.
Заклепка-гайка: выровняйте положение отверстия, поместите гайку заклепки в отверстие и с помощью клепальной машины вдавите и зафиксируйте ее.
Вставка для термоклея: нанесите термоплавкий клей на вставку и край отверстия и зафиксируйте его, нагревая.
Способ подключения
Выберите болты или винты: выберите соответствующие болты или винты в соответствии с требованиями к соединению и убедитесь, что они соответствуют резьбовым отверстиям или вставкам.
Затяните болты: затяните динамометрическим ключом в соответствии с требованиями к материалу и нагрузке, чтобы обеспечить прочное соединение.
Проверка качества
Проверка прочности соединения: проверьте прочность и стабильность соединения с помощью испытания под нагрузкой или испытания на крутящий момент.
Осмотр внешнего вида: убедитесь, что резьбовые отверстия и вставки установлены аккуратно, без явных дефектов и люфтов.
Процесс соединения резьбового отверстия или резьбовой вставки из листового металла
Анализ требований
Обзор конструкции: проанализируйте чертежи листового металла, чтобы определить детали, на которых необходимо нарезать резьбу, и требования к их конструкции.
Выбор материала: выберите подходящий материал для обработки резьбовых отверстий или вставки в соответствии с толщиной и твердостью материала листового металла.
Для более тонкого листового металла рекомендуется использовать резьбовые вставки для улучшения соединения.
Для более толстого листового металла можно напрямую обрабатывать резьбовые отверстия.
Обработка резьбовых отверстий
Сверление: просверлите сквозные отверстия соответствующего диаметра в листовом металле в соответствии со спецификациями резьбы (например, M3, M4, M6 и т. д.).
Нарезание резьбы: используйте инструмент для нарезания резьбы в отверстии. При нарезании резьбы выбирайте соответствующую глубину нарезания резьбы в соответствии со стандартом резьбы и толщиной листового металла.
Если толщины листового металла недостаточно для обеспечения достаточного количества резьбы (обычно не менее 3 витков), рекомендуется использовать резьбовые вставки.
Установка резьбовой вставки
Выберите тип вставки:
Выберите тип резьбовой вставки в соответствии с материалом, толщиной и условиями использования листового металла, например:
Резьбовая вставка-саморезы: Предварительная резьба не требуется, ее можно установить непосредственно путем саморезов.
Компрессионная заклепка: Вставка крепится к отверстию в листовом металле с помощью клепальной машины, подходящей для тонких пластин и алюминия.
Встроенная резьбовая вставка: Внедрение методом горячего расплава или ультразвуком, обычно используется для пластика или более мягкого листового металла.
Установите вставку:
Установите в соответствии с выбранным типом резьбовой вставки:
Метод клепки: Используйте клепальный станок, чтобы прочно соединить вставку с листовым металлом, чтобы обеспечить положение и точность вставки.
Метод горячего расплава или ультразвуковой метод: Нагрейте или вибрируйте, чтобы вставить вставку в отверстие в листовом металле, обычно используемое для пластиковых и металлических соединений.
Подключение и проверка
Затяжка винтов: Вставьте винт в резьбовое отверстие или вставку и убедитесь, что винт затянут и прочно соединен.
Проверка качества: Проверьте, стабильно ли соединение и установлено ли резьбовое отверстие или вставка на месте без люфта или отклонений.
Тестирование: Проверьте несущую способность и прочность соединения резьбового отверстия или вставки посредством испытания на нагрузку, испытания на затяжку и т. д.
Преимущества и недостатки резьбового отверстия в листовом металле или резьбового вставного соединения
Преимущества:
Съемность
Метод резьбового соединения легко разбирается и обслуживается в дальнейшем, особенно подходит для деталей из листового металла, которые необходимо часто разбирать или собирать.
Адаптация к тонкому листовому металлу
Используя резьбовые вставки, можно добиться прочного резьбового соединения на тонком листовом металле, решая проблему, заключающуюся в том, что тонкие листовые материалы не могут обеспечить достаточное количество витков резьбы.
Повышенная прочность соединения
Для конструкций с высокими требованиями к прочности резьбовые вставки могут значительно улучшить несущую способность и износостойкость деталей из листового металла.
Характеристики нескольких резьб
В соответствии с фактическими потребностями могут быть выбраны резьбовые отверстия или вставки различных спецификаций, чтобы удовлетворить требования к болтам или винтам разных размеров.
Простая установка
Будь то обработка резьбовых отверстий или установка резьбовой вставки, все это можно выполнить с помощью простых инструментов и с высокой эффективностью производства.
Недостатки:
Предельная толщина листового металла
Для деталей из более тонкого листового металла прямое нарезание резьбы в резьбовых отверстиях может привести к недостаточному количеству витков резьбы, что влияет на прочность соединения, поэтому следует использовать резьбовые вставки.
Увеличенная стоимость вставки
Хотя резьбовые вставки повышают прочность соединения, они увеличивают дополнительные затраты на материалы и установку.
Занятие большого пространства
Использование резьбовых вставок на деталях из листового металла приведет к увеличению толщины компонента и повлияет на общую структурную компактность компонента.
Ограниченная сила
Несущая способность резьбового отверстия или вставного соединения относительно ограничена, и оно не подходит для деталей, подвергающихся сильным ударам или вибрации.
Детали из листового металла, подходящие для резьбовых отверстий или резьбовых вставок из листового металла
Корпус электронного оборудования
Сценарии применения: например, компьютерные корпуса, электрические коробки управления и т. д., в которых необходимо часто открывать и закрывать крышки, использовать резьбовые отверстия или вставки для соединения и облегчения разборки и сборки.
Прецизионные механические компоненты
Сценарии применения: в ситуациях, когда механические детали и стойки необходимо плотно соединить и разобрать, резьбовые вставки могут обеспечить точность и прочность.
Корпус для бытовой техники
Сценарии применения: такие панели, как кондиционеры и холодильники, которые необходимо фиксировать винтами, использование резьбовых вставок может повысить прочность и удобство соединения.
Автомобильные детали из листового металла
Сценарии применения: Резьбовые вставки часто используются в таких деталях, как автомобильные двери и люки на крыше, которые требуют плотного соединения и съемности.
Аэрокосмические компоненты
Сценарии применения: компоненты из листового металла внутри самолетов, резьбовые вставки используются для обеспечения стабильного соединения легких материалов.
Конструкция медицинского оборудования из листового металла
Сценарии применения: стойки и панели в медицинских устройствах часто соединяются с помощью резьбовых вставок, чтобы обеспечить точность и простоту обслуживания.
Корпус коммуникационного оборудования
Сценарии применения: в деталях из листового металла, требующих обслуживаемых и высокопрочных соединений, таких как оборудование базовых станций и серверные шкафы, часто используются резьбовые отверстия или вставки.
Декоративные металлические конструкции
Сценарии применения: например, декоративные детали навесных стен из листового металла, которые соединяются с помощью резьбовых вставок, легко устанавливать и обслуживать в дальнейшем.
Резюме:
Резьбовое отверстие в листовом металле или резьбовое вставное соединение — это эффективный, удобный и гибкий метод соединения, подходящий для различных деталей из листового металла, требующих съемности, точности и прочности. Его преимуществами являются простота установки и высокая адаптируемость, особенно для тонких пластин и сложных конструкций. Однако для конструкций с высокими нагрузками необходимо разумно выбирать тип резьбовой вставки, чтобы обеспечить прочность соединения.
Фланцевое соединение:
Фланцевое соединение листового металла — это метод обработки края отверстия в листовом металле для образования приподнятого фланца или изгиба вдоль края для увеличения площади контакта, улучшения прочности соединения и облегчения последующей установки крепежа или других процессов соединения. Фланцевое соединение часто используется для повышения прочности или эстетики соединения и позволяет избежать угроз безопасности, вызванных острыми краями. Ниже приведены несколько распространенных типов фланцевых соединений листового металла:
Прямой отбортовочный
Особенности:
На краю отверстия выполняется простая прямая отбортовка для образования более высокой кромки, которая обычно используется для увеличения толщины соединения, чтобы винты или болты можно было закрепить более прочно.
Приложение:
Подходит для таких случаев, как электрические корпуса, шасси, электронное оборудование и т. д., где требуется более высокая прочность крепления.
Преимущества:
Увеличьте толщину вокруг отверстия, улучшите прочность и эффект крепления.
Кёрлинг-флэнжер
Особенности:
Отбортовка дополнительно изгибается в дугу или полукруг, что обычно используется для соединительных кромок, требующих гладких кромок без острых углов.
Приложение:
Подходит для случаев, когда предъявляются требования безопасности или эстетики, например, бытовая техника, автомобильные детали и т. д.
Преимущества:
Избегайте острых краев, повышайте безопасность и повышайте жесткость конструкций из листового металла.
Прямоугольный отбортовщик
Особенности:
Отбортовка листового металла перпендикулярна поверхности пластины, образуя угол 90 градусов, который обычно используется для повышения жесткости конструкции или в качестве соединительной кромки для других деталей из листового металла.
Приложение:
Подходит для рамной конструкции и сборки листового металла, например, для обработки кромок шасси и кронштейнов.
Преимущества:
Повышает жесткость кромки на изгиб и подходит для различных методов соединения, таких как сварка и клепка.
Фланец Z-типа
Особенности:
Отбортовка образует Z-образную структуру с множеством складок, что увеличивает прочность на изгиб и площадь соединения листового металла.
Приложение:
Используется для соединений листового металла, требующих более высокой прочности или сложной формы, например деталей кузова автомобиля и кронштейнов.
Преимущества:
Улучшает жесткость и прочность деталей из листового металла и подходит для случаев с большими нагрузками.
Отбортовка внутреннего ролика
Особенности:
Загните отбортовку внутрь так, чтобы она охватывала внутренний край отверстия в листовом металле, обычно в эстетических и защитных целях.
Приложение:
Подходит для деталей из листового металла, которые должны защищать внутренний край, таких как мебель, бытовая техника и некоторые конструкции корпусов.
Преимущества:
Избегает острых углов на краю внутреннего отверстия, повышает безопасность и улучшает эстетику.
Обратная отбортовка
Особенности:
Фланец обращен в сторону, противоположную направлению листового металла (задняя сторона), и используется в ситуациях, когда требуется заднее соединение или защита.
Приложение:
Используется в ситуациях, когда необходимо соединить или закрепить заднюю конструкцию листового металла, например, внутренние опорные конструкции.
Преимущества:
Повышает прочность заднего соединения, позволяет избежать лишних выпуклостей на передней стороне и сохраняет гладкий внешний вид.
Двойной отбортовочный
Особенности:
Кромка листового металла дважды отбортована, образуя двухслойную структуру отбортовки, что еще больше повышает прочность на сдвиг и жесткость листового металла.
Приложение:
Используется в конструкциях, выдерживающих большие нагрузки или высокие нагрузки, например, в промышленном оборудовании, авиации и автомобилестроении.
Преимущества:
Значительно повышает прочность и долговечность конструкции, подходит для эксплуатации с высокими нагрузками.
Коническая отбортовка
Особенности:
Отбортовка расположена под определенным углом к поверхности листового металла (обычно не 90 градусов) и используется для соединений под особыми углами.
Приложение:
Подходит для соединения деталей из листового металла неправильной формы, таких как сложные кронштейны или нестандартные конструкции из листового металла.
Преимущества:
Обеспечивает гибкий метод соединения, подходящий для сборки различных деталей специальной формы.
Локальное отбортовывание
Особенности:
Только некоторые части отверстия в листовом металле отфланцованы для увеличения местной прочности или площади соединения, в то время как другие части остаются в исходном состоянии.
Приложение:
Подходит для деталей из листового металла, требующих местного армирования без ущерба для общего внешнего вида или формы, таких как легкие опорные конструкции или оболочки.
Преимущества:
Экономьте материалы, уменьшайте вес и повышайте прочность отдельных участков.
Встроенная отбортовка
Особенности:
Используйте отбортовку с другой деталью из листового металла, чтобы сформировать встроенную конструкцию и повысить герметичность и стабильность соединения.
Приложение:
Обычно используется для соединения рам, корпусов и аксессуаров из листового металла, таких как электронное оборудование, автомобильные детали и т. д.
Преимущества:
Обеспечивает более стабильный метод соединения, подходящий для конструкций из листового металла, которые необходимо плотно соединить.
Внешняя загнутая кромка
Особенности:
Кантовка загибается наружу, образуя гладкую внешнюю кромку, которая обычно используется для усиления жесткости кромки или в качестве декоративной кромки.
Приложение:
Используется в бытовой технике, автомобильных кузовах, архитектурных украшениях и других случаях, когда требуются красивые и гладкие края.
Преимущества:
Улучшите внешний вид, повысите жесткость и ударопрочность кромки.
Полузакрытый фланец
Особенности:
Фланец не полностью закрыт, образуя частичную ограждающую конструкцию, которая используется в случаях, когда требуется частичная защита или легкая поддержка.
Приложение:
Подходит для легких конструкций из листового металла, таких как электрические корпуса, вентиляционное оборудование и т. д.
Преимущества:
Обеспечивает частичную поддержку и защиту при одновременном снижении общего веса.
Формулировка схемы фланцевого соединения листового металла
Фланцевое соединение листового металла — это распространенный метод соединения, обычно используемый для усиления и герметизации деталей из листового металла. Такой способ соединения повышает прочность конструкции за счет загиба края листового металла в виде кромки и обеспечивает удобство последующей сварки, клепки или других соединений. Ниже приведена подробная схема фланцевого соединения листового металла, включая конструктивные соображения, последовательность операций, преимущества и недостатки, а также применимые детали из листового металла.
Выбор типа фланца
Угол отбортовки:
Выберите подходящий угол отбортовки в соответствии с требованиями конструкции, обычно это 90 градусов, 45 градусов и т. д.
Ширина отбортовки:
Определите ширину отбортовки, которая обычно рассчитывается в зависимости от толщины листового металла и требований к соединению, обычно от 10 мм до 50 мм.
Выбор материала
Материал листового металла:
Выбирайте подходящие материалы из листового металла, такие как углеродистая сталь, нержавеющая сталь, алюминиевый сплав и т. д., исходя из их прочности, коррозионной стойкости и стоимости.
Обработка поверхности отбортовки:
При необходимости обработайте фланцы антикоррозионной защитой или опрыскайте их для повышения долговечности и эстетики.
Толщина листового металла
Определите толщину листового металла, подходящую для фланцевого соединения, которая обычно составляет от 0,5 до 6 мм. Для более тонких материалов обратите внимание на прочность на изгиб.
Процесс обработки
Чертежи
Нарисуйте подробные чертежи фланцевых соединений из листового металла, включая размер фланцев, угол изгиба, положение соединения и т. д.
Подготовка материала
Резка материала: разрежьте листовой металл в соответствии с чертежами, чтобы режущие кромки были плоскими.
Обработка отбортовки
Выбор гибочного станка:
Выберите подходящий гибочный станок, соответствующий требованиям по толщине и отбортовке выбранного материала.
Операция отбортовки:
Поместите разрезанный листовой металл на гибочный станок и убедитесь, что он находится в правильном положении.
Задайте параметры гибочной машины (такие как угол гибки и ход) и запустите машину для отбортовки.
Проверьте размер и угол после отбортовки, чтобы убедиться, что они соответствуют проектным требованиям.
Способ подключения
Сварка:
Точечная сварка или сварка TIG может быть выполнена на фланце для повышения прочности соединения.
Клепка:
Просверлите отверстия в отбортовочной части и зафиксируйте ее заклепками, что подходит для конструкций с повышенными требованиями к прочности.
Болтовое соединение:
Для крепления используйте болты через фланцевые отверстия для облегчения разборки и обслуживания.
Проверка качества
Проверка точности отбортовки
Используйте штангенциркуль и угловые линейки, чтобы проверить размер и угол фланца, чтобы убедиться, что они соответствуют проектным чертежам.
Проверка прочности соединения
Выполните испытания на прочность сварных или заклепочных соединительных деталей, чтобы убедиться, что прочность фланцевого соединения соответствует требованиям.
Осмотр внешнего вида
Проверьте внешний вид фланца и убедитесь, что на нем нет явных дефектов, деформаций или заусенцев, а обработка поверхности должна быть гладкой.
Преимущества и недостатки
Преимущества
Увеличенная сила:
Отбортовка повышает жесткость и прочность листового металла и позволяет выдерживать более высокие нагрузки.
Простота подключения:
Отбортовка обеспечивает достаточную площадь поверхности для сварки, клепки или крепления болтами.
Уплотнение:
Фланцевое соединение помогает улучшить характеристики уплотнения и снизить риск утечки воды и газа.
Недостатки
Материальные отходы:
Обработка отбортовки может привести к перерасходу материала, поэтому размер должен быть разумно рассчитан для снижения затрат.
Сложность обработки:
Обработка отбортовки предъявляет высокие требования, поэтому необходимо точно контролировать угол и ширину изгиба.
Дополнительный вес:
Отбортовка увеличивает общий вес компонента, что оказывает определенное влияние на облегчение конструкции.
Применимые детали из листового металла
Структура коробки:
Применимо к различным электрическим коробкам, корпусам и другим конструктивным деталям.
Кробки и рамки:
Обычно используется в несущих кронштейнах, рамах и других компонентах для повышения общей устойчивости.
Уплотнения:
Применимо к компонентам, требующим хорошей герметизации, например раковинам, герметичным коробкам и т. д.
Фланцевое соединение листового металла — это эффективный и надежный метод соединения. Благодаря разумному проектированию и процессу обработки можно добиться структурного усиления и улучшения характеристик уплотнения. Ключевым моментом является разумный выбор угла отбортовки, ширины, выбора материала и метода соединения, чтобы гарантировать, что конечный продукт соответствует требованиям использования. За счет строгого контроля качества можно обеспечить надежность и долговечность фланцевого соединения, что обеспечивает удобство последующего использования и обслуживания.
Клейкое соединение:
Клейкое соединение листового металла — это технология, при которой две или более металлические пластины соединяются вместе с помощью клея. Он широко используется в таких отраслях промышленности, как автомобилестроение, аэрокосмическая промышленность, электронное оборудование и бытовая техника. По сравнению с традиционными механическими соединениями (такими как сварка, клепка и болтовое соединение) клеевые соединения имеют множество преимуществ, включая малый вес, равномерное распределение напряжений, гладкую поверхность и снижение повреждения материалов.
Ниже приведены основные особенности и преимущества клеевого соединения листового металла:
Преимущества:
Различные способы подключения
Клеи можно использовать для соединения деталей из листового металла из различных материалов, например металла с металлом или металла с неметаллом (например, пластиком или композитными материалами).
Его можно комбинировать с такими процессами, как точечная сварка и клепка, для образования гибридного соединения для дальнейшего повышения прочности и долговечности конструкции.
Снижение веса
По сравнению с болтами, заклепками или сваркой, клеевые соединения не требуют дополнительных механических креплений, что позволяет значительно снизить вес конструкции. Он особенно подходит для применений, чувствительных к весу, таких как автомобили и аэрокосмическая промышленность.
Равномерное распределение напряжений
Клеи распределяют нагрузку по всей площади соединения посредством равномерно распределенного клеевого слоя, снижая концентрацию локальных напряжений и снижая риск усталости конструкции и повреждения материала.
Амортизация и контроль шума
Клеи обладают определенной эластичностью и способны поглощать вибрацию и удары, что помогает снизить шум и увеличить срок службы деталей из листового металла.
Коррозионная стойкость
Клеи могут обеспечить определенную степень защиты от коррозии, особенно при соединении различных металлических материалов во избежание электрохимической коррозии. Кроме того, клеевой слой также может блокировать проникновение влаги и химикатов в места соединений.
Улучшите эстетику
Поскольку не требуется сверление или сварка, клеевые соединения листового металла могут сохранять гладкую и красивую поверхность, сокращая количество последующих процессов обработки поверхности, таких как шлифовка и напыление.
Простой процесс
По сравнению со сваркой или механическим соединением, процесс клеевого соединения листового металла относительно прост и подходит для крупномасштабного автоматизированного производства. Процесс нанесения и отверждения клеев можно комбинировать с другими производственными процессами для экономии производственного времени.
Типичные случаи применения:
Автомобильная промышленность:
В современном автомобилестроении клеевые соединения часто используются при сборке деталей кузова из листового металла, таких как двери, крыша, крышки багажника и т.п. Клеи применяются для уменьшения количества сварных швов, снижения массы автомобиля и повышения жесткости кузова.
Производство бытовой техники:
При сборке металлических корпусов бытовой техники, такой как холодильники и стиральные машины, используются клеи для обеспечения бесшовных соединений, улучшающих внешний вид и долговечность изделия.
Выбор клея:
Для клеевых соединений листового металла используются различные типы клеев, в том числе клей на основе эпоксидной смолы, полиуретановый клей, акрилатный клей и силиконовый клей. Выбор подходящих клеев зависит от конкретных требований применения, таких как температура окружающей среды, химическая стойкость, совместимость материалов и прочность соединения.
Клей на основе эпоксидной смолы:
Подходит для высокопрочных и термостойких изделий, широко используется в аэрокосмической и автомобильной промышленности.
Полиуретановый клей:
Обладает хорошей эластичностью и ударопрочностью и подходит для соединительных деталей, требующих определенной степени гибкости.
Акрилатный клей:
Обладает быстрым отверждением, превосходной химической стойкостью и подходит для использования в высокоэффективных производственных средах.
Силиконовый клей:
В основном используется в приложениях с высокой термостойкостью, устойчивостью к ультрафиолетовому излучению и высокими требованиями к электроизоляции.
Меры предосторожности:
Обработка поверхности:
Для обеспечения хорошей адгезии между клеем и поверхностью листового металла обычно требуется обработка поверхности, такая как очистка, обезжиривание, шлифовка или предварительная грунтовка.
Время отверждения:
Различные типы клеев требуют разного времени и условий отверждения (таких как температура, влажность и т. д.), которые следует разумно выбирать в соответствии с производственными потребностями.
Воздействие на окружающую среду:
Используемый клей должен обладать хорошей атмосферостойкостью, особенно при использовании на открытом воздухе, следует учитывать воздействие ультрафиолетовых лучей, изменений температуры и влажности на клеевой слой.
Разъемное соединение:
Штепное соединение листового металла — это метод соединения путем вставки края или части листового металла в отверстие или паз другого листового металла. Этот способ соединения часто применяется для конструкций, требующих быстрой сборки, разборки или обслуживания. Ниже приведены несколько распространенных типов штекерных соединений листового металла:
Разъем
Особенности:
Кромка листового металла вставляется в паз другого листового металла, обычно образуя определенное перекрытие.
Приложение:
Широко используется в таких конструкциях, как шасси, корпуса и кронштейны.
Преимущества:
Простая сборка, может быть выполнена быстро без использования инструментов, подходит для массового производства.
Соединение шпунт-паз
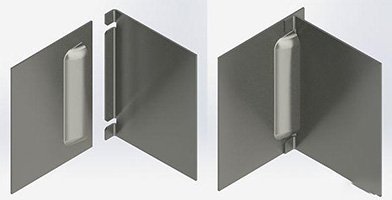
Особенности:
Листовой металл с язычком вставляется в паз другого листового металла для образования прочного соединения.
Приложение:
Подходит для деталей, требующих прочного соединения, таких как рамы и кронштейны.
Преимущества:
Высокая прочность соединения, выдерживает определенные растягивающие и сдвигающие усилия.
Защелкивающееся соединение
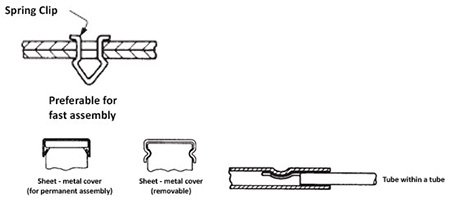
Особенности:
Листовой металл имеет выступающую защелку, которая вставляется в паз другого листового металла и защелкивается для образования прочного соединения.
Приложение:
Используется в случаях, когда требуется быстрая сборка, например, при изготовлении корпусов электронного оборудования, автомобильных деталей и т. д.
Преимущества:
простая разборка, подходит для многократной сборки и разборки, низкая стоимость.
Разъемное соединение
Особенности:
Край или часть листового металла вставляется в отверстие другого листового металла, обычно фиксируется путем сгибания или прессования.
Приложение:
Используется для легких конструкций или деталей, которые необходимо часто разбирать, например, корпусов бытовой техники.
Преимущества:
Он обеспечивает герметичное соединение и повышает структурную стабильность.
Уплотнительное соединение
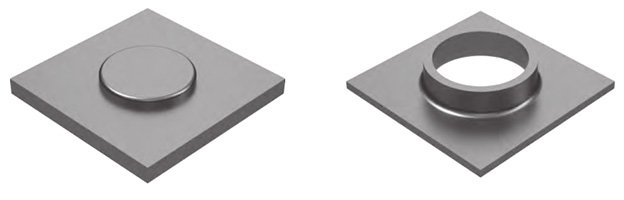
Особенности:
Выступ устанавливается на один край листового металла и вставляется в отверстие другого листового металла для обеспечения соединения.
Приложение:
Обычно используется для соединения легких деталей из листового металла.
Преимущества:
Простая сборка, легкая разборка, подходит для конструкций из тонкого листового металла.
Встроенное соединение
Особенности:
Кромка листового металла входит в паз другого листового металла, обычно образуя взаимно вложенную структуру.
Приложение:
Подходит для конструкций, которым необходимо защитить края, таких как шасси, корпуса и узлы.
Преимущества:
Улучшает стабильность и сопротивление изгибу соединения и позволяет избежать острых углов.
Стыковое соединение
Особенности:
Два листа листового металла находятся в параллельном контакте и соединены вставкой.
Приложение:
Применяется для сборки каркасов и крупных конструкций.
Преимущества:
Способен выдерживать большие нагрузки и подходит для соединения тяжелых конструкций.
Поворотное соединение
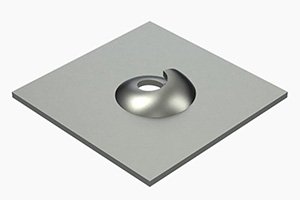
Особенности:
Сгибая край листового металла в спиральную форму и вставляя его в отверстие в другом листовом металле, образуется крепёжное соединение.
Приложение:
Используется для конструкций, требующих устойчивости к растяжению и скручиванию, таких как шасси и кронштейны.
Преимущества:
Повышает надежность соединения и подходит для случаев подключения с более высокими требованиями.
Схема расчета штекерного соединения листового металла
Штепное соединение листового металла — это распространенный метод соединения листового металла, который в основном обеспечивает прочное соединение путем вставки определенной части детали из листового металла в другую деталь из листового металла. Этот метод часто используется в таких конструкциях, как кожухи и кронштейны, и имеет преимущества простой конструкции и легкой сборки. Ниже приводится подробная схема штекерного соединения из листового металла, включая конструктивные соображения, последовательность операций, преимущества и недостатки, а также применимые детали из листового металла.
Метод плагина
Форма плагина: Определите форму вставки в соответствии с проектными требованиями, например прямую вставку, наклонную вставку или круглую вставку.
Длина плагина: Определите длину вставной части, чтобы обеспечить устойчивость и прочность соединения.
Выбор материала
Материал листового металла: Выберите подходящие материалы из листового металла (например, углеродистую сталь, нержавеющую сталь, алюминиевый сплав и т. д.) на основе таких факторов, как прочность, коррозионная стойкость и стоимость обработки.
Обработка поверхности: При необходимости защитите от ржавчины или опрыскайте поверхность листового металла, чтобы повысить долговечность и эстетику.
Толщина листового металла
Определите соответствующую толщину листового металла, обычно от 0,5 до 6 мм. Эта толщина должна соответствовать прочности вставного модуля и структурным требованиям.
Процесс обработки
Чертежи
Нарисуйте подробные чертежи вставных соединений из листового металла, включая размер, форму и положение соединений вставных частей.
Подготовка материала
Резка материала: разрежьте листовой металл в соответствии с чертежами, чтобы режущие кромки были гладкими.
Обработка частей плагина
Обработка пазов: обработайте пазы на листовом металле в соответствии с проектными требованиями, используя методы лазерной резки или штамповки, чтобы обеспечить точность и гладкость пазов.
Обработка кромок: снимите фаски или зачистите края вставных частей, чтобы облегчить установку и избежать царапин.
Способ подключения
Работа плагина:
Вставьте вставную часть одного листового металла в паз другого листового металла и убедитесь, что она зафиксирована на месте.
Способ крепления:
Сварка:
Точечная сварка штекера для повышения стабильности соединения.
Болевое соединение:
Просверлите отверстия в вставной части и закрепите ее болтами, что подходит для ситуаций, когда требуется разборка и обслуживание.
Клепка:
Для фиксации вставки используйте заклепки, которые подходят для соединений с высокими требованиями к прочности.
Проверка качества
Проверка точности плагина
Используйте штангенциркуль и калибры, чтобы проверить размер и положение вставки, чтобы убедиться, что она соответствует требованиям проектных чертежей.
Проверка прочности соединения
Выполните прочностные испытания сварных или заклепочных соединительных деталей, чтобы убедиться в соответствии прочности разъемного соединения предъявляемым требованиям.
Осмотр внешнего вида
Проверьте внешний вид вставки, чтобы убедиться в отсутствии явных дефектов, деформаций и заусенцев, а обработка поверхности должна быть гладкой.
Преимущества и недостатки
Преимущества
Простота: Разъемное соединение имеет простую конструкцию, его легко собирать и разбирать.
Низкая стоимость: По сравнению со сваркой или клепкой, вставной метод обычно имеет более низкую стоимость обработки.
Простота обслуживания: Подключаемая структура удобна для последующего обслуживания и замены.
Недостатки
Ограничение силы: По сравнению со сварными соединениями прочность разъемных соединений может быть ниже и не подходит для выдерживания чрезмерных ударов и нагрузок.
Неравномерное распределение силы: Усилие, действующее на плагин, может быть неравномерным, поэтому требуется разумная конструкция, чтобы избежать локальной перегрузки.
Применимые детали из листового металла
Структура корпуса: Применимо к корпусам электронных изделий, шасси оборудования и т. д.
Кронштейны и рамки: Обычно используется в кронштейнах, рамных конструкциях и т. д. для повышения общей устойчивости.
Направляющие и разъемы: Подходит для направляющих, соединительных кронштейнов и других компонентов для обеспечения гибкой сборки.
Разъемное соединение листового металла — это эффективный и гибкий метод соединения. Благодаря разумному проектированию и процессу обработки можно добиться стабильного соединения деталей из листового металла. Ключ заключается в разумном выборе метода подключения, выборе материала и метода подключения, чтобы гарантировать, что конечный продукт соответствует требованиям использования. Строгий контроль качества позволяет обеспечить надежность и долговечность штекерного соединения, а также обеспечить удобство последующего использования и обслуживания.
Резюме:
Методы сборки листового металла разнообразны, и различные методы отвечают различным структурным требованиям в зависимости от их характеристик и применимых сценариев. Выбор правильного метода сборки требует учета таких факторов, как свойства материала, прочность соединения, сложность обработки и последующее техническое обслуживание. В современном производстве рациональное использование этих методов сборки позволяет эффективно улучшить качество и производительность продукции.
Выберите HULK Metal для изготовления вашего заказа
Выбор HULK Metal в качестве партнера по обработке и производству листового металла
принесет вам много преимуществ. Вот несколько причин выбрать нас:
Высокие стандарты качества
HULK Metal использует современное производственное оборудование и строгую систему контроля качества, чтобы гарантировать, что каждый продукт соответствует международным стандартам и требованиям клиентов.
Наши материалы тщательно отбираются, чтобы обеспечить их прочность и долговечность, а также надежность продукции в различных сценариях применения.
Различные услуги по обработке
Предоставление комплексных услуг по обработке листового металла, включая сварку, гибку, штамповку, резку и т. д., для удовлетворения потребностей различных клиентов.
Благодаря богатому опыту обработки мы можем удовлетворить различные сложные требования к дизайну и размерам.
Профессиональная команда дизайнеров
Наша профессиональная команда дизайнеров может предоставить индивидуальные дизайнерские решения в соответствии с конкретными потребностями клиентов, от первоначальной концепции до конечного продукта, гарантируя, что каждая деталь идеальна.
Поддерживает такие инструменты проектирования, как САПР и 3D-моделирование, которые помогают клиентам лучше визуализировать конечный продукт.
Гибкая производственная мощность
HULK Metal обладает гибкими производственными мощностями и может обрабатывать заказы как мелкими, так и крупными партиями, а также быстро реагировать на потребности рынка.
Мы можем предоставить эффективные услуги по производству и доставке в соответствии с требованиями времени клиента, чтобы обеспечить своевременное удовлетворение потребностей рынка.
Экологичное производство
Мы придаем большое значение устойчивому развитию, используем экологически чистые материалы и производственные процессы и стремимся снизить воздействие на окружающую среду в ходе производственного процесса.
HULK Metal стремится продвигать экологически чистое производство и отвечать требованиям современного общества в области защиты окружающей среды.
Отличное обслуживание клиентов
Обеспечьте полный спектр поддержки клиентов, включая предпродажную консультацию, послепродажное обслуживание и техническую поддержку, чтобы клиенты не беспокоились на протяжении всего процесса сотрудничества.
Наша служба поддержки клиентов всегда на связи и готова быстро ответить на запросы и потребности клиентов.
Конкурентоспособная цена
HULK Metal обеспечивает конкурентоспособные цены за счет оптимизации производственных процессов и закупок материалов, чтобы гарантировать клиентам лучшее соотношение цены и качества.
Независимо от размера заказа, мы стремимся предоставить разумные расценки и прозрачную структуру затрат.
Выбор HULK Metal для выполнения вашего заказа — это не только выбор высококачественного продукта, но и выбор надежного партнера. Независимо от потребностей вашего проекта, мы будем искренне служить вам, чтобы гарантировать, что каждый ваш заказ будет доставлен вовремя и достигнет ожидаемых вами результатов. Давайте работать вместе, чтобы продвинуть ваш проект вперед!
Author: HULK Metal
Отрасли HULK Metal Served
-
 Left Reducer Cable Ladder Rack
A left reducer transitions the cable ladder width from a larger section to a smaller one, with the reduction occurring on the left side of the tray.
ЧИТАТЬ БОЛЬШЕ
-
Horizontal Elbow Cable Ladder Rack Fittings
Horizontal elbows route cable ladders around obstacles while maintaining continuous support. HULK Metal offers full OEM services for elbows from 50 mm to 1200 mm widths, in any material and coating combination.
ЧИТАТЬ БОЛЬШЕ
-
Horizontal Tee Cable Ladder Fittings
A horizontal tee isn’t a commodity—it’s a structural junction that reveals how well a manufacturer controls cutting, forming, welding, and coating.
ЧИТАТЬ БОЛЬШЕ
-
Middle Reducer Cable Ladder Rack
A middle reducer connects two straight ladder sections of different widths, maintaining cable support continuity when the tray width must change due to varying cable counts or routing requirements.
ЧИТАТЬ БОЛЬШЕ
-
Right Reducer Cable Ladder Rack
Right reducers appear simple, but poor fabrication leads to misalignment, cable stress, and costly delays. I’ll share factory-floor insights.
ЧИТАТЬ БОЛЬШЕ
-
Vertical External Bend Cable Ladder Fittings
In cable ladder systems, the vertical external bend is one of the most geometrically demanding fittings. It changes direction upward and outward simultaneously.
ЧИТАТЬ БОЛЬШЕ
-
Vertical Internal Bend Cable Ladder Fittings
A vertical internal bend handles the transition where cables must rise or fall within the same vertical plane while staying inside the ladder structure. It is not interchangeable with an external bend.
ЧИТАТЬ БОЛЬШЕ
-
Horizontal Cross in Cable Ladder System
The horizontal cross is a crucial intersection in cable ladder networks, demanding precise geometry and robust construction. Our OEM service extends beyond simple branding: we tailor dimensions, surface finishes, and even rung spacing to your project specs.
ЧИТАТЬ БОЛЬШЕ
-
Straight Cable Ladder Cable Ladder Rack
The straight cable ladder is not just a simple tray section. It's the primary load-bearing element that spans between supports. Its material, dimensions, and manufacturing quality directly determine whether cables are properly supported or whether the entire system sags, corrodes, or fails inspection.
ЧИТАТЬ БОЛЬШЕ
-
Custom Wall Mount Network Rack
Partner with HULK Metal for exceptional contract manufacturing of Wall Mount Network Racks. Benefit from our precision engineering, streamlined processes, and rigorous quality control—delivering robust, custom-designed racks that enhance your network infrastructure.
ЧИТАТЬ БОЛЬШЕ
-
Heavy Duty Network Server Cable Management
Partner with HULK Metal for unmatched contract manufacturing of Heavy Duty Network Server Cable Management systems. Enjoy precision engineering and superior quality that enhances your network's reliability and efficiency. Experience cost-effective, tailor-made solutions to meet your unique requirements today.
ЧИТАТЬ БОЛЬШЕ
-
Custom OEM Server Rack Blank Panels
Custom OEM Server Rack Blank Panels—designed for precision, aesthetics, and tailored functionality. Engineered to seamlessly fill your server rack spaces, our panels offer robust protection and a refined finish.
ЧИТАТЬ БОЛЬШЕ
-
Custom Network Server Tray
Discover the ultimate in custom network server tray design and manufacturing. At HULK Metal, we specialize in delivering bespoke solutions that meet every client's unique requirements with precision and reliability.
ЧИТАТЬ БОЛЬШЕ
-
Wall Mount Network Racks
Our Wall Mount Network Racks are engineered to maximize space efficiency and secure your critical IT equipment. Customizable to your unique design, these solutions offer robust protection, optimal cooling, and streamlined cable management.
ЧИТАТЬ БОЛЬШЕ
-
Network Server Rack Tray Brackets
Our Network Server Rack Tray Brackets are engineered for robust, customizable support in modern server environments. They streamline cable management, secure hardware, and optimize airflow—all tailored to your exact requirements.
ЧИТАТЬ БОЛЬШЕ
-
1U 2U 3U 4U Server Rack Blank Panels
Our 18 to 47U Network Server Cabinets are engineered for modern data centers and telecom environments. Designed to be fully customizable, these cabinets offer robust security, efficient cooling, and optimal cable management—all tailored to your exact specifications.
ЧИТАТЬ БОЛЬШЕ
-
18 to 47U Network Server Cabinets
Our 18 to 47U Network Server Cabinets are engineered for modern data centers and telecom environments. Designed to be fully customizable, these cabinets offer robust security, efficient cooling, and optimal cable management—all tailored to your exact specifications.
ЧИТАТЬ БОЛЬШЕ
-
Network Server Rack Cable Management
We Supports full customization of style, length, width, depth, etc. Smoother, cable protection, more durable of Network Server Rack Cable Management.
ЧИТАТЬ БОЛЬШЕ
-
18 to 47U Network Server Rack
HULK Metal has passed ISO 9001 quality certification and has an advanced sheet metal manufacturing plant, which can provide you with 18 to 47U Network Server Racks OEM services.
ЧИТАТЬ БОЛЬШЕ
-
Laser Cutting Metal Parts Factory
We can develop a complete solution based on your server switch rack enclosure cabinets drawings, quantity, delivery time, transportation method and other requirements, allowing you to complete higher quality procurement tasks more easily.
ЧИТАТЬ БОЛЬШЕ
-
OEM Server Switch Rack Enclosure Cabinet
We can develop a complete solution based on your server switch rack enclosure cabinets drawings, quantity, delivery time, transportation method and other requirements, allowing you to complete higher quality procurement tasks more easily.
ЧИТАТЬ БОЛЬШЕ
-
Custom Metal Brackets Factory In China
We can select the appropriate process, make molds, and complete the production of metal brackets according to your drawings, materials, tolerances, quantities and other requirements.
ЧИТАТЬ БОЛЬШЕ
-
Carbon Steel Stamping Parts Factory in China
At HULK Metal, we specialize in the design and production of custom carbon steel stamping parts. Our advanced facilities and experienced team ensure that every product meets the highest standards of quality, precision, and functionality.
ЧИТАТЬ БОЛЬШЕ
-
Sheet Metal Spinning Parts Factory In China
HULK Metal is committed to providing high-quality sheet metal spinning parts OEM services to customers around the world. We have an ISO 9001 certified factory and integrated supply chain.
ЧИТАТЬ БОЛЬШЕ
-
Stainless Steel Stamping Parts Factory In China
HULK Metal is one of the top OEM service providers in China with an ISO9001 certified stainless steel stamping parts factory. Contact us to get the latest discount prices.
ЧИТАТЬ БОЛЬШЕ
-
Aluminum Stamping Parts Factory In China
HULK Metal is a well-known sheet metal parts manufacturer in China, which provides complete solutions to produce higher quality customized sheet metal parts at lower prices.
ЧИТАТЬ БОЛЬШЕ
-
Sheet Metal Parts Manufacturer In China
HULK Metal is a well-known sheet metal parts manufacturer in China, which provides complete solutions to produce higher quality customized sheet metal parts at lower prices.
ЧИТАТЬ БОЛЬШЕ
-
Precision Metal Stamping Parts Manufacturer
HULK Metal's factory has passed ISO 9001 and ISO 16949 double certification, with rich experience in precision stamping parts production, and is one of the top suppliers in China.
ЧИТАТЬ БОЛЬШЕ
-
OEM Auto Metal Stamping Parts Factory
Our factory is certified by ISO 9001 and ISO 16949. Our experienced technical team can develop a more complete solution according to the drawings and requirements.
ЧИТАТЬ БОЛЬШЕ
-
Stamped Steel Parts Factory
Stamped steel parts are made of carbon steel, alloy steel, and other plates into workpieces with specific shapes and functions using stamping processes such as blanking, bending, bulging, spinning, shrinking, flanging, etc.
ЧИТАТЬ БОЛЬШЕ
-
Metal Stamping Parts Factory
HULK Metal is an ISO 9001 certified metal stamping factory that can provide you with high-quality OEM stamping services such as blanking, bending, drawing, forming, spinning, etc.
ЧИТАТЬ БОЛЬШЕ
-
China OEM Metal Stamping Parts
We have abundant stamping factory resources and a complete supply chain to provide high-quality metal stamping parts OEM services. We have accumulated rich experience in OEM for hundreds of customers around the world and thousands of products.
ЧИТАТЬ БОЛЬШЕ












Больше результатов
Фабрика


-
![Choose a Chinese OEM for Server Rack Trays]()
March 25, 2025
Choose a Chinese OEM for Server Rack Trays
ЧИТАТЬ БОЛЬШЕ
-
![Metal Stamping OEM Factory in China]()
March 25, 2025
Metal Stamping OEM Factory in China
ЧИТАТЬ БОЛЬШЕ
-
![HULK Metal Stamping Factory Show]()
November 21, 2024
HULK Metal Stamping Factory Show
ЧИТАТЬ БОЛЬШЕ
-
![HULK Metal Fabrication]()
October 18, 2024
HULK Metal Fabrication
ЧИТАТЬ БОЛЬШЕ
-
![Metal Deep Drawing: A Comprehensive Guide]()
March 24, 2025
Metal Deep Drawing: A Comprehensive Guide
ЧИТАТЬ БОЛЬШЕ
-
![Comprehensive Guide to Sheet Metal Bending]()
March 21, 2025
Comprehensive Guide to Sheet Metal Bending
ЧИТАТЬ БОЛЬШЕ
-
![Sheet Metal Spinning]()
March 21, 2025
Sheet Metal Spinning
ЧИТАТЬ БОЛЬШЕ
-
![A Suitable OEM Factory for Your Network Server Blank Panels]()
February 28, 2025
A Suitable OEM Factory for Your Network Server Blank Panels
ЧИТАТЬ БОЛЬШЕ
-
![Common Network Server Accessories: A Complete Guide]()
February 28, 2025
Common Network Server Accessories: A Complete Guide
ЧИТАТЬ БОЛЬШЕ
-
![Network Server Tray Solutions for Enhanced Data Center Efficiency]()
February 28, 2025
Network Server Tray Solutions for Enhanced Data Center Efficiency
ЧИТАТЬ БОЛЬШЕ
-
![A Comprehensive Guide to Network Server Racks]()
February 26, 2025
A Comprehensive Guide to Network Server Racks
ЧИТАТЬ БОЛЬШЕ
-
![Optimized Network Server Tray Solutions for Enhanced Data Center Efficiency]()
February 24, 2025
Optimized Network Server Tray Solutions for Enhanced Data Center Efficiency
ЧИТАТЬ БОЛЬШЕ
-
![Superior Network Server Cable Management Solutions by HULK Metal]()
February 24, 2025
Superior Network Server Cable Management Solutions by HULK Metal
ЧИТАТЬ БОЛЬШЕ
-
![Optimized Network Server Blank Panel Solutions for Modern Data Centers]()
February 21, 2025
Optimized Network Server Blank Panel Solutions for Modern Data Centers
ЧИТАТЬ БОЛЬШЕ
-
![Choose a Suitable OEM Factory to Produce Your Network Server Racks]()
February 21, 2025
Choose a Suitable OEM Factory to Produce Your Network Server Racks
ЧИТАТЬ БОЛЬШЕ
-
![1U, 2U 18U, 42U, What That Mean]()
February 21, 2025
1U, 2U 18U, 42U, What That Mean
ЧИТАТЬ БОЛЬШЕ
-
![How Should You Choose A Suitable OEM Factory to Produce Your Network Server Accessories]()
February 21, 2025
How Should You Choose A Suitable OEM Factory to Produce Your Network Server Accessories
ЧИТАТЬ БОЛЬШЕ
-
![Comprehensive Guide to Sheet Metal Spinning]()
December 04, 2024
Comprehensive Guide to Sheet Metal Spinning
ЧИТАТЬ БОЛЬШЕ
-
![Introduction to Sheet Metal Forming: Processes, Materials, and Choosing the Right Partner]()
October 29, 2024
Introduction to Sheet Metal Forming: Processes, Materials, and Choosing the Right Partner
ЧИТАТЬ БОЛЬШЕ
-
![Comprehensive Guide to Sheet Metal Cutting: Methods, Materials, and Choosing the Right Partner]()
October 25, 2024
Comprehensive Guide to Sheet Metal Cutting: Methods, Materials, and Choosing the Right Partner
ЧИТАТЬ БОЛЬШЕ
-
![Comprehensive Guide to Sheet Metal Blanking]()
October 24, 2024
Comprehensive Guide to Sheet Metal Blanking
ЧИТАТЬ БОЛЬШЕ
-
![Comprehensive Understanding of Sheet Metal Welding]()
September 30, 2024
Comprehensive Understanding of Sheet Metal Welding
ЧИТАТЬ БОЛЬШЕ
-
![8 Types of Sheet Metal Assembly Technology and Their Processes and Applications]()
September 27, 2024
8 Types of Sheet Metal Assembly Technology and Their Processes and Applications
ЧИТАТЬ БОЛЬШЕ
-
![The Most Comprehensive Introduction To Metal Stamping Dies]()
September 24, 2024
The Most Comprehensive Introduction To Metal Stamping Dies
ЧИТАТЬ БОЛЬШЕ
-
![Introduction to Metal Stamping Processes]()
September 19, 2024
Introduction to Metal Stamping Processes
ЧИТАТЬ БОЛЬШЕ








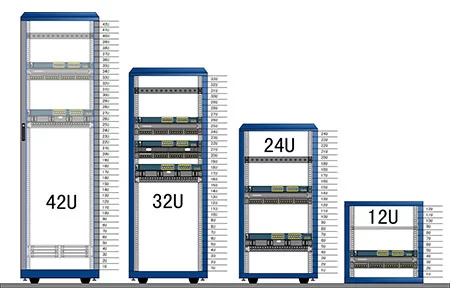








оставьте сообщение