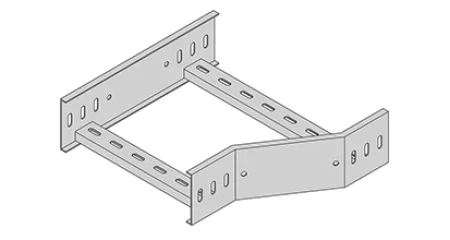
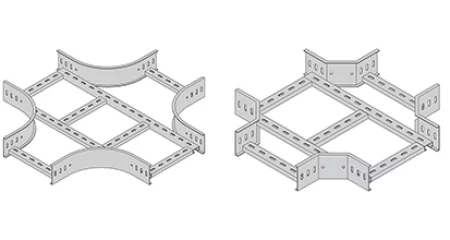
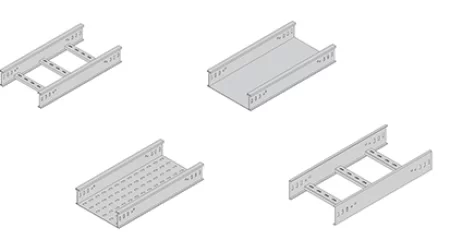
Горизонтальный крест в системе кабельной лестницы. Подробности
Прежде чем выбрать горизонтальную крестовину, покупатели должны понимать, что это наиболее конструктивно сложный фитинг в любой системе кабельных лестниц. Четыре плеча, встречающиеся на одном пересечении, создают множество точек сварки, концентрацию напряжений и проблемы с выравниванием, которые напрямую влияют на сборку на месте, натяжение кабеля и долгосрочную целостность конструкции. Решения, которые вы примете относительно материала, радиуса, высоты боковых поручней и обработки поверхности, будут определять, завершат ли монтажные бригады график или потратят часы на модификацию компонентов, которые должны были подойти с самого начала. Плохо изготовленные кресты являются одной из наиболее частых причин задержек проектов в сетях кабельной трассы.
Что такое горизонтальное пересечение
Горизонтальный крест — это больше, чем четырехсторонний перекресток. Это несущая конструкция, где силы натяжения кабеля сходятся с разных направлений. Выбор правильного материала, радиуса изгиба и размерной конфигурации напрямую определяет, сможет ли ваша монтажная группа плавно протянуть кабели через пересечение, не повреждая изоляцию и не выходя за пределы структурных ограничений системы.
Что такое горизонтальная крестовина в системе кабельной лестницы?
Горизонтальный крест — это четырехсторонний соединительный элемент, который позволяет разветвлять кабельные лестницы в четырех горизонтальных направлениях на одной и той же высоте. Он служит центральным распределительным узлом в сетях прокладки кабелей и часто устанавливается там, где несколько кабельных трасс должны пересекаться без изменения вертикальной отметки.
На практике «Горизонтальный крест» — это место, где стратегия прокладки кабеля становится физической реальностью. Когда кабели приближаются с одного направления и должны разделиться на три других, крестовина должна сохранять достаточный радиус изгиба на каждом пути, обеспечивая при этом структурную поддержку по всему перекрестку. Это не простой тройник с приваренным дополнительным рычагом. Геометрия создает сложные схемы напряжений, которые не испытывают обычные фитинги.
Крестовина работает в сочетании с прямыми секциями лестницы, горизонтальными коленами, переходниками и соединительными пластинами. Если поперечины хотя бы немного не совпадают с соединяемыми прямыми секциями, монтажники сталкиваются с каскадной проблемой: соединительные пластины не сядут должным образом, болты не выровняются, и весь пролет лестницы может потребовать модификации на месте. То, что на заводе кажется незначительным отклонением в размерах, становится часами доработок на месте.
Неправильный выбор радиуса — распространенная проблема. Покупатели иногда указывают тот же радиус для крестовины, что и для горизонтального колена, забывая, что кабели, входящие в крестовину, возможно, придется поворачивать через пересечение так, что это превышает радиус изгиба любого отдельного плеча. Крестовина с радиусом 300 мм может подойти для кабелей, поворачивающихся на 90 градусов через одно плечо, но кабели, проходящие через пересечение по диагонали, имеют гораздо меньший эффективный радиус. Опытные инженеры проверяют наихудший путь кабеля через крестовину, а не только радиус плеча.
Толщина материала в центре пересечения — это еще одна область, где появляются заводские ярлыки. Некоторые производители используют одинаковую толщину материала для всей крестовины, но центральная пластина или область косынки подвергаются значительно более высоким нагрузкам, чем рычаги. Со временем это может привести к провисанию места пересечения, особенно при больших нагрузках на кабель. Покупатели, которые это понимают, спросят, усилена ли центральная часть или она изготовлена из более толстого материала.
Распространенные ошибки при покупке включают заказ крестовин исключительно на основе ширины и высоты, пренебрежение указанием требуемого радиуса и предположение, что все четыре плеча должны быть одинаковой ширины. Во многих установках перекрестие соединяет секции лестницы разной ширины через встроенные переходники, и неправильное указание этого параметра приводит к невозможности установки компонентов.
Опытные инженеры обычно проверяют три вещи перед утверждением спецификации перекрестия: фактический измеренный допуск плоскостности между кронштейнами, процедуру сварки, используемую в центральном пересечении, и радиус наихудшего пути прохождения кабеля через фитинг. Эти проверки позволяют узнать больше о качестве производства, чем любой параметр каталога.
Выбор подходящего материала
Выбор материала для горизонтального креста – это не просто сопоставление прямых секций лестницы. Крестовина испытывает более высокие локализованные напряжения, чем любой другой компонент системы, а ее сложная геометрия делает ее более уязвимой для коррозии в точках сварки и кромках разреза. Выбор неправильного материала здесь создает точку отказа, которая одновременно затрагивает четыре кабельных трассы.
Низкоуглеродистая сталь
Остается наиболее широко используемым материалом для горизонтальных крестов, и не зря. Его механическая прочность хорошо изучена, сварка предсказуема, а цепочка поставок отлажена. Для большинства внутренних коммерческих и промышленных применений низкоуглеродистая сталь с соответствующей обработкой поверхности обеспечивает десятилетия надежной службы. Ключевым ограничением является не сама сталь, а то, что происходит после изготовления. Каждая кромка среза, каждый сварной шов и каждое просверленное отверстие становятся точкой зарождения коррозии.
Если крест изготавливается до обработки поверхности, покрытие должно покрывать все эти участки. Если он изготовлен из материала с предварительно нанесенным покрытием, необходимо обработать оголенные края. Покупатели часто упускают из виду это различие и в течение нескольких месяцев получают кресты, которые ржавеют на концах кронштейнов.
Нержавеющая сталь
Кресты предназначены для агрессивных сред, предприятий пищевой промышленности, фармацевтических заводов и прибрежных объектов. Стоимость материала значительно выше, но реальную причину затрат часто упускают из виду: производство нержавеющей стали требует специального инструмента и отдельных рабочих зон для предотвращения загрязнения углеродистой стали. Завод, который обрабатывает нержавеющую и углеродистую сталь на одних и тех же станциях гибки и сварки без надлежащей очистки, будет производить кресты из нержавеющей стали с внедренными частицами железа, которые ржавеют в течение нескольких недель. Это проблема качества, которую нельзя обнаружить только визуальным осмотром. Покупателям следует спросить, поддерживает ли производитель отдельные производственные линии или, как минимум, строгие протоколы очистки между сменами материалов.
Алюминиевый сплав
Крестовины дают преимущество в весе, которое становится существенным во время установки. Большой крест из алюминия 6061-T6 может весить менее половины своего стального эквивалента. Это снижает утомляемость монтажника, позволяет использовать опорные конструкции меньшего размера и особенно ценно при подвесной установке. Однако алюминиевые кресты требуют пристального внимания к гальванической коррозии при соединении со стальными секциями лестницы. Соединение соединительной пластины становится гальваническим элементом, если оно не изолировано должным образом. Кроме того, более низкий модуль упругости алюминия означает большую деформацию при той же нагрузке, что может привести к тому, что кабели со временем сместят положение внутри креста.
Материал | Преимущества | Ограничения | Рекомендуемая среда | Относительная стоимость | Типичные приложения |
Низкоуглеродистая сталь | Высокая прочность, предсказуемая сварка, развитая цепочка поставок, широкая доступность | Требуется покрытие для защиты от коррозии, тяжелее алюминия. | Внутренние коммерческие помещения, легкая промышленность, склады | Низкий | Коммерческие здания, центры обработки данных, промышленные предприятия |
Нержавеющая сталь | Отличная коррозионная стойкость, гигиеничная поверхность, устойчивость к высоким температурам | Большая стоимость материала, требуются специальные инструменты для изготовления, более тяжелый | Пищевые, фармацевтические, прибрежные, химические предприятия | Высокий | Предприятия по производству продуктов питания и напитков, морские платформы, химическая обработка |
Алюминиевый сплав | Легкий, устойчивый к естественной коррозии, немагнитный, простой в обращении | Меньшая жесткость, риск гальванической коррозии стальных соединений, более высокая стоимость материала | Морские установки, чувствительная электронная среда, установки с критическим весом | Средний-высокий | Центры обработки данных, морские сооружения, чистые помещения, проекты модернизации |
Выбор правильной обработки поверхности
Обработка поверхности горизонтального креста касается не только внешнего вида. Он определяет, выдержит ли компонент свое первое десятилетие без структурной деградации. Сложная геометрия крестовины с многочисленными сварными швами, обрезанными кромками и отверстиями для болтов значительно усложняет обработку поверхности, чем на прямых участках лестницы. Покрытия, которые хорошо работают на плоских поверхностях, часто выходят из строя в углах и краях крестовин. Покупатели, которые это понимают, выберут обработку поверхности с учетом геометрии фитинга, а не только окружающей среды.
Гальванизация (EG)
Обеспечивает тонкий однородный слой цинка посредством электрохимического осаждения. Обычно толщина покрытия составляет 8–25 микрон, что достаточно для применения внутри помещений с контролируемой влажностью. Однако у крестовин EG есть серьезная уязвимость: тонкое покрытие обеспечивает минимальную защиту кромок реза и зон сварки. В горизонтальном крестовине, где к центральной секции приварены четыре плеча, количество уязвимых кромок значительно больше, чем на прямом участке.
EG подходит для офисных зданий, торговых помещений и сухих помещений, где крест не будет подвергаться воздействию влаги. Он не подходит для установки на открытом воздухе или в местах с колебаниями влажности. Распространенное заблуждение покупателей состоит в том, что EG обеспечивает ту же защиту, что и горячее цинкование, но за меньшую цену. Это не так.
Горячее цинкование после изготовления (HDG)
HDG — наиболее прочный вариант обработки поверхности стальных крестовин. Компонент полностью изготавливается, включая все сварочные работы, сверление и обрезку кромок, а затем погружается в расплавленный цинк при температуре примерно 450°C. В результате образуется металлургически связанное покрытие из сплава цинка и железа, которое покрывает внутренние поверхности, сварные швы и кромки. Толщина покрытия обычно составляет 45–85 микрон, что обеспечивает 25–50 лет защиты при эксплуатации на открытом воздухе.
Ключевым преимуществом крестовин является то, что покрытие является сплошным по всем сварным соединениям и кромкам разреза. Основным недостатком является то, что размеры ванны цинкования ограничивают максимальный размер крестовины. Покупатели должны подтвердить, что ванна для цинкования производителя может вместить самый большой крест в их заказе. Крест, который требует многократного погружения или подкраски в центре, не является настоящим HDG.
Покрытие из алюминиево-цинко-магниевого сплава (ZAM)
ZAM сочетает в себе цинк, алюминий и магний для превосходной защиты от коррозии, особенно на кромках реза. Магниевый компонент обеспечивает улучшенную катодную защиту, что делает ZAM особенно подходящим для крестовин, где имеется несколько кромок среза и зон сварки. Покрытие обычно наносится посредством непрерывного процесса горячего погружения, то есть покрытие наносится на сталь до изготовления. Это дает преимущество в стабильности покрытия, но означает, что кромки после изготовления требуют внимания.
Крестовины ZAM обеспечивают в 3–5 раз лучшую коррозионную стойкость, чем обычное цинкование на обрезанных кромках, что делает их идеальными для береговых установок и агрессивных промышленных сред. Более высокая стоимость оправдана, когда доступ для технического обслуживания затруднен или когда крестовина установлена в месте, где замена может нарушить работу.
Порошковое покрытие (ПК)
ПК обеспечивает эстетическую универсальность и хорошую химическую стойкость. Однако порошковое покрытие горизонтального креста представляет собой особую проблему. Электростатическое воздействие должно достигать всех поверхностей сложной геометрии, включая внутреннюю часть центрального пересечения и нижнюю часть рычагов. Недостаточное покрытие в этих точках приводит к распространению ржавчины из скрытых мест. Порошковое покрытие также не обеспечивает катодной защиты. Если покрытие поцарапается или сколется во время установки, открытая сталь не имеет защитной защиты.
Покупатели должны указать, что порошковое покрытие наносится поверх соответствующей предварительной обработки, обычно фосфатирования или хроматирования, и запросить измерение толщины сухой пленки в нескольких точках поперечного сечения, включая внутреннюю часть центральной секции.
Обработка поверхности | Коррозионная стойкость | Номинальный срок службы | Рекомендуемая среда | Преимущества | Ограничения | Относительная стоимость |
Гальванизация (EG) | Низкая-средняя | 8-20 лет | В помещении, в сухих, контролируемых условиях | Однородный внешний вид, более низкая стоимость, подходит для изготовления после нанесения покрытия | Тонкое покрытие, минимальная защита кромок, не подходит для использования на открытом воздухе | Низкий |
Горячее цинкование (HDG) | Высокий | 25–50+ лет | Наружная, промышленная, морская, инфраструктурная | Полное покрытие, включая сварные швы и кромки, катодная защита, низкие эксплуатационные расходы | Ограничения по размеру ванны, внешний вид цинка может подходить не для всех применений, более высокая первоначальная стоимость | Средний |
Покрытие ZAM | Очень высокий | 30–60+ лет | Прибрежная, агрессивная промышленная, химическая среда | Превосходная защита, свойства самовосстановления, превосходны в суровых условиях | Более высокая стоимость, ограниченная база поставщиков, новые технологии | Средний-высокий |
Порошковое покрытие (ПК) | Умеренный | 15-30 лет | Архитектурные, закрытые коммерческие объекты, центры обработки данных | Широкая цветовая гамма, хорошая химическая стойкость, экологичность | Отсутствует катодная защита, требует отличной предварительной обработки, труден в ремонте | Средний |
Основные характеристики, влияющие на производительность и совместимость
Каждый размер горизонтального креста влияет на то, как он соединяется с системой кабельной лестницы. Понимание того, какие спецификации определяют совместимость, какие влияют на характеристики конструкции, а какие часто упускаются из виду, помогает покупателям избежать наиболее распространенных ошибок при закупках и обеспечивает ожидаемую производительность перекрестного устройства во время установки и на протяжении всего срока службы.
Ширина (W): основной параметр совместимости
Ширина каждого рычага на крестовине должна соответствовать ширине соединенных прямых секций лестницы. Это кажется очевидным, но возникают сложности, когда крест соединяет лестничные марши разной ширины. В таких случаях крестовина должна иметь встроенные редукторы на одном или нескольких рычагах. Спецификация ширины также определяет количество кабельных трасс и доступное пространство для изгиба кабеля внутри пересечения. Покупатели должны убедиться, что заявленная производителем ширина — это внутренняя полезная ширина между боковыми поручнями, а не внешняя общая ширина. Разница в 2–3 мм на каждую боковую направляющую в сумме составляет 4–6 мм, что может помешать правильной установке соединительных пластин.
Высота (H): структурная целостность бокового ограждения
Высота бокового рельса определяет вертикальную жесткость каждого рычага и грузоподъемность крестовины. Более высокие боковые направляющие обеспечивают большую прочность балки и позволяют увеличить радиус изгиба кабелей, выходящих из крестовины. Однако высота должна соответствовать соединяемым секциям лестницы. Если крестовина указана с боковыми направляющими высотой 150 мм, но соединяется с прямыми секциями высотой 100 мм, переход создает ступеньку, которая усложняет установку соединительной пластины и может привести к образованию зазоров в опорах кабеля. Покупатели должны подтвердить, что спецификация высоты соответствует их прямым секциям лестницы и что производитель поддерживает одинаковую высоту всех четырех рычагов в пределах указанного допуска.
Радиус (R): наиболее непонятая спецификация
Внутренний радиус изгиба является наиболее важной характеристикой горизонтального креста и чаще всего указывается неправильно. Радиус определяет минимальный радиус изгиба, который будут испытывать кабели при повороте через пересечение. Крестовина радиусом 300 мм на каждом плече обеспечивает достаточную поддержку стандартных силовых и контрольных кабелей. Однако покупатели должны учитывать диагональный путь кабеля через перекресток.
Кабель, входящий в одно плечо и выходящий через противоположное плечо, может иметь гораздо меньший эффективный радиус, чем предполагает номинальный радиус плеча. Для оптоволоконных кабелей, силовых кабелей большой мощности или кабелей с чувствительной изоляцией радиус следует указывать на основе наихудшего, а не самого благоприятного пути кабеля. Производителей следует попросить указать минимальный эффективный радиус пересечения, а не только радиус рычага.
Расстояние между звеньями и согласованность
Переступы на поперечинах должны соответствовать расстоянию между перекладинами соединяемых прямых секций. Если прямые секции имеют перекладины на расстоянии 300 мм от центра, поперечины должны сохранять это расстояние как можно ближе. Неравномерное расстояние между перекладинами создает неравномерную поддержку кабелей, что может привести к провисанию кабелей между точками опоры. Что еще более важно, расстояние между ступенями в месте сращивания должно быть одинаковым. Когда последняя ступень на прямом участке и первая ступень на поперечине расположены слишком далеко друг от друга, в кабелях возникают неподдерживаемые пролеты, что увеличивает нагрузку на изоляцию кабеля.
Совместимость соединительной пластины
Расположение отверстий для болтов на каждом рычаге должно совпадать с соединительными пластинами, которые соединят крестовину с соседними секциями. Сюда входят диаметр отверстия, расстояние между отверстиями и расстояние от конца рычага до первого отверстия для болта. Производители могут использовать разные стандарты соединительных пластин, и покупатели не должны предполагать их совместимость. Проверьте спецификацию расположения отверстий для болтов и убедитесь, что соединительные пластины производителя совпадают или что можно приобрести совместимые на месте соединительные пластины. Несовпадение отверстий для болтов является одной из наиболее распространенных жалоб на месте, и основной причиной часто является несоответствие спецификации крестовины и спецификации соединительной пластины.
Толщина материала
Толщина материала крестовины, особенно в центре пересечения, определяет ее несущую способность. Рычаги могут быть изготовлены из той же толщины, что и соединенные прямые секции, но центральная секция испытывает более высокие нагрузки из-за схождения нагрузок с четырех направлений. Некоторые производители используют более толстую центральную пластину или добавляют усиливающие косынки. Покупателям следует спросить, соответствует ли толщина центральной секции толщине рычага или предусмотрено ли дополнительное усиление. Крестовина с одинаковой толщиной 1,5 мм по всей поверхности может иметь достаточную прочность плеча, но недостаточную прочность центра для тяжелых кабельных нагрузок.
Допуск плоскостности
Плоскостность крестовины, измеряемая как отклонение от плоской плоскости по всем четырем рычагам, напрямую влияет на установку. Неплоская крестовина приведет к скручиванию или наклону соединенных прямых секций, создавая каскадную проблему выравнивания по всему пролету лестницы. Стандартный допуск на плоскостность обычно составляет 2–3 мм по всей крестовине. Доступны более жесткие допуски, но они требуют более контролируемых производственных процессов. Покупатели должны указать допуск на плоскостность и попросить производителя проверить его во время окончательной проверки.
Спецификация | Что он определяет | Распространенная ошибка | Что проверить |
Ширина (Ш) | Совместимость с прямыми участками, емкость кабеля | Предполагая, что общая ширина равна внутренней ширине | Внутренняя полезная ширина между боковыми поручнями |
Высота (H) | Жёсткость конструкции, радиус изгиба | При заказе другой высоты, чем соединенные секции | Постоянная высота всех четырех рычагов |
Радиус (R) | Радиус изгиба кабеля, натяжение | Указание радиуса рычага без проверки диагонального пути | Минимальный эффективный радиус пересечения |
Интервал между ступенями | Согласованность крепления кабеля | Игнорирование расстояния между соединениями | Расстояние между ступенями соответствует прямым участкам |
Расположение болтов крепления | Совместимость подключения | Предполагая универсальные схемы расположения болтов | Диаметр отверстий, расстояние и расстояние от конца рычага |
Толщина материала | Грузоподъемность, центральная прочность | Игнорирование усиления центральной секции | Толщина в центре и на плечах |
Допуск плоскостности | Выравнивание при установке | Плоскостность не указана и не проверена | Отклонение по всем четырем плечам |
Руководство по общим конфигурациям и выбору
Горизонтальные кресты изготавливаются в различных конфигурациях для удовлетворения различных требований к установке. Выбор между равноплечими и неравноплечими конструкциями, метод соединения и подход к армированию — все это влияет на то, как крестовина ведет себя в полевых условиях. Выбор правильной конфигурации сокращает время установки и предотвращает модификации на месте.
Стандартный равноплечий крест
Конфигурация с равными плечами включает четыре плеча одинаковой ширины, высоты и длины, расположенные с интервалом 90 градусов. Это наиболее распространенная конфигурация, которая подходит для установок, в которых крест соединяет четыре одинаковые секции лестницы. Преимущество в простоте: крест симметричен, может быть установлен в любом положении и обычно имеется на складе большинства производителей. Ограничением является то, что любое изменение ширины соединяемых секций требует внешнего переходника, дополнительных компонентов и времени на установку. Равноплечие кресты являются стандартным выбором для новых установок, где лестничная система спроектирована с одинаковой шириной по всей длине.
Неравноплечая крестовина со встроенными переходниками
Когда крестовина соединяет секции лестницы разной ширины, неравноплечая конфигурация со встроенными переходниками устраняет необходимость в отдельных переходниках. Одно или несколько плеч сужаются от центральной ширины до необходимой ширины соединения. Такая конфигурация уменьшает общее количество компонентов в системе, исключает дополнительные соединительные соединения и обеспечивает более чистую установку. Сложность изготовления выше, а при установке крест становится ориентированным. Покупатели должны указать ширину каждого рычага индивидуально, что требует тщательного документирования в процессе заказа. Самая распространенная ошибка — заказать равноплечую крестовину, а затем обнаружить на месте, что соединенные секции имеют разную ширину.
Крестовина фланцевого соединения
В крестовинах фланцевых соединений на концах рычагов используются фланцевые пластины с болтовым креплением для соединения с соседними секциями, а не соединительные пластины. Эта конфигурация обычно используется в тяжелой промышленности, в системах с высокой нагрузкой на кабели или там, где крестовина должна быть съемной для доступа для обслуживания. Фланцевое соединение обеспечивает большую жесткость конструкции, чем соединительные пластины, и позволяет устанавливать и снимать крестовину независимо от соединяемых секций. Недостаток заключается в том, что фланцевые соединения требуют точного выравнивания и увеличивают вес компонента. Покупатели должны убедиться, что расположение болтов фланца соответствует ответным фланцам на соединяемых секциях.
Усиленная центральная крестовина
Для применений с большой нагрузкой на кабели или длинными пролетами, приближающимися к крестовине, в усиленной центральной конфигурации добавляются косынки, более толстые центральные секции или дополнительные ребра жесткости на пересечении. Это особенно важно для крестовин большой ширины, где неподдерживаемая центральная часть может прогибаться под весом троса. Армирование обычно приваривается к нижней стороне крестовины, чтобы обеспечить плавный путь кабеля на верхней поверхности.
Покупателям следует указать армирование, когда крестовина будет поддерживать пучки кабелей высокой плотности, когда опорный пролет с каждой стороны крестовины близок к максимальному номиналу или когда крестовина установлена в месте, где прогиб может вызвать проблемы в работе.
Крестовина на болтах
Для больших крестовин, превышающих размеры транспортировочной ванны или ванны для цинкования, в конфигурации с болтовым соединением крестовина разделяется на две или более секции, которые собираются на месте. Эта конфигурация требует точного изготовления, чтобы гарантировать правильное выравнивание болтовых секций во время сборки. Преимущество состоит в том, что очень большие кресты можно транспортировать и оцинковывать без специальной обработки. Недостаток заключается в том, что болтовое соединение создает дополнительную точку потенциального смещения и требует тщательного затягивания при сборке для сохранения целостности конструкции. Покупатели должны запросить инструкции по сборке и убедиться, что все болты и крепежные детали включены в комплект поставки.
Конфигурация | Особенности конструкции | Рекомендуемые приложения | Преимущества | Соображения |
Стандарт равноплечего | Четыре одинаковых плеча с интервалом 90° | Новые установки с лестницами одинаковой ширины | Симметричный, наличие на складе, простая спецификация | Для изменения ширины требуются внешние переходники |
Неравноплечие с переходниками | Конические рычаги с интегрированными переходами по ширине | Системы с лестницами различной ширины | Меньше компонентов, более чистая установка, нет отдельных переходников | Зависит от ориентации, требуются подробные спецификации для заказа |
Фланцевое соединение | Планки фланцев на болтах на концах рычагов | Тяжелые промышленные, съемные установки | Большая жесткость, независимая установка, доступ для обслуживания | Тяжелее, требует точного выравнивания фланцев |
Усиленный центр | Косылки или более толстая центральная часть | Тяжелые кабельные нагрузки, большие пролеты, широкие поперечные сечения | Предотвращает отклонение центра, сохраняет опору троса | Увеличивает вес, может повлиять на зазор снизу |
Болтовая сборка | Раздельный дизайн для сборки на месте | Большие кресты, превышающие ограничения на доставку или ванну | Переносной, возможно полное цинкование | Требуется тщательная сборка, дополнительное оборудование |
Как правильно выбрать горизонтальный крест для различных применений
Выбор правильного горизонтального креста требует оценки условий установки, характеристик нагрузки кабеля, условий воздействия и доступности для обслуживания. Каждое применение предъявляет разные требования к прочности материала, коррозионной стойкости и точности размеров. Согласование кросс-конфигурации с реальными условиями эксплуатации предотвращает преждевременные отказы и снижает совокупную стоимость владения.
Стандартная установка коммерческого здания
Коммерческие здания представляют собой обманчивую проблему. Окружающая среда кажется благоприятной — в помещении, с климат-контролем, без химического воздействия, — но ограничения при установке зачастую более сложны, чем кажется на первый взгляд. Кресты часто устанавливаются над подвесными потолками, где доступ ограничен и в будущем вероятны прокладки кабелей. Крест должен обеспечивать не только первоначальную прокладку кабеля, но и кабели, которые будут протянуты через перекресток годы спустя, когда здание будет реконфигурировано.
Самая распространенная ошибка в коммерческих приложениях — выбор минимально приемлемого радиуса для экономии средств. Крест с радиусом 300 мм может быть достаточным для первоначальной прокладки стандартных силовых кабелей, но когда здание подвергается отделке арендатором и подрядчику необходимо протянуть дополнительные кабели передачи данных, оптоволоконные линии или более крупные проводники через тот же крест, малый радиус становится узким местом. Сэкономленные затраты на крестовину затмеваются трудозатратами на сложную протяжку кабеля или затратами на последующую замену крестовины.
Уделяйте приоритетное внимание радиусу и согласованности ступенек. Радиус следует указывать на основе самого большого кабеля, который может когда-либо пройти через пересечение, а не только самого большого кабеля в первоначальном проекте. Расстояние между ступенями должно точно соответствовать прямым участкам. Несовпадение перекладин в месте сращивания приводит к появлению зазоров в опорах кабелей, которые трудно исправить после закрытия потолка.
Гальванизированная сталь подходит для большинства коммерческих интерьеров, но только в том случае, если система HVAC здания поддерживает постоянную влажность. В зданиях, где кондиционирование воздуха не работает постоянно или где пространство над потолком используется как камера рециркуляции воздуха при колебаниях температуры и влажности, горячеоцинкованные кресты обеспечивают защиту от коррозии, к которой впоследствии будет невозможно получить доступ и отремонтировать.
Тяжелая промышленность с высокими нагрузками на кабели
Тяжелые промышленные условия сочетают в себе несколько проблем: высокие нагрузки на кабели, агрессивные атмосферные условия, вибрация от оборудования и часто повышенные температуры окружающей среды. Горизонтальная крестовина на сталелитейном заводе, бумажной фабрике или сборочной линии автомобилей должна выдерживать пучки кабелей, которые могут весить сотни килограммов, сохраняя при этом структурную целостность в среде, которая воздействует на незащищенную сталь.
Приоритет проектирования смещается от удобства прокладки кабеля к конструктивным характеристикам. Центральное пересечение креста становится критической точкой напряжения. Когда четыре плеча сходятся, каждое из которых несет тяжелые пучки кабелей, центральная секция испытывает сложную нагрузку, с которой стандартные поперечные конструкции не справляются должным образом. Крестовину следует указать либо с усиленной центральной секцией, либо с более толстым слоем материала на пересечении. Крестовина, изготовленная из стали толщиной 2,0 мм, может недопустимо прогибаться в центре, даже если каждый отдельный рычаг имеет соответствующие характеристики.
Вибрация – фактор, который упускают из виду в промышленном применении. Вибрация оборудования передается через конструкцию здания и в систему кабельных лестниц. В крестовине, где встречаются четыре плеча, вибрация создает циклическую нагрузку на сварные соединения. За годы эксплуатации это может привести к усталостному растрескиванию сварных швов, если крестовина не рассчитана должным образом на динамичную среду. Покупатели должны указать сварные швы с полным проваром в центре пересечения и запросить у производителя технические характеристики процедуры сварки для креста. Для крепления крестовин болтами следует использовать стопорные шайбы или гайки с преобладающим моментом во избежание ослабления.
Горячее цинкование после изготовления является базовой обработкой поверхности промышленных крестовин. Покрытие должно покрывать все сварные швы и кромки. Для тяжелых промышленных условий с химическим воздействием, таких как целлюлозно-бумажные фабрики или помещения химической обработки, может потребоваться покрытие ZAM или нержавеющая сталь. Дополнительные материальные затраты оправданы сложностью и стоимостью замены вышедшей из строя крестовины на действующем промышленном объекте.
Центр обработки данных и чувствительная электронная среда
Установки в центрах обработки данных предъявляют требования, которые фундаментально отличаются от промышленных приложений. Нагрузка на кабель обычно меньше, но последствия отказа катастрофичны. Что еще более важно, кросс должен поддерживать сочетание медных силовых кабелей и оптоволоконных кабелей передачи данных, каждый из которых имеет разные требования к радиусу изгиба и разную чувствительность к электромагнитным помехам.
Спецификация радиуса в центрах обработки данных должна определяться оптоволоконными кабелями, а не силовыми кабелями. Производители оптоволоконных кабелей указывают минимальные радиусы изгиба, которые часто превышают радиусы, необходимые для эквивалентных медных проводников. Превышение радиуса изгиба оптоволоконного кабеля не приводит к немедленному выходу из строя, но создает потери на микроизгибах, которые со временем ухудшают качество сигнала. Перекрестие, которое кажется подходящим для силовых кабелей, может незаметно ухудшать производительность передачи данных оптоволоконных кабелей, проходящих через одно и то же пересечение.
Алюминиевые кресты особенно хорошо подходят для центров обработки данных. Легкая конструкция снижает нагрузку на опорную конструкцию, что часто является решающим фактором в центрах обработки данных с фальшполом, где нагрузка на пол тщательно рассчитывается. Немагнитные свойства алюминия также исключают любые опасения по поводу электромагнитных помех при работе с чувствительными кабелями передачи данных. Более высокая стоимость материала из алюминия компенсируется сокращением трудозатрат на установку и устранением требований по защите от коррозии в чистой среде центра обработки данных с кондиционируемым климатом.
Одной из распространенных ошибок при закупках центров обработки данных является указание пересечений на основе начальной численности кабелей, а не конечной мощности. Центры обработки данных рассчитаны на рост, и система кабельных лестниц должна включать кабели, которые будут добавляться в течение срока службы объекта. Крест, размер которого соответствует первоначальной установке, может стать точкой скопления, поскольку через перекресток прокладываются дополнительные кабели. Ширину и радиус следует указывать на основе максимального запланированного количества кабелей, а не исходной установки.
Открытая и открытая инфраструктура
При наружной установке горизонтальный крест подвергается воздействию дождя, УФ-излучения, циклических температур, а во многих регионах – антиобледенительных солей или промышленных загрязнителей. Крест должен выдерживать такие условия в течение десятилетий, часто в местах, где замена потребует регулирования дорожного движения, возведения строительных лесов или отключения услуг.
Основным видом неисправности наружных крестовин является коррозия сварных соединений и кромок разреза. Даже на горячеоцинкованных крестах в этих местах может образоваться ржавчина, если покрытие повреждено во время установки или качество цинкования нестабильно. Проблема усугубляется циклическим изменением температуры, из-за которого сталь и цинковое покрытие расширяются и сжимаются с разной скоростью, со временем создавая микротрещины в покрытии.
Для наружной инфраструктуры покупатели должны указать горячее цинкование после изготовления с минимальной толщиной покрытия 65 микрон и запросить измерения толщины покрытия в нескольких точках на каждом кресте, включая внутреннюю часть центрального пересечения и нижнюю часть рычагов. Толщина покрытия в этих труднодоступных местах часто меньше, чем на открытых поверхностях, и именно в этих местах начинается коррозия.
Покрытие ZAM становится все более популярным выбором для наружной инфраструктуры, особенно в прибрежных районах или регионах, где на дорогах используются противообледенительные соли. Свойства самовосстановления магниевого компонента обеспечивают активную защиту порезов и царапин, неизбежных при установке. Надбавка к стоимости по сравнению со стандартным горячим цинкованием обычно составляет 15–30 %, но увеличенный срок службы и снижение требований к техническому обслуживанию делают его более дешевым вариантом на протяжении всего срока службы установки.
Рассмотрите дренаж креста. Наружные кресты будут накапливать воду, если в конструкции не предусмотрен достаточный дренаж. Скопление воды на центральном пересечении в сочетании с скоплением грязи и мусора создает локализованную ячейку коррозии. Покупатели должны убедиться, что крестовая конструкция включает дренажные отверстия или что спецификация установки предусматривает небольшой наклон для предотвращения скопления воды.
Прибрежная и морская среда
Прибрежные и морские установки являются наиболее агрессивной средой для систем кабельных лестниц. Сочетание солевых брызг, высокой влажности и часто повышенных температур приводит к тому, что скорость коррозии на несколько порядков выше, чем во внутренних районах. Горизонтальный крест, который прослужит 40 лет на суше, может выйти из строя в течение 10 лет при установке на берегу, если материал и обработка поверхности не выбраны специально с учетом требований окружающей среды.
Нержавеющая сталь является рекомендацией по умолчанию для морской среды, но выбор марки имеет решающее значение. Нержавеющая сталь типа 304, подходящая для большинства внутренних применений, подвержена коррозии и коррозии в прибрежных зонах, где воздействие хлоридов велико. Нержавеющая сталь типа 316 с содержанием молибдена обеспечивает необходимую устойчивость к питтинговой коррозии, вызванной хлоридами. Разница в стоимости между 304 и 316 значительна, но стоимость замены крестовины 304, на которой развилась питтинговая коррозия в прибрежной установке, намного выше.
Скрытый риск в морской среде — это щелевая коррозия в местах соединений соединительных пластин. Когда две поверхности из нержавеющей стали скреплены болтами, в зазоре между ними образуется щель, в которой могут концентрироваться ионы хлорида и где снижается уровень кислорода, разрушая пассивный оксидный слой, защищающий нержавеющую сталь. Этот тип коррозии незаметен до тех пор, пока соединение не будет разобрано, и он может прогрессировать до такой степени, что структурная целостность соединения будет нарушена. Покупатели должны указать, что соединительные пластины и болтовые соединения должны быть изготовлены из той же марки нержавеющей стали, что и крестовина, а также рассмотреть возможность нанесения антикоррозионного состава на болтовые соединения.
Для установок, где нержавеющая сталь является дорогостоящей, стальные крестовины с ZAM-покрытием и соответствующей толщиной покрытия могут обеспечить адекватную защиту в умеренных прибрежных условиях. Однако покупатели должны реалистично оценивать ожидаемый срок службы. Даже покрытие ZAM со временем изнашивается в морской среде, и крест следует включить в график проверок и технического обслуживания объекта.
Пищевая промышленность, фармацевтика и чистые помещения
Пищевая и фармацевтическая промышленность предъявляют уникальные требования, выходящие за рамки структурных характеристик и коррозионной стойкости. Крест должен быть легко очищаемым, не содержать бактерий и загрязнений и выдерживать частое мытье чистящими средствами и горячей водой. Обработка поверхности и конструкция крестовины влияют на очищаемость так же, как и выбор материала.
Нержавеющая сталь является обязательной для этих применений, обычно тип 304 для общих зон пищевой промышленности и тип 316 для зон с прямым контактом с пищевыми продуктами или агрессивными чистящими химикатами. Однако марка нержавеющей стали – это только отправная точка. Не менее важна обработка поверхности креста. Грубая поверхность, брызги сварки или острые края создают щели, в которых могут скапливаться частицы пищи и бактерии. Крест должен быть указан с минимальной шероховатостью поверхности 32 Ra (средняя шероховатость) или выше, а производитель должен быть обязан предоставить измерения шероховатости поверхности.
Конструкция крестовины влияет на удобство очистки. Центральное пересечение, где встречаются четыре плеча, образует углы и щели, которые трудно очистить. Крестовины, предназначенные для пищевой и фармацевтической промышленности, должны иметь закругленные углы в центре пересечения, непрерывные сварные швы без зазоров и щелей и должны быть спроектированы так, чтобы свести к минимуму количество горизонтальных поверхностей, на которых может скапливаться вода. Эти конструктивные особенности увеличивают производственные затраты, но необходимы для поддержания санитарных условий.
Покупатели должны знать, что не все крестовины из нержавеющей стали подходят для промывания. Крестовина, структурно адекватная, но имеющая грубые сварные швы, острые углы или щели, не пройдет санитарную проверку, даже если она изготовлена из нержавеющей стали нужного сорта. Производственный процесс имеет значение: крест должен быть изготовлен в чистой среде, после изготовления должен быть пассивирован для восстановления защитного оксидного слоя и должен быть индивидуально упакован для предотвращения загрязнения во время транспортировки и хранения.
Химическая обработка и агрессивная промышленная среда
Химические заводы представляют собой самый разнообразный спектр агрессивных сред. На одном и том же объекте могут быть зоны воздействия кислот, щелочей, органических растворителей и высокотемпературных технологических жидкостей. Горизонтальный крест, устойчивый к одному типу химического воздействия, может быть уязвим к другому. Выбор материала должен основываться на конкретной химической среде, а не на общих рекомендациях.
Самая распространенная ошибка при закупках на химических предприятиях — предположение, что нержавеющая сталь решает все проблемы коррозии. Нержавеющая сталь устойчива ко многим химическим веществам, но уязвима к определенным типам воздействий. Хлоридное коррозионное растрескивание под напряжением может поражать нержавеющую сталь типа 304 и даже типа 316 при повышенных температурах. Серная кислота даже в низких концентрациях быстро разъедает нержавеющую сталь. Пары соляной кислоты, распространенные в зонах химической обработки, вызывают коррозию нержавеющей стали так же легко, как и углеродистой стали.
Для химической среды выбор материала должен основываться на анализе химической совместимости, специфичном для данного объекта. Покупатель должен предоставить производителю информацию о присутствующих химикатах, их концентрациях и рабочих температурах. На основании этой информации производитель должен рекомендовать материал и обработку поверхности. Общие рекомендации, основанные на «промышленной среде» или «химическом заводе», недостаточны.
Покрытие ZAM обеспечивает превосходную стойкость к широкому спектру химических сред, но покупатели должны проверить совместимость с конкретными химическими веществами на своем предприятии. В некоторых случаях единственным подходящим вариантом может быть специализированный сплав, такой как дуплексная нержавеющая сталь или сплав на основе никеля. Стоимость этих материалов высока, но стоимость вышедшего из строя креста на участке химической переработки, где замена может потребовать остановки завода и дезактивации, намного выше.
Проекты модернизации и ремонта
Проекты модернизации создают проблемы, которых нет при новых установках. Существующей системе кабельных лестниц может быть уже несколько десятилетий, она изготовлена в соответствии с различными стандартами и могла несколько раз модифицироваться в течение срока службы. Новая крестовина должна соединяться с существующими секциями, которые могут иметь нестандартные размеры, разное расположение болтов и неизвестные характеристики материала.
Первым шагом в любом проекте модернизации является проверка на месте. Существующие секции лестницы должны быть измерены, а не соответствовать первоначальным спецификациям. Ширина, высота, профиль боковых перил, расстояние между перекладинами и расположение отверстий для болтов должны быть проверены на месте. Наиболее распространенной неудачей при модернизации является заказ крестовины на основе исходных чертежей и обнаружение во время установки, что существующие секции были изменены или что первоначальная установка не соответствовала чертежам.
Совместимость является приоритетом при модернизации. Крестовина должна по размерам соответствовать имеющимся секциям или в комплекте должны быть переходники. Материал и обработка поверхности должны быть совместимы с существующей системой, чтобы избежать гальванической коррозии. Если существующая система изготовлена из оцинкованной стали, новая крестовина также должна быть оцинкованной. Если существующая система алюминиевая, новая крестовина должна быть алюминиевой с соответствующей изоляцией соединений, чтобы предотвратить гальваническую коррозию между старыми и новыми алюминиевыми компонентами, если они изготовлены из разных сплавов.
Учитывайте последовательность установки. В проекте модернизации крест должен быть установлен, пока существующая система кабельных лестниц продолжает работать, или во время кратковременного отключения. Крестовая конструкция должна облегчить установку с учетом этих ограничений. Крестовина с болтовым креплением может потребоваться, если крестовина слишком велика, чтобы ее можно было установить на место в перегруженной существующей установке. Монтажное оборудование должно быть включено в комплект креста, а производитель должен предоставить четкие инструкции по сборке.
Туннели, мосты и крупная инфраструктура
Инфраструктурные проекты, такие как туннели, мосты и объекты электропередачи, сочетают в себе большие пролеты, затрудненный доступ и длительный расчетный срок службы. Горизонтальная крестовина в этих приложениях должна надежно работать в течение 50 или более лет, часто в местах, где проверка и обслуживание затруднены или невозможны.
Требования к расчетному сроку службы определяют выбор материала и отделки. Горячее цинкование после изготовления с минимальной толщиной покрытия 85 микрон является стандартом для объектов инфраструктуры. Для критической инфраструктуры с расчетным сроком службы 75 лет и более могут быть рекомендованы системы покрытия ZAM или дуплексные покрытия (HDG плюс порошковое покрытие). Более высокая первоначальная стоимость оправдана отсутствием затрат на техническое обслуживание в течение срока службы.
Длина пролета является критически важным фактором в инфраструктурных приложениях. Крест может быть установлен между широко расставленными опорами, а сам крест становится пролетом конструкции. Грузоподъемность крестовины должна быть проверена с учетом фактического расстояния между опорами, а не стандартного расстояния, указанного в каталоге производителя. Если расстояние между опорами по обе стороны от крестовины больше стандартного, возможно, потребуется указать крестовину с более высокой грузоподъемностью или с дополнительным усилением.
Сейсмические соображения применимы к инфраструктурным проектам в сейсмических зонах. Крестовина должна быть спроектирована таким образом, чтобы выдерживать движение во время сейсмического события без потери структурной целостности или поддержки кабеля. Для этого могут потребоваться гибкие соединения на соединительных пластинах, дополнительные распорки или крестообразная конструкция, обеспечивающая некоторое перемещение без сбоев. Покупатели должны обсудить требования к сейсмичности с производителем и убедиться, что крестовая конструкция прошла оценку сейсмических характеристик.
Приложение | Рекомендуемая конфигурация | Ключевые факторы выбора | Рекомендуемый материал | Рекомендуемая отделка | Важные примечания |
Коммерческое здание | Стандарт равноплечего | Радиус будущих кабелей, согласованность ступеней | Низкоуглеродистая сталь | ЭГ или HDG | Укажите радиус, исходя из самого большого будущего кабеля, а не первоначальной установки |
Тяжелая промышленность | Усиленный центр | Прочность центральной секции, виброустойчивость | Низкоуглеродистая сталь | HDG или ZAM | Запросите сварные швы с полным проваром, проверьте номинальную нагрузку при фактическом расстоянии между опорами |
Центр обработки данных | Равноплечие, алюминий | Радиус изгиба оптоволокна, соображения по электромагнитным помехам | Алюминиевый сплав | Фрезеровочная обработка или ПК | Размер для максимальной длины кабеля, а не для первоначальной установки |
Наружная инфраструктура | Равноплечий или болтовой узел | Толщина покрытия, конструкция дренажа | Низкоуглеродистая сталь | HDG (65 мкм мин) или ZAM | Проверьте толщину покрытия на внутренних поверхностях, обеспечьте дренаж |
Прибрежный/Морской | Равноплечие, фланцевые | Нержавеющая сталь, щелевая коррозия | Нержавеющая сталь 316 | Протравленный/пассивированный | Используйте соответствующую марку для всего оборудования, используйте ингибитор коррозии в соединениях |
Пищевая/фармацевтическая промышленность | Равноплечие с закругленными углами | Чистота поверхности, возможность очистки, мойка | Нержавеющая сталь 316 | Электрополированный или минимум 32 Ra | Проверка непрерывных сварных швов, уточнение пассивации, индивидуальная упаковка |
Химическая обработка | Зависит от приложения | Химическая совместимость, температура | Нержавеющая сталь или специальный сплав | Согласно химическому анализу | Предоставьте производителю данные о химическом воздействии, не думайте, что нержавеющей стали достаточно. |
Модернизация/Ремонт | Нестандартная или болтовая сборка | Соответствие размеров, совместимость материалов | Соответствует существующей системе | Соответствует существующей системе | Проверьте все размеры на месте, не полагайтесь на оригинальные чертежи |
Инфраструктура | Усиленная или болтовая сборка | Расчетный срок службы, длина пролета, сейсмичность | Низкоуглеродистая сталь | HDG (85 мкм мин) или ZAM | Проверьте номинальную нагрузку на фактическое расстояние между опорами, обсудите сейсмические требования |
Покупательские риски, которые следует понимать перед заказом горизонтального креста
Большинство проблем с покупками, связанных с горизонтальными крестами, незаметны на листе сравнения предложений. Реальные затраты — задержки при установке, модификации на месте, преждевременная коррозия и структурные разрушения — проявляются через месяцы или годы после поставки. Понимание того, откуда возникают эти риски и как их обнаружить перед размещением заказа, отличает опытных покупателей от тех, кто учится на собственном горьком опыте.
Риск 1: несоответствие размеров и отклонение от плоскостности
Горизонтальная крестовина является наиболее чувствительным к размерам компонентом системы кабельной лестницы. Четыре плеча, встречающиеся в центральном пересечении, создают несколько опорных плоскостей, которые должны быть выровнены. Если этого не происходит, проблема распространяется на всю установку.
Почему это происходит
Крест проходит несколько этапов изготовления: резку, гибку, сварку и обработку поверхности. Каждый шаг приводит к термическому напряжению и изменению размеров. Наибольшее тепловложение испытывает центральное пересечение, где четыре плеча приварены к общей пластине или непосредственно друг к другу. По мере остывания сварного шва сталь сжимается неравномерно, вытягивая рычаги из плоскости. Крестовина, которая была плоской, когда она покидала режущий стол, к моменту выхода из сварочной станции может иметь скручивание на 3–5 мм.
Менее опытные производители часто пропускают правку после сварки или выполняют лишь поверхностную визуальную проверку. В результате получается крест, который выглядит приемлемым изолированно, но создает видимое смещение при соединении с прямыми участками.
Что следует проверить перед заказом
· Узнайте у производителя характеристики допуска плоскостности. Ответ должен включать конкретный числовой допуск (обычно 2–3 мм по всему кресту) и описание метода измерения.
· Запросите отчет о проверке размеров, который включает измерения плоскостности, выполненные на каждом конце рычага и в центре пересечения.
· Подтвердите, что отчет можно проследить до конкретного креста по серийному номеру или номеру плавки.
Последствия игнорирования этого риска
Задержки при установке, затраты на модификацию на месте и структурный компромисс принудительных соединений. Со временем крестовина, установленная под напряжением из-за перекоса, передает это напряжение на соединенные секции, что может привести к усталости соединительной пластины или перегрузке опорного кронштейна.
Как профессиональные производители предотвращают это
Сварка выполняется на приспособлении, которое удерживает все четыре рычага на месте в течение всего цикла сварки и охлаждения. После сварки крестовина проверяется на пластине и при необходимости корректируется. Этот процесс увеличивает время и затраты, но устраняет наиболее распространенную причину проблем с установкой на месте.
Риск 2: Качество сварного шва в центре пересечения
Центральное пересечение горизонтального креста является местом наибольшего напряжения во всей системе кабельной лестницы. В этой точке сходятся кабели с четырех направлений, и вес всех пучков кабелей передается через сварные швы на плечи и, в конечном итоге, на опоры.
Почему это происходит
Сварной шов центрального пересечения имеет сложную геометрическую форму. В отличие от простого стыкового или углового шва на прямом участке, поперечное пересечение требует сварки в нескольких направлениях, часто с ограниченным доступом к основанию соединения. Недостаточное проплавление сварного шва, отсутствие провара у корня или подрез сварного шва на концах — все это распространенные дефекты, которые трудно обнаружить только визуальным осмотром.
Проще всего в отрасли использовать стежковую сварку или прерывистую сварку в центре пересечения, чтобы сократить время сварки и свести к минимуму искажения. Хотя сварка швов может быть подходящей для слегка нагруженных крестовин, она создает концентрацию напряжений на концах каждого сегмента сварного шва и оставляет незагерметизированные зазоры, где может начаться коррозия.
Что необходимо проверить перед заказом
· Узнайте у производителя технические характеристики процедуры сварки (WPS). Он должен включать процесс сварки, присадочный металл, требования к предварительному нагреву (если применимо) и метод контроля после сварки.
· Спросите, проводят ли они разрушающий контроль образцов сварных швов для проверки провара или используют ли они методы неразрушающего контроля, такие как контроль цветной дефектоскопии на производственных сварных швах.
· Запросите отчеты об испытаниях на макротравление при аттестации процедуры сварки. В ходе этого испытания сварной шов подвергается поперечному сечению, чтобы выявить профиль проплавления и любые внутренние дефекты.
Последствия игнорирования этого риска
Сварной шов, разрушенный под нагрузкой на кабель, приведет к провисанию крестовины, что потенциально повредит кабели, создаст угрозу безопасности и потребует экстренной замены. На предприятии, которое работает 24 часа в сутки, стоимость незапланированного отключения намного превышает затраты на обеспечение надлежащего качества сварки с самого начала.
Как профессиональные производители предотвращают это
Процедуры сварки сертифицированы в соответствии с признанными стандартами. Ведется квалификационный учет сварщиков. Контроль производственных сварных швов проводится выборочно. Сварочная станция оснащена приспособлениями, которые удерживают компоненты на месте и контролируют последовательность сварки, чтобы минимизировать деформацию и обеспечить полный провар.
Риск 3: Неправильная обработка поверхности в скрытых местах
Горизонтальная крестовина имеет больше скрытых поверхностей, чем любой другой компонент кабельной лестницы. Внутренняя часть центрального пересечения, нижняя часть рычагов в месте их соединения с центральной пластиной и внутренние углы боковых поручней труднодоступны во время обработки поверхности.
Почему это происходит
При горячем цинковании цинк должен затекать во все углубления и полностью вытекать. Если сливные отверстия имеют неправильный размер или расположение, цинк может скапливаться в центре пересечения, создавая толстое хрупкое покрытие, которое может треснуть. И наоборот, если цинк не может проникнуть в узкие углы, толщина покрытия может быть ниже минимальной, необходимой для защиты.
При порошковом покрытии эффект клетки Фарадея искажает электрическое поле во внутренних углах. Частицы порошка могут не достичь поверхности, в результате чего покрытие становится тонким или отсутствует именно там, где защита от коррозии наиболее необходима.
Что следует проверить перед заказом
· Спросите, как производитель обеспечивает покрытие внутренних поверхностей.
· Для горячеоцинкованных крестовин уточните конструкцию сливного отверстия и гарантированную минимальную толщину покрытия в центре пересечения.
· Для крестов с порошковым покрытием спросите, измеряется ли толщина сухой пленки во внутренних углах.
· Запросите отчеты об измерениях толщины покрытия, которые включают измерения, выполненные в центре пересечения и на нижней стороне рычагов.
Последствия игнорирования этого риска
Преждевременная коррозия, которую невозможно обнаружить до тех пор, пока не произойдет повреждение конструкции. Поскольку коррозия начинается в областях, невидимых во время планового осмотра, она может перейти в более запущенную стадию, прежде чем ее заметят.
Как профессиональные производители предотвращают это
Дренажные отверстия располагаются и имеют размер в зависимости от конкретной геометрии каждого размера крестовины. Операторы линий нанесения покрытия обучены ориентировать крестовину во время погружения или распыления для обеспечения максимального покрытия. Контроль качества включает измерение толщины покрытия в определенных критических точках на каждом кресте или выборочный контроль при больших заказах.
Риск 4: замена материала или неверная марка
Замена материала представляет собой постоянный риск при производстве металлов. Горизонтальные кресты особенно уязвимы, поскольку материал нельзя идентифицировать только по внешнему виду. Крест, изготовленный из нержавеющей стали более низкого качества, более тонкого материала или другого алюминиевого сплава, по прибытии будет выглядеть идентично правильному продукту.
Почему это происходит
Наиболее распространенной заменой является использование нержавеющей стали типа 304, если указан тип 316. Материалы выглядят одинаково, но разница в стоимости значительна. Производитель, столкнувшийся с давлением на запасы, может заменить товар, зная, что замена вряд ли будет обнаружена при визуальном осмотре. Крестовина будет работать адекватно в течение первых нескольких лет, но в прибрежной или химической среде крест 304 разовьет точечную коррозию, в то время как правильно подобранный крест 316 останется неповрежденным.
Для крестовин из углеродистой стали риск заключается в замене калибра. Крест, указанный с толщиной материала 2,0 мм, может быть изготовлен толщиной от 1,8 мм или даже 1,5 мм. Разницу в весе трудно обнаружить без измерения, и крест будет выглядеть одинаково.
Что следует проверить перед заказом
· Узнайте у производителя процедуру отслеживания материалов. В нем должно быть описано, как материал получается, идентифицируется, хранится и отслеживается в процессе производства.
· Требуйте сертификаты заводских испытаний (MTC) для материала, используемого в вашем заказе. В сертификатах должен быть указан номер конкретной плавки, а номер плавки должен быть указан на готовых крестах или упаковке.
· Для крестовин из нержавеющей стали запросите отчет о положительной идентификации материала (PMI). При тестировании PMI используется портативная рентгеновская флуоресцентная или оптико-эмиссионная спектроскопия для проверки состава сплава.
Последствия игнорирования этого риска
В благоприятной внутренней среде замененный материал может работать адекватно. В прибрежной, химической или высокотемпературной среде замена материала может привести к преждевременному выходу из строя, который является дорогостоящим и потенциально опасным.
Как профессиональные производители предотвращают это
Поддерживается документированная система отслеживания материалов. Различные марки материалов разделяются при хранении и производстве. Приемочный контроль осуществляется на поступающем материале. Идентификация материала отмечается на изделии на каждом этапе производства и проверяется перед отправкой в продажу.
Риск 5: Несоответствие радиуса и размеров соединяемых секций
Горизонтальная крестовина должна соединяться с четырьмя отдельными прямыми секциями лестницы. Любое несоответствие ширины, высоты, расположения болтов или радиуса между крестовиной и соединяемыми секциями создает проблемы при установке, которые невозможно решить без модификации или замены на месте.
Почему это происходит
Этот риск возникает чаще всего, когда поперечное и прямое сечения заказываются у разных поставщиков или когда крест указывается на основе номинальных размеров без проверки фактических размеров существующих профилей. Разные производители могут по-разному интерпретировать один и тот же номинальный размер. Высота боковой перекладины «100 мм» может составлять 100 мм от низа перекладины до верха перекладины у одного производителя и общую высоту 100 мм, включая толщину перекладины, у другого.
Разметка болтов соединений соединительных пластин — еще один распространенный источник несоответствий. Диаметр отверстий, расстояние между отверстиями и расстояние от конца рычага до первого отверстия могут различаться у разных производителей.
Что необходимо проверить перед заказом
· Проверьте фактические размеры секций, которые будут соединяться с крестовиной. Не полагайтесь на размеры из каталога или оригинальные характеристики. При подключении к существующим секциям измерьте их.
· Попросите производителя предоставить габаритный чертеж, показывающий ширину, высоту рычага, расположение отверстий для болтов и радиус.
· Сравните этот рисунок с размерами соединенных секций.
· Запросите отчет о проверке размеров крестовины.
· Для крупных заказов рассмотрите возможность запроса опытного образца, на котором можно будет протестировать соединенные секции.
Последствия игнорирования этого риска
Крест не подходит к соединяемым секциям. Монтажная бригада должна либо модифицировать крест на месте, нарушив обработку поверхности и структурную целостность, либо дождаться замены. Стоимость замены крестовины часто составляет наименьшую часть общей стоимости несоответствия.
Как профессиональные производители предотвращают это
Контроль размеров поддерживается посредством калиброванного инструмента, регулярной проверки производственных образцов и окончательной проверки каждого креста перед отправкой. Производственные чертежи включают допуски на все критические размеры, а процесс проверки подтверждает соблюдение допусков.
Риск 6: повреждение упаковки и искажение при транспортировке
Горизонтальную крестовину сложнее всего упаковать и отправить без повреждений. Четыре рычага, выступающие из центрального пересечения, создают компонент, который не может эффективно штабелироваться и уязвим для изгиба рычагов при неправильной поддержке.
Почему это происходит
Луки креста действуют как рычаги. Если крестовина поставляется без соответствующих внутренних распорок, сила, приложенная к концу рычага во время перемещения, умножается на центральном пересечении. Относительно небольшой удар может навсегда согнуть руку, что сделает крест непригодным для использования. Даже если изгиб не виден, рука может быть вывернута из плоскости.
Риск упаковки усугубляется, если крестовины поставляются вместе с другими компонентами. Тяжелые прямые участки могут смещаться во время транспортировки и влиять на крестовины. Коррозия может возникнуть, если упаковка задерживает влагу. Порошковое покрытие может быть сколото или поцарапано, если во время транспортировки произойдет контакт металла с металлом.
Что необходимо проверить перед заказом
· Попросите производителя описать метод упаковки горизонтальных крестовин. Ответ должен включать подробную информацию о внутренних распорках, индивидуальном разделении и типе упаковочного материала.
· Укажите требования к упаковке в заказе на поставку. Для больших крестовин или критически важных предметов используйте деревянные ящики с внутренними распорками и отдельными отсеками.
· Осмотрите упаковку при получении. Ищите признаки удара, раздавливания или влаги. Откройте образцы упаковок и убедитесь, что кресты не повреждены и обработка поверхности не повреждена.
Последствия игнорирования этого риска
Повреждения часто не обнаруживаются до момента установки. Крест, погнутый во время транспортировки, может выглядеть приемлемым в упаковке, но не будет совпадать с соединенными секциями. Время, потраченное на выявление проблемы, документирование ущерба и получение замены, может задержать реализацию проекта на несколько дней или недель.
Как профессиональные производители предотвращают это
Упаковка разработана специально с учетом геометрии креста. Кресты упаковываются в индивидуальную упаковку для предотвращения повреждения поверхности. Их помещают в специально построенные ящики или поддоны с внутренними опорами, которые предотвращают перемещение и защищают руки от ударов. Упаковка тестируется на предмет устойчивости к предполагаемому способу доставки.
Риск 7: Неполная или неточная документация
Документация — это наиболее игнорируемый аспект горизонтальных перекрестных закупок. Сам крест может быть изготовлен идеально, но если документация неполная или неточная, покупатель сталкивается с проблемами с проверкой качества, соответствием нормативным требованиям и планированием будущего обслуживания.
Почему это происходит
Наиболее распространенным пробелом в документации является отсутствие сертификатов заводских испытаний на материал. Без этих сертификатов покупатель не сможет убедиться в том, что использовался указанный сорт материала. Еще одним распространенным пробелом является отсутствие отчетов об измерении толщины покрытия. Покупатель указывает минимальную толщину покрытия, но не получает доказательств того, что она была достигнута.
Что следует проверить перед заказом
· Укажите требования к документации в вашем заказе на поставку. Включите сертификаты заводских испытаний, отчеты о толщине покрытия, отчеты о проверке размеров и любую другую соответствующую документацию.
· Сделайте документацию контрактным требованием, а не желательным предметом.
· Спросите производителя, какую документацию он предоставляет в стандартной комплектации и какую документацию можно получить по запросу.
· Просмотрите документацию после получения. Убедитесь, что сертификаты на материалы соответствуют указанным маркам материалов и что в отчетах о проверке указано соответствие указанным допускам.
Последствия игнорирования этого риска
Невозможность проверить качество и потеря возможности отслеживания для будущих расследований. В регулируемых отраслях отсутствие документации может привести к несоблюдению требований системы качества. В случае сбоя отсутствие документации затрудняет определение основной причины и предотвращение повторения.
Как профессиональные производители предотвращают это
Система документации связывает каждый продукт с сертификатами материалов, отчетами о проверках и производственными записями. Документация проверяется на полноту перед выпуском продукта. Пакет документации поставляется вместе с продуктом или передается в электронном виде при отправке.
Контрольный список рисков закупок
Риск | Что проверить | Почему это важно | Рекомендуемое действие |
Несоответствие размеров | Допуск плоскостности, размеры рычага, расположение отверстий для болтов | Несоосные рычаги препятствуют установке и создают нагрузку на соединенные секции | Запросите отчет о проверке плоскостности; указать допуск ≤2–3 мм; проверьте габаритные чертежи |
Качество сварного шва | Спецификация процедуры сварки, метод контроля сварных швов | Сварные швы центрального пересечения подвергаются наибольшему напряжению в системе | Запросите отчеты об испытаниях макротравления; указать непрерывные сварные швы с полным проплавлением для промышленного применения |
Покрытие для обработки поверхности | Толщина покрытия в центре пересечения и на внутренних поверхностях | Скрытые участки с тонким покрытием в первую очередь вызывают коррозию | Запросите измерения толщины покрытия в критических точках; указать конструкцию сливного отверстия для оцинкованных крестовин |
Замена материала | Сертификаты заводских испытаний, отслеживание номера плавки | Замененный материал может преждевременно выйти из строя в агрессивных средах | Требовать MTC с номерами плавок; запросить тестирование PMI для крестовин из нержавеющей стали |
Несоответствие размеров | Фактические размеры соединяемых секций, совместимость с расположением болтов | Несоответствие требует изменения или замены поля | Измерьте существующие секции; сравнить рисунки; рассмотрите предсерийный образец |
Повреждение упаковки | Метод упаковки, внутреннее крепление, защита от влаги | Поврежденные крестовины не подлежат установке и подлежат замене | Укажите требования к упаковке в заказе на поставку; осмотрите при получении перед распаковкой |
Неполная документация | Заводские сертификаты, отчеты о покрытиях, протоколы проверок, сертификат соответствия | Отсутствие документации препятствует проверке качества и соблюдению нормативных требований | Укажите требования к документации в заказе на поставку; просмотрите документацию перед приемкой груза |
Что на самом деле определяет общую стоимость закупок горизонтального креста
Цена за единицу горизонтального креста отражает лишь часть того, что вы фактически потратите. Трудозатраты по установке, модификации на месте, задержки проекта и преждевременная замена — все это увеличивает реальную стоимость. Понимание того, что влияет на производственные затраты и где создается или уничтожается ценность, помогает покупателям принимать решения, которые минимизируют общие затраты в течение срока службы компонента.
Формат затрат 1: использование сырья и отходы
Горизонтальная крестовина является одним из наименее материалоэффективных компонентов системы кабельных лестниц. Геометрия с четырьмя плечами требует большого размера заготовки по сравнению с размерами готового изделия, а материал, удаленный из углов и центрального выреза, представляет собой отходы, которые невозможно удалить.
Почему существует такая стоимость
Коэффициент использования материала для крестовин обычно составляет 60–75% по сравнению с 85–95% для прямых секций. Это означает, что 25–40% закупленной для креста стали становится металлоломом. На коэффициент использования напрямую влияют длина рычага и конструкция центрального пересечения. Более длинные рычаги улучшают использование, поскольку угловые вырезы составляют меньшую долю общей площади заготовки. Кресты с короткими плечами по своей сути менее экономичны с точки зрения использования материалов.
Скрытая стоимость материальных отходов – это не только стоимость металлолома. Это также обработка, хранение и переработка металлолома. Эффективные производители разрабатывают схемы размещения, чтобы минимизировать отходы и максимизировать ценность отходов для переработки. Менее эффективные производители считают высокий уровень отходов неизбежным и перекладывают затраты на покупателя.
Как покупатели могут оптимизировать затраты
· Укажите стандартную длину рычага, соответствующую стандартным размерам заготовок производителя. Нестандартная длина, требующая нестандартных заготовок, обычно увеличивает стоимость.
· При больших заказах спросите, может ли производитель разместить несколько крестов на одном листе для повышения эффективности использования.
Скрытые риски снижения затрат
Риск слишком сильного увеличения стоимости материала заключается в том, что производитель может уменьшить толщину материала, чтобы компенсировать это. Крестовина, которая на 0,2 мм тоньше указанной, может сэкономить затраты на материал, но будет иметь меньшую несущую способность и меньший допуск на коррозию. Всегда проверяйте, чтобы толщина материала не уменьшалась в целях экономии.
Как профессиональные производители создают ценность
Усовершенствованное программное обеспечение для раскроя оптимизирует пустые макеты. Стратегический размер заготовки сокращает количество отходов. Эффективные системы обработки металлолома извлекают максимальную выгоду из неизбежных отходов. Коэффициент использования материалов отслеживается как ключевой показатель эффективности и постоянно улучшается. Экономия распределяется с покупателем за счет конкурентоспособных цен без ущерба для качества.
Формат затрат 2: сварочные работы и изготовление центральных пересечений
Центральное пересечение горизонтального креста является наиболее трудоемкой производственной операцией во всей системе кабельных лестниц. В отличие от прямых секций, которые могут производиться на автоматизированных линиях профилирования или листогибочного прессования, поперечный центр требует ручной или полуавтоматической сварки квалифицированными операторами.
Почему существует такая стоимость
Время сварки крестовины обычно в 3–5 раз превышает время сварки прямого участка эквивалентной длины. На стоимость влияют конструкция креста, способ сварки и требования к качеству. Крестовина с усиленной центральной секцией требует больше сварки, чем простое четырехлучевое пересечение. Сварные швы с полным проваром требуют больше времени и навыков, чем угловые сварные швы. Сварные швы, шлифованные по эстетическим или гигиеническим соображениям, увеличивают время отделки. Каждое из этих требований увеличивает обоснованные затраты, которые невозможно устранить без снижения качества.
Скрытым фактором затрат является уровень квалификации сварщиков. Квалифицированные сварщики получают более высокую заработную плату, но они производят сварные швы с меньшим количеством дефектов, меньшими доработками и меньшим количеством отходов. Производитель, платящий сварщикам заработную плату ниже рыночной, будет иметь более высокий уровень брака, больше переделок и более высокие общие затраты на сварку, несмотря на более низкую почасовую ставку. Эта стоимость проявляется в качестве продукта, а не в заявленной цене.
Как покупатели могут оптимизировать затраты
· Укажите качество сварки, подходящее для конкретного применения. Не каждый крест требует сварки с полным проваром. Крестовину для коммерческого использования в легких условиях можно изготовить с помощью угловых сварных швов. Указание правильного качества сварки позволяет избежать ненужных затрат на работу и одновременно обеспечить адекватную производительность.
Скрытые риски снижения затрат
Попытка снизить стоимость сварки может привести к тому, что производитель будет использовать сварку швов там, где требуется непрерывная сварка, или уменьшать размер сварного шва ниже технических требований. Эти упрощения сокращают время производства, но ставят под угрозу структурную целостность. Стоимость неисправности сварного шва намного превышает стоимость правильной сварки.
Как профессиональные производители создают ценность
Специальные сварочные приспособления удерживают компоненты на месте, сокращая время наладки и повышая стабильность. Последовательность сварки оптимизирована для минимизации искажений и уменьшения необходимости выпрямления после сварки. Квалифицированных сварщиков удерживают за счет конкурентной компенсации и непрерывного обучения, что позволяет сократить текучесть кадров и сохранить качество.
Фактор затрат 3: сложность обработки поверхности
Стоимость обработки поверхности горизонтального креста непропорционально высока по сравнению со стоимостью материала из-за геометрии. Крест не может быть эффективно обработан на непрерывной линии нанесения покрытия. Его необходимо обрабатывать как отдельную деталь, что часто требует ручной обработки, определенной ориентации во время погружения или распыления, а также дополнительного времени на проверку.
Почему существует эта стоимость
При горячем цинковании размер креста может определять, можно ли его обрабатывать в стандартной ванне цинкования или требуется ванна большего размера с более высокими эксплуатационными расходами. Если крестовина превышает размеры ванны, ее необходимо окунать в два раза, что удваивает время обработки и создает потенциальную проблему качества в зоне перекрытия. Стоимость цинкования большого креста может быть выше стоимости стали.
При порошковом покрытии поперечная геометрия создает области клетки Фарадея, которые требуют ручной подкраски или специальных методов нанесения. Время подвешивания и перемещения значительно больше, чем для прямого участка эквивалентного веса. Изменение цвета между партиями увеличивает время настройки и потери материала, если перекрестный заказ небольшой.
Толщина покрытия также влияет на стоимость. Более толстые покрытия требуют более длительного времени погружения для цинкования или дополнительных проходов для нанесения порошка. Разница в стоимости между 45-микронным и 85-микронным оцинкованным покрытием реальна и оправдана увеличенным сроком службы.
Как покупатели могут оптимизировать затраты
· Объединяйте заказы, чтобы свести к минимуму изменение цвета и время установки. Заказ крестовин вместе с другими компонентами, а не как отдельный заказ, снижает стоимость обработки каждой детали.
· Укажите толщину покрытия, соответствующую окружающей среде, а не всегда указывайте максимальную. Это позволяет избежать оплаты ненужной защиты.
Скрытые риски снижения затрат
Слишком низкая стоимость обработки поверхности может привести к уменьшению толщины покрытия, пропуску этапов предварительной обработки или использованию некачественных материалов покрытия. Эти сокращения незаметны при визуальном осмотре, но приводят к преждевременному разрушению покрытия. Стоимость ремонта или замены проржавевшей крестовины намного превышает стоимость правильной обработки поверхности.
Как профессиональные производители создают ценность
Линия обработки поверхности предназначена для эффективной обработки поперечной геометрии. Толщина покрытия контролируется в режиме реального времени во время нанесения. Проверки контроля качества подтверждают, что заданная толщина достигнута во всех критических точках. Затраты на обработку поверхности контролируются за счет эффективности процесса, а не за счет снижения качества покрытия.
Формат затрат 4: контроль размеров и контроль качества
Затраты на контроль качества горизонтального креста выше, чем для более простых компонентов, из-за количества размеров, которые необходимо проверить. Типичная крестовина требует проверки ширины, высоты, длины рычага, плоскостности, расположения отверстий для болтов, радиуса и качества сварки. Каждая проверка требует времени, измерительного оборудования и обученного персонала.
Почему существует такая стоимость
Проверка размеров не требует единовременных затрат. Ее необходимо выполнять на каждом кресте или выборочно при больших заказах. Время проверки каждого креста обычно составляет 15–30 минут, в зависимости от количества проверяемых размеров и метода измерения. При большом заказе в 100 крестов время проверки может составлять 25–50 часов.
На стоимость контроля качества также влияет измерительное оборудование. Поверхностная пластина и ручные измерительные инструменты достаточны для базовой проверки размеров, но требуют больше времени. Координатно-измерительная машина обеспечивает более быстрые и точные измерения, но требует значительных капиталовложений. Метод проверки влияет как на стоимость, так и на достоверность результатов.
Скрытая стоимость ненадлежащего контроля качества — это стоимость доставки несоответствующей продукции покупателю. Крест, выходящий за пределы допуска, будет обнаружен во время установки, а не во время производства. Стоимость возврата креста, получения замены и задержки проекта на порядки превышает стоимость надлежащего осмотра.
Как покупатели могут оптимизировать затраты
· Укажите соответствующий уровень проверки для приложения. Крест для критической инфраструктуры может потребовать 100% контроля размеров и дополнительного неразрушающего контроля сварных швов. Крест для стандартного коммерческого использования можно адекватно контролировать путем отбора проб из партии. Указание уровня проверки, соответствующего риску, позволяет избежать оплаты ненужных испытаний, обеспечивая при этом адекватную гарантию качества.
Скрытые риски снижения затрат
Без проверки покупатель становится отделом контроля качества, обнаруживая дефекты во время установки, когда стоимость исправления самая высокая. Деньги, сэкономленные на осмотре, многократно тратятся на задержки с установкой и переделки.
Как профессиональные производители создают ценность
Контроль качества интегрирован в производственный процесс, а не рассматривается как отдельный вид деятельности. В процессе производственного контроля на каждом этапе производства дефекты выявляются на ранней стадии, когда исправление обходится дешевле всего. Заключительная проверка проверяет соответствие указанным требованиям. Данные контроля используются для улучшения производственного процесса, снижения количества дефектов с течением времени и, в конечном итоге, снижения затрат на качество.
Формат затрат 5: конфигурация упаковки и доставки
Горизонтальная крестовина — самый дорогой компонент кабельной лестницы, который нужно упаковывать и отправлять в расчете на килограмм. Геометрия четырех рук создает большой объем по сравнению с весом, и руки уязвимы для изгиба, если они не поддерживаются должным образом. Упаковка должна защищать крест от ударов, а также предотвращать повреждение поверхности покрытия.
Почему существует такая стоимость
Стоимость упаковки зависит от способа доставки и места назначения. Кресты, отправляемые морским контейнером, требуют другой упаковки, чем кресты, отправляемые грузовиком. Экспортные поставки требуют упаковки, способной выдержать многочисленные погрузочно-разгрузочные операции и длительное время транспортировки. Упаковка также должна защищать от влаги, особенно при морских перевозках, когда конденсат в контейнере может вызвать коррозию незащищенных поверхностей.
На стоимость доставки влияет объемный, а не только фактический вес. Крест, который занимает большой объем, но весит относительно мало, может взиматься плата в зависимости от объемного веса. Это означает, что стоимость доставки крестовины может быть выше, чем стоимость доставки прямых секций эквивалентного веса, которые упаковываются более эффективно.
Скрытая стоимость ненадлежащей упаковки — это повреждение во время транспортировки. Крестовина, поступившая погнутой или с поврежденным покрытием, не подлежит установке и подлежит замене. Стоимость замены креста составляет лишь часть общей стоимости. Задержка проекта, обратная доставка и административная обработка претензии — все это увеличивает общую стоимость неисправности упаковки.
Как покупатели могут оптимизировать затраты
· Заказывайте крестовины в количествах, обеспечивающих максимальное использование контейнера.
· Обсудите способ доставки с производителем перед оформлением заказа, чтобы можно было разработать упаковку для конкретного маршрута доставки.
· Укажите подходящую упаковку для приложения, а не переуточняйте безопасный маршрут доставки.
Скрытые риски снижения затрат
Снижение стоимости упаковки может привести к тому, что упаковка будет не соответствовать реальным условиям доставки. Крест, правильно упакованный для перевозки на коротком грузовике, может быть поврежден во время длительного морского путешествия с многочисленными погрузочно-разгрузочными операциями. Стоимость упаковки составляет небольшую часть стоимости продукта, а последствия неисправности упаковки непропорционально высоки.
Как профессиональные производители создают ценность
Упаковка разрабатывается с учетом геометрии продукта, обработки поверхности и способа доставки. Упаковка тестируется на предмет ее способности выдерживать ожидаемые условия обращения и транспортировки. Стоимость упаковки рассматривается как инвестиция в качество продукции, а не как накладные расходы, которые необходимо минимизировать.
Формат затрат 6: инженерная поддержка и настройка
Затраты на инженерную поддержку часто не видны в предложении, поскольку они включены в цену за единицу или взимаются как отдельная плата за проектирование. Когда покупатель запрашивает индивидуальную кросс-конфигурацию, производитель должен потратить время на проектирование, подготовку чертежей и планирование производства. Эта стоимость реальна, даже если она не указана по статьям.
Почему существует эта стоимость
На стоимость проектирования влияет сложность настройки. Простое изменение длины рычага требует минимального проектирования. Крестовина со встроенными переходниками на нескольких плечах, нестандартными радиусами или особыми требованиями к соединениям требует значительного времени на проектирование. Стоимость этого проектирования должна быть возмещена за счет цены продукта или отдельной платы за проектирование.
Скрытая ценность инженерной поддержки заключается в предотвращении ошибок проектирования. Производитель с опытными инженерами может выявить потенциальные проблемы в кросс-спецификации еще до начала производства. Они могут порекомендовать изменения, которые улучшат производительность, снизят затраты или упрощают установку. Этот инженерный вклад увеличивает стоимость процесса покупки, но снижает общую стоимость проекта, позволяя избежать проблем, которые могут быть обнаружены во время установки.
Как покупатели могут оптимизировать затраты
· На момент запроса предоставьте полные и точные характеристики. Четкая спецификация со всеми размерами, допусками и требованиями сокращает время проектирования, необходимое для подготовки предложения и производственных чертежей.
· Сведите к минимуму количество изменений и уточнений, которые увеличивают затраты на проектирование, которые необходимо возмещать.
Скрытые риски снижения затрат
Выбор производителя, не имеющего инженерных возможностей, означает, что ошибки конструкции не могут быть обнаружены до тех пор, пока продукт не будет установлен. Производитель, который просто строит по чертежу клиента, не подвергая сомнению конструкцию, может произвести крестовину, соответствующую чертежу, но не работающую должным образом. Стоимость возникающих в результате проблем с установкой намного превышает стоимость надлежащего технического анализа.
Как профессиональные производители создают ценность
Опытные инженеры проверяют каждый заказ на наличие потенциальных проблем и работают с клиентом над решением проблем до начала производства. Затраты на проектирование управляются посредством эффективных процессов и четкой коммуникации, а не за счет исключения инженерной проверки.
Формат затрат 7: количество заказов и эффективность производства
Количество заказа напрямую влияет на стоимость единицы горизонтального креста. Фиксированные производственные затраты — время наладки, программирование, настройка проверки и подготовка упаковки — распределяются по количеству штук в заказе. Небольшой заказ из пяти крестов имеет более высокую фиксированную стоимость за штуку, чем большой заказ из 200 крестов.
Почему существует эта стоимость
Большие партии позволяют производителю оптимизировать производственную последовательность, сократить время переналадки и добиться более высокой производительности. Затраты на рабочую силу на единицу снижаются по мере увеличения размера партии, вплоть до того момента, когда размер партии превышает производственную мощность за одну смену.
Скрытая стоимость небольших заказов — это не просто более высокая цена за единицу. Это также нарушение производственного графика производителя. Небольшие заказы необходимо включать в производственный график между более крупными заказами, что может привести к увеличению времени выполнения заказа и менее предсказуемым датам поставки. Стоимость этого сбоя отражена в цене или условиях доставки.
Как покупатели могут оптимизировать затраты
· Объединяйте заказы и планируйте заранее. Заказ крестовин вместе с прямыми секциями и другой фурнитурой, а не отдельными заказами, улучшает возможности производителя по оптимизации производства и снижает себестоимость единицы изделия.
· Предоставьте прогноз будущих потребностей, чтобы производитель мог планировать производственные мощности и предлагать более конкурентоспособные цены.
Скрытые риски снижения затрат
Оптимизация количества заказов за счет заказа большего количества товаров, чем необходимо, приводит к увеличению затрат на хранение избыточных запасов. Экономия от увеличения количества заказов должна быть сбалансирована со стоимостью капитала, связанного с запасами, и стоимостью хранения. Для стандартных крестовин, которые будут использоваться в будущих проектах, может быть оправдан больший объем заказа. Для нестандартных крестов, специфичных для конкретного проекта, излишний заказ создает инвентарь, который никогда не будет использован.
Как профессиональные производители создают ценность
Гибкие производственные системы и планирование производства позволяют выполнять как небольшие, так и крупные заказы. Небольшие заказы обрабатываются с помощью эффективных процедур переналадки. Большие заказы выигрывают от оптимизации производственных последовательностей. Экономия затрат за счет эффективности производства распределяется с покупателем за счет конкурентоспособных цен и более коротких сроков поставки.
Фактор затрат 8: Послепродажная поддержка и гарантия
Затраты на послепродажную поддержку — это реальные затраты, которые должны быть покрыты бизнес-моделью производителя. Когда у покупателя возникает вопрос об установке, ему требуется замена поврежденного компонента или дополнительная документация, производитель несет расходы на предоставление такой поддержки. Эта стоимость включена в цену продукта, независимо от того, указано это явно или нет.
Почему существует такая стоимость
На стоимость послепродажного обслуживания влияет качество продукта и четкость документации. Качественный кросс с четкими инструкциями по установке генерирует меньше запросов в поддержку, чем кросс более низкого качества с минимальной документацией. Инвестиции производителя в качество и документацию со временем сокращают затраты на послепродажную поддержку.
Скрытая ценность послепродажной поддержки заключается в разрешении проблем, которые в противном случае могли бы привести к задержке проекта. При возникновении проблем с установкой возможность обратиться к знающему специалисту службы поддержки, который сможет немедленно предоставить рекомендации, может сэкономить часы или дни простоя. Эта поддержка имеет реальную ценность, которая не отражается при сравнении цен за единицу продукции.
Как покупатели могут оптимизировать затраты
· Выбирайте производителей с опытом оперативной поддержки. Производитель с самой низкой ценой может предоставить минимальную поддержку после продажи, оставляя покупателю возможность самостоятельно решать проблемы с установкой.
· Учитывайте стоимость времени, затраченного на решение проблем, как часть общей стоимости закупок.
Скрытые риски снижения затрат
Выбор производителя исключительно на основании цены без учета послепродажной поддержки означает, что решение проблем будет трудным и потребует много времени. Производитель может быть недоступен, у него может не быть англоговорящего персонала службы поддержки, или он может не захотеть предоставить запасные компоненты для поврежденных или дефектных продуктов. Стоимость решения этих проблем может превысить экономию от более низкой цены.
Как профессиональные производители создают ценность
Персонал службы поддержки обучен работе с продуктами и имеет доступ к инженерным ресурсам. Запасные части имеются в наличии на складе. Документация предоставляется в понятном и доступном формате. Стоимость послепродажной поддержки определяется качеством продукции и эффективностью процессов, а не ограничением доступности поддержки.
Сравнение общей стоимости закупок
Драйвер затрат | Что влияет на стоимость | Предложения покупателя по оптимизации | Как профессиональные производители создают ценность |
Использование сырья | Длина рычага, конструкция пересечения, эффективность раскроя | Укажите стандартную длину рычага, соответствующую размерам заготовок производителя. | Расширенное программное обеспечение для раскроя, стратегический размер заготовок, эффективная обработка лома |
Сварочные работы | Конструкция креста, тип сварного шва, требования к качеству, квалификация сварщика | Укажите качество сварного шва, подходящее для применения | Специальные сварочные приспособления, оптимизированные последовательности операций, удержание квалифицированных сварщиков |
Обработка поверхности | Сложность геометрии, толщина покрытия, размер ванны, изменение цвета | Объедините заказы; укажите толщину покрытия, подходящую для окружающей среды | Интеграция процессов, контроль толщины в режиме реального времени, эффективные системы обработки |
Контроль качества | Количество точек контроля, метод измерения, уровень отбора проб | Укажите уровень проверки, соответствующий риску приложения | Производственный контроль, постоянное совершенствование, эффективное измерительное оборудование |
Упаковка и доставка | Геометрия продукта, способ доставки, пункт назначения, объемный вес | Заказывайте в количествах, оптимизирующих использование контейнера; обсудить способ доставки | Специальная упаковка, испытания при транспортировке, защита от влаги |
Техническая поддержка | Сложность настройки, ясность спецификации, версии | По запросу предоставьте полные характеристики; свести к минимуму версии | Опытный инженерный анализ, оптимизация конструкции, четкое общение |
Количество заказа | Время настройки, размер партии, планирование производства | Объедините заказы; предоставлять прогнозы; планируйте заранее | Гибкое производство, эффективная переналадка, оптимизированные производственные последовательности |
Послепродажная поддержка | Качество продукта, четкость документации, оперативность поддержки | Выберите производителей с проверенной репутацией поддержки | Квалифицированный персонал службы поддержки, доступные инженерные ресурсы, понятная документация |
Как оценить горизонтального перекрестного поставщика с точки зрения опытного менеджера по закупкам
Самая низкая цена редко приводит к самой низкой общей стоимости. Опытные менеджеры по закупкам оценивают поставщиков, не только оценивая цену, но и оценивая производственные возможности, стабильность качества, инженерную компетентность, предсказуемость поставок и эффективность коммуникации. Эти факторы определяют, будут ли кресты доставлены вовремя, правильно ли они установлены и будут ли надежно работать в течение десятилетий.
Может ли поставщик обеспечить стабильное качество?
Один хорошо сделанный образец ничего не доказывает. Любой производитель может произвести один хороший крест, если знает, что он будет проверен. Вопрос в том, идентичен ли сотый крест в серийном производстве первому. Стабильность является истинной мерой производственных возможностей.
Контроль процесса и окончательная проверка
Постоянство качества зависит от контроля процесса, а не от проверки. Инспекция выявляет дефекты после их возникновения. Контроль процессов предотвращает их появление в первую очередь. Производитель с надлежащим контролем процесса может сообщить вам параметры сварки, используемые для каждого креста, толщину покрытия в каждой точке измерения и размеры каждой производственной партии. Производитель без контроля процесса проверяет готовую продукцию и надеется на лучшее.
Согласованность пакета
Совместимость партии особенно сложна для горизонтальных крестовин из-за большого количества этапов изготовления. Каждый крест проходит резку, формовку, сварку, правку, обработку поверхности и проверку. Вариации на любом из этих этапов создают вариации в готовом продукте. Производитель должен контролировать каждый шаг, а не только конечный результат.
Прослеживаемость
Прослеживаемость является свидетельством контроля процесса. Производитель должен иметь возможность отследить каждый крест по номеру плавки стали, сварщику, который его изготовил, партии цинкования, в которой он был обработан, и инспектору, который его утвердил. Эта прослеживаемость необходима для расследования первопричин любой проблемы с качеством, обнаруженной позже. Без возможности отслеживания каждый крест в установке становится подозрительным, если в нем обнаруживается проблема.
Постоянное улучшение
Постоянное улучшение — это разница между производителем, который поддерживает качество, и тем, кто его улучшает. Производитель должен быть в состоянии описать конкретные улучшения, внесенные в его процессы за последний год. Им следует отслеживать такие показатели качества, как количество дефектов, своевременная доставка и жалобы клиентов. Если они не могут описать свои показатели качества, значит, они не занимаются систематическим управлением качеством.
Как проверить
· Запросите технологическую схему для горизонтального перекрестного производственного процесса.
· Спросите, где в процессе расположены точки контроля.
· Запросите образцы отчетов о проверке и сертификаты на материалы.
· Спросите о количестве дефектов горизонтальных крестов и о том, какие корректирующие действия были предприняты для устранения недавних проблем с качеством.
Производитель, который прозрачно предоставляет свои данные о качестве, управляет качеством. Производитель, заявляющий об отсутствии дефектов, либо не проводит измерения, либо не говорит правду.
Как HULK Metal поддерживает стабильное качество
Параметры сварки контролируются аттестованными спецификациями сварочных процедур. Контроль размеров осуществляется на технологических контрольных точках и при окончательном контроле. Прослеживаемость материалов поддерживается от получения до готовой продукции. Данные о качестве отслеживаются и анализируются для выявления тенденций и стимулирования улучшений. Целью является не проверка качества продукта, а внедрение качества в процесс.
Понимает ли поставщик требования вашего проекта?
Производитель, который просто строит по вашему чертежу, — это производственная служба. Производитель, который проверяет ваш чертеж, выявляет потенциальные проблемы и предлагает улучшения, является техническим партнером. Разница определяет, будет ли ваш проект развиваться гладко или возникнут проблемы во время установки.
Обзор чертежа
Просмотр чертежей является первым показателем инженерных возможностей. Когда вы отправляете чертеж или спецификацию для коммерческого предложения, производитель должен проверить их на полноту и осуществимость. Они должны выявить недостающие размеры, противоречивые требования или спецификации, достижение которых может оказаться трудным. Если вы получили предложение без каких-либо вопросов или разъяснений, производитель либо не проверил чертеж тщательно, либо не понимает его достаточно хорошо, чтобы выявить потенциальные проблемы.
Технические предложения
Технические предложения не являются дополнительными продажами. Они являются производителем, применяющим свой опыт в вашем проекте. Производитель, изготовивший тысячи горизонтальных крестовин, столкнулся с проблемами, о которых вы, возможно, даже не подозревали. Они могут предлагать другой радиус для диагонального прохождения кабеля, другую толщину материала для центральной секции или другую обработку поверхности для конкретной среды. Эти предложения основаны на опыте определения того, что работает, а что нет. Вы не обязаны их принимать, но вы должны понимать их обоснование.
Рекомендации по материалам
Рекомендации по материалам должны основываться на среде применения, а не на том, что имеется в наличии у производителя. Производитель, который рекомендует один и тот же материал для каждого применения, не думает о вашем проекте. Рекомендации должны учитывать среду установки, ожидаемый срок службы, доступ для обслуживания и нагрузку на кабель. Спросите, почему рекомендуется тот или иной материал. Ответ должен относиться к вашему конкретному применению, а не к общему заявлению о свойствах материала.
Рекомендации по отделке поверхности
Рекомендации по обработке поверхности особенно важны для горизонтальных крестовин из-за сложной геометрии. Производитель должен понимать проблемы покрытия внутренней части центрального пересечения и рекомендовать обработку поверхности, соответствующую как окружающей среде, так и геометрии. Производитель, который рекомендует порошковое покрытие крестовины для наружного применения, не обсуждая ограничения порошкового покрытия на кромках реза и зонах сварки, не дает полной консультации.
Обзор совместимости
Проверка совместимости — это самая ценная инженерная услуга, которую может предоставить производитель. Изготовителю следует проверить, как крестовина соединяется с указанными прямыми участками, соединительными пластинами и другими фитингами. Они должны убедиться, что расположение болтов соответствует, размеры совместимы и номинальная нагрузка соответствует. Проблема совместимости, обнаруженная во время инженерной проверки, является незначительным исправлением. Серьезной проблемой является проблема совместимости, обнаруженная во время установки.
Что спрашивать во время технических обсуждений
· Ознакомьтесь с обзором производителя вашей спецификации.
· Спросите, какие потенциальные проблемы они выявили и что они рекомендуют.
· Спросите, есть ли у них опыт реализации подобных проектов.
Качество обсуждения расскажет вам больше об их технических возможностях, чем любой сертификат или квалификация.
Как HULK Metal поддерживает клиентов перед началом производства
Опытные инженеры проверяют каждую спецификацию клиента перед началом производства. Проверка включает проверку размеров, оценку пригодности материалов, рекомендации по обработке поверхности и проверку совместимости с подключенными компонентами. Любые проблемы или рекомендации доводятся до сведения клиента до начала производства. Эта инженерная проверка является стандартной частью производственного процесса, а не дополнительной услугой.
Может ли поставщик сдать вовремя?
Надежность доставки не зависит от скорости производства. Речь идет о предсказуемости. Производитель, который стабильно выполняет поставки в течение шести недель, более надежен, чем тот, кто обещает четыре недели, а выполняет за восемь. Способность доставлять вовремя зависит от планирования производства, поставок сырья, производственных мощностей, управления цепочками поставок и коммуникации.
Планирование производства
Планирование производства — основа надежности поставок. У производителя должна быть система планирования производства, распределения ресурсов и отслеживания прогресса. Без системы планирования производства даты поставок являются лишь предположениями. Спросите производителя, как он планирует производство и как он отслеживает ход выполнения графика. Ответ должен описывать систематический процесс, а не устное заверение.
Поставка сырья
Поставка сырья является наиболее распространенной причиной задержек поставок. Производитель, не имеющий на складе указанного материала, должен заказать его у завода или дистрибьютора. Время выполнения материала может составлять 2–4 недели или дольше для специальных классов. Если производитель не проверяет наличие материала перед подтверждением даты поставки, эта дата является недостоверной. Спросите, есть ли материал на складе или его нужно заказывать. Уточните время выполнения материала и то, как оно влияет на график доставки.
Производственная мощность
Производственная мощность определяет, сможет ли производитель изготовить ваш заказ в обещанные сроки. Производителю, работающему на полную мощность, будет сложно выполнить дополнительные заказы. Они могут пообещать дату поставки, которая недостижима с учетом их текущей рабочей нагрузки. Спросите о текущей загрузке производства и о том, как ваш заказ вписывается в график. Производитель, который открыто говорит об ограничениях производительности, более надежен, чем тот, кто обещает немедленную доставку независимо от рабочей нагрузки.
Управление цепочками поставок
Управление цепочкой поставок особенно важно для горизонтальных крестовин, поскольку обработка поверхности часто выполняется субподрядчиком. Если производитель полагается на внешние услуги по цинкованию или порошковой окраске, график поставок зависит от возможностей и надежности субподрядчика. Спросите, выполняется ли обработка поверхности собственными силами или субподрядчиком. Если используется субподрядчик, спросите, как производитель управляет графиком и качеством субподрядчика.
Общение
Коммуникация — это система раннего предупреждения о проблемах с доставкой. Производитель, который заранее сообщает о возможных задержках, позволяет вам скорректировать график проекта. Производитель, который хранит молчание до истечения срока поставки, не оставляет вам времени на реакцию. Спросите, как производитель сообщает о статусе доставки и как он обрабатывает изменения в расписании.
Предупреждающие знаки, которые следует идентифицировать
· Неопределенные обязательства по доставке («как можно скорее»)
· Нежелание обсуждать детали производственного графика
· Несообщение о возможных задержках
· Невозможность предоставить график производства
Как HULK Metal повышает надежность доставки
Надежность доставки достигается за счет комплексного планирования производства, стратегического запаса материалов и контролируемой цепочки поставок. Графики производства разрабатываются на основе подтвержденного наличия материалов и реалистичных оценок мощностей. Прогресс отслеживается на протяжении всего производства, и клиенты информируются о любых изменениях в графике, как только они обнаруживаются. Мы стремимся не к самой быстрой доставке, а к самой предсказуемой доставке.
Могут ли продукты быть установлены без проблем?
Проблемы при установке являются наиболее дорогостоящими недостатками качества, поскольку они обнаруживаются в самый неподходящий момент. Крест находится на месте, ждёт монтажная бригада, график реализации проекта зависит от завершения монтажа кабельной лестницы. Неподходящий крест останавливает работу и создает каскад задержек. Стоимость самого креста незначительна по сравнению со стоимостью задержки.
Точность размеров
Точность размеров является основным фактором, определяющим успех установки. Крестовина должна соответствовать размерам соединяемых участков в пределах указанных допусков. Ширина, высота, расположение отверстий под болты и плоскостность должны быть правильными. Один размер, выходящий за пределы допуска, может помешать установке креста. Производитель должен проверить точность размеров до того, как крест покинет завод, а не после его прибытия на место.
Совместимость сборки
Совместимость сборки выходит за рамки самого креста. Соединительные пластины, болты и другие метизы должны быть совместимы с крестовиной и соединяемыми секциями. Изготовитель должен проверить правильность сборки всей сборки. Эту проверку можно выполнить путем проверки размеров или посредством физической испытательной сборки образцов компонентов.
Производственные допуски
Производственные допуски определяют, будут ли компоненты из разных производственных партий подходить друг другу. Крест из одной партии должен соответствовать прямому сечению из другой партии, если оба изготовлены с одинаковыми допусками. Производитель должен поддерживать одинаковые допуски на протяжении всего производства. Если допуски со временем изменятся, компоненты из разных партий не будут взаимозаменяемыми.
Расположение отверстий
Расположение отверстий является частым источником проблем при установке. Отверстия для болтов на поперечинах должны совпадать с отверстиями для болтов на соединительных пластинах и на соединяемых секциях. Отверстие, смещенное на 1 мм, может быть приемлемым. Отверстие, смещенное на 3 мм, не позволит вставить болт. Допуск положения отверстия должен быть указан и проверен во время проверки.
Постоянные производственные партии
Постоянные производственные партии гарантируют взаимозаменяемость всех крестовин в заказе. Если первый крест подходит правильно, а второй крест из того же заказа — нет, производственный процесс не последователен. Производитель должен быть в состоянии продемонстрировать, что производственный процесс дает стабильные результаты внутри и между партиями.
Как проверить совместимость перед заказом
· Запросите габаритный чертеж крестовины с указанием всех важных размеров.
· Сравните чертеж с размерами соединяемых секций.
· Для критически важных применений запросите предсерийный образец, на котором можно протестировать соединенные секции. Стоимость образца составляет небольшую часть стоимости обнаружения проблемы совместимости во время установки.
Почему проблемы с установкой обходятся дороже, чем производственные дефекты
Производственный дефект, обнаруженный во время заводского контроля, устраняется до того, как изделие покинет завод. Стоимость представляет собой стоимость переделки или брака. Проблема с установкой, обнаруженная на месте, включает в себя затраты на выявление проблемы, возврат продукта, получение замены, простой монтажной бригады и задержку проекта. Общая стоимость может в 10–50 раз превышать стоимость неисправного компонента.
Как HULK Metal минимизирует риски при установке
Каждый крест перед выпуском проверяется на точность размеров. Расположение отверстий под болты проверяют с помощью калиброванного измерительного оборудования. Плоскостность каждого креста проверяют на плоской пластине. Цель состоит в том, чтобы обеспечить возможность установки каждой крестовины без внесения изменений на месте эксплуатации.
Есть ли у поставщика стабильная цепочка поставок?
Производитель настолько надежен, насколько надежна его цепочка поставок. Лучший в мире контроль качества не может компенсировать нестабильное сырье, ненадежных субподрядчиков по обработке поверхности или плохую координацию логистики. Цепочка поставок определяет как качество, так и доставку готовой продукции.
Поиск сырья
Поиск сырья является основой цепочки поставок. Производитель должен иметь налаженные отношения с авторитетными сталелитейными заводами или дистрибьюторами. Материал должен поставляться с заводов, которые предоставляют полную сертификацию материалов и стабильное качество. Производитель, который покупает материал на спотовом рынке по цене, будет иметь нестабильное качество материала и непредсказуемую доступность.
Субподрядчики по обработке поверхности
Обработка поверхности часто является самым слабым звеном в цепочке поставок горизонтальных крестовин. Многие производители передают субподряд на цинкование или порошковую окраску специализированным переработчикам. Качество и качество обработки поверхности зависят от возможностей и возможностей субподрядчика. Если субподрядчик перегружен, кресты будут задерживаться. Если процесс субподрядчика не контролируется, качество покрытия будет нестабильным.
Субподрядчики по обработке и изготовлению
Механическая обработка и изготовление могут также привлекаться субподрядчикам для выполнения специализированных операций. Производитель должен управлять этими субподрядчиками как часть своей системы качества. Субподрядчики должны быть квалифицированы, проверены и проверены. Производитель должен нести ответственность за качество субподрядчиков, а не винить субподрядчика в случае возникновения проблем.
Координация упаковки и логистики
Упаковка и координация логистики влияют на состояние крестов по прибытии. Упаковка должна быть разработана для конкретного продукта и способа доставки. Поставщик логистических услуг должен быть надежным и должен правильно обращаться с продуктом. Производитель должен координировать всю логистическую цепочку от завода до места доставки.
Почему стабильность цепочки поставок влияет на доставку и качество
Производитель со стабильной цепочкой поставок может прогнозировать сроки поставки и поддерживать стабильное качество. Производитель с нестабильной цепочкой поставок будет иметь переменные поставки и качество независимо от своих внутренних возможностей. Цепочка поставок является частью системы качества производителя, даже если она не находится под его непосредственным контролем.
Что проверить
· Попросите производителя описать цепочку поставок конкретного продукта.
· Кто поставляет сырье?
· Кто выполняет обработку поверхности?
· Как субподрядчики квалифицируются и контролируются?
· Какие существуют планы действий на случай непредвиденных обстоятельств, если поставщик или субподрядчик не сможет выполнить поставки?
Производитель, который может ответить на эти вопросы, явно имеет управляемую цепочку поставок. Производитель, который не может на них ответить, полагается на специальные договоренности.
Как HULK Metal объединяет несколько производственных ресурсов
Сырье поступает от сертифицированных заводов с полной отслеживаемостью. Обработка поверхности выполняется как собственными силами, так и силами квалифицированных субподрядчиков, в зависимости от конкретного процесса. Все субподрядчики проходят квалификацию в рамках документированного процесса и контролируются на предмет качества и выполнения работ. Цепочка поставок рассматривается как продолжение производственного процесса, а не как отдельный вид деятельности.
Насколько отзывчив поставщик во время общения?
Качество связи во время процесса предложения и заказа является наиболее надежным показателем качества связи во время производства и после доставки. Поставщик, который отвечает медленно, предоставляет неполную информацию или избегает сложных вопросов в процессе продажи, будет еще менее отзывчивым после размещения заказа.
Скорость технического реагирования
Скорость технического реагирования указывает на инженерные возможности производителя и организационную эффективность. Когда вы задаете технический вопрос, производитель должен либо знать ответ, либо уметь быстро его найти. Производитель, которому требуется несколько дней, чтобы ответить на простой технический вопрос, может не обладать инженерными знаниями для поддержки продукта. Производитель, который быстро реагирует и предоставляет точную и подробную информацию, демонстрирует техническую компетентность.
Подтверждение рисования
Подтверждение рисунка — это важная контрольная точка связи. Перед началом производства производитель должен предоставить чертеж или подтверждение спецификации. Это подтверждение гарантирует, что обе стороны имеют одинаковое понимание требований к продукту. Производитель, приступающий к производству без подтверждения спецификации, рискует, что товар не будет соответствовать вашим требованиям.
Точность котировки
Точность предложения отражает внимание производителя к деталям. Коммерческое предложение с ошибками в размерах, количестве или характеристиках предполагает, что такой же уровень небрежности может распространяться и на производство. Четкое, полное и точное предложение указывает на производителя, который уделяет внимание деталям. Внимательно ознакомьтесь с предложением. Если вы обнаружите ошибки, спросите себя, хотите ли вы, чтобы ваш продукт производили одни и те же люди.
Отношение к решению проблем
Настрой на решение проблем проявляется, когда вы выражаете обеспокоенность или просите внести изменения. С производителем, который реагирует оборонительно или пренебрежительно, будет сложно работать, когда возникнут проблемы. Производитель, который реагирует конструктивно, признает проблему и предлагает решения, демонстрирует мышление, ориентированное на решение проблем. То, как производитель решает мелкие проблемы в процессе продаж, показывает, как он будет решать более крупные проблемы во время производства.
Обновления производства
Обновления рабочей версии информируют вас о ходе работы и предупреждают о потенциальных проблемах. Производитель должен регулярно предоставлять обновленную информацию о статусе вашего заказа. Если ожидается задержка, вам следует сообщить об этом как можно скорее, а не после истечения даты доставки. У производителя должен быть план коммуникации для каждого заказа, а не разовый подход.
Ранние предупреждающие знаки
· Медленный ответ на запросы
· Неполные ответы на технические вопросы
· Нежелание предоставлять документацию
· Нежелание обсуждать потенциальные проблемы
Производитель, с которым сложно связаться до размещения заказа, будет невозможен после оплаты.
Вопросы
· Сколько времени обычно занимает ответ на технический запрос?
· Кто будет моим основным контактным лицом во время производства?
· Как я буду получать информацию о ходе производства?
· Каков процесс запроса изменений или сообщения о проблемах?
Почему общение влияет на успех проекта
Сбой связи может задержать реализацию проекта так же эффективно, как и сбой на производстве. Если вы не можете получить ответы на свои вопросы, вы не можете принимать решения. Если вас не проинформировали о задержке, вы не сможете скорректировать свое расписание. Коммуникационные возможности производителя являются частью его продукта. Вы покупаете информацию и координацию, а также сталь.
Как HULK Metal общается
За каждым заказом клиента закрепляется специальное контактное лицо. На технические запросы отвечает команда инженеров, как правило, в течение 24 часов. Обновления о статусе производства предоставляются через согласованные промежутки времени. Клиенты немедленно уведомляются о любых проблемах, которые могут повлиять на качество или доставку. Коммуникация рассматривается как основной бизнес-процесс, а не второстепенная мысль.
Продолжает ли поставщик поддерживать вас после доставки?
Отношения с производителем не заканчиваются с момента отгрузки продукции. Продукты должны быть доставлены в хорошем состоянии, правильно установлены и работать должным образом. Послепродажная поддержка определяет, будут ли проблемы, возникающие после доставки, решены быстро или перерастут в постоянные разочарования.
Техническая помощь после доставки
Во время установки часто требуется техническая помощь. У монтажной группы могут возникнуть вопросы о правильной последовательности сборки, моменте затяжки болтов или обращении с конкретными компонентами. Производитель должен быть готов оперативно ответить на эти вопросы. Производитель, с которым невозможно связаться после доставки, оставляет монтажную бригаду без поддержки.
Отсутствующие элементы
Отсутствующие элементы являются распространенной проблемой при заказе систем кабельных лестниц. Крестовина могла быть отправлена, но соединительные пластины, болты или другие детали могут отсутствовать. У производителя должен быть процесс проверки наличия всех позиций перед отправкой и быстрого разрешения претензий по недостающим товарам после доставки. Производитель, который оспаривает претензии по отсутствию товара или тратит недели на доставку замены, увеличивает затраты и задержки вашего проекта.
Повреждения при транспортировке
Повреждение при транспортировке всегда возможно, независимо от того, насколько хорошо упакован товар. У производителя должен быть четкий процесс рассмотрения претензий о повреждении при транспортировке. Это включает в себя предоставление документации в поддержку претензии, своевременную доставку замены и работу с поставщиком логистических услуг для разрешения претензии. Производитель, который оставляет покупателю самостоятельно решать претензии по поводу повреждений при транспортировке, не обеспечивает послепродажную поддержку.
Процедуры замены
Процедуры замены должны быть четкими и эффективными. Если товар неисправен или поврежден, покупатель должен точно знать, как запросить замену и сколько времени это займет. Производитель должен незамедлительно отправить замену, а не ждать полного разрешения претензии. Производитель, усложняющий процесс замены, препятствует законным претензиям.
Отзыв о качестве
Отзывы о качестве ценны как для покупателя, так и для производителя. Покупатель должен предоставить отзыв о качестве продукции, опыте установки и любых возникших проблемах. Производитель должен использовать эту обратную связь для улучшения своих процессов. Производитель, который не заинтересован в обратной связи по качеству, не заинтересован в улучшении.
Что необходимо подтвердить перед размещением заказов
· Узнайте об условиях гарантии и порядке предъявления претензии.
· Спросите, к кому обращаться, если возникнут проблемы с доставкой.
· Спросите, сколько времени обычно занимает рассмотрение претензии.
Ответы должны быть конкретными и документально оформленными, а не устными заверениями.
Почему послепродажная поддержка снижает риски при закупках
Каждый заказ сопряжен с определенным риском возникновения проблем. Вопрос не в том, возникнут ли проблемы, а в том, как они будут решены. Производитель с мощной послепродажной поддержкой быстро решает проблемы и сводит к минимуму влияние на ваш проект. Производитель со слабой послепродажной поддержкой оставляет вас решать проблемы самостоятельно, за свой счет.
Как HULK Metal обеспечивает поддержку после поставки
Послепродажная поддержка обеспечивается специальной командой обслуживания клиентов. На технические вопросы отвечает команда инженеров. Претензии о недостающем товаре рассматриваются и решаются в течение 48 часов. Товары на замену доставляются в согласованные сроки. Обратная связь по качеству рассматривается и используется для улучшения процессов. Цель состоит в том, чтобы каждый клиент был доволен как продуктом, так и обслуживанием.
Контрольный список оценки поставщика
Область оценки | Вопросы, которые следует задать покупателям | Почему это важно | Как проверить |
Производственные возможности | Каков ваш процесс изготовления горизонтальных поперечных пересечений центров? У вас есть специальные сварочные приспособления? | Контроль процесса определяет стабильность качества | Блок-схема процесса запроса; наблюдать за производством во время посещения завода |
Управление качеством | Какие допуски на размеры вы гарантируете? Как проверить плоскостность? Какие отчеты о проверках вы предоставляете? | Качество продукта невозможно проверить после производства | Запросить образцы отчетов о проверке; просмотреть показатели качества; спросите о проценте дефектов |
Техническая поддержка | Проверяете ли вы спецификации клиентов перед производством? Какие проблемы вы обычно выявляете? | Техническая проверка предотвращает попадание ошибок в спецификации в производство | Отправьте тестовую спецификацию и оцените качество обзора |
Надежность доставки | Как вы планируете производство? Материал есть в наличии? Каких субподрядчиков по обработке поверхности вы используете? | Обещания по доставке без планирования производства являются догадками | Запросить производственный график; проверить наличие материала; спросите об управлении субподрядчиками |
Цепочка поставок | Откуда вы берете сырье? Как вы квалифицируете и контролируете субподрядчиков? | Нестабильность цепочки поставок приводит к проблемам с качеством и доставкой | Запросите информацию об источнике материала; спросить о процессе квалификации субподрядчика |
Общение | Как долго отвечать на технические запросы? Кто мой основной контакт? Как предоставляются производственные обновления? | Сбои связи приводят к задержкам проекта | Оцените скорость реагирования в процессе предложения; запросить план связи |
Послепродажная поддержка | Какая у вас гарантия? Как обрабатываются претензии о недостающих предметах или возмещении ущерба? Как долго ждать замены? | Проблемы после поставки влияют на завершение проекта | Запросите условия гарантии в письменной форме; спросите о процессе разрешения претензий и типичных сроках |
Документация | Какая документация предоставляется в стандартной комплектации? Какая дополнительная документация доступна? | Документация позволяет проверять качество и соответствие нормативным требованиям | Запросить образец пакета документации; требования к документации уточняйте в запросе |
Часто задаваемые вопросы о горизонтальном кресте
В этом разделе часто задаваемых вопросов рассматриваются вопросы, которые чаще всего возникают у промышленных покупателей перед определением, заказом и установкой горизонтальных крестовин. Ответы основаны на многолетнем производственном опыте, который поможет вам избежать распространенных ошибок и принимать более обоснованные решения о закупках.
Выбор продукта
В: Как определить правильный радиус горизонтального креста?
Радиус должен определяться по наихудшему пути прохождения кабеля через пересечение, а не только по радиусу рукава. Кабель, входящий в крестовину из одного плеча и выходящий через соседнее плечо, следует по пути с радиусом, примерно равным радиусу плеча. Однако кабель, который должен проходить через пересечение по диагонали — входя в одно плечо и выходя через противоположное плечо, — имеет гораздо меньший эффективный радиус.
Если в вашей установке используются оптоволоконные кабели, силовые кабели большой мощности или кабели с чувствительной изоляцией, рассчитайте необходимый радиус на основе диагонального пути. Распространенной ошибкой является указание того же радиуса, что и у горизонтальных колен в системе. Крестовине может потребоваться больший радиус для размещения диагонального пути кабеля. Всегда уточняйте у производителя минимальный эффективный радиус на всем перекрестке, а не только на радиусе рычага.
В: Стоит ли заказывать равноплечую крестовину или крестовину со встроенными переходниками?
Закажите равноплечую крестовину, если все четыре соединенные секции лестницы имеют одинаковую ширину. Это стандартная конфигурация для большинства новых установок. Заказывайте крестовину со встроенными переходниками, если одна или несколько соединяемых секций имеют ширину, отличную от остальных. Встроенные переходники устраняют необходимость в отдельных переходных фитингах, уменьшают количество стыковочных соединений и обеспечивают более чистую установку.
Решение должно основываться на фактической ширине соединяемых секций, а не на предпочтении простоты. Если вы не уверены, измерьте существующие секции или проверьте ширину на чертежах системы. Заказать равноплечую крестовину и обнаружить на месте, что соединяемые секции имеют разную ширину – одна из самых частых и дорогостоящих ошибок при закупках.
В: В чем разница между горизонтальным крестовиной и горизонтальным тройником и могу ли я использовать вместо него тройник с отдельным прямым сечением?
Горизонтальный крест имеет четыре плеча, расположенные с интервалом 90 градусов. Горизонтальный тройник имеет три плеча, обычно одно из которых перпендикулярно сквозным плечам. Использование тройника с отдельным прямым участком для создания четырехстороннего пересечения технически возможно, но создает два стыковочных соединения близко друг к другу, что снижает жесткость конструкции и создает дополнительные точки для несоосности. Объединенные компоненты также занимают больше места, чем один крест. При постоянной установке специально изготовленная крестовина обеспечивает лучшую структурную целостность, лучшую поддержку кабеля и более профессиональную установку. Подход «тройник плюс прямой» — это практическое решение, а не проектное решение.
Технические характеристики
В: Как мне убедиться, что крестик будет плоским, когда он будет доставлен?
Перед заказом запросите у производителя данные о допуске плоскостности. Допуск должен быть выражен в виде числового значения, обычно максимальное отклонение 2–3 мм по всему кресту. Спросите, как производитель проверяет плоскостность во время окончательной проверки. В ответе должен описываться метод измерения с использованием поверхностной пластины или эквивалентной эталонной поверхности. После доставки поместите крестовину на плоскую поверхность и убедитесь, что все четыре конца рычага касаются поверхности. Зазор под любым рычагом указывает на перекручивание или изгиб, что может вызвать проблемы при установке. Если плоскостность не указана в заказе на поставку, производитель по контракту не обязан предоставлять плоский крест.
В: Какие допуски на размеры следует ожидать для горизонтального креста?
Стандартные допуски для горизонтальной крестовины обычно составляют ±2 мм по ширине и высоте, ±3 мм по длине рычага и ±2 мм по положению болтового отверстия. Допуск плоскостности должен быть в пределах 2-3 мм по всей крестовине. Эти допуски достаточны для большинства установок. Для критически важных применений можно указать более жесткие допуски, но это приведет к увеличению производственных затрат, поскольку требует дополнительного времени на проверку и может потребовать механической обработки или правки после сварки. Перед заказом обсудите требования к допускам с производителем. Допуски должны быть указаны в заказе на поставку или на производственном чертеже.
В: Могу ли я использовать те же соединительные пластины для крестовины, что и для прямых секций?
В большинстве случаев да, при условии, что поперечные и прямые секции изготовлены одним и тем же поставщиком по одним и тем же стандартам размеров. Однако убедитесь, что расположение отверстий под болты на крестовине совпадает с расположением отверстий под болты на соединительных пластинах. Диаметр отверстия, расстояние между отверстиями и расстояние от конца рычага до первого отверстия должны быть совместимыми. Если поперечное и прямое сечение от разных производителей, не стоит предполагать совместимость. Проверьте размеры или закажите соединительные пластины у производителя крестовины, чтобы обеспечить правильную посадку.
Материалы и обработка поверхности
В: Нужна ли мне нержавеющая сталь для горизонтального креста или достаточно оцинкованной стали?
Это полностью зависит от окружающей среды. Нержавеющая сталь необходима для береговых сооружений, предприятий пищевой промышленности, фармацевтических заводов, участков химической переработки и любых мест, где крест будет подвергаться воздействию хлоридов или агрессивных химикатов. Для наружной установки в прибрежных районах обычно достаточно горячеоцинкованной стали, срок службы которой составляет 25–50 лет. Для внутренних коммерческих установок может быть достаточно электрооцинкованной стали. Ключевой вопрос не в том, «лучше ли нержавеющая сталь?» но «чему будет подвергаться этот крест в течение срока службы?» Если вы не уверены, предоставьте производителю информацию об условиях установки и попросите рекомендации по материалу.
В: Почему горячее цинкование стоит дороже, чем электрооцинкование горизонтального креста?
Горячее цинкование обеспечивает более толстое покрытие — обычно 45–85 микрон по сравнению с 8–25 микронами при электроцинковании — и покрывает все поверхности, включая сварные швы, обрезанные кромки и внутреннюю часть центрального пересечения. Этот процесс требует погружения всего изготовленного креста в расплавленный цинк, что требует больше материала, больше энергии и больше усилий, чем электрогальванизация. Для горизонтального креста разница особенно значительна, поскольку сложная геометрия требует тщательной ориентации при погружении и более длительного времени погружения. Более высокая стоимость отражает превосходную защиту и более длительный срок службы. Электрооцинкованные кресты подходят только для использования в сухих помещениях. Для наружного или промышленного применения требуются горячеоцинкованные кресты.
В: Могу ли я покрыть порошковой краской горизонтальную крестовину, которая уже оцинкована горячим способом?
Да, это называется дуплексной системой покрытия, и она обеспечивает исключительную защиту от коррозии. Горячее цинкование обеспечивает катодную защиту и покрытие всех поверхностей, а порошковое покрытие обеспечивает дополнительный барьерный слой и эстетические возможности. Однако порошковое покрытие необходимо наносить на правильно подготовленные оцинкованные поверхности. Оцинкованная поверхность должна быть подвергнута пескоструйной очистке или химической обработке для обеспечения адгезии порошкового покрытия.
Порошковое покрытие, нанесенное непосредственно на необработанную оцинкованную поверхность, будет расслаиваться. При заказе укажите дуплексную систему и подтвердите, что у производителя есть опыт работы с этой технологией. Дуплексные системы обычно используются для инфраструктурных проектов с длительным сроком службы, а также для архитектурных применений, где внешний вид важен.
Установка и совместимость
В: Что делать, если крест не совпадает с соединяемыми прямыми участками?
Сначала убедитесь, что крест плоский. Положите его на ровную поверхность и проверьте на предмет перекручивания. Если крест плоский, то смещение, скорее всего, связано с несоответствием размеров креста и прямых участков. Проверьте ширину, высоту и расположение отверстий под болты обоих компонентов. Если крестовина выходит за пределы допуска, ее следует заменить. Не пытайтесь усилить соединение с помощью более длинных болтов или сгибая крестовину на месте.
Принудительные подключения создают нагрузку в системе, которая со временем приведет к проблемам. Если крестовина находится в пределах допуска, но не совпадает с прямыми участками, это означает, что на момент заказа указанный размер был неправильным. В этом случае замена является правильным решением, и стоимость следует отнести на счет ошибки в спецификации, а не на производстве.
В: Можно ли установить горизонтальный крест в любом положении?
Равноплечие кресты симметричны и могут быть установлены в любом положении, что упрощает планирование установки. Однако крестовины со встроенными переходниками или неравными плечами зависят от ориентации. Ширина каждого плеча должна соответствовать соединяемому участку, а крестовина должна быть правильно ориентирована. Перед установкой убедитесь, что ширина каждого рычага соответствует секции, к которой он будет подключаться. При необходимости отметьте направление на кресте. Неправильная установка крестовины определенной ориентации потребует разборки и повторной установки, пустой траты времени и потенциального повреждения покрытия.
В: Нужно ли мне предоставлять дополнительную поддержку на перекрестке?
Крестовина должна опираться в соответствии с требованиями системы к расстоянию между опорами. Расстояние между опорами обычно определяется номинальной нагрузкой на прямом участке и должно сохраняться в поперечном расположении. Однако сама крестовина является более тяжелым компонентом, чем эквивалентная длина прямого участка, и она несет кабельные нагрузки с четырех направлений. Опоры по обе стороны от крестовины должны быть расположены так, чтобы выдерживать общую нагрузку.
Если крестовина установлена на максимальном расстоянии между опорами для прямых участков, рассмотрите возможность добавления промежуточных опор ближе к кресту, чтобы уменьшить пролет и нагрузку на крест. Обратитесь к данным нагрузки производителя для конкретной перекрестной конфигурации.
Производство и качество
В: Как проверить качество сварного шва на горизонтальном кресте?
Визуальный осмотр позволяет выявить дефекты поверхности, такие как трещины, подрезы и неполное заполнение. Однако внутренние дефекты, такие как непровар или неполное провар, не видны. Для критически важных применений укажите неразрушающий контроль, такой как дефектоскопия поверхности с помощью цветной дефектоскопии, или запросите отчеты об испытаниях макротравлением у производителя, проводящего аттестацию процедуры сварки. Макротравление показывает поперечное сечение сварного шва, выявляя профиль провара и любые внутренние дефекты. Это разрушающее испытание, проводимое на образце, а не на производственном кресте. Для обеспечения наивысшего уровня гарантии укажите, что процедуры сварки производителя соответствуют признанному стандарту и что сварщики имеют квалификацию для выполнения этих процедур.
В: Какую документацию качества я должен получить в своем заказе?
Как минимум, вы должны получить сертификат соответствия, подтверждающий, что кресты соответствуют указанным требованиям. Для критически важных применений вы также должны получить сертификаты заводских испытаний материала, отчеты об измерении толщины покрытия и отчеты о проверке размеров. В документации следует прослеживать конкретные кресты по номерам плавок или серийным номерам. Укажите требования к документации в вашем заказе на поставку. Если документация не указана, производитель предоставит свой стандартный пакет документации, который может не включать все отчеты, необходимые для вашей системы качества или соответствия нормативным требованиям.
Вопрос: Как производитель обеспечивает достаточную толщину покрытия в центре пересечения?
Это обоснованное беспокойство, поскольку центральное пересечение является наиболее трудной для покрытия областью. Для горячеоцинкованных крестовин производитель должен убедиться, что дренажные отверстия имеют соответствующий размер и расположены так, чтобы цинк мог течь в центральную зону и выходить из нее. Для крестов с порошковым покрытием производитель должен измерить толщину сухой пленки во внутренних углах центрального пересечения. Спросите производителя, как он проверяет толщину покрытия в этом месте. Ответ должен включать конкретный метод измерения и требования к минимальной толщине. Если производитель не может ответить на этот вопрос, вероятно, толщина покрытия в центре пересечения не проверяется.
Заказ и персонализация
В: Могу ли я заказать горизонтальный крест с разной длиной кронштейна?
Да, крестовины могут быть изготовлены с кронштейнами разной длины в соответствии с конкретными требованиями к установке. Это обычная настройка для проектов модернизации, в которых существующие опоры расположены на нестандартном расстоянии. При запросе предложения укажите необходимую длину каждого плеча. Более длинные рычаги увеличивают стоимость материала и объем доставки, но могут устранить необходимость в коротких прямых участках, прилегающих к крестовине. Длина рычага должна быть достаточной для правильного соединения соединительной пластины и обеспечения достаточной поддержки кабеля между крестовиной и соседними опорами.
В: Каков минимальный объем заказа индивидуального горизонтального креста?
Не существует фиксированного минимального объема заказа для нестандартных крестовин, но стоимость единицы продукции значительно увеличивается для небольших партий, поскольку фиксированные затраты на проектирование, настройку и проверку распределяются между меньшим количеством деталей. Можно создать одиночный крест, но он будет дороже по сравнению со стандартным крестом. Если вам нужно небольшое количество нестандартных крестовин, спросите производителя, позволит ли стандартная крестовина с модификациями на месте достичь того же результата при меньших затратах. Прежде чем завершить проект, обсудите требования к количеству с производителем, чтобы понять финансовые последствия.
В: Сколько времени занимает изготовление индивидуального горизонтального креста?
Срок изготовления индивидуального креста зависит от сложности конструкции, наличия материалов и графика производства производителя. Простая модификация стандартного креста, например изменение длины плеча, может добавить всего несколько дней к стандартному времени выполнения заказа. Изготовление полностью индивидуальной крестовины со встроенными переходниками, нестандартными радиусами и специальной обработкой поверхности может занять 4–6 недель или дольше. Процесс утверждения проектирования и чертежей увеличивает время до начала производства. Обсудите время выполнения заказа с производителем на этапе предложения и соответствующим образом спланируйте график проекта.
Упаковка и доставка
В: Как следует упаковывать горизонтальные кресты для отправки на экспорт?
Экспортные поставки требуют упаковки, способной выдержать многочисленные погрузочно-разгрузочные операции, длительное время транспортировки и потенциальное воздействие влаги. Горизонтальные кресты следует упаковать в индивидуальную упаковку или пакет для защиты поверхности, а затем упаковать в деревянные ящики с внутренними креплениями, предотвращающими перемещение и защищающими руки от ударов. Ящики должны быть спроектированы таким образом, чтобы их можно было перевозить вилочным погрузчиком, а их размеры должны обеспечивать максимальное использование контейнера. Пакеты с влагопоглощающим влагопоглотителем должны быть включены в упаковку для морских перевозок во избежание конденсационной коррозии. При запросе ценового предложения укажите требования к экспортной упаковке, так как стоимость упаковки значительно выше, чем для внутренних поставок.
В: Можно ли поставлять крестовины вместе с прямыми секциями и другими фитингами?
Да, кроссы можно объединять с другими компонентами в одной отправке, что снижает стоимость перевозки и упрощает логистику. Однако упаковка должна быть спроектирована так, чтобы тяжелые прямые секции не повредили кресты во время транспортировки. Кресты следует упаковать отдельно и положить в контейнер, чтобы свести к минимуму риск удара. Обсудите сборную поставку с производителем, чтобы можно было разработать соответствующую упаковку. Хорошо спланированная сборная доставка снижает общие затраты на перевозку, обеспечивая при этом доставку всех компонентов в целости и сохранности.
Техническое обслуживание и сервис
В: Какого обслуживания требует горизонтальный крест?
Требования к техническому обслуживанию зависят от материала и обработки поверхности. Горячеоцинкованные кресты, установленные на открытом воздухе, следует периодически проверять на предмет повреждений покрытия. Царапины или сколы на оцинкованном покрытии можно отремонтировать краской с высоким содержанием цинка. Крестовины из нержавеющей стали, находящиеся в агрессивных средах, следует проверять на предмет точечной и щелевой коррозии болтовых соединений. Алюминиевые крестовины следует проверять на наличие гальванической коррозии в местах соединений со стальными компонентами. Во всех случаях крестовину следует проверять на наличие признаков прогиба, ослабления болтов или перегрузки кабеля во время плановых проверок системы. Частота проверок должна зависеть от окружающей среды и критичности установки.
В: Каков ожидаемый срок службы горизонтальной крестовины?
Срок службы зависит от материала, обработки поверхности и окружающей среды. Крест из горячеоцинкованной стали в умеренных условиях эксплуатации на открытом воздухе может прослужить 25–50 лет. Тот же кросс в прибрежных условиях может потребовать ухода через 20-30 лет. Крест из нержавейки в неагрессивной среде способен прослужить весь срок эксплуатации объекта. Алюминиевый крест в чистом помещении имеет неограниченный срок службы. Расчетный срок службы предполагает правильную установку и отсутствие механических повреждений. Крест должен быть включен в график проверок и технического обслуживания объекта, а срок службы должен оцениваться на основе фактического состояния, наблюдаемого во время проверок.
Контроль качества
Каждый горизонтальный крест подвергается многочисленным проверкам на протяжении всего производства, а не единственной окончательной проверке. Контролируя размеры, совместимость, качество поверхности, упаковку и требования к конкретным проектам, мы помогаем клиентам уменьшить количество проблем с установкой, улучшить согласованность продукции и получить компоненты, которые легко интегрируются в их систему кабельных лестниц.
Размерный контроль
Каждая крестовина перед отправкой с завода проверяется на ширину, высоту, длину рычага, плоскостность и расположение отверстий для болтов. Один размер, выходящий за пределы допуска, может помешать соединению креста с соседними секциями. Проверяя эти важные измерения во время производства, мы помогаем клиентам избежать модификаций на месте, задержек при установке и дорогостоящих доработок, которые возникают, когда компоненты не подходят должным образом.
Предотгрузочная проверка
Прежде чем крест будет упакован для отправки, мы проверяем внешний вид, подтверждаем соответствие характеристик заказу, проверяем правильность всех этикеток и обеспечиваем комплектность необходимой документации. Эти последние ворота предотвращают наиболее распространенные проблемы после поставки: получение неправильной конфигурации, обнаружение повреждений поверхности, возникших во время транспортировки, или обнаружение недостающей документации, что задерживает утверждение установки.
Количественный контроль
Каждая партия пересчитывается и сверяется с упаковочным листом, прежде чем контейнер запечатывается. Дефицит, смешанная продукция и неправильная маркировка являются одними из самых неприятных проблем для покупателей, поскольку они не обнаруживаются до тех пор, пока товар не будет распакован на месте. Систематическая проверка количества предотвращает эти ошибки, обеспечивая простоту управления запасами и бесперебойность установки.
Испытание механических характеристик
По указанию заказчика или требованиям применения мы проводим нагрузочные испытания и проверку конструкции горизонтальных крестовин. Испытания подтверждают, что крестовина выдерживает указанные нагрузки на кабель без чрезмерного отклонения или разрушения. Для критически важной инфраструктуры и тяжелой промышленности документированные результаты испытаний обеспечивают инженерную уверенность в том, что крестовина будет безопасно работать в предполагаемых условиях эксплуатации на протяжении всего срока службы.
Проверка по требованию заказчика
Когда клиенты предоставляют чертежи, технические характеристики или требования к качеству для конкретного проекта, мы разрабатываем планы проверок, учитывающие эти уникальные требования. Будь то более жесткие допуски на размеры, особые критерии контроля сварных швов или дополнительные измерения толщины покрытия, индивидуальный контроль гарантирует соответствие продукции согласованным стандартам перед отправкой. Такой целенаправленный подход снижает риск получения продуктов, соответствующих общим стандартам, но не отвечающих требованиям конкретного проекта.




 Left Reducer Cable Ladder Rack