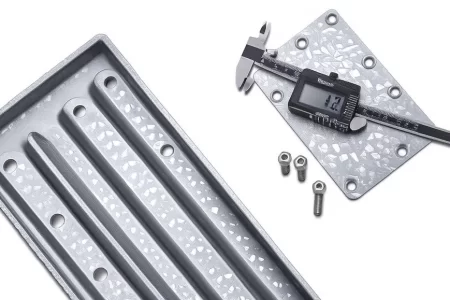
Подробное описание продукта: сварочный аппарат Fastfix для кабельного лотка из проволочной сетки
Соединитель кабельных лотков из проволочной сетки закрывает стык двух прямых секций лотка без болта: формованный соединитель накладывается на наружные продольные провода обеих секций и поддевается под его прижимные выступы. На этой странице рассказывается о безвинтовом соединении и его болтовой альтернативе, о размере нашего каталога WA-DB-25025, а также о диапазоне проводов и ширины, к которому оно подходит, о том, как подсчитываются соединительные элементы на каждой стороне, где не следует использовать вставное соединение, и как деталь проверяется перед отправкой.
Что делает сварочный аппарат при соединении сетчатого кабельного лотка
Сварочный аппарат превращает две отдельные секции лотка в один поддерживаемый проход, и он делает это без каких-либо инструментов в вашей руке, кроме самого лотка.
Лоток из проволочной сетки поставляется с секциями фиксированной длины, поэтому каждый прогон представляет собой серию соединений. Каждое соединение должно удерживать две секции на одной линии, не допускать разъединения проводов под нагрузкой и оставлять в сетке отверстие, через которое все еще могут проходить кабели.
Основные выводы
- Сплайзер представляет собой безвинтовой соединитель: он надевается на внешние продольные провода и зажимается под сеткой.
- В этой системе существует два типа прямого соединения: вставной соединитель и болтовое соединение.
- В нашем каталоге указан один размер сварочного аппарата, WA-DB-25025, для проволоки диаметром от 3,5 мм до 6,0 мм в лотках шириной 150 мм и выше.
- Соединение скрепляет секции; класс нагрузки лотка не повышается выше него.
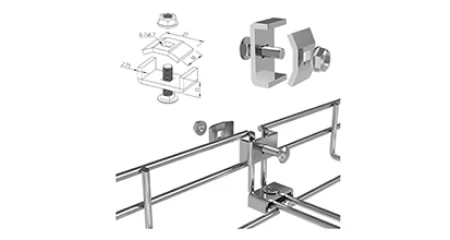
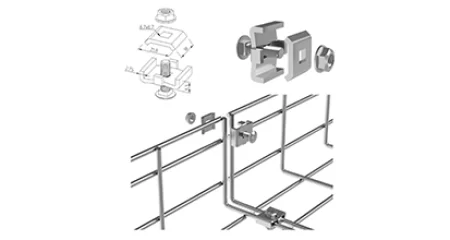
Системные руководства в этой отрасли четко разделяют два типа соединений. Резьбовой тип представлен как соединительный элемент, состоящий из верхней и нижней частей, стянутых болтом. Безвинтовой тип представлен в виде длинного соединителя, накладываемого на провода лотка и фиксируемого зажимными выступами.
Где на лотке находится сварочный аппарат
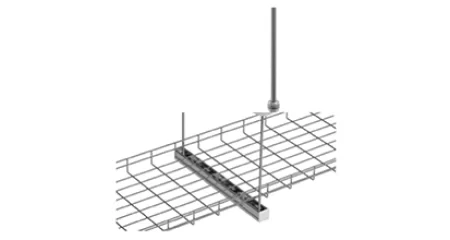
Соединение выполняется на боковых направляющих, а не на дне лотка. Разъем проходит вдоль внешнего продольного провода на каждой стороне лотка, поэтому две секции удерживаются по краям, а нижняя часть остается открытой для кабеля.
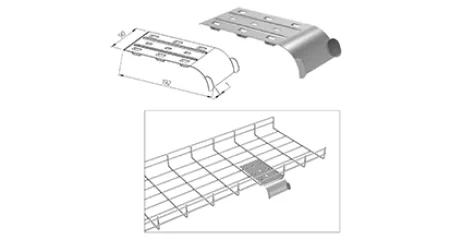
Поэтому деталь длинная и тонкая, а не пластина. Наш сварочный аппарат имеет длину 250 мм и высоту 25 мм, благодаря чему захват распределяется по длине провода по обе стороны от соединения, а не концентрируется в одной точке.
250 ммДлина сварочного аппарата по каталогу
25 ммВысота по каталогу
3,5–6,0 ммДиаметр проволоки лотка, который подходит
≥150 ммДиапазон ширины лотка, который подходит
Что должен делать сустав
Соединитель лотка должен выполнять три работы одновременно, и покупатель, который проверяет только первый из них, обычно позже заказывает не ту деталь. Он должен удерживать секции на одной линии, не допускать открытия соединения при нагрузке и сохранять работоспособность после этого.
→ Выровнять: две секции должны соприкасаться, чтобы сетка непрерывно проходила через стык.
→ Удерживать: разъем должен сопротивляться разрыву секций вдоль трассы, в том числе при натяжении кабеля.
→ Оставайтесь открытыми: сетка под соединением все еще должна проходить через кабель, чтобы разъем находился на внешних проводах.
→ Оставаться доступным для проверки: соединение, которое невозможно увидеть или проверить впоследствии, не подлежит обслуживанию.
Штунов не является опорой
Соединители и соединители соединяют секции лотка. Расстояние между опорами по-прежнему определяется диаграммой нагрузки и проектной спецификацией, а в системном руководстве для этого семейства продуктов прямо указано, что необходимо соблюдать максимальную нагрузку и максимальное расстояние между опорами.
Почему соединитель выбран до исправления плана поддержки
Совместные позиции и позиции поддержки взаимодействуют. Опора, расположенная вблизи стыка, снимает нагрузку с соединителя; трасса с длинными пролетами без опоры предъявляет повышенную нагрузку на соединение во время протяжки кабеля.
Наши опубликованные рекомендации для этого семейства заключаются в том, чтобы заказывать один соединитель на соединение плюс запасной припуск, и те же рекомендации ставят соединение перед запуском: отрыв должен основываться на компоновочном чертеже, а не на проценте длины лотка.
Следующее решение — то, о котором покупатели спрашивают чаще всего, поскольку в одном и том же каталоге представлены две детали, закрывающие прямой стык, и они не являются взаимозаменяемыми.
Чем отличается безвинтовое соединение на краю лотка
В месте соединения обе системы работают на одних и тех же двух поверхностях: внешней продольной проволоке на каждой боковой направляющей. Разница в том, как они это держат. Вставной соединитель заворачивается и зажимается; болтовое соединение зажимает сверху и снизу крепеж, стягивающий детали между собой.
Эта разница объясняет, почему безвинтовая часть длинная. Захват зависит от длины провода, который охватывает разъем, поэтому наш разъем длиной 250 мм хорошо распределяет свое удерживание вдоль направляющей по обе стороны от соединения, а не зависит от одной точки контакта.
Это также объясняет, почему деталь установлена на внешней стороне боковой направляющей. Разъем внутри лотка будет располагаться на пути прохождения кабеля и сужать отверстие, через которое должны проходить кабели.
Сплайзер или соединитель: сравнение двух соединительных систем
Обе части закрывают прямой стык между двумя секциями лотка. Один делает это с помощью зажимов, другой - с помощью болтов, и выбор между ними определяется шириной лотка и нагрузкой.
В таблице ниже показаны практические различия. Средний столбец — это наш вставной сварочный аппарат; правая колонка представляет собой болтовое соединение, которое мы также поставляем в качестве муфты.
Таблица 1. Сравнение двух систем с прямым соединением. Значения для болтового соединения соответствуют системному руководству, опубликованному для сетчатого кабельного лотка; размеры и диапазон установки сварочного аппарата указаны в нашем собственном каталоге.
| Вопрос |
Сварочный аппарат с вставной установкой |
Болтовое соединение (муфта) |
| Как закрывается |
Разъем проложен над внешними проводами, сдвинут вбок, зацеплен под зажимные наконечники |
Верхняя и нижняя части шарнира, стянутые болтом и гайкой |
| Инструменты на сайте |
Нет для самого сустава |
Гаечный ключ, ослабленные болты и гайки для ручки |
| Штуков на прямое соединение |
По одному с каждой стороны лотка |
Два лотка шириной 50–150 мм, три шириной 200–300 мм, четыре шириной 400 мм, пять шириной 450–600 мм (системное руководство) |
| Указано, где |
Прямые, легкие и средние швы на лотках шириной до 400 мм |
Лоток шириной более 400 мм или нагрузка на кабель более 50 кг/м |
| Кабельный путь |
Внутри лотка нет резьбы для болтов |
Болты проходят через лоток; системное руководство требует, чтобы они вставлялись изнутри наружу гайкой наружу |
| Диапазон соответствия |
Проволока 3,5–6,0 мм; ширина лотка 150 мм и выше |
Комплект состоит из соединительной детали и лотка, для которого он заказан |
Почему в каталоге представлены две шарнирные детали
Вставное соединение является быстрым, и его ограничение является скорее структурным, чем механическим. Наше опубликованное руководство прямо подтверждает это: лотки из проволочной сетки с вставными соединителями сокращают время установки на 40–50% по сравнению с болтовыми системами, а экономия обычно превышает стоимость самого материала лотка.
Болевое соединение отличается прочностью. Если лоток широкий или сильно нагружен, соединение должно удерживать секции не только с помощью зажима, а система требует болтового типа. В наших инструкциях опубликованные ограничения установлены для ширины лотка более 400 мм или нагрузки на кабель более 50 кг/м.
Не меняйте местами соединение, чтобы сохранить позицию
Сварочный аппарат push-in, используемый на широкой, сильно нагруженной трассе, является заменой, наиболее часто встречающейся при взлете. В нашем опубликованном руководстве для этого семейства четко указан вид отказа: неправильный выбор муфты приводит к прогибу соединения под нагрузкой.
Опубликованная граница на практике
Два числа определяют соединение в большинстве проектов, и оба исходят со стороны лотка, а не со стороны разъема. Первый — это ширина лотка в этом месте соединения, а второй — кабельная нагрузка, которую несет трасса в этой точке.
Если проект находится ниже обоих пределов, по умолчанию используется вставное соединение, и прогон быстро увеличивается. При превышении любого из пределов соединение меняется на болтовое, и вместе с ним меняется разъём, поскольку количество штук на соединение также меняется.
Сколько стоит каждый сустав в трудозатратах и рисках
Эти два шарнира отличаются не только скоростью. Болтовое соединение предполагает работу расшатанных болтов, шайб и гаек, и в инструкции к этой системе есть предупреждение о них: резьба с острыми кромками может повредить кабели, поэтому болты необходимо вставлять изнутри наружу гайкой наружу.
На панелях ниже представлены данные о сделках в трех ситуациях, о которых покупатели спрашивают больше всего.
Стандартный коммерческий выпуск
Стыковые соединители с обеих сторон каждого соединения, по одному на каждую сторону, устанавливаются по мере укладки секций. Никаких незакрепленных креплений, ничего не требующего затяжки, соединение можно проверить, осмотрев проушины.
Широкий или сильно загруженный пробег
Болтовые соединения, количество штук увеличивается с увеличением ширины лотка. В обмен на соединение требуется больше деталей и больше времени на соединение, в обмен на соединение, которое выдерживает нагрузку, на которую рассчитан лоток.
Смешанный запуск
Обе детали на одном чертеже, что является нормальным для проектов с лотками различной ширины. Тогда для отталкивания требуется тип соединения рядом с каждым соединением, а не одна норма, применяемая ко всему забегу.
После того, как тип соединения определен, следующим, что необходимо подтвердить, является размер и диапазон установки вставной детали, и оба они публикуются для нашего сварочного аппарата.
Что означает слово «муфта» в других каталогах
Покупатели, сравнивающие поставщиков, встречают одну и ту же часть под разными именами, и в большинстве случаев причиной этого является словосочетание. В некоторых каталогах это означает болтовое соединение; в других он используется для любой детали, соединяющей две секции, включая безвинтовые.
Системное руководство для сетчатого кабельного лотка позволяет избежать двусмысленности, называя функцию, а не фирменное слово: соединительный соединитель представляет собой резьбовую часть, а длинный соединитель описывается как безвинтовое прямое соединение. Эти два описания перемещаются по языкам лучше, чем торговое слово.
Когда имени поставщика недостаточно
- Спросите, закрыто ли соединение застежкой или зажимами.
- Узнайте количество штук на прямой шов при ширине вашего лотка.
- Уточните диапазон диаметров проводов, которые захватывает разъем.
- Сравните эти три ответа, а не названия частей.
Как соединение выглядит на чертеже
На чертеже компоновки соединение обычно представляет собой короткую отметку на боковой направляющей с пометкой о типе соединения. В спецификации количество становится одной строкой, и в этой единственной строке теряется количество сторон.
Чистое решение — отмечать тип соединения в каждой позиции макета и позволять количеству выпадать из чертежа, а не из правила. Тогда совместный знак несет две части информации: какую часть и сколько из них занимает эта позиция.
Если на одном чертеже фигурируют лотки нескольких размеров, эта практика также показывает читателю, где изменяется тип соединения, без необходимости создания отдельного списка исключений.
Размеры, диапазон соответствия и деталь WA-DB-25025
В нашем каталоге указан один размер сварочного аппарата, и два числа, которые имеют значение для покупателя, — это длина детали и лоток для проволоки, для захвата которого она предназначена.
Приведенная ниже таблица взята со страницы каталога этого аксессуара. Это та же страница, с которой взят наш чертеж продукта, поэтому цифры и рисунок совпадают по конструкции.
Таблица 2. Значения каталога для Fastfix Splicer. Подтвердите текущую версию каталога для конкретного заказа.
| Параметр |
Значение |
| Продукт |
Сплайзер Fastfix (длинный безвинтовой соединитель для кабельного лотка из проволочной сетки) |
| Номер по каталогу |
WA-DB-25025 |
| Длина W |
250 мм |
| Высота H |
25 мм |
| Диаметр проволоки лотка, который подходит |
от 3,5 мм до 6,0 мм |
| Подходящая ширина лотка |
150 мм и выше |
| Количество на прямое соединение |
По одному разъему с каждой стороны лотка |
| Тип соединения |
Безвинтовая вставка; в соединении нет болтов и гаек |
| Класс нагрузки детали |
Сварочный аппарат является соединительной деталью; лоток и его опоры несут нагрузку |
| Отделка и упаковка |
Соответствует спецификации лотка; Свяжитесь с нами для получения подробной информации. |
Чтение диапазона соответствия
Оба ограничения в таблице описывают одно и то же: деталь захватывает провода, поэтому она ограничена проводом, вокруг которого она может замыкаться, а также шириной лотка, в котором используется провод в этом диапазоне.
Проволока толщиной менее 3,5 мм тоньше, чем рассчитаны зажимные наконечники, и разъем не защелкнется на нем с тем захватом, который предусмотрен конструкцией. Проволока толщиной более 6,0 мм слишком толстая, чтобы ее можно было зацепить за наконечники, поэтому используется другой тип соединения.
Ширина — это вторая проверка, а не повторение первой
В лотке можно использовать провод диаметром 3,5–6,0 мм, но ширина при этом будет ниже 150 мм, для которой опубликован этот разъем. Оба значения должны быть соблюдены, прежде чем будет задано вставное соединение.
Что показано на рисунке
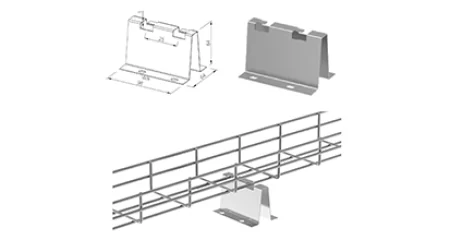
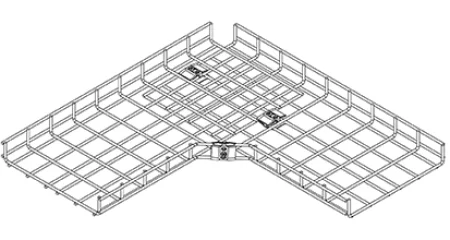
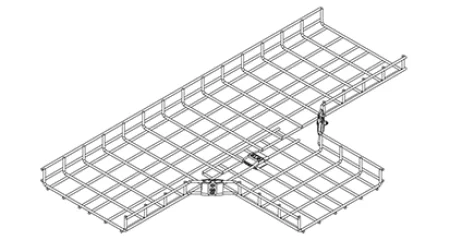
На нашем чертеже разъем показан дважды: один раз в виде плоской полосы с зажимными выступами и один раз в виде той же детали, если смотреть сбоку. На отдельном виде показаны два разъема на стыке сетчатого лотка, по одному на каждой боковой направляющей.
Этот третий вид полезен на этапе исследования, поскольку он показывает соединение, а не деталь. Покупатель, сравнивая наш разъем с разъемом другого поставщика, сразу видит, укладывается ли альтернатива на провода таким же образом, или это болтовой зажим, требующий другой детали лотка.
Что необходимо подтвердить перед заказом
- Диаметр проволоки лотка в месте соединения, измеренный на лотке, который вы используете.
- Ширина лотка в месте соединения, минимум 150 мм.
- Тип соединения для данного участка трассы: вставное или болтовое.
- Количество на соединение, считая с каждой стороны, плюс припуск на запасные части проекта.
Что не опубликовано в этой части
В каталоге указаны размеры и диапазон посадки, и на этой странице они соответствуют этим размерам. Номинальная нагрузка для отдельного соединителя не публикуется, поскольку грузоподъемность соединения зависит от системы лотков, а не от детали.
Если для проекта требуется документация по стыку, запросите у нас подробную информацию, и ответ будет дан относительно сборки: лотка, расстояния между опорами и нагрузки в этой точке. Именно так подходит к этому руководство по эксплуатации системы, рассматривая системы сетчатых лотков в целом и требуя соблюдения опубликованной максимальной нагрузки и расстояния между опорами.
Как проверить соответствие уже имеющегося лотка
Большинство запросов поступает по проектам, для которых уже есть спецификация лотка, поэтому перед заказом чего-либо можно проверить соответствие. Измерьте диаметр проволоки штангенциркулем на боковой направляющей, а не на поперечной проволоке, которая может быть другого калибра.
Затем проверьте ширину лотка на соответствие минимуму 150 мм и убедитесь, что положение соединения не находится на секции, которая выдерживает большую нагрузку, чем указано для вставного соединения. Этих трех показаний достаточно, чтобы подтвердить тип соединения для этого запуска.
Если лотка нет в наличии, те же три значения указаны в спецификации лотка, предоставленной консультантом. Отправьте эту страницу с запросом, и мы подтвердим ее соответствие в предложении.
Откуда взялась длина 250 мм
Разъем должен закрывать достаточное количество проводов на обеих секциях, чтобы соединение не провисало. Длина нашего сварочного аппарата составляет 250 мм, что означает, что примерно половина его находится с каждой стороны соединения, когда оно центрировано.
Эта длина также является причиной того, что деталь укладывается на внешнюю продольную проволоку, а не на поперечную проволоку. Продольный провод проходит по всей длине лотка, поэтому разъем имеет непрерывную поверхность для захвата на протяжении всех 250 мм.
Почему высота 25 мм имеет значение
Высота — это размер, который покупатели не учитывают, и от него зависит, будет ли соединитель располагаться внутри профиля лотка или будет возвышаться над ним. На высоте 25 мм деталь прилегает к боковой направляющей, не выступая в пространство под лотком.
Это важно при узком потолке, где перепад от плиты до лотка небольшой, а также при прохождении над оборудованием с ограниченным зазором. Соединитель, выступающий под направляющую, занимает пространство вдоль каждого стыка.
Он также сохраняет единообразие профиля на протяжении всего пробега. С пола виден стык, возвышающийся над поддоном, а при открытой установке он является скорее отделочной деталью, чем просто объемной деталью.
Установка сварочного аппарата на месте: последовательность действий и проверки
Безвинтовое соединение выполняет три действия, и скорость детали достигается за счет выполнения именно этих трех, а не импровизации четвертого.
Приведенная ниже последовательность соответствует опубликованным инструкциям по монтажу разъемов этого типа: соедините секции, наложите разъемы на внешние провода, затем сдвиньте их в сторону, чтобы провод лотка зацепился под зажимными выступами. По одному разъему с каждой стороны лотка.
1Соедините две секции вместе
Установите секции лотка так, чтобы они примыкали друг к другу, чтобы сетка непрерывно проходила поперек стыка. Любой оставшийся здесь пробел отображается позже как шаг в выполнении.
2Наложите сварочный аппарат на внешние провода
Поместите разъем на внешний продольный провод обеих секций, перекрывая соединение. По одному разъему на каждой боковой направляющей, а не посередине нижней части лотка.
3Сдвиньте его в сторону и закрепите
Переместите разъем вдоль лотка так, чтобы провод прошел под зажимными выступами на обеих секциях. Это шаг, который фиксирует соединение.
4Подтвердите захват с обеих сторон
Проверьте выступы на каждой стороне шарнира. Разъем, зацепленный за одну секцию и опирающийся на другую, выглядит прикрепленным сверху и ничего не удерживает.
5Проверьте выравнивание, прежде чем двигаться дальше
Осмотрите боковую направляющую. Соединение, расположенное высоко или низко, выводит следующую секцию за пределы линии, и ошибка распространяется дальше по ходу.
Где безболтовое соединение меняет метод работы
Безвинтовое соединение исключает из рабочего метода три вещи: ослабленные крепления, которые нужно переносить, гаечный ключ, за которым нужно следить, и этап затяжки, который необходимо проверить позже. В долгосрочной перспективе экономия будет кумулятивной, а не значительной на каждом отдельном стыке.
Это механизм, лежащий в основе показателей трудозатрат, которые мы публикуем для этого семейства, в которых сравниваются системы вставных соединителей с системами на болтах. Сравнение касается метода соединения, а не лотка, и это наши собственные опубликованные данные, а не результаты сторонних испытаний.
Две руки, никаких незакрепленных частей
Поскольку разъем имеет собственное крепление, ничего нельзя бросить в лоток и оставить там. На подвесном пролете, что также исключает риск попадания болта или гайки под трос.
Болтовое соединение рядом с ним
Если трасса требует болтового соединения, последовательность действий другая, как и меры предосторожности. В опубликованной инструкции вокруг шарнира размещают верхнюю и нижнюю части, пропускают через них болт и подтягивают шарнир гайкой.
В системном руководстве к этому шагу прилагается особое предупреждение, и его стоит повторить, поскольку оно касается кабеля, а не лотка: резьба с острыми краями может повредить кабели, поэтому болты необходимо вставлять изнутри лотка наружу, а гайку устанавливать снаружи.
Направление болтов является правилом защиты кабеля
Болт, установленный в другую сторону, оставляет свой резьбовой конец внутри лотка, где кабели протягиваются мимо него. Соединение будет выглядеть законченным, а повреждения позже появятся на куртке.
Проверка перед протягиванием кабелей
Натяжение кабеля — это самая большая сила, с которой сталкивается соединение при нормальной эксплуатации, поэтому проверки следует проводить до его начала. Четыре приведенных ниже — это те, которые установщик может выполнить из самого лотка, без инструментов.
- ✓ На обеих сторонах шарнира имеются соединители, каждый из которых зацепляется за выступы на обеих секциях лотка.
- ✓ Секции примыкают друг к другу, без зазора и шага между двумя сетками.
- ✓ В болтовом соединении головки болтов находятся внутри лотка, а каждая гайка — снаружи.
- ✓ Соединение находится в пределах опорного пролета, как того требует схема, и ни один обрезанный конец провода не обращен к пути кабеля.
Эти проверки занимают несколько минут и устраняют два вида неисправности, которые достигают этапа ввода в эксплуатацию: разъем, установленный только с одной стороны, и болтовое соединение, собранное с резьбой внутри лотка.
Что не так с шарниром, установленным в спешке
Безвинтовые соединения быстрые, а именно скорость приводит к ошибкам. Разъем, проложенный над проводами, но никогда не сдвигающийся в сторону, будет располагаться на верхней части лотка и выглядеть подходящим, в то время как наконечники все еще открыты, а секции все еще могут отделяться.
Вторая распространенная ошибка — разъем установлен на одной боковой направляющей, а не на другой, обычно потому, что второй в тот момент не было в сумке. С уровня пола стык с одним разъемом выглядит закрытым, и движение продолжается, пока его кто-нибудь не осмотрит.
Два признака того, что сустав был выполнен в спешке
- Разъем расположен на уровне провода, а не зацеплен за выступы.
- Соединитель имеет разъем только на одной боковой направляющей.
Оба исправлены за секунды, пока экипаж все еще находится на стыке, что и является всем аргументом в пользу проверок выше. Те же неисправности, обнаруженные после передачи, требуют повторного посещения оборудования доступа.
Счет сплайсеров: на сторону, на соединение, на коробку
Количество соединителей рассчитывается на месте соединения, а не на метре, и подсчет начинается с определения того, сколько соединителей требуется на одно прямое соединение.
Для безвинтового длинного соединителя в опубликованной инструкции указано по одному соединителю с каждой стороны сетчатого лотка, что означает две части, соединенные прямым соединением. Болтовое соединение снова подсчитывается по-другому, поскольку количество его частей увеличивается с увеличением ширины лотка.
Таблица 3. Количество штук на прямой стык. Количество болтовых соединений указано в системном руководстве, опубликованном для сетчатого кабельного лотка; строка сплайсера — это наш собственный разъем.
| Ширина лотка в месте соединения |
Детали болтового соединения |
Детали сплайсера |
| 50–150 мм |
2 |
2 (по одному с каждой стороны) |
| 200–300 мм |
3 |
2 (по одному с каждой стороны) |
| 400 мм |
4 |
2 (по одному с каждой стороны) |
| 450–600 мм |
5 |
Не указано: болтовое соединение применяется выше 400 мм |
Почему «по одному на соединение» сокращает заказ вдвое
Соединение считается на чертеже одной линией, и именно здесь арифметика ускользает. Соединение происходит на двух боковых направляющих, поэтому соединитель устанавливается дважды в одно и то же место соединения, по одному разу на каждой стороне лотка.
Наши опубликованные рекомендации для этого семейства аксессуаров предусматривают заказ одного разъема на каждое соединение плюс запасной запас. Прочтите вместе с инструкцией по монтажу действенное правило подсчета: подсчитайте стыки на схеме, удвойте количество для двух сторон, затем добавьте запасные части.
На болтах 50–1502 шт
На болтах 200–3003 шт
На болтах 4004 шт
Сплайзер, с каждой стороны2 шт
Стержни нарисованы в одном масштабе, поэтому видна форма двух правил подсчета: болтовые соединения поднимаются вместе с шириной лотка, тогда как безвинтовые соединения остаются на уровне двух на соединение во всем диапазоне ширины, для которого оно опубликовано.
Проверьте количество сторон в смешанном цикле
При изменении ширины прогона тип соединения может измениться вместе с ним. Отталкивание, при котором применяется одна норма для всего пробега, будет коротким на широких участках и длинным на узких.
Коробки, запасные части и то, как линия доходит до объекта
Сплайсеры перевозятся в картонных коробках, поэтому подсчет помогает только в том случае, если он преобразуется. Подсчитайте количество деталей на соединение, умножьте на количество соединений, добавьте запасные припуски по проекту, затем округлите до количества коробок для соединителя и всех болтовых соединений на одном участке.
Дополнительные надбавки — это проектное решение, а не опубликованная цифра. Бригада, методично работающая над новой сборкой, использует очень мало; модернизация в уже занятом здании, где второй визит стоит дорого, стоит дороже.
Сохранение количества монтажников рядом со количеством поддержки в одном документе обеспечивает честность обоих. Соединения и опоры учитываются для каждой позиции на макете, поэтому они относятся к одному листу, что также упрощает оценку стоимости пересмотра.
Что экономит на сайте просчитанный косяк
Отсутствующий монтажник останавливает работу в том месте, где должен продолжаться следующий участок, и команда вместо того, чтобы ждать, переходит к другой части здания. Стоимость не детали, а второго визита в тот заведение.
Подсчет по сторонам — самая дешевая корректировка, доступная покупателю, поскольку она происходит на бумаге. В следующем разделе рассматриваются места, где вообще не следует использовать вставное соединение, где ответом является другая часть, а не другое количество.
Два примера подсчета
Коридорный участок сетчатого лотка на 3-метровых секциях с 40 секциями имеет 39 прямых стыков. Посчитано на каждую сторону, то есть 78 стыков без учета запасных припусков, и на том же участке на 6-метровых секциях имеется 19 стыков и 38 стыков.
Это настоящая причина, по которой длина секции имеет значение при отталкивании. Удвоение длины секции уменьшает вдвое количество соединений, а вместе с ним и соединителей, время установки и количество точек, которые должен пройти инспектор.
Второй пример — растительная комната с широким подносом. Если одно соединение попадает на лоток шириной 500 мм, это соединение заменяется семейством болтов и занимает пять частей вместо двух, поэтому счет для одной позиции может увеличиться более чем вдвое.
Подсчитайте суставы, затем суставы по типам
Самый чистый отрывок перечисляет все положения стыков, отмечает ширину лотка в каждом из них, а затем группирует линии по типу стыка. Одна норма, примененная ко всему проходу, скрывает позиции, в которых требуется болтовая деталь.
Когда тип сустава меняется в середине пробега
Прогоны меняют ширину на переходах и на переходах между областями, а вместе с ними может меняться и тип соединения. Там, где широкий участок встречается с узким, соединения по обе стороны перехода могут принадлежать к разным семействам.
Это также означает наличие на месте двух коробок вместо одной, а сортировку выполняют этикетки. Это стоит принять во время расценки, а не в магазине, потому что это меняет как количество, так и рекомендации по упаковке, которые мы даем.
Где не место вставному соединению
Вставное соединение используется по умолчанию для большинства трасс, и есть четыре ситуации, когда спецификация меняется на болтовое соединение или полностью на другую деталь.
Приведенные ниже вопросы — это те вопросы, на которые наш отдел продаж чаще всего отвечает по этой детали. Откройте каждый из них, чтобы получить ответ, который мы можем найти в каталоге, наших собственных опубликованных руководствах и системном руководстве.
Можно ли использовать вставной сварочный аппарат для лотков любой ширины?
Нет. В нашем каталоге представлен стыковочный аппарат для лотков шириной 150 мм и более, а в наших инструкциях для этого семейства соединение изменено на болтовое, если ширина лотка превышает 400 мм. Сам соединитель имеет фиксированный размер, поэтому именно ширина лотка определяет, какое соединение будет применяться.
Что делать, если проволока лотка тоньше 3,5 мм?
Диапазон соответствия каталога начинается с диаметра проволоки 3,5 мм. Ниже этого зажимные наконечники не рассчитаны на провод, поэтому соединение необходимо выполнить другим способом. Отправьте нам диаметр лотковой проволоки, и мы подберем подходящее соединение.
Заменяет ли сварочный аппарат опору в месте соединения?
Нет. Сварочный аппарат соединяет две секции; он не переносит пробег. Расстояние между опорами указано в таблице нагрузок и спецификации проекта, а системное руководство для этого семейства продуктов требует соблюдения максимальной нагрузки и максимального расстояния между опорами.
Приемлемо ли вставное соединение на вертикальном стояке?
Стояки и изгибы используют метод соединения, который требует система, и наши опубликованные рекомендации по фитингам стояков заключаются в установке соединителя или соединителя на совпадающих рядах сетки на обоих концах. Если стояк широкий или сильно нагружен, используется указанное болтовое соединение.
Что происходит в месте соединения на разрезанном конце?
Разрез в полевых условиях открывает покрытие на разрезанной проволоке, поэтому соединение и кромка разреза планируются вместе, а не по отдельности. Наше опубликованное руководство по работе со стояками гласит, что режущие инструменты остаются в ящике для инструментов, если не одобрена модификация на месте эксплуатации, поскольку каждый разрез на детали с покрытием является точкой, где может начаться коррозия.
Можно ли позже открыть сустав снова?
Да, и это одна из причин использования безвинтового разъема. Разъем закрепляется под зажимными выступами, поэтому во время модификации секцию можно освободить и установить на место, ничего не разрезая. Болтовое соединение также можно снять, но у него есть незакрепленные крепления, которые каждый раз приходится менять.
Подмена, которая обнаруживается при проверках
Вставное соединение указано для широкого или сильно нагруженного участка, чтобы не заказывать болтовую часть. В нашем опубликованном руководстве описано последствие: неправильный выбор муфты вызывает прогиб соединения под нагрузкой. Исправление представляет собой замену детали, а не этап затяжки.
Признак того, что сустав указан не для того раздела
На чертеже подсказкой является тип соединения, который не меняется в зависимости от ширины лотка. В завершенном пробеге подсказкой является соединение, на котором изображена ступенька, поднятая боковая направляющая или разъем, который выступает над проводом, который он должен держать.
Оба знака стоит сфотографировать и записать, поскольку они обычно означают, что соединение в этом положении принадлежит к семейству болтов. Замена детали, пока секция еще доступна, — небольшая работа; обнаружить его после подключения кабелей — нет.
Четыре проверки отделяют сустав, который принадлежит этой странице, от того, который не принадлежит, и каждая занимает минуту на лотке:
▪ Диаметр проволоки в месте соединения, измеренный в диапазоне 3,5–6,0 мм.
▪ Ширина лотка в месте соединения с учетом минимума 150 мм и точки переключения 400 мм.
▪ Нагрузка на трос, переносимая в этой точке, с учетом норматива 50 кг/м для удержания вставного соединения.
▪ Приземляется ли соединение на обрезанный конец, где также необходимо принять решение о детали покрытия.
Один пограничный случай полностью выходит за рамки вопроса о соединении: отделка и покрытие разъема. Именно туда будет смотреть следующий раздел, потому что на соединяемой детали покрытие тоньше именно там, где деталь выполняет свою работу.
Что прописать в спецификации на шарнир
Совместное предложение, которое выдерживает оптимизацию стоимости, состоит из трех частей: тип соединения, диапазон ширины лотка, к которому оно применяется, и количество штук на соединение. Без пояса ширины можно использовать вставное соединение по всей длине прогона, изменяющего ширину.
Добавление подходящего диапазона закрывает второй пробел. Пункт, в котором указан диапазон диаметров проволоки, запрещает предлагать соединитель для лотка, провод которого он не может захватить, и эта замена на бумаге выглядит дешевле.
Третья часть — это количество, выраженное на каждую сторону. В первый раз он читается странно и предотвращает сокращение вдвое порядка, которое в конечном итоге создает предложение для каждого соединения.
Покрытие, порезанные кромки и коррозия в месте соединения
При работе лотка с покрытием стык обычно является первым местом появления ржавчины, и причиной этого является форма детали, а не качество покрытия.
Сплайзер сложен, проткнут и надрезан. Каждая из этих операций оставляет край, складку или отверстие, где покрытие тоньше, чем на плоской поверхности, и это точки, которые одновременно отвечают погодным условиям, обращению и лотку.
Зажимные проушины
Наконечники зацепляются за лоток, поэтому они тонкие, изогнутые и находятся в постоянном контакте с другой покрытой поверхностью. Потирание этого контакта удаляет покрытие с обеих деталей.
Загнутые края
На загнутый край нанесено меньше покрытия, чем на плоскую поверхность, и он обращен наружу вдоль боковой направляющей, куда стекает вода и где инструменты задевают во время установки.
Обрезаем концы на месте
Секция, обрезанная на месте, обнажает голую сталь в месте расположения разъема. Наше опубликованное руководство гласит, что каждый порез на детали с покрытием является точкой, где может начаться коррозия.
Болтовые соединения
При использовании болтового соединения резьба болта и отверстие в лотке являются дополнительными отверстиями в покрытии и располагаются непосредственно над кабелем.
Почему в первую очередь корродирует соединительная деталь
Три эффекта объединяются в одном месте. Деталь имеет больше кромок на единицу поверхности, чем прямой участок лотка; он обрабатывается и устанавливается вручную; и это точка, в которой две поверхности с покрытием трутся друг о друга во время движения.
Ничто из этого не делает сустав дефектным. Это означает, что решение об отделке соединителя заслуживает такого же внимания, как и решение об отделке лотка, к которому он присоединяется, и что стык — это то, на что следует обратить внимание в первую очередь.
То же самое семейство отделки на стыке
Укажите сварочный аппарат, соединитель и лоток с одинаковой отделкой. Соединение, собранное из деталей с разными покрытиями, подвергается неравномерному воздействию атмосферных воздействий, что затрудняет сравнение отчета о проверке между посещениями.
Четыре отделки соединительной детали
Мы поставляем эту линейку аксессуаров в тех же четырех вариантах отделки, что и лоток: гальваническое цинкование, горячее цинкование, цинк-алюминиево-магниевое покрытие и порошковое покрытие. Окружающая среда решает, какой из них, а четыре панели ниже представляют собой рабочие правила для сустава.
Гальваническое цинкование (EG)
Яркая, гладкая поверхность и самая низкая стоимость из четырех. Подходит для сухих помещений с климат-контролем. Гладкая поверхность разъема также позволяет легко вставлять выступы на место, что является небольшим практическим преимуществом при длительном соединении.
Горячее цинкование (HDG)
Обычный ответ на открытом воздухе и на промышленных предприятиях, с самым большим заявленным сроком службы среди оцинкованных вариантов. Покрытие толще и менее однородное, поэтому убедитесь, что зазоры между выступами позволяют разъему правильно зацепиться.
Цинк-алюминий-магний (ZAM)
Для прибрежных, химических и морских работ, где доступ для обслуживания затруднен. Он стоит дороже, чем HDG, и его выбирают там, где соединения будут проверяться редко, а не часто.
Порошковое покрытие (ПК)
Выбран из-за внешнего вида или цветового кодирования, наносится на оцинкованную основу. Он не обеспечивает критическую защиту, поэтому при повреждении выступа или срезанного конца подложка обнажается, и ее приходится прикасаться.
Что указать, в одной строке
Запишите финиш в соединительную линию отрыва, а не оставляйте его в линии подноса. В большинстве проектов соединитель и лоток заказываются вместе, а соединительная линия, транспортирующая материал и отделку, устраняет неопределенность на входных воротах.
Когда проект реализует две среды на одном объекте, скажем, в помещении и на открытом воздухе, линия соединения — это то место, где изменения становятся видимыми. Разделение отделки по площадям не требует никаких затрат на планирование и неудобно исправлять после доставки.
Покрытие — это долгосрочная проблема сустава. Его краткосрочные проблемы — электрические и процедурные, и им посвящен следующий раздел.
Разрезанные концы: когда сустав приземляется на один
Секции лотка обрезаются на месте, если пролет не подходит, в результате чего обрезанный конец оказывается прямо там, где проходит следующий стык. Разрез открывает покрытие самого провода, и этот конец остается под разъемом на весь срок службы.
Наше опубликованное руководство для этого семейства гласит, что режущие инструменты остаются в ящике для инструментов, пока не будет одобрена модификация на месте, поскольку каждый разрез на детали с покрытием является точкой, где может начаться коррозия. Если порез неизбежен, рассматривайте соединение и порез как одну деталь, а не две.
Обрезанный конец — это решение по нанесению покрытия
Запишите, где находятся обрезанные концы, держите их подальше от трассы кабеля и ожидайте, что они будут первыми местами, где проверка обнаружит ржавчину. На лотке с покрытием в первую очередь стоит проверить стык на обрезанном конце.
Склеивание, проверка и передача на стыке
Соединение представляет собой механическое крепление, а в системе металлических лотков также является частью электрозащитного устройства.
В инструкции по монтажу систем сетчатых кабельных лотков прямо указано требование: системы должны быть включены в меры защиты и уравнивания потенциалов, а работы должны выполняться специализированным персоналом.
Совместная работа на протяжении всего проекта
Во время установки
Тип соединения проверен на соответствие ширине лотка и нагрузке в этом положении, соединители установлены с обеих сторон, болты в болтовом соединении вставлены изнутри наружу.
Перед протягиванием кабеля
Наконечники проверены на обеих секциях, секции примыкают друг к другу, обрезанный конец провода не обращен к пути кабеля.
Перед передачей
Склеивание выполнено специалистом, ответственным за защитное устройство, и соединение зарегистрировано как часть этой подписи, а не как отдельный элемент.
В эксплуатации
Соединения проверены на предмет смещения проводов, повреждения покрытия и ослабленных креплений на болтовых секциях, результаты записываются, чтобы можно было сравнить их при следующем посещении.
Что требует системное руководство для приклеивания
В руководстве перечислены специальные аксессуары для этой цели: зажим заземления, винт заземления, а также соединительная и заземляющая клемма, все из которых описаны как создающие уравнивание потенциалов. Это также устанавливает границы ответственности, предполагая включение всей системы в эквипотенциальное соединение со специализированным персоналом.
Эта граница имеет значение для страницы поставщика. Мы можем указать требования и поставить лоток и аксессуары к нему; мы не можем сертифицировать конструкцию заземления здания и не указываем ее как особенность продукта.
Кто подписывает разрыв связи
Защитное устройство соответствует электрической схеме проекта. Если спецификация требует обеспечения непрерывности соединения по всему стыку, сообщите об этом инженеру, которому принадлежит эта конструкция, а не в строке заказа поставщика лотков.
Запись косяка
Короткая запись на каждый сустав превращает инспекционный обход в нечто, над чем можно работать в рамках проекта, и это стоит несколько строк. Вот вещи, которые делают второй визит сравнимым с первым:
- Положение соединения на макете и установленный там тип соединения.
- Количество разъемов на каждой стороне и наличие смещения каких-либо из них из выступов.
- Состояние покрытия на выступах, загнутых краях и срезанных концах.
- На болтовых соединениях: находятся ли болты внутри лотка, а гайки снаружи.
- Любая найденная замена с указанием ее положения, поэтому для этого соединения можно заказать нужную деталь.
Что обычно ловит хэндовер
При первом осмотре соединения доминируют два вывода: соединитель установлен только с одной стороны, и соединение, в котором концы секций никогда не соединялись должным образом. Оба видны снизу без инструментов.
Третий наиболее распространенный признак – это вообще не неисправность сустава. Это отсутствующая совместная запись, из-за которой при следующей проверке не с чем сравнивать, а каждое посещение превращается в первое.
Записи дешевы, а соединения — нет, что является аргументом в пользу сохранения списка соединений живым при построении. В следующем разделе рассматривается та часть этого списка, которую мы контролируем непосредственно: как изготавливается и проверяется партия сварочного аппарата.
Записи, которые передаются вместе с лотком
Полезен общий список, который хранится на сайте в папке. Совместный список, который передается вместе с заказом, лучше, потому что упаковка, этикетки и доставка контролируются всем.
Это не обязательно должен быть отдельный документ. Линий стыков на отводе с указанием типа стыка и ширины лотка в каждой позиции достаточно для того, чтобы при поступлении товара можно было проверить коробки, а бригаде подобрать правильный соединитель.
Какая хорошая совместная леска
- Положение на макете с шириной лотка в этом положении.
- Тип соединения: вставной соединитель или болтовое соединение.
- Количество на соединение, выраженное на сторону.
- Материал и отделка соответствуют лотку, к которому он присоединяется.
В нашей мастерской: как мы изготавливаем и проверяем каждый сварочный аппарат
Сплайзер — это недорогая деталь, от которой зависит, насколько быстро будет объединена партия, поэтому мы придерживаемся той же дисциплины проверки, что и лоток, к которому он присоединяется.
Наша фабрика имеет сертификат ISO 9001, и каждый заказ проходит через него по одному маршруту: проверяется поступающий материал, детали проверяются в процессе эксплуатации, а готовая партия проверяется перед упаковкой. Ниже приведены три места, в которых разъем выигрывается или проигрывается.
Материал проверен по прибытии
Полоса проверяется на соответствие указанному классу до того, как она попадает в пресс, поэтому соединитель и лоток, к которому он присоединяется, изготавливаются из одного и того же семейства материалов.
Выступы измерены на фасонной детали
Зажимные выступы удерживают соединение. Их отверстие и форма измеряются после формовки, потому что выступ, слегка открытый, не зацепится за провод, за который он предназначен.
Покрытие читается по краям
Толщина измеряется на загнутых краях и отверстиях для выступов, а не только на плоской поверхности, поскольку это первые точки, которые теряет соединение.
Что сравниваем с первой статьей
Перед запуском партии мы сверяем изготовленный соединитель с каталожным чертежом этой детали: длина 250 мм, высота 25 мм, ширина отверстия для проушин и форма профиля, находящегося над лотковой проволокой.
Эти четыре значения определяют, будет ли соединитель вести себя так, как указано в каталоге. Деталь, выступающая на миллиметр от отверстия для проушины, все равно будет выглядеть правильно на фотографии, ее можно будет упаковать и отправить, если кто-нибудь сначала не измерит ее по чертежу.
Что несет в себе партия
Готовые соединительные детали проверяются на размер и внешний вид, а показания сравниваются с партией, чтобы можно было отследить поставку до пройденных проверок. Сообщите нам на этапе запроса, если вашему проекту необходимы записи для конкретного плана проверки.
Как проверяется покрытие
Партии с покрытием проходят проверку толщины покрытия, а центр контроля оборудован для испытаний, которые следуют за решением об отделке: толщиномер для самого слоя, камера солевого тумана для определения коррозионного поведения и ударный тестер для адгезии.
На разъеме показания, которые нам что-то говорят, — это показания, снятые на выступе, в сгибе и вдоль обрезанной кромки. Плоская грань будет иметь нормальную толщину на детали, рабочие кромки которой едва прикрыты, поэтому мы измеряем там, где работает соединение, а не там, где деталь легче всего измерить.
Три этапа, которые проходит заказ
Входящие
Материал проверяется перед формованием с помощью оборудования для идентификации материала, включая спектрометры. Все, что не соответствует указанной оценке, удерживается до достижения линии.
В процессе
Детали проверяются на станке во время обработки партии, поэтому отклонение длины, профиля или формы выступов корректируется во время производства, а не обнаруживается в конце цикла.
Завершено
Размер и внешний вид подтверждены на готовой детали, важные характеристики резьбы или выступа измерены, а результаты сопоставлены с партией перед упаковкой.
Почему сустав подвергается такой обработке
Оборудование, используемое в наших контрольных работах, не меняется в зависимости от размера детали: спектрометры для материала, координатно-измерительная машина для измерения размеров, измерители твердости и шероховатости, толщиномер покрытия, камера солевого тумана, ударный тестер и металлографический микроскоп.
Изменения являются следствием плохой партии. Не цепляющийся разъем – это не маленькая задержка; это трасса, которую невозможно закрыть, бригада стоит на стыке и вторая доставка, чтобы его починить.
Если провод лотка клиента необычный
Не каждый запрос соответствует диапазону каталога. В некоторых лотках по краю полосы 3,5–6,0 мм используется проволока, а в некоторых — сетка более плотная, чем стандартная.
Эти заказы оцениваются по чертежу лотка, а не по строке каталога. Мы подтверждаем диаметр провода, который должны захватить наконечники, согласовываем форму разъема и запускаем первое изделие, чтобы проверить посадку перед запуском партии.
Сбор этой информации один раз также упрощает второй заказ, поэтому мы сохраняем информацию о лотке прикрепленной к предложению, а не только к партии.
Заказ сплайсеров в комплекте с лотком
Запрос на сварщик отвечает быстро, если указано соединение, а не номер детали, указанный в списке другого поставщика.
Размер соединителя соответствует проводу лотка и ширине лотка, и эти два значения соответствуют характеристикам лотка. Отправка данных лотка позволяет нам подтвердить соответствие до согласования цены, что дешевле, чем подтверждение на месте.
Что включить в запрос
- Лоток: диаметр проволоки, расстояние между сетками и ширина соединений, а также материал и отделка самого лотка.
- Соединения: сколько прямых соединений имеется в макете и расположены ли они на широких или сильно нагруженных участках.
- Ожидаемый тип соединения: вставные сращиватели, болтовые соединения или их сочетание на участке.
- Количество, рассчитанное на соединение и сторону, с учетом запаса, предусмотренного в вашем проекте.
- Любая проверка или документация, требуемая планом покупателя, поэтому цена и планирование запланированы с самого начала.
От запроса до упакованных коробок
Объединенный список проверен
Мы проверяем диаметр проволоки и ширину лотка в каждом соединении в соответствии с диапазоном соответствия каталога и подтверждаем, где тип соединения должен измениться на семейство болтов.
Цена с лотком
В ценовом предложении указаны соединители с лотком, опорная рама и все болтовые соединения с указанием материала, отделки и количества на соединение.
Производство и проверка
Партия проходит входные проверки материалов, текущие проверки и окончательные проверки, при этом к ней сохраняются измеренные значения.
Упаковка и отправка
Количество, идентичность и отделка сверяются со списком заказов, а коробки маркируются, чтобы можно было выбрать соединение для нужной части тиража.
Доставка, упаковка и документы
Время выполнения заказа зависит от маршрута доставки и количества заказа, а схема упаковки согласовывается с тем, как детали будут доставлены на место. Разъемы, которые поставляются отдельно в одной коробке, сложнее раздать, чем разъемы, на которых указан тип и размер соединения.
Данные о производственной мощности, минимальном количестве заказа, времени доставки и деталях упаковки подтверждаются по запросу. Свяжитесь с нами для получения подробной информации, и ответ будет дан относительно вашего проекта, а не как среднее значение, которое не будет применяться для следующего заказа.
Сплайзеры, соединители, опоры и лотки могут перевозиться в одном заказе, поскольку вся цепочка от сырья до перевозки осуществляется одним поставщиком, что позволяет сохранять одну сетку, одну отделку и один упаковочный лист на протяжении всего пробега.
Что происходит после родов
Проверяйте доставку у ворот, а не на стыке. Сравните количество соединений со списком соединений, прочтите этикетки с указанием типа и размера соединения и откройте одну коробку, чтобы сравнить разъем с чертежом или страницей каталога.
Если деталь соединения изменится после поставки, сообщите нам об этом до того, как детали будут модифицированы на месте. Пересмотренная соединительная линия обычно выполняется быстрее, чем адаптация детали, и запись проверки соответствует тому, что установлено.
Технические вопросы после доставки
Отправьте положение сустава, ширину лотка и что изменилось. Большинство вопросов по этой детали после доставки сводится к тому, что сустав переместился в более широкую часть пробега, что изменило тип сустава, а не количество.
Один заказ, включающий шарнир, опору и лоток, также позволяет собрать всю документацию в одном месте. Когда позже поступает запрос на соединение, спецификация лотка, отделка и количество соединений уже находятся в одной записи, а не разбросаны по трем поставщикам.
Контроль качества: что и как мы тестируем
Каждый заказ на сварочное оборудование проходит один маршрут проверки на нашем заводе, сертифицированном по стандарту ISO 9001: от поступления материала, внутрипроизводственных проверок до окончательной проверки перед упаковкой. Семь проверок, приведенных ниже, относятся к формованной соединительной детали. Если значение зависит от лотка, который обслуживает соединение, оно подтверждается заказом, а не принимается из каталога.
Осмотр сырья
Полосы и рулоны идентифицируются по прибытии и проверяются на соответствие марке, указанной в заказе, с использованием оборудования для проверки материалов, включающего спектрометры. Материал, который не соответствует, удерживается, поэтому профиль и покрытие формируются из стали, требуемой спецификацией лотка.
Производственный контроль
Проверки выполняются на станке во время производства партии, а отформованные соединители проверяются наряду с готовыми. Длина, профиль и форма зажимных выступов сравниваются с чертежом во время пробега, поэтому смещение корректируется, пока партия еще находится на линии.
Проверка размеров
Готовые детали измеряются в соответствии с версией чертежа для заказа: длина 250 мм, высота 25 мм и отверстие зажимных проушин. Материал удерживается с точностью ±0,05 мм, а готовое изделие — с точностью ±2 мм; от отверстия выступа зависит, зацепится ли разъем за провод лотка.
Нагрузочное тестирование
Наши системы кабельных лотков прошли нагрузочные испытания в соответствии со стандартом DIN EN IEC 61537 с опубликованными таблицами нагрузок, при этом они охватывают лоток и его опоры, а не соединительные детали. Для сварочного аппарата отдельный класс нагрузки не публикуется; На вопросы совместной работы отвечают против собрания.
Осмотр поверхности
Толщина покрытия измеряется с помощью датчика на загнутых краях и отверстиях для выступов, а не только на плоской поверхности, поскольку именно эти точки стык обнажается в первую очередь. Камера солевого тумана и ударный тестер позволяют проводить испытания на коррозию и адгезию отделочного покрытия.
Осмотр готовой продукции
Перед упаковкой каждая партия проверяется на размер, внешний вид, состояние наконечников и отсутствие заусенцев на поверхностях, которые соприкасаются с лотковой проволокой. Результаты сохраняются для партии, поэтому поставку соединителя можно проследить до значений, которые были измерены на нем.
Осмотр упаковки
Количество и отделка проверяются по списку заказов на упаковочной станции, а в тех случаях, когда сращиватели и детали болтового соединения поставляются вместе, коробки маркируются, чтобы они не были перепутаны. Соединение, поступившее не того типа, останавливает работу так же наверняка, как и отсутствующее.




 One Clamp, Five Fittings: The KK34 Wire Mesh Coupler