

Решение о выборе материала кабельного лотка зависит от окружающей среды, а не от торговой марки. В этом руководстве описаны предварительно оцинкованные марки E40/E80, горячеоцинкованные стали H45-H85, ZAM Z80/Z275, порошковое покрытие, нержавеющая сталь 3

Полевое руководство для оптовых покупателей: что означают коды покрытия, какое покрытие подходит для какой среды и как проверить доставку.
Материалы кабельного лотка: предварительно оцинкованная сталь, HDG, ZAM, нержавеющая сталь или алюминий
-
Главная>
-
Блог>
-
Технология>
Pre-Galvanized, HDG, ZAM, Stainless or Aluminum: How to Buy Cable Tray Material That Matches the Site
05
2026.09
В строке материала с надписью «оцинкованный кабельный лоток» отсутствует информация, определяющая цену за год обслуживания. Цинк может оставаться на рулоне перед формовкой или на готовом лотке после сварки, и оба они ведут себя по-разному на кромках, просверленных отверстиях и разрезах на месте.
В этом руководстве указаны семейства материалов и отделок, которые фактически указывают оптовые покупатели — предварительно оцинкованная сталь, горячеоцинкованная после изготовления, цинк-алюминий-магний, порошковое покрытие, нержавеющая сталь 304/316 и алюминий — и показано, что действительно гарантирует каждый код покрытия, такой как E80, H45 или Z275. Затем он превращает класс окружающей среды в выбор материала и завершается пятью проверками, подтверждающими соответствие поставки контракту.
Цифры, приведенные ниже, взяты из документации продукта HULK Metal, а также независимых производителей и отраслевых источников, перечисленных в исследовательских примечаниях; Срок службы, указанный поставщиком, помечен соответствующим образом, поэтому перед заказом вы можете сверить его с протоколами испытаний.
Почему линия материала в вашей спецификации заслуживает второго взгляда
Оптовые покупатели сравнивают цены на лотки по цене за метр, а позже обнаруживают, что «оцинкованный» означает два разных продукта с двумя разными сроками службы. Разрыв между ними измеряется годами, а не микронами, поэтому первым шагом при выборе материала является определение того, что на самом деле означает название отделки.
Одно слово в спецификации вызывает большую часть путаницы, и оно одинаково появляется в каталогах, торговых платформах и проектных чертежах. Оба следующих продукта обычно продаются как «оцинкованные кабельные лотки», однако они защищают сталь в разных местах и выходят из строя по-разному.
Предварительно оцинкованная сталь означает, что цинковое покрытие наносится на стальной рулон перед формовкой. Горячее цинкование после изготовления означает, что готовый лоток, включая его обрезанные края и перфорированные отверстия, погружается в расплавленный цинк в конце производственной линии. Второй процесс — это то, что имеет в виду большинство спецификаторов, придерживающихся стандартов, когда пишут HDG.
Предварительно оцинкованная сталь начинается в рулонах с цинковым покрытием, поступающих с завода, поэтому необработанный лист поставляется защищенным. Затем производитель лотков режет, пробивает, сгибает и сваривает этот лист. Каждая вновь обрезанная кромка, паз перекладины и отверстие для болта обнажают голую сталь там, где прекращалось первоначальное покрытие, и то же самое происходит на месте, где установщик обрезает лоток до нужной длины.
Горячее цинкование после изготовления меняет эту последовательность действий. Лоток из углеродистой стали сначала полностью формуется, затем очищается, покрывается флюсом и погружается в ванну с цинком, выдержанную при температуре около 450 C. Цинк растекается по внутренним поверхностям, сварным швам и выемкам, поэтому готовая деталь обеспечивает защиту именно там, где лоток наиболее уязвим: на краях, которые были срезаны последними.
Что цифры говорят о сроке службы
Разрыв в сроке службы не является теоретическим. В ходе тематического исследования Ассоциации гальванизаторов Австралии были выявлены изделия кабельных лотков, толщина предварительно оцинкованного покрытия которых составляла 8 микрон, по сравнению с идентичными изделиями, оцинкованными партиями до 56 микрон. В атмосфере C3 тонкое предварительно оцинкованное покрытие обеспечивало защиту примерно на 6 лет, тогда как более толстое покрытие, нанесенное методом горячего погружения, продлевалось примерно до 40 лет, поскольку этап цинкования повторно защищал кромки реза, которые оцинкованные детали оставляют незащищенными.
✓ Толщина покрытия является решающим фактором: 45 микрон цинка защищают гораздо дольше, чем 8 микрон на том же воздухе.
✓ Покрытие кромок определяет, где появится первая ржавчина, а не средний результат на плоском листе.
✓ Окружающая среда увеличивает или сокращает вдвое срок службы покрытия, поэтому прибрежная площадка C4 и сухой склад C2 подчиняются разным правилам.
Одна и та же двусмысленность повторяется для каждого семейства материалов в заказе на лоток. ZAM описывается как «лучше, чем цинкование», без указания того, какое цинкование или какая масса покрытия находится под ним. Нержавеющая сталь относится к классу 304 без указания того, относится ли это место к категории C3 или C5, хотя в этих двух средах используются очень разные марки. Алюминий указывается по названию без учета сплава и состояния, хотя 6061-T6 и 6063-T5 имеют разный предел текучести и подходят для разных диапазонов.
Каждое упущение переносит риск с этапа предложения на этап установки, где его исправление обходится гораздо дороже. Покупатели, заказывающие большие объемы, несут этот риск из-за сотен метров лотков, колен, переходников, крышек и опорной стали, поэтому ошибка отделки никогда не остается локальной.
-
Ржавчина в первую очередь возникает на отверстиях в перекладинах и соединительных пластинах.
Срезанные кромки и просверленные отверстия сначала теряют тонкое покрытие, а затем коррозия проникает под оставшийся цинк на плоском полотне.
-
Замена происходит на живом растении.
За этим следуют простои, доработки и споры по поводу покрытия, и каждый из них стоит больше, чем модернизация покрытия, которая могла бы предотвратить поломку.
Практические вопросы, которые необходимо решить перед сравнением цен за единицу продукции, — это те, которые рассматриваются в этом руководстве по порядку: к какому классу окружающей среды относится объект, какой код покрытия охватывает этот класс, как ведут себя обрезанные кромки и фурнитура и какие документы доказывают, что покрытие соответствует контракту. Ответьте на эти четыре вопроса, и список материалов станет спецификацией; оставьте их открытыми, и это приведет к увеличению срока службы.
Основные выводы
- Уточните, что означает «оцинкованная» цитата, поскольку предварительно оцинкованная рулонная сталь и горячее цинкование после изготовления по-разному защищают кромки обреза.
- Коды спецификаций покрытия, такие как E80, H45 и Z275, имеют большее значение, чем само название отделки.
- Класс окружающей среды стоит на первом месте, поэтому правильный ответ для сухого склада отличается от правильного ответа для прибрежного завода.
- Получение проверок толщины покрытия, марки, сертификата завода и отчета об испытаниях разрешает споры до начала установки.
В следующем разделе объясняются три механизма коррозии, лежащие в основе этого выбора. Как только вы увидите, как жертвенный цинк, органические барьеры и пассивные пленки защищают сталь, коды покрытий перестанут быть буквенным супом и начнут вести себя как спецификации, которые вы можете проверить.
Как материалы кабельных лотков на самом деле противостоят коррозии
Каждый материал в заказе на лоток защищает сталь посредством одного из трех механизмов: слоя цинка, который корродирует вместо стали, органического барьера, герметизирующего поверхность, или пассивной оксидной пленки, которая образуется на самом металле. Как только вы назовете механизм, последует остальная часть спецификации.
Оцинкованная отделка совмещает в себе две функции. Цинк действует как жертвенный анод, разъедая раньше, чем покрытая им сталь, а продукты его коррозии также создают барьер, замедляющий дальнейшее разрушение. Поскольку защита связана с массой цинка, толщина покрытия — это число, определяющее, сколько лет прослужит покрытие, а не связанное с ним маркетинговое название.
Жертвенный цинк: толщина и покрытие кромок решают жизнь
Цинк защищает сразу двумя способами. В гальванической паре он корродирует преимущественно, поэтому царапина, дошедшая до стали, не начинает ржаветь сразу, а ее плотные продукты коррозии замедляют реакцию в том же месте. Вот почему оцинкованный поднос может простоять на улице десятилетиями, а окрашенный поднос с одной глубокой царапиной начинает покрываться ржавчиной уже через несколько месяцев.
Два технологических маршрута различаются тем, где в конечном итоге попадает цинк. Предварительно оцинкованный рулон имеет тонкое покрытие, нанесенное перед формовкой, поэтому срезанные края и пробитые отверстия обнажают сталь. При горячем цинковании после изготовления окунается вся деталь, поэтому на одних и тех же краях образуется более толстый металлургически связанный слой цинка. Стандарты отражают разницу: при пакетном цинковании в соответствии с ISO 1461 или AS/NZS 4680 применяется минимальная средняя толщина покрытия около 45 микрон для более тонкой стали, тогда как предварительно оцинкованный лист обычно оценивается по массе покрытия на квадратный метр.
Органические барьеры: защита только при неповрежденной пленке
Порошковое покрытие и краска защищают за счет изоляции, а не жертвования. Отвержденная полимерная пленка физически отделяет сталь от воздуха, влаги и химикатов, поэтому лотки с порошковым покрытием остаются чистыми на пищевых предприятиях и имеют цветовую маркировку в центрах обработки данных. Компромисс является структурным: как только пленка поцарапана, сколота или порезана, под ней не остается жертвенного резерва, и коррозия начинается именно в этом месте.
Барьерные системы живут или умирают в зависимости от обработки кромок и подкраски на месте. Каждый обрезанный в полевых условиях конец и просверленное отверстие на лотке с порошковым покрытием требуют повторного покрытия соответствующим материалом, поскольку заводская пленка останавливается на месте разреза. Дуплексные системы сочетают в себе оба механизма: горячее цинкование под порошковым или лаковым верхним слоем, поэтому уловы цинка повреждают органическую пленку.
Пассивные пленки: металл защищает себя
Нержавеющая сталь и алюминий не требуют нанесения покрытия. Оба образуют тонкую оксидную пленку, которая восстанавливается при повреждении, поэтому нержавеющая сталь устойчива к коррозии даже там, где поверхность поцарапана. Пленка стабильна только при правильном химическом составе, поэтому выбор марки зависит от окружающей среды: в нержавеющую сталь 316 добавляют молибден для устойчивости к хлоридам, а алюминиевая пленка выдерживает нейтральный воздух, но ослабевает там, где крепеж из неправильного металла создает гальванический элемент.
ZAM: гибридное покрытие на основе цинка и сплавов
Цинк-алюминий-магний (ZAM) находится между семействами. Это защитное покрытие на основе цинка, содержание магния в котором вызывает защитную реакцию на срезанных кромках, поэтому лист ZAM с предварительно нанесенным покрытием ведет себя лучше на срезанных кромках, чем обычный предварительно оцинкованный лист. Ассортимент продукции HULK Metal включает углеродистую сталь с EG, HDG, ZAM и порошковой отделкой, а также марки нержавеющей стали S304 и S316, а также лотки из алюминиевых сплавов, поэтому выбор материалов не ограничивается линейкой одного завода.
Таблица 1. Сравнение семейств материалов и отделок по механизму защиты, характеристикам режущей кромки, характеристикам и стоимости.
| Семья | Механизм защиты | На срезанном крае | Спецификационный маркер, используемый HULK Metal | Позиция по стоимости |
|---|---|---|---|---|
| Предварительно оцинкованная сталь (EG) | Жертвенный цинк на рулоне, нанесенный перед формованием | Голая сталь, требует подкраски или герметизации соединений | E40 / E80 (40 / 80 г/м2 цинка) | Самая низкая первоначальная стоимость |
| Горячее цинкование после изготовления (HDG) | Жертвенный цинк + барьер, нанесенный на готовую деталь | С покрытием; слой цинк-железа покрывает порезы и отверстия | H45 / H65 / H85 (45 / 65 / 85 микрон) | Средний; самый низкий за год на открытом воздухе |
| Цинк-алюминий-магний (ZAM) | Жертвенный цинк + магний самовосстанавливающаяся пленка | Реакция самовосстановления царапин и порезов на краях | Z80 / Z275 (80 / 275 g/m2) | Премиум по сравнению со стандартным цинкованием |
| Порошковое покрытие (ПК) | Органическая барьерная пленка, отверждаемая после распыления | Нет защиты; порезы на местах требуют подкраски эпоксидной смолой | ПК с цветовым кодом | Низкий-средний; эстетика добавляет ценности в помещении |
| Нержавеющая сталь 304 / 316 | Пассивная пленка оксида хрома на сплаве | Реформы кино; края остаются устойчивыми к коррозии | S4 (S304) / S6 (S316) | Самая высокая первоначальная стоимость |
| Алюминиевый сплав | Природная оксидная пленка, самоограничивающаяся коррозия | Реформы пленки на срезанных краях | А с закалкой сплава, например 6061-T6 | Умеренный; вес снижает стоимость установки |
Считайте таблицу как карту решений, а не как рейтинг. Самая дешевая семья выигрывает только в том случае, если окружающая среда остается в пределах проектного диапазона, а самая дорогая семья теряется на сухом складе, где стальной лоток с покрытием переживет отделку здания.
Одно и то же название покрытия может скрыть десятикратную разницу в толщине цинка. При запросе ценового предложения всегда спрашивайте код спецификации покрытия, а не категорию покрытия: E80, H45 и Z275 — это разные продукты, даже если все три «оцинкованы».
Следующие четыре раздела последовательно рассматривают семейства стали с покрытием, начиная с отделки, которая требует наименьших первоначальных затрат и самого короткого списка сред, которым она принадлежит.
Предварительно оцинкованная сталь: характеристики E40/E80 и ограничения внутри помещений
Предварительно оцинкованный лоток — это рабочая лошадка для сухой прокладки кабелей внутри помещений, и его экономичность имеет смысл, пока окружающая среда остается в пределах расчетной оболочки покрытия. Спецификация, которая вас защищает, — это масса цинка на квадратный метр, а не слово «оцинкованный».
Процесс начинается на сталелитейном заводе, где рулонный лист непрерывно проходит через расплавленный цинк, прежде чем он попадает на завод по производству лотков. Затем лист с покрытием разрезают, перфорируют и формуют в виде лотков. Что эта последовательность означает на практике: плоская поверхность доставляется защищенной, и каждая операция, выполняемая после нанесения покрытия, создает свежий край без цинка на нем.
Что E40 и E80 говорят покупателю
HULK Metal указывает предварительно оцинкованную отделку по массе покрытия, используя кодовые буквы E40 и E80 для 40 и 80 граммов цинка на квадратный метр. Электрогальванизация, при которой цинк наносится на уже сформированные детали, также продается под общей торговой маркой EG, с типичной толщиной в диапазоне 5-25 микрон. Оба относятся к тонкому краю спектра цинка, если измерять его по сравнению с 45-85 микронами, которые применяются при горячем цинковании после изготовления.
Промышленный предварительно оцинкованный лист редко превышает эквивалент среднего цинка примерно в 31 микрон даже при верхнем классе покрытия, доступном на заводах. Сравнение ассоциации гальванизации отмечает, что предварительно оцинкованные покрытия обычно выбираются для категорий C1 и C2 с низкой коррозионной активностью, где скорость коррозии цинка достаточно медленная, поэтому тонкий слой по-прежнему обеспечивает полезный срок службы.
Ремешки срока службы в помещении
В справочнике по материалам HULK Metal указан срок службы предварительно оцинкованных изделий в контролируемых помещениях примерно в 10-20 лет, с более короткими интервалами для складов, легкой коммерческой отделки и экономически чувствительных проектов. Эти цифры предполагают, что покрытие остается сухим и нетронутым; влажный тропический воздух, агрессивные чистящие средства или пребывание на открытом воздухе быстро сокращают их длину.
Почему код имеет значение: E40 и E80 не являются марками качества одного и того же продукта. Удвоение массы цинка примерно удваивает количество цинка, доступного для коррозии, и срок службы защитного покрытия в большей степени соответствует этому запасу, чем марке стали.
Когда оцинкованный лоток является оправданным выбором
Отделка занимает свое место там, где соблюдаются три условия: сухая атмосфера, средний расчетный срок службы и монтажная бригада может обработать или заделать порезы на месте. При соблюдении этих условий ни одно другое покрытие в каталоге не соответствует цене за метр, а поверхность остается яркой и однородной на протяжении всей видимой длины.
Когда оцинкованный лоток является оправданным выбором
✓ Офисные башни и торговые помещения, где лотки проходят над подвесными потолками в сухом климат-контролируемом воздухе.
✓ Коммерческие установки с коротким сроком эксплуатации, где цикл дооборудования составляет 10-15 лет и замена в любом случае планируется.
✓ Крупные тиражи, при которых первоначальная стоимость определяет бюджет, и проект может соответствовать классу среды C1–C2.
✓ Интерьеры, требующие ярких, гладких и однородных поверхностей, а не матово-серого цвета горячего цинкования.
В нашей мастерской мы каждый день разрезаем предварительно оцинкованный рулон на куски лотка, и в момент прохождения лезвия на срезанной кромке не остается слоя цинка. Мы указываем это в предложении, вместо того, чтобы позволить покупателю обнаружить это на месте после первого года появления ржавчины на соединительных пластинах. Если на рисунке показаны трассы на открытом воздухе, прибрежный воздух или зоны промывки, мы отдаем предпочтение покрытиям с суффиксом H или Z в следующих разделах.
⚠ Обработайте или запечатайте каждое поле, срезанное на предварительно оцинкованном лотке.
⚠ Укажите подкраску с высоким содержанием цинка в тех местах, где фитинги сверлятся на месте.
⚠ Если проект не может обеспечить защиту кромок, более безопасным базовым вариантом является горячее цинкование после изготовления.
Предварительно оцинкованная сталь также отвечает скрытому ограничению, которое имеет значение для покупателей OEM: поскольку покрытие тонкое и уже находится на листе, формованные детали можно сваривать или сгибать без отслаивания покрытия толстыми слоями. Это делает его практичным для легких производственных работ в помещении, и именно поэтому коды E-суффикса появляются на многих стандартных секциях лотков.
Три строки для запроса предложения
-
Укажите код покрытия.
Укажите в заказе E40 или E80, чтобы поставщик не мог включить в поставку цинк более тонкого класса.
-
Спросите о материале для подкраски.
Подтвердите, включает ли цена подкраску с высоким содержанием цинка для вырезов на месте и просверленных фитингов, потому что именно здесь находится слабое место этой отделки.
-
Запросите сертификат завода.
В сертификате рулона указана масса цинкового покрытия, что превращает код из обещания в измеримую величину при получении.
Решение основывается на одном вопросе: будет ли когда-нибудь в этом пробеге наблюдаться влага, остающаяся на металле? Если ответ отрицательный, предварительно оцинкованная сталь обеспечивает самую низкую первоначальную стоимость за метр в каталоге. Если ответ «возможно», в следующем разделе объясняется отделка, разработанная для этого ответа: горячее цинкование, применяемое после того, как лоток уже сформирован.
Горячее цинкование после изготовления: H45-H85
Горячее цинкование после изготовления является стандартным вариантом для кабельных лотков на открытом воздухе по одной причине: цинк поступает после резки, штамповки и сварки, поэтому детали, которые корродируют в первую очередь при других покрытиях, являются именно теми деталями, которые этот процесс защищает.
Последовательность — вот что отличает финал. Лоток формуется, разрезается по длине и сначала сверлится, затем вся сборка очищается, покрывается флюсом и погружается в ванну с расплавленным цинком, выдержанным при температуре около 450 C. Цинк вступает в реакцию со стальной поверхностью, образуя металлургически связанные слои цинка и железа, которые труднее удалить, чем покрытие, которое просто сидит на листе.
Пять стадий линии HDG
-
Этап 1 — Подготовка поверхности
Обезжиривание и кислотное травление удаляют масло, прокатную окалину и ржавчину, чтобы цинк мог равномерно смачивать сталь.
-
Этап 2 — флюсование
Флюс с хлоридом цинка и аммония предотвращает повторное окисление между травильной ванной и расплавленным цинком.
-
Этап 3 — Горячее погружение
Готовый лоток погружается в цинк чистотой примерно 98,5 процентов, и во время извлечения образуется слой сплава цинка и железа.
-
Этап 4 — Охлаждение и проверка
Детали охлаждаются на воздухе, затем инспекторы проверяют покрытие, толщину и дефекты поверхности, такие как сосульки и оголенные пятна.
-
Этап 5 — Отделка и разметка
При необходимости излишки цинка удаляются, толщина покрытия проверяется, партия маркируется перед упаковкой.
В нашей мастерской прорези для перекладин и отверстия для сращивания пробиваются еще до того, как лоток достигнет стадии цинкования. Цинк затем течет через эти отверстия и покрывает их стенки, поэтому поддон, оцинкованный после изготовления, не ржавеет изнутри собственных отверстий для болтов, как это может сделать деталь с предварительно нанесенным покрытием. Это деталь, которая никогда не появляется в котировках, но она определяет, где появится первое красное пятно при просмотре.
Чтение кодов толщины покрытия
HULK Metal предлагает три класса горячего погружения под кодами H45, H65 и H85 для слоев цинка толщиной 45, 65 и 85 микрон. Классы соответствуют стандартной логике, используемой на международном уровне: для стали толщиной менее 1,5 миллиметров стандарты серийного цинкования, такие как AS/NZS 4680, устанавливают минимальную толщину покрытия около 45 микрон, а полосы толщины увеличиваются с толщиной сечения в соответствии с ISO 1461, стандартом, который большинство спецификаций лотков цитируют наряду с ASTM A123.
Шестьдесят пять микрон — это класс, который чаще всего встречается в заказах на промышленные лотки, а 85 микрон указывается там, где атмосфера более агрессивна или где клиент хочет более длительный интервал технического обслуживания. Поскольку слой сплава цинка и железа является частью стальной поверхности, покрытия, нанесенные методом горячего погружения, также лучше выдерживают обращение, чем гальванический цинк, который может изнашиваться в точках контакта во время транспортировки и установки.
Как проверяется толщина покрытия
Толщиномер магнитного покрытия измеряет слой цинка в микронах на поставленной детали, и эти показания представляют собой число, которое покупатель может сверить с кодом H65 или H85 в контракте. Работа методом горячего погружения, подтвержденная стандартами, проверяется на гальванической установке таким же образом: измерения проводятся в нескольких точках каждой партии, а не в одной точке на одном лотке.
Испытание в солевом тумане добавляет вторую линию доказательств. EN 61537 классифицирует защиту от коррозии частично по часам в нейтральном солевом тумане без красной ржавчины, а обычные покрытия, нанесенные методом горячего погружения в диапазоне 55-70 микрон, обычно достигают примерно 850 часов, что соответствует классу коррозии 8 в этой классификации. Поставщик, который передает показания толщины и отчет о солевом тумане, дает вам цифры, которые выдерживают споры об отделке.
Срок службы в зависимости от воздействия
В документации HULK Metal срок службы при горячем погружении составляет 25–50 лет на открытом воздухе и в суровых условиях, 20–40 лет в морском и прибрежном воздухе в зависимости от воздействия соли и 25–45 лет на промышленных объектах. Ссылки на инфраструктуру еще больше расширяют диапазон. Эти цифры предполагают полный класс HDG, а не тонкое покрытие с краями, и они падают, когда количество хлоридов достигает территории C5.
Два ограничения, которые следует проверить перед принятием решения: длина ванны определяет самую длинную ванну, которую можно окунуть целиком, а в сварных швах может накапливаться излишек цинка, который необходимо удалить. Уточните у поставщика максимальную длину погружения, класс толщины и отчет об инспекции, показывающий, что сосульки и оголенные участки были удалены — все три входят в заказ.
Вес — это обратная сторона уравнения стоимости. Покрытие горячим погружением добавляет примерно 600 граммов цинка на квадратный метр поверхности, что важно при длинных пролетах, где каждый килограмм поднимает нагрузки на подвеску и конструкцию. Добавленный вес незначителен по сравнению с запасом цинка, который он покупает, но это еще одна причина подтвердить класс, а не предполагать его.
Поведение на сайте
Горячее погружение также упрощает установку на месте по сравнению с барьерной отделкой. Царапина от лестницы, болт, порезавший перегородку, или кронштейн, приваренный на месте, локально повреждают цинк, но не подвергают сталь немедленной ржавчине, потому что окружающий цинк продолжает подвергаться жертвенной коррозии. Подрядчики, которые обслуживают лотки на открытом воздухе, ценят это поведение больше, чем любую кривую каталога.
Когда объект расположен на побережье, когда расчетный срок службы превышает 25 лет или когда фитинги сверлятся на месте, горячее цинкование после изготовления является эталоном, по которому оцениваются другие виды отделки. В следующем разделе рассматривается отделка, которая бросает вызов этому стандарту на острие.
ZAM: цинк-алюминий-магниевый сплав с самовосстанавливающимися краями
ZAM меняет экономику стали с предварительно нанесенным покрытием, поскольку устраняет слабое место, которого не могут достичь обычные предварительно оцинкованные покрытия: срезанный край. Содержание магния вызывает защитную реакцию при разрезании покрытия, поэтому покупатели прибрежных или агрессивных промышленных объектов все чаще спрашивают его по названию.
Покрытие представляет собой цинк-алюминиево-магниевый сплав, наносимый путем непрерывной обработки горячим погружением, при этом разные станы настраивают формулу в разных диапазонах. В документации к материалу HULK Metal его покрытие ZAM описывает примерно 94 процента цинка, 4,5 процента алюминия и 1,5 процента магния, в то время как в общей литературе поставщиков более широкое семейство описывается как цинк с примерно 5-11 процентами алюминия и примерно до 3 процентов магния. Магний — это ингредиент, который наиболее важен для покупателей лотков.
Почему магний меняет поведение края
Когда лист с покрытием разрезается, пробивается или царапается, поврежденная линия обнажает сталь. На обычной оцинкованной поверхности эта линия ржавеет медленно, потому что соседний цинк жертвует собой. На поверхности ZAM ионы магния вступают в реакцию с влагой и окружающим покрытием, образуя плотную тонкую защитную пленку, часто описываемую в литературе по стали как симонколлеит, которая герметизирует поврежденный участок и замедляет коррозию на самом разрезе.
Практический эффект заключается в том, что лоток ZAM можно разрезать и сверлить после нанесения покрытия, при этом кромка не становится самым слабым местом прогона. Концы, обрезанные в полевых условиях, по-прежнему заслуживают проверки, но режим отказа, который подталкивает покупателей предварительно оцинкованных изделий к горячему цинкованию, исчезает для большинства сред C3 и C4.
Коды покрытия и логика затрат
HULK Metal обозначает ZAM как Z80 или Z275, что означает 80 или 275 граммов цинк-алюминиево-магниевого покрытия на квадратный метр. Класс 275 грамм — это тот, который поставщики обычно предлагают для работ на открытом воздухе и на берегу, и в отраслевой литературе утверждается, что покрытие Z275 ZAM может заменить значительно более тяжелое традиционное цинкование, поскольку его легированная пленка защищает более эффективно на грамм покрытия.
Стоимость и маршрут производства
Стоимость находится между предварительно оцинкованной и нержавеющей сталью. В документации HULK Metal надбавка к стандартному цинкованию составляет примерно 15–30 процентов, и покупатели соглашаются, когда альтернативой является процесс горячего погружения с логистикой для полной сборки или когда объекту требуется более высокая защита, чем обеспечивает традиционное поведение кромки HDG.
ZAM поставляется в рулонах с предварительно нанесенным покрытием, что меняет производственный маршрут. Завод по производству лотков пробивает, сгибает и разрезает лист с покрытием напрямую, поэтому заказ пропускает этапы очистки, погружения и проверки линии послепроизводственного цинкования, а также транспортировку готовых стальных деталей в гальванический цех и обратно. В условиях сжатых сроков экономия на логистике может иметь такое же значение, как и на химическом покрытии.
Таблица 2. Сравнение предварительно оцинкованной стали, горячеоцинкованной стали и ZAM по признакам, определяющим порядок лотков.
| Атрибут | Предварительно оцинкованный (E80) | Горячее погружение после изготовления (H65) | ZAM (Z275) |
|---|---|---|---|
| Механизм защиты | Жертвенный цинк из катушки | Сплав цинка и железа методом погружения | Цинковый сплав + магниевая пленка |
| Код спецификации | Е40 / Е80, г/м2 цинк | H45 / H65 / H85, цинк микрон | Сплав Z80 / Z275, г/м2 |
| Срезанные края после формовки | Голая сталь, требует подкраски | Покрытие методом погружения | На разрезе образуется самовосстанавливающаяся пленка |
| Наилучшие условия | C1-C2 сухой в помещении | C3-C4 наружный промышленный | C3-C5 прибрежная, тяжелая работа |
| Позиция по стоимости | Самая низкая первоначальная стоимость | Средний; самый низкий за год на открытом воздухе | 15–30 % по сравнению со стандартным цинкованием |
| Готовность полевых данных | Десятилетия данных внутри помещений | Самый длинный послужной список | Растущая, но короткая история |
Что следует проверить перед указанием ZAM
Маркетинговый текст ZAM распространяется быстро, а тестовые данные распространяются медленнее. Некоторые поставщики заявляют, что устойчивость к солевому туману сохраняется в течение тысяч часов, а коррозионные характеристики в пять-десять раз выше, чем у обычного цинкования, в то время как сама документация HULK Metal остается более консервативной в три-пять раз. В развороте указано, как покупать: спросите класс покрытия, отчет о нейтральном солевом тумане и категорию окружающей среды, с которой проводил испытания поставщик, а затем сравните подобное с подобным.
Две детали для заказа
К заказу также относятся две практические детали. На поверхностях ZAM со временем образуется матовая темно-серая патина, поэтому, если спецификация требует яркого внешнего вида, подтвердите описание цвета старения, данное поставщиком. Кроме того, сварные швы локально нарушают покрытие, а это означает, что сварные узлы ZAM нуждаются в подкраске с высоким содержанием цинка в зоне сварки, прежде чем они будут выведены на улицу.
ZAM зарабатывает на крупных заказах. Отводы, тройники, переходники и дропауты создают десятки срезанных кромок на метр трассы, и именно здесь предварительно оцинкованный лоток теряет очки, а цинкование после погружения увеличивает стоимость процесса. Покупатель, прокладывающий длинную прибрежную кабельную трассу с частым монтажом, должен оценивать ZAM по сравнению с HDG для всего заказа, а не только для прямых участков.
HULK Metal производит лотки EG, HDG, ZAM и лотки с порошковым покрытием на одной производственной линии, поэтому решение о отделке не зависит от того, какой завод вы выберете. Попросите отчет о покрытии с ценой - класс покрытия, часы работы в солевом тумане и толщину покрытия - и сравните поставщиков по этому документу, а не в брошюре.
Когда окружающая среда превосходит то, что может выдержать любое цинковое покрытие, спецификация переходит к нержавеющей стали, где металл сам по себе обеспечивает защиту.
Нержавеющая сталь 304 против 316: когда покрытий недостаточно
Нержавеющая сталь противостоит коррозии самого металла: на поверхности образуется пассивная пленка оксида хрома, которая восстанавливается после царапин и не требует покрытия для ухода. Вопрос при покупке заключается не в том, использовать ли нержавеющую сталь, а в том, какая марка требуется для атмосферы.
Два класса, которые доминируют в спецификациях лотков, 304 и 316, используют один и тот же принцип пассивной пленки и отличаются одним элементом, который меняет их местонахождение. Молибден, добавленный к 316, повышает устойчивость к хлоридам, которые являются ионами, вызывающими большинство повреждений нержавеющей стали в прибрежном воздухе, на химических заводах и в промывочных средах.
Чтение среды, а не метки
Нержавеющая сталь 304 обладает превосходной коррозионной стойкостью в атмосфере C1–C3 и большинстве промышленных помещений, поэтому она используется в качестве марки по умолчанию в центрах обработки данных и общепромышленных лотках. Материал также выдерживает экстремальные температуры, которые могут размягчить органические покрытия, а его поверхность остается чистой в технологических средах, где краска может отслаиваться.
Предельные значения отображаются там, где концентрируется хлорид. Устойчивые морские соляные брызги, химические пары, содержащие хлориды, и химикаты для промывки могут привести к образованию коррозии на обычном 304 в течение многих лет, а как только коррозия начнется, она может проникнуть в тонкую секцию лотка. Спецификация для морской и морской эксплуатации переходит на сталь 316 или 316L с коррозионной активностью C4-C5, и пищевые предприятия с агрессивной санитарной химией делают то же самое.
Класс 304
Марка 304 подходит для сухих помещений, стандартных промышленных предприятий, центров обработки данных и коммерческих проектов внутри страны. Он обладает теми же структурными возможностями, что и 316, для типичных нагрузок на лотки, имеет меньшую стоимость за тонну и доступен в линейке HULK Metal под кодом материала S4 при стандартном изготовлении лотков.
Для сварных узлов вариант с низким содержанием углерода 304L снижает риск межкристаллитной коррозии в зонах термического влияния сварных швов, поэтому спецификация, в которой указано «лоток из нержавеющей стали 304», должна подтверждать, будут ли фитинги и сварные соединения поставляться как 304L. Там, где промывки случаются время от времени, а атмосфера остается на уровне C3 или ниже, 304 — это оправданный инженерный выбор, а не бюджетный компромисс.
Марка 316 / 316L
Марка 316 добавляет примерно 2-3 процента молибдена к основанию 304, что стабилизирует пассивную пленку по отношению к хлоридам. Это класс, предназначенный для прибрежных предприятий, морских платформ, очистных сооружений и линий пищевой промышленности, где очистители на основе соли, кислоты или хлора неоднократно попадают на поверхность лотка.
HULK Metal кодирует нержавеющую сталь 316 как S6, предлагаемую вместе с S304, поэтому один поставщик может указать обе марки на одном чертеже проекта. Низкоуглеродистая версия 316L следует тем же правилам, что и 304L: выбирайте ее, если заказ лотка включает в себя сварные фитинги, чтобы сварные швы сохраняли коррозионную стойкость, обещанную маркой.
Цена — это противовес. Нержавеющая сталь находится на вершине ценовой лестницы, и ее преимущество перед углеродистой сталью с покрытием оправдано только там, где окружающая среда будет потреблять цинковые или органические покрытия в течение расчетного срока службы. На этих объектах нержавеющая сталь обычно выигрывает по общей стоимости, поскольку замена рабочей силы на химическом заводе или морском модуле затмевает разницу в материалах.
Что необходимо проверить при заказе из нержавеющей стали
Для получения оценок нужны документы, а не ярлыки. В предложении по нержавеющей стали должен быть указан заводской сертификат с указанием марки, а для сварных деталей — вариант с низким содержанием углерода, если этого требует чертеж. Обработка поверхности и очистка имеют меньшее значение для коррозии, чем для гигиены, поэтому покупатели продуктов питания и фармацевтических товаров выбирают более гладкую поверхность и подтверждают соблюдение производственных норм поставщиком.
-
Хлоридное правило.
Если объект находится в пределах нескольких километров от соленой воды, видит антиобледенительную соль или моет лотки химикатами на основе хлора, рассматривайте класс 304 как риск и сравните цены на 316/316L, прежде чем принимать окончательное решение.
-
Задокументированная рекомендация.
Попросите поставщика предоставить рекомендацию по сорту в письменной форме с указанием класса окружающей среды, когда ответ будет определять заказ на прибрежную зону.
Нержавеющая сталь также заслуживает своего места в двух ситуациях, не подверженных коррозии. Его прочность и внешний вид сохраняются при высоких температурах, когда органические порошковые покрытия размягчаются примерно при температуре выше 80 C, что важно в котельных и горячих технологических зонах. Его непористая поверхность также делает его стандартным выбором для пищевой, фармацевтической промышленности и чистых помещений, где гладкий, поддающийся очистке металл предпочтительнее поверхности с покрытием, которое может отколоться или содержать загрязнения.
Нержавеющая сталь также устраняет необходимость проверки покрытия, которую несут оцинкованные и окрашенные системы, поскольку нет слоя цинка, который нужно измерить, и нет пленки, которую нужно подкрашивать при разрезах в полевых условиях. Именно этот профиль обслуживания, а не только цена металла, решает, сможет ли нержавеющая сталь занять свое место в проекте.
Там, где вес, манипуляция и структурные нагрузки доминируют в спецификации, выбор материала снова меняется, и алюминий вступает в сравнение со своим собственным набором марок.
Алюминий: сплав и закал решают нагрузку
«Алюминиевый кабельный лоток» не является спецификацией материала. Сплав, закалка и геометрия профиля определяют несущую способность, характеристики прогиба и запас прочности на коррозию, поэтому предложение, в котором упоминается только металл, оставляет инженерное решение тому, кто создает деталь.
Алюминий защищает себя посредством естественной оксидной пленки, которая мгновенно образуется на воздухе и восстанавливается после повреждения, что снимает нагрузку по проверке покрытия, которую несут стальные покрытия. Чистый алюминий слишком мягок для структурной поддержки кабеля, поэтому производители лотков используют сплавы серии 6000, где магний и кремний повышают прочность, а плотность остается около 2,7 грамма на кубический сантиметр, что составляет примерно одну треть стали.
Три класса, которые охватывают большинство заказов на лотки
Поставщики переводят эту разницу в плотности в экономию веса лотка примерно от 50 до 65 процентов в зависимости от конструкции профиля, что снижает нагрузки на подвески, потребность в конструкционной стали и трудозатраты на установку при длинных пробегах. Марка и качество определяют, какая часть этой экономии веса может выдержать указанную нагрузку кабеля на указанном пролете.
6063-T5
Стандарт экструзии для боковых поручней, крышек и секций для легких и средних условий эксплуатации. Чистая поверхность, простота формовки и типичный предел текучести около 145 МПа, что подходит для коротких пролетов и меньших нагрузок при заполнении.
6063-T6
Тот же сплав с более сильной термической обработкой, поэтому по форме он похож на T5, но имеет более высокий предел текучести. Используется для экструдированных профилей и покрытий в проектах, требующих большей производительности без переключения маршрутов производства.
6061-T6
Конструкционная марка для сварных ступенек лестниц и длиннопролетных конструкций с типичным пределом текучести около 276 МПа. Выбирается там, где в конструкции преобладают тяжелые силовые кабели, широкие лотки или пролеты более трех метров.
Лестница силы не является косметической. В сравнении сплавов для тарелок, проведенном одним поставщиком, 6061-T6 имеет типичный предел текучести примерно 276 МПа против примерно 145 МПа для 6063-T5, а 6063-T6 находится между ними. Инженер-проектировщик, который видит в тендере «алюминий шириной 300 миллиметров и пролетом 3 метра», нуждается в сплаве и закалке, чтобы знать, выдержит ли секция предел прогиба.
Алюминий сам по себе не устойчив к коррозии
Оксидная пленка обеспечивает длительный срок службы чистого алюминия в нейтральной, сухой атмосфере, а лоток для прокатной обработки является законным выбором для многих проектов внутри помещений. Неисправности, достигающие объекта, обычно начинаются на границе раздела с другими металлами, поскольку алюминий в гальваническом ряду находится далеко от углеродистой стали и цинка, а влага превращает разнородные контакты в маленькие батарейки.
-
Крепления из нержавеющей стали в качестве пола.
Используйте болты, гайки и зажимы из нержавеющей стали 304 на алюминиевом лотке вне помещения; перейти к 316 в прибрежном или насыщенном хлоридами воздухе.
-
Не допускайте попадания оцинкованной углеродистой стали.
Как только цинк поцарапается, углеродистая сталь быстро ржавеет и оставляет пятна или подрывает алюминиевое соединение при эксплуатации во влажной среде.
-
Изолируйте медные и латунные контакты.
Держите медные разъемы подальше от алюминия, если в соединении не предусмотрен разделительный слой.
Отделка поверхности добавляет второй уровень решения. Фрезерно-отделочные работы в контролируемых интерьерах; анодирование утолщает оксидную пленку прибрежного или промышленного воздуха и дольше сохраняет внешний вид; Порошковое покрытие добавляет цветовую маркировку и барьер, хотя поврежденные участки требуют такой же тщательной подкраски, как и сталь с покрытием.
Цена и согласованность системы
Закупки видят те же свойства, что и стоимость. Более легкие секции уменьшают вес груза, ускоряют погрузочно-разгрузочные работы на высоте и сокращают количество конструкционной стали, необходимой для подвешивания лотка, что важно в модернизированных зданиях, где несущая способность уже фиксирована. Алюминий также сохраняет значительную стоимость лома в конце срока службы, а его неприхотливость в обслуживании устраняет затраты на периодическое повторное покрытие, которые несут стальные покрытия.
Одно предупреждение на системном уровне: фитинги должны быть изготовлены из того же семейства сплавов, что и прямые секции. Смешение ступеней 6061 с боковыми поручнями 6063 или импорт более дешевого изгиба из другого источника сплава приводит к несоответствию местной прочности и термическим воздействиям, поэтому в тендере должен быть указан один сплав для прямых секций, колен и крышек.
Гальваническое правило: корпус лотка может быть изготовлен из безупречного алюминия, в то время как оцинкованный болт в первый год подвергается коррозии и окрашивает соединение. Укажите всю систему — сплав, закалку, крепежные детали и качество поверхности — и попросите указать закал сплава в предложении, чтобы он соответствовал сертификату завода при получении.
Алюминий также отвечает двум требованиям по защите от коррозии, чего не может сделать сталь с покрытием. Он немагнитен, что подходит для чувствительной электронной среды, а его проводимость позволяет системе лотков участвовать в обеспечении непрерывности заземления при установке с использованием правильного соединительного оборудования. Оба свойства подлежат проверке спецификации, а не предполагаются после поставки.
Когда проекту нужна сталь, но атмосфера или эстетика выходят за рамки простого цинкования, альтернативой могут стать варианты с порошковым покрытием и дуплексные покрытия, описанные в следующем разделе.
Порошковое покрытие и дуплексные системы: барьерная защита с компромиссами
Порошковое покрытие отвечает на вопросы, на которые цинк не отвечает: какого цвета должен быть поднос, насколько чистой должна оставаться поверхность и какие химические вещества могут на нее повлиять. Взамен требуется дисциплина, которая никогда не требовалась при гальванизации, потому что поврежденная порошковая пленка перестает защищать именно в месте повреждения.
В ходе этого процесса сухой порошок наносится электростатически и отверждается при температуре примерно 180-200 C с образованием сплошной органической пленки без выбросов растворителя. В результате получается гладкая, поддающаяся очистке поверхность практически любого цвета, поэтому лоток с порошковым покрытием доминирует в центрах обработки данных, торговых помещениях, помещениях общественного питания и в любых проектах, где прокладка кабеля видна посетителям или аудиторам.
Математика защиты: барьерное покрытие защищает только там, где пленка неповреждена. Цинк продолжает работать над царапинами; пудра этого не делает, поэтому уход за краями и подкраска включены в каждый контракт на лоток с порошковым покрытием.
Защита достигается изоляцией, а не жертвой. Затвердевшая пленка удерживает воздух и влагу от стали, а эпоксидные или новолачно-эпоксидные составы устойчивы к широкому диапазону pH, примерно 2–13, где простой цинк будет подвергаться воздействию кислот с pH ниже 6 и сильных щелочей с pH выше 12,5. Это химическое окно объясняет, почему химические заводы предпочитают использовать эпоксидный порошок вместо цинкования в зонах дыма и брызг.
Геометрия лотка усложняет применение. U-образная внутренняя часть лотка создает электростатическую тень, поэтому на линиях нанесения покрытия пистолеты располагаются так, чтобы достигать нижней стенки, а сварные фитинги часто требуют ручного распыления. Толщина пленки на внутренней стороне прохода может отличаться от внешней, если этот шаг пропущен.
Там, где лоток с порошковым покрытием заслуживает внимания
✓ Цветовая маркировка: оранжевый для оптоволоконных путей, синий для данных, красный для аварийного питания — цинковая отделка не позволяет отличить цепи с первого взгляда.
✓ Очищаемость: гладкая непористая пленка устойчива к скоплению пыли и выдерживает химические промывки на пищевых и фармацевтических предприятиях.
✓ Контролируемая атмосфера: стандартные полиэфирные или эпоксидно-полиэфирные пленки толщиной 60–80 микрон являются нормой для центров обработки данных с климат-контролем.
✓ Эстетика: единый архитектурный цвет прямых участков, фурнитуры и крышек меняет восприятие видимой установки.
Компромиссы находятся по краям, в обоих смыслах этого слова. Порошковое покрытие не имеет жертвенного резерва, поэтому царапина, дошедшая до стали, сразу же начинает ржаветь под пленкой, а срезанные на месте концы и просверленные отверстия обнажают голый металл там, где заканчивается заводское покрытие. Инструкции по установке должны включать подкраску для каждого разреза на месте, а перед нанесением покрытия области сращивания маскируются, чтобы лоток сохранял электрическую непрерывность для заземления.
Температура устанавливает еще одну границу. Порошковые пленки размягчаются примерно при температуре выше 80 C, поэтому горячие технологические зоны, котельные и открытые трассы, обращенные к солнцу, в экстремальных климатических условиях нуждаются в другой отделке или системе с номинальной температурой, подтвержденной поставщиком.
Уличный сервис добавляет вопрос об УФ. Стандартные полиэфирные составы лучше сохраняют цвет при солнечном свете, чем некоторые эпоксидные системы, поэтому пролет крыши центра обработки данных и белый поднос в помещении автоматически не являются одним и тем же покрытием.
Дуплекс: Когда Барьер и Жертвоприношение работают вместе
Дуплексная система сочетает в себе горячее цинкование с порошковым или лаковым верхним покрытием, что обеспечивает лотку как защитную защиту, так и барьерные характеристики. Уловители цинка повреждают органическую пленку, а верхнее покрытие защищает цинк от быстрого химического воздействия и продлевает срок службы системы в морском воздухе, где дуплексные спецификации обычно рассчитаны на 30-50 лет службы.
Дуплекс — это процесс, а не выбор цвета. Оцинкованная поверхность требует правильной подготовки перед приклеиванием порошка, должна быть указана толщина верхнего слоя, а двум поставщикам на маршруте, гальванизатору и лицу, занимающемуся нанесением покрытия, необходимо письменное соглашение. Заказ дуплексной печати на одной производственной линии устраняет риск координации.
→ Отправляйте двухкомпонентную эпоксидную краску с каждым заказом окрашенного лотка.
→ Укажите правило нанесения покрытия в инструкции по установке.
→ Проверьте изоляцию непрерывности на соединительных пластинах перед подачей питания на участок.
Выбор между ПК и дуплексом зависит от места установки. Крытые маршруты с климат-контролем и низким риском повреждения подходят для односистемных пороховых маршрутов с наименьшими затратами. Наружные промышленные или прибрежные маршруты с риском механического обращения оправдывают использование дуплекса, поскольку слой цинка под цветом продолжает работать, даже если верхний слой порвался лестницей или упавшей секцией лотка.
Поскольку все семейства материалов представлены в таблице, остается сопоставить их с единой шкалой: классами среды ISO, которые описывают, насколько на самом деле агрессивен воздух.
Сопоставление класса среды с материалом: ISO 12944 C1-C5
Каждая глава о материалах в этом руководстве заканчивается в одном и том же месте: воздух вокруг лотка. ISO 12944 делит атмосферную коррозию на пять классов, от C1 до C5, и как только в проекте указывается класс, обсуждение материала сводится к двум или трем обоснованным вариантам.
Классификация учитывает атмосферу, а не тип здания. Отапливаемый вестибюль офиса — это С1 даже в прибрежном городе, потому что воздух сухой и фильтрованный; неотапливаемый склад у того же берега может подняться на С3-С4 при движении через открытые двери соленого воздуха. Проекты, в которых указан класс ISO, дают каждому поставщику одинаковую мерку.
Лестница коррозионной активности
Таблицы выбора поставщиков сопоставляют каждый класс с работоспособной отделкой, и образец повторяется у всех производителей. C1 и C2 допускают тонкие покрытия и порошковую отделку; C3 – это место, где горячее цинкование и ZAM берут верх; C4 и C5 подталкивают спецификацию к ZAM при более высокой массе покрытия, нержавеющей стали 316 или дуплексных системах, причем выбор подтверждается данными о солевом тумане.
Номер класса предполагает атмосферу, а на реальных сайтах добавляются модификаторы. Тропическая влажность может сократить срок службы покрытия на 15–25 процентов по сравнению с умеренным базовым уровнем, в то время как чистый сельский воздух может продлить его, поэтому руководство по материалам HULK Metal применяет корректировки климата и технического обслуживания поверх диапазона окружающей среды. Проект в Джакарте и проект в Калгари могут претендовать на C3, но они не будут потреблять цинк с одинаковой скоростью.
Таблица 3. Классы коррозионной активности по ISO 12944 с типичным выбором материала лотка и обоснованием каждой рекомендации.
| Класс | Атмосфера и типичные места | Обычный выбор лотка | Почему |
|---|---|---|---|
| C1 — очень низкий | Отапливаемые, сухие помещения; офисы, розничная торговля, центры обработки данных | Предварительно оцинкованная сталь E40/E80 или порошковое покрытие | Скорость коррозии минимальна; тонкий цинк или чистый барьер достигают расчетного срока службы |
| C2 - низкий | Неотапливаемые склады, спортивные залы, экологически чистый сельский воздух | Предварительно оцинкованная сталь E80 или HDG H45 с большим количеством порезов | Иногда образуется конденсат; более толстый цинк и покрытие кромок, маржа покупки |
| C3 - средний | Городской воздух, предприятия легкой промышленности, закрытые бассейны | Базовый уровень HDG H65 или ZAM Z275 | Сера и влажность ускоряют использование цинка; Запасы толщиной 65+ микрон соответствуют классу |
| C4 - высокий | Прибрежные промышленные зоны, бумажные фабрики, химические цеха | ZAM Z275, дуплекс или нержавеющая сталь 316/316L | Хлориды разъедают края; требуется самовосстанавливающийся ZAM или нержавеющая сталь с содержанием молибдена |
| C5 - очень высокий | Морские платформы, прибрежные зоны разбрызгивания, агрессивные химические заводы | Нержавеющая сталь 316L или специальные дуплексные системы | Постоянное воздействие соли или химических веществ разрушает обычные классы цинка |
Считайте таблицу отправной точкой, а не сертификатом. Поставщик, рекомендующий отделку C4, должен иметь возможность предъявить отчет о нейтральном солевом тумане, подтверждающий претензию, поскольку EN 61537 связывает классы коррозии с часами без красной ржавчины, и покупатели могут напрямую сравнивать заявленные часы.
Два граничных условия находятся за пределами шкалы C1–C5. Разливы химикатов и химические средства для промывки действуют локально, даже в здании C2, поэтому пищевые предприятия и аккумуляторные помещения должны указывать химические вещества, а не класс воздуха. И ни один атмосферный класс не охватывает непрерывное погружение, что требует совершенно другого разговора о продукте.
Три вопроса, которые задают покупатели при сопоставлении материала с сайтом
Является ли «оцинкованный» тем же самым, что и предварительно оцинкованный в предложении?
Нет, и разница решает жизнь пробега. Предварительно оцинкованный лист покрывается покрытием перед формовкой, поэтому края обрезанных листов и пробитые отверстия остаются незащищенными, если их не обработать. При горячем цинковании после изготовления готовый лоток погружается в воду, поэтому кромки, пазы и сварные швы содержат цинк. Если в предложении указано только «оцинкованное», перед сравнением цен спросите маршрут процесса и код покрытия.
Может ли ZAM повсеместно заменить горячее цинкование?
Не является общим правилом. Самовосстановление кромок ZAM делает его отличным вариантом для тяжелых работ с предварительно нанесенным покрытием в средах C3-C5, а также для заказов, не требующих логистики после изготовления. Горячее цинкование остается эталоном там, где решающими факторами являются очень толстые слои цинка, полное внутреннее покрытие сварных узлов или десятилетия полевых исследований. Оцените прямые участки и фитинги вместе, затем выберите класс покрытия и данные испытаний.
Достаточно ли нержавеющей стали 304 на побережье?
Это зависит от дозы хлорида. В умеренном прибрежном воздухе класса C3 сталь 304 с крепежом из нержавеющей стали используется во многих проектах, а версия 304L с низким содержанием углерода защищает сварные швы. Для морских судов C4-C5, зон разбрызгивания или промывки хлором в документации по спецификациям применяется молибден 316/316L, который он добавляет. Укажите расстояние от соленой воды и класс ISO, когда запрашиваете рекомендацию по классу.
Когда класс среды зафиксирован и семейство материалов включено в короткий список, последний раздел переходит к оформлению документации, обеспечивающей честность доставленной партии: проверки, которые покупатель выполняет на этапе запроса предложения и снова при прибытии контейнера.
Проверка запроса предложения и приемочный контроль: пять шагов для проверки того, что вы заказали
Материальные споры решаются документами, а не разговорами. Пять проверок, которые проводятся снова и снова по расценкам при поступлении партии, превращают код покрытия в нечто, что может измерить принимающая группа и подписать менеджер по качеству.
Одинаковые проверки действуют для каждой семьи в этом руководстве. Для заказа на оцинкованную сталь требуется проверка класса цинка, для заказа на нержавеющую сталь — документацию по марке, а для заказа на алюминий — указанный сплав и состояние. Ни один из этих документов не является экзотикой; режим отказа - это заказ без их запроса.
Получение контрольного списка проверки0 из 5 отмечено
1. Убедитесь, что код покрытия в упаковочном листе соответствует контракту.
E40/E80 для предварительно оцинкованной стали, H45-H85 для горячей оцинковки, Z80/Z275 для ZAM или цветовой код ПК — код является спецификацией.
2. Проверьте марку материала в сертификате завода.
Q для углеродистой стали, A для алюминия со сплавом и закалкой, S4/S304 или S6/S316 для нержавеющей стали и подтвердите вариант с низким содержанием углерода, в котором используются сварные швы.
3. Измерьте толщину покрытия на образцах.
Магнитный датчик показывает микроны на горячем цинке; Массовые классы покрытия указаны в сертификате рулона. Снимайте показания на полотнах и по краям, а не в одном месте посередине.
4. Сравните отчет о солевом тумане с указанным классом окружающей среды.
Часы без красной ржавчины в нейтральном солевом тумане, протестированные в соответствии с классификацией EN 61537, должны соответствовать классу C, указанному поставщиком.
5. Подтвердите записи и размеры проверки партии.
Проверка сырья, производственные проверки и учет готовых деталей привязывают партию к коду, а проверки размеров подтверждают допуск продукта +/- 2 мм на поставляемую ширину и высоту.
Почему важен заводской вид
На нашем этаже эти пять проверок выполняются по коду заказа перед упаковкой. Измерители толщины покрытия, камеры солевого тумана и спектрометры находятся в том же центре контроля качества, что и инструменты для контроля размеров, а записи о партиях передаются вместе с поставкой, поэтому принимающая группа покупателя может повторить ту же проверку, не дожидаясь последующего электронного письма.
Каждая проверка соответствует определенному инструменту. Магнитный манометр считывает данные о горячем цинке на поставляемой детали в микронах; классы массы покрытия для предварительно оцинкованной стали и ZAM указаны в сертификате рулона; спектрометр подтверждает химический состав сплавов нержавеющей стали и алюминия; камеры солевого тумана отрабатывают часы, указанные в протоколе испытаний; и штангенциркули проверяют допуск изделия +/- 2 миллиметра. Покупатели, у которых нет этих инструментов, могут запросить фотографии партии, подписанные листы проверки и отчеты сторонних испытательных лабораторий в качестве договорных результатов.
Что изменится с одним интегрированным поставщиком
Причина, по которой HULK Metal может замкнуть этот цикл в одном порядке, носит структурный характер. Сырье, изготовление листов, покрытие, контроль качества, упаковка и логистика управляются как одна цепочка, поэтому отчет о покрытии, сертификат завода и данные испытаний под нагрузкой имеют один и тот же номер заказа. Оптовые покупатели, заказывающие смешанные партии лестничных, перфорированных и коробчатых секций, получают одного поставщика для принятия решения о выборе материала, документации и послепродажного ответа.
При смешанных заказах применяется один стандарт материала. Когда прямые секции, колена, переходники, крышки и опорная сталь поставляются с одного завода, семейство сплавов, код покрытия и система допусков остаются одинаковыми на всем маршруте, и принимающая группа проверяет один упаковочный лист вместо сверки претензий нескольких поставщиков друг к другу.
Документация и послепродажное обслуживание
Проблемы качества, когда они возникают, следуют определенному пути: подтвержденные дефекты устраняются с помощью возврата, пополнения или обмена, а техническая поддержка продолжается после поставки. Для покупателя, который уже выбрал материал по классу среды, остается вопрос надежности поставки и дисциплины документации, поэтому указанные выше проверки стоит оставить в договоре.
Загрузка данных и специальных размеров
Выбор материала прекращается при проверке загрузки. HULK Metal публикует диаграммы нагрузок, проверенные в соответствии со стандартом DIN EN IEC 61537, а диаграмму для конкретного типа лотка, толщины и пролета следует запрашивать вместе с предложением, поскольку выбор покрытия не увеличивает конструктивную прочность - стальной калибр и профиль выдерживают нагрузку.
Нестандартные размеры находятся в документированных диапазонах: ширина от 50 до 1200 миллиметров, высота сторон от 10 до 200 миллиметров и толщина листа от 0,5 до 3,0 миллиметров, при этом принимаются чертежи нестандартных фитингов. Изменение отделки или класса материала на пользовательском лотке не меняет геометрию инструмента, поэтому решение о покрытии остается открытым до окончательного подтверждения заказа.
Правило, связывающее руководство воедино
Семейства материалов в этом руководстве имеют разные цены и разные жизни, но у них есть одно правило. Спецификация, дошедшая до завода, решает все, что произойдет потом, и ее сила настолько сильна, насколько сильна прилагаемая к ней проверка. Укажите класс окружающей среды, назовите код покрытия и запросите документы во время предложения; тогда чек о получении становится формальностью, а не переговорами.
Следующий шаг для покупателей: отправьте HULK Metal класс среды объекта, ширину и пролет лотков, а также чертеж или спецификацию кабелей. В инженерном ответе будут указаны рекомендуемый код материала и покрытия, а также подтверждающая его документация, прежде чем будет объявлена какая-либо цена.
HULK Metal
Отрасли промышленности HULK Metal используется для изготовления материалов кабельных лотков
Выбор материалов для кабельных лотков от HULK Metal достигает центров обработки данных, промышленных предприятий, прибрежных объектов, линий пищевой и фармацевтической промышленности, а также коммерческих зданий. Ассортимент включает в себя углеродистую сталь с EG, HDG, ZAM и порошковой отделкой, лотки из нержавеющей стали 304/316 и алюминиевых сплавов с одинаковыми стандартами материалов для прямых секций и фитингов, шириной от 50 до 1200 миллиметров и данными нагрузки согласно DIN EN IEC 61537 для каждого класса.
-
 Widening Connector Plates That Join Perforated Cable Trays at Different Heights
HULK Metal WCP connector plates join a perforated cable tray to a second run at a different height, with step sizes from WCP-50-50 to WCP-150-600 and four finish options.
ЧИТАТЬ БОЛЬШЕ
-
Wall Brackets That Mount a Perforated Cable Tray to a Side Wall
HULK Metal WB wall brackets mount a perforated cable tray on a side wall, with arm lengths from WB-100 to WB-700, steel, aluminum and stainless options and EG, HDG, AZM or PC finishes.
ЧИТАТЬ БОЛЬШЕ
-
Vertical Internal Bend Fittings for Perforated Cable Tray Level Changes
HULK Metal 02F vertical internal bends take perforated tray runs through level changes, in four angles, steel or stainless with EG, HDG and ZAM finishes.
ЧИТАТЬ БОЛЬШЕ
-
Vertical External Bend Fittings for Perforated Cable Tray Level Changes
HULK Metal 02E vertical external bends take perforated tray runs through level changes, in four angles, steel or stainless with EG, HDG and ZAM finishes.
ЧИТАТЬ БОЛЬШЕ
-
Under Floor Stand for Ground-Level Cable Tray Support
UFS-series under floor stands carry perforated cable tray bridges at ground level, with L sizes 100 to 500 mm, steel, aluminum and stainless options, four anti-corrosion finishes and a DIN EN IEC 61537 load basis.
ЧИТАТЬ БОЛЬШЕ
-
Vertical Adjust Coupler for Cable Tray Level Changes
VAC-series vertical adjust couplers join perforated cable trays at level changes, sized by side height from 50 to 200 mm, in steel, aluminum and stainless with four finishes.
ЧИТАТЬ БОЛЬШЕ
-
U Bracket Lifting Support Crossbar for Cable Tray
PA-series U brackets serve as lifting support crossbars for perforated cable trays, with L sizes 50 to 500 mm, steel, aluminum and stainless options, four anti-corrosion finishes and a DIN EN IEC 61537 load basis.
ЧИТАТЬ БОЛЬШЕ
-
Tray Carrier for Perforated Cable Tray Joints
TC-series tray carriers join a perforated cable tray from both sides in 50 to 200 mm heights, in steel, aluminum or stainless steel with four anti-corrosion finishes.
ЧИТАТЬ БОЛЬШЕ
-
Threaded Rod for Ceiling Cable Tray Suspension
HULK Metal supplies WA-LS and TR threaded rods for overhead cable tray runs, with catalogue lengths, hanger-pattern guidance and project-specific finish confirmation.
ЧИТАТЬ БОЛЬШЕ
-
Cable Tray Right Reducer for Width Changes
RR-series right reducers step a perforated cable tray from a wide to a narrow width on the right side of the run, in steel, aluminum or stainless steel with four anti-corrosion finishes.
ЧИТАТЬ БОЛЬШЕ
-
Cable Tray Raise Connection Piece for Height Transitions
RCP-series raise connection pieces carry a perforated cable tray from one side height to another at the end of a run, in steel, aluminum or stainless steel with four anti-corrosion finishes.
ЧИТАТЬ БОЛЬШЕ
-
Outside Straight Coupler for Perforated Cable Tray
A join that keeps perforated cable tray runs level, continuous and rated for the same load as the tray, in OSC-50 to OSC-200 heights and four material and finish grades.
ЧИТАТЬ БОЛЬШЕ
-
Middle Reducers That Narrow a Perforated Cable Tray Run Evenly
HULK Metal MR-series middle reducers step a perforated cable tray from a wider run to a narrower one with a centered taper on both sides, in standard and custom sizes with four finishes.
ЧИТАТЬ БОЛЬШЕ
-
Left Reducers That Step Down Perforated Cable Tray Widths
HULK Metal LR-series left reducers step a perforated tray from a wider to a narrower run on one side, in standard and custom sizes with four finishes.
ЧИТАТЬ БОЛЬШЕ
-
Inside Straight Coupler for Perforated Cable Tray
The HULK Metal inside straight coupler connects two perforated cable tray lengths in line, in ISC-50 to ISC-200 heights and the same grade and finish options as the tray.
ЧИТАТЬ БОЛЬШЕ
-
Horizontal Cross Fittings for Perforated Cable Tray Systems
HULK Metal horizontal cross fittings join four perforated cable tray runs at one junction, in widths 50-1200 mm, in Q steel, aluminum or stainless with EG, HDG, AZM or PC finishes.
ЧИТАТЬ БОЛЬШЕ
-
Horizontal Tee Fittings for Perforated Cable Tray Systems
HULK Metal horizontal tee fittings join a branch to a straight perforated cable tray run at one junction, in widths 50-1200 mm, in Q steel, aluminum or stainless with EG, HDG, AZM or PC finishes.
ЧИТАТЬ БОЛЬШЕ
-
Hold Down Brackets That Lock Perforated Cable Trays to Their Supports
HULK Metal hold down brackets HDB-50 to HDB-200 fix perforated cable trays to C Channel 41x41 supports, with custom heights and finishes.
ЧИТАТЬ БОЛЬШЕ
-
90° Horizontal Elbow for Perforated Cable Tray Systems
A 90° horizontal elbow turns a perforated cable tray run through a corner in the same plane while keeping the flange, the hole pattern and the load path continuous.
ЧИТАТЬ БОЛЬШЕ
-
Perforated Cable Tray Dividers for Power, Control and Signal Separation
HULK Metal cable tray dividers separate power, control and signal cables inside perforated trays, in 3 m lengths and custom heights, with four finishes.
ЧИТАТЬ БОЛЬШЕ
-
Cover Clamp 2 for Securing Cable Tray Covers
Cover Clamp 2 (CLP-CC2) secures cable tray cover panels in place, with custom heights and radii available, in the HULK Metal tray accessory range.
ЧИТАТЬ БОЛЬШЕ
-
Cover Clamp 1 for Securing Cable Tray Covers
Cover Clamp 1 (CLP-CC1) secures cable tray cover panels in place, with custom heights and radii available, in the HULK Metal tray accessory range.
ЧИТАТЬ БОЛЬШЕ
-
Ceiling Bracket-A with Vertical Posts for Cable Tray Support
Ceiling Bracket-A (CB A) suspends cable trays under ceilings with vertical posts and crossbar, heights 300-3000 mm, hot-dip galvanized, load tested to DIN EN IEC 61537.
ЧИТАТЬ БОЛЬШЕ
-
Ceiling Bracket with Vertical Posts for Cable Tray Support
Ceiling brackets (CB and CB A) with vertical posts and crossbar suspend cable trays under ceilings, lengths 300-3000 mm, hot-dip galvanized, load tested to DIN EN IEC 61537.
ЧИТАТЬ БОЛЬШЕ
-
C Double Channel 83x41 Bracket for Heavy Cable Tray Support
Hot-dip galvanized C double channel brackets 83x41 (C83) with 14 mm holes, 200-1050 mm projections, for heavy cable tray and ladder support.
ЧИТАТЬ БОЛЬШЕ
-
C Channel Hanging Support 83x41 for Heavy-Duty Cable Tray Suspension
Hot-dip galvanized C channel hanging supports 83x41 (CT83) with slotted surface, 14 mm holes, 500-2500 mm lengths, and safe working loads to 2.90 kN.
ЧИТАТЬ БОЛЬШЕ
-
C Channel Hanging Support 41x41 for Cable Tray Suspension
Hot-dip galvanized C channel hanging supports 41x41 (CT41) with slotted surface, 14 mm holes, 250-2000 mm lengths, and safe working loads to 2.60 kN.
ЧИТАТЬ БОЛЬШЕ
-
C Channel 41x41 Brackets That Carry Tray and Pipe Supports
HULK Metal C41 brackets for 41x41 C channel framing, in 100-900 mm lengths with HDG finish and published safe working loads.
ЧИТАТЬ БОЛЬШЕ
-
C Channel 41x41 for Cable Tray Support Framing
HULK Metal C channel 41x41 framing for cable tray supports, in perforated and solid profiles with PG or HDG finish and spring nut fixing.
ЧИТАТЬ БОЛЬШЕ
-
Cable Tray Bracket Frame for Ceiling Support
HULK Metal bracket frames lift perforated cable trays under ceilings. Five catalog codes cover 50 to 400 mm tray widths, with matched finishes for indoor and outdoor runs.
ЧИТАТЬ БОЛЬШЕ
-
Cable Tray Bonding Jumper for Electrical Continuity
HULK Metal bonding jumper CL-BJ keeps perforated cable tray runs electrically continuous. Bridges coated joints and expansion gaps, with matched finishes for indoor and outdoor runs.
ЧИТАТЬ БОЛЬШЕ
-
Cable Tray Bolt and Nut for Ceiling Suspension
HULK Metal bolt and nut sets suspend perforated cable trays under ceilings. Four catalog codes cover M6 to M12, with matched finishes for indoor and outdoor runs.
ЧИТАТЬ БОЛЬШЕ
-
45 Degree Horizontal Bend for Wire Mesh Cable Tray
HULK Metal 45 degree horizontal bend is a factory-built wire mesh cable tray fitting matched to the straight section by width, height, and surface code for clean direction changes.
ЧИТАТЬ БОЛЬШЕ
-
Straight Perforated Cable Trays Built for Ventilation and Load
HULK Metal straight perforated cable trays run 50-1200 mm wide with six folding edge types, four material codes, and four anti-corrosion finishes.
ЧИТАТЬ БОЛЬШЕ
-
Perforated Cable Tray Blind Ends That Close Tray Runs Cleanly
HULK Metal BE-series blind ends close cable tray run ends in widths from 50 to 600 mm, with steel, aluminum, and stainless options and four anti-corrosion finishes.
ЧИТАТЬ БОЛЬШЕ
-
Angle Bar Bracket for Cable Tray Support Systems
Angle bar bracket cable tray supports from HULK Metal carry trays as lifting crossbars in 50-500 mm lengths with custom finishes.
ЧИТАТЬ БОЛЬШЕ
-
Vertical Tee Fitting-B Cable Trunking Fittings for Vertical Branches
Vertical tee fitting-B cable trunking fittings from HULK Metal add a vertical branch to a through run with custom sizes and finishes.
ЧИТАТЬ БОЛЬШЕ
-
Vertical Tee Fitting-A Cable Trunking Fittings for Vertical Branches
Vertical tee fitting-A cable trunking fittings from HULK Metal add a vertical branch to a through run with published A and B dimensions.
ЧИТАТЬ БОЛЬШЕ
-
Vertical Internal Bend Cable Trunking Fittings for Level Changes
Vertical internal bend cable trunking fittings from HULK Metal change run level in 30 to 90 degree steps with custom radius and finishes.
ЧИТАТЬ БОЛЬШЕ
-
Vertical External Bend Cable Trunking Fittings for Level Changes
Vertical external bend cable trunking fittings from HULK Metal change run level in 30 to 90 degree steps with custom radius and finishes.
ЧИТАТЬ БОЛЬШЕ
-
Vertical Cross Fitting-B Cable Trunking Fittings for Four-Way Junctions
Vertical cross fitting-B from HULK Metal joins four cable trunking directions at one junction, custom-built in EG, HDG, ZAM, or powder coating.
ЧИТАТЬ БОЛЬШЕ
-
Vertical Cross Fitting-A Cable Trunking Fittings for Four-Way Junctions
Vertical cross cable trunking fittings from HULK Metal join four trunking directions at one junction, built to your width, height, thickness, and finish.
ЧИТАТЬ БОЛЬШЕ
-
Upper Vertical Tee-B Cable Trunking Fittings for Rising Branches
Upper vertical tee-B fittings from HULK Metal carry a cable branch upward from a trunking run in Q steel, aluminum or stainless, with EG, HDG, ZAM and powder-coated finishes.
ЧИТАТЬ БОЛЬШЕ
-
Upper Vertical Tee-A Cable Trunking Fittings for Rising Branches
Upper vertical tee-A fittings from HULK Metal carry a cable branch upward from a trunking run in Q steel, aluminum or stainless, with EG, HDG, ZAM and powder-coated finishes.
ЧИТАТЬ БОЛЬШЕ
-
Upper Horizontal Cross-B Cable Trunking Fittings for Four-Way Junctions
Upper horizontal cross-B fittings from HULK Metal join four trunking runs at one intersection in Q steel, aluminum or stainless, with EG, HDG, ZAM and powder-coated finishes.
ЧИТАТЬ БОЛЬШЕ
-
Upper Horizontal Cross Cable Trunking Fittings for Four-Way Junctions
Upper horizontal cross fittings from HULK Metal join four trunking runs at one intersection in Q steel, aluminum or stainless, with EG, HDG, ZAM and powder-coated finishes.
ЧИТАТЬ БОЛЬШЕ
-
Slope Turn Cable Trunking Fittings for Inclined Routes
Slope turn fittings from HULK Metal change the gradient of a cable trunking run in Q steel, aluminum or stainless, with EG, HDG, ZAM and powder-coated finishes.
ЧИТАТЬ БОЛЬШЕ
-
Left-Bottom Vertical Tee Fittings for Cable Trunking Drops
Left-bottom vertical tee fittings from HULK Metal turn a trunking run downward on the left side at a controlled 90 degrees, in Q steel, aluminum or stainless with EG, HDG, ZAM and powder-coated finishes.
ЧИТАТЬ БОЛЬШЕ
-
Bell Mouth Fittings for Cable Trunking Entry Points
Bell mouth fittings from HULK Metal flare the end of a cable trunking run over a smooth radius, in Q steel, aluminum or stainless with EG, HDG, ZAM and powder-coated finishes.
ЧИТАТЬ БОЛЬШЕ
-
Bottom Horizontal Cross-b Cable Trunking Fittings
The HULK Metal bottom horizontal cross joins two cable trunking runs at one junction, letting cables continue straight through or drop through the bottom outlet to machines, floor ducts, and panels below.
ЧИТАТЬ БОЛЬШЕ
-
Cable Trunking Right Reducer
The HULK Metal right reducer connects cable trunking sections of different widths while keeping one side of the run flush.
ЧИТАТЬ БОЛЬШЕ
-
Middle Reducer Cable Trunking Fittings
A middle reducer changes the width of a cable trunking run on one level, joining a wider section to a narrower one while keeping the route centered.
ЧИТАТЬ БОЛЬШЕ
-
Left Reducer Cable Trunking Fittings
A left reducer changes the width of a cable trunking run while keeping one edge aligned, so cables stay supported where a wide trunking narrows toward outlets and panels.
ЧИТАТЬ БОЛЬШЕ
-
Horizontal Tee Cable Trunking Fittings
A horizontal tee branches a cable trunking run into three directions on one level, feeding circuits to several destinations from a single line.
ЧИТАТЬ БОЛЬШЕ
-
Horizontal Elbow Cable Trunking Fittings
A horizontal elbow changes the direction of a cable trunking run on one level, turning a route around corners and columns without changing its elevation.
ЧИТАТЬ БОЛЬШЕ
-
Horizontal Cross Cable Trunking Fittings
A horizontal cross joins four cable trunking runs at a single intersection, turning one route into a four-way distribution point without changing elevation.
ЧИТАТЬ БОЛЬШЕ
-
Cable Trunking Systems in HDG, EG, ZAM and PC Finishes
Cable trunking keeps cables enclosed, separated, and protected from dust, impact, and casual contact.
ЧИТАТЬ БОЛЬШЕ
-
Horizontal Elbow Cable Ladder Rack Fittings
Horizontal elbows route cable ladders around obstacles while maintaining continuous support. HULK Metal offers full OEM services for elbows from 50 mm to 1200 mm widths, in any material and coating combination.
ЧИТАТЬ БОЛЬШЕ
-
Horizontal Tee Cable Ladder Fittings
A horizontal tee isn’t a commodity—it’s a structural junction that reveals how well a manufacturer controls cutting, forming, welding, and coating.
ЧИТАТЬ БОЛЬШЕ
-
Vertical External Bend Cable Ladder Fittings
In cable ladder systems, the vertical external bend is one of the most geometrically demanding fittings. It changes direction upward and outward simultaneously.
ЧИТАТЬ БОЛЬШЕ
-
Vertical Internal Bend Cable Ladder Fittings
A vertical internal bend handles the transition where cables must rise or fall within the same vertical plane while staying inside the ladder structure. It is not interchangeable with an external bend.
ЧИТАТЬ БОЛЬШЕ
-
Straight Cable Ladder Cable Ladder Rack
The straight cable ladder is not just a simple tray section. It's the primary load-bearing element that spans between supports. Its material, dimensions, and manufacturing quality directly determine whether cables are properly supported or whether the entire system sags, corrodes, or fails inspection.
ЧИТАТЬ БОЛЬШЕ
-
Custom Network Server Tray
Discover the ultimate in custom network server tray design and manufacturing. At HULK Metal, we specialize in delivering bespoke solutions that meet every client's unique requirements with precision and reliability.
ЧИТАТЬ БОЛЬШЕ
-
Laser Cutting Metal Parts Factory
We can develop a complete solution based on your server switch rack enclosure cabinets drawings, quantity, delivery time, transportation method and other requirements, allowing you to complete higher quality procurement tasks more easily.
ЧИТАТЬ БОЛЬШЕ
-
Custom Metal Brackets Factory In China
We can select the appropriate process, make molds, and complete the production of metal brackets according to your drawings, materials, tolerances, quantities and other requirements.
ЧИТАТЬ БОЛЬШЕ
-
Carbon Steel Stamping Parts Factory in China
At HULK Metal, we specialize in the design and production of custom carbon steel stamping parts. Our advanced facilities and experienced team ensure that every product meets the highest standards of quality, precision, and functionality.
ЧИТАТЬ БОЛЬШЕ
-
Sheet Metal Spinning Parts Factory In China
HULK Metal is committed to providing high-quality sheet metal spinning parts OEM services to customers around the world. We have an ISO 9001 certified factory and integrated supply chain.
ЧИТАТЬ БОЛЬШЕ
-
Stainless Steel Stamping Parts Factory In China
HULK Metal is one of the top OEM service providers in China with an ISO9001 certified stainless steel stamping parts factory. Contact us to get the latest discount prices.
ЧИТАТЬ БОЛЬШЕ
-
Aluminum Stamping Parts Factory In China
HULK Metal is a well-known sheet metal parts manufacturer in China, which provides complete solutions to produce higher quality customized sheet metal parts at lower prices.
ЧИТАТЬ БОЛЬШЕ
-
Sheet Metal Parts Manufacturer In China
HULK Metal is a well-known sheet metal parts manufacturer in China, which provides complete solutions to produce higher quality customized sheet metal parts at lower prices.
ЧИТАТЬ БОЛЬШЕ
-
Precision Metal Stamping Parts Manufacturer
HULK Metal's factory has passed ISO 9001 and ISO 16949 double certification, with rich experience in precision stamping parts production, and is one of the top suppliers in China.
ЧИТАТЬ БОЛЬШЕ
-
OEM Auto Metal Stamping Parts Factory
Our factory is certified by ISO 9001 and ISO 16949. Our experienced technical team can develop a more complete solution according to the drawings and requirements.
ЧИТАТЬ БОЛЬШЕ
-
Stamped Steel Parts Factory
Stamped steel parts are made of carbon steel, alloy steel, and other plates into workpieces with specific shapes and functions using stamping processes such as blanking, bending, bulging, spinning, shrinking, flanging, etc.
ЧИТАТЬ БОЛЬШЕ
-
Metal Stamping Parts Factory
HULK Metal is an ISO 9001 certified metal stamping factory that can provide you with high-quality OEM stamping services such as blanking, bending, drawing, forming, spinning, etc.
ЧИТАТЬ БОЛЬШЕ
-
China OEM Metal Stamping Parts
We have abundant stamping factory resources and a complete supply chain to provide high-quality metal stamping parts OEM services. We have accumulated rich experience in OEM for hundreds of customers around the world and thousands of products.
ЧИТАТЬ БОЛЬШЕ

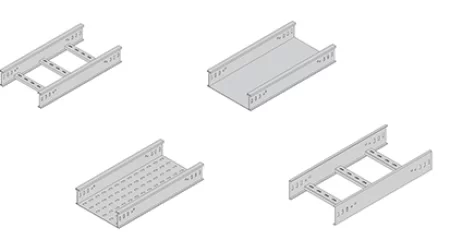












Больше результатов
Возможности изготовления материалов кабельных лотков в HULK Metal
Поставка сырья, резка листов, штамповка, гибка, сварка, покрытие и проверка качества выполняются в HULK Metal как одна цепочка в соответствии с ISO 9001. Контроль качества включает в себя спектрометры, толщиномеры покрытия, камеры солевого тумана и проверку размеров с записями партий для каждого заказа, а каждый класс покрытия, марку материала и индивидуальный размер подтверждается перед упаковкой и документируется для покупателя.


-
![Choose a Chinese OEM for Server Rack Trays]()
March 25, 2025
Choose a Chinese OEM for Server Rack Trays
ЧИТАТЬ БОЛЬШЕ
-
![Metal Stamping OEM Factory in China]()
March 25, 2025
Metal Stamping OEM Factory in China
ЧИТАТЬ БОЛЬШЕ
-
![HULK Metal Stamping Factory Show]()
November 21, 2024
HULK Metal Stamping Factory Show
ЧИТАТЬ БОЛЬШЕ
-
![HULK Metal Fabrication]()
October 18, 2024
HULK Metal Fabrication
ЧИТАТЬ БОЛЬШЕ
-
![Perforated vs Ladder vs Solid Cable Tray: When Each Fits Your Project]()
September 04, 2026
Perforated vs Ladder vs Solid Cable Tray: When Each Fits Your Project
ЧИТАТЬ БОЛЬШЕ
-
![Cable Tray Installation: A Field Guide to Supports, Spacing and Bonding]()
August 19, 2026
Cable Tray Installation: A Field Guide to Supports, Spacing and Bonding
ЧИТАТЬ БОЛЬШЕ
-
![2026 Cable Tray Trends: Renewables and Data Halls Reshape the Specification]()
August 18, 2026
2026 Cable Tray Trends: Renewables and Data Halls Reshape the Specification
ЧИТАТЬ БОЛЬШЕ
-
![Metal Deep Drawing: A Comprehensive Guide]()
March 24, 2025
Metal Deep Drawing: A Comprehensive Guide
ЧИТАТЬ БОЛЬШЕ
-
![Comprehensive Guide to Sheet Metal Bending]()
March 21, 2025
Comprehensive Guide to Sheet Metal Bending
ЧИТАТЬ БОЛЬШЕ
-
![Sheet Metal Spinning]()
March 21, 2025
Sheet Metal Spinning
ЧИТАТЬ БОЛЬШЕ
-
![Common Network Server Accessories: A Complete Guide]()
February 28, 2025
Common Network Server Accessories: A Complete Guide
ЧИТАТЬ БОЛЬШЕ
-
![Network Server Tray Solutions for Enhanced Data Center Efficiency]()
February 28, 2025
Network Server Tray Solutions for Enhanced Data Center Efficiency
ЧИТАТЬ БОЛЬШЕ
-
![A Comprehensive Guide to Network Server Racks]()
February 26, 2025
A Comprehensive Guide to Network Server Racks
ЧИТАТЬ БОЛЬШЕ
-
![Optimized Network Server Tray Solutions for Enhanced Data Center Efficiency]()
February 24, 2025
Optimized Network Server Tray Solutions for Enhanced Data Center Efficiency
ЧИТАТЬ БОЛЬШЕ
-
![Superior Network Server Cable Management Solutions by HULK Metal]()
February 24, 2025
Superior Network Server Cable Management Solutions by HULK Metal
ЧИТАТЬ БОЛЬШЕ
-
![Optimized Network Server Blank Panel Solutions for Modern Data Centers]()
February 21, 2025
Optimized Network Server Blank Panel Solutions for Modern Data Centers
ЧИТАТЬ БОЛЬШЕ
-
![Comprehensive Guide to Sheet Metal Spinning]()
December 04, 2024
Comprehensive Guide to Sheet Metal Spinning
ЧИТАТЬ БОЛЬШЕ
-
![Introduction to Sheet Metal Forming: Processes, Materials, and Choosing the Right Partner]()
October 29, 2024
Introduction to Sheet Metal Forming: Processes, Materials, and Choosing the Right Partner
ЧИТАТЬ БОЛЬШЕ
-
![Comprehensive Guide to Sheet Metal Cutting: Methods, Materials, and Choosing the Right Partner]()
October 25, 2024
Comprehensive Guide to Sheet Metal Cutting: Methods, Materials, and Choosing the Right Partner
ЧИТАТЬ БОЛЬШЕ
-
![Comprehensive Guide to Sheet Metal Blanking]()
October 24, 2024
Comprehensive Guide to Sheet Metal Blanking
ЧИТАТЬ БОЛЬШЕ
-
![Comprehensive Understanding of Sheet Metal Welding]()
September 30, 2024
Comprehensive Understanding of Sheet Metal Welding
ЧИТАТЬ БОЛЬШЕ
-
![8 Types of Sheet Metal Assembly Technology and Their Processes and Applications]()
September 27, 2024
8 Types of Sheet Metal Assembly Technology and Their Processes and Applications
ЧИТАТЬ БОЛЬШЕ
-
![The Most Comprehensive Introduction To Metal Stamping Dies]()
September 24, 2024
The Most Comprehensive Introduction To Metal Stamping Dies
ЧИТАТЬ БОЛЬШЕ
-
![Introduction to Metal Stamping Processes]()
September 19, 2024
Introduction to Metal Stamping Processes
ЧИТАТЬ БОЛЬШЕ

















Предыдущая статья: Cable Ladder Systems for Heavy Industrial Runs: How to Spec Side Rails, Rungs and Load Ratings
Следующая статья: Perforated vs Ladder vs Solid Cable Tray: When Each Fits Your Project
Другие материалы для кабельных лотков от HULK Metal
оставьте сообщение