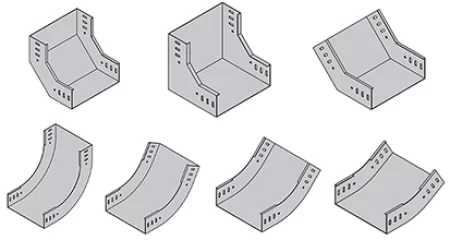
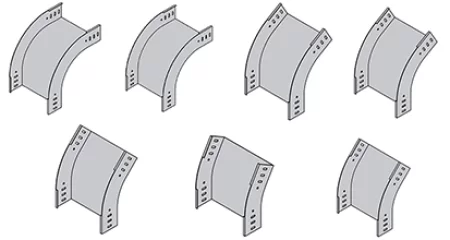
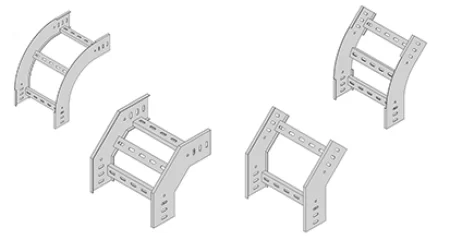
Вертикальные фитинги с внешним изгибом для изменения уровня перфорированного кабельного лотка
Вертикальные внешние изгибы HULK Metal 02E изменяют уровень прокладки перфорированного кабельного лотка в вертикальной плоскости, перенося основание лотка над внешней стороной поворота под углами 30, 45, 60 или 90 градусов. Закажите отвод к прямому профилю лотка: ширина и высота стороны указаны по каталожному номеру, радиус – по кабелю, а материал и отделка соответствуют прогону.
Как влияет вертикальный внешний изгиб на участок перфорированного лотка
Вертикальный внешний изгиб — это фабричная арматура, которая несет перфорированный кабельный лоток, проходящий с одного уровня на другой, вверх и через препятствие в вертикальной плоскости, не заставляя кабель сгибаться вокруг острого угла.
Лоток редко бывает ровным по всей длине. Он покидает помещение распределительного устройства на высоте 3,2 м, перелезает через трубопровод охлажденной воды, падает для питания машины и снова поднимается под фальшполом. Каждое из этих перемещений представляет собой смену уровня в вертикальной плоскости.
Для каждого перемещения требуется приспособление, которое поворачивает платформу подноса по контролируемой дуге, сохраняя при этом боковые направляющие непрерывными. Вертикальный внешний изгиб и есть такой фитинг: лоток приближается к нему горизонтально и оставляет его направленным вверх или вниз, при этом радиус изгиба устанавливается на заводе, а не импровизируется на месте.
4Стандартные углы серии 02E
30-90°Диапазон угла вертикального внешнего изгиба
R300Радиус зоны A/B рассчитывается на
50-1200 ммШирина лотка соответствует изгибу
Относится ли внешний изгиб к семейству фитингов
HULK Metal каталогизирует фитинги для перфорированных лотков как одно семейство, с вертикальными изгибами, расположенными рядом с горизонтальными коленами, тройниками и крестовинами. Внутри вертикальной группы есть два направления поворота, и руководство по коду четко рисует линию:
- Серия 02E — вертикальный внешний изгиб, коды 90VEB, 60VEB, 45VEB и 30VEB для четырех углов.
- Серия 02F - вертикальный внутренний изгиб, коды 90VIB, 60VIB, 45VIB и 30VIB.
Разница заключается в том, в какую сторону поворота следует полотно лотка. Когда пролет проходит через балку или трубу, полотно проходит снаружи дуги, а внешний изгиб 02E представляет собой форму, нарисованную для этого направления. Когда прогон спускается в яму или огибает внутреннюю часть угла, используется внутренний изгиб 02F в зеркальной форме.
Если посмотреть сбоку, эти два фитинга выглядят одинаково. Отличительной особенностью является направление пути лотка после установки, поэтому первым делом нужно прочитать макет, а не деталь.
Сначала проверьте направление на макетеВертикальный внешний изгиб и вертикальный внутренний изгиб одинакового угла и ширины не являются взаимозаменяемыми. Перед фиксацией положите фитинг на пол так, чтобы две прямые ножки были совмещены с концами лотка, и убедитесь, что путь после изгиба соответствует рисунку.
Почему изгиб, изготовленный на заводе, безопаснее, чем изгиб, изготовленный в полевых условиях
Прямую часть лотка можно надрезать и согнуть на месте. Результат редко работает при загруженном прогоне. Полевые изгибы концентрируют напряжение в углах с надрезами, искажают рисунок перфорации в месте сгиба и вытягивают боковые направляющие из параллельности, поэтому соединители больше не садятся на место.
Заводской изгиб начинается с того же рулона, что и прямой лоток. Перед формовкой его штампуют, чтобы прорези оставались одинаковыми по всей дуге, а затем прессуют вокруг штампа, который поддерживает постоянный радиус от одного края лотка до другого. Партия за партией, угол и радиус повторяются.
Почему шаблон слота имеет значениеПерфорированный лоток выбирается там, где важны вентиляция и охлаждение кабеля или где пыль и вода должны проникать сквозь слой. Формовка после перфорации сохраняет прорези открытыми по всему изгибу, поэтому в каталоге отмечается, что размеры и узоры прорезей могут различаться в зависимости от размера и типа лотка — рисунок соответствует каждому семейству лотков и проходит через изгиб без изменений.
Что физически должен делать фитинг
Считайте изгиб несущим элементом, а не косметическим покрытием. На уровне меняйте вес приближающейся секции лотка, ее тросов и лотка, выходящего из изгиба, и все это передается через этот один фитинг. Два боковых рельса воспринимают изгибающий момент, основание несет вес кабеля, и каждое концевое соединение должно передавать эти нагрузки на прямые участки через те же муфты, которые используются в других местах трассы.
Если ширина, высота сторон, материал и отделка соответствуют прямому лотку, переход ведет себя так же, как и остальная часть участка. Если этого не происходит, изгиб становится слабым местом, где прогон сначала провисает, перекручивается или раскрывается в месте соединения.
- Ширина — основание лотка, с которым должен совпадать изгиб.
- Боковая высота — профиль рельса, который муфты захватывают с каждого конца.
- Марк материала и отделка соответствуют пробегу, поэтому коррозионное поведение остается равномерным.
Закажите фитинг по тем же трем размерам. Лоток шириной 300 мм с боковой направляющей 100 мм имеет другой изгиб, чем лоток шириной 300 мм с направляющей 150 мм, а для оцинкованного прогона требуется изгиб из оцинкованной стали, а не с порошковым покрытием, прикрепленный болтами к середине прогона.
Основные выводы
- Вертикальный внешний изгиб 02E поворачивает перфорированный лоток через изменение уровня, перенося полотно через внешнюю сторону поворота.
- Он изготовлен на заводе из того же рулона, что и прямой лоток, поэтому радиус, расположение пазов и расстояние между боковыми направляющими остаются одинаковыми.
- Закажите его, чтобы он соответствовал ширине прямого лотка, высоте сторон, материалу и отделке, и сверьте направление поворота с макетом.
Внешний или внутренний: считывание направления изгиба перед заказом
Слово «внешний» описывает сторону поворота полотна лотка, а не размер или номинальную нагрузку. Перед любым заказом отметьте направление изменения уровня на чертеже маршрута, чтобы купленный вами фитинг поворачивал трассу так, как нужно планировке.
Два вертикальных изгиба одинакового угла, ширины и высоты выглядят на полке практически одинаково. Держите 90VEB рядом с 90VIB серий 02E и 02F, и профиль будет зеркальным: каждый представляет собой четверть оборота, который перемещает станину лотка по заводскому радиусу, но станина перемещается на противоположных сторонах поворота. Установите неправильный профиль, и прогон окажется в неправильном направлении, боковые направляющие отойдут от прямых участков, и соединение придется разрезать и дорабатывать на месте.
ОсторожноВ каталогах и проектах используются слова «внешний», «снаружи», «стояк», «вверх» и «вниз» с немного разными соглашениями между брендами и странами. Когда вы запрашиваете изгиб, укажите код HULK (например, 90VEB или 45VEB), ширину лотка и высоту стороны, а также эскиз направления - никогда не используйте только слова «вертикальный изгиб».
Чем отличаются серии 02E и 02F
Руководство по кодам HULK Metal назначает один блок каталога каждому направлению вертикального изгиба:
| Серия | Код | Фитинг | Типичная роль в забеге |
|---|
| 02E | 90ВЭБ, 60ВЭБ, 45ВЭБ, 30ВЭБ | Вертикальный внешний изгиб | Переносит пробег по внешней стороне изменения уровня, например. перелезть через балку, трубу или другой лоток |
| 02F | 90VIB, 60VIB, 45VIB, 30VIB | Вертикальный внутренний изгиб | Зеркальная форма, которая поворачивает прогон вокруг внутренней стороны, например. спуск рядом с препятствием или в яму |
Эти две серии имеют одинаковую ширину, высоту, материалы и варианты отделки, а также используют одну и ту же логику A/B и R в таблицах каталога. Решающим фактором является то, по какой стороне перехода должно следовать полотно лотка на вашем чертеже.
| Решение | Вертикальный внешний изгиб (02E) | Вертикальный внутренний изгиб (02F) |
|---|
| Направление поворота | Паутина перемещается по внешней стороне изменения уровня | Паутина перемещается по внутренней стороне изменения уровня |
| Типичный маршрут | Поднимитесь над балкой, трубой или соседним лотком | Спуститесь рядом с препятствием или в яму |
| Коды | 90ВЭБ, 60ВЭБ, 45ВЭБ, 30ВЭБ | 90VIB, 60VIB, 45VIB, 30VIB |
| Диапазон ширины и высоты | То же, что и серия прямых лотков | То же, что и серия с прямым лотком |
| Базис радиуса | Данные A/B рассчитаны на R300 | Данные A/B рассчитаны на R300 |
В таблице не указано, в какую сторону поворачивается ваш бег; только макет. Маршрут, нарисованный слева направо, и тот же маршрут, нарисованный справа налево, используют одну и ту же геометрию, но читаются как противоположные слова. Сохраните рисунок в качестве образца и позвольте коду описывать геометрию, а не словесное сокращение.
Какая сторона нужна вашему макету?
Начинайте с пути лотка, а не с формы фитинга. Нарисуйте прогон сбоку: горизонтальная линия на начальном уровне, затем смена уровня, затем горизонтальная линия на новом уровне. Фитинг устанавливается там, где меняется направление, и его перемычка должна следовать за стороной того угла, на котором на чертеже показан лоток.
- Пробег перелезает через что-то и продолжается выше: первый поворот проходит через вершину ската - закажите внешний изгиб для этого поворота.
- Прогон опускается на более низкий уровень, и паутина обхватывает ближнюю сторону угла: закажите внутренний изгиб для этого поворота.
- Для полного преодоления препятствия используются два поворота; проверяйте каждое изменение направления отдельно, вместо того, чтобы заказывать одну «лазящую» пару по имени.
- Когда два конца участка остаются на одном уровне, но середина поднимается («горб» над трубой), отсчитайте четыре изменения направления и закажите изгибы для каждого угла по очереди.
На реальном маршруте формулировки «вверх» и «вниз» являются ловушкой. Изгиб, который читается как «подъем», когда бег движется слева направо, читается как «падение», когда бег идет справа налево. Что не меняется, так это геометрия: в какую сторону поворота следует полотно. Зафиксируйте направление, сравнив фитинг с двумя прямыми участками, которые он соединяет, точно так, как указано в руководстве по коду.
Что меняется, когда изменение уровня меняется на противоположное
Изменения уровней редко бывают односторонними. Лоток опускается с основного пути для подачи в машину и далее по той же линии машины поднимается обратно на главный путь. Многие покупатели полагают, что необходимая пара фитингов — «один внешний, один внутренний». Это не происходит автоматически — это зависит от направления движения относительно каждого угла.
Идите в том направлении, в котором протянут трос. На первом углу паутина поворачивает в одну сторону; во втором углу, когда пробег возвращается на исходный уровень, полотно поворачивается в противоположную сторону относительно этого угла. Проще говоря, два изгиба обычно представляют собой пару зеркал одной и той же серии, но единственный надежный метод — это нарисовать каждый угол и считать с эскиза внутреннюю сторону.
- Отметьте на плане направление натяжения кабеля, прежде чем приступить к составлению списка изгибов.
- Нарисуйте каждое изменение уровня как отдельный угол, даже если два угла расположены близко друг к другу.
- Назначайте код 02E или 02F для каждого угла из эскиза, а не из одной фразы «восходящая пара».
- Пронумеруйте изгибы на чертеже, чтобы бригада на объекте поместила каждый код в свой угол.
Подрядчики, которые нумеруют изгибы на макете и сопоставляют коды с углами, сообщают о меньшем количестве поставок неправильных деталей, чем те, кто заказывает по письменному описанию. Чертеж отправляется на склад вместе с заказом, поэтому человек, собирающий детали, видит ту же информацию, которую будет использовать установщик.
Три проверки перед подтверждением заказа
1
Подтвердите направление изменения уровня
Отметьте начальную высоту и конечную высоту перехода и обратите внимание, поднимается ли трасса или опускается, когда чертеж читается в направлении натяжения кабеля.
2
Соответствие ширине и высоте стороны
Профиль лотка читайте в спецификации – лоток шириной 300 мм может иметь боковую стенку шириной 75, 100 или 150 мм, а изгиб должен соответствовать направляющей, к которой он присоединяется. Сначала укажите ширину, затем высоту стороны.
3
Укажите угол и радиус
Выберите угол изгиба (30, 45, 60 или 90 градусов) на схеме и обратите внимание, требуется ли для кабеля внутри больший радиус, чем предлагает стандартная площадь основания на базе R300.
Вывод для покупателя
Относитесь к внешнему/внутреннему выбору как к решению направления рисунка. Дайте код 02E или 02F, профиль лотка и эскиз угла, и изгиб получится, повернув прогон в нужную сторону.
Линия каталога 02E: углы, ширина, высота и площадь A/B
Линия 02E представляет собой короткий структурированный каталог: четыре угла, десять стандартных комбинаций ширины и высоты и одно правило радиусов. Прочитав код, вы сможете заказать вертикальный внешний изгиб для любого размера перфорированного лотка, который покрывает прямая секция.
HULK Metal публикует вертикальные внешние изгибы под каталожным кодом 02E с кодами продуктов 90VEB, 60VEB, 45VEB и 30VEB. Угол изгиба фиксируется кодом, поэтому число сообщает вам геометрию поворота до того, как будут измерены какие-либо размеры. В программе перфорированных лотков используется одно и то же семейство кодов, что означает, что изгиб для лотка диаметром 300 мм в одном проекте соответствует той же серии, что и изгиб для лотка диаметром 300 мм в следующем.
Стандартные каталожные номера: по одному коду на ширину и высоту
Каждый стандартный каталожный номер в таблицах 02E содержит ширину и высоту боковины лотка в своем собственном коде. В таблице ниже перечислены десять стандартных комбинаций в точности так, как они указаны в каталоге, сначала ширина, а затем высота стороны:
| Номер по каталогу | Ширина лотка (мм) | Боковая высота (мм) |
|---|
| HM-A-P-02E-5050 | 50 | 50 |
| HM-A-P-02E-10075 | 100 | 75 |
| HM-A-P-02E-200100 | 200 | 100 |
| HM-A-P-02E-300100 | 300 | 100 |
| HM-A-P-02E-400100 | 400 | 100 |
| HM-A-P-02E-500150 | 500 | 150 |
| HM-A-P-02E-600150 | 600 | 150 |
| HM-A-P-02E-800200 | 800 | 200 |
| HM-A-P-02E-1000200 | 1000 | 200 |
| HM-A-P-02E-1200200 | 1200 | 200 |
Таблица 1. Каталожные номера стандартных вертикальных внешних изгибов 02E, а также ширина и высота боковых сторон лотка совпадают.
Внимательно прочитайте две последние группы чисел. «300100» — лоток шириной 300 мм со стороной 100 мм, а «500150» — лоток шириной 500 мм со стороной 150 мм. Сначала в этой серии описывается ширина лотка, а вторым измерением является высота стороны, а не толщина или длина.
Размеры A и B и правило R300
Каждый изгиб занимает пространство вдоль трассы: горизонтальная опора должна соответствовать доступной длине, а вертикальная опора должна соответствовать доступному изменению высоты. В каталоге они печатаются как размер A и размер B для каждого стандартного размера и угла. Примечание к таблицам является явным: данные A/B рассчитаны на основе R300, а другие высоты, радиусы и обработки поверхности доступны по запросу.
Радиус — это место, откуда берутся числа A/B. Вокруг дуги формируется вертикальный внешний изгиб, а радиус дуги определяет, какая длина по горизонтали и вертикали необходима фитингу. Учитывая опубликованный базис R300, цифры A и B в таблицах представляют собой площадь занимаемой площади в этом радиусе. Измените радиус, и вместе с ним изменится площадь основания, поэтому в таблицах указывается основа, а не претендует на универсальность чисел.
Нестандартные размеры за пределами таблицыПрограмма в лотке создана для индивидуальной работы. В каталоге представлены лотки шириной от 50 до 1200 мм, высотой от 10 до 200 мм и толщиной материала от 0,5 до 3,0 мм, принимаются чертежи по индивидуальному заказу. Если ширина или высота участка выходит за пределы десяти стандартных кодов, изгиб выполняется по тому же чертежу.
Почему код ширины и высоты важен в месте соединения
Изгиб соединяет прямой лоток с обоих концов, и качество соединения зависит от совпадения двух профилей. Боковые поручни прямого участка входят в поручни изгиба; муфты соединяют их; Кабельное полотно выровнено таким образом, чтобы кабель не мог зацепиться за ступеньку. Если изгиб заказан на правильную ширину, но неправильную высоту стороны, рельсы не соприкасаются равномерно, и муфта не может захватить обе части с полным контактом.
Оптовые покупатели часто стандартизируют код при размещении повторных заказов. В проекте, в котором используется перфорированный лоток шириной 300 мм и высотой 100 мм, в варианте с внешним изгибом просто обозначается HM-A-P-02E-300100, и каждый склад, подрядчик и инспектор проекта читает один и тот же номер. Дисциплина кода исключает догадки, которые возникают в описаниях, написанных простым языком.
Чтение кода в полной форме
Руководство по коду для программы лотков составляет полный каталожный номер из четырех частей: префикса HULK Metal, материала, типа лотка и кода продукта с размером. Для вертикального внешнего изгиба перфорированного лотка на схеме указано HM — [материал] — P — 02E — [ширина][высота] — [отделка]. Буква после HM обозначает материал, P обозначает тип перфорированного лотка, 02E — блок вертикального внешнего изгиба, а суффиксы размера и отделки завершают линию.
- HM — префикс бренда HULK Metal, общий для всей программы лотков.
- Буква материала — Q, A, S4 или S6.
- П - тип кабельного лотка с перфорацией.
- 02E - блок вертикального внешнего изгиба (02F - внутренний изгиб).
- Цифры ширины и высоты — профиль лотка, соответствующий изгибу.
- Суффикс отделки — EG, HDG, ZAM или PC в заказанном классе покрытия.
Как только вы поймете полную форму, полный номер детали сможет прочитать любой участник проекта: служащий склада, бригадир на объекте и инспектор видят один и тот же материал, размер и отделку. Вот почему HULK Metal печатает каталожные номера в таком порядке и почему в таблицах пары ширины и высоты хранятся вместе в каждой строке.
Почему таблица останавливается на десяти стандартных кодах
Десять стандартных комбинаций в таблицах 02E охватывают наиболее часто используемые размеры лотков. Лотки меньшего размера обслуживают легкие инструменты и контрольные прогоны; по ширине среднего диапазона проходят общие силовые и распределительные кабели; широкие и глубокие коды предназначены для тяжелых промышленных и загруженных маршрутов. Стандартный список от 50 на 50 до 1200 на 200 охватывает общий рабочий диапазон системы перфорированных лотков.
Размеры, не входящие в десять кодов, переходят на путь настройки. Принимаются опубликованные диапазоны индивидуальной настройки для крышек семейства перфорированных лотков шириной от 50 до 1200 мм, высотой от 10 до 200 мм и толщиной от 0,5 до 3,0 мм, а также индивидуальные чертежи.
Стандартные коды обеспечивают чистоту повторных заказовПроект, возвращающийся на второй этап, или дистрибьютор, пополняющий запасы, могут повторно заказать товар с тем же каталожным номером без повторного объяснения спецификации. Код — это память о первом заказе, а это именно то, что нужно массовому покупателю при многоэтапной сборке.
Практическое применение A/B
На макете размеры A и B определяют, где физически может находиться изгиб. Горизонтальная ножка фитинга проходит вдоль входящего лотка, а вертикальная — вдоль изменения уровня. Если высота потолка мала или рядом проходит другая линия, цифры A/B на выбранном радиусе подскажут вам, подходит ли изгиб, прежде чем вы выберете маршрут. Если проекту требуется более плавный радиус, запросите значения A/B для этого радиуса; маршрут рисования существует именно поэтому контур подтверждается до формирования детали.
Радиус изгиба и радиус кабеля: как фитинг защищает кабель
Вертикальный внешний изгиб позволяет лотку менять уровень, в то время как кабель внутри изгибается на допустимый радиус. Радиус лотка и радиус изгиба кабеля — это разные числа, и оба значения необходимо проверить перед заказом фитинга.
Когда лоток поворачивается через вертикальный изгиб, каждый кабель внутри поворачивается вместе с ним. Силовые проводники, управляющие пары и оптоволокно имеют минимальный радиус изгиба, указанный производителем кабеля; согните их сильнее, и изоляция, экран или жила могут быть повреждены. Фитинг лотка не может изменить этот предел кабеля, но он может избежать его ухудшения, и поэтому выбор радиуса изгиба является решением как для защиты кабеля, так и для геометрии.
Минимальный радиус изгибаПроизводители кабеля указывают наименьший радиус, до которого каждый кабель можно согнуть без повреждения, обычно связанный с диаметром кабеля. Изгиб лотка должен позволять кабелю следовать по дуге, не превышающей указанный предел.
В каталоге указан фитинг с размером R для радиуса формовки. В стандартных таблицах 02E данные A/B рассчитаны для R300, а доступный диапазон радиусов простирается от 100 до 900 мм, поэтому длину можно согласовать с кабелем внутри него. Небольшой радиус обеспечивает компактность фитинга; большой радиус открывает поворот, поэтому кабели плавно сгибаются.
| Радиус изгиба | След при беге | Типичный кабель |
|---|
| R100 - R200 | Компактный поворот, небольшая площадь A/B | Небольшие кабели управления и приборов с жесткими пределами изгиба |
| R300 (на основе каталога) | Стандартный размер, указанный в таблицах 02E | Общие мощности, управление и данные |
| R450 - R900 | Более длинные ножки, больше места занимает в обоих направлениях | Силовые кабели большего размера, экранированные или армированные, оптоволокно с большим минимальным радиусом изгиба |
Таблица 2. Выбор радиуса влияет на занимаемую площадь и пределы изгиба кабеля при движении.
Прямой лоток на ходу выбран с той же идеей. Таблицы нагрузок, указанные в каталоге, проверены в соответствии со стандартом DIN EN IEC 61537, а фитинг рассчитан на соответствие лотку, а не на отдельную таблицу нагрузок. Изгиб добавляет поворот, а при повороте важно то, что самый большой кабель на участке может следовать по дуге, не превышая минимального радиуса изгиба.
Проверяйте самый большой кабель, а не среднийНа одной трассе часто проходят кабели нескольких диаметров. Установка считается правильной, если самый большой кабель с наименьшим пределом может пройти через дугу. При выборе размера изгиба среднего кабеля самый большой проводник слишком сильно изгибается именно в той точке, где участок меняет уровень.
Как проявляется несоответствие радиусов
Слишком малый радиус изгиба не повредит при установке. Это проявляется позже, когда кабель отслужил: сжатая на витке изоляция начинает разрушаться, экранированные кабели теряют целостность экрана, а в месте изгиба волокно затухает. Поскольку повреждение находится внутри запуска, его часто можно обнаружить только после сбоя, а не во время установки.
Покупатели защищают себя, указывая требования к кабелю, а не только размер лотка, когда запрашивают изгиб. Проект, стандартизирующий R300, охватывает многие общие прогоны, но прогон, питающий большой двигатель или магистраль передачи данных с чувствительным волокном, должен указывать минимальный необходимый радиус изгиба и позволить заводу подтвердить радиус до формирования партии.
Зона A/B соответствует радиусу
Размеры A и B в таблицах каталога представляют собой общую длину изгиба вдоль двух его ветвей и напечатаны на основе R300. Когда радиус изменяется в соответствии с кабелем, A и B также изменяются: больший радиус удлиняет фитинг как в горизонтальном, так и в вертикальном направлении поворота. Зазор на площадке необходимо сверять с фактически выбранным радиусом, а не только с табличным значением.
Сэкономленное сейчас место — это натяжение кабеля позжеЗаманчиво взять наименьший радиус, соответствующий доступному пространству. Экономия составляет несколько сантиметров занимаемой площади; стоимость — это изгиб кабеля, приближающийся к пределу его возможностей на протяжении всего срока службы установки. Радиус — это редкий случай, когда покупка более крупного варианта является более дешевым решением в течение срока службы пробега.
Когда радиус должен быть пользовательским
Стандартные фитинги для лотков формируются на базе R300, а в таблицах указаны размеры для этого радиуса. Трассе, по которой проходят большие фидеры питания, бронированный кабель или оптоволоконная магистраль, часто требуется больше места, чем дает R300. Это законное таможенное требование, а не специальный запрос: металлические формы HULK сгибаются в диапазоне радиусов до 900 рандов и подтверждают цифры A/B на чертеже перед запуском партии.
В заказе указывайте радиус в виде числа в единицах измерения, например R450, чтобы не было двусмысленности между радиусом и диаметром. Включите в запрос наибольший диаметр кабеля и минимальный радиус его изгиба, если вы хотите, чтобы завод подтвердил, что изгиб подходит для кабеля. Затем чертеж проверяется на соответствие зазору на площадке и требованиям к кабелю, прежде чем разрезать любой материал.
Основные выводы
- Радиус изгиба определяет радиус, который видит кабель при изменении уровня.
- Стандартные данные 02E находятся на R300; варианты радиуса варьируются от 100 до 900 мм.
- Определите радиус наибольшего кабеля с наименьшим пределом изгиба и подтвердите A/B на заказанном радиусе.
Материалы и отделка для вертикального внешнего изгиба
Изгиб имеет такое же антикоррозийное решение, как и прямой лоток, к которому он присоединяется. Выберите марку материала, затем обработку поверхности, затем сопоставьте оба параметра с лотком, чтобы вся серия подвергалась коррозии с одинаковой скоростью.
HULK Metal изготавливает вертикальный внешний изгиб 02E из тех же материалов, что и программа перфорированных лотков. В справочнике по кодам указаны четыре кода материалов: Q для низкоуглеродистой стали, A для алюминия, S4 для нержавеющей стали 304 и S6 для нержавеющей стали 316. Материал меняет вес, прочность и коррозионную стойкость фитинга, и это первое решение, потому что все остальное вытекает из него.
Параметры материалов и что они означают на изгибе
| Код материала | Материал | Где это лучше всего подходит |
|---|
| Q | Низкоуглеродистая мягкая сталь | Общие внутренние и открытые трассы с покрытием; самый экономичный вариант конструкции |
| A | Алюминий | Маршруты, чувствительные к весу, и естественное использование на открытом воздухе без коррозии |
| S4 | Нержавеющая сталь 304 | Влажная, пищевая, фармацевтическая и промывочная среда |
| S6 | Нержавеющая сталь 316 | Морская, химическая и хлоридная среда |
Таблица 3. Коды материалов в серии колен 02E и типичные варианты применения.
Лотни из углеродистой стали изготавливаются из низкоуглеродистого листа с содержанием углерода, как правило, менее 0,25 %, что позволяет материалу сохранять форму для гибочной матрицы и сваривать для любых соединительных работ. Нержавеющая сталь 304 и 316 основана на пассивной оксидной пленке, а не на покрытии, что делает их выбором там, где покрытие на окрашенных или оцинкованных деталях в конечном итоге потребует обслуживания.
Алюминий примерно на 65 % легче стали, что является преимуществом, если ход лотка длинный и несущая конструкция выдерживает вес.
Обработка поверхности: EG, HDG, ZAM и PC
Если материал изготовлен из стали, обработка поверхности определяет, как долго фитинг прослужит в окружающей среде. В руководстве по отделке HULK Metal перечислены четыре антикоррозионные системы, каждая из которых применяется по всей программе перфорированного лотка, чтобы изгиб соответствовал прямым участкам:
| Готово | Соответствие окружающей среде | Ожидаемый срок службы (руководство) |
|---|
| EG - электро/предварительная оцинковка | Сухие внутренние трассы с контролируемым климатом | Примерно 10–20 лет в помещении |
| HDG - горячеоцинкованная | На открытом воздухе и в умеренной промышленной атмосфере | Примерно 25–50 лет на открытом воздухе |
| ZAM - цинк-алюминий-магний | Прибрежная и агрессивная среда | Примерно 40-80 лет эксплуатации в прибрежных водах |
| ПК - порошковая покраска | Эстетичные внутренние трассы с цветовой кодировкой | Примерно 15–30 лет в помещении в зависимости от воздействия |
Таблица 4. Выбор отделки в зависимости от окружающей среды на основе материала HULK Metal и руководства по отделке.
Приведенные выше цифры являются плановыми показателями из собственного руководства HULK Metal по отделке, а не гарантиями для конкретного объекта. Фактический срок службы зависит от агрессивности атмосферы, солевой нагрузки, конденсации и технического обслуживания. Для определенной среды завод может подтвердить подходящую отделку, а также вес или толщину покрытия для заказа.
Зачем заканчивать сопоставление на поворотеИзгиб прикреплен болтами к середине длинного участка с покрытием. Если прямой лоток оцинкован горячим способом, а изгиб оцинкован электролитически, то более тонкое покрытие на изгибе становится первой точкой коррозии на всем маршруте. Закажите изгиб с той же отделкой, что и лоток.
Масса покрытия и суффиксы каталога
В руководстве по материалам и отделке подробно описаны варианты в зависимости от веса или толщины покрытия. Предварительно оцинкованный (EG) цинк предлагается в таких весовых категориях, как 40, 80 и 275 г/м2; горячее цинкование определяется толщиной слоя цинка 45, 65 и 85 микрон; ЗАМ – цинк-алюминиево-магниевое покрытие, указанное по весу; Цвета порошкового покрытия могут быть настроены. Эти суффиксы передаются по полному коду каталога, поэтому полный код обозначает материал, изделие, размер и покрытие в одной строке.
При изгибе толщина покрытия также имеет значение по краям и перфорированным пазам. Перед формованием пробивается вертикальный внешний изгиб, в результате чего на перфорации и на торцах остаются обрезанные края. В рамках процесса горячее цинкование и ZAM-покрытие этих кромок.
- Гальванизированные детали и детали с порошковым покрытием основаны на покрытии, покрывающем поверхность разреза во время окончательной обработки.
- На прибрежных или агрессивных участках поведение кромок часто определяет, прослужит ли пробег или ржавеет на каждом повороте.
Краткое сравнение четырех видов отделки стали
Для покупателей, управляющих несколькими сайтами, выбор отделки обычно задается один раз и используется повторно. Сравнение ниже простыми словами суммирует компромисс:
EG - электро/предварительная оцинковка
Самая низкая стоимость, срок службы в помещении примерно 10–20 лет
HDG - горячеоцинкованная
Оптимальное соотношение цены и качества для промышленных работ на открытом воздухе, срок службы 25–50 лет
ZAM - цинк-алюминий-магний
Самый длительный срок службы покрытия в прибрежной зоне, 40–80 лет
Рисунок 1. Относительный срок службы для трех покрытий на основе цинка из руководства HULK Metal Finish. ПК (порошковое покрытие) указывается отдельно для эстетических моделей внутри помещений и с цветовой маркировкой.
Полоски сравнивают типичный срок планирования, а не цену. ZAM стоит дороже за деталь, чем EG, но в прибрежных проектах более длительный срок службы обычно снижает стоимость года обслуживания. Подберите отделку к среде конкретного объекта, а не стандартизируйте самый дешевый вариант для каждого заказа.
Подтверждение материала и отделки заказа
Оптовые покупатели обычно фиксируют отделку всего проекта: каждый прямой участок, изгиб, тройник и соединительную муфту по одной спецификации покрытия. Затем изгиб 02E становится одной линией в более крупной версии, и завод использует один и тот же сертификат на материал и одну и ту же партию покрытия, где это возможно.
- Сначала укажите материал — сталь, алюминий, нержавеющая сталь 304 или 316 — затем отделку.
- Для стали с покрытием укажите класс покрытия: вес EG, толщина HDG, класс ZAM или цвет ПК.
- Убедитесь, что отделка изгиба соответствует прямому лотку, к которому он присоединяется.
- Попросите сертификат на материал и записи о покрытии вместе с партией, если проект требует прослеживаемости.
Основные выводы
Изгиб 02E изготовлен из материалов Q, A, S4 и S6 с отделкой EG, HDG, ZAM и PC. Подберите изгиб в соответствии со спецификациями материала и отделки лотка, чтобы вся серия имела один срок службы по коррозии, и укажите класс покрытия в заказе.
Заказ фитинга: ширина, высота, радиус, материал, отделка
Порядок вертикального внешнего изгиба — это пять решений в одной строке: угол изгиба, ширина лотка, высота стороны, радиус и материал с отделкой. Просмотрите их по порядку, и завод сможет предложить цену и изготовить деталь без повторных вопросов.
Каталог 02E создан для того, чтобы сделать заказ повторяемым. Угол указан в коде, ширина и высота стороны указаны в каталожном номере, а материал и отделка дополняют спецификацию. Чего вам не могут сказать таблицы, так это радиуса, который необходим вашему кабелю, и точного размера профиля лотка, поэтому эти две точки взяты из компоновки и спецификации лотка, а не из каталога фитингов.
Создайте строку заказа за пять шагов
1
Исправьте угол по рисунку
Измерьте изменение направления на макете. Если бег поднимается под прямым углом, это поворот на 90 градусов; более пологие пандусы используют угол 60, 45 или 30 градусов. Выбирайте угол, на который фактически поворачивает маршрут, а не тот угол, который есть в наличии.
2
Прочитайте ширину лотка
Полезную ширину перфорированного лотка возьмите из таблицы. Каталожные номера варьируются от 50 до 1200 мм в стандартном списке, с возможностью индивидуальной настройки по чертежу.
3
Соответствуйте высоте стороны
Высота стороны — это размер рельса, который захватывают муфты. Лоток 300 мм со стороной 100 мм имеет код 300100; одна и та же ширина с другой стороны требует другого кода. Не заменяйте только ширину.
4
Подтвердите радиус
Используйте стандартную основу R300, если только самый большой кабель не требует более мягкой дуги. Параметры радиуса варьируются от 100 до 900 мм, а площадь A/B меняется в зависимости от радиуса.
5
Укажите материал и отделку
Сопоставьте изгиб с прямым лотком: материал Q/A/S4/S6, отделка EG/HDG/ZAM/PC и класс покрытия, если это указано в проекте.
Работающий пример
Отрезок перфорированного лотка шириной 300 мм с боковыми стенками 100 мм поднимается над трубой под прямым углом. Прямые секции оцинкованы горячим способом толщиной 65 микрон. В строке заказа на изгиб указано: 90VEB, HM-A-P-02E-300100, основа R300, материал Q, отделка HDG 65 микрон. Каждый сотрудник склада или объекта может расшифровать эту строку, и завод формирует деталь без дальнейших разъяснений.
Сравните это с заказом, в котором указано только «вертикальный изгиб 300 мм, оцинкованный». Ширина есть, а высоты стороны нет, угол неясен, радиус неизвестен и класс оцинковки неясен. Первая строка занимает одну строку; второй отвечает на телефонный звонок.
Кастомизация и маршрут рисования
В каталоге представлены стандартные размеры, а также завод производит изготовление по индивидуальным чертежам. Опубликованный диапазон индивидуализации программы перфорированных лотков охватывает ширину от 50 до 1200 мм, высоту от 10 до 200 мм и толщину от 0,5 до 3,0 мм. Нестандартный изгиб вписывается в этот маршрут: на чертеже указаны ширина, высота стороны, угол, радиус и любые особые детали, а заказ делается по утвержденному чертежу.
Когда создавать индивидуальный заказМаршрут чертежа необходим, когда размер лотка выходит за рамки стандартных десяти кодов, когда радиус должен быть больше стандартного основания для защиты кабеля или когда отдельный проект требует изгиба, соответствующего специальной отделке. Отправьте чертеж заранее, поскольку изготовление индивидуального изгиба занимает больше времени, чем стандартный код.
Согласование электрической схемы и схемы опор
Порядок изгиба относится к спецификации лотка, но информация, определяющая размеры лотка, часто находится в двух местах: на электрическом чертеже показана трасса кабеля и изменение уровня, а на схеме опоры показаны подвесы и кронштейны, поддерживающие трассу. След A/B поворота должен очистить оба. Если на двух чертежах имеется разногласие по поводу высоты изменения, путаница в первую очередь возникает в порядке изгиба, поскольку размер фитинга определяется именно этими высотами.
Определите начальную и конечную высоту на одном чертеже перед заказом на поставку. Отметьте изменение уровня, угол, зазоры вокруг него и размер кабеля, который должен проходить по дуге. Один эскиз с этими пятью частями информации позволяет фабрике подтвердить код, радиус и площадь A/B в одном ответе и исключить повторения, которые растягивают индивидуальные заказы.
Один эскиз лучше пяти писемОтправьте эскиз угла вместе с запросом: вид сверху, показывающий участок, вид сбоку, показывающий изменение уровня, ширину лотка и высоту стороны, самый большой кабель и отделку. Затем завод может подтвердить точный код 02E и радиус, не запрашивая одни и те же данные дважды.
Количественное планирование и повторные заказы
Как только кодовый набор для проекта фиксируется, одни и те же углы и размеры повторяются на этажах, зданиях или этапах. Запись полных кодов в графике подгонки проекта, а не только ширины, означает, что подготовка второго этапа занимает несколько минут и точно соответствует первому. Дистрибьюторы, имеющие складские запасы, придерживаются той же дисциплины: имеющиеся на складе 90VEB обычных размеров покрывают частые вызовы, а необычные углы изготавливаются на заказ.
Для оптовых покупателей фабрика может удерживать размеры изгиба напротив лотка, чтобы оба товара были доставлены одной поставкой. Спросите о комплектации партий при размещении заказа на прямой лоток, и количество изгибов можно запланировать с учетом того же материала и партии отделки.
Допуски, обеспечивающие посадку
В каталоге указаны производственные допуски, которые применяются ко всей программе лотков: допуск на сырье составляет плюс-минус 0,05 мм, а допуск на размер продукта составляет плюс-минус 2 мм. Это цифры, которые проверяет инспекционный отдел, и они имеют значение для соединения, поскольку изгиб должен совпадать с прямыми участками в пределах того же режима допуска, что и любой другой фитинг на ходу.
Когда появится изгиб, проверка на месте проста: два конца должны прилегать к прямым концам лотка, муфты должны закрываться над обеими направляющими, а на станине не должно быть ступеньки. Изгиб внутри допуска обеспечивает идеальную посадку; один снаружи сразу же появляется у первого соединителя.
Проверочный список перед отправкой заказа на заказ
- Код угла (90VEB, 60VEB, 45VEB или 30VEB), подтвержденный на чертеже.
- Ширина и высота стороны указаны в каталожном номере, а не только ширина.
- Указан базис радиуса с подтверждением A/B, если он отличается от R300.
- Материал, обработка и класс покрытия соответствуют прямому лотку.
- Прилагается чертеж для любого пользовательского размера или радиуса.
Factory Insider: что входит в поворот, прежде чем покинуть нашу мастерскую
Покупатели видят формованный стальной лист с чистой дугой. В нашей мастерской мы видим проверки, которые происходили до того, как была создана эта дуга: входящая катушка, штамп, который ее прижимал, покрытие, которое ее герметизировало, и пакетный файл, в котором записаны все три.
Мы производим вертикальные внешние изгибы на том же производственном участке, что и прямой перфорированный лоток, и это имеет большее значение, чем часто понимают покупатели. Поскольку изгиб создается из той же рулонной заготовки, того же штамповочного инструмента и той же линии нанесения покрытия, что и прямые участки, сертификат материала, отделка и запись партии - все это соответствует одному заказу. Изгиб, заказанный у отдельного производителя, представляет собой ставку на сочетание трех вещей одновременно.
То, что мы проверяем, о чем никогда не упоминается в каталоге
Первое отличие — это катушка. Прежде чем разрезать лист, мы проверяем марку и толщину листа по сертификату на материал. При входном контроле фиксируется химический состав и толщина листа, поскольку изгиб, образованный неправильным калибром, снаружи выглядит одинаково, а под нагрузкой разрушается по-разному.
- Перед началом резки сырье проверяется на соответствие сертификату завода.
- Толщина листа измеряется, а не принимается из строки заказа.
- Только проверенные рулоны перемещаются на станции штамповки и прессования.
Второй момент — это шаблон слота. Перфорированный лоток обеспечивает вентиляцию и дренаж через перфорированные отверстия, а в самом каталоге отмечается, что размеры и расположение отверстий могут варьироваться в зависимости от размера и типа лотка. На нашей линии прорези пробиваются перед формовкой, поэтому, когда лист прижимается к гибочной матрице, отверстия сохраняют свою форму по всей дуге, а не растягиваются в месте сгиба. «Удар, затем форма» — это продуманная последовательность; формирование первым исказит модель и ослабит кривую.
Кубок и дуга, которую он удерживает
Вертикальный внешний изгиб настолько хорош, насколько хорош штамп, в который он запрессован. Мы фиксируем инструмент для изгиба в программе лотка, поэтому 90VEB для лотка длиной 300 мм использует ту же логику радиуса, что и прямые секции, которые он соединяет. Формованная деталь проверяется на угол изгиба и радиус дуги, а две боковые направляющие проверяются на параллельность, так как направляющая, отклонившаяся от линии, не обеспечит аккуратной посадки соединителя на строительной площадке.
Допуск на размер продукта составляет плюс-минус 2 мм по всей программе, а допуск на сырье составляет плюс-минус 0,05 мм. Эти цифры не являются декоративными: инспекция проверяет их на формованной детали, а не только на входящем листе.
Покрытие – это шаг, на котором покупателям не следует срезать путь
После формирования изгиб подвергается той же поверхностной обработке, что и лоток. Горячее цинкование, ZAM и порошковое покрытие имеют свою собственную линию. При гальванических работах толщину цинкового слоя проверяют калибрами покрытия; для ЗАМ подтвержден вес покрытия; для порошкового покрытия проверяются толщина пленки и адгезия. Код отделки детали совпадает с кодом отделки прямых участков, поэтому весь участок подвергается коррозии как одна система.
Edges заслуживают отдельного упоминания. После штамповки и формовки края разреза и края пазов являются наиболее уязвимыми частями изгиба. Наш процесс нанесения покрытия покрывает эти края, и при проверке поверхности особое внимание уделяется им, поскольку ржавчина на кромках — это первый дефект, который покупатель видит на изгибе с покрытием годы спустя.
Пакетные записи перемещаются вместе с заказомКаждая партия связана с файлом входящего материала, производственными проверками и результатами нанесения покрытия. По запросу записи о партиях и отслеживание материалов предоставляются вместе с отгрузкой, что позволяет вашей команде контроля качества оформить заказ без отдельного аудиторского визита.
Инспекционное оборудование и параметры его измерения
Наш инспекционный отдел — это не один стенд; это набор инструментов, соответствующий рискам формованной детали. Химический состав поступающего материала подтверждается спектрометром, толщины листов и покрытий измеряются калибрами, размеры готовой детали проверяются на соответствие каталожным допускам. Для деталей с покрытием состояние поверхности и адгезия покрытия являются частью одного и того же контроля, а не отдельным этапом.
Никакое из этого оборудования не указано на самой детали, поэтому покупатели редко об этом задумываются. Тем не менее, разница между изгибом, который подходит к муфтам с первого раза, и изгибом, требующим регулировки на месте, обычно определяется этими измерениями, а не прессом. Формованная деталь измеряется, пока она еще находится в цеху, поэтому смещение оснастки фиксируется на первой детали, а не после упаковки партии.
- Спектрометр проверяет сорт и состав входящего материала.
- Калибры покрытия подтверждают толщину цинковой и порошковой пленки на готовых деталях.
- Проверка размеров позволяет обеспечить допуск формованной детали плюс или минус 2 мм.
- При осмотре поверхности проверяются края и щели, где в первую очередь начинается коррозия.
Что мы скажем покупателю, стоящему в мастерской
Если вы посетите наш производственный цех, задайте три вопроса. Во-первых, попросите сертификат катушки на партию, на которой будет выполняться ваш заказ. Во-вторых, спросите, пробиваются ли прорези до того, как образуется изгиб. В-третьих, запросите показания толщины покрытия на линии, а не номинальные характеристики. Ответы расскажут вам, был ли полученный вами изгиб сделан с той же тщательностью, что и поднос рядом с ним.
Мы производим металлические детали OEM с 2000 года, и на заводе действует система качества ISO 9001 с инспекционным отделом, оборудованным для химического, размерного и поверхностного контроля. Вертикальный внешний изгиб представляет собой небольшую часть этой программы, но с ним обращаются так же, как с любой другой частью, по которой проходит кабель: проверяют на материале, в производстве и снова на этапе готовой продукции перед упаковкой.
Что вы можете проверить при доставке
Попросите сертификат на материал, файл партии и записи о покрытии с порядком изгиба. Завод, который управляет рулоном, матрицей, линией нанесения покрытия и пакетным файлом, — это завод, чьи изгибы соответствуют отрезку лотка, к которому они присоединяются.
Установка изгиба: опоры, соединения и проверка места установки
Вертикальный внешний изгиб устанавливается так же, как и остальная часть лотка: зафиксируйте опоры, соедините с помощью муфт, соблюдайте правильное направление. При изменении уровня добавляются два задания на площадке, которых нет на прямых участках: проверка направления перед исправлением и поддержка поворота, чтобы изгиб не нес в себе все изменения сам по себе.
Изгиб поставляется в виде одной детали заводской формы с двумя открытыми концами, готовой к соединению прямых секций лотка. На месте работа идет подготовка: подтверждаете направление, подготавливаете опоры, соединяете изгиб с прямыми участками, проверяете готовый угол. Каждый шаг прост, и пропуск любого из них приводит к тому, что чистое изменение уровня становится элементом доработки.
Подготовка площадки перед поворотом вверх
1
Распишите изменение уровня
Отметьте начальную и конечную высоту участка в месте изменения и зафиксируйте угловую точку. Прежде чем поднимать что-либо, убедитесь, что радиус изгиба и площадь основания A/B соответствуют зазору в этом углу.
2
Примерьте направление
Поместите изгиб на две прямые секции на полу или на опорах, выровняв их по направлению движения. Прежде чем что-либо сверлить или привинчивать, убедитесь, что путь после изгиба идет так, как показано на рисунке.
3
Расположите опоры
Поддерживайте прямой лоток с обеих сторон изгиба настолько близко, чтобы сам фитинг не выдерживал полную замену в одиночку. Поворот — это точка нагрузки; он заслуживает поддержки с каждой стороны, а не длинного неподдерживаемого пролета через него.
Соединение изгиба с прямым участком
Изгиб соединяет прямые участки с помощью тех же соединителей, которые используются везде. Соединитель перекрывает соединение, болты затягиваются по той же схеме, что и другие соединения лотка, а основание выравнивается так, что кабель не может зацепиться за ступеньку. Поскольку изгиб был сформирован так, чтобы соответствовать ширине и высоте боковины лотка, направляющие садятся ровно, а муфта захватывает обе части с полным контактом.
Непрерывность соединения и заземления подчиняется тем же правилам, что и любое другое соединение в системе металлических лотков: соединение должно сохранять электрическую непрерывность на всем участке. Если спецификация проекта требует установки перемычек в местах соединений, изменение уровня рассматривается так же, как и прямое соединение. Прикрученный, но не приклеенный изгиб представляет собой разрыв на пути непрерывности участка.
Никогда не сгибайте прямой участок для изменения уровняНанесение надрезов и сгибание прямого лотка на месте для имитации изменения уровня сводит на нет весь смысл заводской установки. Изгиб поля не имеет контролируемого радиуса, рисунок перфорации нарушается на сгибе, покрытие повреждается на кромках среза. Закажите заранее сформированный изгиб; это стоит меньше, чем переделка изогнутой на месте секции.
Ловушка направления на месте
Самая распространенная ошибка установки при изменении уровня — это не отсутствие болта; это изгиб, установленный в неправильном направлении. Деталь достаточно симметрична, поэтому бригада в спешке может прикрепить внешний изгиб там, где спуску требуется внутренняя форма, или подогнать изгиб так, чтобы спуск пошел в неправильном направлении.
Проверка на месте аналогична той, которая использовалась на этапе заказа: проследите трассу в направлении, в котором будет протягиваться кабель, и убедитесь, что путь после изгиба соответствует рисунку.
Поскольку направление определяет сторона полотна, изгиб, установленный в обратном направлении, обычно заметен только после того, как к нему подведен следующий прямой участок. Проверка направления во время сухой посадки занимает секунды; исправление болтового нагруженного участка занимает несколько часов.
- Пронумеруйте каждый поворот на схеме во время взлета.
- Сопоставьте код с его углом во время сухой подгонки.
- Пройдите участок в направлении натяжения троса, прежде чем закрепить соединение болтами.
Подрядчики, которые нумеруют изгибы на макете и сопоставляют коды во время сухой подгонки, сообщают о меньшем количестве таких исправлений, чем бригады, работающие по памяти.
Окончательный осмотр на углу
Когда изгиб закреплен болтами, пройдите по готовому углу через короткую проверку:
- Направление изгиба соответствует рисунку, если длина считывается в направлении протягивания кабеля.
- Оба конца сидят заподлицо на прямых участках с муфтами, закрытыми над направляющими.
- Опоры стоят по обе стороны изгиба на запланированном расстоянии.
- Непрерывность соединения обеспечивается по всему соединению там, где этого требует спецификация.
- На кровати нет ступенек, а по радиусу нет мусора, который может потереть кабель.
Угол, который проходит эти пять проверок, — это тот угол, который может пройти кабельная бригада, а инспектор может подписать. Фитинг был изготовлен на заводе с контролируемым радиусом; задача сайта — позволить ему работать так, как задумано.
Основные выводы
Подготовьте изменение уровня на макете, подгоните направление перед установкой болтов, поддержите обе стороны изгиба, соедините с помощью собственных соединителей прогона и сверьте готовый угол с чертежом. Заводской радиус остается нетронутым только в том случае, если на месте не происходит повторный изгиб или переворачивание детали.
Распространенные ошибки и вопросы, которые задают покупатели о вертикальных изгибах
Большинство проблем с вертикальными внешними изгибами связано с моментом заказа, а не с заводом: неправильная высота стороны, радиус, выбранный без кабеля, отделка, не соответствующая лотку. На приведенные ниже вопросы мы чаще всего отвечаем, когда проект планирует изменение уровня.
Ошибки, которые обходятся дороже всего
| Ошибка | Почему это происходит | Как этого избежать |
|---|
| Сортировка только по ширине | Ширина лотка указана, а высота боковой стороны — нет | Используйте полный каталожный номер с шириной и высотой стороны |
| Выбор внешнего или внутреннего по имени | Бренды и регионы по-разному используют указывающие слова | Подтвердите веб-сторону рисунка, а не текст |
| Определение радиуса среднего кабеля | Самый большой кабель на повороте не проверяется | Размер кабеля наибольшего размера с наименьшим пределом изгиба |
| Смешивание финишей за один проход | Покрытие изгиба отличается от покрытия лотка | Соответствие отделки и класса покрытия по всему пробегу |
| Гибка прямого лотка на месте | Предварительно сформированный изгиб рассматривается как затраты, которых можно избежать | Заказать заводской изгиб; изгиб поля не имеет контролируемого радиуса |
Таблица 5. Ошибки в заказе и на сайте, которые возвращаются при доработке, и простое исправление каждой из них.
Ошибки заключаются в том, что вертикальный изгиб рассматривается как обычный локоть. На практике это подходящая по размеру, ориентированная и чувствительная к радиусу часть лотка. Чем точнее в заказе будет названа геометрия, тем меньше сюрпризов будет на объекте.
Ответы на вопросы покупателя
Можно ли использовать один вертикальный внешний изгиб, чтобы подняться и затем спуститься?
Нет. Один поворот – это одно изменение направления. Для трассы, которая преодолевает препятствие и возвращается на исходный уровень, необходимо два изгиба, по одному на каждом конце приподнятой секции, и каждый угол должен быть проверен на наличие нужной стороны перемычки. Поднятая часть между двумя изгибами может представлять собой прямой кусок лотка, отрезанный по длине прогона.
Что означает базис R300 в каталоге для моего заказа?
Размеры A и B, указанные в таблицах 02E, рассчитаны для радиуса изгиба R300. Если вы заказываете стандартный размер без указания радиуса, то фитинг изготавливается исходя из него. Если для самого большого кабеля на трассе требуется более плавная дуга, укажите необходимый вам радиус; варианты варьируются от 100 до 900 мм, а площадь основания A/B меняется в зависимости от выбранного радиуса.
Почему один и тот же лоток шириной 300 мм может иметь более одного кода изгиба?
Цифра 300 мм — это ширина лотка. Изгиб также должен соответствовать высоте боковой стороны профиля лотка, поэтому для лотка шириной 300 мм со стороной 100 мм используется HM-A-P-02E-300100, а для лотка той же ширины со стороной 150 мм используется другой каталожный номер. Ширина сама по себе не определяет фитинг.
Является ли горячеоцинкованный отвод правильным выбором для прибрежного участка?
Горячее цинкование подходит для многих наружных и промышленных условий, а согласно рекомендациям по отделке его срок эксплуатации составляет 25–50 лет. Для прибрежных зон или сред с высоким содержанием хлоридов в руководстве указывается ZAM с цинк-алюминиево-магниевым покрытием со сроком службы 40–80 лет или нержавеющая сталь 316 для наиболее агрессивных воздействий. Перед заказом уточните условия окружающей среды и ожидаемый срок службы на заводе.
Вы поставляете изогнутый и прямой лоток из одной партии покрытия?
Заказы, включающие прямые секции, изгибы и фитинги, выполняются с использованием одних и тех же спецификаций материала и отделки, если это позволяет программа. Сертификаты материалов, записи о покрытиях и файлы партий могут быть предоставлены вместе с поставкой для отслеживания. Свяжитесь с нами и сообщите детали заказа, чтобы подтвердить комплектацию партии.
Какие чертежи нужны для нестандартного изгиба?
Нестандартный изгиб изготавливается по индивидуальному чертежу, на котором указаны ширина лотка, высота боковины, угол изгиба, радиус и материал с отделкой. Диапазон персонализации охватывает ширину от 50 до 1200 мм, высоту от 10 до 200 мм и толщину от 0,5 до 3,0 мм. Отправьте чертеж заранее, чтобы можно было спланировать время выполнения.
Когда ответа нет на этой страницеНоминальная нагрузка для конкретного тиража, минимальный заказ, время выполнения и условия доставки зависят от размера, материала, отделки и количества заказа. Свяжитесь с нами и сообщите планировку и профиль лотка, и команда инженеров подтвердит изгиб, радиус и график.
Основные выводы
Ошибок, которые повторяются при заказе вертикального изгиба, можно избежать на этапе чертежа: полный каталожный номер, направление от макета, радиус по наибольшему кабелю и отделка, соответствующая лотку. Если сомневаетесь, отправьте чертеж и спросите.
Контроль качества: что и как мы тестируем
Проверка вертикального внешнего изгиба 02E проводится по той же схеме из трех этапов, которая используется на заводе по производству металлических лотков HULK: входящий материал, детали в производстве и готовая продукция перед упаковкой. В каждом раунде рассматривается то, что имеет значение для формованного фитинга: марка материала, угол и радиус изгиба, геометрия боковых направляющих, рисунок пазов, покрытие и количество. Каждый результат записывается в пакетный файл, который передается вместе с заказом, а детали, не прошедшие какой-либо этап, откладываются, а не перерабатываются в пакет.
Осмотр сырья
Перед началом резки катушка проверяется на предмет марки и толщины. Спектрометр подтверждает состав материала, показания датчика подтверждают толщину листа, а сертификат завода хранится под номером партии, чтобы каждый изгиб можно было отследить до исходного материала.
Производственный контроль
Во время формования измеряется первая деталь, снятая со штампа, прежде чем продолжить работу. Угол изгиба, радиус дуги и расстояние между боковыми направляющими проверяются по каталожным значениям, а инструменты проходят повторную проверку через установленные интервалы, чтобы партия не смещалась в процессе производства.
Проверка размеров
Формованная деталь измеряется по ширине, высоте стороны и площади A/B ее каталожного номера. Допуск на размер продукта составляет плюс-минус 2 мм, а допуск на сырье составляет плюс-минус 0,05 мм, поэтому изгиб фиксирует муфты и совмещается с прямыми участками на месте.
Нагрузочное тестирование
Программа перфорированных лотков рассчитывает диаграммы нагрузок в соответствии с DIN EN IEC 61537, а изгибаемые детали проверяются на соответствие той же системной дисциплине, поэтому фитинг не снижает номинальный пробег. Проверки на разрушение и растяжение проводятся по плану, если заказ или проект требуют документального подтверждения.
Осмотр поверхности
Детали с покрытием проверяются на толщину слоя цинка или толщину порошковой пленки с помощью датчиков покрытия, а поверхность исследуется по краям и щелям, где коррозия начинается в первую очередь. Код отделки детали должен совпадать с кодом отделки, заказанным для прямого лотка.
Осмотр готовой продукции
Перед упаковкой каждый готовый изгиб повторно проверяется на предмет направления изгиба, рисунка прорезей и любых повреждений покрытия, обнаруженных при транспортировке. Прошедшие проверку детали имеют маркировку партии; вышедшие из строя детали откладываются, чтобы в коробку попадали только проверенные фитинги.
Осмотр упаковки
Упаковка позволяет разделить детали и сложить их так, чтобы края с покрытием не соприкасались при транспортировке. Упаковочный лист сверяется с заказом, коробки маркируются каталожным номером и отделкой, а пакетный файл прилагается, чтобы при проверке поступления товаров на месте были записи для работы.


 Vertical Adjust Coupler for Cable Tray Level Changes