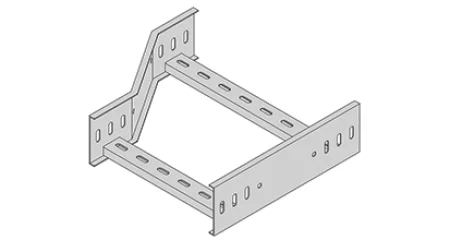
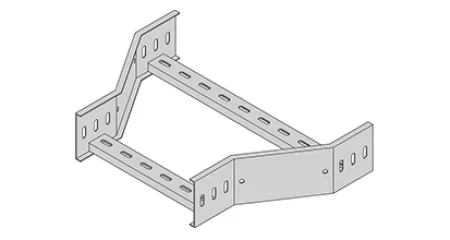
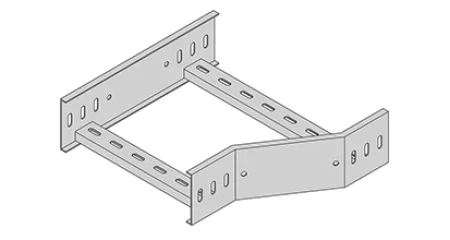
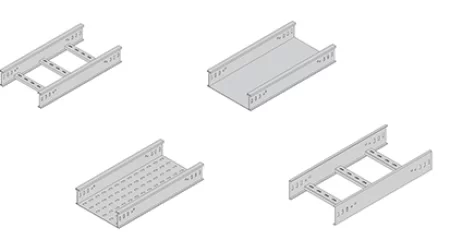
Левый переходник в системе кабельной лестницы. Подробности
Прежде чем выбирать левый редуктор, покупатели должны понимать одну вещь: это не стандартный готовый товар, который хорошо производит каждый завод. Левый переходник меняет ширину кабельной лестницы с большей секции на меньшую с левой стороны, и каждый миллиметр смещения приводит к необходимости внесения изменений на месте эксплуатации, что снижает рентабельность вашего проекта.
Ключевыми техническими факторами, которые определяют, будет ли переходник работать или не работать, являются размерная точность обеих концевых ширин, длина перехода и то, как она влияет на опору кабеля, совместимость материалов с секциями соединительной лестницы, однородность покрытия по всей сборке, а также структурная целостность продольного сварного шва, соединяющего две боковые балки разного размера.
Правильное выполнение этих требований сокращает время установки, исключает необходимость резки на месте и гарантирует, что переходник прослужит столько же, сколько и остальная часть лестничной системы.
Что такое левый редуктор
Левый переходник — это не просто переходник. Это несущий структурный переход, который должен выдерживать тот же вес троса, что и прямая лестница, но при этом создавать геометрические нарушения, концентрирующие напряжение. Правильный выбор материала, размеров и конструкции перехода определяет, будут ли ваши кабели плавно сгибаться или защемляться на узком конце.
Что такое левый переходник в системе кабельной лестницы?
Левый переходник соединяет две секции кабельной лестницы разной ширины, при этом уменьшение ширины происходит на левой боковой направляющей, в то время как правая боковая направляющая остается прямой. Это позволяет кабелям переходить из более широкого лотка, где можно сгруппировать несколько цепей, в более узкий ответвленный участок без необходимости полного разрыва системы.
Настоящая инженерная задача заключается в том, что происходит внутри этой переходной зоны. Когда тросы входят в редуктор, они должны смещаться вбок вправо, продолжая двигаться вперед. Если длина перехода слишком мала, кабели подвергаются резкому изгибу, который может превысить минимальный радиус изгиба. Я видел установки, в которых переходник шириной 200 мм был втиснут в переходную длину 300 мм, и через несколько месяцев на оболочках кабелей появились следы деформации в узком месте входа. Кабели не были перегружены – их просто загнали в радиус, на который они никогда не рассчитаны.
Как редуктор работает с остальной частью системы, часто упускают из виду при закупках. Переходник должен иметь ту же высоту боковых направляющих, такое же расстояние между перекладинами и тот же метод соединения, что и соседние секции лестницы. Если в вашей прямой лестнице используются боковые направляющие высотой 100 мм с определенным расположением отверстий для болтов, переходник должен точно соответствовать. Разница по высоте в месте сращивания в 5 мм создает ступеньку, которая зацепляет кабели во время протягивания. Несоответствующее расположение болтов вынуждает монтажников просверливать новые отверстия на месте, что приводит к удалению покрытия и образованию точек коррозии, которые будут видны в течение первого года эксплуатации.
Выбор материала имеет большее значение для переходников, чем для прямых участков. Боковая направляющая редуктора, сужающаяся от широкой к узкой, вырезается из плоской пластины, а затем формируется. Это означает, что продольное направление волокон стали прерывается на кромке разреза, в отличие от прямого участка, где волокна непрерывно проходят вдоль боковой направляющей. В плохо изготовленном переходнике обрезанная кромка конической направляющей становится точкой концентрации напряжений. Я видел, как трещины распространялись от этого края, когда переходник был изготовлен из стали, которая была слишком тонкой или слишком хрупкой для данного применения.
Радиус изгиба – или, точнее, угол перехода – еще один скрытый фактор. В отличие от горизонтального колена, имеющего определенный радиус, переходник имеет линейное изменение ширины. Эффективный угол боковой направляющей определяет, насколько агрессивно уменьшается ширина. Более крутой угол означает меньшую общую длину переходника, что экономит пространство и затраты на материалы, но увеличивает боковую силу на тросах. Это компромисс, который многие покупатели никогда не обсуждают со своими поставщиками, поскольку они указывают только ширину двух концов и предполагают, что фабрика позаботится обо всем остальном.
Самая распространенная ошибка при покупке, с которой я сталкиваюсь, — это то, что покупатели заказывают переходники только по ширине, не указывая длину перехода. Они получают все, что завод считает стандартным, что может быть слишком коротким для их типов кабелей или слишком длинным для доступного места для установки. Вторая ошибка — заказ переходников у другого поставщика, чем у прямых секций лестницы. Даже если оба утверждают, что соответствуют одному и тому же стандарту, фактические изготовленные размеры, расположение отверстий и толщина покрытия будут различаться настолько, что могут возникнуть проблемы с установкой на месте.
Опытные инженеры проверяют три вещи, прежде чем утвердить редуктор. Во-первых, они проверяют, что переходная длина обеспечивает, по крайней мере, достаточно места для смещения самого большого кабеля в пучке вбок, не превышая его минимального радиуса изгиба. Во-вторых, они подтверждают, что детали соединения переходника — размер болтов, расстояние между отверстиями и размеры соединительной пластины — соответствуют секциям лестницы на обоих концах. В-третьих, они требуют заводскую технологию сварки продольного шва, поскольку этот шов является самым слабым местом во всем узле редуктора.
Выбор подходящего материала
Выбор материала для левого переходника – это не просто вопрос коррозионной стойкости. Речь идет о том, как ведет себя материал при изготовлении, как он реагирует на концентрацию напряжений в переходной зоне и как взаимодействует с соединяющими секциями лестницы. В отрасли преобладают три материала, и каждый из них имеет свой набор компромиссов, которые покупатели должны понимать, прежде чем указывать.
Низкоуглеродистая сталь
Материал «Рабочая лошадка»
Низкоуглеродистая сталь – обычно с пределом текучести от 235 до 355 МПа в зависимости от марки – является основой индустрии кабельных лестниц. Его можно формовать, сваривать и покрывать с предсказуемыми результатами, и он предлагает наиболее конкурентоспособные цены для большинства промышленных применений.
Что знает завод
Скрытая проблема со стальными переходниками заключается в том, что происходит на кромках обреза после изготовления. Коническая боковая направляющая открывает длинную кромку среза, которую необходимо защитить системой покрытия. Если покрытие наносится перед резкой (как в случае с предварительно оцинкованным листом), кромка отреза представляет собой голую сталь и будет ржаветь в любой среде с относительной влажностью выше 60%. Вот почему я всегда рекомендую горячее цинкование после изготовления стальных переходников, устанавливаемых на открытом воздухе, даже если прямые секции лестницы предварительно оцинкованы.
Основные свойства
Собственность | Производительность |
Механическая прочность | Высокий – предел текучести 235–355 МПа |
Коррозионная стойкость | Полностью зависит от системы покрытия |
Вес | Тяжелый – примерно 7,85 г/см³ |
Экономичность | Самый экономичный базовый материал |
Установка | Требуются крепежи, совместимые с покрытием |
Электрическое заземление | Отличная проводимость при правильном соединении |
Лучшие приложения
Внутренние промышленные помещения с контролируемой влажностью
Наружная установка с покрытием HDG или ZAM
Коммерческие здания и инфраструктурные проекты
Экономичные проекты, в которых покрытие обеспечивает защиту
Нержавеющая сталь
Когда устойчивость к коррозии не подлежит обсуждению
Нержавеющая сталь – обычно марки 304 или 316 – предназначена для использования в агрессивных средах, на предприятиях пищевой промышленности, фармацевтических заводах и прибрежных объектах, где расчетный срок службы должен длиться десятилетия без обслуживания покрытия.
Что знает завод
Нержавеющая сталь затвердевает во время формовки. Коническая боковая направляющая редуктора требует изгиба стали по длине, и если скорость формовки, зазор инструмента и смазка не контролируются точно, на линии изгиба на направляющей образуются микротрещины. Я проверял переходники из нержавеющей стали, которые при доставке выглядели идеально, но в течение двух лет у них появилось коррозионное растрескивание под напряжением, потому что на заводе слишком агрессивно продвигали процесс формовки.
Решение состоит в том, чтобы указать, что переходник должен быть изготовлен из отожженной нержавеющей стали и чтобы формовка выполнялась с использованием инструментов соответствующего радиуса, а не штампов с острыми углами. Для нержавеющей стали 316, работающей в средах с высоким содержанием хлоридов, пассивация после сварки необходима для восстановления коррозионностойкого пассивного слоя в зоне сварки.
Основные свойства
Собственность | Производительность |
Коррозионная стойкость | Отлично – самопассивирующая поверхность |
Современная защита | Самовосстанавливающийся – покрытие не требуется |
Гигиенические свойства | Непористая поверхность, подходящая для чистых сред |
Температурная устойчивость | Сохраняет прочность при повышенных температурах |
Стоимость | 3–5× низкоуглеродистая сталь |
Установка | Требуются соответствующие крепежные детали из нержавеющей стали для предотвращения гальванической коррозии |
Лучшие приложения
Пищевые и фармацевтические предприятия
Прибрежные и морские морские установки
Химические заводы
Чистые помещения и производство полупроводников
Области с частым мытьем или воздействием химикатов
Алюминиевый сплав
Легкий вес и естественная устойчивость к коррозии
Алюминиевый сплав – обычно 6061-T6 или 6063-T5 – обеспечивает лучшее в отрасли соотношение прочности и веса. Алюминиевый переходник весит примерно на 65 % меньше, чем эквивалентный стальной переходник, что снижает структурную нагрузку на опорную систему и упрощает обращение во время установки.
Что знает завод
Алюминий имеет примерно треть жесткости, чем сталь. Это означает, что алюминиевый переходник должен быть спроектирован с использованием более толстого материала или дополнительных ребер жесткости, чтобы достичь той же грузоподъемности, что и сталь. Я видел алюминиевые переходники, изготовленные из материала той же толщины, что и стальные эквиваленты, и они заметно прогибались под нагрузкой, потому что покупатель не учел разницу в модуле упругости.
При выборе алюминия всегда уточняйте у производителя безопасную рабочую нагрузку. Не думайте, что стальной переходник тех же размеров обеспечит эквивалентную производительность. Другая заводская реальность заключается в том, что сварка алюминия требует других процедур и присадочных металлов, чем сварка стали. Завод, который весь день сваривает сталь, а иногда и алюминий, не будет производить то же качество, что и завод, имеющий специальные станции для сварки алюминия.
Основные свойства
Собственность | Производительность |
Вес | Примерно на 65 % легче стали |
Естественная устойчивость к коррозии | Образует защитный оксидный слой |
Электрическая проводимость | Отлично – превосходит сталь |
Магнитные свойства | Немагнитный – подходит для чувствительных электронных сред |
Стоимость | 2–3× низкоуглеродистая сталь |
Установка | Простота в обращении благодаря уменьшенному весу |
Лучшие приложения
ЦОД и ИТ-инфраструктура
Телекоммуникационные средства
Солнечные фермы и установки возобновляемой энергии
Архитектурные открытые прогоны
Области с ограниченной структурной поддержкой
Сравнительное заключение
Материал | Преимущества | Ограничения | Рекомендуемая среда | Относительная стоимость | Типичные приложения |
Низкоуглеродистая сталь | Высокая прочность, простота изготовления, широкий выбор покрытий | Требуется покрытие, обрезанные края уязвимы при повреждении покрытия. | Внутри и снаружи с покрытием HDG | Базовая ссылка | Общепромышленные, коммерческие здания, инфраструктура |
Нержавеющая сталь 304/316 | Самопассивация, покрытие не требуется, отличная коррозионная стойкость | Более высокая стоимость, требует контролируемой формовки во избежание растрескивания | Прибрежная, химическая, пищевая, фармацевтическая промышленность | 3–5× сталь | Химические заводы, морские платформы, чистые помещения, молочные заводы |
Алюминиевый сплав | Легкий, устойчивый к естественной коррозии, немагнитный | Меньшая жесткость, требуется более толстый калибр для той же нагрузки | На открытом воздухе, в прибрежных зонах, в чувствительных электронных средах | 2–3× сталь | Центры обработки данных, телекоммуникации, солнечные фермы, открытые архитектурные объекты |
Выбор правильной обработки поверхности
Обработка поверхности часто определяет фактический срок службы переходника в большей степени, чем основной материал. Идеально изготовленный стальной редуктор с неправильным покрытием выйдет из строя в течение пяти лет, а посредственно изготовленный редуктор с правильным покрытием HDG может прослужить три десятилетия. Покупатели часто сосредотачиваются на первоначальной цене покупки и недооценивают, насколько покрытие влияет на общую стоимость жизненного цикла.
Гальваническое цинкование (EG)
Гладкая поверхность, ограниченная защита
Гальванизация образует тонкий однородный слой цинка – обычно от 8 до 25 микрон – посредством электрохимического процесса. Поверхность гладкая и яркая, при доставке выглядит превосходно.
Что знает завод
Неприятная правда о EG заключается в том, что он обеспечивает минимальную защиту кромок обреза и сварных швов. Слой цинка слишком тонкий, чтобы обеспечить значимую катодную защиту открытой стали. Для переходника, у которого коническая боковая направляющая имеет длинную обрезанную кромку, а продольный сварной шов создает зону термического влияния, EG подходит только для помещений с контролируемой влажностью.
Я видел редукторы EG, установленные на складах, где конденсат из-за сезонных изменений температуры вызывал видимую ржавчину в течение 18 месяцев. Покупатель сэкономил примерно 15 % на стоимости покрытия и потратил в три раза больше на замену в течение пяти лет.
Аспект | Деталь |
Коррозионная стойкость | От низкого до среднего |
Номинальный срок службы | 8–20 лет (только в помещении) |
Рекомендуемая среда | Контролируемая влажность в помещении |
Внешний вид | Яркий, гладкий, однородный |
Современная защита | Минимальный |
Относительная стоимость | Базовый номер |
Предупреждение покупателя:
Не указывайте EG для установки вне помещений, в любой среде с влажностью выше 60 % или в любом случае, когда доступ к редуктору для проверки и замены затруднен. Первоначальная экономия исчезает при первой замене редуктора.
Горячее цинкование после изготовления (HDG)
Отраслевой стандарт наружной защиты
HDG — самое надежное покрытие для стальных переходников в любой среде, подверженной дождю, влажности или промышленным загрязнителям. Компонент погружается в расплавленный цинк при температуре примерно 450°C, в результате чего образуется металлургически связанное покрытие толщиной обычно от 45 до 85 микрон.
Что знает завод
Ключевым преимуществом переходников является то, что HDG покрывает каждую поверхность – внутреннюю и внешнюю, кромки обреза, зоны сварки и труднодоступные углы. Цинк надежно защищает любые небольшие участки открытой стали. Это особенно важно для конических боковых направляющих, где длинная кромка среза при любом другом покрытии может стать точкой начала коррозии.
Ограничением является то, что HDG добавляет примерно 600 г/м² веса покрытия, что может повлиять на зазоры отверстий под болты и посадку соединительной пластины. Покрытие также имеет характерный вид кристаллических блесток, который может не подходить для архитектурного применения. Но с точки зрения чистой защиты HDG является наиболее надежным покрытием для стальных переходников, эксплуатируемых на открытом воздухе.
Аспект | Деталь |
Коррозионная стойкость | Высокий |
Номинальный срок службы | 25–75 лет (в зависимости от окружающей среды) |
Рекомендуемая среда | Открытый, промышленный, прибрежный, инфраструктурный |
Внешний вид | Матовый серый с кристаллическими блестками |
Современная защита | Отлично – покрытие при полном погружении |
Относительная стоимость | 1,3–1,5× EG |
Рекомендация покупателя:
Для наружной установки укажите HDG с толщиной покрытия не менее 65 микрон. Для прибрежных или агрессивных промышленных сред увеличьте до 85 микрон. Всегда проверяйте, что покрытие нанесено после изготовления — предварительно оцинкованный лист оставляет края незащищенными.
Покрытие из алюминиево-цинко-магниевого сплава (ZAM)
Расширенная защита от агрессивных сред
Покрытие ZAM сочетает в себе цинк, примерно 4,5% алюминия и 1,5% магния. Магниевый компонент обеспечивает улучшенную защиту режущей кромки – значительное преимущество для переходников с длинными коническими кромками.
Что знает завод
ZAM обеспечивает в 3–5 раз лучшую коррозионную стойкость, чем обычное цинкование, особенно в прибрежных и промышленных условиях. Свойства самовосстановления модифицированного магнием покрытия означают, что царапины и порезы со временем образуют защитный слой, а не вызывают коррозию.
Компромиссом является стоимость (обычно на 15–30 % выше, чем HDG) и ограниченная доступность поставщиков. Технология все еще демонстрирует свои долгосрочные результаты в полевых условиях, но данные ускоренных испытаний убедительны. Для проектов в агрессивных морских средах, где доступ для обслуживания затруднен, ZAM стоит того. Одна только защита режущей кромки оправдывает разницу в стоимости переходника, у которого длинная коническая кромка является наиболее уязвимой поверхностью.
Аспект | Деталь |
Коррозионная стойкость | Очень высокий |
Номинальный срок службы | 35–80 лет |
Рекомендуемая среда | Прибрежный, агрессивный промышленный климат, экстремальные погодные условия |
Внешний вид | Похож на HDG с более мелкими блестками |
Современная защита | Превосходное — свойства самовосстановления |
Относительная стоимость | 1,5–1,8× EG |
Рекомендация покупателя:
Рассмотрите ZAM для любого проекта в пределах 5 километров от береговой линии, любой среды химической обработки или любой установки, расчетный срок службы которой превышает 30 лет с минимальным доступом для технического обслуживания.
Порошковое покрытие (ПК)
Эстетическая универсальность для применения внутри помещений
Порошковое покрытие наносит частицы сухого порошка электростатическим способом с последующим термическим отверждением для образования защитного и декоративного покрытия. В результате получается однородная, привлекательная поверхность практически любого цвета.
Что знает завод
Важным ограничением порошкового покрытия является то, что оно не обеспечивает защитной защиты. Если покрытие поцарапано или сколото, открытая сталь подвергнется коррозии. Для редуктора это означает, что любое повреждение во время установки создает постоянную точку коррозии. Покрытие не может проникать глубоко внутрь узких геометрических фигур так же эффективно, как процесс погружения, что является проблемой для внутренней части конической переходной зоны.
Порошковое покрытие подходит для помещений, где редуктор не будет подвергаться механическим повреждениям или влаге – центры обработки данных, коммерческие здания и чистые помещения. Он не пригоден для наружного применения, если не используется в сочетании с дуплексной системой (основной слой HDG плюс порошковое верхнее покрытие).
Аспект | Подробнее |
Коррозионная стойкость | Умеренный (только в помещении) |
Номинальный срок службы | 15–30 лет (в помещении) |
Рекомендуемая среда | Внутренние архитектурные, центры обработки данных, коммерческие |
Внешний вид | Широкая цветовая гамма, равномерная отделка |
Современная защита | Нет — требуется отдельная обработка кромок |
Относительная стоимость | 1,2–1,4× EG |
Предупреждение покупателя:
Никогда не указывайте порошковое покрытие в качестве единственной защиты редуктора наружного применения. Если для наружной установки важен внешний вид, выберите дуплексную систему – базовый слой HDG с верхним порошковым покрытием. HDG обеспечивает защиту от коррозии; порошковое покрытие придает внешний вид.
Сравнительное заключение
Обработка поверхности | Коррозионная стойкость | Номинальный срок службы | Рекомендуемая среда | Преимущества | Ограничения | Относительная стоимость |
Гальваническое цинкование (EG) | От низкого до среднего | 8–20 лет | В помещении, контролируемая влажность | Низкая стоимость, гладкий внешний вид, простота изготовления после нанесения покрытия | Тонкое покрытие, минимальная защита от режущей кромки, плохая работа на открытом воздухе | Базовый номер |
Горячеоцинкованная сталь (HDG) | Высокий | 25–75 лет | Наружная, промышленная, прибрежная, инфраструктурная | Полное покрытие, надежная защита, проверенная долговременная эффективность | Добавляет вес, характерный внешний вид, размер ограничен размерами ванны | 1,3–1,5× EG |
Покрытие ZAM | Очень высокий | 35–80 лет | Прибрежный, агрессивный промышленный климат, экстремальные погодные условия | Превосходная защита, свойства самовосстановления, превосходны в морской среде | Премиальная стоимость, ограниченная база поставщиков, новейшие технологии с меньшим количеством полевых данных | 1,5–1,8× EG |
Порошковое покрытие (ПК) | Умеренный (только в помещении) | 15–30 лет | Внутренние архитектурные, центры обработки данных, коммерческие | Эстетическая универсальность, широкая цветовая гамма, экологичность | Нет защитной защиты, поврежденные участки требуют повторного покрытия, температурные ограничения | 1,2–1,4× EG |
Основные характеристики, влияющие на производительность и совместимость
Каждый компонент системы кабельного лотка имеет характеристики, которые на чертеже выглядят просто, но влекут за собой значительные инженерные последствия. Для левого переходника взаимодействие этих характеристик определяет, правильно ли установлен компонент, выдерживает ли предполагаемую нагрузку на кабель и прослужит ли он в течение расчетного срока службы установки. Понимание этих параметров помогает покупателям избежать наиболее распространенной причины задержек проекта: получения компонентов, которые правильно выглядят на бумаге, но не подходят на месте.
Начальная ширина (W1) и конечная ширина (W2)
Что они представляют
Это ширина переходника на большом и маленьком конце. Важнейшая деталь, которую редко показывают на чертежах, — это то, как измеряется ширина: внутренний размер между боковыми поручнями или внешняя общая ширина?
Почему они важны
Это различие важно, поскольку переходник должен точно соответствовать секциям сопряженной лестницы. Если внутренняя ширина лестницы составляет 400 мм, а переходник изготовлен с внешней шириной 400 мм, боковые направляющие не выровняются, а соединительные пластины не сядут должным образом. Вторая распространенная проблема – накопление толерантности. Переходник с допуском ±2 мм на каждом конце может создать ступеньку в 4 мм в месте соединения, которая заметна и неприемлема для большинства установок.
Как определить правильные значения
Всегда уточняйте у своего поставщика, является ли указанная ширина внутренней или внешней. Профессиональные производители поддерживают ширину концов в пределах ±1 мм и проверяют каждую деталь с помощью калибра годности/не годности. При заказе явно укажите номер измерения.
Длина перехода (A)
Что это представляет
Это общая длина переходника от большого конца до маленького. Длина перехода определяет угол конической боковой направляющей и, следовательно, насколько сильно тросы должны смещаться вбок.
Почему это важно
Более короткая длина означает более крутой угол, что экономит пространство, но увеличивает боковую силу на кабелях и может превышать их минимальный радиус изгиба. Большая длина обеспечивает более плавный переход, но требует больше места для установки и требует больше материалов. Не существует универсального стандарта длины перехода – ее необходимо рассчитывать на основе разницы ширины и типов кабелей в установке.
Как определить правильное значение
Как правило, длина перехода должна быть как минимум в 1,5 раза больше разницы в ширине для силовых кабелей и в 2 раза для кабелей передачи данных с более жесткими требованиями к радиусу изгиба. Я видел проекты, в которых покупатель указал переходную длину 300 мм для уменьшения ширины на 200 мм, а подрядчики не могли протянуть кабели, не повредив внешнюю оболочку. Исправление заключалось в изменении поля, которое стоило больше, чем первоначальное указание правильного редуктора.
Высота боковой направляющей (H)
Что это представляет
Высота бокового ограждения должна точно соответствовать соединительным секциям лестницы. Это вертикальный размер профиля боковой направляющей.
Почему это важно
Боковая направляющая лестницы высотой 100 мм не может быть аккуратно соединена с боковой направляющей переходника высотой 95 мм или 105 мм. Пластина для сращивания компенсирует разницу в высоте, но в результате этого возникает точка зацепления кабеля и концентрация напряжения на болтах. Для производителей проблема заключается в том, что высота бокового рельса устанавливается во время формовки, а изменения упругости материала, износа инструмента и настройки листогибочного тормоза могут привести к смещению высоты в течение производственного цикла.
Как определить правильное значение
Перед заказом проверьте фактическую высоту боковых перил существующей лестничной системы. Профессиональные магазины измеряют каждую деталь или используют линейный калибр, который останавливает пресс, когда высота формовки превышает ±0,5 мм. Не думайте, что высота 100 мм у всех производителей равна 100 мм.
Толщина материала
Что это представляет
Толщина листа боковых направляющих и опорной плиты. Обычно указывается в миллиметрах.
Почему это важно
Толщина материала переходника должна быть как минимум равна толщине двух соединительных секций лестницы. Конический боковой рельс имеет длинный неподдерживаемый край, который испытывает более высокие нагрузки, чем прямой боковой рельс той же толщины. Уменьшение толщины переходника создает слабое место, которое прогибается под нагрузкой до того, как остальная часть системы достигнет номинальной мощности.
Распространенные ошибки выбора
Некоторые производители будут использовать более тонкий материал для переходников, чтобы снизить требования к тоннажу формовки и стоимость материала, предполагая, что короткая длина делает это менее критичным. Это предположение неверно – переходник несет ту же нагрузку на метр, что и остальная часть лестницы, а концентрация напряжений на конусе делает толщину еще более важной.
Расположение соединительных отверстий
Что это представляет
Положения, диаметры и расстояние между болтовыми отверстиями на торцевых фланцах переходника. Они определяют, как переходник соединяется с соединительными пластинами и прилегающими секциями лестницы.
Почему это важно
Различные производители лестниц используют разную схему расположения отверстий, даже в пределах одного номинального стандарта. Некоторые используют отверстия диаметром 9 мм с расстоянием между центрами 25 мм, другие используют отверстия диаметром 11 мм с расстоянием между центрами 30 мм. Если переходник заказан у другого поставщика, чем прямая лестница, расположение отверстий почти наверняка будет отличаться. Для исправления ситуации на месте необходимо либо просверлить новые отверстия (что приведет к удалению покрытия и создать точки коррозии), либо использовать разные соединительные пластины для каждого соединения.
Как проверить
Единственный надежный подход — заказать всю систему, включая все переходники, у одного производителя, который использует одинаковую схему расположения отверстий. Если разделение заказа неизбежно, запросите чертежи сопряжения с размерами у обоих поставщиков и подробно сравните диаметр отверстий, расстояние между отверстиями и расстояние до края.
Совместимость цепочек
Что это представляет
Длина перекладины, конечный профиль и расстояние внутри переходника. Ступени на широком конце длиннее, чем на узком.
Почему это важно
В плохо сконструированном редукторе ступенька в средней точке перехода может неправильно сидеть в боковой направляющей, создавая неплотное соединение, которое дребезжит под нагрузкой и в конечном итоге утомляет. Переходник должен вмещать перекладины, длина которых постепенно уменьшается по мере уменьшения ширины.
Как проверить
Пусть производитель снабдит редуктор установленными на заводе перекладинами, которые специально вырезаны и сформированы с учетом геометрии перехода. Не ждите, что установщик изменит стандартные перекладины на месте – результатом будет нестабильная поддержка и возможное повреждение кабеля.
Сводная таблица технических характеристик
Спецификация | Что это представляет | Почему это важно | Распространенные ошибки выбора | Что необходимо уточнить у поставщика |
W1 и W2 | Начальная и конечная ширина | Определяет соответствие с соединительными секциями лестницы | Неверное измерение внутренней и внешней ширины | Ссылка на внутренний или внешний размер; допуск на обоих концах |
Длина перехода (A) | Общая длина переходника | Управляет радиусом изгиба кабеля при изменении ширины | При заказе только по ширине, стандартная длина может быть слишком короткой | Минимальная длина перехода в зависимости от типа кабеля; доступны нестандартные длины |
Высота боковой направляющей (H) | Высота обеих боковых направляющих | Должны точно соответствовать соединительным секциям лестницы | Предполагая, что все производители используют одинаковую номинальную высоту | Фактическая изготовленная высота с допуском; метод проверки |
Толщина материала | Толщина боковых поручней и основания | Определяет грузоподъемность и жесткость | Указание той же толщины, что и меньшая секция лестницы | Минимальная толщина относительно соединенных секций; проверка толщины |
Расположение соединительных отверстий | Положения отверстий под болты, диаметры, расстояние между ними | Определяет правильность выравнивания соединительных пластин | Не проверяется расположение отверстий при смешивании поставщиков | Точный диаметр отверстия, шаг и расстояние до края; совместимость соединительной пластины |
Совместимость цепочек | Длина перекладины, конечный профиль и расстояние | Влияет на поддержку кабеля в переходной зоне | Предполагая, что полевой персонал может изменять стандартные ступени | Ступеньки, установленные на заводе; совместимость профиля ступени с соединительными секциями |
Руководство по общим конфигурациям и выбору
Левые переходники не являются универсальным продуктом. Существуют различные методы производства, конструкции переходов и структурные конфигурации для удовлетворения различных требований к установке, бюджетных ограничений и ожиданий производительности. Понимание этих различий помогает покупателям выбрать конфигурацию, которая сбалансирует стоимость, время выполнения заказа и производительность на местах.
Сборный переходник (сварная конструкция)
Структурные характеристики
Это наиболее распространенная конфигурация в отрасли. Редуктор изготовлен из плоской стальной пластины, которую разрезают, формуют и сваривают для создания конической боковой направляющей и основания. Две боковые направляющие – одна прямая, другая коническая – соединены перекладинами, приваренными или прикрученными между ними болтами.
Типичные приложения
Пользовательские комбинации ширины, нестандартная длина перехода и небольшие и средние размеры пакетов. Этот метод допускает практически неограниченные комбинации ширины и длины перехода.
Преимущества
Максимальная гибкость в размерах
Возможна любая разница в ширине
Подходит для индивидуальных и разовых требований
Меньшие инвестиции в оснастку для нестандартных размеров
Соображения
Качество полностью зависит от процесса сварки
Непрерывные сварные швы с полным проплавлением имеют важное значение — прерывистые сварные швы разрушаются под действием усталости
Требуется больше времени на выполнение заказа, чем стандартные прямые участки
Для обеспечения единообразия всей партии требуются специальные приспособления и шаблоны
Рекомендация по выбору:
Выберите сборную конструкцию для нестандартных применений, где комбинация ширины или переходная длина нестандартны. Убедитесь, что производитель использует непрерывные сварные швы и специальные приспособления.
Фигонный переходник с листогибочным прессом (цельные боковые направляющие)
Структурные характеристики
В этой конфигурации коническая боковая направляющая изготавливается из цельного куска стали на листогибочном прессе с ЧПУ, что исключает продольный сварной шов, который является слабым местом в готовых переходниках. Затем основание и перекладины прикрепляются к сформированным боковым рейкам.
Типичные приложения
Стандартные комбинации ширины, проекты, требующие высокой геометрической согласованности, а также применения, где сварной шов нежелателен, например, пищевая промышленность или чистые помещения.
Преимущества
Нет продольного сварного шва – максимально прочная конструкция боковых направляющих
Превосходная структурная целостность
Более чистый внешний вид без сварных швов
Отличная согласованность деталей после проверки программы листогибочного пресса
Соображения
Ограничено формирующей оболочкой гибочного пресса
Очень большое уменьшение ширины или очень большая переходная длина могут превысить производительность машины
Более высокая стоимость оснастки для нестандартных размеров
Не подходит для всех комбинаций ширины и высоты
Рекомендация по выбору:
Выбирайте формованную конструкцию листогибочного пресса для комбинаций стандартной ширины, где предпочтительна конструкция без сварных швов. Это рекомендуемая конфигурация для пищевой, фармацевтической и чистой помещений.
Болтовая сборка и сварная сборка
Структурные характеристики
Некоторые редукторы сконструированы в виде сборных болтовых узлов, в которых боковые направляющие, основание и перекладины скреплены механически, а не сварены. Такая конфигурация характерна для алюминиевых переходников, где сварка может снизить прочность материала в зоне термического влияния.
Типичные приложения
Алюминиевые системы, устройства, требующие модификации на месте эксплуатации или замены компонентов, а также установки, в которых для доступа к редуктору необходимо разобрать.
Преимущества
Отдельные компоненты можно заменить без замены всего редуктора
Нет зоны термического влияния в алюминии
Проще отправлять в разобранном виде – ниже стоимость перевозки
Позволяет выполнять настройку на месте во время установки
Соображения
Больше соединений означает больше потенциальных точек ослабления при вибрации
Больше времени сборки на месте по сравнению с агрегатами, сваренными на заводе
Требуется правильный контроль крутящего момента во время сборки
Каждое болтовое соединение представляет собой потенциальную коррозионную щель
Рекомендация по выбору:
Выбирайте болтовую сборку для алюминиевых систем или применений, где в будущем предполагается модификация. Для установки, подверженной вибрации, укажите крепежные детали или фиксирующий состав для резьбы.
С центральной опорной рейкой
Структурные характеристики
Для переходников с большим уменьшением ширины – обычно там, где широкий конец превышает 400 мм – центральная опорная направляющая проходит продольно через переходную зону. Эта направляющая обеспечивает дополнительную поддержку кабеля и предотвращает провисание основания.
Типичные приложения
Уменьшение ширины более 400 мм
Прокладка тяжелых силовых кабелей
Приложения, в которых вес кабеля сосредоточен в центре лотка
Большая длина перехода, при которой базовый диапазон значителен
Преимущества
Предотвращает провисание основания при большой нагрузке кабеля
Обеспечивает дополнительные точки опоры для кабеля
Улучшает распределение нагрузки в переходной зоне
Уменьшает прогиб в средней точке переходника
Соображения
Более высокая стоимость материала и вес
Центральная направляющая должна быть расположена аккуратно, чтобы не мешать прокладке кабеля
Усложняет производственный процесс
Может не потребоваться при более легких нагрузках на кабели
Рекомендация по выбору:
Запросите центральную опорную рейку для переходников с широким концом, превышающим 400 мм, особенно при большой нагрузке на кабель. Дополнительные затраты оправданы улучшенными структурными характеристиками и защитой кабеля.
Таблица сравнения конфигураций
Конфигурация | Особенности конструкции | Рекомендуемые приложения | Преимущества | Соображения |
Изготовлено (разрезание и сварка) | Коническая боковая направляющая, вырезанная из пластины, приваренная к основанию и перекладинам | Нестандартные комбинации ширины, нестандартная длина перехода, малые и средние размеры партий | Максимальная гибкость размеров, возможна любая разница в ширине | Качество зависит от процесса сварки; требует более длительного времени выполнения; согласованность требует специальных приспособлений |
Гибочно-гибочный пресс | Боковая направляющая изготовлена из цельной детали на листогибочном прессе с ЧПУ | Стандартные комбинации ширины, проекты, требующие высокой геометрической точности, гигиенические условия | Отсутствие продольных сварных швов, превосходная структурная целостность, отличная однородность деталей | Ограничено конвертом формования гибочного пресса; более высокая стоимость оснастки для нестандартных размеров |
Болтовая сборка | Компоненты крепятся механически без сварки | Алюминиевые системы, приложения, требующие модификации на месте или замены компонентов | Отдельные компоненты заменяемы, зона термического влияния отсутствует, алюминий, проще транспортировать в разобранном виде | Больше соединений, вероятность расшатывания под воздействием вибрации, больше времени на сборку на месте |
С центральной опорной рейкой | Дополнительный продольный рельс в переходной зоне | Уменьшение ширины более 400 мм, установка тяжелых силовых кабелей, большая переходная длина | Предотвращает провисание основания, обеспечивает дополнительную поддержку кабеля, улучшает распределение нагрузки | Более высокая стоимость материала, дополнительный вес не должны мешать прокладке кабеля |
Как выбрать правый левый переходник для разных применений
Выбор левого редуктора – это не выбор из каталога. Речь идет о согласовании конструкции, материала и отделки переходника с конкретными требованиями среды установки, типами прокладываемых кабелей, структурными условиями в точке перехода и ожиданиями по техническому обслуживанию в течение расчетного срока службы системы. Правильный выбор исключает необходимость внесения полевых модификаций. Неправильный выбор создает слабое место, которое выйдет из строя первым компонентом.
Объекты тяжелой промышленности и энергетики
Чем это приложение отличается
На электростанциях, сталелитейных заводах, цементных заводах и предприятиях тяжелой промышленности кабельные лестницы прокладывают высоковольтные силовые кабели, кабели управления и проводку приборов через среды с повышенными температурами, вибрацией, пылью и периодическим химическим воздействием. Левый переходник в таких условиях — это не просто переходник по ширине — это структурный компонент, который должен сохранять свою номинальную нагрузку при непрерывном термоциклировании и механической вибрации.
Что сделать приоритетным
На первом месте стоит грузоподъемность. Редуктор должен соответствовать или превышать безопасную рабочую нагрузку большей секции соединительной лестницы. Я видел слишком много установок, в которых переходник имел ту же толщину материала, что и меньшая лестница, и это становилось ограничивающим фактором на всей длине кабеля. Коническая боковая направляющая концентрирует напряжение, а тепловое расширение добавляет циклическую нагрузку, которая ускоряет усталость продольного сварного шва.
Скрытый риск
Вибрация — бесшумный убийца сварных швов переходников в промышленных условиях. Редуктор, изготовленный с прерывистыми сварными швами, может выдержать испытание на статическую нагрузку, но в течение двух лет у него появятся усталостные трещины при воздействии постоянной низкочастотной вибрации от насосов, компрессоров или турбин. Трещина обычно начинается на узком конце конической направляющей, где концентрация напряжений самая высокая, и распространяется вдоль сварного шва до тех пор, пока боковая направляющая не отделится от основания.
Рекомендации по покупке
Укажите непрерывные сварные швы с полным проваром на продольном шве, а не прерывистые прихваточные сварные швы
Требуется, чтобы толщина материала соответствовала толщине двух соединительных секций лестницы
Используйте горячеоцинкованную сталь с толщиной покрытия не менее 65 микрон
Запросите у поставщика спецификацию процедуры сварки и записи о квалификации сварщика
Для температур выше 200°C убедитесь, что цинковое покрытие подходит — цинк может подвергаться охрупчиванию жидким металлом при повышенных температурах
Рассмотрите возможность использования нержавеющей стали в местах рядом с паропроводами, печами или химическим технологическим оборудованием
Что также проверяют опытные инженеры
Прежде чем одобрить редуктор для промышленного использования, опытные инженеры запросят результаты заводских испытаний на секционирование. При испытании на разрез сварной шов разрезают, полируют сечение и исследуют его под увеличением, чтобы убедиться в полном проваре и отсутствии внутренних дефектов. Завод, который не может предоставить протоколы испытаний на разрезание сварочного процесса, не контролирует качество сварки.
Прибрежные и морские морские объекты
Чем это приложение отличается
Солевой туман, высокая и постоянная влажность создают наиболее агрессивную коррозионную среду для любого стального компонента. На морских платформах, портовых сооружениях, береговых электростанциях и верфях скорость коррозии может быть в 5–10 раз выше, чем во внутренних промышленных средах. Левый редуктор в этих местах должен выдерживать десятилетия воздействия при минимальном доступе для обслуживания.
Что сделать приоритетным
Коррозионная стойкость доминирует над всеми остальными факторами. Система покрытия должна защищать не только открытые поверхности, но и кромки разреза, зоны сварки и щели, в которых может скапливаться вода. Коническая боковая направляющая редуктора образует длинную кромку среза, которая особенно уязвима – если покрытие не обеспечивает защитную защиту на этой кромке, в течение нескольких месяцев появится ржавчина, которая распространится под покрытие.
Скрытый риск
Наиболее частым видом неисправности в морской среде является щелевая коррозия в месте соединения соединительной пластины. Вода попадает в зазор между торцевым фланцем переходника и соединительной пластиной ответной лестницы, а поскольку зазор обеднен кислородом, пассивный слой на нержавеющей стали или цинковое покрытие на оцинкованной стали не могут восстановиться. Коррозия поражает сталь в расщелине, в то время как видимые поверхности остаются неповрежденными. К тому времени, когда коррозия станет видна снаружи, соединение уже утратит значительную структурную целостность.
Рекомендации по покупке
Покрытие ZAM является предпочтительным выбором для стальных переходников, работающих в морской среде: содержание магния в нем обеспечивает превосходную защиту режущей кромки
В качестве альтернативы укажите горячее цинкование с толщиной покрытия не менее 85 микрон
Нержавеющая сталь 316 — самый безопасный материал для зон брызг и зон с прямым контактом с соленой водой
Полностью избегайте электрогальванизации — покрытие слишком тонкое, чтобы обеспечить надежную защиту в прибрежных зонах
Укажите, что все обрезанные кромки должны быть гладко отшлифованы перед нанесением покрытия, чтобы удалить заусенцы, которые могут удерживать влагу.
Перед сборкой попросите, чтобы контактные поверхности соединительной пластины были покрыты грунтовкой с высоким содержанием цинка или противозадирным составом.
Что также проверяют опытные инженеры
Убедитесь, что состав цинковой ванны, используемый для HDG, соответствует требованиям для воздействия на морскую среду. Некоторые гальванизаторы добавляют висмут для улучшения внешнего вида поверхности, но висмут может снизить коррозионную стойкость покрытия в условиях солевого тумана. Авторитетный гальванизатор предоставит сертификат анализа ванны с указанием легирующих элементов и их концентраций.
Центры обработки данных и критическая ИТ-инфраструктура
Чем это приложение отличается
Центры обработки данных прокладывают тысячи кабелей передачи данных и силовых кабелей через системы кабельных лестниц, которые должны оставаться доступными для частых изменений, дополнений и реконфигураций. Кабели состоят преимущественно из низковольтных медных и оптоволоконных кабелей, которые имеют малые требования к радиусу изгиба и чувствительны к физическим повреждениям. Левый переходник в центре обработки данных должен обеспечивать плавный переход без заеданий, который защищает хрупкие оболочки кабелей и в то же время обеспечивает высокую плотность кабелей, типичную для этих объектов.
Что сделать приоритетным
Защита кабеля является первоочередной задачей. Угол перехода переходника должен быть достаточно плавным, чтобы тросы могли смещаться вбок, не превышая минимального радиуса изгиба. Для кабелей категории 6А и оптоволоконных кабелей минимальный радиус изгиба обычно в 4 раза превышает диаметр кабеля во время установки и в 2 раза во время эксплуатации. Редуктор, который заставляет кабели изгибаться более резко, приведет к ухудшению сигнала, которое может быть не обнаружено во время ввода в эксплуатацию, но проявится в виде периодических сетевых ошибок несколько месяцев спустя.
Скрытый риск
Переходная зона создает точку защемления, если переходник слишком короткий. Когда кабели входят в узкий конец редуктора, они сближаются вбок. Если длина переходника недостаточна, внешние тросы в жгуте прижимаются к внутренней части конической боковой направляющей, создавая трение, повреждающее оболочку троса при вытягивании. Я видел, как кабели центров обработки данных с видимыми насечками протягивались через переходник, который был указан только на основе размеров стали, без учета требований к коэффициенту заполнения кабеля и радиусу изгиба.
Рекомендации по покупке
Укажите длину перехода, как минимум в 2 раза превышающую разницу ширины для центров обработки данных
Используйте алюминий или сталь с порошковым покрытием для получения чистых внутренних поверхностей без зацепок.
Попросите, чтобы все внутренние кромки были закруглены или зачищены от заусенцев после изготовления
Убедитесь, что расстояние между перекладинами переходника такое же, как и у прямой лестницы, чтобы обеспечить постоянную поддержку троса.
Рассмотрите возможность использования центральной опорной рейки для переходников шириной более 400 мм, чтобы предотвратить провисание троса.
Убедитесь, что внутренняя ширина переходника на узком конце позволяет полностью заполнить кабель с достаточным зазором
Что также проверяют опытные инженеры
Инженеры центров обработки данных часто указывают датчик для контроля радиуса изгиба — простой шаблон, который можно поместить внутри переходника, чтобы убедиться, что угол перехода не приводит к тому, что кабели становятся ниже минимального радиуса изгиба. Если завод не может продемонстрировать эффективный радиус изгиба переходника, запросите образец для физической проверки перед размещением оптового заказа.
Торговые здания и офисные комплексы
Чем это приложение отличается
Коммерческие здания представляют собой сочетание эстетических требований, ограниченности места для установки и чувствительности к затратам. Кабельные лестницы часто прокладывают через открытые потолочные поверхности, технические помещения и вертикальные стояки, где пространство ограничено и внешний вид имеет значение. Левый переходник должен вписываться в ограниченное пространство, сохраняя при этом профессиональный внешний вид, подходящий для видимой установки.
Что сделать приоритетным
Эффективность использования пространства и внешний вид являются ключевыми факторами. Переходник должен обеспечить требуемый переход ширины в пределах доступной монтажной длины, что часто диктуется конструкцией здания, а не требованиями кабельной инженерии. В то же время переходник должен выглядеть согласованно с остальной частью системы кабельной лестницы – несоответствующие покрытия, несоответствующие размеры или видимые сварочные брызги недопустимы при открытых установках.
Скрытый риск
Наиболее распространенной ошибкой в коммерческих проектах является указание переходника только на основании ширины лестницы без проверки доступного места для установки. На архитектурных чертежах может быть изображен прямой участок, который переходит между двумя ширинами, но физическое пространство, доступное для перехода, может быть ограничено воздуховодами, трубопроводами или конструктивными элементами, которые не были показаны на электрических чертежах. В результате получается редуктор, который прибывает на место и не может быть установлен без модификации окружающих систем – стоимость, которая никогда не была предусмотрена в бюджете.
Рекомендации по покупке
Перед заказом проверьте наличие свободного места для установки редуктора, включая зазоры для соединительных пластин и доступ к болтам
Используйте сталь с порошковым покрытием для открытых участков, где внешний вид важен
Укажите тот же цвет покрытия, что и для соединительных секций лестницы, чтобы сохранить визуальное единообразие
Для скрытой установки в технических помещениях сталь HDG обеспечивает лучшее соотношение цены и качества
Уменьшайте переходную длину только в том случае, если это позволяют тип кабеля и коэффициент заполнения – никогда не жертвуйте защитой кабеля ради экономии места
Попросите поставщика предоставить габаритный чертеж с точной общей длиной и шириной для координации с другими специалистами
Что также проверяют опытные инженеры
Согласуйте расположение переходника с инженером-строителем. Переход по ширине создает асимметричную нагрузку на опорную систему, поскольку вес тросов смещается в сторону прямой боковой направляющей. Если расстояние между опорами определяется номинальной нагрузкой лестницы без учета этой асимметрии, опора, ближайшая к переходнику, может быть перегружена. Добавление опоры на расстоянии не более 300 мм от каждого конца переходника — это простая мера предосторожности, предотвращающая долговременное отклонение.
Пищевые и фармацевтические предприятия
Чем это приложение отличается
Пищевые, молочные, пивоваренные и фармацевтические предприятия подвергают системы кабельных лестниц частой промывке водой, паром и химическими чистящими средствами. Среда влажная, часто кислая или щелочная, к ней предъявляются строгие гигиенические требования. Левый переходник на этих объектах должен противостоять коррозии от чистящих химикатов, не иметь щелей, в которых могут скапливаться бактерии, и сохранять свою структурную целостность, несмотря на повторяющиеся термические циклы в результате горячей промывки.
Что сделать приоритетным
Гигиена и химическая стойкость не подлежат обсуждению. Редуктор должен иметь гладкую, непористую поверхность, которую можно эффективно очистить. Щели, карманы и грубые сварные швы неприемлемы, поскольку они задерживают частицы пищи и бактерии. Материал должен противостоять воздействию определенных чистящих химикатов, используемых на объекте – обычно дезинфицирующих средств на основе хлора, кислотных средств для удаления накипи или щелочных моющих средств.
Скрытый риск
Продольный сварной шов на изготовленном стальном переходнике образует щель между боковой направляющей и основанием, которую чрезвычайно сложно эффективно очистить. Даже если сварной шов отшлифован, металлургическая структура зоны сварного шва отличается от основного металла, и химическое воздействие часто концентрируется в зоне сварного шва. В пищевой промышленности этот сварной шов может стать точкой возникновения коррозии и нарушением гигиены в течение первого года эксплуатации.
Рекомендации по покупке
Нержавеющая сталь 304 является минимальным требованием для большинства применений в пищевой промышленности; 316 требуется для зон с воздействием соли или кислоты
Укажите, что все сварные швы должны быть зашлифованы и пассивированы после шлифовки для восстановления коррозионностойкого пассивного слоя
Избегайте окрашенных поверхностей или поверхностей с порошковым покрытием – покрытие может отколоться и загрязнить изделие
Запросите характеристики шероховатости поверхности – обычно Ra ≤ 0,8 микрона для зон контакта с пищевыми продуктами
Убедитесь, что в конструкции переходника нет горизонтальных поверхностей, на которых может скапливаться вода
Укажите, что переходник должен поставляться с сертификатом качества поверхности, подтверждающим процесс пассивации
Что также проверяют опытные инженеры
Убедитесь, что марка нержавеющей стали и сварочный присадочный металл совместимы с чистящими химикатами. Стандартная нержавеющая сталь 304 подвержена коррозионному растрескиванию под напряжением в хлоридной среде при температуре выше 60°C. Если на предприятии используются чистящие средства на основе хлора, сочетание хлоридов, повышенной температуры из-за горячей промывки и остаточного напряжения от сварки может вызвать растрескивание. В таких условиях может потребоваться использование нержавеющей стали 316L и отжиг на раствор после сварки.
Инфраструктура, туннели и мосты
Чем это приложение отличается
Дорожные туннели, железнодорожные туннели, мосты и другие инфраструктурные проекты имеют расчетный срок службы от 50 до 100 лет с минимальным доступом для технического обслуживания. Системы кабельных лестниц в таких условиях подвергаются воздействию выхлопных газов транспортных средств, противообледенительных солей, конденсата и, в некоторых случаях, воздействия огня. Левый редуктор в инфраструктурном проекте должен прослужить десятилетия без проверки, очистки или ремонта.
Что сделать приоритетным
Долговечность и огнестойкость являются первоочередными задачами. Система покрытия должна обеспечивать десятилетия защиты без технического обслуживания. Редуктор должен сохранять свою структурную целостность во время пожара, чтобы предотвратить падение кабелей и блокирование путей эвакуации или создание дополнительных опасностей для аварийно-спасательных служб.
Скрытый риск
Сочетание противообледенительных солей и выхлопных газов транспортных средств создает в автодорожных туннелях очень агрессивный микроклимат. Соли гигроскопичны – они поглощают влагу из воздуха и сохраняют влажную поверхность стали, даже когда туннель кажется сухим. Эта влажная, богатая хлоридами среда разрушает оцинкованные покрытия со скоростью, намного превышающей расчетные предположения, используемые для стандартной наружной установки. Редуктор, который прослужит 40 лет на открытом воздухе в сельской местности, может выйти из строя в течение 15 лет в автодорожном туннеле.
Рекомендации по покупке
HDG с минимальной толщиной покрытия 85 микрон является минимально приемлемой отделкой
Покрытие ZAM обеспечивает в 3–5 раз лучшую стойкость к коррозии противобледенительной соли, чем стандартное покрытие HDG
Для туннелей длиной более 500 метров рекомендуется использовать нержавеющую сталь 316 в вентиляционных зонах, где концентрация соли и влаги самая высокая
Указать, что редуктор должен быть подвергнут испытанию в солевом тумане согласно ASTM B117 с минимальной продолжительностью воздействия 1000 часов без коррозии основного металла
Проверьте класс огнестойкости системы покрытия: некоторые покрытия выделяют токсичный дым при воздействии огня
Убедитесь, что расстояние между ступенями переходника соответствует требованиям к огнестойкости кабельной опоры, указанным в стратегии пожарной безопасности проекта
Что также проверяют опытные инженеры
Инфраструктурные проекты часто требуют сторонней сертификации всей системы кабельных лестниц, включая переходники. Сертификация охватывает грузоподъемность, коррозионную стойкость и огнестойкость. Перед заказом убедитесь, что сертификаты испытаний производителя выданы аккредитованной лабораторией и что протестированная конфигурация соответствует указанным размерам переходника. Сертификат на прямую лестничную секцию не распространяется автоматически на переходник с другой геометрией и конфигурацией сварных швов.
Химические и нефтехимические заводы
Чем это приложение отличается
Химические, нефтеперерабатывающие и нефтехимические предприятия подвергают системы кабельных лестниц воздействию широкого спектра агрессивных химикатов, включая кислоты, щелочи, растворители и пары углеводородов. Конкретные присутствующие химические вещества различаются в зависимости от зоны на объекте, и система кабельных лестниц должна выбираться так, чтобы противостоять конкретному химическому воздействию в каждом месте. Левый редуктор на химическом заводе также должен соответствовать требованиям классификации взрывоопасных зон для электрооборудования.
Что сделать приоритетным
Химическая совместимость является главным приоритетом. Материал и покрытие следует выбирать с учетом конкретных химических веществ, присутствующих в зоне установки. Ни один материал не является универсально устойчивым ко всем химическим веществам, и выбор неправильного материала может привести к быстрому выходу из строя. Например, алюминий превосходно работает во многих средах, но подвергается воздействию сильных щелочей и некоторых кислот. Нержавеющая сталь 304 устойчива ко многим химическим веществам, но уязвима к соляной кислоте.
Скрытый риск
На химических заводах часто имеются зоны со смешанным химическим воздействием, которое более агрессивно, чем любое отдельно взятое химическое вещество. Восстановитель, устойчивый к основному технологическому химическому веществу, может выйти из строя из-за вторичного воздействия чистящих растворителей, остатков катализатора или атмосферных загрязнений. Неисправность часто обнаруживается только при проверке системы, которая может происходить во время планового отключения каждые 2–5 лет.
Рекомендации по покупке
Перед выбором материала переходника проведите проверку химической совместимости с инженером по материалам завода.
Для зон, подверженных воздействию серной кислоты, обычно допускается использование нержавеющей стали 316; для соляной кислоты рассмотрите стекловолокно или специальные сплавы
В зонах с парами углеводородов убедитесь, что материал переходника и покрытие совместимы с системой противопожарной защиты — некоторые покрытия набухают под воздействием углеводородов
Для опасных зон ATEX/IECEx убедитесь, что переходник включен в схему уравнивания потенциалов и заземления системы.
Укажите, чтобы все крепежные детали и соединительные пластины были изготовлены из того же материала, что и переходник, во избежание гальванической коррозии
Рассмотрите возможность использования нержавеющей стали для всей системы кабельных лестниц в зонах, где многократное химическое воздействие делает выбор покрытия неопределенным
Что также проверяют опытные инженеры
На нефтехимических предприятиях убедитесь, что покрытие редуктора совместимо с системой пассивной противопожарной защиты предприятия. Некоторые вспучивающиеся покрытия, нанесенные на конструкционную сталь, могут вступать в реакцию с цинковыми покрытиями на компонентах кабельных лестниц. Реакция может привести к потере адгезии противопожарного покрытия, что поставит под угрозу как огнезащиту, так и защиту от коррозии. Эту деталь часто упускают из виду, поскольку инженер-строитель определяет противопожарную защиту, а инженер-электрик определяет кабельную лестницу, и ни один из них не согласовывает совместимость покрытия.
Установки возобновляемых источников энергии и солнечных ферм
Чем это приложение отличается
Солнечные и ветряные электростанции охватывают большие площади с системами кабельных лестниц, которые подвергаются воздействию солнечного света, экстремальных температур, ветровой нагрузки и, во многих случаях, песчаных или пыльных условий. Кабельную лестницу часто устанавливают на наземных опорных конструкциях или внутри корпусов оборудования, где доступ для обслуживания ограничен. Левый редуктор в этих приложениях должен выдерживать воздействие внешних условий с минимальным обслуживанием при работе с силовыми кабелями постоянного тока от фотоэлектрических батарей.
Что сделать приоритетным
УФ-стойкость и термическая стабильность имеют решающее значение. Покрытие не должно разрушаться под длительным воздействием солнечных лучей. Переходник должен выдерживать тепловое расширение и сжатие системы кабельной лестницы в широком диапазоне температур – от температуры ниже нуля ночью до более 60°C на металлической поверхности под прямыми солнечными лучами.
Скрытый риск
Накопление песка и пыли — проблема, которую часто недооценивают. На солнечных электростанциях в пустыне внутри кабельной лестницы, в том числе внутри редуктора, скапливается мелкий песок. Песок удерживает влагу во время редких дождей, создавая локальную коррозионную среду, которая воздействует на покрытие изнутри. Редуктор с его изменяющейся геометрией может улавливать песок более эффективно, чем прямые секции, поскольку коническая боковая направляющая создает карман, в котором скапливается песок. Со временем сочетание захваченного песка, случайной влаги и циклических температур приводит к разрушению покрытия переходника, в то время как прямые участки остаются неповрежденными.
Рекомендации по покупке
Сталь HDG с покрытием толщиной не менее 65 микрон является стандартным выбором для большинства применений на солнечных фермах
Для установки в пустыне рассмотрите возможность использования покрытия ZAM, поскольку оно обеспечивает превосходную защиту кромок и устойчивость к истиранию песком
Алюминий является отличной альтернативой для солнечных электростанций за пределами прибрежных зон: он не требует покрытия и естественно устойчив к УФ-излучению
Укажите, что переходник имеет дренажные отверстия для предотвращения скопления воды и песка внутри переходной зоны
При установке в песчаных средах запросите испытание покрытия на стойкость к истиранию в соответствии с ASTM D4060
Убедитесь, что коэффициент теплового расширения материала переходника соответствует секциям соединительной лестницы
Что также проверяют опытные инженеры
В солнечных электростанциях кабельные цепи постоянного тока работают при напряжении до 1500В. Убедитесь, что конструкция заземления и соединения редуктора обеспечивает электрическую непрерывность системы кабельной лестницы. Соединение соединительной пластины на каждом конце редуктора должно обеспечивать надежное электрическое соединение. Если переходник имеет порошковое покрытие, покрытие необходимо удалить на контактных поверхностях или соединительная пластина должна иметь соединительную перемычку, проникающую сквозь покрытие.
Подземные и подземные сооружения
Чем это приложение отличается
Туннели метро, станции метро и подземные коридоры представляют собой уникальное сочетание замкнутого пространства, высокой влажности, ограниченной вентиляции и строгих требований пожарной безопасности. Система кабельных лестниц часто устанавливается в помещениях с ограниченной высотой и ограниченным доступом как для установки, так и для обслуживания. Левый переходник в таких условиях должен вписываться в жесткие пространственные ограничения и при этом соответствовать более строгим стандартам пожарной безопасности, чем для надземной установки.
Что сделать приоритетным
Пожарная безопасность и экономия пространства являются доминирующими проблемами. Редуктор должен быть изготовлен из негорючих материалов и не должен выделять токсичный дым или капающие частицы при воздействии огня. Длина переходника должна быть настолько короткой, насколько это практически возможно, но при этом соответствовать требованиям к радиусу изгиба кабеля, поскольку каждый метр монтажного пространства в туннеле стоит дорого и ограничен другими услугами.
Скрытый риск
В подземных условиях конденсат является постоянной проблемой. Стены туннеля холоднее окружающего воздуха, и влага конденсируется на поверхностях кабельных лестниц. Эта влага стекает по боковым направляющим и собирается на соединениях соединительных пластин и торцевых фланцах редуктора. Постоянная влажность ускоряет коррозию, особенно в отверстиях для болтов, где покрытие было повреждено во время сборки. Редуктор, который будет адекватно работать при надземной установке вне помещения, может преждевременно выйти из строя под землей, поскольку он никогда не высыхает.
Рекомендации по покупке
Сталь HDG с минимальной толщиной покрытия 85 микрон является минимальным требованием
Нержавеющая сталь 316 рекомендуется для помещений с постоянным попаданием воды или повышенной влажностью
Укажите, что переходник должен быть настолько компактным, насколько это позволяют типы кабелей, но не короче минимальной переходной длины, необходимой для радиуса изгиба кабеля.
Попросите после сборки обработать все отверстия под болты краской с высоким содержанием цинка или герметиком, чтобы защитить оголенную сталь по краям отверстий.
Убедитесь, что переходник и его покрытие прошли испытания на огнестойкость в соответствии с действующим стандартом для подземной установки
Убедитесь, что конструкция переходника обеспечивает достаточную вентиляцию вокруг кабелей во избежание перегрева.
Что также проверяют опытные инженеры
Подземные установки часто требуют включения системы кабельных лестниц в стратегию пожарной безопасности в качестве системы поддержки кабелей, которая должна сохранять свою целостность в течение определенного периода времени во время пожара. Переходник с его другой геометрией и конфигурацией сварных швов может не иметь такой же огнестойкости, как прямые секции лестницы. Запросите сертификат испытаний на огнестойкость, который конкретно распространяется на конфигурацию редуктора, а не только на прямой участок. Если производитель не может этого обеспечить, включите переходник в систему противопожарной защиты проекта, нанеся вспучивающееся покрытие или установив огнестойкий корпус.
Проекты модернизации и расширения
Чем это приложение отличается
Проекты модернизации включают добавление новых кабельных лестниц к существующей установке, которая могла быть изготовлена годами или десятилетиями ранее другим поставщиком. В существующей системе могут использоваться устаревшие размеры, нестандартные схемы отверстий или материалы, которые больше не являются общедоступными. Левый переходник для проекта модернизации должен взаимодействовать с существующей системой и при этом соответствовать текущим стандартам для новой установки.
Что сделать приоритетным
Совместимость с существующей системой является первоочередной задачей. Переходник должен соответствовать высоте, ширине, расположению отверстий и типу покрытия боковой направляющей существующей лестницы. Если существующая система больше не производится, переходник должен быть изготовлен по индивидуальному заказу, чтобы соответствовать устаревшим размерам.
Скрытый риск
Самая распространенная ошибка — предположение, что существующая система соответствует текущим стандартам. Кабельная лестница, установленная в 1980-х годах, может иметь высоту боковых перил, расстояние между отверстиями и профили перекладин, которые значительно отличаются от сегодняшних стандартных изделий. Заказ переходника по номинальной ширине без физического измерения существующей лестницы приведет к тому, что компонент не подойдет. Второй риск – несовместимость покрытия. Если существующая система HDG, а новый переходник имеет порошковое покрытие, разнородные металлы или покрытия в соединении могут вызвать гальваническую коррозию.
Рекомендации по покупке
Перед заказом переходника измерьте физически высоту и ширину боковых поручней существующей лестницы, расположение отверстий и расстояние между перекладинами
Предоставьте производителю образец существующей лестницы или подробные фотографии с размерами для проверки
Как можно точнее подберите тип и цвет покрытия к существующей системе
Если существующее покрытие неизвестно или устарело, укажите HDG для переходника и используйте изолирующие шайбы на соединении соединительной пластины для предотвращения гальванической коррозии
Добавьте дополнительное время на изготовление по индивидуальному заказу, чтобы соответствовать устаревшим размерам
Закажите запасные соединительные пластины и крепежные детали, соответствующие схеме расположения отверстий переходника — имеющиеся крепежные детали могут не подходить к новому переходнику
Что также проверяют опытные инженеры
Перед заказом проверьте номинальную нагрузку существующей системы кабельных лестниц. Редуктор не должен стать слабым местом системы. Если в существующей лестнице используется материал, толщина которого больше не является стандартной, возможно, потребуется изготовить переходник из более толстого материала, чтобы соответствовать действующим стандартам грузоподъемности, сохраняя при этом внешние размеры существующей системы. Эта деталь требует тесной координации между покупателем и командой инженеров производителя.
Сводка выбора приложения
Приложение | Рекомендуемая конфигурация | Ключевые факторы выбора | Рекомендуемый материал | Рекомендуемая отделка | Важные примечания |
Тяжелая промышленность/электростанции | Изготовлено сварными швами с полным проваром | Нагрузочная способность, виброустойчивость, термостойкость | Низкоуглеродистая сталь (нержавеющая сталь для высокотемпературных зон) | HDG 65–85 мкм | Запросите протоколы испытаний на разрезание сварных швов; проверить температурные пределы покрытия |
Прибрежный/морской морской флот | Сборный или гибочный пресс | Коррозионная стойкость, защита режущей кромки, щелевая коррозия | Нержавеющая сталь 316 или сталь с ZAM | ZAM или HDG минимум 85 мкм | Полностью избегайте употребления EG; проверить состав цинковой ванны; обработать контактные поверхности соединительной пластины |
ЦОД/ИТ-инфраструктура | Предпочтителен листогибочный пресс | Радиус изгиба кабеля, гладкая внутренняя поверхность, края без заусенцев | Алюминий или сталь с порошковым покрытием | ПК или простой алюминий | Укажите длину перехода ≥ 2× разницы ширины; снять заусенцы со всех внутренних кромок |
Коммерческие здания | Экономичное изготовление | Недостаток места, внешний вид, координация с другими профессиями | Низкоуглеродистая сталь | ПК для открытых зон, HDG для скрытых работ | Проверьте доступное место для установки; согласовать расположение редуктора с опорами конструкции |
Пищевая/фармацевтическая промышленность | Гибочно-гибочный пресс, по возможности без сварных швов | Гигиена, химическая стойкость, очищаемость | Нержавеющая сталь 304 или 316 | Без покрытия – пассивированная нержавеющая сталь | Зашлифуйте сварные швы заподлицо и пассивируйте; указать шероховатость поверхности; проверить химическую совместимость |
Инфраструктура/Туннели/Мосты | Изготовлен в противопожарной конструкции | Долговечность, огнестойкость, устойчивость к антиобледенительной соли | Низкоуглеродистая сталь или нержавеющая сталь 316 | ZAM или HDG 85 мкм | Запросите сертификат испытаний в солевом тумане; проверьте огнестойкость специально для редуктора |
Химическая обработка | Изготавливается по индивидуальному заказу в соответствии со спецификациями материала | Химическая совместимость, соответствие ATEX/IECEx, гальваническая коррозия | Нержавеющая сталь 316 или специальный сплав | Согласно результатам химического анализа | Провести проверку химической совместимости; убедитесь, что материал крепежа соответствует переходнику |
Возобновляемые источники энергии/солнечные фермы | Стандартное исполнение | УФ-стойкость, тепловое расширение, отвод песка и пыли | HDG сталь или алюминий | HDG или простой алюминий | Добавьте дренажные отверстия; проверьте соединение цепей постоянного тока; испытание покрытия на стойкость к истиранию |
Метро/Метро | Компактный | Пожарная безопасность, устойчивость к конденсации, ограниченное пространство | Нержавеющая сталь 316 или сталь HDG | HDG 85 мкм или нержавеющая сталь | Обработайте отверстия под болты после сборки; проверьте сертификат огневых испытаний для конфигурации редуктора |
Модернизация/Расширение | Изготовлено по индивидуальному заказу в соответствии с устаревшими моделями | Совместимость размеров, соответствие покрытия, допустимая нагрузка | Соответствие существующему или обновление | Соответствует существующей системе | Физически измерить существующую систему; предоставить образец или фотографии; разрешить дополнительное время выполнения |
Риски при покупке, которые покупатели должны понимать перед заказом левых переходников
Большинство проблем с покупкой левых переходников незаметны в сравнительном листе предложений. Два поставщика могут указать одни и те же размеры, один и тот же материал и одинаковую отделку, но поставлять совершенно разные продукты. Различия заключаются в производственном процессе, дисциплине контроля качества и инженерной поддержке заказа. Понимание этих рисков перед размещением заказа предотвращает три самых дорогостоящих последствия в любом проекте: модификации на месте, задержки в установке и преждевременную замену.
Риск 1: несоответствие размеров, несмотря на правильные номинальные характеристики
Почему это происходит
Наиболее частая жалоба, которую я слышу от подрядчиков, заключается в том, что переходник не подходит к секциям соединительной лестницы, хотя обе они были заказаны с одинаковой номинальной шириной. Основная причина почти всегда заключается в разногласиях по поводу того, что означает «ширина». Некоторые производители измеряют внутренний размер между боковыми направляющими. Другие измеряют внешнюю общую ширину. Лестница внутренней шириной 400 мм не будет четко соединяться с переходником внешней ширины 400 мм, поскольку толщина боковых направляющих создает разницу от 6 до 10 мм. Это не производственный дефект – это неясность спецификации, которую покупатель так и не устранил перед размещением заказа.
Вторая причина — накопление толерантности. Прямая секция лестницы с допуском по ширине +2 мм, соединенная с переходником с допуском -2 мм, создает ступеньку в 4 мм на стыке. По отдельности оба компонента соответствуют техническим характеристикам. Вместе они создают видимое смещение, которое соединительная пластина не может полностью компенсировать.
Как определить перед заказом
Задайте поставщику один конкретный вопрос: «Когда вы указываете ширину 400 мм, это внутреннее отверстие между боковыми поручнями или внешний габаритный размер?» Если поставщик не может ответить немедленно и четко, предположим, что он не контролирует данную спецификацию. Запросите чертеж с размерами, на котором четко показаны ссылки на размеры ширины. Сравните этот рисунок с той же информацией, полученной от поставщика лестницы. Если на двух чертежах используются разные эталоны размеров, устраните несоответствие перед размещением заказа.
Вопросы поставщикам
Вы измеряете ширину как внутренний или внешний размер?
Каков ваш допуск на ширину конца? Вы измеряете каждую деталь?
Можете ли вы предоставить рисунок, показывающий опорные точки измерения?
Последствия, если их не заметить
Несоответствие размеров вынуждает установщика либо модифицировать переходник на месте, что приводит к удалению покрытия и созданию точек коррозии, либо изготовлять специальные соединительные пластины. Любое решение увеличивает стоимость, задерживает установку и создает нестандартное соединение, которое может не соответствовать требованиям проекта к грузоподъемности. В худшем случае редуктор будет полностью забракован и его придется перерабатывать, что приведет к задержке на несколько недель.
Как профессиональные производители предотвращают это
Профессиональные производители устанавливают единый эталон измерений для всех продуктов в системе. Ширина измеряется как внутренний размер между боковыми направляющими и указывается на каждом чертеже. Перед отправкой с завода каждый переходник измеряется с обоих концов калиброванными манометрами «годен/не годен». Измерения записываются и прослеживаются до производственной партии. Это не дорого – это просто дисциплина, которая отделяет профессиональные магазины от тех, которые измеряют только при наличии жалоб.
Как HULK Metal справляется с этим
Все компоненты кабельной лестницы, включая переходники, изготавливаются с одинаковой внутренней шириной. На производственном чертеже каждого переходника указана внутренняя ширина на обоих концах с допуском ±1 мм. Контроль качества проверяет каждую деталь на соответствие эталонному набору датчиков, имитирующему сопрягаемые секции лестницы. Это означает, что переходник каждый раз подходит к лестнице с первого раза, без внесения изменений на месте.
Риск 2: Длина перехода слишком мала для радиуса изгиба кабеля
Почему это происходит
Когда покупатели заказывают левый переходник, они обычно указывают ширину двух концов и высоту боковой направляющей. Длина перехода – общая длина переходника – часто остается на усмотрение поставщика. Многие поставщики по умолчанию используют короткую переходную длину, поскольку при этом используется меньше материала, меньше затрат на производство и упаковывается в меньшую транспортную упаковку. Проблема в том, что короткая переходная длина создает крутой угол на конической боковой направляющей, что заставляет кабели резко сгибаться при входе в узкий конец.
Это классический случай, когда завод оптимизирует производственные затраты, в то время как покупатель платит за последствия в виде повреждения кабеля и сложности установки. Поставщик доставил то, что было заказано – покупатель просто не указал длину перехода.
Как определить перед заказом
Рассчитайте минимальную длину перехода на основе типов кабелей, используемых в установке. Боковое смещение тросов от широкого конца к узкому должно быть достаточно постепенным, чтобы крайний трос не изгибался сильнее, чем его минимальный радиус изгиба. Как правило, длина перехода должна быть как минимум в 1,5 раза больше разницы в ширине для силовых кабелей и как минимум в 2 раза для кабелей передачи данных. Если стандартная длина поставщика короче этой, укажите нестандартную длину.
Вопросы поставщикам
Какова стандартная длина перехода для такого уменьшения ширины?
Можете ли вы указать собственную длину перехода, если стандарт слишком короткий?
Каков эффективный радиус изгиба конической боковой направляющей?
Последствия, если их не заметить
Слишком короткий переходник повредит оболочку кабеля во время протягивания. В случае силовых кабелей повреждение может проявляться в виде задиров или деформации в месте ввода с узким концом. В кабелях передачи данных повреждение может быть внутренним — проводники подвергаются нагрузке, превышающей предел упругости, что приводит к ухудшению сигнала, которое проявляется периодически и чрезвычайно трудно диагностируется. Исправление требует замены переходника, что означает отключение кабелей, демонтаж соединения и повторную установку – затраты, которые намного превышают экономию от более короткого переходника.
Как профессиональные производители предотвращают это
Профессиональные производители интересуются типами кабелей, прежде чем предлагать переходник. Они рассчитывают минимальную длину перехода на основе радиуса изгиба кабеля и рекомендуют длину, обеспечивающую защиту кабелей. Если покупатель запрашивает меньшую длину из-за нехватки места, производитель документирует рекомендации и отклонения, поэтому решение принимается с полным осознанием риска.
Как HULK Metal справляется с этим
Наша команда инженеров проверяет каждый заказ на переходник на предмет совместимости кабелей. Когда клиент указывает уменьшение ширины, для которого потребуется длина перехода больше, чем наш стандарт, мы уведомляем его и предоставляем рекомендацию. Мы производим переходные длины по индивидуальному заказу с точностью до требуемого миллиметра и проверяем внутреннюю геометрию с помощью шаблона радиуса изгиба перед отправкой.
Риск 3: качество сварного шва, снижающее структурную целостность
Почему это происходит
Продольный сварной шов на конической боковой направляющей сборного переходника является самым сложным сварным швом во всей системе кабельных лестниц. Это длинный непрерывный сварной шов на компоненте, геометрия которого меняет свою длину. Оператор сварки должен поддерживать постоянную скорость перемещения, длину дуги и наплавку присадочного металла при изменении геометрии заготовки. Это требует квалифицированной работы, и когда фабрики вынуждены быстро доставлять продукцию, велик искушение срезать углы.
Наиболее распространенными способами являются использование прерывистых сварных швов вместо непрерывных, уменьшение размера сварного шва для экономии времени и присадочного металла, а также отказ от контроля после сварки. Редуктор с прерывистыми сварными швами выдержит визуальный осмотр и даже испытание на статическую нагрузку. Отказ происходит позже – после месяцев или лет термоциклирования, вибрации и изменений нагрузки – когда усталостные трещины возникают в зазорах между прерывистыми сварными швами и распространяются до тех пор, пока боковая направляющая не отделится от основания.
Как определить перед заказом
Попросите поставщика предоставить спецификации процедуры сварки продольного шва на переходниках. В технологической документации должен быть указан тип сварного шва (угловой или канавочный), размер сварного шва, минимальная длина, а также тип сварного шва: непрерывный или прерывистый. Если поставщик не может предоставить WPS, он не контролирует процесс сварки. Запросите протоколы испытаний на разрезание — при испытании на разрезание сварной шов разрезается, полируется поперечное сечение и исследуется под увеличением для проверки полного проплавления и отсутствия внутренних дефектов.
Вопросы поставщикам
Продольный сварной шов на переходнике сплошной или прерывистый?
Есть ли у вас спецификация процедуры сварки для этого соединения?
Можете ли вы предоставить протоколы испытаний на разрезание сварных швов вашего переходника?
Имеют ли ваши сварщики квалификацию AWS D1.1 или эквивалентного стандарта?
Последствия, если их не заметить
Разрушение сварного шва в переходнике является конструктивным повреждением. Боковая направляющая отделяется от основания, тросы теряют опору, и вся переходная зона становится опасной. Если сбой произошел на действующем объекте, ремонт требует отключения кабельной трассы, что может означать остановку оборудования, которое она обслуживает. Стоимость замены редуктора ничтожно мала по сравнению со стоимостью простоя.
Как профессиональные производители предотвращают это
Профессиональные производители аттестуют свои сварочные процедуры посредством разрушающих испытаний. Они вырезают образцы сварных швов, разрезают их и проверяют на предмет проваров, проплавлений и дефектов. Они квалифицируют своих сварщиков по таким отраслевым стандартам, как AWS D1.1 или ISO 9606-1. Они проводят визуальный контроль каждого сварного шва и случайных разрезов на промышленных образцах. Они ведут записи всех испытаний и проверок и предоставляют эти записи клиентам по запросу.
Как HULK Metal справляется с этим
Все продольные сварные швы переходников представляют собой непрерывные сварные швы с полным проваром, выполняемые квалифицированными сварщиками. Наши сварочные процедуры соответствуют стандарту AWS D1.1. Мы выполняем 100% визуальный контроль каждого сварного шва и проверяем случайно выбранные производственные образцы для проверки качества внутренних сварных швов. Протоколы испытаний на секционирование доступны клиентам как часть пакета документации по качеству.
Риск 4: Коррозия кромок конической боковой направляющей
Почему это происходит
Коническая боковая направляющая левого переходника имеет длинную кромку, которая образуется при резке или лазерной резке стальной пластины до конической формы. Если покрытие наносится перед резкой – как в случае с предварительно оцинкованным листом или листом с предварительно нанесенным покрытием – эта кромка отреза представляет собой голую сталь с нулевой защитой от коррозии. Если покрытие наносится после изготовления, кромка среза должна быть должным образом подготовлена — очищена, зачищена и часто отшлифована для удаления зоны термического воздействия после лазерной резки — прежде чем покрытие приклеится должным образом.
Многие производители пропускают этап подготовки кромки. Пластину разрезают, формируют боковину, сваривают сборку и отправляют на линию нанесения покрытия. Покрытие покрывает кромку среза, но адгезия плохая, поскольку поверхность кромки шероховатая, окисленная и загрязненная остатками резания. В течение нескольких месяцев пребывания на открытом воздухе покрытие отслаивается от кромки среза, и начинается коррозия. Видимые пятна ржавчины на внешней стороне переходника являются первым признаком того, что кромка среза под покрытием выходит из строя.
Как определить перед заказом
Спросите поставщика, как он подготавливает края обреза перед нанесением покрытия. Ответ должен включать конкретные шаги: механическое удаление заусенцев, закругление кромок, очистку и, возможно, нанесение грунтовки. Если поставщик говорит «покрытие закрывает кромки», значит, он не контролирует процесс подготовки кромки. Запросите фотографию готовой переходной кромки крупным планом или, что еще лучше, запросите образец, который вы сможете проверить.
Вопросы поставщикам
Как подготовить обрезанные края конической боковой направляющей перед нанесением покрытия?
Вы скругляете или снимаете фаски с обрезанных кромок?
Наносится ли на обрезанные края грунтовка или предварительная обработка?
Можете ли вы предоставить результаты испытания в солевом тумане, включая обрезанную кромку?
Последствия, если их не заметить
Коррозия режущей кромки начинается на узком конце переходника, где режущая кромка самая длинная и наиболее открытая. Ржавчина распространяется под покрытие, вызывая вздутие и отслаивание. В течение 2–5 лет эксплуатации на открытом воздухе покрытие вокруг всей конической боковой направляющей разрушается. Редуктор необходимо заменить, а окружающие секции лестницы проверить на предмет распространения ржавчины из соединения редуктора.
Как профессиональные производители предотвращают это
Профессиональные производители обрабатывают кромки механическим способом — шлифовкой, шлифовкой или закруглением кромок — чтобы создать гладкую, чистую поверхность с небольшим радиусом, которую можно обтекать покрытием. В критически важных случаях перед нанесением основного покрытия на кромки обреза наносится грунтовка с высоким содержанием цинка. При горячем цинковании весь компонент погружается в расплавленный цинк, который покрывает кромки разреза так же эффективно, как и плоские поверхности, при условии, что кромки чистые и не содержат остатков резания.
Как HULK Metal справляется с этим
Все кромки переходников перед нанесением покрытия механически зачищаются и закругляются. Для горячеоцинкованных переходников процесс травления на линии цинкования удаляет остатки резания и поверхностные оксиды, обеспечивая непосредственное сцепление цинка с чистой сталью. Для переходников с порошковым покрытием вся поверхность, включая обрезанные кромки, подвергается химической предварительной обработке и грунтовке. Мы проверяем адгезию кромочного покрытия путем испытаний на изгиб образцов купонов.
Риск 5: неполная или отсутствующая документация
Почему это происходит
Левый переходник — это готовый компонент, а не стандартный элемент каталога. Для него требуется собственный пакет документации, включающий габаритный чертеж, сертификат материала, сертификат покрытия и протокол испытаний. Многие производители предоставляют только стандартную документацию на лестничную систему и предполагают, что она охватывает редуктор. Это не так. Переходник имеет другие размеры, другие детали сварных швов и, возможно, другие характеристики нагрузки, чем прямая лестница.
Наиболее частым пробелом в документации является сертификат нагрузочного теста. Прямая секция лестницы испытывается равномерной нагрузкой на заданном пролете. Редуктор имеет другую геометрию и не может быть проверен таким же способом. Если производитель не провел нагрузочное тестирование конфигурации редуктора, номинальная нагрузка является приблизительной, а не проверенной величиной. Для критически важных приложений это неприемлемо.
Как определить перед заказом
Перед размещением заказа запросите у поставщика список пакетов документации. Список должен включать конкретные документы для редуктора, а не только общие системные документы. Убедитесь, что в сертификате на материал указан номер плавки стали, используемой для изготовления переходника. Убедитесь, что сертификат покрытия предназначен для партии покрытия переходника, а не для общего сертификата. Убедитесь, что номинальная нагрузка основана на испытаниях или расчетах и что расчеты учитывают геометрию редуктора.
Вопросы поставщикам
Можете ли вы предоставить пакет документации, относящийся к редуктору?
Указывается ли в сертификате на материал фактический номер плавки используемой стали?
Номинальная нагрузка основана на испытаниях или расчетах? Можете ли вы предоставить отчет об испытаниях или расчеты?
Вы предоставляете сертификат соответствия на редуктор отдельным изделием?
Последствия, если их не заметить
Неполная документация приводит к задержкам проекта во время ввода в эксплуатацию, когда инженер проекта или сторонний инспектор запрашивает документацию, которую поставщик не может предоставить. Если после установки будет обнаружен пробел в документации, покупателю может потребоваться заменить редуктор или провести дополнительные испытания за свой счет. В регулируемых отраслях отсутствие документации может привести к обнаружению несоответствия во время аудита.
Как профессиональные производители предотвращают это
Профессиональные производители обеспечивают полную отслеживаемость от сырья до готовой продукции. Каждой производственной партии присваивается уникальный идентификатор, который связывает сертификат материала, производственные записи, отчеты о проверках и сертификат покрытия. Пакет документации собирается перед отправкой продукта и проверяется на полноту. Вместе с отправкой клиент получает полную комплектацию, а не набор документов, собранный постфактум.
Как HULK Metal справляется с этим
Каждый переходник выпускается под уникальным номером партии, который соответствует номеру плавки стали, дате производства, оператору сварки и партии покрытия. Наш пакет документации включает в себя отчет о проверке размеров, сертификат материала, сертификат покрытия и сертификат соответствия. Мы предоставляем пакет документации в электронном формате вместе с уведомлением об отправке, чтобы покупатель имел документы до прибытия товара.
Риск 6: повреждение покрытия во время упаковки и транспортировки
Почему это происходит
Левый переходник имеет неправильную форму — один конец шире другого, а коническая боковая направляющая создает геометрию, которая не сочетается аккуратно с другими деталями. Когда редукторы упакованы в контейнер или ящик неплотно, они смещаются при транспортировке и трутся друг о друга, соскребая покрытие. Повреждения часто концентрируются в углах и краях, которые являются наиболее уязвимыми для коррозии местами.
Основная причина в том, что об упаковке думают второстепенно. Производитель тратит часы на изготовление переходника по точным размерам и дни на нанесение покрытия, а затем бросает его в коробку с минимальной защитой. Покупатель открывает контейнер и обнаруживает поцарапанные, сколы компоненты, которые необходимо отремонтировать или забраковать.
Как определить перед заказом
Спросите поставщика, как он упаковывает переходники для отправки. Ответ должен включать конкретные методы упаковки: индивидуальную упаковку, защиту краев, разделение частей и надежное крепление для предотвращения перемещения. Запросите фотографии упакованных переходников из предыдущих поставок. Если поставщик не может предоставить подробную информацию об упаковке, предположите, что упаковка не соответствует требованиям.
Вопросы поставщикам
Как упаковать переходники, чтобы предотвратить повреждение покрытия во время транспортировки?
Используете ли вы защитные края или индивидуальную упаковку?
Как предотвратить перемещение или трение деталей друг о друга?
Можете ли вы предоставить фотографии упакованного груза?
Последствия, если их не заметить
Повреждение покрытия во время транспортировки создает две проблемы. Во-первых, поврежденные участки необходимо отремонтировать на месте с помощью подкраски или цинкового спрея, которые никогда не будут такими долговечными, как заводское покрытие. Во-вторых, поврежденные участки часто не обнаруживаются до тех пор, пока не будет открыта упаковка, что может занять несколько недель после того, как посылка была получена и подписана. В этом случае покупатель имеет ограниченные права обращения к транспортной компании и должен вести переговоры с производителем о компенсации или замене.
Как профессиональные производители предотвращают это
Профессиональные производители разрабатывают упаковку с учетом конкретной геометрии продукта. Редукторы индивидуально завернуты в защитный материал, разделены пенопластовыми или картонными перегородками и закреплены в ящике или поддоне, предотвращающем перемещение. На все углы нанесены защитные кромки. Упаковка спроектирована таким образом, чтобы выдерживать суровые условия контейнерных перевозок, включая вибрацию, штабелирование и многочисленные погрузочно-разгрузочные операции.
Как HULK Metal справляется с этим
Все переходники индивидуально упакованы в защитную пленку или пенопласт. На конические боковые края рельсов и торцевые полки нанесены защитные кромки. Редукторы упаковываются в специально разработанные ящики с внутренними перегородками, предотвращающими контакт между деталями. Ящики обвязываются ремнями и маркируются инструкциями по обращению. Мы фотографируем упакованный ящик перед отправкой и предоставляем изображения покупателю.
Риск 7: заказ переходников у другого поставщика, а не у компании Ladder
Почему это происходит
Покупатели иногда разделяют заказ: покупают прямые лестничные секции у одного поставщика, а переходники у другого, чтобы сэкономить средства или сократить время выполнения заказа. Предполагается, что оба поставщика следуют одному и тому же стандарту, поэтому компоненты будут совместимы. Это предположение чаще ошибочно, чем верно. Разные производители используют разные схемы расположения отверстий, разные конструкции соединительных пластин, разные профили боковых направляющих и разные процессы нанесения покрытия. Даже если оба устройства заявляют, что соответствуют одному и тому же стандарту, фактические изготовленные размеры различаются настолько, что могут возникнуть проблемы с установкой на месте.
Как определить перед заказом
Единственный надежный способ обеспечить совместимость — это заказать всю систему, включая все переходники, у одного производителя. Если разделение заказа неизбежно, запросите габаритные чертежи у обоих поставщиков и сравните их подробно: высоту боковой направляющей, эталон измерения ширины, диаметр отверстий, расстояние между отверстиями, краевое расстояние и толщину соединительной пластины. Прежде чем размещать заказ, выявите все несоответствия. А еще лучше запросите образец у каждого поставщика и протестируйте их вместе.
Вопросы поставщикам
Можете ли вы предоставить полную систему, включая все прямые секции и переходники?
Если мне придется заказывать переходники отдельно, можете ли вы предоставить чертеж интерфейса с размерами?
Какова у вас схема расположения отверстий – диаметр, расстояние между ними и расстояние до края?
Можете ли вы предоставить образец для тестирования совместимости?
Последствия, если их не заметить
Несовместимые переходники и лестницы приводят к необходимости модификации на местах, что сводит на нет всю экономию на закупках. Установщик должен просверлить новые отверстия, изготовить специальные соединительные пластины или модифицировать боковые направляющие редуктора. Любая модификация удаляет покрытие и создает точку коррозии. Стоимость рабочей силы на местах обычно превышает первоначальную разницу в ценах между двумя поставщиками. В худшем случае компоненты настолько несовместимы, что редуктор придется перерабатывать, что приведет к задержке проекта, измеряемой неделями.
Как профессиональные производители предотвращают это
Профессиональные производители рекомендуют покупателям заказывать всю систему из одних рук. Они поддерживают строгий контроль размеров для всех типов продукции, поэтому любой прямой участок, переходник, колено или тройник из одной системы будут подходить друг другу без изменений. Они предоставляют чертежи интерфейсов, на которых документированы детали подключения, и проверяют совместимость посредством установочных испытаний на заводе.
Как HULK Metal справляется с этим
Мы производим полную систему кабельных лестниц — прямые секции, переходники, колена, тройники, крестовины и все аксессуары — на одном заводе, используя одни и те же инструменты, одинаковые схемы расположения отверстий и одни и те же стандарты контроля качества. Каждый компонент спроектирован так, чтобы соответствовать любому другому компоненту системы. Мы проводим фит-тестирование случайно выбранных сборок для проверки совместимости. Когда покупатель заказывает полную систему у HULK Metal, он получает компоненты, которые подходят друг к другу без модификации на месте.
Риск 8: Недостаточная инженерная поддержка во время отбора
Почему это происходит
Многие поставщики являются получателями заказов, а не техническими партнерами. Они цитируют то, что запрашивает покупатель, не задаваясь вопросом, подходит ли запрошенная конфигурация для приложения. Если покупатель указывает переходник, который слишком короткий, слишком тонкий или изготовлен из неподходящего материала, поставщик производит его точно так, как указано, и отправляет. Поставщик защищен договором – доставил то, что было заказано. Покупатель получает товар, который не работает из-за неправильного выбора.
Основная проблема заключается в том, что отдел продаж поставщика не обладает инженерными знаниями для выявления потенциальных проблем, а покупатель не обладает производственными знаниями, чтобы знать, какие вопросы задавать. Результатом является транзакция, которая удовлетворяет заказу на покупку, но не удовлетворяет требованиям приложения.
Как определить перед заказом
Перед размещением заказа привлеките команду инженеров поставщика. Представьте детали применения – среду, типы кабелей, требования к нагрузке, ограничения по пространству для установки – и попросите их рекомендации. Поставщик, который задает вопросы о применении, прежде чем предлагать цену, — это поставщик, который понимает инженерные последствия. Поставщик, который сразу же делает предложение, не задавая никаких вопросов, является получателем заказов.
Вопросы поставщикам
Могу ли я поговорить с вашей командой инженеров о приложении перед размещением заказа?
Рекомендуете ли вы какие-либо изменения в спецификации в зависимости от среды и типа кабеля?
Поставляли ли вы раньше переходники для подобных применений? Можете ли вы предоставить ссылки?
Какова ваша процедура рассмотрения заказа на заказной переходник?
Последствия, если их не заметить
Редуктор, изготовленный правильно, но с неправильной маркировкой, выйдет из строя. Неисправность может быть связана с выбором материала, неадекватностью покрытия, недостаточной длиной перехода или недостаточной несущей способностью. На неисправность не распространяется гарантия производителя, поскольку изделие было изготовлено по спецификациям покупателя. Расходы в случае неисправности – замены, простоя и возможного повреждения кабеля – полностью несет покупатель.
Как профессиональные производители предотвращают это
Профессиональные производители проверяют каждый заказ на предмет технической пригодности. Они сравнивают указанную конфигурацию с требованиями приложения и выражают обеспокоенность, если обнаруживают несоответствие. Они предоставляют рекомендации, основанные на своем опыте работы с аналогичными приложениями. Они документируют обзор и рекомендации, поэтому у покупателя есть запись о технических консультациях. Если покупатель решает продолжить работу с конфигурацией, которую не рекомендует производитель, это решение документируется и подтверждается.
Как HULK Metal справляется с этим
Каждый заказ на переходник проверяется нашей командой инженеров перед началом производства. Обзор охватывает выбор материала, пригодность покрытия, достаточную длину перехода, грузоподъемность и совместимость с остальной частью системы. Если мы выявляем потенциальную проблему, мы связываемся с покупателем и сообщаем наши рекомендации и техническое обоснование. Мы не приступаем к производству до тех пор, пока не будет подтверждена спецификация или не подтверждено отклонение. Этот процесс проверки предотвратил бесчисленное количество проблем на местах и избавил наших клиентов от расходов, связанных с неправильными спецификациями.
Контрольный список рисков при закупках
Риск | Что проверить | Почему это важно | Рекомендуемое действие |
Несоответствие размеров | Справочник по измерению внутренней и внешней ширины; допуск на обоих концах | Несоответствие места сращивания на 4 мм создает видимую ступеньку и точку зацепления кабеля | Запросить габаритный чертеж со ссылками на размеры; подтвердите ту же ссылку, что и поставщик лестницы |
Слишком короткая длина перехода | Минимальная длина перехода зависит от радиуса изгиба кабеля; стандартная длина поставщика | Короткие переходники повреждают оболочки кабелей и превышают минимальный радиус изгиба | Рассчитать необходимую длину; укажите нестандартную длину, если стандартная слишком коротка; проверьте с помощью шаблона радиуса изгиба |
Качество сварного шва | Спецификация процедуры сварки; непрерывные и прерывистые сварные швы; секционирование тестовых записей | В прерывистых сварных швах под воздействием термоциклирования и вибрации образуются усталостные трещины | Запросить WPS; требуют непрерывных сварных швов с полным проваром; запросить записи испытаний на секционирование |
Совершенная коррозия | Метод подготовки кромок; удаление заусенцев и закругление; нанесение грунтовки | Оголенные края ржавеют в течение нескольких месяцев на открытом воздухе | Проверьте процесс подготовки кромки; запросить испытание в солевом тумане, включая обрезанную кромку; для использования вне помещений укажите HDG или ZAM |
Неполная документация | Сертификат на материал с номером плавки; сертификат покрытия; отчет о нагрузочных испытаниях; сертификат соответствия | Отсутствие документации приводит к задержкам при вводе в эксплуатацию и несоответствию требованиям аудита | Запросите список пакета документации перед заказом; проверить прослеживаемость до конкретной производственной партии |
Повреждение покрытия при транспортировке | Метод упаковки; индивидуальная упаковка; защита кромок; дизайн ящика | Повреждения при транспортировке создают очаги коррозии, требующие ремонта на месте | Запросите фотографии упаковки; указать защиту кромок и индивидуальную упаковку; проверить посылку при получении |
Несоответствие поставщика | Совместимость расположения отверстий, профилей боковых направляющих и покрытия разных поставщиков | Модификации на местах для устранения несовместимости стирают экономию на закупках | Закажите полную систему у одного производителя; в случае разделения, проверьте образцы перед оптовым заказом |
Недостаточная инженерная поддержка | Процесс инженерной проверки поставщика; вопросы по применению, задаваемые перед цитированием | Правильно изготовленные, но неправильно указанные переходники выходят из строя | Перед заказом привлеките команду инженеров поставщика; представить детали заявки; запросить рекомендации |
Что на самом деле определяет общую стоимость закупки левых переходников
Цена за единицу предложения является отправной точкой, а не итогом. Общая стоимость приобретения левого редуктора включает в себя сумму, которую вы платите за продукт, то, что вы платите за его установку, то, что вы платите за его обслуживание, и то, что вы платите, если он преждевременно выйдет из строя. Понимание разницы между ценой и себестоимостью — вот что отличает опытных покупателей от ценителей.
Выбор и использование сырья
Почему существует такая стоимость
Левый переходник вырезан из плоской стальной пластины, а не из непрерывной катушки, как прямая секция лестницы. Коэффициент использования материала – процент закупленной стали, которая фактически попадает в готовое изделие – у переходников по своей природе ниже, чем у прямых участков. Коническая боковая направляющая создает форму, которую невозможно эффективно разместить на стандартном листе. Чем больше разница в ширине между двумя концами, тем больше материала уходит в отходы.
Марка материала также влияет на стоимость. Низкоуглеродистая сталь является самой экономичной. Нержавеющая сталь 304 стоит примерно в 3–4 раза дороже, а 316 – в 4–5 раз дороже. Алюминий 6061-T6 стоит в 2–3 раза дороже стали в пересчете на килограмм, но вес примерно на 65 % меньше, поэтому стоимость материала за штуку примерно сопоставима со стоимостью стали тех же размеров. Критическим моментом является то, что стоимость материала — это не просто вес готового переходника, умноженный на цену материала за килограмм — она должна включать в себя лом, образующийся во время резки.
Как покупатели могут оптимизировать работу, не жертвуя качеством
Заказывайте переходники в количествах, позволяющих производителю разместить несколько деталей на одном листе. Один переходник, вырезанный из цельного листа, приводит к потере материала вокруг конической формы. Пять переходников, расположенных на одном листе, делят зоны отходов, что повышает коэффициент использования. Покупатель в любом случае платит за сталь, ушедшую в металлолом, поэтому заказ партии снижает стоимость за штуку.
Стандартизируйте марку материала во всем проекте. Если прямые секции лестницы изготовлены из стали HDG, переходники должны быть такими же. Смешивание материалов (при использовании переходников из нержавеющей стали на лестнице из оцинкованной стали) вызывает гальваническую коррозию в соединениях и увеличивает затраты, но не добавляет ценности. Единственным исключением является ситуация, когда редуктор находится в более агрессивной среде, чем остальная часть системы, что случается редко, поскольку редуктор обычно находится в том же месте, что и лестница, к которой он подключается.
Скрытый риск сокращения затрат
Замена более тонкого калибра материала для снижения стоимости материала — самый опасный путь. Самым слабым местом системы будет переходник из стали толщиной 1,5 мм, предназначенный для соединения двух секций лестницы из стали толщиной 2,0 мм. Экономия на материале обычно составляет от 10 до 15% от стоимости переходника, но в результате переходник прогибается под нагрузкой, устает в месте сварки и выходит из строя на годы раньше, чем остальная часть системы. Стоимость замены, включая рабочую силу и время простоя, в 10–20 раз превышает экономию материалов.
Как HULK Metal контролирует эти затраты
Мы оптимизируем использование материала с помощью программного обеспечения для раскроя, которое размещает узоры конических боковых направляющих на стальном листе, чтобы свести к минимуму количество отходов. Для повторных заказов на переходники одних и тех же размеров мы разрабатываем оптимизированные шаблоны раскроя, обеспечивающие коэффициент использования 85 % и выше. Мы закупаем сталь в листах стандартных размеров, которые соответствуют нашим схемам раскроя, что позволяет сократить количество отходов, возникающих, когда размер листа не соответствует геометрии детали. Экономия от оптимизации материала передается покупателю за счет конкурентоспособных цен без ущерба для толщины или качества материала.
Сложность производственного процесса
Почему существует такая стоимость
Левый переходник не является изделием массового производства. В отличие от прямой лестничной секции, которую можно производить на линии непрерывного профилирования со скоростью от 10 до 20 метров в минуту, переходник требует отдельных технологических операций: резки, формовки, подгонки, сварки, шлифовки и отделки. Каждая операция требует квалифицированной рабочей силы и специального машинного времени. Затраты рабочей силы на одну деталь для переходника в 5–10 раз выше, чем для прямого участка эквивалентной длины.
Производственный процесс также требует нескольких настроек. Коническую боковую направляющую необходимо обрезать до точного угла и длины. Прямую боковую направляющую необходимо обрезать по размеру. Основание должно быть обрезано до трапециевидной формы, соответствующей двум боковым направляющим. Перекладины необходимо обрезать на разную длину: длиннее на широком конце, короче на узком конце. Каждая установка требует времени, а на заводе время — это самая большая стоимость производства после материала.
Как покупатели могут оптимизировать работу, не жертвуя качеством
Стандартизируйте размеры переходника по всему проекту. Если для проекта требуется двенадцать переходников шириной от 600 до 400 мм, закажите все двенадцать сразу, а не заказывайте их отдельными партиями. Производитель может настроить инструмент один раз и произвести всю партию, амортизируя затраты на настройку для всех деталей. Стоимость за штуку партии из двенадцати штук может быть на 30–40 % ниже, чем стоимость за штуку одного переходника.
Не указывайте нестандартные размеры, если приложение действительно не требует их. Изготовление переходника с уменьшением ширины от 395 до 255 мм обходится дороже, чем изготовление переходника от 400 до 250 мм, поскольку нестандартные размеры требуют индивидуальной настройки инструмента и не могут использоваться совместно с другими заказами. Разница в ширине в 5 мм редко имеет значение для прокладки кабеля, но она значительно увеличивает стоимость производства.
Скрытый риск сокращения затрат
Спешка производственного процесса с целью снижения затрат на рабочую силу приводит к тому, что переходники имеют плохую посадку, несоответствующие размеры и дефекты сварки. Наиболее распространенным признаком поспешного производства является переходник, в котором боковые направляющие не параллельны на концах: ширина широкого конца соответствует одному измерению, но варьируется на 3–5 мм по торцевой поверхности. Это происходит, когда слесарь не тратит время на выверку сборки перед сваркой. Переходник присоединяется к лестнице с одной стороны, но оставляет зазор с другой, поэтому установщику придется с силой установить соединительную пластину на место.
Как HULK Metal контролирует эти затраты
Мы используем специальные приспособления и приспособления для каждой стандартной конфигурации редуктора. Приспособление удерживает боковые направляющие и основание в правильном положении во время сварки, устраняя трудоемкое ручное выравнивание, которое является крупнейшим источником трудозатрат и ошибок в размерах при изготовлении переходника. Приспособление — это инвестиция, которая окупается за счет стабильного качества и сокращения трудозатрат. Для нестандартных переходников мы используем модульные крепления, которые можно быстро переконфигурировать под разные размеры, что сокращает время установки без ущерба для точности.
Сварочные работы и контроль качества
Почему существует такая стоимость
Сварка — самая трудоемкая операция в производстве редукторов. Продольный сварной шов на конической боковой направляющей должен быть непрерывным, а скорость движения ограничивается необходимостью поддерживать постоянный провар и профиль борта. Квалифицированный сварщик может производить качественный сварной шов примерно от 200 до 300 мм в минуту, включая время на позиционирование заготовки, настройку параметров сварки и проверку результата. Сварка переходника с переходной длиной 500 мм занимает примерно 3–5 минут фактического времени сварки, но общее время работы, включая настройку, подгонку и очистку после сварки, составляет 15–20 минут.
Затраты на обеспечение качества взимаются дополнительно. Визуальный осмотр каждого сварного шва занимает от 2 до 3 минут на каждый переходник. Испытания на срезы промышленных образцов требуют резки, полировки и микроскопического исследования, занимая от 30 до 60 минут на образец. Стоимость этой проверки включена в цену продукта, но это затраты на обеспечение работоспособности сварного шва.
Как покупатели могут оптимизировать работу, не жертвуя качеством
Четко определите стандарты сварки, но не завышайте их. Для большинства промышленных применений достаточно непрерывных угловых сварных швов с визуальным контролем согласно AWS D1.1. Требование радиографического или ультразвукового контроля каждого сварного шва переходника увеличивает затраты, которые оправданы только для критически важных применений, где разрушение сварного шва может иметь катастрофические последствия, например, на ядерных объектах или морских платформах, где доступ невозможен.
Закажите полную систему у одного производителя. Когда переходник и лестница производятся на одном заводе, процедуры сварки одинаковы, сварщики знакомы с продуктом, а процесс обеспечения качества охватывает всю систему. Это снижает общие затраты на качество по сравнению с закупками у нескольких поставщиков, каждый из которых должен поддерживать отдельные квалификационные требования к сварке и процессы проверки.
Скрытый риск сокращения затрат
Снижение затрат на сварку за счет использования прерывистых швов или уменьшения размера сварного шва является наиболее распространенным способом производства. Прерывистая сварка, при которой сварной шов наносится короткими сегментами с зазорами между ними, сокращает время сварки на 30–50 %, но создает точки концентрации напряжений в зазорах. Редуктор выдержит испытание на статическую нагрузку, поскольку оставшиеся сварные сегменты достаточно прочны, чтобы выдержать нагрузку.
Отказ возникает позже, после термоциклирования и вибрации, вызывающих появление усталостных трещин в сварных зазорах. Стоимость замены вышедшего из строя редуктора, включая трудозатраты на отсоединение кабелей, демонтаж соединения и установку нового, в 20–50 раз превышает экономию затрат на сварку.
Как HULK Metal контролирует эти затраты
Мы инвестируем в процесс сварки, чтобы снизить общие затраты на качество. Наши сварщики имеют квалификацию AWS D1.1, а наши процедуры сварки проверены посредством разрушающих испытаний. Мы используем приспособления и приспособления для позиционирования заготовки для обеспечения оптимального доступа к сварке, сокращая время, которое сварщик тратит на изменение положения. Мы проводим визуальный контроль каждого сварного шва и случайных срезов на промышленных образцах. Стоимость этого процесса компенсируется почти нулевым уровнем отказов, связанных со сваркой, — гарантийные расходы и ущерб репутации от неудачной сварки намного превышают стоимость правильной сварки с первого раза.
Обработка поверхности и покрытие
Почему существует эта стоимость
Обработка поверхности обычно составляет от 15 до 30% от общей стоимости переходника, в зависимости от типа покрытия и размера компонента. Горячее цинкование требует погружения компонента в ванну с расплавленным цинком, а стоимость зависит от веса компонента и израсходованного цинка. Переходник с шириной конца 600 мм и переходной длиной 500 мм весит примерно от 15 до 25 кг, а цинковое покрытие увеличивает площадь поверхности примерно на 0,6 кг/м². Стоимость цинка, затраты энергии на поддержание температуры ванны 450°C и трудозатраты на обработку детали в процессе цинкования — все это влияет на стоимость покрытия.
Порошковое покрытие, как правило, дешевле, чем HDG, для компонентов малого и среднего размера, но процесс предварительной обработки – химическая очистка, фосфатирование и сушка – имеет решающее значение для адгезии и должен выполняться правильно. Стоимость самого порошка относительно невысока; затраты включают подготовку поверхности и энергию печи для отверждения.
Как покупатели могут оптимизировать работу, не жертвуя качеством
Выбирайте покрытие с учетом окружающей среды, а не первоначальной стоимости. EG — самое дешевое покрытие, но оно не подходит для наружных или влажных помещений. Использование EG для редуктора наружного применения с целью экономии от 15 до 20 % стоимости покрытия является ложной экономией: редуктор потребуется заменить через 5–10 лет, в то время как остальная часть лестничной системы HDG прослужит от 25 до 50 лет. Стоимость замены, включая рабочую силу и время простоя, затмевает первоначальную экономию на покрытии.
Соедините переходники с прямыми лестничными секциями для нанесения покрытия. Когда вся система подвергается горячему цинкованию в одной производственной партии, толщина покрытия, внешний вид и состав цинка одинаковы для всех компонентов. Это не только выглядит лучше, но и обеспечивает равномерную защиту от коррозии. Использование отдельных партий покрытия может привести к видимым различиям в цвете и незначительной разнице в толщине покрытия.
Скрытый риск сокращения затрат
Самый распространенный способ нанесения покрытия — уменьшение толщины цинка. HDG до 45 микрон дешевле, чем 65 или 85 микрон, поскольку деталь проводит меньше времени в цинковой ванне и потребляет меньше цинка. В сухом помещении 45 микрон может быть достаточно. В любой внешней среде коррозия толщиной 45 микрон будет поглощена за 15–25 лет, тогда как расчетный срок службы здания может составлять 50 лет. Стоимость повторного покрытия или замены переходника в 25 году не включена в первоначальный бюджет закупок, но это реальные затраты, которые в конечном итоге заплатит владелец здания.
Как HULK Metal контролирует эти затраты
Мы эксплуатируем собственную линию горячего цинкования, что исключает транспортные расходы и задержки в планировании отправки компонентов на внешний цинковальный завод. Мы контролируем состав цинковой ванны, время погружения и скорость охлаждения для последовательного достижения заданной толщины покрытия. Для порошкового покрытия наша собственная линия включает автоматизированную предварительную обработку и отверждение, обеспечивающую постоянную адгезию и внешний вид. Вертикальная интеграция процесса нанесения покрытия снижает общие затраты по сравнению с аутсорсингом, а экономия отражается на наших ценах.
Упаковка и логистика
Почему существует эта стоимость
Левый переходник — это компонент неправильной формы, который неэффективно упаковывается. Широкий и узкий конец создают форму, оставляющую пустое место в транспортном контейнере или ящике. Пустое пространство — это не просто потерянный объем — это затраты, поскольку покупатель платит за транспортировочный контейнер по объему или весу, а не по количеству предметов внутри. Плохая плотность упаковки увеличивает стоимость доставки за штуку.
Упаковочный материал сам по себе требует затрат. Индивидуальная упаковка, защитные края, разделители и ящики увеличивают общую стоимость закупок. Недостаток заключается в том, что неправильная упаковка приводит к повреждению покрытия во время транспортировки, что приводит к увеличению затрат на ремонт на месте. Стоимость упаковки должна быть сопоставлена со стоимостью ремонта или замены поврежденных компонентов.
Как покупатели могут оптимизировать работу, не жертвуя качеством
Спланируйте заказ так, чтобы эффективно заполнить контейнер. Смешанный контейнер с прямыми секциями, переходниками, коленами и аксессуарами может обеспечить лучшую плотность упаковки, чем контейнер, состоящий только из переходников. Прямые секции обеспечивают устойчивое основание, а переходники можно вкладывать в пространство вокруг них. Это требует координации с поставщиком для планирования отгрузки, но экономия на стоимости доставки может составить от 15 до 25 % по сравнению с доставкой переходников в отдельном контейнере.
Рассмотрите логистический маршрут. Если проект находится в прибрежной зоне с прямым доступом к контейнерным перевозкам, затраты на логистику просты. Если проект находится внутри страны и требует многократной перевалки, риск повреждения при транспортировке увеличивается с каждой перегрузкой. В этом случае инвестиции в упаковку должны быть выше, чтобы защитить компоненты в более сложной логистической цепочке.
Скрытый риск сокращения затрат
Доставка переходников без надлежащей упаковки, позволяющая сэкономить от 5 до 10 % затрат на логистику, — это рискованная игра, которая редко окупается. Компоненты смещаются при транспортировке, трутся друг о друга и прибывают с повреждениями покрытия, требующими ремонта на месте. Стоимость ремонта – рабочая сила, материалы и сокращенный срок службы подкрашенных участков – обычно превышает экономию на упаковке. Хуже того, поврежденные компоненты могут быть отклонены инспектором объекта, что приведет к задержкам при изготовлении и доставке запасных частей.
Как HULK Metal контролирует эти затраты
Мы разрабатываем упаковку для каждой партии груза с учетом состава компонентов, маршрута перевозки и условий обработки в пункте назначения. Наша команда логистики работает с производственной командой, чтобы спланировать загрузку контейнеров с максимальной плотностью без ущерба для защиты. Мы используем стандартизированные системы упаковки, которые можно настроить для компонентов разного размера, что снижает стоимость индивидуальной упаковки для каждой партии. Для проектов с несколькими поставками мы разрабатываем спецификацию упаковки, которая используется последовательно, сокращая время разработки каждой партии.
Техническая поддержка и документация
Почему существует такая стоимость
Техническая поддержка — это затраты, которые включены в цену продукта, но редко фигурируют в качестве отдельной позиции в предложении. Перед изготовлением редуктора инженер проверяет спецификацию, создает производственный чертеж, рассчитывает грузоподъемность и проверяет совместимость с секциями соединительной лестницы. Это занимает от 30 до 60 минут для стандартного редуктора и от 2 до 4 часов для индивидуальной конфигурации. Затраты на проектирование амортизируются по всей производственной партии — это небольшая стоимость за штуку для большой партии и значительная стоимость за штуку для одного специального переходника.
Документация имеет аналогичную структуру затрат. Сертификат материала, сертификат покрытия, отчет о проверке размеров и сертификат соответствия должны быть собраны, проверены и выданы для каждого заказа. Это фиксированная стоимость за заказ, независимо от количества штук. Для одного переходника стоимость документации может составлять значительный процент от общей стоимости.
Как покупатели могут оптимизировать работу, не жертвуя качеством
Объедините заказы, чтобы снизить стоимость документации за штуку. Для одного заказа двадцати переходников требуется один пакет документации. Двадцать заказов на один редуктор требуют двадцати пакетов документации. Стоимость документации за штуку во втором сценарии выше в 20 раз. Тот же принцип применим и к инженерной поддержке: одна техническая проверка партии идентичных редукторов гораздо эффективнее двадцати отдельных проверок.
По возможности используйте стандартные конфигурации. Переходник, соответствующий стандартной комбинации ширины и высоты, требует минимальной инженерной проверки, поскольку конструкция уже проверена. Изготовленный на заказ переходник нестандартных размеров требует полной инженерной проверки, создания чертежей и, возможно, нагрузочных испытаний. Разница в стоимости проектирования между стандартным и нестандартным переходником может составлять от 200 до 500%.
Скрытый риск сокращения затрат
Пропуск инженерной проверки ради экономии времени и средств — верный путь к проблемам на местах. Техническая проверка — это последняя возможность обнаружить ошибки в спецификации до того, как редуктор будет изготовлен. Без него корректно изготовленный по неверной спецификации переходник будет отправлен на объект, где при монтаже будет обнаружена несовместимость. Стоимость технического осмотра составляет часть стоимости восстановления редуктора.
Как HULK Metal контролирует эти затраты
Мы разработали библиотеку стандартных конфигураций переходников, которые охватывают наиболее распространенные комбинации ширины и высоты. Для этих стандартных конфигураций инженерная экспертиза автоматизирована: предварительно утверждается производственный чертеж, утверждается расчет нагрузки и проверяется совместимость. Стоимость разработки стандартного редуктора близка к нулю. Для нестандартных конфигураций наша команда инженеров использует инструменты параметрического проектирования, которые создают производственный чертеж и рассчитывают грузоподъемность на основе входных размеров, сокращая время проектирования до доли того, что потребовалось бы при проектировании вручную. Мы передаем эту эффективность покупателю за счет конкурентоспособных цен как на стандартные, так и на заказные переходники.
Общая стоимость владения сверх покупной цены
Почему существует такая стоимость
Цена покупки редуктора — это видимая стоимость. Невидимые затраты – трудозатраты на установку, модификации на местах, техническое обслуживание и преждевременная замена – часто превышают покупную цену в 5–10 раз в течение расчетного срока службы системы. Редуктор, который стоит 150 долларов США, но требует 2 часов модификации на месте по цене 80 долларов США в час, имеет реальную стоимость установки 310 долларов США, а не 150 долларов США. Редуктор, который стоит 200 долларов США, но устанавливается без модификации, имеет реальную стоимость установки 200 долларов США, что делает его менее дорогим вариантом, несмотря на более высокую закупочную цену.
Как покупатели могут оптимизировать работу, не жертвуя качеством
Оцените общую стоимость установки, а не только цену покупки. Попросите поставщика предоставить ссылки на предыдущие проекты, в которых были установлены их редукторы. Свяжитесь с референтами и узнайте о настройке, требованиях к модификации и времени установки. Отзывы установщиков — самый надежный показатель того, будет ли установка редуктора стоить дороже, чем его покупка.
Учитывайте затраты на техническое обслуживание в течение расчетного срока службы. Редуктор с покрытием HDG, работающий на открытом воздухе, практически не требует технического обслуживания в течение 25–50 лет. Редуктор с покрытием EG, находящийся в той же среде, потребует осмотра, подкраски и, возможно, замены в течение 10–15 лет. Разница в стоимости обслуживания в течение расчетного срока службы может в 5–10 раз превышать разницу в стоимости первоначального покрытия.
Скрытый риск сокращения затрат
Самый дорогой редуктор — тот, который выходит из строя. В стоимость замены входит новый редуктор, трудозатраты на демонтаж старого, трудозатраты на установку нового, затраты на демонтаж и повторную установку кабелей, а также стоимость простоя во время выполнения работ. На действующем предприятии время простоя может стоить тысячи долларов в час. Экономия в 50 долларов на покупке переходника бессмысленна, если переходник выйдет из строя и приведет к 8 часам простоя стоимостью 40 000 долларов.
Как HULK Metal контролирует эти затраты
Мы разрабатываем и производим редукторы, чтобы минимизировать общую стоимость владения. Точность размеров наших переходников означает, что они подходят к секциям соединительной лестницы без внесения изменений на месте эксплуатации. Качество сварных швов означает, что они сохраняют свою структурную целостность в течение всего расчетного срока службы системы. Качество покрытия означает, что они устойчивы к коррозии и не требуют обслуживания. Пакет документации означает, что инспекторы проекта принимают их без задержек. Каждый аспект нашего производственного процесса предназначен для снижения затрат, которые покупатель заплатит после покупки, а не только стоимости самой покупки.
Сводка общей стоимости закупок
Драйвер затрат | Что влияет на стоимость | Предложения покупателя по оптимизации | Как HULK Metal создает ценность |
Сырье | Марка стали, толщина материала, коэффициент использования листа, размер партии | Пакетный заказ для повышения эффективности размещения; стандартизировать марку материала в рамках проекта; избегайте смешивания материалов без необходимости | Программное обеспечение для раскроя оптимизирует использование материала; стандартные размеры листов, соответствующие схемам раскроя; конкурентоспособный поставщик стали |
Производственный процесс | Работы по резке, формовке, подгонке, сварке; время установки на партию; вложения в приспособления и приспособления | Стандартизировать размеры; заказывайте партиями, чтобы амортизировать стоимость установки; избегайте нестандартных размеров без необходимости | Специальные приспособления и приспособления для стандартных конфигураций; модульное крепление для индивидуальных работ; время наладки сокращено за счет планирования производства |
Сварка | Длина сварного шва, тип сварного шва, квалификация сварщика, метод контроля | Укажите соответствующий стандарт сварки; избегать чрезмерного контроля для некритических приложений; закажите полную систему из одних рук | Сварщики с квалификацией AWS D1.1; непрерывные сварные швы с полным проплавлением; координатно-механическая сварка сокращает трудозатраты; визуальный осмотр каждой детали |
Обработка поверхности | Тип покрытия, толщина покрытия, размер и вес компонента, размер партии | Выбирайте покрытие с учетом окружающей среды, а не первоначальной стоимости; редукторы партии с лестничными секциями для обеспечения однородности покрытия; избегайте использования EG на открытом воздухе | Собственные линии HDG и порошковой окраски; постоянная толщина и состав покрытия; вертикальная интеграция снижает общую стоимость покрытия |
Упаковка и логистика | Форма компонента, плотность упаковки, расстояние транспортировки, сложность обращения | Планируйте смешанную загрузку контейнеров для большей плотности; инвестируйте в упаковку, пропорциональную сложности транспортировки; согласовывать поставки с поставщиком | Индивидуальная упаковка для каждой партии; стандартизированные системы ящиков; планирование логистики интегрировано с планированием производства |
Техническая поддержка | Создание чертежей, расчет нагрузки, проверка совместимости, сборка документации | Объедините заказы, чтобы снизить стоимость документации за штуку; использовать стандартные конфигурации; заранее предоставить полную информацию о заявке | Библиотека готовых стандартных конфигураций; инструменты параметрического проектирования для индивидуальной работы; автоматическое создание документации |
Общая стоимость владения | Монтажные работы, модификации на месте, техническое обслуживание, замена, простой | Оцените общую стоимость установки; запросить ссылки на установщика; учитывать затраты на техническое обслуживание в течение расчетного срока службы; не меняйте надежность на цену покупки | Точность размеров исключает необходимость внесения изменений на месте; качество сварных швов обеспечивает долговечность конструкции; качество покрытия сводит к минимуму обслуживание; полная документация предотвращает задержки |
Как оценить поставщика левого редуктора с точки зрения опытного менеджера по закупкам
Самое низкое предложение редко приводит к самой низкой стоимости проекта. Опытные менеджеры по закупкам оценивают поставщиков, задавая один вопрос: «Что пойдет не так, и как этот поставщик с этим справится?» Ответ расскажет больше об истинных возможностях поставщика, чем любой сертификат или торговая презентация.
Может ли поставщик обеспечить стабильное качество?
Почему согласованность важнее, чем один квалифицированный образец
Любой завод может произвести один идеальный редуктор. Дайте им достаточно времени, достаточно материала и достаточно попыток доработки, и в конечном итоге они отправят деталь, соответствующую спецификации. Проблема в том, что вашему проекту не нужен один идеальный редюсер. Ему нужно двадцать, или пятьдесят, или двести – все одинаковые, все подходят к одинаковым секциям лестницы, все одинаково работают. Поставщик, который прошел типовую квалификацию, но не может поддерживать это качество во всей производственной партии, является ответственностью, а не партнером.
Коренная причина несоответствий почти всегда одна и та же: завод полагается на навыки оператора, а не на контроль процесса. Квалифицированный слесарь может выровнять боковые направляющие на глаз и изготовить переходник с точными размерами. Менее опытный слесарь – или тот же слесарь в конце 10-часовой смены – изготовит переходник, который будет немного шире, немного уже или немного не квадратным. Разница может составлять всего 2 или 3 миллиметра, но этого достаточно, чтобы образовался видимый зазор в месте сращивания.
Как проверить реальное качество
Попросите поставщика показать вам производственный процесс, а не только готовую продукцию. Пройдите по заводскому цеху и обратите внимание:
При резке, формовке и сварке используются приспособления и приспособления, или операторы измеряют и выравнивают вручную?
Существует ли станция контроля размеров между каждой основной операцией или проверка выполняется только в конце?
Записи о проверке датированы и подписаны, или они заполняются постфактум?
Имеют ли операторы доступ к производственным чертежам или они работают по памяти?
Запросите у поставщика первый отчет о проверке изделия для предыдущего заказа на переходник.
В отчете FAI должны быть показаны фактические измеренные размеры в соответствии с требованиями чертежа для первой детали, произведенной в партии. Если поставщик не может предоставить отчет FAI, он не контролирует свой процесс. Если в отчете FAI указаны размеры, которые точно соответствуют номинальным значениям, это подозрительно: реальные измерения имеют отклонения, а отчет с нулевым отклонением — это отчет, изготовленный в офисе, а не в цехе.
Как HULK Metal поддерживает стабильное качество продукции
Каждый переходник изготавливается с использованием специальных приспособлений, которые контролируют важные размеры — ширину концов, высоту боковых направляющих и угол перехода. Приспособление исключает различия между операторами, поскольку заготовка физически удерживается в правильном положении во время сварки. Проверка размеров каждой детали проводится в три этапа: после резки, после формовки и после сварки. Записи о проверках хранятся в нашей системе управления качеством и прослеживаются до производственной партии и оператора. Первая проверка изделия выполняется для каждой новой партии, а отчет FAI доступен клиентам по запросу.
Понимает ли поставщик требования вашего проекта?
Почему инженерная поддержка снижает риски проекта
Поставщик, который просто производит по вашим чертежам, является продавцом. Поставщик, который просматривает ваши чертежи, выявляет потенциальные проблемы и предлагает улучшения до начала производства, является партнером по разработке. Разница имеет значение, поскольку спецификации, разработанные в конструкторском бюро, не всегда идеально переносятся на заводе. На чертеже может быть указан переходник с переходной длиной 300 мм, поскольку проектировщик предположил, что этого достаточно для данного типа кабеля.
Завод, глядя на тот же чертеж, должен понимать, что переход на 300 мм при уменьшении ширины на 200 мм создает крутой угол, который может повредить кабели во время натяжения. Завод, который поднимает эту проблему до начала производства, спасает покупателя от проблем на местах, которых дизайнер никогда не ожидал.
Что следует спрашивать покупателям во время технических обсуждений
Представьте детали применения, а не только характеристики размеров. Опишите окружающую среду, типы кабелей, ограничения при установке и ожидаемый срок службы. Тогда спросите у поставщика:
Исходя из вашего опыта работы с аналогичными приложениями, видите ли вы какие-либо проблемы с этой спецификацией?
Изготовляли ли вы раньше редукторы для этой среды? Какой материал и покрытие вы порекомендовали?
Что бы вы изменили в этой конструкции, чтобы улучшить установку или увеличить срок службы?
Поставщик, который задает вопросы о приложении перед тем, как предложить цену, — это поставщик, который понимает инженерные последствия. Поставщик, который сразу же делает предложение, не задавая никаких вопросов, является получателем заказов, а не техническим партнером.
Как HULK Metal помогает клиентам еще до начала производства
Каждый заказ на переходник проверяется нашей командой инженеров перед выставлением предложения. В обзоре рассматривается совместимость размеров с секциями соединительной лестницы, соответствие переходной длины типам кабелей, пригодность материала и покрытия для окружающей среды, а также допустимая нагрузка в соответствии с требованиями системы. Если мы выявляем потенциальную проблему, мы документируем ее в техническом запросе с нашими рекомендациями и техническим обоснованием. Покупатель получает не просто цену, но и инженерную оценку, подтверждающую цену. Этот процесс проверки предотвратил превращение бесчисленных ошибок в спецификациях в проблемы на местах.
Может ли поставщик сдать вовремя?
Почему надежность доставки зависит не только от скорости производства
Своевременная доставка является результатом планирования производства, а не скорости производства. Завод, который может сварить редуктор за 30 минут, но на его запуск в производство уходит 3 недели, пропустит дату поставки. Завод, на котором работают самые быстрые сварочные операторы, но у которого заканчивается сталь из-за того, что отдел закупок не сделал повторный заказ вовремя, пропустит дату поставки. Завод, который заканчивает производство в срок, но не может забронировать транспортный контейнер, поскольку координатор по логистике был в отпуске, пропустит дату доставки.
Предупреждающие знаки, которые должны знать покупатели
Самый надежный индикатор проблем с доставкой — это поставщик, который не может предоставить график производства. Когда вы запрашиваете дату поставки, поставщик должен быть в состоянии сообщить вам, когда прибудет сырье, когда будет завершена резка, когда будет завершена сварка, когда будет завершено покрытие и когда партия будет отправлена. Если ответ «приблизительно 4 недели» без какого-либо нарушения графика, поставщик предполагает, а не планирует.
Вторым предупреждающим знаком является поставщик, указывающий дату поставки, которая значительно короче отраслевой нормы. Редуктор, изготовление которого у большинства поставщиков занимает от 3 до 4 недель, не может быть произведен новым поставщиком за 1 неделю с использованием того же производственного процесса. Обещание более короткой поставки — это либо ложь с целью получить заказ, либо это отражение того, что фабрика идет на уступки, чтобы выполнить свои обязательства.
Вопросы, которые следует задать покупателям
Можете ли вы предоставить производственный график с указанием основных этапов?
Каков ваш текущий объем производства и как это повлияет на мой заказ?
Как вы управляете запасами сырья, чтобы предотвратить дефицит поставок?
Каков ваш показатель своевременной доставки за последние 12 месяцев? Можете ли вы предоставить доказательства?
Как HULK Metal повышает надежность доставки
Наше производственное планирование основано на системе планирования потребности в материалах, которая связывает закупку сырья, планирование производства и координацию доставки. После подтверждения заказа система резервирует необходимую сталь на складе, планирует последовательность производственных операций и распределяет мощность линии нанесения покрытия. График производства виден нашей команде обслуживания клиентов, которая может предоставить обновленную информацию о статусе на любом этапе процесса. Наш уровень своевременной доставки отслеживается ежемесячно и проверяется руководством. Для критически важных проектов мы предоставляем подробный график производства с указанием контрольных дат и еженедельными обновлениями о ходе работ.
Могут ли продукты быть установлены без проблем?
Почему совместимость — один из наиболее игнорируемых критериев оценки
Редуктор, изготовленный в соответствии с собственными спецификациями, но не подходящий к секциям соединительной лестницы, является неисправным. Цена этого отказа — это не цена переходника — это трудозатраты на монтаж, попытки заставить его установить, модификации на месте, которые ставят под угрозу покрытие, задержку проекта при поиске замены и потерю доверия со стороны подрядчика по установке.
Совместимость не гарантируется соответствием одному и тому же стандарту. Разные производители интерпретируют один и тот же стандарт по-разному. У одного производителя ширина 400 мм является внутренней. Чужое – внешнее. Отверстие для болта диаметром 9 мм у одного производителя просверлено на расстоянии 9,0 мм. У другого перфорация 9,5 мм. Различия по отдельности невелики, но они накапливаются в точках подключения до тех пор, пока редуктор просто не будет собран чисто.
Как покупатели могут проверить совместимость перед заказом
Единственной надежной проверкой является испытание на физическую подгонку. Запросите образец переходника и секций соединительной лестницы у одного и того же поставщика и соберите их физически. Если секции лестницы от другого поставщика, запросите образец переходника и проверьте его соответствие существующей лестнице. Испытание должно убедиться в том, что соединительные пластины совпадают с отверстиями для болтов с обеих сторон, что высота боковых поручней совпадает и что перекладины находятся на одной высоте.
Если физические испытания нецелесообразны, запросите габаритные чертежи интерфейсов у обоих поставщиков и сравните их подробно. Сравнение должно охватывать высоту боковой перекладины, эталон измерения ширины, диаметр отверстия для болта, расстояние между отверстиями для болтов и расстояние до края. Любое несоответствие этих размеров приведет к проблемам с установкой на месте.
Почему проблемы с установкой часто обходятся дороже, чем производственные дефекты
Перед установкой виден производственный дефект – редуктор погнут, сварной шов треснут, покрытие отслаивается. Установщик видит это и отклоняет. Проблема совместимости часто не видна, пока установщик не попытается собрать соединение. К этому моменту редуктор находится на платформе, тросы протягиваются, и монтажная бригада ждет. Трудозатраты на устранение проблем совместимости на месте обычно в 5–10 раз превышают трудозатраты на правильное изготовление редуктора.
Как HULK Metal минимизирует риски при установке
Каждый переходник перед отправкой с завода проходит испытания на сборочном стенде, имитирующем сопрягаемые секции лестницы. Приспособление проверяет ширину концов, выравнивание отверстий под болты и высоту боковых направляющих на обоих концах. В ходе этого испытания выявляются любые отклонения размеров, возникшие в процессе производства до того, как переходник попадет к потребителю. Для проектов, в которых секции лестниц поставляются компанией HULK Metal, мы проводим выборочные испытания всей системы, включая прямые секции, переходники и фитинги, для проверки совместимости на уровне системы. Покупатель получает компоненты, которые гарантированно подходят друг к другу без модификации на месте.
Есть ли у поставщика стабильная цепочка поставок?
Почему стабильность цепочки поставок влияет на доставку и качество
Завод, который в значительной степени полагается на временных субподрядчиков для резки, формовки, сварки или нанесения покрытий, не может контролировать качество или график поставок этих операций. Субподрядчик может иметь другую интерпретацию требований к качеству. Субподрядчик может отдать приоритет работе другого клиента над вашей. Субподрядчик может закрыться в период праздников без предварительного уведомления. Каждая операция, переданная на аутсорсинг, является потенциальной точкой сбоя в цепочке поставок.
Наиболее уязвимыми являются операции, требующие специального оборудования или навыков. Лазерная резка требует значительных капиталовложений. Завод, у которого нет собственного станка для лазерной резки, должен отправить сталь субподрядчику, дождаться завершения резки, а затем транспортировать вырезанные детали обратно на завод. Это увеличивает время, затраты и риск повреждения при обработке каждого заказа. То же самое касается горячего цинкования, порошковой окраски и специальной сварки.
Что следует проверить покупателям
Спросите поставщика, какие операции выполняются собственными силами, а какие передаются на аутсорсинг. Ответ должен быть конкретным, а не общим. «Мы делаем все на нашем заводе» — это утверждение, которое следует проверить, пройдясь по цеху завода и увидев оборудование в работе. Если операция передается на аутсорсинг, спросите, кто является субподрядчиком, как долго они работали вместе и как поставщик контролирует качество работы, переданной на аутсорсинг.
Проверьте источники сырья поставщика. Сталь должна поступать с известного завода с отслеживаемым номером плавки, а не от местного дистрибьютора неизвестного происхождения. Сертификат заводских испытаний должен прилагаться к поставке, а номер плавки должен соответствовать конкретной партии стали, используемой для изготовления переходника.
Как HULK Metal объединяет несколько производственных ресурсов
Мы располагаем собственными мощностями для операций, которые больше всего влияют на качество и доставку: лазерная резка, формовка листогибочного пресса, сварка и обработка поверхности. Наша линия горячего цинкования и линия порошкового покрытия работают на территории нашего завода, что дает нам прямой контроль над графиком нанесения покрытия, его толщиной и качеством. Для операций, требующих специального оборудования, не оправданных объемом нашего производства, например, крупномасштабной штамповки некоторых комплектующих, мы поддерживаем долгосрочные отношения с квалифицированными субподрядчиками, прошедшими проверку нашей системы управления качеством. Сырье поступает с сертифицированных заводов, и каждая плавка стали отслеживается до готового продукта с помощью нашей системы отслеживания партий.
Насколько отзывчив поставщик во время общения?
Почему качество связи предсказывает будущее сотрудничество
То, как поставщик общается на этапе предложения, лучше всего позволяет предсказать, как он будет общаться в случае возникновения проблемы. Поставщику, которому требуется 3 дня для ответа на запрос предложения, потребуется 3 дня, чтобы ответить, если в поставке отсутствуют детали. Поставщик, который дает расплывчатые ответы на технические вопросы, даст расплывчатые ответы и в случае возникновения проблемы на объекте. Поставщик, который не может предоставить четкий габаритный чертеж на этапе предложения, не будет предоставлять четкую документацию во время производства.
Ранние предупреждающие знаки
Первым предупреждающим знаком является предложение, которое приходит без каких-либо технических вопросов. Поставщик, который сразу же предлагает цену, не спрашивая о применении, окружающей среде или типах кабелей, рассматривает переходник как товар, а не как инженерный компонент. Предложение может быть точным, но поставщик не понимает, подходит ли продукт для данного применения.
Вторым предупреждающим знаком является котировка, которая существенно ниже остальных. Цена на 30% ниже средней не является выгодной сделкой – это сигнал о том, что поставщик либо неправильно понял спецификацию, намерен срезать углы, либо допустил ошибку в расчетах. Если необходимо, стремитесь к низкой цене, но перед размещением заказа проверьте каждую деталь спецификации и понимание поставщика.
Третий предупреждающий знак — поставщик, который не может предоставить габаритный чертеж переходника до размещения заказа. Чертеж является договором между покупателем и поставщиком. Без чертежа нет документально оформленного соглашения о том, что будет изготавливаться. Если поставщик не может предоставить чертеж перед заказом, он не сможет изготовить переходник правильных размеров.
Вопросы, которые следует задать покупателям
Можете ли вы предоставить габаритный чертеж редуктора перед размещением заказа?
Каково ваше обычное время ответа на технические вопросы?
Кто будет моим контактным лицом во время производства, и могу ли я поговорить с ними напрямую?
Как вы будете информировать меня о ходе производства?
Как HULK Metal общается во время процесса закупок
Каждое предложение включает габаритный чертеж переходника, показывающий ширину концов, высоту боковой направляющей, длину перехода и детали соединения. Чертеж является основой заказа, любые отклонения должны быть согласованы в письменной форме. Наша команда обслуживания клиентов отвечает на технические запросы в течение 24 часов, а наша команда инженеров готова напрямую обсудить технические вопросы, если запрос требует инженерной оценки. Во время производства мы еженедельно предоставляем обновления статуса для заказов со сроком выполнения более 4 недель. Если ожидается задержка, мы немедленно уведомляем клиента о причине, пересмотренной дате поставки и принимаемых корректирующих действиях.
Продолжает ли поставщик поддерживать вас после доставки?
Почему послепродажная поддержка снижает риски при закупках
Момент, когда партия покидает завод, является моментом проверки истинной приверженности поставщика. Товары могут быть повреждены при транспортировке. В поставке могут отсутствовать товары. Могут возникнуть вопросы по установке, которые не были предусмотрены на этапе проектирования. Могут возникнуть проблемы с качеством, которые не были обнаружены во время заводской проверки. Поставщик, который отвечает на телефонные звонки после доставки, является партнером. Исчезающий поставщик — это ответственность.
Наиболее распространенными проблемами послепродажного обслуживания переходников являются повреждения при транспортировке, отсутствие соединительных пластин или крепежных элементов, а также вопросы при установке, касающиеся последовательности подключения. По отдельности это незначительные проблемы, но они могут задержать установку, если поставщик не отреагирует незамедлительно. Время ответа поставщика на запрос послепродажного обслуживания является наиболее честным показателем его стремления к удовлетворению потребностей клиентов.
Какие обязанности следует подтвердить перед размещением заказов
Перед размещением заказа подтвердите следующее:
Какова процедура уведомления о повреждениях при транспортировке или недостающих товарах? Каково время ответа?
Предоставляет ли поставщик запасные части для товаров, поврежденных при транспортировке, или эта проблема осуществляется через транспортную компанию?
Есть ли контактное лицо технической поддержки для вопросов по установке?
Каков гарантийный срок и на что он распространяется?
Как рассматриваются жалобы на качество? Какая документация требуется?
Ответы на эти вопросы должны быть четкими и конкретными. «Мы решим любые проблемы» — это не ответ. «Мы отправим запасные части в течение 5 рабочих дней с момента получения отчета о повреждении с фотографиями» — вот ответ.
Как HULK Metal обеспечивает поддержку после поставки
Каждая посылка сопровождается упаковочным листом и фотографией упакованного ящика. Если получена претензия о повреждении или недостаче, мы просматриваем фотозаписи, чтобы определить, возникла ли проблема во время транспортировки или на заводе. Запасные части для подтвержденных повреждений при транспортировке доставляются в течение 5 рабочих дней. Поддержка при установке доступна через нашу команду инженеров, которая может предоставить подробную информацию о соединениях, характеристики крутящего момента и рекомендации по последовательности сборки. Наша стандартная гарантия распространяется на производственные дефекты в течение 12 месяцев с момента поставки, и мы поддерживаем систему обратной связи по качеству, которая отслеживает причину каждой жалобы и меры по ее устранению.
Контрольный список оценки поставщика
Область оценки | Вопросы, которые следует задать покупателям | Почему это важно | Как проверить |
Производственные возможности | Какие операции являются собственными? Могу ли я увидеть производственный процесс? | Аутсорсинговые операции теряют контроль качества; собственные возможности обеспечивают контроль расписания | Аудит завода; наблюдать за приспособлениями, приспособлениями и станциями проверки; запросить отчет о проверке первого изделия |
Управление качеством | Как вы контролируете согласованность размеров в партии? Какую проверку вы проводите? | Один хороший образец не гарантирует хорошую производственную партию; согласованность требует контроля процесса | Запросить отчет FAI; просматривать записи проверок; следить за тем, используют ли операторы измерительное оборудование или приспособления |
Техническая поддержка | Проверяете ли вы спецификации перед производством? Даете ли вы рекомендации? | Ошибки чертежей, обнаруженные до начала производства, предотвращают проблемы на местах; инженерная проверка выявляет несоответствия приложений | Представьте детали заявки и попросите рекомендации; перед заказом запросите габаритный чертеж |
Надежность доставки | Можете ли вы предоставить график производства с указанием этапов? Каков ваш показатель своевременной доставки? | Поздняя доставка приводит к задержке всего проекта; обещания о доставке без графика - это догадки | Расписание запроса с датами; запросить данные о производительности доставки; проверить управление запасами сырья |
Цепочка поставок | Откуда вы берете сырье? Какие операции передаются на аутсорсинг? | Качество и график работ субподрядчика находятся вне прямого контроля поставщика; для отслеживания материала требуется известный источник производства | Запросите сертификаты заводских испытаний; проверить прослеживаемость номера плавки; спросить о процессе квалификации субподрядчика |
Общение | Каково время вашего ответа на технические вопросы? Кто мое контактное лицо? | Медленная связь во время котировки предполагает медленную связь во время проблем; неясные контакты задерживают решение проблемы | Обратите внимание на время ответа на запрос котировок; запросить прямой контакт с техническим специалистом; проверьте реакцию, задав технический вопрос |
Послепродажная поддержка | Какова процедура предъявления претензий о возмещении ущерба? Каков гарантийный срок? Как рассматриваются жалобы на качество? | Проблемы, обнаруженные после родов, неизбежны; ответ поставщика определяет, станут ли они задержками проекта | Запросите письменную политику послепродажного обслуживания; подтвердить обязательства по времени реагирования; проверьте условия гарантии |
Часто задаваемые вопросы о левых редукторах
Эти вопросы возникают в результате реальных разговоров с покупателями, инженерами и подрядчиками, которым нужны практические ответы, прежде чем принимать решения. Каждый из них отражает обеспокоенность тем, что кто-то уже усвоил этот трудный путь и пытается избежать повторного обучения.
Выбор продукта
Q1: Как узнать, нужен ли мне левый или правый редуктор?
Разница простая, но критичная. Встаньте у широкого конца кабельной лестницы и посмотрите на узкий конец. Если уменьшение ширины происходит с левой стороны, вам нужен левый редуктор. Если это происходит с правой стороны, вам нужен правый редуктор. Ошибка при заказе — одна из самых распространенных ошибок при заказе, которые я наблюдаю. Переходник прибывает на место, установщик прижимает его к лестнице, а переходник оказывается не с той стороны.
Редуктор нельзя просто перевернуть или повернуть – ориентация перекладины и соединения соединительной пластины являются направленными. Заказ правильной стороны — это первое, что необходимо подтвердить перед размещением заказа.
Q2: Какие комбинации ширины являются стандартными и могу ли я заказать нестандартную ширину?
Стандартные комбинации ширины соответствуют стандартной ширине лестницы – обычно 50 мм, 100 мм, 150 мм, 200 мм, 300 мм, 400 мм, 500 мм, 600 мм, 800 мм и 1000 мм. Обычное уменьшение составляет от 600 мм до 400 мм или от 400 мм до 200 мм. Нестандартная ширина вполне возможна – это просто переходники с нестандартной шириной концов. Разница в стоимости изделий нестандартной ширины обычно невелика и обусловлена необходимостью корректировки программы резки и настройки приспособления. Большим фактором затрат является длина перехода, а не сама комбинация ширины. Если для вашего проекта требуется переходник от 580 до 370 мм, закажите его нестандартной ширины. Производитель должен иметь возможность производить его без значительной надбавки к затратам.
Q3: Какой длины должен быть переход?
Длина перехода должна определяться типом кабеля, используемого в установке, а не стандартной длиной производителя. Как правило, используйте минимальную длину перехода, которая в 1,5 раза превышает разницу в ширине для силовых кабелей и в 2 раза для кабелей передачи данных. Например, переходник с шириной от 600 мм до 400 мм (разница в ширине 200 мм) должен иметь переходную длину не менее 300 мм для силовых кабелей и 400 мм для кабелей передачи данных. Если пространство для установки не может вместить расчетную длину, вам придется найти компромисс между пространством и защитой кабеля. Идите на этот компромисс сознательно, а не по умолчанию, потому что стандартная длина производителя короче, чем необходимо.
Технические характеристики
Q4: Какой допуск следует ожидать от ширины концов переходника?
Профессионально изготовленный переходник должен выдерживать ширину концов в пределах ±1 мм. Допуск ±2 мм распространен в промышленности, но это верхний предел приемлемости. При ±2 мм на каждом конце общее несоответствие переходника и соединительной лестницы может достигать 4 мм, что заметно и создает ступеньку в месте сращивания. Допуски для ширины концов более жесткие, чем для общей длины, поскольку ширина концов определяет соответствие сопрягаемым секциям лестницы. При запросе ценового предложения попросите поставщика указать допуск на ширину концов, а не только общий допуск для всего компонента.
В5: Имеет ли переходник ту же номинальную нагрузку, что и секции прямой лестницы?
Номинальная нагрузка редуктора обычно ограничивается узким концом, который имеет более короткие перекладины и меньшее поперечное сечение. Правильно спроектированный переходник должен соответствовать номинальной нагрузке меньшей секции соединительной лестницы. Переходник, соединяющий лестницу шириной 600 мм, рассчитанную на 2000 Н/м, с лестницей шириной 400 мм, рассчитанной на 1500 Н/м, должен быть рассчитан минимум на 1500 Н/м.
На номинальную нагрузку влияют толщина материала, качество сварного шва и длина перехода. Более короткая переходная длина концентрирует нагрузку на меньшей площади, что может снизить эффективную номинальную нагрузку. Всегда уточняйте номинальную нагрузку редуктора у производителя и не предполагайте, что она равна номиналу любой соединительной секции.
В6: Можно ли использовать переходник в вертикальном положении?
Левые переходники предназначены для горизонтальных кабельных лестниц, где ширина изменяется, а высота остается постоянной. Установка переходника в вертикальном положении, когда широкий конец находится вверху, а узкий конец внизу или наоборот, возможна, но требует дополнительных инженерных расчетов. Конструктивная конструкция редуктора предполагает, что тросы поддерживаются перекладинами, рассчитанными на горизонтальную нагрузку.
В вертикальном положении тросы свисают с перекладин или поддерживаются кабельными скобами, а нагрузка на редуктор различна. Если ваше приложение требует вертикального перехода ширины, обсудите это с командой инженеров производителя перед заказом. Возможно, переходнику потребуется дополнительное усиление или другая конфигурация ступенек.
Материалы и обработка поверхности
В7: Могу ли я использовать материал переходника, отличный от материала остальной части лестничной системы?
Можно, но для этого у вас должна быть конкретная техническая причина. Смешение материалов создает риск гальванической коррозии в месте соединения переходника и лестницы. Например, соединение переходника из нержавеющей стали с лестницей из оцинкованной стали приведет к коррозии цинкового покрытия лестницы преимущественно в точке соединения. Коррозия ускоряется, если соединение подвергается воздействию влаги.
Если вам необходимо смешивать материалы, используйте изолирующие шайбы или прокладки на болтовых соединениях, чтобы электрически изолировать разнородные металлы. Лучшим подходом является использование одного и того же материала во всей системе, за исключением случаев, когда переходник находится в месте с другими условиями окружающей среды, чем остальная часть лестницы.
В8: Всегда ли горячее цинкование является лучшим выбором для переходников наружного применения?
Для большинства наружных работ HDG является наиболее надежным и экономичным покрытием. Исключением являются прибрежные районы с высоким уровнем воздействия соли, где покрытие ZAM обеспечивает значительно лучшую защиту, а также условия с химическим воздействием, где может потребоваться нержавеющая сталь. Ключевое преимущество HDG для переходников заключается в том, что процесс погружения охватывает каждую поверхность, включая внутреннюю часть конической боковой направляющей и зоны сварки.
Порошковое покрытие не может обеспечить такое же полное покрытие изделий сложной геометрии, как на переходнике. Если переходник предназначен для наружной установки и вы рассматриваете возможность порошковой окраски, убедитесь, что вся внутренняя поверхность может быть эффективно покрыта – этого трудно добиться на переходнике с глубокой и узкой переходной зоной.
Установка и совместимость
В9: Как убедиться, что переходник подойдет к моей существующей системе кабельных лестниц?
Измерьте существующую лестницу перед заказом переходника. Не полагайтесь на номинальную ширину, указанную в оригинальной проектной документации. Измерьте внутреннюю ширину между боковыми перекладинами, высоту боковых перекладин, диаметр отверстия для болтов, расстояние между отверстиями для болтов и краевое расстояние от отверстия для болтов до конца боковой перекладины. Предоставьте эти измерения производителю редуктора.
Если возможно, предоставьте фотографию существующей лестницы, показывающую детали соединения соединительной пластины. Чем больше информации вы предоставите, тем меньше вероятность того, что вы получите неподходящий переходник. Если существующая лестница произведена производителем, который больше не занимается бизнесом, предоставьте образец лестницы или подробный размерный эскиз.
Q10: Нужны ли мне дополнительные опоры возле переходника?
Да, эту деталь часто упускают из виду. Редуктор создает асимметричную нагрузку, поскольку при уменьшении ширины вес тросов смещается в сторону прямой боковой направляющей. Опора, ближайшая к переходнику на узком конце, должна быть расположена на расстоянии не более 300 мм от торцевого фланца переходника. Это не позволяет лестнице с узким концом испытывать консольную нагрузку, на которую она не рассчитана.
Опора на широком конце также должна находиться в пределах 300 мм от переходника, но обычно это менее критично, поскольку широкий конец имеет большую несущую способность. Стоимость дополнительных опор невелика по сравнению со стоимостью провисающего переходника, который необходимо повторно поддерживать после установки.
В11: Можно ли изменить переходник на месте, если он не подходит?
Модификация редюсера в полевых условиях должна быть крайней мерой, а не запланированным действием. Резка, сверление или шлифовка переходника на месте приводит к удалению покрытия на измененной области, создавая точку коррозии, которая будет видна через несколько месяцев. Если покрытие HDG, открытую сталь можно подкрасить краской с высоким содержанием цинка, но подкраска никогда не будет такой долговечной, как исходное оцинкованное покрытие.
Если модификация предполагает разрезание боковой направляющей, структурная целостность переходника будет нарушена, если только разрез не будет повторно заварен квалифицированным сварщиком. Стоимость модификации на месте, включая рабочую силу, ремонт покрытия и сокращение срока службы, обычно превышает стоимость заказа соответствующего переходника. Если вам необходимо модифицировать переходник на месте, задокументируйте модификацию и регулярно проверяйте измененную область.
Производство и качество
Q12: Как на самом деле изготавливается левый редуктор?
Левый редуктор — это готовый компонент, а не изделие массового производства. Производственный процесс начинается с того, что стальной пластине нарезают необходимую форму — прямую боковую направляющую, коническую боковую направляющую, опорную пластину и перекладины. Для обеспечения точности резка обычно выполняется лазерной или плазменной резкой. Затем на листогибочном прессе формируются боковые направляющие для создания необходимого профиля.
Сформированные рельсы закрепляются в приспособлении, которое удерживает их под нужной шириной и углом, а основание и перекладины привариваются на месте. Продольный сварной шов на конической боковой направляющей является наиболее ответственной операцией: он должен быть непрерывным и полностью проваренным, чтобы обеспечить целостность конструкции. После сварки переходник шлифуется, зачищается и отправляется на линию нанесения покрытия. Весь процесс занимает от 2 до 4 часов работы на каждый переходник, в зависимости от размера и сложности.
Q13: Какие проверки качества выполняются на переходнике перед отправкой?
Профессионально изготовленный переходник должен пройти проверку размеров по ширине концов, высоте боковых направляющих и переходной длине. Сварной шов необходимо визуально осмотреть на наличие дефектов, таких как трещины, пористость и подрезы. Толщину покрытия следует измерить и записать. В критически важных случаях можно провести испытание на разрез образца из производственной партии для проверки качества внутреннего сварного шва. Результаты проверки должны быть документированы и прослежены до конкретного редуктора. Если поставщик не может предоставить отчеты о проверках, он не контролирует их качество. Запросите отчет о проверке до отправки редуктора, а не после его доставки.
Заказ и персонализация
Q14: Каков минимальный объем заказа нестандартного левого переходника?
Не существует фиксированного минимального количества заказа для специального переходника — вы можете заказать одну штуку. Стоимость одного переходника за штуку будет выше, чем за партию из десяти штук, поскольку затраты на установку резки, формовки и сварки амортизируются за меньшее количество деталей. Стоимость установки одинакова независимо от того, заказываете ли вы одну штуку или десять штук.
Если для проекта требуется несколько переходников одинаковой конфигурации, закажите их вместе, чтобы снизить стоимость за штуку. Цена одного специального переходника обычно в 2–3 раза превышает цену стандартного переходника аналогичного размера, что обусловлено временем проектирования и установки, а не стоимостью материала.
Q15: Сколько времени занимает изготовление специального редуктора?
Срок изготовления специального переходника обычно составляет от 3 до 5 недель, в зависимости от производственного графика завода и процесса нанесения покрытия. Техническая экспертиза занимает 1-2 дня. Закупка материала занимает от 3 до 5 дней, если сталь имеется на складе, или от 2 до 3 недель, если ее необходимо заказывать на заводе. Изготовление занимает от 2 до 4 часов труда, но переходник необходимо включить в очередь производства, что может занять от 1 до 2 недель.
Нанесение покрытия занимает от 2 до 3 дней, включая подготовку, нанесение покрытия и отверждение. Общее время выполнения заказа от подтверждения заказа до отправки обычно составляет от 3 до 4 недель для стандартного покрытия и от 4 до 5 недель для HDG. Срочные заказы возможны, но требуют дополнительных затрат и должны обсуждаться перед размещением заказа.
Q16: Какую информацию мне нужно предоставить, чтобы получить точное предложение?
Чтобы получить точное предложение на левый переходник, предоставьте следующую информацию: ширину широкого конца, ширину узкого конца, высоту боковой направляющей, длину перехода (или типы кабелей, чтобы производитель мог рекомендовать длину), марку материала, обработку поверхности и количество. Если переходник необходимо подключить к существующей лестничной системе, предоставьте данные о размерах существующей лестницы, включая расположение отверстий для болтов.
Если приложение имеет особые условия окружающей среды – прибрежные, химические, высокие температуры – предоставьте эту информацию, чтобы производитель мог проверить пригодность материала и покрытия. Чем полнее информация, тем точнее предложение и тем меньше вероятность неожиданностей во время производства.
Упаковка и доставка
В17. Как упаковываются переходники, чтобы предотвратить повреждение при транспортировке?
Неправильная форма переходника усложняет упаковку, чем упаковка прямых секций лестницы. Профессиональная упаковка переходников включает индивидуальную упаковку в защитную пленку или пенопласт, защиту кромок на всех углах и сужающуюся кромку боковой направляющей, а также разделение частей с помощью пенопластовых или картонных перегородок. Затем переходники упаковываются в деревянный ящик или поддон, который предотвращает перемещение во время транспортировки.
Ящик должен быть закреплен ремнями и промаркирован инструкциями по обращению. Если в комплект поставки входит несколько переходников, каждый из них должен быть защищен индивидуально – установка переходников друг на друга без защиты приведет к повреждению покрытия в точках контакта. Запросите фотографии упакованного ящика перед отправкой.
Q18: Что мне следует проверить, когда редуктор прибудет на место?
Когда прибудет переходник, осмотрите его, прежде чем подписывать накладную. Проверьте упаковку на наличие видимых повреждений: смятые углы, порванная упаковка или сдвинутое содержимое указывают на грубое обращение. Откройте упаковку и осмотрите переходник на наличие повреждений покрытия, особенно по углам и конической кромке боковой направляющей. Сверьте размеры с чертежом – измерьте ширину концов и высоту боковой перекладины.
Убедитесь, что отверстия для болтов имеют правильный диаметр и расстояние между ними. Убедитесь, что все необходимые аксессуары – соединительные пластины, болты, гайки – включены в комплект поставки. Задокументируйте любые повреждения с помощью фотографий и сообщите об этом поставщику в течение срока, указанного в договоре купли-продажи. Не устанавливайте поврежденный переходник, а затем сообщайте о повреждении позже – поставщик не может проверить, произошло ли повреждение во время транспортировки или во время установки.
Контроль качества
Каждый левый переходник во время производства проходит через несколько контрольных ворот, а не только окончательную проверку перед отправкой. Контролируя размеры на каждом этапе, проверяя совместимость с сопрягаемыми секциями лестницы, проверяя качество поверхности и подтверждая целостность упаковки, мы выявляем проблемы еще до того, как они покинут завод. Такой подход уменьшает проблемы с установкой, улучшает согласованность между партиями и гарантирует, что клиенты получают компоненты, которые легко интегрируются в их систему кабельных лестниц без модификации на месте.
Размерный контроль
Ширина концов, высота боковой направляющей, длина перехода и положения отверстий под болты измеряются на каждом переходнике перед тем, как он покидает сварочную станцию. Эти размеры напрямую определяют, подойдет ли переходник к соединительным секциям лестницы. Ошибка в 3 мм по ширине конца означает видимую ступеньку на месте сращивания. Мы сверяем каждый критический размер с производственным чертежом с помощью калиброванных датчиков и записываем результаты. Проверка выявляет отклонения размеров до того, как это станет проблемой партии, что избавляет клиентов от затрат и задержек, связанных с модификацией на месте.
Предотгрузочная проверка
Прежде чем любой переходник будет упакован для отправки, он проходит окончательную проверку, которая подтверждает соответствие продукта утвержденным спецификациям. Контролер проверяет внешний вид – однородность покрытия, отсутствие сварочных брызг, качество кромки. Этикетки сверяются с упаковочным листом. Пакет документации проверяется на полноту. Упаковка проверяется, чтобы убедиться, что она защитит продукт во время транспортировки. Эти последние ворота гарантируют, что то, что покидает завод, соответствует утвержденному клиентом, что снижает вероятность неожиданностей при прибытии груза на место.
Количественный контроль
Ошибка упаковки – в партии отсутствует один переходник, один неправильный размер – приводит к непропорциональным сбоям на месте. Установщик открывает ящик, ожидая двенадцати предметов, и находит одиннадцать или обнаруживает, что один из двенадцати имеет другую ширину. Работа останавливается, пока кто-то связывается с поставщиком, проверяет заказ и организует замену. Наша проверка количества проверяет количество штук, каталожные номера и маркировку на соответствие упаковочному листу, прежде чем ящик будет запечатан. Этот простой шаг предотвращает проблемы с инвентаризацией, которые задерживают установку и расстраивают менеджеров проектов.
Испытание механических характеристик
Когда проект требует проверенной несущей способности, механические испытания предоставляют доказательства, которые не могут быть предоставлены одними расчетами. Редуктор имеет сложную геометрию: коническая боковая направляющая, продольный сварной шов и изменяющееся поперечное сечение влияют на то, как он ведет себя под нагрузкой. При испытаниях к собранному редуктору прикладывают указанную нагрузку и измеряют прогиб, подтверждая, что конструкция соответствует проектным требованиям. Отчет об испытаниях дает покупателю документально подтвержденную уверенность в том, что редуктор будет безопасно работать в предполагаемых условиях эксплуатации, что особенно важно для критически важной инфраструктуры и регулируемых отраслей.
Проверка по требованию заказчика
Некоторые проекты требуют критериев проверки, выходящих за рамки стандартных проверок качества: определенные допуски на размеры, дополнительные испытания сварных швов, определенные измерения покрытия или документация в формате заказчика. Мы проводим эти проверки в соответствии с чертежами, техническими спецификациями или планом качества проекта заказчика. Результаты проверки документируются и предоставляются вместе с отгрузкой. Такой индивидуальный подход помогает покупателям подтвердить, что продукция соответствует уникальным требованиям их проекта еще до того, как компоненты покинут завод, что снижает риск обнаружения несоответствий во время приемки на объекте или стороннего аудита.




 Left Reducer Cable Ladder Rack