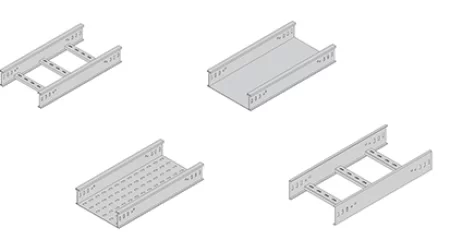
Прямая кабельная лестница в деталях системы кабельных лестниц
Прежде чем выбрать прямую кабельную лестницу, покупатели должны понимать, что это основа всей системы прокладки кабелей — она несет нагрузку на каждый прямой пролет. Ключевыми факторами, влияющими на производительность, являются марка материала, высота боковых поручней, расстояние между перекладинами и обработка поверхности. Совместимость с фитингами, опорами и условиями площадки должна быть проверена заранее. Правильная установка прямой лестницы означает меньшее количество задержек при установке, предсказуемую производительность нагрузки и систему, которая не требует дорогостоящей модернизации в середине проекта. Упустите эти детали, и вы унаследуете проблемы, которые усугубляются с каждым установленным счетчиком.
Что такое прямая кабельная лестница
Прямая кабельная лестница – это не просто секция лотка. Это основной несущий элемент, проходящий между опорами. Его материал, размеры и качество изготовления напрямую определяют, правильно ли поддерживаются кабели или вся система провисает, подвергается коррозии или не проходит проверку. К нему подключается любой другой компонент.
Что такое прямая кабельная лестница в системе кабельных лестниц?
Прямая кабельная лестница — это основная линейная секция системы кабельной лестницы. Он состоит из двух параллельных боковых направляющих, соединенных равномерно расположенными перекладинами, образующими лестничную конструкцию, которая поддерживает кабели на горизонтальных или вертикальных прямых участках. В отличие от кабельного лотка со сплошным дном, конструкция лестницы обеспечивает естественную вентиляцию, что предотвращает накопление тепла в силовых кабелях — деталь, которая имеет большее значение, чем думает большинство покупателей, когда в игру вступают расчеты снижения номинальной нагрузки кабеля.
На прямых участках лестницы сосредоточена большая часть веса кабеля. Они соединяются с такими фитингами, как колена, тройники и переходники, но прямые секции несут совокупную нагрузку на самые длинные пролеты. Вот почему плохо изготовленная прямая лестница не просто плохо выглядит — она ставит под угрозу структурную целостность всей установки.
Я видел проекты, в которых покупатели полностью сосредоточивались на правильной установке фурнитуры, рассматривая прямые секции лестницы как товар. Это ошибка. Прямая лестница с неравномерным расстоянием между перекладинами приведет к сбивке кабелей в определенных точках. Боковые направляющие, которые не параллельны (даже на 2–3 миллиметра), создадут проблемы с выравниванием на каждом соединительном стыке. В результате получается система, которая борется сама с собой во время установки, занимает больше времени на сборку и выглядит явно неровной после завершения.
Что проверяют опытные инженеры перед утверждением спецификации прямой лестницы:
Высота бокового рельса относительно пролета:
Чем выше боковая направляющая, тем больше возможный пролет без опоры. При данной нагрузке прокладка лестницы высотой 50 мм с пролетами 2,5 метра, хотя ее высота должна быть 100 мм, вызывает проблемы с прогибом.
Расстояние между ступенями в зависимости от типа кабеля:
Силовые кабели требуют меньшего расстояния между ступенями, чем меньшие кабели управления. Расстояние между центрами 300 мм является стандартным, но для одножильных кабелей большого диаметра может потребоваться расстояние 200 мм или даже 150 мм, чтобы предотвратить провисание между перекладинами.
Постоянство толщины материала:
Спецификация, в которой указано «2,0 мм», ничего не значит, если на заводе используется материал толщиной от 1,85 мм до 2,15 мм. При расчете нагрузки предполагается номинальная толщина — отклонения влияют на всю диаграмму нагрузок.
Состояние кромки после резки:
Необработанные края, возникшие в процессе резки, если их не зачистить должным образом, могут порезать изоляцию кабеля во время установки. Это одна из наиболее частых причин повреждения кабеля, обнаруживаемого при вводе в эксплуатацию.
Распространенные ошибки при покупке, которые я вижу неоднократно:
Покупка только по цене без проверки толщины.
Некоторые производители уменьшают толщину материала на 0,2–0,3 мм для экономии средств. Лестница выглядит идентично, но несет значительно меньшую нагрузку. Это невозможно проверить без микрометра на месте.
Указание одинаковой высоты бокового ограждения для всех пролетов.
Лестница высотой 50 мм подходит для коротких пролетов с легкими нагрузками, но будет заметно прогибаться на высоте 3 метров при использовании тяжелых силовых кабелей. Таблица нагрузок в каталоге поставщика действительна только в том случае, если вы находитесь в пределах проверенного диапазона.
Игнорирование конструкции ступени.
На лестницах со ступенями, которые просто приварены прихватками, со временем ступеньки станут расшатываться, особенно под воздействием вибрации. Ступеньки, механически закрепленные на боковой направляющей или приваренные непрерывно, обеспечивают гораздо большую долговременную стабильность.
Предполагая, что все 3-метровые секции имеют длину ровно 3 метра.
Допуск на длину имеет значение. Если длина каждой секции составляет 2–3 мм, то к тому времени, как вы установите 50 секций, у вас накопится зазор в 150 мм, который необходимо заполнить специальной вырезанной деталью. Профессиональные покупатели четко указывают допуск по длине.
Выбор подходящего материала
Выбор материала для прямых кабельных лестниц — непростое решение, основанное на первоначальных затратах. Неправильный выбор материала обойдется гораздо дороже в случае замены, обслуживания или отказа системы, чем первоначальная экономия. Я видел, как лестницы из оцинкованной стали, установленные на прибрежных химических заводах, корродировали до точки структурного разрушения в течение пяти лет, и я видел, как нержавеющую сталь без необходимости использовали для внутренних офисных зданий, где предварительно оцинкованная сталь прослужила бы 30 лет.
Вот чему меня научили два десятилетия производства о каждом материале.
Низкоуглеродистая сталь
Это не зря является рабочей лошадкой в отрасли. Низкоуглеродистая сталь (обычно Q235 или эквивалент с содержанием углерода менее 0,25%) предлагает наилучшее сочетание механической прочности и экономической эффективности. Он поддается формованию, сварке и при правильном покрытии обеспечивает десятилетия службы в стандартных условиях.
Что часто упускают из виду покупатели:
Соотношение прочности и веса стали означает, что вы можете достичь более высоких значений грузоподъемности, используя более тонкий материал по сравнению с алюминием. Стальная лестница с боковыми направляющими толщиной 1,5 мм часто может выдерживать ту же нагрузку, что и алюминиевая лестница с направляющими толщиной 2,5 мм. Это важно как для расчета стоимости материалов, так и для расчета общего веса системы.
Решающим фактором для стали является не основной материал, а покрытие. Голая сталь начнет ржаветь в течение нескольких часов во влажных условиях. Система покрытия не является второстепенной; это основная защита от коррозии. Я подробно обсуждаю это в разделе «Обработка поверхности» ниже.
Лучшие приложения:
Внутренние установки, коммерческие здания, промышленные объекты с контролируемой средой, склады, любые проекты, где стоимость является основным фактором, а окружающая среда не является агрессивной.
Нержавеющая сталь (304 и 316)
Нержавеющая сталь указывается, когда устойчивость к коррозии не подлежит обсуждению. Марка 304 выдерживает большинство агрессивных сред. Марка 316 с содержанием молибдена необходима для морской среды, химических перерабатывающих предприятий и везде, где ожидается воздействие хлоридов.
Производственная реальность:
Нержавеющую сталь значительно сложнее обрабатывать, чем углеродистую сталь. Во время изгиба он затвердевает, а это означает, что инструменты изнашиваются быстрее, а скорость производства снижается. Вот почему лестницы из нержавеющей стали стоят в 3–5 раз дороже, чем аналогичные стальные лестницы — дело не только в стоимости материала, но и в сложности производства.
Важная деталь, которую многие покупатели упускают:
Нержавеющая сталь по-прежнему требует пассивации после изготовления. Сварка разрушает пассивный слой оксида хрома в зоне термического влияния. Без надлежащей пассивационной обработки (обычно азотной или лимонной кислотой) эти места сварки будут ржаветь — не потому, что материал дефектный, а потому, что производственный процесс был незавершенным. Всегда спрашивайте у своего поставщика о процедуре пассивации изделий из нержавеющей стали.
Лучшие приложения:
Пищевая промышленность, фармацевтические, химические заводы, морские платформы, береговая инфраструктура, очистка сточных вод, любое применение, требующее промывочной очистки или воздействия агрессивных химикатов.
Алюминиевый сплав (6061-T6 или 6063-T5)
Основное преимущество алюминия — вес: он примерно на 65 % легче стали. При установке на крыше, в проектах с большими пролетами или в проектах, в которых важна структурная нагрузка на здание, алюминий может значительно снизить общий вес системы.
Но у алюминия есть ограничения, которых нет у стали. Его коэффициент теплового расширения примерно в два раза больше, чем у стали. На 100-метровом прямом участке разница в расширении летом и зимой может составлять 20-30 мм. Без надлежащих компенсаторов система будет деформироваться или создавать нагрузку на опорную конструкцию. Об этом я говорю с каждым покупателем, который выбирает алюминий для наружного применения.
Еще одно замечание:
Более низкий модуль упругости алюминия означает, что при той же нагрузке он прогибается сильнее, чем сталь. Алюминиевый пролет длиной 3 метра, несущий такой же вес кабеля, как и стальной, провиснет заметно больше. Это не означает, что произошел сбой — он находится в пределах упругости материала, — но это может встревожить начальников объекта, которые этого не ожидают.
Лучшие приложения:
Установки на крыше, легкие конструкции, немагнитные среды (больницы, лаборатории), морские платформы, где важна экономия веса, зоны пищевой промышленности, где нержавеющая сталь не требуется, но устойчивость к коррозии все еще необходима.
Сравнительная таблица
Материал | Преимущества | Ограничения | Рекомендуемая среда | Относительная стоимость | Типичные приложения |
Низкоуглеродистая сталь | Высокая прочность, отличная формуемость, широкая доступность, лучшее соотношение цены и прочности | Требуется покрытие для защиты от коррозии, тяжелее алюминия. | В помещении, в контролируемой среде, на открытом воздухе с соответствующим покрытием | $ (Базовый) | Торговые здания, склады, промышленные предприятия, инфраструктура |
Нержавеющая сталь 304 | Отличная коррозионная стойкость, гигиеничность, устойчивость к высоким температурам | Тяжелый, дорогой, требует пассивации после сварки, сложнее в изготовлении | Пищевая промышленность, фармацевтика, химическое воздействие, зоны промывки | $$$$ (3-5× сталь) | Пищевые предприятия, чистые помещения, химические предприятия, водоочистка |
Нержавеющая сталь 316 | Превосходная коррозионная стойкость, включая хлоридные среды, морской класс | Самая высокая стоимость, труднее всего изготовить, все равно требует пассивации | Морской, прибрежный, агрессивный химикат, оффшорный | $$$$$ (4-6× сталь) | Морские платформы, береговая инфраструктура, химическая переработка |
Алюминиевый сплав | Легкий, устойчив к естественной коррозии, немагнитный, простой в обращении | Меньшая прочность, больший прогиб, более высокое тепловое расширение, более высокая стоимость, чем у стали | Крыши, конструкции, чувствительные к весу, немагнитные зоны | $$$ (2-3× сталь) | Крыши, больницы, лаборатории, морские верхние строения |
Выбор правильной обработки поверхности
Обработка поверхности — это то, где я вижу больше всего недоразумений между покупателями и поставщиками. Покрытие не является украшением — это основной защитный механизм, который определяет, прослужит ли ваша кабельная лестница 5 или 50 лет. Идеально изготовленная лестница с неподходящим для окружающей среды покрытием выйдет из строя быстрее, чем посредственная лестница с правильным покрытием. В большинстве неспециализированных применений выбор покрытия имеет большее значение, чем основной материал.
Гальваническое цинкование (EG)
Гальванизация образует тонкий однородный слой цинка (обычно 8–25 микрон) в результате электрохимического процесса. Поверхность яркая и гладкая, поэтому ее часто рекомендуют для видимой установки.
Неудобная правда о EG:
Обеспечивает наименьшую защиту от коррозии среди всех покрытий на основе цинка. Слой цинка тонкий и чисто механический — металлургической связи со стальной подложкой нет. Во влажной среде или на открытом воздухе EG начнет проявлять белую ржавчину в течение нескольких месяцев и красную ржавчину в течение нескольких лет.
Где уместно EG:
В помещении с климат-контролем и низкой влажностью. Офисные здания, дата-центры, торговые помещения. Если кабельную лестницу видно с пола и она должна выглядеть аккуратно и профессионально, EG — разумный выбор. Но не указывайте EG для любого применения на открытом воздухе, любого склада без климат-контроля или любой промышленной среды с влажностью выше 60%.
Распространенное заблуждение покупателей:
"Он оцинкован, поэтому он защищен." Нет. Существует огромная разница между гальваническим и горячим цинкованием. Терминология схожая, но производительность совершенно разная. Всегда проверяйте спецификацию толщины цинка, а не только слово «оцинкованный».
Горячее цинкование после изготовления (HDG)
HDG предполагает погружение полностью изготовленного стального компонента в расплавленный цинк при температуре примерно 450°C. Это создает металлургически связанный слой сплава цинка и железа, обычно толщиной 45-85 микрон, который обеспечивает как барьерную защиту, так и катодную (жертвенную) защиту.
Производственная реальность:
HDG — не простой процесс. Лестница должна быть полностью изготовлена — все отверстия пробиты, сварка завершена — перед гальванизацией. Цинк должен затекать в каждый угол, в каждый сварной шов, в каждое отверстие. Неправильные методы изготовления, такие как закрытые углы или перекрывающиеся швы, задерживающие воздух, препятствуют попаданию цинка на стальную поверхность. Эти участки становятся точками зарождения коррозии.
Что проверяют опытные покупатели:
Вентиляционные и дренажные отверстия. Правильно спроектированная кабельная лестница для HDG имеет стратегически расположенные отверстия, позволяющие цинку втекать и выходить во время погружения. Если на лестнице нет этих отверстий, цинк будет скапливаться, воздух будет задерживаться, и покрытие станет нестабильным. Это деталь, которая отличает профессиональных производителей от любителей.
HDG — это стандартная рекомендация для наружной установки, промышленных объектов, инфраструктурных проектов и везде, где требуется долговечность. Реальный срок службы составляет 25–50 лет в большинстве сред.
Покрытие из цинк-алюминиево-магниевого сплава (ZAM)
ZAM — это новая технология покрытия, сочетающая в себе цинк (94%), алюминий (4,5%) и магний (1,5%). Магний обеспечивает улучшенную катодную защиту и свойства самовосстановления на кромках реза — когда покрытие царапается, магний вступает в реакцию с влагой, образуя защитную пленку на открытой стали.
Преимущество перед стандартным HDG:
ZAM обеспечивает в 3-5 раз лучшую коррозионную стойкость, особенно на кромках реза и в средах с высоким содержанием хлоридов. Для береговых установок это важно.
Ограничение:
ZAM — это рулонное покрытие, наносимое перед изготовлением. Края разреза во время резки и штамповки защищены механизмом самовосстановления, но тяжелые работы, такие как сварка, локально разрушают покрытие и требуют подкраски. Кроме того, доступность ZAM более ограничена, чем HDG, и меньше производителей имеют опыт работы с ним.
Порошковое покрытие (ПК)
Порошковое покрытие представляет собой электростатическое нанесение сухого порошка, отверждаемого при температуре 180–200°C, создающее прочное декоративное покрытие. Он доступен в любом цвете, что делает его популярным для архитектурных применений и систем прокладки кабелей с цветовой кодировкой.
Чего вам не расскажет рекламная брошюра:
Порошковое покрытие обеспечивает нулевую катодную защиту. Если покрытие повреждено (а оно будет повреждено во время установки, в местах соединения и при протягивании кабеля), лежащая под ним сталь обнажается и становится незащищенной. Никакого жертвенного цинка для защиты поврежденного участка не существует.
Эффективность порошкового покрытия полностью зависит от предварительной обработки. Без надлежащего фосфатирования или хроматирования перед нанесением покрытия адгезия будет плохой, и через несколько лет покрытие отслоится. Я видел лестницы с порошковым покрытием, на которых покрытие отслаивалось листами из-за недостаточной предварительной обработки. Всегда спрашивайте своего поставщика о процессе предварительной обработки — если он не может описать его подробно, найдите другого поставщика.
Порошковое покрытие подходит для внутренних архитектурных применений, систем с цветовой кодировкой и сред, где внешний вид имеет значение. Не рекомендуется в качестве единственной защиты от коррозии для наружного или промышленного применения, если только он не сочетается с грунтовкой на основе цинка или горячим цинкованием (дуплексная система).
Сравнительная таблица
Обработка поверхности | Коррозионная стойкость | Номинальный срок службы | Рекомендуемая среда | Преимущества | Ограничения | Относительная стоимость |
EG | Низкий | 5–15 лет | В помещении, с климат-контролем, низкой влажностью | Яркая отделка, низкая стоимость, однородный внешний вид | Тонкое покрытие, отсутствие катодной защиты по краям, плохие характеристики на открытом воздухе | $ |
HDG | Высокий | 25-50 лет | Наружные, промышленные, инфраструктурные, морские | Полное покрытие, жертвенная защита, проверенная технология | Большая первоначальная стоимость, размер ограничен ванной, эстетичный внешний вид | $$ |
ZAM | Очень высокий | 30-60 лет | Прибрежное, агрессивное промышленное использование, увеличенные интервалы технического обслуживания | Самовосстанавливающиеся края, в 3–5 раз лучше, чем HDG, стабильная производительность | Наличие ограничено, места сварки требуют доработки, новая технология | $$$ |
ПК | Умеренная (зависит от предварительной обработки) | 15-30 лет | Внутренние архитектурные системы, системы с цветовой кодировкой, чистые помещения | Широкая цветовая гамма, эстетическая гибкость, экологичность | Нет катодной защиты, поврежденные участки ржавеют, подготовка поверхности важна | $$-$$$ |
Дуплекс (HDG+ПК) | Отлично | 40-75 лет | Архитектурная наружная, хорошо видимая инфраструктура | Лучшее из обоих: защита от коррозии + эстетика | Самая высокая стоимость, сложный процесс, сложность ремонта | $$$$ |
Основные характеристики, влияющие на производительность и совместимость
Каждый компонент системы кабельного лотка имеет критические характеристики, от которых зависит, подходит ли он, функционирует ли он и выдержит ли срок службы. Понимание этих параметров помогает покупателям избежать дорогостоящего открытия о том, что компоненты от разных поставщиков не подходят друг к другу или что лестница соответствует размерным спецификациям, но не работает конструктивно, потому что толщина была оптимизирована с учетом стоимости, а не производительности.
Следующие спецификации я постоянно обсуждаю с инженерными подрядчиками, прежде чем они размещают заказы. Это параметры, которые определяют, будет ли прямая кабельная лестница работать должным образом или станет источником проблем на объекте.
Высота боковой направляющей (H)
Высота бокового ограждения является наиболее важным фактором, определяющим грузоподъемность и максимальный пролет прямой кабельной лестницы. Зависимость не линейная — увеличение высоты бокового рельса вдвое может увеличить грузоподъемность в 3–4 раза, в зависимости от конфигурации.
Что это означает на практике:
Лестница высотой 50 мм может выдерживать нагрузку 900 Н/м при пролете 1,5 метра, а тот же пролет с лестницей высотой 100 мм выдерживает нагрузку 2400 Н/м. Если для вашего проекта требуются опорные пролеты 3 метра и более, вам следует обратить внимание на высоту боковых направляющих 100, 150 или даже 200 мм.
Ошибка, которую я вижу неоднократно:
Покупатели указывают высоту исходя из того, что помещается в доступное пространство, а не в соответствии с требованиями нагрузки. Если пространство ограничено, вам нужны более короткие опорные пролеты, а не более короткие боковые направляющие. Прежде чем окончательно определиться со спецификацией высоты боковых направляющих, подтвердите расстояния между пролетами и требования к нагрузке.
Как определить правильное значение:
Информацию о конкретном материале и толщине см. в таблице нагрузок производителя. Сопоставьте вес кабеля на метр, расстояние между опорами и требуемый коэффициент безопасности. В таблице нагрузок должна быть указана максимальная равномерно распределенная нагрузка для каждой комбинации высоты и пролета.
Дополнительное подтверждение от поставщиков:
Спросите, основаны ли значения диаграммы нагрузок на результатах испытаний или расчетах. Проверенные значения согласно IEC 61537 более надежны, чем расчетные значения. Попросите ссылку на отчет об испытаниях.
Ширина (Ш)
Ширина определяет, сколько кабелей можно разместить. Стандартная ширина варьируется от 50 до 1200 мм, наиболее распространенными являются 300, 400, 500 и 600 мм.
Технические соображения:
Расчет заполнения кабеля заключается не только в подсчете кабелей. Вам необходимо учитывать расстояние между кабелями для рассеивания тепла, возможность будущего расширения (обычно 20–30%) и физический доступ для установки и обслуживания. Лестница, ширина которой ровно достаточна для первоначального количества кабелей, станет проблемой, когда через два года будут добавлены дополнительные кабели.
Распространенная ошибка:
Указание одинаковой ширины для всего пробега. Количество кабелей меняется по ходу маршрута. Вам может понадобиться 600 мм возле электрощита, но только 200 мм в дальнем конце. Указание самого широкого сечения для всего пробега приводит к потере материала и пространства. Используйте переходники, чтобы ширина соответствовала фактическому количеству кабелей в каждой секции.
Как определить правильное значение:
Рассчитайте общую площадь поперечного сечения кабеля, добавьте требования к расстоянию, добавьте запас на будущее расширение и преобразуйте его в ширину лестницы. Уточните у своего инженера-электрика, что выбранная ширина обеспечивает достаточный отвод тепла для данного типа кабеля и нагрузки.
Длина (L)
Стандартные прямые секции лестницы обычно имеют длину 3 или 6 метров. Это обусловлено эффективностью производства, практичностью обращения и ограничениями при транспортировке.
Практическое соображение:
6-метровые секции сокращают количество соединительных соединений, что повышает жесткость системы и сокращает время монтажа. Однако с 6-метровыми секциями сложнее работать, они требуют больше места для хранения на площадке и могут не поместиться в стандартные транспортные контейнеры или лифты. В большинстве проектов ради простоты использования используются 3-метровые секции.
Что следует уточнить у поставщика:
Допуск по длине. Трехметровый участок должен составлять 3000 мм, а не 2995 мм или 3005 мм. Совокупные ошибки длины в сотнях секций создадут проблемы с выравниванием на концах трасс. Укажите допуск ±2 мм на секцию.
Толщина материала
Толщина материала напрямую влияет на грузоподъемность, и именно здесь производители находят наибольшую экономию. Уменьшение толщины с 2,0 мм до 1,8 мм позволяет сэкономить 10 % стоимости материала, но позволяет снизить грузоподъемность на 15–20 %.
Неудобная правда:
Толщина — это параметр, который чаще всего искажают. Производитель может указать «2,0 мм», но поставить базовый материал толщиной 1,8 мм, толщина которого до цинкования составляла 2,0 мм. Или они могут использовать материал номинальной толщиной 2,0 мм, но с нижним пределом допуска качения. Если вы не измерите калиброванным микрометром, вы не узнаете.
Что делают опытные покупатели:
укажите минимально допустимую толщину после нанесения покрытия, а не до него. Например, «минимум 2,0 мм после HDG», а не «основной материал 2,0 мм». Это устраняет двусмысленность. Кроме того, запросите сертификаты заводских испытаний для каждой партии рулонов и проверьте толщину при входном контроле.
Как определить правильное значение:
Толщина определяется расчетом нагрузки. Квалифицированный производитель должен быть в состоянии обеспечить необходимую толщину для вашей конкретной нагрузки, пролета и комбинации материалов. Не принимайте стандартную толщину без проверки.
Интервал между звеньями
Расстояние между ступенями — это расстояние между соседними ступенями, измеренное от центра к центру. Стандартное расстояние обычно составляет 300 мм, но также распространены 200 мм, 250 мм и 400 мм.
Почему это важно:
Расстояние между ступенями определяет, как кабели поддерживаются между ступенями. Силовые кабели большого диаметра и значительной массы на метр будут заметно провисать между ступенями, если расстояние между ними будет слишком большим. Такое провисание создает напряжение на кабеле, может со временем деформировать изоляцию кабеля и выглядит непрофессионально.
Технические соображения:
Расстояние между звеньями должно соответствовать типу кабеля. Одножильные силовые кабели, особенно большого диаметра, требуют меньшего расстояния (200–250 мм). Многожильные кабели и кабели управления меньшего размера могут располагаться на большем расстоянии (300–400 мм). При смешанной прокладке кабелей укажите расстояние в зависимости от самого тяжелого типа кабеля.
Дополнительное подтверждение от поставщиков:
Спросите, закреплены ли перекладины с помощью перфорации и запирания, сварки или механического крепления. Сварные перекладины обеспечивают максимально жесткое соединение. Перфорированные и запертые перекладины приемлемы для более легких грузов. Механически закрепленные перекладины (болты или заклепки) со временем могут ослабнуть под воздействием вибрации.
Профиль и конструкция ступени
Профиль перекладины определяет, как кабели располагаются на лестнице и имеют ли они адекватную поддержку. Распространенные профили включают плоские перекладины, перекладины с C-образным профилем, трубчатые перекладины и перекладины с закругленными краями.
Почему это важнее, чем ожидают покупатели:
Состояние края ступеньки напрямую влияет на целостность изоляции кабеля. Острые края от среза или перфорации могут порезать изоляцию кабеля во время установки, особенно когда кабели протягиваются через несколько перекладин. Закругленные или загнутые края ступеней предотвращают это повреждение.
Деталь, о которой большинство покупателей не спрашивают:
Радиус края ступени. Перекладина с острой кромкой под углом 90 градусов дешева в производстве, но опасна для кабелей. Ступенька с радиусом минимум 1,5 мм на краю несущей троса безопасна. Спросите своего поставщика, как они удаляют заусенцы или закругляют края ступенек.
Как определить правильную конструкцию:
Конструкция ступеньки должна соответствовать типу кабеля. Плоские перекладины с закругленными краями подходят для большинства случаев. Для тяжелых одножильных кабелей перекладины с небольшим вогнутым профилем предотвращают скатывание кабеля. Для кабелей, чувствительных к давлению на кромку, рассмотрите возможность использования перекладин с дополнительной защитной полосой или более широкой опорной поверхностью.
Тип соединения и конструкция соединительной пластины
Прямые секции лестницы соединяются с помощью соединительных пластин — плоских пластин, которые крепятся болтами к боковым направляющим соседних секций. Это кажется простым, но это частый источник проблем при установке.
Техническая реальность:
Соединительные пластины определяют непрерывность конструкции лестничного марша. Плохо спроектированная соединительная пластина создает слабое место в каждом соединении. Соединительная пластина должна быть по крайней мере такой же толщины, как и боковая направляющая, и иметь достаточное зацепление болтов для передачи изгибающего момента между секциями.
Что пошло не так:
Соединительные пластины слишком короткие (менее 150 мм), слишком тонкие или имеют прорезные отверстия, допускающие перемещение. Я видел установки, в которых вся лестничная марша провисала в каждом стыке из-за того, что соединительные пластины были неподходящими. Секции лестницы были в порядке, но соединения не выдержали нагрузки.
Дополнительное подтверждение от поставщиков:
Уточните толщину соединительной пластины и характеристики болтов. Отверстия для болтов должны точно соответствовать диаметру болта — отверстия большего размера допускают перемещение. Соединительная пластина должна иметь не менее 4 болтов на каждое боковое соединение рельсов (по 2 с каждой стороны соединения) для правильной передачи нагрузки.
Сводная сравнительная таблица
Спецификация | Почему это важно | Распространенная проблема | Что необходимо уточнить у поставщика |
Высота боковой направляющей | Определяет грузоподъемность и максимальный пролет | Указана слишком малая высота для требуемого пролета | Таблица нагрузок для вашего конкретного пролета и нагрузки |
Ширина | Определяет пропускную способность кабеля | Без учета будущего расширения | Расчёт заполнения кабеля с запасом 20–30 % |
Длина | Влияет на количество соединений и обработку | Совокупные ошибки длины в разделах | Допуск по длине (±2 мм на секцию) |
Толщина материала | Напрямую влияет на грузоподъемность | Уменьшение толщины для экономии средств | Минимальная толщина после нанесения покрытия, не ранее |
Интервал между ступенями | Влияет на поддержку кабелей между перекладинами | Расстояние слишком велико для тяжелых кабелей | Расстояние должно соответствовать самому толстому типу кабеля |
Профиль ступени | Влияет на целостность изоляции кабеля | Острые края повреждают кабели | Радиус кромки и процесс удаления заусенцев |
Конструкция соединительной пластины | Определяет структурную целостность суставов | Неподходящие пластины приводят к провисанию соединений | Толщина пластины, количество болтов, посадка отверстий |
Руководство по общим конфигурациям и выбору
Прямые кабельные лестницы доступны в нескольких конфигурациях, каждая из которых предназначена для различных требований к установке, условий нагрузки и производственных процессов. Выбранная вами конфигурация влияет на характеристики конструкции, скорость установки, совместимость кабелей и долгосрочную надежность системы. Понимание этих различий поможет вам выбрать правильный продукт для вашего конкретного применения.
Конфигурация 1: Тип складной кромки (встроенный фланец)
Эта конфигурация показана в документации продукта как L1–L8. Боковая направляющая изготовлена из цельного куска листового металла, верхний край которой загнут, образуя гладкий усиленный фланец. Перекладины вставляются в перфорированные отверстия в боковой направляющей и либо привариваются, либо механически фиксируются на месте.
Конструктивные характеристики:
Загнутый край дает два преимущества: он создает гладкий, закругленный верхний край, который не повреждает кабели во время натяжения, и добавляет жесткости боковой направляющей. Складка действует как непрерывное ребро жесткости по всей длине. Это самая распространенная конфигурация в отрасли по уважительной причине.
Типичные применения:
Общепромышленная, коммерческая, инфраструктурная. Это конфигурация по умолчанию для большинства проектов. Обозначения от L1 до L8 обычно относятся к вариантам профиля перекладины в данной конструкции боковых направляющих.
Преимущества:
Загнутый край обеспечивает защиту кабеля. Боковая направляющая жесткая и устойчива к скручиванию. Соединение перекладины с рельсом обычно более надежное, чем болтовое соединение. Производство эффективно для крупносерийного производства.
Ограничения:
Загнутый край требует специального инструмента для профилирования для каждой высоты боковых направляющих. Нестандартная высота может потребовать нового инструмента. Размер перекладины должен соответствовать конкретной конструкции боковой направляющей — сочетание компонентов разных производителей редко работает.
Рекомендации по установке:
Загнутый край обеспечивает удобную поверхность для зажимов крышки. Гладкий край позволяет тянуть кабели в любом направлении, не зацепляясь. Соединительные пластины обычно прикручиваются к плоской стенке боковой направляющей.
Рекомендация по выбору:
Это рекомендуемая конфигурация для большинства приложений. Если у вас нет конкретной причины выбирать другую конфигурацию, выберите эту.
Конфигурация 2: Боковая направляющая C-образного канала (структурный канал)
В этой конфигурации боковая направляющая представляет собой сформированную секцию С-образного профиля, открытая сторона которого обращена внутрь или наружу. Ступени обычно прикручиваются болтами, заклепками или привариваются к стенке швеллера. Эта конструкция тяжелее и прочнее, чем конструкция со складной кромкой.
Конструктивные характеристики:
С-образный профиль обеспечивает значительно более высокий момент сопротивления, чем плоская боковая направляющая с загнутым краем. Это означает более высокую грузоподъемность при той же толщине материала или ту же грузоподъемность при более тонком материале. Секция закрытого канала также обеспечивает лучшую жесткость на кручение.
Типичные применения:
Промышленное применение в тяжелых условиях, длинные пролеты (3–6 метров), высокие кабельные нагрузки, электростанции, тяжелая промышленность.
Преимущества:
Самая высокая грузоподъемность среди всех стандартных конфигураций. Может преодолевать большие расстояния без промежуточных опор. Секция канала обеспечивает естественную защиту кабелей.
Ограничения:
Тяжелее, чем конструкции со складными краями. Дороже из-за дополнительных материалов. В полости канала могут собираться мусор, вода или коррозийные материалы, если ее не осушать должным образом. Сложнее чистить.
Рекомендации по установке:
Закрытая секция канала затрудняет доступ к болтам для стыковочных соединений. При наружной установке в основании канала должны быть предусмотрены дренажные отверстия. Из-за веса погрузочно-разгрузочные работы усложняются — рассмотрите возможность использования подъемного оборудования для 6-метровых секций.
Рекомендация по выбору:
Выбирайте эту конфигурацию, если пролеты превышают 3 метра или если нагрузка на кабели необычно велика. Не требуется для стандартных коммерческих или легких промышленных применений.
Конфигурация 3: боковая направляющая двутавровой балки
В этой конфигурации в качестве бокового ограждения используется двутавровый или двутавровый профиль. К перемычке двутавра крепятся перекладины. Это самая мощная конфигурация, но также самая тяжелая и дорогая.
Конструктивные характеристики:
Профиль двутавровой балки обеспечивает максимальный момент сопротивления сечения при заданном весе материала. Фланцы обеспечивают превосходную устойчивость к изгибу как в вертикальном, так и в горизонтальном направлениях.
Типичные применения:
Тяжелая промышленность, длинные пролеты, сейсмические зоны, везде, где требуется максимальная структурная целостность.
Преимущества:
Максимальная грузоподъемность и пролет. Отличная торсионная жесткость. Может выдерживать точечные нагрузки и сконцентрированный вес кабеля.
Ограничения:
Самый большой вес и стоимость. Ограниченная доступность — лишь немногие производители предлагают такую конфигурацию. Завышенная спецификация для большинства приложений. Для установки требуется тяжелое подъемное оборудование.
Рекомендация по выбору:
Выбирайте эту конфигурацию только в том случае, если структурные расчеты показывают, что другие конфигурации не подходят. Это редко бывает необходимо для стандартных приложений прокладки кабелей.
Конфигурация 4: варианты профиля ступени (L1, L2, L3 и т. д.)
В конструкции боковых направляющих со складной кромкой профили перекладин значительно различаются. В документации продукта указаны обозначения от L1 до L8. Эти различия влияют на поддержку кабеля, грузоподъемность и характеристики установки.
L1 (Плоская перекладина с отверстиями):
Самый простой дизайн ступенек. Плоская перекладина с перфорированными отверстиями для кабельных стяжек или зажимов. Подходит для большинства приложений. Отверстия обеспечивают вентиляцию и крепление кабельной стяжки.
L2–L8:
Вариации профиля перекладины, обычно включая различную обработку кромок, различную форму поперечного сечения (прямоугольную, C-образную, трубчатую) и различное расположение отверстий. Конкретные различия между L2–L8 зависят от производителя и должны быть подтверждены поставщиком.
Что проверить:
Профиль перекладины влияет на расположение кабелей на лестнице. Плоская ступенька является стандартной. Слегка вогнутая или выступающая перекладина предотвращает скатывание кабелей. Трубчатая ступенька обеспечивает максимальную жесткость. Попросите у поставщика чертежи конкретного профиля перекладины и данные нагрузочных испытаний для профиля, который вы рассматриваете.
Сравнительная таблица
Конфигурация | Особенности конструкции | Рекомендуемые приложения | Преимущества | Соображения |
Тип складной кромки | Цельная боковая направляющая с загнутым верхним краем, вставленными перекладинами и приваренными/зафиксированными | Общепромышленный, торговый, инфраструктурный | Гладкий край, удобный для прокладки кабеля, хорошая жесткость, эффективность производства, совместимость с зажимом крышки | Зависит от инструмента для каждой высоты, ограничено стандартными размерами |
Боковая направляющая C-образного канала | Формованный С-образный профиль, перекладины прикручены болтами или приварены к перемычке | Тяжелая промышленность, большие пролеты, высокие нагрузки на кабели | Высочайшая несущая способность, превосходная жесткость на кручение, возможны большие пролеты | Тяжелее, дороже, может собирать мусор, требуются дренажные отверстия |
Двутавровая боковая балка | Двутавровый или двутавровый профиль, перекладины прикреплены к перемычке | Экстремальные нагрузки, сейсмические зоны, максимальная структурная целостность | Максимальная нагрузка и пролет, отличная жесткость | Очень тяжелый, очень дорогой, ограниченная доступность, обычно завышенные |
Плоская перекладина (L1) | Плоская перекладина с перфорированными отверстиями | Стандартные применения, смешанные типы кабелей | Простой, экономичный, с хорошей вентиляцией, крепление кабельной стяжки | Нет функции фиксации кабеля, кабели могут скатываться |
Закругленная/вогнутая ступенька | Перекладина с изогнутым или выступающим профилем | Одножильные силовые кабели, вибрационная среда | Предотвращает скатывание кабеля, улучшает его поддержку | Дороже, может не потребоваться для многожильных кабелей |
Распространенные заблуждения при покупке конфигураций:
"Все лестницы одинаковы."
Нет. Конструкция боковых направляющих, профиль перекладины и метод соединения влияют на производительность. То, что подходит для легкой установки внутри помещений, может выйти из строя при тяжелых промышленных нагрузках.
"Конфигурация не влияет на номинальную нагрузку."
В значительной степени это так. Таблица нагрузок зависит от конструкции боковых поручней, толщины материала и типа перекладины. Изменение любого из этих параметров приводит к изменению грузоподъемности.
"Я могу смешивать компоненты от разных поставщиков."
Редко. Интерфейс перекладины к рельсу, размеры соединительной пластины и расположение болтов зависят от производителя. Смешение компонентов создает проблемы с выравниванием и может поставить под угрозу структурную целостность.
Как правильно выбрать прямую кабельную лестницу для различных применений
Выбор правильной прямой кабельной лестницы – это не выбор из каталога. Речь идет о соответствии продукта окружающей среде, условиям нагрузки, ограничениям при установке и условиям обслуживания вашего конкретного проекта. Лестница, которая отлично работает в офисе с кондиционером, через несколько лет выйдет из строя на прибрежном химическом заводе. В этом разделе объясняется, чему следует уделять приоритетное внимание в каждом сценарии применения.
Применение 1: закрытые коммерческие здания (офисы, розничная торговля, центры обработки данных)
Почему у этого приложения уникальные требования:
Внутренние коммерческие помещения являются наиболее щадящим применением кабельных лестниц. Окружающая среда контролируется климатом, влажность низкая, прямое воздействие погодных условий отсутствует. Основными критериями являются экономичность, внешний вид и эффективность установки. Однако «в помещении» не означает автоматически «отсутствие риска коррозии» — я видел, как лестницы ржавели в офисных подвалах с плохой вентиляцией и высокой влажностью от близлежащего механического оборудования.
Что сделать приоритетным:
Эффективность затрат и максимальная долговечность.
Вам не нужен HDG для офиса с климат-контролем. Предварительно оцинкованной стали (EG) с цинковым покрытием 80 г/м² вполне достаточно.
Внешний вид, если лестница открыта.
Для конструкций с открытым потолком в торговых или офисных помещениях порошковое покрытие придает чистый и профессиональный вид. Лестница становится частью архитектурной эстетики.
Скорость установки.
Легкие материалы и простые соединительные соединения снижают трудозатраты. Алюминий стоит рассмотреть, если доступ к установке затруднен.
На что следует обратить внимание покупателям:
Проверьте систему отопления, вентиляции и кондиционирования.
Если кабельная лестница проходит через некондиционируемые помещения — гаражи, технические помещения, подвальные коридоры — считайте эти участки полуоткрытыми и соответствующим образом обновите покрытие.
Требования к пожарной безопасности.
Коммерческим зданиям часто требуются огнестойкие кабельные опоры. Подтвердите, должна ли ваша лестница соответствовать определенным стандартам огнестойкости.
Доступ в будущем.
Лестницу можно устанавливать над подвесным потолком. Когда потолок закрыт, доступ затруднен. Укажите систему, которая не требует обслуживания в течение всего срока службы здания.
Риски неправильного выбора:
Указание EG для подвала, который сезонно затопляется. Лестница заржавеет в течение 2-3 лет. Использование тяжелых лестниц с C-образным профилем, с которыми трудно работать в ограниченном пространстве потолка, что неоправданно увеличивает время и стоимость установки.
Практическая рекомендация:
Для стандартных офисных и торговых помещений укажите тип складной кромки, предварительно оцинкованную сталь, высоту боковых направляющих 50 мм или 75 мм (в зависимости от пролета) и стандартное расстояние между перекладинами 300 мм. Резервное порошковое покрытие для открытых архитектурных объектов. Используйте деньги, которые вы сэкономите на ненужной модернизации покрытия, чтобы инвестировать в правильное расстояние между опорами.
Приложение 2: Промышленные объекты (фабрики, склады, производственные предприятия)
Почему у этого приложения уникальные требования:
Промышленная среда непредсказуема. Одна секция установки может быть чистой и сухой, а другая, находящаяся на расстоянии 50 метров, подвергается воздействию пара, химикатов, пыли или вибрации. Кабельная лестница должна выдерживать более тяжелые кабельные нагрузки, чем коммерческие здания, и последствия отказа более серьезны — простой производства обходится гораздо дороже, чем сама лестница.
Что сделать приоритетным:
Грузоподъемность с запасом прочности.
Нагрузка промышленных кабелей почти всегда превышает первоначальные оценки. Добавьте 30–40 % резервной мощности вместо стандартных 20 %.
Коррозионная стойкость, соответствующая конкретной среде.
Обычному заводу может потребоваться HDG. Пищевая промышленность нуждается в нержавеющей стали. В помещении для хранения химикатов требуется покрытие из нержавеющей стали 316 или ZAM.
Виброустойчивость.
Производственное оборудование создает постоянную вибрацию. Соединения ступенек должны быть сварными, а не просто механически запертыми. Соединительные пластины должны иметь стопорные шайбы или нейлоновые гайки для предотвращения ослабления.
На что следует обратить внимание покупателям:
· Нанесите на карту окружающую среду, а не только здание. Пройдите весь маршрут кабеля. Обратите внимание на зоны вблизи технологического оборудования, промывочных станций, складов химикатов, паропроводов и погрузочных доков. При необходимости укажите разные материалы или покрытия для разных зон.
· Проверьте опорную конструкцию. Промышленные здания часто имеют стальные каркасы с известной несущей способностью. Вес кабельной лестницы плюс вес кабеля плюс любые будущие дополнения не должны превышать грузоподъемность конструкции.
· Силы натяжения кабеля. Промышленные кабели тяжелые. Лестница должна выдерживать тяговые усилия во время установки, а не только статический вес после установки. Убедитесь, что конструкция соединительной пластины выдерживает натяжение кабеля.
Риски неправильного выбора:
Указание одного и того же материала и покрытия для всего объекта, когда половина маршрута проходит через агрессивную зону. Лестница корродирует в слабых местах, и может потребоваться замена всего пролета, поскольку секции соединены между собой. Недооценка веса кабеля и провисание лестницы между опорами, что требует дорогостоящей установки дополнительных опор.
Практическая рекомендация:
Для стандартных заводских условий укажите тип складной кромки или C-образный канал в зависимости от пролета, отделки HDG (минимум 65 микрон), минимальной высоты боковых направляющих 100 мм и расстояния между перекладинами 250 мм для смешанной кабельной нагрузки. Прежде чем окончательно утвердить спецификацию, проведите полное экологическое обследование кабельной трассы. Закажите дополнительные соединительные пластины и цинковый спрей для подкраски при модификации на месте.
Приложение 3: Наружная инфраструктура (мосты, туннели, автомагистрали, железные дороги)
Почему у этого приложения уникальные требования:
Наружная инфраструктура подвергает кабельные лестницы воздействию всего: дождя, снега, УФ-излучения, экстремальных температур, ветровых нагрузок, вибрации от дорожного движения и часто противообледенительных химикатов. К этим объектам также трудно получить доступ для обслуживания: закрытие автомагистрали или железной дороги для ремонта кабельной лестницы обходится чрезвычайно дорого и разрушительно. В спецификации должен быть приоритет отдан долговечности над первоначальной стоимостью.
Что сделать приоритетным:
Максимальная защита от коррозии.
HDG — это минимально приемлемый стандарт. Для мостов и автомагистралей в холодном климате, где используется противообледенительная соль, следует рассмотреть возможность использования покрытия ZAM или нержавеющей стали 316 для зоны солевого тумана.
Термическое расширение.
Внешние установки подвержены колебаниям температуры в 40°C и более в зависимости от сезона. Стальная лестница длиной 100 метров будет расширяться и сжиматься примерно на 12 мм при изменении температуры на 10°C. Компенсаторы необходимо включать через регулярные промежутки времени.
Ветровая нагрузка.
Открытые сооружения на мостах или виадуках подвергаются воздействию значительных ветровых нагрузок. Лестница и ее опоры должны быть рассчитаны не только на вес кабеля, но и на ветровую нагрузку.
Защита от вандализма и случайных повреждений.
Инфраструктурные объекты доступны для общественности. Рассмотрите возможность использования материала большей толщины, чтобы противостоять случайному удару.
На что следует обратить внимание покупателям:
Явно укажите компенсаторы.
Не думайте, что подрядчик их добавит. Подробно опишите расположение и расстояние между компенсаторами в спецификации. Обычно один компенсатор на 30-40 метров непрерывной трассы.
Проверьте характеристики цинкования для конкретной среды.
Стандартный HDG толщиной 65 микрон может оказаться недостаточным для прибрежных мостов или туннелей с соленым воздухом. Запросите 85 микрон или ZAM.
Доступ для дальнейшего обслуживания.
Даже при самом хорошем покрытии необходим периодический осмотр. Убедитесь, что установка позволяет осуществлять визуальный осмотр без необходимости управления дорожным движением.
Риски неправильного выбора:
Указание EG для установки в наружном туннеле. На лестнице появится ржавчина в течение 12 месяцев, а структурные нарушения — в течение 5 лет. Не считая компенсаторов, из-за которых лестница прогибается или отрывается от опор при экстремальных температурах. Недооценка ветровой нагрузки на открытые мостовые сооружения.
Практическая рекомендация:
Для наружной инфраструктуры укажите покрытие HDG (85 микрон) или ZAM, C-образный канал или сверхпрочный тип складной кромки, минимальную высоту боковых направляющих 100 мм и включите компенсационные швы с максимальным интервалом 30 метров. Для всех соединений используйте крепеж из нержавеющей стали (болты, гайки, шайбы) — оцинкованный крепеж ржавеет быстрее, чем сама лестница. Запросите отчет об испытаниях толщины покрытия для каждой партии.
Приложение 4: прибрежная и морская среда
Почему у этого приложения уникальные требования:
Прибрежная среда является наиболее агрессивной коррозионной средой, с которой когда-либо сталкивается большинство кабельных лестниц. Соляные брызги, высокая влажность и постоянный ветер создают условия, при которых стандартная оцинкованная сталь может выйти из строя в течение 5–10 лет. Ионы хлорида в соли атакуют цинковое покрытие и, как только сталь подвергается воздействию, резко ускоряют образование ржавчины. Здесь не место экономить на материале или покрытии.
Что сделать приоритетным:
нержавеющая сталь 316 или покрытие ZAM в качестве основных вариантов.
Нержавеющая сталь 304 может образовывать раковины в прибрежных районах. HDG в конечном итоге потерпит неудачу. Дополнительная стоимость 316 оправдана увеличенным сроком службы.
Полная совместимость материалов системы.
Недостаточно указать для лестницы нержавеющую сталь 316. Болты, гайки, шайбы, соединительные пластины и опорные кронштейны должны быть изготовлены из нержавеющей стали 316. Смешивание материалов приводит к образованию элементов гальванической коррозии.
Дизайн для дренажа.
Конструкция лестницы не должна задерживать воду или отложения солей. Указание перекладин с отверстиями для дренажа. Боковые поручни должны иметь дренажные отверстия, если они имеют какие-либо элементы, которые могут удерживать воду.
На что следует обратить внимание покупателям:
Расстояние от побережья имеет значение.
Настоятельно рекомендуется использовать нержавеющую сталь 316 в радиусе 500 метров от береговой линии. На расстоянии от 500 метров до 2 километров могут подойти ZAM или HDG толщиной 85 микрон. За пределами 2 километров обычно достаточно стандартного HDG, но местные ветры могут переносить соль дальше вглубь страны.
Проверьте наличие риска щелевой коррозии.
Нержавеющая сталь подвержена щелевой коррозии в условиях застойной морской воды. Конструкция лестницы должна минимизировать количество щелей, в которых может скапливаться вода. Это особенно важно при установке в зоне брызг.
Сертификация пассивации.
Убедитесь, что лестница из нержавеющей стали была должным образом пассивирована после изготовления. Запросите процедуру пассивации и отчет об испытаниях.
Риски неправильного выбора:
Выбираем нержавеющую сталь 304 для береговой установки. В течение 2-3 лет на лестнице разовьется точечная коррозия. Указание стали HDG с оцинкованными болтами. Болты подвергаются коррозии в первую очередь, создавая слабые места в каждом соединении. Не учитывая переносимые ветром солевые брызги в районах, которые кажутся далекими от побережья.
Практическая рекомендация:
Для прибрежных установок в пределах 500 метров от береговой линии выберите конструкцию из нержавеющей стали 316 по всей длине, со складным краем или с C-образным каналом, со всем оборудованием из нержавеющей стали 316. Запросите сертификацию пассивации. Для установок на расстоянии от 500 метров до 2 километров покрытие ZAM является экономически эффективной альтернативой. Для морских платформ стандартным выбором является нержавеющая сталь 316 или алюминий (с надлежащей изоляцией от стальных конструкций).
Приложение 5: пищевая промышленность и фармацевтические предприятия
Почему у этого приложения уникальные требования:
Пищевые и фармацевтические предприятия предъявляют гигиенические требования, которые выходят далеко за рамки стандартных промышленных применений. Кабельная лестница должна поддаваться очистке, не должна содержать бактерий, не подвергаться коррозии и не оставлять частицы, а также должна выдерживать регулярную промывку чистящими химикатами и горячей водой. Соответствие нормативным требованиям (FDA, USDA, GMP) часто определяет выбор материалов и конструкции.
Что сделать приоритетным:
Нержавеющая сталь 304 или 316 является обязательной.
Никакие другие материалы недопустимы для зон, контактирующих с пищевыми продуктами или близких к ним. Гладкая, непористая поверхность нержавеющей стали обеспечивает правильную очистку и не содержит бактерий.
Дизайн, обеспечивающий удобство очистки.
В конструкции лестницы не должно быть горизонтальных поверхностей, на которых может скапливаться вода, щелей, где могут скапливаться частицы пищи, или шероховатых поверхностей, на которых могут размножаться бактерии. Ступени должны быть круглыми или закругленными, а не плоскими, чтобы вода могла стекать.
Поверхность.
Минимальная шероховатость поверхности 0,8 мкм Ra (чистота № 2B или выше) обычно требуется для участков пищевой промышленности. Чем более гладкая поверхность, тем легче ее чистить и тем меньше вероятность прилипания бактерий.
На что следует обратить внимание покупателям:
Классификация зон.
Пищевые предприятия имеют разные гигиенические зоны. Зона непосредственно над открытой переработкой пищевых продуктов требует соблюдения самых высоких стандартов. К зонам сухого хранения или упаковки могут предъявляться менее строгие требования. Не переусердствуйте в зонах с низким уровнем риска.
Качество сварки.
Сварные швы должны быть гладкими, без пор и заподлицо. Любая трещина или ямка в сварном шве может содержать бактерии и не пройдет гигиеническую проверку. Запросите отчеты о проверке сварных швов.
Химическая стойкость.
Чистящие химикаты, используемые на пищевых предприятиях (на основе хлора, кислоты, щелочи), могут быть агрессивными. Убедитесь, что указана нержавеющая сталь 316, если регулярно используются дезинфицирующие средства на основе хлора.
Риски неправильного выбора:
Указание лестницы с плоскими перекладинами и горизонтальными поверхностями в зоне смыва. На ступеньках скапливается вода, размножаются бактерии, а учреждение не проходит гигиенический аудит. Использование стандартных сварных лестниц без сварных швов заподлицо. Шероховатость поверхности сварного шва создает точки размножения бактерий. Указание нержавеющей стали 304 там, где используются дезинфицирующие средства на основе хлора, что приводит к точечной коррозии.
Практическая рекомендация:
Для пищевой и фармацевтической промышленности используйте нержавеющую сталь 316 по всей длине, со складными краями и закругленными ступенями, все сварные швы отшлифованы и пассивированы, с шероховатостью поверхности 0,8 мкм Ra или выше. Убедитесь, что лестница имеет небольшой наклон (минимум 1:100), если она установлена горизонтально, чтобы обеспечить дренаж воды. Предоставьте подробные сертификаты на материалы и отчеты о пассивации.
Приложение 6: Тяжелая промышленность и электростанции
Почему у этого приложения уникальные требования:
На объектах тяжелой промышленности и электростанциях сочетаются экстремальные условия: высокие нагрузки на кабели, большие пролеты, высокие температуры вблизи оборудования, вибрация и зачастую агрессивные атмосферные условия. По кабельной лестнице на электростанции могут проходить кабели весом в сотни килограммов на метр на пролетах 4–6 метров. Авария недопустима: обрушение кабельной лестницы на электростанции может привести к вынужденному отключению электроэнергии стоимостью в миллионы долларов в день.
Что сделать приоритетным:
Максимальная грузоподъемность с подтвержденными данными испытаний.
Диаграмма нагрузок должна быть подтверждена физическими испытаниями в соответствии со стандартом IEC 61537, а не только расчетами. Запросите отчет об испытаниях.
Конфигурация боковых направляющих C-образного профиля или двутавровой балки.
Тип со складной кромкой может не обеспечивать достаточный момент сопротивления для самых тяжелых нагрузок и самых длинных пролетов. Структурные секции швеллера обеспечивают необходимую прочность.
Высокотемпературная устойчивость.
Кабельные лестницы возле котлов, турбин или технологического оборудования могут подвергаться воздействию температуры окружающей среды 60–80°C. Материал и покрытие должны сохранять структурную целостность при этих температурах. Порошковое покрытие может смягчиться. HDG стабилен.
Сейсмический расчет, если применимо.
Электростанциям, расположенным в сейсмических зонах, требуются кабельные лестницы, рассчитанные на устойчивость к землетрясениям. Опорная система и лестничные соединения должны быть сейсмостойкими.
На что следует обратить внимание покупателям:
Расчет нагрузки должен включать все кабели, а не только первоначальную установку.
На электростанциях обычно добавляются кабели в течение срока их службы. Лестница должна выдерживать максимальную будущую нагрузку, а не только первоначальную.
Поддержка проверки диапазона.
В таблице нагрузок указано определенное расстояние между опорами. Если фактическое расстояние между опорами на площадке отличается, грузоподъемность изменится. Проверьте расстояние между опорами в соответствии с проектом.
Пределы отклонения.
Даже если конструкция лестницы не повреждена, чрезмерное отклонение может привести к соприкосновению кабелей друг с другом, создавая точки перегрева. Укажите максимальный предел прогиба (обычно L/100 или L/200) в дополнение к предельной несущей способности.
Риски неправильного выбора:
Указание лестницы на основе расчетной грузоподъемности без физических испытаний. Фактические характеристики могут быть на 20-30% ниже расчетных из-за производственных допусков. Не учитываются точечные нагрузки от тяжелых падений кабеля. Лестница выдерживает равномерную нагрузку, но выходит из строя в точке сосредоточенной нагрузки. Недооценка влияния температуры на прочность материала.
Практическая рекомендация:
Для применения в тяжелой промышленности и на электростанциях укажите тип C-канала или сверхпрочный складной край, покрытие HDG (85 микрон), минимальную высоту боковых направляющих 150 мм, расстояние между перекладинами 200 мм для тяжелых кабелей и запросите полные отчеты об испытаниях в соответствии с IEC 61537. Привлеките инженера-строителя для проверки расчетов нагрузки и конструкции опор. Закажите 10% дополнительных секций для будущих модификаций.
Приложение 7: Установка на крыше
Почему у этого приложения уникальные требования:
Установки на крыше сочетают в себе внешний вид и чувствительность к весу. Конструкция крыши здания имеет ограниченную несущую способность, и общий вес кабельной лестницы, кабелей и опор не должен превышать ее. Ветровая нагрузка также является важным фактором: установки на крыше полностью подвергаются воздействию ветра, который может поднимать, смещать или вибрировать лестничную систему.
Что сделать приоритетным:
Снижение веса.
Алюминий предпочтительнее для установки на крыше. Снижение веса на 65% по сравнению со сталью может стать разницей между необходимостью структурного усиления крыши и возможностью установки непосредственно на существующую конструкцию.
Расчет ветровой нагрузки.
Лестница должна быть защищена от подъема ветра. Стандартные гравитационные опоры могут оказаться недостаточными. Опорная система должна включать надежное механическое крепление к конструкции крыши.
Тепловое расширение.
Установки на крыше выдерживают весь диапазон температур наружного воздуха. Компенсаторы необходимы.
На что следует обратить внимание покупателям:
Грузоподъемность крыши.
Узнайте у инженера-строителя о несущей способности конструкции крыши. Рассчитайте общий вес лестничной системы (лестница + тросы + опоры + снеговая нагрузка, если применимо) и убедитесь, что он находится в допустимых пределах.
Проникновение в крышу.
Опоры, проникающие в мембрану крыши, создают риск протечек. По возможности используйте непроникающие опорные системы или обеспечьте надлежащую гидроизоляцию во всех точках проникновения.
Снижение характеристик кабеля при температуре.
Кабели на крышах подвергаются воздействию прямых солнечных лучей, что повышает их рабочую температуру. Для этого может потребоваться кабель большего сечения или уменьшенная нагрузка на кабель. При выборе лестницы следует учитывать увеличенный диаметр кабеля.
Риски неправильного выбора:
Выбор стальной лестницы для крыши с ограниченной несущей способностью. Дополнительный вес требует дорогостоящего усиления крыши. Без учета ветрового подъема. Лестница смещается во время грозы, повреждая кабели или мембрану крыши. Не считая компенсаторов. Лестница прогибается во время летней жары.
Практическая рекомендация:
Для установки на крыше укажите алюминиевый сплав, тип со складной кромкой и механическим креплением к конструкции крыши. Включите компенсационные швы через 30-метровые интервалы. Рассчитайте общий вес системы, включая все кабели, и подтвердите пропускную способность крыши, прежде чем окончательно утвердить спецификацию. Подумайте о солнцезащитных экранах или чехлах для кабелей, подвергающихся воздействию прямых солнечных лучей.
Приложение 8: Химические перерабатывающие заводы
Почему у этого приложения уникальные требования:
Химические заводы представляют собой наиболее сложную коррозионную среду. Атмосфера может содержать пары кислот, щелочные туманы, пары растворителей или комбинации агрессивных химикатов. Стандартные системы защиты от коррозии, работающие в других средах, могут быстро выйти из строя. Выбор материала и покрытия должен зависеть от присутствующих химических веществ.
Что сделать приоритетным:
Соответствие химической стойкости.
Универсальной спецификации «химической стойкости» не существует. Материал должен соответствовать конкретным химическим веществам в окружающей среде. Нержавеющая сталь 316 устойчива ко многим химикатам, но подвергается воздействию соляной кислоты. FRP (пластик, армированный стекловолокном) может потребоваться для работы в очень агрессивных средах.
Полная совместимость материалов во всей системе.
Каждый компонент — лестница, болты, соединительные пластины, опоры — должен быть совместим с химической средой. Один корродированный компонент может поставить под угрозу всю систему.
Рассмотрение аварийного разлива.
Спецификация должна учитывать не только нормальные условия эксплуатации, но и наихудшие сценарии разлива химических веществ. Химический выброс при контакте с кабельной лестницей не должен вызывать немедленного разрушения конструкции.
На что следует обратить внимание покупателям:
Запросите исследование химической среды.
Определите все химические вещества, присутствующие в атмосфере, их концентрации и частоту воздействия. Предоставьте эту информацию поставщику для рекомендации материалов.
Проверьте, нет ли смешанного химического воздействия.
Некоторые химические комбинации более агрессивны, чем отдельные химические вещества. Кислота и хлор особенно вредны для нержавеющей стали.
Доступ для проверки.
Кабельные лестницы химического завода должны быть доступны для регулярного визуального осмотра. Коррозия может прогрессировать быстро, и раннее обнаружение позволяет проводить плановую замену, а не аварийный ремонт.
Риски неправильного выбора:
Выбор нержавеющей стали 316 на установке с парами соляной кислоты. Нержавеющая сталь подвержена сильной точечной коррозии. Использование стали HDG в среде с кислотными парами. Цинковое покрытие быстро изнашивается. Не принимая во внимание кумулятивный эффект незначительного химического воздействия в течение многих лет.
Практическая рекомендация:
Для химических перерабатывающих заводов проведите детальное исследование химической среды, прежде чем указывать какой-либо материал. Для большинства химических сред отправной точкой является нержавеющая сталь 316. Для высокоагрессивных сред (сильные кислоты, хлориды) рассмотрите возможность использования стеклопластика или специальных сплавов. Всегда указывайте фурнитуру из нержавеющей стали 316 — никогда не смешивайте материалы. Установите график регулярных проверок и бюджет для замены секций.
Сравнительная таблица
Приложение | Рекомендуемая конфигурация | Ключевые факторы выбора | Рекомендуемый материал | Рекомендуемая отделка | Важные примечания |
Внутренняя реклама | Тип складывающейся кромки | Стоимость, внешний вид, скорость установки | Низкоуглеродистая сталь | EG (80 г/м²) или ПК | Проверить необусловленные пробелы; модернизация покрытия подвалов |
Промышленные объекты | Складной край или C-образный канал | Нагрузочная способность, вибростойкость, зональная коррозия | Низкоуглеродистая сталь | HDG (65-85 микрон) | Составьте карту всей кабельной трассы; добавить запас по нагрузке 30 % |
Наружная инфраструктура | С-образный профиль или сверхпрочная складная кромка | Защита от коррозии, теплового расширения, ветровой нагрузки | Низкоуглеродистая сталь | HDG (85 микрон) или ZAM | Учитывайте компенсаторы каждые 30 м; используйте фурнитуру из нержавеющей стали |
Прибрежный/Морской | Складной край или С-образный канал | Устойчивость к солевому туману, защита от щелевой коррозии | Нержавеющая сталь 316 | Пассивированный (без покрытия) | 316 обязательно в пределах 500 м от берега; все оборудование должно быть 316 |
Пищевая/фармацевтическая промышленность | Складной край с закругленными перекладинами | Очищаемость, чистота поверхности, химическая стойкость | Нержавеющая сталь 316 | Пассивация, покрытие Ra 0,8 мкм | Сварные швы заподлицо; уклон для дренажа; спецификация для конкретной зоны |
Тяжелая промышленность/энергетика | С-образный профиль или двутавровая балка | Предельная грузоподъемность, температурная устойчивость, сейсмостойкое исполнение | Низкоуглеродистая сталь | HDG (85 микрон) | Запросите протоколы испытаний IEC 61537; включить будущую нагрузку на кабель |
Установка на крыше | Тип складывающейся кромки | Снижение веса, ветровая нагрузка, грузоподъемность крыши | Алюминиевый сплав | Фрезерованная или анодированная | Проверьте грузоподъемность крыши; используйте непроникающие опоры; добавить компенсаторы |
Химическая обработка | Зависит от приложения | Химическая совместимость, сценарии разлива, доступ для проверки | Нержавеющая сталь 316 или FRP | Пассивированный или в заводском состоянии | Проведение химического обследования; рассмотреть наихудшие сценарии разлива |
Заключительное слово с завода:
Самая дорогая кабельная лестница – это не та, которая имеет самую высокую цену. Именно он преждевременно выходит из строя, требует незапланированной замены, приводит к простою производства или повреждает кабели, которые он должен был защищать. Процесс спецификации — это процесс, в котором риск проекта либо контролируется, либо создается. Потратьте время на то, чтобы понять окружающую среду, точно рассчитать нагрузку и задать поставщику сложные вопросы, прежде чем размещать заказ. Экономия от выполнения этой работы заранее будет многократно увеличиваться в течение срока службы установки.
Покупательские риски, которые следует понимать перед заказом прямой кабельной лестницы
Цитата на бумаге выглядит одинаково. Фотографии товара выглядят одинаково. Но разница между успешной установкой кабельной лестницы и проблемной часто сводится к рискам, которые невидимы при сравнении предложений. Понимание этих рисков перед размещением заказа — это разница между проектом, который работает гладко, и проектом, который приводит к отклонениям, задержкам и недовольству начальников объекта.
Риск 1: отклонение толщины материала
Почему эта проблема часто возникает в отрасли:
Это самый распространенный метод снижения затрат при производстве кабельных лестниц, и покупателям труднее всего обнаружить его без измерительного оборудования. Производитель указывает толщину 2,0 мм (как и любой другой участник торгов), но на самом деле использует материал толщиной 1,8 мм или даже 1,6 мм. Экономия на сырье значительная (10-20% на тонну), а готовая лестница невооруженным глазом выглядит идентично.
Проблема усугубляется отраслевой практикой в отношении спецификации толщины. Некоторые производители указывают толщину предварительного покрытия, тогда как толщина последующего покрытия меньше. Другие указывают «номинальную» толщину при подаче материала в нижней части допуска прокатного стана. Номинальная катушка диаметром 2,0 мм по закону может иметь диаметр 1,85 мм в соответствии с диапазоном допусков завода, и производитель использует это в своих интересах.
Как покупатели могут идентифицировать его перед размещением заказа:
Вы не сможете определить это по фотографиям, брошюрам или даже образцам, если не измерите их самостоятельно. Единственный надежный метод — четко указать минимально допустимую толщину и проверить ее при доставке.
Какие вопросы задавать поставщикам:
· «Является ли указанная вами толщина номинальной толщиной или минимальной гарантированной толщиной после нанесения покрытия?»
· «Каков ваш приемлемый диапазон допуска по толщине?»
· «Предоставляете ли вы сертификаты заводских испытаний для каждой партии рулонов, используемых в производстве?»
· «Вы принимаете стороннюю проверку толщины перед отправкой?»
Какую информацию или документы следует проверить:
· Сертификаты заводских испытаний, показывающие фактическую измеренную толщину используемой катушки.
· Четкое заявление в заказе на поставку с указанием минимально приемлемой толщины после нанесения покрытия.
· Отчеты об измерениях толщины в рамках процесса контроля качества производителя.
Последствия, если их не заметить:
Лестница из материала толщиной 1,8 мм вместо 2,0 мм будет иметь несущую способность на 15-20 % ниже указанной. Таблица нагрузок в каталоге больше не действительна. Лестница может чрезмерно провиснуть или выйти из строя под расчетной нагрузкой. Это может быть невозможно обнаружить до тех пор, пока не будут проложены кабели и система не будет введена в эксплуатацию — это самое дорогостоящее время для ее устранения.
Как профессиональные производители предотвращают это:
Профессиональные производители измеряют толщину поступающего рулона калиброванными микрометрами, прежде чем принять материал на склад. Они ведут записи толщины, отслеживаемые для каждой производственной партии. Они отбраковывают рулоны, толщина которых меньше согласованной минимальной толщины, даже если рулон находится в пределах допуска завода. Это стоит денег за бракованный материал, но защищает целостность спецификации нагрузки.
В HULK Metal мы проверяем каждый рулон с помощью цифровых микрометров при входном контроле и записываем измерения в соответствии с сертификатом завода. Мы производим продукцию минимальной толщины, а не номинальной. Если клиент указывает минимум 2,0 мм, мы используем материал толщиной 2,0 мм или выше в каждой точке по ширине рулона, а не только по номинальному значению завода.
Риск 2: искажение толщины покрытия и качества
Почему эта проблема часто возникает в отрасли:
Покрытие — это то, на чем можно сэкономить больше всего денег, учитывая толщину материала. Разница между правильным покрытием HDG толщиной 65 микрон и едва достаточным покрытием толщиной 45 микрон существенна с точки зрения расхода цинка, времени процесса и стоимости. Некоторые производители эксплуатируют тот факт, что покупатели редко имеют на месте толщиномеры покрытия.
Сама терминология создает путаницу. «Оцинкованный» может означать гальванизированный (8–25 микрон, подходит только для использования внутри помещений) или горячеоцинкованный (45–85 микрон, подходит для наружного использования). Недобросовестные поставщики могут использовать термин «оцинкованный», не уточняя, какой процесс, что позволяет им поставлять EG, когда покупатель ожидал HDG. Разница в цене существенная, а разница в производительности еще больше.
Еще одна распространенная проблема: покрытие HDG, которое выдерживает визуальный осмотр, но имеет плохую адгезию. Слой цинка выглядит достаточно толстым, но он отслаивается от стальной основы из-за недостаточной предварительной обработки. Это незаметно до тех пор, пока покрытие не отслоится во время транспортировки или установки.
Как покупатели могут его идентифицировать перед размещением заказа:
· Четко укажите процесс нанесения покрытия (не просто «оцинковка», а «горячее цинкование после изготовления в соответствии с ISO 1461»).
· Укажите минимальную толщину покрытия в микронах.
· Протоколы испытаний толщины покрытия запросите вместе с поставкой.
· Для критически важных применений укажите испытание на адгезию.
Какие вопросы задавать поставщикам:
· «Какому конкретному стандарту цинкования вы следуете? ISO 1461, ASTM A123 или другой?»
· «Какова минимальная гарантированная толщина цинкового покрытия в микронах?»
· «У вас есть собственное предприятие по гальванизации или вы пользуетесь услугами аутсорсинга? Если вы пользуетесь услугами аутсорсинга, кто является гальванизатором?»
· «Можете ли вы предоставить измерения толщины покрытия для каждой производственной партии?»
· «Какой у вас процесс предварительной обработки порошкового покрытия? Фосфатирование? Хроматирование?»
Какую информацию или документы следует проверить:
· Протоколы испытаний толщины покрытия, показывающие измерения в нескольких точках на партию.
· Стандарт цинкования, указанный в предложении и заказе на поставку.
· Для порошкового покрытия: спецификации предварительной обработки и результаты испытаний на адгезию.
Последствия, если их не заметить:
EG уточнил, когда требовалась HDG: лестница заржавеет в течение 2-5 лет в уличных условиях. ГДГ недостаточной толщины: лестница преждевременно подвергнется коррозии, срок службы сократится на 40-50%. Плохая адгезия: покрытие отслаивается во время установки, обнажая голую сталь, которая сразу же ржавеет. Для того, чтобы все эти неисправности стали заметными, могут потребоваться годы, и к этому времени гарантийный срок поставщика уже истечет.
Как профессиональные производители предотвращают это:
Профессиональные производители либо имеют собственные цеха цинкования со строгим контролем процесса, либо работают с сертифицированными гальванизаторами, которые предоставляют отчеты о покрытиях для конкретной партии. Они измеряют толщину покрытия каждой партии с помощью калиброванных датчиков магнитной индукции. Они проводят испытания на адгезию на образцах. Они отклоняют партии, не соответствующие указанному минимуму.
В HULK Metal мы поддерживаем отношения с сертифицированными по ISO партнерами по цинкованию и проверяем каждую партию с помощью измерений толщины покрытия, прежде чем принимать готовую продукцию на склад. Мы предоставляем отчеты о толщине покрытия при каждой отправке. Для порошкового покрытия мы документируем полный процесс предварительной обработки и параметры цикла отверждения для каждой партии.
Риск 3: накопление допусков по размерам
Почему эта проблема часто возникает в отрасли:
Кабельные лестницы представляют собой длинные готовые изделия. Соблюдение жестких допусков на длину 3 или 6 метров требует исправного инструмента, квалифицированных операторов и постоянных проверок качества. Когда производители торопят производство или откладывают обслуживание инструментов, накапливаются ошибки размеров.
Наиболее распространенные проблемы с допусками:
Вариация длины:
Секция длиной 3000 мм и длиной 2995 мм. По 50 секциям совокупный зазор составляет 250 мм.
Вариация ширины:
Боковые поручни не параллельны, в результате чего ширина лестницы составляет 400 мм на одном конце и 403 мм на другом. Соединительные пластины не совпадают.
Отклонение от прямолинейности:
Лестница с видимым изгибом или поворотом по всей длине. Это создает проблемы с выравниванием соединений и выглядит непрофессионально.
Несоответствие интервалов между звеньями:
Место между перекладинами 295 мм в некоторых секциях и 305 мм в других. Кабели расположены неровно.
Как покупатели могут его идентифицировать перед размещением заказа:
· Обязательно укажите допуски на размеры в заказе на поставку.
· Запросите стандарты допуска производителя.
· Для крупных заказов запросите опытный образец и измерьте его.
· Рассмотрите возможность проверки третьей стороной перед отправкой для критически важных проектов.
Какие вопросы задавать поставщикам:
· «Каковы ваши стандартные допуски на длину, ширину, прямолинейность и расстояние между перекладинами?»
· «Как вы проверяете прямолинейность во время производства?»
· «Какой у вас график технического обслуживания оснастки? Как часто проверяются и ремонтируются штампы для профилирования?»
· «Используете ли вы калибры годности/непроходимости для определения расстояния между перекладинами во время сборки?»
Какую информацию или документы следует проверить:
· Задокументированные стандарты допуска производителя.
· Отчеты о проверке размеров производственных партий.
· Отчеты о проверке первых изделий для индивидуальных заказов.
Последствия, если их не заметить:
Накопленные ошибки длины означают, что пролет лестницы не достигает конечной точки, поэтому на месте требуется вырезать секцию по индивидуальному заказу. Из-за разницы в ширине соединительные пластины не подходят, что требует модификации на месте. Отклонения от прямолинейности создают видимые волны в установленной системе, которые клиенты отвергают. Несоответствие расстояния между ступенями приводит к неравномерному провисанию кабелей. Все эти проблемы требуют времени на установку и могут потребовать изменения порядка разделов.
Как профессиональные производители предотвращают это:
Профессиональные производители используют прецизионное профилирование с использованием регулярно обслуживаемого инструмента. Они выполняют проверку размеров в процессе производства через определенные промежутки времени. Они используют приспособления и приспособления для обеспечения единообразия размещения перекладин. Они измеряют прямолинейность каждой секции перед тем, как она покинет производственную линию. Они поддерживают документированные графики технического обслуживания инструментов и заменяют изношенные инструменты, прежде чем они будут производить детали, выходящие за пределы допуска.
В HULK Metal мы измеряем и записываем критические размеры — длину, ширину на обоих концах, диагональ для прямоугольности и прямолинейность — на выборочной основе для каждой производственной партии. Мы ведем учет инструментов и заменяем штампы в зависимости от циклов использования, а не только при появлении видимого износа.
Риск 4: целостность соединения между цепями и рельсами
Почему эта проблема часто возникает в отрасли:
Соединение перекладины с рельсом является наиболее механически нагруженным соединением кабельной лестницы. Каждая ступенька несет часть кабельной нагрузки, и соединение должно передавать эту нагрузку на боковую направляющую, не ослабляя, не растрескивая и не выходя из строя с течением времени.
Производители используют разные способы подключения:
Сварные ступеньки:
Самое прочное соединение, если все сделано правильно. Но плохая сварка — неполное проплавление, пористость, подрезы — создает слабые места, которые могут треснуть под нагрузкой или вибрацией.
Ступеньки с механической блокировкой:
Ступенька пробивается через боковую направляющую и механически расширяется или фиксируется на месте. Эффективен при правильной конструкции, но со временем может ослабнуть, если фиксирующий механизм неадекватен.
Ступеньки на болтах или заклепках:
Самый слабый тип соединения. Болты и заклепки могут ослабнуть под воздействием вибрации. Заклепки могут срезаться под нагрузкой.
Проблема качества заключается в том, что целостность сварного шва не видна после нанесения покрытия на лестницу. Красивая отделка HDG может скрыть сварные швы с плохим проваром, которые разрушаются под нагрузкой.
Как покупатели могут идентифицировать его перед размещением заказа:
· Попросите поставщика подробно описать метод подключения его ступени.
· Запросите технические характеристики процедуры сварки, если используется сварка.
· Спросите о нагрузочном тестировании соединения между перекладинами и рельсами.
· Для критически важных приложений запросите результаты разрушающих испытаний на образцах соединений звеньев.
Какие вопросы задавать поставщикам:
· «Какой у вас метод соединения перекладин? Сварной, механически запертый или механически закрепленный?»
· «Если вы свариваете, какой процесс сварки вы используете? MIG, TIG, контактная сварка?»
· «Проводите ли вы проверку сварных швов перед нанесением покрытия? Какой метод проверки?»
· «Вы проверили соединение цепочки на отказ? Какова нагрузка при отказе?»
· «Что предотвращает ослабление соединений с механической блокировкой со временем?»
Какую информацию или документы следует проверить:
· Спецификации процедуры сварки и записи о квалификации сварщика.
· Данные нагрузочного испытания соединения ступени.
· Записи о внутрипроцессной проверке соединений звеньев.
Последствия, если их не заметить:
Перекладина, вышедшая из строя под нагрузкой, приводит к разрыву в опоре кабеля. Кабели провисают между оставшимися ступенями, увеличивая нагрузку на соседние ступени. Это может привести к сбоям в нескольких цепочках. Неисправная ступенька также может создать острый край, повреждающий изоляцию кабеля. На лестнице, по которой проложены тяжелые силовые кабели, выход из строя перекладины является серьезным нарушением безопасности.
Как профессиональные производители предотвращают это:
Профессиональные производители используют квалифицированные сварочные процедуры с документированными параметрами. Перед нанесением покрытия они выполняют визуальный контроль сварных швов на каждом соединении ступенек. Они проводят периодические разрушающие испытания образцов соединений ступеней для проверки прочности сварного шва. Для соединений с механической блокировкой используются инструменты, разработанные и протестированные для обеспечения постоянной силы фиксации.
В HULK Metal мы используем непрерывную сварку для соединений перекладин с рельсами на всех стандартных лестницах с документированными параметрами сварки для каждого типа и толщины материала. Мы проводим визуальный контроль 100% соединений ступеней и разрушающие испытания образцов из каждой производственной партии. Наша конструкция соединения ступеней прошла нагрузочное тестирование и не подтвердило, что соединение прочнее, чем сама ступенька.
Риск 5: Неадекватность соединительной пластины и соединительного оборудования
Почему эта проблема часто возникает в отрасли:
Соединительная пластина представляет собой соединение между секциями лестницы. Он передает изгибающий момент и поперечную силу через сустав. Несмотря на свою важную структурную функцию, соединительные пластины часто рассматриваются как товарный аксессуар, а не как инженерный компонент.
Распространенные проблемы:
· Соединительные пластины тоньше боковой направляющей: пластина становится слабым местом в каждом стыке.
· Соединительные пластины слишком короткие: недостаточное зацепление болтов для передачи изгибающего момента.
· Отверстия для болтов увеличенного размера или с прорезями: допускают движение в месте соединения, создавая провисание и вибрацию.
· Неправильная марка болта: стандартные болты, если для нагрузки требуются высокопрочные болты.
· Отсутствуют стопорные шайбы и стопорные гайки: болты со временем ослабляются под действием вибрации.
Как покупатели могут идентифицировать его перед размещением заказа:
· Узнайте характеристики соединительной пластины: толщину, длину, расположение отверстий, характеристики болтов.
· Убедитесь, что толщина соединительной пластины как минимум равна толщине боковой направляющей.
· Подтвердите марку болта и механизм блокировки.
Какие вопросы задавать поставщикам:
· «Какова толщина ваших стандартных соединительных пластин? Она равна или превышает толщину боковых направляющих?»
· «Сколько болтов на одно стыковое соединение? Какой класс болтов?»
· «В комплект входят стопорные шайбы, пружинные шайбы или стопорные гайки с нейлоновыми вставками?»
· «Каков зазор между отверстиями в соединительной пластине? Она плотно прилегает или слишком велика?»
· «Протестировали ли вы соединительное соединение на ту же нагрузку, что и сама лестница?»
Какую информацию или документы следует проверить:
· Габаритные чертежи соединительной пластины.
· Спецификация и класс болта.
· Данные нагрузочного испытания сращиваемого соединения, если таковые имеются.
Последствия, если их не заметить:
Соединения, которые слабее, чем секции лестницы, вызывают провисание в каждом стыке. Лестничный пролет создает видимую волнистую структуру на каждом стыке. Болты со временем ослабевают, увеличивая подвижность и потенциально вызывая трение кабелей о края соединительной пластины. В серьезных случаях соединение может выйти из строя, что приведет к отсутствию секции.
Как профессиональные производители предотвращают это:
Профессиональные производители проектируют соединительные пластины как структурные компоненты, а не второстепенные мысли. Толщина соединительной пластины определяется так, чтобы она соответствовала толщине боковой направляющей или превышала ее. Расположение болтов разработано таким образом, чтобы обеспечить адекватную передачу нагрузки. Запирающее оборудование входит в стандартную комплектацию. Соединительное соединение тестируется под нагрузкой как часть всей лестничной системы.
В HULK Metal наши стандартные соединительные пластины имеют ту же толщину, что и боковая направляющая, с минимум 4 болтами на каждое соединение (по 2 на каждую сторону соединения). В стандартную комплектацию входят пружинные шайбы или стопорные гайки. Мы рекомендуем и можем поставлять оборудование из нержавеющей стали для использования на открытом воздухе и в агрессивных средах.
Риск 6: неполная или отсутствующая документация
Почему эта проблема часто возникает в отрасли:
Документация — это не просто документы, это свидетельство того, что продукт соответствует спецификации. Для инженерных проектов пакет документации часто требуется для утверждения платежа, соблюдения нормативных требований и передачи клиенту. Тем не менее, производители, ориентированные на выпуск продукции, часто рассматривают документацию как второстепенную мысль.
Отсутствующая или неадекватная документация может включать:
· Сертификаты прокатных испытаний используемой стали.
· Протоколы испытаний толщины покрытия.
· Протоколы испытаний под нагрузкой в соответствии со стандартом IEC 61537.
· Сертификаты соответствия материалов.
· Планы проверок и испытаний (ITP).
· Технические характеристики сварочных процедур и квалификация сварщика.
Как покупатели могут идентифицировать его перед размещением заказа:
· Укажите необходимую документацию в заказе на поставку.
· Попросите поставщика предоставить образец документации перед размещением заказа.
· Уточните, включена ли документация в предложение или требуется дополнительная плата.
Какие вопросы задавать поставщикам:
· «Какую документацию вы предоставляете в стандартной комплектации с каждой поставкой?»
· «Можете ли вы предоставить образец пакета документации для проверки?»
· «Обеспечиваете ли вы отслеживание материалов от заводского сертификата до готовой продукции?»
· «Ваши номинальные нагрузки основаны на физических испытаниях в соответствии с IEC 61537? Можете ли вы предоставить отчеты об испытаниях?»
· «Какие сертификаты или документы соответствия включены?»
Какую информацию или документы следует проверить:
· Список требований к документации, включенный в заказ на поставку.
· Образец документации проверяется перед подтверждением заказа.
· Система отслеживания от сырья до готовой продукции.
Последствия, если их не заметить:
Проект не может утвердить установку без соответствующей документации. Оплата задерживается. Клиент может потребовать независимого тестирования установленной продукции за счет покупателя. В регулируемых отраслях отсутствие документации может привести к нарушению нормативных требований.
Как профессиональные производители предотвращают это:
Профессиональные производители поддерживают комплексные системы документации в рамках управления качеством. Они обеспечивают прослеживаемость от входящих сертификатов на материалы на протяжении всего процесса производства до готовой продукции. Они систематически составляют пакеты документации, а не пытаются найти документы постфактум.
В HULK Metal мы предоставляем стандартный пакет документации к каждой поставке, включая заводские сертификаты, отчеты о покрытиях, результаты проверки размеров и сертификаты соответствия. Мы работаем в соответствии с системой управления качеством ISO 9001, которая требует документированной прослеживаемости на протяжении всего производственного процесса. Для проектов, требующих определенных форматов документации, мы адаптируем нашу документацию в соответствии с требованиями клиента.
Риск 7: Повреждение упаковки и логистики
Почему эта проблема часто возникает в отрасли:
Кабельные лестницы относятся к числу продуктов, которые сложнее всего упаковать и отправить без повреждений. Они длинные (3-6 метров), относительно гибкие и имеют покрытие, которое можно поцарапать или сколоть. Из-за геометрии с ними неудобно обращаться стандартными вилочными погрузчиками и транспортными контейнерами.
Обычные повреждения при транспортировке:
· Погнутые боковые направляющие: из-за неправильной поддержки во время подъема или штабелирования.
· Поцарапанное покрытие: В результате контакта металла с металлом во время транспортировки.
· Раздавленные ступеньки: из-за тяжелых предметов, помещенных на вершину связки лестниц.
· Повреждение водой: в результате воздействия дождя во время транспортировки или хранения.
· Повреждение угла: В результате удара во время манипуляции.
Как покупатели могут его идентифицировать перед размещением заказа:
· Спросите поставщика о методе упаковки.
· Запросите фотографии упакованной продукции, готовой к отправке.
· Укажите требования к упаковке в заказе на поставку.
· Учитывайте маршрут доставки и пункты перевалки.
Какие вопросы задавать поставщикам:
· «Как упаковывать прямые кабельные лестницы для отправки на экспорт?»
· «Используете ли вы защиту кромок, промежутки или прокладки для предотвращения повреждения покрытия?»
· «Каков максимальный вес комплекта? Как закреплены комплекты?»
· «Предлагаете ли вы планы загрузки контейнеров, чтобы оптимизировать пространство и минимизировать перемещение?»
· «Какую защиту вы обеспечиваете от влаги во время транспортировки?»
Какую информацию или документы следует проверить:
· Спецификация упаковки и описание метода.
· Фотографии предыдущих поставок, демонстрирующие качество упаковки.
· План загрузки контейнера для крупных заказов.
Последствия, если их не заметить:
Поврежденные лестницы, прибывающие на объект, создают немедленные проблемы: график установки задерживается, пока заказываются замены, поврежденные секции могут потребовать подкраски на месте, а изогнутые секции могут оказаться непригодными для использования. Стоимость замены и задержки намного превышает любую экономию от более дешевой упаковки. Споры о возмещении ущерба между покупателем и поставщиком отнимают много времени и часто остаются неразрешенными.
Как профессиональные производители предотвращают это:
Профессиональные производители разрабатывают упаковку с учетом конкретных размеров продукта и способа доставки. Они используют защитные кромки, прокладывают материал между покрытыми поверхностями и используют правильные методы обвязки. Они укладывают пакеты на поддоны или упаковывают в ящики для транспортировки вилочным погрузчиком. Они используют влагозащитные барьеры для морских перевозок. Они готовят планы загрузки контейнеров, которые сводят к минимуму перемещение во время транспортировки.
В HULK Metal мы упаковываем прямые кабельные лестницы в жгуты с защитным прокладыванием между каждой секцией. Мы используем защитные края на всех углах и стальную ленту для фиксации связки. Для экспортных отправок мы используем мореходную упаковку с защитой от влаги. Перед отправкой мы предоставляем планы загрузки контейнеров и фотографии загруженных контейнеров.
Риск 8: Сбои связи при настройке
Почему эта проблема часто возникает в отрасли:
Многие заказы на кабельные лестницы предполагают индивидуальную настройку — нестандартные размеры, специальные материалы, уникальные покрытия или особые схемы расположения отверстий. Эти настройки создают возможности для недопонимания между требованиями покупателя и интерпретацией производителя.
Разрыв в коммуникации обычно возникает на стыке спецификации проекта (часто написанной инженерами-консультантами) и производственным заказом производителя (написанным сотрудниками отдела внутренних продаж или планирования производства). Информация теряется, размеры неправильно интерпретируются, а особые требования игнорируются.
Как покупатели могут идентифицировать его перед размещением заказа:
· Предоставьте подробные чертежи, а не просто письменные описания.
· Попросите производителя предоставить рабочие чертежи для утверждения перед началом производства.
· Подтвердите все важные размеры, материалы и отделку в письменной форме.
· Используйте фотографии или помеченные рисунки, чтобы прояснить любые двусмысленные требования.
Какие вопросы задавать поставщикам:
· «Вы создаете рабочие чертежи для утверждения перед началом производства?»
· «Как вы сообщаете об особых требованиях своей производственной команде?»
· «Какой у вас процесс обработки индивидуальных заказов по сравнению со стандартной продукцией?»
· «Можете ли вы предоставить предсерийный образец для сложной настройки?»
Какую информацию или документы следует проверить:
· Утвержденные рабочие чертежи с четко обозначенными всеми размерами и техническими характеристиками.
· Письменное подтверждение заказа, в котором вновь излагаются все требования к индивидуальной настройке.
· Утверждение предсерийных образцов для сложных индивидуальных заказов.
Последствия, если их не заметить:
Производитель производит то, что, по его мнению, вам нужно, а не то, что вам действительно нужно. Неподходящие лестницы, изготовленные на заказ, не подлежат возврату в кредит. Покупатель должен либо принять несоответствующую продукцию, либо оплатить ее повторное производство. В любом случае график проекта задерживается и возникают дополнительные расходы.
Как профессиональные производители предотвращают это:
Профессиональные производители имеют официальный процесс обработки индивидуальных заказов. Они создают рабочие чертежи, которые клиент должен утвердить до начала производства. Они поддерживают четкую цепочку связи от требований клиентов до производственных заказов. Они подтверждают все важные характеристики в подтверждении заказа.
В HULK Metal мы требуем утверждения рабочих чертежей для всех индивидуальных заказов до начала производства. Наша команда инженеров проверяет каждую пользовательскую спецификацию на предмет осуществимости и потенциальных проблем перед подтверждением. Мы поддерживаем документированный процесс рассмотрения заказов, который проверяет соответствие всех спецификаций требованиям клиента. Для сложных настроек мы предлагаем предварительные образцы для окончательного утверждения.
Контрольный список рисков закупок
Риск | Что проверить | Почему это важно | Рекомендуемое действие |
Толщина материала | Минимальная толщина после нанесения покрытия, заводские сертификаты, метод измерения | Снижение несущей способности на 10–20 % при отклонении толщины на 0,2 мм | Укажите «минимальную толщину после нанесения покрытия» в заказе на поставку; запросить сертификаты завода; измерить образцы при доставке |
Качество покрытия | Процесс нанесения покрытия (EG, HDG или ZAM), минимальная толщина в микронах, адгезия, предварительная обработка | Разница в сроке службы составляет 5 лет по сравнению с 50 годами между EG и HDG | Укажите стандарт покрытия (ISO 1461, ASTM A123); запросить отчеты о толщине покрытия; проверьте с помощью манометра на месте |
Допуски размеров | Длина, ширина, прямолинейность, допуски на расстояние между перекладинами | Совокупные ошибки в разделах создают пробелы при установке и проблемы с выравниванием | Укажите допуски в заказе на поставку; запросить отчеты о проверке размеров; измерить предсерийный образец |
Соединение ступени | Метод соединения (сварной/фиксированный/закрепленный), проверка сварных швов, данные испытаний под нагрузкой | Повреждение перекладины приводит к появлению зазоров в опорах кабеля и угрозе безопасности | Запросить спецификации процедуры сварки; проверить данные нагрузочного теста соединения цепочки; проверить качество сварных швов на образцах |
Конструкция соединительной пластины | Толщина пластины в зависимости от толщины рельса, количество болтов, класс болта, запирающее оборудование | Соединительные пластины недостаточного размера создают слабые места в каждом стыке | Укажите толщину соединительной пластины ≥ толщины рельса; подтвердить марку болта и механизм блокировки; запросить данные проверки соединения |
Документация | Заводские сертификаты, отчеты о покрытиях, отчеты об испытаниях под нагрузкой, сертификаты соответствия, ITP | Принятие проекта и оплата зависят от полной документации | Перечислите необходимые документы в ЗП; запросить образец пакета документации; проверить систему отслеживания |
Упаковка | Конфигурация пачки, защита краев, чередование, защита от влаги, загрузка контейнера | Повреждение при транспортировке приводит к задержке графика и увеличению затрат на замену | Запросить спецификацию упаковки; просмотреть фотографии упакованной продукции; указать требования к упаковке для морских перевозок |
Кастомизация | Заводские чертежи, сведения о подтверждении заказа, предсерийный образец, если применимо | Недопонимание при выполнении индивидуальных заказов приводит к непригодности продукта | Перед началом производства необходимо утвердить рабочие чертежи; письменно подтвердить все индивидуальные характеристики; рассмотрите предсерийный образец |
Последнее практическое замечание с завода:
Описанные выше риски не являются теоретическими. Я видел, как каждый из них работал над реальными проектами. Общей нитью является то, что проблемы можно было предотвратить, если бы правильные вопросы были заданы до размещения заказа. Процесс сравнения предложений — сравнение цен трех поставщиков и выбор самой низкой — не является достаточной проверкой для специализированных продуктов, таких как кабельные лестницы. Потратьте время на проверку технических деталей, запросите образцы документации и постройте отношения с поставщиком, который сможет продемонстрировать свой процесс контроля качества. Стоимость профилактики всегда ниже стоимости исправления.
Что на самом деле определяет общую стоимость закупки прямой кабельной лестницы
Цена за метр в предложении — это отправная точка, а не полная картина. Общая стоимость закупок включает в себя сумму, которую вы платите за продукт, затраты на установку, потери из-за задержек и инвестиции в техническое обслуживание в течение 20 лет. Дешевая лестница, установка которой требует больше времени и которая рано выходит из строя, — самый дорогой выбор, который вы можете сделать.
Формат затрат 1: выбор и использование сырья
Почему существует такая стоимость:
Бинт из стали, алюминия или нержавеющей стали представляет собой самый крупный компонент стоимости прямой кабельной лестницы: обычно он составляет 50–65 % от стоимости на условиях франко-завод. Марка материала, толщина и ширина рулона влияют на цену. Но стоимость, которую покупатели редко видят, — это коэффициент использования материала: какая часть купленного рулона фактически становится готовым продуктом, а какая — металлоломом.
Какие технические факторы на это влияют:
Оптимизация ширины катушки:
Производитель, производящий лестницы шириной 400 мм из рулона шириной 1250 мм, может получить три ширины на рулон с минимальными отходами. Производство лестниц шириной 450 мм из рулона той же ширины приводит к значительным потерям обрезки. Разница может составлять 5-8% от стоимости материала.
Эффективность вложения:
Ступени штампуются из полосового материала. Неправильное размещение заготовок перекладин может привести к потере 10–15 % материала перекладин.
Концевая обрезка и обрезка:
Каждая замена катушки и настройка установки приводит к браку. Короткие производственные партии генерируют пропорционально больше отходов на метр готовой продукции.
Премиум-класс материала:
Разница в цене между сталью товарного качества и сертифицированной конструкционной маркой с сертификатами полнопрокатных испытаний обычно составляет 8–15%. Это не видно в продукте, но видно в документации.
Как покупатели могут оптимизировать затраты, не жертвуя качеством:
По возможности используйте стандартную ширину.
Такие ширины, как 300 мм, 400 мм, 500 мм и 600 мм, оптимизированы для стандартной ширины рулонов. Нестандартная ширина, например 450 мм или 550 мм, может стоить дороже за метр из-за отходов материала, даже если в изделии используется меньше материала.
Объедините заказы, чтобы увеличить продолжительность производственного цикла.
Более длинные пробеги означают меньшее количество установок, меньше брака и меньшую стоимость погонного метра.
Принимайте стандартные марки материалов, если спецификации проекта не требуют сертифицированных марок.
Сталь промышленного качества подходит для большинства применений. Структурный класс необходим только в том случае, если этого явно требует спецификация проекта.
Скрытые риски снижения затрат:
Указание абсолютной минимальной толщины материала для экономии затрат. Расчет нагрузки может работать на бумаге, но производственные допуски и реальные условия (вибрация, точечные нагрузки, напряжения при установке) требуют запаса прочности. Экономия 5% на стоимости материала за счет уменьшения толщины с 2,0 мм до 1,8 мм может снизить грузоподъемность на 15-20%. Это ложная экономика.
Как это контролируют профессиональные производители:
Профессиональные производители инвестируют в программное обеспечение для оптимизации ширины рулонов и системы планирования производства, которые минимизируют отходы материала. Они поддерживают на складе рулоны различной ширины, чтобы соответствовать разной ширине продукта. Они отслеживают использование материала как ключевой показатель производительности и постоянно совершенствуют процедуры раскроя и настройки.
В HULK Metal мы ведем запас рулонов ширины, оптимизированных для наиболее распространенных размеров лестниц. Наша система планирования производства группирует заказы по материалу и ширине, чтобы максимизировать длину тиража. Мы достигаем коэффициента использования материалов более 92 % для стандартной продукции, что напрямую влияет на наши цены.
Фактор затрат 2: выбор обработки поверхности и контроль процесса
Почему существует такая стоимость:
Обработка поверхности обычно составляет 15–30 % от себестоимости на условиях франко-завод, в зависимости от процесса. Разница в стоимости между EG и HDG значительна, а разница в стоимости между HDG и ZAM или дуплексными системами еще больше. Но стоимость обработки поверхности — это не только стоимость материала покрытия, это также стоимость предварительной обработки, контроля процесса, проверки качества и доработки.
Какие технические факторы влияют на это:
Процесс нанесения покрытия:
EG — самый дешевый. HDG стоит в 2-3 раза дороже EG. ZAM стоит раза в 3-4 дороже EG. Порошковое покрытие широко варьируется в зависимости от требований к предварительной обработке и типа порошка.
Спецификация толщины покрытия:
Для HDG разница между 45 микронами и 85 микронами означает примерно на 30-40 % больше потребления цинка, а также более длительное время погружения.
Требования к предварительной обработке:
Правильная предварительная обработка — обезжиривание, травление, флюсование для HDG или фосфатирование для порошкового покрытия — увеличивает количество этапов процесса и стоимость. Пропуск или уменьшение количества предварительной обработки экономит деньги, но ухудшает адгезию покрытия.
Скорость доработок:
Плохой контроль процесса приводит к дефектам покрытия, которые требуют удаления и повторного нанесения покрытия. Стоимость доработки включена в стандартную цену продукта.
Как покупатели могут оптимизировать затраты, не жертвуя качеством:
Сопоставьте покрытие с реальными условиями окружающей среды, а не с наихудшим сценарием.
Указывать HDG для внутреннего офисного здания нет необходимости. Указание EG для наружной установки является недостаточным. Правильная спецификация для конкретной среды оптимизирует затраты.
Определите, какая толщина покрытия вам действительно нужна.
Для большинства наружных промышленных условий достаточно HDG толщиной 65 микрон. 85 микрон – для агрессивных сред. Не платите за 85 микрон, если достаточно 65 микрон.
Рассмотрите ZAM для прибрежных применений.
ZAM стоит дороже, чем HDG, но дешевле, чем нержавеющая сталь 316. Для прибрежных установок, где значение 316 завышено, а HDG находится на граничном уровне, ZAM может быть экономически оптимизированным решением.
Скрытые риски снижения затрат:
Выбор EG, потому что это самый дешевый вариант цинкования для установки, которая будет подвергаться воздействию любого внешнего воздействия или влажности. Экономия исчезает, когда лестница требует замены через 5 лет. Выбор самого тонкого покрытия HDG (45 микрон) для наружного применения. Покрытие выйдет из строя на 10-15 лет раньше, чем покрытие толщиной 65 микрон, а стоимость замены намного превысит первоначальную экономию.
Как это контролируют профессиональные производители:
Профессиональные производители оптимизируют процесс обработки поверхности, чтобы свести к минимуму доработку и максимизировать выход продукции с первого прохода. Они поддерживают отношения с сертифицированными гальванизаторами и предприятиями по нанесению покрытий. Они контролируют расход покрытия и параметры процесса, чтобы обеспечить единообразие.
В HULK Metal мы работаем с сертифицированными ISO партнерами по обработке поверхности и проверяем качество покрытия на каждой партии. Мы помогаем клиентам выбрать подходящее покрытие для их конкретной среды, избегая как заниженных характеристик (что приводит к преждевременному выходу из строя), так и завышенных характеристик (что приводит к ненужным затратам).
Формат затрат 3: количество заказа и размер производственной партии
Почему существует такая стоимость:
Производство кабельных лестниц требует значительных затрат на установку. Настройка линии профилирования на определенную ширину и высоту, загрузка подходящего рулона, настройка перфорационных станций в соответствии с расстоянием между перекладинами и проведение первичной проверки требует времени. Это время наладки амортизируется на протяжении всего производственного цикла. Короткие пробеги означают высокую стоимость установки на метр. Длинные пробеги означают низкую стоимость установки в расчете на метр.
Какие технические факторы на это влияют:
Время установки:
Настройка линии профилирования стандартного продукта может занять 30-60 минут. Для индивидуального изделия других размеров это может занять 2-3 часа. Это время фиксировано независимо от количества заказа.
Минимальный объем заказа:
Многие производители устанавливают минимальный объем заказа, поскольку ниже определенного объема стоимость установки превышает стоимость материала. Это не проблема производителя, а экономическая реальность профилирующего производства.
Скорость линии:
После запуска линия работает с постоянной скоростью. Разница между заказом на 100 метров и заказом на 1000 метров заключается главным образом во времени выполнения, а не во времени настройки. Стоимость метра на 1000 метров может быть на 30-50% ниже, чем на 100 метров.
Как покупатели могут оптимизировать затраты, не жертвуя качеством:
Объединяйте заказы по проектам или этапам.
Если вы знаете, что вам понадобится 500 метров на этапе 1 и 500 метров на этапе 2, закажите 1000 метров сразу. Экономия затрат на объединенный заказ перевесит затраты на содержание запасов.
Стандартизируйте характеристики релейной схемы для всего проекта.
Использование одинаковой ширины и высоты, где это возможно, увеличивает длину производственного цикла и снижает затраты.
Обсудите минимальный объем заказа с вашим поставщиком.
Некоторые поставщики могут предложить конкурентоспособные цены на меньшие партии, если они могут объединить ваш заказ с другими производственными партиями той же спецификации.
Скрытые риски снижения затрат:
Разделение большого заказа между несколькими поставщиками, чтобы получить самую низкую цену от каждого. Это создает проблемы совместимости продуктов поставщиков, различного внешнего вида покрытий и необходимости управлять множеством пакетов документации. Административные затраты на управление несколькими поставщиками часто превышают экономию на цене за единицу продукции.
Как это контролируют профессиональные производители:
Профессиональные производители используют системы планирования производства, которые объединяют заказы с одинаковыми спецификациями для максимизации продолжительности производства. Они поддерживают гибкие производственные линии, которые могут эффективно переключаться между продуктами. Они предлагают конкурентоспособные цены для различных объемов заказа.
В HULK Metal мы объединяем заказы клиентов со схожими характеристиками в более длительные производственные циклы, обеспечивая нашим клиентам экономию за счет повышения эффективности. Мы поддерживаем гибкий график производства, который позволяет выполнять как крупные проектные заказы, так и небольшие срочные потребности.
Стоимостной фактор 4: метод подключения ступени
Почему существует такая стоимость:
Метод, используемый для соединения перекладин с боковыми направляющими, напрямую влияет на производственные затраты, скорость производства и долгосрочную надежность продукта. Распространены три метода, каждый из которых имеет разные профили затрат:
Сварные ступеньки:
Высокие производственные затраты, высочайшая надежность. Каждая ступенька требует сварки. Для 3-метровой лестницы с расстоянием между ступенями 300 мм это 10 ступенек по 2 сварных шва на каждой — по 20 сварных швов на секцию. Сварочные работы, расходные материалы и время проверки увеличивают затраты.
Ступеньки с механической блокировкой:
Средняя стоимость изготовления, хорошая надежность. Перекладина вставляется в перфорированное отверстие и механически расширяется или фиксируется на месте. Это быстрее, чем сварка, но требует прецизионного инструмента и стабильных свойств материала.
Ступеньки на болтах или заклепках:
Самая низкая стоимость производства, самая низкая надежность. Перекладина просто крепится к боковой направляющей. Это самый быстрый и дешевый метод, но со временем соединение может ослабнуть.
Какие технические факторы на это влияют:
l Стоимость рабочей силы: Сварка требует квалифицированной рабочей силы. Механическая блокировка требует меньше навыков, но более дорогой инструмент. Крепление болтов требует минимум навыков, но больше всего затрат на оборудование.
l Скорость производства: Механическая блокировка самая быстрая. Сварка происходит медленнее. Между ними болтовое соединение.
l Требования к проверке: Сварка требует проверки. Механическая блокировка требует периодической проверки инструментов. Болты требуют проверки момента затяжки.
l Стоимость доработки: дефектный сварной шов требует шлифовки и повторной сварки. Неисправный механический замок обычно означает списание перекладины. Ослабленный болт легко починить, но это может повториться.
Как покупатели могут оптимизировать затраты, не жертвуя качеством:
· Для стандартных применений ступеньки с механической блокировкой обеспечивают наилучший баланс стоимости и надежности. Они дешевле, чем сварные перекладины, но более надежны, чем перекладины, прикрепленные болтами.
· Для тяжелых условий эксплуатации или эксплуатации, подверженной вибрации, сварные перекладины стоят дополнительных затрат. Преимущество надежности оправдывает надбавку к цене.
· Избегайте использования перекладин с болтовым креплением для любого применения, где присутствует вибрация или где затруднен доступ для обслуживания.
Скрытые риски снижения затрат:
Выбор перекладин с болтовым креплением для экономии средств в проекте, подверженном вибрации или тяжелым нагрузкам. Болты со временем ослабляются, перекладины расшатываются, а тросы теряют опору. Стоимость повторной затяжки сотен болтов перекладин во время технического обслуживания намного превышает первоначальную экономию на производстве.
Как это контролируют профессиональные производители:
Профессиональные производители инвестируют в автоматизированные сварочные системы или прецизионные механические фиксирующие инструменты, которые снижают затраты на рабочую силу при сохранении качества. Они разрабатывают метод подключения, соответствующий ожидаемой нагрузке и окружающей среде.
В HULK Metal мы используем непрерывную сварку для соединений ступеней на наших стандартных лестницах с помощью автоматизированных сварочных станций, которые обеспечивают стабильное качество при конкурентоспособных скоростях производства. Мы вложили средства в инструменты и средства управления процессом, чтобы сделать сварные перекладины конкурентоспособными по цене при использовании менее качественных методов соединения.
Формат затрат 5: проверка качества и документация
Почему существует такая стоимость:
Проверка качества не бесплатна. Для этого требуется инспекторский персонал, измерительное оборудование, программы калибровки, системы документации, а при обнаружении дефектов — доработка или списание. Стоимость качества обычно составляет 5-10% от себестоимости производства. Но цена плохого качества — замена, задержка, ущерб репутации — гораздо выше.
Какие технические факторы влияют на это:
Объем проверки:
100% проверка всех размеров каждой секции стоит дорого. Статистическая выборка более экономична, но обеспечивает меньшую уверенность.
Инспекционное оборудование:
Калиброванные микрометры, толщиномеры покрытий, инструменты для контроля размеров и оборудование для нагрузочных испытаний — все это требует инвестиций и обслуживания.
Документация:
Производственные сертификаты, отчеты об инспекциях, сертификаты испытаний и документы о соответствии требуют, чтобы системы и персонал производили и проверяли.
Сторонняя проверка:
Независимая проверка увеличивает затраты, но обеспечивает гарантию для критически важных проектов.
Как покупатели могут оптимизировать затраты, не жертвуя качеством:
Укажите уровень проверки, подходящий для вашего проекта.
· Критически важная инфраструктура требует более тщательного контроля, чем складская установка. Не платите за проверку, которая вам не нужна, но и не пропускайте проверку, которая вам нужна.
Запросите у поставщика стандартный план проверок и испытаний (ITP).
· Понимание того, что проверяется в стандартном порядке, поможет вам решить, какая дополнительная проверка необходима.
Используйте стороннюю проверку выборочно.
· Для крупных или критически важных заказов проверка третьей стороной перед отправкой обходится дешевле, чем обнаружение проблем на месте.
Скрытые риски снижения затрат:
Принятие самого низкого предложения без проверки процесса контроля качества поставщика. При доставке продукт может выглядеть приемлемым, но иметь скрытые дефекты (неодинаковую толщину, плохие сварные швы, недостаточное покрытие), которые становятся очевидными только во время установки или после многих лет эксплуатации. Стоимость исправления всегда выше стоимости предотвращения.
Как это контролируют профессиональные производители:
Профессиональные производители интегрируют проверку качества в производственный процесс, а не рассматривают его как отдельный вид деятельности. В ходе производственного контроля дефекты выявляются на ранней стадии, когда исправление обходится дешевле. Они поддерживают калиброванное оборудование и документированные процедуры. Они рассматривают затраты на качество как инвестиции в удовлетворенность клиентов и сокращение гарантийных претензий.
В HULK Metal мы работаем в соответствии с системой управления качеством ISO 9001. Наш процесс проверки включает входную проверку материала, проверку размеров в процессе, проверку сварных швов, измерение толщины покрытия и окончательный визуальный контроль. Мы предоставляем стандартные пакеты документации с каждой поставкой и можем выполнить дополнительные требования по проверке для конкретных проектов.
Формат затрат 6: логистика и фрахт
Почему существует такая стоимость:
Кабельные лестницы представляют собой изделия большого объема. Они занимают значительное пространство в контейнере относительно своего веса и требуют осторожного обращения во избежание повреждений. Стоимость перевозки может составлять 10-30% от общей стоимости закупки, в зависимости от расстояния и способа доставки.
Какие технические факторы влияют на это:
Использование контейнера:
40-футовый контейнер вмещает примерно 2000-3000 метров кабельной лестницы, в зависимости от размеров лестницы. Плохие планы погрузки приводят к потере места в контейнерах и увеличению стоимости перевозки за метр.
Конфигурация пакета:
То, как лестницы сложены, сложены и закреплены, влияет на то, сколько лестниц поместится в контейнер. Профессиональные планы погрузки максимизируют использование контейнера.
Расстояние и способ доставки:
Морские перевозки являются наиболее экономичными при международных перевозках. Воздушные перевозки кабельных лестниц непомерно дороги, за исключением чрезвычайных ситуаций. Стоимость автоперевозки зависит от расстояния и цен на топливо.
Вес и объем:
Кабельные лестницы обычно ограничены по объему, а не по весу при контейнерных перевозках. Стоимость перевозки зависит от места контейнера, а не от веса.
Как покупатели могут оптимизировать затраты, не жертвуя качеством:
По возможности заказывайте полную загрузку контейнера.
Доставка сборных грузов (LCL) обходится значительно дороже за кубический метр. Если ваш заказ почти заполнен, добавьте запасные части или аксессуары, чтобы заполнить контейнер.
Запланируйте время выполнения заказа.
Морская перевозка занимает 4–8 недель в зависимости от пункта отправления и назначения. Авиаперевозки занимают несколько дней, но стоят в 5-10 раз дороже. Заблаговременное планирование позволяет избежать необходимости авиаперевозок.
Укажите 3-метровые секции вместо 6-метровых, если доступ к объекту ограничен.
6-метровые секции более эффективны при транспортировке, но могут не помещаться в лифтах или через служебные двери. Стоимость обработки 6-метровых секций на ограниченной площадке может превысить экономию на перевозке.
Скрытые риски снижения затрат:
Выбор самого дешевого экспедитора без учета его опыта работы с металлопродукцией. Неопытные грузчики могут повредить покрытие во время погрузки и разгрузки. Стоимость подкраски покрытия на месте или замены поврежденных участков превышает экономию на транспортировке.
Как это контролируют профессиональные производители:
Профессиональные производители наладили отношения с экспедиторами, которые разбираются в обращении со стальной продукцией. Они готовят планы загрузки контейнеров, которые максимизируют использование и одновременно защищают продукт. Они используют надлежащую упаковку и методы крепления для предотвращения повреждений при транспортировке.
В HULK Metal мы готовим подробные планы погрузки контейнеров для каждой экспортной поставки. Мы сотрудничаем с опытными экспедиторами, которые регулярно перевозят стальную продукцию. Мы используем защитную упаковку, разработанную с учетом способа доставки и пункта назначения. Мы предоставляем фотографии погрузки и пломбы контейнера для отслеживания.
Фактор затрат 7: индивидуальная настройка и техническая поддержка
Почему существует такая стоимость:
Стандартные продукты производятся эффективно и большими тиражами. Нестандартные изделия — нестандартные размеры, специальные материалы, уникальные схемы отверстий, особые покрытия — требуют дополнительного времени на проектирование, настройку инструментов, время наладки и проверку. Стоимость индивидуальной настройки — это не только материалы и труд; это нарушение стандартного производственного процесса.
Какие технические факторы влияют на это:
Время разработки:
Индивидуальные заказы требуют проверки чертежей, планирования производства и, возможно, проектирования оснастки. Это время разработки должно быть возмещено по всему заказу.
Модификации инструмента:
Нестандартная ширина или расположение отверстий могут потребовать новых пуансонов, регулировки матрицы или даже новых инструментов для профилирования. Стоимость оснастки может варьироваться от нескольких сотен долларов за простую регулировку до тысяч долларов за новые формовочные валки.
Время установки:
Переход со стандартного продукта на индивидуальный продукт занимает больше времени, чем переключение между стандартными продуктами. Дополнительное время установки учитывается в индивидуальном заказе.
Минимальный объем заказа:
Продукты, изготовленные по индивидуальному заказу, обычно имеют более высокий минимальный объем заказа, поскольку затраты на установку должны амортизироваться в пределах разумного объема производства.
Как покупатели могут оптимизировать затраты, не жертвуя качеством:
По возможности используйте стандартные размеры.
· Лестница шириной 400 мм вместо 420 мм или высотой 100 мм вместо 110 мм исключает затраты на индивидуальную настройку.
Объедините пользовательские требования.
· Если вам нужны нестандартные схемы отверстий, укажите их в максимально возможном объеме заказа, чтобы амортизировать затраты на установку.
Предварительно предоставьте полные технические характеристики.
· Изменения после начала производства обходятся дорого. Завершите все индивидуальные требования перед выпуском заказа.
Скрытые риски снижения затрат:
Изменение стандартных продуктов на месте в соответствии с индивидуальными требованиями. Резка, сверление или модификация оцинкованных лестниц разрушают покрытие в точках модификации. Цинковое покрытие на кромках среза не имеет защиты, и лестница будет ржаветь при каждой модификации. Стоимость надлежащего подкрасочного покрытия и сокращение срока службы превышают экономию от отказа от заводской настройки.
Как это контролируют профессиональные производители:
Профессиональные производители имеют эффективные процессы обработки индивидуальных заказов. Они поддерживают гибкие системы инструментов, которые позволяют выполнять стандартные настройки без крупных инвестиций. Они предоставляют техническую поддержку, чтобы помочь клиентам оптимизировать свои индивидуальные требования к технологичности.
В HULK Metal мы проверяем каждую пользовательскую спецификацию на предмет осуществимости производства и оптимизации затрат. Наша команда инженеров может предложить модификации, которые удовлетворяют тем же функциональным требованиям при более низких производственных затратах. Мы предоставляем рабочие чертежи для утверждения перед производством, чтобы гарантировать, что изготовленный на заказ продукт точно соответствует требованиям клиента.
Стоимостной фактор 8: эффективность установки и модификация объекта
Почему существует такая стоимость:
Эта стоимость не указана в предложении производителя, но она является одним из крупнейших компонентов общей стоимости закупок. Лестница, которую сложно установить (плохое прилегание соединительной пластины, несоответствующие размеры, острые края, большой вес), увеличивает трудозатраты на установку. Модификации на месте — резка, сверление, подкраска — увеличивают затраты и задержки.
Какие технические факторы влияют на это:
Согласованность размеров:
Постоянные размеры означают, что соединительные пластины подходят без регулировки. Несоответствующие размеры означают, что каждое соединение требует модификации на месте.
Конструкция соединительной пластины:
Хорошо спроектированные соединительные пластины с плотно прилегающими отверстиями для болтов быстро соединяются друг с другом. Плохо спроектированные пластины с отверстиями слишком большого размера требуют регулировки и могут не совпадать должным образом.
Вес:
Стальные лестницы тяжелые. Алюминиевые лестницы легкие. Разница в весе влияет на время перемещения, требования к подъемному оборудованию и утомляемость установщика.
Крайнее состояние:
Гладкие края без заусенцев безопасны в обращении. Острые края замедляют установку, поскольку установщики должны носить перчатки и обращаться с ними осторожно.
Как покупатели могут оптимизировать затраты, не жертвуя качеством:
Оцените стоимость установки, а не только стоимость покупки.
Лестница, которая стоит на 10 % дороже, но устанавливается на 20 % быстрее, в целом дешевле.
Запросите образцы и проверьте соединение.
Прежде чем сделать крупный заказ, убедитесь, что соединительные пластины подходят правильно и их можно быстро собрать.
Рассмотрите возможность использования алюминия для установок с затрудненным доступом или ручным управлением.
Добавка к стоимости материалов компенсируется экономией труда при установке.
Скрытые риски снижения затрат:
Выбрал самую дешевую лестницу и обнаружил на месте, что каждая соединительная пластина требует регулировки, каждая кромка среза острая, а несоответствие размеров означает, что секции не совпадают. Перерасход затрат на рабочую силу при установке может составить 30–50 %, что намного превышает экономию на закупочной цене.
Как это контролируют профессиональные производители:
Профессиональные производители разрабатывают системы с учетом эффективности установки. Они сохраняют постоянство размеров, поэтому соединительные пластины подходят без необходимости регулировки. Они снимают заусенцы со всех кромок. Они предоставляют четкие инструкции по установке и техническую поддержку.
В HULK Metal мы проектируем наши соединительные соединения для простоты сборки, с плотно прилегающими отверстиями для болтов и одинаковыми размерами. Стандартно мы удаляем заусенцы со всех кромок. Мы предоставляем рекомендации по установке и техническую поддержку, чтобы помочь нашим клиентам добиться эффективной установки.
Сравнение общей стоимости закупок
Драйвер затрат | Что влияет на стоимость | Предложения покупателя по оптимизации | Как HULK Metal создает ценность |
Сырье | Марка материала, толщина, использование ширины рулона, процент брака | Стандартизация ширины; консолидировать заказы; при необходимости принять коммерческий уровень | Оптимизированная ширина катушки; >92% использование материала; оптовые закупки |
Обработка поверхности | Процесс нанесения покрытия, толщина, предварительная обработка, скорость доработки | Покрытие должно соответствовать реальным условиям окружающей среды; укажите подходящую толщину | Партнеры по покрытиям, сертифицированные по стандарту ISO; проверка партии; руководство по выбору покрытия |
Количество заказа | Время установки, длина производственного цикла, скорость линии | Объедините заказы; стандартизировать спецификации; планировать поэтапные требования | Консолидация заказов по клиентам; гибкое планирование производства |
Соединение ступени | Сварка, фиксация или болтовое соединение; труд; осмотр | Сварные для тяжелых условий эксплуатации; стандартно с механической блокировкой; избегайте болтовых соединений из-за вибрации | Автоматические сварочные станции; стабильное качество и конкурентоспособная скорость |
Проверка качества | Объем проверки, оборудование, документация, сертификация | Соответствие уровня проверки критичности проекта; запросить стандартный ITP | Система ISO 9001; внутрипроизводственный контроль; стандартный пакет документации |
Логистика | Использование контейнера, способ доставки, расстояние, упаковка | Заказать полные контейнеры; планировать время доставки морских грузов; рассмотреть возможность доступа к сайту | Планы загрузки контейнеров; опытные партнеры по грузоперевозкам; защитная упаковка |
Кастомизация | Время проектирования, оснастка, настройка, минимальный объем заказа | Используйте стандартные размеры; консолидировать индивидуальные требования; заранее уточнить спецификации | Техническая проверка технологичности; рабочие чертежи для утверждения; гибкий инструмент |
Эффективность установки | Соответствие размеров, конструкция соединения, вес, состояние кромок | Оцените стоимость установки; проверить посадку стыка; рассмотрите вариант с алюминием для труднодоступных мест | Постоянные размеры; плотно прилегающие соединительные пластины; зачищенные края; поддержка установки |
Последнее размышление об общей стоимости закупок:
За 20 лет производства я ни разу не встречал покупателя, который пожалел бы, что заплатил справедливую цену за качественный продукт. Я встречал многих, кто сожалел о покупке самого дешевого варианта и трате резервного бюджета проекта на исправление, замену и претензии по задержке. Общая стоимость закупки кабельной лестницы определяется решениями, которые вы принимаете до размещения заказа, — спецификациями, выбором поставщика, требованиями к качеству и планированием логистики. Цена за единицу — это просто число, указанное в первом счете.
Как оценить поставщика прямых кабельных лестниц с точки зрения опытного менеджера по закупкам
Найти самую низкую цену очень легко. Найти поставщика, который обеспечивает стабильное качество, понимает требования вашего проекта, осуществляет поставку вовремя и поддерживает вас после доставки, сложнее. Опытные менеджеры по закупкам оценивают поставщиков по возможностям, которые не указаны в таблице сравнения цен. В этом разделе объясняется, что искать и как это проверить.
Может ли поставщик обеспечить стабильное качество?
Один хороший образец ничего не доказывает. Любой производитель может изготовить одну идеальную секцию для посещения клиента или подачи предварительной квалификации. Вопрос в том, идентичен ли тысячный участок, сходящий с конвейера, первому. Стабильность — это настоящая мера производственных возможностей.
Почему согласованность важнее, чем один квалифицированный образец:
Я посещал фабрики, где помещение для образцов было безупречным — идеально прямые лестницы, безупречное покрытие, все размеры в пределах допуска. Затем я прошел по производственной линии и увидел реальность: изношенные инструменты создают непостоянное расстояние между перекладинами, сварщики спешат выполнить ежедневные планы по производительности, толщина покрытия в одной партии варьируется на 30%. Зал для образцов — это то, что фабрика хочет, чтобы вы увидели. Производственная линия — это то, что вы фактически получите.
Нестабильное качество создает проблемы, которые умножаются при установке. Одна секция, которая на 2 мм шире другой, создает проблемы с выравниванием соединительной пластины. Одна секция с несколько более тонким покрытием становится точкой зарождения коррозии на протяжении всего пробега. Проект не получает выгоды от 90% идеальных разделов — он страдает от 10% несовершенных.
Как покупатели могут проверить реальное качество:
Запрашивайте производственные образцы, а не образцы из выставочного зала.
Попросите поставщика взять случайный участок из текущего производственного запаса. А еще лучше посетите фабрику и сами выберите образец со склада.
Спросите об их текущей проверке, а не только об окончательной проверке.
Поставщик, который осуществляет проверку только в конце линии, обнаруживает дефекты после их возникновения. Поставщик, который проверяет на каждом этапе производства — поступающий материал, после формовки, после сварки, после нанесения покрытия — предотвращает развитие дефектов.
Запросить данные о согласованности пакета.
Запросите данные измерений размеров из последних 10 производственных партий. Данные должны показывать стабильные результаты в пределах допуска, а не результаты, которые со временем приближаются к пределам допуска.
Спросите о графике технического обслуживания инструментов.
Изношенные инструменты для профилирования приводят к смещению размеров. Поставщик, который не может сообщить вам, когда его инструмент последний раз обслуживался или заменялся, не контролирует одну из наиболее важных переменных качества лестницы.
Как HULK Metal поддерживает стабильное качество продукции:
Мы проводим процесс предварительной проверки, а не процесс окончательной проверки. Перед приемкой поступающий материал проверяется на соответствие заводским сертификатам. Проверка размеров в процессе производства осуществляется через определенные промежутки времени. Качество сварного шва проверяется перед нанесением покрытия. Толщина покрытия измеряется на каждой партии. Окончательная проверка размеров выполняется перед упаковкой. На каждом этапе имеются документально оформленные критерии приемки, и продукт, который вышел из строя на любом этапе, помещается на карантин для проверки.
Техническое обслуживание нашего инструмента планируется по производственным циклам, а не по календарному времени. Формирующие штампы проверяются и ремонтируются на основе количества произведенной продукции, при этом интервалы замены устанавливаются на основе исторических данных об износе. Это предотвращает смещение размеров, которое возникает при использовании инструмента по истечении срока его службы.
Понимает ли поставщик требования вашего проекта?
Поставщик, который просто говорит: «Пришлите нам свои чертежи, и мы рассчитаем цену», предоставляет производственные услуги. Поставщик, который просматривает ваши чертежи и задает вопросы — об окружающей среде, методе установки, типах кабелей, расстоянии между опорами — оказывает инженерную поддержку. Разница существенна, когда продукт прибывает на объект и должен работать в системе.
Почему инженерная поддержка снижает риски проекта:
Большинство спецификаций кабельных лестниц разрабатываются инженерами-консультантами, которые понимают электрические требования, но могут не понимать практические аспекты производства. Измерение, которое работает на бумаге, может оказаться трудным для последовательного создания. Спецификация материала, отвечающая требованиям к коррозии, может создать проблемы при формовке. Спецификация покрытия, распространенная в одной стране, может быть недоступна или указана иначе в стране-производителе.
Поставщик, который проводит техническую экспертизу перед началом производства, может выявить эти проблемы, когда их устранение обходится дешевле (на этапе проверки чертежей), а не когда их исправление обходится дорого — после начала производства.
Что следует задавать покупателям во время технических обсуждений:
· «Проверили ли вы спецификацию и выявили ли какие-либо потенциальные проблемы?»
· «Есть ли у вас предложения по улучшению технологичности или снижению затрат без ущерба для производительности?»
· «Соответствуют ли указанный материал и покрытие указанным условиям окружающей среды?»
· «Есть ли какие-либо проблемы совместимости между указанными компонентами?»
· «Какие проблемы при установке следует предвидеть нашей команде?»
Поставщик, который не может ответить на эти вопросы по существу, является производителем, а не техническим партнером. Оба имеют свое место, но для сложных проектов технический партнер обеспечивает ценность, намного превышающую любую разницу в цене.
Как HULK Metal помогает клиентам до начала производства:
Мы проверяем каждую спецификацию клиента на предмет технической осуществимости, практичности производства и потенциальной оптимизации. Если мы определим спецификацию, которая может создать проблемы — материал, который трудно сформировать указанной толщины, покрытие, не подходящее для указанной среды, размер, который создаст трудности при установке, — мы обсуждаем этот вопрос с клиентом до предложения, а не после производства.
Мы предоставляем рабочие чертежи для утверждения всех индивидуальных заказов. Мы рекомендуем альтернативные материалы и покрытия, если считаем, что другая спецификация обеспечит лучшую производительность или ценность. Мы не просто производим то, что просит клиент — мы помогаем клиенту подтвердить, что то, что он просит, действительно ему нужно.
Может ли поставщик сдать вовремя?
Задержки поставок являются одной из наиболее частых жалоб при закупках кабельных лестниц. Причины редко бывают простыми — обычно это сочетание наличия сырья, планирования производства, проблем с качеством, требующих доработки, и координации логистики. Поставщик, который постоянно выполняет поставки вовремя, решает проблемы, выходящие далеко за рамки скорости производства.
Предупреждающие знаки, которые покупателям следует обозначить:
· Поставщик называет дату поставки, не спрашивая о графике вашего проекта. Поставщик, который не понимает ваши сроки, не может взять на себя обязательство их соблюдать.
· Поставщик не может объяснить свой процесс планирования производства. Если они не могут описать, как они планируют производство, они, вероятно, действуют реактивно, а не проактивно.
· Срок выполнения заказа у поставщика значительно короче, чем у конкурентов. Это может указывать на незадействованную емкость, что вызывает вопросы о том, почему они не заняты. Или это может указывать на то, что они называют оптимистичную дату, которую не собираются встречать.
· Поставщик не может подтвердить наличие сырья на момент предложения. Если у них нет материала на складе или под заказ, дата начала вашего производства неизвестна.
Вопросы, которые следует задать покупателям:
· «Каков ваш текущий объем производства? Как мой заказ впишется в ваш график?»
· «Есть ли у вас на складе сырье для моего заказа или вам нужно его закупить?»
· «Каков ваш процесс уведомления об изменениях в расписании, если они происходят?»
· «Можете ли вы предоставить график производства с указанием основных дат для моего заказа?»
· «Каковы ваши показатели своевременной доставки за последние 12 месяцев?»
Как HULK Metal повышает надежность доставки:
Мы поддерживаем запасы сырья по общим спецификациям, что позволяет нам начать производство сразу после подтверждения заказа, а не ждать закупки материалов. Мы используем программное обеспечение для планирования производства, которое обеспечивает реалистичное планирование на основе текущих мощностей, а не оптимистических оценок. Мы предоставляем клиентам обновленную информацию о производственном графике на ключевых этапах. Если задержка неизбежна (нехватка материала, проблемы с качеством, требующие доработки, сбои в логистике), мы сообщаем об этом немедленно, а не дожидаемся истечения срока поставки.
Наша производительность по своевременной доставке отслеживается и проверяется ежемесячно. Мы не обещаем даты, которые не можем уложиться, и не принимаем заказы, которые не можем выполнить в установленные заказчиком сроки.
Могут ли продукты быть установлены без проблем?
Самая упускаемая из виду стоимость приобретения кабельной лестницы — это сложность установки. Лестница, требующая модификации на месте каждого соединения, имеющая острые края, требующие осторожного обращения, непостоянные размеры, препятствующие правильному выравниванию соединительных пластин, — эта лестница стоит намного дороже, чем ее покупная цена. Перерасход трудозатрат на монтаж, срыв графика и подкраска модифицированных секций могут превысить всю стоимость изделия.
Почему проблемы с установкой часто обходятся дороже, чем производственные дефекты:
Производственный дефект обычно обнаруживается еще до установки — он виден при входном контроле. Производитель заменяет бракованный товар. Стоимость ограничена.
Во время установки обнаружена проблема: команда сайта работает в режиме реального времени, график плотный, а необходимость продолжения работы очень высока. Команда сайта модифицирует продукт, чтобы он работал. Модификация ухудшает покрытие. Задержка графика накапливается. Подкрасочное покрытие никогда не будет таким же качественным, как заводское. Проблема учитывается в стоимости проекта, а не возлагается на поставщика.
Вот почему продукты, совместимые с установкой, стоят больше, чем предполагает их цена за единицу. Стоимость проблем с установкой скрыта в счетах трудозатрат и задержек проекта, а не в бюджете закупок.
Как покупатели могут проверить совместимость перед заказом:
Запросите полный набор сопрягаемых компонентов для физической проверки посадки.
Прямая секция лестницы, соединительная пластина и указанные болты. Соберите их. Соединительная пластина должна входить без приложения усилий. Отверстия для болтов должны совпадать без развертывания.
Спросите поставщика о стандартах допусков на размеры.
Поставщик, который не может указать свои допуски (длина ±2 мм, ширина ±1,5 мм, прямолинейность 1 мм/м), не контролирует размеры.
Запросите отзывы об установке от предыдущих клиентов.
Попросите поставщика предоставить рекомендации, которые могут рассказать об опыте установки, а не только о качестве продукции.
Закажите небольшую предсерийную партию для крупных проектов.
Установите его на месте. Прежде чем принимать полный заказ, выявите любые проблемы совместимости или установки.
Как HULK Metal минимизирует риски при установке:
Мы проектируем наши соединительные соединения для облегчения сборки, с плотно прилегающими отверстиями для болтов, которые выравниваются без приложения усилий. Мы соблюдаем допуски на размеры, которые обеспечивают согласованность между секциями. В стандартной комплектации мы удаляем заусенцы со всех кромок, устраняя острые края, которые замедляют установку и создают угрозу безопасности. Мы предоставляем рекомендации по установке и можем предоставить видеоролики по установке или поддержку на месте для сложных проектов.
Наш стандартный допуск по длине составляет ±2 мм, по ширине — ±1,5 мм, а по прямолинейности — 1 мм на метр. Мы проверяем эти размеры выборочно для каждой производственной партии. Мы не отправляем продукцию, не соответствующую этим стандартам.
Есть ли у поставщика стабильная цепочка поставок?
Производитель кабельных лестниц не производит все самостоятельно. Рулонная сталь поступает с прокатных станов. Оцинковку часто выполняют специализированные гальванизаторы. Порошковую покраску можно заказать на аутсорсе. Болты и метизы поставляются производителями крепежных изделий. Упаковочные материалы поставляются поставщиками упаковки. В логистике участвуют экспедиторы и судоходные линии.
Качество производителя и эффективность доставки зависят от самого слабого звена в этой цепочке поставок. Поставщик, который полагается на временных субподрядчиков, часто меняет поставщиков или не может продемонстрировать контроль над своей цепочкой поставок, представляет собой риск для вашего проекта.
Почему стабильность цепочки поставок влияет на доставку и качество:
Каждый раз, когда производитель меняет ключевого поставщика, он вносит вариативность. Новый стальной рулон может иметь несколько другие свойства формовки. Новый гальванизатор может иметь другой процесс, который дает немного другой внешний вид покрытия. Новый экспедитор может не понимать требований к обращению с стальной продукцией с покрытием.
Эти отклонения, возможно, не являются дефектами — продукт по-прежнему соответствует спецификации, — но они создают несоответствие. Лестница из этой партии внешне немного отличается от предыдущей. Покрытие немного грубее. Отверстия для болтов немного затянуты. Команда сайта это замечает, и возникают вопросы.
Что следует проверить покупателям:
· Попросите поставщика назвать своих ключевых субподрядчиков. Кто поставляет им сталь? Кто занимается их цинкованием? Кто предоставляет свое оборудование? Поставщику, который не хочет делиться этой информацией, возможно, есть что скрывать.
· Спросите, как долго они работают со своими ключевыми поставщиками. Долгосрочные отношения указывают на стабильность. Частые изменения указывают на проблемы.
· Спросите о процессе квалификации поставщика. Как они оценивают и одобряют новых поставщиков? Как они контролируют работу существующих поставщиков?
· Что касается гальванизации, спросите, выполняется ли она собственными силами или на стороне. Внутреннее цинкование обеспечивает больший контроль. Выполнение гальванических работ на стороне является обычным и приемлемым явлением, но гальванизатор должен быть квалифицированным и последовательным.
Как HULK Metal объединяет несколько производственных ресурсов:
Мы поддерживаем долгосрочные отношения с нашими ключевыми поставщиками — сталелитейными заводами, гальваниками, предприятиями по нанесению покрытий, производителями оборудования и поставщиками логистических услуг. Мы аттестуем наших поставщиков посредством документированного процесса, который включает оценку возможностей, выборочную оценку и постоянный мониторинг производительности. Мы не меняем поставщиков только из-за цены, потому что стоимость нарушения цепочки поставок превышает любую экономию от поставщика с более низкими затратами.
Наши ключевые субподрядчики, особенно наши партнеры по гальванике, сертифицированы по стандарту ISO и работают с нами уже много лет. Они понимают наши требования к качеству и ожидания наших клиентов. Эта стабильность приводит к стабильному качеству продукции и надежной доставке.
Насколько отзывчив поставщик во время общения?
То, как поставщик общается во время процесса предложения и заказа, является надежным индикатором того, как он будет общаться в случае возникновения проблем. Поставщику, которому требуется три дня для ответа на технический вопрос на этапе предложения, потребуется три недели, чтобы ответить на жалобу на качество после поставки. Поставщик, предложение которого полно ошибок и упущений, допустит ошибки и упущения в производственном заказе.
Ранние предупреждающие знаки:
· Медленный ответ на технические вопросы. Если поставщику необходимо проконсультироваться с инженерами, это разумно. Но если каждый вопрос требует нескольких дней ответа, инфраструктура связи слаба.
· Ошибки в цитировании. Неправильные размеры, недостающие детали, неясные характеристики, противоречивые цены. Это указывает на недостаток внимания к деталям, что приведет к производству.
· Непоследовательное общение. Разные люди дают разные ответы на один и тот же вопрос. Это указывает на отсутствие внутренней коммуникации и контроля процесса.
· Нежелание предоставлять документацию. Если поставщик медленно предоставляет заводские сертификаты, отчеты о покрытиях или документы о соответствии на этапе предложения, он будет медленнее и после поставки.
Вопросы, которые следует задать покупателям:
· «Кто будет моим основным контактным лицом во время производства? К кому мне следует обратиться в случае возникновения проблемы?»
· «Как быстро вы обычно отвечаете на технические запросы?»
· «Как вы будете держать меня в курсе производственного процесса?»
· «Каков ваш процесс рассмотрения жалоб на качество или проблем с доставкой?»
Почему общение влияет на успех проекта:
Закупка кабельной лестницы не является разовой транзакцией. Это процесс, который занимает недели или месяцы: составление спецификации, ценовое предложение, подтверждение заказа, производство, проверка, отгрузка, доставка, установка и послепродажное обслуживание. На каждом этапе необходимо общение. Поставщик, который плохо общается на любом этапе, создает риск на каждом последующем этапе.
Самые дорогостоящие сбои связи происходят, когда поставщик обнаруживает проблему — нехватку материала, проблему с качеством, задержку — и не информирует клиента до тех пор, пока не становится слишком поздно, чтобы ее устранить. Заказчик мог скорректировать график, найти альтернативный источник или изменить последовательность установки. Вместо этого они обнаруживают проблему, когда поставка не доставляется в обещанный срок.
Как HULK Metal поддерживает оперативное общение:
Мы назначаем специальное контактное лицо для каждого заказа клиента. Этот человек отвечает за предоставление производственных обновлений, ответы на технические вопросы и координацию любых возникающих проблем. Мы отвечаем на технические запросы в течение 24 часов, обычно раньше. Мы предоставляем упреждающие обновления производства на ключевых этапах. Если возникает проблема, мы немедленно сообщаем о ней с предлагаемым решением, а не просто уведомляем о проблеме.
Наш процесс составления предложения включает в себя техническую проверку перед выставлением предложения. Это выявляет ошибки и упущения до того, как они дойдут до клиента. В нашем процессе подтверждения заказа пересматриваются все спецификации, размеры и требования, чтобы обеспечить взаимопонимание до начала производства.
Продолжает ли поставщик поддерживать вас после доставки?
Некоторые поставщики считают дату отгрузки концом своей ответственности. Товар находится на воде, счет выписывается, и поставщик переходит к следующему заказу. Такой подход создает проблемы для покупателя: недостающие товары, повреждения при транспортировке, вопросы по установке и проблемы с качеством — все это требует поддержки поставщика после доставки.
Почему послепродажная поддержка снижает риски при закупках:
Независимо от того, насколько хорош контроль качества со стороны производителя, после отгрузки могут возникнуть проблемы. Контейнер может быть поврежден во время транспортировки. Пакет может быть доставлен с недостатком. У установщика могут возникнуть вопросы по поводу сращивания. Спецификация проекта может измениться, что потребует дополнительных компонентов.
Поставщик, обеспечивающий оперативную послепродажную поддержку, превращает эти проблемы в управляемые неудобства. Поставщик, который исчезает после отгрузки, превращает эти проблемы в кризис проекта.
Какие обязанности необходимо подтвердить перед размещением заказов:
· Процедура отсутствующих элементов. Как поставщик обращается с недопоставленными товарами? Каково типичное время разрешения?
· Процедура повреждения при транспортировке. Кто несет ответственность за претензии о повреждении при транспортировке? Какую документацию предоставляет поставщик?
· Поддержка установки. Предоставляет ли поставщик руководство по установке? Могут ли они ответить на технические вопросы во время установки?
· Наличие запасных частей. Если после основного заказа необходимы дополнительные разделы, каков срок выполнения? Будут ли они соответствовать оригинальной производственной партии?
· Процедура подачи жалоб на качество. Каков процесс сообщения о проблемах с качеством? Какая документация требуется? Каково типичное время разрешения?
Как HULK Metal обеспечивает поддержку после поставки:
Мы не считаем заказ выполненным на момент его отправки. Мы считаем его завершенным, когда клиент подтверждает удовлетворительное получение и установку. Мы предоставляем послепродажную поддержку, включая:
· Решение проблемы отсутствия товара в течение 48 часов с момента уведомления, с ускоренной доставкой за наш счет в случае подтвержденной нехватки.
· Помощь в претензиях о повреждении при транспортировке, включая предоставление фотографий погрузки, упаковочных листов и пломб контейнера.
· Техническая поддержка во время установки, включая ответы на вопросы установщика и предоставление дополнительных инструкций по установке при необходимости.
· Наличие запасных частей с приоритетным планированием производства для срочных потребностей.
· Обработка жалоб на качество с документированным расследованием и корректирующими действиями.
Мы ведем учет каждого заказа, включая сведения о производственной партии, сертификаты материалов и отчеты о покрытиях. Это позволяет нам отследить любую проблему качества до ее источника и предоставить документацию для поддержки гарантийных претензий.
Контрольный список оценки поставщика
Область оценки | Вопросы, которые следует задать покупателям | Почему это важно | Как проверить |
Производственные возможности | Какова ваша производственная мощность? Какое оборудование вы используете для профилирования, штамповки, сварки? | Определяет, сможет ли поставщик справиться с объемом вашего заказа и техническими требованиями | Посещение фабрики или видеотур; список оборудования; данные об использовании мощностей |
Управление качеством | Каков ваш процесс проверки? Вы проверяете в процессе или только окончательно? Каковы ваши стандарты толерантности? | Определяет, контролируется ли качество или просто проверяется | Руководство по качеству; протоколы проверок; данные о согласованности партии; Сертификация ISO 9001 |
Техническая поддержка | Просматриваете ли вы спецификации и даете предложения по оптимизации? Вы создаете рабочие чертежи для утверждения? | Снижает риск производственных проблем и ошибок в спецификациях | Пример цехового чертежа; техническое обсуждение во время котировки; запросите предложения по вашей спецификации |
Надежность доставки | Какое у вас сейчас задание? Есть ли у вас сырье на складе? Каков ваш показатель своевременной доставки? | Определяет реалистичность обещанных сроков поставки | Производственный график; подтверждение наличия материалов; данные о своевременной доставке |
Цепочка поставок | Кто поставляет вам сталь? Кто занимается цинкованием? Как долго вы работаете со своими ключевыми поставщиками? | Стабильность цепочки поставок напрямую влияет на стабильность качества и надежность доставки | Список поставщиков; записи о квалификации поставщика; продолжительность отношений с ключевыми поставщиками |
Общение | Кто мое контактное лицо? Каково ваше типичное время ответа? Как вы относитесь к изменениям в расписании? | Качество связи определяет, как будут решаться проблемы | Время ответа на этапе предложения; ясность предложения и подтверждения заказа; структура связи |
Послепродажная поддержка | Какова ваша процедура в случае отсутствия товаров, повреждений при доставке, жалоб на качество? Предоставляете ли вы поддержку при установке? | Определяет, будут ли проблемы после доставки решены или проигнорированы | Политика послепродажного обслуживания; обязательства по срокам разрешения; отзывы предыдущих клиентов, у которых были проблемы после доставки |
Совместимость продукции | Каковы ваши допуски на размеры? Можете ли вы предоставить образцы для проверки? Есть ли у вас отзывы по установке от предыдущих клиентов? | Проблемы совместимости приводят к задержкам при установке и перерасходу средств | Данные о допусках размеров; физическая проверка образцовых компонентов; рекомендации клиентов по опыту установки |
Документация | Какую документацию вы предоставляете? Сертификаты заводов, протоколы покрытий, протоколы испытаний, сертификаты соответствия? | Для принятия проекта и соблюдения нормативных требований необходима документация | Пример пакета документации; демонстрация системы прослеживаемости |
Ссылки | Можете ли вы предоставить ссылки на проекты, подобные нашему? Можем ли мы связаться с ними? | Прошлые результаты являются лучшим предиктором будущих результатов. | Свяжитесь со специалистами напрямую; спросить о возникших проблемах и о том, как они были решены |
Заключительное слово об оценке поставщика:
Самую низкую цену легко найти. Правильный поставщик берет на себя работу по выявлению. Но время, потраченное на оценку поставщиков перед размещением заказа, является наиболее рентабельной инвестицией, которую вы можете сделать при закупке кабельной лестницы. Стоимость неудачного поставщика — замена продукта, задержка проекта, переделка установки и испорченная репутация — измеряется кратно первоначальной закупочной цене. Стоимость правильной оценки поставщика измеряется в часах вашего времени.
Выбирайте поставщика так же, как вы выбираете инженера-консультанта, — основываясь на возможностях, надежности и доверии. Цена будет естественно зависеть от поставщика, который действительно может выполнить то, что обещает.
Часто задаваемые вопросы о прямой кабельной лестнице
В этом разделе часто задаваемых вопросов рассматриваются вопросы, которые неоднократно возникают в технических обсуждениях с покупателями, инженерами и менеджерами проектов. Ответы отражают то, что я узнал за два десятилетия производства кабельных лестниц и поддержки клиентов посредством спецификации, закупок, установки и долгосрочного обслуживания.
Выбор продукта и характеристики
Q1: Как определить правильную высоту боковых поручней для моего проекта?
Высота боковой перекладины определяется совокупностью трех факторов: веса кабеля на метр, расстояния между опорами и допустимого предела прогиба. Зависимость не является линейной: увеличение высоты вдвое может увеличить грузоподъемность в четыре раза.
Начните с расчета общего веса кабеля на метр, включая запас в 20–30 % на будущие дополнения. Затем измерьте доступное расстояние между опорами. Затем обратитесь к таблице нагрузок производителя для конкретного материала и толщины, которые вы рассматриваете. В таблице должна быть указана максимальная равномерно распределенная нагрузка для каждой комбинации высоты и пролета.
Самая распространенная ошибка, которую я вижу, — это выбор высоты на основе доступного физического пространства, а не требований к нагрузке. Если места мало, вам нужно меньшее расстояние между опорами, а не более короткие боковые перекладины. Лестница высотой 50 мм на 3-метровых опорах заметно прогибается при умеренных нагрузках. Такая же нагрузка на 1,5-метровые опоры может быть вполне приемлемой.
Всегда проверяйте, основана ли диаграмма нагрузок производителя на результатах физических испытаний в соответствии со стандартом IEC 61537 или только на расчетах. Проверенные значения включают реальные факторы, которые могут быть упущены в расчетах.
В2: Какое расстояние между звеньями следует указать для моих типов кабелей?
Стандартное расстояние между перекладинами составляет 300 мм, и это подходит для большинства смешанных кабельных установок. Однако расстояние должно соответствовать самому тяжелому типу кабеля в вашей установке.
Для одножильных силовых кабелей большого диаметра (более 35 мм) укажите расстояние 200 мм или 250 мм. Эти кабели имеют вес на метр и будут заметно провисать между перекладинами, расположенными на расстоянии 300 мм. Провисание создает напряжение на кабеле, может со временем деформировать изоляцию и создавать горячие точки в местах соприкосновения кабелей.
Для кабелей управления и многожильных кабелей меньшего размера достаточно расстояния 300 мм или даже 400 мм. Для смешанной установки укажите расстояние в зависимости от самого тяжелого типа кабеля.
Практическое соображение: меньшее расстояние между ступенями означает больше ступенек на секцию, что увеличивает вес и стоимость лестницы. Не указывайте расстояние 200 мм, если это действительно не требуется для ваших кабелей. Дополнительные затраты на ненужные ступени быстро накапливаются в большом проекте.
В3: Что мне следует заказывать: прямые секции длиной 3 или 6 метров?
Это зависит от трех факторов: доступа к вашему сайту, метода установки и расстояния между опорами.
Шестиметровые секции сокращают количество стыковых соединений вдвое по сравнению с 3-метровыми секциями. Меньшее количество соединений означает более быструю установку, лучшую целостность конструкции и меньшее количество потенциальных проблем с выравниванием. Для длинных прямых участков на открытых площадках с доступом краном или вилочным погрузчиком более эффективным выбором является длина 6 метров.
Однако 6-метровые секции тяжелы и их неудобно перемещать вручную. Если ваша установка находится в здании со стандартными лифтами, узкими коридорами или ограниченной высотой потолка, 3-метровые секции легче транспортировать и размещать. Шестиметровые секции могут не поместиться в лифт. Им нельзя поворачивать из коридора в электрощитовую.
Также учитывайте расстояние между опорами. Если ваши опоры расположены с интервалом 1,5 метра, 3-метровая секция охватывает ровно два опорных пролета. Секция длиной 6 метров охватывает четыре. Секция длиной 6 метров более эффективна, если ваши опоры расположены равномерно.
Моя рекомендация: для большинства установок внутри помещений со стандартным доступом практичным выбором являются 3-метровые секции. Для наружной инфраструктуры, промышленных предприятий с крановым доступом или длинных прямых туннелей 6-метровые секции сокращают количество швов и время установки.
Материалы и обработка поверхности
В4: Могу ли я использовать электрооцинкованную (EG) сталь для наружной установки?
Нет. Это одна из самых распространенных и дорогостоящих ошибок, которые я вижу. Электрогальванизация обеспечивает тонкий слой цинка (8-25 микрон) без металлургической связи со сталью. В уличных условиях на EG появится белая ржавчина в течение нескольких месяцев и красная ржавчина в течение 2–5 лет.
EG подходит для помещений с кондиционируемым климатом и низкой влажностью — офисов, центров обработки данных, торговых помещений. Он не пригоден для применения на открытом воздухе, на складах без климат-контроля, в подвалах с влажностью или в любой промышленной среде с влажностью.
Для наружного использования минимально приемлемым стандартом является горячее цинкование после изготовления (HDG) с минимальной толщиной покрытия 65 микрон. Это обеспечивает металлургически связанный слой сплава цинка и железа, который обеспечивает как барьерную защиту, так и протекторную катодную защиту.
Разница в цене между EG и HDG значительна — HDG обычно стоит в 2–3 раза дороже, — но разница в сроке службы еще более значительна. Лестница EG на открытом воздухе потребует замены в течение 5-10 лет. Лестница HDG на открытом воздухе прослужит 25-50 лет. Стоимость жизненного цикла явно в пользу HDG.
В5: Когда следует указывать нержавеющую сталь вместо оцинкованной стали?
Если окружающая среда содержит хлориды, агрессивные химические вещества или требуется регулярная промывка, выбирайте нержавеющую сталь. Три основных триггера спецификации нержавеющей стали:
1. Прибрежные места в пределах 500 метров от береговой линии. Соляные брызги разрушают покрытие HDG быстрее, чем во внутренних районах. Рекомендуется нержавеющая сталь 316. 304 может выйти из строя в прибрежных условиях.
2. Пищевая промышленность, фармацевтика или применение в чистых помещениях. Для этого требуются гигиеничные, легко очищаемые поверхности, которые не будут разъедать или оставлять частицы. Обязательно использование нержавеющей стали 304 или 316.
3. Среды химической обработки. Конкретное химическое воздействие определяет сорт. 316 работает с большинством химических сред. Для соляной кислоты или других агрессивных химикатов могут потребоваться специальные сплавы или стеклопластик.
Наценка на нержавеющую сталь значительна — в 3–5 раз выше стоимости оцинкованной стали. Не указывайте его, если этого не требует среда. HDG является экономически эффективным выбором для стандартных наружных промышленных применений. Для коммерческого применения внутри помещений вполне достаточно EG или порошкового покрытия.
В6: В чем разница между предварительной оцинковкой и горячей оцинковкой после изготовления?
Это критически важное различие, которое многие покупатели неправильно понимают. Разница заключается не только в толщине покрытия — это фундаментальная природа покрытия и последовательность производства.
Предварительно оцинкованная (также называемая прокатно-оцинкованной или непрерывной оцинковкой):
Рулонная сталь перед изготовлением оцинковывается на прокатном стане. Покрытие тонкое (обычно 20-40 микрон) и однородное. Когда производитель режет, пробивает и формирует лестницу, края обреза и пробитые отверстия не имеют цинкового покрытия. Эти открытые края заржавеют. Предварительно оцинкованный материал по сути представляет собой электрооцинкованный материал с немного большим количеством цинка — он не пригоден для использования на открытом воздухе.
Горячее цинкование после изготовления (HDG):
Полностью изготовленная лестница — все операции резки, штамповки, сварки и формовки — погружены в расплавленный цинк. Цинк покрывает каждую поверхность: снаружи, внутри, края, отверстия, сварные швы. Покрытие имеет толщину (45-85 микрон) и металлургически связано со сталью. Края разреза полностью защищены.
Для любого наружного применения укажите HDG после изготовления. Никогда не принимайте предварительно оцинкованную продукцию в качестве замены. Терминология схожая, но производительность совершенно разная.
Производство и контроль качества
В7: Как проверить, что толщина материала соответствует спецификации?
Толщина материала — это параметр, который чаще всего уменьшают в целях экономии, и его невозможно проверить без измерительного оборудования. Вот как защитить себя:
1. Укажите минимальную толщину после нанесения покрытия, а не до него. «Минимум 2,0 мм после HDG» устраняет двусмысленность относительно того, применима ли спецификация к основному металлу или готовому изделию.
2. Запросите сертификаты заводских испытаний для катушки, используемой в вашем заказе. В сертификате указана фактическая измеренная толщина стали перед нанесением покрытия.
3. Измерьте образцы при доставке. Используйте калиброванный микрометр (не штангенциркуль) для измерения толщины боковой перекладины в нескольких точках. Микрометр должен иметь точность ±0,01 мм.
4. Для критически важных заказов организуйте проверку третьей стороной перед отправкой. Инспектор может измерить толщину, проверить размеры и наблюдать за испытанием толщины покрытия.
Уменьшение толщины на 0,2 мм — с 2,0 мм до 1,8 мм — может снизить грузоподъемность на 15–20 %. Лестница может выглядеть идентично, но не будет соответствовать таблице нагрузок. Это не тот дефект, который вы видите; это дефект, который вы должны измерить.
В8: Как гарантировать, что соединения ступеней не ослабнут со временем?
Целостность соединения цепочки зависит от способа подключения и качества выполнения. Существует три метода, каждый из которых имеет разную долговременную надежность:
Сварные ступеньки (высшая надежность):
Непрерывный сварной шов между концом перекладины и боковым поручнем создает жесткое соединение, которое не ослабнет при вибрации или нагрузке. Это стандарт для тяжелых условий эксплуатации. Ключевым фактором качества является проплавление сварного шва: сварной шов, который на поверхности выглядит приемлемо, но имеет плохое проплавление, растрескается под нагрузкой. Мы проверяем сварные швы визуально перед нанесением покрытия и проводим разрушающие испытания образцов соединений из каждой производственной партии.
Ступеньки с механической блокировкой (хорошая надежность):
Ступенька пробивается через боковую направляющую и механически расширяется или фиксируется на месте. Качество зависит от инструмента, выполняющего операцию запирания. Хорошо обслуживаемый инструмент обеспечивает постоянную силу запирания. Изношенные инструменты создают слабые замки, которые со временем могут ослабнуть.
Ступеньки на болтах или заклепках (самая низкая надежность):
Перекладина крепится к боковой направляющей с помощью метизов. Болты могут ослабнуть под воздействием вибрации. Заклепки долговечны, но имеют меньшую прочность на сдвиг, чем сварные швы. Этот метод не рекомендуется для применений с вибрацией или тяжелыми нагрузками.
Для критически важных применений укажите сварные перекладины и уточните у поставщика процедуру проверки сварных швов.
Установка и совместимость
В9: Будут ли ваши прямые лестницы правильно соединяться с фитингами из других источников?
Я категорически не советую смешивать компоненты разных производителей. Системы кабельных лестниц не стандартизированы, как трубопроводная арматура. Каждый производитель самостоятельно разрабатывает профиль боковых направляющих, размеры соединительных пластин, расположение отверстий под болты и конфигурации перекладин. Лестница от производителя A и колено от производителя B могут иметь разную высоту боковых направляющих, разное расположение болтов или разные конструкции соединительных пластин.
Результатом смешивания компонентов обычно является система, которая требует модификации поля при каждом подключении. Монтажник просверливает новые отверстия, оцинковка разрушается, структурная целостность соединения нарушается.
Если вам необходимо использовать компоненты от нескольких поставщиков, запросите подробные габаритные чертежи у обоих и проверьте совместимость перед заказом. А еще лучше, приобретайте все компоненты у одного поставщика, который может гарантировать совместимость системы. Небольшое ценовое преимущество разделения заказа почти всегда сводится на нет затратами на модификации на местах и снижением целостности системы.
В10. Каково рекомендуемое расстояние между опорами для прямых кабельных лестниц?
Расстояние между опорами не является фиксированным числом — оно зависит от высоты боковых поручней лестницы, толщины материала и фактической нагрузки на кабель. В таблице нагрузок производителя указана максимальная равномерно распределенная нагрузка для каждого пролета.
Типичные диапазоны расстояния между опорами:
· Высота бокового рельса 50 мм: максимальный пролет 1,5–2,0 метра
· Высота бокового рельса 100 мм: максимальный пролет 2,0–3,0 метра
· Высота бокового рельса 150 мм: максимальный пролет 3,0–4,0 метра
· Высота бокового рельса 200 мм: максимальный пролет 4,0–6,0 метра
Это общие рекомендации. Фактический максимальный пролет зависит от конкретной нагрузки. Слегка нагруженная лестница толщиной 100 мм может пролетать до 3 метров. Сильно нагруженной лестнице шириной 100 мм могут потребоваться опоры на высоте 2 метра.
Важная деталь: в таблице нагрузок предполагается, что опоры расположены на указанном расстоянии. Если фактическое расстояние между опорами на площадке отличается от проектного, несущая способность изменяется. Перед установкой кабелей всегда проверяйте расстояние между установленными опорами в соответствии со спецификацией.
Q11: Нужно ли устанавливать компенсаторы на прямых участках кабельной лестницы?
Да, для установки на открытом воздухе и для длительных прогонов в помещении с учетом колебаний температуры. Необходимость в компенсаторах часто упускается из виду до тех пор, пока установленная система не прогнется или не оторвется от опор.
Сталь расширяется и сжимается примерно на 12 мм на 100 метров при изменении температуры на 10°C. На 100-метровой дистанции на открытом воздухе при сезонных колебаниях температуры 40°C общее расширение составляет примерно 48 мм. Без компенсаторов это движение должно где-то компенсироваться — обычно в самой слабой точке соединения.
При наружной установке устанавливайте компенсаторы с интервалом не более 30 метров. При установке внутри помещений в условиях климат-контроля компенсаторы могут не потребоваться при длине менее 50 метров. При внутренней установке в некондиционируемых помещениях (склады, гаражи) рассматривайте ее как наружную установку.
Компенсатор позволяет секциям лестницы перемещаться относительно друг друга, сохраняя при этом опору для троса. Соединение должно быть установлено в месте опоры для правильной передачи нагрузки.
Заказ и персонализация
В12: Каков минимальный объем заказа прямых кабельных лестниц?
Универсального минимального количества заказа не существует — оно зависит от типа продукта и степени персонализации.
Для стандартных продуктов (стандартной ширины, высоты, материалов и отделки, которые мы производим регулярно) мы можем разместить относительно небольшие количества, поскольку мы можем объединить ваш заказ с другими производственными партиями той же спецификации. Стоимость установки амортизируется для нескольких клиентов.
Для нестандартных изделий (нестандартные размеры, специальные материалы, уникальные схемы отверстий) минимальный объем заказа выше, поскольку затраты на установку должны быть возмещены за один производственный цикл. Настройка нестандартной ширины требует настройки инструментов, реконфигурации производственной линии и первичной проверки. Эти затраты фиксированы независимо от количества заказа.
Самый экономичный подход — стандартизировать спецификации для всего проекта. Использование одинаковой ширины, высоты и материала, где это возможно, увеличивает длину производственного цикла и снижает стоимость метра. Персонализация всегда доступна, но она стоит дорого, что отражает реалии производства.
В13: Можете ли вы подобрать цвет существующих кабельных лестниц с порошковым покрытием другого производителя?
Сопоставление цветов возможно, но требует тщательного управления ожиданиями. Цвета порошкового покрытия указываются с использованием RAL, Pantone или других цветовых стандартов. Если вы можете предоставить номер RAL существующей установки, мы можем сопоставить его.
Однако существуют факторы, которые могут вызвать видимые различия даже при одинаковой спецификации RAL:
· Уровень блеска: порошковые покрытия бывают глянцевыми, полуглянцевыми и матовыми. Если уровень блеска разный, цвет будет отличаться, даже если пигмент идентичен.
· Текстура: гладкая, тонкая и грубая текстура по-разному отражают свет. Один и тот же цвет RAL будет выглядеть по-разному на разных текстурах.
· Старение и воздействие УФ-излучения: Существующее порошковое покрытие, которое годами подвергалось воздействию УФ-излучения, выцветает. Новое порошковое покрытие того же цвета RAL будет заметно отличаться от старого покрытия.
Самый надежный подход — предоставить физический образец существующего покрытия для подбора цвета. Мы можем соответствовать образцу, а не спецификации RAL. Имейте в виду, что полное совпадение цвета между новым и старым покрытием невозможно — новое покрытие всегда будет выглядеть по-разному, пока не состарится.
Q14: Какая информация вам нужна для предоставления точного предложения?
Чтобы предоставить точное предложение без допущений, которые могут быть неверными, нам необходимо:
1. Количество: общее количество метров прямой лестницы плюс количество фитингов каждого типа.
2. Размеры: ширина, высота и длина для каждого типа лестницы. Если требуется несколько значений ширины, укажите количество для каждой.
3. Материал: сталь (коммерческая или конструкционная), алюминий (спецификация сплава) или нержавеющая сталь (304 или 316).
4. Обработка поверхности: EG, HDG (в зависимости от толщины), ZAM или порошковое покрытие (цвет RAL). Для HDG укажите толщину покрытия (45, 65 или 85 микрон).
5. Тип и расстояние между перекладинами: Стандартная плоская перекладина или специальный профиль. Расстояние между перекладинами, если оно отличается от стандартного 300 мм.
6. Аксессуары: соединительные пластины, болты, гайки, шайбы и любое дополнительное оборудование.
7. Требования к документации: Стандартный пакет документации или особые дополнительные требования.
8. Требования к упаковке: Стандартная экспортная упаковка или особые требования.
9. Условия поставки: FOB, CIF или другие Инкотермс. Порт назначения для расценок на морские фрахты.
Чем полнее ваш первоначальный запрос, тем быстрее и точнее будет наше предложение. Мы не будем делать предположений о неуказанных параметрах — мы попросим разъяснений, что отнимет время, но позволит избежать ошибок.
Упаковка и логистика
В15. Как защитить прямые кабельные лестницы от повреждений во время транспортировки?
Прямые кабельные лестницы сложно доставить без повреждений. Они длинные, относительно гибкие и имеют покрытие, которое можно поцарапать или сколоть. Наш подход к упаковке решает следующие проблемы:
· Чередование: мы помещаем защитный материал между каждой секцией лестницы в связке, чтобы предотвратить контакт металла с металлом и повреждение покрытия.
· Защита краев: мы используем защитные уголки на всех краях пачки, чтобы предотвратить повреждение обвязки и удары при обращении.
· Конфигурация связки: секции уложены в плоские связки с постоянной опорой для предотвращения изгиба во время перемещения.
· Стальная лента: пачки скрепляются стальной лентой в нескольких точках для сохранения целостности пачки во время транспортировки.
· Защита от влаги: при морских перевозках связки упаковываются или накрываются для защиты от влаги и солевых брызг во время перевозки.
· Загрузка контейнеров: мы готовим планы загрузки контейнеров, которые максимально используют пространство и предотвращают перемещение во время транспортировки. Связки скреплены и закреплены внутри контейнера.
Для экспортных поставок мы также предоставляем фотографии погрузки и номера пломб контейнера для отслеживания. Несмотря на все меры предосторожности, при транспортировке на дальние расстояния могут возникнуть незначительные царапины на покрытии. Мы рекомендуем иметь на месте спрей для подкраски с высоким содержанием цинка на случай незначительной подкраски.
Q16: Каково типичное время выполнения заказа на стандартную прямую кабельную лестницу?
Срок выполнения заказа зависит от спецификации продукта, количества заказа и текущего графика производства. Для стандартной продукции, которую мы производим регулярно, типичное время выполнения заказа составляет:
· Стандартные продукты из наличия: 1-2 недели на подготовку и упаковку
· Стандартные продукты, требующие производства: 3–5 недель на производство и упаковку
· Изделия по индивидуальному заказу: 5–8 недель, в зависимости от сложности настройки и требований к инструментам
Это сроки поставки на условиях самовывоза. Добавьте время доставки: морские перевозки в большинство пунктов назначения составляют 4-8 недель в зависимости от маршрута. Для срочных заказов возможна авиаперевозка, но она стоит в 5-10 раз дороже.
Самый эффективный способ сократить время выполнения заказа — заранее уточнить спецификации и разместить заказ с полной информацией. Изменения после начала производства или неполные спецификации, требующие уточнения, являются наиболее распространенными причинами задержек. Мы можем предоставить конкретные сроки выполнения заказа после рассмотрения требований к вашему заказу.
Техническое обслуживание и срок службы
Q17: Какое обслуживание требуется для прямых кабельных лестниц после установки?
Требования к техническому обслуживанию зависят от материала и обработки поверхности:
Горячее цинкование (HDG):
Требуется минимальное обслуживание. Периодический визуальный осмотр (ежегодно или два раза в год) на предмет наличия механических повреждений или ухудшения качества покрытия. При обнаружении царапин или повреждений нанесите подкрасочную краску с высоким содержанием цинка. Цинковое покрытие обеспечивает надежную защиту, поэтому небольшие царапины в некоторой степени самозаживляются. Срок службы 25–50 лет в большинстве сред.
Нержавеющая сталь:
Минимальное обслуживание. Периодический визуальный осмотр. В случае загрязнения поверхности (частицы железа из близлежащих построек, отложения соли в прибрежных зонах) очистите ее соответствующим очистителем для нержавеющей стали. Срок службы 30+ лет.
Порошковое покрытие:
Требует большего внимания. Ежегодно проверяйте на наличие сколов, царапин или отслаивания. Любое повреждение покрытия обнажает оголенную сталь, которая начинает ржаветь. Своевременно подкрашивайте поврежденные места. Покрытие не имеет защитной защиты. Срок службы 15-30 лет в помещении.
Гальванизированный (EG):
Только для внутреннего использования. Визуальный осмотр каждые 2-3 года. Любые признаки ржавчины указывают на разрушение покрытия. Срок службы 5-15 лет в помещении.
Самым важным действием по техническому обслуживанию является визуальный осмотр. Раннее обнаружение повреждений — царапины от лестницы для обслуживания или скола от упавшего инструмента — позволяет легко подправить, а не заменять секции позже.
Q18: Что произойдет, если мне понадобятся дополнительные разделы через два года после первоначального заказа?
Мы можем изготовить дополнительные секции в соответствии с вашим первоначальным заказом. Однако есть важные соображения:
1. Внешний вид поверхности: Оцинкованные покрытия могут иметь небольшие различия в цвете между производственными партиями. Новые разделы могут немного отличаться от старых исходных разделов. На оригинальных секциях образуется естественная патина под воздействием окружающей среды. Новые разделы будут ярче. Это косметический эффект, который не влияет на производительность.
2. Соответствие порошкового покрытия: Как обсуждалось в разделе часто задаваемых вопросов по подбору цветов, новое порошковое покрытие не будет идеально сочетаться со старым покрытием. Мы можем соответствовать исходной спецификации RAL, но воздействие УФ-излучения изменит внешний вид исходного покрытия.
3. Совместимость размеров: если у вас есть исходные спецификации заказа, мы можем изготовить изделия точно таких же размеров. При запросе дополнительных разделов укажите исходный номер заказа.
4. Время выполнения: Дополнительные разделы соответствуют тому же времени выполнения, что и новые заказы. Мы рекомендуем заказывать запасные секции вместе с первоначальным заказом, если вы планируете расширение в будущем. Стоимость нескольких дополнительных секций намного меньше, чем стоимость отдельного производственного цикла с соответствующими затратами на установку.
Мы ведем учет всех заказов клиентов, включая производственные спецификации, сертификаты на материалы и сведения о покрытиях. Это позволяет нам максимально точно соответствовать предыдущим заказам при повторных требованиях.
Контроль качества
Каждая прямая кабельная лестница в процессе производства проходит несколько этапов проверки, а не только окончательную проверку перед отправкой. Мы проверяем размеры на этапе формовки, целостность сварного шва перед нанесением покрытия, толщину покрытия после обработки поверхности и комплектность перед упаковкой. Такой поэтапный подход выявляет проблемы на ранней стадии, когда исправление еще возможно, вместо того, чтобы обнаруживать их, когда продукт готов к отправке. Результатом является стабильное качество, которое уменьшает проблемы с установкой, исключает необходимость модификаций на месте и обеспечивает плавную интеграцию каждого компонента в вашу систему кабельной лестницы.
Размерный контроль
Мы проверяем высоту, ширину, длину, прямолинейность и расстояние между перекладинами через определенные промежутки времени во время производства. От точности размеров напрямую зависит, будут ли совмещены соединительные пластины, будут ли секции стыковаться без приложения усилий и будет ли установленная система выглядеть профессионально. Лестницы, соответствующие допускам по размерам, устраняют необходимость модификации на месте — наиболее распространенной причины задержек при установке, повреждения покрытия и непредвиденных затрат на рабочую силу. Наши стандарты допуска документированы и проверены для каждой производственной партии.
Предотгрузочная проверка
Прежде чем какой-либо заказ покинет завод, мы проверяем внешний вид продукта, габаритные характеристики, маркировку класса материала, этикетки, полноту документации и целостность упаковки на соответствие утвержденным требованиям заказа. Эта окончательная проверка гарантирует, что то, что мы отправляем, соответствует тому, что одобрил клиент. Он выявляет ошибки маркировки, упущения в документации и проблемы с упаковкой, которые могут привести к путанице или задержкам в пункте назначения. Цель проста: никаких сюрпризов при открытии контейнера на месте.
Количественный контроль
Каждая поставка проходит проверку количества по упаковочному листу и заказу на поставку. Секции, жгуты, соединительные пластины и метизы считаем отдельно. Количественные ошибки — нехватка, смешанные спецификации, неправильная маркировка — создают непропорциональные сбои на месте. Один недостающий пакет может остановить установку. Один поддон с неправильной маркировкой может привести к отправке не того товара в неправильное место. Наш процесс проверки количества предотвращает эти проблемы еще до того, как они покинут завод, гарантируя, что команда объекта получит именно то, что было заказано.
Испытание механических характеристик
Когда этого требуют спецификации проекта, мы проводим испытания на механическую нагрузку, чтобы убедиться, что лестница соответствует указанной безопасной рабочей нагрузке. Испытания проводятся в соответствии со стандартом IEC 61537, при этом лестница поддерживается на расчетном пролете и нагружена необходимой испытательной нагрузкой. Отклонение измеряется и регистрируется. Это тестирование предоставляет документированные доказательства того, что продукт будет работать так, как указано в рабочих условиях — не только в соответствии с расчетами, но и в соответствии с физической проверкой. Протоколы испытаний прилагаются к проектной документации.
Проверка по требованию заказчика
Для проектов с уникальными требованиями — особые размеры, допуски, определяемые заказчиком, форматы проектной документации или протоколы сторонних проверок — мы разрабатываем и реализуем индивидуальный план проверки. Это может включать дополнительные точки измерения, контрольные точки, особые требования к испытаниям или форматы документации, соответствующие системе управления качеством проекта. План проверки согласовывается с заказчиком до начала производства, гарантируя, что критерии приемки четко определены, а проверка проводится в соответствии с конкретными стандартами проекта.


 Left Reducer Cable Ladder Rack