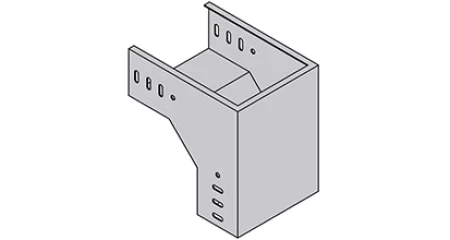
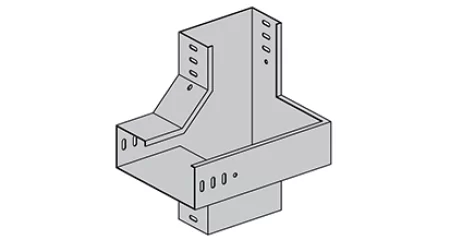
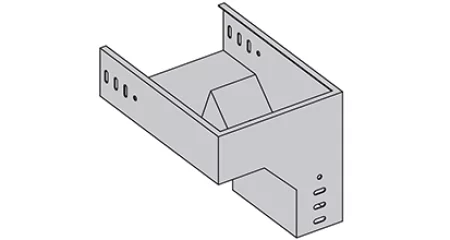
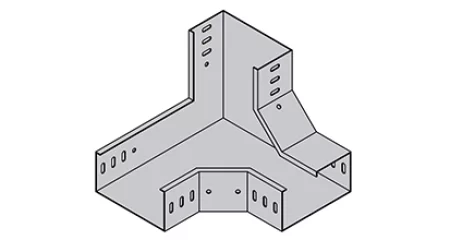
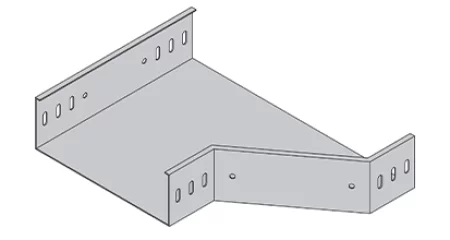
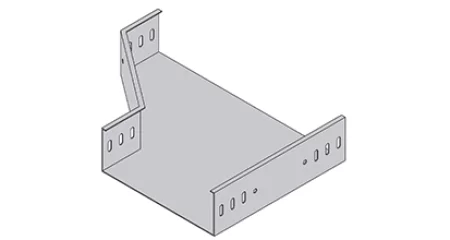
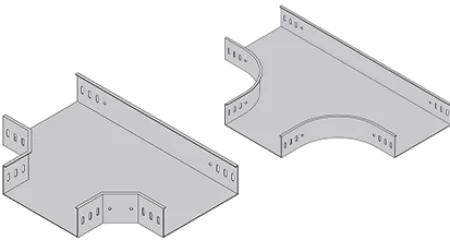
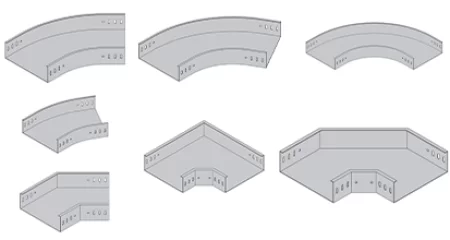
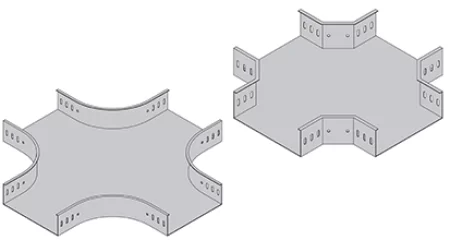
Подробное описание продукта: правый нижний вертикальный тройник, фитинги для кабельного короба
В этом разделе шаг за шагом объясняется, как изготавливается, измеряется и обрабатывается правый нижний вертикальный тройник для кабельного лотка, а также как выбрать подходящий для проекта. Он охватывает геометрию отрасли, коды каталога и поля спецификаций, материалы и антикоррозионную обработку, изготовление и проверку, выбор по применению, типичные ошибки при покупке и вопросы, которые покупатели задают перед заказом.
Что делает правый нижний вертикальный тройник и где он размещается в системе кабельного канала
Правый нижний вертикальный тройник разветвляет кабельный короб, идущий вниз с правой стороны, соединяя три секции: входящий участок, прямой участок и ответвление, опускающееся под углом 90 градусов. Основной маршрут сохраняет свое направление, в то время как нисходящая ветка уходит от него к оборудованию, панелям или уровню ниже.
Работа вертикального тройника
Транкинговые маршруты редко состоят из одной линии. По трассе проходят силовые и управляющие кабели вдоль здания, и в какой-то момент группа кабелей должна покинуть ее: вниз к распределительному щиту, в напольную трассу, к оборудованию, установленному под проходом, или до уровня, где находится следующий распределительный щит. Горизонтальный тройник разделяет маршрут слева и справа на одном уровне. Вертикальный тройник выполняет ту же работу в третьем измерении, направляя одну ветвь вверх или вниз, в то время как сквозной участок продолжается прямо.
Производители описывают этот фитинг как вертикальный тройник вниз или тройник вниз. Ответвление отходит от перекрестка под контролируемым углом 90 градусов, а направление основного пути остается неизменным. Именно это различие отличает его от вертикального колена, которое меняет уровень всего маршрута, и от горизонтального тройника, который меняет направление на том же уровне. Тройник представляет собой трехсторонний фитинг, и каждое отверстие должно соединяться с секциями короба, которые там фактически встречаются.
Соединение также должно обеспечивать защиту корпуса. Кабельный короб представляет собой закрытый профиль с основанием, боковыми стенками и съемной крышкой, корпус которого проходит через тройник. Нисходящий вывод должен быть выполнен без выступов, цепляющих оболочки кабелей, крышки должны открываться вокруг места соединения, чтобы через него можно было прокладывать кабели, а внутренний переход должен обеспечивать разделение каждой группы кабелей. Вертикальный тройник заводского изготовления вмещает все это одновременно; ветка, срезанная на прямой участок в поле, встречается редко.
Думайте о ти как о точке принятия решения на маршруте. Кабели приходят с одного направления, и фитинг решает, какие из них продолжить, а какие повернуть вниз. В магистральной системе с несколькими группами кабелей ветвь часто несет в себе подгруппу со своей собственной функцией, например, подачу питания на этаж, проводку управления к панели или сигнальные кабели к оборудованию ниже. Разделение групп на стыке облегчает последующую работу: электрик может открыть крышку, посмотреть, какой путь прошла каждая группа, и протянуть дополнительный кабель через правильное отверстие, не мешая остальным.
Почему сторона является частью названия
В каталоге HULK Metal семейство тройников названо по положению ответвления. Левый верхний и правый верхний вертикальные ти возвышаются на левой и правой сторонах трассы, а левый нижний и правый нижний вертикальные ти опускаются под ней. Название сообщает установщику, от какого края короба отходит ответвление, что определяет, как фитинг соединяется с трассой.
Правый нижний вертикальный тройник является зеркальным отражением левого нижнего варианта. Если смотреть по направлению движения, нисходящая ветвь покидает правую сторону ствола и опускается на нижний уровень. Они не являются взаимозаменяемыми, и заказ по чертежу, на котором указана сторона, устраняет наиболее распространенную ошибку этого фитинга, а именно установку тройника, который разветвляется в неправильном направлении. Та же логика наименования используется у всех производителей, в чьих ассортиментах указаны версии с вертикальным тройником вверх и вниз, а положение ответвления встроено в название продукта.
Где установлены правые нижние вертикальные тройники
- Отвод группы кабелей от длинного короба к оборудованию, установленному под трассой;
- Начало нисходящей секции короба на краю пролета, где начинается спуск на более низкий уровень;
- Питающие щиты, распределительные панели и распределительные коробки, установленные ниже уровня прохода;
- Спуск кабельной группы с главной магистрали верхнего уровня на ответвление уровня этажа;
- Соединение горизонтального маршрута с нисходящей секцией, по которой проложены кабели между этажами.
Отраслевые рекомендации по вертикальным участкам применяются с момента выхода ветки из тройника. Кабели в вертикальных коробах и каналах поддерживаются штыревыми стойками или планками на каждом уровне пола или в вертикальных центрах на расстоянии около пяти метров, в зависимости от того, что меньше. Тройник — это то место, где начинается эта дисциплина: нисходящая ветвь удерживается близко к соединению, а вертикальная секция под ней поддерживается теми же стойками, которые используются на стояках, поэтому вес опускных тросов не тянет фитинг.
О точке опоры на самой площадке-ти часто забывают. Разветвление несет на себе сквозной участок, нисходящую ветвь и вес кабелей, переходящих в нее, поэтому он должен располагаться на кронштейне рядом с выходом ответвления, а не свисать с прямых участков. Отметка этого кронштейна на чертеже сохраняет прямоугольность соединения и предотвращает вращение тройника под нагрузкой. Монтажники, которые в последнюю минуту придумывают вешалку, обычно получают провисшую ветку, из-за которой крышка выходит за пределы линии.
Многоуровневые магистрали используют тройник неоднократно. Маршрут высокого уровня может оставлять ответвление на каждом этаже, и каждое ответвление начинается с тройника, который поддерживает работу остальных кабелей. Поскольку тройник не меняет направление основной трассы, одна магистраль может обслуживать множество уровней без нарушения ограждения, а дисциплина поддержки на каждом стыке остается неизменной. Планирование всех положений ответвлений на одном чертеже позволяет фабрике группировать тройники и прямые секции вместе.
Закрытые магистрали в сравнении с открытыми лотковыми и лестничными системами
Различие между коробом и лотком имеет значение на стыке. Европейский стандарт BS EN 50085-1 охватывает системы кабельных коробов и систем кабельных каналов для электроустановок напряжением до 1000 В переменного тока. и 1500 В постоянного тока, и это явно не относится к системам кабельных лотков или кабельных лестниц, в которых кабели остаются открытыми. На закрытом тройнике короба крышка должна открываться вокруг ответвления, чтобы кабели можно было проложить через соединение и проверить позже, а устройство крышки является частью конструкции фитинга.
Вот почему в тройниках-каналах известных производителей используется открывающаяся сверху или откидная крышка на стыке, а однокамерные металлические тройники-каналы часто изготавливаются с верхней крышкой под углом 90 градусов именно для этой цели. Отводная розетка и сквозной участок имеют одно и то же основание, но каждый путь сохраняет свое полезное поперечное сечение, поэтому разделение между группами кабелей сохраняется с помощью фитинга. В системе открытых лотков кабели остаются видимыми, а соединение упрощается; при прокладке короба корпус является точкой, и тройник должен завершать его во всех трех отверстиях.
Расположение обложки также является вопросом доступа. Тройник, который не может открыться в месте соединения, вынуждает установщика пропускать кабели через концы, что происходит медленно и может привести к повреждению оболочек по краям. Открывающаяся сверху или откидная крышка позволяет электрику сначала прокладывать сквозные кабели, затем ответвительные кабели и закрывать крышку на обоих путях. Дальнейшее техническое обслуживание осуществляется таким же образом, поэтому перед заказом фитинга лучше проверить наличие доступа к крышке, а не обнаруживать его на месте.
Отвод, изготовленный на месте, — это альтернатива, которую следует избегать большинству покупателей. Вырезание проема на прямом участке и изгиб куска короба вниз не оставляет заводского радиуса, не образует подгибку на кромке среза и не оставляет покрытия на стыке. В результате коррозия сначала происходит на ветке, захватывает кабели на обрезанной кромке и не дает установщику возможности работать с крышкой. Вертикальный тройник существует именно для того, чтобы заменить эту импровизацию фитингом, который формируется, покрывается и проверяется как единое целое.
Таблица 1. Сравнение семейства вертикальных тройников.
| Фитинг |
Разветвление или поворот |
Закажите, когда |
| Правый нижний вертикальный тройник | Нисходящая ветвь справа; через прямой | Кабели выходят из основного участка вниз с правой стороны |
| Левый нижний вертикальный тройник | Нисходящая ветвь слева; через прямой | Кабели выходят из основного участка вниз с левой стороны |
| Правый верхний вертикальный тройник | Восходящая ветка справа; через прямой | Кабели выходят из основного пути вверх с правой стороны |
| Вертикальное колено | Весь пробег поднимается или опускается; ни одна ветвь не продолжается | Сам маршрут меняет уровень, а не уходит в ответвление |
| Горизонтальный тройник | Разветвление влево или вправо на том же уровне | Ветка остается на той же высоте, что и основная ветка |
Чтение таблицы по направлению маршрута имеет значение. Сторона ответвления определяется планировкой, а не предпочтениями, и на одном и том же чертеже должна быть указана высота ответвления и поверхность короба для всех трех проемов. Если эти значения отмечены, тройник и прямые секции соответствуют одной спецификации, а соединение закрывается без переходников, изготовленных на месте.
Каталоговые коды, поля спецификаций и диапазон настройки
Правый нижний вертикальный тройник определяется небольшим набором полей: поверхность короба на всех трех отверстиях, сторона и направление ответвления, отверстие ответвления, коды материала и отделки, а также стиль подгиба. В опубликованном каталоге представлена структура кода и диапазоны настроек; геометрия ответвления этого варианта подтверждена на утвержденном чертеже для заказа.
Как устроен металлический код HULK
Кодексы металлов HULK соответствуют одному шаблону для всей линейки кабельных систем: марка, материал, тип продукта, семейство фитингов, спецификация и обработка поверхности. Например, в HM-Q-P-01A-10060-E8 HM — это марка HULK Metal, Q — мягкая сталь, P — тип перфорированного кабельного лотка, 01A — семейство прямых секций, 10060 — ширина 100 мм и высота 60 мм, а E8 — код поверхности. Та же структура применима и к кабельным коробам, где буква типа T.
Буквы материалов фиксированы: Q для мягкой стали, A для алюминия, S4 для нержавеющей стали марки 304 и S6 для нержавеющей стали марки 316. Коды поверхностей напечатаны в том же руководстве. E40 и E80 означают предварительно оцинкованное покрытие плотностью 40 или 80 г/м2, H45, H65 и H85 означают горячеоцинкованные слои толщиной 45, 65 или 85 мкм, Z80 и Z275 означают цинк-алюминиево-магниевое покрытие плотностью 80 или 275 г/м2, а PC означает порошковое покрытие в полной цветовой гамме. Как только покупатель выбирает материал и отделку, эти два символа фиксируются в каждом коде фитинга в заказе.
Типовая буква имеет такое же значение для производственной линии, как и для формы заказа. T обозначает кабельный короб, семейство закрытых профилей, P обозначает перфорированный лоток, а L обозначает кабельную лестницу, и каждый тип имеет свои собственные формовочные инструменты и свои собственные каталожные таблицы. Тройник с кодом Т изготавливается на магистральной линии с профилями кромки короба и рисунками соединителей, что позволяет соединить его с прямыми участками, заказанными рядом с ним. Если смешать буквы типа, получится фитинг, принадлежащий другой системе.
Подходящая семейная буква находится в середине кода. В печатном каталоге коды семейств присваиваются горизонтальному тройнику, таблицам вертикальных изгибов и таблицам фитингов вертикальных тройников, а в каждой таблице печатаются собственные каталожные номера с указанием ширины, высоты и размеров компоновки. Правый нижний вертикальный тройник принадлежит к семейству вертикальных тройников, и поскольку геометрия ответвления этого варианта зависит от маршрута, перед началом производства завод подтверждает полный код и расположение ответвлений на возвращенном чертеже.
Поля спецификации, определяющие тройник
Каждое значение, определяющее правый нижний вертикальный тройник, помещается в одну строку формы заказа. Лицевая сторона короба определяет ширину и высоту проходного участка, сторона и направление ответвления определяют, в какую сторону выходит нисходящий выпуск, отверстие ответвления определяет размер опадающей секции, а коды материала и отделки определяют основу коррозии. Отсутствие одного поля приводит к тому, что заводу приходится гадать, а при догадке на трехходовом фитинге обычно получается неправильная деталь.
Таблица 2. Поля спецификаций для правого нижнего вертикального тройника.
| Поле |
Что сказать |
| Транговое лицо | Ширина x высота (Ш x В) прямых участков обоих сквозных проемов |
| Сторона ответвления | Правая сторона трассы, читайте по направлению короба |
| Направление ветвления | Вниз, 90 градусов от сквозного прохода; геометрия подтверждена на чертеже |
| Открытие филиала | Ширина и высота нисходящей секции короба, продолжающейся от тройника |
| Код материала | Мягкая сталь Q, алюминий A, нержавеющая сталь S4 304 или нержавеющая сталь 316 S6 |
| Код завершения | E40/E80, H45/H65/H85, Z80/Z275 или ПК, одинаковые на всем маршруте |
| Стиль подола | Складной край T1-T6, соответствующий прямым секциям |
| Рисунок | Сторона ответвления, направление, три стороны, радиус и расположение крепления подтверждены для заказа |
Открытие филиала – это поле, которое покупатели чаще всего упускают из виду. У сквозного прогона одна грань, а у нисходящего участка – своя, и ничто не говорит, что они должны быть равными. Тройник, который питает меньший отвод, чем основной участок, обычно встречается в реальных установках, и указание обеих сторон отдельно не позволяет заводу предполагать, что ответвление соответствует сквозному размеру. На чертеже все три отверстия должны иметь свою ширину и высоту.
Диапазон персонализации
Каталог распечатывает индивидуальный конверт один раз и применяет его ко всему семейству коробов. Ширина лотков составляет от 50 до 1200 мм, высота от 10 до 200 мм и толщина от 0,5 до 3,0 мм. Доступны стили кромок от T1 до T6, которые можно настроить в соответствии с прямыми секциями, а индивидуальные чертежи принимаются для любой спецификации в ассортименте. Правый нижний вертикальный тройник внутри этого конверта изготавливается с использованием той же оснастки, что и остальная часть партии.
Конверт также имеет смешанные отверстия. Ничто в диапазоне не говорит о том, что ветвь должна соответствовать сквозному проходу, а примечания по настройке не рассматривают меньшую нисходящую секцию как особую. Тройник со сквозным пролетом 300 x 100 мм и ответвлением 200 x 100 мм находится в тех же пределах по ширине, высоте и толщине, что и любая другая комбинация. Покупатель заявляет обе стороны, фабрика формирует тройник с переходом между ними, а ответвление и сквозные секции получаются по одной согласованной спецификации.
Допуски имеют одно и то же примечание. Размер исходного материала составляет плюс-минус 0,05 мм, а размер готового продукта - плюс-минус 2 мм, и эти значения применимы к тройнику так же, как и к прямым секциям. При трехходовом фитинге проверка размеров охватывает сквозные отверстия и ответвительное отверстие, поэтому тройник соединяется с обоими маршрутами без приложения усилий. Данные о допуске содержатся в документации заказа, а не только в каталоге.
Что должен содержать утвержденный чертеж
Поскольку геометрия ответвления зависит от маршрута, чертеж является реальной спецификацией для этого фитинга. На нем должно быть указано направление короба, сторона ответвления, угол спуска, радиус внутреннего перехода, три размера проема и схема крепления. Разметка опорного кронштейна в месте соединения на том же чертеже завершает установку, поэтому тройник не только правильный как деталь, но и правильный в маршруте.
На чертеже также должны быть указаны положения соединителей и направление открытия крышки. Муфты устанавливаются на все три отверстия, и их положение определяет, как тройник будет совмещаться с прямыми участками; направление открытия крышки определяет, с какой стороны соединения будет обеспечен доступ для прокладки кабеля. Два тройника с одинаковым корпусом, но с разным расположением крышек не являются взаимозаменяемыми, поэтому обе детали указаны на утвержденном чертеже, а не взяты из названия семейства.
Покупатели, которые заказывают только по текстовому описанию, соглашаются с пробелом. Слова «правый нижний вертикальный тройник» обозначают семейство, сторону и направление, но не определяют размер ответвления, радиус или окончание. Возврат чертежа с подтвержденными значениями — это шаг, который превращает типовой заказ в изготовленную деталь, и он не требует ничего, кроме одного цикла проверки.
Почему код подтверждается для каждого заказа
Печатный каталог содержит таблицы размеров для прямых участков и для нескольких семейств фитингов, а семейство вертикальных тройников представлено стандартными таблицами фитингов. Правый нижний вертикальный тройник заказывается как вариант, зависящий от маршрута: сторона ответвления, отверстие ответвления и внутренний радиус задаются при установке, поэтому перед резкой стали завод подтверждает полный код и размеры компоновки на утвержденном чертеже. Это не разрыв в диапазоне; так правильно определяется трехходовой фитинг с ответвлением, зависящим от маршрута.
Та же логика защищает покупателя. Если бы фабрика напечатала один фиксированный размер для каждого правого нижнего вертикального тройника, большинство из них не соответствовало бы реальному маршруту, и несоответствие было бы обнаружено на месте. Подтверждение кода для заказа означает, что чертеж становится контрактом: тройник прибывает со стороной ответвления, размерами и радиусом проема, которые действительно необходимы для маршрута, а записи партий позволяют покупателю сверять поставленные детали с этим чертежом.
Код отделки и материала перемещается вместе с чертежом по всему заказу. Завод проверяет класс покрытия на кромках ответвлений и просверленных отверстиях, записывает показания в пакетный файл и маркирует тройник, чтобы принимающая бригада могла сопоставить его с чертежом. Покупатели, которые хранят утвержденный чертеж, ведомость допусков и запись партии вместе, имеют все необходимое для проверки поставленных тройников перед их отправкой на объект.
Материалы и антикоррозийная обработка для вертикальных тройников
Ти имеет тот же материал и отделку, что и остальная часть маршрута, а на ответвлении качество покрытия проявляется в первую очередь. Доступны четыре материала и четыре семейства отделок, и окружающая среда решает, какая комбинация защитит место соединения на протяжении всего срока службы установки.
Четыре материала
Q — это низкоуглеродистая мягкая сталь с содержанием углерода обычно ниже 0,25 процента. Он обеспечивает семейству коробов несущую способность при минимальных затратах на материалы, обеспечивает чистоту сварки и формовки на линии сборки, а также принимает все покрытия в ассортименте. Мягкая сталь используется по умолчанию для внутренних и наружных маршрутов, где отделка защищает окружающую среду, а ее соотношение прочности к весу обеспечивает длинные пролеты короба.
A — алюминиевый сплав, обычно 6061-T6 или 6063-T5. Он примерно на 65 процентов легче стали, что снижает нагрузку на кронштейн и стоимость обслуживания на месте, а также образует естественный оксидный слой, который останавливает дальнейшую коррозию. Алюминий немагнитен, что важно в чувствительных электрических средах, и в конце срока службы маршрута он подлежит вторичной переработке. Его размерная стабильность подходит для установок, где решающими факторами являются вес и окружающая среда.
S4 и S6 — это нержавеющая сталь марок 304 и 316. Нержавеющая сталь обеспечивает коррозионную стойкость, не полагаясь на покрытие, сохраняет чистый внешний вид в открытых установках и устойчива к кислотам, щелочам и органическим соединениям. В S6 добавлен молибден, который повышает производительность в условиях, богатых хлоридами, таких как прибрежные и химические среды. Нержавеющая сталь — это выбор, когда нельзя полагаться только на покрытие, а стоимость ее обслуживания в течение срока службы маршрута является самой низкой из четырех материалов.
Решение о материале также влияет на поведение тройника в эксплуатации. Нержавеющая сталь сохраняет свою прочность и внешний вид при высоких температурах, что важно вблизи технологического оборудования, а ее непористая поверхность подходит для чистых помещений и зон пищевой промышленности. Меньший вес алюминия снижает структурную нагрузку на кронштейны и потолки, а его размерная стабильность ограничивает тепловые перемещения на длинных дистанциях. Мягкая сталь выдерживает наибольший диапазон нагрузок при минимальных первоначальных затратах, поэтому она остается стандартом по умолчанию для промышленных маршрутов распределения.
Таблица 3. Сравнение материалов вертикального тройника.
| Код |
Материал |
Основные свойства |
Типичное использование |
| Q | Низкоуглеродистая мягкая сталь | Высокая грузоподъемность, низкая стоимость, простота сварки и формовки | Стандартные маршруты с покрытием |
| A | Алюминиевый сплав | Примерно на 65 % легче, оксидный слой, немагнитный, подлежит вторичной переработке | Среды, чувствительные к весу и чувствительные среды |
| S4 | Нержавеющая сталь 304 | Коррозионная стойкость, гигиеничность, низкие эксплуатационные расходы | Чистая и общая коррозионная среда |
| S6 | Нержавеющая сталь 316 | Повышенная устойчивость к хлоридам и химикатам | Прибрежные, морские и химические заводы |
Четыре финальные семьи
EG — это электрогальванизация: тонкий однородный слой цинка, наносимый электрохимическим способом, обычно толщиной от 8 до 25 мкм. Он обеспечивает яркую, ровную поверхность при низкой цене и подходит для внутренних маршрутов с контролируемой средой, где он защищает от 10 до 20 лет. Его ограничением является защита кромок: на кромках среза, просверленных отверстиях и сформированном отводном отводе тонкий слой цинка обеспечивает меньшую защиту, чем покрытие горячим погружением.
HDG подвергается горячему цинкованию после изготовления. Сформированный тройник погружается в расплавленный цинк при температуре около 450 градусов Цельсия, в результате чего образуется металлургически связанный слой сплава цинка и железа с катодной защитой на открытых краях. Наружные установки в умеренных условиях служат от 25 до 50 лет, а покрытие покрывает внутренние поверхности и углубления, недоступные для других процессов. Для тройника это имеет значение, поскольку ответвление формируется до погружения, поэтому все соединение покрывается как одно целое.
ZAM представляет собой цинк-алюминиево-магниевое покрытие, состоящее примерно из 94 процентов цинка, 4,5 процентов алюминия и 1,5 процентов магния. Сообщается, что его коррозионная стойкость в три-пять раз выше, чем у обычного цинкования, а магний обеспечивает самовосстановление на кромках реза, что защищает выходное отверстие, где сталь разрезается и пробивается. Прибрежные и морские установки служат от 40 до 80 лет, поэтому ZAM является основной рекомендацией там, где присутствует соль.
ПК представляет собой порошковое покрытие: сухой порошок наносится электростатически и отверждается при температуре от 180 до 200 градусов Цельсия. Он предлагает полный цветовой диапазон, однородную пленку и хорошую устойчивость к сколам и царапинам, срок службы от 15 до 25 лет внутри помещений и в архитектуре. Порошковое покрытие не обеспечивает защитной защиты поврежденных участков, поэтому подготовка основания и отделка основания определяют, как поведет себя тройник, если покрытие поцарапается во время установки.
Четыре семейства соответствуют напечатанным поверхностным кодам. E40 и E80 — это классы гальванического цинкования, H45, H65 и H85 — толщина слоя горячего погружения, Z80 и Z275 — масса цинк-алюминиево-магниевого покрытия, а ПК охватывает диапазон цветов порошка. Таким образом, код в форме заказа содержит как процесс, так и класс, и принимающая группа может сверить поставленный тройник с ним, не полагаясь на описание счета.
Дуплексные системы объединяют два семейства. Основание HDG с порошковым верхним покрытием является стандартным решением, когда окружающая среда нуждается в катодной защите, а маршрут нуждается в цвете или дополнительной барьерной стойкости, и в каталоге он указан как альтернатива для морских и прибрежных работ. На тройник дуплексная конструкция наносится после формовки, поэтому выходное отверстие, просверленные отверстия и радиус несут всю систему, а не покрытие, которое останавливается на плоских поверхностях.
Отделка, окружающая среда и ожидаемый срок службы
Выбор отделки соответствует условиям окружающей среды и ожидаемому сроку службы, и каталог печатает сопоставление один раз для всего семейства коробов. В таблице ниже приведены стандартный выбор, альтернатива и типичный срок службы для каждого класса окружающей среды.
Таблица 4. Отделка, окружающая среда и ожидаемый срок службы.
| Окружающая среда |
Универсальный выбор |
Альтернатива |
Обычная жизнь |
| В помещении/сухой | Порошковое покрытие | Гальванизация | 15-25 лет |
| Открытый / умеренный | Горячее цинкование | Покрытие ZAM | 25-50 лет |
| Морской/прибрежный | Покрытие ZAM | HDG + порошковый дуплекс | 30-60 лет |
| Индустриальный / агрессивный | Горячее цинкование | Дуплексные системы | 25-40 лет |
| Архитектурный | Порошковое покрытие | Предварительно оцинкованный + порошковый | 15-30 лет |
| Инфраструктура | Горячее цинкование | Покрытие ZAM | 30-75 лет |
Факторы окружающей среды, которые изменяют число
Данные о сроке службы предполагают нормальный климат и разумный режим технического обслуживания. В каталоге указаны поправочные коэффициенты: тропические и влажные условия сокращают ожидаемую продолжительность жизни на 15–25 процентов, городской и загрязненный воздух – на 20–30 процентов, а сельский и чистый воздух продлевает ее на 15–25 процентов. Регулярный осмотр и своевременный ремонт повреждений добавляют от 20 до 40 процентов обратно, поэтому план технического обслуживания включается в спецификацию наряду с отделкой.
Три также является той частью, где эти факторы проявляются в первую очередь. Выходное отверстие имеет срезанные края, просверленные отверстия для муфт и внутренний радиус, где покрытие растягивается при формовке. Показания толщины покрытия в этих точках сообщают покупателю, защищено ли соединение, как указано, поэтому HULK Metal измеряет отделку на краях ответвлений и отверстиях, а не только на плоских поверхностях, и сохраняет показания в журнале партии.
Класс среды должен быть исправлен до написания кода. Маршрут, который начинается в помещении и проходит через погрузочную площадку, может относиться к двум классам, а секция отсека, включая тройник, если он там находится, должна быть указана для более суровых условий. Разработка зон окружающей среды на чертеже сначала предотвращает попадание спецификации, соответствующей офисной зоне, и проваливается у двери.
Выбор финиша для всего маршрута
Один финиш должен проходить через весь маршрут. Тройник с другим классом покрытия, чем прямые участки, в первую очередь корродирует в месте соединения, а подправить смешанную трассу сложнее, чем сохранить ее однородность. Когда ответвление находится в более суровом микроклимате, чем основной участок, переходная зона рассматривается на чертеже, а не решается с помощью одного несоответствующего фитинга.
Крытые маршруты — это место, где EG по-прежнему занимает свое место. Когда окружающая среда сухая и контролируемая, электрооцинкованный тройник обеспечивает необходимую защиту при минимальных затратах, а однородную блестящую поверхность легко контролировать. Применяется то же правило: код остается идентичным на тройнике и прямых участках, а показания покрытия на краях ответвления подтверждают, что тонкий слой цинка был нанесен равномерно после формовки.
Производственный процесс, допуски и контроль качества
Вертикальный тройник перемещается по той же цепочке листового металла, что и остальная часть магистральной линии: резка, штамповка, гибка, формовка, сварка и проверка. Геометрия ответвления изготавливается до окончательной обработки, и центр контроля качества проверяет все три отверстия на соответствие опубликованным допускам, прежде чем тройник будет допущен к нанесению покрытия и отгрузке.
Цепь из листового металла
Производство начинается с лазерной резки и штамповки, в результате чего получаются тройники и схемы отверстий для соединителей и креплений. Лазерная резка сохраняет контур заготовки, а перфорация позволяет проделать отверстия, соединяющие тройник с прямыми секциями. Заготовка вырезается из листа с допуском на сырье плюс-минус 0,05 мм, поэтому геометрия начинается с контролируемой основы, а не с того, что поступило на склад.
Сгибая и формуя, затем создайте профиль короба: основание, боковые стенки и кромку стиля от T1 до T6, а также выходной отвод, который опускается с правой стороны. Формирование — это то место, где тройник приобретает трехстороннюю форму. Сквозной участок сохраняет профиль, нисходящий выпуск выполнен по размеру отверстия ответвления, а внутренний переход выполнен без выступов, за которые цеплялись бы оболочки кабеля. Возможности оборудования определяют размер оболочки: ширина до 1200 мм, высота до 200 мм и толщина от 0,5 до 3,0 мм.
Производственная база магистральных линий значительна. На заводе имеется 20 штамповочных станков и 10 обрабатывающих центров с ЧПУ, а также специальные цеха для резки, штамповки, гибки, формовки, сварки и сборки. Заказ на вертикальный тройник проходит через те же станции, что и прямые секции, поэтому профиль ответвления, кромка и отверстия для соединителей выполняются на инструменте, который соответствует остальной части партии, что обеспечивает совместимость фитинга с коробом, заказанным рядом с ним.
Сварка соединяет геометрию в месте соприкосновения формованных деталей с использованием MIG, TIG, точечной, дуговой или лазерной сварки в зависимости от соединения и материала. Для марок нержавеющей стали требуется другой режим сварки, чем для мягкой стали, а для алюминия необходимы собственные настройки, поэтому процесс соответствует коду материала, указанному в заказе. Затем сборка соединяет детали вместе, и тройник перемещается для проверки перед нанесением покрытия.
Таблица 5. Этапы производства и то, что они контролируют.
| Этап |
Оборудование |
Чем он управляет |
| Резание | Лазерная резка | Пустой контур в пределах допуска +/-0,05 мм по необработанному материалу |
| Перфорация | Пробивка на станке с ЧПУ | Положение муфты и крепежных отверстий |
| Формирование | Инструменты для гибки и формовки | Профиль, кромка T1-T6, ответвление и радиус |
| Сварка | MIG / TIG / точечная / дуговая / лазерная | Прочность соединения соответствует коду материала |
| Осмотр | ШМ, датчики, спектрометры | Размеры, материал, сварные швы до нанесения покрытия |
Правильное формирование ветки
Отводная розетка — это часть тройника, которая отделяет хороший фитинг от изготовленного на месте. Он изготовлен из той же заготовки, что и сквозной проход, поэтому материал, кромка и покрытие непрерывны по всему стыку. Нисходящий выход сохраняет профиль вертикального сечения, к которому он питается, а внутренний радиус соответствует требованиям к изгибу кабеля для количества ответвлений. Тройник, сформированный таким образом, не требует ремонта на месте разреза и сгиба, а его покрытие наносится после формования, поэтому соединение защищено как единое целое.
Крышка является частью той же сборки. Отверстие сверху или навесная крышка на стыке формируется и монтируется еще до отделки, поэтому тройник поступает с уже работающей деталью доступа. Покупатели, проверяющие действие крышки на этапе выборки, избегают обнаружения места соединения, которое невозможно открыть для прокладки кабеля.
Узор соединения формируется с той же тщательностью, что и ветвь. Во всех трех отверстиях имеются отверстия, соединяющие тройник с прямыми секциями, а расположение отверстий соответствует шаблону из каталога для лицевой стороны короба. Если расстояние между отверстиями смещается, тройник все равно может выглядеть правильно и все равно не сможет состыковаться без дополнительного сверления на месте. Сохранение штамповки и проверки размеров на одном чертеже исключает этот риск до того, как тройник будет покрыт покрытием.
Допуски и их значение для трехходового фитинга
Два значения допуска определяют семейство магистралей. Сырье удерживается до плюс-минус 0,05 мм, что контролирует толщину листа и плоскостность, поступающую на линию. Размер готового изделия выдерживается плюс-минус 2 мм, что позволяет контролировать состояние тройника. При трехходовом фитинге контроль продукта охватывает сквозные отверстия и отверстие ответвления, поэтому тройник соединяется с обоими маршрутами без приложения усилий, а ответвление встречается с квадратом нисходящего сечения.
Сторона и направление ответвления являются частью одной и той же проверки размеров. Право-нижний вертикальный тройник, который в остальном идеален, является неправильным, если ответвление поднимается или выходит из левой стороны, поэтому в протоколе проверки должно быть указано положение ответвления, а также размеры. Маркировка стороны ответвления на чертеже и проверка ее при осмотре замыкают цикл между заказом, производственной партией и доставленными деталями.
Производительность нагрузки соответствует результатам испытаний транкинговой системы. В каталоге представлены диаграммы нагрузок для прямых участков короба, проверенных в соответствии со стандартом DIN EN IEC 61537, причем указанные значения грузоподъемности не зависят от расположения соединительной пластины. Тройник представляет собой соединение, а не пролет, поэтому он поддерживается с обеих сторон соединения, а нисходящая ветвь удерживается теми же опорами, что и стояки; мощность прогона задается присоединяемыми секциями и планом опоры на чертеже.
Оборудование для контроля качества и этапы проверки
HULK Metal проходит вертикальную тройку через управляемую систему качества ISO 9001 с центром контроля качества, оборудованным для проверки размеров, материалов и покрытий. В список оборудования входят спектрометры для проверки материалов, координатно-измерительные машины для геометрии, твердомеры, измерители шероховатости, толщиномеры покрытий, камеры солевого тумана для коррозионных испытаний, ударные измерители и металлографические микроскопы. Такое распределение оборудования позволяет фабрике проверять футболку на каждом этапе, вместо того, чтобы доверять ее окончательному осмотру.
Проверка проводится в стандартной последовательности. Перед резкой сырье проверяется на соответствие сертификату завода, поэтому некачественная сталь никогда не попадает в партию. Производственный контроль проверяет заготовку, сформированный профиль и выходное отверстие в процессе изготовления, выявляя отклонения до того, как их скроет покрытие. При проверке готовой продукции измеряется соответствие готовой футболки чертежу и утвержденному образцу, а при проверке упаковки проверяется количество и упаковочный лист перед погрузкой.
В центре обработки поверхности используются линии EG, HDG, ZAM и порошковой окраски в рамках одного контролируемого процесса, поэтому тройник получает отделку, указанную в его каталожном коде. Толщина покрытия измеряется на краях ответвлений, просверленных отверстиях и внутреннем радиусе, где вертикальный тройник подвергается коррозии в первую очередь, а испытания в солевом тумане подтверждают коррозионную стойкость для заказов в прибрежных или химических средах. Одна и та же технологическая цепочка обеспечивает единообразие каждого тройника в партии.
Планы испытаний охватывают сырье, полуфабрикаты и готовую продукцию, а инспекторы проверяют производительность, размер и другие требования на каждом этапе. Этот трехэтапный план имеет значение для тройника, поскольку важные неисправности скрыты: покрытие, которое выглядит ровно на плоских поверхностях, может быть тонким на выходе ответвления, а тройник, размеры которого на проходном участке находятся в пределах допуска, все же может иметь ответвление, не соответствующее нисходящей секции. Проверка на каждом этапе выявляет эти проблемы перед отправкой.
Что должны показывать пакетные записи
Записи о партиях превращают процесс контроля качества в доказательство, которое покупатель может использовать. При заказе вертикального тройника в протоколе должен быть указан сертификат на материал, показания размеров трех отверстий, проверка стороны и направления ответвления, результат проверки сварных швов и показания толщины покрытия на краях ответвления и в отверстиях. С помощью этих записей принимающая группа может сверить доставленную партию с утвержденным чертежом вместо того, чтобы доверять одному сертификату.
Последовательность во всем пакете — это результат, для достижения которого создан процесс. Тройник и прямые секции изготавливаются с использованием одной и той же оснастки и имеют покрытие на одних и тех же линиях, поэтому партия тройников соединяется с коробом, заказанным вместе с ним. Покупатель, который запрашивает записи о партиях, получает больше, чем просто документы; они получают подтверждение того, что полученные ими детали соответствуют одобренным ими запчастям.
Проверочные вопросы следует решать до производства, а не после доставки. Спросите, как измеряются сторона ответвления и три отверстия и что показывает запись последней партии. Попросите показания покрытия на краях и отверстиях ответвлений и спросите, как тройник упакован, чтобы ответвление не деформировалось при транспортировке. Поставщик, который отвечает процедурами и записями, описывает контролируемый процесс; поставщик, который отвечает обещаниями, просит покупателя взять на себя риск.
Применение, критерии выбора и распространенные ошибки
Выбор правого нижнего вертикального тройника сводится к пяти вопросам: лицевая сторона короба, сторона ответвления, отверстие для ответвления, материал и отделка, а также план опоры и покрытия. Ошибки, которые стоят денег при этой установке, — это те ошибки, которые покупатели допускают до рассмотрения чертежа.
Там, где футболка заслуживает своего места
Правый нижний вертикальный тройник появляется там, где группа кабелей должна покинуть проложенный маршрут и упасть. Наиболее распространенными позициями являются ответвления к оборудованию, установленному ниже трассы; подача питания на распределительный щит или распределительную коробку ниже уровня прохода; начало нисходящей секции, ведущей на нижний этаж; и точка, где длинный магистральный маршрут обслуживает несколько машин или несколько уровней через последовательные ветки.
Каждая из этих позиций имеет одно и то же требование: основная ветвь должна оставаться прямой, а ответвление отходит под углом 90 градусов с правой стороны. Тройник сохраняет сквозной маршрут нетронутым, что важно на длинных магистралях, где прерывание основной линии приведет к изменению маршрута каждого нисходящего кабеля. Он также обеспечивает защиту ветки с момента ее выхода из корпуса, поэтому нисходящая часть не начинается с незащищенного срезанного края.
План поддержки футболки является частью приложения. Соединение устанавливается на кронштейн рядом с ответвлением, сквозной прогон поддерживается с обеих сторон, а нисходящая секция под тройником удерживается теми же штыревыми стойками или планками, которые используются на стояках, на каждом уровне этажа или в вертикальных центрах на расстоянии около пяти метров, в зависимости от того, что меньше. Отметка всех трех опорных точек на чертеже позволяет сохранить квадратность соединения под весом свисающих кабелей.
Многоуровневые магистрали используют тройник неоднократно. Маршрут высокого уровня может оставлять ответвление на каждом этаже, и каждое ответвление начинается с тройника, который поддерживает работу остальных кабелей. Поскольку тройник не меняет направление основной трассы, одна магистраль может обслуживать множество уровней без нарушения ограждения, а дисциплина поддержки на каждом стыке остается неизменной. Планирование всех положений ответвлений на одном чертеже позволяет фабрике группировать тройники и прямые секции вместе.
Пять вопросов для выбора
Шаг 1
Что такое транкинг? Ширина и высота прямых участков обоих сквозных проемов должны соответствовать тройнику.
Шаг 2
С какой стороны уходит ветка? Вправо или влево, читайте по рисунку маршрута и направлению бега.
Шаг 3
Какой филиал открывается? Ширина и высота нисходящей секции, которая может отличаться от сквозной.
Шаг 4
Какой материал и отделка? Коды всего маршрута, включая ответвление, из таблицы окружения.
Шаг 5
Как осуществляется поддержка и доступ к перекрестку? Кронштейн на тройнике, опоры по спуску и направление открывания крышки.
Первые два вопроса приводят к неправильному результату. Заказ тройника только по фамилии определяет направление ответвления, но не сторону; заказ только по ширине ничего не меняет в отношении высоты. Вопрос об открытии ответвления — это тот вопрос, который покупатели чаще всего пропускают, потому что тройник, который питает меньший патрубок, чем основной, является обычным, и на чертеже обе стороны должны быть указаны отдельно.
Пятый вопрос связывает фитинг с установкой. Тройник, который имеет идеальные размеры, но не имеет кронштейна под соединением, опор на спуске и крышку, которая открывается не в ту сторону, все равно замедлит работу. Задание вопросов о поддержке и доступе на этапе спецификации позволяет сохранить целостность чертежа, и именно этот вопрос отделяет покупателей, заказывающих детали, от покупателей, заказывающих установки.
Радиус ответвления и изгиб кабеля
Ветка поворачивается на 90 градусов, поэтому внутренний радиус должен соответствовать кабелям, по которым она проходит. Отраслевые руководства обычно устанавливают минимальный радиус изгиба в восемь раз больше общего диаметра для неэкранированных одножильных или многожильных кабелей и в двенадцать раз для экранированных или ленточных кабелей. В вертикальном тройнике этот радиус формируется в розетке, а для больших силовых кабелей и оптоволоконных трасс он подтверждается на чертеже, а не предполагается.
Узкая ответвительная розетка резко сгибает жесткие кабели и создает нагрузку на изоляцию в месте соединения. Меньший радиус позволяет кабелям пройти через поворот с меньшим напряжением, но занимает больше места, поэтому доступное пространство под тройником является частью спецификации. Отправка количества кабелей и места вместе с запросом позволяет заводу вернуть чертеж с подтвержденным радиусом, что является единственным способом исправить геометрию ответвления на бумаге.
Распространенные ошибки при покупке
- Заказ зеркального тройника. Левый нижний и правый нижний ти представляют собой зеркальные изображения; заказ без боковой стороны рискует получить ответвление, выходящее не с того края.
- Только ширина заказа. Тройник определяется по всей поверхности короба на трех отверстиях; порядок только по ширине не может быть правильно связан.
- Предполагая, что ветвь соответствует сквозному проходу. Нисходящая секция часто имеет меньшую грань, и на чертеже это должно быть указано отдельно.
- Смешение материалов или отделок на одном маршруте. Соединение — это место, где в первую очередь проявляются коррозионные различия; держите ти в соответствии с ходом.
- Не говоря уже о стяжках, крышках и опорах спуска. Тройник соединяет три поверхности короба и начинает нисходящую секцию; отсутствие деталей задерживает установку.
- Строим ветку в поле. Отвод, вырезанный на месте, не имеет сформированного радиуса, покрытия на кромке среза и отсутствия контроля, а это именно тот риск, который устраняет заводской тройник.
- Оценка партии по образцу. Одна хорошая часть не показывает управление процессом; запросите записи партии и показания покрытия.
Две из этих ошибок заслуживают особого внимания. Зеркальный тройник и заказ только по ширине вместе являются причиной большинства неправильных поставок вертикальных фитингов, и оба избегаются одной линией на чертеже: стороной ответвления и тремя размерами отверстия. Ошибка ветвления поля отличается тем, что это не неправильный порядок; это решение полностью отказаться от фитинга, и спустя годы это проявляется в виде коррозии на кромке среза.
Проверка заказа перед его отправкой
Перед размещением заказа необходимо согласовать четыре документа. На чертеже указаны лицевая сторона короба, сторона и направление ответвления, отверстие ответвления, радиус, расположение крышки и схема крепления. В спецификации указаны коды материала и отделки, а также класс покрытия. В заявлении о допуске указаны значения плюс-минус 0,05 мм для исходного материала и плюс-минус 2 мм для продукта. В плане проверки указано, что измеряется в партии и какие записи ведутся.
Спросите, как измеряются сторона ветки и три отверстия и какая запись ведется. Запросите показания толщины покрытия на краях ответвлений и просверленных отверстиях, а не только на плоских поверхностях. И поинтересуйтесь, как упакован тройник, ведь деформированная ветка по прибытии задерживает ту же установку, которую завершил бы правильный монтаж. Поставщики, которые предоставляют процедуры и записи, описывают контролируемый процесс; поставщики, которые отвечают обещаниями, просят покупателя взять на себя риск.
При объединении всего соединения удаляется последняя переменная. Тройник, прямые секции, которые он соединяет, крышки, муфты и опоры спуска могут быть указаны на одном чертеже и получены от одного поставщика, поэтому партия соответствует одному коду отделки и одному допуску. Покупатели, разделившие перекресток между поставщиками, наследуют риск совместимости в точке изменения направления маршрута.
Контрольный список покупок, оценка поставщиков и часто задаваемые вопросы
Технические детали заказа вертикального тройника помогают только в том случае, если он поступает на завод в виде полной спецификации. Этот заключительный раздел превращает данные каталога в контрольный список покупок, перечисляет вопросы, отличающие подконтрольного поставщика от перспективного, и отвечает на вопросы, которые покупатели задают чаще всего.
Контрольный список покупок
Шаг 1
Пройдитесь по чертежу маршрута и определите каждую точку, где группа кабелей выходит из основной трассы и опускается.
Шаг 2
Подтвердите ширину и высоту лицевой поверхности короба прямых секций, которые фактически встречаются в месте соединения.
Шаг 3
Укажите сторону ветки, правую или левую, и направление ветки вниз, исходя из схемы маршрута.
Шаг 4
Подтвердите ширину и высоту проема ответвления отдельно от сквозного пролета.
Шаг 5
Выберите код материала Q, A, S4 или S6 для всего маршрута, а не только для тройника.
Шаг 6
Выберите отделку EG, HDG, ZAM или PC из таблицы условий окружающей среды и сохраняйте ее идентичной для всех фитингов.
Шаг 7
Убедитесь, что стиль подгиба от T1 до T6 соответствует прямым участкам.
Шаг 8
Подтвердите внутренний радиус ответвленных кабелей, особенно для силовых и оптоволоконных трасс.
Шаг 9
Подтвердите класс IP системы и закажите тройник с таким же рейтингом.
Шаг 10
Отметьте на чертеже опорный кронштейн в месте соединения и опоры вдоль нисходящей ветви.
Шаг 11
Закажите муфты, крышки и крепления для всех трех отверстий вместе с тройником.
Шаг 12
Запросите чертеж, ведомость допусков и план проверки партии перед производством.
Шаг 13
Перед отправкой проверьте упаковку и маркировку геометрии ответвления.
Каждая строка в этом контрольном списке соответствует опубликованному значению в каталоге: в системе размеров указаны поверхности короба, в руководстве по кодам указаны материалы и отделка, а в примечаниях по настройке указаны диапазоны и допуски. Когда форма заказа заполняется из каталога, а не из памяти, тройник и прямые секции соответствуют одной и той же спецификации.
Как оценить поставщика
Оценка поставщиком заказа на вертикальную тройку сводится к четырем вопросам. Контролирует ли фабрика сырье и размеры, которые решают поместиться на стыке? Правильно ли он формирует и покрывает ветку, от чего зависит срок службы фитинга? Ведется ли учет партий, от которого зависит согласованность большого заказа? И отвечает ли он на вопросы по чертежам и проверке документов, что определяет, как будет выполняться заказ?
- Управление процессом: спросите, как измеряются сторона ответвления и три отверстия и что показывает запись последней партии.
- Контроль покрытия: запросите показания толщины на краях ответвлений и просверленных отверстиях, а не только на плоских поверхностях.
- Техническая поддержка: фабрика, которая проверяет чертеж и подтверждает геометрию ветки перед тем, как производство сокращает объем доработок.
- Надежность доставки: подтвердите, как планирование производства и поставка материалов обеспечивают соблюдение графика партии.
- Послепродажное обслуживание: подтвердите порядок действий в случае отсутствия товаров или повреждений при транспортировке перед отправкой заказа.
HULK Metal Fabrication — это фабрика, управляемая стандартом ISO 9001, с центром контроля качества, оборудованным для проверки размеров, покрытий и коррозии. Компания производит OEM-металлические детали с 2000 года. Эти факты являются отправной точкой для приведенных выше вопросов, а не заменой их; тот же контрольный список работает для любого поставщика из короткого списка.
Часто задаваемые вопросы
Что такое правый нижний вертикальный тройник в системе кабельных коробов?
Это трехходовой фитинг, который разветвляет участок короба вниз с правой стороны: проходной участок продолжается прямо, а нисходящая розетка выходит под углом 90 градусов, сохраняя целостность корпуса и разделения кабелей в месте соединения.
В чем разница между вертикальным тройником и вертикальным коленом?
Вертикальное колено меняет уровень всей трассы. Вертикальный тройник удерживает основную трассу прямо и направляет только ответвление вверх или вниз, поэтому он соединяет три секции короба вместо двух.
Почему сторона имеет значение на правом нижнем вертикальном тройнике?
Сторона решает, от какого края участка выходит ветка. Тройник справа внизу и тройник слева внизу являются зеркальными изображениями, поэтому при заказе без боковой части существует риск, что ответвление выйдет за неправильный край и его нельзя будет перевернуть.
Как указать правый нижний вертикальный тройник?
Укажите на чертеже ширину и высоту короба, сторону и направление ответвления, размер отверстия ответвления, коды материала и отделки, а также стиль подгиба. Завод подтверждает код и геометрию ответвления на возвращенном чертеже.
Может ли размер ветки отличаться от размера сквозного участка?
Да. Диапазон персонализации охватывает ширину от 50 до 1200 мм, высоту от 10 до 200 мм и толщину от 0,5 до 3,0 мм, при этом отверстие ответвления на чертеже указывается отдельно от сквозной грани.
Какую отделку выбрать для прибрежной установки?
ZAM является основной рекомендацией: срок службы в морских условиях составляет примерно 40–80 лет, а также способность к самовосстановлению на кромках реза. Дуплексная система HDG-плюс-порошок является альтернативой там, где требуется цвет или дополнительная барьерная защита, а нержавеющая сталь 316 — это выбор, когда нельзя полагаться только на покрытие.
Тройник будет подключаться к транкингу из того же каталога?
Да, если ширина, высота и стиль подола совпадают, а выкройка застежки заказана на тот же размер. Допуск готового изделия плюс-минус 2 мм распространяется на обе детали, поэтому поверхности соединения совмещены без приложения усилий.
Какие допуски выдерживает HULK Metal на вертикальном тройнике?
Сырье имеет размер плюс-минус 0,05 мм, а размер готового продукта - плюс-минус 2 мм. Три отверстия, сторона ответвления и радиус являются частью проверки размеров перед отправкой, а показания сохраняются в журнале партии.
Имеет ли вертикальный тройник собственную заявленную номинальную нагрузку?
В каталоге представлены диаграммы нагрузок для прямых секций короба, проверенных по стандарту DIN EN IEC 61537. Тройник представляет собой соединение, а не пролет, поэтому он опирается на обе стороны соединения, а нисходящая ветвь удерживается опорами стояка, а пропускная способность пролета задается присоединенными секциями.
Как проверяется качество перед отправкой?
Проверка начинается с проверки сырья и производства, а также проверки готовой продукции, включая размеры покрытия, сварные швы, толщину покрытия и упаковку. Центр контроля качества использует спектрометры, координатно-измерительные машины, толщиномеры покрытий и оборудование для испытаний в солевом тумане, а записи партий хранятся для проверки.
Какую документацию мне следует запросить вместе с заказом?
Запросите утвержденный чертеж со стороной ответвления, направлением, тремя отверстиями, радиусом и расположением крепления, спецификацией материала и отделки, указанием допусков, протоколами проверки партии, а также упаковочным листом с количеством и маркировкой.
Каковы сроки выполнения заказа и минимальный объем заказа?
Срок выполнения заказа и минимальный объем заказа зависят от размеров, отделки и объема заказа каждого проекта, поэтому подтвержденный график и минимальное количество включены в предложение. Свяжитесь с отделом продаж, чтобы узнать время выполнения заказа и минимальный заказ в соответствии с вашими конкретными требованиями.
С помощью контрольного списка, вопросов поставщика и приведенных выше ответов можно определить, проверить и отслеживать заказ на вертикальную тройку, не оставляя решения на волю случая. Каталожные номера и допуски обозначают обе стороны одинаковыми, а протоколы проверок дают покупателю возможность проверить соответствие поставленного фитинга утвержденному образцу.
Контроль качества: что и как мы тестируем
Каждая вертикальная тройница проходит несколько этапов проверки, а не одну окончательную проверку. Сырье проверяется перед резкой, сторона ветки и три отверстия измеряются во время производства, а покрытие, посадка и упаковка проверяются перед отправкой. Центр контроля качества производит измерения с учетом допусков на сырье плюс-минус 0,05 мм и допусков изделия плюс-минус 2 мм, а записи партий дают покупателям поддающиеся проверке доказательства того, что поставляемые фитинги соответствуют утвержденному чертежу.
Осмотр сырья
Входящий лист проверяется на соответствие сертификату завода по марке и толщине, с допуском плюс-минус 0,05 мм перед резкой. Отказ от некачественной стали на этом этапе не позволяет получить партию тройников, которые выглядят правильно, но не имеют указанной прочности и коррозионной основы.
Производственный контроль
Во время резки, штамповки, гибки и формовки выходное отверстие, положение отверстий и профиль измеряются по чертежу, поэтому отклонения выявляются до того, как их скроет покрытие. Проверки на этапе производства обеспечивают единообразие геометрии ветвей во всей партии.
Проверка размеров
Каждый тройник измеряется по сквозным отверстиям, отверстию ответвления, стороне ответвления и радиусу с учетом допуска на изделие плюс или минус 2 мм. Записи о размерах партии подтверждают, что фитинг подходит как к маршрутам, так и к каплям, как указано.
Нагрузочное тестирование
Нагрузочные характеристики соответствуют критериям испытаний системы коробов согласно DIN EN IEC 61537, при этом диаграммы нагрузок публикуются для прямых участков. Тройник является соединением, поэтому перед производством план опоры на ответвлении проверяется на чертеже.
Осмотр поверхности
Толщина покрытия измеряется на краях ответвлений и просверленных отверстиях, где вертикальный тройник подвергается коррозии в первую очередь. Испытание солевым туманом доступно для заказов в прибрежных или химических средах, а показания сохраняются в журнале партии.
Осмотр готовой продукции
Готовый тройник проверяется на наличие заусенцев, дефектов сварных швов, прилегание крышки и соответствие утвержденному образцу. Любое отклонение устраняется до того, как фитинг будет готов к упаковке и отправке.
Осмотр упаковки
Вертикальные тройники упакованы таким образом, чтобы ответвление не могло опираться на другие фитинги или деформироваться во время транспортировки. Упаковочный лист, маркировка и количество сверяются с заказом перед погрузкой товара.


 Right-Bottom Vertical Elbow Fittings for Descending Trunking Runs