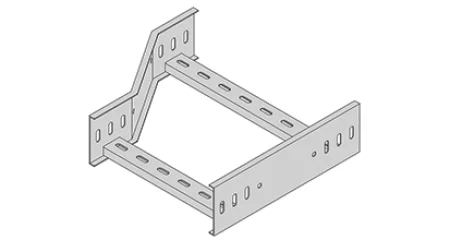
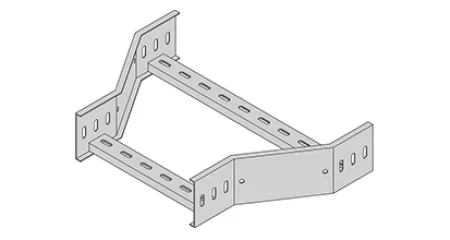
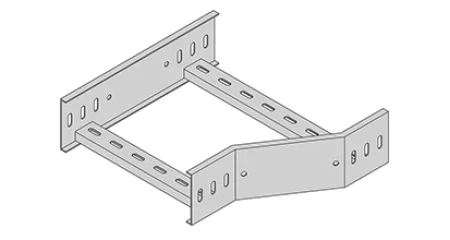
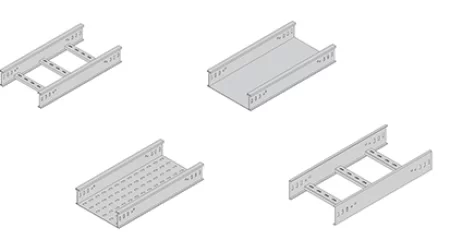
Средний переходник в системе кабельной лестницы. Подробности
Обзор Прежде чем выбрать средний переходник, поймите, что это не простой адаптер. Он должен выдерживать траекторию нагрузки на конструкцию, учитывать радиусы изгиба кабеля и точно совмещаться с соединительными прямыми участками. Совместимость зависит от геометрии перехода по ширине, высоты боковой направляющей, толщины материала и координации отверстий для сращивания. Неправильно выбранный переходник приводит к задержкам в установке, повреждению кабеля и преждевременной коррозии. Правильный выбор, основанный на этих факторах, снижает риски проекта и обеспечивает надежную долгосрочную работу.
Что такое средний редуктор
Обзор Средний переходник — это больше, чем просто фитинг для изменения ширины. Ее конструкция напрямую влияет на плавность перехода кабелей, на то, насколько хорошо лестничная система выдерживает нагрузки и насколько легко монтажники смогут ее выровнять. Выбор правильного материала, размеров и геометрии перехода предотвращает головную боль при установке и повреждение кабеля.
Что такое средний переходник в системе кабельной лестницы?
Средний переходник соединяет две прямые секции лестницы разной ширины, обеспечивая непрерывность опоры кабеля, когда ширина лотка должна измениться из-за изменения количества кабелей или требований к прокладке. Его основная функция — обеспечить плавный, контролируемый переход, чтобы тросы не были вынуждены резко сгибаться в точке изменения ширины.
Ширина переходов имеет решающее значение при прокладке кабеля, поскольку каждый кабель имеет минимальный радиус изгиба. Если переходник слишком короткий, кабели сильно сгибаются, что может повредить изоляцию, увеличить натяжение и создать точки перегрева. Редуктор должен бесперебойно работать с прямыми участками, коленами, тройниками и крестовинами — это структурное звено на пути нагрузки, а не просто пассивный переходник.
Неправильно спроектированный переходник — со слишком коротким конусом, несоответствующей высотой боковой направляющей или несовмещенными отверстиями для сращивания — вынуждает монтажников скручивать, устанавливать прокладки или модифицировать деталь на месте. Это приводит к концентрации напряжений, нарушает покрытие измененных отверстий и делает недействительной номинальную нагрузку, указанную производителем. Я видел, как целые кабельные лестницы перестраивали на месте, потому что отверстия для сращивания переходника были смещены на 2 мм.
Материал, длина перехода, перепад ширины, высота боковых направляющих и точность изготовления напрямую влияют на то, насколько легко можно протянуть тросы, выдержит ли редуктор номинальную нагрузку и насколько доступными тросы останутся для будущего обслуживания. Распространенные ошибки при покупке: заказ только по ширине без указания высоты, предполагая, что все стандартные переходники имеют одинаковую длину конуса, игнорируя совместимость покрытия с остальной частью системы. Опытные инженеры проверяют, чтобы переходная длина переходника соответствовала минимальному радиусу изгиба, указанному производителем кабеля, и сверяли расположение отверстий для сращивания с соседними секциями лестницы, прежде чем утвердить заказ.
Выбор подходящего материала
Низкоуглеродистая сталь Это основной материал для систем кабельных лестниц. Он обеспечивает высокую механическую прочность и низкую стоимость сырья, но его коррозионная стойкость полностью зависит от обработки поверхности. В сухих помещениях даже электрооцинкованная сталь может работать адекватно, но для наружного использования необходимо горячеоцинкованное покрытие или покрытие ZAM. Сталь тяжелая, что увеличивает нагрузку на конструкцию и затраты на монтаж, но ее легко сваривать и модифицировать на месте.
Заземлить несложно, поскольку сталь является проводящей, а цинковое покрытие не препятствует электрической непрерывности, если оно спроектировано правильно. Распространенная ошибка покупателей: полагать, что вся мягкая сталь одинакова. Источник мельницы, допуск по толщине и свариваемость значительно различаются. Всегда указывайте минимальный предел текучести и требуйте сертификаты проката.
Нержавеющая сталь (304 / 316)
Нержавеющая сталь обеспечивает превосходную коррозионную стойкость без какого-либо дополнительного покрытия, что делает ее идеальной для пищевой, фармацевтической, химической промышленности и прибрежных зон. Материал гигиеничен, непористый, выдерживает высокие температуры. Однако он дорог и может вызвать истирание крепежа, если болты из нержавеющей стали не смазаны во время сборки.
Скрытая истина:
нержавеющая сталь 304 все еще может подвергаться коррозии в прибрежных средах с высоким содержанием хлоридов или в присутствии химических паров; в этих случаях 316 является обязательным. Нержавеющая сталь также тяжелее алюминия, поэтому необходимо учитывать расстояние между опорами. Заземление требует особого внимания, поскольку пассивный слой оксида хрома не такой проводящий, как голая сталь; Часто требуются специальные соединительные перемычки.
Алюминиевый сплав
Алюминиевые переходники для кабельных лестниц примерно на 65 % легче стальных, что снижает стоимость установки и нагрузку на конструкцию. Они естественным образом образуют защитный оксидный слой, обеспечивающий хорошую коррозионную стойкость в большинстве наружных и промышленных сред, хотя они не подходят для прямого контакта с некоторыми химическими веществами, такими как сильные щелочи. Алюминий немагнитен, что делает его идеальным для чувствительных электронных сред. Более высокая стоимость материалов часто компенсируется меньшими трудозатратами на установку.
Один важный момент, который покупатели упускают из виду:
Алюминий имеет другой коэффициент теплового расширения, чем сталь, поэтому, если опорная конструкция выполнена из стали, необходимо учитывать дифференциальное перемещение. Также гальваническая коррозия возникает при прямом контакте алюминия со сталью без изолирующих прокладок. Всегда указывайте сплав 6061-T6 или 6063-T5 для обеспечения структурной прочности; более мягкие сплавы могут деформироваться под нагрузкой.
Материал | Преимущества | Ограничения | Рекомендуемая среда | Относительная стоимость | Типичные приложения |
Низкоуглеродистая сталь | Высокая прочность, низкая стоимость, простота изготовления и сварки | Требуется покрытие, тяжелое, ржавеет при повреждении покрытия | В помещении. Для наружного применения с покрытием HDG или ZAM | Низкий | Коммерческие здания, промышленные предприятия, инфраструктура |
Нержавеющая сталь 304/316 | Отличная коррозионная стойкость, гигиеничность, устойчивость к высоким температурам | Высокая стоимость, тяжелый вес, риск истирания крепежа, 304 может подвергаться коррозии в прибрежных районах | Пищевая промышленность, химические заводы, прибрежные, чистые помещения | Высокий | Фармацевтическая, морская, коррозионная среда |
Алюминиевый сплав | Легкий вес, устойчивость к естественной коррозии, простота установки, немагнитность | Меньшая прочность, чем у стали, более высокая стоимость, риск гальванической коррозии стали | Морские конструкции, чувствительные к весу, внутри и снаружи, нетяжелые промышленные объекты | Средний-высокий | ЦОДы обработки данных, морские платформы, коммерческие здания |
Выбор правильной обработки поверхности
Обработка поверхности часто определяет, прослужит ли система кабельных лестниц 10 или 30 лет. Покрытие – это не только внешний вид; это основная защита от коррозии. Во многих проектах основной металл выбирается с учетом прочности, а покрытие – с учетом окружающей среды. Игнорирование совместимости покрытия со средой установки приводит к преждевременному выходу из строя, даже если сталь толстая.
Гальванизация (EG)
Это тонкий однородный слой цинка, нанесенный гальванопокрытием. Обеспечивает яркую, гладкую поверхность, подходящую для сухих помещений. Коррозионная стойкость ограничена, поскольку толщина покрытия обычно составляет всего 8–25 микрон. Края обрезанных частей и просверленные отверстия не имеют цинковой защиты, поэтому в местах сращивания может начаться ржавчина. Покупатели часто путают EG с горячим цинкованием, но EG не подходит для наружных или влажных помещений. Срок службы в контролируемых помещениях составляет 10–20 лет. Распространенное заблуждение: мышление EG обеспечивает ту же защиту, что и HDG, только потому, что оба «заряжены». Они принципиально разные.
Горячее цинкование после изготовления (HDG)
HDG включает погружение всей изготовленной стальной детали в расплавленный цинк, в результате чего создается толстое покрытие из сплава цинка и железа, металлургически связанное со сталью. Это обеспечивает исключительную долговечность — от 25 до 50+ лет в большинстве наружных условий — и полное покрытие, включая внутренние поверхности и края. Цинк надежно защищает открытую сталь от царапин или порезов (катодная защита). Ограничения включают более высокую первоначальную стоимость, возможность деформации тонких срезов из-за нагрева цинковой ванны и характерный внешний вид цинковых блесток, который может не подходить для архитектурного применения.
Важнейшая заводская инсайт: если переходник слишком велик для ванны цинкования, его нужно изготовить в кусках и сварить после цинкования, разрушив покрытие в местах соединений. Всегда проверяйте, что всю деталь можно окунуть целиком.
Покрытие из алюминиево-цинко-магниевого сплава (ZAM)
ZAM — это усовершенствованное покрытие, содержащее цинк, алюминий и магний. Он обеспечивает в 3–5 раз лучшую коррозионную стойкость, чем обычное цинкование, а также обладает свойствами самовосстановления на кромках реза. Это делает его идеальным для прибрежных, морских и агрессивных промышленных сред. Срок службы может достигать 30–60 лет даже в суровых условиях. Покрытие наносится непрерывным методом горячего погружения, поэтому оно доступно на листовой стали еще до изготовления. Основным ограничением является более высокая стоимость (на 15–30% больше, чем у HDG) и меньшее количество поставщиков. Покупатели часто не знают об этой опции; его стоит рассмотреть для долгосрочных инфраструктурных проектов, где доступ для обслуживания затруднен.
Порошковое покрытие (ПК)
Нанесение электростатического порошка с последующим термическим отверждением создает однородное декоративное покрытие в широком диапазоне цветов. Он экологически безопасен (не содержит летучих органических соединений) и обеспечивает хорошую устойчивость к сколам и химикатам. Однако порошковое покрытие является лишь барьерным покрытием и не обеспечивает никакой защитной защиты. Если покрытие поцарапать, сталь, находящаяся под ним, заржавеет, и ржавчина может заползти под покрытие.
Не рекомендуется использовать на открытом воздухе или в агрессивных средах, за исключением случаев нанесения на оцинкованное основание (дуплексная система). Распространенная ошибка покупателей: выбирать только порошковое покрытие для наружной установки и рассчитывать на долгосрочную защиту от коррозии. Порошковое покрытие лучше всего подходит для внутреннего архитектурного применения или там, где требуется цветовая маркировка.
Обработка поверхности | Коррозионная стойкость | Номинальный срок службы | Рекомендуемая среда | Преимущества | Ограничения | Относительная стоимость |
Гальваническое цинкование (EG) | Низкий; тонкий слой, без защиты кромок | Сохранение в сухом помещении: 10–20 лет | В помещении с контролируемой средой | Недорогая, гладкая, блестящая поверхность | Тонкое покрытие, без защитной защиты по краям | Низкий |
Горячеоцинкованная сталь (HDG) | Высокий; толстый цинк-железный сплав, катодная защита | На открытом воздухе: 25–50+ лет | Наружная, промышленная, морская, инфраструктурная | Полное покрытие, самоотверженность, надежность | Тяжелее, может деформироваться, эстетические ограничения | Средний |
Покрытие ZAM | Очень высокая; самовосстанавливающиеся края пореза | 30–60 лет, прибрежный | Прибрежные, агрессивные промышленные, химические предприятия | Превосходная защита кромок, термостойкость | Более высокая стоимость, ограниченная доступность | Средний-Высокий |
Порошковое покрытие (ПК) | Только барьер; нет жертвенной защиты | В помещении: 15–25 лет (если не поцарапаны) | Архитектурный интерьер, цветовая маркировка | Эстетическая гибкость, отсутствие летучих органических соединений, химическая стойкость | Нет катодной защиты, сложный ремонт | Средний |
Основные характеристики, влияющие на производительность и совместимость
Обзор Каждый компонент кабельной лестницы имеет важные характеристики. Для среднего переходника такие размеры, как две ширины, высота боковой направляющей, длина перехода и толщина материала, напрямую влияют на посадку, грузоподъемность и прокладку кабелей. Понимание этих параметров помогает избежать дорогостоящих модификаций на месте и обеспечивает правильную работу всей системы.
Ширина 1 (W1) и Ширина 2 (W2)
Они определяют начальную и конечную ширину лотка. Несоответствие даже в 10 мм означает, что переходник невозможно прикрепить болтами к соседним прямым участкам. Покупатели должны убедиться, что W1 и W2 точно соответствуют ширине лестницы на каждой стороне перехода. Стандартные средние переходники представляют собой переходы по центру, что означает, что осевая линия лотка остается постоянной. Если при установке требуется уменьшение смещения (одна боковая направляющая остается прямой), вместо этого необходимо заказать левый или правый переходник.
Распространенная ошибка: указывается только одна ширина и предполагается, что редуктор симметричен; всегда проверяйте ширину и выравнивание.
Высота (H)
Высота боковых направляющих должна соответствовать соединительным прямым участкам. Разница даже в 5 мм приведет к смещению соединительных пластин, что создаст напряжение сдвига на болтах и создаст неравномерную траекторию нагрузки. Это распространенный источник жалоб на местах. Всегда проверяйте, чтобы высота переходника была идентична высоте остальной части кабельной лестницы. Не думайте, что, поскольку ширина меняется, высота может быть другой.
Длина перехода (A)
Общая длина переходника определяет, насколько резко изменяется ширина. Короткая переходная длина вынуждает кабели сгибаться под более крутым углом, потенциально нарушая минимальный радиус изгиба самого большого кабеля. Для силовых кабелей можно рассчитать необходимую длину перехода: A должна быть не менее (W1 – W2) × (коэффициент радиуса изгиба). Опытные инженеры проверяют это перед заказом. Многие фабрики предлагают стандартную длину; если стандарт слишком короткий, требуется специальный переходник длины.
Распространенная ошибка при покупке: заказ самого дешевого стандартного переходника без проверки требований к изгибу кабеля.
Толщина материала
Толщина боковой направляющей и перекладины определяет несущую способность редуктора. Редуктор – структурное звено; если его материал тоньше соединяемых секций лестницы, он становится самым слабым местом пролета. Некоторые производители сокращают расходы, используя более тонкий материал для переходников. Всегда указывайте, что толщина переходника должна быть равна или больше толщины соседних прямых участков. Под нагрузкой более тонкий переходник провиснет, что приведет к смещению всей системы.
Выравнивание отверстий для сращивания
Отверстия для соединительных пластин должны точно совпадать с отверстиями на соединяемых прямых участках. Смещение даже на 1 мм может помешать установке болтов или вынудить монтажников увеличивать отверстия на месте, разрушая оцинкованное покрытие и создавая точки зарождения коррозии. Это смещение является распространенной заводской ошибкой, вызванной плохой фиксацией штамповки. При заказе запросите габаритный чертеж с расположением отверстий и настаивайте на проверке первого изделия, если заказ большой.
Конусная конструкция
Геометрия перехода по ширине — будь то прямой конус или изогнутый переход, а также то, выполнен ли он из одного куска стали или сварен из нескольких частей — влияет как на напряжение кабеля, так и на структурную целостность. Цельногнутый боковой рельс не имеет сварных соединений, что снижает риск усталостных трещин. Изогнутый переход мягче на кабелях. Спросите производителя, как изготовлен редуктор. Сварные переходники допустимы, если сварные швы имеют полный провар и правильно отшлифованы, но они требуют более строгого контроля качества.
Спецификация | Значение | Влияние на производительность | Как определить | Распространенная ошибка |
Ширина W1, W2 | Начальная и конечная ширина лотка | Обеспечивает соединение с соседними секциями | Соответствует ширине пролета лестницы с обеих сторон | Не указано, какая сторона и какая ширина |
Высота (H) | Высота бокового ограждения | Для правильного выравнивания соединения должно совпадать | То же, что и соединенные прямые участки | Предполагая, что высота стандартная |
Длина перехода (A) | Общая длина переходника | Влияет на радиус изгиба кабеля и натяжение натяжения | Рассчитайте минимальный радиус изгиба, указанный производителем кабеля | Заказ самой короткой доступной длины |
Толщина материала | Толщина боковых поручней и перекладин | Определяет грузоподъемность и жесткость | Должно быть равно или превышать соединительные секции лестницы | Предполагая, что толщина переходника соответствует основной ветке |
Выравнивание отверстий для сращивания | Расположение и расположение отверстий | Критично для болтового соединения | Сверьте соответствие чертежу прямого сечения | Надеюсь на совпадение без проверки |
Конусная конструкция | Метод изготовления и геометрия | Влияет на напряжение кабеля и усталость конструкции | Цельная форма, постоянный угол | Рассмотрение сварных соединений как потенциальных мест разрушения |
Руководство по общим конфигурациям и выбору
Обзор Различные конфигурации среднего переходника учитывают различные условия установки, типы кабелей и конструктивные требования. Выбор правильной конфигурации — от стандартной по центру до нестандартной длины или для тяжелых условий эксплуатации — гарантирует, что переходник легко впишется в систему кабельных лестниц и обеспечит долгосрочную работу без модификаций на месте.
Стандартный центрированный переходник
Это наиболее распространенная конфигурация с фиксированной длиной конуса и уменьшением ширины по центру. Он предназначен для общего применения, где изменения ширины умеренные, а кабели не очень большие. Редуктор обычно изготавливается с прямым конусом, боковыми направляющими, изготовленными из цельной стали, и равномерно расположенными перекладинами.
Преимущества:
Доступно на складе, экономично и быстро устанавливается. Ограничения: фиксированная длина конуса может не подходить для силовых кабелей с большим радиусом изгиба. Монтажники должны обеспечить правильное выравнивание соединительной пластины. Для большинства коммерческих проектов и проектов легкой промышленности этой конфигурации достаточно.
Рекомендация по выбору: сверьте стандартную длину конуса с техническими данными вашего кабеля, прежде чем считать, что он подходит.
Нестандартный редуктор длины
Если стандартная длина конуса слишком коротка для обеспечения минимального радиуса изгиба самого большого кабеля, требуется специальный переходник длины. Эта конфигурация увеличивает общую длину, чтобы обеспечить более плавный переход, с добавлением большего количества ступенек для обеспечения непрерывной поддержки кабеля.
Типичные области применения: электростанции, подстанции, центры обработки данных с силовыми кабелями большого диаметра, а также любая установка, где рекомендации по установке производителя кабеля требуют определенного радиуса изгиба.
Преимущества: защищает целостность кабеля, снижает тянущее усилие и предотвращает повреждение изоляции. Ограничения: более высокая стоимость, более длительное время выполнения заказа и могут потребоваться дополнительные опорные кронштейны из-за увеличенной длины.
Распространенное заблуждение: думать, что более длинный редуктор всегда лучше; это необходимо только в том случае, если требования к радиусу изгиба кабеля превышают стандарт. В противном случае это увеличивает ненужные затраты и пространство.
Редуктор для тяжелых условий эксплуатации
В тяжелых промышленных условиях прокладка кабельной лестницы может быть выполнена из материала увеличенной толщины, чтобы выдерживать высокие нагрузки. Редуктор должен соответствовать этой грузоподъемности. В редукторе для тяжелых условий эксплуатации используются более толстые боковые направляющие и перекладины, часто с усиленными стыковочными соединениями.
Конструктивные особенности: те же размеры ширины и высоты, что и в стандартной комплектации, но толщина материала увеличена до 2,5 мм или 3,0 мм вместо 1,5 мм.
Применение: сталелитейные заводы, химические заводы, тяжелое производство и любые зоны с концентрированной кабельной нагрузкой.
Преимущества: сохраняет номинальную нагрузку всего пробега, не допуская провисания в точке перехода.
Ограничения: тяжелее, дороже и могут потребоваться другие соединительные пластины или опорные кронштейны.
Выбор: если соединенные секции лестницы предназначены для тяжелых условий эксплуатации, переходник должен иметь одинаковую номинальную мощность. Стандартный переходник при работе в тяжелых условиях прогибается, вызывая смещение системы и потенциальную перегрузку соединительных соединений.
Предварительно собранный или разборный редуктор
Этот выбор конфигурации зависит от способа доставки редуктора. Предварительно собранный (сваренный) переходник поставляется как одна жесткая деталь, сваренная на заводе и проверенная на соосность. Он готов к установке прямо из ящика. Разборный (плоский) переходник поставляется в виде отдельных боковых поручней и перекладин, которые необходимо соединить болтами на месте. Предварительно собранные переходники обеспечивают центровку, контролируемую на заводе, и исключают ошибки сборки, но они занимают больше объема транспортировки и требуют больше затрат на транспортировку. Разборные переходники экономичны при доставке за границу и на удаленные объекты, но для их сборки требуется квалифицированная рабочая сила, и при неправильной сборке существует риск перекоса.
Выбор: предварительно собранный для срочных проектов, где скорость установки имеет значение; нокдаун для экспортных проектов, где стоимость доставки является важным фактором. Распространенное заблуждение: считать, что болтовой разборный редуктор такой же жесткий, как и сварной. Болтовые соединения со временем могут ослабнуть из-за вибрации, поэтому необходимо соблюдать правильный момент затяжки и зафиксировать крепежные детали.
Конфигурация | Особенности конструкции | Рекомендуемые приложения | Преимущества | Соображения |
Стандартный центрированный переходник | Фиксированный конус, центральное уменьшение, стандартная толщина | Общекоммерческий, легкая промышленность | Экономичность, наличие на складе | Проверьте длину конуса относительно радиуса изгиба кабеля |
Нестандартный редуктор длины | Увеличенная длина конуса в соответствии с требованиями к кабелю | Электростанции, толстые кабели, центры обработки данных | Защищает целостность кабеля, снижает силу натяжения | Более высокая стоимость, более длительное время выполнения заказа, могут потребоваться дополнительные опоры |
Редуктор для тяжелых условий эксплуатации | Увеличенная толщина материала, усиленный | Тяжелая промышленность, зоны с высокими нагрузками | Соответствует прочности тяжелых лестничных маршей | Тяжелее, могут потребоваться соответствующие прочные соединительные пластины |
Предварительно собранный (сварной) | Заводская сварка в одну жесткую деталь | Ускоренные проекты, местная доставка | Ошибок сборки нет, выравнивание проверено | Больший объём поставок |
Разборный (плоский комплект) | Компоненты поставляются в плоском виде, привинченные на месте | Экспорт проектов, удаленных сайтов | Более низкая стоимость доставки, гибкая упаковка | Требуется квалифицированная сборка, существует риск ослабления болтов |
Как выбрать правильный средний переходник для различных применений
Обзор Выбор подходящего среднего переходника зависит от условий установки, требований проекта, характеристик кабеля и ожидаемого долгосрочного обслуживания. Правильный выбор повышает производительность системы, сокращает время монтажа и обеспечивает надежную работу редуктора в течение десятилетий. Неправильный вариант создает проблемы, которые усугубляются по всей длине кабельной лестницы.
Распределение электроэнергии в коммерческих зданиях
Почему это приложение имеет уникальные требования В офисных зданиях, торговых помещениях и коммерческих комплексах обычно прокладываются кабели умеренного объема через потолочные пустоты, стояки и служебные коридоры. В комплект кабелей входят провода питания, передачи данных и управления — часто с разными требованиями к радиусу изгиба, упакованные в один и тот же лоток. Пространство обычно ограничено, и монтажники работают над подвесными потолками, доступ к которым затруднен. Слишком длинный переходник не поместится в доступное пространство; тот, который слишком короткий, заставляет кабели сильно изгибаться, на что менеджеры объектов позже будут жаловаться.
Что расставить по приоритетам Стандартных центрированных переходников с умеренной длиной конуса обычно достаточно. Ключевым фактором является соответствие высоты боковой направляющей остальной части пролета — во многих коммерческих проектах используется высота 50 или 75 мм, а переходник с другой высотой приведет к перекосу стыков, который трудно исправить в потолочном пространстве. Обычно выбирают низкоуглеродистую сталь с гальваническим покрытием для сухих помещений или горячую оцинковку, если помещение не кондиционировано или подвержено влажности.
На что следует обратить внимание покупателям
Убедитесь, что общая длина переходника соответствует доступному пространству на потолке. Также убедитесь, что расположение отверстий для сращивания совместимо с прямыми участками. В коммерческих проектах кабельную лестницу часто заказывают у нескольких поставщиков для разных секций; Редуктор от одного поставщика может не крепиться болтами к прямому участку от другого. Это скрытый риск, который опытные покупатели проверяют перед разделением заказа.
Риски неправильного выбора
Редуктор с несовпадающими отверстиями для сращивания заставит монтажников сверлить новые отверстия на месте, разрушая оцинкованное покрытие и создавая точки инициации коррозии. В пустотах потолка коррозия будет прогрессировать незаметно в течение многих лет. Переходник, который слишком короток для радиуса изгиба кабеля, приведет к тому, что кабели будут сильно прижаты к боковым направляющим, что потенциально повредит изоляцию и создаст опасность возгорания.
Практическая рекомендация
Стандартизируйте всю систему кабельных лестниц от одного производителя для коммерческих проектов. В спецификации явно укажите комбинацию высоты и ширины переходника. Если потолочное пространство ограничено, узнайте у производителя, доступен ли переходник короче стандартного, но подтвердите у производителя кабеля, что более узкий радиус изгиба приемлем для устанавливаемых кабелей.
Завод тяжелой промышленности с большими силовыми кабелями
Почему это приложение имеет уникальные требования Сталелитейные заводы, химические заводы и предприятия тяжелой промышленности используют силовые кабели большого диаметра — часто 50 мм и более — которые требуют больших радиусов изгиба, чтобы избежать повреждения изоляции. Нагрузка на кабели значительна, и лестничная система должна сохранять полную допустимую нагрузку при каждом креплении. Редуктор в этой среде является структурным компонентом, а не просто аксессуаром для маршрутизации. Если он провисает или прогибается под нагрузкой, вся трасса кабеля оказывается под угрозой.
Что сделать приоритетным
Переходники нестандартной длины часто необходимы, поскольку стандартные конусы длины слишком коротки для больших силовых кабелей. Длина перехода должна рассчитываться на основе минимального радиуса изгиба наибольшего кабеля. Прочная конструкция — толщина материала 2,5 мм или 3,0 мм — должна соответствовать соединяемым секциям лестницы. Покрытие HDG или ZAM необходимо для работы в агрессивной промышленной атмосфере.
На что следует обратить внимание покупателям
To Необходимо проверить номинальную нагрузку редуктора. Некоторые производители рассчитывают свои прямые секции на один уровень нагрузки, но используют более тонкий материал для фитингов, таких как переходники. Запросите данные нагрузочных испытаний для редуктора, а не только для прямого участка. Также убедитесь, что расстояние между перекладинами переходника соответствует остальной части трассы — кабели не должны перекрывать неподдерживаемый зазор на переходе по ширине.
Риски неправильного выбора
Переходник недостаточной толщины прогибается под нагрузкой, вытягивая соседние прямые секции из-под совмещения и перегружая соединительные соединения. Переходник со слишком коротким конусом приведет к тому, что радиус изгиба кабелей будет ниже минимального, установленного производителем, что потенциально приведет к аннулированию гарантии на кабель и созданию зон перегрева. В тяжелых промышленных условиях отказ кабеля может привести к остановке производства — стоимость надлежащего переходника незначительна по сравнению со стоимостью простоя.
Практическая рекомендация
Учитывайте производителя кабеля при составлении спецификации переходника. Отправьте им предлагаемый чертеж переходника и попросите письменное подтверждение того, что длина перехода приемлема для устанавливаемых кабелей. Заказывайте переходник как часть комплексной системы от одного поставщика, чтобы обеспечить постоянную номинальную нагрузку и совместимость соединений. Рассмотрите возможность заказа запасного редуктора для критических запусков — если модификация потребуется позже, проще установить запасной, чем ждать изготовления по индивидуальному заказу.
Прокладка кабелей для центров обработки данных
Почему это приложение имеет уникальные требования Центры обработки данных содержат тысячи кабелей передачи данных, оптоволоконных линий и силовых кабелей, проложенных в плотных, организованных жгутах. Разделение кабелей имеет решающее значение — кабели питания и передачи данных должны быть разделены, чтобы избежать электромагнитных помех. Система кабельных лестниц часто устанавливается в верхней защитной оболочке с несколькими ярусами лотков. Переходники используются для адаптации ширины лотка по мере разветвления количества кабелей, причем переход должен быть достаточно плавным, чтобы защитить хрупкие оптоволоконные кабели.
Что сделать приоритетным
Алюминий является предпочтительным материалом для центров обработки данных, поскольку он легкий (снижает структурную нагрузку на здание), немагнитный (устраняет проблемы с электромагнитными помехами) и обладает естественной коррозионной стойкостью (что важно в среде с контролируемой влажностью). Порошковое покрытие часто указывается для цветового кодирования: синий для данных, красный для мощности и т. д. Редуктор должен поддерживать ту же систему цветового кодирования.
На что следует обратить внимание покупателям
Системы кабельных лестниц в центрах обработки данных часто устанавливаются в ограниченном пространстве над головой со строгими требованиями к зазору. Переходная длина переходника не должна нарушать минимальный радиус изгиба оптоволоконных кабелей, который может быть удивительно большим (обычно в 20 раз больше диаметра кабеля). Переходник, подходящий для медных силовых кабелей, может оказаться слишком агрессивным для оптоволокна. Кроме того, алюминиевые переходники должны быть электрически соединены с остальной частью лестничной системы, если они используются для заземления оборудования.
Риски неправильного выбора
Редуктор со слишком коротким конусом может превысить радиус изгиба оптоволоконных кабелей, что приведет к потере сигнала или микротрещинам в стекловолокне. Несоответствующая цветовая маркировка противоречит назначению системы прокладки кабелей и может привести к ошибкам при установке. Если в алюминиевой системе редуктор выполнен из стали, в точках соединения может возникнуть гальваническая коррозия, если не установлены изолирующие прокладки.
Практическая рекомендация
Укажите алюминиевый сплав 6061-T6 или 6063-T5 для структурной целостности. Закажите всю систему — лестницу, фурнитуру, крышки и аксессуары — от одного производителя с единым цветовым кодом. Убедитесь, что длина перехода соответствует спецификации оптоволоконного кабеля. Если в центре обработки данных используется несколько типов кабелей с разными радиусами изгиба, спроектируйте переходник для кабеля с наиболее жесткими ограничениями.
Установки морских и морских платформ
Почему к этому приложению предъявляются уникальные требования Морские платформы, корабли и береговые сооружения сталкиваются с постоянными солевыми брызгами, высокой влажностью и резкими перепадами температур. Коррозионная среда является одной из самых агрессивных в мире. Каждый компонент должен противостоять коррозии, не требуя технического обслуживания — после установки доступ для проверки и ремонта крайне ограничен. Лестничная система также должна выдерживать вибрацию от машин и возможные удары от операций.
Что сделать приоритетным
Покрытие ZAM — лучший выбор для морской среды. Его алюминиево-магниево-цинковый состав обеспечивает превосходную коррозионную стойкость, а свойства самовосстановления кромок реза неоценимы в соленом воздухе. Для наиболее ответственных применений нержавеющая сталь 316 является идеальным решением. Алюминий также широко распространен на морских платформах из-за его преимущества в весе и естественной устойчивости к коррозии, но его необходимо изолировать от любой стальной опорной конструкции, чтобы предотвратить гальваническую коррозию.
На что следует обратить внимание покупателям
To Переходник должен быть изготовлен как цельная деталь, подходящая для установки в ванну цинкования или нанесения покрытия. Любая сварка или сверление после изготовления разрушает покрытие в месте соединения, а в морской среде в течение нескольких месяцев там начнется коррозия. Все крепежные детали должны быть изготовлены из нержавеющей стали 316, а соединительные перемычки должны быть предусмотрены для обеспечения непрерывности электрической цепи. Номинальная нагрузка редуктора должна учитывать динамические силы от движения платформы и вибрации.
Риски неправильного выбора
Редуктор, изготовленный из нескольких частей и сваренный после нанесения покрытия, будет иметь незащищенные зоны сварки. В среде солевого тумана они быстро ржавеют, и коррозия распространяется под покрытие. Разборные болтовые переходники, собранные на месте, подвержены риску ослабления соединений из-за вибрации. Редуктор со стандартными болтами из углеродистой стали вызовет гальваническую коррозию — головки болтов заржавеют и заклинят, что сделает невозможным последующую разборку.
Практическая рекомендация
Укажите покрытие ZAM или HDG с минимальной толщиной 85 микрон. Требуйте, чтобы весь переходник был изготовлен и покрыт как одна деталь — без сварки после нанесения покрытия. Крепежи из нержавеющей стали 316 обязательно должны быть покрыты противозадирным составом для предотвращения истирания. Закажите полную систему у одного производителя с проверенным опытом работы на морских проектах. Запросите сертификат испытаний покрытия в солевом тумане.
Химические перерабатывающие и очистные сооружения
Почему к этому приложению предъявляются уникальные требования Химические заводы и очистные сооружения подвергают системы кабельных лестниц воздействию агрессивных паров, химических брызг и высокой влажности. Атмосфера может содержать сероводород, хлор, кислоты и щелочи. Стандартная оцинкованная сталь в таких условиях быстро корродирует. Лестничную систему часто устанавливают рядом с технологическим оборудованием, где существует реальная опасность разлива химикатов.
Что сделать приоритетным
Нержавеющая сталь 316 является выбором по умолчанию для химической среды. Он устойчив к широкому спектру кислот, щелочей и органических соединений и сохраняет свою целостность при повышенных температурах. Покрытие ZAM является альтернативой для менее агрессивных химических сред. HDG в конечном итоге выйдет из строя в таких средах, особенно там, где присутствуют кислотные пары. Редуктор должен быть изготовлен из того же материала, что и остальная часть партии — смешивание материалов приводит к образованию элементов гальванической коррозии.
На что следует обратить внимание покупателям
Нержавеющая сталь дороже, но стоимость замены корродированной лестничной системы на действующем химическом заводе намного превышает разницу в стоимости материала. Соединительные детали редуктора также должны быть из нержавеющей стали, а болты должны быть обработаны противозадирным составом. Если переходник сварной, то сварные швы необходимо протравить и пассивировать для восстановления коррозионной стойкости нержавеющей стали в зоне термического влияния.
Риски неправильного выбора
Редуктор из углеродистой стали с HDG в конечном итоге выйдет из строя в химической среде — цинковое покрытие является жертвенным и будет расходоваться быстрее в кислых условиях. Нержавеющей стали 304 недостаточно для сред с высоким содержанием хлоридов; он будет страдать от точечной коррозии. В редукторе со стандартными болтами из углеродистой стали болты выходят из строя первыми, что может привести к отделению редуктора от соседних секций.
Практическая рекомендация
Если есть сомнения относительно химической среды, по умолчанию выберите нержавеющую сталь 316. Укажите травление и пассивацию всех сварных швов из нержавеющей стали. Запросите сертификаты на материалы с возможностью отслеживания до завода. Если бюджет проекта не позволяет полностью использовать систему из нержавеющей стали, рассмотрите покрытие ZAM в качестве золотой середины, но проверьте его химическую стойкость к конкретной атмосфере на объекте.
Инфраструктурные проекты — мосты, туннели и автомагистрали
Почему это приложение имеет уникальные требования Инфраструктурные проекты требуют исключительной долговечности — от 50 до 75 лет срока службы при минимальном обслуживании. Система кабельных лестниц устанавливается в местах, где доступ для проверки и ремонта затруднен, опасен или требует нарушения дорожного движения. Окружающая среда находится на открытом воздухе, подвержена воздействию дождя, снега, дорожной соли, выхлопных газов транспортных средств и экстремальных температур. Редуктор — это важнейшее звено в системе, которое не должно выходить из строя.
Что сделать приоритетным
HDG — это стандарт для инфраструктурных проектов с минимальной толщиной покрытия 85 микрон. Для мостов в прибрежных районах или там, где используются противообледенительные соли, покрытие ZAM обеспечивает превосходную защиту. Редуктор должен быть изготовлен как цельная деталь и полностью оцинкован. Все крепежные детали должны быть изготовлены из нержавеющей стали или оцинкованы горячим способом. При проектировании конструкции необходимо учитывать ветровые нагрузки, тепловое расширение и потенциальную вибрацию от дорожного движения.
На что следует обратить внимание покупателям
Инфраструктурные проекты часто имеют строгие спецификации и требуют проверки третьей стороной. К переходнику должны прилагаться протоколы испытаний на толщину покрытия, сертификаты на материалы и данные испытаний под нагрузкой. Качество цинкования должно соответствовать стандартам ASTM A123 или ISO 1461. Убедитесь, что цинковое покрытие однородное, без комочков, оголенных участков и включений флюса. Плохо оцинкованный редуктор выйдет из строя на десятилетия раньше, чем остальная часть системы.
Риски неправильного выбора
Редуктор с недостаточной толщиной цинкования достигнет конца своего срока службы задолго до строительства моста или туннеля. Замена одного редуктора в инфраструктурном проекте может стоить тысячи долларов на оборудование доступа, управление трафиком и рабочую силу. Редуктор с дефектом покрытия в этом месте заржавеет, и коррозия распространится на соединяемые секции.
Практическая рекомендация
Укажите HDG по ASTM A123 минимум 85 микрон или покрытие ZAM для прибрежных мостов. Требовать от производителя предоставления 10-летней гарантии от разрушения покрытия. Закажите запасной комплект переходников и соединительных пластин для каждого используемого размера — их хранение обходится недорого, но если они понадобятся позже без запасных частей, это дорого. Перед отправкой привлеките стороннего инспектора по покрытиям.
Пищевые и фармацевтические предприятия
Почему к этому приложению предъявляются уникальные требования Пищевые и фармацевтические предприятия требуют соблюдения гигиенических стандартов установки. Система кабельных лестниц не должна содержать бактерий, должна поддаваться очистке и не должна выбрасывать частицы или покрытия в производственную среду. Поверхность должна быть гладкой и непористой. Регулярно используются химические чистящие средства, поэтому материал должен противостоять этим химикатам. Лестничную систему часто устанавливают в зонах мойки, где она подвергается воздействию воды и чистящих растворов.
Что сделать приоритетным
Нержавеющая сталь 304 является минимальным стандартом для предприятий пищевой промышленности. Для влажных зон или зон промывки предпочтительнее использовать нержавеющую сталь 316. Поверхностная обработка должна быть не ниже 2B (холоднокатаная, гладкая) или полированная для предотвращения адгезии бактерий. Никакая порошковая покраска не допускается — она может отколоться и загрязнить изделие. Редуктор должен быть изготовлен с гладкими сварными швами, отшлифован и пассивирован для восстановления коррозионной стойкости.
На что следует обратить внимание покупателям
Внутренние поверхности редуктора должны быть доступны для очистки или должны быть полностью герметизированы во избежание попадания жидкости. В щелях между переходником и соединительными пластинами могут скапливаться влага и бактерии. Редуктор должен быть спроектирован с минимальным количеством горизонтальных поверхностей, на которых может скапливаться мусор. Все крепежные детали должны быть из нержавеющей стали с гладкими куполообразными головками, а не шестигранные болты с щелями. Вся лестничная система должна быть устойчива к наклону, чтобы обеспечить дренаж.
Риски неправильного выбора
Редуктор из углеродистой стали с любым покрытием со временем подвергается коррозии и риску загрязнения продукта. Переходник из нержавеющей стали с грубыми сварными швами или непассивированными зонами термического воздействия будет задерживать бактерии и подвергаться коррозии. Болт с заполненной щелями головкой может содержать бактерии, которые выдерживают очистку. На фармацевтическом предприятии загрязнение может привести к отзыву продукции стоимостью в миллионы долларов.
Практическая рекомендация
Для пищевой промышленности выберите нержавеющую сталь 316 с полировкой № 4. Требуют травления и пассивации всех сварных швов. Заказывайте редуктор предварительно собранным и очищенным на заводе, чтобы он был готов к установке. Включите процедуру очистки и проверки в руководство по техническому обслуживанию. Для чистых фармацевтических помещений рассмотрите возможность электрополировки для обеспечения максимальной гигиены.
Возобновляемая энергия — солнечные и ветряные электростанции
Почему у этого приложения уникальные требования Солнечные электростанции и ветряные турбины покрывают большие открытые территории, часто в отдаленных местах с экстремальными погодными условиями. Система кабельных лестниц соединяет массивы солнечных батарей с инверторами и трансформаторами или поднимается на башню ветряной турбины. Установка подвергается воздействию УФ-излучения, ветра, дождя, пыли и перепадов температур. Установка часто выполняется быстро в удаленных местах, поэтому систему необходимо легко собрать с использованием минимального количества инструментов и без квалифицированной рабочей силы.
Что сделать приоритетным
HDG — это стандарт для проектов использования возобновляемых источников энергии на открытом воздухе. Редуктор должен быть достаточно прочным, чтобы выдерживать установку в отдаленных местах — его можно транспортировать по неровным дорогам и обрабатывать бригадами, работающими в условиях ограниченного времени. Алюминий — вариант для солнечных электростанций, где вес имеет значение, но его необходимо изолировать от любой стальной опорной конструкции. Соединения редуктора должны быть простыми и надежными — у монтажных групп в отдаленных районах может не хватить времени или опыта для устранения неполадок в сложных узлах.
На что следует обратить внимание покупателям
Масштаб проектов возобновляемой энергетики означает, что даже небольшая экономия затрат на единицу продукции умножается на тысячи переходников. Однако цена отказа на месте высока: отправка сменного редуктора на удаленную солнечную электростанцию или ветряную турбину обходится дорого и медленно. Упаковка переходника должна защищать его во время транспортировки в отдаленные места, а маркировка должна быть четкой, чтобы установщики могли быстро определить подходящий переходник для каждого места.
Риски неправильного выбора
Редуктор, требующий сложной сборки, будет установлен неправильно в полевых условиях, что приведет к ослаблению соединений, несоосности и преждевременному выходу из строя. Редуктор, поставляемый без надлежащей упаковки, может быть погнутым или с поврежденным покрытием. Редуктор со слишком тонким покрытием преждевременно выйдет из строя в суровых условиях окружающей среды, а доступ к месту замены будет стоить гораздо дороже, чем сам редуктор.
Практическая рекомендация
Стандартизируйте все переходники на один или два размера во всем проекте, чтобы свести к минимуму сложность инвентаризации. Укажите HDG с покрытием толщиной не менее 65 микрон. Заказывайте редукторы в предварительно собранном виде или в виде простых конструкций, соединенных болтами, с четкими инструкциями по сборке. Включите запасные переходники в проектное количество — запас в 2 % является разумным запасом для удаленной установки. Упакуйте переходники в прочные ящики с четкой маркировкой.
Руководство по выбору приложения
Приложение | Рекомендуемая конфигурация | Ключевые факторы выбора | Рекомендуемый материал | Рекомендуемая отделка | Важные примечания |
Коммерческое здание | Стандартный центральный переходник | Потолочное пространство, совместимость по высоте, выравнивание отверстий для сращивания | Низкоуглеродистая сталь | EG (сухое помещение) или HDG (некондиционированное) | Проверьте ограничения на пространство; стандартизировать одного поставщика для всей системы |
Завод тяжелой промышленности | Нестандартная длина, для тяжелых условий эксплуатации | Радиус изгиба кабеля, номинальная нагрузка, расстояние между ступенями | Низкоуглеродистая сталь | HDG или ZAM | Привлеките производителя кабеля; соответствие толщины прямым участкам |
Центр обработки данных | Стандартное центрирование, цветовая маркировка | Радиус изгиба оптоволокна, электромагнитные помехи, вес, цветовое кодирование | Алюминиевый сплав | Порошковое покрытие | Проверьте радиус изгиба волокна; используйте одного поставщика для обеспечения однородности цвета |
Морской/Морской | Цельный, сварной, предварительно собранный | Устойчивость к солевому туману, вибрации, цельное изготовление | Сталь с покрытием ZAM или нержавеющая сталь 316 | ZAM или нержавеющая сталь | Нет сварки после нанесения покрытия; Только крепеж из нержавеющей стали 316 |
Химическая обработка | Нержавеющая сталь, травленая и пассивированная | Химическая стойкость, обработка ЗТВ, материал крепежа | Нержавеющая сталь 316 | Без покрытия или пассивированный | По умолчанию — SS316, если не уверены; проверить химическую совместимость |
Инфраструктура | Цельный HDG, для тяжелых условий эксплуатации | Долговечность, толщина покрытия, доступ для обслуживания | Низкоуглеродистая сталь | HDG 85 мкм мин или ZAM | Независимая проверка покрытия; закажите запасные части для критических размеров |
Пищевая/фармацевтическая промышленность | Нержавеющая сталь, гладкая поверхность | Гигиеничность, конструкция без щелей, устойчивость к стирке | Нержавеющая сталь 304/316 | Протравленный и пассивированный | Полированная отделка; куполообразные крепления; требуется доступ для очистки |
Возобновляемая энергия | Предварительно собранный, простое крепление болтами | Логистическая надежность, простота сборки, упаковки | Низкоуглеродистая сталь или алюминий | HDG 65 мкм мин | Стандартизировать размеры; включить 2% запасных частей; необходима четкая маркировка |
Покупатели должны понимать риски, прежде чем заказывать средний переходник
Обзор Многие проблемы с закупками никогда не появляются в сравнительном листе предложений. Средний редуктор, который на бумаге выглядит одинаково от двух поставщиков, на месте может работать совершенно по-разному. Понимание скрытых рисков — несоответствия размеров, дефектов покрытия, понижения качества материала и пробелов в документации — поможет вам избежать задержек при установке, незапланированных затрат и гарантийных споров до того, как они произойдут.
Размерная несовместимость с существующими секциями лестницы
Почему эта проблема часто возникает в промышленности Самая частая жалоба на средние переходники заключается в том, что они просто не подходят. Отверстия для сращивания не совпадают с соседними прямыми участками, высота боковой направляющей отклонена на несколько миллиметров или комбинация ширины неправильная. Это происходит потому, что многие производители производят переходники как единичные изделия без специального инструмента для каждой комбинации ширины.
Они измеряют и размечают вручную, пробивают отверстия на универсальном прессе и надеются на лучшее. Когда производитель спешит уложиться в сроки отгрузки, проверки размеров становятся поверхностными. Даже смещение отверстия на 2 мм означает, что болт не пройдет без усилия, а применение силы означает сверление, которое разрушает покрытие.
Как покупатели могут это идентифицировать
Перед размещением заказа запросите габаритный чертеж переходника с точной схемой расположения отверстий. Сравните его с чертежом прямых секций лестницы, к которым она будет подключаться. Если поставщик не может предоставить оба чертежа, вероятно, он не контролирует размеры. Спросите поставщика, какой допуск он гарантирует в отношении положения отверстий. Профессиональный производитель указывает расстояние между центрами отверстий ±0,5 мм. Если они говорят «стандартный допуск», не уточняя, это предупреждающий знак.
Вопросы поставщикам
"Каков ваш гарантированный допуск на расстояние между центрами отверстий для сращивания?"
"Используете ли вы специальное перфорационное приспособление для каждой комбинации ширины или размечаете отверстия вручную?"
"Можете ли вы предоставить отчет о проверке размеров с измеренными значениями для образца переходника?"
Документы для проверки
Габаритный чертеж переходника с размерами расположения отверстий
Габаритный чертеж прямой секции лестницы
Отчет о проверке первого товара (если объем заказа это оправдывает)
Последствия игнорирования
Этот риск Если переходник не подходит на месте, установщики просверлят новые отверстия, увеличат существующие отверстия или используют прокладки. Сверление разрушает оцинкованное покрытие, создавая точки зарождения коррозии. Увеличенные отверстия уменьшают площадь опоры болта и ослабляют соединение. Прокладки создают неравномерные пути нагрузки. В худшем случае: редуктор непригоден для использования, и необходимо изготовить и отправить замену, что задерживает всю установку на несколько недель.
Как профессиональные производители предотвращают это
Специальные приспособления для перфорации для каждой комбинации ширины исключают ошибки ручной маркировки. Пробивка под управлением ЧПУ обеспечивает повторение положений отверстий с жесткими допусками. Проверка первой детали после каждой смены инструмента выявляет ошибки настройки еще до запуска производства. Проверка размеров на выборочной основе на протяжении всего производства подтверждает соответствие.
Как HULK Metal справляется с этим
Мы поддерживаем специальные библиотеки инструментов для всех стандартных комбинаций ширины. Каждый переходник перед отправкой с завода проверяется по эталонному образцу или габаритному чертежу. Для нестандартных размеров мы производим первое изделие и отправляем отчет о проверке покупателю на утверждение, прежде чем приступить к полному производству.
Недостаточная длина перехода для радиуса изгиба кабеля
Почему эта проблема обычно возникает в отрасли Стандартные переходники предназначены для общего применения с кабелями среднего сечения. Производители предлагают стандартные длины, которые подходят для 80% проектов. Но когда по кабельной лестнице проходят большие силовые кабели, пучки оптоволокна или кабели с жесткими требованиями к радиусу изгиба, стандартный конус оказывается слишком коротким. Многие покупатели не осознают этого до тех пор, пока кабели не будут протянуты и установщик не заметит перегиб. Основная причина: заказчик переходника не сопоставил минимальный радиус изгиба, указанный производителем кабеля, с переходной длиной переходника.
Как покупатели могут это идентифицировать
Перед размещением заказа Рассчитайте необходимую длину перехода. Формула следующая: Минимальная длина перехода = (W1 – W2) × коэффициент радиуса изгиба. Коэффициент радиуса изгиба зависит от типа кабеля — обычно он в 4–10 раз превышает диаметр кабеля для силовых кабелей и в 20 раз для оптоволоконных кабелей. Сравните это со стандартной длиной конуса поставщика. Если стандарт слишком короткий, требуется переходник нестандартной длины.
Вопросы поставщикам
"Какова стандартная длина конуса для этой комбинации ширины?"
"Можете ли вы изготовить переходник нестандартной длины с более длинным конусом?"
"Какова разница во времени выполнения заказа между переходниками стандартной и нестандартной длины?"
Документы для проверки
Минимальный радиус изгиба, указанный производителем кабеля
Габаритный чертеж переходника с указанием длины конуса
Письменное подтверждение от производителя кабеля о том, что конус переходника является приемлемым (для критически важных установок)
Последствия игнорирования этого риска
Кабели, изогнутые с радиусом изгиба ниже минимального, указанного производителем, могут привести к повреждению изоляции, увеличению натяжения и образованию микротрещин в проводнике. Волоконно-оптические кабели могут привести к потере сигнала или необратимому повреждению. Производитель кабеля может аннулировать гарантию. В силовых установках поврежденный кабель представляет опасность возгорания. Замена переходника после установки кабеля обходится гораздо дороже, чем первоначальный заказ правильной длины.
Как профессиональные производители предотвращают это
Опытные производители спрашивают тип и размер кабеля на этапе составления предложения. Они предлагают переходники нестандартной длины в качестве стандартной услуги, а не исключения. У них есть инженерный персонал, который может рассчитать необходимую длину конуса на основе спецификации кабеля.
Как ХАЛК управляет металлом
Наша команда инженеров проверяет спецификации кабеля в процессе составления предложения. Если стандартный переходник не соответствует требованиям по радиусу изгиба, мы уведомляем покупателя и предлагаем решение нестандартной длины с четким сроком выполнения до размещения заказа.
Уменьшение толщины материала
Почему эта проблема часто возникает в промышленности Это неприятная правда в производстве металлов. Некоторые производители для снижения стоимости используют для фитингов более тонкий материал, чем для прямых участков. Прямой участок может иметь толщину 2,0 мм, а переходник изготавливается из 1,5 мм. Идея состоит в том, что фитинги короче, поэтому им не нужна одинаковая толщина. Это неправильно. Редуктор – это структурное звено на пути нагрузки. Если он тоньше соединяемых участков, то он становится самым слабым местом, и прогиб концентрируется на переходнике.
Как покупатели могут это идентифицировать
Перед размещением заказа четко укажите, что толщина материала переходника должна соответствовать толщине соединяемых прямых секций или превышать ее. Уточните толщину материала в предложении и на габаритном чертеже. После получения образцов измерьте толщину штангенциркулем. Разницу в 0,5 мм легко обнаружить, но ее часто упускают из виду, поскольку покупатели полагают, что толщина одинакова во всей системе.
Вопросы поставщикам
"Какова толщина материала боковых поручней и перекладин редуктора?"
"Эта толщина такая же, как у прямых участков в том же порядке?"
"Можете ли вы предоставить заводской сертификат на сталь, используемую в редукторе?"
Документы для проверки
Толщина материала в предложении и подтверждении заказа
Свидетельство завода с указанием марки и толщины стали
Образец измерений (для крупных заказов)
Последствия игнорирования этого риска
Более тонкий переходник прогибается под нагрузкой, вытягивая соединенные прямые секции из выравнивания. Соединительные болты будут испытывать эксцентричную нагрузку и со временем могут ослабнуть. Система кабельных лестниц будет провисать на переходнике, создавая неровную поверхность, которая усложняет протягивание кабеля. В крайних случаях редуктор может сломаться, если нагрузка превышает приведенную мощность.
Как профессиональные производители предотвращают это
Толщина материала указывается в производственном заказе и проверяется при получении сырья. Одинаковая толщина используется для всех компонентов номинальной системы. Служба контроля качества проверяет толщину материала микрометром во время входного контроля и еще раз во время окончательного контроля.
Как HULK Metal справляется с этим
Мы используем для фитингов ту же толщину материала, что и для прямых секций в любой номинальной системе. Толщина материала сверяется с сертификатом завода при входном контроле, а толщина напечатана на производственном транспортере, который следует за каждой деталью на протяжении всего процесса изготовления.
Проблемы с качеством покрытия и скрытая внутренняя коррозия
Почему эта проблема часто возникает в промышленности Проблемы с покрытием являются наиболее распространенным долговременным отказом систем кабельных лестниц. При горячем цинковании могут образовываться комки, оголенные пятна, включения флюса или неравномерная толщина. Электрогальванизация часто бывает слишком тонкой. Порошковое покрытие может иметь отверстия, плохую адгезию или недостаточное покрытие по краям. Самая коварная проблема — внутренняя коррозия в закрытых помещениях: углы редуктора зажаты в углах, в которых могут задерживаться химикаты для предварительной обработки или влага. Если деталь не слить, не промыть и не высушить должным образом, коррозия начинается изнутри и распространяется наружу, невидимая до тех пор, пока покрытие не вздуется.
Как покупатели могут это идентифицировать
Перед размещением заказа на HDG укажите стандарт толщины покрытия (например, ASTM A123 или ISO 1461) и запросите отчет об измерении толщины покрытия. В случае порошкового покрытия узнайте о процессе предварительной обработки и запросите результат испытания на адгезию в поперечном разрезе. Для всех покрытий уточните конструкцию дренажа — есть ли у переходника дренажные отверстия в закрытых углах? Визуальный осмотр образца может выявить комки, голые пятна и неравномерное покрытие. Но внутреннюю коррозию обнаружить труднее; уточните у поставщика, как он обеспечивает полный дренаж и покрытие покрытия внутри закрытых секций.
Вопросы поставщикам
"Какому стандарту толщины цинкования вы следуете (ASTM A123, ISO 1461)?"
"Можете ли вы предоставить данные измерения толщины покрытия для этой партии?"
"Как обеспечить полный дренаж и покрытие покрытия внутри углов переходника?"
"Есть ли у вас сертификат испытаний вашего покрытия в солевом тумане?"
Документы для проверки
Отчет об измерении толщины покрытия
Сертификат испытаний на воздействие солевого тумана (для критически важных применений)
Отчет об испытаниях на адгезию (для порошкового покрытия)
Фотографии внутренних поверхностей (для предварительно собранных переходников)
Последствия игнорирования этого риска
Редуктор с дефектами покрытия преждевременно выйдет из строя. При установке на открытом воздухе ржавчина появится на месте дефекта в течение нескольких месяцев и распространится под покрытие. В морской или химической среде отказ может произойти в течение нескольких лет. Переходник, который корродирует изнутри, будет выглядеть нормально, пока покрытие не вздуется и не отпадет, а к этому моменту сталь под ним уже будет повреждена. Замена корродированного редуктора на действующем объекте является дорогостоящей и трудоемкой.
Как профессиональные производители предотвращают это
HDG выполняется в соответствии с признанными стандартами с контролируемой температурой ванны, ее составом и временем погружения. Детали имеют дренажные отверстия, обеспечивающие полный дренаж и покрытие цинком. Порошковое покрытие наносится на предварительно подготовленную поверхность с постоянной толщиной пленки. Служба контроля качества периодически измеряет толщину покрытия каждой партии и проводит испытания на адгезию.
Как HULK Metal справляется с этим
Мы гальванизируем по стандарту ASTM A123, при этом толщина измеряется в нескольких точках на каждой детали. Редукторы имеют дренажные отверстия в закрытых углах. При порошковом покрытии мы используем семиэтапный процесс предварительной обработки и проверяем толщину пленки и адгезию на каждой партии. По запросу мы можем предоставить сертификаты испытаний в солевом тумане.
Сварка после изготовления, нарушающая покрытие
Почему эта проблема часто возникает в отрасли. Это производственный упрощенный вариант, который покупатели редко видят. Редуктор изготавливается, оцинковывается, а затем — при окончательной сборке или доработке — что-то приваривается. Возможно, добавлено ребро жесткости, прикреплен кронштейн или исправлена ошибка. Сварка выжигает цинковое покрытие в зоне термического влияния, оставляя обнаженную сталь. Завод может покрасить его краской с высоким содержанием цинка, но это не то же самое, что металлургически связанное покрытие. В полевых условиях эта корректировка терпит неудачу в течение нескольких лет.
Как покупатели могут это идентифицировать
Перед размещением заказа напрямую спросите поставщика: «Выполняется ли какая-либо сварка после оцинковки редуктора?» Если ответ положительный, спросите, какой метод ремонта покрытия используется и сертифицирован ли он на соответствие сроку службы оригинального покрытия. Осмотрите сварные швы на образце: если покрытие в области сварного шва выглядит по-другому (тусклее, шероховатее или окрашено), значит, оно было отремонтировано после цинкования.
Вопросы поставщикам
"Выполняется ли после нанесения покрытия сварка, сверление или резка?"
"Если выполняется сварка после нанесения покрытия, какой метод ремонта покрытия используется?"
"Можете ли вы предоставить поперечное сечение области сварного шва с указанием толщины покрытия?"
Документы для проверки
Блок-схема производственного процесса
Процедура ремонта покрытия (если применимо)
Фотографии редуктора до и после нанесения покрытия
Последствия игнорирования этого риска
При воздействии на открытом воздухе область сварного шва заржавеет в течение нескольких месяцев. Ржавчина распространится под соседнее покрытие, вызывая его отслаивание. Структурная целостность сварного шва также может быть нарушена, если в ремонтном покрытии задерживается влага. В морской или химической среде этот вид отказа значительно ускоряется.
Как профессиональные производители предотвращают это
Все изготовление, включая сварку, сверление и сборку, завершается до нанесения покрытия. В ванне цинкования или на линии порошкового покрытия обрабатывается вся готовая деталь. Если модификация после нанесения покрытия неизбежна, ремонт покрытия выполняется в соответствии с документированной процедурой и подтверждается измерением толщины покрытия.
Как HULK Metal справляется с этим
Мы завершаем все изготовление перед нанесением покрытия. После цинкования или порошкового покрытия сварка, сверление или резка не выполняются. Наш производственный процесс построен таким образом, что переходник поступает на линию нанесения покрытия в виде готовой детали и оставляет ее готовой к упаковке.
Неполная или отсутствующая документация
Почему эта проблема часто возникает в отрасли Многие производители относятся к документации как к второстепенной мысли. Сертификаты завода утеряны, отчеты о покрытиях не составляются, а данные контроля размеров не регистрируются. Для простой прямой секции лестницы это может быть приемлемо. Но для среднего переходника — изготовленного по индивидуальному заказу фитинга, который имеет решающее значение для целостности системы — документация необходима. В случае возникновения неисправности покупатель должен доказать, что деталь была изготовлена в соответствии со спецификацией. Без документации невозможно отслеживание.
Как покупатели могут это идентифицировать
Перед размещением заказа Узнайте у поставщика, какая документация входит в стандартную комплектацию. Профессиональный поставщик предоставит: сертификаты проката на сталь, отчеты о толщине покрытия, данные проверки размеров и сертификат соответствия. Если поставщик говорит: «Мы можем предоставить это, если вы попросите», вероятно, у него нет систематического процесса документирования. Попросите образец пакета документов из предыдущего заказа, чтобы убедиться в качестве документации.
Вопросы поставщикам
"Какая документация прилагается к каждой поставке?"
"Можете ли вы предоставить заводские сертификаты с указанием источника стали?"
"Вы включаете отчеты об измерениях толщины покрытия?"
"Предоставляется ли сертификат соответствия?"
"Можете ли вы предоставить отчет о первой проверке нестандартных переходников?"
Документы для проверки
Свидетельство завода с указанием марки стали, толщины и номера плавки
Отчет об измерении толщины покрытия
Отчет о проверке размеров
Сертификат соответствия
Отчет о проверке первого изделия (для индивидуальных заказов)
Последствия игнорирования этого риска
Без документации покупатель не может проверить соответствие редуктора спецификациям проекта. В случае неисправности покупатель не сможет доказать владельцу проекта или страховой компании, что деталь была изготовлена правильно. В регулируемых отраслях отсутствие документации может привести к тому, что вся система будет отклонена во время проверки. Стоимость получения документации задним числом зачастую превышает стоимость самого редуктора.
Как профессиональные производители предотвращают это
Документация интегрирована в систему менеджмента качества. Для каждой производственной партии создается пакет документации, включающий сертификаты на материалы, отчеты о проверках и данные испытаний. Документы проверяются перед отправкой и архивируются для дальнейшего использования.
Как HULK Metal справляется с этим
В соответствии с нашей системой управления качеством ISO 9001 каждый заказ сопровождается стандартным пакетом документации, включая заводские сертификаты, отчеты о толщине покрытия и сертификат соответствия. Дополнительная документация — отчеты о первых изделиях, данные нагрузочных испытаний, сертификаты испытаний в солевом тумане — предоставляется по запросу. Вся документация архивируется для возможности отслеживания.
Повреждение упаковки при транспортировке
Почему эта проблема часто возникает в промышленности Редукторы имеют неудобную форму — они треугольные или трапециевидные, с выступающими соединительными пластинами и неровными краями. Если они упакованы в контейнер или ящик неплотно, они смещаются во время транспортировки и трутся друг о друга. Покрытие царапается, соединительные пластины гнутся, и редуктор прибывает на место поврежденным. Завод может изготовить идеальную деталь, но если упаковка не соответствует требованиям, деталь больше не будет пригодна к использованию. Это особенно часто встречается при отправке за границу, когда контейнеры обрабатываются несколько раз.
Как покупатели могут это идентифицировать
Перед размещением заказа Узнайте у поставщика о методе упаковки. Как редукторы защищены от контакта друг с другом? Они в индивидуальной упаковке? Закреплены ли они в ящике, чтобы предотвратить перемещение? Перед отправкой запросите фотографии упаковки. Если поставщик не может предоставить подробную информацию об упаковке, предположим, что переходники будут упакованы большими партиями и могут быть повреждены.
Вопросы поставщикам
"Как редукторы упакованы для транспортировки?"
"Они упакованы индивидуально или отделены защитным материалом?"
"Можете ли вы прислать фотографии упакованного товара перед отправкой?"
"Какова ваша политика в случае, если переходники прибудут поврежденными?"
Документы для проверки
Спецификация или процедура упаковки
Фотографии упакованных товаров перед отправкой
Коносамент со страховым покрытием
Последствия игнорирования этого риска
Поврежденные переходники могут быть забракованы на месте, что приведет к задержкам при установке. Если повреждение незначительное, монтажники все равно могут использовать переходник, однако поцарапанное покрытие станет точкой зарождения коррозии. Погнутые соединительные пластины не выровняются должным образом, что вынуждает установщиков выпрямлять их, что может привести к растрескиванию покрытия или металла. Замена поврежденных переходников включает в себя стоимость доставки, время выполнения заказа и задержки проекта.
Как профессиональные производители предотвращают это
Редукторы упаковываются индивидуально или отделяются пеной, картоном или пузырчатой пленкой. Их закрепляют в прочном деревянном ящике или поддоне с помощью ремней, предотвращающих перемещение. Упаковка рассчитана на многократное обращение с продуктом во время транспортировки. Фотографии перед отправкой делаются и передаются покупателю.
Как HULK Metal справляется с этим
Мы упаковываем переходники индивидуально в защитную упаковку и закрепляем их в усиленных ящиках. Для экспортных поставок мы используем фумигированные деревянные ящики, соответствующие МСФМ 15. По запросу мы предоставляем фотографии перед отправкой, а наша упаковка разработана так, чтобы выдерживать суровые условия международной доставки.
Ошибки настройки — неправильное сочетание ширины или направление конуса
Почему эта проблема часто возникает в отрасли Когда покупатель заказывает нестандартный средний переходник, необходимо точно указать комбинацию ширины и направление уменьшения. «Центральный переходник от 300 мм до 200 мм» отличается от «левого переходника от 300 мм до 200 мм». Разница в том, остается ли осевая линия постоянной или одна боковая направляющая остается прямой. Недопонимание во время процесса заказа приводит к тому, что изготавливается не тот редуктор. Завод производит именно то, что было в заказе, но в заказе не было отражено то, что нужно установщику.
Как покупатели могут это идентифицировать
Перед размещением заказа предоставьте габаритный чертеж, показывающий точную геометрию, включая то, какая боковая направляющая является прямой (если есть), и положение центральной линии. Не полагайтесь на словесные описания. Перед началом производства согласуйте чертеж с поставщиком. Для сложных установок запросите 3D-эскиз или схему установки, показывающую, как редуктор вписывается в общую систему.
Вопросы поставщикам
"Можете ли вы предоставить мне рабочий чертеж для утверждения перед началом производства?"
"Есть ли у вас команда инженеров, которая сможет просмотреть мою компоновку и подтвердить конфигурацию редуктора?"
"Каков ваш процесс проверки спецификаций индивидуального заказа перед производством?"
Документы для проверки
Заводской чертеж одобрен обеими сторонами
Подтверждение заказа с указанием точной комбинации ширины и типа переходника
Макет установки, показывающий редуктор в контексте
Последствия игнорирования этого риска
На объект прибыл неправильный редуктор. Если это центральный переходник, а нужен левый переходник, кабели не будут правильно совмещены со следующей секцией. Редуктор может прийти в негодность и потребовать замены. Если комбинация ширины неправильная, переходник просто не подключится. Вся установка может быть отложена, пока будет изготовлен и отправлен исправленный переходник.
Как профессиональные производители предотвращают это
В процессе формального рассмотрения заказа проверяются все размеры и конфигурации перед производством. Технические чертежи создаются по индивидуальному заказу и отправляются на утверждение покупателю. Утвержденный чертеж становится эталоном для производства, и производственная группа работает над чертежом, а не над словесным описанием.
Как HULK Metal справляется с этим
Нам необходим габаритный чертеж для каждого индивидуального заказа переходника. Наша команда инженеров проверяет чертеж на технологичность и отправляет его обратно покупателю на утверждение. Никакое производство не начинается, пока чертеж не будет подписан. Этот простой шаг устранил ошибки настройки на нашем заводе.
Контрольный список рисков при закупках
Риск | Что проверить | Почему это важно | Рекомендуемое действие |
Размерная несовместимость | Расположение отверстий, высота, ширина относительно чертежей прямого сечения | Смещение даже на 2 мм предотвращает завинчивание | Запросить габаритный чертеж; сравнить с чертежом сечения лестницы; укажите допуск |
Недостаточная длина конуса | Минимальный радиус изгиба, указанный производителем кабеля, в зависимости от длины конуса переходника | Короткий конус повреждает кабели и лишает гарантии | Рассчитать необходимую длину; закажите индивидуальный заказ, если стандартный слишком короткий |
Уменьшение толщины материала | Толщина переходника в зависимости от толщины присоединенного прямого участка | Тонкий переходник становится самым слабым местом на пути нагрузки | Укажите одинаковую толщину; измерить образец штангенциркулем; запросить сертификат мельницы |
Качество покрытия/Внутренняя коррозия | Толщина покрытия, конструкция дренажа, данные испытаний в солевом тумане | Скрытая внутренняя коррозия незаметна до появления вздутий на покрытии | Укажите стандарт покрытия; спросить о сливных отверстиях; запросить отчет о толщине |
Сварка после нанесения покрытия | Происходит ли сварка после цинкования или нанесения покрытия | Области сварных швов теряют защиту от покрытия и быстро ржавеют | Спросите напрямую; проверить образцы сварных швов; не требуют никаких модификаций после нанесения покрытия |
Отсутствует документация | Заводские сертификаты, отчеты о покрытиях, данные проверок, сертификат соответствия | Без документации невозможно доказать соответствие требованиям или отследить сбои | Запросить образец пакета документации; укажите необходимые документы в заказе на поставку |
Повреждение упаковки | Способ упаковки, индивидуальная упаковка, качество ящика | Повреждение покрытия или погнутые соединительные пластины приводят к задержке монтажа и коррозии | Запросите фотографии упаковки; указать требования к упаковке; включить страховку |
Ошибки настройки | Заводской чертеж, комбинация ширины, направление конуса | Неправильная геометрия редуктора непригодна для использования; проект задержки замены | Предоставьте габаритный чертеж; требовать утверждения чертежа перед производством; проверьте подтверждение заказа |
Практические советы перед размещением заказа
После 20 лет наблюдения за тем, как покупатели совершают одни и те же ошибки, вот самый простой совет, который я могу предложить: отправьте поставщику габаритный чертеж всей трассы вашей кабельной лестницы, отметьте, где проходит переходник, и попросите его подтвердить в письменной форме, что поставляемый им переходник подойдет. Этот один шаг — проверка на уровне системы — выявляет больше проблем, чем любой контрольный список. Это занимает пять минут и ничего не стоит. Вы хотите работать с поставщиками, которые делают это охотно. Те, кто говорит: «Просто сообщите нам ширину, и мы изготовим», — это те, кто отправит вам переходник, который не подходит.
Что на самом деле определяет общую стоимость закупки среднего редуктора
Обзор Указанная цена за единицу продукции — это только отправная точка. Марка материала, метод изготовления, качество покрытия, количество заказа, упаковка и документация — все это входит в общую стоимость закупок. Понимание того, что движет каждым элементом затрат, поможет вам отличить поставщика, предлагающего реальную ценность, от поставщика, предлагающего цену, о которой вы потом пожалеете.
Сырье — марка стали, толщина и источник
Почему существует такая стоимость
Сама сталь обычно составляет 30–50% стоимости производства переходника. Цена значительно варьируется в зависимости от марки стали, толщины, а также от того, поставляется ли материал с отечественного завода или импортируется. Стандартная мягкая сталь коммерческого качества является наиболее экономичной. Переход на конструкционную сталь, увеличение толщины на 0,5 мм или переход на нержавеющую сталь или алюминий может привести к удвоению или утроению стоимости материала.
Что влияет на стоимость
Марка стали имеет значение. Сталь товарного класса (эквивалент Q235) подходит для большинства применений внутри помещений. Конструкционная сталь (S355 или эквивалент) стоит дороже, но обеспечивает более высокую прочность, позволяя более тонким секциям выдерживать ту же нагрузку — хотя эта оптимизация редко применяется к переходникам, которые обычно подбираются по толщине прямой секции. Нержавеющая сталь 304 стоит примерно в 3–4 раза дороже мягкой стали; 316 стоит 5–6 раз. Алюминиевый сплав 6061-T6 стоит в 2–3 раза дороже мягкой стали, но он легче, что снижает стоимость доставки. Источник производства также имеет значение: сталь, произведенная на сертифицированном заводе, стоит дороже, чем сталь, полученная от трейдера, но отслеживаемость лучше.
Как покупатели могут оптимизировать затраты
Не переусердствуйте. Если проект представляет собой крытое коммерческое здание, вполне подойдет стандартная мягкая сталь коммерческого класса. Не указывайте нержавеющую сталь, если этого не требуют условия окружающей среды. Сопоставьте марку материала с остальной частью системы кабельной лестницы: переходник из нержавеющей стали в системе из мягкой стали является пустой тратой денег и создает риск гальванической коррозии. При больших заказах спросите поставщика, могут ли они зафиксировать цену на сталь на момент заказа, чтобы избежать колебаний рынка.
Скрытые риски снижения затрат
Некоторые поставщики снижают стоимость материалов, используя более тонкую сталь, чем указано, или закупая продукцию у несертифицированных заводов, химические и механические свойства которых не соответствуют друг другу. Слишком тонкая сталь не выдержит номинальной нагрузки. Сталь с противоречивым химическим составом может треснуть во время формовки или сварки. Если заводской сертификат отсутствует или выглядит как фотокопия из другой партии, возможно, материал некачественный. Стоимость вышедшего из строя переходника намного превышает экономию от более дешевой стали.
Как профессиональные производители повышают эффективность
Они поддерживают долгосрочные отношения с сертифицированными заводами и закупают сталь оптом по договорным ценам. Они оптимизируют расположение гнезд, чтобы максимизировать использование материала при резке боковых перил и перекладин. Они не делают ставку на качество материала — они знают, что одна партия плохой стали, которая трескается во время формовки, обходится дороже, чем годы покупки на сертифицированном заводе.
Как HULK Metal контролирует эти затраты
Мы поставляем сталь с заводов, сертифицированных по стандарту ISO, с полной отслеживаемостью. Наши соглашения об оптовых закупках с заводами позволяют нам предлагать конкурентоспособные цены на материалы без ущерба для качества. Использование материала оптимизируется с помощью программного обеспечения для раскроя с ЧПУ, что позволяет сократить количество отходов и сохранить эффективность затрат на материал на деталь.
Оснастка и настройка — скрытая стоимость небольших партий
Почему существует такая стоимость
Каждая комбинация ширины среднего переходника требует определенного набора инструментов — гибочных штампов, штамповочных приспособлений и сварочных приспособлений. Настройка этих инструментов для запуска производства требует времени, а это время требует затрат. Если вы заказываете 10 переходников, время установки амортизируется по 10 единицам. Если вы заказываете 100 штук, стоимость установки за единицу резко снизится. Вот почему небольшие заказы имеют непропорционально высокие цены за единицу.
Что влияет на стоимость
Количество уникальных комбинаций ширины в вашем заказе напрямую влияет на стоимость оснастки. Заказ десяти различных комбинаций ширины означает десять разных комплектаций. Объединение с меньшим количеством стандартных размеров уменьшает количество изменений в настройке. Для нестандартных переходников с нестандартной длиной или углом конуса может потребоваться новый инструмент, что увеличивает единовременные затраты, которые необходимо амортизировать по всему заказу. Для одноразовых переходников, изготовленных по индивидуальному заказу, стоимость инструмента может превышать стоимость материала.
Как покупатели могут оптимизировать затраты
Объедините свой заказ с меньшим количеством комбинаций ширины. Стандартизируйте конструкцию системы кабельных лестниц, чтобы переходник одного и того же размера использовался в нескольких местах. Заказывайте большие количества меньшего размера, а не небольшие количества многих размеров. Если вам нужны специальные переходники, спросите, можно ли адаптировать стандартный инструмент, прежде чем переходить к новому инструменту. Пакетируйте заказы — заказывать все редукторы для проекта одновременно более выгодно, чем поэтапно.
Скрытые риски снижения затрат
Некоторые поставщики сокращают затраты на установку, используя инструменты общего назначения вместо специальных приспособлений. Это экономит время, но ухудшает точность размеров. Переходник может быть дешевле, но если отверстия для сращивания не совпадают и установщику приходится сверлить новые отверстия на месте, общие затраты, включая трудозатраты, задержки и ремонт покрытия, будут выше. Редуктор, который стоит на 10% дешевле, но вызывает задержку установки на один день, не является экономией.
Как профессиональные производители повышают эффективность
Они поддерживают библиотеки специальных инструментов для комбинаций стандартной ширины. Время наладки сведено к минимуму, поскольку инструменты готовы и откалиброваны. Они используют формовочное и штамповочное оборудование с ЧПУ, которое позволяет быстро переключаться между программами для стандартных конфигураций. Они планируют производство таким образом, чтобы одинаковые переходники собирались вместе, что сокращает необходимость замены оснастки.
Как HULK Metal контролирует эти затраты
Наша библиотека инструментов охватывает все комбинации стандартной ширины, поэтому для стандартных переходников плата за инструмент не взимается. Для нестандартных размеров мы оцениваем, можно ли адаптировать существующие инструменты, прежде чем разрабатывать новые инструменты. Мы эффективно производим серийное производство, чтобы минимизировать затраты на установку единицы продукции, обеспечивая экономию покупателям, которые заказывают в разумных количествах.
Метод изготовления — цельнолитая или сварная сборка
Почему существует такая стоимость
Средний переходник может быть изготовлен двумя принципиально разными способами. Первый — это формовка цельной детали: боковые направляющие вырезаются и сгибаются из цельного листа стали, образуя гладкую непрерывную конусность без сварных соединений. Второй вариант — сварная сборка: боковые направляющие вырезаются из нескольких частей и свариваются между собой в местах перехода. Для формовки цельных деталей требуется более крупный листовой металл и более сложное гибочное оборудование, но при этом получается более прочная и долговечная деталь. При сварной сборке используются меньшие куски материала и более простое оборудование, но сварные швы создают потенциальные точки разрушения и требуют дополнительных трудозатрат на сварку, шлифовку и проверку.
Что влияет на стоимость
Цельное формование требует более высоких затрат на материал (требуется лист большего размера), но более низких затрат на рабочую силу (без сварки). Сварная сборка имеет более низкую стоимость материала, но более высокие затраты на рабочую силу и более высокие затраты на контроль качества. Для стандартных переходников с умеренным уменьшением ширины формовка цельной детали обычно более рентабельна при масштабировании. Для значительного уменьшения ширины или изготовления нестандартной геометрии сварка может быть единственным практическим методом. Качество сварки — прихватки по сравнению со сварными швами по всей длине, гладкость по сравнению с оставленными в исходном виде — также влияет на стоимость рабочей силы.
Как покупатели могут оптимизировать затраты
Для стандартных переходников допускается использовать цельную фасонную конструкцию. Это отраслевой стандарт по уважительной причине. В случае нестандартных переходников попросите поставщика объяснить предлагаемый им метод изготовления и почему это наиболее экономически эффективный подход. Не настаивайте на штамповке цельной детали, если уменьшение ширины слишком велико, а стоимость оснастки будет непомерно высокой — правильно сваренный переходник с сварными швами полного провара и соответствующим покрытием вполне приемлем.
Скрытые риски снижения затрат
Самый дешевый метод изготовления — сварная сборка с прихватками. Прихваточные сварные швы — это небольшие сварные швы, которые скрепляют детали, но не обеспечивают полной прочности конструкции. Под нагрузкой прихваточные сварные швы могут треснуть, особенно если редуктор подвержен вибрации. Приварной переходник, сильно окрашенный, может выглядеть хорошо по прибытии, но выйти из строя через несколько лет. Всегда спрашивайте, какой тип сварки используется и являются ли сварные швы по всей длине или прихватками.
Как профессиональные производители повышают эффективность
Они инвестируют в формовочное оборудование с ЧПУ, которое может эффективно производить цельные боковые направляющие. Они используют роботизированные сварочные ячейки для стандартных сварных переходников, обеспечивая стабильное качество сварки при меньших затратах на рабочую силу. Они разработали геометрию переходника таким образом, чтобы свести к минимуму количество сварных швов и расположить их вдали от точек концентрации напряжений.
Как HULK Metal контролирует эти затраты
Мы используем цельную формовку для всех стандартных переходников, что исключает затраты на сварку и контроль. Для нестандартных переходников, требующих сварки, мы используем сварные швы с полным проваром и роботизированную сварку, где это применимо, обеспечивая стабильное качество без чрезмерных затрат на ручной труд.
Обработка поверхности — тип, качество и соответствие требованиям
Почему существует такая стоимость
Обработка поверхности обычно составляет 15–30 % от общей стоимости производства переходника. Тип обработки — электрогальванизация, горячее цинкование, ZAM-покрытие или порошковая покраска — определяет стоимость. Но качество лечения также имеет значение. HDG до 85 микрон стоит дороже, чем HDG до 45 микрон. Порошковая покраска с семиэтапной предварительной обработкой стоит дороже, чем трехэтапная мойка. Соответствие стандартам (ASTM, ISO) требует документации и испытаний, которые увеличивают затраты.
Что влияет на стоимость
Стоимость HDG зависит от размера цинковой ванны, цены на цинк (товар, который колеблется) и толщины покрытия. Одна только цена на цинк может колебаться на 20–30% в год. Стоимость порошкового покрытия зависит от процесса предварительной обработки, порошкового материала (эпоксидная смола, полиэстер или гибрид) и цвета (индивидуальные цвета стоят дороже, чем стандартные цвета RAL). Покрытие ZAM – это продукт премиум-класса по премиальной цене. EG — самый дешевый вариант, но обеспечивает наименьшую защиту.
Как покупатели могут оптимизировать затраты
Выбирайте покрытие, которое соответствует окружающей среде, а не то, которое стоит дешевле. Редуктор EG при наружной установке выйдет из строя раньше, и его замена будет стоить дороже, чем первоначально стоила бы альтернатива HDG. Подберите тип покрытия к остальной части системы — смешивание HDG и порошкового покрытия в одном проходе не требуется и усложняет заземление. Если проект реализуется в стандартной внутренней среде, EG подойдет. Для наружного применения HDG является минимальным. Для берегового, ЗАМ или нержавейки. Не завышайте толщину покрытия — 85 микрон — для суровых условий; Толщина 65 микрон достаточна для большинства наружных работ.
Скрытые риски снижения затрат
Самый дешевый вариант покрытия — тонкая краска EG или однослойная краска. Оба быстро выйдут из строя в любой среде с влажностью. Некоторые поставщики предлагают «HDG», но на самом деле используют более тонкий слой цинка, чем указано, или пропускают этап хроматной пассивации, который продлевает срок службы покрытия. Покрытие может выглядеть хорошо по прибытии, но выйти из строя через несколько лет. Единственный способ проверить это с помощью толщиномера покрытия и протокола испытаний.
Как профессиональные производители повышают эффективность
Они поддерживают собственные линии цинкования или порошкового покрытия, что исключает затраты и время выполнения работ на аутсорсинге. Они эффективно группируют детали, чтобы максимизировать производительность. Они инвестируют в автоматизированную предварительную обработку и нанесение покрытия, чтобы обеспечить стабильное качество с минимальными доработками. Они закупают цинк и порошковые материалы оптом по договорным ценам.
Как HULK Metal контролирует эти затраты
Мы располагаем собственным оборудованием для обработки поверхности, что исключает наценки субподрядчиков и дает нам прямой контроль над качеством и графиком работ. Мы производим серийное производство, чтобы максимизировать эффективность линии нанесения покрытия. Толщина нашего покрытия проверяется на каждой партии, поэтому мы не тратим деньги на доработку или гарантийные претензии.
Объем заказа и эффективность партии
Почему существует такая стоимость
Эффективность производства напрямую зависит от размера партии. Производственный цикл из 100 переходников амортизирует время наладки, оснастки, обработки материалов и проверки 100 единиц. Серия из 5 редукторов несет те же фиксированные затраты, но распределяет их по 5 единицам. Вот почему цена единицы небольшого заказа может в 2–3 раза превышать цену большого заказа. Разница в стоимости связана не с жадностью поставщика; это реальная стоимость остановки производства, настройки инструментов и запуска небольшой партии.
Что влияет на стоимость
Общее количество переходников в заказе, количество уникальных спецификаций и график производства — все это влияет на эффективность. Порядка 50 одинаковых редукторов – это высокая эффективность. Заказ 50 переходников с 10 различными комбинациями ширины менее эффективен, поскольку каждая комбинация требует смены инструмента. Срочные заказы, нарушающие производственный график, стоят дороже, поскольку вынуждают переносить другие работы.
Как покупатели могут оптимизировать затраты
Заказывайте весь объем проекта в одном заказе на поставку, а не поэтапно. Объедините спецификации, чтобы уменьшить количество уникальных размеров. Планируйте заранее, чтобы заказ можно было выполнить в рамках обычного производственного цикла, а не в спешке. Если у вас несколько проектов, рассмотрите возможность объединения их в один заказ, чтобы получить больший объем. Спросите поставщика, есть ли скидка на большее количество и оправдывает ли это снижение цены заказ нескольких дополнительных переходников в качестве запасных частей.
Скрытые риски снижения затрат
Заказ небольших партий с целью экономии первоначальных затрат увеличивает цену за единицу продукции и может привести к ухудшению качества, если поставщик использует инструменты общего назначения вместо специальных приспособлений. Заказ у нескольких поставщиков с целью получения самой низкой цены на каждую партию создает проблемы совместимости. Общая стоимость, включая фрахт, таможенное оформление и проверку нескольких партий, часто превышает стоимость одного консолидированного заказа.
Как профессиональные производители повышают эффективность
Они поддерживают запасы переходников стандартных размеров, что позволяет им поставлять небольшие количества со склада по конкурентоспособным ценам. Они используют гибкое планирование производства, позволяющее выпускать небольшие партии без чрезмерных затрат. Они четко сообщают о минимальном объеме заказа и ценовых скидках, чтобы покупатели могли принимать обоснованные решения.
Как HULK Metal контролирует эти затраты
Мы держим на складе наиболее распространенные размеры переходников, поэтому стандартные переходники могут поставляться со склада без платы за установку небольших партий. Для индивидуальных заказов мы предоставляем прозрачные цены, отражающие реальную стоимость мелкосерийного производства, и консультируем покупателей, как консолидировать заказы для получения большей выгоды.
Контроль качества и документация
Почему существует такая стоимость
Контроль качества требует реальных затрат. Проверка размеров требует квалифицированных инспекторов, калиброванных измерительных инструментов и времени. Для измерения толщины покрытия требуется оборудование и обученные операторы. Нагрузочное тестирование требует тестового кадра и записи данных. Документация — заводские сертификаты, отчеты об инспекциях, данные испытаний — требует административного времени. Чем более строгий контроль качества, тем выше стоимость. Но цена ненадлежащего контроля качества оплачивается на местах: неудачные установки, отклоненные поставки, претензии по гарантии и испорченная репутация.
Что влияет на стоимость
Уровень контроля качества напрямую коррелирует с критичностью приложения. Редуктор для коммерческого здания требует базовой проверки размеров и покрытия. Редуктор для атомной электростанции требует полной прослеживаемости, радиографического контроля сварных швов, точной идентификации материала и полного пакета документации. Стоимость контроля качества для ядерного применения может в 5–10 раз превышать стоимость контроля качества для коммерческого применения. Проверка третьей стороной увеличивает затраты.
Как покупатели могут оптимизировать затраты
Укажите уровень контроля качества, соответствующий приложению. Не запрашивайте документацию ядерного класса для складской установки. Не пропускайте контроль качества полностью для критически важного приложения. Сопоставьте требования контроля качества со спецификацией проекта. Если проект не требует сторонней проверки, не указывайте ее. Если для проекта требуется документация ISO, включите ее в заказ на поставку, чтобы поставщик мог правильно оценить ее.
Скрытые риски снижения затрат
Затраты на контроль качества за счет исключения этапов проверки — это авантюра. Поставщик может поставлять переходники, которые выглядят нормально, но имеют погрешности в размерах, тонкое покрытие или плохие сварные швы. Стоимость обнаружения этих дефектов на месте (задержки проекта, доработка, доставка замены) намного выше, чем стоимость заводского осмотра. Самый дорогой контроль качества — это контроль качества, который должен был быть проведен, но не был проведен.
Как профессиональные производители повышают эффективность
Они интегрируют контроль качества в производственный процесс, а не рассматривают его как отдельный этап. В ходе производственного контроля дефекты выявляются на ранней стадии, когда исправление обходится дешевле. Они используют калиброванные инструменты и документированные процедуры, которые делают проверку эффективной. Они обучают операторов проверять свою работу, уменьшая потребность в специальных инспекторах. Они ведут цифровые записи, которые можно быстро собрать в пакет документации.
Как HULK Metal контролирует эти затраты
Наша система управления качеством ISO 9001 интегрирует контроль качества на каждом этапе производства. Проверки размеров выполняются при установке, первой детали и на протяжении всего цикла. Толщина покрытия измеряется на каждой партии. Документация создается как часть производственного процесса, а не как второстепенная мысль. Этот комплексный подход обеспечивает гарантию высокого качества без чрезмерных затрат.
Упаковка и логистика — стоимость доставки в целости
Почему существует такая стоимость
Средний переходник имеет неудобную форму. Это не плоский прямоугольник, который аккуратно складывается. Он имеет выступающие соединительные пластины, неровные края и часто трапециевидный профиль. Чтобы упаковать его, чтобы он выдержал международную доставку, нужно нечто большее, чем просто бросить его в коробку. Для правильной упаковки используются индивидуальная упаковка, пенопластовые разделители и прочные ящики. Стоимость перевозки определяется объемом и весом, а в упаковке переходников много пустого места. Это реальная стоимость, которую часто недооценивают.
Что влияет на стоимость
Стоимость упаковки зависит от требуемого уровня защиты. Для местной доставки может потребоваться только поддон с обвязкой. Для экспортной отправки на удаленный объект требуется фумигированный деревянный ящик с индивидуальной упаковкой деталей. Стоимость перевозки зависит от способа доставки (море, воздух, экспресс), расстояния, объема и веса. Разборные (плоские) редукторы доставляются более эффективно, чем предварительно собранные редукторы. Таможенные пошлины и налоги на импорт увеличивают стоимость доставки.
Как покупатели могут оптимизировать затраты
Рассмотрите возможность использования разборных переходников для зарубежных перевозок — они занимают меньший объем и снижают стоимость перевозки. Консолидируйте поставки, а не отправляйте небольшие партии. Спланируйте график поставок так, чтобы переходники доставлялись тогда, когда они необходимы, избегая затрат на хранение и повреждений в результате длительного хранения на месте. В случае местных проектов спросите, может ли поставщик доставить товар непосредственно на объект. Для международных проектов работайте с экспедитором, который знает местоположение поставщика и маршруты доставки.
Скрытые риски снижения затрат
Самая дешевая упаковка — это объемная упаковка с минимальной защитой. Редукторы, упакованные таким образом, будут доставлены с поцарапанным покрытием, погнутыми соединительными пластинами и сколами по краям. Стоимость ремонта или замены поврежденных переходников, а также задержка проекта намного превышают экономию на упаковке. Самый дешевый вариант перевозки может включать несколько перегрузок, что увеличивает риск повреждения и потери.
Как профессиональные производители повышают эффективность
Они разрабатывают упаковку специально с учетом формы и хрупкости продукта. Они используют стандартизированные размеры ящиков, которые оптимизируют загрузку контейнеров. Они поддерживают отношения с экспедиторами, чтобы получить конкурентоспособные цены. Они предлагают как предварительно собранные, так и разобранные варианты, поэтому покупатель может выбирать, исходя из стоимости доставки и удобства установки.
Как HULK Metal контролирует эти затраты
Мы предлагаем разборную упаковку для экспортных заказов, чтобы минимизировать объем грузов. Наши ящики предназначены для защиты покрытия и структурной целостности каждого переходника. Мы работаем с опытными экспедиторами, которые предлагают конкурентоспособные тарифы, и можем посоветовать наиболее экономичный способ доставки для каждого пункта назначения.
Услуги по инженерной поддержке и настройке
Почему существует такая стоимость
Когда покупателю нужен специальный переходник — нестандартная комбинация ширины, необычная длина конуса или специальный материал — требуется время на разработку. Кто-то должен просмотреть спецификацию, создать рабочий чертеж, определить производственный процесс и убедиться, что конструкция технологична. Это время разработки требует реальных затрат. Обычно он включен в цену единицы индивидуального заказа, но может взиматься отдельно за разовые конструкции.
Что влияет на стоимость
Сложность настройки определяет инженерные усилия. Простая комбинация нестандартной ширины на стандартном переходнике требует минимального проектирования. Переходник со сложным углом, несколькими переходами или специальным усилением требует детального проектирования. Количество пользовательских спецификаций в заказе также имеет значение — разработка десяти уникальных редукторов обходится дороже, чем разработка одного с десятью копиями.
Как покупатели могут оптимизировать затраты
Предоставьте четкий чертеж с размерами того, что вам нужно. Чем полнее спецификация, тем меньше времени требуется на проектирование. Если у вас есть несколько пользовательских редукторов, проверьте, можно ли их стандартизировать. Небольшая корректировка схемы кабельной лестницы может позволить использовать стандартный переходник вместо специального. Если вы планируете заказать такой же специальный переходник в будущем, попросите поставщика сохранить инструменты и чертежи, чтобы исключить повторные затраты на проектирование.
Скрытые риски снижения затрат
Некоторые поставщики пропускают этап проектирования и изготавливают переходники по индивидуальному заказу по устному описанию покупателя. В результате получается редуктор, который соответствует описанию, но не тому, что было необходимо. Стоимость доработки или замены намного выше, чем стоимость надлежащей инженерной экспертизы. Всегда настаивайте на утверждении рабочего чертежа до начала производства.
Как профессиональные производители повышают эффективность
У них есть команда инженеров, имеющая опыт проектирования систем кабельных лестниц. Они используют интеграцию CAD/CAM, поэтому утвержденный чертеж передается непосредственно в производственный процесс. Они сохраняют утвержденные чертежи для повторных заказов, что исключает затраты на реинжиниринг. Они изучают макет покупателя и предлагают варианты оптимизации, которые уменьшают количество нестандартных деталей.
Как HULK Metal контролирует эти затраты
Наша команда инженеров проверяет каждый индивидуальный заказ на технологичность и предоставляет на утверждение рабочий чертеж. Мы сохраняем все утвержденные чертежи для будущих заказов. Мы активно предлагаем стандартные альтернативы, когда специальный редуктор не является строго необходимым. Эта инженерная поддержка включена в указанную цену для индивидуальных заказов и не взимается как скрытая дополнительная плата.
Сравнительная таблица общей стоимости
Драйвер затрат | Что влияет на стоимость | Предложения покупателя по оптимизации | Как HULK Metal создает ценность |
Сырье | Марка стали, толщина, источник проката, использование материала | Сопоставьте класс с окружающей средой; не переуточняйте; проверить сертификаты завода | Оптовые закупки у сертифицированных заводов; Раскладка с ЧПУ для оптимального использования материала |
Инструменты и настройка | Количество уникальных комбинаций ширины, размер партии, нестандартный инструмент | Объединить размеры; заказывайте большие партии; стандартизировать проект системы | Библиотека инструментов для стандартных размеров; отсутствие платы за стандартный инструмент; планирование серийного производства |
Метод изготовления | Цельные формованные или сварные; тип и качество сварного шва | Стандартные переходники: цельные; по индивидуальному заказу: оценить оба варианта | Единичная формовка для всех стандартов; роботизированная сварка на заказ; сварные швы с полным проваром |
Обработка поверхности | Тип покрытия, толщина, предварительная обработка, соответствие стандартам | Подберите покрытие к окружающей среде; не задавайте слишком большую толщину; указать признанные стандарты | Обработка поверхности собственными силами; эффективность партии; проверенная толщина покрытия в каждой партии |
Количество заказа | Размер партии, количество уникальных спецификаций, график производства | Объедините заказы; планируйте заранее; объединить проекты для тома | В наличии стандартные размеры; прозрачное ценообразование; планирование производства для повышения эффективности |
Контроль качества | Уровень проверки, документация, требования третьих сторон | Соответствие уровня контроля качества критичности приложения; заранее укажите требования | Интегрированный контроль качества ISO 9001; внутрипроизводственный контроль; документация, созданная во время производства |
Упаковка и логистика | Уровень упаковки, способ доставки, объем, расстояние | Разборка для экспорта; консолидировать поставки; план графика доставки | Разборный вариант; защитная упаковка; конкурентные грузовые партнерства |
Техническая поддержка | Сложность настройки, утверждение чертежей, оптимизация дизайна | Предоставьте четкие рисунки; стандартизировать, где это возможно; утверждать чертежи перед производством | Включена инженерная экспертиза; утверждение рабочих чертежей; предложение стандартных альтернатив |
Урок реальной стоимости
Общая стоимость приобретения среднего переходника не является ценой, указанной в предложении. Это сумма цены за единицу, стоимости перевозки, таможенной пошлины, времени проверки, труда по установке, стоимости любых модификаций на месте и стоимости досрочной замены в случае выхода из строя редуктора. Переходник, который стоит на 20% дороже, но идеально подходит, служит 30 лет и поставляется с полной документацией, дешевле, чем переходник, который стоит на 20% дешевле, но требует сверления, задерживает проект и выходит из строя через 10 лет. Самый дешевый переходник — это тот, о котором вам больше никогда не придется думать после его установки.
Как оценить среднего поставщика переходников с точки зрения опытного менеджера по закупкам
Обзор Выбор правильного поставщика – это снижение долгосрочных рисков проекта, а не поиск самого низкого предложения. Опытные покупатели оценивают производственные возможности, стабильность качества, техническую поддержку, надежность доставки и эффективность связи, прежде чем принимать решения о покупке. Самый дешевый поставщик часто становится самым дорогим.
Может ли поставщик обеспечить стабильное качество?
Почему согласованность важнее, чем один квалифицированный образец
Любая фабрика может произвести один идеальный образец. Дайте им достаточно времени, вручную выберите лучшего оператора, используйте материалы премиум-класса и трижды проверьте каждое измерение — и образец будет выглядеть безупречно. Проблема в том, что образец — это не то, что вы получаете. Вы получаете детали, изготовленные в сжатые сроки, сменными рабочими из стандартного материала и с обычными процедурами проверки. Разрыв между образцом и производственной партией – это то место, где разрушаются большинство отношений с поставщиками.
Постоянство означает, что 50-й редуктор, сходящий с производственной линии, идентичен первому. Это означает, что редуктор, который вы получаете в шестом месяце проекта, соответствует редуктору, который вы получили в первом месяце. Это означает, что отверстия для сращивания каждый раз находятся в одном и том же положении, поэтому установщику не нужно проверять каждый переходник перед его прикручиванием.
Как покупатели могут убедиться в реальном качестве
Не спрашивайте: «У вас есть ISO 9001?» — У каждой фабрики на стене висит сертификат. Вместо этого спросите: «Могу ли я увидеть ваши листы контроля процесса для последних трех производственных циклов этого переходника?» На заводе, который действительно контролирует качество, будут вестись записи: измерения размеров, выполненные во время производства, показания толщины покрытия, журналы проверки сварных швов. Попросите показать фактические данные измерений, а не сводку. Спросите, что происходит, когда измерение выходит за пределы допуска: кого уведомляют, какие корректирующие действия предпринимаются и как распределяется продукт.
Во время посещения завода прогуляйтесь по производственному цеху и посмотрите, что делают операторы, а не на то, что вам показывает гид. Используют ли операторы калиброванные измерительные инструменты или проверяют размеры на глаз? Вывешены ли рабочие инструкции на каждом участке или они хранятся в папке в кабинете начальника? Организован ли производственный цех или разбросаны детали и инструменты? Эти наблюдения расскажут вам больше о качестве, чем любой сертификат.
Спросите поставщика: «Какая последняя проблема с качеством возникла у вас при заказе переходника и как вы ее устранили?» Поставщик, который говорит: «У нас никогда не бывает проблем с качеством», либо лжет, либо заблуждается. Поставщик, который описывает конкретную проблему и объясняет предпринятые корректирующие действия, демонстрирует настоящее управление качеством.
Как HULK Metal поддерживает стабильное качество продукции
Мы работаем по стандарту ISO 9001, но сертификат не имеет значения. Важно то, что у каждой производственной партии есть дорожник — документ, который сопровождает детали на протяжении каждой операции. Путешественник записывает номер плавки материала, оператора, выполнявшего каждую операцию, измеренные размеры и толщину покрытия. Если размер выходит за пределы допуска, путешественник показывает это, и деталь помещается в карантин до того, как она достигнет следующей операции. Это не особый процесс для важных клиентов; именно так мы выполняем каждый заказ.
Мы калибруем наши измерительные инструменты по графику, а не тогда, когда они ломаются. Наше оборудование проверяется перед каждым производственным циклом. Наши операторы обучены оценивать свою работу самостоятельно, а не полагаться на отдельного инспектора, который будет выявлять их ошибки. Последовательность достигается за счет внедрения качества в процесс, а не за счет его проверки в конце.
Понимает ли поставщик требования вашего проекта?
Почему инженерная поддержка снижает риски проекта
Многие поставщики относятся к чертежу покупателя как к священному документу: они производят именно то, что указано, даже если то, что указано, не будет работать. Профессиональный поставщик читает чертеж глазами инженера. Они ищут несоответствия, непрактичные размеры и проблемы совместимости. Они задают вопросы. Они предлагают улучшения. Это не неповиновение; это самая ценная услуга, которую может предоставить поставщик.
Средний переходник находится между двумя лестницами разной ширины. Поставщик должен спросить: Совместимы ли схемы расположения отверстий для сращивания? Высота с обеих сторон одинаковая? Соответствует ли длина перехода радиусу изгиба кабеля? Правильный ли тип переходника указал покупатель — центральный, левый или правый? Поставщик, который задает эти вопросы перед началом производства, защищает вас от проблем при установке, которые вы можете не обнаружить, пока детали не будут доставлены на место.
Что следует задавать покупателям во время технических обсуждений
Отправьте поставщику схему кабельной лестницы, а не только характеристики переходника. Попросите их проверить всю систему и убедиться, что переходник совместим с соседними секциями. Попросите их предоставить вам на утверждение рабочий чертеж до начала производства. Если они сопротивляются — «обычно мы этого не делаем» или «это задержит заказ» — это предупреждающий знак. Поставщик, который не хочет проводить техническую экспертизу, — это поставщик, который отправит вам все, что, по его мнению, вы заказали, и это будет вашей проблемой, если оно не подойдет.
Спросите: «Вы уже создавали именно такую комбинацию ширины раньше?» Если ответ положительный, попросите показать фотографию предыдущей постановки. Если ответ отрицательный, спросите, какие шаги они предпримут, чтобы гарантировать правильность первой продукции. Спросите: «Что бы вы изменили в этом дизайне, если бы могли?» Поставщик, у которого есть мнение, основанное на опыте, а не на сокращении затрат, демонстрирует инженерную компетентность.
Как HULK Metal помогает клиентам еще до начала производства
Мы проверяем каждый индивидуальный заказ на соответствие смежным системным компонентам. Если мы видим потенциальную проблему — несоответствие отверстий для сращивания, разницу в высоте, длину перехода, которая может не подходить для указанных кабелей, — мы поднимаем ее перед производством. Для каждого индивидуального заказа мы предоставляем на утверждение рабочий чертеж. Мы не приступаем к производству до тех пор, пока не будет утвержден чертеж. Этот шаг увеличивает время выполнения заказа на день или два, но предотвращает недели задержек и тысячи долларов на доработку на месте.
Может ли поставщик выполнить поставку вовремя?
Почему надежность доставки зависит не только от скорости производства
Своевременная доставка не зависит от того, насколько быстро завод может гнуть сталь. Речь идет о планировании производства, наличии сырья, управлении производственными мощностями и готовности поставщика рассказать вам правду. Завод, который обещает трехнедельный срок поставки, потому что именно это вы хотите услышать, гораздо опаснее, чем завод, который обещает шесть недель, а доставляет за шесть недель.
Скрытые факторы, которые задерживают доставку: сталь не прибыла с завода, линия цинкования находится в резерве, инструмент занят другой работой, заказ был принят без проверки имеющихся мощностей или руководитель производства не запланировал выполнение задания раньше, чем за неделю до даты отгрузки. Это все ошибки управления, а не производственные проблемы.
Предупреждающие знаки, которые должны знать покупатели
Первый предупреждающий знак — это невыполнимые обещания. Если три поставщика указывают срок поставки в четыре недели, а четвертый — в две недели, то четвертый либо лжет, либо у него нет других заказов — что также является тревожным признаком. Второй предупреждающий знак – молчание. Если поставщик не предоставляет обновленную информацию о производстве, пока вы не обратитесь к нему, вероятно, он не занимается активным управлением вашим заказом. Третий предупреждающий знак — оправдание, сделанное в последнюю минуту — сталь задержалась, возникли проблемы с оцинковкой, грузовик сломался. Это реальные проблемы, которые случаются, но профессиональный поставщик сообщает о них заранее, а не в день отгрузки.
Вопросы, которые следует задать покупателям
"Каков ваш текущий объем производства и когда мой заказ реально поступит в производство?" «Каков ваш показатель своевременных поставок за последние шесть месяцев и можете ли вы предоставить данные?» «Что произойдет, если вы пропустите дату доставки — какую компенсацию вы предложите?» «Как вы будете держать меня в курсе хода производства?» Поставщик, который отвечает на эти вопросы конкретными цифрами и четкими процессами, активно управляет поставками. Поставщик, который говорит: «Не волнуйтесь, вы получите товар вовремя» надеется на лучшее.
Как HULK Metal повышает надежность доставки
Мы поддерживаем запасы сырья для наиболее распространенных марок и толщин стали, поэтому не дожидаемся, когда на стан поступит стандартный заказ. Мы планируем производство после подтверждения заказа, а не тогда, когда к нему доберется начальник производства. Мы предоставляем еженедельные обновления производства для крупных заказов. Если возникает задержка (а в производстве такие задержки иногда случаются), мы немедленно сообщаем об этом покупателю, объясняем причину и сообщаем пересмотренную дату поставки. Мы не дожидаемся даты отправки, чтобы выявить проблему.
Могут ли продукты быть установлены без проблем?
Почему совместимость является одним из наиболее игнорируемых критериев оценки поставщиков
Редуктор может быть изготовлен идеально — правильные размеры, безупречное покрытие, прочные сварные швы — и при этом вызывать проблемы при установке, если он несовместим с остальной частью системы. Совместимость означает, что отверстия для сращивания совпадают, высота боковой направляющей совпадает, размер болтов одинаков, а переходник помещается в доступное пространство на месте. Самая распространенная жалоба при установке связана не с производственными дефектами; речь идет о деталях, которые не сочетаются друг с другом.
Проблемы при установке обходятся дороже, чем производственные дефекты, поскольку они обнаруживаются на месте, а не на заводе. Монтажник идет по графику, кран арендован, электрики ждут. Неподходящий переходник останавливает всю установку. Стоимость задержки — рабочая сила, аренда оборудования, штрафы за проект — может превысить стоимость редуктора в десять раз.
Как покупатели могут проверить совместимость перед заказом
Запросите габаритный чертеж переходника и сравните его с чертежом прямых участков, к которым он будет подключаться. Проверьте расположение отверстий, размер отверстий, высоту боковой направляющей и диаметр болта. Если прямые участки получены от другого поставщика, предоставьте чертеж прямого сечения поставщику переходника и попросите его подтвердить совместимость в письменной форме. Если возможно, закажите один образец переходника и проверьте его на прямом участке перед размещением полного заказа.
Спросите поставщика: «Какой производственный допуск вы гарантируете для расположения отверстий?» Ответом должно быть конкретное число, например ±0,5 мм. Спросите: «Какой допуск по высоте боковых перил вы гарантируете?» Опять же конкретная цифра. Если поставщик не может предоставить четкие гарантии допусков, он не контролирует размеры, определяющие совместимость.
Как HULK Metal минимизирует риски при установке
Мы храним эталонные образцы наших стандартных прямых секций и используем их для проверки соответствия каждой конструкции редуктора. По индивидуальным заказам мы производим первое изделие и проверяем его на соответствие спецификации прямого сечения покупателя, прежде чем приступить к полному производству. Наши допуски на размеры документированы и имеют гарантию. Мы рассматриваем совместимость как требование к дизайну, а не как надежду.
Есть ли у поставщика стабильная цепочка поставок?
Почему фабрики, полагающиеся на субподрядчиков, часто испытывают трудности с согласованностью
Завод по производству кабельных лотков, который самостоятельно производит прямые секции, но передает фитинги по субподряду небольшой мастерской, является обычным явлением в отрасли. Завод продает всю систему, но фурнитуру делает кто-то другой. Это создает три проблемы. Во-первых, контроль качества непоследователен — субподрядчик может не следовать одним и тем же стандартам. Во-вторых, поставки непредсказуемы — завод не контролирует график субподрядчика. В-третьих, совместимость находится под угрозой — инструменты субподрядчика могут не соответствовать заводским размерам прямого сечения.
Стабильность цепочки поставок также распространяется на сырье, обработку поверхности и логистику. Завод, который покупает сталь у того торговца, который предложит самую низкую цену на этой неделе, будет иметь несоответствие материалов. Завод, который отправляет детали на любой гальванический завод, имеющий мощности, будет иметь несоответствие покрытия.
Что следует проверить покупателям
Спросите поставщика: «Вы производите редуктор на своем собственном заводе или передаете его по субподряду?» Если они заключают субподряд, попросите посетить объект субподрядчика. Спросите: «Откуда вы закупаете сталь и поддерживаете ли вы долгосрочные отношения с заводом?» Спросите: «Вы выполняете обработку поверхности самостоятельно или на стороннем предприятии?» Поставщик, который прозрачен в отношении своей цепочки поставок, управляет ею. Уклончивый поставщик что-то скрывает.
Как HULK Metal объединяет несколько производственных ресурсов
Мы производим фитинги для кабельных лестниц, включая переходники, на собственном производстве, с использованием собственной оснастки и с собственным контролем качества. Это гарантирует, что полученный вами переходник изготовлен по тем же стандартам, что и прямые секции, к которым он подключается. Мы закупаем сталь у сертифицированных заводов по долгосрочным договорам поставки, а не у спотовых трейдеров. Наша обработка поверхности выполняется собственными силами, что дает нам прямой контроль над качеством покрытия и графиком работ. Мы не передаем важнейшие процессы на субподряд и надеемся на лучшее.
Насколько быстро реагирует поставщик во время общения?
Почему качество связи предсказывает будущее сотрудничество
То, как поставщик общается во время процесса предложения и заказа, — это то, как он будет общаться в случае возникновения проблемы. Если им потребуется три дня, чтобы ответить на простой вопрос на этапе предложения, им потребуется три недели, чтобы ответить, когда на месте обнаружится неисправность редуктора. Если их коммерческое предложение полно ошибок, то и их производственная документация будет полна ошибок. Если они не могут четко объяснить технические детали в электронном письме, они, вероятно, сами их не понимают.
Ранние признаки плохого общения: медленные ответы, расплывчатые ответы, непредоставление запрошенных документов, языковой барьер, препятствующий техническому обсуждению, а также тенденция говорить «да» на все, не задавая уточняющих вопросов. Поставщик, который отвечает «да, мы можем это сделать» на каждый запрос, бесполезен; они избегают усилий по пониманию ваших требований.
Вопросы, которые следует задать покупателям
В процессе составления предложения задайте технический вопрос — о длине перехода, расположении отверстий для сращивания или характеристиках покрытия — и посмотрите, сколько времени потребуется, чтобы получить четкий ответ. Отправьте запрос на документ — образец паспорта завода, габаритный чертеж — и посмотрите, придет ли он. Попросите поставщика объяснить производственный процесс своими словами; поставщик, который может описать свой процесс, ясно его понимает. Обратите внимание, задает ли поставщик вам вопросы о вашем приложении или просто принимает вашу спецификацию без комментариев.
Почему общение влияет на успех проекта
Единичный сбой связи — чертеж, который не был подтвержден, дата поставки, которая не была обновлена, проблема, о которой не было сообщено — может привести к задержке проекта, которая стоит больше, чем весь заказ на переходник. Коммуникационные способности поставщика так же важны, как и его производственные возможности. У вас может быть лучшая фабрика в мире, но если они не смогут сказать вам, когда ваш заказ будет отправлен, вы не сможете спланировать свой проект.
Как HULK Metal общается
Мы отвечаем на технические запросы в течение 24 часов. Мы предоставляем рабочие чертежи для утверждения перед производством. Мы подтверждаем заказы с помощью подробного подтверждения заказа, которое включает все спецификации, даты поставки и требования к документации. Мы предоставляем обновления производства для крупных заказов. Если возникает проблема, мы немедленно сообщаем покупателю, объясняем проблему и предлагаем решение. Мы не ждем, пока покупатель обнаружит проблему после доставки.
Продолжает ли поставщик поддерживать вас после доставки?
Почему послепродажная поддержка снижает риски при закупках
Многие поставщики рассматривают дату отгрузки как финишную черту. Как только контейнер покидает завод, заказ закрывается, продавец переходит к следующему покупателю, и ответственность за любые проблемы ложится на покупателя. Это особенно опасно для фитингов кабельных лестниц, поскольку проблемы с установкой могут быть обнаружены только через несколько недель после доставки, когда детали будут распакованы и установщик обнаружит недостающую деталь, неправильный размер или повреждение при транспортировке.
Послепродажная поддержка подразумевает не щедрость поставщика; речь идет о том, что поставщик берет на себя ответственность за произведенную им продукцию. Поставщик, который исчезает после поставки, — это поставщик, который не доверяет собственному качеству. Поставщик, который поддерживает свою продукцию и быстро решает проблемы, — это поставщик, который уверен в своем производстве.
Какие обязанности следует подтвердить перед размещением заказов
Перед размещением заказа подтвердите в письменной форме следующее: Какова процедура, если переходник прибудет поврежденным? Какова процедура, если в поставке отсутствует переходник? Каков гарантийный срок и на что он распространяется? Если возникает проблема с установкой — неподходящий переходник, дефект покрытия, погрешность размеров — какова процедура замены или компенсации? Как быстро поставщик отреагирует на жалобу на качество? Поставщик, дающий четкие ответы на эти вопросы, берет на себя ответственность. Поставщик, который говорит: «Мы разберемся, если это произойдет», уклоняется от обязательств.
Как HULK Metal обеспечивает поддержку после поставки
Оказываем техническую помощь после поставки — если у установщика возникает вопрос, как соединяется переходник с соседними секциями, мы на него отвечаем. Если редуктор поврежден при транспортировке, мы совместно с экспедитором обрабатываем рекламацию и при необходимости обеспечиваем замену. Если в поставке отсутствует переходник, мы сверяем его с упаковочным листом и оформляем недостающий товар. Если выявляется проблема с качеством, мы выясняем первопричину, предоставляем отчет о корректирующих действиях и организуем замену или компенсацию в зависимости от обстоятельств. Мы не закрываем файл, когда партия покидает завод.
Контрольный список оценки поставщика
Область оценки | Вопросы, которые следует задать покупателям | Почему это важно | Как проверить |
Производственные возможности | "Вы производите редукторы самостоятельно? Какова ваша ежемесячная производительность?" | Собственное производство обеспечивает контроль качества; емкость обеспечивает доставку | Посетите фабрику; проверьте, производится ли фурнитура на месте или за его пределами |
Управление качеством | "Могу ли я увидеть листы контроля процесса за последние три производственных цикла?" | Один хороший образец ничего не доказывает; данные процесса подтверждают согласованность | Запросить фактические данные измерений; наблюдать за операторами на полу |
Техническая поддержка | "Вы рассмотрите мой макет и предоставите рабочий чертеж на утверждение?" | Техническая проверка выявляет проблемы проектирования до того, как они перерастут в проблемы на местах | Отправьте технический вопрос и оцените качество и скорость ответа |
Надежность доставки | "Каков ваш показатель своевременной доставки за последние шесть месяцев? Что произойдет, если вы пропустите дату?" | Пропущенная дата поставки может привести к задержке реализации всего проекта | Запросить данные о производительности доставки; проверьте отзывы предыдущих покупателей |
Совместимость | "Какой допуск вы гарантируете в отношении положения отверстий и высоты боковых перекладин?" | Ошибки в размерах приводят к задержкам при установке, стоимость которых превышает стоимость переходника | Сравните габаритные чертежи; запросите первый товар для индивидуальных заказов |
Цепочка поставок | "Откуда вы закупаете сталь? Вы выполняете обработку поверхности самостоятельно?" | Аутсорсинговые процессы приводят к нестабильности качества и доставки | Проверьте сертификаты завода; спросите о внутренних и внешних операциях |
Общение | "Как быстро вы отвечаете на технические запросы? Буду ли я получать обновления производительности?" | Сбои связи приводят к задержкам проекта и нерешенным проблемам | Проверьте время ответа во время котировки; оценить ясность технических ответов |
Послепродажная поддержка | "Какова ваша гарантия? Какова процедура, если переходник доставлен поврежденным или отсутствует?" | Проблемы, обнаруженные после доставки, требуют оперативного реагирования поставщика | Перед заказом получите письменные условия гарантии и порядок подачи рекламаций |
Последний совет от завода
За двадцать лет работы с покупателями в сорока странах я понял, что лучший поставщик — это не тот, у кого самая низкая цена, самый красивый каталог или самая впечатляющая презентация. Лучший поставщик — это тот, кто говорит вам правду, даже если правда не та, которую вы хотите услышать. Поставщик, который говорит: «Это время выполнения реалистично, эта цена приемлема, эта спецификация будет работать, а эта — нет». Поставщик, который задает вопросы перед выставлением цен, предоставляет документацию без вопросов и отвечает на телефонные звонки в случае возникновения проблем.
Когда вы оцениваете поставщика переходников среднего размера, вы не просто покупаете кусок гнутой стали. Вы покупаете инженерное решение, которое гарантирует, что переходник подходит, производственную дисциплину, которая гарантирует его стабильность, опыт нанесения покрытий, который гарантирует его долговечность, и честность, которая гарантирует, что поставщик будет его поддерживать. Цена указана в одной строке котировки. Общая стоимость — это все остальное.
Часто задаваемые вопросы о среднем редукторе
Обзор В этом разделе часто задаваемых вопросов рассматриваются вопросы, которые чаще всего задают промышленные покупатели перед выбором, покупкой, установкой и обслуживанием средних переходников. Ответы основаны на реальном заводском опыте — знаниях, которые помогут вам избежать ошибок, которые уже совершили другие.
Выбор продукции и технические характеристики
Q1: Как определить правильную комбинацию ширины для среднего переходника?
Комбинация ширины определяется двумя прямыми лестничными секциями, которые соединяет переходник. W1 — ширина входящей секции, а W2 — ширина выходящей секции. Порядок имеет значение: переходник размером от 300 до 200 мм не взаимозаменяем с переходником от 200 до 300 мм, если только он не имеет симметричной конструкции. Перед заказом проверьте ширину в обеих точках подключения на схеме кабельной лестницы.
Распространенной ошибкой является расположение ширины в неправильной последовательности, в результате чего переходник оказывается перевернутым относительно предполагаемой установки. Всегда предоставляйте поставщику эскиз с размерами, показывающий, какая сторона W1, а какая W2.
Q2: В чем разница между центральным переходником и левым или правым переходником?
Центрированный переходник уменьшает ширину симметрично, сохраняя постоянную осевую линию кабельной лестницы. Обе боковые направляющие сужаются внутрь под одинаковым углом. Левый переходник удерживает левую боковую направляющую прямой и сужает только правую боковую направляющую. Правый переходник удерживает правую боковую направляющую прямой и сужает только левую боковую направляющую. Выбор зависит от схемы установки: если кабельная лестница проходит вдоль стены, вам может понадобиться левый или правый переходник, чтобы боковая направляющая оставалась прямой.
Если лестница находится под открытым потолком, обычно достаточно центрального переходника. Указание неправильного типа является одной из наиболее частых ошибок при настройке, поэтому перед заказом уточните тип у своей монтажной группы.
Q3: Какой длины должен быть переход?
Длина перехода должна соответствовать минимальному радиусу изгиба самого большого кабеля в лотке. Как правило, длина перехода должна составлять не менее (W1 – W2) × (от 4 до 10), в зависимости от типа кабеля. Для силовых кабелей этот коэффициент обычно составляет от 4 до 6. Для оптоволоконных кабелей он может составлять 20 и более. Если стандартная длина переходника короче указанной в расчете, закажите переходник нестандартной длины. Не думайте, что стандартной длины достаточно — сверьте ее с рекомендациями по установке производителя кабеля. Стоимость переходника нестандартной длины ничтожна по сравнению со стоимостью поврежденных кабелей.
Q4: Могу ли я использовать один и тот же редуктор для горизонтальных и вертикальных переходов?
Нет. Средний переходник предназначен для перехода ширины в одной плоскости. Если вам нужно изменить направление по вертикали, одновременно изменяя ширину, вам понадобится комбинированный фитинг — обычно изготавливаемый по индивидуальному заказу, который сочетает в себе переходник с вертикальным изгибом. Использование стандартного переходника в вертикальной ориентации может привести к соскальзыванию кабелей в сторону или выпадению из лотка, в зависимости от ориентации перекладины. При заказе индивидуального фитинга всегда указывайте предполагаемую плоскость установки.
Q5: Какой интервал между ступенями должен быть у редуктора?
Расстояние между перекладинами на переходнике должно соответствовать расстоянию между перекладинами на соединенных прямых участках. Неравномерное расстояние между перекладинами приводит к появлению неподдерживаемых пролетов кабеля, которые могут провисать между переходником и прямым участком. В стандартных переходниках ступеньки обычно располагаются с тем же шагом, что и лестничная система. Для переходников нестандартной длины производитель должен добавить дополнительные перекладины, чтобы сохранить стандартное расстояние на протяжении всего перехода. Перед утверждением производства подтвердите расстояние между перекладинами на производственном чертеже.
Материалы и обработка поверхности
Q6: Могу ли я смешивать материалы — например, стальной переходник в алюминиевой лестничной системе?
Смешивать материалы категорически не рекомендуется. Когда сталь и алюминий находятся в прямом контакте, возникает гальваническая коррозия — алюминий действует как жертвенный анод и разъедает быстрее, чем в одиночку. Коррозия ускоряется во влажной среде или на открытом воздухе. Если смешивание неизбежно, используйте изолирующие прокладки между стальным переходником и алюминиевыми прямыми секциями и используйте крепеж из нержавеющей стали с изолирующими шайбами. Однако лучшее решение — подобрать материал переходника в соответствии с остальной частью системы. Небольшая экономия средств на смешивании материалов никогда не стоит долгосрочного риска коррозии.
В7: Могу ли я указать другое покрытие на переходнике, чем на прямых участках?
Технически да, но это редко целесообразно. Редуктор является частью того же пути электрического заземления и подвергается воздействию той же среды, что и прямые участки. Различные покрытия могут иметь разную электропроводность, что влияет на целостность заземления. Разные покрытия также обладают разной коррозионной стойкостью, поэтому редуктор может выйти из строя раньше или позже, чем остальная часть системы. Если редуктор выйдет из строя раньше, то это слабое звено. Если прямые участки выходят из строя раньше, переходник является напрасной инвестицией. Лучше всего использовать одно и то же покрытие по всей длине кабельной лестницы.
В8: Как мне узнать, нужна ли мне нержавеющая сталь или достаточно HDG?
HDG достаточен для большинства наружных и промышленных условий. Обеспечивает срок службы от 25 до 50+ лет в типичных условиях. Нержавеющая сталь необходима, когда окружающая среда содержит хлориды (прибрежные соляные брызги, химикаты для бассейнов), агрессивные кислоты или щелочи (химические заводы, очистка сточных вод) или когда гигиенические требования запрещают покрытия, которые могут отслаиваться или отслаиваться (пищевая промышленность, фармацевтика). Если вы не уверены, опишите окружающую среду поставщику и попросите рекомендации. Не указывайте нержавеющую сталь «на всякий случай» — разница в стоимости составляет от 3 до 6 раз, и деньги лучше потратить на нужную толщину HDG, если окружающая среда не требует нержавеющей стали.
Установка и совместимость
В9: Отверстия для сращивания на моем переходнике не совпадают с прямыми секциями. Что пошло не так?
Это одна из наиболее распространенных жалоб на местах, и обычно она имеет одну из трех причин. Во-первых, переходник и прямые участки поступили от разных поставщиков, и расположение отверстий у них не идентично. Во-вторых, переходник был пробит без специального приспособления, и в процессе производства положение отверстий менялось. В-третьих, чертеж прямого сечения, предоставленный поставщику переходника, не соответствовал фактическим прямым участкам.
Во избежание этого всегда предоставляйте чертеж прямого сечения поставщику переходника, запрашивайте габаритный чертеж переходника с указанием расположения отверстий и сравнивайте их перед утверждением производства. Если детали уже есть на месте и отверстия не совпадают, не сверлите новые отверстия — обратитесь к поставщику для замены. Сверление разрушает покрытие и лишает гарантии.
В10: Могу ли я установить редуктор в любой ориентации?
Редуктор предназначен для установки с вертикальными боковыми направляющими и перекладинами внизу, поддерживающими кабели снизу. Устанавливать его в перевернутом положении (перекладинами вверх) не рекомендуется, так как кабели не будут поддерживаться. Устанавливать его набок не рекомендуется, так как кабели могут выпасть. Переходник следует устанавливать в той же ориентации, что и соединяемые прямые секции. Если прокладка кабельной лестницы меняет ориентацию возле переходника, вертикальный изгибный фитинг следует использовать до или после переходника, а не вместо него.
Q11: Нужны ли мне дополнительные опоры возле переходника?
Редуктор представляет собой структурное звено пролета кабельной лестницы. Его следует поддерживать с таким же расстоянием между опорами, как и для прямых участков. Если длина переходника превышает стандартное расстояние между опорами, может потребоваться дополнительная опора рядом с центром переходника. Если переходник соединяет две секции разных опорных пролетов, через переходник следует сохранять меньшее расстояние. Соединения переходника на каждом конце переходника должны быть затянуты надлежащим образом, а опоры должны быть расположены так, чтобы не допустить попадания соединения переходника в точку максимального изгибающего момента.
Q12: Как обеспечить правильное заземление редуктора?
Редуктор должен обеспечивать электрическую непрерывность всей системы кабельной лестницы. Если редуктор HDG, цинковое покрытие является проводящим, а соединительные болты обычно обеспечивают достаточное заземление, но после установки всегда проверяйте целостность с помощью теста на целостность. Если переходник имеет порошковое покрытие, это покрытие является изолятором, и соединительное соединение может не обеспечить надежный путь заземления. В этом случае на переходнике необходимо установить соединительную перемычку. Для систем из нержавеющей стали рекомендуется использовать соединительные перемычки, поскольку пассивный слой оксида хрома менее проводящий, чем голая сталь. Всегда уточняйте требования к заземлению у инженера-электрика проекта.
Производство и качество
В13: Можете ли вы изготовить переходник нестандартной ширины или нестандартных размеров?
Да, специальные переходники являются стандартной частью наших производственных мощностей. Мы производим переходники для любой комбинации ширины от 50 мм до 1200 мм, с высотой боковых направляющих от 10 мм до 200 мм и длиной переходов по индивидуальному заказу. Процесс таков: вы предоставляете спецификацию, мы создаем рабочий чертеж, вы утверждаете его и приступаем к производству. Срок изготовления нестандартных переходников обычно составляет от 2 до 4 недель, в зависимости от сложности и текущего графика производства. Для нестандартных переходников не существует минимального количества заказа, но цена за единицу будет выше для очень небольших количеств из-за затрат на установку.
В14: Как вы проверяете качество переходника перед отправкой?
Каждый переходник проверяется на соответствие размерам производственного чертежа. Мы проверяем ширину W1 и W2, высоту боковой направляющей, длину перехода, положение отверстий для сращивания и расстояние между перекладинами. Для переходников HDG мы измеряем толщину покрытия в нескольких точках с помощью калиброванного датчика. Для переходников с порошковым покрытием мы проверяем толщину пленки и адгезию. Сварные переходники проходят визуальный контроль сварных швов; для ответственных применений мы можем предоставить по запросу капиллярный или радиографический контроль сварных швов. Все данные проверки записываются и доступны как часть пакета документации.
Q15: Каков минимальный объем заказа средних переходников?
Для стандартных переходников не существует строгого минимального объема заказа — мы можем отправить со склада одну деталь для наиболее распространенных размеров. Для нестандартных переходников цена за единицу при количестве менее 10 штук будет отражать стоимость установки. Мы не устанавливаем искусственный минимум только для того, чтобы увеличить стоимость заказа. Мы укажем фактическую стоимость необходимого вам количества и сообщим, приведет ли немного большее количество к снижению цен, в результате которого дополнительные детали будут фактически бесплатными или по очень низкой цене.
Заказ и персонализация
Q16: Какую информацию мне нужно предоставить, чтобы получить точное предложение?
Чтобы предоставить точное предложение, нам необходимы: комбинация ширины (W1 и W2), высота боковой направляющей, материал (мягкая сталь, нержавеющая сталь 304/316, алюминий), обработка поверхности (EG, HDG, ZAM, порошковое покрытие), тип переходника (центрированный, левый или правый), количество и пункт назначения доставки. Если длина перехода критична, укажите ее. Если у вас есть чертеж соединенных прямых участков, приложите его, чтобы мы могли проверить совместимость отверстий для сращивания. Если у вас есть конкретная дата поставки или график проекта, сообщите нам, чтобы мы могли подтвердить осуществимость.
Q17: Можете ли вы предоставить OEM-услуги — индивидуальную маркировку, нестандартную упаковку, нестандартную документацию?
Да. Мы предоставляем OEM-услуги многим глобальным дистрибьюторам и EPC-подрядчикам. Мы можем нанести этикетки вашего бренда, использовать номера вашего каталога, упаковать по вашим спецификациям и предоставить документацию в вашем формате. Мы также можем настроить сам продукт — ваш цвет, ваши размеры, ваш дизайн. Мы относимся к OEM-клиентам как к партнерам, а не как к конкурентам. Информация о вашем бренде обрабатывается конфиденциально, и мы не раскрываем отношения OEM с другими клиентами. Свяжитесь с нашим отделом продаж и сообщите свои требования OEM, и мы предоставим индивидуальное предложение.
Q18: Сколько времени занимает изготовление специального редуктора от чертежа до доставки?
Типичный заказ на переходник по индивидуальному заказу соответствует этому графику: создание и утверждение чертежа (2–3 рабочих дня), закупка материалов (если его нет на складе: 3–7 рабочих дней), изготовление (3–5 рабочих дней), обработка поверхности (2–3 рабочих дня), проверка качества и упаковка (1–2 рабочих дня). Общее время выполнения заказа обычно составляет от 2 до 4 недель с момента утверждения чертежа, в зависимости от сложности и текущего графика производства. Срочные заказы могут быть выполнены за дополнительную плату, но мы всегда сообщим вам, реалистичны ли срочные сроки, прежде чем принять заказ.
Упаковка и доставка
В19. Как упаковываются переходники, чтобы предотвратить повреждение при транспортировке?
Редукторы индивидуально обернуты защитным материалом — обычно пенопластом или пузырчатой пленкой — для предотвращения повреждения покрытия в результате контакта с другими деталями. Их помещают в прочный деревянный ящик или на поддон с защитой краев, а ящик закрепляют ремнями, чтобы предотвратить перемещение во время транспортировки. Для экспортных поставок мы используем фумигированные деревянные ящики, соответствующие МСФМ 15. Для разборных переходников компоненты упаковываются и упаковываются отдельно. По запросу мы можем предоставить фотографии упакованного товара перед отправкой. Если у вашего проекта есть особые требования к упаковке, например, вакуумная герметизация для морской среды, мы можем их удовлетворить.
В20: Можете ли вы отправлять переходники в плоской упаковке, чтобы снизить стоимость перевозки?
Да, мы предлагаем разборную (плоскую) упаковку для экспортных заказов. Редуктор поставляется в виде отдельных боковых направляющих и перекладин, которые можно соединить болтами на месте. Это сокращает объем доставки примерно на 50–60% по сравнению с предварительно собранным переходником, что значительно снижает стоимость перевозки при отправке за границу. Компромисс заключается в том, что монтажник должен собирать редуктор на месте, для чего требуются базовые инструменты и внимание к инструкциям по сборке. Предоставляем подробный сборочный чертеж и все необходимые крепления. Для местных поставок или срочных проектов предварительно собранные переходники обычно более эффективны с точки зрения затрат.
Контроль качества
Каждый средний редуктор проходит несколько проверок на протяжении всего производства, а не полагается на одну окончательную проверку. Контролируя размеры, совместимость, качество поверхности, упаковку и требования к конкретным проектам, мы помогаем клиентам уменьшить количество проблем с установкой, улучшить согласованность продукции и получить компоненты, которые плавно интегрируются в их систему кабельных лестниц.
Размерный контроль
Мы проверяем ширину W1 и W2, высоту боковых направляющих, длину перехода, расположение отверстий для сращивания и расстояние между перекладинами по утвержденному производственному чертежу. Точность размеров напрямую определяет, будет ли переходник крепиться болтами к соседним прямым участкам без приложения усилий, сверления или установки прокладок. Смещение отверстий на 2 мм — это разница между гладкой установкой и целым днем модификаций на месте. Выявляя отклонения в размерах до того, как редуктор покинет завод, мы помогаем клиентам избежать доработок на месте, задержек при установке и скрытых затрат на коррозию, которая начинается в отверстиях, просверленных на месте.
Предотгрузочная проверка
Перед отправкой каждый переходник проходит окончательную проверку внешнего вида, проверку размеров на соответствие спецификациям заказа, точность этикетки, полноту документации и целостность упаковки. Мы проверяем однородность и отсутствие повреждений покрытия, соответствие каталожного номера и количества упаковочному листу, наличие необходимых документов — заводских сертификатов, актов проверки, сертификата соответствия. Эти последние ворота гарантируют, что продукты, поступающие на объект, соответствуют утвержденным, что позволяет избежать неприятных сюрпризов, которые могут нарушить график проекта.
Количественный контроль
Ошибки в количестве — нехватка, избыток, смешанные спецификации или неправильная маркировка товаров — создают административный хаос на объекте. Монтажник распаковывает ящик, ожидая десять переходников определенного размера, и находит девять или обнаруживает, что в нем смешаны разные комбинации ширины. Мы проверяем количество по подтверждению заказа и упаковочному листу в трех точках: после производства, во время упаковки и перед загрузкой контейнера. На каждом ящике указано его содержимое, а в упаковочном листе подробно описан каждый предмет. Эта дисциплина предотвращает путаницу в инвентаризации и перерывы в установке, которые возникают, когда количество не соответствует ожиданиям.
Испытание механических характеристик
Если спецификации проекта требуют нагрузочного испытания, мы проводим испытания механических характеристик в соответствии с признанными стандартами. Редуктор монтируют в испытательную раму, нагружают заданной рабочей нагрузкой и измеряют прогиб. Для критически важных приложений тестирование может распространяться на предельную нагрузку. Хотя нагрузочные испытания не требуются для каждого стандартного редуктора, они обеспечивают документальное подтверждение конструктивных возможностей. Покупателям, выбирающим редукторы для тяжелых промышленных или инфраструктурных проектов, отчет о нагрузочных испытаниях дает уверенность в том, что редуктор будет безопасно работать в предполагаемых условиях эксплуатации — не только теоретически, но и подтверждено измерениями.
Проверка по требованию заказчика
Когда покупатель предоставляет уникальный чертеж, спецификацию проекта или конкретное требование проверки, мы включаем эти критерии в наш план контроля качества. Сюда могут входить конкретные допуски на размеры, диапазоны толщины покрытия, стандарты контроля сварных швов или форматы документации. Мы создаем контрольный список проверок на основе требований клиента и проверяем каждый пункт перед отправкой. Такой индивидуальный подход гарантирует, что продукция соответствует согласованным стандартам, а не только нашим внутренним стандартам, и снижает риск отклонения при доставке. Для проектов EPC со строгими процедурами входного контроля соответствие заводского контроля качества требованиям проекта имеет важное значение.


 Left Reducer Cable Ladder Rack