

Это обширное руководство охватывает основы глубокой вытяжки металлов, методы производства, включая проектирование пресс-форм и комбинации процессов, подробное рассмотрение материалов, разнообразные области применения продукции (за исключением секторов выс

Получите всестороннюю информацию о глубокой вытяжке металла — от технологических процессов и проектирования пресс-форм до требований к материалам, применения продуктов и советов по выбору партнеров.
Глубокая вытяжка металла: полное подробное руководство по производству, материалам, применению и выбору партнеров
-
Главная>
-
Блог>
-
Технология>
Metal Deep Drawing: A Comprehensive Guide
24
2025.03
Глубокая вытяжка металла: подробное руководство
Глубокая вытяжка металла — это важнейший процесс обработки металлов давлением, широко используемый в обрабатывающей промышленности. В этом подробном руководстве объясняется глубокая вытяжка металла с нуля — от ее основных определений и методологий производства (включая проектирование пресс-форм, технологические схемы и комбинации процессов) до углубленного рассмотрения материалов, разнообразных применений продукции (за исключением высокотехнологичных секторов, таких как аэрокосмическая и атомная энергетика), а также важных факторов для выбора надежного партнера по контрактному производству по глубокой вытяжке. Независимо от того, являетесь ли вы инженером, руководителем производства или профессионалом отрасли, эта статья предоставит вам подробные знания, необходимые для оптимизации производственного процесса и достижения превосходного качества.
1. Понимание глубокой вытяжки металла
Глубокая вытяжка металла — это процесс формовки металла, который превращает плоский лист металла в полую, обычно цилиндрическую или коробчатую форму, подвергая его серии контролируемых деформаций. Этот процесс обычно используется для производства таких предметов, как кухонные мойки, автомобильные компоненты и различная бытовая техника. Под «глубиной» при глубокой вытяжке понимается глубина вытянутой детали относительно ее диаметра; обычно процесс считается «глубоким», если глубина вытяжки как минимум в два раза превышает диаметр заготовки.
1.1 Определение и обзор процесса
При глубокой вытяжке металла заготовка (плоский кусок металла) зажимается по периферии между держателем заготовки и штампом. Затем пуансон вталкивает заготовку в полость матрицы. Когда заготовка вдавливается в матрицу, она подвергается пластической деформации и постепенно принимает желаемую форму. Этот процесс включает в себя как изгиб, так и растяжение металла, поэтому выбор материала и контроль процесса имеют решающее значение. Идеальный процесс глубокой вытяжки сводит к минимуму утончение материала и позволяет избежать таких дефектов, как морщины, разрывы или колошения (неравномерное формирование фланцев).
Процесс начинается с исходной заготовки, которую вырезают из рулона или листа. Затем заготовка подвергается ряду операций вытяжки — иногда в несколько этапов — для достижения окончательной формы глубокой вытяжки. Ключевые параметры процесса включают силу держателя заготовки, скорость пуансона и смазку, применяемую для минимизации трения. Современная глубокая вытяжка дополнена системами числового программного управления (ЧПУ), которые позволяют точно контролировать эти параметры.
1.2 Историческая справка и применение
Глубокая вытяжка металла превратилась в экономически эффективный метод производства сложных полых компонентов. Традиционно используемый в производстве предметов домашнего обихода, этот процесс с тех пор расширился до широкого спектра применений — от автомобилей и упаковки до электроники и кухонной утвари. Его способность обеспечивать равномерную толщину стенок и высококачественные поверхности делает его предпочтительным методом во многих средах массового производства.
1.3 Преимущества глубокой вытяжки металла
Некоторые из ключевых преимуществ включают в себя:
- Эффективность материала:
Образуется минимальное количество отходов, поскольку в процессе изготовления деталь формируется из одной заготовки.
- Высокая производительность:
Глубокая вытяжка может выполняться на высоких скоростях, особенно в сочетании с автоматизацией.
- Согласованность:
Технология ЧПУ гарантирует, что каждая деталь будет изготовлена с одинаковыми размерами и качеством.
- Экономическая эффективность:
Низкие затраты на оснастку по сравнению со штамповкой или другими процессами формования делают его экономичным для крупномасштабного производства.
1.4 Возможности обслуживания HULK Metal
Когда дело доходит до глубокой вытяжки металла, такие компании, как HULK Metal, специализируются на поставке высокоточных и высококачественных компонентов. Их услуги ориентированы на использование передовых технологий глубокой вытяжки для удовлетворения строгих производственных требований. В случае возникновения каких-либо проблем с качеством или несоответствий при доставке их послепродажное обслуживание занимается исключительно возвратом, обменом или пополнением продуктов с проблемами качества или недостаточным количеством.
1.5 Краткое описание определения глубокой вытяжки металла
Подводя итог, глубокая вытяжка металла — это сложный процесс формовки, который преобразует плоские металлические листы в сложные полые формы с высокой точностью и эффективностью. Процесс основан на контролируемой деформации с использованием пуансона, матрицы и держателя заготовки, а его успех зависит от точного контроля параметров процесса и высококачественных материалов. Его преимущества делают его незаменимым в современном производстве, где стабильность, скорость и экономическая эффективность имеют первостепенное значение.
2. Знания, связанные с производством: пресс-формы, технологический процесс и комбинации процессов
Для достижения высококачественных результатов необходимо глубокое понимание производственных аспектов глубокой вытяжки металла. В этом разделе рассматривается все: от проектирования пресс-форм и технологических процессов до интеграции различных процессов формования, а также общие проблемы и их решения.
2.1 Обзор методов производства
Производство глубокой вытяжки металла начинается с проектирования и изготовления форм. Пресс-форма — это основа процесса глубокой вытяжки, определяющая окончательную форму изделия. Основными компонентами формы глубокой вытяжки являются матрица, пуансон и держатель заготовки. Каждая деталь играет решающую роль:
- Смерть:
Полость, в которую втягивается металл.
- Удар:
Инструмент, который вставляет металлическую заготовку в матрицу.
- Пустой держатель:
Механизм, который контролирует поток металла во время процесса волочения для предотвращения образования складок.
Производственный процесс может осуществляться в один или несколько этапов волочения, в зависимости от сложности детали и глубины волочения.
2.2 Конструкция пресс-формы и ее важность
Конструкция пресс-формы оказывает существенное влияние на качество детали глубокой вытяжки:
- Геометрия штампа:
Форма и размеры штампа напрямую влияют на размеры и качество поверхности конечного продукта. Матрица должна быть спроектирована так, чтобы свести к минимуму концентрацию напряжений, которая может привести к разрушению материала.
- Профиль пуансона:
Форма пуансона адаптирована к полости штампа, обеспечивая плавный переход металла. Хорошо спроектированный пуансон сводит к минимуму трение и износ.
- Усилие держателя заготовки:
Держатель заготовки должен прилагать достаточное усилие, чтобы контролировать поток металла, не вызывая чрезмерного утончения или разрыва.
- Разрешение:
Зазор между пуансоном и матрицей имеет решающее значение; слишком маленький зазор может привести к сильному трению, а слишком большой зазор может привести к образованию складок или неравномерному распределению материала.
Инженеры используют современное программное обеспечение для автоматизированного проектирования (САПР) и анализа методом конечных элементов (FEA) для оптимизации проектирования пресс-форм. Эти инструменты имитируют процесс глубокой вытяжки, позволяя вносить корректировки, чтобы снизить риск появления дефектов, таких как разрывы, сморщивания или неравномерная толщина стенок.
2.3 Технологическая схема глубокой вытяжки металла
Процесс глубокой вытяжки обычно следует систематическому алгоритму:
1. Подготовка заготовки:
Процесс начинается с разрезания металлического листа на заготовки соответствующего размера. Контроль качества на этом этапе гарантирует отсутствие дефектов в каждой заготовке.
2. Пустой холдинг:
Заготовка располагается на штампе и фиксируется держателем заготовки.
3. Рисунок:
Панель движется вниз с контролируемой скоростью, проталкивая заготовку в полость матрицы. Заготовка подвергается пластической деформации, придавая нужную форму.
4. Перерисовка
(при необходимости): Для деталей с высоким соотношением глубины к диаметру процесс может потребовать нескольких этапов рисования. Между этапами можно использовать промежуточный отжиг для восстановления пластичности.
5. Обрезка:
После завершения глубокой вытяжки лишний материал обрезается для получения конечного размера изделия.
6. Отделка:
Обработка поверхности, такая как полировка или покрытие, применяется для улучшения внешнего вида и коррозионной стойкости детали.
7. Проверка:
Готовый компонент проходит строгий контроль качества, включая проверку размеров и проверку целостности поверхности.
2.4 Интеграция комбинаций процессов
Глубокую вытяжку часто комбинируют с другими процессами обработки металлов давлением для изготовления более сложных деталей. Некоторые распространенные комбинации включают:
- Рисование и перерисовка:
Этот метод используется для деталей, требующих глубокой вытяжки. Он включает в себя несколько операций вытяжки с промежуточным отжигом.
- Рисование и глажка:
После глубокой вытяжки можно применить глажение, чтобы еще больше утончить стенки детали и добиться одинаковой толщины стенок.
- Рисование и штамповка:
В некоторых случаях детали глубокой вытяжки позже штампуются или обрезаются для создания дополнительных элементов, таких как фланцы или отверстия.
- Рисование и пирсинг:
Операции пробивки могут быть интегрированы для создания отверстий или вырезов внутри вытянутой детали.
- Рисование с растягиванием:
Формирование растяжением можно комбинировать с глубокой вытяжкой для достижения более сложной геометрии.
Эти комбинации процессов позволяют производителям производить детали сложной формы и с высокой точностью, даже если одного процесса формовки недостаточно.
2.5 Распространенные производственные проблемы и их решения
Несмотря на развитие технологий, при глубокой вытяжке металла может возникнуть ряд проблем:
- Морщины:
Морщины возникают, когда металл течет неравномерно. Это можно контролировать, регулируя усилие держателя заготовки и оптимизируя конструкцию штампа.
- Разрыв:
Чрезмерное истончение или неправильное удержание заготовки может привести к разрыву. Снижение скорости волочения и использование промежуточного отжига могут снизить этот риск.
- Колошение:
Прокол — это неравномерное образование кромок по краю детали, обычно вызванное анизотропией металла. Изменение формы заготовки и свойств материала может уменьшить колошение.
- Прыжок:
Упругое восстановление металла может изменить конечные размеры. Техники компенсации, такие как чрезмерный изгиб, помогают учитывать пружинение.
2.6 Решения на основе передовых технологий
Современные инструменты моделирования играют жизненно важную роль в решении производственных задач. Анализ методом конечных элементов (FEA) позволяет инженерам моделировать процесс глубокой вытяжки, прогнозируя распределение напряжений и характер деформации. Эта возможность прогнозирования позволяет корректировать параметры процесса еще до фактического производства, снижая вероятность возникновения дефектов.
Системы мониторинга в реальном времени, интегрированные с элементами управления ЧПУ, обеспечивают непрерывную обратную связь по ключевым параметрам, позволяя операторам вносить динамические корректировки во время производства. Регулярная калибровка и профилактическое обслуживание дополнительно гарантируют поддержание оборудования в оптимальных рабочих условиях.
2.7 Роль производственного оборудования
Современное производственное оборудование для глубокой вытяжки металла рассчитано на выпуск продукции высокой точности и больших объемов. Хотя конкретные марки оборудования не разглашаются, эти машины характеризуются:
- Прочные зажимные системы:
Убедитесь, что заготовка остается в безопасности во время процесса рисования.
- Высокомоментные двигатели:
Предоставление усилия, необходимого для глубокой вытяжки, даже при многоэтапных операциях.
- Расширенные элементы управления ЧПУ:
Точный контроль скорости рисования, силы и смещения пуансона.
- Встроенные датчики:
Мониторинг таких параметров, как давление, температура и деформация материала, в режиме реального времени.
2.8 Возможности обслуживания HULK Metal в производстве глубокой вытяжки
HULK Metal известен своим опытом в области глубокой вытяжки металлов. Их предприятия оснащены новейшими станками глубокой вытяжки, которые сочетают в себе высокоточное управление с ЧПУ и высокую производственную мощность. HULK Metal фокусируется на поставке высококачественных компонентов. В случае возникновения каких-либо проблем с качеством или несоответствий при доставке их послепродажное обслуживание предназначено исключительно для управления возвратами, обменами или пополнением запасов дефектных или недоотгруженных продуктов.
2.9 Сводная информация о производстве
Подводя итог, можно сказать, что производство металлических компонентов глубокой вытяжки включает в себя ряд четко определенных этапов — от проектирования пресс-форм и подготовки заготовки до многоэтапной вытяжки и окончательной обработки. Интегрируя передовые технологии, такие как автоматизация ЧПУ и моделирование FEA, производители могут оптимизировать параметры процесса и решить распространенные проблемы, такие как образование складок, разрывов и пружинение. Такая интегрированная производственная практика обеспечивает высокое качество продукции, что делает глубокую вытяжку металла высокоэффективным и экономически выгодным методом массового производства.
3. Знания, связанные с материалами: типы и требования
Выбор материала является решающим фактором при глубокой вытяжке металла. Материал должен обладать соответствующим балансом пластичности, прочности и качества поверхности, чтобы без разрушения подвергаться значительной деформации. В этом разделе мы рассмотрим различные материалы, используемые при глубокой вытяжке, и обсудим требования для успешной формовки.
3.1 Критерии выбора материала
Успешная глубокая вытяжка зависит от нескольких ключевых свойств материала:
- Пластичность:
Способность подвергаться большим пластическим деформациям без образования трещин.
- Сила:
Для сохранения формы вытянутой детали необходима достаточная прочность.
- Толщина:
Одномерная толщина листа необходима для предсказуемого поведения при рисовании.
- Качество поверхности:
Гладкая поверхность без дефектов сводит к минимуму риск разрывов и улучшает конечный внешний вид.
- Упрочнение:
Материалы с умеренным наклепом являются предпочтительными для предотвращения неравномерной деформации.
3.2 Распространенные материалы при глубокой вытяжке
3.2.1 Алюминий
- Преимущества:
Алюминий легкий, очень пластичный и обладает превосходной коррозионной стойкостью. Он идеально подходит для применений, требующих сложных форм с высококачественной отделкой поверхности.
- Требования:
Алюминий, используемый при глубокой вытяжке, должен иметь постоянную толщину и хорошо контролируемый отпуск, чтобы обеспечить равномерную деформацию. Смазка и правильное усилие держателя заготовки имеют решающее значение для предотвращения чрезмерного утончения.
3.2.2 Нержавеющая сталь
- Преимущества:
Нержавеющая сталь обеспечивает высокую прочность и отличную устойчивость к коррозии. Используется там, где важны долговечность и эстетическая привлекательность.
- Требования:
Из-за более низкой пластичности по сравнению с алюминием нержавеющая сталь глубокой вытяжки требует более высоких усилий формовки и точного контроля во избежание образования трещин. Качество и стабильность материала имеют первостепенное значение.
3.2.3 Латунь и медь
- Преимущества:
Эти материалы ценятся за свою электропроводность и привлекательный внешний вид, что делает их пригодными для изготовления декоративных и функциональных компонентов.
- Требования:
Латунь и медь имеют тенденцию к закалке, поэтому глубокая вытяжка требует тщательного контроля скорости и силы вытяжки. Для уменьшения трения и предотвращения износа инструмента часто необходимы специальные смазочные материалы.
3.2.4 Мягкая сталь
- Преимущества:
Мягкая сталь широко используется благодаря своей экономичности и хорошей формуемости. Это часто встречается в промышленности, где долговечность имеет решающее значение.
- Требования:
Мягкую сталь следует использовать в контролируемом состоянии, чтобы ее можно было тянуть без растрескивания. Для повышения коррозионной стойкости может потребоваться обработка после формования, такая как покрытие или покраска.
3.3 Требования к качеству поверхности и отделке
Глубокая вытяжка не только формирует деталь, но и влияет на характеристики ее поверхности. Материал изначально должен иметь гладкую поверхность без дефектов. После нанесения рисунка можно применить обработку поверхности, такую как полировка, анодирование или порошковое покрытие, чтобы улучшить внешний вид и эксплуатационные характеристики.
3.4 Рекомендации по температуре и смазке
Во время глубокой вытяжки контроль температуры имеет решающее значение. Материал должен оставаться в оптимальном температурном диапазоне, чтобы обеспечить достаточную пластичность, не вызывая чрезмерного утончения. Смазочные материалы применяются для уменьшения трения между материалом и формующими инструментами, обеспечивая плавную деформацию и продлевая срок службы инструмента.
3.5 Испытание материалов и обеспечение качества
Гарантия качества начинается со тщательного тестирования сырья. Производители проводят испытания на растяжение, твердость и проверку поверхности, чтобы убедиться, что материал соответствует требованиям для глубокой вытяжки. Постоянное качество материалов необходимо для достижения единообразных результатов в производстве.
3.6 Краткое изложение знаний, связанных с материалами
В заключение, выбор материала является краеугольным камнем успешной глубокой вытяжки металла. Понимание свойств и требований таких материалов, как алюминий, нержавеющая сталь, латунь, медь и мягкая сталь, позволяет производителям оптимизировать параметры процесса и получать высококачественные бездефектные компоненты. Интеграция эффективной смазки, контроля температуры и обработки поверхности после формования еще больше улучшает характеристики материала, гарантируя, что конечный продукт соответствует строгим стандартам качества.
4. Содержимое, связанное с продуктом: Применение глубокой вытяжки металла
Глубокая вытяжка металла используется при производстве широкого спектра компонентов в различных отраслях промышленности. В этом разделе мы обсудим применение продуктов по категориям. Для каждой категории мы перечисляем не менее пяти репрезентативных продуктов. (Примечание. Высокопроизводительные отрасли, такие как аэрокосмическая и атомная энергетика, исключены.)
4.1 Серверные продукты
Глубокая вытяжка широко используется в технологическом секторе для производства компонентов, которые обеспечивают как структурную целостность, так и эстетическую привлекательность. К распространенным продуктам, связанным с серверами, относятся:
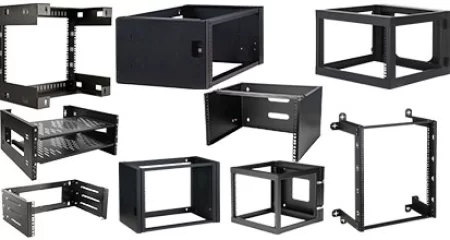
- Стойки:
Глубокие стойки для поддержки и организации серверного оборудования.
- Шкафы:
Надежные корпуса для размещения серверов и сетевых устройств.
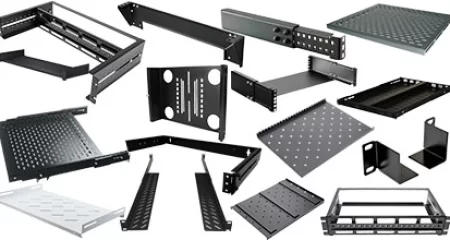
- Скобки:
Крепежные кронштейны для размещения серверов и периферийных устройств.
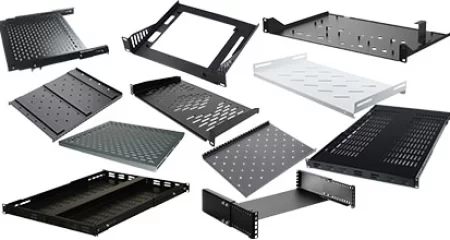
- Лотки:
Плоские вытянутые лотки для организации и доступа к компонентам.
- Системы прокладки кабелей:
Панели глубокой вытяжки и аксессуары, предназначенные для прокладки и крепления кабелей.
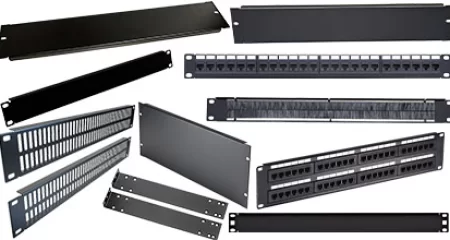
- Пустые панели:
Предварительно сформированные панели, используемые при сборке серверных шкафов.
- Вентиляционные панели:
Компоненты со встроенной перфорацией для улучшения охлаждения серверных систем.
4.2 Товары, связанные с прицепами
В транспортной отрасли глубокая вытяжка металла используется для производства долговечных и надежных компонентов для прицепов. Примеры:
- Кадры трейлера:
Структурные рамы, сформированные с помощью точных процессов глубокой вытяжки.
- Боковые панели:
Изогнутые панели, образующие боковые части прицепов.
- Щитки под днищем:
Защитные чехлы для ходовой части прицепа.
- Корпуса кабины:
Компоненты для кабин прицепов, обеспечивающие прочность и эстетику.
- Арматурные стержни:
Опорные элементы глубокой вытяжки, повышающие жесткость конструкции.
- Панели крыши:
Изогнутые панели, образующие крышу прицепа.
- Дверные коробки:
Рамы точной формы для дверей прицепа, обеспечивающие надежную фиксацию.
4.3 Автомобильная продукция
Глубокая вытяжка играет важную роль в автомобильном производстве, производя компоненты, сочетающие в себе функциональность и визуальную привлекательность. Ключевые автомобильные продукты включают:
- Панели кузова:
Капоты, двери и крылья изготовлены методом глубокой вытяжки для обеспечения одинаковой толщины и гладких поверхностей.
- Компоненты шасси:
Конструктивные детали рамы автомобиля, требующие точной формы.
- Компоненты выхлопной системы:
Детали, такие как коллекторы и тепловые экраны, которые созданы для эффективной работы.
- Внутренние панели:
Каркасы приборной панели, дверные пороги и элементы отделки изготовлены методом глубокой вытяжки.
- Усилители бампера:
Внутренние компоненты, повышающие ударопрочность бамперов.
- Рамки решетки:
Глубоко прорисованные рамы, которые добавляют защиты и стиля передней части автомобиля.
- Крышки двигателя:
Компоненты, обеспечивающие защитный кожух компонентов двигателя.
4.4 Изделия, связанные со сборными конструкциями зданий
В строительном секторе элементы глубокой вытяжки используются как в структурных, так и в декоративных элементах сборных зданий. Продукты включают в себя:
- Стеновые панели:
Изогнутые или плоские панели, используемые в качестве наружной или внутренней облицовки.
- Кровельные листы:
Прочные листы глубокой вытяжки, образующие крыши с повышенной устойчивостью к атмосферным воздействиям.
- Опоры для пола:
Конструктивные элементы, служащие подложкой для фальшпола.
- Обложки столбцов:
Эстетическое покрытие несущих колонн для улучшения внешнего вида здания.
- Навесы:
Нависающие элементы, обеспечивающие укрытие и придающие архитектурный стиль.
- Солнцезащитные козырьки:
Ребра или панели глубокой вытяжки, предназначенные для уменьшения солнечного излучения.
- Элементы фасада:
Панели, изготовленные по индивидуальному заказу, которые создают современные фасады зданий.
- Утилиты:
Предварительно сформированные корпуса, используемые для электрического и механического монтажа.
4.5 Дополнительные категории товаров
Другие отрасли также получают выгоду от глубокой вытяжки металла:
- Бытовая техника:
Такие предметы, как раковины, барабаны стиральных машин и панели холодильников, производятся методом глубокой вытяжки для достижения гладких и однородных поверхностей.
- Компоненты упаковки:
Металлические контейнеры и корпуса глубокой вытяжки для промышленного и потребительского применения.
- Компоненты мебели:
Изогнутые металлические детали, используемые в современном дизайне мебели.
- Корпуса электронных устройств:
Корпуса для таких устройств, как принтеры и сканеры.
- Корпуса промышленного оборудования:
Защитные кожухи и панели управления для техники.
4.6 Обзор содержимого, связанного с продуктом
Глубокая вытяжка металла — это универсальный процесс, позволяющий производить широкий спектр компонентов. От серверных систем и прицепов до автомобильных деталей и сборных элементов зданий — этот процесс обеспечивает высококачественную продукцию однородной формы, отвечающую как функциональным, так и эстетическим требованиям. Возможность формовать сложные формы с минимальными отходами материала делает глубокую вытяжку незаменимой в массовом производстве.
5. Факторы выбора партнера по контрактному производству по глубокой вытяжке металла
Выбор подходящего партнера по контрактному производству для глубокой вытяжки металла имеет важное значение для достижения стабильного качества и операционной эффективности. В этом разделе изложены важные факторы, которые следует учитывать при оценке потенциальных партнеров.
5.1 Важность выбора партнера
Надежный партнер гарантирует, что каждый этап производства — от выбора сырья до окончательной проверки — выполняется квалифицированно. Правильный партнер может значительно улучшить качество продукции, снизить производственные затраты и обеспечить своевременную доставку.
5.2 Производственная мощность и возможности оборудования
- Современное оборудование:
Партнер должен использовать современные станки глубокой вытяжки с надежными системами зажима, двигателями с высоким крутящим моментом и встроенными системами управления с ЧПУ. Акцент делается на производственные мощности и надежность оборудования, а не на конкретные торговые марки.
- Высокая пропускная способность:
Убедитесь, что предприятие имеет возможность выполнять как мелкосерийные, так и крупносерийные производственные заказы без ущерба для качества.
- Интеграция технологий:
Ищите партнеров, которые интегрируют системы мониторинга и автоматизации в реальном времени для оптимизации процесса глубокой вытяжки и минимизации дефектов.
5.3 Техническая экспертиза и управление процессами
- Квалифицированная рабочая сила:
Подтвержденный опыт работы в области глубокой вытяжки металла имеет решающее значение. У партнера должны быть опытные инженеры и операторы, способные оптимизировать параметры процесса и устранять неполадки.
- Оптимизация процесса:
Использование программного обеспечения для моделирования и расширенного управления процессом помогает точно настроить операцию глубокой вытяжки. Эта оптимизация уменьшает распространенные проблемы, такие как пружинение, сморщивание и разрывы.
- Решение проблем:
Оцените способность партнера быстро решать производственные проблемы, чтобы минимизировать время простоя.
5.4 Процедуры контроля качества и проверки
- Комплексная проверка качества:
Партнер должен применять строгие меры контроля качества на каждом этапе, включая проверку сырья, мониторинг в процессе производства и тестирование конечной продукции.
- Неразрушающий контроль:
Такие методы, как лазерное сканирование, координатно-измерительные машины (КИМ) и компьютерная томография (КТ), необходимы для обеспечения соответствия конечной продукции требуемым спецификациям.
- Сертификаты:
Ищите международно признанные сертификаты качества (например, ISO 9001) как свидетельство приверженности партнера поддержанию высоких стандартов.
5.5 Погрузочно-разгрузочные работы и комплексная отделочная обработка
- Экспертное управление материалами:
Партнер должен иметь большой опыт работы с различными материалами, чтобы обеспечить оптимизацию процесса глубокой вытяжки для каждого типа материала.
- Возможности внутренней отделки:
Комплексные процессы отделки, такие как полировка, анодирование и порошковое покрытие, оптимизируют производство, улучшают внешний вид и долговечность конечного продукта.
- Стабильность качества материала:
Тщательное тестирование сырья обеспечивает однородность, что имеет решающее значение для надежных результатов глубокой вытяжки.
5.6 Срок выполнения работ и гибкость
- Быстрое решение:
На современном быстро развивающемся рынке очень важно сократить сроки производства. Партнер должен продемонстрировать способность адаптироваться к изменениям в дизайне и эффективно обрабатывать индивидуальные заказы.
- Практики бережливого производства:
Эффективное управление рабочими процессами и экономичное производство свидетельствуют о способности партнера соблюдать сжатые сроки без ущерба для качества.
- Масштабируемость:
Партнер должен быть способен масштабировать объемы производства в зависимости от спроса, сохраняя при этом стабильное качество.
5.7 Экономическая эффективность и прозрачное ценообразование
- Четкое и прозрачное ценообразование:
Ценообразование должно быть предварительным и не содержать скрытых затрат. Оцените, отражает ли стоимость передовые технологии, меры контроля качества и комплексные услуги отделки.
- Соотношение цены и качества:
Рассмотрите общую предлагаемую ценность, включая потенциальную экономию за счет сокращения отходов материалов и повышения эффективности производства.
- Послепродажная поддержка:
Такие компании, как HULK Metal, предлагают четкие цены, а также специализированное послепродажное обслуживание для управления возвратом, обменом или пополнением запасов в случае проблем с качеством или несоответствий при доставке.
5.8 Связь и обслуживание клиентов
- Регулярные обновления:
Открытые каналы связи необходимы. Партнер должен своевременно предоставлять обновленную информацию о состоянии производства и любых возникающих проблемах.
- Отзывчивая служба поддержки клиентов:
Специальная команда службы поддержки клиентов, которая оперативно отвечает на запросы и решает проблемы, имеет решающее значение для бесперебойного партнерства.
- Совместный подход:
Возможность тесно сотрудничать с вашей командой и адаптировать решения к вашим конкретным потребностям улучшает общий производственный процесс.
5.9 Сертификация, соответствие требованиям и устойчивое развитие
- Соблюдение стандартов:
Партнер должен соблюдать все соответствующие отраслевые стандарты и экологические нормы.
- Практика устойчивого развития:
Приверженность сокращению отходов и оптимизации энергопотребления может обеспечить долгосрочные выгоды и соответствовать корпоративным целям устойчивого развития.
- Отраслевые сертификаты:
Сертификаты служат свидетельством приверженности партнера качеству и постоянному совершенствованию.
5.10 Долгосрочное партнерство и инновационный потенциал
- Будущее сотрудничество:
Подумайте, готов ли партнер к долгосрочному сотрудничеству. Партнер, который инвестирует в исследования и разработки и использует инструменты цифрового производства, лучше подготовлен к предложению инновационных решений.
- Постоянное улучшение:
Долгосрочное сотрудничество позволяет постоянно оптимизировать процессы и повышать качество.
- Доверие и надежность:
Послужной список партнера, его репутация и стремление к взаимному развитию являются ключевыми показателями долгосрочной надежности.
5.11 Краткое описание факторов выбора партнера
Выбор подходящего партнера по контрактному производству по глубокой вытяжке металла является многогранным решением. Тщательно оценивая производственные мощности, технические знания, контроль качества, обработку материалов, сроки выполнения работ, экономическую эффективность, коммуникацию, сертификацию и долгосрочный инновационный потенциал, компании могут выбрать партнера, который не только отвечает непосредственным производственным потребностям, но также поддерживает долгосрочный рост и операционное совершенство.
Заключение
Глубокая вытяжка металла — это сложный процесс обработки металлов давлением, который играет ключевую роль в современном производстве. Его способность превращать плоские листы в сложные полые компоненты с минимальными отходами и высокой точностью делает его незаменимым в различных отраслях промышленности, от бытовой техники до автомобильных деталей и сборных строительных конструкций. Объединив передовые разработки пресс-форм, оптимизированные производственные процессы, строгий контроль качества и правильный выбор материалов, производители могут добиться исключительного качества и эффективности.
В этом руководстве рассмотрены все аспекты глубокой вытяжки металла:
- Мы начали с определения процесса, изложения его основ, преимуществ и роли технологии ЧПУ.
- Далее мы углубились в знания, связанные с производством, обсудив конструкцию пресс-форм, технологические процессы, общие проблемы и интеграцию различных методов формования.
- Затем мы рассмотрели вопросы, связанные с материалами, подробно описав свойства, требования и проблемы, связанные с различными металлами.
- После этого мы рассмотрели области применения продуктов в различных отраслях с подробными списками типичных компонентов для серверов, прицепов, автомобилей и сборных строительных конструкций.
- Наконец, мы обрисовали важнейшие факторы при выборе партнера по контрактному производству по глубокой вытяжке металла, уделив особое внимание производственным мощностям, техническим знаниям, контролю качества и т. д.
Производители, которые инвестируют в передовые технологии глубокой вытяжки, тщательную оптимизацию процессов и комплексное управление качеством, могут добиться превосходных характеристик продукции и операционной эффективности. Такие компании, как HULK Metal, демонстрируют эти возможности посредством своих специализированных услуг и специализированной послепродажной поддержки, гарантируя оперативное устранение любых проблем с качеством или несоответствий при доставке.
Следуя рекомендациям и передовым практикам, подробно изложенным в этом руководстве, профессионалы отрасли могут оптимизировать процессы глубокой вытяжки и выбрать идеального партнера по контрактному производству для удовлетворения своих производственных потребностей. В конечном счете, освоение глубокой вытяжки металла необходимо для сохранения конкурентоспособности в современном динамичном производственном пространстве.
Author: HULK Metal
Отрасли HULK Metal Served
Мы обслуживаем более 20 отраслей, включая модификацию автомобилей, строительную технику, прицепы и оборудование для фитнеса. Правильное планирование процесса на основе чертежей или образцов позволяет эффективно выполнять заказы и снижать затраты. Вот почему так важно найти опытного производителя листового металла. Пожалуйста, свяжитесь с нами, чтобы получить лучшую цену.
-
 Left Reducer Cable Ladder Rack
A left reducer transitions the cable ladder width from a larger section to a smaller one, with the reduction occurring on the left side of the tray.
ЧИТАТЬ БОЛЬШЕ
-
Horizontal Elbow Cable Ladder Rack Fittings
Horizontal elbows route cable ladders around obstacles while maintaining continuous support. HULK Metal offers full OEM services for elbows from 50 mm to 1200 mm widths, in any material and coating combination.
ЧИТАТЬ БОЛЬШЕ
-
Horizontal Tee Cable Ladder Fittings
A horizontal tee isn’t a commodity—it’s a structural junction that reveals how well a manufacturer controls cutting, forming, welding, and coating.
ЧИТАТЬ БОЛЬШЕ
-
Middle Reducer Cable Ladder Rack
A middle reducer connects two straight ladder sections of different widths, maintaining cable support continuity when the tray width must change due to varying cable counts or routing requirements.
ЧИТАТЬ БОЛЬШЕ
-
Right Reducer Cable Ladder Rack
Right reducers appear simple, but poor fabrication leads to misalignment, cable stress, and costly delays. I’ll share factory-floor insights.
ЧИТАТЬ БОЛЬШЕ
-
Vertical External Bend Cable Ladder Fittings
In cable ladder systems, the vertical external bend is one of the most geometrically demanding fittings. It changes direction upward and outward simultaneously.
ЧИТАТЬ БОЛЬШЕ
-
Vertical Internal Bend Cable Ladder Fittings
A vertical internal bend handles the transition where cables must rise or fall within the same vertical plane while staying inside the ladder structure. It is not interchangeable with an external bend.
ЧИТАТЬ БОЛЬШЕ
-
Horizontal Cross in Cable Ladder System
The horizontal cross is a crucial intersection in cable ladder networks, demanding precise geometry and robust construction. Our OEM service extends beyond simple branding: we tailor dimensions, surface finishes, and even rung spacing to your project specs.
ЧИТАТЬ БОЛЬШЕ
-
Straight Cable Ladder Cable Ladder Rack
The straight cable ladder is not just a simple tray section. It's the primary load-bearing element that spans between supports. Its material, dimensions, and manufacturing quality directly determine whether cables are properly supported or whether the entire system sags, corrodes, or fails inspection.
ЧИТАТЬ БОЛЬШЕ
-
Custom Wall Mount Network Rack
Partner with HULK Metal for exceptional contract manufacturing of Wall Mount Network Racks. Benefit from our precision engineering, streamlined processes, and rigorous quality control—delivering robust, custom-designed racks that enhance your network infrastructure.
ЧИТАТЬ БОЛЬШЕ
-
Heavy Duty Network Server Cable Management
Partner with HULK Metal for unmatched contract manufacturing of Heavy Duty Network Server Cable Management systems. Enjoy precision engineering and superior quality that enhances your network's reliability and efficiency. Experience cost-effective, tailor-made solutions to meet your unique requirements today.
ЧИТАТЬ БОЛЬШЕ
-
Custom OEM Server Rack Blank Panels
Custom OEM Server Rack Blank Panels—designed for precision, aesthetics, and tailored functionality. Engineered to seamlessly fill your server rack spaces, our panels offer robust protection and a refined finish.
ЧИТАТЬ БОЛЬШЕ
-
Custom Network Server Tray
Discover the ultimate in custom network server tray design and manufacturing. At HULK Metal, we specialize in delivering bespoke solutions that meet every client's unique requirements with precision and reliability.
ЧИТАТЬ БОЛЬШЕ
-
Wall Mount Network Racks
Our Wall Mount Network Racks are engineered to maximize space efficiency and secure your critical IT equipment. Customizable to your unique design, these solutions offer robust protection, optimal cooling, and streamlined cable management.
ЧИТАТЬ БОЛЬШЕ
-
Network Server Rack Tray Brackets
Our Network Server Rack Tray Brackets are engineered for robust, customizable support in modern server environments. They streamline cable management, secure hardware, and optimize airflow—all tailored to your exact requirements.
ЧИТАТЬ БОЛЬШЕ
-
1U 2U 3U 4U Server Rack Blank Panels
Our 18 to 47U Network Server Cabinets are engineered for modern data centers and telecom environments. Designed to be fully customizable, these cabinets offer robust security, efficient cooling, and optimal cable management—all tailored to your exact specifications.
ЧИТАТЬ БОЛЬШЕ
-
18 to 47U Network Server Cabinets
Our 18 to 47U Network Server Cabinets are engineered for modern data centers and telecom environments. Designed to be fully customizable, these cabinets offer robust security, efficient cooling, and optimal cable management—all tailored to your exact specifications.
ЧИТАТЬ БОЛЬШЕ
-
Network Server Rack Cable Management
We Supports full customization of style, length, width, depth, etc. Smoother, cable protection, more durable of Network Server Rack Cable Management.
ЧИТАТЬ БОЛЬШЕ
-
18 to 47U Network Server Rack
HULK Metal has passed ISO 9001 quality certification and has an advanced sheet metal manufacturing plant, which can provide you with 18 to 47U Network Server Racks OEM services.
ЧИТАТЬ БОЛЬШЕ
-
Laser Cutting Metal Parts Factory
We can develop a complete solution based on your server switch rack enclosure cabinets drawings, quantity, delivery time, transportation method and other requirements, allowing you to complete higher quality procurement tasks more easily.
ЧИТАТЬ БОЛЬШЕ
-
OEM Server Switch Rack Enclosure Cabinet
We can develop a complete solution based on your server switch rack enclosure cabinets drawings, quantity, delivery time, transportation method and other requirements, allowing you to complete higher quality procurement tasks more easily.
ЧИТАТЬ БОЛЬШЕ
-
Custom Metal Brackets Factory In China
We can select the appropriate process, make molds, and complete the production of metal brackets according to your drawings, materials, tolerances, quantities and other requirements.
ЧИТАТЬ БОЛЬШЕ
-
Carbon Steel Stamping Parts Factory in China
At HULK Metal, we specialize in the design and production of custom carbon steel stamping parts. Our advanced facilities and experienced team ensure that every product meets the highest standards of quality, precision, and functionality.
ЧИТАТЬ БОЛЬШЕ
-
Sheet Metal Spinning Parts Factory In China
HULK Metal is committed to providing high-quality sheet metal spinning parts OEM services to customers around the world. We have an ISO 9001 certified factory and integrated supply chain.
ЧИТАТЬ БОЛЬШЕ
-
Stainless Steel Stamping Parts Factory In China
HULK Metal is one of the top OEM service providers in China with an ISO9001 certified stainless steel stamping parts factory. Contact us to get the latest discount prices.
ЧИТАТЬ БОЛЬШЕ
-
Aluminum Stamping Parts Factory In China
HULK Metal is a well-known sheet metal parts manufacturer in China, which provides complete solutions to produce higher quality customized sheet metal parts at lower prices.
ЧИТАТЬ БОЛЬШЕ
-
Sheet Metal Parts Manufacturer In China
HULK Metal is a well-known sheet metal parts manufacturer in China, which provides complete solutions to produce higher quality customized sheet metal parts at lower prices.
ЧИТАТЬ БОЛЬШЕ
-
Precision Metal Stamping Parts Manufacturer
HULK Metal's factory has passed ISO 9001 and ISO 16949 double certification, with rich experience in precision stamping parts production, and is one of the top suppliers in China.
ЧИТАТЬ БОЛЬШЕ
-
OEM Auto Metal Stamping Parts Factory
Our factory is certified by ISO 9001 and ISO 16949. Our experienced technical team can develop a more complete solution according to the drawings and requirements.
ЧИТАТЬ БОЛЬШЕ
-
Stamped Steel Parts Factory
Stamped steel parts are made of carbon steel, alloy steel, and other plates into workpieces with specific shapes and functions using stamping processes such as blanking, bending, bulging, spinning, shrinking, flanging, etc.
ЧИТАТЬ БОЛЬШЕ
-
Metal Stamping Parts Factory
HULK Metal is an ISO 9001 certified metal stamping factory that can provide you with high-quality OEM stamping services such as blanking, bending, drawing, forming, spinning, etc.
ЧИТАТЬ БОЛЬШЕ
-
China OEM Metal Stamping Parts
We have abundant stamping factory resources and a complete supply chain to provide high-quality metal stamping parts OEM services. We have accumulated rich experience in OEM for hundreds of customers around the world and thousands of products.
ЧИТАТЬ БОЛЬШЕ












Больше результатов
Завод листового металла HULK Metal
Наш современный завод по производству листового металла HULK Metal сочетает в себе передовые технологии и квалифицированное мастерство для производства сетевых стоек для настенного монтажа по индивидуальному заказу. Наши специализированные мастерские обеспечивают точность штамповки, резки, гибки, сварки, сборки и обработки поверхности, а также строгий контроль качества.


-
![HULK Metal Stamping Factory Show]()
November 21, 2024
HULK Metal Stamping Factory Show
ЧИТАТЬ БОЛЬШЕ
-
![HULK Metal Fabrication]()
October 18, 2024
HULK Metal Fabrication
ЧИТАТЬ БОЛЬШЕ
-
![Comprehensive Guide to Sheet Metal Cutting: Methods, Materials, and Choosing the Right Partner]()
October 25, 2024
Comprehensive Guide to Sheet Metal Cutting: Methods, Materials, and Choosing the Right Partner
ЧИТАТЬ БОЛЬШЕ
-
![Comprehensive Understanding of Sheet Metal Welding]()
September 30, 2024
Comprehensive Understanding of Sheet Metal Welding
ЧИТАТЬ БОЛЬШЕ
-
![8 Types of Sheet Metal Assembly Technology and Their Processes and Applications]()
September 27, 2024
8 Types of Sheet Metal Assembly Technology and Their Processes and Applications
ЧИТАТЬ БОЛЬШЕ
-
![The Most Comprehensive Introduction To Metal Stamping Dies]()
September 24, 2024
The Most Comprehensive Introduction To Metal Stamping Dies
ЧИТАТЬ БОЛЬШЕ






оставьте сообщение