

В этой статье представлены практически все процессы штамповки металлов. Из этой статьи вы сможете лучше понять процессы каждой части компонента. В статье объединены картинки и текст для удобства чтения.
От опытного OEM-поставщика услуг по штамповке металла в Китае
Введение в процессы штамповки металлов
-
Главная>
-
Блог>
-
Технология>
Introduction to Metal Stamping Processes
19
2024.09
Штамповка — это процесс обработки металлических деталей. Это процесс, при котором металлические материалы, такие как пластины, трубы, полосы и профили, пластически деформируются или разделяются пуансонами и штампами под давлением для получения заготовок специальной формы, размеров и допусков. Полученные заготовки называются металлоштамповочными деталями. Их можно использовать напрямую или иметь более высокие характеристики после термообработки, обработки на станке с ЧПУ и обработки поверхности.
Три элемента обработки штамповки металла:
Листовой материал:
Алюминий, железо, сталь, нержавеющая сталь, медные пластины, полосы, трубы и профили, которые можно использовать для штамповки.
Плашки:
Существует множество типов штампов для штамповки, в том числе однопроцессные штампы, составные штампы, прогрессивные штампы и т. д. Они определяют эффективность производства и точность штампованных деталей.
Оборудование (перфоратор):
Пресс прикладывает к листу внешнюю силу через матрицу, чтобы завершить процесс штамповки. Существует много типов прессов. Выбор правильного пресса может повысить эффективность производства и точность обработки.
Обработка штамповки классифицируется в зависимости от температуры
Горячее тиснение:
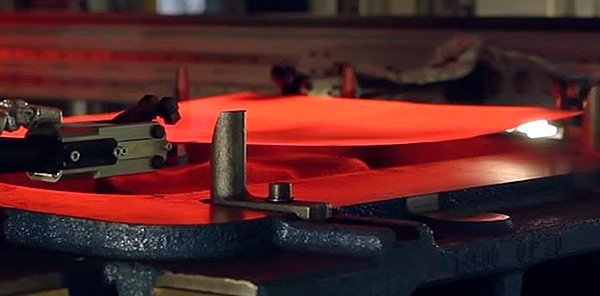
Металлические материалы с высокой стойкостью к деформации и плохой пластичностью, такие как некоторые высокопрочные сплавы, необходимо нагревать, чтобы временно снизить их твердость и повысить пластичность. Это делает материал более восприимчивым к пластической деформации. В свою очередь, это снижает сложность производства.
Холодная штамповка:
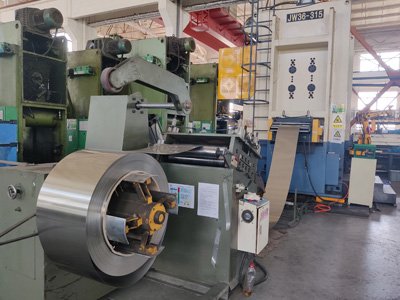 Это процесс штамповки, выполняемый при комнатной температуре. Он подходит для производства металлов с высокой пластичностью, высокой пластичностью и низкой устойчивостью к деформации, таких как алюминий, железо, обычная углеродистая сталь и нержавеющая сталь.
При выборе температуры штамповки также необходимо учитывать множество факторов, таких как толщина штампуемых деталей и сложность конструкции. Вы можете проконсультироваться с нашими инженерами, чтобы узнать, какой процесс подходит для вашего продукта.
Процессы штамповки классифицируются по способам деформации:
Существуют две основные категории: разделение и формирование, которые в дальнейшем подразделяются на более чем дюжину процессов, основанных на этом. Ниже будет подробно описано:
Процесс формирования:
Это процесс, в котором используется матрица, чтобы заготовка или материал подвергались только пластической деформации. Процесс формовки изменит только угол, толщину, размер, форму и т. д., но не уменьшит материал.
Гашение:
Процесс вырубки также можно разделить на резку, вырубку, штамповку, надрезку, надрезку, резку, долбление, обрезку, обрезку язычка, резку, обрезку и т. д. в зависимости от метода разделения. Мы представим это подробно ниже.
Процесс разделения:
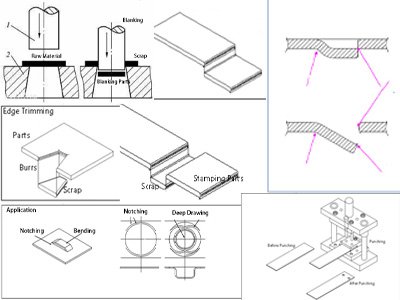
также известный как вырубка, представляет собой базовый процесс штамповки, в котором используется матрица для отделения или полуотделения материала определенной формы и размера от основного корпуса в определенном положении материала. Мы можем использовать его для изготовления плоских штампованных деталей или подготовки заготовок для других процессов штамповки, таких как гибка, волочение, формовка и т. д., или мы можем разрезать и обрезать отформованные штампованные детали. Процесс вырубки широко применяется при производстве штампованных деталей более чем в 20 отраслях промышленности. На вырубку приходится от 50% до 60% всего процесса штамповки.
Стрижка:
Это начальный этап резки больших листов или рулонов на полосы или блоки для последующей обработки. Это также можно назвать гашением. Ниже представлены различные методы стрижки. Выбор правильного метода резки может повысить эффективность производства и качество продукции.
Основные методы стрижки:
Ручная стрижка:
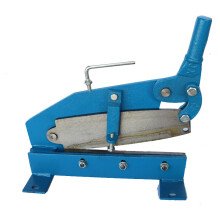
Ручная резка особенно подходит для тонких листов толщиной менее 1 мм. Он может резать прямые и простые изогнутые заготовки, особенно для вырубки или обработки полуфабрикатов. Преимущество ручной резки заключается в отсутствии технических требований, а недостаток также очень очевиден: эффективность очень низкая, а точность очень низкая. Подходит для небольших партий и обработки деталей с низкой точностью штамповки.
Вибрационная резка:
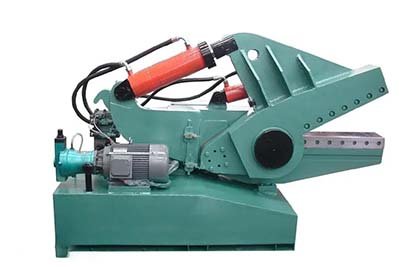
Простая механическая стрижка является эффективным методом стрижки. Его режущее лезвие находится рядом с фиксированным нижним режущим лезвием, что обеспечивает быстрое возвратно-поступательное движение, а количество возвратно-поступательных движений может достигать 1100-2100 раз в минуту. Этот метод стрижки подходит для прямых или изогнутых заготовок для штамповки металла, особенно для материалов толщиной около 2 мм. Вибрационные ножницы нашли широкое применение в массовом производстве благодаря своей высокой эффективности и точности. Недостаток – это приведет к деформации положения секции.
Резание диска:
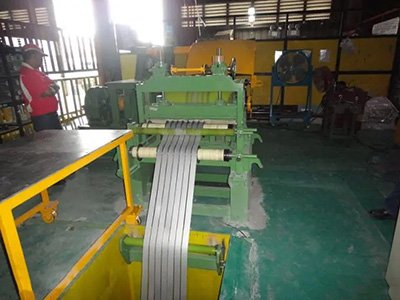
Более сложная механическая стрижка. Процесс резки основан на трении между ножницами и материалом, позволяющем отделить материал от основной части. Ножницы имеют форму диска, а верхний и нижний дисковые ножи во время стрижки вращаются с одинаковой скоростью и в противоположных направлениях. Дисковые ножницы подходят для крупномасштабного высокоточного производства штампованных деталей и могут эффективно контролировать качество резки и уменьшать заусенцы и деформацию.
Портальные ножницы:
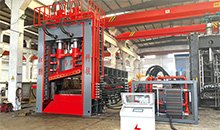
Он разделен на два типа: ножницы с плоским лезвием и ножницы с коническим лезвием. Верхние и нижние лезвия плоских ножниц параллельны. При работе лист штамповочной детали стригут одновременно по всей ширине. Обрезанная заготовка имеет хорошую прямолинейность и большую силу сдвига, что особенно подходит для резки тонких листов. Верхние и нижние лезвия среза конического лезвия пересекаются под определенным углом, сила сдвига немного меньше, но работа более стабильна. Однако ножницы с коническими лезвиями склонны к деформации при резке толстых и узких полос, поэтому необходимо добавить процесс выравнивания.
Ножницы для размотки:
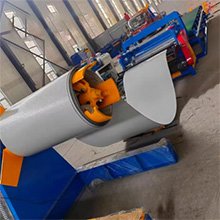
Использование разматывающего станка для прямой резки намотанного материала является эффективным процессом массового производства. Он может хорошо контролировать качество резки и проблемы с заусенцами и особенно подходит для непрерывного и крупномасштабного производства штампованных деталей.
Предложения по применению и выбору:
В реальных приложениях выбор метода резки необходимо рассматривать всесторонне, исходя из конкретных требований к обработке, свойств материала, эффективности производства и других факторов. Например, при небольших партиях и низких требованиях к точности ручная резка может быть более экономичным и удобным выбором; в то время как при больших партиях и высокоточном производстве более предпочтительными являются вибрационные, дисковые или портальные ножницы.
Гашение:
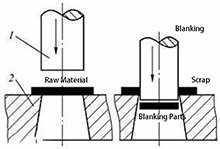
Процесс использования пуансона и штампа для отделения деталей определенной формы от мастер-материала. Мастер-материал обычно представляет собой листовой материал. Матрица состоит из двух частей: верхняя матрица имеет выступающую часть, называемую пуансоном, а нижняя матрица является вогнутой и называется матрицей. При работе листовой материал укладывается на матрицу, и пуансон под действием давления прижимается. При опрессовке пуансон и матрица срезают, вырезая из листового материала заготовку необходимой формы и размера для следующего этапа. Иногда готовое изделие можно получить за одну вырубку. Вырубка заключается в получении вырубных деталей определенной формы и размера. Перфорированная часть — это готовое изделие, а оставшаяся часть — это остаточный материал или отходы.
Штамповка:
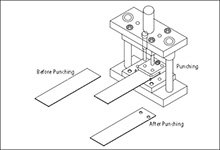
Различные узоры отверстий пробиваются в листовом материале и трубе под действием пробивного пресса и штампа. Он заключается в пробивании отверстий в листовом материале для получения штампованной детали с отверстиями. Это противоположность гашению, и та часть, которая выпадает, является отходами.
Заглушка:
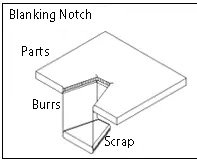
Это процесс использования вырубной матрицы для отрезания отходов определенной формы, размера и размера по краю материала или заготовки. Оставшаяся часть используется для других процессов или получается напрямую в виде готового продукта.
Выемка:
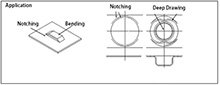
Это процесс пробивки паза по краю заготовки. Перфорированная часть – отходы. Выступающая часть пуансона имеет определенный угол. Резка начинается с переднего конца пуансона и останавливается на середине угла наклона, оставляя неразрезанные детали.
Разделение:
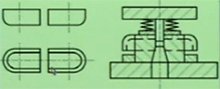
Процесс обработки похож на резку, поэтому его часто сравнивают. Направления заусенцев левой и правой частей отрезаемой заготовки противоположны, а разрез равномерен. Соответственно, ширина (по 2 линиям) используется для резки, поэтому образуются отходы. Коэффициент использования материала ниже, чем при резке. В основном он используется, когда вы хотите получить одинаковое направление заусенцев слева и справа.
Долование:
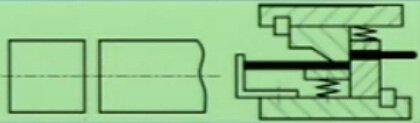
Это процесс вырубки или штамповки с использованием долбления с острым лезвием. В долбежке нет нижней матрицы, а подкладка под материал представляет собой просто плоскую пластину. Большинство перфорированных материалов неметаллические.
Обрезка кромок:
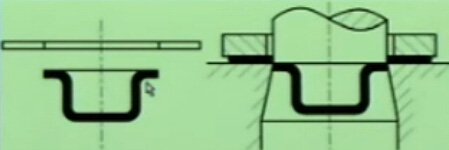
Обрезка – это вырубка части края штампованной детали для получения насечки определенной формы в определенном положении или для корректировки формы заготовки.
Отрезание языка:
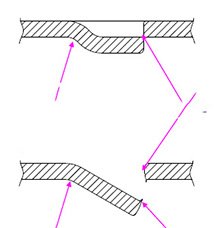
Это процесс штамповки, при котором материал частично, но не полностью разделяется по открытому контуру. Частично отделенный материал занимает определенное положение, требуемое заготовкой, и больше не находится на плоскости до разделения.
Резание:
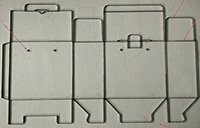
Это процесс штамповки, при котором материал частично, но не полностью отделяется по открытому контуру. Отделенный материал расположен или в основном расположен на плоскости до разделения.
Обрезка:
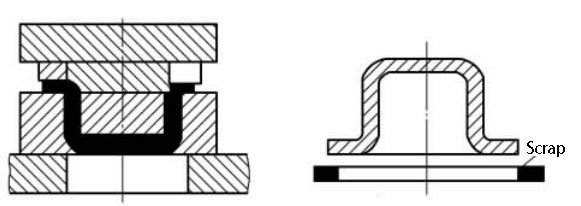
С помощью обрезной матрицы соскабливают тонкий слой металла вдоль внешнего края или внутреннего отверстия вырубной детали, чтобы срезать полосу сдвига и заусенцы на вырубной детали, тем самым улучшая точность размеров вырубной детали (IT6~IT7) и уменьшая значение шероховатости поверхности (Ra0,8~1,6 мкм). Обрезка внешней формы заглушки называется обрезкой внешнего края, а обрезка внутреннего отверстия заглушки называется обрезкой внутреннего отверстия.
Введение в процесс формовки:
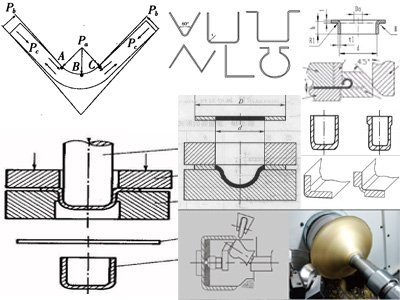
Процесс обработки металлов давлением охватывает ряд технологий, которые деформируют металлические материалы в желаемую форму под действием внешней силы. Эти процессы имеют решающее значение в промышленном производстве и широко используются в автомобилях, аэрокосмической отрасли, бытовой технике, строительстве и других областях. Ниже приведены несколько распространенных процессов формовки, каждый из которых имеет свою уникальную роль и эффект при обработке металла.
Изгиб:
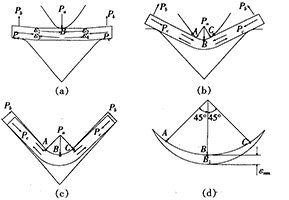
Определение:
Гибка — это процесс деформации металлических листов, стержней, труб или профилей под определенным углом и кривизной под действием механической силы. Этот процесс относится к процессу формовки и является одним из основных процессов штамповки. Путем гибки можно изготавливать детали различной сложной формы, такие как V-образные детали, U-образные детали, Z-образные детали и т. д.
Особенности:
Требования к материалам:
Пластичность и пластичность металла имеют решающее значение для эффекта изгиба. Материал должен иметь достаточную прочность на разрыв и пластичность, чтобы предотвратить поломку или чрезмерную деформацию в процессе изгиба.
Приложение:
Процесс гибки широко используется при производстве таких деталей, как рамы, опорные рамы для труб и детали кузова. Он имеет низкую стоимость и стабильный процесс, который подходит для массового производства.
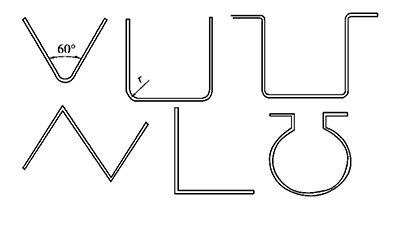
Контрольные факторы:
Угол изгиба, радиус, толщина и тип материала влияют на форму и точность конечного продукта. Поэтому для обеспечения единообразия необходимы точные штампы и оборудование для контроля давления.
Вращение:
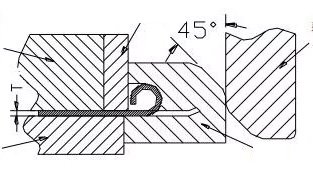
Определение:
Прокатка — это процесс формирования из листа почти закрытой цилиндрической или дугообразной заготовки путем постепенного изгиба. Этот процесс обычно выполняется с использованием специальных штампов и листопрокатных машин.
Особенности:
Радиус качения:
В зависимости от формы требуемого изделия, процесс прокатки может обеспечить изготовление цилиндрических заготовок большого диаметра, таких как резервуары, трубы или сосуды под давлением.
Требования к точности:
Постоянство диаметра необходимо специально контролировать в процессе прокатки, иначе это может повлиять на последующую сварку и сборку.
Приложение:
Этот процесс широко используется для производства различных круглых труб, сосудов под давлением, кожухов котлов и т. д. Он подходит для обработки средних и толстых листов.
Скручивание:
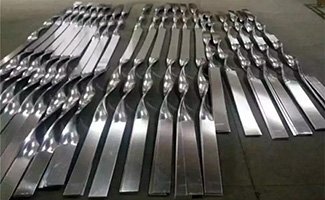
Определение:
Скручивание — это процесс, в котором используются специальные штампы для скручивания и деформации металлических листов в одной плоскости для получения сложных заготовок со специфическими изогнутыми поверхностями.
Особенности:
Изготовление сложных изогнутых поверхностей:
Процесс скручивания позволяет добиться скручивания листа в одной плоскости с образованием сложных форм, таких как спиральные структуры или декоративные детали.
Области применения:
Этот процесс часто используется для производства строительных компонентов, произведений искусства и деталей специального механического оборудования.
Глубокая прорисовка:
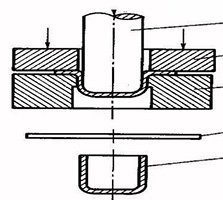
Определение:
Глубокая вытяжка — это процесс холодной штамповки, в котором используется матрица для вытягивания плоского материала или полуфабриката в открытую полую деталь. Он может превратить плоскую пластину в изделие определенной глубины и геометрической формы и часто используется для изготовления деталей сложной геометрической формы.
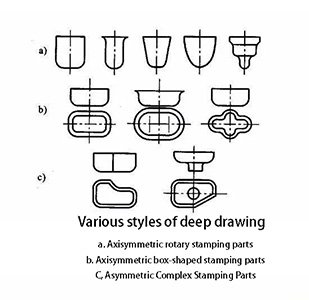
Особенности:
Применимые материалы:
Применимо к металлическим материалам с хорошей пластичностью, таким как алюминий, сталь и медь.
Сложность формирования:
По мере увеличения глубины вытяжки сложность процесса возрастает, особенно для изделий сложной формы, для которых может потребоваться несколько операций вытяжки.
Типы продуктов:
Обычные изделия глубокой вытяжки имеют цилиндрическую, сферическую, коническую, прямоугольную и другую неправильную форму, например автомобильные топливные баки, эмалированные резервуары, алюминиевую посуду и т. д.
Утончение, глубокая вытяжка:
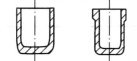
Определение:
Утончение волочения — это специальный процесс холодной штамповки, который уменьшает толщину прямых стенок заготовки в процессе волочения, но толщина нижней части остается неизменной. Это процесс формирования отрицательного зазора, и формирующая сила (сила тяги) должна поглощаться стенкой формовочной чашки. По сравнению с глубокой вытяжкой, толщина прямой стенки при прореживании тоньше, а толщина дна остается неизменной. Этот процесс обычно используется для изготовления полых корпусных деталей с фланцами или без них.
Особенности:
Преимущества процесса:
Утончение и волочение позволяют улучшить использование материала и производить изделия с тонкостенными и легкими характеристиками.
Типичные применения:
Производство банок представляет собой типичный пример утончения и вытяжки, с более толстым дном и тонкими и равномерными прямыми стенками.
Внутреннее отверстиеФланец:
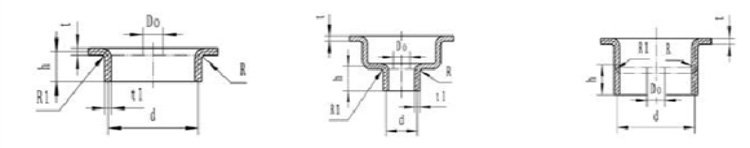
Определение:
Отбортовка — это процесс штамповки, при котором вертикальный фланец поворачивается вдоль края металлической заготовки, в которой пробито отверстие. Высота отбортовки может быть достигнута за счет многократной отбортовки.
Особенности:
Растяжение материала:
Деформация материала в процессе отбортовки осуществляется в тангенциальном направлении. Чем ближе деталь к отверстию, тем более очевидна деформация материала при растяжении, поэтому вероятность растрескивания края отверстия выше.
Оптимизация процесса:
Чтобы предотвратить растрескивание края отверстия, необходимо точно контролировать каждый этап процесса отбортовки. При необходимости процесс отбортовки можно выполнять поэтапно.
Приложение:
Процесс отбортовки часто используется для изготовления деталей с отбортовкой отверстий, таких как металлические рамы и шайбы.
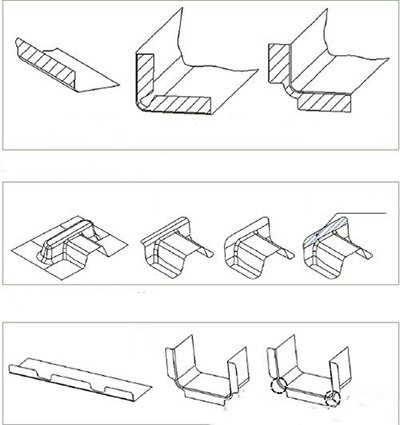
Отбортовка внешней кромки:
Определение:
Отбортовка — это процесс формовки, в котором используется форма для формирования прямой стенки или фланца под определенным углом вдоль закрытой или незамкнутой кромки на плоской или изогнутой части металлической заготовки.
Особенности:
Различные типы:
Процессы отбортовки можно разделить на отбортовку удлинением и отбортовку сжатия, которые используются для изделий с различными требованиями.
Использует:
Процесс отбортовки обычно используется для контурной обработки штампованных деталей. Его основной функцией является повышение структурной прочности изделия или удовлетворение эстетических требований, например, отбортовка автомобильных чехлов и корпусов бытовой техники.
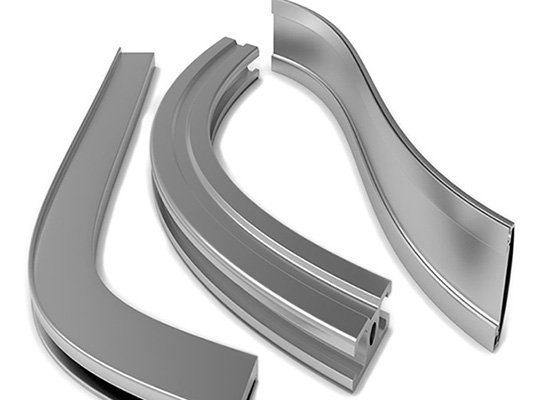
Растяжение и изгиб:
Определение:
Гибка растяжением — это процесс, при котором металлические листы, трубы или профили сгибаются в заготовки определенной кривизны, формы и размера под совместным действием растягивающей силы и изгибающей силы.
Особенности:
Механические требования:
Пластичность и сопротивление изгибу материала напрямую влияют на эффект формирования при растяжении и изгибе.
Приложение:
Процесс формовки с гибкой и растяжением широко используется при производстве сосудов высокого давления, компонентов котлов, корпусных рам и деталей строительных конструкций.
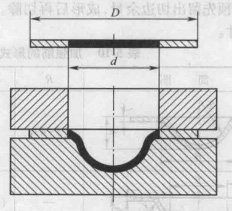
Выпуклость:
Определение:
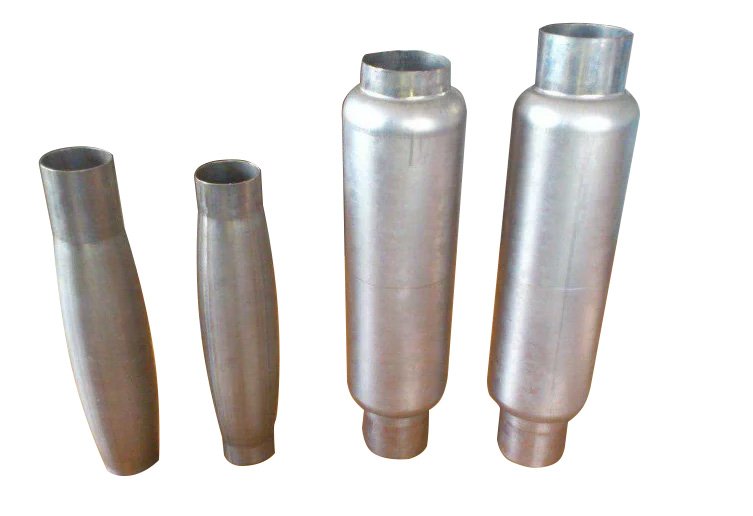
Процесс выпучивания заключается в подаче жидкости или газа под высоким давлением на внутреннюю часть трубы или на одну сторону пластины с целью пластической деформации материала с образованием заготовки необходимой геометрической формы.
Особенности:
Характеристики процесса:
Выпучивание — это эффективный метод формовки, позволяющий реализовать изготовление сложных деталей без увеличения толщины материала.
Типичные применения:
Подходит для изготовления таких деталей, как сильфоны, шкивы, велосипедные шарниры и т. д.
Волнообразная формовка:
 Определение:
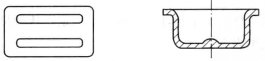
Волнообразное формование заключается в формировании вогнутости или выпуклости за счет местного растяжения материала для изменения формы заготовки. Этот процесс часто используется для изготовления ребер жесткости, прессованных деталей рельефной формы и т. д. При широкой вытяжке фланца, когда ширина полки детали превышает определенное значение, фланцевая деталь больше не создает явного пластического течения, а размер внешней кромки заготовки остается неизменным до и после формовки. Формование детали будет в основном зависеть от утончения материала под пуансоном и рядом с ним, а предельная высота формования больше не связана с диаметром заготовки. Эта стадия является волнообразной стадией формирования.
Особенности:
Эффект процесса:
Жесткость и долговечность детали можно значительно повысить за счет волнообразной формовки, которая подходит для изготовления высокопрочных деталей.
Приложение:
Подходит для аэрокосмической, автомобильной промышленности и других областей, особенно для деталей конструкций, требующих высокой прочности.
Развальцовка:
Определение:
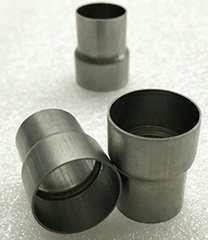
Развальцовка — это процесс формовки, при котором диаметр конца трубы-заготовки увеличивается с помощью матрицы с образованием выступа, который удобен для соединения с другими трубами или оборудованием.
Особенности:
Улучшенная производительность соединения:
За счет расширения можно улучшить герметичность и стабильность соединения трубопроводной системы.
Приложение:
Обычно используется при обработке труб и соединений, широко используется в водопроводных, воздухопроводных трубах, трубах для кондиционирования воздуха и других областях.
Сжатие:
Определение:
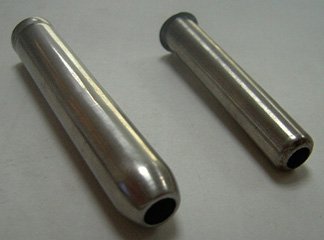
Усадка — это процесс, который уменьшает горловину предварительно сформированной цилиндрической детали или трубы через матрицу, в основном используемый для изготовления гильз пуль, газовых баллонов, велосипедных рам и т. д.
Особенности:
Эффект процесса:
Для тонких трубчатых деталей процесс усадки часто используется вместо процесса глубокой вытяжки для достижения лучшего эффекта формовки.
Вращение:
 Определение:
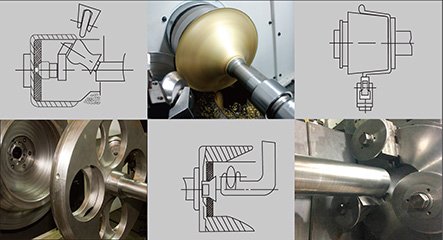
Процесс прядения заключается в закреплении плоской пластины или полой заготовки на матрице прядильной машины и приложении давления с помощью прядильного колеса или приводного стержня, чтобы вызвать локальную пластическую деформацию, тем самым постепенно формируя желаемую форму.
Особенности:
Высокий коэффициент использования материала:
Процесс прядения обеспечивает равномерную деформацию материала, что может значительно сократить образование отходов и подходит для производства тонкостенных деталей.
Приложение:
Обычно используется при производстве тонкостенных контейнеров, ламп, автомобильных деталей и т. д.
Калибровка:
После штамповки к локальному участку заготовки применяется небольшая деформация, а плоскостность и радиус скругления штампованных деталей обрезаются в соответствии с требованиями заготовки.
Резюме:
Благодаря этой статье вы сможете полностью понять процесс штамповки металла. Мы также представляем материалы, которые можно штамповать, и штампы для штамповки. Если вам нужна компания, которая может предоставить вам качественные услуги штамповки, свяжитесь с нами. Наши инженеры разработают для вас идеальное решение.
Author: HULK Metal
Отрасли HULK Metal Served
-
 Left Reducer Cable Ladder Rack
A left reducer transitions the cable ladder width from a larger section to a smaller one, with the reduction occurring on the left side of the tray.
ЧИТАТЬ БОЛЬШЕ
-
Horizontal Elbow Cable Ladder Rack Fittings
Horizontal elbows route cable ladders around obstacles while maintaining continuous support. HULK Metal offers full OEM services for elbows from 50 mm to 1200 mm widths, in any material and coating combination.
ЧИТАТЬ БОЛЬШЕ
-
Horizontal Tee Cable Ladder Fittings
A horizontal tee isn’t a commodity—it’s a structural junction that reveals how well a manufacturer controls cutting, forming, welding, and coating.
ЧИТАТЬ БОЛЬШЕ
-
Middle Reducer Cable Ladder Rack
A middle reducer connects two straight ladder sections of different widths, maintaining cable support continuity when the tray width must change due to varying cable counts or routing requirements.
ЧИТАТЬ БОЛЬШЕ
-
Right Reducer Cable Ladder Rack
Right reducers appear simple, but poor fabrication leads to misalignment, cable stress, and costly delays. I’ll share factory-floor insights.
ЧИТАТЬ БОЛЬШЕ
-
Vertical External Bend Cable Ladder Fittings
In cable ladder systems, the vertical external bend is one of the most geometrically demanding fittings. It changes direction upward and outward simultaneously.
ЧИТАТЬ БОЛЬШЕ
-
Vertical Internal Bend Cable Ladder Fittings
A vertical internal bend handles the transition where cables must rise or fall within the same vertical plane while staying inside the ladder structure. It is not interchangeable with an external bend.
ЧИТАТЬ БОЛЬШЕ
-
Horizontal Cross in Cable Ladder System
The horizontal cross is a crucial intersection in cable ladder networks, demanding precise geometry and robust construction. Our OEM service extends beyond simple branding: we tailor dimensions, surface finishes, and even rung spacing to your project specs.
ЧИТАТЬ БОЛЬШЕ
-
Straight Cable Ladder Cable Ladder Rack
The straight cable ladder is not just a simple tray section. It's the primary load-bearing element that spans between supports. Its material, dimensions, and manufacturing quality directly determine whether cables are properly supported or whether the entire system sags, corrodes, or fails inspection.
ЧИТАТЬ БОЛЬШЕ
-
Custom Wall Mount Network Rack
Partner with HULK Metal for exceptional contract manufacturing of Wall Mount Network Racks. Benefit from our precision engineering, streamlined processes, and rigorous quality control—delivering robust, custom-designed racks that enhance your network infrastructure.
ЧИТАТЬ БОЛЬШЕ
-
Heavy Duty Network Server Cable Management
Partner with HULK Metal for unmatched contract manufacturing of Heavy Duty Network Server Cable Management systems. Enjoy precision engineering and superior quality that enhances your network's reliability and efficiency. Experience cost-effective, tailor-made solutions to meet your unique requirements today.
ЧИТАТЬ БОЛЬШЕ
-
Custom OEM Server Rack Blank Panels
Custom OEM Server Rack Blank Panels—designed for precision, aesthetics, and tailored functionality. Engineered to seamlessly fill your server rack spaces, our panels offer robust protection and a refined finish.
ЧИТАТЬ БОЛЬШЕ
-
Custom Network Server Tray
Discover the ultimate in custom network server tray design and manufacturing. At HULK Metal, we specialize in delivering bespoke solutions that meet every client's unique requirements with precision and reliability.
ЧИТАТЬ БОЛЬШЕ
-
Wall Mount Network Racks
Our Wall Mount Network Racks are engineered to maximize space efficiency and secure your critical IT equipment. Customizable to your unique design, these solutions offer robust protection, optimal cooling, and streamlined cable management.
ЧИТАТЬ БОЛЬШЕ
-
Network Server Rack Tray Brackets
Our Network Server Rack Tray Brackets are engineered for robust, customizable support in modern server environments. They streamline cable management, secure hardware, and optimize airflow—all tailored to your exact requirements.
ЧИТАТЬ БОЛЬШЕ
-
1U 2U 3U 4U Server Rack Blank Panels
Our 18 to 47U Network Server Cabinets are engineered for modern data centers and telecom environments. Designed to be fully customizable, these cabinets offer robust security, efficient cooling, and optimal cable management—all tailored to your exact specifications.
ЧИТАТЬ БОЛЬШЕ
-
18 to 47U Network Server Cabinets
Our 18 to 47U Network Server Cabinets are engineered for modern data centers and telecom environments. Designed to be fully customizable, these cabinets offer robust security, efficient cooling, and optimal cable management—all tailored to your exact specifications.
ЧИТАТЬ БОЛЬШЕ
-
Network Server Rack Cable Management
We Supports full customization of style, length, width, depth, etc. Smoother, cable protection, more durable of Network Server Rack Cable Management.
ЧИТАТЬ БОЛЬШЕ
-
18 to 47U Network Server Rack
HULK Metal has passed ISO 9001 quality certification and has an advanced sheet metal manufacturing plant, which can provide you with 18 to 47U Network Server Racks OEM services.
ЧИТАТЬ БОЛЬШЕ
-
Laser Cutting Metal Parts Factory
We can develop a complete solution based on your server switch rack enclosure cabinets drawings, quantity, delivery time, transportation method and other requirements, allowing you to complete higher quality procurement tasks more easily.
ЧИТАТЬ БОЛЬШЕ
-
OEM Server Switch Rack Enclosure Cabinet
We can develop a complete solution based on your server switch rack enclosure cabinets drawings, quantity, delivery time, transportation method and other requirements, allowing you to complete higher quality procurement tasks more easily.
ЧИТАТЬ БОЛЬШЕ
-
Custom Metal Brackets Factory In China
We can select the appropriate process, make molds, and complete the production of metal brackets according to your drawings, materials, tolerances, quantities and other requirements.
ЧИТАТЬ БОЛЬШЕ
-
Carbon Steel Stamping Parts Factory in China
At HULK Metal, we specialize in the design and production of custom carbon steel stamping parts. Our advanced facilities and experienced team ensure that every product meets the highest standards of quality, precision, and functionality.
ЧИТАТЬ БОЛЬШЕ
-
Sheet Metal Spinning Parts Factory In China
HULK Metal is committed to providing high-quality sheet metal spinning parts OEM services to customers around the world. We have an ISO 9001 certified factory and integrated supply chain.
ЧИТАТЬ БОЛЬШЕ
-
Stainless Steel Stamping Parts Factory In China
HULK Metal is one of the top OEM service providers in China with an ISO9001 certified stainless steel stamping parts factory. Contact us to get the latest discount prices.
ЧИТАТЬ БОЛЬШЕ
-
Aluminum Stamping Parts Factory In China
HULK Metal is a well-known sheet metal parts manufacturer in China, which provides complete solutions to produce higher quality customized sheet metal parts at lower prices.
ЧИТАТЬ БОЛЬШЕ
-
Sheet Metal Parts Manufacturer In China
HULK Metal is a well-known sheet metal parts manufacturer in China, which provides complete solutions to produce higher quality customized sheet metal parts at lower prices.
ЧИТАТЬ БОЛЬШЕ
-
Precision Metal Stamping Parts Manufacturer
HULK Metal's factory has passed ISO 9001 and ISO 16949 double certification, with rich experience in precision stamping parts production, and is one of the top suppliers in China.
ЧИТАТЬ БОЛЬШЕ
-
OEM Auto Metal Stamping Parts Factory
Our factory is certified by ISO 9001 and ISO 16949. Our experienced technical team can develop a more complete solution according to the drawings and requirements.
ЧИТАТЬ БОЛЬШЕ
-
Stamped Steel Parts Factory
Stamped steel parts are made of carbon steel, alloy steel, and other plates into workpieces with specific shapes and functions using stamping processes such as blanking, bending, bulging, spinning, shrinking, flanging, etc.
ЧИТАТЬ БОЛЬШЕ
-
Metal Stamping Parts Factory
HULK Metal is an ISO 9001 certified metal stamping factory that can provide you with high-quality OEM stamping services such as blanking, bending, drawing, forming, spinning, etc.
ЧИТАТЬ БОЛЬШЕ
-
China OEM Metal Stamping Parts
We have abundant stamping factory resources and a complete supply chain to provide high-quality metal stamping parts OEM services. We have accumulated rich experience in OEM for hundreds of customers around the world and thousands of products.
ЧИТАТЬ БОЛЬШЕ












Больше результатов
Фабрика


-
![Choose a Chinese OEM for Server Rack Trays]()
March 25, 2025
Choose a Chinese OEM for Server Rack Trays
ЧИТАТЬ БОЛЬШЕ
-
![Metal Stamping OEM Factory in China]()
March 25, 2025
Metal Stamping OEM Factory in China
ЧИТАТЬ БОЛЬШЕ
-
![HULK Metal Stamping Factory Show]()
November 21, 2024
HULK Metal Stamping Factory Show
ЧИТАТЬ БОЛЬШЕ
-
![HULK Metal Fabrication]()
October 18, 2024
HULK Metal Fabrication
ЧИТАТЬ БОЛЬШЕ
-
![Metal Deep Drawing: A Comprehensive Guide]()
March 24, 2025
Metal Deep Drawing: A Comprehensive Guide
ЧИТАТЬ БОЛЬШЕ
-
![Comprehensive Guide to Sheet Metal Bending]()
March 21, 2025
Comprehensive Guide to Sheet Metal Bending
ЧИТАТЬ БОЛЬШЕ
-
![Sheet Metal Spinning]()
March 21, 2025
Sheet Metal Spinning
ЧИТАТЬ БОЛЬШЕ
-
![A Suitable OEM Factory for Your Network Server Blank Panels]()
February 28, 2025
A Suitable OEM Factory for Your Network Server Blank Panels
ЧИТАТЬ БОЛЬШЕ
-
![Common Network Server Accessories: A Complete Guide]()
February 28, 2025
Common Network Server Accessories: A Complete Guide
ЧИТАТЬ БОЛЬШЕ
-
![Network Server Tray Solutions for Enhanced Data Center Efficiency]()
February 28, 2025
Network Server Tray Solutions for Enhanced Data Center Efficiency
ЧИТАТЬ БОЛЬШЕ
-
![A Comprehensive Guide to Network Server Racks]()
February 26, 2025
A Comprehensive Guide to Network Server Racks
ЧИТАТЬ БОЛЬШЕ
-
![Optimized Network Server Tray Solutions for Enhanced Data Center Efficiency]()
February 24, 2025
Optimized Network Server Tray Solutions for Enhanced Data Center Efficiency
ЧИТАТЬ БОЛЬШЕ
-
![Superior Network Server Cable Management Solutions by HULK Metal]()
February 24, 2025
Superior Network Server Cable Management Solutions by HULK Metal
ЧИТАТЬ БОЛЬШЕ
-
![Optimized Network Server Blank Panel Solutions for Modern Data Centers]()
February 21, 2025
Optimized Network Server Blank Panel Solutions for Modern Data Centers
ЧИТАТЬ БОЛЬШЕ
-
![Choose a Suitable OEM Factory to Produce Your Network Server Racks]()
February 21, 2025
Choose a Suitable OEM Factory to Produce Your Network Server Racks
ЧИТАТЬ БОЛЬШЕ
-
![1U, 2U 18U, 42U, What That Mean]()
February 21, 2025
1U, 2U 18U, 42U, What That Mean
ЧИТАТЬ БОЛЬШЕ
-
![How Should You Choose A Suitable OEM Factory to Produce Your Network Server Accessories]()
February 21, 2025
How Should You Choose A Suitable OEM Factory to Produce Your Network Server Accessories
ЧИТАТЬ БОЛЬШЕ
-
![Comprehensive Guide to Sheet Metal Spinning]()
December 04, 2024
Comprehensive Guide to Sheet Metal Spinning
ЧИТАТЬ БОЛЬШЕ
-
![Introduction to Sheet Metal Forming: Processes, Materials, and Choosing the Right Partner]()
October 29, 2024
Introduction to Sheet Metal Forming: Processes, Materials, and Choosing the Right Partner
ЧИТАТЬ БОЛЬШЕ
-
![Comprehensive Guide to Sheet Metal Cutting: Methods, Materials, and Choosing the Right Partner]()
October 25, 2024
Comprehensive Guide to Sheet Metal Cutting: Methods, Materials, and Choosing the Right Partner
ЧИТАТЬ БОЛЬШЕ
-
![Comprehensive Guide to Sheet Metal Blanking]()
October 24, 2024
Comprehensive Guide to Sheet Metal Blanking
ЧИТАТЬ БОЛЬШЕ
-
![Comprehensive Understanding of Sheet Metal Welding]()
September 30, 2024
Comprehensive Understanding of Sheet Metal Welding
ЧИТАТЬ БОЛЬШЕ
-
![8 Types of Sheet Metal Assembly Technology and Their Processes and Applications]()
September 27, 2024
8 Types of Sheet Metal Assembly Technology and Their Processes and Applications
ЧИТАТЬ БОЛЬШЕ
-
![The Most Comprehensive Introduction To Metal Stamping Dies]()
September 24, 2024
The Most Comprehensive Introduction To Metal Stamping Dies
ЧИТАТЬ БОЛЬШЕ
-
![Introduction to Metal Stamping Processes]()
September 19, 2024
Introduction to Metal Stamping Processes
ЧИТАТЬ БОЛЬШЕ
















оставьте сообщение