Прямые секции, фитинги, опоры и покрытие изготавливаются по одному чертежу с проверкой технологичности, первого образца и партии.
Контрактное производство кабельных лотков
Производство кабельных лотков по чертежам
-
Производство
-
Данные
-
Процесс
-
Материалы
-
Размеры
-
Контроль
-
Вопросы
Что входит в контрактное изготовление кабельных лотков
Заказ рассматривается как комплект трассы, а не как набор похожих деталей. Прямые секции, повороты, переходники и опоры должны совпадать по профилю, кромке, отверстиям и покрытию.
| Ширина | 50–1200 мм |
| Высота | 10–200 мм |
| Толщина | 0,5–3,0 мм |
| Допуск | ±0,05 мм сырьё / ±2 мм изделие |
Маршрут от чертежа до отгрузки
Проверка чертежа, выбор материала, раскрой, пробивка, гибка, сварка, обработка поверхности, первый образец, контроль партии и упаковка.
-
01
Производственный цех HULK Metal
Реальный производственный участок с мостовым краном и линиями формовки.
-
02
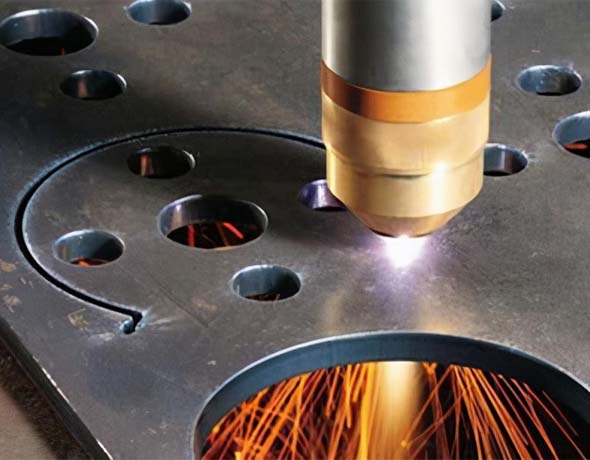
Лазерная резка листового металла
Лазерный резак станка для лазерной резки может излучать лазерный луч высокой мощности и плотности. Этот луч может быстро расплавить металлическую пластину при ее облучении и использовать коаксиальный высокоскоростной поток воздуха для сдувания расплавленного материала с поверхности режущего шва. Точность размеров лазерной резки может достигать ±0,05 мм, а шероховатость поверхности составляет всего несколько десятков микрон. Свойства металла вокруг щели практически не изменяются. Резка металлических пластин толщиной 3 см по-прежнему может обеспечить высокую точность. Лазерная резка подходит для обработки деталей из листового металла, которые не подходят для изготовления абразивных инструментов, таких как детали из листового металла со сложными контурами, небольшими партиями и общей толщиной 6–12 мм, узоры, знаки и шрифты из нержавеющей стали, используемые в отделке, рекламе, сфере услуг и т. д., а также специальные детали для ровной резки швов.
-
03
Формовочный пресс HULK Metal
Промышленный пресс и оснастка на производственном участке.
-
04
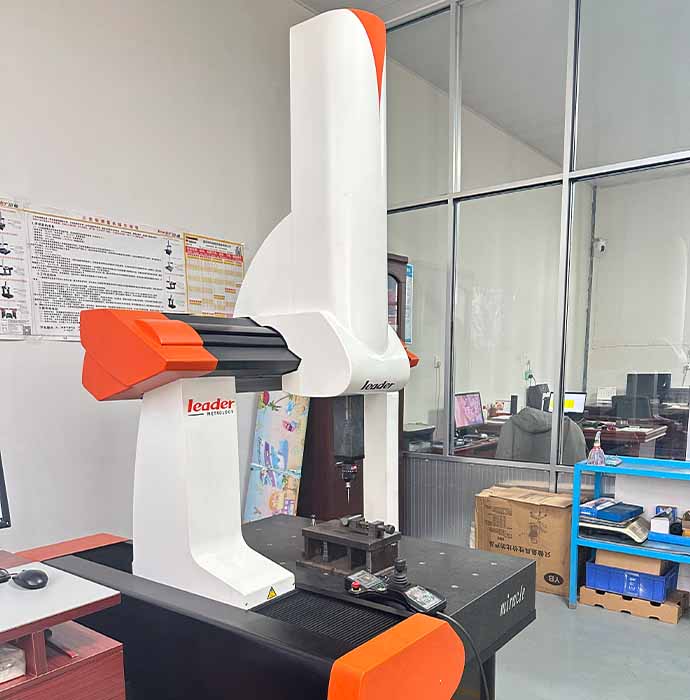
Координатно-измерительная машина
Измерительное оборудование в центре контроля качества HULK Metal.
Семейства, которые можно объединить в одном заказе
Прямые секции, повороты, ответвления, переходники, крышки, аксессуары и опоры проверяются по одной ревизии проекта.
Больше результатов
Материалы по кабельным трассам
Для выбора профиля, покрытия и опор используйте технические статьи HULK Metal о нагрузке, материале, монтаже и приёмке.
Производственный цех HULK Metal
Лазерная резка листового металла
Формовочный пресс HULK Metal
Координатно-измерительная машина
-
Производственный цех HULK Metal
Реальный производственный участок с мостовым краном и линиями формовки.
-
Лазерная резка листового металла
Лазерный резак станка для лазерной резки может излучать лазерный луч высокой мощности и плотности. Этот луч может быстро расплавить металлическую пластину при ее облучении и использовать коаксиальный высокоскоростной поток воздуха для сдувания расплавленного материала с поверхности режущего шва. Точность размеров лазерной резки может достигать ±0,05 мм, а шероховатость поверхности составляет всего несколько десятков микрон. Свойства металла вокруг щели практически не изменяются. Резка металлических пластин толщиной 3 см по-прежнему может обеспечить высокую точность. Лазерная резка подходит для обработки деталей из листового металла, которые не подходят для изготовления абразивных инструментов, таких как детали из листового металла со сложными контурами, небольшими партиями и общей толщиной 6–12 мм, узоры, знаки и шрифты из нержавеющей стали, используемые в отделке, рекламе, сфере услуг и т. д., а также специальные детали для ровной резки швов.
-
Формовочный пресс HULK Metal
Промышленный пресс и оснастка на производственном участке.
-
Координатно-измерительная машина
Измерительное оборудование в центре контроля качества HULK Metal.
Моменты производства
Резка, формовка, гибка, сварка и контроль проходят по согласованному маршруту. Фотофиксация помогает проверить состояние кромок, покрытия и упаковки до отправки.
-
Производственный цех HULK Metal
Реальный производственный участок с мостовым краном и линиями формовки.
-
Лазерная резка листового металла
Лазерный резак станка для лазерной резки может излучать лазерный луч высокой мощности и плотности. Этот луч может быстро расплавить металлическую пластину при ее облучении и использовать коаксиальный высокоскоростной поток воздуха для сдувания расплавленного материала с поверхности режущего шва. Точность размеров лазерной резки может достигать ±0,05 мм, а шероховатость поверхности составляет всего несколько десятков микрон. Свойства металла вокруг щели практически не изменяются. Резка металлических пластин толщиной 3 см по-прежнему может обеспечить высокую точность. Лазерная резка подходит для обработки деталей из листового металла, которые не подходят для изготовления абразивных инструментов, таких как детали из листового металла со сложными контурами, небольшими партиями и общей толщиной 6–12 мм, узоры, знаки и шрифты из нержавеющей стали, используемые в отделке, рекламе, сфере услуг и т. д., а также специальные детали для ровной резки швов.
-
Формовочный пресс HULK Metal
Промышленный пресс и оснастка на производственном участке.
-
Координатно-измерительная машина
Измерительное оборудование в центре контроля качества HULK Metal.
Что получает покупатель
Спецификацию с одной ревизией, подтверждённые операции, план первого образца и контроля, маркировку и согласованный комплект поставки.
-
Производственный цех HULK Metal
Реальный производственный участок с мостовым краном и линиями формовки.
-
Лазерная резка листового металла
Лазерный резак станка для лазерной резки может излучать лазерный луч высокой мощности и плотности. Этот луч может быстро расплавить металлическую пластину при ее облучении и использовать коаксиальный высокоскоростной поток воздуха для сдувания расплавленного материала с поверхности режущего шва. Точность размеров лазерной резки может достигать ±0,05 мм, а шероховатость поверхности составляет всего несколько десятков микрон. Свойства металла вокруг щели практически не изменяются. Резка металлических пластин толщиной 3 см по-прежнему может обеспечить высокую точность. Лазерная резка подходит для обработки деталей из листового металла, которые не подходят для изготовления абразивных инструментов, таких как детали из листового металла со сложными контурами, небольшими партиями и общей толщиной 6–12 мм, узоры, знаки и шрифты из нержавеющей стали, используемые в отделке, рекламе, сфере услуг и т. д., а также специальные детали для ровной резки швов.
-
Формовочный пресс HULK Metal
Промышленный пресс и оснастка на производственном участке.
-
Координатно-измерительная машина
Измерительное оборудование в центре контроля качества HULK Metal.
Контроль и приёмка
Критические размеры, отверстия, сторона поворотов, посадка соединителей, кромки, покрытие и комплектность фиксируются в плане проверки.
-
Координатно-измерительная машина
Измерительное оборудование в центре контроля качества HULK Metal.
-
Рулоны листовой стали
Рулоны металла на складе перед раскроем и формовкой.
Центр контроля качества оснащён спектрометрами, координатно-измерительными машинами, твердомерами, измерителями шероховатости, толщиномерами покрытия, камерами солевого тумана, ударными приборами и металлографическими микроскопами.
Пришлите чертёж, материал, размеры, количество, покрытие и требования к приёмке. Инженер определит, какие данные нужны для цены, первого образца и серийного контроля.
Производство кабельных лотков в HULK Metal строится вокруг чертежа и полного маршрута: прямые секции, повороты, переходники, соединители, опоры и покрытие должны собираться в одну систему. Цена одной детали без этих данных не показывает, сможет ли комплект пройти монтаж.
Короткий ответ: для расчёта нужны DXF, DWG, STEP или понятный PDF, материал, толщина, ширина, высота, количество, схема покрытия, точки опор и требования к приёмке. HULK Metal проверяет технологичность, выбирает резку, пробивку, гибку, сварку и обработку поверхности, затем согласует первый образец и план контроля партии.
Страница предназначена для инженера проекта и закупщика, которые сравнивают не набор стандартных секций, а производственный пакет под конкретную трассу. Ниже показано, какие данные меняют цену, срок и способ контроля, а какие параметры нельзя выводить из одного названия «кабельный лоток».
Что входит в производство кабельных лотков
Один заказ может содержать прямые участки, повороты в горизонтальной и вертикальной плоскости, тройники, крестовины, переходники, крышки, соединители, кронштейны и крепёж. Разные элементы обычно изготавливают на разных операциях, но проверять их нужно как один комплект.
| Группа | Что изготовляем | Что проверить до запуска |
|---|---|---|
| Прямые секции | Лотки по заданным ширине, высоте, длине, толщине и рисунку отверстий. | Направление стыков, шаг отверстий, кромка, радиус кабеля и опоры. |
| Повороты и ответвления | Горизонтальные и вертикальные повороты, тройники, крестовины. | Сторона поворота, внутренняя/внешняя трасса, радиус и совпадение профиля. |
| Переходы | Левое, правое и центральное изменение ширины. | Совпадение одной стороны, уклон перехода и положение соседних опор. |
| Крышки и аксессуары | Крышки, зажимы, соединительные пластины, перегородки и элементы заземления. | Посадка на лоток, материал, покрытие, доступ к крепежу и электрическая непрерывность. |
| Опоры | Кронштейны, стойки и элементы поддержки по проекту. | Нагрузка, пролёт, основание, анкераж и пространство для монтажа. |
Если в запросе указана только «секция 300×100», поставщик вынужден отдельно уточнять рисунок отверстий, тип кромки, соединитель, покрытие, направление укладки и допустимый прогиб. Чем раньше эти данные попадут в один файл, тем меньше вероятность, что прямые участки и фитинги закажутся по разным правилам.
Какие данные нужны до расчёта
Для DFM-проверки нужен не полный архитектурный комплект, а минимальный набор, позволяющий однозначно прочитать изделие и его соединения. Проектировщик может отправить чертёж трассы вместе с кабельным журналом; закупщик — ревизию спецификации и объём.
| Данные | Зачем нужны | Что меняется |
|---|---|---|
| Чертёж и ревизия | Геометрия, отверстия, базы и соединения. | Оснастка, порядок операций, первый образец. |
| Материал и толщина | Формовка, сварка, покрытие и вес. | Стойкость к среде и параметры оборудования. |
| Ширина и высота | Габарит корпуса и совместимость фитингов. | Раскрой, пробивка, гибка и упаковка. |
| Кабельный журнал | Диаметры, масса и допустимые радиусы. | Полезная ширина, число слоёв и тип поворотов. |
| Опоры и пролёт | Путь нагрузки и ограничение прогиба. | Толщина, усиление, кронштейны и крепёж. |
| Покрытие и приёмка | Среда, кромки и документы партии. | Подготовка поверхности, контроль и упаковка. |
Маршрут изготовления: от файла до отправки
Производственный маршрут фиксируют до выпуска первой детали. Для одной партии основными операциями могут быть лазерная резка и гибка; для другой — пробивка, формовка, сварка и обработка поверхности. Порядок зависит от профиля, точности и повторяемости.
Сверяем ревизию, марку, толщину, отверстия, направление и требования к сборке.
Лазерная резка или рубка формируют контур и технологические вырезы.
Получаем отверстия, рёбра, борта, радиусы и переходы; проверяем деформацию.
Собираем узлы, обрабатываем поверхность, проверяем кромки, размеры и комплектность.
Количество специализированных линий, месячная мощность, минимальный заказ и срок по конкретному семейству лотков не публикуются как универсальные обещания. Эти данные зависят от оснастки и загрузки; их нужно подтверждать по проекту.
Материал и покрытие под условия трассы
Материал выбирают вместе с покрытием и крепежом. Один и тот же профиль в сухом помещении и у побережья требует разных решений для кромок, стыков и обслуживания. Название покрытия без толщины, состояния кромки и условий среды не доказывает ресурс.
| Вариант | Когда рассматривать | Что уточнить |
|---|---|---|
| Малоуглеродистая сталь | Обычные промышленные трассы с выбранным защитным покрытием. | Марку, толщину, способ резки и ремонта кромки. |
| Алюминий | Когда важен меньший вес и допустим алюминиевый профиль. | Совместимость с опорами, крепежом и стальными конструкциями. |
| Нержавеющая сталь 304/316 | Агрессивная среда или требования проекта к хлоридам и очистке. | Марку, обработку кромок и контакт с другими металлами. |
| EG / HDG / ZAM / PC | Разные условия эксплуатации и внешний вид. | Толщину, подготовку, повреждения при монтаже и правила восстановления. |
Соединители, крышки и опоры должны соответствовать выбранной системе. Если крышка или крепёж рассматриваются отдельно от лотка, на стыке легко получить другую геометрию, покрытие или шаг отверстий.
Размеры, допуски и нагрузка
Подтверждённый диапазон изготовления: ширина 50-1200 мм, высота 10-200 мм и толщина 0,5-3,0 мм. Для входного материала действует допуск ±0,05 мм, для базового размера готовой детали — ±2 мм, если чертёж не задаёт более узкие и отдельно проверяемые требования.
Для длинных участков отдельно проверяют температурное расширение, расположение неподвижных и скользящих опор, зазоры в соединениях и способ сохранения электрической непрерывности после покрытия. Эти решения влияют на конструкцию не меньше, чем толщина металла.
Первый образец и приёмка партии
Первый образец нужен для проверки реальной геометрии и сборки. В плане контроля указывают критические размеры, базы, метод измерения, допустимый заусенец, состояние покрытия и набор элементов, который должен совпасть с заказом.
- Ширина, высота, длина и прямолинейность
- Расположение и шаг отверстий
- Сторона поворота и направление фитинга
- Посадка соединителя без подгонки
- Кромки, заусенец и следы формовки
- Цвет, толщина и повреждения покрытия
- Комплектность крепежа и маркировка
- Упаковка и защита длинных секций
Контроль строится по цепочке «входной материал → операция → готовая деталь». На участке доступны спектрометр, координатно-измерительная машина, приборы твёрдости и шероховатости, толщиномер покрытия, камера солевого тумана, ударный прибор и металлографический микроскоп. Конкретный набор проверок следует из согласованного плана, а не из одного списка оборудования.
Как сравнивать предложения на кабельные лотки
Сравнивайте не только цену за метр. Одно предложение может включать соединители и крепёж, другое считать их отдельно; одно проверяет кромку и покрытие, другое передаёт эти вопросы монтажной организации. Для корректного сравнения нужны одинаковые материалы, комплектность и правила приёмки.
| Строка сравнения | Что запросить |
|---|---|
| Профиль | Ширина, высота, толщина, материал и рисунок отверстий. |
| Комплект | Прямые секции, фитинги, крышки, соединители, крепёж и опоры. |
| Покрытие | Тип, требования к кромкам, способ восстановления и правила обращения. |
| Доказательства | Первый образец, размерный протокол, записи материала и контроль партии. |
| Логистика | Длина упаковки, защита поверхности, маркировка и комплектность поставки. |
Что приложить к запросу
Запрос должен позволять сравнить один и тот же объём работ. Приложите ревизию чертежа, спецификацию материалов, кабельный журнал, план трассы и требования к покрытию. Если какие-то данные ещё не определены, отметьте это прямо: инженер сможет разделить обязательные параметры и варианты для уточнения.
- План или 3D-модель трассы
- DXF/DWG/STEP или читаемый PDF
- Материал, толщина и покрытие
- Ширина, высота и длина секций
- Количество по позициям и партиям
- Опоры, пролёт и точки крепления
- Требования к заземлению и разделению
- Упаковка, маркировка и документы приёмки
Посмотреть выпускаемые семейства можно в разделе промышленных деталей из листового металла. Для проверки производственной площадки используйте страницу завода металлоизделий HULK Metal.
Частые вопросы о производстве кабельных лотков
Можно ли изготовить нестандартную ширину и высоту?
Подтверждённый диапазон — 50-1200 мм по ширине, 10-200 мм по высоте и 0,5-3,0 мм по толщине. Конкретное сочетание, материал и геометрия проверяются по чертежу.
Что отправить, если есть только PDF?
PDF подходит для первичной оценки, но для программы раскроя и контроля обычно нужен DXF/DWG или STEP. Если векторной модели нет, укажите базовые размеры, отверстия и сторону поворотов.
Можно ли заказать прямые секции отдельно от фитингов?
Да, но нужно проверить совместимость соединителей, кромки, ширины и покрытия. Иначе на монтаже могут появиться ступенька, зазор или разный шаг отверстий.
Какое покрытие выбрать для улицы?
Выбор зависит от соли, влажности, химической среды, дренажа, материала и способа обслуживания. EG, HDG, ZAM, PC, алюминий и нержавеющая сталь рассматриваются по условиям проекта; ресурс не гарантируется одним названием покрытия.
Как подтверждается нагрузка?
Нужны ширина, высота, толщина, материал, схема опор, фактический пролёт и применимая диаграмма испытаний. Нельзя переносить строку нагрузки с другого профиля или материала.
Материалы по теме
Расчёты заполнения, нагрузки, шаг опор, покрытия, соединения и монтаж связаны между собой. Начните с технических статей, затем перенесите принятые параметры в спецификацию.
-
21 ноября 2024
Показ цеха штамповки HULK Metal
ЧИТАТЬ БОЛЬШЕ
-
18 октября 2024
Изготовление листового металла HULK Metal
ЧИТАТЬ БОЛЬШЕ
-
12 октября 2026
Кабельный лоток для дата-центра: разделение, охлаждение и доступ к изменениям
ЧИТАТЬ БОЛЬШЕ
-
12 октября 2026
Допуски при штамповке листового металла
ЧИТАТЬ БОЛЬШЕ
-
14 сентября 2026
Расчёт заполнения кабельного лотка: от кабельного журнала к ширине и глубине
ЧИТАТЬ БОЛЬШЕ
-
5 сентября 2026
Материал кабельного лотка: как выбрать E40/E80, HDG, ZAM, нержавеющую сталь или алюминий
ЧИТАТЬ БОЛЬШЕ