

Корпус электроники проверяют по посадочным местам платы, вырезам разъёмов и точкам контакта. Покрытие меняет зазоры и проводимость, поэтому маскирование и приёмку фиксируют до RFQ и первого образца.

Сначала интерфейсы платы, покрытие и точки контакта, затем допуски и цена
Изготовление корпусов для электроники: допуски, покрытия и ЭМС
Изготовление корпусов для электроники: допуски, покрытия и ЭМС
12
2026.11
Изготовление корпусов для электроники начинается не с выбора марки стали и не с вопроса «какой толщины металл взять». Сначала фиксируют функциональные интерфейсы: посадочную плоскость платы, положение разъёмов, зазор крышки, кабельные вводы и точки электрического контакта. От них уже зависят допуски, покрытие, маскирование и план приёмки.
Общий допуск на габарит корпуса ничего не говорит о том, войдёт ли разъём в вырез, совпадут ли стойки с отверстиями платы и сохранится ли проводящий путь после порошковой окраски. В одном изделии могут соседствовать свободные размеры, где достаточно обычной производственной рамки, и признаки, которые определяют сборку или экранирование. Их нельзя вести по одному правилу.
Ниже собрана последовательность решений для закупщика и инженера: какие данные нужны до запроса предложения, как читать допуски, как покрытие влияет на геометрию и электрический контакт, что проверять на первом образце и какие записи должны остаться у поставщика и заказчика.
Короткий ответ и границы задачи
Для корпуса электроники сначала назначают критические признаки и только затем выбирают процесс. Критическими обычно становятся положение и форма вырезов под разъёмы, высота и плоскость стоек платы, посадочная поверхность крышки, зона контакта экранирующей прокладки, положение заземляющих точек и кабельных вводов. Покрытие наносится после согласования этих признаков, потому что оно меняет размер поверхности и может закрыть проводящий участок.
У HULK Metal в утверждённой таблице фактов указаны допуск исходного материала ±0,05 мм и допуск размера готовой детали ±2 мм. Эти значения полезны как граница общего производственного маршрута, но не заменяют чертёжный допуск на функциональный интерфейс. Если разъём, стойка или контактная площадка требуют более узкой зоны, это должно быть отдельно указано на чертеже, проверено на первом образце и закреплено в протоколе.
Рабочее правило: общий допуск детали, допуск материала и допуск интерфейса — три разных уровня. Смешивать их в одном требовании «сделать точно» опасно и для цены, и для сборки.
Граница статьи проходит по металлическому корпусу как механической и проводящей системе. Здесь не рассматриваются проектирование печатной платы, выбор электронных компонентов и сертификация готового прибора. Но входные данные с платы, разъёмов и требований к ЭМС используются напрямую: без них изготовитель может сделать аккуратную коробку, которая не собирается или теряет экран после покраски.
Хороший результат для закупщика выглядит так: одна ревизия КД, понятная карта ответственных поверхностей, одинаковый объём работ по покрытию и маскированию у всех участников, измеримый протокол первого образца и правило, что именно пересогласуется при изменении платы или покрытия.
Карта интерфейсов важнее общего вида корпуса
Корпус электроники удобно проверять как набор интерфейсов, а не как одну деталь. У каждого интерфейса есть своя функция, свой источник отклонения и свой способ проверки. Такая карта сразу показывает, где нужен жёсткий допуск, где достаточно общей рамки, а где проблема возникнет не на детали, а после сборки.
Посадка платы
Стойки, бобышки, резьбовые вставки и плоскость основания определяют отсутствие перекоса платы, зазор до крышки и нагрузку на разъёмы.
Вырезы под разъёмы
Положение относительно базы платы важнее формы самого контура; сюда входят вырез, глубина посадки, доступ для кабеля и зазор для ответной части.
Крышка и фланец
Плоскость, ширина посадочной полосы, количество креплений и жёсткость влияют на зазор, герметичность и непрерывность контакта.
Экранирующие контакты
Это не вся окрашенная плоскость, а конкретные участки, которые остаются металлическими или получают заданное проводящее покрытие.
Кабельные вводы
Вводы должны совпадать с типом уплотнения и кабелем, а не только с отверстием в стенке.
Монтаж в изделие
Лапы, профиль основания, точки подвеса и доступ инструмента могут изменить конструкцию сильнее, чем расчёт толщины металла.
Для каждого интерфейса нужны база, размер, допуск и метод проверки. Фраза «по чертежу» без указания базы не помогает, если плата устанавливается на четыре стойки, а вырез разъёма привязан к наружному контуру. После гибки и сварки наружный контур может уйти относительно посадочной плоскости. Тогда формально деталь соответствует двум отдельным размерам, но разъём садится с перекосом.
Практический приём: на КД или в отдельной таблице присвойте интерфейсам коды I1, I2, I3 и перечислите для них базу, допуск, проверочный инструмент и запись. Это облегчает проверку технологичности и не даёт разным поставщикам выбрать разные базы. Подробная методика выбора материала и допусков для листовых деталей разобрана в отдельном материале о спецификации листовой фабрикации.
Какие данные должны прийти от электронной части
Изготовителю корпуса нужны 3D-модель платы с учётом максимальных габаритов компонентов, таблица разъёмов с ответными кабелями и зонами обслуживания, схема установки и порядок сборки. Полезны также масса узла, точки подъёма, ограничения по доступу инструмента и перечень поверхностей, которые нельзя закрывать покрытием.
Если ведомость разъёмов отсутствует, поставщик вынужден угадывать глубину посадки и направление кабелей. Это не конструкторская мелочь: неудачный вырез может заставить изменить гибку, сварку или крепление платы, а после покрытия исправление станет дороже. Поэтому полный пакет интерфейсов передают до расчёта цены, а не после запуска первой партии.
Проверка перед встречей: на плате отметьте каждый разъём, направление кабеля, зону пальцев и инструмента, а также поверхность, которая должна остаться металлической. Этот набор данных обычно выявляет больше рисков, чем общий вопрос о толщине листа.
Полезно провести короткую встречу по интерфейсам до выбора маршрута. На ней представитель заказчика показывает плату в реальном положении, называет разъёмы, которые будут подключаться при сборке и обслуживании, объясняет, какие элементы нельзя закрывать крышкой, и подтверждает, где предполагается снимать покрытие. Производство в ответ перечисляет операции, способные изменить эти признаки, и предлагает, на каком этапе их проверять.
Такая встреча экономит больше, чем ещё один цикл переписки после образца. Например, выясняется, что кабель входит под углом и требует не просто прямоугольного выреза, а увеличенной зоны обслуживания. Или что рядом с разъёмом должен остаться металлический участок для экранирующей пружины. Если эти данные появляются после нанесения покрытия, приходится спорить уже не о конструкции, а о том, кто оплачивает переделку.
Как распределить допуски без лишней стоимости
Допуск нужен не «на весь корпус», а на конкретную функцию. Если каждая стенка, окно и декоративная плоскость получат одинаково узкий допуск, производство будет контролировать десятки признаков, которые не влияют на сборку. Если же узкий допуск не указан на критическом признаке, его фактическое значение определит случайная сумма операций.
| Уровень | Что описывает | Как использовать |
|---|---|---|
| Материал | Толщина и свойства листа до изготовления | Проверять на входе; учитывать в зазорах и жёсткости |
| Общий размер детали | Габариты после резки, гибки и сборки | Для общих размеров; не подменяет интерфейс |
| Функциональный интерфейс | плата, разъём, крышка, контакт, кабельный ввод | Отдельный допуск, база, проверка, запись |
| Покрытие | Толщина, край, поверхности под маской, проводимость | Включать в размерную цепь и план контроля |
В размерной цепи участвуют не только резка и гибка. Свои отклонения добавляют сварка, правка, обработка кромки, установка резьбовых элементов, покрытие и сборка. Узкий допуск на одном этапе не компенсирует неопределённость на другом. Поэтому критический размер измеряют после последней операции, которая способна его изменить.
Для выреза разъёма полезна простая логика бюджета. Если заказчик выделяет на положение центра выреза ±0,10 мм, а только резка, гибка, покрытие и база монтажа вместе уже могут занять больше этой зоны, конструкция требует другого решения: изменить базу, выполнить вырез после гибки, обработать по месту или перенести точность на отдельную пластину. Это инженерная проверка, а не повод обещать «сделаем без отклонений».
Учебный пример, не норма HULK: пусть на положение разъёма выделено ±0,10 мм. Допущения по базе, резке, гибке и покрытию в сумме дают ±0,11 мм. Тогда расчёт не закрывается, и нужно менять маршрут или конструкцию. Значения здесь условны; реальный расчёт строится по утверждённому чертежу и производственному плану.
Некоторые признаки лучше выносить на отдельный плоский элемент. Например, монтажная пластина разъёмов, плоскость которой можно проконтролировать до сборки, часто удобнее, чем точное положение нескольких отверстий после многошаговой гибки. Решение зависит от объёма и допуска, но сам вопрос нужно поднять до выбора процесса.
Как не превратить допуск в лишнюю оснастку
Узкий допуск может потребовать жёсткого приспособления, контрольного шаблона или отдельной операции. Если это не оправдано функцией, заказчик платит за точность, которая не влияет на изделие. Поэтому в разборе технологичности перечисляют критические признаки и проверяют, можно ли остальные поверхности оставить по общей рамке.
Для серийного корпуса полезно разделять размеры на три группы: влияющие на сборку с платой, влияющие на крышку и электрический контакт, свободные. Группа свободных размеров не исчезает из контроля качества, но её проверяют выборочно. Внимание переносится туда, где ошибка останавливает сборку или уничтожает экранирование.
Покрытие меняет не только внешний вид
Порошковая краска, гальваническое покрытие, анодирование и проводящие покрытия решают разные задачи. Их нельзя сравнивать только по цвету или сроку службы. Для электронного корпуса важны толщина слоя, диэлектрические свойства, зоны маскирования, совместимость с крепежом и уплотнением, а также сохранение проводящего пути.
| Покрытие | Сильная сторона | Что проверить до заказа |
|---|---|---|
| Порошковая окраска | Цвет, износостойкость, наружный вид | Толщина, зоны без краски, совместимость с крышкой |
| Гальваническое покрытие | Коррозионная защита и проводимость для отдельных систем | Основание, адгезия, контактные поверхности, гальваническая пара |
| Анодирование алюминия | Коррозионная стойкость и внешний слой | Не считать поверхность автоматически проводящей |
| Проводящее покрытие | Экранирующий контакт на заданных участках | Толщина, адгезия, маскирование, протокол непрерывности |
Порошковое покрытие образует слой на поверхности и может изолировать место, которое конструктор считал точкой заземления. Анодированный алюминий также нельзя автоматически считать проводящим по всей поверхности. Для экранирования нужны специально оставленные зоны чистого металла, проводящее уплотнение, контактные шпильки или другое решение, заданное на чертеже.
Толщина покрытия должна входить в размерную цепь. Если посадочная плоскость крышки, фланец уплотнения или вырез коннектора меняются после окраски, проверять только голую деталь недостаточно. Покрытие может также образовывать валик у кромки, менять зазор и влиять на посадку крепежа. Поэтому на КД фиксируют, какие поверхности покрываются полностью, какие маскируются, а какие получают проводящий слой.
✓ Отдельный цвет на карте покрытия для посадочной полосы уплотнения, точек электрического соединения и резьбовых элементов.
◆ Явное требование к поверхности под маской и способу подтверждения, что маска не сдвинулась.
→ Проверка толщиномером до и после сборки, если покрытие влияет на зазор.
• Требование к ремонтному подкрашиванию после сварки, установки фурнитуры или транспортировки.
Маскирование — ручная и легко теряемая операция, если оно описано только словами. Нужна карта: вид поверхности, координата или привязка, допустимый край, материал маски и метод контроля. Это особенно важно для корпусов с крышкой: линия контакта должна совпасть после сборки, а не просто существовать на одной из деталей.
Смежный вопрос о защитных покрытиях и коррозионной стойкости подробнее раскрыт в статье о проектировании металлических корпусов. Новая задача этого материала уже: покрытие как изменение геометрии и электрического контакта, а не обзор всех вариантов отделки.
Проверка карты покрытия: если на чертеже отмечено только «RAL» и общая толщина, карта неполная. Для электронного корпуса нужны функциональные поверхности: уплотнение, электрический контакт, резьба, зоны без окраски и места ремонтного подкрашивания.
Перед выбором системы покрытия полезно разделить поверхности по функции. Наружные видимые панели требуют цвета и стойкости к внешним воздействиям. Внутренние поверхности могут не нуждаться в полной окраске, если это не влияет на коррозию и обслуживание. Посадочные полосы уплотнения, точки электрического соединения и поверхности под подвижные элементы требуют отдельного решения. Если все они попадут под один общий процесс без карты, линия покрытия не сможет отличить декоративную поверхность от функциональной.
Проверять покрытие нужно не только на толщину, но и на непрерывность защитного слоя, адгезию и отсутствие дефектов в зонах, которые будут контактировать с крепежом или уплотнением. Для электронного корпуса важны ещё два вопроса: не перекрыл ли слой отверстие или посадочную плоскость и не изменил ли он посадку ответной детали. Поэтому план покрытия и размерный план должны ссылаться на одну ревизию.
Что проверить после окраски: толщину на согласованных точках, состояние кромок, отсутствие наплыва на посадочной полосе и фактическое открытие всех зон, которые должны оставаться проводящими.
В запросе к поставщику покрытия стоит перечислить материал, назначение поверхности, ожидаемую среду, допустимые зоны без покрытия, требования к цвету и внешнему виду и способ ремонта после сборки. Если поставщик предлагает другой процесс, он должен объяснить, как это отразится на толщине, проводимости, адгезии и цене. Простое «сделаем качественно» не позволяет сравнить варианты.
Непрерывность ЭМС: металл сам по себе ещё не экран
Металлическая стенка может ослаблять часть помех, но закупщику важно не название материала, а замкнутость проводящего пути. Непрерывность определяется соединениями между панелями, крышкой, рамой, кабельными вводами и точками электрического соединения. Окрашенный фланец, неплотно затянутый винт или необработанная зона вокруг разъёма создают разрыв, который не виден на фотографии готового корпуса.
В стандарте NASA-STD-4003 электрическое соединение рассматривается по назначению соединения, а не как одна универсальная точка. Для промышленного корпуса этот принцип полезен как способ мышления: сначала перечисляют, какие пути должны проводить ток и обеспечивать эквипотенциальность, затем для каждого выбирают поверхность, крепёж, покрытие и проверку. Область применения стандарта в аэрокосмической технике не означает, что корпус автоматически сертифицирован по нему.
Разделите соединения по цели: защитное заземление, выравнивание потенциалов, экран крышки и контакт кабельного ввода могут требовать разных поверхностей и проверок. Одна точка не обязана решать все четыре задачи.
Для конкретных точек контакта в КД должны быть ясны три вещи: где снимается покрытие, как обеспечивается прижим и как проверяется сопротивление между согласованными точками. Если используется проводящее уплотнение, указывают его профиль, допустимую компрессию и посадку на чистый металл. Если роль заземления выполняет крепёж, проверяют не только наличие винта, но и материал, покрытие, момент затяжки и контактную поверхность.
Проверка формулировки: «корпус стальной, значит экранирует» недостаточно. Нужна схема контактных зон, сборка и запись измерения непрерывности. Точный порог и метод проверки задаёт заказчик или его план ЭМС.
Как читать защиту корпуса и не смешивать её с ЭМС
Стандарт IEC 60529 описывает классификацию защитных оболочек электрооборудования по коду IP. Официальная область применения ограничена оборудованием с номинальным напряжением до 72,5 кВ, а сама классификация относится к защите оболочки, а не к электромагнитной совместимости. Поэтому запись «IP54» не подтверждаёт эффективность экранирования и наоборот.
На практике обе задачи могут конфликтовать. Вентиляционная решётка улучшает охлаждение, но создаёт отверстие. Уплотнение защищает от воды, но добавляет материал в стык. Проводящая прокладка помогает контакту, но требует поверхности чистого металла и защиты от коррозии. Согласование начинается с того, какие воздействия реальны для изделия, а не с выбора самого высокого рейтинга.
Не подменяйте требования: IP и ЭМС отвечают на разные вопросы. Сначала перечислите реальные воздействия и испытания, затем выбирайте уплотнение, отверстия и контактные элементы под этот перечень.
Если заказчик требует испытания ЭМС готового прибора, в запрос предложения нужно отделить механическую часть и покрытие от итогового системного теста. Поставщик корпуса отвечает за воспроизводимость размеров, материал, поверхности под маской и сборку, но не может обещать результат испытания всего устройства без платы, кабелей и источника помех. Такое разделение не ослабляет требования, а делает их проверяемыми.
В проекте полезно отдельно описать стыки и отверстия, а не считать «корпус» одной поверхностью. Крышка, боковая панель, кабельный ввод и вентиляционная решётка могут по-разному влиять на путь тока и на защиту от пыли. Чем крупнее и длиннее отверстие или щель, тем важнее, где оно расположено и как сохраняется контакт вокруг него. Конкретные размеры и допустимые пределы определяются проектом и планом испытаний; универсальной цифры для всех электронных корпусов нет.
Карта стыков: для каждой панели укажите, как она соединяется, что остаётся проводящим и как проверяется контакт после окончательной затяжки. Это полезнее, чем обещание «экранирующего металла» на уровне материала.
Инженерный компромисс состоит в том, чтобы не добавлять дорогие элементы наугад. Если достаточно локальных контактных площадок и качественного соединения панелей, нет смысла покрывать весь корпус проводящим составом. Если условия требуют полного экранирующего слоя, тогда маскирование, толщина покрытия и крепление становятся не второстепенными операциями, а частью основной спецификации.
Для повторяемости задают не только точки измерения, но и состояние поверхности перед проверкой: чистая, собранная, с установленными креплениями и уплотнением. Результат на голой детали не доказывает непрерывность собранного узла. Если измерительная точка доступна только до окончательной сборки, план должен объяснять, как подтверждается сохранение контакта после установки крышки.
Материал и толщина: выбрать по функции, а не по привычке
Материал корпуса выбирают по среде, массе, тепловому режиму, требованиям к обработке и покрытию. Холоднокатаная сталь удобна для гибки и сварки, оцинкованная даёт барьер коррозии, нержавеющая сталь нужна для агрессивной среды, алюминий полезен для снижения массы и теплопередачи. Ни один вариант не является универсально лучшим.
Толщина стенки влияет на жёсткость, резонанс, деформацию при сварке и стоимость. Более толстый лист не гарантирует лучший результат, если геометрия имеет длинные незакреплённые панели или неравномерную нагрузку. Часто полезнее изменить рёбра, отбортовку, число креплений или распределение массы, чем увеличивать толщину по всей детали.
| Вопрос | Влияет на выбор | Риск при игнорировании |
|---|---|---|
| Среда | Влага, соль, химия, УФ | Коррозия, уплотнение и контактные поверхности |
| Тепло | Материал, площадь, тепловой путь | Перегрев без изменения формы |
| Масса | Толщина, алюминий, рёбра | Нагрузка на крепления и монтаж |
| Покрытие | Основание, адгезия, маскирование | Отслоение, потеря контакта, ремонт |
Для тонколистового корпуса важны не только номинальные размеры, но и устойчивость к локальным нагрузкам. Разъём, за который тянут кабель, передаёт усилие на панель. Кабельный ввод, установленный на тонкой окрашенной стенке, может деформироваться при затяжке. Рёбра, локальные усиления и доступ к крепежу нужно проектировать вместе с покрытием и сборкой.
В производственном плане HULK Metal сочетает резку, штамповку, гибку, формовку, сварку, механообработку, обработку поверхности и сборку. Утвержденная производственная база включает 20 штамповочных машин и 10 обрабатывающих центров с ЧПУ, а контроль идёт по цепочке входного материала, операций и готовой детали. Эти возможности не заменяют проектный расчёт: они позволяют реализовать согласованный маршрут и проверить его.
Типовые отказы, которые проявляются уже после сборки
Большинство спорных корпусов не выглядят бракованными на отдельном фото. Проблема появляется, когда к деталям добавляются плата, разъёмы, кабель, уплотнение и покрытие. Ниже перечислены повторяющиеся ситуации, которые полезно проверить до производства.
Разъём садится с перекосом
Вырез привязан к наружному контуру, а плата к внутренним стойкам. Нужна общая база и проверка посадки с ответной частью.
Крышка зажимает уплотнение неравномерно
Количество креплений и жёсткость фланца не соответствуют профилю уплотнения.
Краска попала на точку электрического соединения
Маскирование не было выделено на чертеже или проверено после линии покрытия.
Плата не садится из-за покрытия
Толщина слоя на посадочной плоскости не была включена в размерную цепь.
Кабельный ввод прокручивается
Стенка не имеет локального усиления или выбрана неверная фурнитура.
Экран разорван в месте стыка
Металл есть, но покрытие и зазор не оставляют проводящего пути.
Первый образец подошёл, серия нет
Смена материала, инструмента, покрытия или наладки не была привязана к повторной проверке.
Первый и второй отказы часто выглядят как конструкторская ошибка, хотя обнаруживаются только после соединения двух деталей. Чтобы их поймать, в план первого образца включают не только размеры корпуса, но и проверку с платой, ответным разъёмом и крышкой. Контроль отдельной детали без сборки иногда даёт ложное ощущение готовности.
Четвёртый и пятый отказы связаны с тем, что покрытие и крепёж считаются «последними» операциями. На самом деле они меняют геометрию и передают нагрузку. Их нужно включить в технологичность до фиксации допусков. Смежные процессы резки и формовки можно отдельно проверить по странице о лазерной резке металлических деталей, но итоговая приёмка всё равно должна идти по собранному узлу.
Первый образец: что доказать, а не просто посмотреть
Первый образец нужен, чтобы проверить набор решений на одной ревизии: геометрию, посадку, покрытие, поверхности под маской, сборку и непрерывность контакта. Просто сфотографировать деталь или подтвердить её габарит недостаточно. План должен содержать перечень признаков, инструмент, базу, допуск и критерий решения.
- Сверяют ревизию чертежа, спецификацию материала, толщину и покрытие.
- Измеряют критические интерфейсы на базе, указанной в КД, а не от удобной кромки.
- Устанавливают плату и проверяют стойки, перекос и доступ к разъёмам.
- Проверяют ответные разъёмы и кабельные вводы на реальном или согласованном макете.
- Измеряют толщину покрытия и подтверждают открытые и закрытые маской участки визуально и по записи.
- Собирают крышку, проверяют уплотнение, крепёж и повторную разборку.
- Измеряют непрерывность между согласованными точками электрического соединения и фиксируют результат.
Для первого образца полезно подготовить карту измерений, где каждый критический признак связан с функцией. Например, позиция стойки соответствует посадке платы, ширина полосы под маской связана с уплотнением, а положение отверстия — с кабельным вводом. Если признак не связан с функцией, его можно перенести в обычную выборочную проверку.
Первый образец не должен быть «идеальной ручной деталью», не воспроизводимой в серии. Если для проверки использовали отдельную ручную подгонку, это нужно записать. Серийный маршрут обязан воспроизводить тот же результат другим способом или получить отдельное одобрение. Иначе первый образец подтверждаёт не процесс, а единичное вмешательство.
Как связать измерения с производственной цепочкой
У HULK Metal контроль строится по цепочке входного материала, производственных операций и готовой детали. В зависимости от проекта могут применяться спектрометр, координатно-измерительная машина, приборы для твердости и шероховатости, толщиномер покрытия, камера соляного тумана, испытание на удар и металлографический микроскоп. Конкретный набор проверок должен следовать требованиям корпуса, а не превращаться в общий список оборудования.
Для серии сохраняют связь между ревизией, партией материала, инструментом, партией покрытия и результатом проверки. Если меняется поставщик листа, партия краски, программа лазера или оснастка гибки, это может быть значимым изменением. Не каждая замена требует полного повторного первого образца, но правило пересмотра должно быть записано до запуска.
Запрос предложения для сопоставимых расчётов
Сравнивать цены на корпус электроники можно только на одинаковом объёме работ. Один поставщик может включить покрытие и маскирование, другой — только выкрасить видимые поверхности. Один проверит первый образец с платой, другой пришлёт размерный отчёт без сборки. Разница в цене тогда отражает не эффективность, а разные границы ответственности.
- Чертёж корпуса с ревизией и явными базами для критических интерфейсов.
- 3D-модель платы, ведомость разъёмов и зона движения кабеля.
- Материал, толщина, допустимые аналоги и способ входной проверки.
- Покрытие, цвет, толщина, поверхности под маской и правило ремонтного подкрашивания.
- Требования к уплотнению, точкам электрического соединения, непрерывности и проверке ЭМС/IP.
- Фурнитура, резьбовые элементы, кабельные вводы и момент затяжки.
- Первый образец, протокол, упаковка и серийный выборочный контроль.
В коммерческом сравнении полезно просить раздельные строки: материал, резку, формовку, сварку и механообработку, покрытие, маскирование, фурнитуру, первый образец, контроль, упаковку и логистику. Это нужно не для торга по каждой операции, а для понимания, что именно включено. Если предложение не разделено, попросите письменно перечислить исключения и допущения.
| Пункт запрос предложения | Если не указать | Как проверить предложение |
|---|---|---|
| Ревизия и база | Поставщики считают разные детали | Сверить номер ревизии в предложении |
| Карта маскирования | Проводящие зоны исчезают после покрытия | Требовать список поверхностей под маской |
| Первый образец | Размер проверен без платы | Проверить проверку посадки в сборе |
| Непрерывность | Металл есть, путь не подтверждён | Сверить точки, метод и запись |
Когда закупщик присылает полный пакет, HULK Metal может проверить, какие операции входят в один маршрут, где нужен отдельный контроль и как согласовать покрытие с геометрией. Чем раньше это происходит, тем меньше вероятность, что цена изменится после уточнения требований к маскированию, крепежу или первому образцу.
Серийность, изменения и повторное одобрение
Серийный корпус живёт не в одной ревизии. Меняются плата, разъёмы, поставщик материала, цвет, покрытие, упаковка и объём. Если каждое изменение оценивается только по внешнему виду, критический интерфейс может выйти из зоны незаметно. Поэтому в проекте нужен список условий пересмотра.
Повторная проверка обычно нужна, когда меняется база интерфейса, толщина материала, процесс гибки или сварки, система покрытия, поверхность под маской, крепёж, уплотнение или плата. Она может быть сокращённой, если изменение не влияет на критический признак, но решение должно быть записано. Это защищает и заказчика, и производителя от спора после первой серийной партии.
Условие пересмотра: новая плата, покрытие, крепёж или уплотнение должны запускать проверку влияния на критический интерфейс. Если влияние не оценено, изменение нельзя считать незначительным только потому, что габарит остался прежним.
Для повторяемости полезно вести карточку изделия: утверждённая ревизия, критический признак, база, инструмент, допустимая зона, фото и запись поверхности под маской, точки проверки непрерывности и условие пересмотра. Она не заменяет КД, но позволяет быстро восстановить логику решения и не отправлять на покрытие деталь, которая ещё не прошла проверку размеров.
Если сборка включает сварку или несколько соединений, стоит обратиться к отдельному материалу о сварке листового металла: нагрев и порядок соединений могут изменить плоскость и положение интерфейса. Для электронного корпуса это не второстепенная тема, а часть размерной цепи.
Проверочный лист до передачи КД в работу
Перед запуском полезно провести один короткий аудит пакета. Его задача не переписать конструкцию, а найти противоречия между платой, корпусом, покрытием и приёмкой. Такой аудит особенно полезен, когда проект переходит от прототипа к серии или когда разные части изделия разрабатывались разными командами.
Одна ревизия
Номер на корпусе, плате, ведомости разъёмов и карте покрытия должен быть одним и тем же.
Общие базы
Посадочная плоскость платы и вырез разъёма должны измеряться от согласованных элементов, а не от разных удобных кромок.
Толщина покрытия
Для всех функциональных посадок проверено, что слой учтён в зазоре и не закрывает нужную поверхность.
Маска и контакт
Карта покрытия показывает, где будет открытый металл или проводящий слой, и как это проверить.
Сборка и сервис
Проверено, что крышка снимается, кабель подключается, инструмент имеет доступ, а плата не зажимается при затяжке.
Протокол
Для каждого критического признака назначены измерительный инструмент, допуск, запись и ответственный за решение.
После аудита полезно записать не только то, что решено, но и что осталось открытым. Например, если покрытие не выбрано, нельзя выпускать производственный чертёж без карты маскирования. Если тест ЭМС будет проводиться на готовом устройстве, нужно указать, какие механические параметры проверяет поставщик до отправки. Открытые вопросы должны получить владельца и срок, иначе они автоматически превращаются в допущения производства.
Этот лист не заменяет формальную проверку чертежа и не гарантирует сертификацию. Его польза в другом: он заранее показывает несоответствия между входными данными и тем, что возможно измерить и документально подтвердить. Для закупщика это снижает риск получить красивый образец без серийной повторяемости.
Итоговый вопрос: сможет ли другой участник команды открыть этот пакет через месяц и понять, что и чем проверять? Если ответ зависит от устного объяснения, в карту интерфейсов или покрытия ещё не хватает данных.
Отдельно проверяют упаковку и способ передачи одобренной конфигурации. Если на заводе хранятся только 3D-модели без утверждённой карты покрытия и поверхностей под маской, следующая партия может быть геометрически похожей, но функционально другой. Для серийного изделия полезно приложить к карточке фото или схему критических участков и правило, по какой ревизии проверять поступивший заказ.
Не нужно превращать этот список в бюрократию. Достаточно одной таблицы с интерфейсами и одной карты покрытия, если они действительно используются при подготовке производства и приёмке. Документ, который никто не открывает после согласования, не защищает от ошибки. Рабочая версия должна быть привязана к чертежу, образцу и записи измерений, чтобы любой участник понимал, где именно проверяется критический признак.
Если проект сложнее, назначьте одного владельца за сквозную согласованность платы, корпуса и покрытия. Он не заменяет инженеров, но следит, чтобы новая ревизия не отменила ранее согласованное требование к контакту, зазору или поверхности под маской.
Частые вопросы
Можно ли использовать ±2 мм для всех размеров корпуса?
Нет. Общая производственная рамка может быть исходной для свободных размеров, но функциональные интерфейсы платы, разъёмов, крышки и контакта должны иметь отдельные требования и проверку. Иначе допуск не связан с функцией.
Порошковая окраска может быть проводящей?
Стандартное порошковое покрытие нельзя считать проводящим. Если нужен определённый проводящий участок, его указывают как закрытый маской или выполняют отдельным проводящим покрытием и проверяют по согласованной схеме.
Достаточно ли металлического корпуса для ЭМС?
Нет. Нужна непрерывность проводящего пути в местах стыков, крышки, вводов и точек электрического соединения. Кроме того, испытание ЭМС относится к готовому устройству, если заказчик не согласовал другой план.
Что приложить к первому запросу цены?
КД с ревизией, 3D-модель платы, ведомость разъёмов, материал и толщину, требования к покрытию и маскированию, схему сборки, объём и требования к первому образцу. Без этих данных предложение будет содержать скрытые допущения.
Можно ли проверить только чертёж без образца?
Чертёж позволяет сделать проверку технологичности и риска, но не подтверждаёт посадку реальной платы, ответного разъёма и покрытия на собранном узле. Для критических интерфейсов нужен первый образец или согласованная физическая проверка посадки.
Источники и границы применения
Для проверки защиты оболочки используется область применения IEC 60529: стандарт классифицирует оболочки электрического оборудования и не подменяет испытание ЭМС. Принцип разделения электрических соединений по назначению и требования к базовому электрическому соединению можно уточнить в NASA-STD-4003; область применения в аэрокосмической технике этого документа не является промышленной сертификацией корпуса.
Материалы, толщины и покрытия в статье обсуждаются как проектные решения, а не как обещание универсальных значений. Для конкретного проекта HULK Metal подтверждаёт маршрут, допуск, покрытие и набор проверок по КД, образцу и согласованному протоколу.
Если вы готовите запрос предложения, приложите одну ревизию корпуса, 3D-модель платы, список разъёмов, карту поверхностей под маской и ожидаемый протокол первого образца. HULK Metal проверит, какие интерфейсы нужно уточнить до производства, и покажет, где покрытие или сборка меняют требования к детали.
HULK Metal
Интерфейсы электронного корпуса и металлические детали
Для корпусов, где плата, разъёмы и покрытие уже определены, HULK Metal оценивает резку, формовку, сварку, механообработку, обработку поверхности и сборку как один маршрут. Такой разбор показывает, какие признаки нужно измерять после последней операции, какие поверхности оставить открытыми, а какие данные добавить в запрос предложения до выбора технологии и расчёта цены. Закупщик получает единый перечень операций и контрольных точек вместо набора разрозненных цен.
-
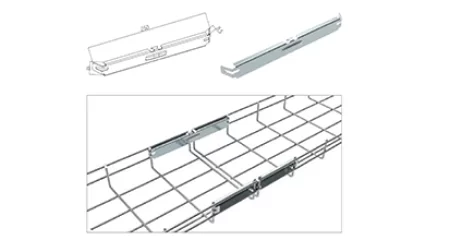
 Push-In Splicers That Close Mesh Tray Joints Without Bolts
Screwless push-in splicers close straight wire mesh tray joints fast, listed as WA-DB-25025 for 3.5 to 6.0 mm wire, with bolted couplers where the run is wide or heavy.
ЧИТАТЬ БОЛЬШЕ
-
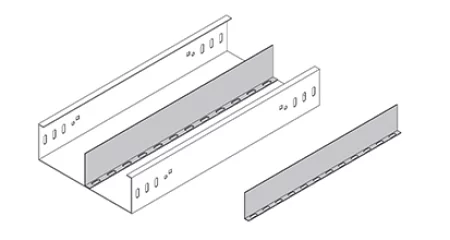
Perforated Cable Tray Dividers for Power, Control and Signal Separation
HULK Metal cable tray dividers separate power, control and signal cables inside perforated trays, in 3 m lengths and custom heights, with four finishes.
ЧИТАТЬ БОЛЬШЕ
-
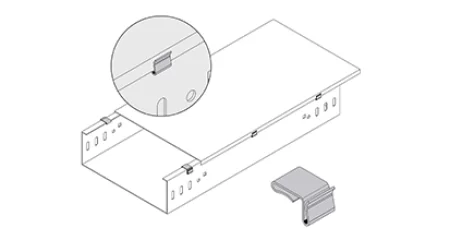
Cover Clamp 2 for Securing Cable Tray Covers
Cover Clamp 2 (CLP-CC2) secures cable tray cover panels in place, with custom heights and radii available, in the HULK Metal tray accessory range.
ЧИТАТЬ БОЛЬШЕ
-
Cover Clamp 1 for Securing Cable Tray Covers
Cover Clamp 1 (CLP-CC1) secures cable tray cover panels in place, with custom heights and radii available, in the HULK Metal tray accessory range.
ЧИТАТЬ БОЛЬШЕ
-
Ceiling Bracket-A with Vertical Posts for Cable Tray Support
Ceiling Bracket-A (CB A) suspends cable trays under ceilings with vertical posts and crossbar, heights 300-3000 mm, hot-dip galvanized, load tested to DIN EN IEC 61537.
ЧИТАТЬ БОЛЬШЕ
-
Cable Tray Bonding Jumper for Electrical Continuity
HULK Metal bonding jumper CL-BJ keeps perforated cable tray runs electrically continuous. Bridges coated joints and expansion gaps, with matched finishes for indoor and outdoor runs.
ЧИТАТЬ БОЛЬШЕ
-
Cable Tray Bolt and Nut for Ceiling Suspension
HULK Metal bolt and nut sets suspend perforated cable trays under ceilings. Four catalog codes cover M6 to M12, with matched finishes for indoor and outdoor runs.
ЧИТАТЬ БОЛЬШЕ
-
Straight Perforated Cable Trays Built for Ventilation and Load
HULK Metal straight perforated cable trays run 50-1200 mm wide with six folding edge types, four material codes, and four anti-corrosion finishes.
ЧИТАТЬ БОЛЬШЕ
-
Vertical Cross Fitting-A Cable Trunking Fittings for Four-Way Junctions
Vertical cross cable trunking fittings from HULK Metal join four trunking directions at one junction, built to your width, height, thickness, and finish.
ЧИТАТЬ БОЛЬШЕ
-
Custom OEM Server Rack Blank Panels
Custom OEM Server Rack Blank Panels—designed for precision, aesthetics, and tailored functionality. Engineered to seamlessly fill your server rack spaces, our panels offer robust protection and a refined finish.
ЧИТАТЬ БОЛЬШЕ
-
Custom Network Server Tray
Discover the ultimate in custom network server tray design and manufacturing. At HULK Metal, we specialize in delivering bespoke solutions that meet every client's unique requirements with precision and reliability.
ЧИТАТЬ БОЛЬШЕ
-
Laser Cutting Metal Parts Factory
We can develop a complete solution based on your server switch rack enclosure cabinets drawings, quantity, delivery time, transportation method and other requirements, allowing you to complete higher quality procurement tasks more easily.
ЧИТАТЬ БОЛЬШЕ
-
Custom Metal Brackets Factory In China
We can select the appropriate process, make molds, and complete the production of metal brackets according to your drawings, materials, tolerances, quantities and other requirements.
ЧИТАТЬ БОЛЬШЕ
-
Carbon Steel Stamping Parts Factory in China
At HULK Metal, we specialize in the design and production of custom carbon steel stamping parts. Our advanced facilities and experienced team ensure that every product meets the highest standards of quality, precision, and functionality.
ЧИТАТЬ БОЛЬШЕ
-
Sheet Metal Spinning Parts Factory In China
HULK Metal is committed to providing high-quality sheet metal spinning parts OEM services to customers around the world. We have an ISO 9001 certified factory and integrated supply chain.
ЧИТАТЬ БОЛЬШЕ
-
Stainless Steel Stamping Parts Factory In China
HULK Metal is one of the top OEM service providers in China with an ISO9001 certified stainless steel stamping parts factory. Contact us to get the latest discount prices.
ЧИТАТЬ БОЛЬШЕ
-
Aluminum Stamping Parts Factory In China
HULK Metal is a well-known sheet metal parts manufacturer in China, which provides complete solutions to produce higher quality customized sheet metal parts at lower prices.
ЧИТАТЬ БОЛЬШЕ
-
Sheet Metal Parts Manufacturer In China
HULK Metal is a well-known sheet metal parts manufacturer in China, which provides complete solutions to produce higher quality customized sheet metal parts at lower prices.
ЧИТАТЬ БОЛЬШЕ
-
Precision Metal Stamping Parts Manufacturer
HULK Metal's factory has passed ISO 9001 and ISO 16949 double certification, with rich experience in precision stamping parts production, and is one of the top suppliers in China.
ЧИТАТЬ БОЛЬШЕ
-
OEM Auto Metal Stamping Parts Factory
Our factory is certified by ISO 9001 and ISO 16949. Our experienced technical team can develop a more complete solution according to the drawings and requirements.
ЧИТАТЬ БОЛЬШЕ
-
Stamped Steel Parts Factory
Stamped steel parts are made of carbon steel, alloy steel, and other plates into workpieces with specific shapes and functions using stamping processes such as blanking, bending, bulging, spinning, shrinking, flanging, etc.
ЧИТАТЬ БОЛЬШЕ
-
Metal Stamping Parts Factory
HULK Metal is an ISO 9001 certified metal stamping factory that can provide you with high-quality OEM stamping services such as blanking, bending, drawing, forming, spinning, etc.
ЧИТАТЬ БОЛЬШЕ
-
China OEM Metal Stamping Parts
We have abundant stamping factory resources and a complete supply chain to provide high-quality metal stamping parts OEM services. We have accumulated rich experience in OEM for hundreds of customers around the world and thousands of products.
ЧИТАТЬ БОЛЬШЕ












Больше результатов
Производственная и контрольная цепочка HULK Metal
Производственная база HULK Metal включает 20 штамповочных машин, 10 обрабатывающих центров с ЧПУ и контроль по цепочке входного материала, операций и готовой детали. В зависимости от проекта применяются координатно-измерительная машина, толщиномер покрытия, приборы твёрдости и шероховатости и другие проверки по согласованному плану. Для корпуса электроники такой маршрут позволяет связать первый образец, серийный выпуск и запись критических размеров и контактных поверхностей.


-
![Как выбрать китайский OEM-завод для серверных лотков]()
March 25, 2025
Как выбрать китайский OEM-завод для серверных лотков
ЧИТАТЬ БОЛЬШЕ
-
![OEM-завод по штамповке металла в Китае]()
March 25, 2025
OEM-завод по штамповке металла в Китае
ЧИТАТЬ БОЛЬШЕ
-
![Показ цеха штамповки HULK Metal]()
November 21, 2024
Показ цеха штамповки HULK Metal
ЧИТАТЬ БОЛЬШЕ
-
![Изготовление листового металла HULK Metal]()
October 18, 2024
Изготовление листового металла HULK Metal
ЧИТАТЬ БОЛЬШЕ
-
![Laser Cutting vs Shearing - Kerf, Speed and Edge Quality]()
September 27, 2026
Laser Cutting vs Shearing - Kerf, Speed and Edge Quality
ЧИТАТЬ БОЛЬШЕ
-
![Designing Sheet Metal Enclosures: Ventilation, Sealing and EMC]()
September 27, 2026
Designing Sheet Metal Enclosures: Ventilation, Sealing and EMC
ЧИТАТЬ БОЛЬШЕ
-
![How to Control Bend Allowance and K-Factor - A Shop-Floor Method for Sheet Metal Flat Patterns]()
September 27, 2026
How to Control Bend Allowance and K-Factor - A Shop-Floor Method for Sheet Metal Flat Patterns
ЧИТАТЬ БОЛЬШЕ
-
![How to Spec Sheet Metal Fabrication: Materials, Tolerances, Finishes]()
September 27, 2026
How to Spec Sheet Metal Fabrication: Materials, Tolerances, Finishes
ЧИТАТЬ БОЛЬШЕ





Предыдущая статья: Выбор стали для листового металла: холоднокатаная, оцинкованная или нержавеющая
Следующая статья: Чем отличается штамповка от лазерной резки: выбор по тиражу и оснастке
Статьи о допусках, корпусах и производственной приёмке
оставьте сообщение