

Многие формованные детали из листового металла по-прежнему выходят из строя при сборке, поскольку заготовка была рассчитана с предполагаемым положением нейтральной оси и радиусом, который инструмент никогда не создает.
Как положение нейтральной оси, отверстие матрицы и поведение материала определяют, подходит ли формованная деталь.
Как контролировать допуск на изгиб и коэффициент К — производственный метод для развертки листового металла
-
Главная>
-
Блог>
-
Технология>
How to Control Bend Allowance and K-Factor - A Shop-Floor Method for Sheet Metal Flat Patterns
27
2026.09
1. Чего стоит ошибка развертки, прежде чем кто-либо увидит деталь
Как стоимость неправильной заготовки зависит от количества изгибов
Пустая ошибка конвертируется в деньги посредством операций, которые она тратит впустую. Один изгиб означает одну установку и одну бракованную деталь. Пять изгибов означают пять настроек детали, которую невозможно восстановить, поскольку ошибка проявляется на последнем изгибе, а не на первом. Заготовка разрезается один раз, а потери собираются в конце маршрута.
Вот почему короткие кронштейны с множеством изгибов наносят больший вред на килограмм, чем большие панели. Материал дешевый, время процесса короткое, но последовательность длинная, и каждый шаг до последнего завершается без сигнала о том, что что-то не так.
Один изгиб, одна настройка
Пустая ошибка стоит одной настройки и одного тестового образца.
Пять изгибов, пять настроек
Одна и та же ошибка возникает при каждой операции до ее появления.
Позднее обнаружение, большие потери
К тому времени, когда это появится, вся работа по разработке уже оплачена.
Чертеж выглядит правильно, модель разворачивается без ошибок, а детали все равно не подходят при сборке.
Разработка развертки — это этап, на котором сформированная деталь из листового металла превращается в заготовку размера, которую можно вырезать лазером или пуансоном. Каждый изгиб по-разному укорачивает или удлиняет лыску, поэтому заготовка должна компенсировать каждый из них. Если вы ошибетесь в компенсации на долю миллиметра, ничего не произойдет. Если пропустить четыре или пять поворотов, отверстия перестанут совпадать.
Сохраняйте идентичность исходной точки, инструментов и последовательности при каждом заказе повторения.
Затем стоимость отображается в фиксированной последовательности. Сначала первое изделие выбраковывается или переделывается вручную. Затем вместе с ним идут вырезанные из того же раскроя заготовки. Затем поставка прерывается, пока заказывается новый материал. Ни одна из этих затрат не указана в предложении, поэтому точность бланка обычно определяет клиент, а не магазин.
Марка и состояние материала
Низкоуглеродистая сталь, нержавеющая сталь, алюминий и высокопрочные марки имеют различную картину деформации при изгибе, что приводит к смещению положения нейтральной оси.
Реальная толщина листа
Приобретенная толщина отличается от номинальной в пределах допуска фрезерования, и эта разница напрямую зависит от припуска на изгиб.
Фактический внутренний радиус
Формируемый радиус определяется вершиной пуансона и отверстием штампа в листогибочном прессе, а не значением, введенным в модель.
Настройка инструмента
Более узкая V-образная матрица обеспечивает более острый радиус, а закаленный инструмент более точно воспроизводит собственную геометрию при обработке длинной партии.
Направление волокон
Направление прокатки рулона по-прежнему имеет значение после резки, а некоторые покрытия изменяют трение между листом и заплечиком матрицы.
Ошибка плоского шаблона является систематической, а не случайной. Если одна часть короткая, то следующие сорок из той же заготовки будут короткими в том же направлении, и оператор ее не поймает, потому что каждая часть соответствует предыдущей.
Поэтому полезный вопрос заключается не в том, насколько точными являются заявления поставщика. Это то, на какой основе используется их таблица сгибов, заморожен ли инструмент для всего заказа и кому принадлежит набор допусков, когда деталь с большим количеством изгибов должна соответствовать другой детали с большим количеством изгибов.
Таблица 1. Пять сбоев плоского шаблона, симптомы, которые исчезают из каждого из них, и способы исправления.
| Отказ | Симптом на линии | Основная причина | Исправление |
|---|---|---|---|
| Пусто слишком короткое | Отверстия выходят из положения после формирования | К-фактор по умолчанию взят из файла CAD | Измерьте тестовый образец перед тем, как разрезать партию |
| Слишком длинное поле | Фланец перекрывается или выступает наружу | Радиус предполагается меньшим, чем формы штампа | Подтвердите кубик, затем повторно извлеките заготовку |
| Углы правильные, ширина неправильная | Деталь подходит в одну сторону, а не в другую | Несоответствие порядка сгиба и исходных данных | Изменить последовательность и измерить одну грань |
| Неправильный только первый пакет | Процент брака падает после двух запусков | Таблица никогда не измерялась | Исправьте строку, сохранив дату |
| Трески в узких углах | Трещины на внешней стороне изгиба | Линия сгиба проходит по волокну | Поворот макета поперек волокон |
Отправьте сформированный чертеж с отмеченными критическими размерами, и мы вместе подтвердим длину штампа и заготовки, потому что критическая деталь - это решение по инструменту, прежде чем решение по резке.
2. Нейтральная ось и К-фактор простым языком
Почему К-фактор никогда не может быть привязан к одному числу
Точка
К-фактор зависит от того, насколько далеко нейтральная плоскость сместилась от середины толщины, и этот сдвиг соответствует распределению деформации в сечении. Более толстый материал, более острый радиус и более высокий предел текучести — все это смещает нейтральную плоскость дальше внутрь, что снижает К-фактор для тех же номинальных условий.
Точка
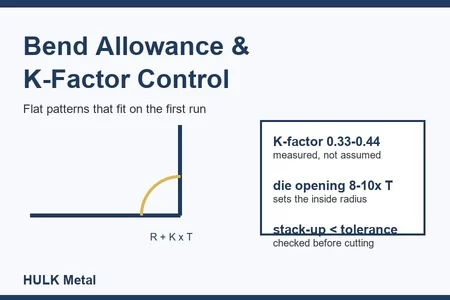
Опубликованные обзоры показывают ту же точку зрения, но с другой стороны. Они описывают общий диапазон примерно от 0,30 до 0,50 при обычном изгибе воздухом и описывают это значение как отправную точку для конкретного материала и инструмента, а не как константу, которую можно разделить между цехами.
Точка
Для покупателя это означает, что К-фактор без ссылки на инструмент не является спецификацией. Это номер, который работал на одном листогибочном прессе с одной матрицей, и он переносится на другой станок только после проверки на испытательном образце.
Более толстый лист
Нейтральная плоскость смещается внутрь, К-фактор падает.
Более острый радиус
Более серьезное напряжение, К-фактор снова падает.
Более высокая прочность
Большая часть сечения остается эластичной, коэффициент К падает.
Измеренное значение
Единственный номер, описывающий ваш инструмент.
Только одна идея в разработке развертки действительно сложна, и это положение нейтральной оси.
Когда листовой металл сгибается, материал внутри угла сжимается, а материал снаружи растягивается. Где-то между ними находится плоскость, которая не является ни тем, ни другим, и ее длина выдерживает изгиб без изменений. Эта плоскость является нейтральной осью, а ее расстояние от внутренней поверхности, выраженное как доля толщины материала, является К-фактором.
Припуск на изгиб — это длина дуги нейтральной плоскости, проходящей через изгиб, и это число, которое должна содержать заготовка. Большинство пакетов САПР используют для этого одно уравнение: допуск на изгиб равен углу изгиба в радианах, умноженному на сумму внутреннего радиуса и произведения K на толщину. Все остальное в разработке развертки — это учет вокруг этой дуги.
В этом руководстве используются два определения. Нейтральная ось — это плоскость неизменной длины внутри изгиба. Припуск на изгиб — это длина дуги этой плоскости, а вычет на изгиб — это сумма, вычитаемая из внешних размеров для достижения длины заготовки.
Положение, а не толщина
Нейтральная плоскость сместилась от середины толщины, и К-фактор фиксирует, насколько далеко.
Направление сдвига
Более толстый лист, более острый радиус и более высокий предел текучести — все это толкает плоскость внутрь.
Полоса, а не константа
Направляющая гибочного пресса составляет примерно от 0,30 до 0,50 для обычного пневматического изгиба.
Требуется ссылка на инструмент
К-фактор без учета матрицы, на которой он был измерен, не является спецификацией.
Эти источники также рекомендуют рассматривать опубликованное значение как исходное значение и калибровать его на тестовых образцах для используемого материала и инструмента. Это предложение представляет собой целую дисциплину, потому что опубликованное число открывает котировку, а измеренное число оставляет пробел.
С чего действительно начинается спор, так это с того, что истинный внутренний радиус зависит от инструмента. При воздушной гибке лист не обхватывает носок пуансона; он опирается на плечи матрицы, а радиус выхода составляет примерно 16 процентов от отверстия матрицы.
Чертеж, для которого требуется внутренний радиус 1 мм на листе толщиной 3 мм, будет сформирован ближе к 2,4 мм на штампе диаметром 16 мм, если не изменится инструмент или деталь не окажется снизу. Заготовка повторяет сформированный радиус, а не тот, который был нарисован.
Таблица 2. Как метод гибки меняет фактически сформированный радиус и ожидаемую повторяемость.
| Метод | Радиус установлен | Прыжок | Что означает пробел |
|---|---|---|---|
| Изгиб воздуха | Открытие матрицы, около 16 процентов | Большие и переменные | Пробел соответствует реальному радиусу, а не нарисованному |
| Дно | Набор матрицы и носик пуансона | Маленький и повторяемый | Радиус остается стабильным во всей партии |
| Чеканение | Пансон запрессован в матрицу | Очень маленький | Острый угол, максимальная грузоподъемность, максимальный износ инструментов |
Практическое следствие состоит в том, что сам по себе К-фактор редко объясняет несоответствие. Это объясняется разрывом между радиусом, который предполагал проектировщик, и радиусом, создаваемым инструментами, завернутым в К-фактор, скопированный из шаблона по умолчанию. Две части могут иметь общий К-фактор и при этом разворачиваться на разную длину, потому что член радиуса перемещается первым.
Опубликованное значение является началом
Используйте его, чтобы открыть предложение, а не освобождать пробел.
Радиус опережает К-фактор
Поменяйте кубик, и дуга изменится раньше, чем это сделает какое-либо табличное значение.
Состояние имеет значение
Перетачивание пуансона или изношенный заплечик штампа изменяют эффективное отверстие.
Один ряд, один набор инструментов
Другая машина делает строку другого размера.
Не позволяйте настройкам САПР по умолчанию стать производственным фактом. К-фактор имеет смысл только вместе с радиусом и инструментом, на котором он был измерен, и таблицу без этих двух столбцов никто не сможет проверить.
Именно поэтому мы спрашиваем о формованной детали, а не о модели. Если угловой радиус на чертеже функционален, он определяет инструмент, и мы указываем его именно так. Если это привычка моделирования, то естественный радиус существующего штампа обходится дешевле, и вместо этого из него получается заготовка.
Измеренная толщина
Используйте размеры катушки, а не номинальное значение, указанное на чертеже.
Измеренный радиус
Это второй вход, от которого зависит дуга.
Записанный инструмент
Отверстие штампа и выступ пуансона, написанные рядом со значением.
Таблица 3. Пять величин в каждом расчете изгиба, словами, которые фактически использует магазин.
| Срок | Что он измеряет | Распространённое неправильное использование |
|---|---|---|
| Нейтральная ось | Плоскость внутри изгиба неизменной длины | Рассматривается как линия средней толщины |
| К-фактор | Положение этой плоскости как доля толщины | Скопировано из настроек по умолчанию и никогда не измерялось |
| Припуск на изгиб | Длина дуги нейтральной плоскости | Запутался с внешним измерением |
| Уменьшение изгиба | Сумма, удаленная из внешних размеров | Совмещено с припуском на изгиб на одном чертеже |
| Внутренний радиус | Угловой радиус, образуемый листогибочным прессом | Взято из модели, а не из кубика |
Если опубликованное начальное значение достаточно хорошее, используйте его и двигайтесь дальше. Если пустой размер имеет решающее значение, значение должно быть измерено с помощью инструмента, который будет выполнять задание, и это измерение является единственной частью объекта, которую нельзя скопировать с веб-страницы.
3. Таблицы К-фактора: опубликованные значения и образцы мастерских испытаний
Правильное чтение тестового образца
Испытательный образец полезен только в том случае, если его измерения соответствуют размерам, указанным на чертеже. Если на чертеже указаны размеры внешних граней фланца, измерьте внешние грани фланца, поскольку высота, взятая от кончика фланца, и высота, взятая от касательной к изгибу, представляют собой разные числа, разделенные точно проверяемым вычетом.
Также измерьте сформированный внутренний радиус, поскольку это входные данные, от которых зависит расчет заготовки. Без него исправленная длина заготовки будет соответствовать кривой, а не строке таблицы, и следующий заказ с другой толщиной не сможет повторно использовать ее.
Запишите номер сертификата материала на том же листе. Если более поздняя партия ведет себя по-другому, сертификат сообщает вам, изменило ли что-то завод, и без него разница записывается как необъяснимое изменение.
Та же основа размеров
Измерьте размеры чертежа.
Радиус и длина
Оба входа необходимы для многоразовой строки.
Номер сертификата на листе
Связывает результат с катушкой, которая его выдала.
Дата и инструмент
Два поля, которые делают строку доступной для последующей проверки.
Таблица сгибов — это гарантия повторяемости, поэтому она относится к набору инструментов, а не к лицензии на программное обеспечение.
Любой может заполнить электронную таблицу К-факторами и назвать ее таблицей сгиба, но в удобной таблице записываются материал, диапазон толщины, отверстие матрицы, кончик пуансона, станок и дата. Измените любое из них, и затронутые строки придется измерить заново. Таким образом, два поставщика могут говорить правду о своем столе и при этом поставлять листы разной длины.
Таблица 4. Столбцы, необходимые для таблицы производственных сгибов, и изменение, которое делает каждую строку недействительной.
| Записанное поле | Зачем это нужно | Что делает строку недействительной |
|---|---|---|
| Материал и качество | Задает характер деформации и достижимый радиус | Смена мельницы или термообработки |
| Полоса толщины | Допуск на изгиб масштабируется в зависимости от толщины | Следующая поставка из другой катушки |
| Открытие матрицы | Определяет сформированный внутренний радиус | Инструмент заменен на более плотный фланец |
| Радиус вершины пуансона | Ограничение того, насколько острым может быть угол | Новый удар, или переточенный нос |
| Метод изгиба | Воздушные, нижние и придуманные изгибы различаются | Задание перемещено в набор штампов |
| Результат измерения | Единственное доказательство того, что строка правильная | Нет образца в течение шести месяцев |
На обзорных совещаниях снова и снова возникают два режима сбоя. Первый представляет собой таблицу, построенную один раз на калькуляторе и никогда не сверяемую с фасонной деталью. Вторая таблица верна, но измерена на другой машине, отличной от той, на которой выполняется заказ.
Оба результата приводят к одному и тому же: заготовка отклоняется на долю миллиметра, и покупатель говорит, что модель, должно быть, неправильная. Это не вопрос компетентности. Оба вопроса связаны с тем, была ли когда-либо таблица закрыта относительно реальной части.
Вырежьте три образца
То же размещение, что и при производстве, поэтому материал и направление волокон соответствуют порядку.
Изгиб производственного инструмента
Результат работы другого гибочного пресса описывает другой станок, а не этот заказ.
Измерение тормоза
Внешние размеры плюс сформированный радиус, пока деталь все еще находится в станке.
Исправьте строку
Обновите таблицу, указав измеренное значение, и сохраните дату вместе со строкой.
Вырежьте три образца
То же размещение, что и при производстве, поэтому материал и направление волокон соответствуют порядку.
Изгиб производственного инструмента
Результат работы другого листогибочного пресса описывает другой станок, а не этот заказ.
Измерение тормоза
Внешние размеры плюс сформированный радиус, пока деталь все еще находится в станке.
Исправьте строку
Обновите таблицу, указав измеренное значение, и сохраните дату вместе со строкой.
Опубликованные проработанные примеры дают представление о размере исправлений. При перемещении коэффициента К с 0,44 до 0,33 на детали из низкоуглеродистой стали толщиной 2 мм с изгибом на 90 градусов, внутренним радиусом 2 мм и фланцами 50 мм конечная длина плоской детали изменяется примерно на треть миллиметра.
Перемещение внутреннего радиуса с 2 мм на 3 мм приводит к сдвигу аналогичного размера, причем эффект усугубляется количеством изгибов детали. Таким образом, кронштейн с четырьмя изгибами может поглощать расхождение более чем на миллиметр до того, как будет сформирован последний фланец.
Таблица 5. Опубликованные рабочие примеры для одного изгиба на 90 градусов и влияние каждого изменения на заготовку.
| Изменение проверено | Влияние на длину плоской части | Практическое чтение |
|---|---|---|
| К-фактор от 0,44 до 0,33 | Около 0,35 мм, короче или длиннее | Значения по умолчанию не являются взаимозаменяемыми в разных магазинах |
| Внутренний радиус от 2 до 3 мм | Еще один сдвиг аналогичного размера | Подтвердите кубик, прежде чем обещать пустой результат |
| Один изгиб — два изгиба | Примерно вдвое больший эффект | При стекировании отображается небольшая ошибка |
Обратите внимание, что эти строки означают с коммерческой точки зрения. Деталь с шестью изгибами может поглотить в два или три раза большее расширение, прежде чем будет сформирован окончательный фланец, что превышает большинство общих допусков чертежей.
Когда прибывает деталь, требующая критической заготовки, мы проверяем высоту фланца и объем заказа вместе, а затем говорим, является ли специальный набор штампов более дешевым ответом для задействованных количеств. Такое сравнение дешевле проводить до заказа, чем после первой доставки.
4. Допуск на изгиб и вычет на изгиб: почему ответ зависит от основы
Базовая ошибка, дошедшая до цеха
Наиболее распространенной базовой ошибкой является применение вычета к внутренним размерам. Сам расчет верен, а результат неверен, потому что вычет был получен на основе внешних измерений. Он выдерживает проверку, потому что число выглядит правдоподобным и терпит неудачу только тогда, когда деталь сформирована.
Вторая версия появляется, когда один чертеж используется для двух операций. Заготовка вырезается из одной основы, а программа гибки задается из другой, поэтому оператор пресса компенсирует заготовку, размеры которой никогда не были одинаковыми. В файле ничего не указано, какой базис где использовался.
Обе ошибки предотвращаются одной и той же строкой текста на чертеже. Укажите основу, укажите предполагаемый внутренний радиус и укажите К-фактор, стоящий за ним, и вопрос изменится с того, чье число является правильным, на то, какое число было согласовано.
Одна основа на деталь
Написано на чертеже и в карте процесса.
Соответствие измерению
Внутренним размерам нужна внутренняя основа.
Держите предположение видимым
Радиус и К-фактор указаны рядом с размером заготовки.
Припуск на изгиб и вычет за изгиб описывают один и тот же изгиб в противоположных направлениях, и их смешивание является частым источником получения неправильных заготовок.
Допуск на изгиб начинается с изгиба и определяет, какую дугу вносит нейтральная плоскость. Вычисление изгиба начинается с наружных размеров фланцев и спрашивает, сколько нужно удалить, чтобы лыска получилась правильной.
Оба достигают одинаковой длины заготовки, когда радиус, угол и К-фактор совпадают, и оба производят устойчивые ошибки, когда основа не соответствует чертежу. Разница особенно важна, когда два человека работают с одним файлом с разными привычками.
Таблица 6. Сравнение двух баз, включая неисправности каждой из них.
| Аспект | Припуск на изгиб | Основа вычета за изгиб |
|---|---|---|
| Отправная точка | Дуга нейтральной плоскости, проходящая через изгиб | Внешние размеры фланцев |
| Используется | Развертка САПР и примечания к чертежам | Цеховые расчеты и таблицы изгибов |
| Сила | Физически и легко проверяется | Соответствует способу измерения размеров |
| Слабость | Нужен надежный радиус | Скрывает радиус внутри одного числа |
| Типичная ошибка | Дуга занижена на малых радиусах | Применено к внутренним размерам по ошибке |
Правило, которое устраняет весь класс проблем, состоит в том, чтобы выбрать по одному базису для каждой части и записать его. Написание примечания к чертежу с указанием основы и предположения о коэффициенте К занимает минуту и сохраняет пробел, когда два человека читают один и тот же файл по-разному.
→ Согласуйте основу. Допуск на изгиб или вычет за изгиб, указанный на чертеже и в технологической карте.
Подтвердите кубик, затем радиус, затем заготовку в указанном порядке.
→ Исправьте радиус. Сформированный внутренний радиус, а не смоделированный, поскольку от него зависит дуга.
→ Измерьте толщину. При расчете используйте измеренную толщину рулона, а не номинальное значение.
→ Сохраняйте по одной таблице на каждый набор инструментов. Один и тот же материал на другом кубике представляет собой другой ряд.
→ Перепроверьте после любого изменения. Новая катушка, новый пуансон или переточенная матрица — повод для повторного измерения.
Напишите согласованную основу в заказе и сохраните ее вместе с карточкой процесса.
→ Исправьте радиус. Сформированный внутренний радиус, а не смоделированный, потому что от него зависит дуга.
→ Измерьте толщину. При расчете используйте измеренную толщину рулона, а не номинальное значение.
→ Сохраняйте по одной таблице на каждый набор инструментов. Один и тот же материал на другом кубике представляет собой другой ряд.
→ Перепроверьте после любого изменения. Новая катушка, новый пуансон или переточенная матрица — повод для повторного измерения.
Измерение без имени владельца — это измерение, в котором происходит сбой при сборке.
Проработанное сравнение проясняет масштаб. Возьмите деталь из низкоуглеродистой стали толщиной 2 мм с изгибом на 90 градусов, внутренним радиусом 2 мм и двумя наружными фланцами по 50 мм. Используя К-фактор 0,44, опубликованные расчеты дают длину плоского участка около 96,6 мм.
Удерживая геометрию, переместите К-фактор на 0,33, и плоскость изменится примерно на треть миллиметра. Ничего в рисунке не изменилось; только предположение имело значение. Вот почему нельзя обещать точную заготовку только на основе модели.
Модель содержит допущение, которое должно быть подтверждено измерениями или заменено другим. Если клиент предпочитает сохранить свою собственную таблицу, мы запускаем тестовый образец на основе его чисел и сообщаем об измеренной разнице вместо того, чтобы незаметно ее игнорировать.
Один образец не определяет весь заказ. Он фиксирует один материал, одну толщину и одну комбинацию штампов, поэтому в записи рядом с номером должны быть указаны инструмент и дата.
Если количество оправдывает это, специальный набор штампов полностью удаляет переменную радиуса. В этом случае угол получается из-за инструмента, а не из отверстия матрицы, строка таблицы остается актуальной на протяжении всего срока службы инструмента, а заготовка остается одинаковой при каждом запуске.
Для покупающей стороны практическое правило короткое. Когда поставщик указывает размер заготовки, не называя основу, рассматривайте это число как предварительное, а не как обязательство, и спросите, из какой из двух баз оно было получено, прежде чем заказывать материал.
5. Внутренний радиус определяется V-образным отверстием штампа, а не чертежом
Радиус на рисунке — это желание, пока кто-нибудь не выберет кубик, и этот выбор — это то, за чем последует бланк.
Сначала прочитайте отверстие матрицы
Функциональный радиус и самый короткий формуемый фланец следуют за матрицей, которая будет выполнять задание.
Сравните самый короткий фланец
Фланец, расположенный ниже примерно 70 процентов отверстия матрицы, не может достигать обоих плеч матрицы.
Подтвердите тоннаж
Матрица, достаточно узкая для получения острого угла, может превысить допустимую нагрузку на пресс для данного материала.
Гибка воздухом является методом по умолчанию на листогибочном прессе, поскольку с помощью одного пуансона и одной матрицы можно получить несколько углов без замены инструмента. Цена такой гибкости заключается в том, что внутренний радиус следует за отверстием штампа, а не за кончиком пуансона, и обычной отправной точкой для общих работ является отверстие штампа, толщина которого в восемь-десять раз превышает толщину материала.
Измеряйте образец перед отправкой партии, а не после первой поставки.
Внутри этого окна сформированный радиус находится примерно в шестой части отверстия, поэтому выбор матрицы незаметно записывает допуск на изгиб. Вот почему по одному и тому же чертежу можно получить два листа разной длины у двух поставщиков, и ни один из них не лжет, потому что штамп диаметром 12 мм и штамп 16 мм имеют одни и те же радиусы выхода листа толщиной 2 мм, которые различаются более чем на миллиметр.
Подтвердите кубик, затем радиус, затем заготовку в указанном порядке.
Внутри этого окна сформированный радиус находится примерно в шестой части отверстия, поэтому выбор матрицы незаметно записывает допуск на изгиб. Замените матрицу, и дуга изменится, даже если материал, толщина и угол остаются точно такими, как их прислал клиент.
Вот почему по одному и тому же чертежу можно получить два листа разной длины у двух поставщиков, и ни один из них не врет. Если один использует штамп диаметром 12 мм, а другой — штамп диаметром 16 мм на одном и том же листе толщиной 2 мм, внутренние радиусы различаются более чем на миллиметр, и вместе с этим изменяется дуга нейтральной плоскости.
Таблица 7. Сопоставление необходимого фланца с имеющейся у вас матрицей перед вырезанием заготовки.
| Характер детали | Безопасное плановое значение | Что это меняет |
|---|---|---|
| Минимальный фланец от изгиба | Около 70 процентов открытия матрицы | На этой матрице невозможно сформировать более короткий фланец |
| Узкий внутренний радиус | Радиус вершины пуансона ограничивает его | Изгиб воздуха не может проходить сильнее носа |
| Толстый материал | Отверстие матрицы почти в десять раз толще | Тоннаж машины решает судьбу |
| Критический внешний вид | Радиус взят из набора штампов | Сначала необходимо обосновать стоимость инструмента |
Правило фланцев заслуживает отдельного предложения, потому что покупатели замечают несоответствие в первую очередь. Фланец короче примерно 70 процентов отверстия матрицы не может сидеть на обоих плечах матрицы, поэтому он либо плохо сгибается, либо требует замены инструмента после резки заготовок.
Подтвердите кубик перед пустым
Заготовка следует за радиусом, а радиус следует за матрицей.
Проверьте самый короткий фланец
Держите его примерно на уровне 70 процентов от отверстия матрицы.
Проверьте тоннаж
Матрица, достаточно узкая для острого угла, может превышать номинальную мощность машины.
Заморозить оснастку для заказа
Один штамп на всю партию сохраняет заготовку действительной.
Есть вторая причина досрочного исправления кубика, и она принадлежит закупочной стороне. Оснастка — единственная часть геометрии гибки, которую покупатель может заморозить перед изготовлением, поскольку она не зависит от поставки материала. Замораживание кубика и запись его в заказ удаляет одну переменную из стека, и это дает обеим сторонам что-то измеримое, о чем можно спорить, если первая поставка выходит за пределы допуска.
Пунш-нос ставит пол
Изгиб воздуха не может образовать внутренний радиус более острый, чем позволяет носок пуансона.
Отшлифованные удары смещают пол
Износ или переточка носика изменяет радиус, который может удерживать машина.
Заплечики матрицы изнашиваются шире
Годы эксплуатации расширяют эффективное отверстие, поэтому радиус смещается вместе с ним.
Изношенный инструмент относится к тому же списку. Переточка пуансона уменьшает эффективную носовую часть, а заплечики штампа, прошедшие долгую службу, расширяют эффективное отверстие. Оба перемещают сформированный радиус небольшими шагами, и оба являются причинами того, что стол, измеренный год назад, может отклоняться от деталей, сходящих сегодня со станка.
6. Последовательности многократного сгиба, накопление допусков и порядок сгиба
Сохранение стабильности последовательности в порядке повторения
Проверенная заготовка — это только половина повторяемой детали. Другая половина — это последовательность, остановки и исходные данные, которые во втором порядке должны быть такими же, как и в первом. При их замене деталь, которая была установлена в прошлый раз, может выйти из строя без каких-либо изменений чертежа.
Запись последовательности в карту процесса обеспечивает ее стабильность. Карта, на которой указана исходная грань, порядок изгибов и упоров заднего упора, превращает следующий заказ в повторение, а не в новое решение, и дает инспектору возможность свериться.
Исправьте датум
Одно лицо, одно и то же лицо при каждом прохождении.
Запишите заказ
Он хранится на карте процесса, а не в памяти оператора.
Осмотрите несколько важных
Усилия направлены на размеры, определяющие сборку.
Для детали с четырьмя или более изгибами последовательность определяет, какая ошибка сохранится, а последний изгиб обычно определяет, подходит ли деталь.
Порядок сгиба — это производственное решение, а не предпочтение. Когда сначала формируется фланец, а затем используется в качестве ориентира для следующего изгиба, любая ошибка в первом угле учитывается во всех измерениях от него. Когда деталь измеряется по одной базовой грани, та же погрешность остается локальной, а остальные изгибы сохраняют свои номинальные положения. Два заказа, один набор инструментов, две разные сборки.
Напишите согласованную основу в заказе и сохраните ее вместе с карточкой процесса.
Арифметика стека достаточно проста, чтобы ее можно было выполнить перед цитированием. Добавьте ожидаемую ошибку на каждый изгиб последовательности и сравните полученную сумму с допуском чертежа по критическому размеру. Если сумма превышает ее, можно выбрать набор кубиков, изменение последовательности или корректировку конструкции. Решить, что после первой доставки — это дорогая версия того же разговора.
Таблица 8. Где ошибка попадает в четырехгибочную деталь и что ее уменьшает.
| Источник ошибки | Типичный размер | Уменьшено на |
|---|---|---|
| Длина заготовки из таблицы сгибов | от 0,1 до 0,3 мм на изгиб | Пробный образец и исправленная строка |
| Угловая пружина | от 0,5 до 1,5 градусов | Дноучение или измерение по одной исходной точке |
| Повторяемость заднего калибра | от 0,05 до 0,2 мм | Одна точка привязки, специальные упоры, острые инструменты |
| Различия в толщине материала | Половина допуска фрезы | Измерение катушки, а не сертификат |
| Расстояние от отверстия до изгиба | Ошибка позиционирования удваивается на краю | Не допускайте попадания отверстий в зону изгиба |
Стек-ап легко вычислить, но дорого исследовать. Добавьте ожидаемую погрешность на каждый изгиб и сравните общую сумму с допуском чертежа до подтверждения заказа, а не после первой поставки.
Углы и длины заготовок взаимодействуют, и это удивляет людей. Фланец, который на градус отклоняется назад, не просто смещается на градус; Внешний размер, от которого измеряется следующий изгиб, также перемещается, поэтому две ошибки складываются. Вот почему деталь может пройти промежуточную проверку и все равно выйти из строя при окончательной сборке.
Именно поэтому при проверке первого изделия необходимо проверять готовую деталь, а не стопку отдельных фланцев. Измерения на промежуточных этапах сообщают вам, где возникла ошибка, что полезно при диагностике, но не говорит о том, будет ли собрана поставленная деталь.
Таблица 9. Сравнение двух порядков изгиба для одного и того же кронштейна с четырьмя изгибами.
| Последовательность | Основа для каждого изгиба | Поведение при ошибке |
|---|---|---|
| Первый заказ на фланец | Предыдущий фланец | Ошибки накапливаются к последнему изгибу |
| Первый порядок привязки | Одна фиксированная базовая грань | Ошибки остаются локальными для каждого изгиба |
| Сначала точка отсчета с упорами | Базовая точка плюс специальные упоры заднего упора | Самый повторяемый из трёх |
| Изменение заказа поздно | Что угодно | Требуются новые пробелы и новая строка таблицы |
Последовательность изгиба — это производственная инструкция, а не предпочтение. После того, как это записано в карту процесса, последующее изменение порядка является изменением детали, поскольку вместе с ним переместилась база данных, измеряющая каждый изгиб.
Если деталь имеет более шести изгибов, разумным шагом будет согласовать, какие размеры являются критическими, до размещения заказа. Все остальное может находиться в пределах общего допуска, и немногие критически важные участники получают образец для испытаний, более тщательный контроль и специальные инструменты, если они в этом нуждаются. Такое разделение сохраняет цену детали пропорционально тому, что фактически контролирует клиент.
7. Фланцы, расстояния между отверстиями, края и направление волокон
Некоторая геометрия не может быть восстановлена с помощью более качественной таблицы сгиба, поскольку сама операция формовки искажает ее.
Четыре особенности приводят к большему количеству отклонений первого изделия, чем любая ошибка в таблице: фланцы, которые слишком коротки для штампа, отверстия, расположенные слишком близко к линии сгиба, кромки, требующие предварительного изгиба, и макеты, в которых линия сгиба проходит в направлении прокатки. У каждого есть ответ по планированию, который ничего не стоит, если он приходит вместе с чертежом.
Короткий фланец
Приблизительно при 70 процентах отверстия матрицы деталь не может поддерживаться на обоих плечах матрицы, поэтому угол открывается или фланец скручивается.
Отверстие возле изгиба
Отверстие, расположенное ближе к линии сгиба, чем примерно в 2,5 раза превышающее толщину материала плюс внутренний радиус, будет выходить из круглого сечения по мере растяжения материала.
Подгиб без предварительного подгиба
Перед проходом выравнивания кромка требует первого этапа под углом примерно 30 градусов, а также необходимо пространство для того, чтобы полка сидела ровно.
Линия сгиба вдоль волокон
Изгиб параллельно направлению прокатки сужает безопасный диапазон радиусов, поэтому в макетах должны сохраняться критические изгибы поперек волокон.
Значимость стоит оценить количественно на совещании по планированию, поскольку исправление бесплатное. Зерно проходит по всей длине рулона, поэтому конструкция, поворачивающая деталь на девяносто градусов, позволяет сместить каждый критический изгиб поперек зерна, не меняя внешнюю оболочку заготовки, а также устраняет наиболее распространенную причину растрескивания на малых радиусах алюминия и высокопрочных марок.
Поворот макета
Поперечные изгибы расширяют безопасный диапазон радиусов.
Держите отверстия чистыми
Отверстие внутри зоны деформации деформируется при растяжении листа.
Размещение отверстий следует аналогичному правилу. По мере растяжения материала вокруг изгиба отверстие внутри зоны деформации деформируется, причем искажение растет с толщиной и силой изгиба. Перемещение отверстия на несколько миллиметров за пределы зоны на этапе проектирования ничего не стоит; сверление или развертывание каждой детали после формирования затрат на каждую единицу.
Таблица 10. Ограничения планирования, которые продолжают формироваться из очереди на доработку.
| Функция | Плановый лимит | Почему это важно |
|---|---|---|
| Фланец с изгибом | Около 70 процентов открытия матрицы | Лист должен доходить до обоих плеч матрицы |
| Отверстие для изгиба линии | Примерно в 2,5 раза больше толщины плюс радиус | Материал растягивается внутри зоны сгиба |
| Припуск на подгибку | Учитывается отдельно от припуска на изгиб | Подгибка расходует материал по краю |
| Изгиб в зависимости от структуры | Критические изгибы поперек волокон | Кромки, обработанные методом холодной обработки, могут треснуть на малых радиусах |
Подол
Сформируется в два этапа, имеет собственное пособие в квартире.
Джоггл или копье
Расходует материал на коротких фланцах.
Ребро или тиснение
Локальная деформация, приводящая к изменению длины фланца.
Кромки — это самый яркий пример особенности, которая изменяет саму заготовку. При сплющенном кромке расходуется материал, поэтому плоская длина этого края должна включать припуск на подгиб, а не простой припуск на изгиб, а кромка, добавленная после того, как заготовка освобождена, обычно делает заготовку слишком длинной.
→ Отправьте высоту фланца. Они решают, какой кубик вообще может образовывать деталь.
→ Отметьте отверстия возле изгибов. Они решают, будет ли отверстие сформировано или просверлено позже.
→ Скажите, какие края подшиты. Припуск на подгибку изменяет длину заготовки.
→ Назовите материал и закалку. Диапазон безопасного радиуса соответствует уклону, а не чертежу.
Доработка формованной кромки обычно необратима, в отличие от заготовки, которую можно повторно вырезать из исправленного стола. Вот почему геометрические ограничения подлежат проверке проекта до того, как будет принят какой-либо материал.
8. Отличие первого изделия от таблицы неудачного сгиба
Одна деталь, выходящая за пределы допуска, и одна неправильная таблица на стенде выглядят одинаково, поэтому диагностика начинается с характера отклонения.
Разница в повторяемости. Отмерьте пять деталей из одной заготовки и одного инструмента. Если они совпадают друг с другом, но не с чертежом, то таблица сгибов дает неправильную заготовку и исправление принадлежит таблице. Если они не совпадают друг с другом, таблица не имеет значения и процесс нестабильен, что обычно указывает на изменение материала, изношенный пуансон или задний упор, который не удерживает положение.
Все части согласны, все неверны
Таблица или предположение о радиусе, а не оператор.
Детали разбросаны по чертежу
Вариант процесса: материал, износ инструмента, измерение.
Отключен только последний изгиб
Порядок сгиба или наложение: проверьте, какая грань использовалась в качестве базовой.
Углы справа, размеры короткие
Длина заготовки: повторно измерьте образец перед тем, как прикасаться к машине.
Затронута только одна партия
Толщина или состояние рулона: сравните сертификат с результатами измерений.
Отмерьте пять частей
Пять показаний занимают несколько минут и отделяют смещение от разброса.
Узкий спред, неправильное значение
Пробел или таблица неверны. Исправьте строку и повторите обрезку.
Широкий разброс, центрированное значение
Процесс работает нестабильно. Прежде чем резать дальше, осмотрите инструменты, упоры и материал.
Определите место возникновения ошибки
Угол, измеренный на стенде, включает в себя пружинение, а показания, полученные на тормозе, описывают саму формовку.
Разделение смещения от разброса
Смещение принадлежит пробелу, а разброс принадлежит процессу.
Диагностика, которая заканчивается исправленной строкой таблицы, является совокупной работой, поскольку строка, ее дата и инструмент, при котором она была измерена, остаются в задании, а следующий заказ начинается с проверенной заготовки.
Таблица 11. О чем говорит шаблон отклонения и что следует изменить в первую очередь.
| Шаблон | Наиболее вероятная причина | Первое действие |
|---|---|---|
| Повторяется, неправильное направление | Длина пробела из таблицы | Сверьте тестовый образец со строкой |
| Повторяемый, только угол | Пружинное отклонение или положение инструмента | Проверьте настройку тормоза и состояние матрицы |
| Случайно в одной партии | Вариант катушки или закалки | Измеряйте лист, а не сертификат |
| Правильно при первом повороте, позднее после | Порядок сгиба или опорная точка | Измените последовательность и измерьте одну грань |
| Исправить в середине пакета | Износ инструмента или проскальзывание заднего упора | Проверьте упоры и пуансоны, прежде чем продолжить |
Диагноз, который заканчивается исправленной строкой таблицы, является совокупной работой. Ряд, его дата и инструмент, который был измерен, остаются в работе, и следующий заказ на ту же деталь начинается с проверенной заготовки, а не с новых предположений. Эта единственная привычка устраняет большую часть доработок, которые в противном случае программа, критичная к изгибу, повторяла бы каждые несколько месяцев.
Сохраняйте запись измерений вместе с исправленной строкой. Число без инструмента и даты невозможно перепроверить, а таблица, которую никто не может перепроверить, постепенно возвращается к значению по умолчанию.
9. Сколько стоит один гибочный стол за год заказов
Бланковая точность требует затрат, прежде чем она станет техническим вопросом, а арифметику легко выполнить.
Попросите трех поставщиков приобрести один и тот же кронштейн, и цены будут отличаться не только на цену материала. Частично эта разница заключается в том, что каждый поставщик думает о заготовке. Магазин, вырезающий первый товар из проверенного стола, избегает лишней заготовки, дополнительной настройки и второго запуска; магазин, который повторно использует таблицу по умолчанию, включает эти затраты в свою цену независимо от того, говорит он об этом или нет.
Измеряйте образец перед отправкой партии, а не после первой поставки.
Для повторной детали тестовый образец оплачивается один раз и окупается в следующих заказах, поэтому это самая дешевая строка в предложении. Для единичного прототипа с большим допуском при вытяжке испытательный образец часто не нужен, а консервативная заготовка обходится дешевле. Решение о покупке зависит от того, в каком случае вы находитесь, и это вопрос о количестве, а не о доверии.
Таблица 12. Что спрашивать на этапе котировки, и что меняет хороший ответ.
| Вопрос | Что меняется в ответ |
|---|---|
| Заготовка вырезана из проверенной таблицы? | Сообщает, запускается ли первая статья с первого пустого места |
| Какой кубик образует эту деталь? | Фиксирует внутренний радиус, и заготовка следует за ним |
| Основываясь на базе последовательности изгиба? | Предсказывает, как будет вести себя стек допусков |
| Что включено в тестовый образец? | Отделяет стоимость прототипа от себестоимости производства |
| Кому принадлежит неподходящее измерение? | Решает разговор после первой доставки |
Прямой ответ на первый вопрос стоит больше, чем сертификат, потому что он говорит вам, рассматривает ли магазин заготовку как контролируемую переменную. Мы храним цепь от бухты до упаковки под одной крышей, поэтому команда, которая измеряет тестовый образец, — это та же команда, которая подписывает поставленные размеры.
Это практическая версия контроля качества детали, критической для изгиба: производство в соответствии с ISO 9001 и CE, протоколы контроля партий и указанное лицо, которому принадлежат размеры. Ничто из этого не является чем-то экзотическим, и все это можно проверить при первой доставке, то есть в тот момент, когда покупатель узнает, сколько на самом деле стоили последние три ответа.
10. Последовательность проверки, которую могут выполнить покупатели, и вопросы, на которые мы чаще всего отвечаем
Выполнение последовательности в повторном порядке
При повторном заказе шесть этапов сжимаются в три проверки: материал того же сорта и диапазона толщины, инструмент — та же матрица, а строка таблицы остается той же, которая была измерена. Все остальное было установлено при первом запуске детали.
Проверку материала пропускают, поскольку сертификат выглядит знакомо. Сравнение измеренной толщины со строкой, на которой основывалась заготовка, занимает некоторое время и улавливает подачу, которая в противном случае сдвинула бы всю программу на доли миллиметра.
Если любая из трех проверок не пройдена, ответ такой же, как и при первом заказе: измерьте тестовый образец, прежде чем разрезать партию. Это правило обеспечивает стабильность программы при смене катушки, инструмента и станка.
Тот же класс и диапазон толщины
Измеряйте катушку, а не этикетку.
Тот же штамп и штамп
Измененный кубик — это измененный радиус и измененная заготовка.
Та же проверенная строка
Если ряд устарел, повторите измерение перед партией.
Эта последовательность действий может быть выполнена для любого заказа, требующего критического изгиба, у любого поставщика без какой-либо специальной метрологии.
Шаг 1
Зафиксируйте основу: согласуйте, получена ли заготовка с учетом припуска на изгиб или вычета изгиба, и запишите это в примечаниях к чертежу.
Шаг 2
Заморозьте материал: запишите марку, состояние, измеренную толщину и направление рулона в карту процесса.
Шаг 3
Зафиксируйте инструмент: назовите отверстие матрицы и кончик пуансона и подтвердите, что можно сформировать высоту фланца.
Шаг 4
Отрежьте тестовый образец: согните три образца на технологической оснастке и измерьте внешние размеры тормоза.
Шаг 5
Исправьте строку: обновите таблицу изгибов, указав результат измерения, и сохраните дату.
Шаг 6
Проверьте готовую деталь: проверьте собранные размеры по чертежу, а не промежуточным фланцам.
Запустите эту последовательность один раз для каждой новой комбинации, и плоский паттерн перестанет быть источником сюрпризов. Оставшийся риск связан с особенностями, которые образуют искажения, такими как короткие фланцы и отверстия, близкие к изгибу, и они обрабатываются на этапе чертежа, а не на заготовке.
Можете ли вы работать только с моей CAD-моделью?
Модель несет в себе развернутые предположения того, кто ее построил, поэтому мы можем начать с нее. Отправьте также сформированный чертеж с критическими размерами, и мы сверим заготовку с собственной таблицей измерений, а не наследуем К-фактор в файле.
Кто выбирает К-фактор?
Для заготовки, которую мы вырезали, мы записываем, какое значение мы использовали. Если на вашем чертеже указан размер заготовки, мы сообщим вам, какой К-фактор подразумевает этот размер, до подтверждения заказа, чтобы обе стороны знали, что предполагает заготовка.
Более узкий внутренний радиус стоит дороже?
Обычно так и происходит, потому что для этого требуется набор штампов, а не гибка воздухом. Если радиус исправен, сохраните его и ждите оснастки; если это привычка к моделированию, расслабьте ее, и заготовку можно будет использовать на существующем инструменте.
Моя деталь имеет восемь изгибов. Достаточно ли стола?
Таблица необходима, но редко бывает достаточной. Прежде чем вырезать заготовки, попросите поставщика указать ожидаемую компоновку в соответствии с вашим критическим допуском и назвать точку отсчета, используемую для измерения.
Что делать, если первая поставка не подошла?
Сравните измеренные детали с чертежом и разделите разницу на повторяемую ошибку и разброс. Повторяющаяся ошибка принадлежит пробелу и таблице, разброс принадлежит процессу, и лечение в каждом случае разное.
Схема этих ответов каждый раз одна и та же. Прежде чем вырезать заготовки, попросите основу, попросите инструменты и спросите, кому принадлежат размеры, потому что ни на один из этих трех вопросов впоследствии невозможно ответить дешево.
Каждый номер в этом разделе относится к карточке процесса, а не к электронному письму.
→ Основа. Допуск на изгиб или вычет за изгиб, согласованный и записанный.
→ К-фактор. Исходное значение из опубликованных рекомендаций, но не установленный факт.
→ Радиус. Сформирован штампом, поэтому подтвердите штамп перед подтверждением бланка.
→ Толщина. Измерения на катушке, не указаны в сертификате.
→ Высота фланца. Держите его примерно на уровне 70 процентов от отверстия матрицы.
→ Положение отверстия. Держитесь подальше от зоны изгиба, толщина которой примерно в 2,5 раза превышает толщину плюс радиус.
→ Последовательность. Оцените одну датум и зафиксируйте порядок в карте процесса.
→ Тестовый образец. Дешевые повторные заказы и рекорд, подтверждающий это.
→ Проверка. Измеряйте собранную деталь, а не промежуточную ступень.
11. Пружинный возврат, поведение материала и зерно: что меняется после того, как таблица выбрана правильно
Правильная длина заготовки по-прежнему оставляет за собой контроль угла, радиуса и поверхности, а они относятся к поведению материала.
Пружинная отдача — это упругая часть изгиба, возвращающаяся назад после отпускания удара. Он мал для толстого материала с низкой прочностью и велик для тонкого материала с высокой прочностью, поэтому одна и та же настройка машины дает разные углы на разных сплавах. Обычными контрмерами являются чрезмерный изгиб под немного более острым углом, погружение пуансона в матрицу, чтобы материал вышел за предел упругости, или создание угла.
Таблица 13. Поведение материала, которое смещает заготовку, и соответствующие меры противодействия.
| Поведение | Воздействие на формируемую деталь | Контрмеры |
|---|---|---|
| Эластичное восстановление | Угл открывается после отпускания | Перегните, низ или загните угол |
| Более высокий предел текучести | Большая упругость и более широкий радиус | Низ изгиба или добавьте набор штампов |
| Зерно вдоль сгиба | Риск растрескивания при малых радиусах | Поверните макет или откройте радиус |
| Вариация толщины | Ошибка длины заготовки на изгиб | Измерьте катушку, прежде чем отпустить заготовку |
| Покрытие поверхности | Изменение трения в матрице | Подтвердите окончательную обработку перед выбором инструмента |
Направление текстуры — это единственная переменная, которой ничего не стоит контролировать. Направление прокатки рулона фиксировано, но ориентация детали на заготовке — нет, поэтому проектировщик, который сохраняет критические изгибы поперек волокон, устраняет наиболее распространенный риск растрескивания алюминия и высокопрочной стали без изменения материала, инструмента или цены.
Упругость нельзя исправить в развертке. Заготовка разрезается до того, как тормоз увидит деталь, поэтому проблему угла приходится решать с помощью инструмента, перегиба или набора штампов, а таблица гибки определяет только длину.
12. Выписка чеков, вопросы о партнерах и что делать поставщику
Замыкание цикла после первой доставки
Представление результата также дает покупателю возможность сравнить. Если более поздняя партия отличается, номера ссылок показывают, произошло ли изменение из-за материала, инструмента или процесса, и это значительно сокращает разговор.
Последняя привычка — самая полезная. Что бы ни было согласовано на этапе предложения, запишите четыре обязательства: таблица измеренных изгибов, замороженная оснастка, последовательность действий на основе исходных данных и документированное первое изделие. Это части критической программы, которая выдерживает смену персонала с обеих сторон.
Запишите номера первых статей
Они станут эталоном для последующих пакетов.
Сравнивайте, не переоценивайте
Ссылка сокращает каждое дальнейшее расследование.
Запишите четыре обязательства
Они переживут тех, кто с ними согласился.
Все в этом руководстве сводится к краткому списку вещей, которые необходимо урегулировать до того, как материал будет зафиксирован.
Чертеж, на котором указан материал, толщина, критические размеры, внутренний радиус и основа изгиба, дает поставщику все, что ему нужно, чтобы честно ответить на вопрос о развертке. Чертеж, содержащий только геометрию, предлагает каждому поставщику заполнить пробелы своими собственными значениями по умолчанию, и именно в этих значениях по умолчанию обычно заключается разница между двумя котировками.
Таблица 14. Краткая проверка рисунка и вопросы, на которые отвечает каждый элемент.
| Элемент на чертеже | Вопрос, на который есть ответ |
|---|---|
| Марка и состояние материала | Какой схеме деформации будет следовать изгиб |
| Номинальная и измеренная толщина | Какая часть припуска зависит от толщины |
| Критические размеры отмечены | Когда стек допусков должен закрыться |
| Внутренний радиус, с примечанием, если необязательно | Необходимо ли использовать специальные инструменты |
| Базис изгиба и предположение о коэффициенте К | Будет ли заготовка построена одинаково дважды |
Какой кубик будет управлять этой деталью?
Именованное открытие кубика — это проверяемое обещание.
Пробел из измеренного ряда?
Разница между таблицей и предположением.
Основана ли база данных последовательности?
Ответ предсказывает стек.
Каков план первой статьи?
Где клиент узнает, были ли ответы правдивы.
Заставляйте поставщика отвечать, а не прилагать. Именованный штамп, датированная строка таблицы, последовательность на основе исходных данных и план первого изделия — все это можно проверить при первой поставке, и любой поставщик, контролирующий заготовку, уже будет иметь их. Если конкретный радиус изгиба или состояние материала не могут быть подтверждены из пакета чертежей и сертификата, честный ответ: свяжитесь с нами для получения подробной информации, и мы проверим его на соответствие инструменту, прежде чем предлагать цену.
Сохраняйте идентичность исходной точки, инструментов и последовательности при каждом заказе повторения.
Заставляйте поставщика отвечать, а не прилагать. Именованный штамп, датированная строка таблицы, последовательность на основе исходных данных и план первого изделия — все это можно проверить при первой поставке, и любой поставщик, контролирующий заготовку, уже будет иметь их. Если конкретный радиус изгиба или состояние материала не могут быть подтверждены с помощью пакета чертежей и сертификата, честный ответ: свяжитесь с нами для получения подробной информации, и мы проверим его на соответствие инструменту, прежде чем предлагать цену.
Последний пункт – это то, что покупатели помнят после сложной программы. Точность развертки не является гарантией мастерства; это запись того, какие числа были измерены, а какие были приняты. Закрепите матрицу, закрепите основу, измерьте образец, и заготовка перестанет быть той переменной, которая решает, подойдет ли поставка.
HULK Metal
Industries HULK Metal используется для изготовления деталей из листового металла с критическими допусками на изгиб
Программы корпусов, кронштейнов и шасси для производителей центров обработки данных, энергетики, транспорта и оборудования зависят от точности заготовок, поскольку их панели имеют несколько изгибов и должны собираться из деталей, изготовленных на других заводах. HULK Metal поддерживает эти программы, предоставляя возможности по изготовлению листового металла, варианты материалов, инструменты для листогибочного пресса, а также документированную проверку размера и радиуса, подписанную до того, как партия будет упакована для отправки.
-
 Bridge Type Floor Stands That Hold Mesh Tray Runs Above the Floor
HULK Metal bridge type floor stands support wire mesh cable tray on a two-post frame and cross beam, with a U-shaped seat, adjustable height and finish matched to the route.
ЧИТАТЬ БОЛЬШЕ
-
Adjustable Connectors That Join Wire Mesh Cable Trays at Field-Measured Angles
HULK Metal adjustable connectors join wire mesh cable tray sections at site-measured angles with hinge, slotted halves and bolt locking, sized and finished to match the run.
ЧИТАТЬ БОЛЬШЕ
-
Factory-Made 90 Degree Horizontal Bends for Wire Mesh Cable Tray
90 degree horizontal bends carry wire mesh cable tray through clean plan corners with matched radius and continuous welded grid. Volume supply with drawing-based sizing, matched finishes and batch QC records.
ЧИТАТЬ БОЛЬШЕ
-
Floor Stands That Carry 50 mm Wire Mesh Cable Tray
A 50 mm floor stand raises wire mesh tray above floors and cabinet tops, keeps the run level, and pairs with hold-downs. Bulk supply with drawing-based sizing, finish options and batch QC records.
ЧИТАТЬ БОЛЬШЕ
-
Wall Brackets That Mount a Perforated Cable Tray to a Side Wall
HULK Metal WB wall brackets mount a perforated cable tray on a side wall, with arm lengths from WB-100 to WB-700, steel, aluminum and stainless options and EG, HDG, AZM or PC finishes.
ЧИТАТЬ БОЛЬШЕ
-
Vertical Internal Bend Fittings for Perforated Cable Tray Level Changes
HULK Metal 02F vertical internal bends take perforated tray runs through level changes, in four angles, steel or stainless with EG, HDG and ZAM finishes.
ЧИТАТЬ БОЛЬШЕ
-
Vertical External Bend Fittings for Perforated Cable Tray Level Changes
HULK Metal 02E vertical external bends take perforated tray runs through level changes, in four angles, steel or stainless with EG, HDG and ZAM finishes.
ЧИТАТЬ БОЛЬШЕ
-
Vertical Adjust Coupler for Cable Tray Level Changes
VAC-series vertical adjust couplers join perforated cable trays at level changes, sized by side height from 50 to 200 mm, in steel, aluminum and stainless with four finishes.
ЧИТАТЬ БОЛЬШЕ
-
U Bracket Lifting Support Crossbar for Cable Tray
PA-series U brackets serve as lifting support crossbars for perforated cable trays, with L sizes 50 to 500 mm, steel, aluminum and stainless options, four anti-corrosion finishes and a DIN EN IEC 61537 load basis.
ЧИТАТЬ БОЛЬШЕ
-
Cable Tray Right Reducer for Width Changes
RR-series right reducers step a perforated cable tray from a wide to a narrow width on the right side of the run, in steel, aluminum or stainless steel with four anti-corrosion finishes.
ЧИТАТЬ БОЛЬШЕ
-
Cable Tray Raise Connection Piece for Height Transitions
RCP-series raise connection pieces carry a perforated cable tray from one side height to another at the end of a run, in steel, aluminum or stainless steel with four anti-corrosion finishes.
ЧИТАТЬ БОЛЬШЕ
-
Middle Reducers That Narrow a Perforated Cable Tray Run Evenly
HULK Metal MR-series middle reducers step a perforated cable tray from a wider run to a narrower one with a centered taper on both sides, in standard and custom sizes with four finishes.
ЧИТАТЬ БОЛЬШЕ
-
Hold Down Brackets That Lock Perforated Cable Trays to Their Supports
HULK Metal hold down brackets HDB-50 to HDB-200 fix perforated cable trays to C Channel 41x41 supports, with custom heights and finishes.
ЧИТАТЬ БОЛЬШЕ
-
Perforated Cable Tray Dividers for Power, Control and Signal Separation
HULK Metal cable tray dividers separate power, control and signal cables inside perforated trays, in 3 m lengths and custom heights, with four finishes.
ЧИТАТЬ БОЛЬШЕ
-
Cover Clamp 2 for Securing Cable Tray Covers
Cover Clamp 2 (CLP-CC2) secures cable tray cover panels in place, with custom heights and radii available, in the HULK Metal tray accessory range.
ЧИТАТЬ БОЛЬШЕ
-
Cover Clamp 1 for Securing Cable Tray Covers
Cover Clamp 1 (CLP-CC1) secures cable tray cover panels in place, with custom heights and radii available, in the HULK Metal tray accessory range.
ЧИТАТЬ БОЛЬШЕ
-
Ceiling Bracket-A with Vertical Posts for Cable Tray Support
Ceiling Bracket-A (CB A) suspends cable trays under ceilings with vertical posts and crossbar, heights 300-3000 mm, hot-dip galvanized, load tested to DIN EN IEC 61537.
ЧИТАТЬ БОЛЬШЕ
-
Ceiling Bracket with Vertical Posts for Cable Tray Support
Ceiling brackets (CB and CB A) with vertical posts and crossbar suspend cable trays under ceilings, lengths 300-3000 mm, hot-dip galvanized, load tested to DIN EN IEC 61537.
ЧИТАТЬ БОЛЬШЕ
-
C Channel 41x41 Brackets That Carry Tray and Pipe Supports
HULK Metal C41 brackets for 41x41 C channel framing, in 100-900 mm lengths with HDG finish and published safe working loads.
ЧИТАТЬ БОЛЬШЕ
-
Cable Tray Bracket Frame for Ceiling Support
HULK Metal bracket frames lift perforated cable trays under ceilings. Five catalog codes cover 50 to 400 mm tray widths, with matched finishes for indoor and outdoor runs.
ЧИТАТЬ БОЛЬШЕ
-
Cable Tray Bolt and Nut for Ceiling Suspension
HULK Metal bolt and nut sets suspend perforated cable trays under ceilings. Four catalog codes cover M6 to M12, with matched finishes for indoor and outdoor runs.
ЧИТАТЬ БОЛЬШЕ
-
Angle Bar Bracket for Cable Tray Support Systems
Angle bar bracket cable tray supports from HULK Metal carry trays as lifting crossbars in 50-500 mm lengths with custom finishes.
ЧИТАТЬ БОЛЬШЕ
-
Vertical Internal Bend Cable Trunking Fittings for Level Changes
Vertical internal bend cable trunking fittings from HULK Metal change run level in 30 to 90 degree steps with custom radius and finishes.
ЧИТАТЬ БОЛЬШЕ
-
Vertical External Bend Cable Trunking Fittings for Level Changes
Vertical external bend cable trunking fittings from HULK Metal change run level in 30 to 90 degree steps with custom radius and finishes.
ЧИТАТЬ БОЛЬШЕ
-
Custom OEM Server Rack Blank Panels
Custom OEM Server Rack Blank Panels—designed for precision, aesthetics, and tailored functionality. Engineered to seamlessly fill your server rack spaces, our panels offer robust protection and a refined finish.
ЧИТАТЬ БОЛЬШЕ
-
1U 2U 3U 4U Server Rack Blank Panels
Our 18 to 47U Network Server Cabinets are engineered for modern data centers and telecom environments. Designed to be fully customizable, these cabinets offer robust security, efficient cooling, and optimal cable management—all tailored to your exact specifications.
ЧИТАТЬ БОЛЬШЕ
-
Laser Cutting Metal Parts Factory
We can develop a complete solution based on your server switch rack enclosure cabinets drawings, quantity, delivery time, transportation method and other requirements, allowing you to complete higher quality procurement tasks more easily.
ЧИТАТЬ БОЛЬШЕ
-
Custom Metal Brackets Factory In China
We can select the appropriate process, make molds, and complete the production of metal brackets according to your drawings, materials, tolerances, quantities and other requirements.
ЧИТАТЬ БОЛЬШЕ
-
Carbon Steel Stamping Parts Factory in China
At HULK Metal, we specialize in the design and production of custom carbon steel stamping parts. Our advanced facilities and experienced team ensure that every product meets the highest standards of quality, precision, and functionality.
ЧИТАТЬ БОЛЬШЕ
-
Sheet Metal Spinning Parts Factory In China
HULK Metal is committed to providing high-quality sheet metal spinning parts OEM services to customers around the world. We have an ISO 9001 certified factory and integrated supply chain.
ЧИТАТЬ БОЛЬШЕ
-
Stainless Steel Stamping Parts Factory In China
HULK Metal is one of the top OEM service providers in China with an ISO9001 certified stainless steel stamping parts factory. Contact us to get the latest discount prices.
ЧИТАТЬ БОЛЬШЕ
-
Aluminum Stamping Parts Factory In China
HULK Metal is a well-known sheet metal parts manufacturer in China, which provides complete solutions to produce higher quality customized sheet metal parts at lower prices.
ЧИТАТЬ БОЛЬШЕ
-
Sheet Metal Parts Manufacturer In China
HULK Metal is a well-known sheet metal parts manufacturer in China, which provides complete solutions to produce higher quality customized sheet metal parts at lower prices.
ЧИТАТЬ БОЛЬШЕ
-
Precision Metal Stamping Parts Manufacturer
HULK Metal's factory has passed ISO 9001 and ISO 16949 double certification, with rich experience in precision stamping parts production, and is one of the top suppliers in China.
ЧИТАТЬ БОЛЬШЕ
-
OEM Auto Metal Stamping Parts Factory
Our factory is certified by ISO 9001 and ISO 16949. Our experienced technical team can develop a more complete solution according to the drawings and requirements.
ЧИТАТЬ БОЛЬШЕ
-
Stamped Steel Parts Factory
Stamped steel parts are made of carbon steel, alloy steel, and other plates into workpieces with specific shapes and functions using stamping processes such as blanking, bending, bulging, spinning, shrinking, flanging, etc.
ЧИТАТЬ БОЛЬШЕ
-
Metal Stamping Parts Factory
HULK Metal is an ISO 9001 certified metal stamping factory that can provide you with high-quality OEM stamping services such as blanking, bending, drawing, forming, spinning, etc.
ЧИТАТЬ БОЛЬШЕ
-
China OEM Metal Stamping Parts
We have abundant stamping factory resources and a complete supply chain to provide high-quality metal stamping parts OEM services. We have accumulated rich experience in OEM for hundreds of customers around the world and thousands of products.
ЧИТАТЬ БОЛЬШЕ












Больше результатов
Заводская поддержка листового металла для формованных деталей, требующих критического изгиба
Формовочные прогоны на листогибочных прессах с фиксированным инструментом и таблицами сгиба, измеренными на контрольном образце, поэтому заготовка, из которой вырезается деталь, соответствует радиусу, полученному штампом. Лазерная резка, штамповка, удаление заусенцев, формовка, сварка и контроль выполняются на одном и том же предприятии, а в протоколе партии указывается сертификат материала, используемый инструмент и измеренные размеры.


-
![Choose a Chinese OEM for Server Rack Trays]()
March 25, 2025
Choose a Chinese OEM for Server Rack Trays
ЧИТАТЬ БОЛЬШЕ
-
![Metal Stamping OEM Factory in China]()
March 25, 2025
Metal Stamping OEM Factory in China
ЧИТАТЬ БОЛЬШЕ
-
![HULK Metal Stamping Factory Show]()
November 21, 2024
HULK Metal Stamping Factory Show
ЧИТАТЬ БОЛЬШЕ
-
![HULK Metal Fabrication]()
October 18, 2024
HULK Metal Fabrication
ЧИТАТЬ БОЛЬШЕ
-
![Laser Cutting vs Shearing - Kerf, Speed and Edge Quality]()
September 27, 2026
Laser Cutting vs Shearing - Kerf, Speed and Edge Quality
ЧИТАТЬ БОЛЬШЕ
-
![Designing Sheet Metal Enclosures: Ventilation, Sealing and EMC]()
September 27, 2026
Designing Sheet Metal Enclosures: Ventilation, Sealing and EMC
ЧИТАТЬ БОЛЬШЕ
-
![How to Control Bend Allowance and K-Factor - A Shop-Floor Method for Sheet Metal Flat Patterns]()
September 27, 2026
How to Control Bend Allowance and K-Factor - A Shop-Floor Method for Sheet Metal Flat Patterns
ЧИТАТЬ БОЛЬШЕ
-
![How to Spec Sheet Metal Fabrication: Materials, Tolerances, Finishes]()
September 27, 2026
How to Spec Sheet Metal Fabrication: Materials, Tolerances, Finishes
ЧИТАТЬ БОЛЬШЕ
-
![Cable Tray Fill Calculation: From a Cable Schedule to Width, Depth and Spare Capacity]()
September 14, 2026
Cable Tray Fill Calculation: From a Cable Schedule to Width, Depth and Spare Capacity
ЧИТАТЬ БОЛЬШЕ
-
![Connecting New Tray to an Existing Run: Angles, Reducers and Tolerances]()
September 11, 2026
Connecting New Tray to an Existing Run: Angles, Reducers and Tolerances
ЧИТАТЬ БОЛЬШЕ
-
![Cable Tray Support Spacing and Bracket Selection: A Field Guide]()
September 11, 2026
Cable Tray Support Spacing and Bracket Selection: A Field Guide
ЧИТАТЬ БОЛЬШЕ
-
![Which Cable Tray Type Wins by Industry: A 2026 Selection Matrix for Data Halls, Solar Farms and Process Plants]()
September 10, 2026
Which Cable Tray Type Wins by Industry: A 2026 Selection Matrix for Data Halls, Solar Farms and Process Plants
ЧИТАТЬ БОЛЬШЕ
-
![Comparing Cable Tray Quotes: The Five Data Points That Make Prices Comparable]()
September 07, 2026
Comparing Cable Tray Quotes: The Five Data Points That Make Prices Comparable
ЧИТАТЬ БОЛЬШЕ
-
![Cable Ladder Systems for Heavy Industrial Runs: How to Spec Side Rails, Rungs and Load Ratings]()
September 05, 2026
Cable Ladder Systems for Heavy Industrial Runs: How to Spec Side Rails, Rungs and Load Ratings
ЧИТАТЬ БОЛЬШЕ
-
![Pre-Galvanized, HDG, ZAM, Stainless or Aluminum: How to Buy Cable Tray Material That Matches the Site]()
September 05, 2026
Pre-Galvanized, HDG, ZAM, Stainless or Aluminum: How to Buy Cable Tray Material That Matches the Site
ЧИТАТЬ БОЛЬШЕ
-
![Cable Tray Installation: A Field Guide to Supports, Spacing and Bonding]()
August 19, 2026
Cable Tray Installation: A Field Guide to Supports, Spacing and Bonding
ЧИТАТЬ БОЛЬШЕ
-
![2026 Cable Tray Trends: Renewables and Data Halls Reshape the Specification]()
August 18, 2026
2026 Cable Tray Trends: Renewables and Data Halls Reshape the Specification
ЧИТАТЬ БОЛЬШЕ
-
![Metal Deep Drawing: A Comprehensive Guide]()
March 24, 2025
Metal Deep Drawing: A Comprehensive Guide
ЧИТАТЬ БОЛЬШЕ
-
![Comprehensive Guide to Sheet Metal Bending]()
March 21, 2025
Comprehensive Guide to Sheet Metal Bending
ЧИТАТЬ БОЛЬШЕ
-
![Sheet Metal Spinning]()
March 21, 2025
Sheet Metal Spinning
ЧИТАТЬ БОЛЬШЕ
-
![A Suitable OEM Factory for Your Network Server Blank Panels]()
February 28, 2025
A Suitable OEM Factory for Your Network Server Blank Panels
ЧИТАТЬ БОЛЬШЕ
-
![A Comprehensive Guide to Network Server Racks]()
February 26, 2025
A Comprehensive Guide to Network Server Racks
ЧИТАТЬ БОЛЬШЕ
-
![Optimized Network Server Blank Panel Solutions for Modern Data Centers]()
February 21, 2025
Optimized Network Server Blank Panel Solutions for Modern Data Centers
ЧИТАТЬ БОЛЬШЕ
-
![1U, 2U 18U, 42U, What That Mean]()
February 21, 2025
1U, 2U 18U, 42U, What That Mean
ЧИТАТЬ БОЛЬШЕ
-
![Comprehensive Guide to Sheet Metal Spinning]()
December 04, 2024
Comprehensive Guide to Sheet Metal Spinning
ЧИТАТЬ БОЛЬШЕ
-
![Introduction to Sheet Metal Forming: Processes, Materials, and Choosing the Right Partner]()
October 29, 2024
Introduction to Sheet Metal Forming: Processes, Materials, and Choosing the Right Partner
ЧИТАТЬ БОЛЬШЕ
-
![Comprehensive Guide to Sheet Metal Cutting: Methods, Materials, and Choosing the Right Partner]()
October 25, 2024
Comprehensive Guide to Sheet Metal Cutting: Methods, Materials, and Choosing the Right Partner
ЧИТАТЬ БОЛЬШЕ
-
![Comprehensive Guide to Sheet Metal Blanking]()
October 24, 2024
Comprehensive Guide to Sheet Metal Blanking
ЧИТАТЬ БОЛЬШЕ
-
![Comprehensive Understanding of Sheet Metal Welding]()
September 30, 2024
Comprehensive Understanding of Sheet Metal Welding
ЧИТАТЬ БОЛЬШЕ
-
![8 Types of Sheet Metal Assembly Technology and Their Processes and Applications]()
September 27, 2024
8 Types of Sheet Metal Assembly Technology and Their Processes and Applications
ЧИТАТЬ БОЛЬШЕ
-
![The Most Comprehensive Introduction To Metal Stamping Dies]()
September 24, 2024
The Most Comprehensive Introduction To Metal Stamping Dies
ЧИТАТЬ БОЛЬШЕ
-
![Introduction to Metal Stamping Processes]()
September 19, 2024
Introduction to Metal Stamping Processes
ЧИТАТЬ БОЛЬШЕ




















Предыдущая статья: Designing Sheet Metal Enclosures: Ventilation, Sealing and EMC
Следующая статья: How to Spec Sheet Metal Fabrication: Materials, Tolerances, Finishes
Другие статьи для формовки и гибки листового металла от HULK Metal
оставьте сообщение