

Четыре числа определяют, будет ли формироваться изогнутая деталь: внутренний радиус, определяемый материалом и закалкой, К-фактор, лежащий в основе развертки, допуск упругого возврата, необходимый для угла, и V-образное отверстие, которое связывает радиус
Радиус, К-фактор, пружинение и раскрытие матрицы: четыре числа, которые определяют изогнутую деталь.
Гибка листового металла: радиусы, пружинение и обработка
-
Главная>
-
Блог>
-
Технология>
Bending Sheet Metal: Radii, Springback and Tooling
29
2026.09
Гибка листового металла: четыре числа, которые определяют, будет ли формироваться деталь
Гибка листового металла превращает плоскую заготовку в трехмерную деталь, и почти каждый аргумент по поводу изогнутой детали восходит к четырем числам: внутреннему радиусу, К-фактору развертки, припуску на пружинение и отверстию штампа. Сделайте эти четыре правильно, и изгиб станет производственным этапом; допустите одну ошибку, и она станет металлоломом, переделкой или допуском, который никто не сможет выдержать.
Это руководство написано для людей, которые покупают гибку, а не выполняют ее: инженеров-конструкторов, менеджеров по снабжению и подрядчиков проектов, размещающих повторные заказы на гибочные детали. Каждое приведенное ниже правило основано на опубликованной отраслевой практике, руководствах предприятий и методах измерения в цехах с указанием источника, чтобы покупатель мог его проверить.
0числа
решите, образуется ли изогнутая деталь или станет металлоломом
0градусы
пружины, которые магазин должен удалить, по материалу
0пол фланца
практический минимум, который может ухватить игральная кость
Порядок имеет значение. Радиус — это решение по материалу, К-фактор — это решение по плоской модели, пружинение — это решение по углу, а отверстие матрицы связывает все три с инструментом, которым вы фактически владеете. В следующих разделах по очереди рассматриваются две конструктивные особенности, которые определяют, будет ли изгиб разрываться: рельеф на концах изгиба и расположение отверстий вблизи линий изгиба.
Четыре числа в порядке их определения
1
Внутренний радиус изгиба
Задается в зависимости от марки и качества материала, а не по предпочтениям. Он определяет, насколько резким может быть изгиб, прежде чем внешнее волокно треснет.
2
К-фактор
Располагает нейтральную ось внутри толщины. Он преобразует 3D-деталь в длину заготовки, которую вырезает лазер или пуансон.
3
Допуск на пружинение
В градусах, на которые вы наклоняетесь мимо цели, чтобы деталь приземлилась под углом после отпускания удара.
4
Открытие матрицы
Ширина V определяет получаемый внутренний радиус, необходимый тоннаж и самый короткий фланец, который может сформировать тормоз.
Что меняют эти четыре числа в дальнейшем
Радиус, выбранный на один шаг слишком мал, проявляется в виде трещин или апельсиновой корки на внешней поверхности. К-фактор, взятый из значения библиотеки по умолчанию, отображается как короткие или длинные фланцы на доли миллиметра на изгиб, что умножается на коробку с четырьмя изгибами. Недостающий припуск на пружинение проявляется в виде угла, который при осмотре кажется открытым. Отверстие штампа, выбранное для удобства, а не для фланца, оказывается деталью, которую вообще невозможно сформировать с помощью имеющегося инструмента.
Практическое правило из опубликованной практики: внутренний радиус изгиба должен быть как минимум равен толщине материала (1T). Считайте это минимальным, а не целевым показателем, поскольку минимум — это то место, где начинается риск взлома, а рекомендуемое значение — это то место, где процесс протекает комфортно. По этой причине в опубликованном руководстве по проектированию рекомендуемый радиус превышает минимальный.
→ Прежде чем выпустить чертеж, уточните у производителя радиус, коэффициент К и отверстие матрицы, которое они будут использовать. Эти три числа предсказывают плоскую структуру, и обнаружение их после первой статьи — это скорее редизайн, чем исправление.
Минимальный внутренний радиус изгиба: определение по материалу и закалке
Минимальный внутренний радиус изгиба — это самый крутой изгиб, который может выдержать материал, прежде чем его внешняя поверхность треснет. Это свойство материала выражается кратным толщине, поэтому лист толщиной 2 мм и лист толщиной 6 мм одного и того же сорта по-разному обрабатывают одно и то же соотношение радиуса к толщине в абсолютном выражении.
Механизм – это напряжение, а сила – это то, что прикладывает пресс. Когда лист сгибается, внешняя поверхность растягивается, а внутренняя сжимается, а нейтральная ось между ними сохраняет свою длину. При заданной толщине более узкий радиус концентрируется, который растягивается в более короткую дугу, поэтому внешнее волокно быстрее достигает предела удлинения, поэтому правила радиуса записываются как кратные толщине: напряжение задает соотношение, а не абсолютный радиус.
Опубликованные минимальные значения группируются вокруг одной толщины для мягкой стали и резко расходятся для алюминия и высокопрочных марок. В таблице ниже собраны диапазоны из текущих отраслевых рекомендаций. Они являются отправной точкой для проверки чертежа, а не заменой испытательного изгиба.
Минимальные и рекомендуемые радиусы в зависимости от материала
Таблица 1. Опубликованные минимальные и рекомендуемые внутренние радиусы изгиба, кратные толщине листа.
| Материал | Минимальный внутренний радиус | Рекомендуемый радиус | Что он решает |
|---|---|---|---|
| Холоднокатаная мягкая сталь | 0.8 - 1.0 x t | 1.5 - 2.0 x t | Пол для большинства формованных кронштейнов и панелей |
| Алюминий 5052 | 0.5 - 1.0 x t | 1.0 - 1.5 x t | Допускает самые крутые изгибы из обычных сплавов |
| Алюминий 6061-T6 | 2.0 - 3.0 x t | 3.0 - 4.0 x t | Твердый характер, трещины по радиусам, подходящим для 5052 |
| Нержавеющая сталь 304 | 1.0 - 1.5 x t | 2.0 x t | Более высокая упругость, чем у мягкой стали при том же радиусе |
| Высокопрочная сталь | 2.0 - 4.0 x t | 3.0 - 5.0 x t | Требуется больше усилия, больший радиус пуансона, больше припуска |
→ Указание внутреннего радиуса 1 мм для мягкой стали толщиной 3 мм приводит к снижению опубликованного минимума и образованию трещин на внешней стороне изгиба. Чертеж выглядит разумным, и деталь не может быть изготовлена так, как нарисовано.
⚠ Вспыльчивый характер — это обычная ловушка: деталь, прототип которой был создан в 5052-H32 и выпущен в 6061-T6, наследует требования к радиусу, которые прототип никогда не тестировал.
Прочитайте зазор между двумя столбцами радиуса перед минимальным. Деталь, спроектированная с рекомендуемым радиусом, формируется с помощью стандартного инструмента, тогда как деталь, спроектированная с минимальным радиусом, обычно требует испытательного изгиба и записи первой детали, потому что именно здесь начинается риск растрескивания.
Почему мы тестируем радиус, а не доверяем ему
В нашем магазине, если на чертеже указан радиус, равный или меньше опубликованного минимума, первая деталь сгибается и проверяется перед запуском партии. В сертификатах на материал указаны химический состав и диапазон отпуска, а не предел формования, и две плавки одной и той же марки могут образовываться по-разному.
Покупатели могут использовать ту же дисциплину, не владея листогибочным прессом: запросите радиус, который поставщик собирается использовать, и запись первого товара, в которой указан измеренный радиус, а не только измеренный угол. Радиус, отклоняющийся на 0,4 мм, на окрашенной панели невидим; такое же отклонение на ответном фланце меняет посадку узла.
Еще одна граница входит в примечания к чертежу. Изгиб после нанесения покрытия или анодирования может привести к растрескиванию покрытия, поэтому последовательность процесса должна указывать, формируется ли деталь до или после обработки поверхности. Совместите это решение с выноской радиуса, а не оставляйте его на завершающем этапе.
Если радиус вашей детали близок к предельному, отправьте вместе с чертежом марку материала, его состояние и толщину. Мы вернемся к радиусу, который может удерживать инструмент, и к развертке, которая из этого следует.
Припуск на изгиб и коэффициент К: соответствие развертки формируемой детали
Каждый изгиб требует отрезка материала, который должен включать в себя развертка. Эта длина является допуском на изгиб, а К-фактор — это единственный ввод, который его размещает. Покупатели редко рассчитывают ни один из них, но эти цифры лежат в основе каждой развертки, которую вкладывает поставщик.
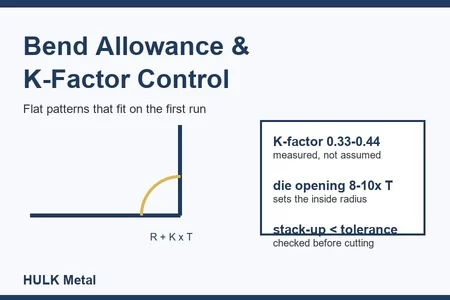
Геометрия проста. Материал внутри изгиба сжимается, материал снаружи растягивается, а где-то между ними находится слой, сохраняющий свою первоначальную длину: нейтральная ось. К-фактор показывает, где находится этот слой, в долях толщины, измеренной от внутренней поверхности. При коэффициенте К, равном 0,44, нейтральная ось составляет 44 процента толщины, что является значением по умолчанию, с которым поставляется большинство CAD-систем.
BA = (pi x угол / 180) x (R + K x t)
→ Прочитайте формулу так, как это сделал бы покупатель. Угол и внутренний радиус R взяты из чертежа; толщина t исходит из материала; K — единственный термин, который является выбором процесса. Вот почему два поставщика могут вкладывать одну и ту же деталь в заготовки разной длины и поэтому длину заготовки стоит уточнять до первого разреза, а не после.
Рабочие диапазоны коэффициента К в зависимости от материала
Таблица 2. Начальные диапазоны коэффициента К по материалам до проверки на соответствие реальному инструменту.
| Материал | Начальный К-фактор | Почему диапазон перемещается | Что с этим делать |
|---|---|---|---|
| Мягкая сталь, изогнутая воздухом | 0.30 - 0.40 | Отслеживается по соотношению радиуса к толщине | Используйте нижний предел для крутых поворотов |
| Алюминий | 0.33 - 0.50 | Закал и радиус меняют положение нейтральной оси | Подтвердите испытательный изгиб |
| Нержавеющая сталь | 0.40 - 0.50 | Более высокая прочность удерживает ось ближе к середине толщины | Также ожидайте большего отскока |
| Библиотека САПР по умолчанию | 0.44 | Удобная константа, а не измеренное значение | Замените его своим чтением |
Соотношение R/T объясняет большую часть движения. Плотный изгиб с небольшим соотношением радиуса к толщине смещает нейтральную ось внутрь и снижает К-фактор; Большой радиус позволяет ему смещаться к середине, а К-фактор увеличивается до 0,50. K-факторы ниже 0,25 выходят за рамки геометрии, описываемой формулой, а значения выше 0,50 означают, что нейтральная ось переместилась за среднюю плоскость, чего не происходит при изгибе в воздухе.
→ Начните с материала по умолчанию, затем сверьте его с собственным инструментом. Опубликованные руководства в этом единодушны: коэффициент К, упругость и допуск по толщине меняют конечный развертку, поэтому значение, которое имеет значение, — это значение, измеренное на вашем станке с помощью пуансона и штампа.
Чего стоит неправильный К-фактор и как это заметить на ранней стадии
В детали с двумя изгибами ошибка К-фактора смещает каждую полку на доли миллиметра. В четырехфланцевом ящике с крышкой, которая должна закрываться, эти дроби складываются в одном направлении, и ответом является не уступка по допускам, а новая заготовка. Опубликованный список причин, по которым деталь листогибочного пресса с ЧПУ не соответствует развертке САПР, краток и поучителен: неправильный коэффициент К, неправильный внутренний радиус, изменение толщины материала, пружинение, ошибка заднего упора или отверстие матрицы, которое отличается от правила САПР.
→ Фактическая толщина, измеренная, а не предполагаемая. В опубликованных примерах используется лист номинальной толщиной 2,0 мм и толщиной 1,96 мм, и эта разница в 2 процента одновременно изменяет допуск на изгиб, тоннаж и минимальную полку.
→ обратно рассчитайте K на основе тестового изгиба, когда деталь имеет решающее значение: согните кусок лома той же температуры, измерьте результат и решите уравнение допуска в обратном порядке, а не спорьте о значении библиотеки.
✓ Повторная проверка при смене поставщика материала, пуансона, матрицы или смазки. К-фактор — это свойство установки, а не чертежа.
Поставщик, который цитирует развертку, не спрашивая, какой штамп вы будете использовать, цитирует значение библиотеки. Запросите предполагаемый коэффициент К и отверстие матрицы в письменном виде и сохраните их в файле задания для следующего заказа.
Пружинный ответ: градусы, которые нужно убрать, чтобы угол стал правильным
Пружинное восстановление — это упругое восстановление. Удар выталкивает лист за пределы предела текучести, но часть деформации остается упругой, и когда нагрузка снимается, материал пружинит обратно в плоское положение. Деталь не выйдет под запрограммированным вами углом, если вы не запрограммировали его.
Опубликованные диапазоны дают эффект от 2 до 4 градусов для мягкой стали, от 3 до 8 градусов для алюминия и от 6 до 10 градусов для нержавеющей стали. Это цифры, которые мастерская компенсирует, и разница между материалами объясняет, почему работа, которая хорошо выполнялась с мягкой сталью, может считаться открытой при переходе на нержавеющую сталь.
Что вызывает откат
◦ Более высокий предел текучести. Упругость увеличивается с увеличением текучести, поэтому высокопрочные марки восстанавливаются дальше, чем мягкая сталь при том же радиусе и толщине.
◦ Большой радиус при заданной толщине. Меньшее соотношение толщины к радиусу оставляет большую часть сечения эластичным, поэтому восстановление увеличивается.
◦ Воздух изгибается, а не опускается вниз или чеканится. Чем шире контакт между пуансоном, листом и матрицей, тем больше пластически закрепляется изгиб.S! Отклонение машины может имитировать пружинение. Изгиб, составляющий 90,1 градуса на обоих концах и 92,0 градуса в центре, представляет собой образец выпуклости или отклонения, а не равномерную упругую отдачу, и регулировка программы угла не исправит это.
Три способа избавиться от дипломов
Таблица 3. Три способа устранения пружинящего эффекта и стоимость каждого из них в тоннаже и дисциплине.
| Метод | Как формируется изгиб | Управление углом | Тоннаж | Куда это подходит |
|---|---|---|---|---|
| Изгиб воздуха | Панель прижимает лист к штампу без дна | Запрограммируйте перегибы, затем откорректируйте угол | Самый низкий | Обычное изготовление, смешанная толщина |
| Дно | Пансон перемещает лист до тех пор, пока он не примет форму матрицы | Более меньший допуск угла, меньше восстановление | Высшее | Повторяются детали, требующие стабильного угла |
| Чеканение | Материал на изгибе пластически отверждается под высоким давлением | Восстановление почти исключено | Опять в несколько раз выше | Критические углы при умелых прессах |
Этот выбор является не только техническим, но и экономическим решением. Для гибки в воздухе требуется наименьший тоннаж и наибольшая угловая дисциплина; чеканка требует наименьшей угловой дисциплины и в несколько раз большего тоннажа. В опубликованных публикациях отмечается, что для чеканки монет может потребоваться в пять-десять раз больше тоннажа воздушной гибки, что переводит процесс изгиба из вопроса об инструментах в вопрос производительности пресса.
Для большинства повторных заказов ответ находится в первой строке. Гибка воздухом с помощью программы скорректированного угла обеспечивает коммерческие допуски при минимальной силе, а коррекция зависит от программы станка, а не от инструмента.
Практическое правило из опубликованного руководства: исправьте пружинение и изменение угла, прежде чем гоняться за длиной фланца. Сначала исправьте угол, затем проверьте фланец, и вы отделите ошибку упругого возврата от ошибки допуска на изгиб вместо того, чтобы регулировать обе сразу.
Сообщите нам, какой угловой допуск на самом деле необходим для сборки, и какой материал вы используете. Если допуск более жесткий, чем тот, который может выдержать воздушный изгиб этого материала, мы будем указывать метод, который может его выдержать, а не метод, который выглядит дешевле на изгиб.
Отверстие V-образной матрицы: единственное инструментальное решение, которое определяет все остальное
Отверстие V-образной матрицы — это ширина канала, в который пуансон вталкивает лист. Он определяет внутренний радиус, который вы получите от стандартного пуансона, необходимый тоннаж для изгиба и самый короткий фланец, который может сформировать тормоз. Покупатели встречают это число косвенно, поскольку в предложении говорится, что фланец слишком короткий или радиус требует специального инструмента.
Механизм геометрический. При гибке на воздухе лист касается матрицы в двух плечах и пуансона в одной точке, а образующийся внутренний радиус составляет примерно фиксированную часть ширины V, а не только кончик пуансона. Согласно опубликованным производственным практикам для мягкой стали, толщина отверстия примерно в восемь раз превышает толщину материала, а полученный радиус считается примерно одной шестой толщины отверстия. Оба числа являются практическими правилами для отправной точки, а не спецификацией.
Радиус и фланец выходят за пределы ширины матрицы
Эта цифра радиуса является причиной того, что обозначение радиуса и отверстие матрицы не могут быть выбраны независимо. Отверстие диаметром 6 мм обеспечивает внутренний радиус около 1 мм; если для чертежа требуется 2 мм, матрица должна быть шире, а для более широкой матрицы нужен более длинный фланец. В таблице ниже арифметика выполняется в практическом диапазоне: радиус от отверстия, минимальный фланец из опубликованной практики и тоннаж из типичной диаграммы изгиба на воздухе для мягкой стали.
Отверстие, радиус, фланец и тоннаж на одном столе
Таблица 4. Результат каждого отверстия V-образной матрицы на мягкой стали толщиной 2 мм с указанными фланцами и рекомендациями по тоннажу.
| Отверстие V-образной матрицы | Отверстие/толщина | Внутренний радиус создан | Минимальный фланец (около 0,7 x В) | Тоннаж изгиба на метр |
|---|---|---|---|---|
| 6 мм | 3 x t | около 1,0 мм | около 4,2 мм | около 460 кН |
| 12 мм | 6 x t | около 2,0 мм | около 8,4 мм | около 230 кН |
| 16 мм | 8 x t | около 2,7 мм | около 11,2 мм | около 170 кН |
| 25 мм | 12.5 x t | около 4,0 мм | около 17,5 мм | около 110 кН |
| 40 мм | 20 x t | около 6,5 мм | около 28 мм | около 70 кН |
В этой таблице скрываются два вывода. Во-первых, минимум фланца и тоннаж движутся в противоположных направлениях по мере расширения матрицы: более широкая матрица образует более длинные фланцы при меньшем тоннаже, но дает больший радиус. Во-вторых, самая узкая матрица в диапазоне не является автоматически самым дешевым ответом, поскольку она требует самого высокого тоннажа и требует одного изгиба за удар для работ, которые в противном случае можно было бы сгруппировать.
⚠ Фланец короче, чем может захватить матрица, не может быть сформирован на этом инструменте. Опубликованные заводские рекомендации дают практический минимум примерно в 0,7 раза больше V-образного отверстия, что для матрицы диаметром 12 мм составляет около 8,4 мм, а не круглая цифра 4T, которая встречается в руководствах по проектированию. Когда они конфликтуют, решает геометрия матрицы.
→ Опубликованные диаграммы изгибающей силы предполагают, что площадь сечения матрицы примерно в 0,9 раза больше отверстия, поэтому меньшая матрица означает мониторинг силы, прежде чем верить таблице.
✓ Короткие детали длиной изгиба менее 75 мм ведут себя по-другому: фактически необходимая сила может оказаться ниже той, которая пропорциональна длине.
Когда диапазон тоннажа определяет инструмент
Тоннаж — это тот момент, когда выбор кубика превращается в вопрос о вместимости. Выбор матрицы, которая уже, чем требуется для работы, может привести к тому, что изгиб выйдет за рамки того, что должен выдерживать пресс, и следствием этого будет не предупреждающее сообщение, а отклонение машины, которое проявляется в виде изогнутой посередине детали. Если узкая матрица — единственная, которая подходит к фланцу, честным ответом может быть другой метод изгиба или измененная конструкция фланца, а не более сильный удар.
→ Отправьте вместе с запросом длину фланца, а не только угол и толщину. Длина фланца — это то, что решает, будет ли стандартная матрица служить деталью или для работы потребуется специальный инструмент или перепроектирование, и это дешевле, чем первая статья.
Рельеф изгиба: угловая деталь, которая определяет, будет ли изгиб разрываться
Выемка сгиба — это небольшой надрез, расположенный в месте окончания сгиба, в углу или на краю панели. Без него деформация от одного изгиба переходит прямо в материал соседней стены и лист рвется или деформируется в углу. Это самая дешевая линия на чертеже и одно из самых распространенных упущений.
Опубликованное руководство согласуется с механизмом и логикой определения размеров. Зона, поглощающая изгибную деформацию в углу, примерно равна сумме внутреннего радиуса и толщины материала, поэтому минимальная ширина и глубина рельефа начинаются именно с нее, а сверху добавляется рабочий запас в размере от 20 до 25 процентов, чтобы компенсировать вариации инструмента и материала. Для листа толщиной 3 мм с внутренним радиусом 1 мм, что соответствует минимальному размеру около 4 мм и рекомендуемой прорези около 5 мм.
Рельефная геометрия трех размеров
Круглый рельеф
Круговой разрез распределяет напряжение изгиба по непрерывному радиусу, а не концентрирует его в остром внутреннем углу.
Рельеф с прорезями
Проще программировать на некотором режущем оборудовании и использовать меньше материала, но внутренние углы паза становятся новыми точками напряжения в менее пластичном материале.
Прямоугольная выемка
Простейший профиль для резки, который с наибольшей вероятностью приведет к появлению трещины там, где выемка встречается с краем, особенно при малых радиусах.
Размер рельефа
Таблица 5. Размеры рельефа согласно опубликованному правилу: радиус плюс толщина для минимального размера плюс от 20 до 25 процентов для рекомендуемого паза.
| Толщина листа | Внутренний радиус | Минимальное облегчение | Рекомендуемое облегчение | Типичное применение |
|---|---|---|---|---|
| 1,0 мм | 0,5 мм | 1,5 мм | около 1,9 мм | Тонкие панели и крышки корпуса |
| 2,0 мм | 1,0 мм | 3,0 мм | около 3,8 мм | Общие кронштейны и детали шасси |
| 3,0 мм | 1,0 мм | 4,0 мм | около 5,0 мм | Конструктивные кронштейны, сварные рамы |
| 3,0 мм | 3,0 мм | 6,0 мм | около 7,5 мм | Толстый лист большого радиуса |
| 5,0 мм | 5,0 мм | 10,0 мм | около 12,5 мм | Углы толстой пластины перед сваркой |
→ Два маршрута производства имеют свои собственные минимумы. В опубликованных руководствах для деталей, вырезанных лазером, рельеф составляет не менее 0,015 дюйма, или 0,381 мм, и отступ от радиуса изгиба на такую же величину, тогда как в общепринятой практике ширина составляет примерно половину толщины материала, но никогда не ниже 1,143 мм.
✓ Глубина рельефа выше радиуса изгиба, в противном случае вырез находится внутри зоны деформации и ничего не происходит.
Рельеф также позволяет использовать геометрию, которую в противном случае пришлось бы перепроектировать. Разрез дает материалу возможность деформироваться без образования комков на краю изгиба, что позволяет углу коробки получиться прямым, а длинному фланцу — чистым.
Когда освобождение является обязательным
✓ Любой изгиб, доходящий до края фланца или панели, где нет материала, поглощающего деформацию.
✓ Углы, где встречаются два изгиба, включая длинный фланец вдоль края, который заканчивается в углу и в противном случае мог бы треснуть в соседнюю стену.
⚠ Детали, на которых наблюдается разрыв без облегчения, не будут исправлены более медленным изгибом или более сильным нажатием. Разрез отсутствует в развертке, и коррекция относится к программе лазера, а не к тормозу.
Если на доставленной партии порвался угол, то полезным вопросом будет не то, был ли оператор осторожен, а то, имеет ли развертка рельеф в этом углу. Отправьте чертеж и фотографию разрыва, и геометрию можно будет проверить на соответствие правилу рельефа перед выпуском следующего заказа.
Направление сгиба, текстура и отверстия: проектирование с учетом формы, а не только формы
Три решения чертежа определяют, треснет ли изгиб или деформируется отверстие: угол линии изгиба относительно прокатываемого волокна, направление изгиба и расстояние от отверстий и прорезей до изгиба. У каждого есть опубликованное правило, и каждое урегулировано до первого сокращения.
Прокатный лист имеет направление волокон, параллельное прокатному валку. Изгиб поперек волокон, то есть линия сгиба проходит перпендикулярно волокнам, сопряжен с меньшим риском растрескивания и немного большим упругим возвратом. Изгиб вместе с волокнами повышает риск растрескивания и снижает упругость. При угле 45 градусов к зерну свойства находятся между ними. Для деталей, функция которых зависит от изгиба и отсутствия растрескивания, направление волокон указывается на чертеже в качестве примечания по ориентации.
Выбор направления сгиба против волокон
Это решение укусит более вспыльчивый характер. В опубликованном руководстве 6061-T6 назван классическим кандидатом на растрескивание и рекомендуется использовать либо большие радиусы, либо изгиб поперек волокон, в то время как 5052-H32 допускает более крутые изгибы с использованием того же инструмента.
Расстояние между отверстием и прорезью до линии сгиба
Таблица 6. Зазор между отверстиями и пазами до линии сгиба в зависимости от размера отверстия и толщины материала.
| Функция | Минимальное расстояние до линии сгиба | Работаемый пример, лист 2 мм, радиус 1 мм | Что происходит под ним |
|---|---|---|---|
| Отверстие диаметром примерно 25 мм | 2 x t + R | 5 мм | Отверстие стягивается в овал или каплю |
| Отверстие около 25 мм и более | 2.5 x t + R | 6 мм | Отверстие деформируется и смещается со своего места |
| Слот любой длины | 2.5 x t + R | 6 мм | Край прорези растягивается неравномерно и смещается |
| Критическая особенность, жесткие допуски | около 3 x t + R | 7 мм | Искажение требует дополнительной операции |
Формула масштабируется как по толщине, так и по радиусу, поскольку оба параметра определяют, насколько далеко простирается деформация. Отверстие, находящееся внутри этой зоны, превращается в овал или каплю, и поломка не является критической: отверстие находится не на своем месте и не круглой формы, поэтому крепеж или кабельный ввод, размеры которого были рассчитаны по нему, больше не подходят. В опубликованном производственном руководстве для той же функции практический минимум для критических деталей составляет примерно половину толщины плюс радиус, что является полезной перекрестной проверкой при жестких допусках.
⚠ Отверстия диаметром менее одного дюйма подчиняются правилу 2T плюс R; отверстия и прорези большего размера следуют за 2,5T плюс R. Применение меньшего значения к длинному пазу — распространенный и дорогостоящий метод.
✓ Детали, расположенные ближе, чем примерно в 2 раза, к линии сгиба, искажаются настолько, что требуют доработки, что является практичным полом, даже если отверстие маленькое.
✓ Прорезь или элемент увеличенного размера поглощают движение, что работает там, где невозможно ужесточение допуска на изгиб.
Отправьте положения отверстий и прорезей с отмеченными линиями сгиба, и зазор можно будет проверить на соответствие приведенным выше правилам перед вложением заготовки. Это пятиминутная проверка, которая удаляет класс брака, который никогда не появляется до тех пор, пока деталь не будет сформирована.
От одной детали до десяти тысяч: что меняется, когда гибка переходит в партию
Испытательный изгиб доказывает, что геометрию можно сформировать; это не доказывает, что партия повторит это. Между первой статьей и десятитысячной деталью важные переменные смещаются от чертежа к процессу: изменение толщины внутри рулона, износ инструментов, отклонение машины и то, как оператор устанавливает настройку.
Опубликованные диапазоны допусков делают сдвиг видимым. Изгиб считается гораздо более свободным, чем механическая обработка, поскольку это процесс формовки с присущим ему упругим возвратом: в соответствии с отраслевыми рекомендациями положение изгиба до элемента находится в диапазоне примерно от плюс-минус 0,1 до 0,5 мм, а угол изгиба находится в диапазоне примерно от плюс-минус 0,5 до 2 градусов. Чертеж, на котором указаны допуски на обработку изогнутого элемента, определяет несуществующий процесс и цену обнаружения того, что первоначальное изделие представляет собой редизайн.
Откуда взялось это изменение
✓ Толщина материала внутри поля допуска. Опубликованный пример: номинал 2,0 мм, размер 1,96 мм. Эти 2 процента объединяют допуск на изгиб, тоннаж и минимальную полку.
◦ Изменение катушки и нагрева. Выход варьируется между плавками одной и той же марки, а выход — это то, на что реагирует упругость, поэтому одна и та же программа выполняется под немного другим углом.
◦ История оснастки. Износ пуансона и матрицы изменяет рабочий радиус, а повторная заточка пуансона не обеспечивает геометрию нового.
⚠ Прогиб машины под нагрузкой. Более высокая сила приводит к большему отклонению станины, поэтому изгиб может быть правильным на обоих концах и открытым посередине.
⚠ Угол и полка корректируются в последовательности: сначала фиксируется угол, затем полка. Корректировка обоих одновременно скроет, какая переменная была неправильной.
Запись настройки, обеспечивающая повторяемость пакета
Запишите фактическую толщину, а не номинальную, поскольку из нее считываются допуск, тоннаж и минимальный фланец.
Обратный расчет К-фактора на основе тестового изгиба с использованием производственного пуансона и матрицы, а не на основе библиотеки по умолчанию.
Проверьте угол, длину фланца и качество поверхности и сохраните измеренные значения в файле проекта.
Проверьте критические фланцы в нескольких точках вдоль изгиба, чтобы выявить смещение пружины, выпуклость и износ инструментов до того, как детали достигнут сварки.
Перед запуском партии убедитесь, что последовательность изгиба и зазор между инструментами по-прежнему соответствуют чертежу, а не корректируйте их по частям.
Покупателям не нужно нажимать на тормоз, чтобы использовать это. Спросите, какой из четырех шагов поставщик выполняет при повторном заказе, и попросите показать запись первого товара для текущей настройки инструмента. Поставщик, который рассматривает К-фактор как свойство вашей работы, а не своего программного обеспечения, ответит на эти вопросы цифрами.
Чего мы не будем делать, так это указывать допуск на изгиб, более жесткий, чем станок и оснастка держат данный материал, как бы ни был сформулирован запрос. Там, где сборка действительно нуждается в более жесткой конструкции, честный маршрут является второстепенной операцией, и цена должна указывать на эту операцию, а не на допуск на изгиб, который не может быть соблюден.
Проведите опрессовку вашего запроса на гибку, прежде чем чертеж выйдет из печати
Большинство проблем с изгибом, которые доходят до покупателя в виде задержки или повышения цены, были видны на чертеже еще до его отправки. Этот раздел представляет собой проверку, которую инженер по снабжению может выполнить за десять минут: девять вопросов, каждый из которых имеет конкретный ответ, и риск, который он устраняет.
Девять вопросов и ответ на каждый из них
Марка материала, состояние и толщина
Точная марка и состояние, а не фамилия, а также толщина, измеренная или номинальная.
Радиусы изгиба, внутренний и внешний
Внутренний радиус изгиба, указанный как значение, а не как «стандартный», и одинаковый радиус для всех изгибов, где это возможно.
Линии сгиба против волокон
Примечание к чертежу, если направление изгиба относительно прокатываемого зерна имеет значение для риска растрескивания.
Длина фланцев
Каждый размер фланца, поэтому перед выбором инструмента можно проверить отверстие матрицы и минимальный размер фланца.
Расстояние между отверстиями и пазами до изгибов
Зазор до ближайшей линии сгиба проверяется по правилу 2T плюс R для маленьких отверстий и 2,5T плюс R для больших отверстий и пазов.
Рельеф на концах и углах изгиба
Добавлено в развертку везде, где изгиб доходит до края или пересекается с другим изгибом.
Угловой и линейный допуск
Допуск, необходимый для сборки, по сравнению с диапазоном от плюс или минус 0,5 до 2 градусов, который сохраняется в процессе формовки.
Последовательность гибки сложных деталей
Порядок выполнения изгибов определяется до первого попадания, чтобы более поздний изгиб не столкнулся с более ранним фланцем.
Запись первой статьи
Измеренные угол, радиус и полка, а также предполагаемый коэффициент К и отверстие матрицы сохраняются в задании.
Десятый вопрос принадлежит покупателю, а не поставщику: что происходит с партией, не соответствующей допуску. Ответом должна быть документированная проверка и исправление, а не запрос на уступку, и решение стоит решить до размещения заказа, а не после прибытия деталей.
◦ Отправьте пакет рисунков с этими девятью ответами. Запрос предложения, в котором они содержатся, получает цену, которую можно удерживать, а тот запрос, который не получает цену, предполагает худшее.
Часто задаваемые вопросы по гибке листового металла: радиус, коэффициент К, упругость и оснастка
Приведенные ниже вопросы возникают в большинстве запросов на гибку. Каждый ответ указывает на механизм, а не только на номер, поэтому его можно применить к комбинации материала и инструмента, которой нет в списке.
Каков минимальный радиус изгиба листового металла?
Каков минимальный радиус изгиба листового металла?
Это свойство материала, выраженное как кратное толщине. Опубликованные минимальные значения составляют примерно от 0,8 до 1,0 толщины холоднокатаной мягкой стали, от 0,5 до 1,0 для алюминия 5052, от 1,0 до 1,5 для нержавеющей стали 304, от 2,0 до 3,0 для алюминия 6061-T6 и от 2,0 до 4,0 для высокопрочной стали, с рекомендуемыми значениями выше каждого минимума. Изгиб сильнее минимального приводит к растрескиванию внешней поверхности.
Какой коэффициент К следует использовать в развертке?
Следует ли мне использовать К-фактор 0,33 или 0,44?
Ни один из них не является универсальным. Опубликованные диапазоны составляют от 0,30 до 0,40 для мягкой стали, от 0,33 до 0,50 для алюминия и от 0,40 до 0,50 для нержавеющей стали, причем значение меняется в зависимости от соотношения радиуса и толщины: крутые изгибы находятся на нижнем конце, большие радиусы приближаются к 0,50. 0,44 — это значение по умолчанию CAD, а не измеренное значение. Подтвердите предполагаемый коэффициент К у поставщика и подтвердите его с помощью испытательного изгиба производственного инструмента.
Какую упругость дает нержавеющая сталь?
Какого отскока мне следует ожидать?
Опубликованные данные показывают, что упругость составляет примерно от 2 до 4 градусов для мягкой стали, от 3 до 8 градусов для алюминия и от 6 до 10 градусов для нержавеющей стали. Это количество увеличивается с увеличением предела текучести и радиуса относительно толщины, а изгиб на воздухе дает больше, чем образование дна или чеканку. Если деталь оказывается раскрытой больше, чем эта полоса, прежде чем увеличивать перегиб, обратите внимание на прогиб станка или проблемы с толщиной.
Как выбрать V-образное отверстие?
Как выбрать V-образное отверстие?
Начните с фланца и радиуса, затем проверьте тоннаж. Согласно опубликованным практикам для мягкой стали, толщина отверстия примерно в восемь раз превышает толщину материала, в результате чего внутренний радиус составляет около одной шестой толщины отверстия, а практический минимальный фланец примерно в 0,7 раза превышает толщину отверстия. Более узкая матрица дает меньший радиус, но требует большего усилия, поэтому выбор матрицы зависит не только от геометрии, но и от мощности.
Какой допуск на изгиб является реалистичным?
Какой допуск на изгиб является реалистичным?
Отраслевые рекомендации определяют угол изгиба в диапазоне примерно от плюс-минус 0,5 до 2 градусов, а положение изгиба относительно элемента - примерно от плюс-минус 0,1 до 0,5 мм, что меньше, чем при механической обработке. Углы около плюс-минус 1 градус считаются приемлемыми. Высокопрочный и толстый материал давит на свободный конец ленты, поскольку упругая отдача больше и ее труднее предсказать.
Насколько большим должен быть рельеф изгиба?
Насколько большим должен быть изгиб при изгибе?
Начните с суммы внутреннего радиуса и толщины материала, затем добавьте от 20 до 25 процентов на изменение инструмента и материала. Детали, вырезанные лазером, имеют свой собственный минимум, обычно ширину 0,015 дюйма или 0,381 мм, и вставку на такое же расстояние от радиуса изгиба, а общая практика устанавливает ширину примерно на половину толщины, но никогда не ниже 1,143 мм. Глубина должна превышать радиус изгиба.
Можно ли изменить изгиб после нанесения покрытия?
Можно ли согнуть деталь после порошкового покрытия или анодирования?
Изгиб после анодирования может привести к растрескиванию покрытия, а сформированные кромки на детали с покрытием обнажат оголенный металл, если только последовательность процессов не закрывает его. Последовательность указана в примечаниях к чертежу: сначала формируйте, а затем наносите покрытие, где отделка должна сохраниться, или укажите покрытие, устойчивое к формованию. При расчете минимальных радиусов также необходимо учитывать наросты покрытия, где толщина влияет на изгиб.
Поговорите с магазином, пока рисунок не заморозили
Половина стоимости сильно погнутой детали определяется до того, как кто-либо прикоснется к листогибочному прессу. Радиус, не учитывающий закалку, развертка, построенная на К-факторе по умолчанию, припуск на пружинение, который предполагается таким же, как и в последнем материале, фланец короче, чем может захватить матрица, недостающий рельеф в углу: каждый из них можно проверить за считанные минуты, а найти в стали дорого.
HULK Metal производит детали из листового металла толщиной от 0,5 мм до 3,0 мм, используя резку, штамповку, гибку и формовку в одной цепочке поставок, поэтому развертка, выбор инструментов и обработка поверхности выполняются той же командой, которая управляет тормозом. Сырьевой материал проверяется на точность примерно плюс-минус 0,05 мм, а готовые детали измеряются примерно на плюс-минус 2 мм, при этом записи проверки сохраняются относительно партии.
◦ Отправьте чертеж с указанием марки и состояния материала, толщины, радиуса изгиба, длины фланца и углового допуска, необходимого для сборки.
✓ Сообщите нам, являются ли детали прототипами или повторным заказом, поскольку проверка развертки и запись первого изделия планируются для каждого из них по-разному.
◦ Укажите обработку поверхности и последовательность действий, чтобы изгиб и покрытие не конфликтовали друг с другом после доставки.
Спросите предполагаемый К-фактор и выберите открытие с котировкой. Если эти две цифры не указаны, цена основана на предположениях, которые никто не сверял с вашими инструментами.
Перейти к разделу
HULK Metal
Industries HULK Metal обслуживает детали из листового металла, прессованные на прессе
Производители корпусов, шасси и краснодеревщиков, подрядчики по системам отопления, вентиляции и кондиционирования, поставщики электроники и автомобилестроения — все покупают детали из гнутого листового металла. HULK Metal поставляет эти программы резки, штамповки, гибки, формовки, сварки и сборки из одной цепочки поставок, из углеродистой стали, нержавеющей стали и алюминия толщиной от 0,5 мм до 3,0 мм, с выбором развертки и инструмента, согласованным до резки заготовки.
-
 Bridge Type Floor Stands That Hold Mesh Tray Runs Above the Floor
HULK Metal bridge type floor stands support wire mesh cable tray on a two-post frame and cross beam, with a U-shaped seat, adjustable height and finish matched to the route.
ЧИТАТЬ БОЛЬШЕ
-
Cover Clamp 2 for Securing Cable Tray Covers
Cover Clamp 2 (CLP-CC2) secures cable tray cover panels in place, with custom heights and radii available, in the HULK Metal tray accessory range.
ЧИТАТЬ БОЛЬШЕ
-
Laser Cutting Metal Parts Factory
We can develop a complete solution based on your server switch rack enclosure cabinets drawings, quantity, delivery time, transportation method and other requirements, allowing you to complete higher quality procurement tasks more easily.
ЧИТАТЬ БОЛЬШЕ
-
OEM Server Switch Rack Enclosure Cabinet
We can develop a complete solution based on your server switch rack enclosure cabinets drawings, quantity, delivery time, transportation method and other requirements, allowing you to complete higher quality procurement tasks more easily.
ЧИТАТЬ БОЛЬШЕ
-
Custom Metal Brackets Factory In China
We can select the appropriate process, make molds, and complete the production of metal brackets according to your drawings, materials, tolerances, quantities and other requirements.
ЧИТАТЬ БОЛЬШЕ
-
Carbon Steel Stamping Parts Factory in China
At HULK Metal, we specialize in the design and production of custom carbon steel stamping parts. Our advanced facilities and experienced team ensure that every product meets the highest standards of quality, precision, and functionality.
ЧИТАТЬ БОЛЬШЕ
-
Sheet Metal Spinning Parts Factory In China
HULK Metal is committed to providing high-quality sheet metal spinning parts OEM services to customers around the world. We have an ISO 9001 certified factory and integrated supply chain.
ЧИТАТЬ БОЛЬШЕ
-
Stainless Steel Stamping Parts Factory In China
HULK Metal is one of the top OEM service providers in China with an ISO9001 certified stainless steel stamping parts factory. Contact us to get the latest discount prices.
ЧИТАТЬ БОЛЬШЕ
-
Aluminum Stamping Parts Factory In China
HULK Metal is a well-known sheet metal parts manufacturer in China, which provides complete solutions to produce higher quality customized sheet metal parts at lower prices.
ЧИТАТЬ БОЛЬШЕ
-
Sheet Metal Parts Manufacturer In China
HULK Metal is a well-known sheet metal parts manufacturer in China, which provides complete solutions to produce higher quality customized sheet metal parts at lower prices.
ЧИТАТЬ БОЛЬШЕ
-
Precision Metal Stamping Parts Manufacturer
HULK Metal's factory has passed ISO 9001 and ISO 16949 double certification, with rich experience in precision stamping parts production, and is one of the top suppliers in China.
ЧИТАТЬ БОЛЬШЕ
-
OEM Auto Metal Stamping Parts Factory
Our factory is certified by ISO 9001 and ISO 16949. Our experienced technical team can develop a more complete solution according to the drawings and requirements.
ЧИТАТЬ БОЛЬШЕ
-
Stamped Steel Parts Factory
Stamped steel parts are made of carbon steel, alloy steel, and other plates into workpieces with specific shapes and functions using stamping processes such as blanking, bending, bulging, spinning, shrinking, flanging, etc.
ЧИТАТЬ БОЛЬШЕ
-
Metal Stamping Parts Factory
HULK Metal is an ISO 9001 certified metal stamping factory that can provide you with high-quality OEM stamping services such as blanking, bending, drawing, forming, spinning, etc.
ЧИТАТЬ БОЛЬШЕ
-
China OEM Metal Stamping Parts
We have abundant stamping factory resources and a complete supply chain to provide high-quality metal stamping parts OEM services. We have accumulated rich experience in OEM for hundreds of customers around the world and thousands of products.
ЧИТАТЬ БОЛЬШЕ












Больше результатов
Производство гибки и формовки листового металла в HULK Metal
Гибка находится между резкой и сваркой на одном заводе: заготовки разрезаются, формуются на листогибочных прессах, затем свариваются, собираются и обрабатываются. Входящий материал проверяется на точность примерно плюс-минус 0,05 мм, а готовые детали измеряются примерно на плюс-минус 2 мм, при этом для партии сохраняется запись о первом изделии. MIG, TIG, точечная, дуговая и лазерная сварка покрывают соединения, необходимые формованной детали.


-
![Metal Stamping OEM Factory in China]()
March 25, 2025
Metal Stamping OEM Factory in China
ЧИТАТЬ БОЛЬШЕ
-
![HULK Metal Stamping Factory Show]()
November 21, 2024
HULK Metal Stamping Factory Show
ЧИТАТЬ БОЛЬШЕ
-
![HULK Metal Fabrication]()
October 18, 2024
HULK Metal Fabrication
ЧИТАТЬ БОЛЬШЕ
-
![Bending Sheet Metal: Radii, Springback and Tooling]()
September 29, 2026
Bending Sheet Metal: Radii, Springback and Tooling
ЧИТАТЬ БОЛЬШЕ
-
![Laser Cutting vs Shearing - Kerf, Speed and Edge Quality]()
September 27, 2026
Laser Cutting vs Shearing - Kerf, Speed and Edge Quality
ЧИТАТЬ БОЛЬШЕ
-
![Designing Sheet Metal Enclosures: Ventilation, Sealing and EMC]()
September 27, 2026
Designing Sheet Metal Enclosures: Ventilation, Sealing and EMC
ЧИТАТЬ БОЛЬШЕ
-
![How to Control Bend Allowance and K-Factor - A Shop-Floor Method for Sheet Metal Flat Patterns]()
September 27, 2026
How to Control Bend Allowance and K-Factor - A Shop-Floor Method for Sheet Metal Flat Patterns
ЧИТАТЬ БОЛЬШЕ
-
![How to Spec Sheet Metal Fabrication: Materials, Tolerances, Finishes]()
September 27, 2026
How to Spec Sheet Metal Fabrication: Materials, Tolerances, Finishes
ЧИТАТЬ БОЛЬШЕ
-
![Cable Tray Fill Calculation: From a Cable Schedule to Width, Depth and Spare Capacity]()
September 14, 2026
Cable Tray Fill Calculation: From a Cable Schedule to Width, Depth and Spare Capacity
ЧИТАТЬ БОЛЬШЕ
-
![Connecting New Tray to an Existing Run: Angles, Reducers and Tolerances]()
September 11, 2026
Connecting New Tray to an Existing Run: Angles, Reducers and Tolerances
ЧИТАТЬ БОЛЬШЕ
-
![Pre-Galvanized, HDG, ZAM, Stainless or Aluminum: How to Buy Cable Tray Material That Matches the Site]()
September 05, 2026
Pre-Galvanized, HDG, ZAM, Stainless or Aluminum: How to Buy Cable Tray Material That Matches the Site
ЧИТАТЬ БОЛЬШЕ
-
![Cable Tray Installation: A Field Guide to Supports, Spacing and Bonding]()
August 19, 2026
Cable Tray Installation: A Field Guide to Supports, Spacing and Bonding
ЧИТАТЬ БОЛЬШЕ
-
![Metal Deep Drawing: A Comprehensive Guide]()
March 24, 2025
Metal Deep Drawing: A Comprehensive Guide
ЧИТАТЬ БОЛЬШЕ
-
![Comprehensive Guide to Sheet Metal Bending]()
March 21, 2025
Comprehensive Guide to Sheet Metal Bending
ЧИТАТЬ БОЛЬШЕ
-
![Sheet Metal Spinning]()
March 21, 2025
Sheet Metal Spinning
ЧИТАТЬ БОЛЬШЕ
-
![A Comprehensive Guide to Network Server Racks]()
February 26, 2025
A Comprehensive Guide to Network Server Racks
ЧИТАТЬ БОЛЬШЕ
-
![Comprehensive Guide to Sheet Metal Spinning]()
December 04, 2024
Comprehensive Guide to Sheet Metal Spinning
ЧИТАТЬ БОЛЬШЕ
-
![Introduction to Sheet Metal Forming: Processes, Materials, and Choosing the Right Partner]()
October 29, 2024
Introduction to Sheet Metal Forming: Processes, Materials, and Choosing the Right Partner
ЧИТАТЬ БОЛЬШЕ
-
![Comprehensive Guide to Sheet Metal Cutting: Methods, Materials, and Choosing the Right Partner]()
October 25, 2024
Comprehensive Guide to Sheet Metal Cutting: Methods, Materials, and Choosing the Right Partner
ЧИТАТЬ БОЛЬШЕ
-
![Comprehensive Guide to Sheet Metal Blanking]()
October 24, 2024
Comprehensive Guide to Sheet Metal Blanking
ЧИТАТЬ БОЛЬШЕ
-
![Comprehensive Understanding of Sheet Metal Welding]()
September 30, 2024
Comprehensive Understanding of Sheet Metal Welding
ЧИТАТЬ БОЛЬШЕ
-
![8 Types of Sheet Metal Assembly Technology and Their Processes and Applications]()
September 27, 2024
8 Types of Sheet Metal Assembly Technology and Their Processes and Applications
ЧИТАТЬ БОЛЬШЕ
-
![The Most Comprehensive Introduction To Metal Stamping Dies]()
September 24, 2024
The Most Comprehensive Introduction To Metal Stamping Dies
ЧИТАТЬ БОЛЬШЕ
-
![Introduction to Metal Stamping Processes]()
September 19, 2024
Introduction to Metal Stamping Processes
ЧИТАТЬ БОЛЬШЕ


















Предыдущая статья: Stamping vs Fabrication: Presses, Brakes and Volumes
Следующая статья: Laser Cutting vs Shearing - Kerf, Speed and Edge Quality
Другие статьи по изготовлению листового металла от HULK Metal
оставьте сообщение