

MIG, TIG и лазерная сварка выделяют очень разное количество тепла в одну и ту же деталь из листового металла, и именно от тепловложения зависит, останется ли она плоской, сколько последует шлифовки и сколько будет стоить соединение за деталь.
Погонная теплота и объем определяют, какой процесс сварки может выдержать деталь из листового металла.
MIG против TIG против лазерной сварки листового металла
-
Главная>
-
Блог>
-
Технология>
MIG vs TIG vs Laser Welding for Sheet Metal
30
2026.09
Сварка листового металла — это проблема выбора процесса, а не проблема навыков. Один и тот же кронштейн толщиной 2 мм можно приварить тремя способами и каждый раз проходить проверку, что приводит к совершенно разным последствиям для плоскостности, времени шлифовки и стоимости за штуку. Это руководство основано на одной цифре, которая предсказывает все три: тепловложение на миллиметр сварного шва.
Почему одна и та же деталь из листового металла подвергается трем различным процессам сварки
Отправьте один сварной кронштейн трем производителям, и вы получите в ответ три ответа: MIG, TIG или лазер. Никто из них не ошибается. Сварка листового металла — это проблема выбора процесса, а не проблема навыков, и четыре цифры, определяющие выбор, обычно отсутствуют на чертеже.
Холоднокатаная крышка толщиной 1,5 мм и монтажная пластина толщиной 6 мм представляют собой «листовой металл» внутри системы закупок. Для сварщика они сидят на противоположных концах одного решения. Тонкий лист теряет плоскостность в момент поступления тепла. Толстый лист комфортно принимает тепло, но для заполнения требуется больше времени, и часто перед первой дугой требуется подготовка шва.
Выбор процесса меняется вместе с объемом: прототип может позволить себе медленный, контролируемый шарик, а тираж в 5000 штук — нет. Когда кавычка называет процесс, она называет ответ на весь набор ограничений.
✓ Толщина материала и остается ли деталь плоской после охлаждения
✓ Тепловложение на миллиметр сварного шва, а не число, напечатанное на циферблате машины
◦ Годовой объем, размер детали и объем манипуляций с соединением
◦ Должен ли шов быть водонепроницаемым, закрашенным или оставленным незащищенным
Четверо тянутся друг к другу. Лазер выигрывает в споре о плоскостности тонкой нержавеющей стали и проигрывает в споре о структурном выступе, который должен нести нагрузку. MIG выигрывает по скорости наплавки и проигрывает из-за панели толщиной 0,9 мм, которая обесцвечивается вокруг валика. TIG устанавливает связь между ними и взимает плату за время, проведенное там.
Полезный вопрос заключается не в том, какой процесс лучше, а в том, что может выдержать деталь, учитывая ее толщину, количество и то, что с ней происходит потом: сначала физика, которая ограничивает каждый процесс, затем практическое окно для каждого из них, затем матрица решений, которую вы можете прочитать на чертеже.
Любая цифра здесь описывает, как в целом ведет себя процесс обработки стального листа, а не настройки, которые цех будет использовать для вашей работы. Если деталь зависит от чертежа, честный ответ остается Для получения подробной информации свяжитесь с нами.
Тепловложение — это число, которое решает все в дальнейшем
Тепловложение на единицу длины позволяет предсказать, насколько будет перемещаться сварная деталь из листового металла. Он записывается в джоулях на миллиметр, и два процесса, работающие с одинаковым размером шариков, могут различаться вдвое по тому, что они помещают в панель.
Промышленные измерения показывают, что типичная сварка MIG при токе 200 А составляет около 1,2 кДж/мм, а TIG при токе 150 А составляет около 0,8 кДж/мм. Это цифры на уровне процесса, а не технические характеристики машины, и они объясняют сделку, которую совершает каждый производитель: MIG наплавка происходит быстрее и нагревается сильнее, TIG наплавка медленнее и нагревается меньше.
Таблица 1. Рабочий диапазон, заявленное тепловложение и искажения, которые каждый процесс оставляет на стальном листе.
| Процесс | Типичный конверт на листе | Опубликованная тепловая мощность | Как реагирует панель |
|---|---|---|---|
| MIG/MAG | Класс 200 А по толщине конструкции | ≈ 1,2 кДж/мм при 200 А | Угловое натяжение; прожог ниже примерно 1 мм |
| TIG | Класс 150 А, тонкий лист, ручное управление | ≈ 0,8 кДж/мм при 150 А | Узкий тепловой диапазон; медленное перемещение промокает полосу |
| Волоконный лазер | Класс 400–1000 Вт для листового металла | Узкая глубокая лужа вместо широкой дуги | Лук наименьшей дальности; не прощает ошибок в монтаже |
| Точка сопротивления | 4–8 кА через листы внахлест | Нет бегущей дуги вообще | Локальная отметка электрода; диаметр самородка ≈ 5√t |
Отклик на искажения не является линейным по нагреву и не является линейным по толщине. Угловое искажение примерно масштабируется пропорционально погонному теплу, делённому на квадрат толщины, что является наиболее полезным соотношением в этом вопросе. Двойная толщина и угловое искажение уменьшаются примерно на четверть при том же подводе тепла; уменьшите скорость движения вдвое, и она увеличится примерно вдвое.
→ Тонкие участки толщиной менее 3 мм проявляются в виде углового искажения: фланец вращается вокруг сварного шва
→ Срезы размером более 10 мм проявляются в основном в виде продольной усадки вдоль шва
→ Стыковой сварной шов толщиной 12 мм с наплавкой 40 мм² и зазором 3 мм сжимается примерно на 0,82 мм поперек соединения
Эти фигурки попадают в стек допусков. Нанесенные впоследствии покрытия увеличивают свою толщину сверху, поэтому сварной узел с порошковым покрытием — это не плоская заготовка с краской: слой толщиной 60–120 мкм не закроет 2-миллиметровое отверстие, но он изменится, если крепеж все же войдет.
Здесь магазин выбирает между борьбой с искажениями и их избеганием. Избегание этого означает процесс с более низким нагревом или другое соединение. Борьба с этим означает планирование последовательности, наладку и корректировку часов, все из которых указаны в предложении.
Сварка листового металла MIG: скорость наплавки и окно толщины
Сварка листового металла MIG занимает свое место благодаря наплавке: проволока подается непрерывно, поэтому оператор заполняет стык за один проход, тогда как TIG потребовалось бы несколько. Именно из-за этой непрерывной подачи MIG перестает быть правильным ответом по мере того, как лист становится тоньше.
Этот процесс обычно описывается как выбор более крупных деталей, изготовленных из более толстого материала, включая конструкционную сталь. На листе он лучше всего ведет себя в средней полосе, где панель может поглощать дугу, не теряя своей формы. Ниже этого диапазона подача проволоки, обеспечивающая производительность сварки MIG, является причиной того, что деталь прогорает до того, как оператор успевает среагировать.
Таблица 2. Где работает MIG на листе и что происходит за пределами этого диапазона.
| Полоса толщины | Как должен вести себя MIG | Что произойдет, если его проигнорировать |
|---|---|---|
| Толщина менее 22 (≈ 0,76 мм) | Большинство цехов переходят на точечную сварку, TIG или механическое крепление | Выгорание становится нормальным результатом, а не исключением |
| 0,8 – 1,5 мм | Короткие проходы, плотная посадка, охлаждающая полоса при длинном шве | Подгорание кромок и видимая угловая натяжка вдоль шва |
| 1,5 – 3,0 мм | Удобный ремешок для чехлов, рамок, кронштейнов и оснований | Небольшая неприятность, если не выполнять полный непрерывный шов без перерыва |
| 3,0 – 6,0 мм | Однопроходное скругление; ставка депозитов - причина быть здесь | Тепло накапливается там, где толстые части встречаются с тонкими |
| Более 6 мм | Скосы, несколько проходов, внимание к температуре между проходами | Продольная усадка вдоль соединения, а не локальный изгиб |
Напыление и тепловложение при MIG происходят вместе, и это честная сделка. При силе тока 200 А в деталь поступает примерно 1,2 кДж/мм, что примерно в два раза больше тепла, чем при сварке TIG при токе 150 А. Дополнительное тепло увеличивает скорость кронштейна и снижает плоскостность панели.
✓ Выберите MIG, если шов необходимо быстро заполнить и окружающий металл может нагреться
◦ Выберите что-нибудь другое, если лист тоньше 22 калибра или панель должна оставаться косметической.
● Ожидайте времени на шлифовку любого шва MIG, который будет виден или окрашен
Шлифование — это стоимость, которая удивляет покупателей. Валик MIG оставляет брызги и выпуклость, которая должна опуститься перед нанесением покрытия, а окрашенный корпус показывает каждую волну, которая не была предварительно сглажена. Имеет ли это значение — вопрос рисунка: кронштейн внутри машины может выглядеть как угодно, а передняя панель — нет.
Сварка тонколистового металла TIG: где искажение устанавливает предел
Сварка тонколистового металла TIG — это метод, к которому стремятся производители, когда панель должна оставаться плоской, а шов должен выглядеть нетронутым. Он подает примерно 0,8 кДж/мм в деталь при токе 150 А, что меньше, чем при сварке MIG при токе 200 А, и позволяет оператору управлять сварочной ванной вместо того, чтобы направлять на нее подачу проволоки.
Цена — время. Поскольку скорость движения мала, те же джоули остаются в детали дольше, поэтому тепло распространяется вдоль узкой полосы рядом со сварным швом. На крышке из нержавеющей стали толщиной 1 мм эта полоса находится именно там, где появляется дуга, поэтому контроль TIG в основном представляет собой серию решений, принимаемых до начала дуги.
-
Шаг 1. Исправьте посадку перед дугой
Прикрепите так, чтобы зазор оставался постоянным вдоль стыка; TIG не терпит разрывов, которые открываются и закрываются. Неровные прихватки создают собственное напряжение еще до выполнения шва.
-
Шаг 2 — Сварка сегментами, а не за один проход
В промышленных схемах пропуска обычно используются сегменты сварных швов диаметром 50–75 мм, разделенные зазорами 25–50 мм, после чего пропущенные участки закрываются в обратном порядке.
-
Шаг 3 — Дайте детали остыть между сегментами
Температура между проходами не позволяет многопроходному шву вести себя как непрерывная термическая выдержка. На тонком листе пауза часто длиннее сварного шва.
-
Шаг 4. Проверьте плоскостность, пока деталь все еще зажата
Измерения после освобождения приспособления производятся слишком поздно. Согнутую крышку, пойманную до освобождения, все равно можно вернуть обратно с помощью противонагрева или контролируемой нагрузки зажима.
✓ Алюминий 5052-H32 обычно требует, чтобы внутренний радиус изгиба был в 1–1,5 раза больше толщины, а 6061-T6 требует большего
◦ Нержавеющая сталь требует быстрого прохождения тепла; удержание его в диапазоне карбида хрома вызывает сенсибилизацию
◦ Оцинкованный лист должен иметь отшлифованный цинк из зоны сварки до того, как загорится дуга
Это ограничение из нержавеющей стали противоречит обычным советам. Замедление является стандартным способом контроля деформации, но в случае нержавеющей стали медленный путь удерживает материал в диапазоне, в котором карбиды хрома выпадают на границах зерен. Исправление состоит в том, чтобы не сваривать медленнее; нужно спроектировать соединение таким образом, чтобы требовалось меньше сварных швов.
TIG также открывает дизайнерское решение, которое экономит больше, чем просто время сварки: сформированный угол не требует наполнителя, шлифовки и окончательной обработки, поэтому формовка вместо сварки исключает операцию из маршрута. Если чертеж поставляется с косметическим швом толщиной 1 мм и обозначением плоскостности, длина сегмента определяется требованиями к внешнему виду и количеством.
Лазерная сварка листового металла: когда шов без шлифовки окупается
При лазерной сварке листового металла используется сфокусированный луч, обычно источник волокна мощностью 400–1000 Вт для листовой обработки, чтобы создать узкую и глубокую ванну вместо широкой дуги. Бассейн небольшой; в этом вся суть. Меньше окружающего металла нагревается, поэтому панель сохраняет форму, которую она имела до сварки.
Последствия наступают в предсказуемом порядке: шов обычно не требует наполнителя и почти не образует брызг, поэтому этап шлифования после сварного шва MIG может исчезнуть из маршрута; и вместо этого сохраняется плоскостность, которую шов MIG или TIG может вырвать из тонкой крышки. И то и другое дает экономию на отделке, а не на сварке, поэтому их легко упустить при сравнении затрат на процесс.
Тонкие покрытия из нержавеющей стали и холоднокатаной стали, у которых отметка о плоскостности более жесткая, чем может деформироваться в процессе. Это самый сильный случай, потому что узкая замочная скважина передает очень мало тепла панели по обе стороны от стыка.
Швы, которые будут видны. Лазерный шарик достаточно узкий и чистый, поэтому косметический этап перед нанесением покрытия часто заключается в протирке, а не в шлифовке.
Переменные зазоры. Лазер не перекроет зазор, который открывается и закрывается вдоль шва, как это делает сварной шов, поэтому подгонка становится скорее жестким требованием, чем хорошей практикой.
Разовые и короткие прогоны, где время сборки и программирование находятся в начале работы, и нет объема, который можно было бы распределить по ним.
Маршрут сокращается: сварка, затем сразу обработка поверхности. Для деталей с покрытием это имеет значение вдвойне, потому что более плоская панель требует меньше наполнителя под слоем порошка толщиной 60–120 мкм.
Проверка тоже меняется. Узкий, ровный валик легче оценить визуально, но он оставляет меньше материала для устранения ошибок, поэтому проверки первого изделия имеют больший вес, чем при проверке тяжелого шва MIG.
Таблица 3. Что дает лазерная сварка листового металла, и связанные с этим ограничения.
| Что он покупает | Почему это следует из процесса | Ограничение для планирования |
|---|---|---|
| Плоскостность тонкого листа | Узкий, глубокий бассейн; небольшая зона термического влияния | Искажения уменьшаются, а не устраняются; светильники все еще имеют значение |
| Меньше отделки | Минимальное разбрызгивание, отсутствие присадочной проволоки, плотный профиль шва | Видимый подрез невозможно скрыть шлифовальной машиной |
| Скорость повторной работы | Скорость движения поддерживается за счет движения машины, а не вручную | Стоимость программирования и приспособлений указана в первой части |
| Доступ к точной геометрии | Луч достигает соединений, к которым не может приблизиться факел | Соединение должно быть рассчитано на балку, а не на факел |
Сравнение затрат не связано с производительностью машины и производительностью машины. Это весь маршрут: лазер, очистка, покрытие, против MIG, шлифовка, выпрямление, очистка, покрытие. На окрашенном корпусе с обозначением плоскостности второй маршрут требует часов, которые никогда не указаны в пометровой норме сварки.
Точечная, стежковая и пробковая сварка: возвращение скорости с меньшим нагревом
Три метода соединения находятся между цельным швом и механической застежкой, и все три существуют по одной и той же причине: непрерывный валик передает в деталь больше тепла, чем ей необходимо. Выбор места остановки сварки часто является самым дешевым доступным контролем искажений.
При точечной контактной сварке большой ток, обычно 4–8 кА для листа, проходит через два медных электрода, зажимающих притертые листы. Движущейся дуги нет, поэтому тепло ограничивается самородком под электродом. Диаметр самородка соответствует простому правилу: примерно в пять раз больше квадратного корня из толщины листа: два листа толщиной 1 мм дают самородок толщиной около 5 мм.
✓ Точечная сварка подходит для притертых соединений листов толщиной 0,8–2,0 мм, где скорость важнее внешнего вида
✓ Сшивка швов оставляет конструктивные зазоры и снижает совокупное тепловложение на 50–70 % по сравнению с цельным швом
● Щуковая сварка заполняет отверстие или прорезь для соединения перекрывающихся частей и концентрирует тепло в одном месте
» При калибре ниже 22 большинство мастерских вообще отказываются от сварки плавлением для точечного, TIG или механического крепления.
Сварка швов – это то, что покупатели чаще всего упускают из виду. Замена непрерывного галтеля длиной 500 мм на такой рисунок, как сварной шов толщиной 20 мм с последующим зазором в 30 мм, отводит большую часть тепла, сохраняя при этом более чем достаточную прочность для каркаса шкафа. Шов не является водонепроницаемым, как это обычно бывает: если деталь должна удерживать жидкость или пыль, сварка швов - неправильный ответ, независимо от того, сколько она сэкономит.
Следите за сварным швом заглушки. Заполнение ямы концентрирует тепло в одном месте, требует наибольшей очистки по сравнению с любым из этих методов и не является водонепроницаемым. На тонком листе именно этот стык, скорее всего, оставит видимое натяжение.
Относительный рейтинг затрат стабильен во всех цехах: сварка швов дешевле, чем сварка полного шва, угловая сварка полного шва создает прочное водонепроницаемое соединение, но требует наибольшей очистки, а пробочная сварка находится в середине по стоимости и занимает последнее место по надежности для косметических деталей. Что влияет на рейтинг, так это требования к проверке, поскольку шовный сварной шов не может пройти испытание на герметичность, независимо от того, насколько хорошо он выполнен.
Существует также вариант конструкции, который полностью исключает сварку, а не сокращает ее. Выступы и прорези позволяют найти детали без сварки, самозажимные застежки могут заменить резьбовые отверстия, а кромки могут обеспечить безопасную кромку без ручного удаления заусенцев.
Матрица решений: толщина × годовой объем выбирает процесс
Два входа определяют большинство аргументов процесса, прежде чем кто-либо потянется за фонариком: толщина листа и количество деталей, необходимых в год. В приведенной ниже матрице эти два сопоставлены с шестью уже рассмотренными методами соединения.
Считайте это скорее отправной точкой, чем приговором. В каждой ячейке указан процесс, который обычно выигрывает в этой комбинации, а пять примечаний ниже объясняют обоснование диапазона толщины, поскольку толщина — это входные данные, которые сильнее всего ограничивают процесс.
Таблица 4. Толщина листа в зависимости от годового объема. Выберите ячейку, чтобы увидеть рекомендуемый процесс.
| Толщина листа | 1–25 в год | 26–250 в год | 251–2000 в год | 2000+ в год |
|---|---|---|---|---|
| Менее 22 га (≈ 0,76 мм) | TIG | TIG | Лазер | Точечный/лазерный |
| 0,8–1,5 мм | TIG | ВИГ или лазер | Лазер | Лазер |
| 1,5–3,0 мм | TIG или MIG | МИГ | Лазер или MIG | MIG + приспособление |
| 3,0–6,0 мм | МИГ | МИГ | MIG + строчка | MIG + строчка |
| Более 6,0 мм | MIG, многопроходная | MIG, многопроходная | MIG, многопроходная | MIG, многопроходная |
Рекомендуемый процесс: выберите ячейку выше Ячейки представляют собой начальную позицию, а не кавычку.
→ Тонкость выше 22: лист не может поглощать движущуюся дугу, поэтому процесс должен прекратить движение или перестать быть дугой
→ 0,8–1,5 мм: тепловая мощность решает, а объем определяет, доступно ли ручное управление
→ 1,5–3,0 мм: самая широкая полоса, где финишная выноска обычно нарушает связь
→ 3,0–6,0 мм: напыление выигрывает, а рисунок строчки в любом случае позволяет снизить нагрев
→ Более 6,0 мм: количество проходов и последовательность сварки определяют задание, а не название процесса
Два других входа могут переопределить ячейку. Требование водонепроницаемости исключает наличие каких-либо швов или пятен. Обозначение плоскостности, превышающее толщину, может исключить полношовную сварку MIG на тонком листе, независимо от того, как читается объем. Оба они живут на рисунке, поэтому матрица может сократить обсуждение, но не может заменить рисунок.
Если вашу деталь можно описать двумя ячейками, то это сомнение стоит разрешить до того, как будет нарезана оснастка: пришлите условные обозначения диапазона толщины, количества и отделки.
Правила сборки и проектирования соединений, которые сужают выбор
Большинство проблем со сваркой деталей из листового металла возникают еще до появления первой дуги. Приведенные ниже правила изменяют, какой процесс вообще возможен, поэтому они относятся к обзору чертежей.
Во-первых, это длина фланца. Для воздушного изгиба требуется достаточно материала, чтобы он находился в штампе, и фигурой, которая управляет этим процессом, является отверстие штампа, а не фиксированное кратное толщине: примерно 0,7 раза V. Более короткий фланец не будет формироваться аккуратно, и сформированный, а затем сваренный угол теряет выравнивание, от которого зависит сварной шов.
Таблица 5. Правила проектирования, ограничивающие сварку, с цифрами позади каждого из них.
| Правило | Рабочая фигура | Влияние на сварной шов |
|---|---|---|
| Минимальный фланец для воздушного изгиба | ≈ 0,7 × отверстие матрицы (V) | Короткие фланцы не имеют квадратной формы, поэтому зазор между соединениями варьируется |
| Кромка отверстия для изгиба по касательной | ≥ 2 × толщина материала | Ближе отверстие деформируется и шарнир не поднимется |
| Любой элемент линии сгиба | ≥ 2 × толщина материала | Деформация в районе изгиба означает доработку до начала сварки. |
| Допуск угла изгиба | ± 1° — обычная отраслевая практика | Многослойные изгибы определяют, будет ли соединение закрываться без усилия |
| Допуск отверстия перед сваркой | Лазерная резка ± 0,005–0,010 дюйма; перфорированный ± 0,010–0,015 дюйма | Задает настройки, необходимые для работы лазерного или TIG-соединения. |
| Допуск после сварки | Узлы обычно имеют погрешность ± 0,030 дюйма | Для более точного чертежа нужен крепеж, а не лучший сварщик |
Вторая половина проблемы связана с типом соединения, поскольку каждый из них по-разному передает тепло на материал одинаковой толщины.
Стыковые соединения обеспечивают передачу всего тепла прямо через толщину пластины. Они подходят для лазерной сварки и TIG на тонком листе, требуют постоянного зазора и дают усадку вдоль линии соединения, поэтому длинный стыковый шов растягивает панель встык, а не локально.
Нахлестные соединения являются естественным местом контактной точечной сварки, поскольку электродам нужен доступ только к двум плоским поверхностям. Они гораздо лучше переносят переменное положение кромки, чем стыковое соединение, поэтому точечная сварка сохраняется на деталях, где лазер требует идеальной подгонки.
Угловые и Т-образные соединения концентрируют тепло в основании одной стороны, поэтому фланец вращается. Сбалансированные скругления с обеих сторон являются стандартной мерой противодействия: чистое угловое искажение обычно снижается примерно до десяти-двадцати процентов от одностороннего значения.
Угловые соединения сложенной коробки — это места, где перед сваркой следует учитывать формовку. Сформированный угол не требует наполнителя, шлифовки и окончательной обработки и устраняет источник искажений, а не контролирует его.
Исправьте зазор, а не дугу. Соединение, зазор которого открывается и закрывается по всей длине, будет сварено дважды: один раз плохо, один раз после исправления подгонки.
В совокупности эти правила обычно удаляют половину матрицы самостоятельно. Деталь с монтажным фланцем толщиной 6 мм и косметической крышкой толщиной 1 мм — это две сварочные работы на одном чертеже.
Контроль искажений на полу: последовательность, предустановка и ограничение
Искажение не является случайным. Это предсказуемый результат ограниченного теплового расширения, за которым следует сжатие, что означает, что его можно планировать, а не преследовать впоследствии. Пять шагов, приведенных ниже, представляют собой порядок, в котором сварная сборка из листового металла обычно остается ровной.
Почему простое зажатие не решает проблему
В цехах распространено мнение, что тяжелый зажим будет удерживать деталь ровно. Это не так. Ограничение меняет степень сжатия, превращающегося в пластическую деформацию, но деформация все еще существует; когда зажимы отсоединяются, накопленное напряжение проявляется в виде движения.
1
Спланируйте последовательность действий до того, как прибор будет построен
Определите порядок каждого сварного шва в сборке. Последовательность – это наиболее часто игнорируемый элемент управления, и он не требует ничего, кроме времени на планирование.
2
Сгибайте симметрично, затем проверьте зазор
Кнопки сохраняют выравнивание, но неравномерно расположенные кнопки создают собственное локальное напряжение. Расположите их так, чтобы сустав подтягивался равномерно.
3
Разбейте длинные швы на сегменты
Схемы пропуска обычно включают сварной шов длиной 50–75 мм, за которым следует зазор 25–50 мм, причем зазоры закрываются в обратном порядке. Обратный шаг выполняет ту же работу, сваривая против направления движения.
4
Настройте шарнир на ожидаемое усилие
Если угловой сварной шов на одной стороне Т-образного соединения обычно тянет пластину на три градуса, пластина поворачивается на три градуса в другую сторону, и готовая деталь приземляется ровно.
5
Измерьте перед отпусканием зажимов
Плоскостность и положение отверстий следует проверять, пока сборка все еще закреплена. Как только он освободится, можно будет выбрать термоправку или слом.
● Сбалансированные сварные швы с обеих сторон Т-образного соединения снижают чистое угловое искажение примерно до 10–20 % от одностороннего рисунка
● Сшивание скругления 500 мм по шаблону 20/30 мм снижает совокупное тепловложение на 50–70 %
✓ Температура между проходами наиболее важна для многопроходных швов: охлаждение детали между проходами — это контроль, а не задержка
На нашем цеху план последовательности записывается в задание до того, как будет установлено приспособление, потому что, как только сварщик работает в ритме, самый дешевый момент для изменения порядка уже пройден. Если обозначение плоскостности превышает допуск сборки, который мы обычно придерживаемся после сварки, приспособление должно быть спроектировано с учетом этого, и это проявляется при просмотре чертежа, а не на верстаке.
Экономика проста: каждый час, потраченный на выпрямление детали, — это час, который первоначальный план должен был удалить, а час, который конкурент, цитирующий ту же деталь, возможно, вообще не засчитал.
Лист из нержавеющей стали и алюминия со сварным покрытием
Материал решает, какой процесс доступен, прежде чем толщина получит голосование. Оцинкованный лист, аустенитная нержавеющая сталь и алюминиевые сплавы серии 6000 исключают варианты из матрицы, и каждый делает это по разным причинам.
Начните с оцинковки, потому что это самый распространенный сюрприз. Проблема сварки заключается в покрытии, а не в стали. Цинк испаряется значительно ниже точки плавления стали, поэтому он выкипает из ванны и задерживается по мере затвердевания сварного шва, создавая пористость и шероховатый валик. Там, где покрытие толстое, также образуется белый шлейф, который придает гальванизированной сварке такую репутацию.
Таблица 6. Эффекты покрытия и сплавов, которые меняют схему сварки.
| Материал/покрытие | Что меняется | Чего будет стоить игнорирование |
|---|---|---|
| Лист, горячеоцинкованный (A653, 0,5–2,0 мил) | Цинк отшлифован из зоны сварки перед дугой | Пористость шариков и дым выше пределов воздействия |
| Горячее цинкование конструкций (A123, 3,0–5,0 мил) | Более толстое покрытие означает больше дыма и большую очистку | Качество сварки падает, а нагрузка на вытягивание возрастает |
| Гальваническое и оцинкованное (0,1–1,5 мил) | Более легкое покрытие, меньше дыма при том же токе | Все еще достаточно цинка, чтобы вызвать пористость, если его не удалить |
| Заготовки с порошковым покрытием (60–120 мкм) | Покрытие не выдерживает сварки; сначала сварка, потом нанесение покрытия | Обгоревшее покрытие и видимый ремонт |
| Алюминий 5052-H32 | Радиус изгиба, превышающий толщину примерно в 1–1,5 раза, сохраняет угол неповрежденным | Трещина в образовавшемся углу перед началом сварки |
| Алюминий 6061-T6 | Чувствителен к взлому; требует больших радиусов и подходящего наполнителя | Горячее растрескивание в процессе эксплуатации, а не при проверке |
| Аустенитная нержавеющая сталь | Быстро отведите тепло; избегайте длительного пребывания в диапазоне сенсибилизации | Сенсибилизированные границы зерен и пониженная коррозионная стойкость |
Количества извлечения являются юридическими ограничениями, а не предпочтениями. Дым оксида цинка имеет допустимый предел воздействия OSHA 5 мг/м³ в среднем за восемь часов, пороговый предел ACGIH 2 мг/м³ и кратковременный предел 10 мг/м³ в течение пятнадцати минут. Измерения, проведенные в зоне дыхания сварщика без вентиляции, оказались в диапазоне от 10 до 50 мг/м³. Размер частиц составляет 0,01–0,1 мкм, что ниже диапазона размеров, на который рассчитан фильтр N95.
Шлифование — это контроль. Удаление цинка из зоны сварки устраняет как опасность образования дыма, так и проблему пористости за один этап. Изменения в технологии уменьшают дефекты сварных швов; они не уменьшают воздействие.
✓ Проектируйте покрытие, а не вокруг него: сначала сваривайте, затем гальванизируйте или наносите покрытие, если это позволяет трасса
» Сопоставьте наполнитель с основным сплавом алюминия; несоответствующий наполнитель является проблемой срока службы
◦ Укажите марку нержавеющей стали с низким содержанием углерода, в которой на одной сборке приходится много сварных швов.
Одно последствие для покупателей: один и тот же чертеж оцинкованного листа и холоднокатаного листа — это не одна и та же работа.
Контроль сварных швов и приемка деталей из листового металла
Контроль сварных швов листового металла начинается с определения несплошностей, которые фактически возникают при работе с тонкими листами, а затем сопоставления метода обнаружения для каждого из них. Большая часть того, что идет не так, как надо на шве толщиной 2 мм, видна, а большая часть того, что не видно, — это проблема деформации, а не проблема со сваркой.
Системой приемки большинства работ по изготовлению листовой стали является AWS D1.3/D1.3M, нормы по сварке листовой стали, в редакции 2025 года. Он охватывает квалификацию сварщика, предварительно квалифицированные пути для обычных соединений, рекомендации по подготовке и сборке соединений, а также критерии приемки несплошностей. Для структурных элементов эквивалентным документом является AWS D1.1.
Таблица 7. Разрывы сварного листового металла, их происхождение и способы устранения.
| Разрыв | Откуда | Как его найти |
|---|---|---|
| Пористость | Цинк, масло или оксид, сваренный в бассейне | Визуально на поверхности; ультразвуковой для скрытых пор |
| Подрез | Слишком большой ток или слишком быстрое движение по краю | Визуальная проверка и проверка размеров по чертежу |
| Прогорание | Дуга на листе тоньше, чем допускает процесс | Визуальный; обычно ловят на скамейке запасных |
| Холодный притир/отсутствие сварки | Зазор при установке или несоответствие скорости движения | Визуализация перекрытия поверхности; ультразвуковой или проникающий для остального |
| Взлом | Сплавы, чувствительные к растрескиванию, ограничитель или неправильный наполнитель | Пенетрант для вскрытия трещин; ультразвуковой сквозной разрез |
| Искажение | Тепловложение в зависимости от толщины и последовательности сварки | Проверка размеров на плоскостность и положение отверстия |
| Брызги и качество поверхности | Выбор процесса, экранирование и очистка перед нанесением покрытия | Визуальный; важнее всего перед косметической отделкой |
Когда сварной шов подвергается нагрузке, контроль выходит за пределы поверхности. Пенетрантный контроль обнаруживает дефекты поверхности на тонких пластинах и материалах из цветных металлов без использования специального оборудования, поэтому это обычный второй этап после визуального контроля. Ультразвуковой контроль проводится для выявления скрытых дефектов, а разрушающие испытания проводятся на образцах, а не на готовых деталях.
Первый и самый экономичный проход. На листовом металле он покрывает пористость на поверхности, подрезы, прожоги, брызги и явное непроваривание, и именно здесь заметны искажения, поскольку деталь находится в руках инспектора.
Краситель проникает в открытые дефекты и обнаруживается проявителем. Он находит трещины и нахлесты, разрушающие поверхность тонких пластин, а также алюминиевых или медных сплавов, и не может найти ничего скрытого. Это ограничение также является его преимуществом: он сообщает о том, что открыто, где начинается большинство сервисных взломов.
Ультразвуковой контроль позволяет выявить внутренние дефекты в сечении, а версии с фазированной решеткой отображают сварной шов более точно, чем одиночный датчик. Для этого нужен обученный оператор и письменная процедура.
Испытания на растяжение, удар, изгиб и твердость разрушают образец. Это делает их непригодными для готовых деталей и очень подходящими для аттестации процесса: с их помощью цех доказывает, что процедура сварки обеспечивает свойства, которые предполагает чертеж.
Бюджет допуска на сварной детали, вырезанной лазером
Считайте эту диаграмму скорее бюджетом, чем оценкой. Отверстие вырезается до того, как что-либо будет сварено, поэтому допуск на вырез составляет одну линию в стопке; сварной узел удерживается более свободно, поскольку через него уже прошло тепло. Чертеж, на котором указано значение ± 0,005 дюйма поперек сварного соединения, требует проведения механической обработки после сварки.
Объем проверки указан в заказе на поставку: визуальная проверка каждой детали, проверка на проникающую способность образца и отчет о размерах первого изделия — это три уровня гарантии по трем ценам.
От чего на самом деле зависит стоимость сварной детали
Время сварки редко является самой большой строкой в расценках на сварку листового металла. Движущие силы, которые больше всего влияют на цену, — это те, которые связаны со сварным швом: подготовка, шлифовка, выпрямление, проверка и отделка, которая должна выдержать все эти испытания.
Начните с труда, потому что он умножает все остальное. Производственные цеха обычно выставляют счета в диапазоне от 90 до 200 долларов США в час, причем цены на работы с жесткими допусками или многоосные работы находятся в верхней части этого диапазона. Таким образом, процесс, который добавляет двадцать минут шлифовки на деталь, увеличивает стоимость в той же почасовой ставке, что и сама сварка.
Подготовка и установка
Точность резки, удаление заусенцев и время зажима — все это зависит от дуги. Точные плоские заготовки уменьшают заполнение зазоров и деформацию во время сварки, поэтому деньги, потраченные на заготовку, часто сэкономлены на верстаке.
Шлифование и чистовая обработка
Удаление заусенцев, сварка, сверление, шлифовка и полировка обычно оцениваются вместе по цене примерно от 0,20 до 2,00 долларов за деталь в зависимости от того, насколько видимым должен быть результат.
Искажение и переработка
Выпрямление — это незапланированные роды. Второстепенные операции, такие как сварка и отделка, могут скрывать от 30 до 50 процентов влияния на истинное время выполнения заказа, поэтому легче сравнивать цены, в которых они перечислены отдельно.
Осмотр
Визуальный пропуск почти ничего не стоит за часть; составление объемного отчета о первом изделии и отбор проб пенетранта стоят реальных часов. Более жесткие допуски влекут за собой больший контроль и более высокий процент брака.
Тогда сложность детали определяет, какая часть каждого драйвера применима. Каждый дополнительный изгиб, сварка, элемент и второстепенная операция увеличивают машинное время и трудоемкость, и каждый из них дает возможность переместить, измерить или переустановить деталь. Сварной корпус из одиннадцати компонентов не стоит одиннадцать раз дороже, чем кронштейн, состоящий из двух частей; это стоит дороже, потому что количество этапов сборки увеличивается.
Выбор процесса осуществляется через две двери. Процесс с более низкой температурой, такой как лазер, может полностью исключить этап шлифовки и выпрямления косметической детали, что приводит к более высокой стоимости установки. Вместо этого более дешевый процесс обработки детали с указанием плоскостности может добавить часы, которые никто не вписал в первое предложение, и эти часы появятся позже как накладная на поставку, а не как повышение цены.
Это аргумент в пользу того, чтобы рассматривать сварку как технологический маршрут, а не как метры сварного шва: резка, форма, фиксация, сварка, правка, проверка, отделка. Два поставщика, работающие с одним и тем же чертежом на разных маршрутах, приземляются в разных местах, и сравнение только линии сварки скрывает разницу.
Что мы спрашиваем, прежде чем предлагать сварную сборку
Расценка на сварной листовой металл настолько хороша, насколько хороши исходные данные, стоящие за ней. Десять вопросов охватывают разрыв между рисунком, цену которого можно точно оценить, и рисунком, который дает три цифры, которые никто не может сравнить.
Большинство из них уже где-то на чертеже. Причина вопроса в любом случае заключается в том, что ответы определяют маршрут: та же геометрия оцинкованного листа вместо холоднокатаного добавляет этап шлифовки и контроль дыма, а та же сборка на тысячу штук в год вместо двадцати оправдывает приспособление, которого никогда не было бы в прототипе.
Ответ: 0 из 10. Из всех десяти в ответе упоминается один процесс, один подход к приспособлению и одна область проверки.
Что мы с ними делаем
Десять ответов отражают процесс, концепцию приспособления и объем проверки. Если рисунок оставляет фигуру открытой, мы говорим, какая цифра отсутствует, вместо того, чтобы принимать значение и ставить кавычки против него.
Что возвращается
Маршрут с указанием этапа сварки, правки и проверки, перечисленных отдельно, а также плоскостности, которую можно сохранить после сварки. Все, что мы не можем проверить, помечается как требующее подтверждения, а не заполняется.
Краткая версия
Толщина определяет окно процесса, объем определяет, какое количество инструментов оправдано, а выноска завершения определяет, являются ли шлифование и правка частью работы. Отправьте этих троих вместе с чертежом, и маршрут сварки будет следовать из детали, а не по привычке.
HULK Metal осуществляет резку, формовку, сварку, обработку поверхности и сборку в одной цепочке поставок в рамках системы ISO 9001, поэтому указанный маршрут является выполненным маршрутом.
Часто задаваемые вопросы по сварке листового металла
Приведенные ниже вопросы возникают всякий раз, когда упоминается сварная деталь из листового металла, и большинство из них на самом деле представляют собой вопросы выбора процесса, носящие другую шляпу.
MIG или TIG для тонколистового металла?
TIG, для самых тонких работ. При этом в деталь при токе 150 А подается примерно 0,8 кДж/мм по сравнению с примерно 1,2 кДж/мм при сварке MIG при токе 200 А, и оператор может направить сварочную ванну в сторону от тонкой кромки. MIG остается ответом, когда шов необходимо быстро заполнить и металл может поглощать тепло.
Можно ли вообще сваривать лист толщиной 0,5 мм?
Да, но не с бегущей дугой на верстаке. Ниже примерно 22 калибра большинство производителей переходят на точечную сварку, TIG или механическое крепление, чтобы избежать риска прожога. При такой толщине приспособление и радиатор обычно имеют большее значение, чем название процесса.
Почему оцинкованные детали при сварке имеют пористую структуру?
Цинк испаряется при температуре ниже температуры плавления стали, поэтому он выкипает из ванны и задерживается при замерзании сварного шва. Удаление покрытия из зоны сварки удаляет как пористость, так и воздействие дыма. Серьезность определяется толщиной покрытия, а не толщиной стали.
Удаляет ли лазерная сварка этап шлифовки?
На чистом, хорошо подогнанном суставе часто да. Волоконный лазер мощностью 400–1000 Вт создает узкую глубокую ванну практически без брызг и присадочной проволоки, поэтому шов обычно готов к нанесению покрытия после протирки. Он не может скрыть подрез и не закроет переменный зазор.
Какая толщина подходит для лазерной сварки листов?
Полезная полоса находится в диапазоне от тонкого до среднего, где узкая скважина образует дугу, и предел обычно определяется посадкой, а не толщиной. Ниже 22 калибра пул легче контролировать, чем дугу; на тяжелых участках экономика возвращается к многопроходной сварке MIG.
Как предотвратить деформацию приваренной крышки?
Уменьшите погонную энергию, разбейте шов на сегменты и предварительно настройте соединение на ожидаемое натяжение. Угловое искажение примерно пропорционально квадрату толщины, поэтому изменение процесса на тонком листе дает больше, чем любое количество зажима.
Какая проверка необходима сварной детали из листового металла?
Визуальный проход выявляет пористость, подрезы, прожоги, брызги и искажения, которые чаще всего возникают на тонких листах. Несущие нагрузки швы обычно включают в себя проникающую проверку на наличие трещин, разрушающих поверхность, или ультразвуковую проверку, когда имеет значение скрытое отсутствие провара. Разрушающие испытания остаются в купонах.
Достаточно ли прочна точечная сварка для детали конструкции?
Точечная сварка дает самородок, примерно в пять раз превышающий квадратный корень из толщины листа, настоящее соединение на притертом листе. Приемлемо ли это, зависит от того, как нагрузка достигает соединения и от того, необходимо ли герметизировать шов, поскольку точечная сварка не является ни непрерывной, ни водонепроницаемой.
Нужна ли сварщикам сертификация по стандарту?
Для работ с листовой сталью обычно используется стандарт AWS D1.3/D1.3M, охватывающий квалификацию сварщика, подготовку соединений и критерии приемки; структурные рабочие точки на AWS D1.1. Покупатели, квалифицирующие поставщика, обычно запрашивают сертификацию по одному из них, а не общее заявление о возможностях.
Какой процесс следует указать на чертеже?
Укажите требование, а не процесс, если условные обозначения внешнего вида и плоскостности уже решают вопрос. Присвоение имени процессу лишает магазин возможности предложить наиболее экономичный маршрут.
HULK Metal
Отрасли промышленности HULK Metal обслуживает сварные сборки из листового металла
Производители корпусов, корпусов и краснодеревщиков, подрядчики по системам отопления, вентиляции и кондиционирования, а также поставщики автомобилей и электроники — все покупают сварные сборки из листового металла, и каждый из них поставляется с разными ограничениями: обозначением плоскостности, требованиями к герметизации, покрытием, которое не выдерживает дуги, или просто объемом, который должен отрываться от крепежа. Эти ограничения определяют маршрут сварки задолго до того, как это сделает цена.
-
 Bridge Type Floor Stands That Hold Mesh Tray Runs Above the Floor
HULK Metal bridge type floor stands support wire mesh cable tray on a two-post frame and cross beam, with a U-shaped seat, adjustable height and finish matched to the route.
ЧИТАТЬ БОЛЬШЕ
-
Wall Brackets That Mount a Perforated Cable Tray to a Side Wall
HULK Metal WB wall brackets mount a perforated cable tray on a side wall, with arm lengths from WB-100 to WB-700, steel, aluminum and stainless options and EG, HDG, AZM or PC finishes.
ЧИТАТЬ БОЛЬШЕ
-
Inside Straight Coupler for Perforated Cable Tray
The HULK Metal inside straight coupler connects two perforated cable tray lengths in line, in ISC-50 to ISC-200 heights and the same grade and finish options as the tray.
ЧИТАТЬ БОЛЬШЕ
-
Cover Clamp 2 for Securing Cable Tray Covers
Cover Clamp 2 (CLP-CC2) secures cable tray cover panels in place, with custom heights and radii available, in the HULK Metal tray accessory range.
ЧИТАТЬ БОЛЬШЕ
-
Cover Clamp 1 for Securing Cable Tray Covers
Cover Clamp 1 (CLP-CC1) secures cable tray cover panels in place, with custom heights and radii available, in the HULK Metal tray accessory range.
ЧИТАТЬ БОЛЬШЕ
-
Ceiling Bracket-A with Vertical Posts for Cable Tray Support
Ceiling Bracket-A (CB A) suspends cable trays under ceilings with vertical posts and crossbar, heights 300-3000 mm, hot-dip galvanized, load tested to DIN EN IEC 61537.
ЧИТАТЬ БОЛЬШЕ
-
Cable Tray Bolt and Nut for Ceiling Suspension
HULK Metal bolt and nut sets suspend perforated cable trays under ceilings. Four catalog codes cover M6 to M12, with matched finishes for indoor and outdoor runs.
ЧИТАТЬ БОЛЬШЕ
-
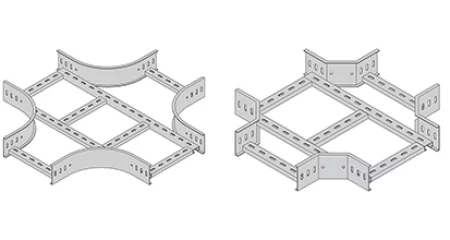
Horizontal Cross in Cable Ladder System
The horizontal cross is a crucial intersection in cable ladder networks, demanding precise geometry and robust construction. Our OEM service extends beyond simple branding: we tailor dimensions, surface finishes, and even rung spacing to your project specs.
ЧИТАТЬ БОЛЬШЕ
-
Laser Cutting Metal Parts Factory
We can develop a complete solution based on your server switch rack enclosure cabinets drawings, quantity, delivery time, transportation method and other requirements, allowing you to complete higher quality procurement tasks more easily.
ЧИТАТЬ БОЛЬШЕ
-
OEM Server Switch Rack Enclosure Cabinet
We can develop a complete solution based on your server switch rack enclosure cabinets drawings, quantity, delivery time, transportation method and other requirements, allowing you to complete higher quality procurement tasks more easily.
ЧИТАТЬ БОЛЬШЕ
-
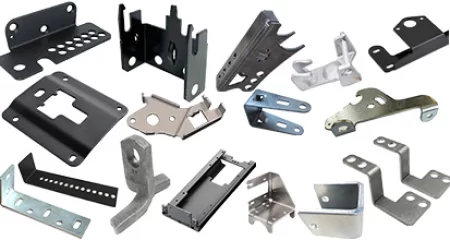
Custom Metal Brackets Factory In China
We can select the appropriate process, make molds, and complete the production of metal brackets according to your drawings, materials, tolerances, quantities and other requirements.
ЧИТАТЬ БОЛЬШЕ
-
Sheet Metal Spinning Parts Factory In China
HULK Metal is committed to providing high-quality sheet metal spinning parts OEM services to customers around the world. We have an ISO 9001 certified factory and integrated supply chain.
ЧИТАТЬ БОЛЬШЕ
-
Sheet Metal Parts Manufacturer In China
HULK Metal is a well-known sheet metal parts manufacturer in China, which provides complete solutions to produce higher quality customized sheet metal parts at lower prices.
ЧИТАТЬ БОЛЬШЕ
-
Metal Stamping Parts Factory
HULK Metal is an ISO 9001 certified metal stamping factory that can provide you with high-quality OEM stamping services such as blanking, bending, drawing, forming, spinning, etc.
ЧИТАТЬ БОЛЬШЕ





Больше результатов
Сварка листового металла на производственном участке HULK Metal
Резка, формовка, сварка, обработка поверхности и сборка выполняются в одной цепочке поставок внутри системы ISO 9001, поэтому деталь не передается между поставщиками и не переустанавливается между операциями. Сварка осуществляется методами MIG, TIG, точечной и лазерной сварки, при этом центр контроля проверяет размеры, твердость, толщину покрытия и качество поверхности на соответствие требованиям, указанным на чертеже.


-
![Choose a Chinese OEM for Server Rack Trays]()
March 25, 2025
Choose a Chinese OEM for Server Rack Trays
ЧИТАТЬ БОЛЬШЕ
-
![Metal Stamping OEM Factory in China]()
March 25, 2025
Metal Stamping OEM Factory in China
ЧИТАТЬ БОЛЬШЕ
-
![HULK Metal Fabrication]()
October 18, 2024
HULK Metal Fabrication
ЧИТАТЬ БОЛЬШЕ
-
![Where Cables Enter and Leave a Cable Ladder System: Transitions, Bend Radius and Edge Protection]()
September 30, 2026
Where Cables Enter and Leave a Cable Ladder System: Transitions, Bend Radius and Edge Protection
ЧИТАТЬ БОЛЬШЕ
-
![Stamping vs Fabrication: Presses, Brakes and Volumes]()
September 30, 2026
Stamping vs Fabrication: Presses, Brakes and Volumes
ЧИТАТЬ БОЛЬШЕ
-
![Bending Sheet Metal: Radii, Springback and Tooling]()
September 29, 2026
Bending Sheet Metal: Radii, Springback and Tooling
ЧИТАТЬ БОЛЬШЕ
-
![Cable Trunking vs Cable Tray: Protection and Access]()
September 28, 2026
Cable Trunking vs Cable Tray: Protection and Access
ЧИТАТЬ БОЛЬШЕ
-
![Laser Cutting vs Shearing - Kerf, Speed and Edge Quality]()
September 27, 2026
Laser Cutting vs Shearing - Kerf, Speed and Edge Quality
ЧИТАТЬ БОЛЬШЕ
-
![Designing Sheet Metal Enclosures: Ventilation, Sealing and EMC]()
September 27, 2026
Designing Sheet Metal Enclosures: Ventilation, Sealing and EMC
ЧИТАТЬ БОЛЬШЕ
-
![How to Control Bend Allowance and K-Factor - A Shop-Floor Method for Sheet Metal Flat Patterns]()
September 27, 2026
How to Control Bend Allowance and K-Factor - A Shop-Floor Method for Sheet Metal Flat Patterns
ЧИТАТЬ БОЛЬШЕ
-
![How to Spec Sheet Metal Fabrication: Materials, Tolerances, Finishes]()
September 27, 2026
How to Spec Sheet Metal Fabrication: Materials, Tolerances, Finishes
ЧИТАТЬ БОЛЬШЕ
-
![Curved or Routine? Choosing the Right Cable Ladder Elbow for the Route]()
September 21, 2026
Curved or Routine? Choosing the Right Cable Ladder Elbow for the Route
ЧИТАТЬ БОЛЬШЕ
-
![Cable Tray Fill Calculation: From a Cable Schedule to Width, Depth and Spare Capacity]()
September 14, 2026
Cable Tray Fill Calculation: From a Cable Schedule to Width, Depth and Spare Capacity
ЧИТАТЬ БОЛЬШЕ
-
![Connecting New Tray to an Existing Run: Angles, Reducers and Tolerances]()
September 11, 2026
Connecting New Tray to an Existing Run: Angles, Reducers and Tolerances
ЧИТАТЬ БОЛЬШЕ
-
![Cable Ladder Systems for Heavy Industrial Runs: How to Spec Side Rails, Rungs and Load Ratings]()
September 05, 2026
Cable Ladder Systems for Heavy Industrial Runs: How to Spec Side Rails, Rungs and Load Ratings
ЧИТАТЬ БОЛЬШЕ
-
![Pre-Galvanized, HDG, ZAM, Stainless or Aluminum: How to Buy Cable Tray Material That Matches the Site]()
September 05, 2026
Pre-Galvanized, HDG, ZAM, Stainless or Aluminum: How to Buy Cable Tray Material That Matches the Site
ЧИТАТЬ БОЛЬШЕ
-
![Cable Tray Installation: A Field Guide to Supports, Spacing and Bonding]()
August 19, 2026
Cable Tray Installation: A Field Guide to Supports, Spacing and Bonding
ЧИТАТЬ БОЛЬШЕ
-
![Metal Deep Drawing: A Comprehensive Guide]()
March 24, 2025
Metal Deep Drawing: A Comprehensive Guide
ЧИТАТЬ БОЛЬШЕ
-
![Comprehensive Guide to Sheet Metal Bending]()
March 21, 2025
Comprehensive Guide to Sheet Metal Bending
ЧИТАТЬ БОЛЬШЕ
-
![Sheet Metal Spinning]()
March 21, 2025
Sheet Metal Spinning
ЧИТАТЬ БОЛЬШЕ
-
![A Suitable OEM Factory for Your Network Server Blank Panels]()
February 28, 2025
A Suitable OEM Factory for Your Network Server Blank Panels
ЧИТАТЬ БОЛЬШЕ
-
![A Comprehensive Guide to Network Server Racks]()
February 26, 2025
A Comprehensive Guide to Network Server Racks
ЧИТАТЬ БОЛЬШЕ
-
![Comprehensive Guide to Sheet Metal Spinning]()
December 04, 2024
Comprehensive Guide to Sheet Metal Spinning
ЧИТАТЬ БОЛЬШЕ
-
![Introduction to Sheet Metal Forming: Processes, Materials, and Choosing the Right Partner]()
October 29, 2024
Introduction to Sheet Metal Forming: Processes, Materials, and Choosing the Right Partner
ЧИТАТЬ БОЛЬШЕ
-
![Comprehensive Guide to Sheet Metal Cutting: Methods, Materials, and Choosing the Right Partner]()
October 25, 2024
Comprehensive Guide to Sheet Metal Cutting: Methods, Materials, and Choosing the Right Partner
ЧИТАТЬ БОЛЬШЕ
-
![Comprehensive Guide to Sheet Metal Blanking]()
October 24, 2024
Comprehensive Guide to Sheet Metal Blanking
ЧИТАТЬ БОЛЬШЕ
-
![Comprehensive Understanding of Sheet Metal Welding]()
September 30, 2024
Comprehensive Understanding of Sheet Metal Welding
ЧИТАТЬ БОЛЬШЕ
-
![8 Types of Sheet Metal Assembly Technology and Their Processes and Applications]()
September 27, 2024
8 Types of Sheet Metal Assembly Technology and Their Processes and Applications
ЧИТАТЬ БОЛЬШЕ
-
![The Most Comprehensive Introduction To Metal Stamping Dies]()
September 24, 2024
The Most Comprehensive Introduction To Metal Stamping Dies
ЧИТАТЬ БОЛЬШЕ
-
![Introduction to Metal Stamping Processes]()
September 19, 2024
Introduction to Metal Stamping Processes
ЧИТАТЬ БОЛЬШЕ


















Предыдущая статья: Sheet Metal Bending Defects: Causes, Fixes and the Pre-Shipment Checks
Следующая статья: Stamping vs Fabrication: Presses, Brakes and Volumes
Другие статьи по изготовлению листового металла от HULK Metal
оставьте сообщение