Пошаговый способ выбора сварки, резьбовых соединений, заклепок или заклинивания для штампованных деталей из листового металла.
Крепеж и сварка в сборке из штампованного листового металла
Решение начинается с совместных требований. Прочная, герметичная конструкция может оправдать сварку, а крышка, которая должна открыться, указывает на резьбовые крепления.
Файл совместного решения · штампованный листовой металл
Крепеж против сварки при сборке штампованного листового металла: решение на одной странице
Правильный метод объединения — это не тот, который дает самое сильное утверждение в заголовке. Это метод, который передает нагрузку через фактическую штампованную геометрию, выдерживает финишную обработку и может быть проверен до того, как сборка покинет завод.
Маршрут А
Используйте сварное соединение, если сборка представляет собой одну конструкцию
Непрерывная, стежковая, точечная или лазерная сварка может устранить необходимость в открытом оборудовании, создать постоянный путь нагрузки и обеспечить герметичный шов, если это поддерживается процессом и планом проверки.
Маршрут B
Используйте резьбовые крепления, когда соединение должно открываться
Винты и самозажимные приспособления упрощают замену, регулировку и проверку на месте. Штамповка должна обеспечивать достаточную толщину, расстояние до края и ровную площадку для выбранного крепежа.
Маршрут C
Используйте квалифицированный гибрид, когда нагрев не подходит для использования.
Заклепки, заклепки, точечная или лазерная сварка могут использоваться для тонких, видимых или разнородных деталей. Выбор по-прежнему зависит от направления нагрузки, отделки и того, должно ли соединение быть герметичным.
Карточки маршрутов также считываются на статической странице. Элементы управления меняют только акцент; ответ остается на странице.
Начните с соединения, а не с метода соединения
Правильное решение о крепёжных изделиях и сварке начинается с пяти требований: путь нагрузки, долговечность, герметичность, внешний вид и проверка. Имя процесса указывается после того, как эти требования имеют четкого владельца.
Штампованный кронштейн с двумя винтами автоматически не дешевле сварного кронштейна. Для штамповки могут потребоваться дополнительные отверстия, плоская монтажная поверхность, резьбовые детали, маскировка и приспособление для сборки. Сварной корпус также не становится автоматически прочнее. Возможно, потребуется приспособление, последовательность сварки, очистка, выпрямление и отделка, устойчивая к нагреву.
01 · Путь загрузкиСдвиг, растяжение, отслаивание, вибрация и усталость задают различные вопросы о суставе.
02 · ПостоянствоКлиент обслуживает его, заменяет компонент или открывает для проверки?
03 · УплотнениеТочечная сварка является конструкционной, но не сплошной сваркой. Сварной шов может быть герметичным только в том случае, если его поддерживает подготовка шва.
04 · ГотовоПорошковое покрытие, гальваническое покрытие и гальванизация, замена посадок, резьбы, контактных поверхностей и послесварочный ремонт.
Если два человека по-разному описывают одно и то же соединение, чертеж не готов к технологическому решению. Можно думать о прочности конструкции; другой, возможно, думает о том, как специалист по обслуживанию снимает крышку. Оба варианта действительны, но указывают на разные методы сборки.
Правило принятия решения: выберите наименее сложный процесс, который удовлетворяет требованиям к соединению, затем проверьте геометрию штамповки, маршрут чистовой обработки и метод проверки. Не выбирайте процесс и не заставляйте конструкцию детали соответствовать ему.
Запишите требование в виде предложения
Такое предложение, как «крышка должна быть съемной, кронштейн должен выдерживать вертикальную нагрузку, а видимая поверхность должна оставаться плоской после порошкового покрытия», дает инженеру-технологу нечто поддающееся проверке. Это также обнажает противоречия. Съемную крышку нельзя приварить сварным швом, если клиент не согласится ее разрезать. Тонкая видимая панель может отводить тепло, необходимое для герметичного шва.
Для отделов закупок это предложение должно находиться в запросе предложений рядом с чертежом, а не в отдельном электронном письме. Это меняет основу ценообразования и усложняет двум поставщикам формулирование различных предположений. Отправьте совместное требование вместе с деталью, и мы сможем указать маршрут сборки, а не список изолированных операций.
→ Спросите, должно ли соединение быть постоянным, съемным или герметичным.
→ Спросите, в каком направлении нагрузка входит в штамповку и какой элемент ее передает.
! Считайте внешний вид, плоскостность и покрытие функциональными требованиями, если они влияют на пригодность или эксплуатацию.
× Не используйте «сильное» или «общее качество» в качестве совместной спецификации. Укажите нагрузку, условия эксплуатации и приемочную проверку.
Штампованное отверстие и край определяют доступную зону соединения
В процессе штамповки создаются отверстия, направляющие, изгибы, лыски и кромки, которые наследуются каждым последующим методом соединения. Соединение, которое в САПР выглядит возможным, может выйти из строя из-за того, что отверстие расположено слишком близко к изгибу, зенковка имеет слишком малую площадь опоры или слишком мало витков резьбы.
Для резьбового крепежа толщина материала влияет на зацепление резьбы, местную жесткость и нагрузку, которую может выдержать лист. Штамповка должна обеспечивать достаточное зацепление винта и достаточную поддержку, чтобы противостоять местной деформации. В одном руководстве по проектированию рекомендуется как минимум три полных оборота резьбы, но окончательный выбор по-прежнему зависит от поставщика винта и случая нагрузки. Если тонкая штампованная панель не может обеспечить такое сцепление, более надежным может быть самозажимной крепеж, более толстая бобышка или другое соединение.
Геометрические ворота: соединение не может быть прочнее, чем штампованная деталь, к которой оно прикреплено. Прежде чем приступить к ремонту, проверьте отверстие, седло, кромку и доступ к инструменту.
Прочитайте поперечное сечение перед видом сверху. Вид сверху показывает дыру. Поперечное сечение показывает, есть ли у винта материал, который можно удерживать, есть ли у зенковки опорная поверхность и есть ли у пуансона место для резки, не дергая за кромку.
Три особенности, определяющие сустав
A. Положение отверстия: отверстие должно располагаться достаточно далеко от линии сгиба, соседнего отверстия и края листа для выбранного процесса.
B. Опорная зона: для крепежа с потайной или расточной головкой необходима опорная стенка и гнездо, способное выдерживать нагрузку без разрушения листа.
C. Доступ: инструмент, заклепочный пистолет, сварочный электрод или лазерная головка должны достигать соединения в реальной сборке, а не только в развертке.
Зенкеры особенно легко нарисовать и сложно изготовить на тонком материале. Практическое руководство состоит в том, чтобы глубина зенковки была ниже 0,6 толщины материала и сохраняла не менее 50 % опорного контакта между крепежом и гнездом. Отверстие может иметь правильные размеры, но все равно не получится, потому что под головкой слишком мало материала.
Таблица 1. Проверка геометрии перед выбором крепежа или сварки.
Функция
Проверьте
Почему суставы заботятся
Отверстие для сгиба
Установите минимум в зависимости от толщины и размера отверстия
Во время формовки отверстие может стать овальным.
От отверстия до края
Оставьте материал для нагрузки на пуансон или крепеж
Лист может порваться или вздуться по краям.
Зенкер
Глубина и опорный контакт
Головка винта может не посадиться или вытянуться.
Приварной фланец
Вылет, зазор и радиатор
Хороший сварной шов на плохом фланце — это все равно плохое соединение.
Зацепление резьбы
Три полных оборота — это обычный минимум
Слишком мало контактных полос под нагрузкой.
Распространенной ошибкой при покупке является отправка 2D-чертежа без сопрягаемой детали. Расположение отверстий может совпадать с рисунком, но после изгиба все равно не будет соответствовать ответной скобе. Элементы, которые остаются на одной плоской поверхности, могут удерживаться крепче, чем элементы, пересекающие изгиб. Если сборка зависит от совпадения отверстия в одной фасонной грани с отверстием в другой, набор допусков подлежит рассмотрению котировок.
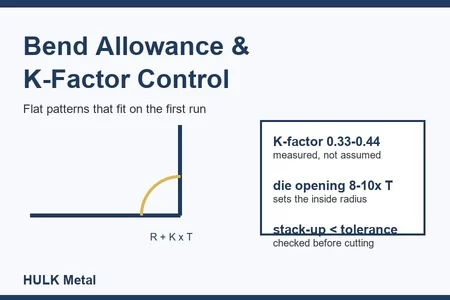
Геометрия изгиба, создающая стопку, описана в Полное руководство по гибке листового металла. Используйте его, когда сопрягаемая поверхность зависит от радиуса изгиба, упругого возврата или расположения фланца.
Отправьте сопрягаемую деталь, базовую схему и окончательные требования к посадке. Мы можем отметить слишком тугой рисунок отверстий перед штамповкой или сваркой, когда замена паза, зазора или базовой точки все еще обходится недорого.
Сварочные маршруты: непрерывная, стежковая, точечная и лазерная
Сварка — это та группа, в которой соединение должно стать частью детали. Выбор внутри семейства менее очевиден: неразъемное точечное соединение, низкотемпературный шов, непрерывный герметичный шов и узкая лазерная сварка решают разные проблемы.
Точечная сварка сжимает два перекрывающихся листа и пропускает через них ток, образуя локальный сварочный самородок. Это быстрый, повторяемый и обычно автоматизированный процесс. Те же свойства, которые делают его полезным, также накладывают ограничения: соединение является постоянным, перекрытие требует доступа с обеих сторон, а точечные сварные швы не образуют сплошного шва. Точечный рисунок может быть правильным выбором для кронштейна или каркаса шкафа и неправильным выбором для корпуса, удерживающего жидкость.
Точечная контактная сварка
Используйте его для соединений внахлест, требующих постоянного соединения конструкции без заполнителя. Ожидайте доступа к инструменту с обеих сторон, определенного шаблона самородков и отсутствия герметичности по умолчанию.
Шовная сварка
Используйте короткие разнесенные сварные швы там, где непрерывный шов не нужен. Зазоры уменьшают тепло и деформацию, но шов не является барьером для жидкости или газа.
Непрерывный шов или скругление
Используйте его, когда соединение должно выдерживать нагрузку и действовать как барьер. Он требует подгонки, последовательной очистки и очистки после сварки. Это также путь, с наибольшей вероятностью обнаруживающий искажения на видимой панели.
Лазерная сварка
Используйте его, когда тепловложение и зона термического влияния должны быть небольшими. Компромисс — подгонка. Сфокусированный луч не перекрывает свободный зазор так, как это может сделать щадящая дуговая обработка.
Приведенная ниже таблица процессов представляет собой стартовый фильтр, а не процедуру сварки. Окончательные параметры зависят от квалифицированной процедуры производителя, комбинации материалов, толщины и оборудования.
Экран процесса
Таблица 2. Маршруты сварки в зависимости от требований к соединениям.
Маршрут
Наилучший вариант
Основной предел
Осмотр
Пятно
Нахлесточные соединения, рамы, объем повтора
Нет непрерывного уплотнения; двусторонний доступ
Размер самородка, интервал, образец в разборе
Сшить
Шкафы, ребра жесткости, рамы с низкой деформацией
Не водонепроницаем; необходимо указать пропущенные прогоны
Длина, шаг, проникающая способность, искажение
Шов/филе
Герметичные или высоконадежные соединения
Больший риск нагрева, очистки и деформации
Визуальный тест, испытание на герметичность или давление, как указано
Лазер
Тонкие детали, узкая зона нагрева, чистый шов
Плотный зазор и посадка; стоимость оборудования
Зазор, провар, непрерывность шва
При работе с тонкими листами первый вопрос заключается в том, может ли материал выдерживать тепло без изменения формы. Точечная сварка с током от 4 до 8 кА является обычным явлением для листового металла, но этот диапазон является лишь ориентировочным. Толщина, покрытие, состояние электрода и вторичная цепь аппарата определяют фактическую настройку.
Схема стежка — хороший компромисс для каркасов и усиливающих элементов. Пример из отраслевой практики: сварной шов длиной 20 мм, за которым следует зазор 30 мм. Это не универсальный рецепт, но он демонстрирует логику: поместите металл там, где он нужен стыку, и оставьте место, где тепло не играет конструктивной роли. Стежковая сварка не является методом герметизации.
Граница проекта: если на чертеже указано «сваривать по всему периметру», а также указано «должен оставаться плоским», у производителя есть два требования, которые могут противоречить друг другу. Прежде чем предлагать цену, определите класс сварного шва, площадь плоскостности и допустимые операции после сварки.
Отправьте сведения о месте соединения, материале, толщине, покрытии и требованиях к утечкам, когда маршрут сварки еще открыт. Это дает нам достаточно информации, чтобы рекомендовать семейство процессов и реалистичный метод контроля, не делая вид, что один сварной шов решает каждое соединение.
Пути крепления: винты, заклепки, зажимные и самозажимные приспособления
Крепеж — это не один процесс. Съемный крепежный винт, постоянная глухая заклепка, заклепочная блокировка и самозажимная гайка предъявляют разные требования к штампованной детали и оставляют заказчику разные варианты обслуживания.
Самое простое различие заключается в том, нужно ли клиенту открывать сустав. Резьбовой крепеж создает исправное соединение, но для него также необходима резьба, несущее гнездо и стратегия фиксации. Заклепка долговечна и часто прочна на сдвиг, а ее способность к растяжению и метод удаления зависят от типа заклепки. Зажатие образует механическую блокировку без незакрепленной застежки, но для этого требуется правильный инструмент, материал и доступ к стопке.
Исправно
Винт
Лучше всего, когда клиент снимет, заменит или отрегулирует деталь. Листу требуется достаточное зацепление резьбы или прессованная вставка, плоское гнездо и доступ к головке и приводу.
Смотреть: тонкий материал, вибрация, истирание нержавеющей стали и налет на резьбе.
Постоянный
Заклепка
Лучше всего, когда соединение должно оставаться закрытым и процесс можно повторить с помощью контролируемого инструмента. Размер отверстия под заклепку должен соответствовать спецификации поставщика заклепок, а не предполагаемому зазору.
Смотреть: краевое расстояние, качество отверстия, растягивающие нагрузки и удаление из эксплуатации.
Нет незакрепленных деталей
Клинч
Полезно для перекрытия пластичных листов, когда сформированный замок может заменить отдельный крепеж. Для этого требуется доступ к инструментам с обеих сторон, а также подходящее сочетание материала и стопки.
Смотреть: хрупкие или твердые материалы, толстые стопки и соединения, которые должны открываться.
Встроенное оборудование
Самозажимная гайка или шпилька
Создает прочную резьбу или точку крепления на штампованной панели. Он может заменить резьбовое отверстие, когда материал слишком тонкий для надежного соединения.
Смотреть: допуск отверстия, плоская площадка, доступ для пресса и крепеж вблизи изгиба.
Самозажимное оборудование часто является лучшей деталью чертежа для тонкого корпуса, но это не бесплатное обновление. Для детали необходимо правильное отверстие, достаточное количество материала вокруг него и плоская поверхность для буртика. Если фурнитура расположена слишком близко к краю или изогнута, установка может деформировать панель еще до того, как клиент затянет винт.
Резьбовое отверстие не заменяет подходящую резьбу. Три полных оборота резьбы — это минимальная полезная проверка, но винт из тонкого листа все равно может провернуться под нагрузкой. В проекте должно быть указано, находится ли резьба в листе, в приварной гайке, в прессованной вставке или в сопрягающемся компоненте. Каждый меняет план проверки.
Обзор крепежа: укажите владельца темы, прежде чем утверждать рисунок. Резьба может находиться в листе, в прессованной вставке, в приваренной гайке или в сопрягаемой детали, и каждый вариант имеет свой вид отказа.
Заклепки заслуживают такого же наказания. «Использовать заклепку» не является совместной спецификацией. На чертеже должен быть указан тип заклепки, источник размера отверстия, зазор головки, диапазон захвата, расстояние до края и возможность замены заклепки после повреждения на месте. Если соединение является постоянным, клиент должен понимать, что удаление заклепки может повредить отверстие или отделку.
Таблица 3. Маршруты крепежа и штамп, от которого они зависят.
Маршрут
Штампованный элемент
Открывается повторно?
Основное доказательство
Винт/болт
Резьба, зазорное отверстие, плоское седло
Да
Повороты резьбы, посадка, проверка крутящего момента
Заклепка
Совпадающее отверстие, краевой край, доступ к стыку
Нет, без повреждений
Калибр отверстия, установленная высота, испытание на растяжение/срез
Клинч
Плоское перекрытие, пластичный пакет, двусторонний доступ
Нет
Секция блокировки, настройка инструмента, испытание на растяжение
Усилие прессования, выталкивание, испытание крутящего момента
Гибрид может быть самым чистым решением, когда каждый процесс выполняет одно задание. Выступы могут определять местонахождение деталей перед сваркой или креплением, точечные сварные швы могут удерживать конструкцию, пока затвердевает герметик, а резьбовые детали могут создавать точки обслуживания, не снимая при этом все соединение. Полезное правило — назначать роль каждой операции, а не использовать два процесса для решения одной и той же проблемы дважды.
Цитата на уровне сустава: отправьте сопрягаемые поверхности, требования к обслуживанию, основной металл, толщину и видимость винта или заклепки. Позиция крепежа не может сказать нам, имеет ли штампованная деталь расстояние до края и опорную поверхность, чтобы поддерживать ее.
Когда сварочное тепло меняет плоскостность, посадку и отделку
Сварка изменяет штампованную сборку, поскольку соединение локально нагревается, а затем удерживается, пока оно остывает. Сварной шов — не единственное, что движется. Окружающий лист сжимается, приспособление удерживает одну область на месте, а освобожденная часть может принять другую форму.
Тонкий лист более чувствителен, поскольку он имеет меньшую жесткость и меньшую тепловую массу. Узкий локализованный сварной шов все равно может вывести видимую панель из плоского состояния. Длинный непрерывный шов может вызвать больше тепла и большего сжатия, чем требуется суставу. Сварной шов, расположенный на одной стороне нейтральной оси, может изогнуть узел в эту сторону при охлаждении.
Лазер или квалифицированная точка
Снижение теплового воздействия, если соединение подходит и процесс квалифицирован. Установка и доступ по-прежнему имеют значение.
Сварной шов
Разнесенные пролеты уменьшают накопление тепла, но шов не является непрерывным, и рисунок должен быть определен.
Непрерывный шов
Полезно для герметизации или целостности конструкции. Последовательность, ограничение и очистка требуют более тщательного планирования.
Незапланированный сварной шов по всему периметру
Самый высокий риск планирования в этом сравнении. Предположения о нагреве, доступе и проверке часто неясны.
Полоски представляют собой экран планирования. Материал, толщина и геометрия соединения переопределяют метку.
Изготовитель контролирует деформацию за счет уменьшения подвода тепла, уменьшения объема сварного шва, балансировки последовательности и удержания сборки на базовых точках, используемых для проверки. Крепление, которое плотно сидит в приспособлении, но пружинит при отпускании, не решило проблему. Это только переместило ошибку на этап разблокировки.
На нашем производстве план сварки и проверка освобождения приспособления неразрывно связаны между собой. Мы смотрим на сборку после того, как она выйдет из крепления, поскольку форма, удерживаемая зажимами, — это не та форма, которую получает заказчик. В плане проверки необходимо измерить деталь в свободном состоянии, используя схему исходных данных чертежа и согласованные требования к плоскостности или посадке.
01 · Уменьшите сварной шов, для которого нет задания
Замените ненужный непрерывный шов на строчку наименьшего размера, выдерживающую нагрузку, если только шов не должен быть герметичным.
02 · Сбалансируйте путь
Поменяйте стороны и раздвиньте проходы, чтобы одна сторона не собирала всю усадку.
03 · Управление удерживающим устройством
Используйте исходные данные чертежа, избегайте чрезмерного зажима и дайте сборке остыть в контролируемом положении.
04 · Проверка после выпуска
Измерьте свободную часть. Выпрямление или механическая обработка после сварки должны быть плановой операцией, а не внезапным ремонтом.
Порядок завершения: сварка панели с порошковым или окрашенным покрытием повреждает покрытие вокруг зоны нагрева. Если соединение требует сплошной отделки, перед отделкой заварите и очистите его. Если соединение необходимо собрать после окончательной обработки, используйте процесс, не требующий локального термического ремонта, и определите, как защищены обрезанные кромки или контактные поверхности.
Отправьте зону плоскостности, видимую поверхность и требования к покрытию вместе с обозначением сварного шва. Чертеж, на котором указан только символ сварного шва, может привести к качественному сварному шву и бракованной крышке.
Когда крепежные элементы добавляют доступ к обслуживанию, но создают новые режимы отказа
Преимуществом крепежа является также его риск: соединение можно собрать и снова открыть, поэтому правильность резьбы, седла, отверстия и шага затяжки зависит от того, останется ли резьба, седло, отверстие и шаг затяжки с течением времени.
Винт может выйти из строя из-за снятия листа, вытягивания головки, ослабления под действием вибрации или заедания резьбы. Заклепка может выйти из строя, если отверстие неправильное, диапазон захвата неправильный или край расположен слишком близко. Самозажимная вставка может повернуться или вытолкнуться, если отверстие и панель расположены неправильно. Зажим может потерять свою блокировку, если изменится установка инструмента или стек.
Истирание — это проблема материала и сборки
Нержавеющая сталь склонна к истиранию, поскольку ее защитный оксидный слой может разрушаться под давлением, и материал может переходить с одной резьбы на другую. В результате получается холодная сварка между винтом и гайкой или вставкой. Высокоскоростные электроинструменты, высокая сила, несоосность и пары из нержавеющей стали из одного сплава повышают риск.
Вы можете снизить риск, контролируя скорость установки, используя подходящую смазку для резьбы, проверяя чистоту резьбы и выбирая комбинацию материалов или покрытий, подходящую для сборки. Противозадирная защита изменяет условия трения, поэтому значение крутящего момента должно основываться на состоянии смазки, а не копироваться из сухой спецификации. Если застежка из нержавеющей стали начинает заедать, применение силы обычно разрушает резьбу.
Проверка доступа к сервису
1. Драйвер может добраться до головки, не снимая другой узел.
2. Винт можно заменить, когда панель находится в сервисном положении.
3. Резьба и седло остаются доступными после выбранной отделки.
Проверка нагрузки и материала
! Отдельный крепеж ненадежен при отслаивании и вибрации, если только соединение не имеет другого фиксирующего элемента.
! Сталь в алюминии может вызвать гальваническую коррозию, если не контролировать условия контакта.
× Не используйте тонкий нарезанный лист в качестве конструкционной резьбы без проверки нагрузки и сцепления.
Покрытие изменяет соединение после завершения штамповки. Порошковое покрытие обычно добавляет измеримый слой, а покрытие или анодирование могут изменить посадку отверстий, резьбы и площадей электрического контакта. Если винт должен находиться в зенковке или вставка должна оставаться чистой, эти участки необходимо замаскировать или выполнить послефинишную обработку. На сборочном чертеже должно быть указано, какие поверхности можно покрывать, а какие нет.
Полезно спросить, как клиент будет ремонтировать сустав. Крышку с десятью открытыми винтами легко обслуживать, но ее медленнее собирать и проверять. Заклепанную крышку собрать быстрее, и ее невозможно открыть заново. Сварная крышка является структурно непрерывной, но может потребовать резки и местной доводки. План обслуживания и план сборки должны совпадать.
Остановитесь и повторно цитируйте, когда: на чертеже требуется тонкое резьбовое отверстие на пути нагрузки конструкции, резьба из нержавеющей стали из того же сплава с высокоскоростной установкой, стальные винты из алюминия без изоляции или полностью готовая сборка, которую необходимо снова открыть для обслуживания.
В запросе предложения укажите стандарт крепежа, материал сопряжения, отделку и требования к обслуживанию. Если эти детали не согласованы, самым безопасным первым шагом будет совместная проверка, а не низкая цена, основанная на предполагаемом винте.
Выберите соединение из углеродистой стали, нержавеющей стали или алюминия
Материал меняет решение о соединении, поскольку он меняет свариваемость, термическое движение, риск истирания, риск коррозии и реакцию штамповки на крепеж.
Углеродистая сталь является самой простой основой для многих сварных рам и кронштейнов, но для защиты от коррозии требуется отделка. Нержавеющая сталь устойчива к коррозии, но может истирать резьбу и двигаться больше во время сварки, чем можно ожидать при волочении с низким содержанием углерода. Алюминий легкий и устойчив к коррозии во многих средах, но сочетание сварных швов и креплений требует квалифицированной обработки и внимания к гальваническому контакту.
Таблица 4. Экран материала для штампованного монтажного соединения.
Материал
Сварная трасса
Закрепленный маршрут
Посмотреть
Углеродистая сталь
MIG, точечная сварка, шов или стежок
Винты, заклепки, зажимы
Отделка, коррозия кромок, деформация сварного шва
Нержавеющая
TIG или лазер после квалификации
Крепеж с защитой от заедания
Истирание, пружинение и нагрев сварного шва
Алюминий
Квалифицированная сварка TIG или лазерная сварка
Заклепки, зажимные или изолированные винты
Гальванический контакт и тепловое движение
Оцинкованная сталь
Удалите цинк из зоны сварного шва
Закрепите после отделки или локального ремонта
Дым, повреждение покрытия и защита кромок
Лист с предварительно нанесенным покрытием
Избегайте, если процесс не квалифицирован
Заклепка, зажим или винт с защитой
Обрезание кромок, потертости и подкраска
Таблица материалов намеренно консервативна. Здесь не говорится, что каждое соединение нержавеющей стали должно быть сварено лазером или что каждая алюминиевая деталь должна быть заклепана. В нем говорится, что для заявления о процессе необходимо указать фактический сорт, толщину, отделку и условия эксплуатации.
Для алюминиевых сборок не допускайте соприкосновения стального крепежа с голым алюминием, не продумывая условия контакта. Для сборок из нержавеющей стали следует отличать структурную резьбу от винта крышки. Для оцинкованной стали решите, будет ли зона сварного шва очищена и нанесено новое покрытие или деталь следует перенести на механический путь.
Отправьте сертификат или класс материала, условия эксплуатации и стандарт отделки. Общий запрос на «нержавеющую сталь» или «алюминий» слишком широк для принятия надежного совместного решения, особенно когда деталь подвергается воздействию влаги, соли, вибрации или многократного открывания.
Последовательность штамповки, фурнитуры, отделки и сборки
Метод присоединения — это только один шаг в цепочке. Правильный процесс все равно может оказаться неудачным, если оборудование установлено после проверки плоскостности, отделка нанесена после проверки резьбы или сварка сборки после того, как панель уже была покрыта.
Последовательность работ должна быть явно указана в предложении и пакете задания. Он определяет, какие размеры еще можно исправить, а какие операции могут повредить предыдущий. Он также определяет доказательства проверки, которые получает клиент.
01 · Заморозить совместное требование
Подтвердите загрузку, доступ для обслуживания, герметизацию, внешний вид и отделку перед выпуском развертки.
02 · Просмотрите набор штампов и допусков
Проверьте отверстие, изгиб, кромку, опорную поверхность и доступ к сопрягаемым поверхностям.
03 · Определите оборудование и последовательность сварки
Разместите фиксирующие выступы, самозажимные приспособления или прихваточные сварные швы там, где они удерживают сборку, не блокируя последующие инструменты.
04 · Сварить или соединить конструкцию
Используйте проверенный процесс, последовательность действий, приспособления и проверку освобождения после сварки.
05 · Завершить настройку маскировки и исправления
Защитите резьбу, седла, контактные поверхности и видимые области. Определите способ защиты сборки после окончательной обработки.
06 · Соберите и осмотрите свободную часть
Проверьте соединение после отделки и после этапа окончательной затяжки или клепки, а не только при голой штамповке.
Самая распространенная ошибка в последовательности — установка голой детали, затем добавление покрытия или крепежа и обнаружение, что окончательная сборка больше не подходит. Зенкер, который был в порядке до порошкового покрытия, может иметь посадочное место с покрытием. Резьбовое отверстие, которое было чистым перед нанесением покрытия, теперь может иметь заниженный размер. Заклепка, которую легко установить перед покраской, может повредить отделку головки.
Ворота последовательности: размер, который невозможно проверить после отделки, следует проверить перед отделкой и защитить во время процесса. Запишите как предфинишное состояние, так и окончательное состояние сборки.
Определяйте операции отделки на сборочном чертеже, а не только в общем примечании. Отметьте поверхности, которые должны оставаться проводящими, нити, которые должны оставаться чистыми, и видимые поверхности, которые нельзя подправить без несоответствия цвета.
Наш процесс контроля качества проверяет сырье, незавершенное производство и готовые детали. Для сборки полезной точкой проверки является не один последний взгляд. Это точка, в которой соединение еще можно регулировать, и точка, где отделка завершена. Обе записи принадлежат пакетному файлу.
Небольшое изменение конструкции, большое изменение процесса: перемещение самозажимной вставки на небольшое расстояние от изгиба может устранить проблему доступа при прессовании. Изменение видимого шва с непрерывного на стежковое может исключить этап выпрямления. Прежде чем разрезать штамповочный инструмент, проверьте соединение.
Отправьте нужную последовательность сборки, если она уже есть на вашей производственной линии. Мы можем проверить, поддерживает ли это штампованная деталь и процесс соединения, или пометить операцию, которая вызовет цикл доработки.
Стоимость всего соединения, а не цены за единицу крепежа
Винт может выглядеть дешевле, чем сварной шов, поскольку цена за единицу винта видна, а сварной шов требует скрытой подготовки. Это сравнение неполно. Стоимость соединения включает в себя штампованные элементы, оснастку, приспособления, последовательность отделки, метод проверки и стоимость неисправного соединения.
Полезной моделью ставок является общая совместная стоимость = фиксированная установка и квалификация + переменные материалы и труд + проверка и документация + ожидаемые затраты на доработку и обслуживание. Уравнение носит иллюстративный характер, а не является формулой цены HULK Metal. Его цель — помешать отделу закупок сравнивать крепеж и сварной шов, как будто это один и тот же товар.
Фиксированная настройка и квалификация
Инструменты, приспособления, процедура сварки, пресс-инструмент, образец сборки, обзор первого изделия и любая квалификация процесса, требуемая чертежом.
Разные материалы и труд
Стоимость крепежа или наполнителя, особенности штамповки, очистка, подгонка, время сварки, установка заклепок, установка крепежа, маскировка и работа по сборке.
Проверка и документация
Калибры отверстий, проверка резьбы, проверка сварных швов, проверка натяжения или крутящего момента, измерение плоскостности, толщина отделки и записи, необходимые клиенту для партии.
Доработка и обслуживание
Правка, нанесение нового покрытия, замена поврежденной вставки, резка сварного шва, удаление заклепки или выполнение ремонта на месте. Они являются частью жизненного цикла, даже если они не указаны в первой кавычке.
Большой объем меняет баланс, поскольку приспособление или сварочная ячейка могут быть амортизированы. Малый объем снова меняет ситуацию, потому что настройка и разовое проектирование распространяются на меньшее количество частей. Конструкция с большим количеством крепежных элементов может быть дешевле на одном этапе и дороже на другом, если деталь требует большого количества отверстий, вставок оборудования, этапов маскировки и точек проверки.
Правило сравнения: сравните одну и ту же границу количества. Если одно предложение включает в себя крепеж, отделку и проверку первичного изделия, а другое включает только работы по сборке, меньшее число не сравнивается с тем же объемом.
Здесь важна интегрированная цепочка поставок, поскольку резка, штамповка, механическая обработка, отделка, сборка и проверка не являются отдельными процессами передачи с отдельными предположениями. Один ответственный поставщик может согласовать отделку с резьбой, штамповку с крепежом, а проверку с требованиями к обслуживанию.
Не спрашивайте «что дешевле, сварка или шурупы?» Спросите: «Какова общая стоимость соединения, которое должно выдерживать такую нагрузку, иметь такую отделку и проверяться таким образом?» Отправьте годовой объем и ожидаемый срок службы вместе с чертежом, и сравнение станет производственным решением, а не соревнованием цен за единицу продукции.
Проверки первой статьи, доказывающие совпадение
В первой статье решение о присоединении становится доказательством. Проверка должна подтвердить требования к соединению, а не просто показать, что детали физически подходят друг к другу.
Для сварной сборки важна форма в свободном состоянии. Деталь, измеренная в приспособлении, может выглядеть правильно и пружинить после освобождения. В случае закрепленного узла соединение должно быть проверено после завершения отделки и при заданных условиях затяжки или установки. Для смешанного маршрута следует записать саму последовательность.
Контрольный список совместного выпуска внешнего интерфейса0 из 10 отмечено
Используйте это как внешний обзор. Он не заменяет чертеж или квалифицированную спецификацию процесса.
Приведенная ниже таблица доказательств преобразует контрольный список в конкретные измерения. Точные приемочные значения должны быть получены из чертежа, стандарта материала и аттестованного процесса. В таблице показано, что следует измерять и почему.
Доказательства
Как проверить
Неисправность обнаруживается
База и посадка
Проверьте свободную часть на соответствие схеме привязки чертежа
Подходит только для крепления, потеря плоскостности
Состояние сварного шва
Размер, расположение, целостность и согласованное испытание
Слабый или неправильно расположенный сварной шов, путь утечки
Резьба или вставка
Резьбовой калибр, проверка выталкивания или крутящего момента
Раздевание, вращение или протягивание
Заклепка или клинч
Калибр отверстия, заданная геометрия и согласованная проверка на растяжение
Плохая блокировка, треснутый край
Завершить сборку
Проверка толщины покрытия и маскированных элементов
Первая статья сочетает в себе размерное доказательство и функциональную проверку. Он может зафиксировать сустав, который имеет правильные размеры и функционально неправильный. Если заказчику нужен съемный чехол, проверьте возможность его съема. Если заказчику требуется герметичный корпус, проверьте согласованный метод герметизации. Если клиенту нужна исправная вставка, убедитесь, что вставку можно заменить, не разрушая панель.
Рисование тревожных флажков и вопросы для отправки вместе с запросом предложения
Чертеж может содержать инструкцию по соединению, которая достаточно полна для изготовления, но все еще слишком неполна, чтобы ее можно было точно процитировать. Это сигналы о том, что сустав нуждается в короткой проверке, прежде чем цена будет зафиксирована.
«Сварка по всему периметру» без класса сварки
Производитель знает, где сваривать, но не знает требуемого размера, непрерывности, отделки или проверки. Соединение может быть исправным или перегруженным, и ни одна из сторон не сможет доказать то, о чем просили.
“Съемный” без служебного маршрута
Винт в принципе съемный. На практике его невозможно снять, если водитель не может до него дотянуться, резьба находится за поверхностью с покрытием или головка блокируется другим узлом.
«Плоский» без требования свободного состояния
Плоская часть приспособления может пружинить после освобождения. Укажите поверхность, зону измерения и укажите, происходит ли проверка до или после отделки.
Резьба в тонком листе без вставки
На рисунке показан винт, но не показано, как его будет удерживать панель. Проверьте зацепление, подшипник головки, материал и нагрузку, прежде чем решить, что резьбового отверстия достаточно.
Финиш, который наступает после аппаратного
Порошковое покрытие, гальваническое покрытие и анодирование могут покрыть седло, уменьшить отверстие или загрязнить резьбу. Последовательность должна соответствовать требованию соответствия.
Смешанные металлы без контактного управления
Алюминий из стали, нержавеющая сталь из углеродистой стали и детали с покрытием, эксплуатируемые в мокрых условиях, могут стать причиной коррозии. В проекте соединения должно быть указано, какие контактные поверхности должны быть изолированы или защищены.
Запрос предложения не требует полного инженерного эссе. К чертежу необходимо приложить семь фактов: основной металл и толщина, расположение соединения, направление нагрузки, съемное или постоянное намерение, требования к уплотнению, отделка и ожидаемый годовой объем. Эти факты позволяют поставщику решить, относится ли соединение к штамповке, сварке, отделке или сборке, и можно ли повторить указанный процесс в запрошенном количестве.
Полезная строка запроса предложения: "Этот кронштейн должен оставаться в пределах отмеченной зоны плоскостности после сварки и порошкового покрытия. Крышка должна быть съемной при установленном сопрягающем узле. Маршрут сварки и крепежа указывается отдельно." Он конкретен, измерим и легко анализируется.
Часто задаваемые вопросы
Вопросы ниже возвращаются к одному и тому же решению: определить соединение, прежде чем выбирать процесс. Ответ меняется при изменении нагрузки, обслуживания, завершения или доступа.
Выдерживают ли сварные соединения большую нагрузку, чем крепёжные соединения?
Это зависит от геометрии соединения, материала и проверки. Хорошо спроектированный непрерывный сварной шов может выдерживать большую нагрузку по непрерывному пути. Схема крепления с соответствующим подшипником, краевым расстоянием и распределением нагрузки может соответствовать тем же требованиям к сборке. «Сварной» не заменяет расчет нагрузки.
Когда в сборке из штампованного листового металла следует использовать винты вместо сварки?
Используйте винты, когда соединение должно открыться, когда компонент будет заменен или когда ожидается регулировка на месте. Убедитесь, что штампованная панель может обеспечить достаточное зацепление резьбы или подходящую пластину, устойчивое посадочное место и доступ к инструменту. Винт в тонком незакрепленном отверстии не является достаточной конструкцией.
Может ли точечная сварка заменить непрерывную сварку?
Только в том случае, если шов не требует непрерывного уплотнения и точечный рисунок соответствует структурным требованиям. Точечная сварка является постоянной и может быть быстрой, но не является водонепроницаемой. Если корпус должен удерживать жидкость, газ или давление, на чертеже должен быть указан метод герметизации и проверка, подтверждающая это.
Как предотвратить деформацию тонкого листа во время сварки?
Уменьшите ненужный объем сварного шва, контролируйте последовательность, сбалансируйте нагрев вокруг соединения, используйте подходящее приспособление и проверьте деталь после снятия. Обратный шаг, образцы строчек и запланированные предварительные настройки могут помочь в определенных случаях. На чертеже следует указать требования к плоскостности, поскольку правильный контроль зависит от детали.
Почему крепеж из нержавеющей стали заедает?
Резьба из нержавеющей стали может истираться, когда давление и трение разрушают защитный оксидный слой и оголенный металл переходит с одной резьбы на другую. Высокая скорость, большая сила, несоосность и пары из нержавеющей стали одного и того же сплава повышают риск. Более медленная сборка, чистая резьба, подходящая смазка и квалифицированная пара материалов уменьшают этот риск.
Заклепки для штампованных деталей лучше, чем винты?
Заклепки подходят для неразъемных соединений, где инструмент может установить их равномерно, и клиенту не нужно повторно открывать узел. Винты подходят для съемных соединений, но требуют пригодной к использованию резьбы, гнезда и доступа. Заклепки часто хорошо ведут себя при сдвиге; винты могут быть более гибкими в натяжении и обслуживании. Направление нагрузки имеет большее значение, чем название крепежа.
Можем ли мы покрыть узел порошковой краской после сварки?
Да, после сварки часто наносится сплошная отделка, поскольку покрытие может более равномерно покрыть соединяемую конструкцию. На чертеже по-прежнему необходимо обозначить резьбу, сопрягаемые поверхности, точки заземления и области, которые должны оставаться свободными. Если детали сначала покрываются покрытием, а потом свариваются, тепло повреждает покрытие, и необходим план местного ремонта.
Что должно быть в отчете по первой статье для сустава?
Включите посадку на основе базовых данных, измеренную плоскостность в свободном состоянии, размеры сварных швов или крепежных деталей, проверки резьбы или вставок, настройку заклепок или клинчей, толщину покрытия, где это необходимо, и согласованную функциональную проверку. В отчете должно быть указано состояние соединения после окончательной отделки и сборки, а не только штамповка.
Лучшее соединение — это то, которое вы можете проверить
Крепеж против сварки — это не соревнование двух логотипов на технологической карте. Это решение о том, как штампованная деталь выдерживает нагрузку, как она будет обработана и как заказчик докажет правильность соединения.
Используйте сварку, когда сборка должна стать единой конструкцией и это поддерживается планом нагрева, доступа и осмотра. Используйте крепежные детали, когда соединение должно открываться, а штампованная часть может поддерживать резьбу, седло и маршрут обслуживания. Используйте заклепки, заклепки или квалифицированный гибрид, если из-за тепла или материала постоянный сварной шов не подходит.
Готово к просмотру: на чертеже указана функция соединения, штампованная геометрия подтверждает это, и первая статья может подтвердить результат после завершения и выпуска.
Самым ярким признаком того, что соединение готово, является не длинный список имен процессов. Это рисунок, в котором указано, что должен делать сустав, и первая статья, показывающая, что он сделал это после завершения и выпуска. HULK Metal может вместе просмотреть геометрию штамповки, маршрут соединения, порядок отделки и план проверки, а затем указать путь сборки, соответствующий чертежу. Отправьте чертеж, материал, целевую партию и требования к обслуживанию на совместное рассмотрение.
Вернитесь к объединенному файлу
HULK Metal
Industries HULK Metal поставляет штампованные и готовые сборки
HULK Metal поставляет штампованные и готовые сборки для промышленных покупателей, которые закупают оптом, от кронштейнов и корпусов до формованных рам и навесных компонентов. Мы проверяем штампованные отверстия, плоские площадки, краевые расстояния, маршрут соединения, последовательность отделки и план проверки по чертежу, поэтому сборка рассматривается как одна производственная цепочка, а не набор отдельных операций или предполагаемых этапов процесса.
Завод листового металла, который проверяет соединение перед финишем
Завод объединяет штамповку, механическую обработку, сварку, обработку поверхности, проверку, упаковку и логистику в рамках одной цепочки поставок. Сырье, незавершенное производство и готовые детали проверяются на соответствие согласованному плану. Толщина материала, размеры детали и пределы контроля проверяются в соответствии со спецификацией заказа перед производством. Совместные проверки могут включать требования к оборудованию, последовательности сварки, проверке первого изделия и послефинишной сборки, а также согласованные записи партии.
Другие статьи о сборке штампованного листового металла от HULK Metal
Серия «Изготовление металла» также охватывает выбор процесса, дефекты штамповки, допуски при вытяжке и гибку листового металла. Прочтите «Штамповка против изготовления», чтобы выбрать выбор между прессом и прессом, «Дефекты штамповки металла» для устранения неисправностей на основе симптомов, «Допуски штамповки металла» для планирования размеров и «Как контролировать допуск на изгиб» и «К-фактор» для получения информации о развертке за каждой сформированной сопрягаемой поверхностью и сборочном соединении, которое следует за ней.